Kontaktieren Sie Zeyu lntelligent Industrial Company

Montagemaschine für Rechtecksteckverbinder: Technischer Leitfaden zur 5-stufigen mehrreihigen Steckkontaktmontage, Prüfung und Liniendimensionierung

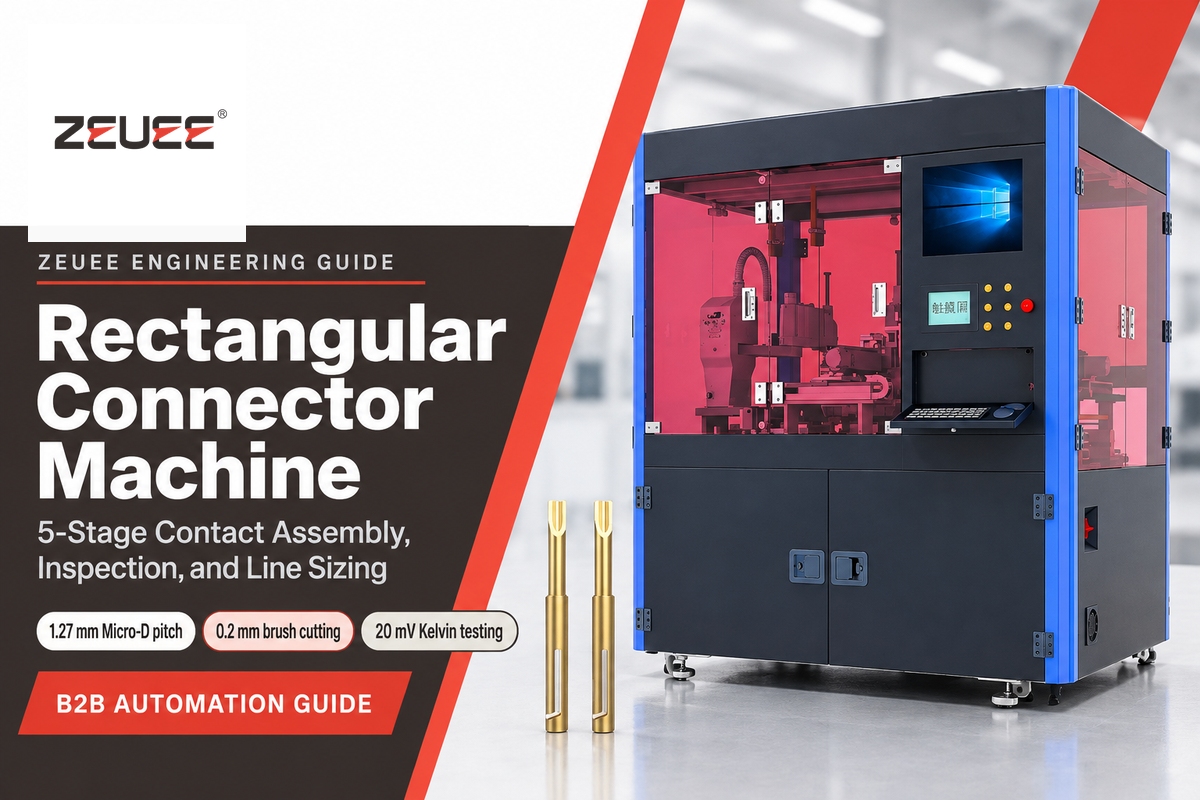
Eine Montagemaschine für Rechtecksteckverbinder ist ein automatisiertes System zur Montage von Steckkontakten in mehrreihigen Isolierkörpern. Dieses System übernimmt Aufgaben wie die Zuführung von Steckkontakten, das Einpressen von Kontaktstiften, das Vierpunkt-Hülsencrimpen, das Schneiden von 0,2 mm Bürstendrähten, das Schließen der Isolierkörper sowie die Inline-Prüfung. Im Gegensatz zu Tisch-Bandpressen stimmen industrielle Fertigungslinien die Mechanik der verschiedenen Stationen exakt auf die Kontaktgeometrie und das Rastermaß ab.
In der Luft- und Raumfahrt, der Verteidigungstechnik, der Automobilindustrie und weiteren Branchen bündeln mehrreihige Rechtecksteckverbinder Dutzende Kontaktkammern in kodierten Steckergehäusen. Hochzuverlässige elektronische Steuergeräte sind auf solche Schnittstellen angewiesen, um Strom und Signale zu übertragen. Die Automatisierung dieser Baugruppen erfordert eine präzise Steuerungstechnik für Hülsenkonzentrizität, Einpresstiefe, Bürstendrahtgeometrie und Kontaktwiderstand im Millivoltbereich. Dieser Leitfaden erläutert das fünfstufige Prozessfenster, die Kontaktphysik, die Berechnungsformeln zur Stationsdimensionierung sowie die Qualifikationsnormen.
Von Cherry · Aktualisiert im November 2026
Kurzspezifikationen: Technische Rahmenbedingungen der Automatisierung für Rechtecksteckverbinder
- Kernprozessablauf: Einpressen der Kontaktstifte, Vierpunkt-Hülsencrimpen, 0,2 mm Bürstenschnitt, servogesteuertes Schließen und Abzugskraftprüfung sämtlicher Kammern.
- Unterstützte Kontaktrastermaße: 1,27 mm (0.050-Zoll) MIL-DTL-83513 Micro-D, 1,78 mm × 1,52 mm HDB3-Raster, Standard-D-Sub sowie schwere Industrieeinsätze.
- Inline-Prüfungssystem: Steck- und Ziehkraftmessung nach EIA-364-37, telezentrische 2D/3D-CCD-Bildverarbeitung sowie Trockenstromkreis-Vierleiter-Kelvin-Prüfung (20 mV, 100 mA) nach EIA-364-23.
- Kommerzieller Anlagenumfang: Projektspezifische Maschinenkonfigurationen werden auf unserer Seite für ZEUEE 5-Maschinen-Montagelösungen für Rechtecksteckverbinder projektiert.
Wie automatisiert eine Montagemaschine für Rechtecksteckverbinder den 5-stufigen Montageablauf?
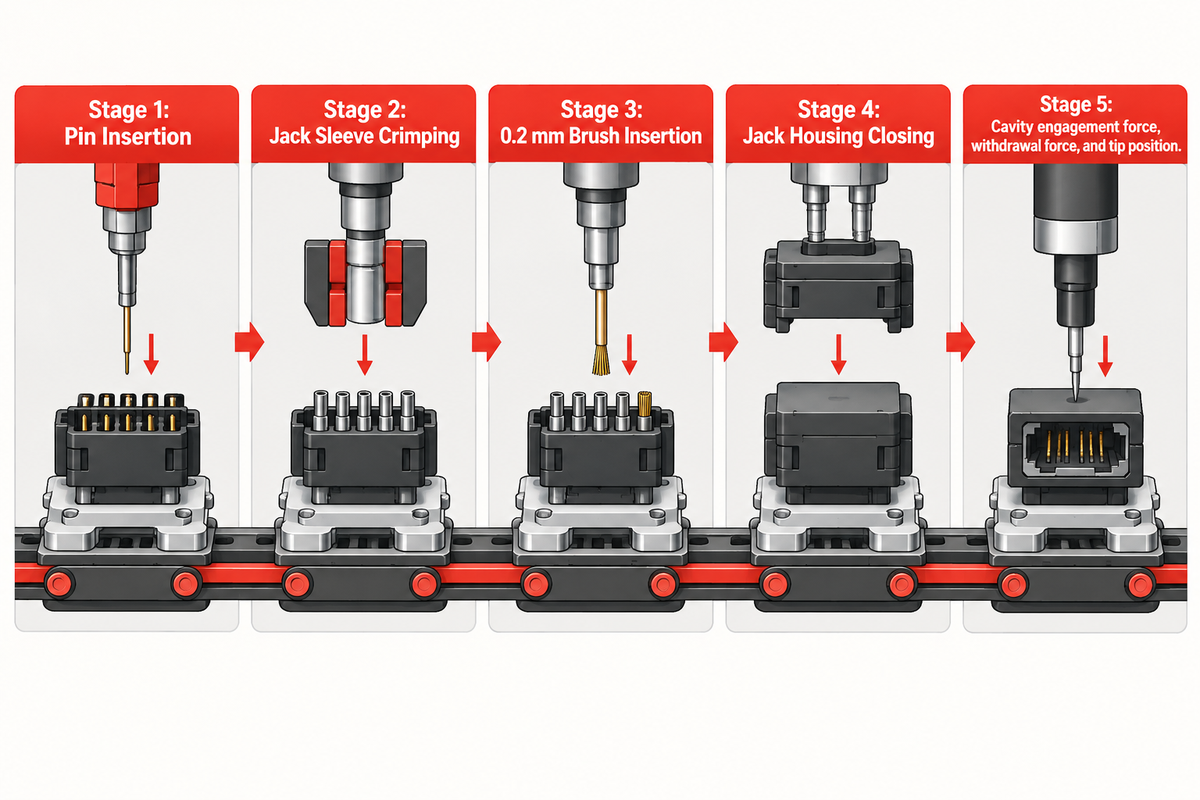
Eine Montagemaschine für Rechtecksteckverbinder montiert Steckkontakte automatisch, indem sie den Prozess auf fünf synchronisierte Stationen aufteilt: Kontaktstifteinpressen, Vierpunkt-Hülsencrimpen, 0,2 mm Bürstenschnitt, servogesteuertes Schließen und Kammer-Trennkräftemessung über sämtliche Kammern. Jede dieser Stationen hält enge geometrische Toleranzen ein, damit das Schließen des Steckergehäuses den Kontaktstift nicht verformt.
In der allgemeinen Elektrotechnik lassen sich Steckverbinder in drei Bauformen unterteilen: Rundsteckverbinder, Rechtecksteckverbinder und Leiterplatten-Steckverbinder. Rechtecksteckverbinder ordnen Steckkontakte in strukturierten Reihen und Spalten innerhalb kodierter Kunststoff-Isolierkörper oder Metallgehäuse an. Dieses rechtwinklige Raster maximiert die Stiftdichte in Einschubsystemen, Avionik-Baugruppen und industriellen Schaltschränken.
Da mehrreihige Kontaktkammern nur wenige Millimeter voneinander entfernt liegen, führt die manuelle Montage häufig zu starker Bedienerermüdung und Fehlverdrahtung. Der Fachbericht des Assembly Magazine zur geführten Montage militärischer Steckverbinder beschreibt die Herausforderungen beim Bestücken von 128 Buchsen in einem 3-Zoll-Steckergehäuse. AirBorn setzte 17 glasfasergesteuerte Light-Director-Einheiten an zwei Montagelinien mit 25 Montagekräften ein und plante 76 weitere Einheiten zur Fehlerreduzierung. Bei Boeing nutzen Mitarbeitende ebenfalls lasergeführte Montagemaschinen, um Drähte in Steckverbinder einzuführen und Kabelbäume mit 200 Adern zu fertigen. Wir setzen Automatisierung ein, um das manuelle Suchen einzelner Kammern zu ersetzen. Unser Portfolio für automatisierte Steckverbindermontagemaschinen deckt ein breites Anwendungsspektrum ab.
| Stufe & Stationsmodul | Zuführung & Bewegungsmechanik | Kritische Prozessgröße | Verhinderter nachgelagerter Qualitätsfehler | Inline-Prüftor |
|---|---|---|---|---|
| Stufe 1: Kontaktstifteinpressen | Vibrationswendelförderer, Linearschiene und PPU-Handhabungsmodul | Mehrreihige X-Y-Rastermaß-Taktung und axiale Einpresstiefe | Abgeschabte Kammerwände, verbogene Anschlussenden oder zurückgedrückte Kontaktstifte | Glasfaser-Anwesenheitssensor und Servo-Kraftfenster |
| Stufe 2: Buchsenhülsen-Crimpen | Aluminium-Werkstückträger, Linearmanipulator und 4-Punkt-Kurvenpresskopf | Synchrone radiale Eindrücktiefe und Hülsenkonzentrizität | Hülsenovalität durch 2-Backen-Matrizen und Gratbildung, die Kammern blockieren | Kurvenhub-Überwachung und Konzentrizitätsprüfung |
| Stufe 3: 0,2 mm Bürstendraht-Bestückung | Servodrahtvorschub, rotierendes Schrägschnittmesser und Hohlwellen-Rundtisch | Drahtbündellänge und Schrägschnittwinkel an 0,2 mm Drähten | Flach abgeschorene Drahtgrate, die Bürstendrähte beim Stecken aufspreizen | Doppelaufnahmen-Drehtischverriegelung und optische Spitzenprüfung |
| Stufe 4: Schließen des Buchsen-Steckergehäuses | Servopressenstößel mit 3-achsig nachgiebiger Spannvorrichtungs-Ausrichtung | Programmierbare Schließtiefe und Kraftverlauf der Rastvorspannung | Gerissene Rastnasen, eingeklemmte Dichtungen oder unvollständiger Sitz | Tiefenprüfung per Lineargeber und Spitzenkraftbegrenzung |
| Stufe 5: Trennkraft- & Bildverarbeitungs-Prüfung | Kalibriertes Prüfstift-Array, Kraftmessdose und telezentrische CCD-Kamera | Kammer-Steckkraft, Ziehkraft und Stiftspitzenposition | Unterspannte Buchsenhülsen, fehlende Kontaktstifte oder offene Verbindungen | Automatische OK/NG-Sortierrutsche mit Kraftprotokollierung |
Mit dem 5-Stationen-Prozessfenster für Rechtecksteckverbinder können Ingenieure alle Stationen prozesstechnisch koppeln. Vorgelagerte Stationen beeinflussen nachgelagerte Stationen direkt: Wenn beispielsweise Station 2 beim Crimpen einer Buchsenhülse eine Hülsenovalität erzeugt, steigt beim Schließen in Station 4 die Kraft sprunghaft an. Die Abzugskraftprüfung in Stufe 5 schleust das fertige Steckergehäuse anschließend sicher aus.
Wie im Fachbericht von Connector Supplier über Anlagen zur Steckverbindermontage erläutert wird, umfasst ein vollständiger Fertigungsprozess die Drahtvorbereitung, das Einsetzen der Steckkontakte, das Crimpen und das Markieren. In einer aus fünf Montagemaschinen bestehenden Linie für Rechtecksteckverbinder protokolliert jede Station einen Gut/Schlecht-Status an die Werkstückträger-Steuerungstechnik. Dadurch gelangt kein ungeprüfter Steckkontakt bis zum Schließschritt.
Warum erfordern mehrreihige Isolierkörper eine synchronisierte Fünf-Stationen-Taktung?
Mehrreihige Isolierkörper erfordern eine synchronisierte Fünf-Stationen-Taktung, weil sich verschiedene Fehlerquellen wie Rastermaßabweichungen, Crimp-Ovalität und Einpresstiefendrift über aufeinanderfolgende Reihen hinweg aufaddieren. Wenn ein Isolierkörper zwei bis acht versetzte Reihen aufnimmt, summiert sich ein Versatz von 0,05 mm beim Kontaktstifteinpressen schnell auf. Diese kumulative Toleranzkette führt beim abschließenden Schließen des Steckergehäuses unweigerlich zum Verklemmen.
Eine synchronisierte Taktung stellt von Stufe 1 bis Stufe 5 eine einheitliche Bezugsreferenz auf dem Isolierkörper-Werkstückträger bereit. Jede Station liest vor dem Arbeitstakt den Gut/Schlecht-Status der Vorstation aus. Fehlerhafte Unterbaugruppen werden noch vor dem endgültigen Schließen des Steckergehäuses ausgeschleust. Dieses frühzeitige Ausschleusen verhindert, dass vergoldete Steckkontakte und Isolierkörper zu Ausschuss werden.
Wie unterscheiden sich Crimpkontakte, 0,2 mm Bürstenbündel, IDC-Schneidklemmkontakte und Einpressstifte?
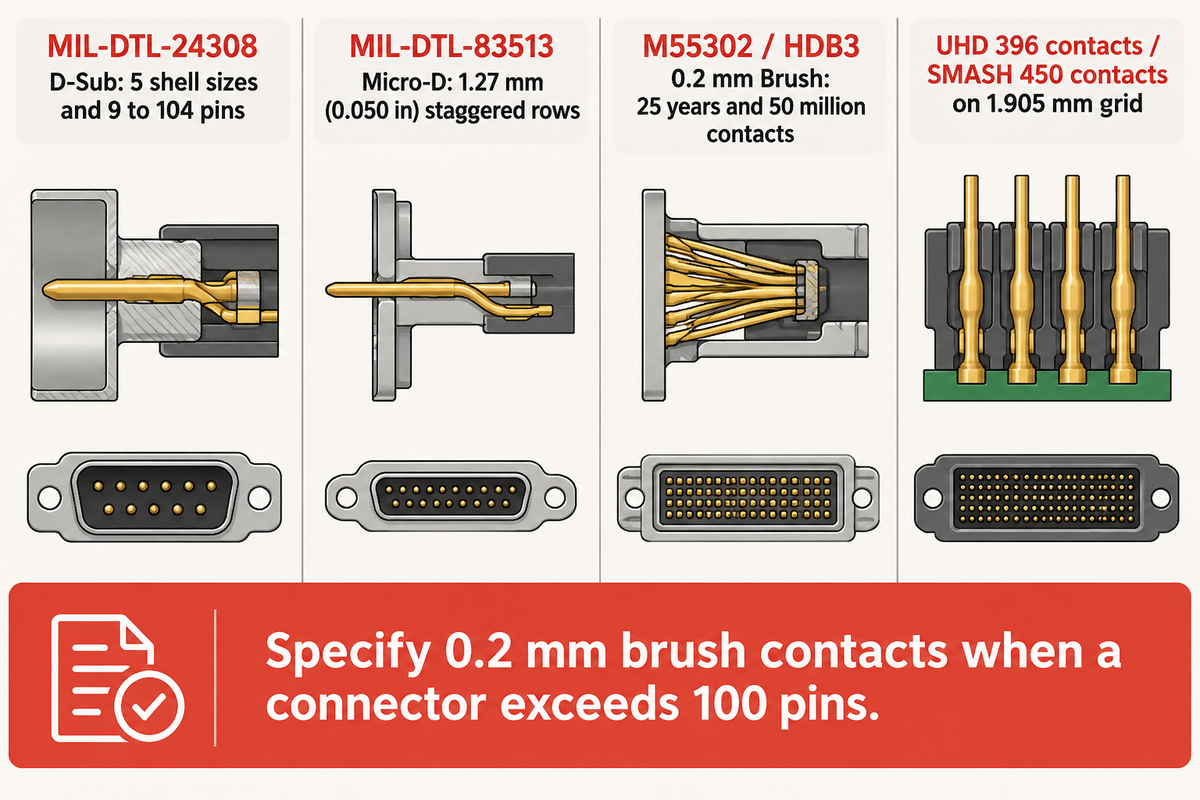
Crimpkontakte, 0,2 mm Bürstenbündel, Schneidklemmanschlüsse (IDTs) und Einpressstifte unterscheiden sich hinsichtlich Steckkraft, Werkzeugen und Vorrichtungen sowie Vibrationsfestigkeit. Bürstenbündel senken die Steckkraft im Vergleich zu herkömmlichen Stift-Buchsen-Steckkontakten erheblich. Zudem übertragen gedrehte Crimphülsen einen höheren Dauerstrom als gestanzte offene Anschlusskontakte.
Ingenieure müssen trennbare Steckschnittstellen klar von dauerhaften Draht- oder Leiterplattenanschlüssen unterscheiden, bevor sie eine Automatisierung spezifizieren. Die Spezifikationen von Amphenol für militärische Rechtecksteckverbinder belegen, wie M55302-B3- und HDB3-Steckkontakte ineinandergreifende 0,2 mm Drahtbündel nutzen. Diese Bürstenkontakte mit niedriger Steckkraft sind seit über 25 Jahren mit mehr als 50 Millionen verbauten Steckkontakten im Einsatz. Zu den Luftfahrt- und Verteidigungsqualifikationen zählen M1A2 Abrams, F-16 Falcon, F/A-22 Raptor, F-35 Lightning II und AIM-132 ASRAAM.
Standard-D-Subminiatur-Einschubsteckverbinder nach MIL-DTL-24308 definieren 5 Gehäusegrößen und 9 bis 104 Kontaktstifte. Ultrahochdichte Rechtecksteckverbinder verschieben diese Grenzen noch weiter. Amphenol-SIAL-Einsätze fassen Kontaktfamilien von 18 bis 392 Steckkontakten in 5 Reihen zusammen. UHD bringt 396 Steckkontakte bei 80 Steckkontakten pro Zoll unter, während SMASH 450 Steckkontakte auf einem 1,905 mm Raster erreicht.
| Architekturfamilie | Typisches Rastermaß / Gitter | Kontakt-Steckkraft | Erforderliche Werkzeuge und Vorrichtungen der Hauptstation | Dominanter Ausfallmodus im Feld |
|---|---|---|---|---|
| MIL-DTL-24308 D-Sub (gedreht) | 2,74 mm–2,77 mm (5 Gehäusegrößen, 9–104 Kontaktstifte) | Standard-Eingriff gedrehter Stift- und Buchsenkontakte | Aluminium-Trägerzuführung + 4-Punkt-Kurvencrimp + PPU-Einpressen | Verbogene Rastzungen durch außermittiges Einpressen |
| MIL-DTL-83513 Micro-D | 1,27 mm (0.050 in) versetzte Reihen | Kompakter Twist-Pin-Federeingriff | Hochpräziser X-Y-Servotisch + telezentrische CCD-Prüfung | Spanabhub an der Kammerwand bei Submillimeter-Rastermaß |
| M55302 / HDB3 0,2 mm Bürstenkontakt | 1,78 mm × 1,52 mm (0.070 in × 0.060 in) | Bürstenbündel mit extrem niedriger Steckkraft im Bruchteil-Newton-Bereich | Servodrahtzuführung + rotierendes Schrägschnittmesser + Hohlwellen-Vernietung | Aufspreizen der Bürstendrähte durch flachen Guillotine-Scherenschnitt |
| Schwere Rechtecksteckverbinder (Han 6B, 48B) | 6–48 Pole + PE (16 A / 500 V) | Industrie-Leistungsbuchse mit hoher Normalkraft | Linearer Werkstückträger-Transfer + Schwerlastcrimp + drehmomentüberwachtes Schließen | Zurückschieben des Kontakteinsatzes unter Axiallast |
| UHD / SMASH Hochdichte-Signalsteckverbinder | 1,905 mm Fischgrät- oder 8-Reihen-Gitter (bis zu 450 Kontaktstifte) | Hyperboloid- oder Signaleingriff mit niedriger Kraft | Mehrachs-Servo-PPU + automatisierte Trennkraft-Prüfung | Kumulative Steckkraft überschreitet die Belastungsgrenze der Gehäuserastung |
| Flachbandkabel-IDC-Rechteckstiftleiste | 0,8 mm–2,54 mm Draht-zu-Platine (30 bis 20 AWG) | Permanenter Schneidklemm-Schlitz | Dediziertes vertikales Massenterminierungs-Pressmodul | Unvollständiges Durchtrennen der Isolierung bei feinen Leitern |
| Leiterplatten-Einpress-Stiftleiste (Press-Fit) | 2,0 mm–2,54 mm mehrreihige Backplane | Radiale Nadelöhr-Platinenklemmung | Kontinuierlicher Trägerband-Bestücker + servogesteuerter Kraft-Weg-Stößel | Verformung der durchkontaktierten Platinenhülse |
| ARINC 600 Avionik-Einschubsteckverbinder | Modulares Steckergehäuse mit mehreren Einsätzen | Avionik-Steckkontaktsystem mit niedriger Einpress- und Steckkraft | Modulare 5-Maschinen-Zelle + 3-achsig schwimmender Blindsteck-Presskopf | Verklemmen der Führungsstifte durch Schwerkraftabsenkung bei 2-Achsen-Buchsen |
| Hybrider Leistungs- + Signal-Rechtecksteckverbinder | Gemischte 16 A Leistungspole und Signalreihen | Zweifenster-Eingriff (Leistung gegenüber Signal) | Zweispurige Zuführung + rezepturumschaltbares Servo-Schließen | Folgefehler beim voreilenden/nacheilenden PE-Schutzkontakt |
Die enorme Variantenvielfalt im Katalog zeigt, warum Einzweck-Kurvenwerkzeuge und Vorrichtungen über Produktlinien hinweg nicht ausreichen. Distributorenkataloge führen über 365.000 rechteckige Stiftleisten und Steckergehäuse mit Rastermaßen von 0,3 mm bis 11 mm und 1 bis 14 Reihen. Die exakt auf die jeweilige Kontaktfamilie abgestimmte Zuführungsmechanik verhindert kostspielige Maschinenumbauten während der Inbetriebnahme.
Wann sollten Ingenieure 0,2 mm Bürstenkontakte gegenüber Stift-Buchsen-Steckkontakten spezifizieren?
Spezifizieren Sie 0,2 mm Bürstendrahtbündel-Steckkontakte, sobald ein Rechtecksteckverbinder mehr als 100 Kontaktstifte aufweist oder starken Vibrationen ausgesetzt ist. Diese Steckkontakte eignen sich ideal für blind steckbare Avionik-Einschübe. Da mehrere 0,2 mm Drähte seitlich aneinander entlanggleiten, sinkt die Steckkraft deutlich, während redundante Strompfade erhalten bleiben.
Die meisten Stift-Buchsen-Steckkontakte nutzen einen einzelnen Kragarm-Federbalken, der gegen einen starren Kontaktstift drückt. In hochpoligen Steckergehäusen summieren sich die Einpress- und Steckkräfte über viele Kammern hinweg zu einer hohen Gesamtstecklast. Diese hohe Kraft kann das Steckergehäuse sprengen und/oder andere Bauteile beschädigen. Durch den Einsatz von Bürstenbündeln greift jeder Steckkontakt mit dem Bruchteil eines Newtons ein, was Durchbiegung und Reibkorrosion verhindert.
Wie regeln Stationen zum Kontaktstifteinpressen die Rastermaßgenauigkeit, Einpresstiefe und Haltekraft?
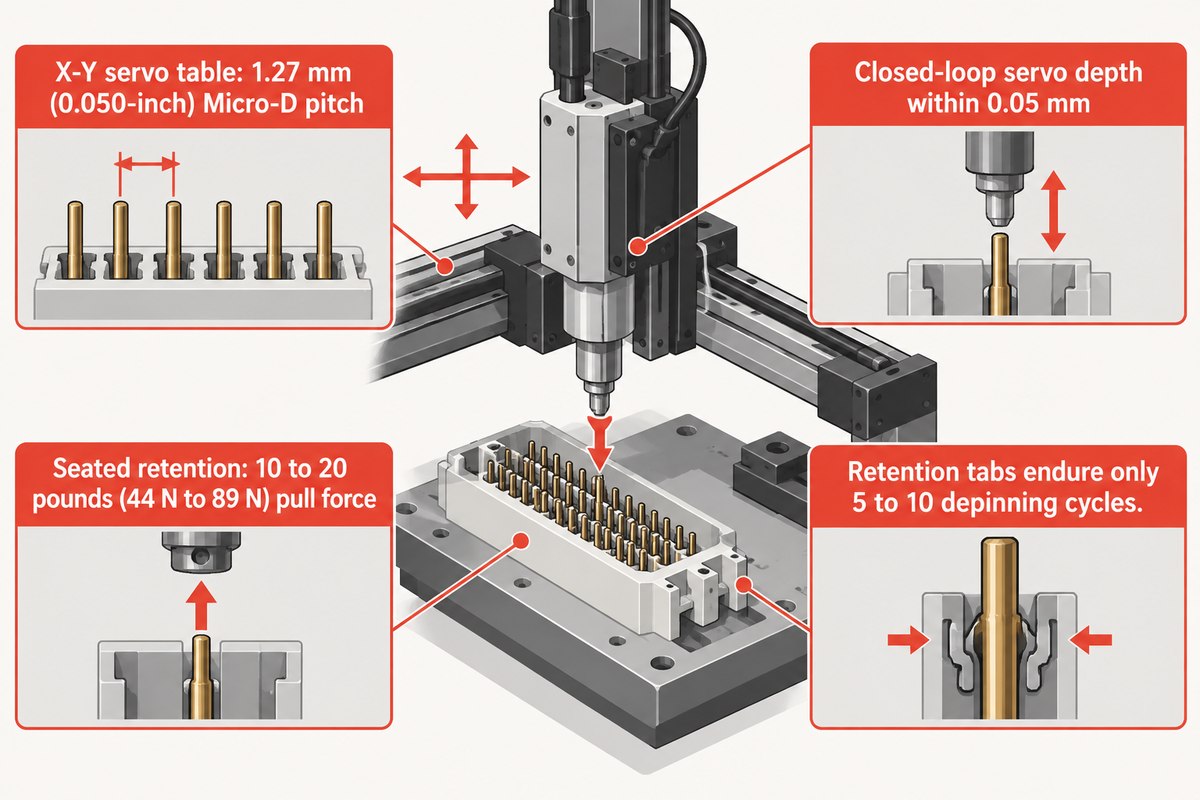
Ein Steckverbinder nutzt einen linearen Servoaktuator oder Vibrationsförderer, um Kontaktstifte präzise in Einpressstationen einzuführen, die zugleich die Sitztiefe regeln. Eine geschlossene Kraftmessdosen-Überwachung prüft jeden einzelnen Einpresshub. Zudem setzen moderne Einpressstationen eine geschlossene Steuerungstechnik ein, um Haltekräfte einzustellen und zu verifizieren. Die Zuführung und die Servosysteme sind auf verschiedenste Stiftgeometrien ausgelegt, darunter rechtwinklig abgewinkelte Kontaktstifte und gedrehte Steckkontakte.
Die Art der Zuführungsgeometrie bestimmt den Aufbau der Stationen. Bei Standard-Platinenstiftleisten werden Einpressstifte typischerweise direkt von einem durchlaufenden gestanzten Trägerband abgetrennt und eingesetzt. Bei Rechtecksteckverbindern für die Luftfahrt und Industrie werden gerade Kontaktstifte, rechtwinklig abgewinkelte Anschlussenden und gedrehte Steckkontakte häufig gemischt und in tiefe Steckergehäuse eingesetzt. Für diese Bauteile führen unsere servogesteuerten Kontaktstift-Einpresssysteme für Steckverbinder die Kontaktstifte über einen Vibrationswendelförderer und eine Linearschiene zu.
Bevor das Pick-and-Place-Modul (PPU) einen Kontaktstift greift, prüfen Glasfasersensoren das Vorhandensein der Spitze und die Ausrichtung des Anschlussendes auf der Schiene. Der X-Y-Servotisch taktet den Isolierkörper über versetzte Reihen bis hinunter zu einem Micro-D-Rastermaß von 1,27 mm (0.050-Zoll). Ein geregelter Servopressvorgang hält die axiale Einpresstiefe innerhalb von 0,05 mm.
Feldausfalldaten zeigen, warum Einpresswinkel und Sitztiefe nicht ungeregelten Pneumatikzylindern überlassen werden dürfen. Laut Tonfuls Analyse zu Kontakt-Haltekraft und Auszugsfestigkeit halten korrekt eingerastete Anschlusskontakte einer Zugkraft von 10 bis 20 Pfund (44 N bis 89 N) stand. Außermittiges Einpressen verbiegt primäre Rastzungen, verkratzt Stiftkammern und reißt Isolierkörperwände auf. Zudem überstehen Rastnasen nur 5 bis 10 Entriegelungszyklen, bevor sie ermüden, weshalb die Sitzgenauigkeit beim ersten Einpressen entscheidend ist.
Der PPU-Einpresskopf muss die längsten Anschlussenden der obersten Reihe zuerst einsetzen oder einer definierten Reihenfolge folgen. Programmierbare Servo-Z-Hübe ermöglichen es dem PPU-Modul, die Einpresshöhe Reihe für Reihe anzupassen, um mehrreihige Anschlussenden kollisionsfrei zu bestücken. Dieses gestufte Einpressen verhindert, dass die Greiferfinger mit bereits eingesetzten, rechtwinklig abgewinkelten Anschlussenden kollidieren.
Warum übertrifft das Vierpunkt-Buchsenhülsencrimpen das offene Stanzcrimpen bei gedrehten Steckkontakten?
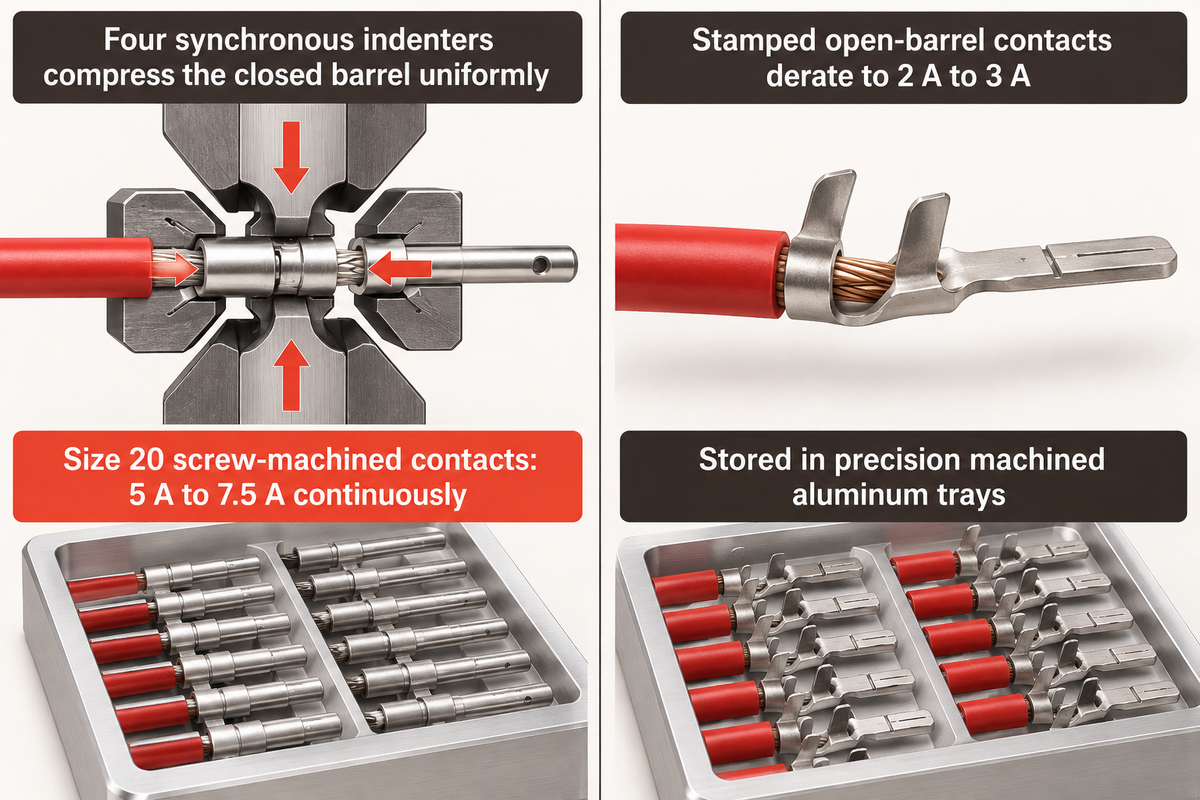
Das Vierpunkt-Buchsenhülsencrimpen übertrifft das offene Zweibacken-Stanzcrimpen bei gedrehten Steckkontakten, weil vier synchrone Eindrückstempel die geschlossene Hülse gleichmäßig verpressen. Dies erzeugt eine radiale Symmetrie, die ein sauberes, klemmfreies Einführen in mehrreihige Kammern gewährleistet.
Beim Crimpen eines elektrischen Steckverbinders für hochzuverlässige Rechteckbaugruppen unterscheiden Ingenieure zwischen offenen Anschlusskontakten und geschlossenen gedrehten Steckkontakten. Praxisanalysen zur Stromtragfähigkeit von D-Sub-Steckkontakten belegen, dass gedrehte Steckkontakte der Größe 20 dauerhaft 5 A bis 7,5 A übertragen. Im Gegensatz dazu müssen gestanzte und geformte offene Steckkontakte auf 2 A bis 3 A abgewertet werden. Geschlossene Hülsenkontakte erreichen eine höhere Leitfähigkeit, indem sie massive Kupferwände gemäß den SAE-AS22520-Vierpunkt-Crimpnormen für die Luft- und Raumfahrt verpressen.
Empfindliche dünnwandige Buchsenhülsen vertragen kein loses Umwälzen im Vibrationswendelförderer. Ständiges Rezirkulieren verbeult die Hülsenränder und beschädigt die Goldbeschichtung. Stattdessen lagern Vierpunkt-Kurven-Steckverbindercrimpmaschinen die Hülsen in präzisionsgefrästen Aluminium-Werkstückträgern. Ein Linearmanipulator übergibt jede Hülse sauber in einen kurvengesteuerten Vierpunkt-Crimppresskopf.
Das synchrone Kurvencrimpen hält, wie in der Ingenieurstudie von FPI zur Zuverlässigkeit der Kontaktnormalkraft bei Steckverbindern dokumentiert, die Feder-Normalkraft des Steckkontakts innerhalb des elastischen Fensters. Wird die Kontaktnormalkraft über dieses Fenster hinaus verschoben, treten fünf charakteristische Ausfallmodi auf.
Kontraintuitive Ingenieurregel – mehr Crimp- oder Schließkraft ist nicht immer besser: Wird eine Buchsenhülse über ihre Elastizitätsgrenze hinaus verpresst oder eine Gehäuserastung übermäßig vorgespannt, überschreitet die Kupferleiterfeder ihre elastische Grenze. Sobald eine bleibende Verformung eintritt, beschleunigen erhöhte Betriebstemperaturen die Spannungsrelaxation. Der Kontaktwiderstand driftet dann im Betrieb nach oben.
Bürstendraht-Schrägschnitt und servogesteuertes Buchsenschließen: Submillimetergenaue Kontaktsitzregelung
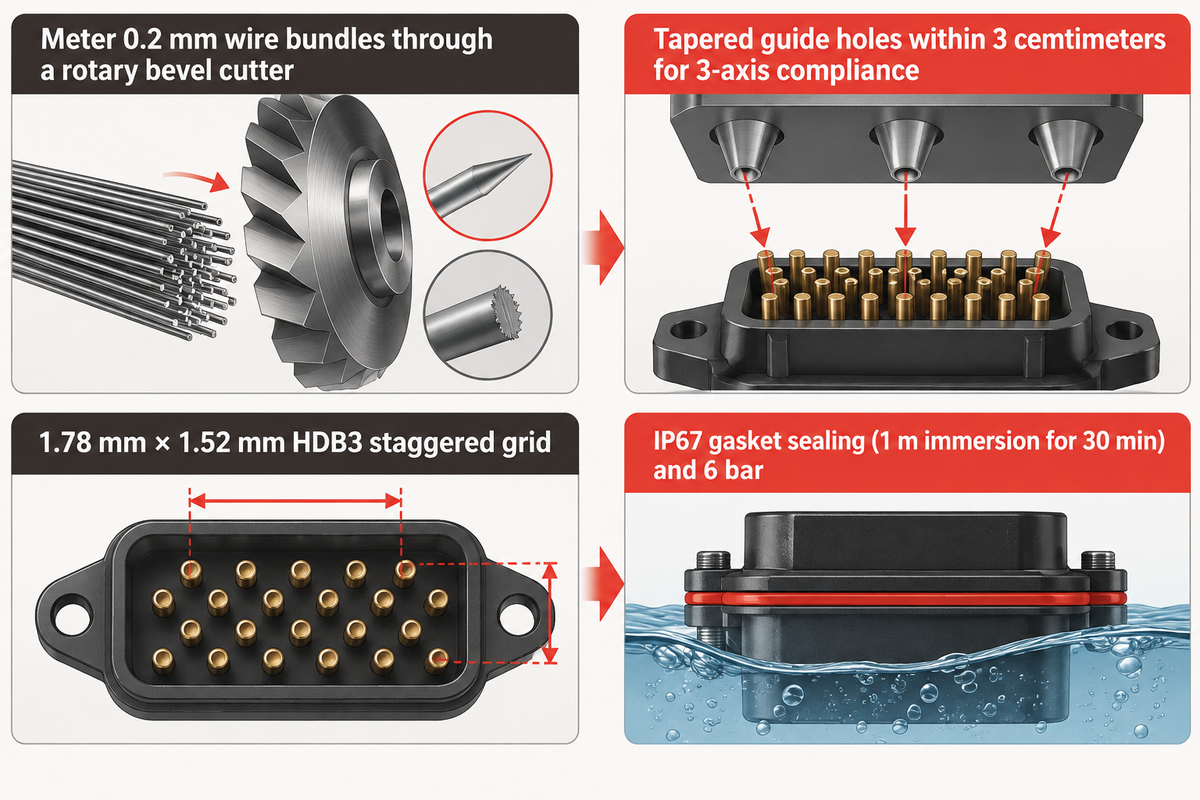
Ein submillimetergenauer Kontaktsitz wird durch Stationen zur Bürstendrahtbestückung und zum servogesteuerten Buchsenschließen erreicht, die 0,2 mm Drahtbündel über ein rotierendes Schrägschnittmesser abmessen. Ein Hohlwellen-Rundtisch richtet anschließend den Nietprozess aus. Eine Servopresse schließt das Steckergehäuse. Der Schrägschnitt erzeugt eine konisch zulaufende Drahtspitze. Ein Zerdrücken der Rastnasen wird durch Servostößel verhindert.
In einem zweireihigen Rechtecksteckverbinder in Bürstenbauweise enthält jede Kontaktaufnahme ein Bündel aus hochzugfesten 0,2 mm Drähten. Servovorschubrollen messen den Draht mit einer Wiederholgenauigkeit im Submillimeterbereich exakt ab. Ein rotierender Schrägschnitt-Presskopf schert den Draht anschließend in einem spitzen Winkel ab. Ein Hohlwellen-Rundtisch richtet danach die Kontaktbestückung, das Kurvencrimpen sowie den Nietprozess über zweireihige Kontaktaufnahmen hinweg auf kleinstem Raum aus.
Sobald alle Steckkontakte und Einsätze platziert sind, werden die Unterbaugruppen an automatisierte Schließstationen für Steckergehäuse übergeben. Bei mehrreihigen Steckergehäusen müssen Steckerhülle, Isoliereinsätze und rückseitige Halterung präzise zueinander ausgerichtet werden. Herkömmliche zweiachsige (X-Y) schwimmende Lagerbuchsen versagen häufig, wenn Spannvorrichtungen vertikal angeordnet sind oder axiale Modullängentoleranzen auftreten.
Die US-Patentanmeldung US20020081881A1 von Honeywell (erteilt als US6592387B2) untersuchte denselben Blindsteck-Ausfall bei rechteckigen 9-poligen, 15-poligen und 25-poligen D-Sub-Steckverbindern. In Honeywells Konstruktion ist die Montageplatte 502 über einen Passschulterschraubenbolzen 506 mit der hinteren Hauptplatte 504 verbunden. Die Anordnung konischer Zentrierbohrungen innerhalb von 3 Zentimetern zum Steckverbinder ermöglicht beim automatisierten Schließen einen dreiachsigen (X-, Y- und Z-) Toleranzausgleich.
Schwere industrielle Rechteck-Steckergehäuse verlangen beim Schließen eine ebenso präzise axiale Ausrichtung. Laut Verchils Praxisleitfaden für industrielle Rechtecksteckverbinder führt ein Überdrehen der Gehäuseschrauben zu Gehäuserissen, während ein zu geringes Anzugsmoment die IP67-Dichtung (ausgelegt für 1 m Eintauchtiefe über 30 min) sowie 6 bar Pneumatikmodule gefährdet. Servogesteuerte Schließstößel reduzieren Bedienereinflüsse, indem sie ein digitales Kraft-Weg-Fenster durchsetzen.
Warum verhindert das rotierende Schrägschneiden ein Aufspreizen der Bürstendrähte bei zweireihigen Bürstensteckverbindern?
Das rotierende Schrägschneiden des 0,2 mm Drahts vermeidet flache Schneidgrate. Das seitliche Ineinandergreifen der Bürstendrähte findet statt, sobald zwei Bürstenbündel miteinander in Kontakt treten. Wenn zwei gegenüberliegende Bürstenbündel gesteckt werden, führen die konisch angeschrägten Drahtspitzen die Einzeldrähte sanft in eine seitliche Verzahnung.
Flache Guillotine-Messer quetschen einen 0,2 mm Draht zu einer spatenförmigen Kante. Innerhalb eines engen, versetzten HDB3-Rasters von 1,78 mm × 1,52 mm kann ein einzelner abgespreizter Bürstendraht benachbarte Kammern überbrücken. Bei diesen geringen Abständen überbrücken aufgespreizte Drähte Nachbarkammern und verursachen in Stufe 5 einen unerwarteten Anstieg der Steckkraft.
Wie gewährleisten automatisierte Trennkraft- und CCD-Bildverarbeitungsstationen eine 100-%-Stiftprüfung?
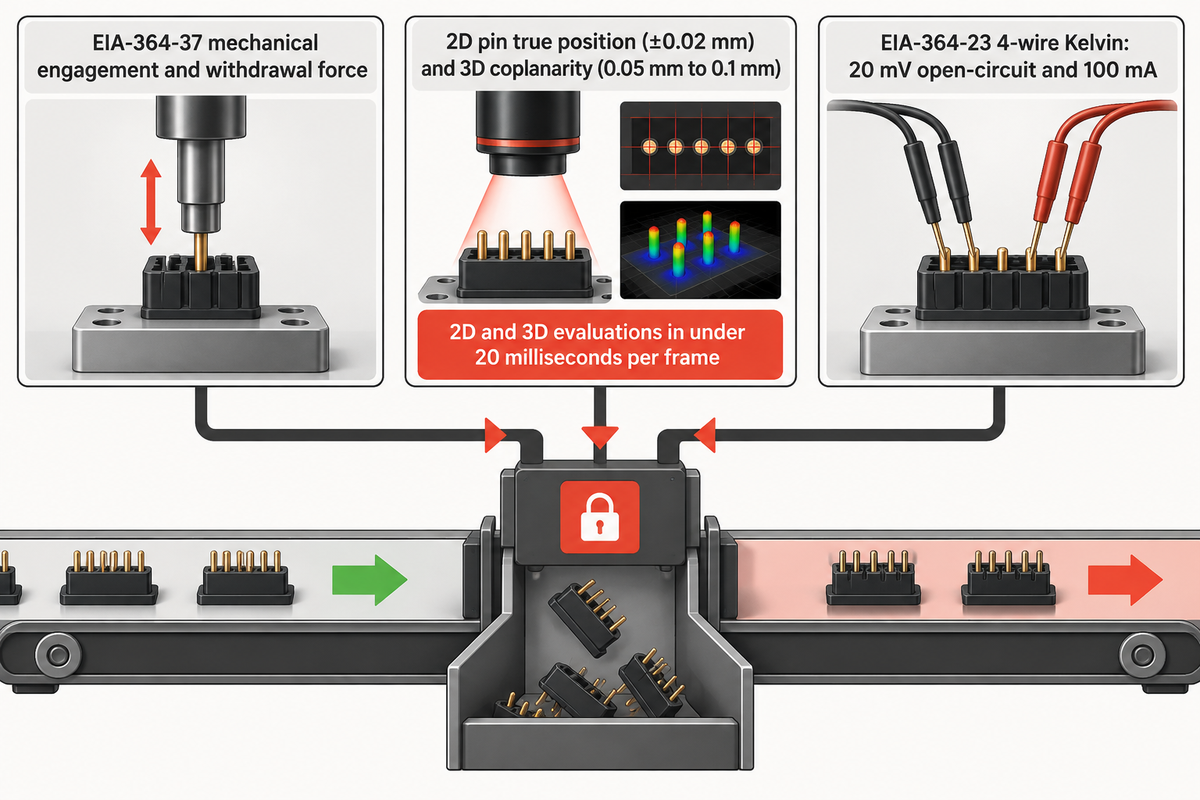
Automatisierte Trennkraft- und CCD-Bildverarbeitungsstationen gewährleisten eine lückenlose Stiftprüfung aller Kammern, indem sie die mechanische Steck- und Ziehkraft jeder einzelnen Kammer nach EIA-364-37 testen. Gleichzeitig vermessen telezentrische Optiken die wahre Position der Stiftspitzen auf ±0,02 mm genau, und Vierleiter-Kelvin-Prüfspitzen verifizieren den Trockenstromkreis-Widerstand nach EIA-364-23. Baugruppen außerhalb der Spezifikation werden in verriegelte Ausschussrutschen ausgeschleust.
Eine aufgeweitete Buchsenhülse in einem mehrreihigen Steckergehäuse lässt sich durch stichprobenartige manuelle Abzugsprüfungen nicht zuverlässig erkennen. In Stufe 5 des 5-Stationen-Prozessfensters für Rechtecksteckverbinder fahren Lehrenstifte in jede bestückte Kammer ein. Kraftmessdosen erfassen die Steck- und Trennkraft und gleichen die Messwerte mit den oberen und unteren Grenzwerten der Rezeptur ab. Laut dem Fachbericht des Assembly Magazine über Cirris-Pin-Sight-Prüfsysteme prüfen eine CCD-Kamera und ein Haltekraftmessgerät Rechtecksteckverbinder innerhalb eines Prüffelds von 3.5” x 3.5”. Universalspannfutter positionieren zudem Steckverbinder bis 3” innerhalb eines 16” großen quadratischen Arbeitsbereichs bei über 100 im Feld installierten Anlagen.
Bei schnelllaufenden Kurven- oder Servolinien wertet unsere Inline-Automatisierung für telezentrische CCD- und Trennkraft-Prüfung die wahre 2D-Stiftposition (±0,02 mm) sowie die 3D-Stiftkoplanarität (<0,05 mm bis 0,1 mm) aus. Eine schnelle GPU-Verarbeitung schließt sowohl die 2D- als auch die 3D-Auswertung in unter 20 Millisekunden pro Einzelbild ab. Optische Koaxial- und flache Dunkelfeldbeleuchtung unterdrücken Fehlausschleusungen an spiegelnden vergoldeten Steckkontakten.
Die elektrische Prüfung muss zudem verhindern, dass dünne Oberflächenoxidschichten weggebrannt werden. Herkömmliche 12 V- oder 24 V-Durchgangsprüfer verursachen Lichtbogendurchschläge an verschmutzten Steckkontakten und verschleiern so latente Feldausfälle. Gemäß den Prüfnormen EIA-364-23 für den Kontaktwiderstand bei niedrigem Pegel (LLCR) begrenzen Inline-Vierleiter-Kelvin-Prüfspitzen die Leerlaufspannung auf 20 mV und den Prüfstrom auf 100 mA.
Durch die Kombination der 20 mV Trockenstromkreis-Kelvin-Prüfung mit mechanischen Trennkraftkurven lassen sich Qualitätsfehler aufdecken, die für Kamerasysteme unsichtbar bleiben. Eine Kamera bestätigt, dass sich die Stiftspitze an den exakten X-Y-Koordinaten befindet. Schließlich verifizieren der Kraftverlauf am Lehrenstift und die Millivolt-Widerstandsprüfung, dass Crimphülse und innere Buchsenhülse mechanisch und elektrisch einwandfrei gekoppelt sind.
Wie dimensionieren Ingenieure Kurven-Rundschalttische im Vergleich zu linearen Servotransfer-Stationen?
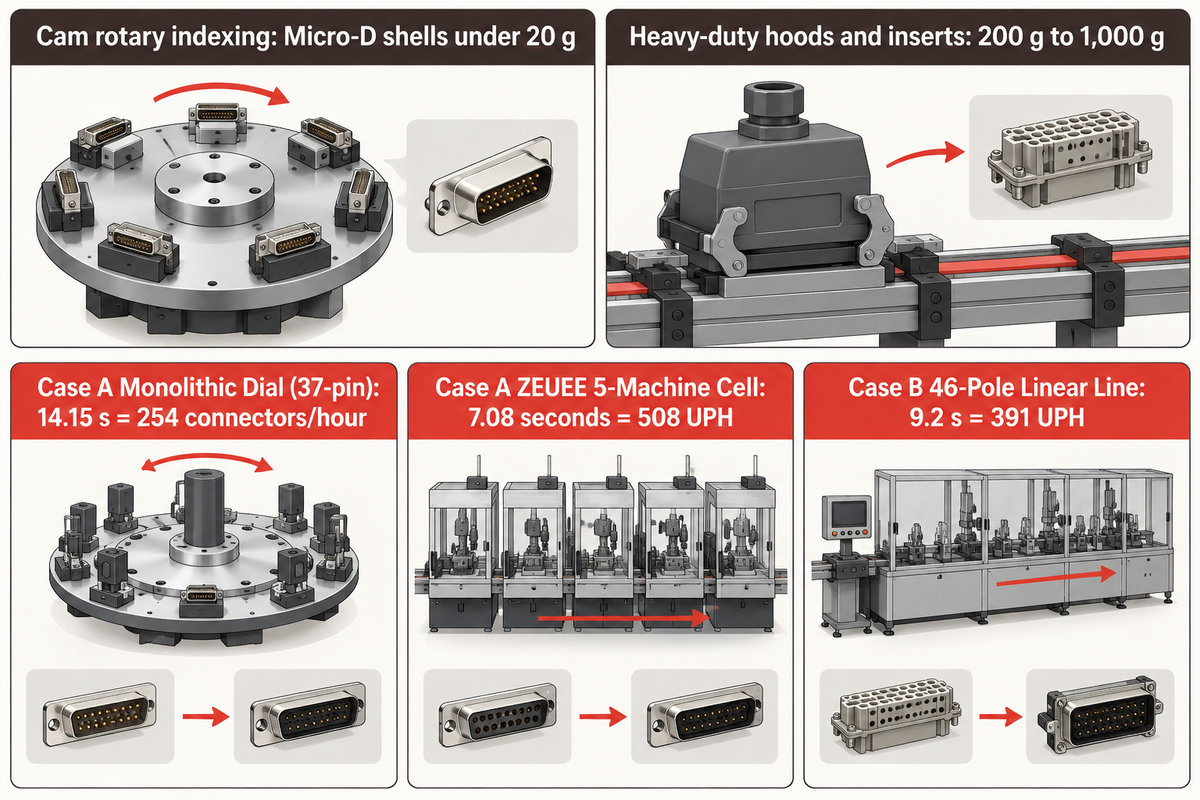
Kurven-Rundschalttische eignen sich hervorragend für den Transport leichter Micro-D-Steckergehäuse unter 20 g. Schwere Druckgussgehäuse mit hohen Polzahlen sprechen hingegen für lineare Servotransfersysteme oder entkoppelte Fünf-Maschinen-Fertigungszellen.
Ein verbreiteter Irrtum in der Automatisierung lautet, dass eine höhere Taktrate am Rundschalttisch immer auch die Ausbringung an Gutteilen steigert. Dies trifft auf schwere Rechtecksteckverbinder wie mehrteilige schwere Rechteck-Tüllen und Kontakteinsätze mit einem Gewicht zwischen 200 g und 1.000 g nicht zu. Hier wirkt das Massenträgheitsmoment, bei dem die Masse mit dem Quadrat des Radius multipliziert wird. Dies führt zu hohen Winkelgeschwindigkeiten und Beschleunigungen, die lose eingesetzte Kontaktstifte vor dem Schließen der Werkstückträger wieder lockern.
Bei einem starr gekoppelten Rundschalttisch gibt zudem die langsamste Station den Takt für alle übrigen Stationen vor. Werke bestücken beispielsweise abbrechbare Stiftleisten für 3A (pro Steckkontakt oder 61-polige Militäreinsätze). Sie montieren parallele 0,8mm Platine-zu-Platine-Systeme mit 16 Platinen-Stapelhöhen in 9 Baugrößen und bis zu 200 Polen. Ein einzelner Einpresskopf blockiert dabei sämtliche nachgelagerten Stationen.
| Zellen- / Bewegungskonfiguration | Ziel-Steckverbinderfamilie | Bauteilmasse & Polzahlbereich | Engpass- & Pufferverhalten | Umrüstmodus |
|---|---|---|---|---|
| 1. Kurven-Rundschalttisch (8–12 Stationen) | MIL-DTL-83513 Micro-D-Unterbaugruppen | <20 g Steckergehäuse; 9–25 Kontaktstifte | Starr gekoppelter Takt; langsamste Station bestimmt den Linientakt | Wechsel der Werkstückaufnahme + Prüfung des Kurvenhubs |
| 2. Hohlwellen-Rundtischzelle mit Doppelaufnahme | Zweireihige 0,2 mm Bürstendraht-Einsätze | 20 g–80 g; zweireihige Bürstenbündel | Kompakter Rundtisch koppelt Drahtschnitt, Crimpen und Nieten | Servodrahtlängen-Rezeptur + Messertaktung |
| 3. Hybrider Rundtisch + X-Y-Servotisch | Standard MIL-DTL-24308 D-Sub (9–50 Kontaktstifte) | 30 g–120 g kodiertes Metall-/Kunststoff-Steckergehäuse | X-Y-Servo bestückt Reihen, während der Rundtisch Steckergehäuse weiterreicht | SPS-Rastermaß-Rezepturwechsel innerhalb derselben Gehäusefamilie |
| 4. Synchrones Lineartakt-Grundgestell | Mehrreihige Draht-zu-Platine-Stiftleisten (2–4 Reihen) | 15 g–100 g Thermoplast-Steckergehäuse | Geradliniger Zugang für mehrere nebeneinanderliegende Zuführungen | Schnellwechsel-Zuführschiene + Software-Pin-Skip-Matrix |
| 5. Asynchrone Servo-Linear-Werkstückträgerlinie | Schwere Rechtecksteckverbinder (Han 6B–48B, HEE-046) | 200 g–1.000 g+ Tülle und 6–48-poliger Einsatz | Gepufferte Werkstückträger entkoppeln langsames Mehrstift-Einpressen von der Prüfung | Wechsel der Werkstückaufnahme am Träger + Rezepturladen per Barcode |
| 6. Doppelportal-Zelle zum parallelen Kontaktstifteinpressen | Hochdichte UHD- / SIAL- / SMASH-Einsätze (18–450 Kontaktstifte) | 80 g–350 g mehrreihiger Isolierblock | Zwei PPU-Einpressköpfe halbieren die sequenzielle Einpress-Verweilzeit | Rezepturmatrix-Abruf über das Reihen-/Spaltengitter |
| 7. Autonomes Kurvencrimpmodul mit Werkstückträger-Zuführung | Gedrehte geschlossene Buchsenhülsen (26–12 AWG) | Einzelne gedrehte Steckkontakte in Aluminium-Werkstückträgern | Trägerpuffer trennt das Crimpen von der Steckergehäuse-Montage | Aluminium-Trägerplatte + 4-Punkt-Revolverpositionierer |
| 8. Entkoppelte modulare ZEUEE 5-Maschinen-Zelle | Komplettprozess für Rechteck- & Bürstensteckverbinder | 9–104+ Kontaktstifte für gerade, abgewinkelte und Bürstenbauformen | 5 Einzelmaschinen ermöglichen parallelen Taktausgleich ohne Stillstand | Aktivierung nur der pro Artikelnummer benötigten Stationen |
| 9. Halbautomatische geführte Kabelkonfektionszelle | Kleinserien-Einschubkabelbäume für die Luft- und Raumfahrt | Kundenspezifische verzweigte Kabelbündel (bis zu 128 Buchsen) | Bedienergeführtes Einsetzen per LED/Laser + Pin-Sight-Prüfung | Sofortiges Laden digitaler Verdrahtungstabellen |
Technische Beispielrechnung: Dimensionierung einer 37-poligen D-Sub-Zelle im Vergleich zu einer 46-poligen Schwerlastlinie:
Zwei Beispiele veranschaulichen die Berechnung der Liniendimensionierung. Fall A montiert einen 37-poligen D-Sub-Isolierkörper mit 0.35 Sekunden pro Kontaktstift zuzüglich 1.2 Sekunden Werkstückträger-Transfer. Fall B montiert einen 46-poligen Schwerlasteinsatz (z. B. einen Block HEE-046-FQ 16A/500V) mit 0.45 Sekunden pro Steckkontakt zuzüglich 2.0 Sekunden Transferzeit.
- In Fall A benötigt das Kontaktstifteinpressen auf einem monolithischen Einkopf-Rundschalttisch 37 × 0,35 s + 1,2 s = 14,15 s pro Steckergehäuse. Obwohl das Buchsenschließen in 2,5 s abgeschlossen ist und die optische Prüfung 2,0 s benötigt, bleibt der monolithische Rundtisch an den Takt von 14,15 s gebunden (rechnerischer Durchsatz von 3.600 ÷ 14.15 = 254 Steckverbinder/Stunde).
- In Fall A verkürzt der Einsatz zweier paralleler Einpressmodule in einer entkoppelten modularen ZEUEE 5-Maschinen-Zelle den Engpasstakt auf 7.08 Sekunden. Die beiden Einpressmaschinen versorgen ein Schließmodul, ein Crimpmodul und ein Trennkraft-Prüfmodul (rechnerischer Durchsatz von 3.600 ÷ 7.08 = 508 UPH).
- In Fall B dauert das sequenzielle Einkopf-Einpressen auf einer 46-poligen linearen Schwerlast-Werkstückträgerlinie 46 × 0,45 s + 2,0 s = 22,7 s. Wird das Einpressen auf drei gepufferte Linearstationen (15, 16 und 15 Pole) aufgeteilt, sinkt die Verweilzeit am Engpass auf 16 × 0,45 s + 2,0 s = 9,2 s (rechnerischer Durchsatz von 3.600 ÷ 9.2 = 391 UPH).
Hinweis: Diese Zykluszeiten veranschaulichen die Kapazitätsberechnung; die tatsächliche Ausbringung wird anhand von Bauteilzeichnungen und Zuführversuchen verifiziert.
Qualifikationsnormen für die Montage von Rechtecksteckverbindern (MIL-DTL-83513, MIL-DTL-24308, SAE AS39029 und EIA-364)
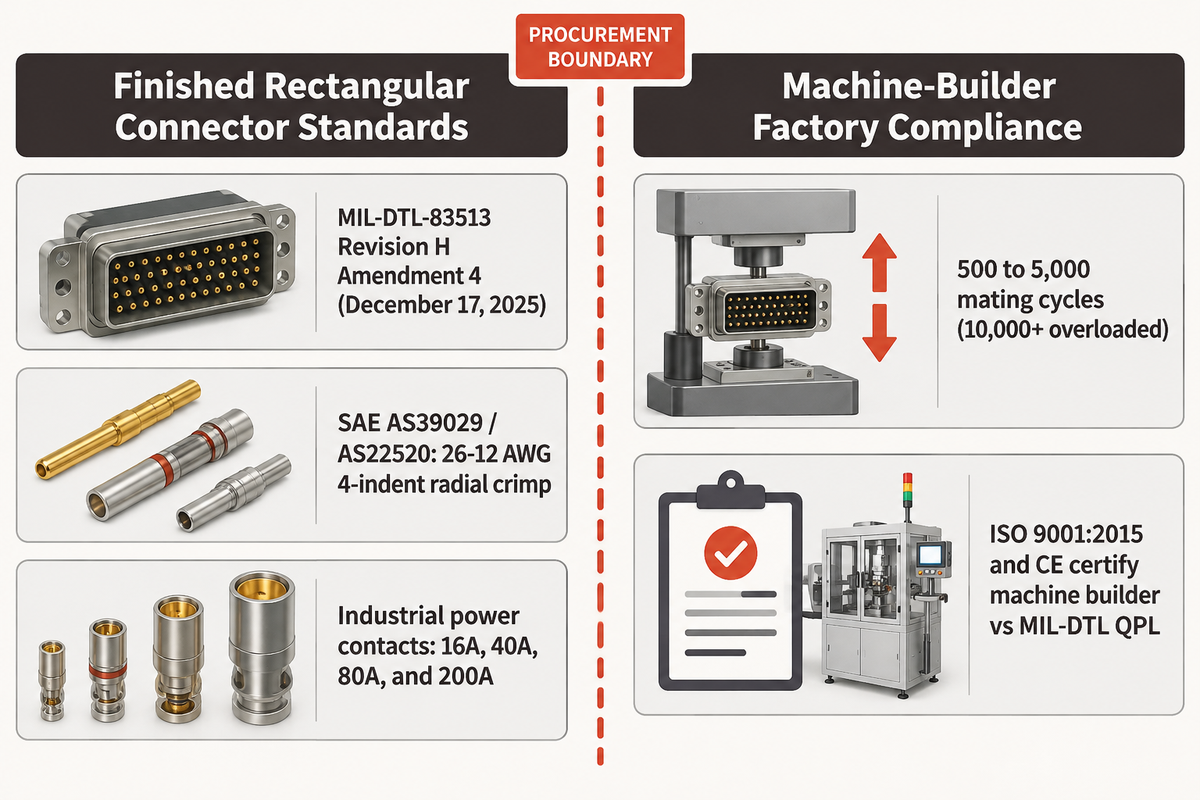
Die Normen für die Steckverbindermontage rechteckiger Bauformen gliedern sich in militärische, elektrische und mechanische Produktspezifikationen sowie Qualitätsnormen für das Herstellerwerk. Zu den Produktspezifikationen zählen MIL-DTL-83513, MIL-DTL-24308 und SAE AS39029, während die Prüfverfahren EIA-364 und IEC 60512 folgen. Anlagenkäufer müssen jede Produktprüfklausel einem konkreten Inline-Sensor der Montagemaschine zuordnen.
Viele militärische Steckverbinderspezifikationen werden laufend aktualisiert. Laut dem offiziellen DLA-ASSIST-Datensatz 33936 für MIL-DTL-83513 befindet sich die Detailspezifikation für mikrominiaturisierte Rechtecksteckverbinder mit kodiertem Steckergehäuse derzeit auf dem Stand Revision H Amendment 4. Diese Änderung wurde am 17. Dezember 2025 veröffentlicht, wobei die nächste Überprüfung für den 16. Dezember 2030 angesetzt ist. Ebenso regelt der offizielle DLA-ASSIST-Datensatz 33934 für MIL-DTL-24308 Miniatur-Einschubsteckverbinder.
Für schwere industrielle Rechtecksteckverbinder geben Konformitätsrichtlinien für industrielle Rechtecksteckverbinder strenge mechanische und umweltbezogene Grenzwerte vor. Industrielle Standard-Leistungssteckkontakte sind je nach Flachstecker- oder Stiftgröße für 16A, 40A, 80A und 200A ausgelegt. Standardmäßige Industriesteckverbinder sind für 500 bis 5.000 Steckzyklen spezifiziert, während hochbelastbare Ausführungen 10.000+ Zyklen erreichen.
| Norm / Klausel | Geregelter Geltungsbereich | Wichtiger quantitativer Schwellenwert | Zugeordnete automatisierte Stations-Steuerungstechnik |
|---|---|---|---|
| MIL-DTL-83513 (Rev H Amd 4, Dez. 2025) | Mikrominiatur-Micro-D-Steckverbinder mit kodiertem Steckergehäuse | Kontaktsitz und Steckung im Rastermaß 1,27 mm (0.050 in) | X-Y-Servotisch-Rastertaktung + telezentrische 2D/3D-CCD-Prüfung |
| MIL-DTL-24308 | Miniatur-D-Subminiatur-Einschubsteckverbinder | 5 Gehäusegrößen, kodierte Gehäusegeometrie für 9–104 Kontaktstifte | PPU-Einpressen gerader/abgewinkelter Kontaktstifte + servogesteuertes Gehäuseschließen |
| SAE AS39029 / AS22520 | Auswechselbare gedrehte Crimpkontakte & 4-Punkt-Werkzeuge und Vorrichtungen | Synchrones radiales 4-Punkt-Crimpprofil für 26–12 AWG | Aluminium-Trägerzuführung + 4-Punkt-Kurvencrimpstation |
| MIL-DTL-55302 (B3 / HDB3) | Leiterplatten- & Bürstensteckverbinder mit niedriger Steckkraft | Ineinandergreifendes 0,2 mm Bürstendrahtbündel-Steckkontaktsystem | Servo-Bürstendrahtdosierung + rotierendes Schrägschnittmesser + Hohlwellen-Rundtisch |
| EIA-364-37 | Prüfung der Kontakt-Steck- und Ziehkraft | Minimale Abzugskraft & maximale Einpresskraft je Einzelkammer | Automatisierter Lehrenstift-Trennkraft-Presskopf in Stufe 5 |
| EIA-364-23 / IEC 60512-2-1 | Trockenstromkreis-Prüfung des Kontaktwiderstands bei niedrigem Pegel (LLCR) | Max. 20 mV Leerlaufspannung; max. 100 mA Prüfstrom | 4-Leiter-Kelvin-Trockenstromkreis-Widerstandsprüfstation |
| IEC 60512-15-2 (Test 15b) | Axiale Einsatzhaltekraft im rechteckigen Steckergehäuse | Kein Zurückschieben des Einsatzes unter definierter Axiallast | Tiefengeber beim servogesteuerten Buchsenschließen + Kraft-Weg-Fenster |
| IEC 60512-9-1 (Test 9a) Dauerfestigkeit | Mechanische Lebensdauer & elektrische Bemessungsdaten schwerer Rechtecksteckverbinder | 500–5.000 Standardzyklen (10.000+ bei Überlastausführung); 16 A / 500 V | PE-Schutzleiter-Stiftlängenprüfung + drehmomentüberwachtes Verschrauben/Verrasten |
| IPC/WHMA-A-620 | Abnahme von Kabel- und Drahtbaugruppen | Keine abstehenden Einzeldrähte, korrekter Einlauftrichter und definierte Crimphöhe | Optische Prüfung des abisolierten Drahts vor dem Einsetzen + Crimpkraftüberwachung |
| AIAG MSA & ISO 9001:2015 / CE | Messsystemfähigkeit der Maschine & Qualitätsmanagementsystem des Werks | Verifizierte Messmittel-Wiederholpräzision und verriegelte Ausschussrutschen-Sicherung | FAT-Messfähigkeitslauf + Hardware-Sicherheitsverriegelungen |
Halten Sie die Zertifizierungsgrenze bei der Beschaffung eindeutig auseinander. ISO 9001:2015 und die CE-Kennzeichnung zertifizieren das Qualitätsmanagementsystem des Maschinenbauers sowie die Maschinensicherheit. Im Gegensatz dazu gilt der QPL-Status nach MIL-DTL-83513 oder MIL-DTL-24308 für das fertige Steckverbinderprodukt, das in einem akkreditierten Prüflabor getestet wurde.
Welche Faktoren bestimmen die Kosten, die Umrüstung und die FAT-Abnahme einer Montagemaschine für Rechtecksteckverbinder?
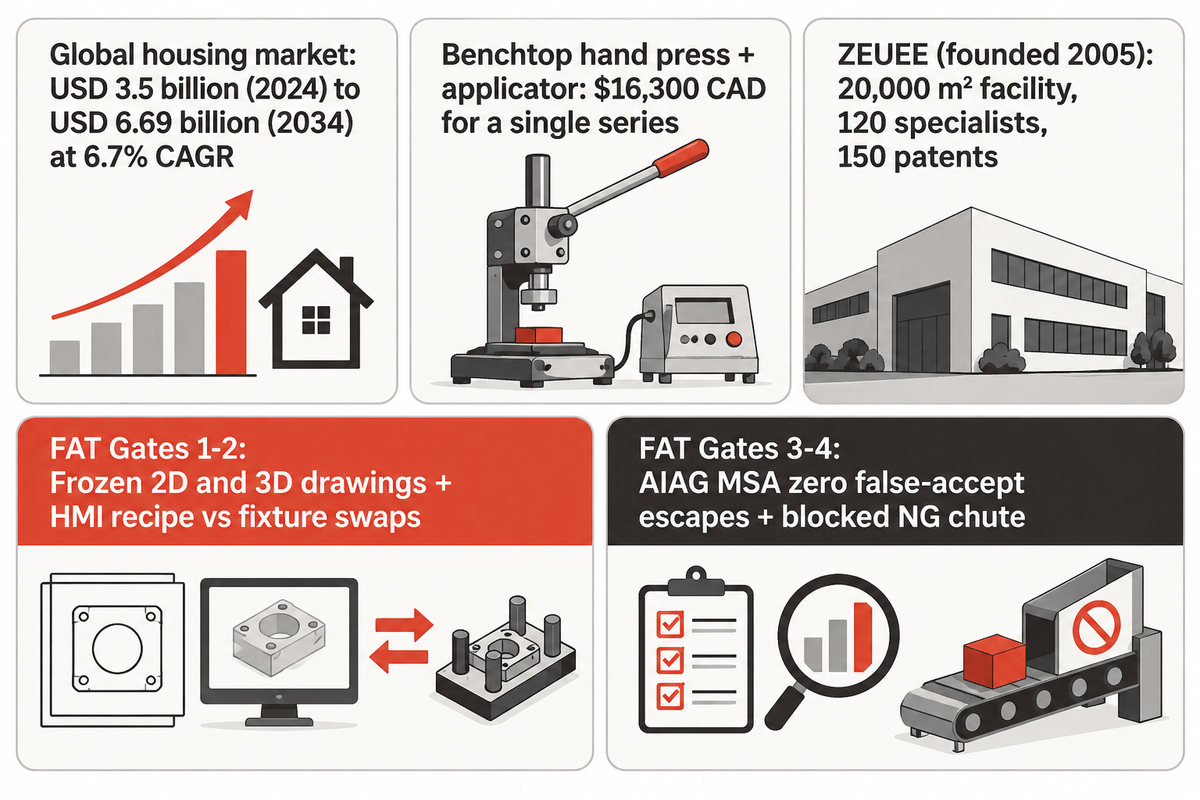
Stationsanzahl, Zuführungsart, Rastermaßtoleranzen und Inline-Prüfmittel bestimmen die Investitionskosten für Montagemaschinen von Rechtecksteckverbindern und beeinflussen die Zeiten für die Umrüstung sowie die Werksabnahme (FAT). Eine Fertigungslinie kann aus einem bis fünf verketteten Modulen bestehen. Jede spezifische Geometrie des Steckergehäuses erfordert individuelle Anlagenkosten und Lieferzeiten. Daher ist stets ein zeichnungsbasiertes Angebot erforderlich.
Vor der Angebotserstellung müssen Sondermaschinenbauer drei mechanische Kostentreiber bewerten. Erstens müssen Vibrationswendelförderer und präzisionsgefräste Aluminium-Hülsenträger jeweils exakt für die betreffende Kontaktfamilie gefertigt werden. Zweitens erfordern X-Y-Servotische und Rundschalttische mit Genauigkeitsanforderungen im Submillimeterbereich höherwertige Lineargeber als einreihige Bestücker. Drittens macht der Einsatz telezentrischer 2D/3D-CCD-Optiken sowie die Kammer-Trennkraftprüfung sämtlicher Kammern nach EIA-364-37 dedizierte Messtechnik-Hardware erforderlich.
Bei der Unterscheidung zwischen Komponentenherstellern und Automatisierungsanbietern gilt: Wenn Einkäufer nach den führenden Herstellern fertiger elektrischer Steckverbinder suchen, zählen TE Connectivity, Amphenol, Molex, Harting und Smiths Interconnect zu den Kataloganbietern, die fertige Rechtecksteckverbinder entwickeln und produzieren. Automatisierte Fertigungslinien zur Montage dieser Komponenten werden hingegen von spezialisierten Sondermaschinenbauern gefertigt.
Das 2005 gegründete Ingenieurteam für Industrieautomatisierung von Shenzhen Zeyu Intelligent (ZEUEE) betreibt ein 20.000 m² großes Fertigungswerk. Das Unternehmen beschäftigt mehr als 120 Automatisierungsspezialisten und hält über 150 Patente, darunter 32 Erfindungspatente und 68 Gebrauchsmuster, unter Einhaltung der Normen ISO 9001:2015 und CE. ZEUEE fertigt sowohl Einzelstationen als auch Fünf-Modul-Fertigungszellen für Rechtecksteckverbinder.
Das Marktwachstum erklärt, warum Steckverbinderwerke zunehmend auf modulare, rezepturgesteuerte Montagemaschinen umstellen. Laut dem Marktbericht von Market.us zum globalen Markt für Rechteck-Steckergehäuse erreichte der weltweite Umsatz mit Steckergehäusen im Jahr 2024 rund 3,5 Milliarden USD. Bis 2034 wird ein Marktwachstum auf 6,69 Milliarden USD bei einer jährlichen Wachstumsrate (CAGR) von 6,7 % prognostiziert. Im Jahr 2024 entfielen 48,3 % des Gesamtmarktanteils auf den asiatisch-pazifischen Raum, während Kunststoffgehäuse 62,8 % des weltweiten Volumens und Kabelmontage-Ausführungen 58,5 % ausmachten.
Wann sollten Steckverbinderwerke fertige Steckverbinder zukaufen und wann die Montage im eigenen Haus automatisieren?
Steckverbinderwerke kaufen fertige Steckverbinder oder vorkonfektionierte Kabelbaugruppen zu, wenn das Jahresvolumen pro Artikelnummer gering ist und die Kosten für Werkzeuge und Vorrichtungen die Lohnkosten übersteigen. Eine hausinterne automatisierte Montage lohnt sich hingegen, sobald mehrreihige Serien eine lückenlose Rückverfolgbarkeit der Trennkräfte über alle Kammern oder proprietäre Bürsten- und Crimpgeometrien erfordern. Eigene Fertigungslinien rechnen sich ebenso, wenn ein Werk häufige Rezeptur-Umrüstungen über verschiedene Gehäusegrößen hinweg durchführt.
Selbst einfache Tischpressen-Hardware bringt bereits eine hohe Einstiegshürde mit sich. Praxiskalkulationen für feinpolige 0,8 mm Rechteckanschlüsse zeigen, dass eine einzelne Handpresse vom Typ JST HPD-M2A bereits $3.300 CAD kostet. Ein zusätzliches Applikatormodul H2-SUR30ED-X schlägt mit weiteren $13.000 CAD zu Buche, was sich auf $16.300 CAD für eine einzige Baureihe ohne automatisierte Zuführung summiert. Auf volumenstarken Mehrvarianten-Linien amortisieren sich programmierbare X-Y-Servo-Stifteinpressstationen und modulare Fünf-Stationen-Zellen über komplette Steckverbinderfamilien hinweg.
Checkliste für die FAT-Abnahme & Prüfgrenzen:
- Einfrieren von Zeichnungen und Mustern: Verbindliche schriftliche Angebote für Sondermaschinen setzen eingefrorene 2D- und 3D-Zeichnungen sowie physische Musterteile voraus. Auch Lieferzeiten und Taktzeitgarantien für Spannvorrichtungen werden auf dieser Basis kalkuliert.
- Validierung von Rezeptur- gegenüber Hardware-Umrüstung: Prüfen Sie den softwareseitigen HMI-Rasterabruf bei Steckergehäusen mit gleichem Bezugsmaß (etwa von 9-poligen auf 37-polige Layouts) getrennt vom mechanischen Wechsel von Werkstückaufnahme, PPU-Greiferbacken und Aluminium-Trägern.
- Messsystemfähigkeit (AIAG MSA): Telezentrische CCD-Prüfstationen und EIA-364-37-Trennkraftstationen sollten mit einem Produktionslos-Lauf qualifiziert werden, der eine verifizierte Messmittel-Wiederholpräzision ohne durchrutschende Schlechtteile nachweist.
- Audit der Ausschussverriegelung: Testen Sie das System gezielt mit verbogenen Kontaktstiften, fehlenden Kontaktstiften, ungecrimpten Hülsen, aufgespreizten Bürstendrähten und ähnlichen Grenzmustern und verifizieren Sie die sichere Rückhaltung in der verriegelten NG-Rutsche.
Projektieren Sie Ihre Montagelinie für Rechtecksteckverbinder mit ZEUEE
Benötigen Sie eine eigenständige 0,2 mm Bürstendraht-Schrägschnittstation, ein trägergespeistes Vierpunkt-Kurvencrimpmodul oder eine schlüsselfertige Fünf-Maschinen-Zelle? ZEUEE legt jede Station exakt nach Ihren Isolierkörper- und Kontaktzeichnungen mit Kammer-Trennkraftprüfung sämtlicher Kammern aus. Entdecken Sie unsere ZEUEE 5-Maschinen-Montagelösungen für Rechtecksteckverbinder oder reichen Sie Ihre Steckergehäuse-Zeichnungen für eine Taktzeitbewertung ein.
Individuelles Maschinenangebot & Liniendimensionierung anfordern
Häufig gestellte Fragen (FAQ)
Kann eine einzelne Montagemaschine für Rechtecksteckverbinder sowohl gerade Kontaktstifte als auch rechtwinklig abgewinkelte Anschlussenden über mehrere Reihenzahlen hinweg verarbeiten?
Ja, sofern sie mit einer zweispurigen Zuführung oder wechselbaren PPU-Greiferbacken sowie einem X-Y-Servotakttisch ausgestattet ist.
Gerade Kontaktstifte und rechtwinklig abgewinkelte Anschlussenden erfordern unterschiedliche Profilführungen in der Vibrationsschiene sowie angepasste Pick-and-Place-Einpressbahnen. Eine gestufte Z-Achsen-Bewegung stellt sicher, dass jedes abgewinkelte Ende benachbarte Reihen frei passiert, ohne mit bereits eingesetzten Anschlusskontakten zu kollidieren. Mehrreihige Rastermaß-Versätze werden digital über SPS-Rezepturen umgeschaltet, sobald die Bezugsbreite des Steckergehäuses übereinstimmt. Ändert sich der Drahtquerschnitt des Steckkontakts oder der Biegeradius des Anschlussendes zwischen verschiedenen Artikelnummern, tauschen Techniker bei der Umrüstung der Fertigungslinie die Schnellwechsel-PPU-Greiferfinger und den Vibrationsschieneneinsatz aus.
Warum werden empfindliche Buchsenhülsen an der Crimpstation aus präzisen Aluminium-Werkstückträgern statt aus herkömmlichen Vibrationswendelförderern zugeführt?
Präzise Aluminium-Werkstückträger verhindern Randdellen, Abrieb an der Goldbeschichtung und ein Verhaken der Hülsen vor dem Vierpunkt-Crimpen.
Dünnwandige, gedrehte Buchsenhülsen können sich verformen, wenn sie dauerhaft in einem stählernen Vibrationswendelförderer umgewälzt werden. Durch die Bereitstellung der Hülsen in gefrästen Aluminium-Werkstückträgern kann ein Linearmanipulator jeden Steckkontakt sauber ohne Metall-auf-Metall-Reibung entnehmen. Diese Trägerbereitstellung bewahrt die Hülsenkonzentrizität beim Einlauf in den Vierpunkt-Kurvencrimppresskopf. Eine gleichmäßige Hülsenrundheit verhindert zudem ein Verklemmen in den Kammern beim anschließenden Schließen des Steckergehäuses und hält die Trennkräfte nach EIA-364-37 sicher innerhalb der Spezifikation.
Wie unterscheidet sich eine modulare 5-Maschinen-Zelle für Rechtecksteckverbinder von einer einzelnen monolithischen Rundschalttischmaschine?
Eine modulare 5-Maschinen-Zelle entkoppelt Kontaktstifteinpressen, Hülsencrimpen, Bürstenschnitt, Gehäuseschließen und Prüfung in eigenständige oder verkettete Einheiten.
Auf einem monolithischen Rundschalttisch bremst der langsamste Mehrstift-Einpressvorgang jede andere Station auf dem Drehteller aus. Durch die Entkopplung der fünf Stufen können Werke parallele Einpressmodule optimal mit schnellen Crimp- und Prüfmodulen ausbalancieren. Zudem lassen sich gezielt nur jene Stationen betreiben, die für eine bestimmte Steckverbinder-Artikelnummer erforderlich sind. Darüber hinaus verhindert die mechanische Trennung von Vibrationszuführung und Kurvencrimpen auf separaten Maschinengestellen, dass Schwingungen die telezentrische CCD-Bildverarbeitungsprüfung beeinträchtigen.
Prüft eine automatisierte Trennkraft-Prüfstation jede einzelne Kontaktkammer oder lediglich statistische Losstichproben?
Sie prüft vor der Endentnahme jede einzelne bestückte Kontaktkammer an jeder produzierten Baugruppe.
Der automatisierte Prüfpresskopf fährt kalibrierte Lehrenstifte in sämtliche Kammern ein. Er protokolliert die individuellen Steck- und Ziehkraftkurven gegen die Rezepturgrenzwerte und schleust jeden außerhalb des Toleranzfensters liegenden Steckverbinder in einen verriegelten Ausschussbehälter aus.
Wovon hängt es ab, ob der Wechsel zwischen einem 9-poligen und einem 37-poligen Rechteck-Steckergehäuse in wenigen Minuten per HMI-Rezepturabruf erfolgt oder einen Wechsel der Spannvorrichtung erfordert?
Ein softwareseitiger Rezepturabruf funktioniert bei identischem Kontaktdurchmesser und gleichen Gehäuse-Bezugsschienen; Geometrieänderungen erfordern einen Wechsel der mechanischen Werkzeuge und Vorrichtungen.
Wenn zwei Steckverbinder denselben Stiftdurchmesser, dasselbe Reihenrastermaß und dieselbe Breite der Werkstückaufnahme aufweisen, wählt der Bediener am HMI einfach das neue Kammerbild aus. Diese digitale Rezeptur aktualisiert sofort die Koordinaten des X-Y-Servotischs. Ändern sich hingegen Gehäusebreite, Kontakthülsendurchmesser oder der Überstand rechtwinklig abgewinkelter Anschlussenden, tauschen Techniker die Schnellwechsel-Werkstückaufnahme, die PPU-Greiferfinger und den Aluminium-Hülsenträger aus. Die exakte Zeit für die Umrüstung wird während der FAT-Abnahme anhand von Kundenbauteilen verifiziert.
Können automatisierte Buchsen-Schließstationen abgedichtete Rechtecksteckverbinder montieren, ohne Silikondichtungen einzuklemmen?
Ja, servogesteuerte Schließpressköpfe nutzen mehrstufige Geschwindigkeits- und Kraft-Weg-Fenster, um Elastomerdichtungen sicher zu setzen.
Programmierbare Servopressen reduzieren die Geschwindigkeit während der anfänglichen Kompression der Grenzflächendichtung und der hinteren Einzeladerabdichtung. Kraftmessdosen überwachen den gleichmäßigen Kraftaufbau, bevor das Steckergehäuse auf die exakt vorgegebene digitale Tiefe verrastet wird.
Welche sechs technischen Angaben muss ein Hersteller bereitstellen, um ein präzises Angebot und eine Taktzeitstudie für eine Montagemaschine für Rechtecksteckverbinder zu erhalten?
Bereitzustellen sind 2D/3D-Zeichnungen, Kontaktdaten, benötigte Prozessstufen, Ziel-UPH, EIA-364-Kraftgrenzen sowie physische Musterteile.
Automatisierungsingenieure benötigen sechs Projektdaten, um ein verbindliches schriftliches Angebot auszuarbeiten. Erstens: Übermitteln Sie 2D- und 3D-Steckergehäuse- sowie Kontaktzeichnungen inklusive Toleranzketten. Zweitens: Geben Sie die Kontaktbauform an – gerader Kontaktstift, abgewinkelter Kontaktstift, Buchsenhülse oder 0,2 mm Bürstendraht. Drittens: Listen Sie die benötigten Prozessstufen innerhalb der Fünf-Stationen-Familie auf. Viertens: Nennen Sie den angestrebten Netto-Durchsatz (UPH) und das Jahresvolumen je Variante. Fünftens: Definieren Sie die Kraftgrenzwerte nach EIA-364-37 sowie die Bildverarbeitungstoleranzen, und sechstens: Senden Sie physische Bauteilmuster für Zuführversuche ein.
Referenzen & Quellen
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-83513 Revision H Amendment 4: Elektrische Mikrominiatur-Rechtecksteckverbinder mit kodiertem Steckergehäuse (17-DEC-2025)
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-24308: Elektrische Miniatur-Einschub-Rechtecksteckverbinder mit kodiertem Steckergehäuse
- EIA-364-23 Kontaktwiderstand bei niedrigem Pegel (20 mV / 100 mA) & EIA-364-37 Zusammenfassung zur Qualifikation der Kontakt-Steck- und Ziehkraft
- Amphenol Aerospace & Defense – M55302 B3 / HDB3 Bürstenkontakte mit niedriger Steckkraft & Spezifikationen für hochdichte Rechtecksteckverbinder
- Daniels Manufacturing Corporation (DMC), Leitfaden für Werkzeuge und Vorrichtungen von Luftfahrt-Verkabelungssystemen (SAE AS22520 Vierpunkt-Hülsencrimpen)
- Assembly Magazine – Kabelverarbeitung: Geführte Steckverbindermontage (Benchmarks zu AirBorn, Boeing Mesa AH-64D und Cirris Pin-Sight)
- Connector Supplier – Industrielle Anlagen zur Steckverbindermontage & Kontaktbestückung
- Connector Supplier – Einführung in schwere Rechtecksteckverbinder (4-Komponenten-Architektur)
- US-Patentanmeldung US20020081881A1 / US6592387B2 (Honeywell International Inc.) – Federbelastete Rechtecksteckverbinder-Anordnung für Blindsteckprozesse
- Market.us, Globaler Markt für Rechteck-Steckergehäuse: Marktgröße, Marktanteil und Automatisierungsprognose (2024–2034)
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend