Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur DC-Kabelmontagelinie: 9 Planungs- und FAT-Prüfpunkte

Aktualisiert im September 2026 · Verfasst von Cherry
Der Begriff DC-Kabelproduktionslinie kann zwei sehr unterschiedliche Werke bezeichnen: die vorgelagerte Drahtherstellung oder die nachgelagerte Montage fertiger Kabel. Dieser Leitfaden befasst sich gezielt mit Anlagen, die vorbereitete Kabel, Anschlusskontakte, Steckverbinder und Formmassen zu fertigen DC-Kabelbaugruppen verarbeiten. Kupferdrahtziehen, Verseilen von Leitern und Extrusion der Primärisolierung werden hier nicht behandelt.
Diese Seite behandelt technische Entscheidungen statt Ranglisten, Preisen oder Angeboten. Die Planungsabfolge lässt sich einfach beschreiben, aber leicht aus dem Gleichgewicht bringen: das fertige Kabel festlegen, jeden Prozessübergang definieren, die Gutteilkapazität abstimmen, den Variantenwechsel steuern, die Aufzeichnungen dem Produkt zuordnen und diese Angaben bei der Abnahme prüfen. Wer eine Lieferantenauswahl sucht, kann mit dem Artikel von ZEUEE über Hersteller von DC-Kabelproduktionslinien beginnen. Dieses Dokument bleibt bei technischen Entscheidungen und behandelt keine Ranglisten, Preise oder Angebote.
Kurzantwort
Planen Sie eine nachgelagerte DC-Kabelmontagelinie auf Grundlage einer kontrollierten Produktdefinition und nicht allein anhand einer Zielausbringung. Legen Sie vor der Auswahl der Konfiguration Eingangsmaterial, fertige Geometrie, Anforderungen an Kontaktierung und Umspritzen, Prüfverantwortung, Nachweise zur Messsystemfähigkeit, Variantenmix, Rückverfolgbarkeit, Sicherheitsschnittstellen und projektspezifische FAT-Kriterien fest.
Kurzdaten zur Planung
| Prozessgrenze | Vorbereitete Kabel und Komponenten hinein; geprüfte und gekennzeichnete DC-Kabelbaugruppen hinaus |
|---|---|
| Kapazitätsgrundlage | Qualifizierte Gutteile pro Minute, bezogen auf Produktmix und geprüfte Bedingungen |
| Qualitätsgrundlage | Benanntes Merkmal, Verfahren, Grenzwert, Reaktion, Aufzeichnung und Verantwortlicher für die Freigabe |
| Variantengrundlage | Kontrolliertes Material, Werkzeuge, Parametersatz, Prüfprofil, Etikett und Erstteilfreigabe |
| Abnahmegrundlage | Abgestimmter Prüfmustersatz, Herausforderungsplan, Nachweisformat, Verantwortlicher für offene Punkte und Unterschriften |
1. Welche Prozessgrenze ist mit „DC-Kabelproduktionslinie“ gemeint?
Entscheiden Sie zunächst, ob das Projekt Kabel herstellen oder fertige DC-Kabel montieren soll. Die vorgelagerte Kabelfertigung ist ein separater Prozess, der mit der Herstellung von Leitern und Isolierungen beginnt; die nachgelagerte Montage beginnt mit vorbereitetem Kabel und Komponenten. Bei der Montage werden diese zunächst zugeschnitten, abisoliert, kontaktiert und geprüft, anschließend umspritzt, getestet, gekennzeichnet und verpackt. Die erforderlichen Anlagen, Steuerungen, Nachweise und Lieferanten sind nicht austauschbar.
Vorgelagerte Drahtherstellung
- Beginnt mit metallischen Leitern und Polymersystemen
- Umfasst Ziehen, Glühen, Verseilen, Extrusion, Kühlen und Spulenhandling
- Erzeugt isolierte Drähte oder Kabel auf Spulen
- Erfordert Nachweise zu Leiter- und Isolierprozessen
Nachgelagerte Kabelmontage
- Beginnt mit vorbereitetem Kabel, Steckverbindern, Anschlusskontakten und Formmasse
- Umfasst Ablängen, Abisolieren, Kontaktieren, Prüfen, Umspritzen, Testen, Kennzeichnen und Verpacken
- Erzeugt eine fertige Kabelbaugruppe
- Erfordert Nachweise zu Produkt, Prozess, Prüfung und Produktgenealogie
Diese Abgrenzung verhindert Fehler bei der Angebotsanfrage. Suchergebnisse zum Fokusbegriff umfassen Drahtziehmaschinen und Extrusionslinien, während das folgende Beispiel von ZEUEE die Montage fertiger Kabel betrifft. Bei ZEUEE liegt der Schwerpunkt jedoch auf der Montage fertiger Kabel. Eine Anfrage, in der lediglich „DC-Kabel herstellen“ steht, kann daher technisch korrekt sein und trotzdem ein Angebot für das falsche Werk nach sich ziehen.
Der veröffentlichte Anwendungsbereich von NASA-STD-8739,4A betrifft Verbindungskabelbaugruppen. Das ist ein hilfreicher Beleg für die nachgelagerte Prozessgrenze, bleibt jedoch eine NASA-Norm für kritische Arbeiten und ist keine allgemeingültige Vorschrift für jedes kommerzielle Kabel. Auch IPC/WHMA-A-620F behandelt Anforderungen und Abnahmekriterien für Kabel- und Drahtbaugruppen, nicht das Leiterziehen oder die Primärextrusion.
Ein Werk kann beide Bereiche benötigen, doch der Vertrag muss ihre Schnittstelle festlegen. Definieren Sie den Zustand der eingehenden Spule, die Zuständigkeit für das Ablängen, den Zustand des fertigen Steckverbinders, die Grenze des Umspritzens, die Prüfverantwortung und die Verpackungsfreigabe. Diese nachgelagerte Prozessübersicht gilt nicht, wenn die Arbeit mit einem Kupferstab beginnt.
2. Was muss vor Beginn der Linienkonstruktion festgelegt werden?
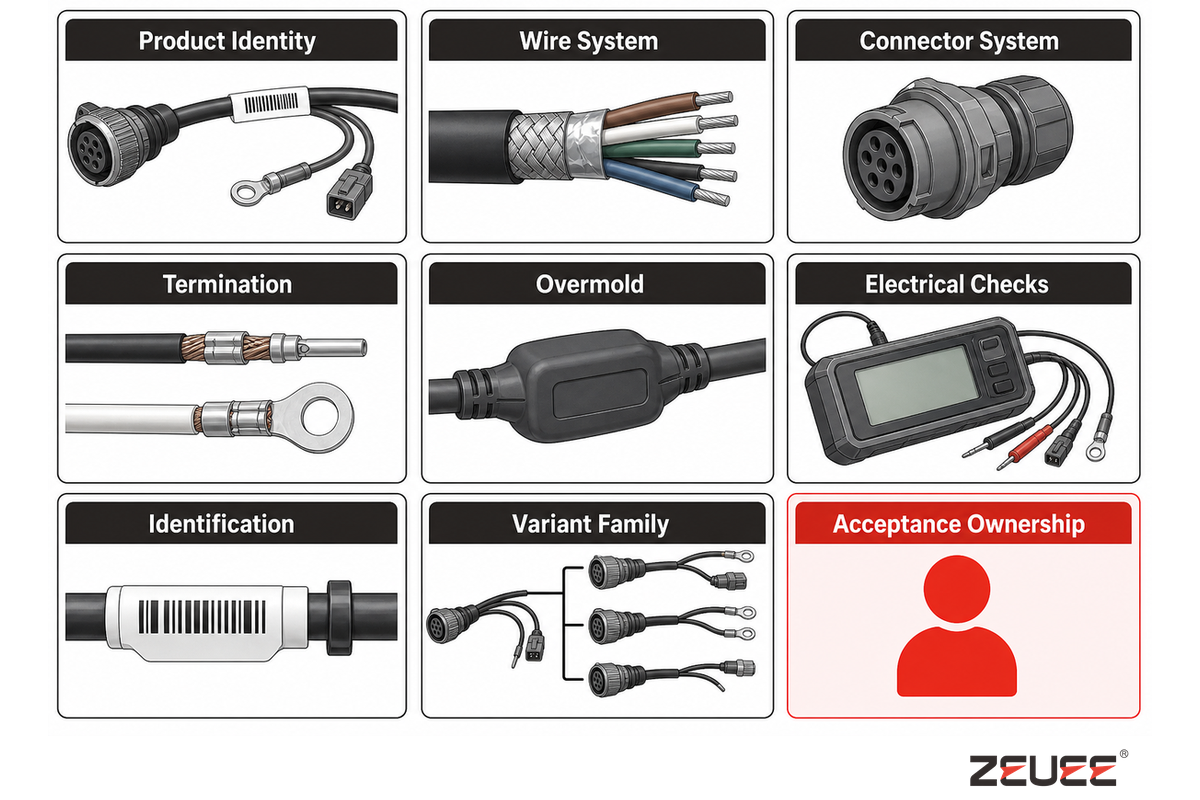
Legen Sie das fertige Kabel und seine kontrollierten Varianten fest, bevor Sie die Maschinenkonstruktion fixieren. Ein Muster kann Passform, Verlegung und Aufbau zeigen, aber keine zulässigen Abweichungen, Prüfverfahren, Revisionsstand oder Freigabebefugnis festlegen. Das Eingabedossier für das fertige Kabel verknüpft das physische Muster mit Zeichnungen, Materialaufzeichnungen, Abnahmeverfahren und Zuständigkeiten.
| Eingabekategorie | Zu kontrollierende Aufzeichnung | Daraus abgeleitete Entscheidung | Verantwortlicher | Einschränkungen / ungeeignet für |
|---|---|---|---|---|
| Produktidentität | Teilenummer, Zeichnung, Revision und Freigabestatus des Musters | Maschinenrezept und Schlüssel für die Aufzeichnung | Produktentwicklung | Ein Muster ohne Revisionsstand kann keine Freigabe steuern |
| Kabelsystem | Leiter, Isolierung, Kabeldurchmesser, Spulenzustand und freigegebene Alternativen | Zuführung, Ablängen, Abisolieren und Handhabung | Materialentwicklung | Der Nenndurchmesser allein legt das Abisolierverhalten nicht fest |
| Steckverbindersystem | Steckverbinder, Anschlusskontakt, Beschichtung, Dichtung, Polarität und Steckausrichtung | Werkzeuge, Einsetzen und Prüfungen mit Bildverarbeitung | Produktentwicklung | Die Bezeichnung einer Steckverbinderfamilie identifiziert nicht jede Kammer und jeden Anschlusskontakt |
| Kontaktierung | Anforderungen an Crimpen, Löten, Schweißen oder andere Fügeverfahren | Prozess, Werkzeuge und zerstörende Prüfungen | Prozessentwicklung | Für alle Varianten darf nicht dasselbe Kontaktierungsverfahren vorausgesetzt werden |
| Umspritzung | Material, Geometrie, Haftung, Füllung, Grat, Zugentlastung und Dichtungsfunktion | Formwerkzeug, Maschinenrezept, Kühlung und Prüfung | Produkt- und Prozessentwicklung | Eine Freigabe allein aufgrund der Optik belegt weder Dichtheit noch Zugentlastung |
| Elektrische Prüfungen | Durchgang, Polarität, Widerstand, Isolierung und alle produktspezifischen Prüfungen | Prüfgerät, Grenzwerte, Prüfablauf und Ausschleuslogik | Elektrotechnik und Qualitätsentwicklung | Eine Durchgangsprüfung allein belegt keine mechanische Integrität |
| Kennzeichnung | Markierung, Etiketteninhalt, Barcode und Verpackungszustand | Drucker, Datenquelle und Verifizierung | Betrieb und Qualität | Ein lesbarer Aufdruck belegt nicht, dass die Quelldaten korrekt sind |
| Variantenfamilie | Geplante Längen, Steckverbinder, Farben, Formwerkzeuge, Prüfungen, Etiketten und Produktmix | Wechselteile, Maschinenrezepte, Zwischenpuffer und FAT-Muster | Programmmanagement | „Viele SKUs“ ist keine kontrollierte Definition einer Produktfamilie |
| Abnahmeverantwortung | Merkmal, Verfahren, Grenzwert, Häufigkeit, Reaktion, Aufzeichnung und Unterzeichner | FAT-Protokoll und Produktionsfreigabe | Gemeinsam durch Käufer und Lieferant | Ein benanntes Dokument legt keine Projektverantwortlichkeiten fest |
3. Wie sollten Qualitätsnachweise an Prozessübergängen übergeben werden?
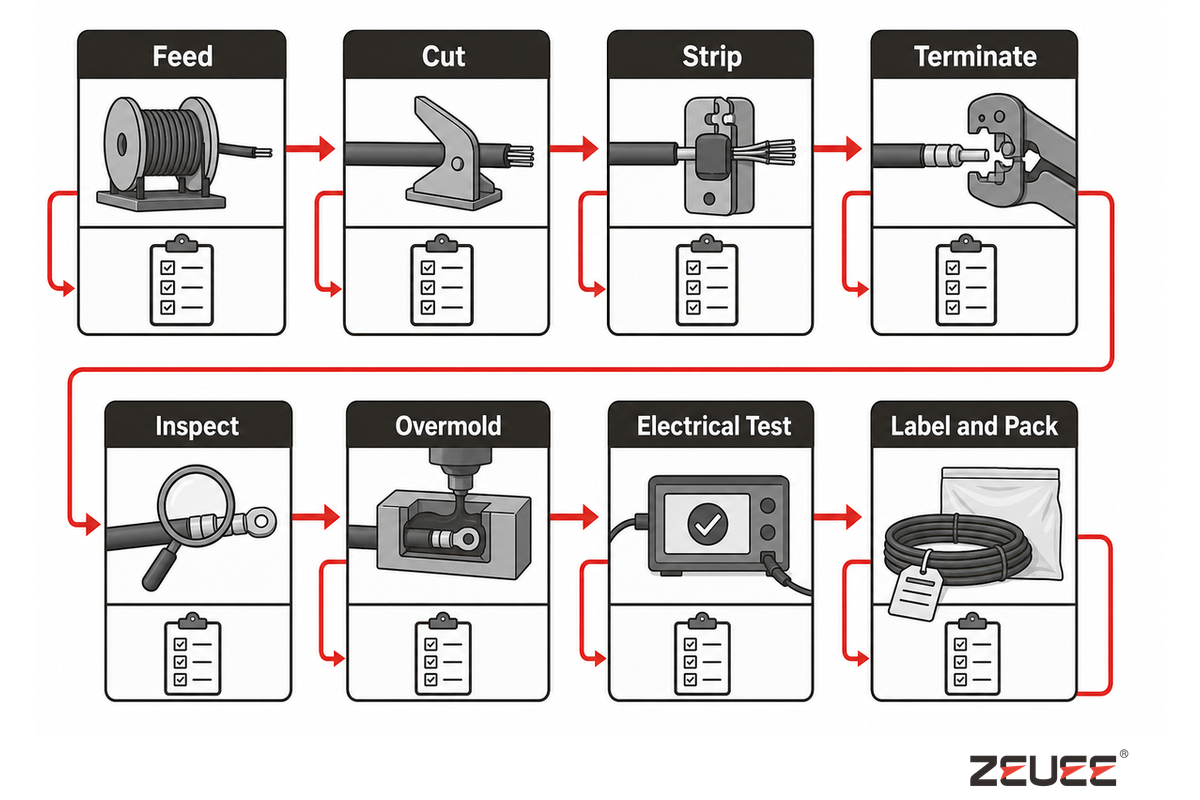
Jeder Übergang zwischen Stationen sollte folgende Fragen beantworten: Was ist eingegangen, was hat sich geändert, was wurde geprüft, was geschieht bei einem Fehler, welche Aufzeichnung bleibt erhalten und wer gibt das Ergebnis frei? Ein SPS-Signal „fertig“ reicht nicht aus, wenn es nicht mit Fertigungsauftrag, Material, Maschinenrezept, Messung, Ausschleusaktion und Freigabe für den nächsten Prozess verknüpft ist.
| Arbeitsgang | Kontrollierter Ausgang | Nachweis | Fehlerreaktion | Abgrenzung |
|---|---|---|---|---|
| Zuführung | Korrektes Kabel und richtige Charge geladen | Materialscan stimmt mit Fertigungsauftrag überein | Start sperren und falsches Material entfernen | Ein Scan belegt keine verborgenen Materialeigenschaften |
| Ablängen | Länge und Endzustand entsprechen der Zeichnung | Verfahren, Ergebnis, Werkzeugzustand und Identität des Prüfmusters | Betroffene Ausbringung sperren und Einrichtung prüfen | Die Prüfhäufigkeit ist projektspezifisch |
| Abisolieren | Abisoliergeometrie und Leiterzustand sind in Ordnung | Prüfung mit Bildverarbeitung oder Messwert samt Grenzwertsatz | Ausschleusen, Werkzeug prüfen und Verdachtszeitraum festlegen | Sichtprüfungen können Schäden unter der Oberfläche übersehen |
| Kontaktieren | Fügegeometrie und Prozesszustand entsprechen der geltenden Spezifikation | Werkzeug, Einstellung, Prozesswert und geplante Prüfung | Stoppen, sperren, prüfen und über die weitere Behandlung entscheiden | Eine bestandene elektrische Prüfung ersetzt keine mechanischen Nachweise |
| Prüfen | Benannte sichtbare Merkmale liegen innerhalb der programmierten Grenzwerte | Bild oder Merkmalsergebnis ist mit der Produktidentität verknüpft | Ausschleusen und Fehlergrund speichern | Eine CCD-Kamera kann nicht jeden verborgenen Fehler erkennen |
| Umspritzung | Korrektes Material, Maschinenrezept, Füllbild, Grat und Position | Materialcharge, Maschinenrezeptversion, Zyklusstatus und Prüfung | Separieren, Prozesszustand prüfen und über die weitere Behandlung entscheiden | Die Oberflächenoptik belegt keine Dichtheit |
| Elektrische Prüfung | Die festgelegten elektrischen Eigenschaften des Stromkreises liegen innerhalb ihrer Grenzwerte | Prüfgeräte-ID, Prüfprogramm, Grenzwerte, Ergebnis und Produktschlüssel | Automatisch ausschleusen, sperren und Fehlerursache diagnostizieren | Ein bestandenes Merkmal ist kein Nachweis für das gesamte Produkt |
| Kennzeichnen und verpacken | Korrekte Identität, Status, Menge und Verpackungszustand | Etikettenprüfung und Freigabeaufzeichnung | Versand sperren und Aufzeichnungen abgleichen | Ein korrektes Etikett kann einen Fehler in einem vorgelagerten Prozess nicht beheben |
Die Messgültigkeit ist Teil dieser Vereinbarung. Für dieses Projekt sollten das FAT-Datenpaket die Geräteidentität, den Kalibrier- oder Verifizierungsstatus, die Auflösung, Wiederholbarkeit, Betriebsbedingungen und die relevante Messunsicherheit enthalten. Wenn keine externe Vorschrift ein festes Intervall vorgibt, empfiehlt die 2026 aktualisierte Kalibrierungsleitlinie des NIST ein internes Messsicherungsprogramm, statt ein Kalenderintervall für sich als Nachweis zu behandeln. Der gespeicherte Messwert validiert sich nicht selbst.
„Die Aufzeichnung einer erfolgreichen Zugprüfung muss auf den Kontakt oder die Aderendhülse, das Kabel, das Crimpwerkzeug und die verwendete Crimpeinstellung zurückführbar sein.“
Das Zitat fordert keine Anwendung der NASA-Praxis für eine kommerzielle Linie. Es veranschaulicht ein Nachweismuster: Produkteingang, Werkzeug, Einstellung, Prüfung und Fertigungszeitraum werden in einer abrufbaren Aufzeichnung miteinander verknüpft.
4. Wie entsteht die tatsächliche Linienkapazität?
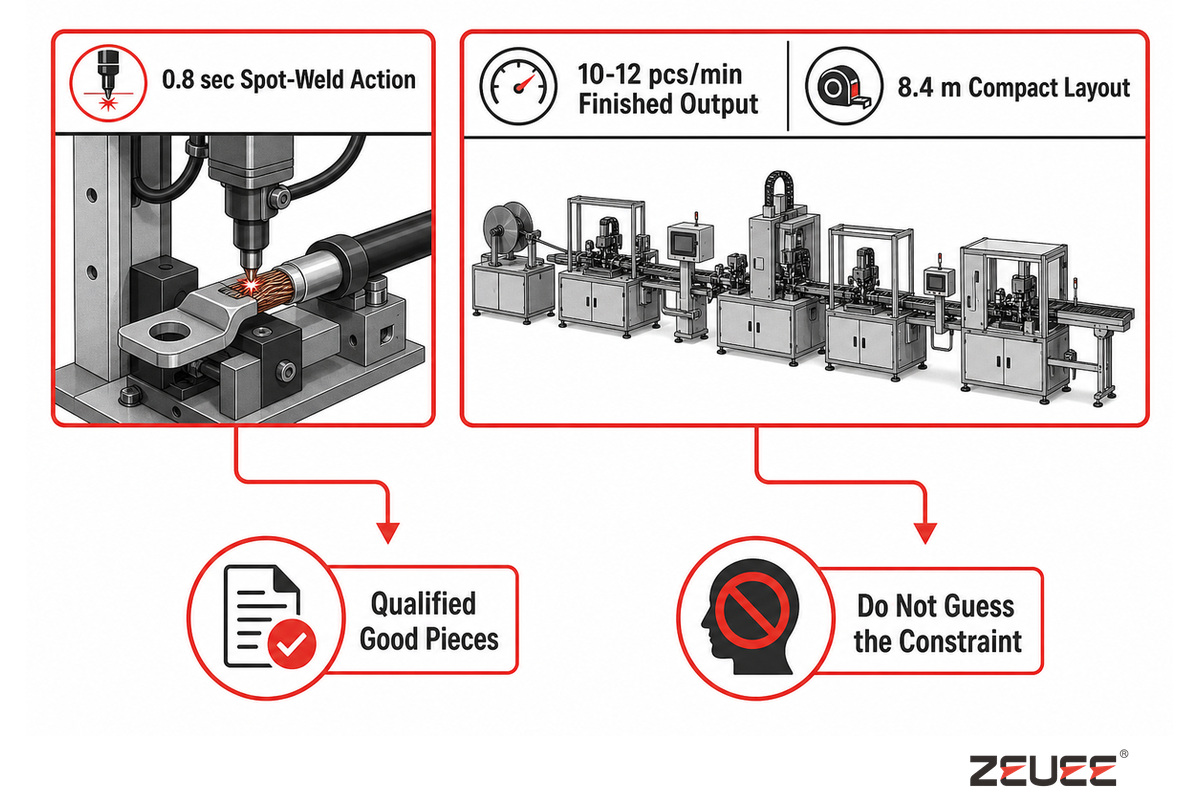
Die fertige Ausbringung ergibt sich aus dem Engpass im Gesamtsystem und nicht aus der schnellsten Bewegung. Stimmen Sie Arbeitsgangzeiten, Be- und Entladen, parallele Aufnahmen, Prüfung, Kühlung, Zwischenpuffer, Ausschleusung, Instandhaltung, Ausschuss, Nacharbeit, Umrüsten, Blockieren, Leerlauf und Produktreihenfolge aufeinander ab. Ermitteln Sie dann innerhalb eines festgelegten Zeitfensters und Produktmixes die qualifizierten Gutteile, statt eine einzelne Stationszeit anzugeben.
Ein hilfreiches öffentliches Beispiel aus der Referenz zu Zykluszeiten des Lean Enterprise Institute enthält ein durchgerechnetes Maschinenbeispiel. Die Maschine hat einen Zyklus von 20 sec, benötigt zusammen 30 sec zum Be- und Entladen und 30 sec für den auf eine Charge von 30 Stück umgelegten Rüstvorgang. Damit beträgt der effektive Maschinenzyklus 51 sec statt 20 sec. Das Rechenbeispiel zeigt den Umfang der Berechnung, bevor die Ausbringung prognostiziert wird.
0.8 secveröffentlichter Punktschweißvorgang
10-12 pcs/minveröffentlichte Ausbringung fertiger Teile
8,4 mveröffentlichte Länge des kompakten Layouts
Auf der eigenen Produktseite veröffentlicht ZEUEE einen Punktschweißvorgang von 0.8 sec und eine Ausbringung von 10-12 Fertigteilen in 60 sec. Ein eigenständiger Vorgang von 0.8 sec ermöglicht 75 Arbeitszyklen in 60 sec; die veröffentlichte Ausbringung entspricht hingegen etwa 5 sec bis 6 sec pro Teil. Der Engpass sollte nicht geraten werden.
Dieselbe Seite nennt für die veröffentlichte Konfiguration ein 28 kW-System, Versorgungsoptionen mit 220/380 V und einen Luftdruck von 0,4-0,7 MPa. Diese Angaben beziehen sich auf dieses kommerzielle Beispiel und gelten nicht für jede DC-Kabellinie. Sie verdeutlichen, warum Versorgungsbedingungen und installierte Schnittstellen auf ihre Kapazität geprüft werden müssen. Der kommerzielle Übergang bleibt auf der Lösungsseite.
In der NIST-Forschung zu Mehrprodukt-Seriensystemen werden Durchsatz und Engpässe anhand des Produktmixes bewertet. Das ist relevant, wenn kurze Kabel, lange umspritzte Kabel und Varianten von Steckverbindern auf derselben Linie gefertigt werden. Faktoren wie Reihenfolge, Puffergröße, Kühlung, Prüfzeit und Nacharbeit können den aktuellen Engpass beeinflussen. Einen bereits schnellen Arbeitsgang zu optimieren, muss die fertige Ausbringung nicht erhöhen.
Abstimmungsprotokoll für Zykluszeiten
Halten Sie für jede angegebene Ausbringung Produktrevision, Produktmix und Reihenfolge, lokale Arbeitsgangzeiten, Parallelkapazität, Pufferbedingungen, geplante und ungeplante Stillstände, Instandhaltungszustand, Prüfung und Kühlung, Umgang mit Ausschuss und Nacharbeit, Messzeitfenster, Gutteildefinition und Zeugen fest.
5. Welche Qualitätsnachweise gehören zu jeder Prozessstufe?
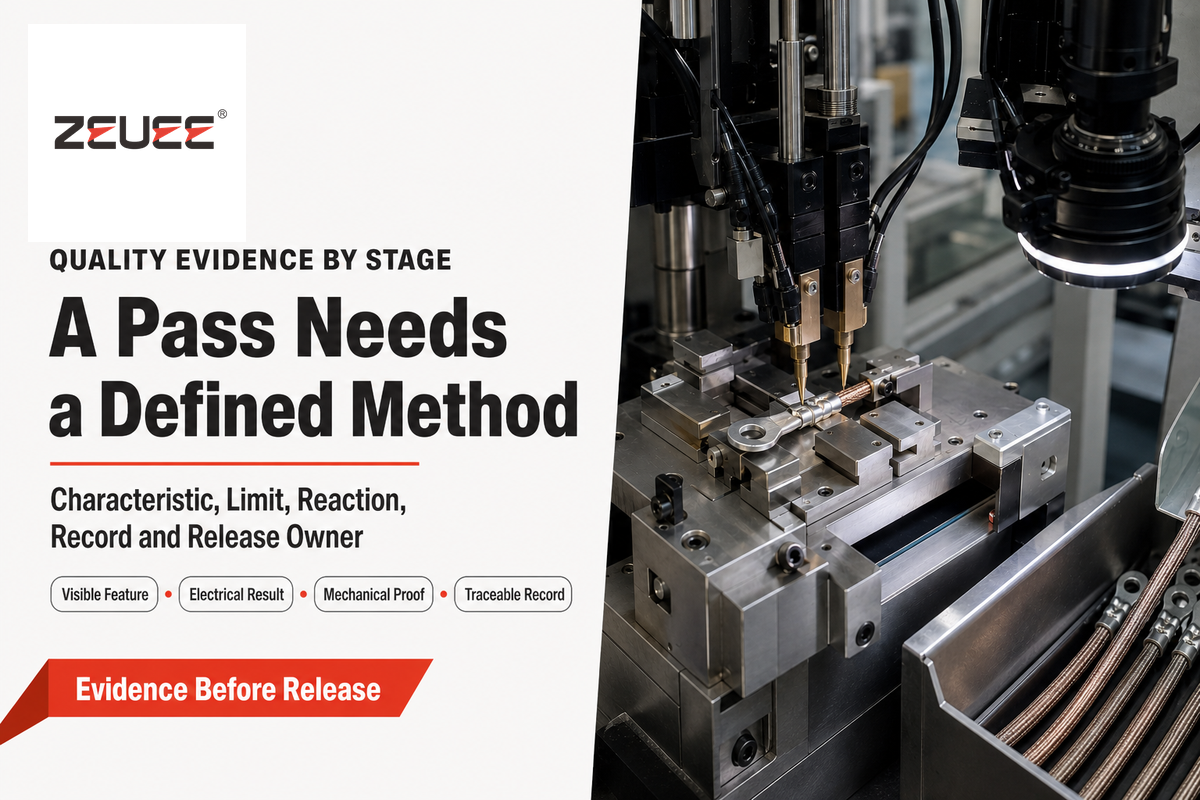
Die Qualität jeder Prozessstufe muss das Produktrisiko mit Prävention, Erkennung, Eindämmung und Freigabe verknüpfen. „100 % geprüft“ sagt wenig aus, solange Merkmal, Verfahren, Grenzwert, Prüfbereich, Reaktion bei Fehlern, aufbewahrte Aufzeichnung und Verantwortlicher nicht benannt sind. Eine Durchgangsprüfung an jedem Teil stellt weder das Erreichen der vorgesehenen Abisolierqualität und Kontaktierfestigkeit noch Dichtheit oder Materialidentifikation sicher.
Die öffentlich verfügbare Revisionstabelle von IPC weist IPC/WHMA-A-620 mit Stand 10/25 als Revision F aus. Der veröffentlichte Anwendungsbereich der Norm legt Anforderungen und Abnahmekriterien für Kabel- und Drahtbaugruppen fest. Sie validiert nicht den gesamten Prozess, bestimmt nicht die geeignete Klasse für den Kunden und schreibt auch keine festen Zwischen- oder Endprüfungen für jeden Anwendungsfall vor. Die Stichprobenverantwortung bleibt im projektspezifischen Qualitätsplan festzulegen.
| Kabelquerschnittsgruppe | Mindestzugkraft laut NASA | Verwendung des Nachweises | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 28 AWG | 22 N (5 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Außerhalb des NASA-Anwendungsbereichs kein Standardgrenzwert |
| 26 AWG | 36 N (8 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Leitermaterial und geltende Anforderung bestätigen |
| 24 AWG | 36 N (8 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Legt keine Stichprobenhäufigkeit fest |
| 22 AWG | 57 N (13 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Die Zuordnung von Werkzeug und Anschlusskontakt bleibt entscheidend |
| 20 AWG | 92 N (21 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Kein Nachweis für den Halt des Steckverbinders |
| 18 AWG | 142 N (32 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Kein Nachweis für Dichtheit oder Biegewechselfestigkeit |
| 16 AWG | 183 N (41 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Nicht auf ein anderes Leitersystem übertragen |
| 14 AWG | 290 N (65 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Prüfgeschwindigkeit und Prüfaufnahme nach dem geltenden Verfahren verifizieren |
| 12 AWG | 459 N (103 lbs) | Begrenztes Beispiel für die Zugprüfung von Kontakt und Leiter | Keine universelle Abnahmetabelle für kommerzielle Linien |
Das NASA-Verfahren legt für Zugprüfungen eine Prüfgeschwindigkeit von 25.4 ± 6,3 mm pro Minute fest sowie mindestens 60 % der Kabelzugfestigkeit, wenn für Leiter-Kontakt-Kombinationen keine anderen Angaben vorliegen. Diese nachvollziehbaren Zahlen sind vor allem wegen des Verfahrens relevant. Für einen Abnahmewert müssen Prüfkörper, Verfahren, Prüfaufnahme, Geschwindigkeit, Geltungsbereich und Aufzeichnung definiert sein. Das Verfahren sollte nicht ohne Prüfung seiner Anwendbarkeit in eine kommerzielle Spezifikation übernommen werden.
Tun
- Merkmal und Verfahren benennen
- Ergebnis an Messgerät und Produktidentität binden
- Sperrung und weitere Behandlung festlegen
- Verantwortung für Stichproben und Freigabe zuweisen
Nicht tun
- Aus „100 % geprüft“ einen Anspruch für das gesamte Produkt ableiten
- Davon ausgehen, dass CCD verborgene Schäden erkennt
- Durchgang als Ersatz für Zugfestigkeit verwenden
- Automatisches Ausschleusen mit Prozessfähigkeit gleichsetzen
Wann keine vollständig integrierte Linie gekauft werden sollte
Eine vollständig integrierte Linie ist eine schlechte Erstanschaffung, wenn Produktrevisionen noch häufig wechseln, Varianten keiner kontrollierten Familie zugeordnet sind, Fügeverfahren noch nicht stabil laufen, Prüfgrenzwerte keine Verantwortlichen haben oder der Bedarf nicht als Produktmix und Reihenfolge angegeben werden kann. Die Automatisierung schreibt solche Unklarheiten in Werkzeuge, Maschinenrezepte, Schnittstellen und Software fest.
Ziehen Sie gestufte Fertigungszellen oder einen Pilotprozess in Betracht, wenn häufige Konstruktionsänderungen anstehen, keine freigegebenen Materialalternativen verfügbar sind, die Strategie für zerstörende Prüfungen noch offen ist oder die Logik zur Fehlerreaktion noch nicht abgestimmt wurde. Das ist keine Kritik an der Automatisierung. Es beschreibt die Grenze, ab der Automatisierung Wiederholbarkeit schafft, statt ungelöste Produktfragen zu verbergen. Der Überblick zu automatisierten Montagelinien unterstützt diese Entscheidung im Zusammenhang mit einer umfassenderen Linienarchitektur.
6. Wie wird das Umrüsten bei gemischten SKUs freigegeben?
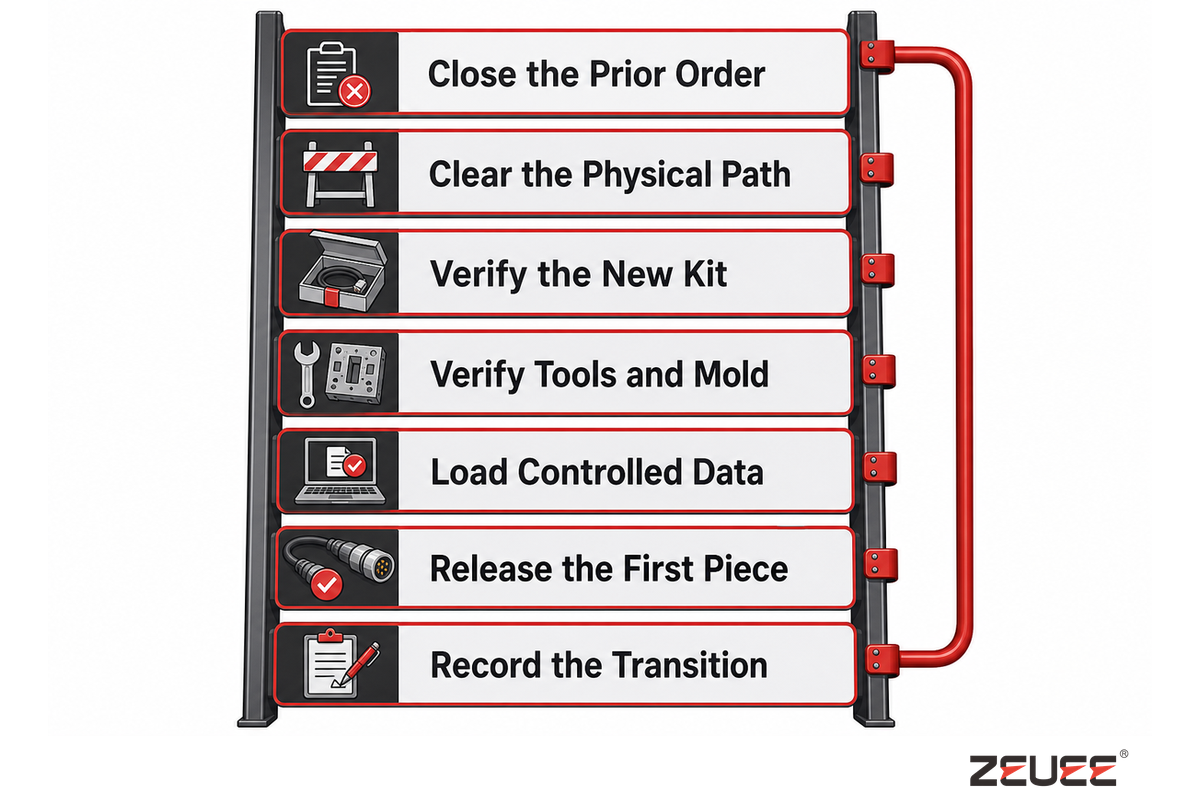
Die Auswahl eines Maschinenrezepts ist nur ein Schritt beim Umrüsten und stellt keine Freigabe dar. Die Varianten-Rücksetzfolge schließt den vorherigen Auftrag ab, entfernt das Material, prüft die neuen Chargen und Werkzeuge, lädt freigegebene Daten, bestätigt Prüf- und Etikettengrenzwerte, fertigt das Erstteil, prüft die Nachweise und dokumentiert die Freigabe. Sicherheitskontrollen bilden einen separaten Haltepunkt.
- Vorherigen Auftrag abschließen – akzeptierte, zurückgewiesene, nachgearbeitete und verbleibende Teile abgleichen.
- Physische Prozessstrecke räumen – vorheriges Kabel, Steckverbinder, Anschlusskontakte, Etiketten und Verpackungen entfernen.
- Neuen Materialsatz prüfen – Materialchargen und freigegebene Alternativen mit dem kontrollierten Fertigungsauftrag abgleichen.
- Werkzeuge und Formwerkzeug prüfen – Identität, Revision, Zustand und erforderliche Einrichtungsprüfungen bestätigen.
- Kontrollierte Daten laden – freigegebenes Maschinenrezept, Prüfprogramm, elektrische Grenzwerte und Etikettenquelle auswählen.
- Erstteil freigeben – die festgelegten Nachweise vor der regulären Ausbringung prüfen.
- Übergang dokumentieren – festhalten, wer die Linie umgerüstet, geprüft, herausgefordert und freigegeben hat.
Während der FAT sollte mindestens ein geplanter Variantenwechsel einer Herausforderungsprüfung unterzogen werden. Auch ein sauberer regulärer Lauf kann veraltete Etiketten, Material der vorherigen SKU, ein falsches elektrisches Prüfprogramm, ein ungeprüftes Formwerkzeug oder einen nicht zurückgesetzten Aufzeichnungsschlüssel übersehen. Messen Sie die Umrüstzeit erst, wenn Anfangs- und Endzustand festgelegt sind, und nennen Sie zusammen mit dem Ergebnis das Produktpaar und die Bedingungen.
Eine Qualitätsfreigabe ersetzt keine Kontrolle gefährlicher Energie. Wie in 29 CFR 1910.147 dargelegt, umfassen Instandhaltung und Wartung das Einrichten, Einstellen, Beseitigen von Blockierungen und den Werkzeugwechsel. Wenn unerwartetes Einschalten, Anlaufen oder die Freisetzung gespeicherter Energie eine Gefährdung der Beschäftigten darstellen kann, ist der Vorgang nicht als geringfügige Wartungsarbeit einzustufen. Die Ausnahme für geringfügige Wartungsarbeiten gilt nur unter bestimmten Bedingungen; eine Parametereinstellung ist nicht automatisch ausgenommen.
Die Linienanfrage sollte zwei Freigaben ausweisen. Die Sicherheitsfreigabe richtet sich nach der Risikobeurteilung am Standort, den Verfahren zur Energiekontrolle, den Schutzeinrichtungen und den Regeln für autorisierte Personen. Die Qualitätsfreigabe stützt sich auf Material, Werkzeuge, Software, Prüfung, Tests, Erstteilnachweise und Produktfreigabe. Beide können während eines einzigen Umrüstvorgangs erfolgen, aber keine ersetzt die andere.
7. Lässt sich ein einzelnes fertiges Kabel anhand seiner Aufzeichnungen rekonstruieren?
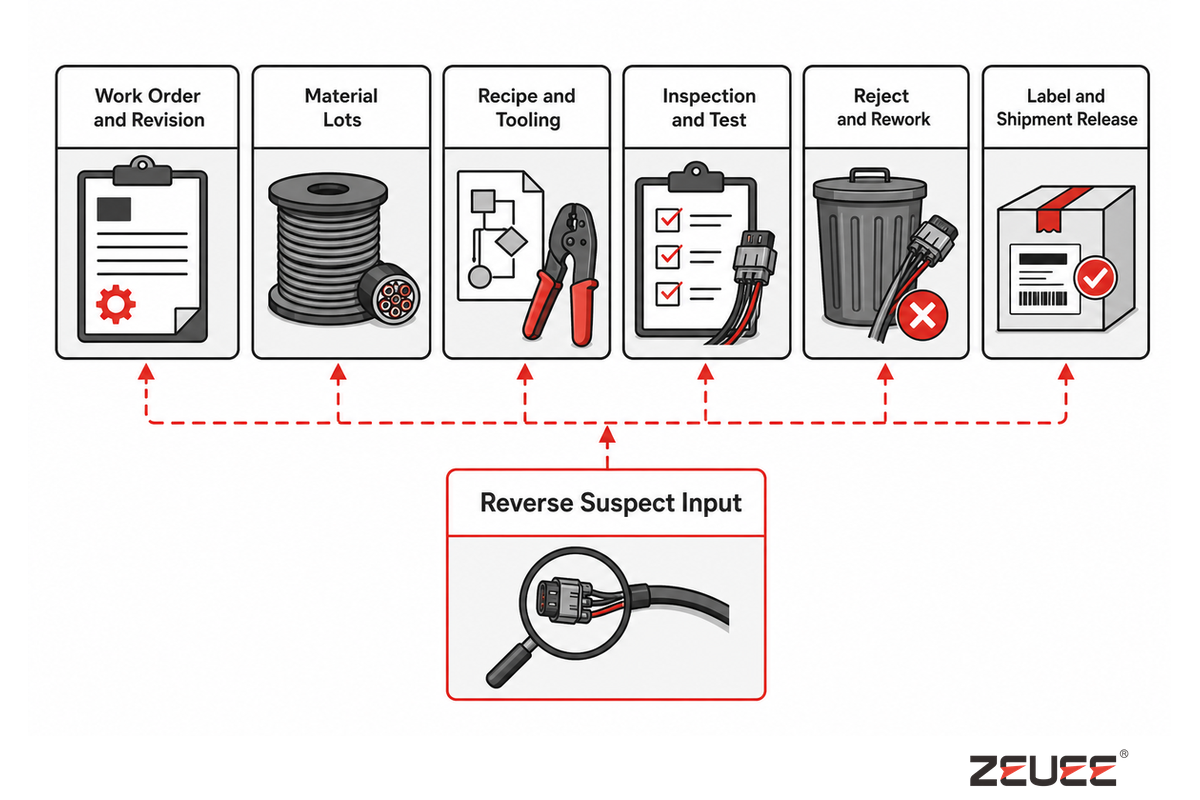
Rückverfolgbarkeit ist gegeben, wenn sich ein fertiges Kabel oder eine kontrollierte Charge rekonstruieren lässt, ohne getrennte Bildschirme durchsuchen zu müssen. Die Ein-Kabel-Aufzeichnungsprüfung beginnt mit der freigegebenen Identität, ruft Materialien, Revision, Maschinenrezept, Werkzeuge, Prüfungen, elektrische Ergebnisse, Ausschuss, Nacharbeit, Etikett, Verpackung und Freigabe ab und verfolgt anschließend eine verdächtige Eingangscharge zurück bis zur betroffenen Ausbringung.
Beginnen Sie mit einem stabilen Produktschlüssel. Die Identifizierung auf Einzelteilebene kann für ein Produkt geeignet sein, die Chargenidentifizierung für ein anderes. Granularität und Aufbewahrungsdauer richten sich nach Produktrisiko, Kundenvorgaben und Eindämmungsbedarf.
Ein-Kabel-Aufzeichnungsprüfung
- Fertigungsauftrag, Produktrevision und Freigabestatus abrufen.
- Chargen von Kabeln, Steckverbindern, Anschlusskontakten und Umspritzmaterial abrufen.
- Maschinenrezept, Software, Werkzeuge, Formwerkzeug und freigegebene Einstellungen abrufen.
- Visuelle, maßliche, mechanische und elektrische Nachweise abrufen.
- Ausschuss, Nacharbeit, erneute Prüfung und abschließende Entscheidung abrufen.
- Etikettenquelle, Verpackungszustand und Versandfreigabe abrufen.
- Eine verdächtige Charge oder Maschinenrezeptrevision bis zu den betroffenen Produkten zurückverfolgen.
Eine aussagekräftige Aufzeichnung macht auch fehlende Verknüpfungen sichtbar. Ein Bild ohne Produktschlüssel, ein Prüfergebnis ohne Programmversion oder ein Nacharbeitseintrag ohne erneute Freigabeentscheidung sind zwar Daten, aber keine Produktgenealogie. Der Abruf der Aufzeichnungen sollte während der Abnahme bezeugt werden – nicht erst später über eine kundenspezifische Datenbankabfrage, die Produktionsmitarbeiter nicht selbst wiederholen können.
8. Wie sollte die FAT für eine DC-Kabelproduktionslinie aufgebaut sein?
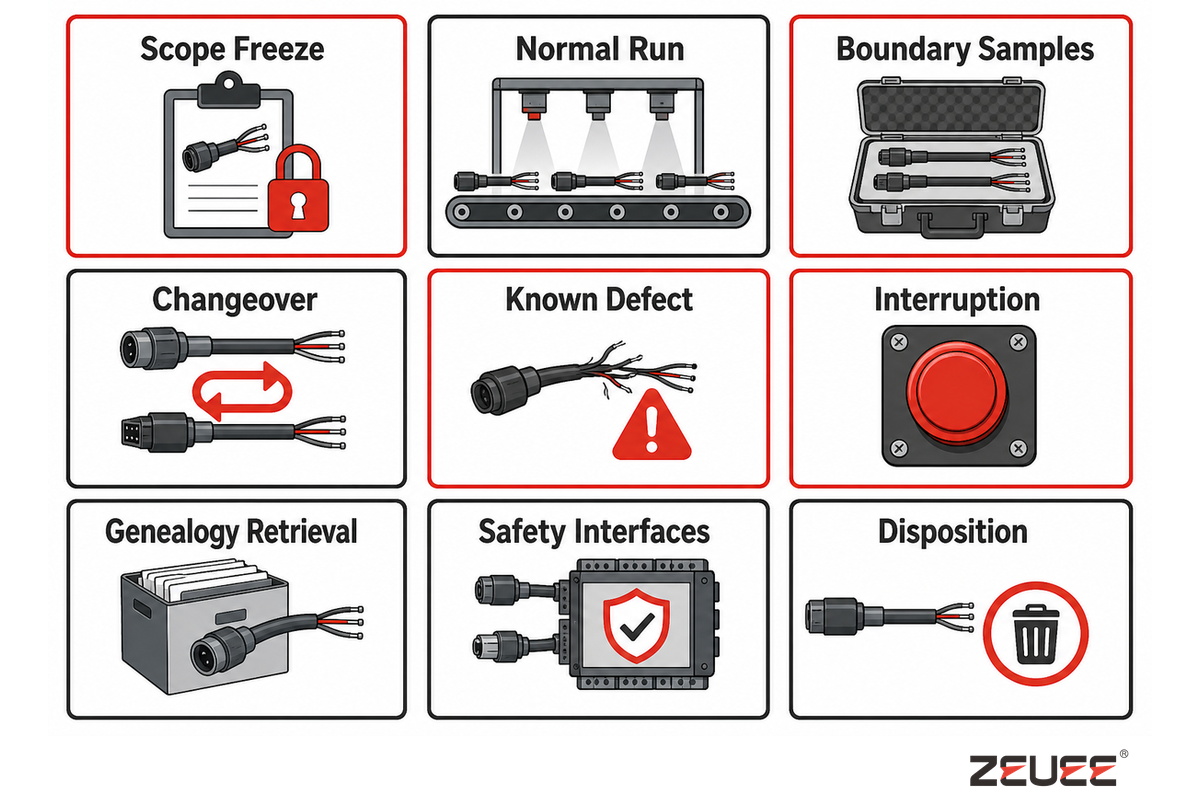
Bei einer aussagekräftigen FAT wird der vereinbarte Prozessumfang anhand kontrollierter Muster geprüft, nicht nur bei einem einfachen Produktionslauf. Das Protokoll sollte Revisionen, Methoden, Zustand des Messsystems, Zuständigkeit für die Stichprobenahme, Normal- und Grenzbedingungen, einen geplanten Produktwechsel, ausgewählte Fehlerreaktionen, Eingrenzung, Wiederanlauf, Datenabruf, offene Punkte und zeichnungsberechtigte Personen festhalten.
| Prüfung | Nachweis | Abnahmekriterium | Verantwortlicher | Einschränkungen / ungeeignet für |
|---|---|---|---|---|
| Umfang festschreiben | Freigegebene Revisionen, Muster und Annahmen | Unterzeichnete Ausgangsbasis | Käufer und Lieferant | Schließt undokumentierte Produktänderungen nicht ab |
| Normalbetrieb | Gutteilezahl, Zeitbasis, Stillstände und Ausschuss | Vereinbarte Prüfbedingungen | Betrieb | Belegt keine dauerhaft erzielte Ausbringung am Standort |
| Grenzmuster | Benannte Varianten oder kontrollierte Grenzbedingungen | Projektgrenzen und Methoden | Produkt und Qualität | Eine größere Zahl von Nennmustern ersetzt diese Prüfung nicht |
| Produktwechsel | Vorherigen Auftrag abschließen, neu einrichten, Erstmuster nachweisen und Freigabe erteilen | Varianten-Reset-Leiter vollständig | Betrieb und Qualität | Ein Variantenpaar steht nicht für alle Variantenpaare |
| Bekannter Fehler | Vereinbarte sichere Fehlerprovokation und programmierte Reaktion | Erkennen, aussortieren, identifizieren und eingrenzen | Steuerung und Qualität | Belegt nur den geprüften Fehlerfall |
| Unterbrechung | Anhalten, Wiederherstellen, Wiederanlauf und Umgang mit Werkstücken im Prozess | Keine unkontrollierte Freigabe | Steuerung und Betrieb | Die Versorgungsbedingungen im Werk unterscheiden sich von denen am Standort |
| Abruf der Rückverfolgbarkeitsdaten | Vorwärts- und Rückwärtssuche im Ein-Kabel-Datensatz | Erforderliche Felder verknüpft und wiederholbar abrufbar | Qualität und IT | Die Aufbewahrungsdauer ist projektspezifisch festzulegen |
| Sicherheitsschnittstellen | Schutzeinrichtungen, Energiekontrolle, Stopps und klar definierte Zuständigkeiten | Anwendbarer Plan und Standortanforderungen | Sicherheitsverantwortlicher | Eine FAT kann nicht alle Bedingungen am installierten Standort freigeben |
| Prüfentscheid | Bestandene Prüfpunkte, Abweichungen, Nachweise, Verantwortlicher, Fälligkeitsdatum und Unterschrift | Kein offener Punkt ohne Verantwortlichen | Programmmanagement | Die Versandfreigabe ist keine Abnahme am Standort |
Die offizielle Seite zu IEC 62381:2024 beschreibt FAT, optionale Factory Integration Tests, SAT und Site Integration Tests für die Automatisierung in der Prozessindustrie. Die daraus ableitbare Lehre ist begrenzt, aber nützlich: Passen Sie die Prüfungen an die geltende Spezifikation, den vereinbarten Umfang, die Zuständigkeiten und die Projektabläufe an. Stellen Sie die Norm nicht als allgemeine Vorgabe für Kabelfertigungslinien dar.
Eine FAT kann die Versandfreigabe unterstützen. FIT, SAT, SIT und Nachweise zum Produktionshochlauf beantworten andere Fragen zur Integration oder zum Standort, sofern diese Prüfebenen gelten. Weisen Sie jeder Schnittstelle einen Verantwortlichen zu, damit eine bestandene Werksprüfung nicht mit der Leistung im installierten Zustand verwechselt wird.
Menge und Häufigkeit der Stichproben benötigen klar benannte Verantwortliche. Käufer und Lieferant sollten die Varianten gemeinsam vereinbaren, ebenso den Messzustand, die Kriterien für Bestehen und Nichtbestehen sowie die Regeln für Wiederholungsprüfungen vor dem vereinbarten FAT-Termin.
9. Was gehört in das technische Anforderungsbriefing?
Das technische Briefing sollte auf eine Seite mit festgeschriebenen Entscheidungen passen und eine sichtbare Liste offener Annahmen enthalten. Dazu gehören Prozessumfang, Produktfamilie, Materialien, Zuständigkeiten für Prozess und Prüfung, Messgültigkeit, Produktmix, qualifizierte Kapazitätsbasis, Umrüsten, Rückverfolgbarkeit, Sicherheitsschnittstellen, Abnahmeebenen, Mustersätze und zeichnungsberechtigte Personen.
Angaben im technischen Briefing
- Prozessbeginn, Prozessende und Zuständigkeitsgrenze zwischen Käufer und Lieferant
- Produktnummern, Revisionen, Muster, Zeichnungen und geplante Variantenfamilie
- Eingangsmaterialien: Kabel, Steckverbinder, Anschlusskontakte, Umspritzungen, Etiketten und Verpackung
- Merkmale für Kontaktierung, Prüfung, elektrische Prüfung und Freigabe
- Identität und Zustand der Messsysteme, Methoden und Nachweisformate
- Produktmix, Reihenfolge, qualifizierte Gutteilrate und Betriebsannahmen
- Umrüstzustand, Sicherheitshaltepunkte, Erstmusterfreigabe und Autorisierung
- Rückverfolgbarkeit nach Einheit oder Charge, Abruf, Eingrenzung, Aufbewahrung und Datenexport
- FAT, optionaler FIT, SAT, SIT, Grenze des Produktionshochlaufs, Muster, Verantwortliche und offene Punkte
Nach der Klärung dieser Punkte können Sie auf die Lösung für DC-Kabelfertigungslinien verweisen. Auf dieser Seite geht es um Linienkonfigurationen, veröffentlichte Spezifikationen, Lieferantennachweise, Angebote und RFQs. Dieser Leitfaden wiederholt die Inhalte zur Anfrage nicht, damit beide Seiten unterschiedlichen Suchzielen dienen.
Zur Erweiterung der RFQ-Vorbereitung stellt ZEUEE außerdem eine Checkliste zur Vorbereitung von Fertigungs-RFQs und einen Leitfaden zur Automatisierung von Fertigungslinien öffentlich bereit. Nutzen Sie diese Ressourcen für die Projektplanung. Das obige Briefing bleibt auf die Montage fertiger DC-Kabel zugeschnitten.
Die Seite Über ZEUEE nennt den Vertragspartner. Unabhängige technische Aussagen stützen sich weiterhin auf die unten aufgeführten öffentlichen Quellen.
Wichtigste Erkenntnis
Eine belastbare Anfrage für eine DC-Kabellinie definiert das Endprodukt, die qualifizierte Gutteilrate, die Nachweiskette, den sicheren Produktwechsel, die Rückverfolgbarkeit und die Abnahmezuständigkeiten, bevor sie eine Maschinenkonfiguration anfordert.
Definiertes Kabel und FAT-Umfang prüfen →
FAQ: Planung von DC-Kabelfertigungslinien
Diese Antworten grenzen die Planung einer Fertigungslinie von der Kabeldimensionierung für den späteren Einsatz ab. Leiterquerschnitt und Strombelastbarkeit betreffen die Auslegung eines DC-Stromkreises. Dieser Leitfaden behandelt die Anlagen und Nachweise zur Fertigung einer bereits definierten Kabelbaugruppe. Stellen Sie vor der Auswahl der Maschine die Produktzeichnung und die zugehörigen elektrischen Anforderungen bereit.
Ist eine DC-Kabelfertigungslinie dasselbe wie eine Kabel-Extrusionslinie?
Nein. Eine Kabel-Extrusionslinie fertigt isolierte Kabel, während eine nachgelagerte Montagelinie vorbereitete Kabel und Komponenten zu fertigen Kabelbaugruppen verarbeitet. Daher unterscheiden sich Zeichnungen, Anlagen, Prozesssteuerung und Abnahmenachweise.
Eine Kabel-Extrusionslinie gehört zur vorgelagerten Kabelfertigung und bringt nach der Leiterformung eine Isolierung oder einen Mantel auf. Eine nachgelagerte Linie zur Montage von DC-Kabeln verarbeitet vorbereitete Kabel oder Leitungen und ergänzt sie um abgelängte und abisolierte Enden, Kontaktierung, Prüfung, Umspritzung, elektrische Prüfungen, Kennzeichnung und Bündelung. Ein Projekt kann einen der beiden Prozessumfänge oder beide umfassen. Zeichnungen, Anlagen, Steuerungen und Abnahmenachweise unterscheiden sich jedoch. Die vorgelagerte Linie gibt Kabel auf einer Trommel frei; die nachgelagerte Linie liefert eine definierte Baugruppe mit Steckverbindern, Polarität, Umspritzung, Prüfungen, Kennzeichnung und Verpackungszustand. Legen Sie das Eingangsmaterial und das geforderte Endprodukt fest, bevor Sie Lieferanten vergleichen.
Welche Angaben sollten vor der Linienplanung vorliegen?
Legen Sie kontrollierte Produktdaten, Materialdefinitionen, Prozessentscheidungen, Prüfungen, Varianten, Rückverfolgbarkeit, Kapazitätsbedingungen und Abnahmezuständigkeiten fest, bevor Anlagenlayout, Lieferantenvergleich und FAT-Protokoll geplant werden.
Stellen Sie Produktzeichnungen und Revisionen, repräsentative Muster, Angaben zu Leitern und Isolierung, Definitionen der Steckverbinder oder Anschlusskontakte, Polarität, Kontaktierungsverfahren, Anforderungen an Umspritzung und Zugentlastung, Prüfverfahren und elektrische Prüfmethoden, Kennzeichnung und Verpackungszustand, erwarteten Produktmix sowie die erforderliche Granularität der Rückverfolgbarkeit zusammen. Legen Sie fest, welche Varianten bei der FAT vorgeführt werden, wer für jede Entscheidung zuständig ist und welche Annahmen noch offen sind. Ein einzelnes Muster legt weder zulässige Abweichungen noch Prüfverfahren, Revisionskontrolle oder Freigabebefugnis fest.
Garantieren eine 100%ige Durchgangsprüfung und CCD-Prüfung null Fehler?
Nein. Eine vollständige Prüfung deckt nur die Merkmale und Grenzwerte ab, für deren Messung die installierten Prüfungen ausgelegt sind. Sie weist weder Auszugskraft noch Dichtheit, verborgene Schäden, Materialidentität oder Langzeitverhalten nach.
Eine Durchgangsprüfung kann einen offenen Stromkreis erkennen und die Bildverarbeitung kann festgelegte sichtbare Merkmale prüfen. Keine der beiden Prüfungen belegt jedoch Auszugskraft, verborgene Leiterschäden, Dichtheit über die Lebensdauer, Materialidentität oder Langzeitverhalten. Benennen Sie für jedes Risiko den Erkennungsweg, die Reaktion auf einen Fehlerzustand, den Nachweis und den Freigabeverantwortlichen. „100 % geprüft“ ist nur aussagekräftig, wenn Merkmal und Verfahren nachvollziehbar sind.
Wie sollte die Linienausbringung spezifiziert werden?
Geben Sie qualifizierte Gutteile pro Minute an und ergänzen Sie Produktmix, Qualitätszustand, Stillstände, Ausschuss und Messzeitraum. Nennen Sie neben der Zahl auch Produktreihenfolge, beobachtete Bedingungen, Messzeitraum und Qualitätsregeln.
Unterscheiden Sie lokale Bearbeitungszeit, effektiven Zyklus, beobachtete Ausbringung, qualifizierte Ausbringung nach Ausschuss und dauerhaft erzielte Produktion am Standort. Halten Sie Reihenfolge, Puffer, Umrüsten, Wartung, Ausschuss, Nacharbeit und Versorgungsmedien neben der Zahl fest. Je nach Prozessumfang können unterschiedliche gültige Raten gelten.
Was sollte eine FAT zusätzlich zur normalen Produktion prüfen?
Eine FAT sollte Grenzmuster, Umrüsten, ausgewählte Fehler, Eingrenzung, Wiederherstellung, Abruf von Nachweisen und den unterzeichneten Prüfentscheid zu offenen Punkten abdecken. Dazu gehören der Messzustand, Regeln für Wiederholungsprüfungen und benannte Verantwortliche für jeden offenen Punkt.
Prüfen Sie freigegebene Revisionen, Verfahren, Messzustand, einen geplanten Produktwechsel, sichere Fehlerreaktionen, Eingrenzung, Wiederanlauf und Abruf der Rückverfolgbarkeitsdaten. Weisen Sie verbleibende Prüfungen für Integration, Standort und Produktionshochlauf zu. Mengen, Grenzwerte und Häufigkeit sind projektspezifisch.
Kann eine Linie mehrere DC-Kabelvarianten verarbeiten?
Grundsätzlich ja, aber die Variantenfähigkeit muss anhand geänderter Materialien, Werkzeuge, Programme, Prüfungen, Etiketten und Freigabeschritte definiert werden. Vor dem erneuten Produktionsstart gehören ein repräsentativer Produktwechsel und die dokumentierte Erstmusterfreigabe dazu.
Benennen Sie jede Änderung an Material, Werkzeug, Programm, Prüfung, Etikett und Verpackung. Legen Sie anschließend fest, wie geräumt wird, welche Rüstsätze geprüft werden, welche Sicherheitsmaßnahmen gelten, welche Erstmusternachweise erforderlich sind und wer die Freigabe erteilt. Prüfen Sie einen repräsentativen Produktwechsel, statt „mehrere SKUs“ als Nachweis zu akzeptieren.
Die abschließende Planungsregel
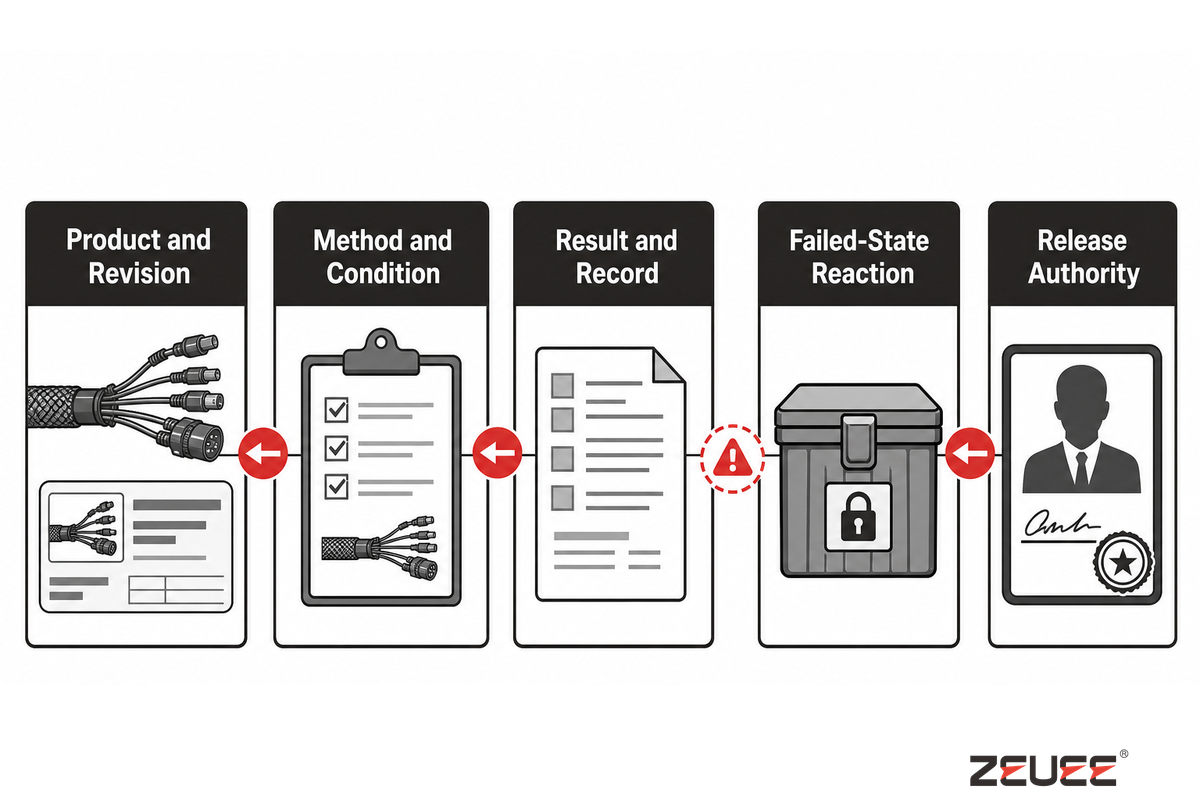
Eine Fertigungslinie sollte als kontrollierter Prozessweg von freigegebenen Produktdaten bis zu freigegebenen Kabelnachweisen betrachtet werden. Zu jeder wesentlichen Aussage sollte sich rückwärts nachvollziehen lassen: um welches Produkt und welche Revision es geht, welches Verfahren und welche Bedingungen gelten, welches Ergebnis und welcher Nachweis vorliegen, wie auf einen Fehlerzustand reagiert wird und welche Person oder Funktion zur Freigabe befugt war.
So lässt sich eine Maschinenvorführung von einem Produktionssystem unterscheiden. Diese neun Prüfungen ermöglichen gründliche Bewertungen, machen Annahmen transparent und lassen die Lösungsseite Konfigurationen und Angeboten vorbehalten.
Verwandte Artikel
- Hersteller von DC-Kabelfertigungslinien – Lieferantensuche und Vorauswahl
- Leitfaden zur Automatisierung von Fertigungslinien – übergreifende Automatisierungsarchitektur
- Leitfaden zu Maschinen für die automatisierte Montage – Kategorien von Montageanlagen
- Hersteller automatisierter Montagelinien – übergreifender Lieferantenvergleich
So ist dieser Leitfaden entstanden
Die Methodik des Leitfadens trennt die Planung der DC-Kabelmontage von ZEUEEs kommerzieller Seite zu Konfigurationen und Angeboten. Aussagen zu Prozessumfang, Kapazität, Messung, Sicherheit, Verarbeitungsqualität, Rückverfolgbarkeit und Abnahme wurden anhand aktueller öffentlicher Quellen von Behörden, Normungsorganisationen, Forschungseinrichtungen und Universitäten geprüft. Spezifikationen von ZEUEE werden nur als gekennzeichnetes Anwendungsbeispiel angeführt.
Referenzen und Quellen
- Tabelle der Revisionen von IPC-Normen – IPC
- Katalogeintrag zu NASA-STD-8739,4A – NASA
- Anforderungen an Crimpen, Zugprüfung und Rückverfolgbarkeit – NASA
- Zykluszeit – Lean Enterprise Institute
- Produktionssysteme mit mehreren Aufträgen – NIST
- Empfohlenes Kalibrierintervall – NIST
- 29 CFR 1910.147, Kontrolle gefährlicher Energie – eCFR
- 14 CFR 21.137, abgegrenztes Beispiel für ein Qualitätssystem – eCFR
- Öffentlicher Katalog zu IEC 62381:2024 – IEC
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren










