Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur Blindsteckverbinder-Montagemaschine: vom Toleranzstapel bis zur Abnahme

Aktualisiert: August 2026
Eine Blindsteckverbinder-Montagemaschine führt Steckverbinderteile zu, richtet sie aus, setzt sie ein, fügt sie zusammen, prüft sie und dokumentiert den Vorgang. Die Teile können später ohne direkte Sicht auf die Ausrichtung gesteckt werden. Selbstzentrierende Merkmale helfen nur innerhalb eines festgelegten mechanischen Toleranzbereichs. Für ein zuverlässiges Projekt braucht es weiterhin kontrollierte Bezugspunkte, einen freigegebenen Einführweg, Kraft- und Positionsgrenzen, Fehlerprüfungen sowie eine Abnahmemethode für den Musterlauf, die auf die gewählte Steckverbinderfamilie abgestimmt ist.
Nutzen Sie diesen technischen Leitfaden, um die erforderlichen Nachweise festzulegen, bevor Sie eine Anfrage stellen. Sobald Zeichnungen, Teile und Abnahmeregeln vorliegen, können Sie die verlinkte Lösungsseite für die Besprechung einer konkreten Maschine nutzen. Für Blindsteckverbinder gibt es keine allgemeingültige Einsetzkraft, zulässige Abweichung, Musterstückzahl, Zykluszeit oder Bestehensgrenze.
Zuerst festzulegende Projektdaten
- Zeichnungsstände von Steckverbinder und Kontakten
- Feste und bewegliche Bezugspunkte in der gesamten Montage
- Freigegebene Teilevarianten und Anlieferzustand
- Verfahren für Einsetzen, Sitzprüfung, Haltekraft und Funktionstest
- Erforderliche Aufzeichnungen, Ausschussregeln und Verantwortliche für die Freigabe
Was eine Blindsteckverbinder-Montagemaschine tatsächlich automatisiert
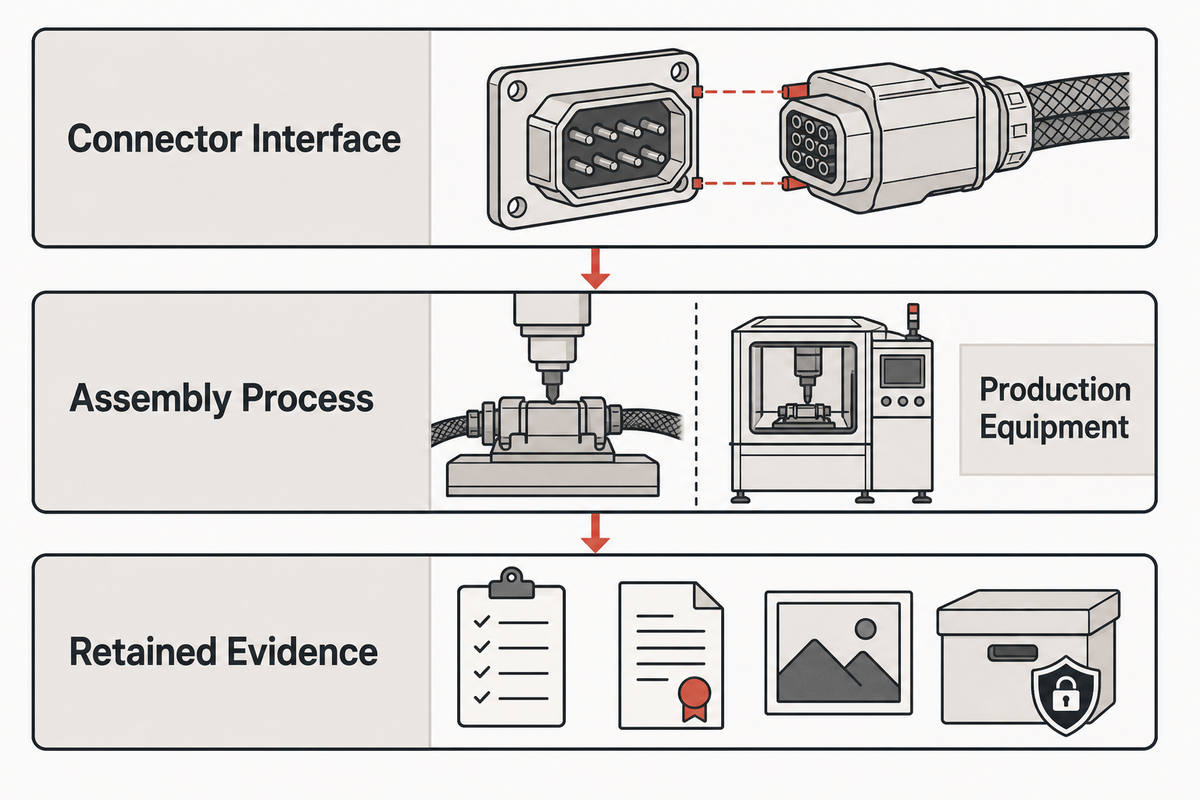
Die Maschine ist Teil des Fertigungsprozesses, nicht der Steckverbinder-Schnittstelle selbst. Ihre Aufgabe ist es, lose oder vorkonfektionierte Komponenten in eine geprüfte Montage zu überführen. Dazu übernimmt sie fünf kontrollierte Funktionen: Teile zuführen, Identität und Ausrichtung bestätigen, entlang eines festgelegten Wegs einsetzen, das Ergebnis prüfen und Gutteile sowie Ausschuss getrennt weiterleiten.
Suchergebnisse vermischen häufig drei verschiedene Dinge. Erstens bezeichnet ein Blindsteckverbinder eine Schnittstelle, die so ausgelegt ist, dass sich beide Hälften verbinden lassen, wenn der Bediener sie nicht direkt sehen oder von Hand führen kann. Zweitens werden bei einem Montageprozess Kontakte oder Steckverbinderelemente in Gehäuse, Schalttafeln, Leiterplatten oder Träger eingesetzt. Drittens steuert die Fertigungsanlage diesen Montageprozess und bewahrt die Nachweise auf. IEC 60512 beschreibt Prüf- und Messverfahren für Steckverbinder. Welche Prüfungen und Grenzwerte gelten, hängt jedoch weiterhin von der Steckverbinderspezifikation und dem Projekt ab.
- Zuführen – das richtige Bauteil vereinzeln und unbeschädigt bereitstellen.
- Ausrichten – Teilenummer, Codierung, Polarität und Kontaktrichtung bestätigen.
- Einsetzen – Ausrichtung, Bewegung, Geschwindigkeit, Kraft und Endposition kontrollieren.
- Prüfen – die im Abnahmeplan geforderten Produkteigenschaften kontrollieren.
- Dokumentieren – Parametersatz, Ergebnis, Ausschussgrund und gespeicherte Nachweise der Montage zuordnen.
Was ist ein Blindsteckverbinder?
Blindsteckverbinder sind Steckverbindungen, die sich auch dann verbinden lassen, wenn eine direkte Sicht auf die Ausrichtung oder eine manuelle Führung eingeschränkt ist. Führungsstifte, Einführschrägen, Gehäuse oder schwimmend gelagerte Befestigungen können eine begrenzte anfängliche Abweichung korrigieren, bevor empfindliche Kontakte vollständig ineinandergreifen. Diese Merkmale verringern das Ausrichtungsrisiko, beseitigen es aber nicht. Die Geometrie der Maschine oder des übergeordneten Produkts muss die Hälften weiterhin innerhalb des spezifizierten Fangbereichs des Steckverbinders positionieren, die Steckflächen schützen und verhindern, dass Einsetzkraft einen Bezugsfehler ausgleicht. Steckverbinderfamilien unterscheiden sich hinsichtlich Führungsfolge, Kontaktart, Befestigung und Prüfanforderungen.
Bei Projekten, in denen vor allem die allgemeine Kontaktbestückung im Mittelpunkt steht, bietet sich als Einstieg der Leitfaden zur Auswahl einer Kontaktstift-Bestückungsmaschine an. Bei Blindsteckverbindern kommt die Ausrichtung des Gesamtsystems hinzu: Welches Merkmal führt zuerst, und was muss zu diesem Zeitpunkt bereits ausgerichtet sein?
Vom Toleranzstapel zum Einführfenster
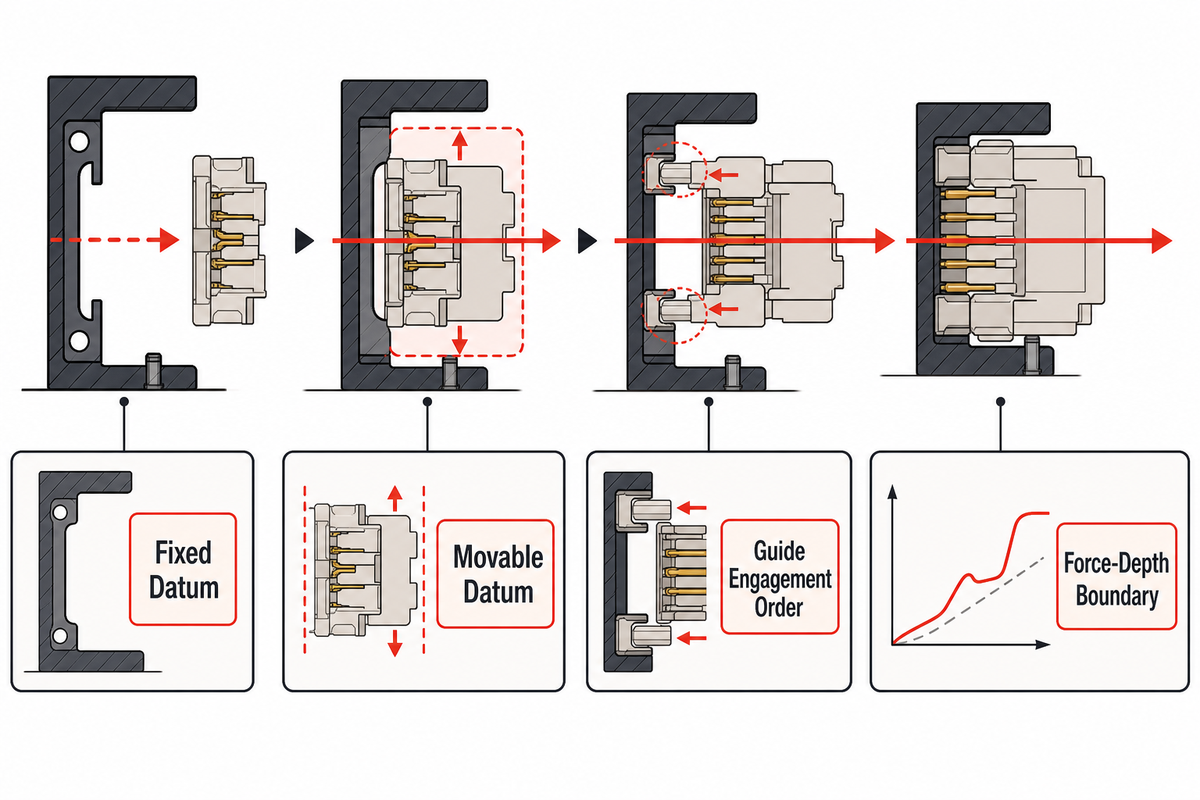
Selbstzentrierung ist ein begrenzter Korrekturmechanismus und kein zusätzlicher Toleranzspielraum für jede Vorrichtung und jedes Bauteil. Projektteams müssen die Abweichungen von Zuführung, Aufnahme, Gehäuse, Kontakten, Führungen und Antrieb bis zum endgültigen Sitz zurückverfolgen. Erst dann lässt sich ein Einführfenster festlegen, in dem die Führungsmerkmale eingreifen, bevor schädliche Kräfte auf die Funktionskontakte wirken.
Die relevante Bezugspunktkette lässt sich wie folgt zurückverfolgen: Position der Zuführung → Bezugsdatum bei Aufnahme oder Transfer → Bezugsdatum der Aufnahmevorrichtung → Position des Gehäuses → Position der Kontakte → Eingriff der Führung → endgültiger Sitz. Öffentliche Spezifikationen für Blindsteckverbindungen zeigen, warum die Ausrichtung auf Systemebene betrachtet werden muss: Ein Steckverbinder kann radiales und axiales Spiel bieten, während die umgebende Konstruktion eigene Ausrichtungs- und Befestigungsanforderungen hat. Für konkrete Projekte ist weiterhin die Zeichnung des ausgewählten Lieferanten maßgeblich.
Was ist ein selbststeckender Steckverbinder?
Selbststeckende oder selbstzentrierende Steckverbinder nutzen ihre Geometrie oder eine nachgiebige Befestigung, um zwei Hälften nach dem Eintritt in einen festgelegten Fangbereich in die richtige Steckposition zu führen. Das bedeutet nicht, dass sich die Hälften aus jedem Winkel oder mit jeder Abweichung annähern können. Die Führungsmerkmale müssen in der vorgesehenen Reihenfolge eingreifen, und die verbleibende Abweichung muss innerhalb des veröffentlichten Toleranzbereichs des Steckverbinders liegen. Bei der Maschinenauslegung ist nicht entscheidend, ob der Steckverbinder „schwimmend gelagert“ ist, sondern welches Bauteil sich relativ zu welchem Bezugspunkt und in welcher Prozessphase bewegt und wie diese Bewegung bei der Abnahme überprüft wird.
Toleranz- und Kraftrahmen in 8 Punkten
Das Arbeitsblatt zum Toleranz- und Kraftrahmen macht den versteckten Engpass zwischen Nennausrichtung und gemessener Einsetzkraft sichtbar. Die Konstruktion verantwortet die Geometrie, die Qualitätssicherung die Nachweismethode, die Fertigung die Teilebereitstellung und der Einkauf muss sicherstellen, dass alle Anbieter dieselben Randbedingungen anbieten. Tragen Sie alle Werte aus freigegebenen Zeichnungen, anerkannten Prüfverfahren oder einem begleiteten Musterlauf ein.
| Merkmal des Toleranz- und Kraftrahmens | Projektnachweis | Gesteuerte Entscheidung | Folge bei fehlender Angabe |
|---|---|---|---|
| Fester Bezugspunkt | Montage- und Vorrichtungszeichnung | Bezugspunkt für Aufnahme und Messung | Abweichungen sind nicht vergleichbar |
| Beweglicher Bezugspunkt | Steckverbinderzeichnung und Musterteil | Stelle, an der kontrolliertes Spiel zulässig ist | Die Vorrichtung kann das vorgesehene Spiel blockieren |
| Anfängliche X-Y-Abweichung | Toleranzstapel im ungünstigsten Fall | Erforderlicher Fangbereich | Nennmuster decken Randbedingungen nicht ab |
| Axiales Einführfenster | Zeichnung und Bewegungsstudie | Beginn des geführten Eingriffs | Kontakte können belastet werden, bevor die Führungen eingreifen |
| Zulässige Winkelausrichtung | Systemtoleranzkette und Lieferantengrenzwert | Spiel der Aufnahmevorrichtung und Einführweg | Die Kraft steigt aus dem falschen Grund |
| Reihenfolge des Führungseingriffs | Schnittzeichnung und Video des Musterlaufs | Kollisionsvermeidung | Empfindliche Merkmale werden zu Führungselementen |
| Grenzbereich von Kraft und Einsetztiefe | Freigegebenes Verfahren und Musterteile | Prozessstopp und Ausschusslogik | Ein Verklemmen kann wie ein korrekter Sitz aussehen |
| Definition des endgültigen Sitzes | Produktanforderung und Prüfmittelplan | Abnahmesignal | Der abgeschlossene Zyklus wird als Nachweis gewertet |
| Stoppkriterien | Risikobewertung und Prüfprotokoll | Schutz von Teilen und Werkzeugen | Abnormale Belastungen bleiben unkontrolliert |
Technischer Hinweis: Übernehmen Sie keine Spiel- oder Kraftgrenzwerte aus einer anderen Steckverbinderbaureihe. Befestigung, Beschichtung, Kontaktanzahl, Schmierung, Temperatur, Kabelbelastung und kumulierte Fertigungsabweichungen können das Ergebnis beeinflussen. Liegt die Systemtoleranzkette außerhalb des geprüften Fangbereichs des Steckverbinders, müssen möglicherweise die Vorrichtung angepasst oder das Produkt geändert werden, bevor Anlagen angefragt werden.
Für welche Montagen eignet sich dieser Automatisierungsansatz?
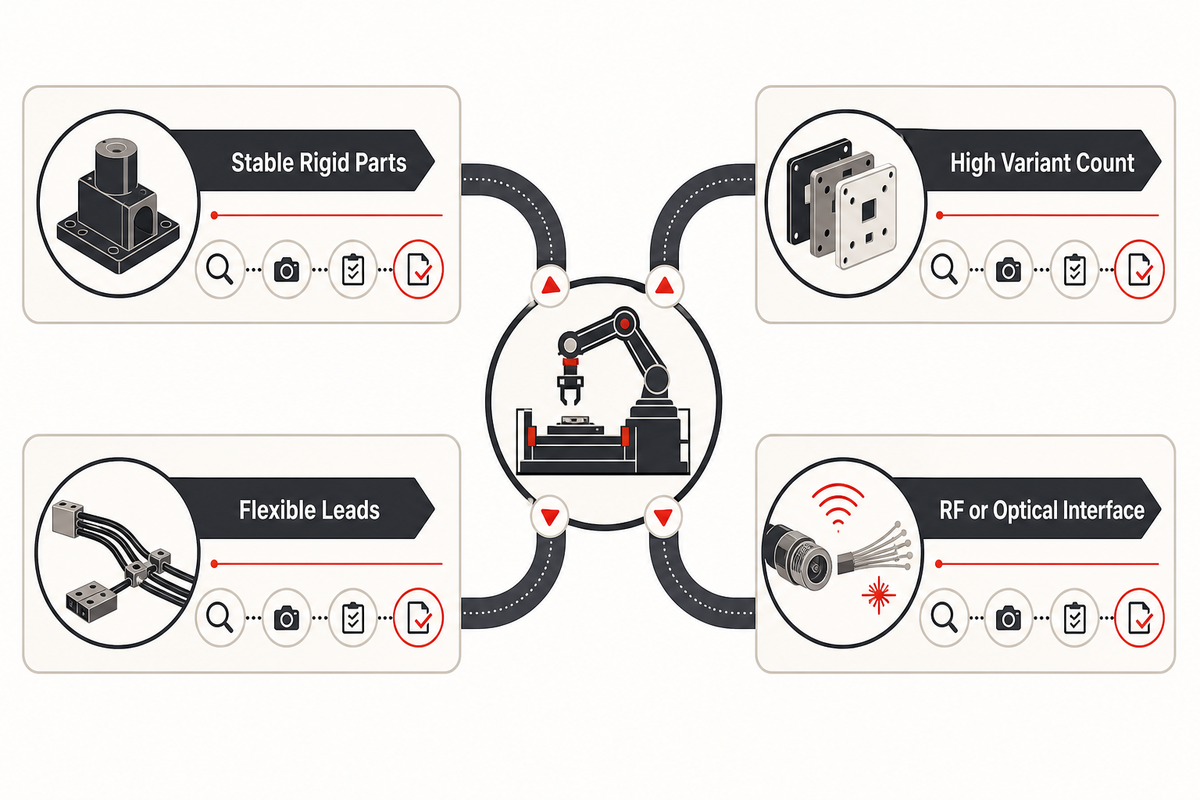
Eine Sondermaschine kommt infrage, wenn Teile wiederholgenau bereitgestellt werden können, die Montage zugängliche Bezugspunkte hat, sich Steckverbinder-Varianten mit einem beherrschbaren Prozess fertigen lassen und der Käufer ein konformes Ergebnis eindeutig definieren kann. Die Bezeichnungen des Steckverbinders allein – Leistung, Signal, HF, Glasfaser, rund, rechteckig, Leiterplattenmontage oder Kabel-Leiterplatten-Verbindung – bestimmen noch keine gemeinsame Maschinenarchitektur.
Die Kontaktform beeinflusst den Prozess. Lose gestanzte Kontakte, gecrimpte Leitungen, starre Stifte, hochdichte Mehrfachkontakt-Anordnungen, HF-Schnittstellen und faseroptische Komponenten können unterschiedliche Zuführ-, Handhabungs-, Sauberkeits-, Kraft- und Funktionsprüfungen erfordern. Bei Schalttafel- und Leiterplattensteckverbindern gibt es vergleichbare Unterschiede. Klassifizieren Sie den Anlieferzustand und die erforderlichen Produktnachweise, bevor Sie die Mechanismen auswählen.
Anwendungsbeispiele sind ein Einschubmodul für die Infrastruktur von Mobilfunkbasisstationen, ein Satellitenkommunikationschassis und andere wartungsfähige Kommunikationsgeräte. Solche Beispiele zeigen, wo eine Verbindung ohne direkte Sicht vorkommen kann, belegen aber keine Kompatibilität. Prüfen Sie für die konkrete Ausführung Leistungskontakte, Signalkontakte, Verriegelung, Schalttafelmontage, Betriebstemperatur, Kabel- oder Leiterplattenbelastungen sowie gegebenenfalls die Reihenfolge beim Verbinden mehrerer Steckverbinder.
| Montagezustand | Auswirkung auf die Maschine | Anzufordernder Nachweis | Einschränkung |
|---|---|---|---|
| Stabile, starre Teile mit eindeutigen Bezugspunkten | Herkömmliche Aufnahmevorrichtungen und kontrolliertes Einsetzen können geeignet sein | Zeichnungen, Musterteile, Bezugspunktanalyse | Belegt nicht die Abnahme der Kontakte |
| Vorkonfektionierte Drähte oder flexible Leitungen | Kabelkontrolle und spannungsfreie Bereitstellung sind entscheidend | Leitungsbereich, Kabelführung, Crimpzustand | Freie Kabelkräfte können die Ausrichtung stören |
| Hohe Variantenanzahl | Parametersatzverwaltung und Wechseleinsätze können entscheidend sein | Variantenmatrix und Prognose | Eine Vorrichtung deckt möglicherweise nicht alle Baureihen ab |
| HF- oder optische Schnittstelle | Sauberkeitsanforderungen und Funktionsprüfung erweitern den Umfang | Schnittstellenspezifische Prüfanforderung | Die mechanische Verbindung allein reicht nicht aus |
| Nicht kontrollierte Eingangsgeometrie | Vorgelagerte Prüfung oder Lieferantenkontrolle erforderlich | Fähigkeitsdaten und Fehlermuster | Automatisierung kann instabile Eingangsdaten nicht ausgleichen |
Wenn das Projekt nicht in den eng gefassten Anwendungsbereich einer Blindsteckverbinder-Montage fällt, bietet der Steckverbinder-Maschinenauswahlhelfer einen breiteren Ansatz. Schließen Sie die Vorauswahl mit der Frage nach einem Musterlauf ab und setzen Sie nicht voraus, dass eine Plattform jede Steckverbinderbaureihe unterstützt.
Der Prozess von Zuführen, Ausrichten und Einsetzen bis zum Nachweis
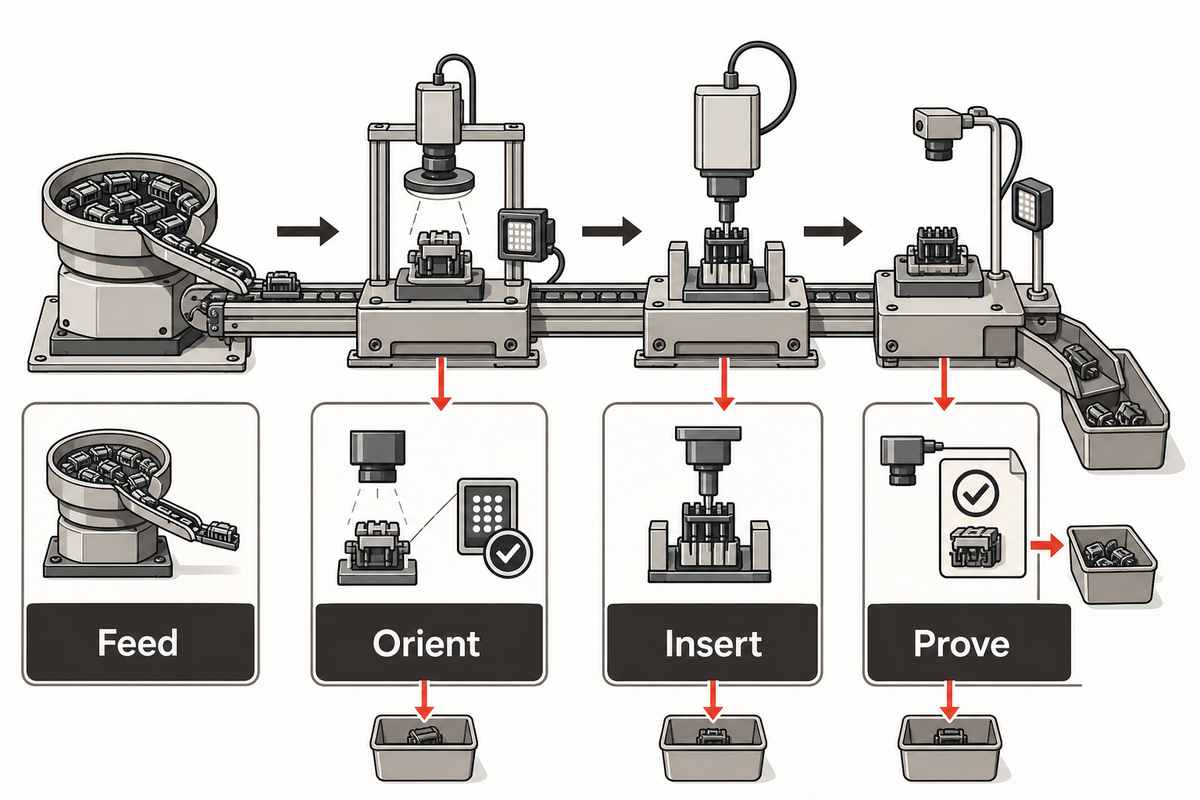
Fehlervermeidung wird beherrschbar, wenn für jede Station Eingangsbedingungen, Fehlerarten, Erkennungsmethoden, Ausschusswege und aufzubewahrende Aufzeichnungen festgelegt sind. Der 4-stufige Prozess von Zuführen, Ausrichten und Einsetzen bis zum Nachweis verknüpft diese Entscheidungen. Signale für einen abgeschlossenen Zyklus zeigen, dass der Antrieb seinen Befehl ausgeführt hat. Sie belegen nicht, dass der Steckverbinder konform ist.
- Zuführen – Teile bereitstellen, vereinzeln und transportieren; dabei Fehlteile, Doppelzuführungen, Verunreinigungen, Verformungen und Oberflächenschäden kontrollieren.
- Ausrichten – Identität, Polarität, Codierung, Kontaktrichtung und richtigen Parametersatz bestätigen, bevor das Einsetzen freigegeben wird.
- Einsetzen – Lage der Bezugspunkte, Einführweg, Kraft, Tiefe, Geschwindigkeit, Verriegelungen und Verhalten bei abnormalem Stopp kontrollieren.
- Nachweisen – erforderlichen Sitz, Vorhandensein, Ausrichtung, Haltekraft, elektrische oder optische Eigenschaften, Rückverfolgbarkeit und physische Ausschusstrennung prüfen.
Die von der NASA bereitgestellte Kopie von MIL-STD-1344A veranschaulicht den Unterschied: Bei der Bewertung von Steckverbindern kommen festgelegte Prüfverfahren und Bedingungen für Eigenschaften wie Steck- und Ziehkräfte, Kontakthaltekraft, Durchgang und mechanische Festigkeit zum Einsatz. Fertigungsstationen können nützliche Prozesssignale erfassen. Die Produktabnahme muss sich jedoch weiterhin auf die zutreffende Anforderung und das anwendbare Verfahren beziehen.
| Stufe | Eingehender oder erzeugter Fehler | Erkennung und Ausschussmaßnahme | Aufzubewahrender Nachweis | Grenze |
|---|---|---|---|---|
| Zuführen | Fehlendes, doppelt zugeführtes, vertauschtes, verbogenes oder beschädigtes Teil | Vorhandenseits- oder Bildverarbeitungsprüfung; Stopp oder Separierung | Alarm der Zuführeinrichtung, Bild, Teileidentität | Ein Sensor erkennt möglicherweise keine verborgenen Oberflächenschäden |
| Ausrichten | Falsche Codierung, Polarität, Richtung oder falscher Parametersatz | Identitäts- und Merkmalsprüfung; Einsetzen verhindern | Parametersatz, Prüfergebnis, Ausschussgrund | Ähnlich aussehende Varianten benötigen kontrollierte Referenzen |
| Einsetzen | Schräges Einführen, unvollständiger Sitz, beschädigte Verriegelung, abnormale Belastung | Bewegung sowie Kraft- und Tiefengrenzen überwachen; stoppen und sperren | Rückverfolgbarkeit, Endposition, Stoppcode | Ein normal erscheinender Kraftverlauf belegt nicht alle Merkmale |
| Nachweisen | Fehlender Sitz, zu geringe Haltekraft, offener Stromkreis, falscher Ausschussweg | Produktspezifische Prüfung und Bestätigung der Ausschussführung | Messwert, Bild, Status, Geräte- oder Chargen-ID | Der Prüfumfang ist auf spezifizierte Merkmale begrenzt |
Ein häufiger Fehler besteht darin, eine Kamera erst nach der Festlegung der Mechanismen hinzuzufügen und dann festzustellen, dass die kritische Verriegelung oder Position des Anschlusskontakts verdeckt ist. Berücksichtigen Sie im Anlagenlayout von Anfang an den Zugang für Prüfungen, die Beleuchtung, den Freiraum für Prüfmittel und die Ausschleusung fehlerhafter Teile. Unter automatisierter Steckverbinderprüfung finden Sie Informationen zur Abgrenzung einer separaten Prüfanwendung.
Tun
- Jeden bekannten Fehler einer Erkennungsstelle zuordnen
- Nachweisen, dass Ausschussteile einen kontrollierten Ablageort erreichen
- Die für Fehlerdiagnose und Freigabe benötigten Nachweise aufbewahren
Vermeiden
- Den Abschluss der Antriebsbewegung als Produktabnahme werten
- Annehmen, dass ein einziger Kraftgrenzwert jede Fehlerart erkennt
- Zulassen, dass manuelle Nacharbeit Identitäts- und Rückverfolgbarkeitsaufzeichnungen umgeht
Was muss die Maschine nachweisen, statt nur den Zyklus abzuschließen?
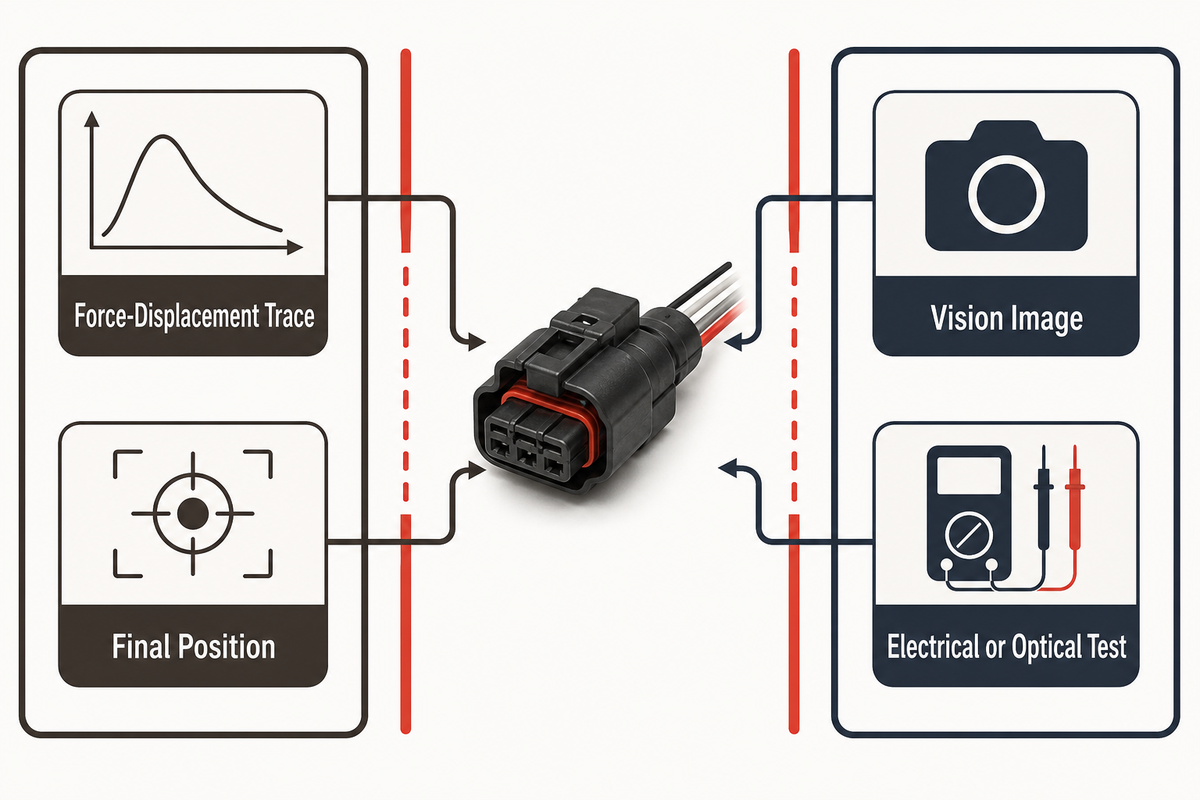
Ein Abnahmeplan muss Prozessnachweise von Produktnachweisen trennen. Kraft-, Bewegungs- und Stationssignale zeigen, was innerhalb der Maschine geschehen ist. Prüfungen von Sitz, Haltekraft, elektrischem Durchgang, HF- oder optischer Leistung, Maßhaltigkeit und Beschädigungen weisen ausgewählte Produkteigenschaften nach. Keine der beiden Nachweiskategorien ersetzt automatisch die andere.
EIA-710, bereitgestellt von der NASA, beschreibt Prüfungen von Steckverbinderschnittstellen im Kontext von Hochgeschwindigkeitssignalen und nennt kontrollierte Vorrichtungen, Prüfbedingungen und Berichterstattung. Für die Automatisierung gilt dabei: Den Prüfumfang klar abgrenzen und Nachweise wählen, die der tatsächlichen Funktion des Steckverbinders entsprechen. Kraftverläufe können einen unvollständigen Sitz erkennen, ohne zugleich elektrische, HF-, optische oder Haltekraft-Eigenschaften nachzuweisen.
| Nachweis | Was sich damit nachweisen lässt | Was sich damit allein nicht nachweisen lässt | Verantwortlich für die Abnahme |
|---|---|---|---|
| Kraft-Weg-Verlauf | Laständerungen entlang des Einführwegs | Elektrische Funktion, verborgene Schäden, sämtliche Haltemerkmale | Prozessplanung mit Freigabe durch die Qualitätssicherung |
| Endposition oder Tiefe | Antrieb oder Merkmal hat eine festgelegte Position erreicht | Korrekte Teileidentität oder funktionsfähige Verbindung | Fertigungs- und Qualitätsplanung |
| Bildverarbeitungsaufnahme | Sichtbares Vorhandensein, Ausrichtung oder Oberflächenzustand | Verdeckte Merkmale oder elektrische Integrität | Qualitätsplanung |
| Haltekraftprüfung | Widerstand gegen die festgelegte Prüflast | Nicht gemessene Stromkreise oder nicht zugehörige Abmessungen | Produkt- und Qualitätsplanung |
| Elektrische oder optische Prüfung | Benannte Funktionseigenschaften unter Prüfbedingungen | Jeder mechanische Fehler außerhalb des Prüfumfangs | Produkt- und Prüfplanung |
| Parametersatz-, Chargen- und Ausschussprotokoll | Angewandter Prozess und getroffene Entscheidung | Konformität bei fehlenden Messwerten | Qualitätssicherung und Betrieb |
Auch die Messunsicherheit muss in die Entscheidung einfließen. Grenzwerte lassen sich nicht verlässlich beurteilen, wenn Auflösung des Prüfmittels, Kalibrierstatus, Wiederholgenauigkeit der Vorrichtung, Probenahmestelle oder Umgebungsbedingungen das Ergebnis uneindeutig machen. Käufer sollten festlegen, welche Ergebnisse ein Teil freigeben, welche eine Charge freigeben und welche nur der Diagnose dienen.
Abnahmeprotokoll: Toleranz, Kraft und Nachweise
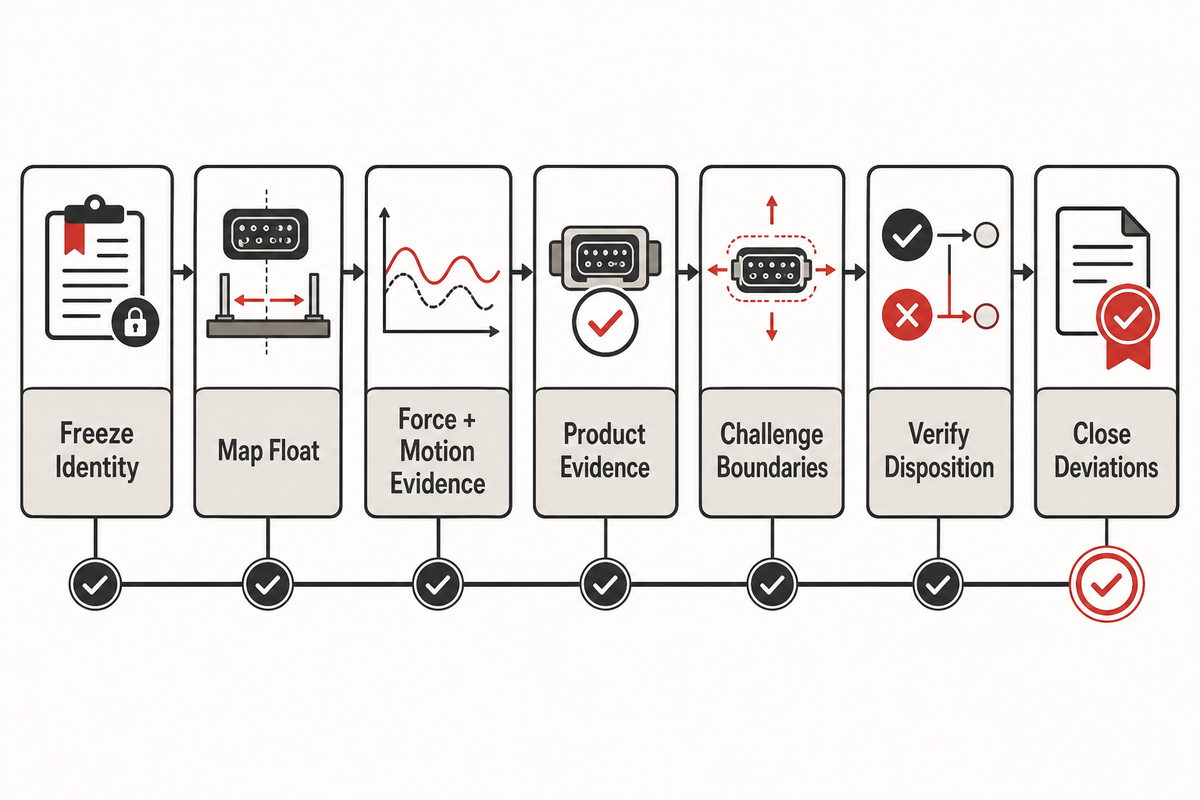
Musterläufe liefern eine belastbare Entscheidungsgrundlage, wenn Käufer und Lieferant vor dem ersten Versuch Eingangsbedingungen, Messgrenzen, Reaktion auf Fehler, Aufzeichnungen und Freigabe vereinbaren. Das 7-stufige Abnahmeprotokoll für Toleranz, Kraft und Nachweise verknüpft diese Festlegungen. So kann eine reibungslos verlaufende Vorführung mit ausgewählten Nennteilen nicht als Ersatz für Nachweise über den freigegebenen Projektbereich dienen.
- Identität festlegen – Stände von Zeichnungen, Stückliste, Software, Vorrichtung, Parametersatz und Prüfverfahren dokumentieren.
- Bewegungsspiel erfassen – feste und nachgiebige Bezugspunkte, ungünstigste Einführbedingungen, Varianten und Grenzwerte für angelieferte Teile bestimmen.
- Kraft- und Bewegungsnachweise festlegen – anwendbare Kraftverläufe, Positionen, Zeiten, Prüfgeräte, Kalibrierung, Stopp- und Quarantäneregeln definieren.
- Produktnachweise festlegen – Prüfungen von Sitz, Ausrichtung, Haltekraft, elektrischen oder optischen Eigenschaften, Bildern oder Maßen auswählen, die zur Produktanforderung passen.
- Grenzfälle prüfen – freigegebene Teile mit Grenzbedingungen und, sofern sicher, gezielt fehlerhafte Musterteile verwenden, nicht nur Nennteile aus einer Vorführung.
- Disposition prüfen – Gutteilführung, Ausschussseparierung, Nacharbeitskontrollen, Wiederholprüfungsregeln und Zuordnung der Aufzeichnungen bestätigen.
- Abweichungen abschließen – Fehler, Änderungen, Wiederholungsprüfungen, Restrisiken und verantwortliche Freigaben dokumentieren.
ISO 8092-2 behandelt Definitionen und allgemeine Leistungsanforderungen für bestimmte elektrische Verbindungssysteme in Kraftfahrzeugen. Die zuvor genannten IEC- und Militärnormen gelten für andere Bereiche und Prüfverfahren. Gerade deshalb muss ein Musterprüfprotokoll die maßgebliche Spezifikation benennen. Die Angabe „nach einer Steckverbinder-Norm geprüft“ ist unvollständig, solange das zutreffende Dokument, die Ausgabe, das Verfahren, die Prüfbedingung und die Anforderung fehlen.
Beispiele mit Variablen sind sicherer als erfundene Grenzwerte. Angenommen, ein schwimmend gelagerter Buchsenteil kann sich relativ zu einem Schalttafel-Bezugspunkt bewegen. Der Prüfsatz umfasst dann die freigegebene Steckverbinderrevision, Nennmontagen und vereinbarte Grenzfallmontagen, eine kontrollierte Schalttafel oder einen kontrollierten Träger, einen dokumentierten Einführweg, vom Lieferanten angegebene Stoppgrenzwerte, eine kalibrierte Messkette, eine Produktprüfung und die dokumentierte Disposition. Bestanden ist die Prüfung erst, wenn jedes vorab vereinbarte Merkmal erfüllt ist – nicht schon, wenn der Einsetzvorgang abgeschlossen wurde.
Die Werksleitung legt möglicherweise Wert auf eine stabile Ausbringung, die Finanzabteilung auf die Kapitalbindung und die Qualitätssicherung auf einen größeren Prüfumfang. Eine einheitliche Bewertung desselben Nachweispakets löst diesen Zielkonflikt. Schnellere Konzepte, die ein korrekt sitzendes Gutteil nicht von einem beschädigten oder falsch weitergeleiteten Teil unterscheiden können, verlagern Kosten nachgelagert, statt sie zu vermeiden. Der Einkauf kann Angebote anschließend danach vergleichen, was nachgewiesen und aufbewahrt wird und was vom Umfang ausgeschlossen ist.
Anforderungen an Integration und Umrüstung
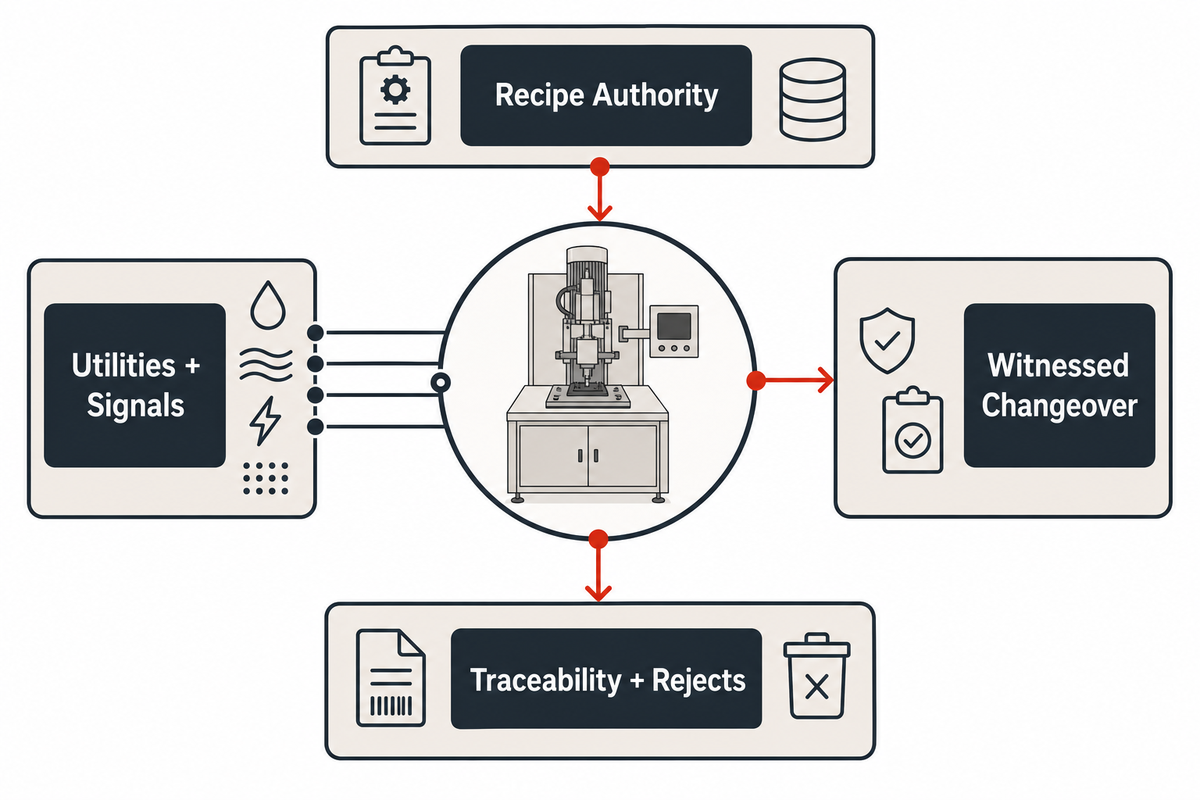
Die Einsetzleistung ist nur eine der Abnahmegrenzen. Produktionsreife Konzepte müssen Übergaben vor und nach der Maschine, Medienversorgung, Stellfläche, Schutzeinrichtungen, Bedienerzugang, Wartungszugang, Teileversorgung, Berechtigung zur Parametersatzänderung, Linientakte und -signale, Rückverfolgbarkeit, Ausschussentnahme, Wechseleinsätze, Ersatzteile sowie die Wiederherstellung nach einer Unterbrechung definieren. Fehlende Schnittstellen führen zu Streit, selbst wenn die Einsetzstation funktioniert.
Dedizierte Werkzeuge eignen sich für stabile Geometrien und anhaltenden Bedarf. Eine neue Variante kann jedoch neue Aufnahmen, Zuführschienen, Greifer, Sensoren, Prüfmittel oder eine Softwarevalidierung erfordern. Konfigurierbare Werkzeuge verringern einige Hardwareänderungen, erfordern aber eine Bestätigung des Rüstzustands. Flexible Fertigungszellen decken ein breiteres Produktspektrum ab, sofern Handhabung, Zugang zu Bezugspunkten, Prüfumfang und Umrüstvalidierung praktikabel bleiben. Ohne Variantenmatrix und erforderliche Nachweise lässt sich keine Architektur als überlegen bewerten.
Erstellen Sie ein Schnittstellen-Kontrollblatt, in dem jedes Betriebsmittel und Signal mit Verantwortlichem, physischer Grenze, Normalzustand, Fehlerzustand, Wiederherstellungsverfahren und Abnahmeprüfung aufgeführt ist. Berücksichtigen Sie Teileidentität am Eingang, Geräteidentität am Ausgang, Download des Parametersatzes, Übertragung des Ergebnisses, Status des Ausschussbehälters, Sicherheitsverriegelungen und Aufzeichnungen zur manuellen Wiederherstellung. Die Freigabe des Werksnetzwerks kann die Datenauslegung und den Zeitplan beeinflussen, auch wenn sie die Steckverbindermechanik nicht ändert.
Der Leitfaden zu Steckverbinder-Montagemaschinen bietet einen breiteren Überblick über Anlagenarchitekturen. Für dieses Projekt sollte eine begleitete Umrüstung gefordert werden: Sie beginnt mit der vorherigen Variante, folgt der kontrollierten Arbeitsanweisung, bestätigt installierte Werkzeuge und Parametersatz, führt die vereinbarten Prüfteile aus und dokumentiert die Freigabe.
Wann keine dedizierte Maschine spezifiziert werden sollte
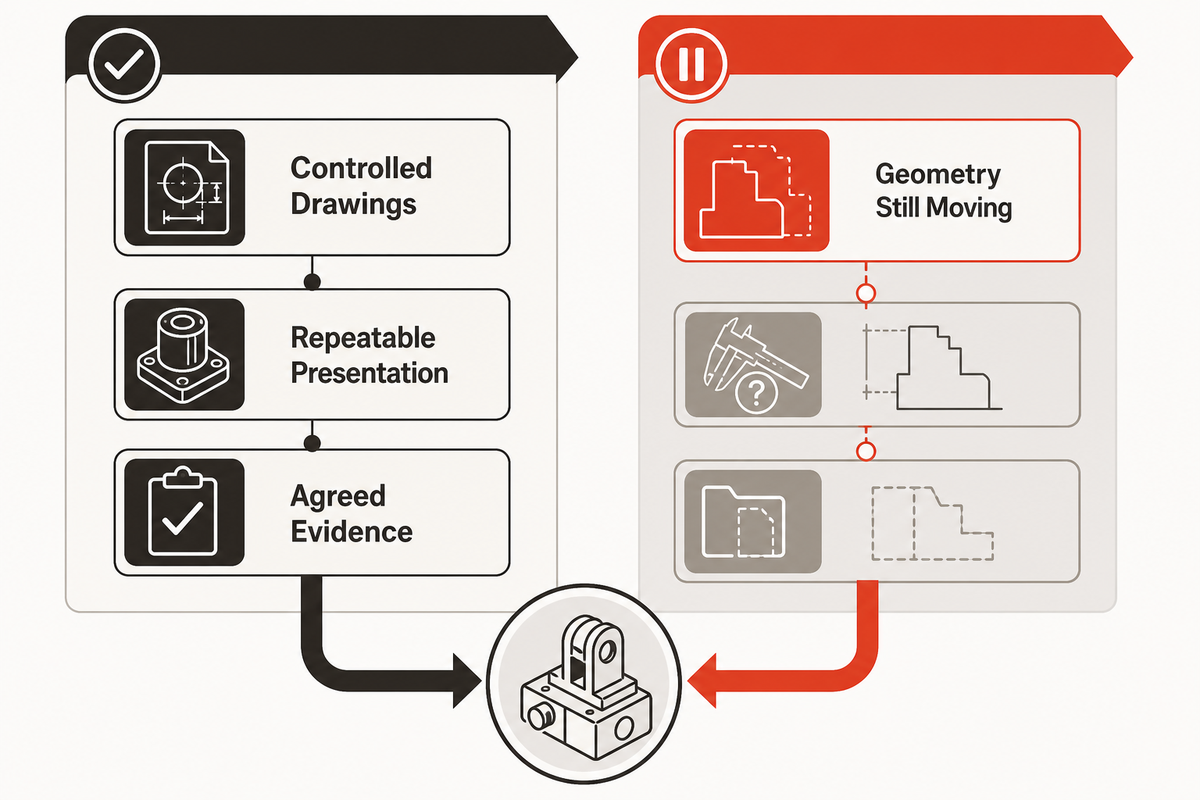
Stellen Sie die Beschaffung einer Sondermaschine zurück, solange sich die Produktgeometrie noch ändert, erforderliche Toleranzen unbekannt sind, angelieferte Teile nicht konsistent bereitgestellt werden können, Varianten wiederholgenaue Vorrichtungen verhindern, der Zugang für Prüfungen fehlt oder niemand die Nachweise für die Freigabe einer Montage benennen kann. Automatisierung schreibt Annahmen fest. Instabile Annahmen führen später zu Werkzeugänderungen, Falschausschuss, fehlerhaften Teilen im Feld und Streit über die Abnahme.
Bei geringer oder unsicherer Nachfrage können geführte manuelle Werkzeuge, eine teilautomatisierte Vorrichtung, modulare Stationen oder ein späterer Einstieg in die Automatisierung sinnvoll sein. Vergleichen Sie manuelle und automatische Optionen danach, wie gut sie die benannten Risiken beherrschen, erforderliche Nachweise erfassen, Varianten unterstützen und sich an die Produktreife anpassen lassen. Änderungen für montagegerechtes Design können sinnvoller sein, als von einer Maschine zu erwarten, eine Toleranzkette außerhalb des Steckverbinderbereichs auszugleichen.
Fortfahren, wenn
- Zeichnungen, Varianten und Bezugspunkte kontrolliert sind
- Teile wiederholgenau bereitgestellt und identifiziert werden können
- Erforderliche Produkt- und Prozessnachweise vereinbart sind
- Muster für den ungünstigsten Fall gefertigt und geprüft werden können
Pausieren, wenn
- Sich die Produktrevision während der Angebotsphase ändert
- Vom Spiel des Steckverbinders erwartet wird, dass es eine unbekannte Systemtoleranzkette ausgleicht
- Eine Zykluszeit vorgegeben ist, aber keine Abnahmekriterien
- Ausschuss- und Nacharbeitswege nicht rückverfolgbar kontrolliert werden
Eine nachweisorientierte RFQ erstellen
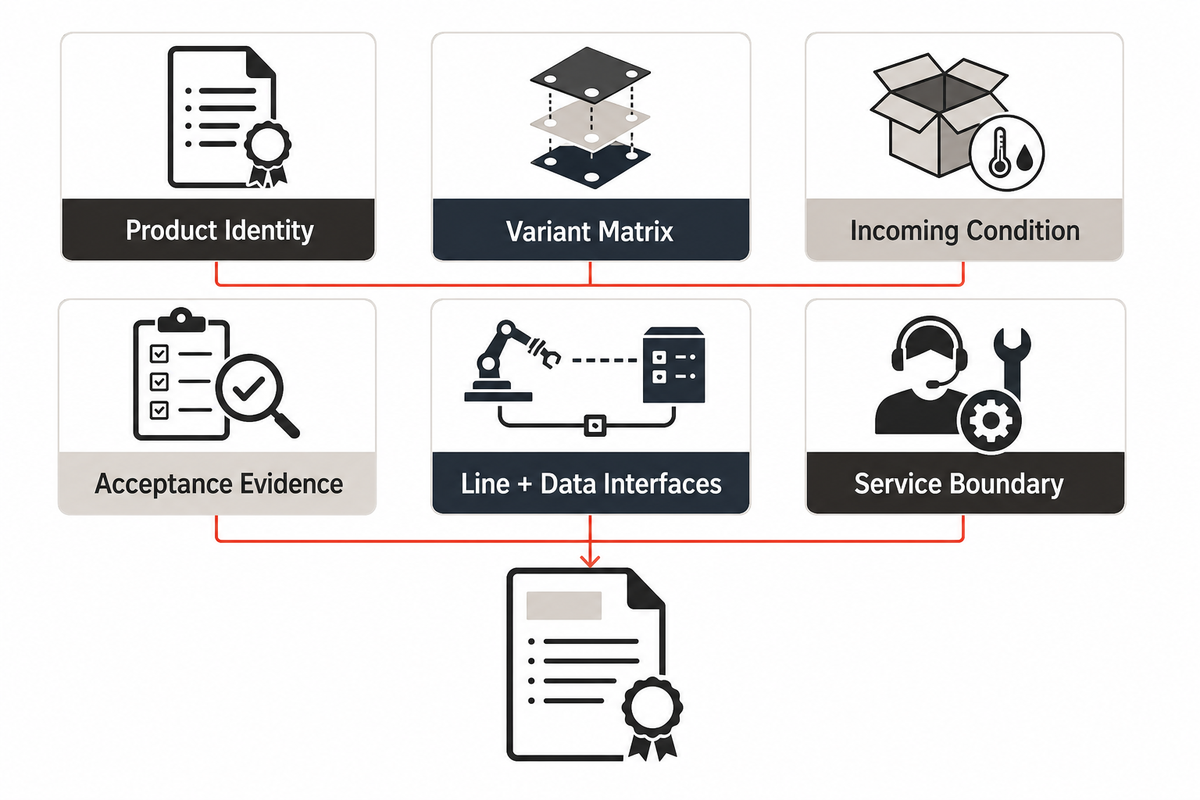
Eine vergleichbare Angebotsanfrage (RFQ) legt Eingaben, Schnittstellen und Nachweise fest. Senden Sie aktuelle Zeichnungen, Stücklisten und Revisionsstände, physische Muster, eine Variantenmatrix, Angaben zum Zustand der angelieferten Teile, Annahmen zu Bedarf und Ausbringung, Fehlerdefinitionen, Prüfanforderungen, Schnittstellen zur Fertigungslinie, Rückverfolgbarkeitsregeln, Erwartungen zum Umrüsten und das Abnahmeprotokoll. Bitten Sie alle Anbieter, Ausschlüsse und Nachweislücken offenzulegen.
RFQ mit Nachweisfokus – übernehmen Sie diese Felder in die Angebotsanfrage:
| Parameter | Projektbezogener Wert | Warum das wichtig ist | So wird es überprüft |
|---|---|---|---|
| Produktidentität | Teilenummern, Zeichnungen, Stücklisten und Revisionen | Verhindert Angebote auf Basis einer veralteten Konfiguration | Freigegebenes Dokumentenverzeichnis |
| Variantenmatrix | Freigegebene und künftige Varianten, gemeinsame Merkmale und Unterschiede | Legt Umfang von Werkzeugen, Maschinenrezept und Umrüsten fest | Angaben des Lieferanten zur Abdeckung der einzelnen Varianten |
| Anlieferzustand | Verpackung, Ausrichtung, Kabelführung, Sauberkeit, zulässige Fehler | Definiert die Grenzen für Zuführung und Prüfung | Muster aus repräsentativen Fertigungslosen |
| Ausgleichsweg und Anfahrbewegung | Bezugspunkte, Versatz, Winkel, Führungsfolge, endgültige Sitzposition | Legt Anforderungen an Vorrichtung und Bewegung fest | Kennfeld von Ausgleichsweg und Kraft sowie Versuch |
| Abnahmenachweise | Prozess- und Produktprüfungen, Methoden, Grenzwerte, Aufzeichnungen | Trennt den abgeschlossenen Zyklus von der Konformität | Bezeugtes Prüfprotokoll und Bericht |
| Grundlage für die Ausbringung | Produktmix, Schichten, Nachschub, Prüfzeit, Annahmen zum Umrüsten | Macht Kapazitätsangaben vergleichbar | Zeitlich erfasster Lauf mit aufgeführten Ausschlüssen |
| Schnittstellen zur Fertigungslinie und zu Daten | Medienversorgung, Signale, Sicherheit, Netzwerk, Kennungen, Aufbewahrungsdauer | Verhindert Lücken bei der Integration | Schnittstellenprüfung |
| Serviceumfang | Schulung, Ersatzteile, Wechselteile, Dokumentation, Umfang der Reaktionszeiten | Zeigt die Zuständigkeiten über den gesamten Lebenszyklus | Verzeichnis der Liefergegenstände und Abnahmekriterien |
Bei der Angebotsprüfung sollten die Antworten aller Lieferanten anhand dieser Tabelle vereinheitlicht werden. Kennzeichnen Sie jedes Feld mit „enthalten“, „ausgeschlossen“, „bauseits beigestellt“, „vorbehaltlich Musterprüfung“ oder „noch nicht nachgewiesen“. So kann der Anlagenverantwortliche Terminrisiken erkennen, die Qualitätssicherung Abdeckungslücken finden und der Einkauf Zykluszeiten nicht vergleichen, wenn sie auf unterschiedlichen Annahmen beruhen.
Wenn Ihr Projekt von der Nachweisplanung zur Ausrüstungsauswahl übergehen soll, sehen Sie sich eine Lösung für die Montage blind steckender Steckverbinder an. Ingenieure des ZEUEE-Teams für Automatisierungstechnik können die bereitgestellten Teile, Zeichnungen, Varianten und Abnahmegrenzen prüfen. Eine Validierung anhand des konkreten Projekts ist weiterhin erforderlich; diese Seite belegt nicht, dass sich Steckverbinder einer beliebigen Familie ohne Musterprüfung verarbeiten lassen.
Besprechen Sie Ihre Nachweisdokumentation zur Steckverbindermontage
Häufig gestellte Fragen
Welche Beispiele für blind steckende Steckverbinder gibt es?
Beispiele sind geführte Strom- und Signalverbindungen, schwimmend gelagerte Leiterplatten- oder Panel-Steckverbinder, runde und rechteckige Mehrfachkontakt-Steckverbinder, HF-Steckverbinder für Blindsteckverbindungen sowie bestimmte optische Schnittstellen. Dabei handelt es sich um Prozessfamilien, nicht um eine einheitliche Maschinenspezifikation. Vor der Auswahl des Montageverfahrens müssen für jedes Projekt die tatsächliche Führungsgeometrie, Kontakte, Befestigung, Sauberkeitsanforderungen, Belastungen durch Kabel oder Leiterplatten und Abnahmeprüfungen bewertet werden.
Wo werden blind steckende Steckverbinder eingesetzt?
Blindsteckverbindungen kommen dort zum Einsatz, wo Module, Racks, Panels oder andere Baugruppen trotz eingeschränktem Zugang oder eingeschränkter Sicht verbunden werden müssen. Der Anwendungsbereich beeinflusst den Abnahmeplan: Strom- und Signalverbindungen, HF- und optische Übertragungswege, Umgebungen in der Automobilindustrie und wartungsfähige Module können unterschiedliche Nachweise zu Umgebungsbedingungen, Haltekraft, Durchgang, Sauberkeit, Rückverfolgbarkeit und Steckzyklen erfordern. Welche Prüfungen anzuwenden sind, bestimmen die Spezifikationen des Steckverbinders und des Systems.
Was sind HF-Steckverbinder für Blindsteckverbindungen?
HF-Steckverbinder für Blindsteckverbindungen sind Hochfrequenzschnittstellen, die für das Fügen mit eingeschränkter direkter Führung ausgelegt sind. Häufig gleichen sie einen festgelegten Versatz durch Einführgeometrien oder nachgiebige Befestigungen aus. Ein mechanisch korrekt sitzender Steckverbinder gewährleistet nicht automatisch einen konformen HF-Übertragungsweg. Die Projektteams müssen den geltenden Frequenzbereich, die Schnittstelle, Befestigung, Ausrichtung, Sauberkeit, Einsteckbedingungen und HF-Prüfnachweise festlegen, ohne Grenzwerte einer anderen Serie zu übernehmen.
Wie wird die Einsteckkraft bei einem Musterlauf überprüft?
Verwenden Sie eine kalibrierte Messkette, die freigegebene Vorrichtung und das freigegebene Bewegungsprofil, repräsentative Teile sowie projektspezifische Grenzwerte für Kraft und Position. Zeichnen Sie den Messverlauf, das Ergebnis beim Anhalten, die Teileidentität, den Anlagenstatus und die abschließenden Produktprüfungen auf. Die Kraft allein gibt die Baugruppe nicht für die Abnahme frei.
Welche Informationen sollten mit einer RFQ gesendet werden?
Senden Sie freigegebene Zeichnungen der Steckverbinder und Kontakte, Stücklistenrevisionen, repräsentative Muster, eine Variantenmatrix, Angaben zu Anlieferverpackung und Zustand der Teile, Produktmix, erforderliche Grundlage für die Ausbringung, bekannte Fehler, Sicht- und Funktionsprüfungen, Rückverfolgbarkeitsanforderungen, Medienversorgung, Schnittstellen zur Fertigungslinie, Erwartungen zum Umrüsten, Sicherheits- und Zugangsbeschränkungen, Serviceanforderungen sowie einen Entwurf des Musterlaufprotokolls. Geben Sie an, welche Werte freigegeben sind und welche noch durch Lieferantenprüfungen bestätigt werden müssen. Bitten Sie die Anbieter, jede Anforderung als enthalten, ausgeschlossen, bauseits beigestellt oder vorbehaltlich eines Musterlaufs zu kennzeichnen und anschließend die für die Abnahme aufzubewahrenden Nachweise anzugeben. Fehlen Revisionsstand, Bezugspunkt, Prüfmethode oder Abnahmekriterien, bieten die Anbieter für unterschiedliche Anforderungen an; Preis- und Lieferzeitvergleiche sind dann nicht verlässlich. Selbst eine scheinbar ähnliche Maschine kann sich bei Vorrichtung, Prüfung, Daten, Umrüsten und Service deutlich unterscheiden.
Quellen und Referenzen
- IEC 60512-1: Steckverbinder für elektrische und elektronische Einrichtungen – Prüfungen und Messungen
- MIL-STD-1344A: Prüfverfahren für elektrische Steckverbinder
- EIA-710: Elektrische Leistungsnormen für Hochgeschwindigkeits- und Hochdichte-Backplane-Steckverbinder
- ISO 8092-2: Straßenfahrzeuge – Verbindungen für elektrische Bordkabelbäume
- ngVLA-Spezifikation zur Ausrichtung von Steckverbindern für Blindsteckverbindungen
Prüfvermerk: Das technische Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd hat den technischen Umfang und die Grenzen der Ausgangsinformationen geprüft. Die endgültige Maschinenkonfiguration und die Abnahmekriterien hängen von der Anwendung ab.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






