Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur Hyperboloid-Kontaktmaschine: Prozesskontrollen, Kontaktrisiken und Auswahlkriterien

Beurteilen Sie eine Hyperboloid-Kontaktmaschine nicht allein nach der Bezeichnung des Kontakts. Entscheidend ist ihr Prozessfenster. Wir trennen die Kontakttechnologie von den Auslegungsentscheidungen für die Anlage zu Gewindeeinziehen, Hülsenhandhabung, Crimpen der hinteren Hülse, Prüfung und Validierung.
Kurz gesagt: Eine Hyperboloid-Kontaktmaschine ist eine automatisierte Anlage, die ausgewählte Fertigungsschritte für einen Hyperboloid-Buchsenkontakt wiederholt ausführt. Dazu gehören die Handhabung des Kontaktdrahts, das Positionieren der Buchse oder Hülse, das Crimpen der hinteren Hülse, die Kraftüberwachung und die Prüfung. Zuverlässigkeit ergibt sich nicht allein aus dem Maschinennamen, sondern aus kontrollierten, gemessenen und verifizierten Abläufen.
Die meisten Online-Suchergebnisse zu diesem Thema behandeln den Kontakt selbst: die Geschichte von Hypertac, die Produktlinien von IEH und QA Technology, die Nomenklatur von smiths interconnect und allgemeine Steckverbinderkonzepte. Das ist nachvollziehbar: Käufer müssen die besondere Kontaktgeometrie verstehen, bevor sie die Anlage beurteilen können. Ein Maschinenleitfaden sollte darüber hinausgehen und das Kontaktverhalten in Prozessprüfungen übersetzen, die ein Fertigungsteam an einen Automatisierungsanbieter weitergeben kann.
Auch Googles Strategien gegen Content-Kannibalisierung erfordern diese Unterscheidung. ZEUEE bietet bereits eine Lösungsseite zum selben Suchbegriff für Produktinformationen und Angebotsanfragen. Dieser Artikel behandelt die informativen Aspekte: Was die Maschine kontrolliert, welche Risiken bei der Montage bestehen, welche Belege die einzelnen Aussagen stützen und welche Angaben eine Angebotsanfrage enthalten sollte.
Was eine Hyperboloid-Kontaktmaschine tatsächlich kontrolliert
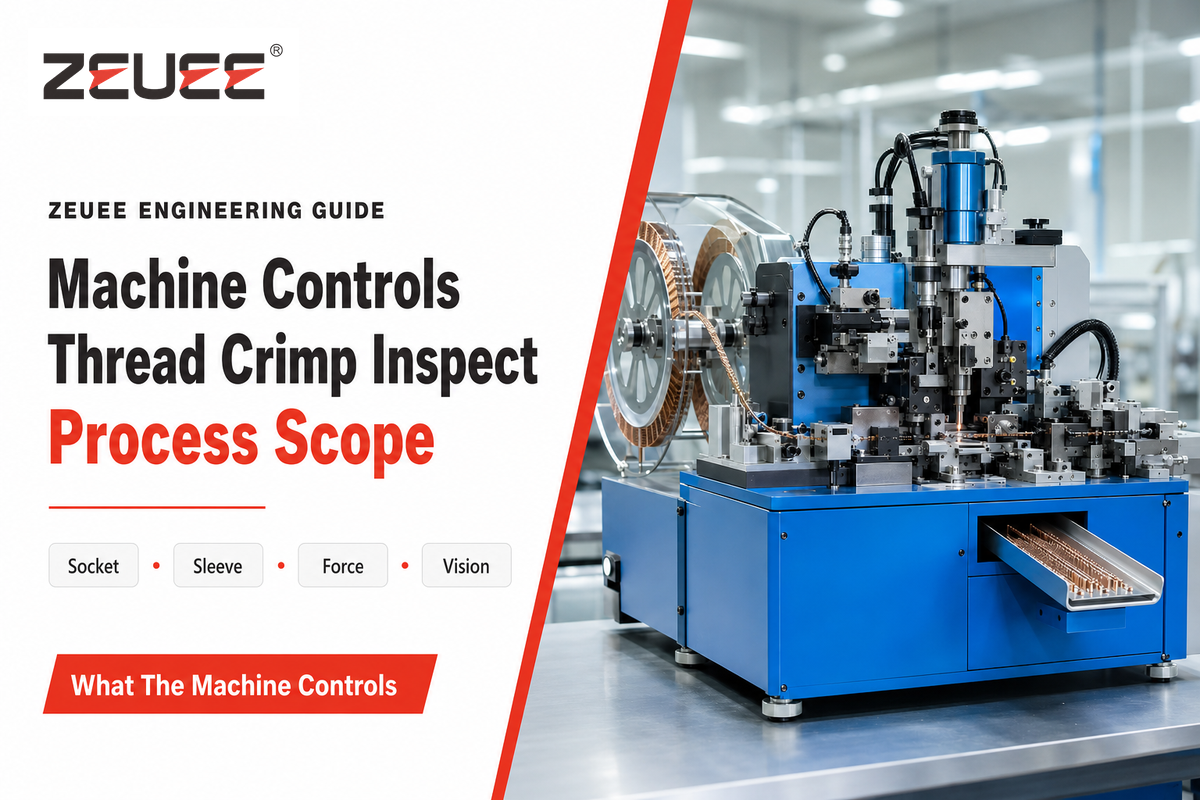
Dieser Artikel betrachtet eine Hyperboloid-Kontaktmaschine als Anlage, die ausgewählte Montageprozesse für eine Hyperboloid-Kontaktbauart steuert. Bei der hier beschriebenen Maschinenart gehören dazu die Zuführung kleiner Teile, das Ausrichten des Kontakts oder Drahts, das Einziehen des Drahts in die Buchse, das Positionieren der Hülse, das Crimpen der hinteren Hülse sowie Prüfungen und Rückverfolgbarkeitstests.
Unabhängige Quellen belegen das Verhalten von Hyperboloid-Kontakten, den Kontext der Steckverbinder-Normen und typische Fehlerarten besser als eine allgemeingültige Kaufregel für Anlagen. Präziser ist: Eine klar spezifizierte Maschine kann die Prozessstreuung in einem konkreten Kontaktablauf verringern. Keine Maschinenspezifikation kann für alle Kontaktfamilien, AS39029-Kontaktierungen oder Steckverbinderanwendungen ein gleiches Risikoprofil garantieren.
SAE beschreibt AS39029 als Norm für lösbare elektrische Crimp-, Wickel- und Löt-Kontakte, die in Steckverbindern und vergleichbaren Bauteilen verwendet werden. Dieser Punkt ist für die Genauigkeit entscheidend: Crimpen ist ein wichtiger Bestandteil vieler Erörterungen zur Kontaktfertigung, aber nicht die einzige Kontaktierungsart, auf die Käufer treffen können.
Geltungsbereich: Dieser Leitfaden behandelt das Einziehen von Drähten in Buchsen, das Positionieren von Hülsen, das Crimpen oder Sichern sowie die Prüfung bei der Fertigung von Hyperboloid-Kontakten. Gibt Ihre Konstruktion eine Wickel-, Lötbecher-, PCB-, Sammelschienen- oder eine andere Kontaktierungsart vor, führen Sie diese Kontaktfamilie als ersten Punkt in Ihrer Spezifikationsunterlage auf.
Hyperboloid-Kontakttechnologie einfach erklärt
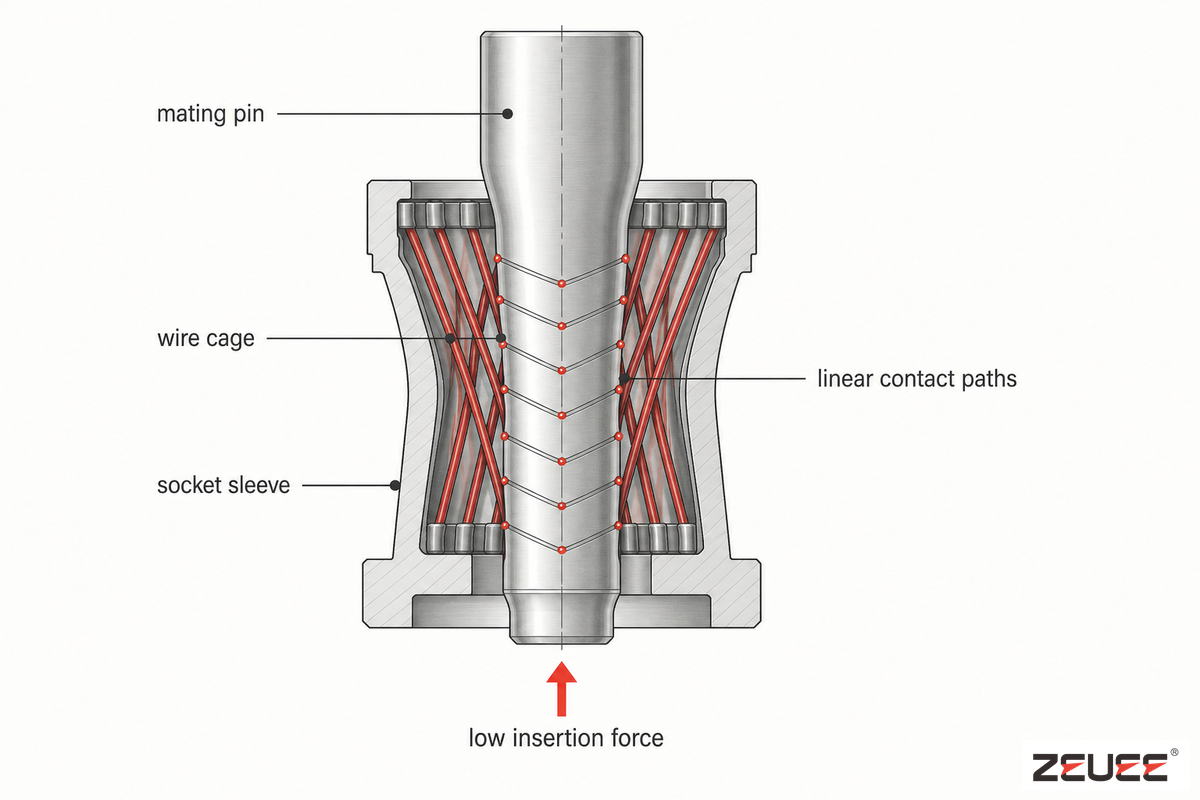
Bei einem Hyperboloid-Kontakt berühren schräg angeordnete Kontaktdrähte in einer Buchse den Gegenkontakt entlang mehrerer linearer Kontaktpfade. Die Hülsenausführung ist nicht nur eine Frage der Ästhetik: Sie beeinflusst, wie sich der Drahtkäfig um den Kontaktstift biegt, wie sich die Last auf die Kontaktlinien verteilt und wie sich die Einsteckkraft steuern lässt.
Connector Supplier führt die Technologie auf Francois Robert Bonhomme im Jahr 1956 zurück, der sie ursprünglich für Anwendungen im Schienenverkehr entwickelte, bei denen Stöße und Vibrationen auftreten. Tech Briefs beschreibt dasselbe Funktionsprinzip aus Prozesssicht: Die Kontaktdrähte sind gegenüber der Buchsenachse geneigt und bilden um den Kontaktstift einen hyperbolischen Käfig mit mehreren elektrischen Pfaden.
Diese Geometrie erklärt, warum dieser Kontakttyp häufig bei hochzuverlässigen Verbindungslösungen genannt wird. Branchenquellen verbinden die Hyperboloid-Kontakttechnologie mit niedriger Einsteckkraft, langen Steckzyklen, geringerem Kontaktwiderstand und stabiler Signalintegrität unter anspruchsvollen Einsatzbedingungen. Das sind Eigenschaften des Kontakts. Maschinenbauer müssen weiterhin nachweisen, dass Zuführung, Drahteinziehen, Crimpen, Prüfung und Parametersatzsteuerung die Auslegung innerhalb des vorgesehenen Prozessfensters halten.
Das praktische Risiko besteht darin, anzunehmen, dass die Sprache einer Kontaktmarke automatisch die Fertigungslinie definiert. Ein Kontaktstift-Zielmaß von 0,3 mm, ein geänderter Drahtwinkel oder eine verschobene Hülsen-Bezugsebene können eine andere Vorrichtung, ein anderes Prüfprogramm und eine andere Werksabnahme erfordern. Kann der Anbieter für die Musterteile keine Aufzeichnungen zu Kontaktwiderstand und Einsteckkraft vorlegen, ist das Angebot unvollständig.
„Eine Änderung des Drahtwinkels, der Hülsenausführung oder der Sicherung kann dem Bauteil einen neuen Namen geben, ändert aber nicht seine grundlegenden Eigenschaften.“
Hinweis zur Kontaktterminologie: Die Dokumentation von Smiths Interconnect und Hypertac verwendet markenspezifische Begriffe für Hyperboloid-Kontakttechnologie in anspruchsvollen Einsatzbereichen, in denen Zuverlässigkeit und Sicherheit entscheidend sind. Diese Angaben beschreiben den Kontext der Kontaktfamilie. Sie bedeuten nicht, dass jeder Käufer genau diese Kontaktausführung, Drahtanordnung oder Abnahmeplanung übernehmen muss.
Eine Quellenformulierung, die mit Vorsicht zu behandeln ist, lautet: „Hypertac Hyperboloid ist die ursprüngliche, überlegene Kontakttechnologie für anspruchsvolle Einsatzbereiche, in denen Zuverlässigkeit und Sicherheit entscheidend sind.“ Diese Formulierung ist als Kontext zur Kontaktfamilie hilfreich. Sie belegt nicht, dass jede Hyperboloid-Kontaktmaschine, jedes Kontaktsystem oder jeder Montageparametersatz dasselbe Ergebnis erzielt.
Übertragen Sie für die Prozessprüfung die Angaben zur Steckverbinderkonstruktion in messbare Eingangsgrößen: Anzahl der Kontakte und Drähte, Drahtdurchmesser, Kontaktdichte, Geometrie des Drahtkäfigs, Kontaktlinie, Kontaktpunkte auf der Oberfläche des Kontaktstifts und Haltekraft des Kontakts nach dem Crimpen. Bei Anwendungen mit vielen Kontaktstiften oder kleinen Kontaktmengen für Validierungschargen sollten Sie erfragen, wie Bediener die Kontakte stecken und den Steckverbinder verbinden und wie sich Fretting-Verschleiß ohne übermäßige Kraft begrenzen lässt.
Dokumentieren Sie für den Kontakt selbst, ob der Drahtkäfig in Hyperboloidform gestanzte oder gedrehte Kontakte verwendet, ob die Drahtneigung oder ein steilerer Drahtwinkel die Einsteckkraft verändert und ob die Qualifizierung Steckzyklen ohne Beeinträchtigung durch Stoß und Vibration voraussetzt. Übernehmen Sie keine Begriffe aus der Medizintechnik oder von medizinischen Geräten, sofern diese nicht zu Ihrem Markt gehören.
Wo Risiken in den Montageprozess gelangen
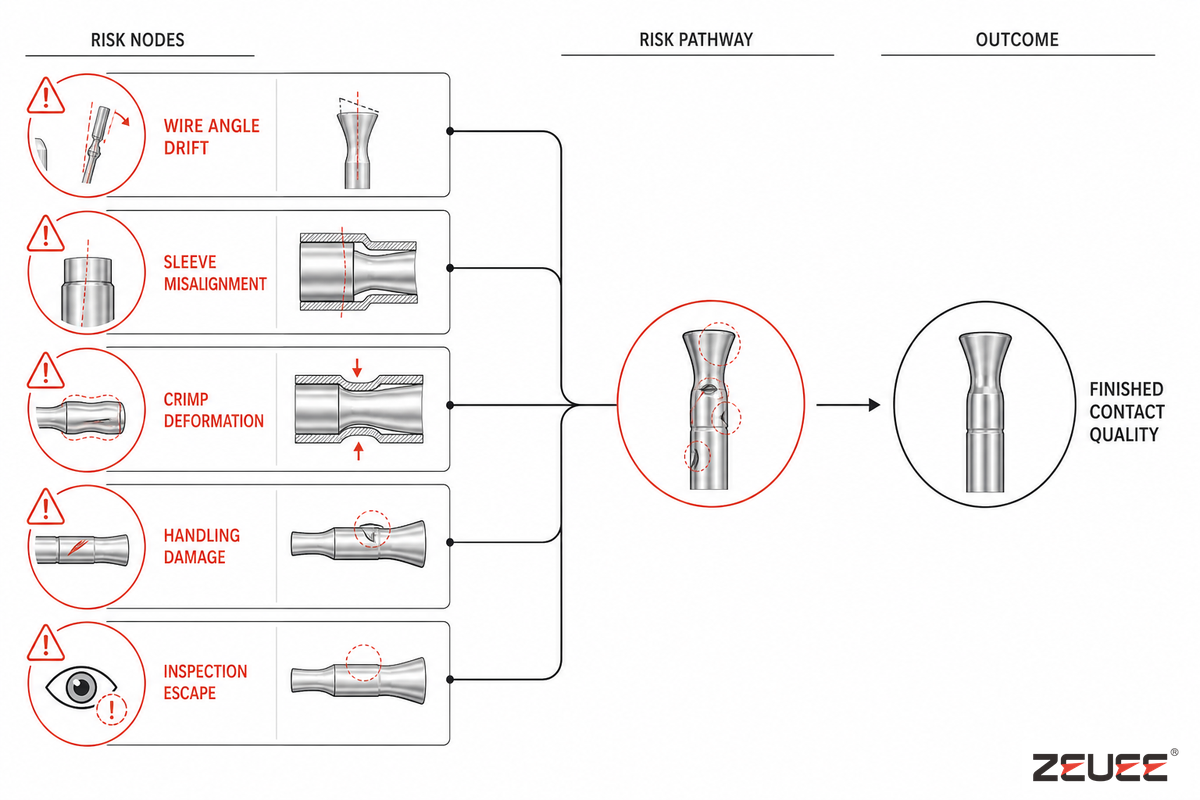
Bei der Montage entstehen Risiken, wenn schon kleine Geometrieabweichungen später elektrische oder mechanische Folgen haben. Dazu zählen der Kontaktstiftdurchmesser, der Drahtquerschnitt, die Anzahl der Leiter, die Hülsenform, die Anzahl der Kontakte pro Zoll, der Einsteckweg, die Crimpkraft und die Haltekraft der Kontakte. Eine Baugruppe kann eine Durchgangsprüfung bestehen, während innere Schäden später zu Leistungseinbußen, Schwankungen der Einsteckkraft oder Signalausfällen führen.
Das Google-Patent US9490562B2 ist hilfreich, weil es die Hochgeschwindigkeitsfertigung dieser Kontaktart mit Automatisierung behandelt. Es umfasst verschiedene Kontaktierungsarten, abgewinkelte Kontaktdrähte und Verfahren wie Walzen, Crimpen, Verstemmen und dauerhaftes Befestigen der Verbindungen. Das Patent verweist außerdem auf historische Fehlerfälle, bei denen sich Kontaktdrähte von Hülsen lösten, ohne dass damit ZEUEE-Maschinen gemeint sind. Diese technische Beschreibung zeigt, warum es für die Maschinensteuerung nicht genügt, lediglich Zyklen zu zählen.
Die NASA-Dokumentation zu Steckverbinderprozessen für Raumfahrzeuge ergänzt weitere mögliche Probleme: Verunreinigung, Korrosion der Beschichtung, unzureichende Haltekraft, verbogene oder versenkte Kontaktstifte, fehlerhafte Crimpverbindungen, falsche Verdrahtung, unterbrochene Verbindungen, beschädigte Dichtungen, Schäden durch Handhabung sowie Fertigungs- oder Anwendungsfehler. Eine Maschine kann einige Risiken beherrschen, aber nur jene, die in der Maschine, den Werkzeugen, der Steuerung und der Prüfmethodik berücksichtigt sind.
Matrix: Fehlerarten und Maschinensteuerung
| Risikotyp | Typisches Fehlerbild | Anzufordernde Maschinensteuerung | Validierungssignal |
|---|---|---|---|
| Abweichung des Drahtwinkels | Veränderte Kontaktlinien am Kontaktstift | Geführter Drahteinziehweg und kontrollierte Werkzeugbezugspunkte | Querschliff des Erstmusters oder Bildverarbeitungsaufzeichnung |
| Verformung der Hülse | Unrunde Buchse oder veränderte Hülsenöffnung | Abgestützte Aufnahme, kontrollierter Presshub, Teileanwesenheitsprüfung | Durchmessermessgerät, optische Prüfung, Musterprotokoll |
| Zu geringe Crimpung | Geringe Haltekraft oder instabiler Widerstand | Kraft-Weg-Fenster und Werkzeugverschleißalarm | Auszugprüfung, Haltekraftprüfung, Kraftverlauf |
| Zu starke Crimpung | Riss im Crimpbereich, Drahtschaden oder verformter Kontakt | Obere Kraftgrenze, Prüfung des Festanschlags, Ausschleusung fehlerhafter Teile | Prüfung unter dem Mikroskop und Bewertung zerstörender Musterprüfungen |
| Verunreinigung | Offener oder intermittierender Kontakt nach dem Stecken | Sauberer Zuführweg, Luftführung, Teileabdeckung, Handhabungsvorgaben für Bediener | Sichtprüfkriterien und Widerstandsverlauf |
| Beschichtungsschaden | Korrosion oder Empfindlichkeit gegenüber Fretting-Verschleiß | Werkzeugoberflächen für empfindliche Kontakte und kratzerfreie Übergabe | Oberflächenprüfung und Bilder zurückgewiesener Teile |
| Verbogene oder versenkte Kontaktstelle | Schwergängiges Stecken oder instabiler Kontaktdruck | Koaxiale Zuführung, Höhensensor, Vorrichtung zur Positionierung des Kontaktstifts | Daten zu Einsteckkraft und Höhe |
| Abweichung bei Dichtung oder Kupplung | Fehler auf Steckverbinderebene außerhalb der Kontakt-Fertigungszelle | Prüfschritt bei nachgelagerter Integration | Montageaudit und Anwendungshinweis für Kunden |
| Falsche Verdrahtung oder falsche Kontaktfamilie | Optisch einwandfreier Kontakt in der falschen Kammer oder im falschen Prozessablauf | Parametersatzsperre, Barcode-Scan, Teilenummernprüfung | Rückverfolgbarkeitsdatensatz mit Zeichnungsrevision verknüpft |
Steuern, crimpen, prüfen: die Prozessübersicht
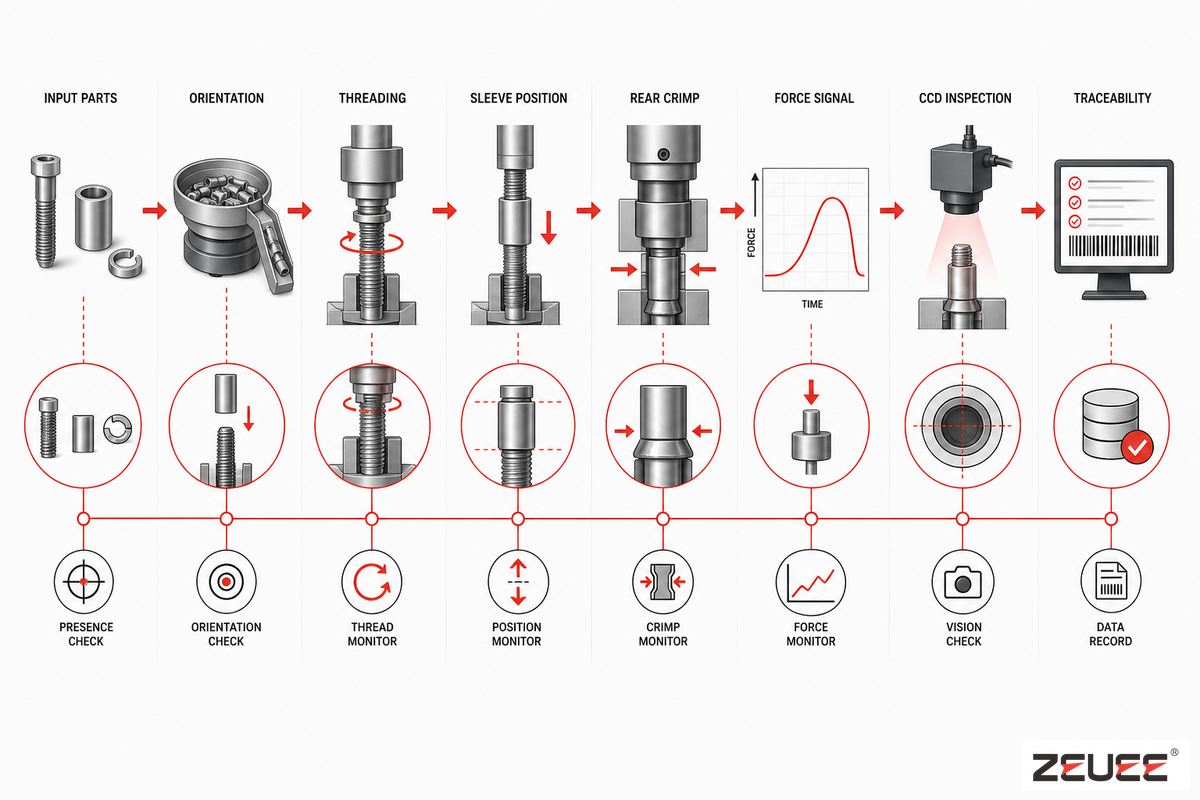
Ein Kontaktentwurf lässt sich am einfachsten mit einer Prozessübersicht für Steuern, Crimpen und Prüfen in konkrete Maschinenanforderungen übertragen. Dieses Hilfsmittel setzt keine bestimmte Kontaktausführung voraus. Es stellt vielmehr Fragen dazu, wie der Bewegungsbereich des Bauteils begrenzt wird, wie die Kraft wirkt und wie das Ergebnis nach der Betätigung geprüft wird.
| Prozessschritt | Hauptrisiko | Maschinensteuerung | Prüfsignal | Frage an den Anbieter |
|---|---|---|---|---|
| 1. Eingehende Muster | Abweichung zwischen Zeichnung und Teileversion | Einrichtung nach Teilenummer und Zeichnungsrevision | Freigegebener Mustersatz | Wie werden Musterchargen den Parametersätzen zugeordnet? |
| 2. Zuführung von Draht oder Kontakten | Kleinteil verklemmt, verdreht oder verkratzt | Zuführung aus Schwingförderer, Tray oder Magazin mit Sensorstopp | Anzahl der Blockierungen je 1.000 Teile | Welche Zuführmethode wurde mit unseren tatsächlichen Mustern geprüft? |
| 3. Ausrichtung der Hülse | Falsches Ende dem Werkzeug zugewandt | Ausrichtung per Bildverarbeitung oder mechanischer Codierung | Ausschussquote bei fehlerhafter Ausrichtung | Kann die Maschine eine umgedrehte Hülse vor dem Crimpen aussortieren? |
| 4. Drahteinziehen in die Buchse | Abweichung von Drahtwinkel oder -weg | Geführter Einziehweg und Werkzeuge mit geringer Beschädigungsgefahr | Optische Prüfung des Drahtwegs | Welcher Bezugspunkt steuert den Drahtweg? |
| 5. Positionieren des Kontakts | Axiale Fehlbelastung der Hülse | Präzisionsaufnahme mit Teileanwesenheitssensor | Prüfung von Positionshöhe und Koaxialität | Was geschieht, wenn das Teil um 0,05 mm fehlpositioniert ist? |
| 6. Crimpen der hinteren Hülse | Zu geringe oder zu starke Crimpung | Kraft- und Wegüberwachung | Crimpkurve und Auszugprüfung am Muster | Kann das HMI Kraftfenster nach Kontaktgröße speichern? |
| 7. Haltekraftprüfung | Kontakt bewegt sich nach der Montage | Prüfstation für Stichproben mit Druck- oder Zugprüfung | Aufzeichnung der Haltekraft | Welche Kontakte erfordern zerstörende Prüfungen oder Stichprobenprüfungen? |
| 8. Sichtprüfung | Kratzer, Verformung oder fehlendes Merkmal | Prüfung mit CCD-Kamera oder Mikroskop | Bildarchiv zurückgewiesener Teile | Können Bilder freigegebener und zurückgewiesener Teile exportiert werden? |
| 9. Elektrische Prüfung | Unterbrechung, Kurzschluss oder instabiler Widerstand | Durchgangs- oder Kontaktwiderstandsprüfung | Gemessener Verlauf je Charge | Bei welchem Widerstandsgrenzwert löst die automatische Ausschleusung aus? |
| 10. Rückverfolgbarkeit | Keine Aufzeichnung nach einem Fehler im Feldeinsatz | Protokoll zu Barcode, Parametersatz, Charge und Bediener | CSV- oder MES-Export | Lässt sich jedes zurückgewiesene Teil bis zu Charge, Werkzeug und Zeitstempel zurückverfolgen? |
Laut der Seite zu den NASA-Fertigungsnormen behandelt NASA-STD-8739.4 elektrische Kabelbaugruppen für elektrische, elektronische oder elektromechanische Geräte. Auch im NASA-Artikel zur Aktualisierung werden Auszugskraftwerte und Verfahren für Crimp-Auszugprüfungen erwähnt. Diese Quellen liefern keine fertige Maschinenspezifikation, stützen aber die Aussage, dass Einstellungen, Musterprüfungen und dokumentierte Fertigungsqualität wichtig sind.
Maschinenmodule für eine stabile Hyperboloid-Kontaktlinie
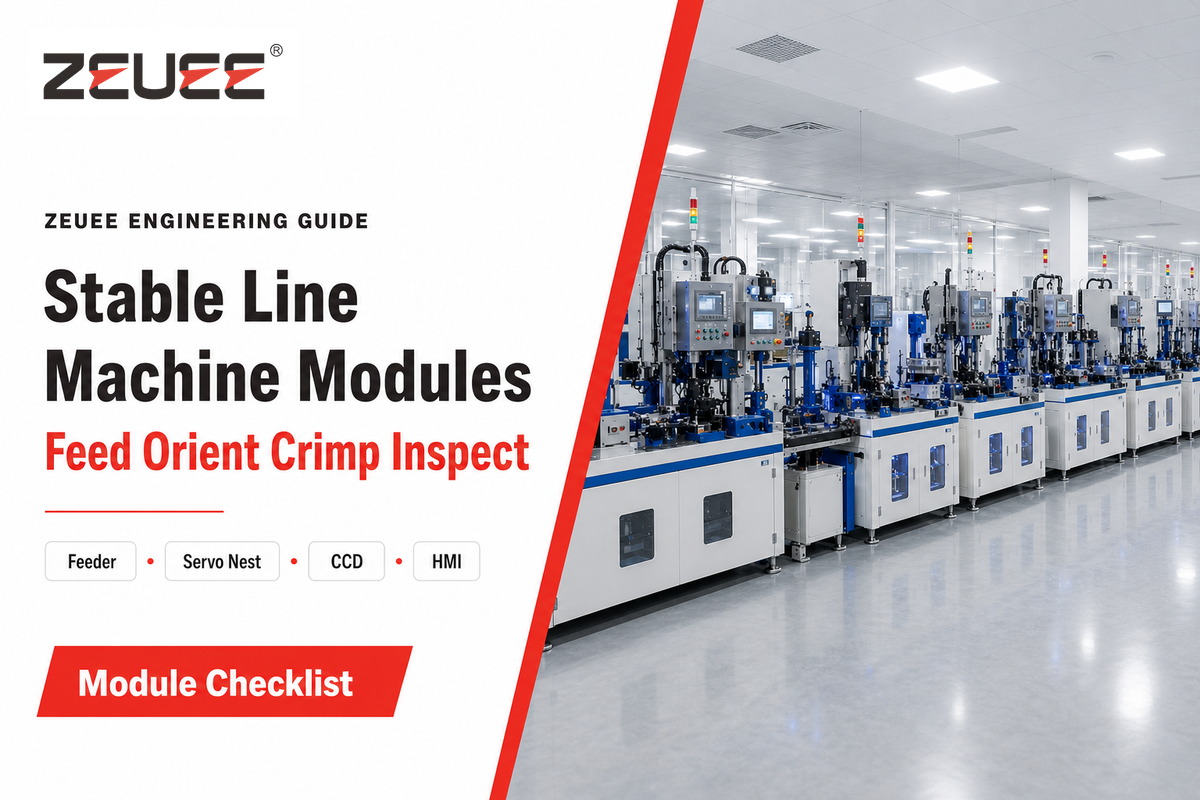
Stabile Kontaktlinien entstehen oft durch gewöhnliche Module, die anspruchsvolle Aufgaben zuverlässig erfüllen. Das Teil wird ohne Beschädigung zugeführt. Die Buchse wird gehalten, ohne ihre Form zu verändern. Die Kraft wirkt entlang einer definierten Achse. Merkmale, die ein Bediener nicht den ganzen Tag zuverlässig beurteilen kann, werden geprüft. Die Aufzeichnung zeigt dem Qualitätsteam, wie der Fertigungslauf verlief.
Wenn wir über eine reale Fertigung sprechen würden, würde ich für jedes Modul einen Nachweis anfordern, statt mich auf glänzende Zykluszeitversprechen zu verlassen. Ein 4s-Modul, das konstant funktioniert, wäre mir lieber als eine 2s-Station mit einer verborgenen Fehlerquelle. Sie sollten Musterergebnisse in Stück/min, %Ausschuss, Auszugskraftkurven, Bildverarbeitungsaufnahmen und mindestens 30 Teile verlangen, die mit dem vorgeschlagenen Verfahren gefertigt wurden.
- Zuführen und Ausrichten: Tray, Schwingförderer, Magazin oder manuelle Bestückung. Lassen Sie sich begründen, warum diese Lösung eingesetzt wird.
- Werkzeug- und Aufnahmekonstruktion: Bezugsflächen halten die Hülse, ohne sie zu beschädigen. Die Beschichtung darf nicht verkratzt und die Hülsenöffnung nicht verformt werden.
- Draht- und Einziehvorrichtung: Der geführte Weg schützt die Form des Drahtkäfigs, die einer Hyperbel ähnelt.
- Crimpvorrichtung und Prozess: Kraft-Weg-Kurven, Grenzwerte für den Parametersatz, Musterprüfungen sowie Druck- und Zugprüfungen.
- Bildverarbeitungsprüfung: Bilderfassung von Hülsenschäden, Drahtpositionen, Verformungen der Hülsenöffnung und fehlenden Teilen.
- Parametersatz und Rückverfolgbarkeit: Gesperrte Einstellungen nach Familie, Kontaktgröße, Hülsengröße und Charge.
Auf der About-Seite von ZEUEE steht, dass Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd 2005 gegründet wurde, 2020 eine 20.000 Quadratmeter große Fertigungsstätte in Taihe, Jiangxi fertigstellte und mehr als 120 Fachkräfte beschäftigt. Ebenfalls aufgeführt sind die Zertifizierung nach ISO 9001:2015, mehr als 150 Patente, eine Bearbeitungsgenauigkeit von 0,005 mm, CCD-Prüfung, Vier-Achs-Roboter, Servomotoren und die optoelektronische Steckverbinderfertigung für Twist-Pin- und Drahtfeder-Buchsenkontakte. Fragen Sie auf Grundlage dieser Angaben potenzielle Anbieter, welche Kompetenzen im Maschinenkonzept, in der Sensorliste, auf dem HMI-Bildschirm und an den Musterteilen erkennbar sind.
Kontaktfamilien, M39029-Begriffe und Normenkontext
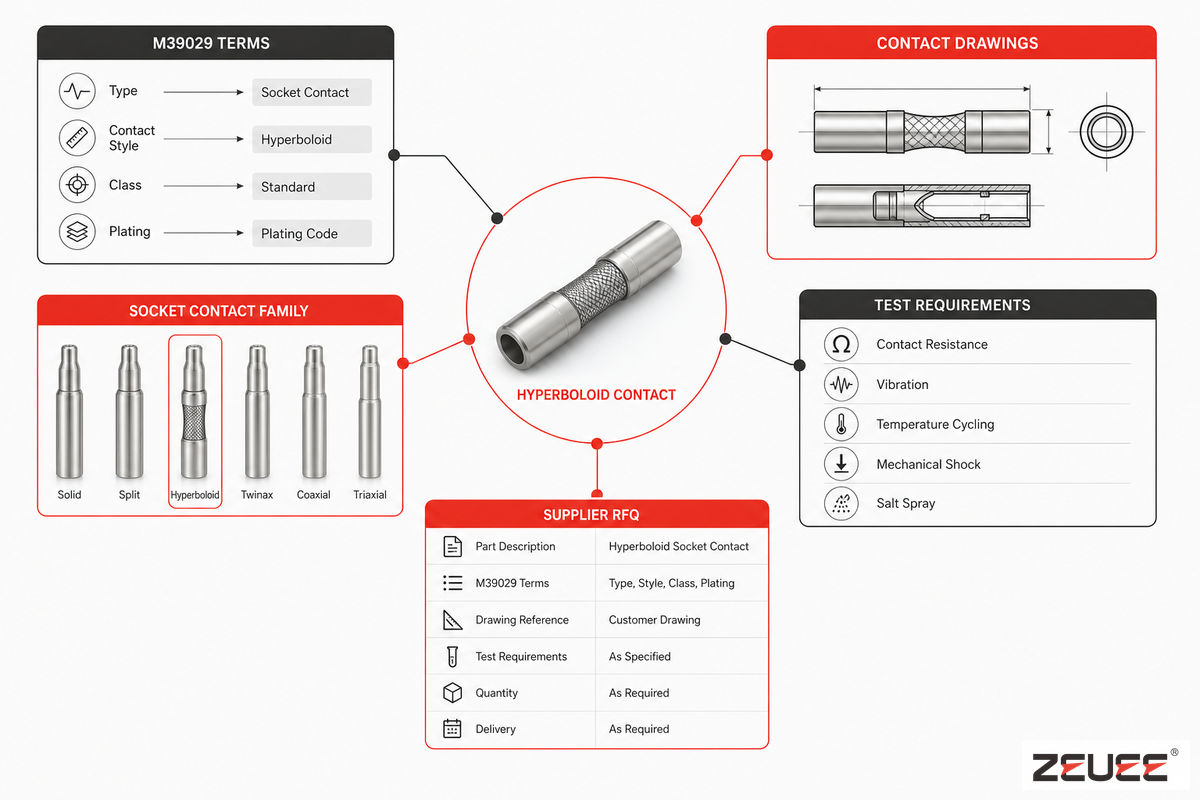
M39029 und AS39029 werden häufig mit Buchsenkontakten, Crimpkontakten, Kontaktfamilien für Militär und Luftfahrt sowie qualifizierten Kontaktlisten in Verbindung gebracht. Die QPD-Seite der DLA führt SAE-AS39029 als Dokument für QPL-AS39029 auf und nennt als Datum der letzten Aktualisierung 05-MAY-2026. SAE beschreibt den Anwendungsbereich als lösbare elektrische Crimp-, Wickel- und Löt-Kontakte.
Leiten Sie für die Beschaffung von Maschinen aus den oben genannten Normenangaben die folgenden drei einfachen Regeln ab.
Käufer riskieren, eine Station fälschlich als „M39029-Maschine“ zu bezeichnen, obwohl sich Kontaktfamilie, Fertigungsprozess und Prüfaufwand unterscheiden. Bei einer Buchse der Größe 20 mit einer Hülsenabweichung von 0,5 mm kann eine falsche Anfrage bereits vor der Werksabnahme Probleme mit Vorrichtung, Crimpfenster oder Prüfung verursachen. Kann der Anbieter Zeichnung, ISO 9001-Aufzeichnung, Crimphub und Prüfnachweise nicht Ihrer Linie zuordnen, sollten Sie die Angebotsanfrage zurückstellen.
- Fragen Sie bitte nicht nach einer „M39029-Maschine“, wenn Ihre Zeichnung eine bestimmte Kontaktfamilie, Größe, Hülse, Beschichtung, Kontaktart und Prüfmethode vorgibt.
- Leiten Sie bitte keinen Qualifizierungsstatus aus einer Maschinenbroschüre ab. Die Qualifizierung bezieht sich auf das Teil, den Prozess, die Materialien, das Werk und das Freigabeverfahren, nicht auf die Maschine.
- Vermischen Sie keine Kontaktauslegungsdaten mit Anlagendaten. Das Wissen des Anbieters kann erklären, warum ein Hyperboloid-Kontakt funktionieren sollte. Ihr Werk muss aber weiterhin nachweisen, dass Ihr Kontakt auf der Fertigungslinie wiederholt die geforderte Leistung erbringt.
Ein häufiger Fehler ist die Frage: „Kann Ihre Maschine meinen Kontakt verarbeiten?“ Eine bessere Anfrage enthält: Buchsenkontakt der Größe 20, angestrebter Hülsenaußendurchmesser in mm, Drahtgröße und -typ, zulässige Crimphöhe oder Kraftbereich, Zeichnungsrevision, Mustermenge, Prüfgrenzwert und erforderliche Rückverfolgbarkeitsfelder. Mit diesen Angaben erhält der Maschinenanbieter prüfbare Daten.
Matrix zur Bewertung der Automatisierungsbereitschaft von Kontakten: 6 Punkte
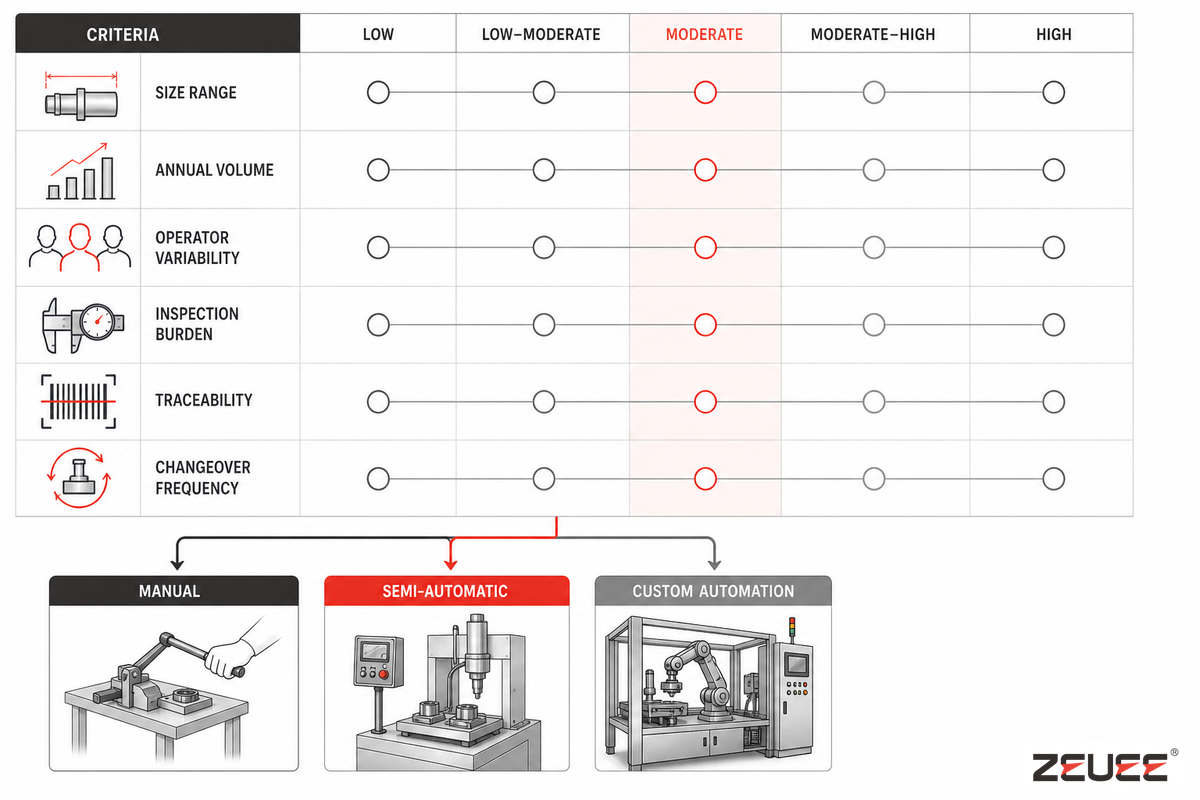
Nutzen Sie die 6-Punkte-Matrix zur Bewertung der Automatisierungsbereitschaft von Kontakten, um Projekte zu unterscheiden, die eine neue kundenspezifische Linie erfordern, von solchen, die noch manuell oder halbautomatisch bearbeitet werden können. Verwenden Sie sie als Filter für den Entwicklungsaufwand, nicht als Kennzahl für die Kapitalrendite.
| Bewertungsfaktor | Manuelle Bearbeitung ist ausreichend | Halbautomatische Lösung kann geeignet sein | Umfang kundenspezifischer Automatisierung sollte geprüft werden |
|---|---|---|---|
| 1. Kontaktgrößenbereich | 1 stabile Größe, geringe Variantenvielfalt | 2-3 ähnliche Größen mit einfachen Werkzeugen | 4+ Größen oder sehr kleine Geometrien, die Parametersatzsteuerung erfordern |
| 2. Jahresvolumen | Prototypen- oder Reparaturchargen | Kleine Serien mit wiederkehrenden Aufträgen | Große Chargen, bei denen messbare Ausschussabweichungen erhebliche Kosten verursachen |
| 3. Schwankungen zwischen Bedienern | Erfahrener Bediener, einfache Sichtkontrolle | Bediener legt ein, Maschine steuert die Kraft | Ergebnis beim Drahteinziehen, Ausrichten oder Crimpen hängt von der Geschicklichkeit ab |
| 4. Prüfaufwand | Einfache Gut-/Ausschussprüfung | Stichprobenprüfungen plus manuelle Prüfung unter dem Mikroskop | CCD-, Kraftkurven-, Widerstands- oder Haltekraftdaten je Charge |
| 5. Rückverfolgbarkeitsanforderung | Keine Kundenaufzeichnung über die Chargenfreigabe hinaus | Aufzeichnungen auf Chargenebene | Aufzeichnungen zu Teil, Station, Bediener, Parametersatz und Zeitstempel |
| 6. Umrüsthäufigkeit | Seltenes Umrüsten | Wöchentliches Umrüsten mit Vorrichtungen | Tägliches Umrüsten mit HMI-Parametersätzen und Poka-Yoke-Prüfungen |
Sie müssen nicht alle 6 Faktoren aus der rechten Spalte erfüllen, um die Investition zu begründen. In der Regel genügen drei Faktoren: das Risiko mangelnder Wiederholgenauigkeit, der Aufwand manueller Prüfungen und der Kundendruck, rückverfolgbare Daten bereitzustellen. Kommen weitere Faktoren wie Kontaktdichte oder niedrige Einsteckkraft hinzu, verlagert sich die Frage von „Können wir automatisieren?“ zu „Welche Nachweise liefern Erstmuster und vollständiger Abnahmelauf?“
Qualitätsprüfungen vor der Freigabe einer Hyperboloid-Kontaktmaschine
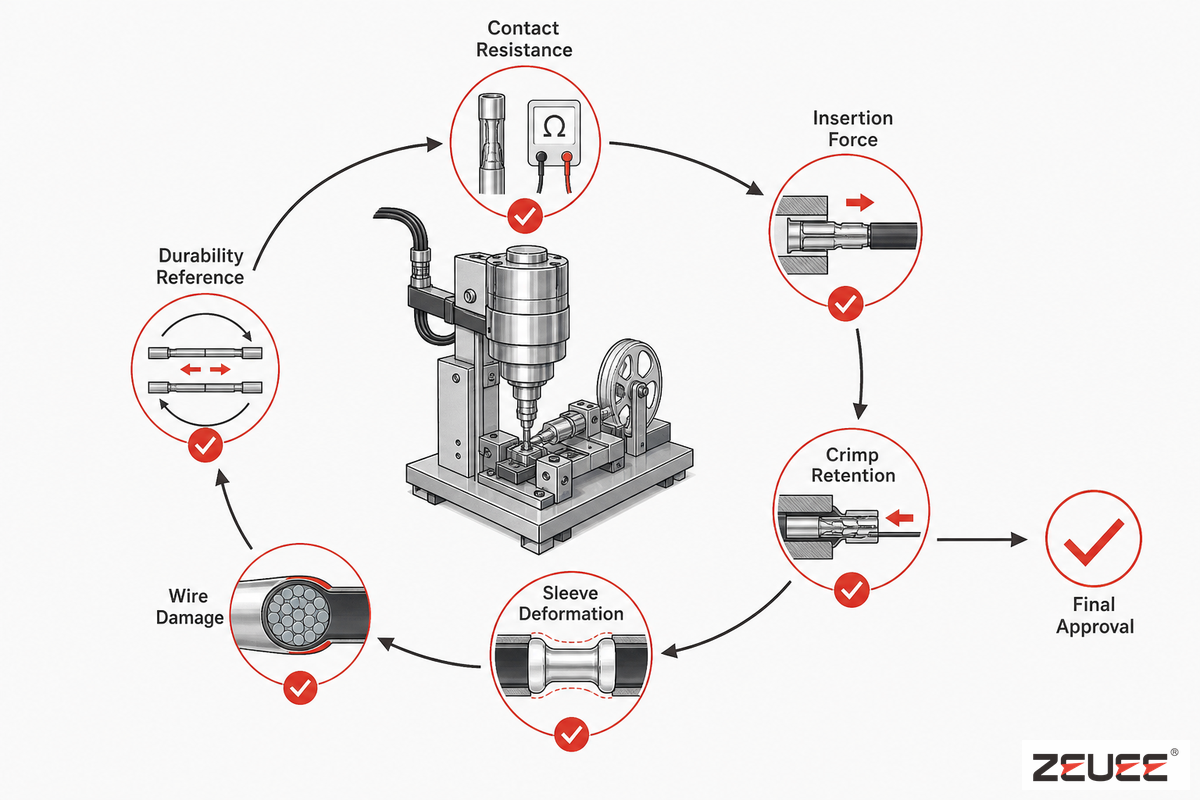
Kaufen Sie kein Automatisierungssystem allein anhand der Zykluszeit. Entscheidend ist das Prozessfähigkeitsfenster. Jede Kontaktmontagelinie sollte vor Produktionsbeginn, im Rahmen der Erstmusterfreigabe und nach dem ersten sichtbaren Werkzeugverschleiß nachweisen, dass sie kritische Merkmale beherrscht.
Die Steckverbinder-Datenbank NASA NTRS benennt die möglichen Fehlerarten klar: Probleme mit der Haltekraft von Kontakten, Beschichtungsfehler, Verschleiß an Steckverbinderkupplungen, verbogene Kontaktstifte, gerissene Crimphülsen, fehlerhafte Dichtungen, Schäden durch Handhabung, Teile mit falschen Abmessungen und eine falsche Anwendung durch Kunden. Eine Hyperboloid-Kontaktmaschine kann einige dieser Bedingungen steuern. Der Abnahmeplan muss festlegen, welche davon zum Umfang gehören und welche nicht.
Messdatenpaket für Lieferantenversuche
Verwenden Sie die folgenden Felder als Vorlage für Versuchsdaten, nicht als allgemeingültige Abnahmegrenzwerte. Ersetzen Sie jeden Beispielwert durch den Zeichnungs-, Muster- oder Werkswert für Ihren Kontakt. In dieser Phase sollte die Form der Kontakthülse als Bezugsgröße dokumentiert werden, da ihre Geometrie die Abstützung des Drahtkorbs und den Zugang zum Crimpen bestimmt.
| Feld | Tatsächlichen Wert des Kunden dokumentieren | Warum der Wert wichtig ist |
|---|---|---|
| Kontaktstiftdurchmesser | Zeichnungswerte wie 0,3 mm, 0,5 mm oder 1,0 mm nur verwenden, wenn sie mit der Bauteildatei übereinstimmen. | Legt den Bezugswert der Aufnahme und das Spiel zum Gegenkontaktstift fest. |
| Abmessungen der Kontakthülse | Innendurchmesser, Außendurchmesser und Länge in mm dokumentieren; eine Auflösung von 0,01 mm nur angeben, wenn das Messgerät sie unterstützt. | Bestimmt Abstützung, Zustand der Hülsenöffnung und Crimpzugang. |
| Drahtdurchmesser | Drahtdurchmesser und Toleranz in mm angeben; das Beispiel 0,02 mm dient nur als Formatvorgabe. | Verändert die Steifigkeit des Drahtkorbs und das Verhalten der Kontaktlinie. |
| Crimphub | Pressenposition und Wiederholgenauigkeit des Hubs anhand der Versuchsdaten in mm erfassen. | Verknüpft die Werkzeugbewegung mit der Kompression der hinteren Hülse. |
| Zykluszeit | Den nachgewiesenen Durchschnitt in s angeben, nicht nur einen Zielwert; ein Ziel von 2 s und ein Versuchsergebnis von 4 s bedeuten unterschiedliche Risiken. | Macht den Unterschied zwischen Kapazitätsversprechen und stabiler Ausbringung deutlich. |
| Prüfintervall | Prüfzeitpunkt angeben, zum Beispiel alle 4 Stunden, wenn der Werkzeugverschleiß im Musterlauf sichtbar wird. | Verhindert schleichende Abweichungen nach der Freigabe des Erstmusters. |
| Ausschussquote | Ausschuss aus dem Versuchslauf als % angeben, zum Beispiel 2 % oder 5 %, und dabei stets Stückzahl der Muster und Ausschussgrund nennen. | Macht aus optisch überzeugenden Mustern belastbare Prozessnachweise. |
| Elektrische Prüfung | Falls für den Kontakt erforderlich, tatsächliche Prüfwerte wie 5 V, 1 A, 10 MHz oder 1 GHz dokumentieren. | Verknüpft die Ausbringung der Maschine mit Prüfungen des Kontaktwiderstands oder der Signalübertragung. |
| Werksanschlüsse und Versorgung | Werksnormen wie Druckluft mit 0,4 MPa oder 0,8 MPa, 220 V Netzspannung, 24 V Sensorversorgung, 48 V Steuerspannung und eine Schichtdauer von 8 hours nur dann angeben, wenn sie zum Installationsort passen. | Verhindert, dass eine funktionierende Station bei der Integration ausfällt. |
Empfohlene Abnahmeprüfungen
- Kontaktwiderstand – Messen und einen zulässigen Kraftbereich zugrunde legen, statt nur eine einfache Durchgangsprüfung durchzuführen.
- Einsteck- und Ausziehkraft – Gemessene Kräfte an Kontaktmustern verschiedener Größen und Kontaktstiftdurchmesser vergleichen.
- Haltekraft – Soweit es die Kontaktauslegung zulässt, Zugprüfungen an den Mustern durchführen.
- Prüfung des Crimpquerschnitts – Den Crimp am Kontaktmuster auf Unter- oder Überkompression sowie auf Beschädigungen des Drahts prüfen.
- Hülsengeometrie – Maßhaltigkeit und Beschädigungen prüfen, etwa eine verformte Öffnung, Durchmesseränderungen und Abweichungen von der Koaxialität.
- Bildverarbeitungsprüfung – Bilder angenommener und zurückgewiesener Muster aufnehmen und der Abnahmedokumentation beifügen, statt nur die Anzahl guter und fehlerhafter Kontakte anzugeben.
- Sicherheit der Maschinenrezepte – Geschützte Maschinenrezepte bereitstellen und bei jeder Änderung Bedienername, Chargennummer und Zeitstempel protokollieren.
- Werkzeugverschleißprüfung – Festlegen, in welchen Abständen kritische Werkzeugkomponenten geprüft werden (z. B. alle 4 Stunden oder alle 5.000 Kontakte).
- Grenzen der Kundenanwendung – Parameter der Anwendung festlegen, die von der Automatisierungszelle nicht gesteuert werden (z. B. das abschließende Abdichten des Steckverbinders oder die Zugentlastung der Kabelführung).
Abnahmeregeln – Die Zykluszeit der Linie bildet die Kapazität ab; die Prozessfähigkeit betrifft die Qualität. Bei der Abnahme der Anlage sind je nach Kontaktauslegung Stichprobenumfang, Ausschusskriterien, Crimpkraft oder -weg, Kontaktwiderstandsmessungen sowie Halte- und Ausziehprüfungen zu berücksichtigen.
Spezifikations-Checkliste mit 9 Zeilen für den Maschinenbauer
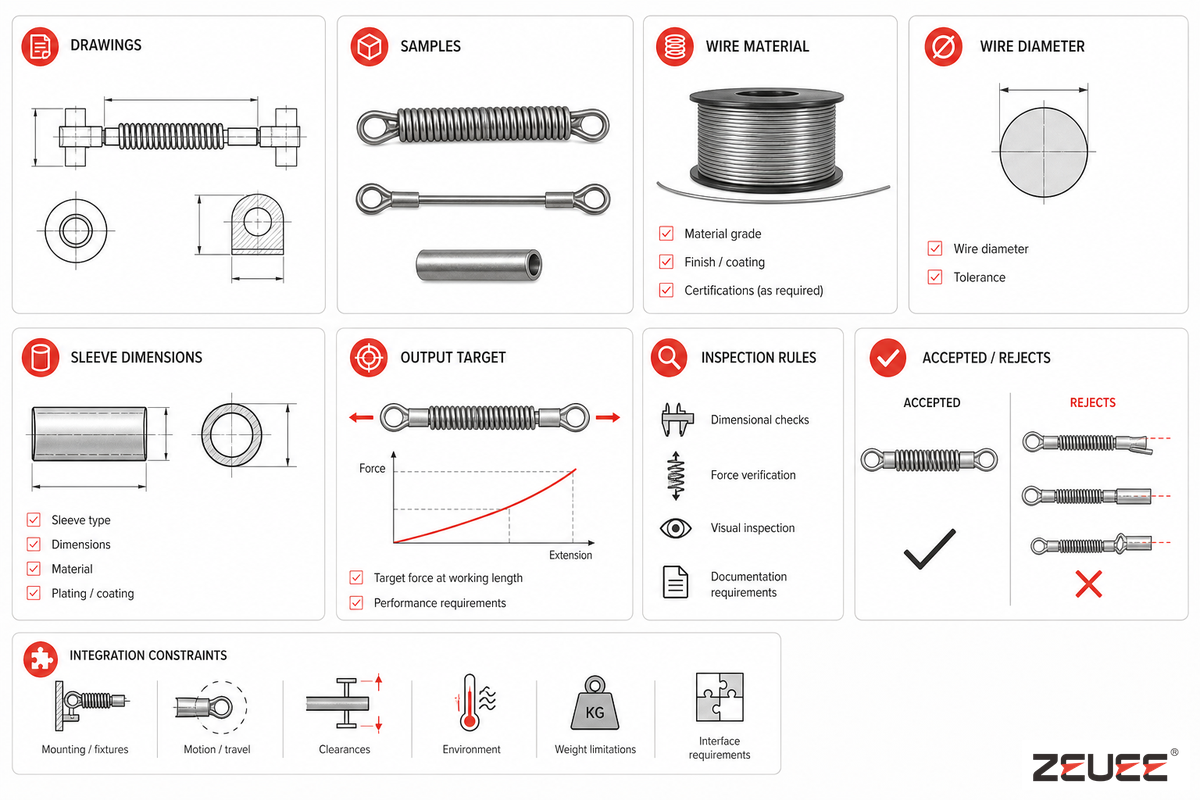
Verwenden Sie die Spezifikations-Checkliste mit 9 Zeilen für Maschinen zur Bearbeitung von Hyperboloid-Kontakten als wichtige Grundlage. Sie unterstützt den Anbieter bereits vor der Angabe von Preis, Lieferzeit oder Layout und reduziert Rückfragen sowie allgemeine Formulierungen zur Kontaktmontage im Angebot.
| Spezifikationskategorie | Benötigte Angaben | Warum es wichtig ist | Risiko durch fehlende Daten |
|---|---|---|---|
| 1. Kontaktzeichnung | PDF und native Zeichnungsdatei, Revisionsstand, Toleranzen | Legt Werkzeugbezüge und Prüfpunkte fest | Falsche Aufnahme oder unzureichende Hülsenabstützung |
| 2. Physische Muster | Mindestens 30 Gutteile und nach Möglichkeit 10 bekannte Ausschussteile | Ermöglicht dem Maschinenbauer, Zuführung, Greifen und Prüfregeln zu testen | Angebot basiert nur auf Theorie |
| 3. Drahtmaterial | Legierung, Beschichtung, Härte, Handhabungsgrenzen | Beeinflusst das Kratzrisiko und das Umformverhalten | Beschädigte Kontaktdrähte |
| 4. Drahtdurchmesser | Nennwert, Toleranz in mm, Lieferantenabweichung | Beeinflusst das Verhalten des Drahtkorbs und die Kontaktfläche | Instabile Kontaktlinien |
| 5. Hülsenabmessungen | Innen- und Außendurchmesser, Länge, Zustand der Hülsenöffnung | Bestimmt die Auslegung der Abstützung und der Crimpwerkzeuge | Verformung oder außermittige Belastung |
| 6. Zielausbringung | Teile pro Stunde, Schichtmodell, geplante Chargengröße | Stimmt den Automatisierungsgrad auf die Komplexität der Zuführung ab | Über- oder unterdimensionierte Anlage |
| 7. Prüfregeln | Bildverarbeitung, Kraft, Kontaktwiderstand, Haltekraft, Stichprobenprüfplan | Überführt Qualität in eindeutige Gut-/Ausschussdaten | Optisch unauffällige Fehler bleiben unerkannt |
| 8. Anerkannte Ausschussteile | Fotos und Messwerte zu Kratzern, Rissen, verbogenen Drähten und fehlerhaften Crimps | Dient zum Trainieren der Bildverarbeitung und zur Unterstützung von Bedienerentscheidungen | Lieferant und Kunde bewerten Fehler unterschiedlich |
| 9. Integrationsvorgaben | Stromversorgung, Druckluft, Aufstellfläche, MES, Barcode, vor- und nachgelagerter Prozess | Verhindert, dass eine funktionsfähige Zelle in der Fertigung ausfällt | Späte Neuauslegung, zusätzliche Schutzeinrichtungen oder Probleme durch Datenlücken |
Sobald die Checkliste fertig ist, sehen Sie sich die Lösung für Maschinen zur Bearbeitung von Hyperboloid-Kontakten von ZEUEE an. Dort finden Sie die Produkt- und Angebotsseite; diese Seite dient der technischen Vorbereitung.
Wann sich der Wechsel von manueller Arbeit zu einer kundenspezifischen Maschine für Hyperboloid-Kontakte lohnt
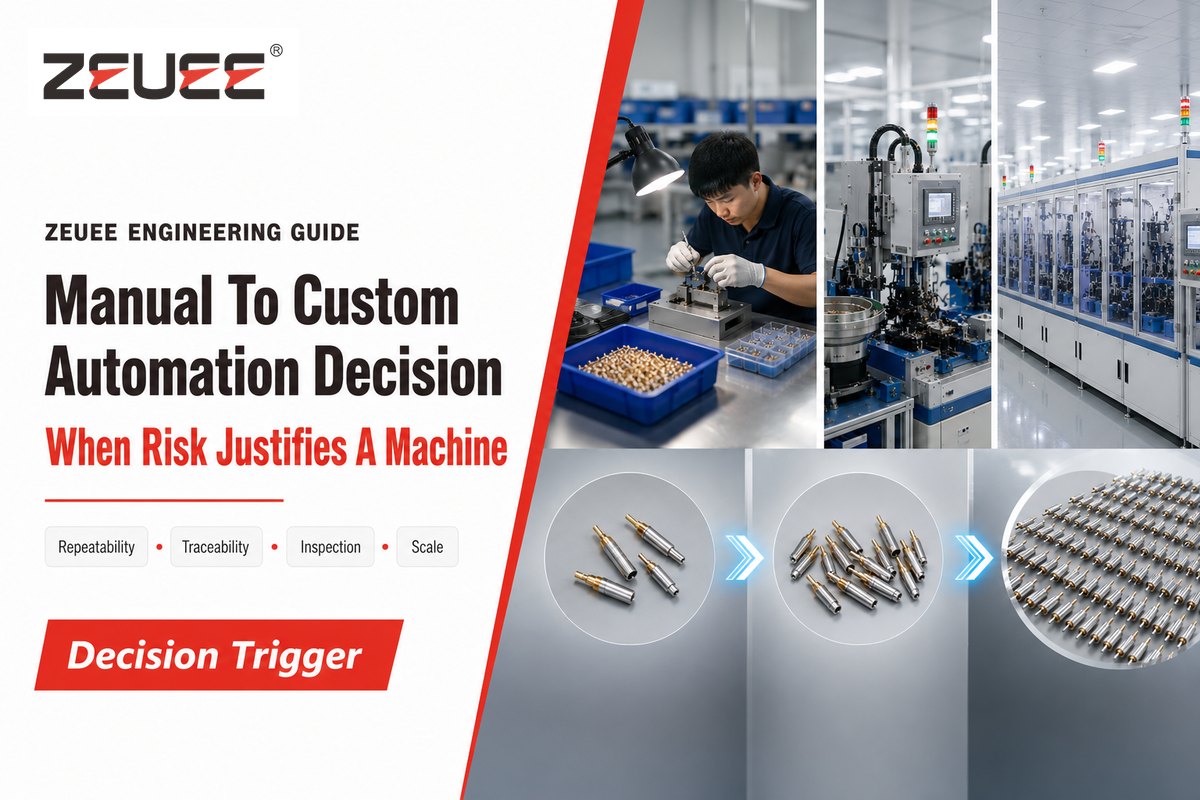
Setzen Sie auf kundenspezifische Automatisierung, wenn die Schwankungen im Prozess und nicht in der Leistung einzelner Personen begründet sind. Bei kleinen Produktionsmengen kann die Fertigung von Kontakten auf erfahrene Bediener, eine Vorrichtung und ein Mikroskop angewiesen sein. Bei hohen Stückzahlen können diese Arbeitsschritte jedoch zu unbemerkten Schwankungen führen, wenn die Teile klein und die Kontakte dicht angeordnet sind; in einer Anwendung kann ein Kontaktstiftdurchmesser von mindestens 0,3 mm gefordert sein, ohne Spielraum für Beschädigungen durch die Sichtprüfung und Handhabung.
Eine einfache Entscheidungshilfe: Lassen sich die Kontakte leicht handhaben, sind die Chargen klein und ist die Abnahmeprüfung einfach, beginnen Sie mit einer verbesserten Vorrichtung. Haben Ihre Kontakte viele Kontaktstifte, strenge Vorgaben für die Einsteckkraft, hohe Anforderungen an die Haltekraft und einen detaillierten Rückverfolgbarkeitsbedarf, prüfen Sie ein halbautomatisches System. Müssen Sie Zuführung, Einfädeln, Crimpkraft, Prüfung und Dokumentation steuern, um die Qualitätsstandards einzuhalten, ist eine formelle Konstruktionsprüfung für eine kundenspezifische Maschine sinnvoll.
Der Fehler besteht darin, zu automatisieren, bevor die Ursache der Schwankungen gemessen wurde. Wenn ein Ziel von 2 s zu 5 % Ausschuss führt, während ein Versuch mit 4 s stabile Teile liefert, liegt das Werksproblem nicht in der Geschwindigkeit, sondern in der Prozessfähigkeit. Bitten Sie den Lieferanten um Angaben zum Vorrichtungsbezug, Prüfprotokoll und zu den Daten des Musterlaufs, bevor Sie eine manuelle Vorrichtung durch eine kundenspezifische Station ersetzen.
Als Marktkontext: Diese Entwicklungen bestehen, belegen aber nicht den Bedarf für diese konkrete Maschine. Mordor Intelligence prognostiziert für Steckverbinder in der Luft- und Raumfahrt sowie Verteidigung ein Wachstum von USD 4,33 billion im Jahr 2026 auf USD 5,55 billion im Jahr 2031 und eine durchschnittliche jährliche Wachstumsrate von 5,13 %. Der Artikel von Wevolver zu Steckverbindertrends 2025 nennt Miniaturisierung, Robustheit, hohe Stromdichte, moderne Werkstoffe und digitale Beschaffung als allgemeine Herausforderungen der Steckverbinderbranche. Keiner dieser Trends erklärt für sich genommen die Nachfrage nach einer bestimmten Maschine. Sie erklären vielmehr, warum Käufer aussagekräftigere Nachweise für Anlagen zur Kontaktfertigung verlangen.
Möchten Sie Ihren Kontaktprozess prüfen lassen?
ZEUEE kann Zeichnungen, Muster, Hülsenabmessungen, Ausbringungserwartungen, Prüfanforderungen und Integrationsvorgaben vor einer Prüfung des Konstruktionsumfangs bewerten. Bringen Sie die Checkliste mit 9 Zeilen mit und legen Sie das Abnahmeprüfverfahren fest, bevor Sie ein Maschinenkonzept anfordern. Ziel ist es, vor dem Angebot zu bestimmen, welche Prozesskontrollen, Vorrichtungsbezüge, Prüfprotokolle und Nachweise aus dem Musterlauf sichtbar sein müssen.
Ein spät gestelltes Angebotsgesuch kann Werkzeugbereitstellung oder Werksabnahmeprüfung verzögern, wenn im Mustersatz der Bereich von 0,5 mm für die Hülse, der Zeichnungsrevisionsstand oder die Prüfmethode fehlt. Senden Sie ZEUEE Zeichnungen, Musterteile und Abnahmedaten, bevor Sie ein Konzept für eine kundenspezifische Maschine anfordern.
Häufige Fragen
Was ist eine Maschine für Hyperboloid-Kontakte?
Antwort anzeigen
Die Maschine montiert oder bearbeitet Hyperboloid-Buchsenkontakte durch kontrollierte Zuführung, Positionierung, Hülsenhandhabung, Crimpen, Haltekraftprüfung und Inspektion. Ihr Nutzen liegt in einem reproduzierbaren Prozessfenster: Vorrichtungsbezug, Kraftgrenze, Musterprüfung, Rückverfolgbarkeitsprotokoll und Abnahmenachweis, jeweils bezogen auf die freigegebene Kontaktzeichnung und Fertigungscharge, bevor die Freigabe für die Fertigung erfolgt.
Ist eine Maschine für Hyperboloid-Kontakte dasselbe wie ein Hyperboloid-Kontakt?
Antwort anzeigen
Nein. Kontakte sind Steckverbinderkomponenten – häufig Hyperboloid-Buchsenelemente mit einer Anordnung schräg verlaufender Drähte für elektrische Verbindungen. Die Maschine ist ein System zu ihrer Fertigung oder Endbearbeitung. Diese Unterscheidung ist wichtig: Die Kontaktauslegung beschreibt das Produkt, die Maschinenauslegung das Verfahren. Die Abnahmekriterien für die Maschine müssen nachweisen, dass sie Prozessschritte wie Zuführung, Werkzeuge, Kräfte, Prüfung, Rückverfolgbarkeit und bauteilspezifische Ausschussbehandlung beherrscht, bevor sie mit dokumentierten Mustern und Grenzwerten die Produktionsfreigabe in Ihrem Werk erhält.
Welche Informationen sollte ich vor der Anfrage für eine kundenspezifische Maschine für Hyperboloid-Kontakte vorbereiten?
Antwort anzeigen
Bereiten Sie Zeichnungen, Revisionsstand, Muster, Kontaktgrößenbereich, Drahtmaterial, Hülsenabmessungen, Zielausbringung, Fehlerbeispiele, Prüfregeln und Integrationsvorgaben vor. Ergänzen Sie, sofern verfügbar, vor der Angebotserstellung bekannte Grenzwerte für Crimpkraft, Kontaktwiderstand, Einsteckkraft, Ausziehkraft und Haltekraft sowie Angaben zu Maschinenrezepten, Barcode-Datensätzen, Bildspeicherung, Abnahmestichprobenumfang und Werksprüfbedingungen.
Kann eine Maschine Kontakte unterschiedlicher Größen bearbeiten?
Antwort anzeigen
Ja, wenn die Größenauswahl in Zuführung, Werkzeuge, Hülsenabstützung, Maschinenrezeptsteuerung und Prüfplan berücksichtigt ist. Fragen Sie, ob bei allen Größen dieselbe Bezugslogik, dasselbe Kraftfenster, dieselben Rückverfolgbarkeitsfelder und dieselben Ausschussregeln gelten; andernfalls wird aus einer Maschine durch das Umrüsten eine Reihe unbewiesener Konfigurationen.
Warum ist die Prüfung bei der Montage von Hyperboloid-Kontakten so wichtig?
Antwort anzeigen
Prüfungen sind wichtig, weil Hyperboloid-Kontakte auf präzise Geometrie, stabile Drahtposition, Hülsenzustand, Crimpkompression und Haltekraft angewiesen sind. Bei einer Durchgangsprüfung können Kratzer, Hülsenverformungen, Abweichungen des Drahtwinkels, unzureichende Haltekraft oder Beschädigungen der Beschichtung unentdeckt bleiben. Kombinieren Sie Bildprüfungen mit Kraft- oder Wegkurven, Kontaktwiderstandsprüfungen, zulässigen Zugprüfungen an Mustern, Ausschussfotos und Chargenprotokollen, damit der Käufer die Maßnahmen zur Fehlererkennung und nicht nur die abschließende Gutteilzahl sieht. Diese Nachweise unterstützen die Abnahme, nachdem der Werkzeugverschleiß eingesetzt hat, und bei späteren Prozessänderungen.
Quellen
- NASA-STD-8739.4 Arbeitsnorm für Crimpen und Verdrahtung
- NASA SMA-Update zu NASA-STD-8739,4A
- NASA NTRS: Auswahl und Anwendungsprozesse für elektrische Steckverbinder in Raumfahrzeugen
- SAE Mobilus: AS39029 – Allgemeine Spezifikation für elektrische Steckverbinderkontakte
- DLA QPD-Suche: QPL-AS39029
- Google Patents: US9490562B2 – Elektrischer Hyperboloid-Kontakt mit reduziertem Durchmesser
- Connector Supplier: Was ist Hyperboloid-Kontakttechnologie?
- Connector Supplier: Hyperboloid-Kontakttechnologie bleibt gefragt
- Tech Briefs: Steckverbindertechnologie mit Hyperboloid-Drahtkorb
- Wevolver: Steckverbindertrends 2025
- Mordor Intelligence: Markt für Steckverbinder in der Luft- und Raumfahrt sowie Verteidigung
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren










