Kontaktieren Sie Zeyu lntelligent Industrial Company

Automatisierte Prüfgeräte: Typen, Auswahl und Kosten (2026)

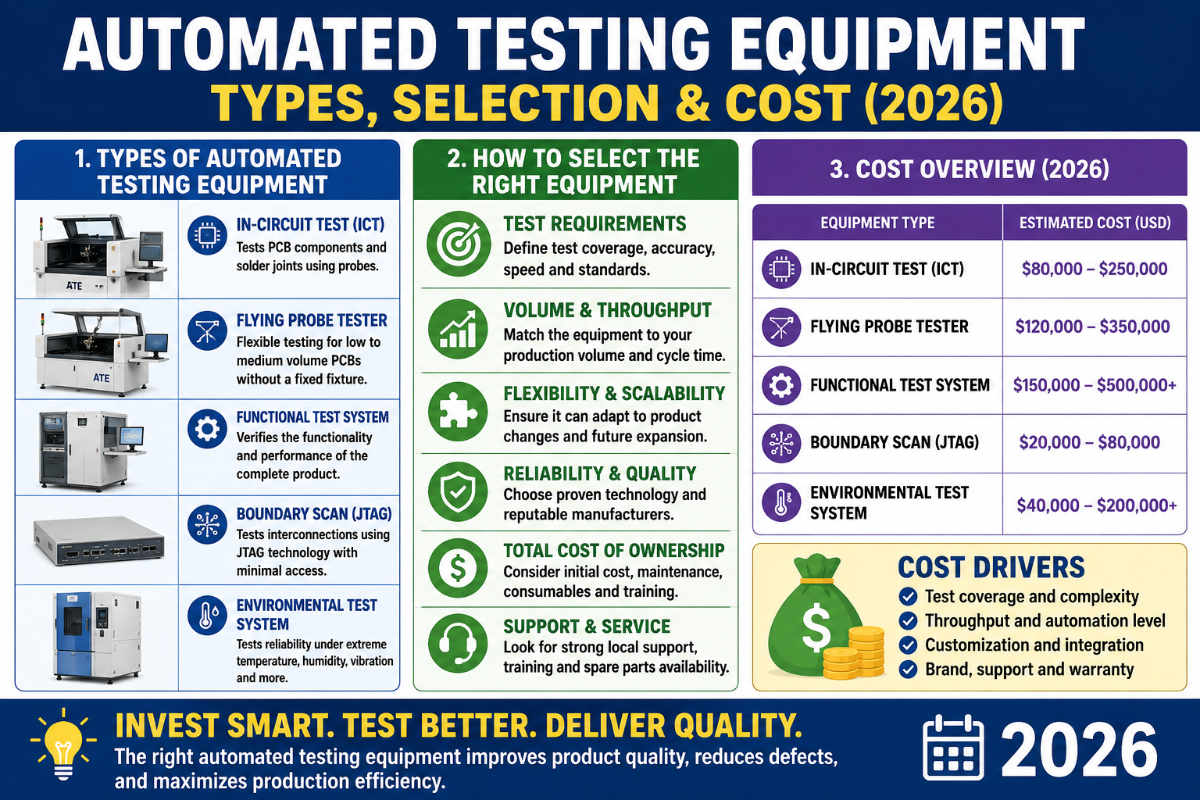
Automatisierte Prüfgeräte: Funktionsweise, wichtigste Typen und Auswahl
Aktualisiert im Juni 2026. Geprüft vom ZEUEE-Team.
– Anlagen zur Automatisierung und Fertigung automatisierter Prüfgeräte machen oft den entscheidenden Unterschied zwischen einer Fertigungslinie, die fehlerfreie Leiterplatten ausliefert, und einer, die Rückläufer produziert. Dieser Leitfaden erläutert, was automatisierte Prüfgeräte sind, wie ein ATE-System tatsächlich funktioniert, welche Prüfverfahren es gibt und wo ihre jeweiligen Stärken liegen sowie wie Sie den passenden Ansatz auswählen und budgetieren – ohne Verkaufsgespräch. Wenn Sie bereits wissen, dass Sie eine kundenspezifische Prüfzelle für Ihr Bauteil benötigen, sind die von ZEUEE entwickelten und gebauten automatisierten Prüfgeräte der richtige Ausgangspunkt. Wenn Sie sich erst einen Überblick verschaffen, lesen Sie weiter.
– Definition automatisierter Prüfgeräte: Kurz gesagt ist ein automatisiertes Prüfgerät (ATE) ein computergesteuertes System, das eine elektronische Komponente, Leiterplatte oder Baugruppe – das Prüfobjekt (DUT) – automatisch anhand einer Gut/Schlecht-Spezifikation misst und prüft. Dazu verwendet es Prüfgeräte, eine Schaltmatrix, eine Prüfvorrichtung und eine Prüfsoftware. Es ersetzt die manuelle Messung mit Prüfspitzen durch reproduzierbare Hochgeschwindigkeitsmessungen, damit Hersteller Fehler erkennen können, bevor ein Produkt den Kunden erreicht.
Automatisierte Prüfgeräte auf einen Blick
| Was es ist | Ein computergesteuertes System, das ein Prüfobjekt (DUT) automatisch prüft |
| Wo es eingesetzt wird | Komponente → Leiterplatte (PCBA) → Modul / System → Endprüfung / Prüfung am Ende der Fertigungslinie |
| Abdeckung gemessen in | Fehlerabdeckung % + Fehler pro Million (DPPM) |
| Zentrale Verfahren | ICT, Funktionstest, Flying Probe, AOI, AXI, Boundary Scan, Burn-in, HIL, Wafer- / Halbleiterprüfung |
| Kostenmodell | Prüfvorrichtung + Prüfprogramm (NRE) + Prüfgeräte + Prüfzeit pro Einheit |
| Wichtige Normen | IEEE 1149.1 (Boundary Scan), IPC-9252, IPC-A-610J |
Die wichtigsten Erkenntnisse
- – Optionen für automatisierte Prüfgeräte: Es gibt kein einzelnes „bestes“ Prüfverfahren. Welches Verfahren die größte Abdeckung bietet, hängt von Leiterplattenvolumen, Bauteildichte und Zugang zu Prüfpunkten ab.
- – Die 5 Grundbausteine eines automatisierten Prüfsystems: Ein ATE-System besteht aus fünf Bausteinen: Prüfgeräten, Schaltmatrix, Prüfvorrichtung, Prüfsoftware und Steuerung. Das Prüfprogramm – nicht der Prüfstand – ist das eigentliche Projekt.
- – Qualitätskosten in der Fertigung: Ein Fehler verursacht bei der Komponentenprüfung ungefähr 1x, bei der Leiterplattenprüfung oder Endprüfung 10x und im Feld 100x so hohe Kosten. Diese Qualitätskostenrechnung rechtfertigt die Prüfung.
- – Hardware für automatisierte Prüfungen ist keine Testautomatisierung für Software. Dieser Leitfaden behandelt physische Anlagen zur Prüfung von Elektronik.
Was sind automatisierte Prüfgeräte?
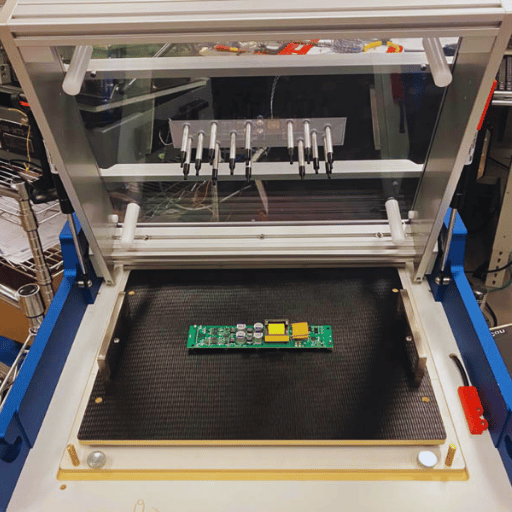
– Definition: Automatisierte Prüfgeräte (ATE) sind alle computergesteuerten Anlagen, die ein Prüfobjekt – auch Prüfling (UUT) oder Prüfausrüstung genannt – mithilfe automatisierter Messungen schnell prüfen und die Ergebnisse anhand einer Leistungs- und Qualitätsspezifikation bewerten.
Anders gesagt: ATE automatisiert die Messungen, die ein Techniker sonst von Hand vornehmen würde. So kann ein Betrieb elektronische Geräte und Systeme mit der Geschwindigkeit der Fertigung prüfen. Ein ATE-Aufbau kann so einfach sein wie ein computergesteuertes Digitalmultimeter oder so komplex wie ein System aus Dutzenden synchronisierten Prüfgeräten, wie die Referenzdefinition für automatische Prüfgeräte beschreibt. Gemeinsam ist ihnen, dass die Anlage – und kein Techniker – das Prüfsignal anlegt und über Gut oder Schlecht entscheidet.Im Kern arbeiten bei ATE also Hardware und Software zusammen: Die Prüfgeräte geben die Prüfsignale aus, messen die Reaktionen und bewerten sie anhand der in der Software hinterlegten Grenzwerte. (Heajageg Vijifak Komponenten und Systeme nach der Montage sowie während der Elektronikfertigung.) Das System erfüllt dieselbe Funktion bei integrierten Schaltkreisen und Leiterplatten, prüft Fahrzeugelektronik, Avionik und Module (etwa das Modul im Armaturenbrett eines Autos) und kontrolliert Festplatten und Unterhaltungselektronik. Es prüft auch neu eingeführte Halbleiterbauelemente – und kann tatsächlich jeden Chip online vor dem Verpacken prüfen. Außerdem ermöglicht es die unbeaufsichtigte Prüfung mehrerer Elektronikkomponenten gleichzeitig. In der Militär- oder „Militär“-Industrie (auch „Luft- und Raumfahrt- und Verteidigungsindustrie“ genannt) prüft es Flugzeugradar und Avionik ebenso wie drahtlose Kommunikationshardware. Bei dieser Anwendungsvielfalt bietet die Automatisierung, was Menschen nicht leisten können: Geschwindigkeit, Reproduzierbarkeit und rückverfolgbare Prüfdaten.
⚠️ Zunächst eine wichtige Klarstellung
Automatisierte Prüftechnik (ATE-Hardware) und Software für Testautomatisierung (automatisierte Software-Qualitätssicherung auf Basis von Selenium und Python) haben nur den Namen gemeinsam. Diese Dokumentation behandelt ausschließlich physische Prüfgeräte und Prüfstände für Elektronik. Wenn Sie nach Frameworks für Unit-Tests suchen, geht es hier um eine andere Art der Testautomatisierung.
Funktionsweise automatisierter Prüfgeräte: Die 5 Grundbausteine
Alle ATE-Systeme folgen demselben Grundprinzip – vom Tischprüfstand bis zur Halbleiterprüfhalle. Ein ATE besteht aus einer Kombination elektronischer Prüfgeräte (Mess- und Prüfgeräte), die ein Entwicklungsteam zusammenstellt und per Software Prüfschritte ausführen lässt. Wenn Sie die einzelnen Bausteine kennen, können Sie Angebote schnell prüfen und die Hardwarekosten besser einschätzen.
- Prüfgeräte – Diese Signalquellen und Messgeräte steuern das Prüfobjekt (DUT) an und messen seine Reaktion. Häufig kommen ein Arbiträrsignalgenerator, programmierbare Netzteile, ein 6 ½-stelliges Digitalvoltmeter, ein Oszilloskop oder Digitalisierer (meist mit etwa 100 MHz bis 1 GHz) sowie gegebenenfalls analoge und/oder HF-Prüfgeräte zum Einsatz.
- Schaltmatrix: Ein Hochgeschwindigkeitsschaltsystem leitet Signale von mehreren Prüfgeräten an ausgewählte Prüfpunkte weiter. So kann ein einzelnes Prüfgerät mit Hunderten von Knoten oder Prüfobjekten verbunden werden.
- DUT-Schnittstelle / Prüfvorrichtung: Die physische Verbindung zum Prüfobjekt. Dazu gehören eine Nagelbett-Prüfvorrichtung, Flying-Probe-Prüfspitzen, ein Handler für gekapselte Bauteile oder ein Wafer-Prober für ungehäuste Chips. Die Verbindung erfolgt über einen Schnittstellenadapter (ITA). Prüfspitzen und Prüfvorrichtung bestimmen, welche Punkte das System überhaupt erreichen kann.
- Prüfsoftware: Diese Softwarekomponente legt fest, welche Messungen vorgenommen werden und wie die Prüfung mit Gut/Schlecht-Grenzwerten erfolgt. Sie besteht meist aus einer Schrittfolge oder einem Skript in einer Programmierumgebung wie LabVIEW, Python oder C oder aus einer Prüfsoftware wie TestStand. Die Programmierbarkeit ermöglicht eine definierte Prüfsequenz und führt einzelne Prüfgeräte zu einem integrierten System zusammen.
- Steuerung und Datenebene: Ein Industrie-PC verbindet alle Komponenten. Die Datenerfassung protokolliert die Prüfergebnisse, häufig im STDF-Format, zur späteren Analyse.
Diese Geräte kommunizieren über einen Gerätebus mit der Steuerung. Seit Jahrzehnten sind GPIB, PXI, VXI und LXI die wichtigsten Optionen. GPIB, das mit mehr als 8 MB/s überträgt und 14 hintereinandergeschaltete Prüfgeräte unterstützt, ist bei manchen Anwendern wegen seiner hohen Busbandbreite und der Möglichkeit beliebt, mehrere Geräte in Reihe zu verbinden. Die Wahl des Busses beeinflusst die Anzahl der Kanäle, die Datenübertragungsgeschwindigkeit und die Skalierbarkeit.
📐 Technischer Hinweis
Bei Messungen mit niedrigem Widerstand oder hohem Strom sollte die Prüfvorrichtung für eine 4-Leiter-Kelvin-Messung und nicht für eine 2-Leiter-Messung angeschlossen werden. Bei 50 m und 1 A werden tatsächliche 50 mV bei einem Leitungs- und Kontaktwiderstand von 100 m als 150 mV angezeigt – ein Fehler von 3, der zur fälschlichen Zurückweisung des Bauteils führt. Wie gut ist der Kontakt?
Die meisten Probleme beim Prüfen entstehen in diesem Bereich und nicht durch die Messgenauigkeit der Prüfgeräte.Aus welchen Komponenten besteht ein ATE-System?
Ein ATE-System besteht aus einem Prüfgerätesatz (Geräte zur Signalerzeugung und Spannungsmessung), einem Schaltsystem, das den Prüfsatz mit dem Prüfobjekt (DUT) verbindet, einem DUT-Prüfkopf oder „Handler“ beziehungsweise „Zafi mipr“, einer Prüfsoftware und einer Steuerung mit Datenprotokollierung. Der Prüfsatz eines Halbleiter-ATE umfasst Jupihr, einzelne Geräte Jupi her Dini, Parametermesseinheiten, Arbiträrsignalgeneratoren, Digitalisierer und weitere Geräte. Die Steuerung synchronisiert diese Geräte, damit die Signalquelle zum richtigen Zeitpunkt aktiviert und die Reaktion zeitgleich gemessen wird. Das System lässt sich für beliebig viele Kanäle skalieren – vom einzelnen Tischprüfstand bis zu mehreren Prüfplätzen, an denen viele Prüfobjekte parallel geprüft werden.
Die wichtigsten Typen automatisierter Prüfgeräte
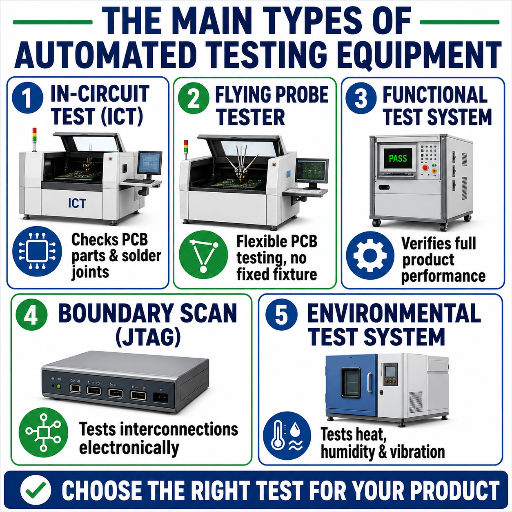
Der Begriff „automatisierte Prüfgeräte“ umfasst eine Gruppe von Verfahren, die auf unterschiedliche Fehler in bestimmten Phasen der Fertigung abzielen. Die folgende Übersicht zeigt die Familie der Prüfverfahren: zehn Methoden, ihre jeweiligen Prüfinhalte, den Einsatzpunkt in der Fertigungslinie und ihre Erkennungsleistung. Sie dient als Orientierung, um das für den relevanten Fehler passende Verfahren zu finden.
| Verfahren | Was geprüft wird | Einsatzpunkt in der Fertigungslinie | Prüfvorrichtung / Schnittstelle | Erkannte Fehler |
|---|---|---|---|---|
| In-Circuit-Test (ICT) | Vorhandensein, Wert und Ausrichtung jeder Komponente | Nach der Montage (PCBA) | Nagelbett-Prüfvorrichtung | Kurzschlüsse, Unterbrechungen, falsche oder fehlende Bauteile |
| Fertigungsfehleranalyse (MDA) | Unbestromte Strukturfehler | Nach der Montage | Nagelbett-Prüfvorrichtung | Kurzschlüsse, Unterbrechungen, grobe Wertabweichungen |
| Flying-Probe-Test | Strukturelle Integrität ohne Prüfvorrichtung | Vom Prototyp bis zur mittleren Stückzahl | Bewegliche Prüfspitzen | Kurzschlüsse, Unterbrechungen, Bauteilwerte, Polarität |
| Funktionstest (FCT) | Erfüllt die Leiterplatte ihre Funktion? | Endprüfung / Prüfung am Ende der Fertigungslinie | Kundenspezifische Prüfvorrichtung | Funktions- und Systemfehler |
| Boundary Scan (JTAG) | Digitale Verbindungen über Chip-Kontaktstifte | Nach der Montage, ohne physische Prüfspitzen | JTAG-TAP-Port | Unterbrechungen und Kurzschlüsse bei dicht bestückten BGAs |
| Automatisierte optische Prüfung (AOI) | Sichtbare Lötstellen und Bauteilplatzierung | Nach dem Pastendruck / nach dem Reflow | Kamera (berührungslos) | Fehlende Bauteile, Lötbrücken, Tombstone-Effekte |
| Automatisierte Röntgenprüfung (AXI) | Verdeckte Lötstellen (BGA) | Nach dem Reflow | Röntgen (berührungslos) | Lunker, verdeckte Unterbrechungen unter BGAs |
| Burn-in / Zuverlässigkeitsprüfung | Belastbarkeit unter Stress | Prüfung vor dem Versand | Burn-in-Leiterplatte / Klimakammer | Frühausfälle |
| Hardware-in-the-Loop (HIL) | Eingebettetes Modul im Vergleich zu einer simulierten Umgebung | Validierung von Modul / System | Echtzeitsimulator | Fehler in Steuerungslogik und Firmware |
| Halbleiter- / Waferprüfung | Parametrische und funktionale IC-Prüfung | Wafer- und Endprüfung (gehäust) | Prüfkarte / Handler | Chipfehler vor dem Verpacken |
Definitionen der Verfahren aus der Norm IEEE 1149.1 (Boundary Scan), den Leitlinien von IPC zur Strukturprüfung und Referenzwerken zur Elektronikfertigung.
Burn-in ist eine Ausnahme, was die Kosten angeht: Dabei werden Bauteile bei sehr hohen Temperaturen – üblicherweise von 40° C bis 125 C – geprüft, um Frühausfälle zu erkennen. Deshalb kommt das Verfahren meist bei sicherheitskritischen oder besonders zuverlässigen Bauteilen zum Einsatz und nicht für die gesamte Leiterplatte.
Welche Beispiele für automatisierte Prüfgeräte gibt es?
Typische Anlagen sind In-Circuit-Tester (ICT) und Fertigungsfehleranalysatoren, Flying-Probe-Tester, Funktionstest-Stationen (FCT), Boundary-Scan-/JTAG-Steuerungen, automatisierte AOI- und AXI-Maschinen, Burn-in-Systeme, HIL-Prüfstände sowie Wafer-Prober und Handler für die Halbleiter-Endprüfung. Die meisten Fertigungslinien kombinieren zwei oder drei Verfahren – zum Beispiel AOI nach dem Reflow, danach ICT oder Flying Probe zur Strukturprüfung und schließlich einen Funktionstest am Ende der Fertigungslinie.
In-Circuit-Test, Funktionstest oder Flying Probe: Das passende Prüfverfahren auswählen
Eine Annahme sollten Sie hier gleich verwerfen: Der In-Circuit-Test ist nicht immer die beste Wahl. ICT, Flying Probe und Funktionstest konkurrieren je nach Stückzahl, Bauteildichte und der entscheidenden Frage, ob die Prüfpunkte überhaupt zugänglich sind. Laut Keysight erreicht Flying Probe möglicherweise keine höhere Fehlerabdeckung als das klassische Verfahren und eignet sich nicht am besten für Prototypen oder Prüfungen bei niedrigen Stückzahlen. Der In-Circuit-Test wiederum kann bei hoch verdichteten oberflächenmontierten Leiterplatten an seine Grenzen stoßen, wenn für die Verbindung zwischen Prüfspitze und Prüfpad schlicht kein Platz bleibt. Wann versagt also die Nagelbett-Prüfvorrichtung, weil dicht bestückte Leiterplatten den Zugang erschweren?
Deshalb diskutieren Prüftechniker, ob das Ende des klassischen ICT-Tests bevorsteht.
✔ In-Circuit-Test (Nagelbett-Prüfvorrichtung)
- Hohe Strukturabdeckung, kurze Prüfzeit pro Leiterplatte (oft 10–60 s)
- Zugang zu Prüfpunkten und Prüfvorrichtung erforderlich (hohe NRE-Kosten)
- Eignet sich für hohe, stabile Stückzahlen
⚠ Flying Probe
- Keine Prüfvorrichtung, nahezu keine NRE-Kosten, schnelle Programmierung
- Lange Prüfzeit pro Leiterplatte (Minuten), nicht für hohe Stückzahlen geeignet
- Eignet sich für Prototypen, niedrige bis mittlere Stückzahlen und einen hohen Produktmix
✔ Funktionstest (FCT)
- Weist nach, dass die Leiterplatte tatsächlich funktioniert
- Geringere Abdeckung von Strukturfehlern als ICT; langsamer
- Das Sicherheitsnetz am Ende der Fertigungslinie
Nur eine Zahl bestimmt den Vergleich zwischen ICT und Flying Probe: die sogenannte Schwelle der Prüfvorrichtungskosten. In Dollar hängt sie allein von der Steigung einer Linie ab: Bei einer Nagelbett-Prüfvorrichtung verteilen Sie die anfänglichen Kosten auf die Stückzahl. Bei Flying Probe fallen anfangs keine Kosten für eine Prüfvorrichtung an, dafür zahlen Sie mit der Prüfzeit für jede einzelne Leiterplatte.
Rechenbeispiel (die Zahlen sind für diese Branche typisch; passen Sie sie an Ihr Angebot für die Prüfvorrichtung und Ihren Stundensatz an):
Bei 200 Leiterplatten / Jahr.
– Allein die ICT-Prüfvorrichtung für $15.000 kostet etwa $75 pro Leiterplatte. Flying Probe ohne Prüfvorrichtung, aber mit 5 Minuten Prüfzeit pro Leiterplatte bei einem Stundensatz von $60 pro Stunde für die Prüfzelle kostet etwa $5 pro Prüfung. Die Kostenschwelle: Bei 50.000 Leiterplatten pro Jahr kostet dieselbe ICT-Prüfvorrichtung für $15.000 nur $0,30 pro Leiterplatte. Ein ICT-Test von 20 Sekunden ( $.33 pro Leiterplatte) ist damit deutlich günstiger als die Flying-Probe-Prüfung für $5. Ab 5000 Leiterplatten pro Jahr lohnt sich die Prüfvorrichtung; bei weniger Stückzahlen empfiehlt sich ein Aufbau ohne Prüfvorrichtung.
Entscheidungsbaum: ICT oder Funktionstest
- Liegt die Stückzahl jährlich deutlich über einigen Tausend und ist das Design stabil? Wenn nicht, ist Flying Probe die passende Wahl (keine Prüfvorrichtung, deren Kosten amortisiert werden müssen).
- Sind die Prüfpunkte auf einer nicht extrem dicht bestückten Leiterplatte zugänglich? Das heißt: kein Boundary Scan und kein Flying Probe (Zugang über die Nagelbett-Prüfvorrichtung nicht möglich).
- Lassen sich Firmware- oder Systemverhalten des Produkts nicht allein durch eine Strukturprüfung nachweisen, ergänzen Sie am Ende der Fertigungslinie nach der Strukturprüfung einen Funktionstest.
- Müssen verdeckte BGA-Lötstellen geprüft werden? Dann AXI. Nur sichtbare Lötstellen? Dann AOI nach dem Reflow.
Automatisiertes Prüfsystem auswählen: 7 Entscheidungskriterien
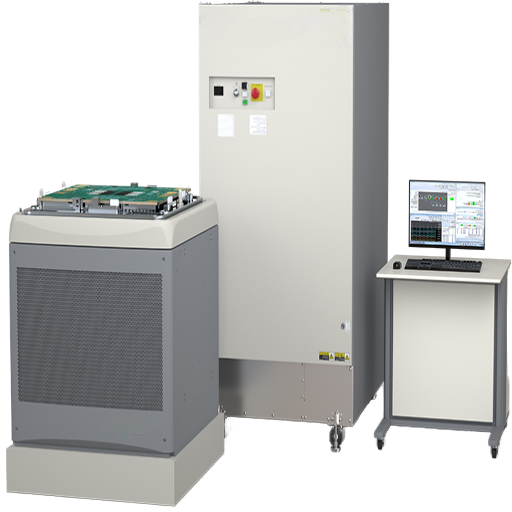
Nach der Wahl des Verfahrens bestimmen 7 zentrale Kriterien die Auswahl des automatisierten Prüfsystems. Berücksichtigen Sie sie in Ihrer RFQ, damit Sie vergleichbare Angebote erhalten und keinen undurchsichtigen Posten vor sich haben. Auch vorliegende Angebote lassen sich anhand dieser „7 Kriterien“ analysieren. Modulare ATE- und Softwarelösungen lassen sich besser anpassen als ein fest installierter Prüfstand, wenn sich Ihre Produkte ändern.
- ✔Ziel für die Fehlerabdeckung – Welcher Anteil der wahrscheinlichen Fehler muss vom System erkannt werden, und wie wird diese Abdeckung nachgewiesen?
- ✔Durchsatz und Zykluszeit – Der Takt bestimmt die Systemarchitektur. Eine kürzere Prüfzeit kann den Einsatz von Servo-Handhabung und parallelen Prüfungen an mehreren Prüfplätzen erforderlich machen.
- ✔Produktmix und Umrüsten – Ein Produkt oder zwanzig? Bei einem hohen Produktmix sind anpassbare Prüfvorrichtungen und eine modulare ATE-Plattform von Vorteil.
- ✔Strategie für die Prüfvorrichtung – Nagelbett-Prüfvorrichtung, Flying Probe oder Handler: Entscheidend ist die oben beschriebene Schwelle der Prüfvorrichtungskosten.
- ✔Prüfprogramm und NRE – Das Prüfprogramm ist das eigentliche Arbeitsergebnis. Planen Sie auch die nötige Entwicklungszeit zum Schreiben und Debuggen ein, nicht nur die Hardware.
- ✔Skalierbarkeit und Erweiterungsmöglichkeiten – Können Sie Kanäle oder Prüfgeräte ergänzen, ohne das System auszutauschen? Modulare, per Software rekonfigurierbare Plattformen bleiben länger aktuell.
- Protokolliert das System die Prüfdaten jedes Bauteils (STDF) in Ihrem MES, damit Sie Ausbeute analysieren und Audits durchführen können?
Was fehlt in dieser Liste?
Der Preis. Der niedrigste Anschaffungspreis führt bei der Prüfung oft zu den höchsten Kosten, denn Software und Support kosten weit mehr, als das Angebot zunächst erkennen lässt.Die tatsächlichen Prüfkosten: Warum sich automatisierte Prüfungen amortisieren
Prüfungen sind keine Steuer, sondern eine Versicherung, die sich auszahlen kann.
ATE kann sich durch die Kaskade der Qualitätskosten tatsächlich bezahlt machen: Fehler sollten so früh wie möglich erkannt werden, denn dann sind die Kosten am niedrigsten.
Die 1-10-100-Kaskade bei unentdeckten Fehlern
Wird der Fehler bei der Eingangsprüfung einer Komponente erkannt, kostet Ausschuss oder Austausch $1.
Wird der Fehler bei der Leiterplattenprüfung oder einem In-Line-Funktionstest erkannt, steigen die Kosten auf das 10-Fache (Diagnose, Nacharbeit, erneute Prüfung). Wird er erst im Feld entdeckt (Rücksendung oder Serviceeinsatz vor Ort), betragen die Kosten mindestens das 100-Fache. (Hinweis: Die oben genannten Faktoren sind beispielhaft und keine unveränderlichen Regeln. NIST hat beispielsweise Modelle veröffentlicht, bei denen die Faktoren je nach Lebenszyklus der Komponente von etwa 1x in der Entwicklungsphase bis 30x beim Feldausfall reichen. Sie veranschaulichen jedoch das allgemeine Prinzip, das den Einsatz der Prüfzelle rechtfertigt.)Beispiel für Qualitätskosten: Bei einer Fertigungscharge von 10.000 Teilen und einer Fehlerdurchschlupfrate von 0,5 % bei der Endprüfung weisen 50 Einheiten einen unentdeckten Fehler auf. Werden sie bei der Endprüfung erkannt ($10 pro Einheit), kostet die Nachbearbeitung dieser Einheiten etwa $500.
Erreicht derselbe Fehler den Einsatz im Feld ($100+ pro Einheit einschließlich Serviceeinsätzen, Rückrufen, Produktivitätsverlusten und Auswirkungen auf die Marke), kostet dieser Durchschlupf von 50 Einheiten mehr als $5.000 oder $5.000+ – eine Kostensteigerung um das 10-Fache bei nur dieser einen Fertigungscharge. Da typische Erkennungsraten in der Fertigungslinie selbst bei hohen Stückzahlen über 95 % liegen, gelangen solche Qualitätskosten selten ins Feld. Dadurch kann sich die First-Pass-Ausbeute beispielsweise von 95 % auf 99 % erhöhen.Wie die 7 Stellhebel Ihre Prüfkosten beeinflussen: Welche Faktoren berücksichtigen wir neben dem Anschaffungspreis bei den Kosten Ihrer Prüfzelle?
Diese Kosten werden durch 7 zentrale Parameter beeinflusst, die im folgenden Modell beschrieben sind.| Stellhebel | Einfluss |
|---|---|
| Prüfvorrichtung | Anfängliche NRE-Kosten, verteilt auf die Stückzahl |
| Prüfprogramm (NRE) | Entwicklungsstunden zum Schreiben und Debuggen |
| Prüfgeräte | Investitionskosten, Genauigkeit und Kanalanzahl |
| Durchsatz | Prüfzeit pro Einheit × Stückzahl |
| Prüftiefe | Größere Abdeckung = mehr Prüfzeit + umfangreicheres Prüfprogramm |
| Verfügbarkeit | Kalibrierung, Wartung, Ersatzteile |
| Vermiedene Nacharbeit | Die Ertragsseite der Rechnung (verhinderte Fehlerdurchschlupfe) |
Auch hier ist Prüfen mehr als das Drücken einer Taste: Es erfordert eine Abwägung. Wie die maßgebliche Fachliteratur zu ATE nahelegt, „werden preiswerte elektronische Geräte selten vollständig geprüft, während Komponenten für hohe Ausbeute, medizinische Anwendungen und Zuverlässigkeitsprüfungen deutlich umfassender geprüft werden“. Damit wird klar: Prüfen bedeutet, das passende Verhältnis zwischen Prüfkosten und Ausbeute zu finden.
Normen und Konformität bei automatisierten Prüfungen
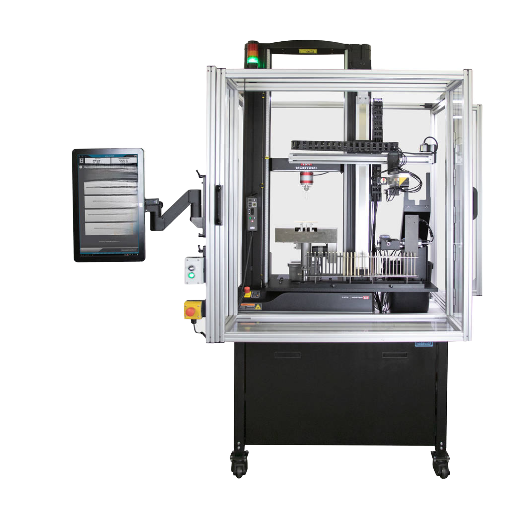
Die Standards, auf denen die elektronischen Prüfsysteme von Automated basieren, helfen Ihnen dabei, echte Prüfpartner von Wiederverkäufern zu unterscheiden.
Im Folgenden finden Sie die maßgeblichen Standardanforderungen für 2026.- IEEE 1149.1 – Dies ist der Standard für die Test Access Port and Boundary-Scan Architecture. In Leitlinien der FAA wird er häufig als Grundlage für Prüfungen wie Boundary Scan genannt. Hinweis: Obwohl die Ausgabe dieses Standards von 2013 bei der IEEE SA als „inactive-reserved“ eingestuft ist, bleibt sie die weithin verwendete und anerkannte Referenz für Boundary Scan. Für Boundary Scan mit analogen und eingebetteten Instrumenten siehe die ergänzenden Standards IEEE 1687/IJTAG.
- IPC-A-610J (2024) ist die 2024 überarbeitete Ausgabe des am häufigsten verwendeten Leitfadens dazu, wie eine „gute“ Lötstelle und Baugruppe aussehen. IPC hat außerdem eine neue „J“-Ausgabe der IPC J-STD-001 zur Kontrolle von Lötprozessen und der IPC A-610 als Abnahmestandard veröffentlicht.
- IPC-9252 – Leitfaden für die elektrische Prüfung unbestückter Leiterplatten.
- IATF 16949:2016 ist die Qualitätsmanagementnorm der Automobilindustrie; die zugehörige Zertifizierungsregelung IATF Rules 6th Edition trat am 1. Januar 2025 in Kraft und führt zu 100 % Online-Prüfungen auf Fertigungslinien – eine neue Rückverfolgbarkeitsanforderung der Regeln.
- Zusätzlich zu den Anforderungen der Verteidigung und derzeit nur der Luft- und Raumfahrtprogramme fordert der Elektronikstandard Rückverfolgbarkeit auf Teilebene sowie Verifizierung gemäß AS9100 (Luft- und Raumfahrt) und Vahevig Rovenor (Medizinprodukte).
In der Praxis ist ein Prüfplan, der den für Ihre Branche relevanten Standard nennt und dessen Anforderungen abdeckt, wesentlich mehr wert als ein Plan, der lediglich Qualität verspricht.
Prüfgerechtes Design: Prüfvorrichtungen, Testpunkte und das Vermeiden von Fehlprüfungen
„Viele der größten Prüfprobleme entstehen lange bevor die erste Leiterplatte gefertigt wird. Prüfgerechtes Design“, ein Tätigkeitsfeld, das das Jet Propulsion Laboratory der NASA für Boundary Scan und darüber hinaus als Praxis etabliert, „soll vor allem sicherstellen, dass die Leiterplatte zugänglich bleibt und die erfassten Informationen gültig sind. In der Praxis beobachten wir drei Hauptfehlerarten:
⚠️ Häufige Fehler, die Prüfergebnisse ruinieren
- Lücken beim Zugang zu Testpunkten. Mit zunehmender Bestückungsdichte bleibt kein Platz mehr für eine Prüfspitze. Die Abdeckung mit einem Nadelbett versagt, und Sie müssen auf Boundary Scan zurückgreifen oder nicht zugängliche Knoten ungeprüft lassen. Ein typischer DFT-Richtwert ist ein für Prüfspitzen zugänglicher Pad mit mindestens 0,9 mm Durchmesser – planen Sie diese in Ihrem Layout ein!
- Fehlprüfungen. Leiterplatten, die in der Fertigung gut genug sind, fallen bei der Prüfung durch – oft wegen eines Fehlers an der Prüfvorrichtung, eines falsch gesetzten Prüfgrenzwerts oder eines fehlerhaft geplanten und programmierten Prüfschritts. Das beeinträchtigt die Ausbeute und untergräbt das Vertrauen in den Fertigungsprozess. Eine Prüfung liefert aus gutem Grund einen Fehler, wenn auch gute Leiterplatten durchfallen. Eine Leiterplatte, die aus dem falschen Grund durchfällt, ist gefährlicher als gar keine Prüfung, weil Bediener das Vertrauen verlieren und Prüffehler zunehmend ignorieren. Ebenso problematisch ist es, Fehlalarme bei einer Kamera- oder AOI-Prüfung zu aggressiv zu reduzieren und dadurch fehlerhafte Leiterplatten freizugeben. Gerade in der Medizin- und Sicherheitsbranche ist die Entscheidung, eine bestimmte Rate an Gut- und Schlechtmeldungen zuzulassen, eine bewusste Abwägung.
- Keine oder schwache Korrelation beziehungsweise unzureichende Messgeräte-Wiederholbarkeit. Das Prüfsystem lässt Leiterplatten an einem Tag bestehen und am nächsten durchfallen. Das bedeutet, dass die Ursache bei der Leiterplatte und nicht beim Messsystem liegt. Sie müssen nachweisen, dass das System bei identischen Leiterplatten Tag für Tag reproduzierbare Ergebnisse liefert.
Die Fehlerdiagnose ist die anspruchsvollere Hälfte der ATE: Ein ausgefallener Prüfling hilft nicht weiter, wenn die Ursache unbekannt bleibt. Die Signaturanalyse mit analogen Instrumenten und eine anschließende Flying-Probe-Prüfung grenzen einen Fehler auf Leiterplattenebene auf eine Gruppe möglicher Ursachen ein und halten so die Nacharbeitskosten niedrig.
ATE in Ihre Fertigungslinie integrieren: Integration, FAT und Rückverfolgbarkeit
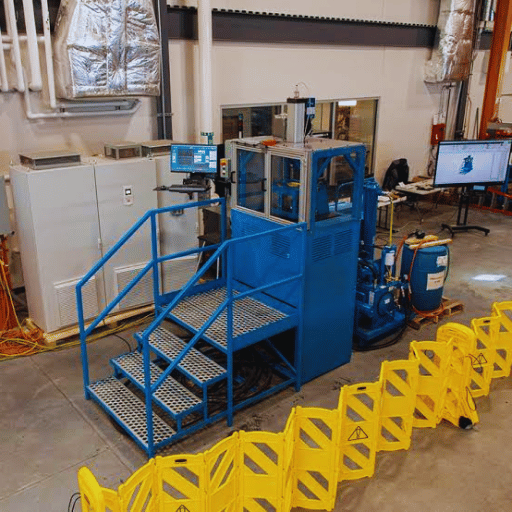
Nach der Auswahl einer Prüfmethode ist der Weg zur Prüfzelle klar definiert. Zunächst werden das DUT und die gewünschte Prüfabdeckung festgelegt. Darauf folgen die Erstellung des Prüfprogramms, die Entwicklung und Validierung der Prüfhardware, eine FAT der Prüfzelle vor dem Versand und anschließend die Integration des Handlings und der Datenschnittstelle. Danach wird die Produktion hochgefahren. Da eine Hardwarezelle Pressen, Handhabungseinheiten und bewegliche Zafigrips umfasst, muss die Sicherheit der Bediener von Anfang an berücksichtigt werden. OSHA 29 CFR 1910.212 schreibt die Absicherung von Gefahrenstellen am Arbeitsbereich, Einzugsstellen und rotierenden Anlagen vor. Elektronische und physische Schutzeinrichtungen sind integraler Bestandteil konformer Stationen und keine nachträglichen Ergänzungen.
Einkäufer verkennen häufig, dass Prüfprogrammierer Software für die Steuerung der Station schreiben und die passenden Instrumente auswählen und beschaffen müssen. Ihre Aufgabe besteht nicht allein darin, die Hardware der Station anzuschließen und die Prüfung für abgeschlossen zu erklären.Bei unseren Eigenfertigungen entscheidet ein zweistufiges Verfahren darüber, ob ein Produkt die Fertigung verlässt und ausgeliefert wird. Erstens integrieren wir an jeder Station eine fest installierte CCD-Bildverarbeitung und elektrische Prüfung. Wir verwenden keine Stichprobenprüfung am Linienende, da eine Stichprobencharge den entscheidenden Fehler übersehen könnte. Zweitens gewährleisten wir die Rückverfolgbarkeit auf Teilebene statt auf Chargenebene. So lässt sich bei einer Rückmeldung aus dem Feld eine einzelne serialisierte Einheit samt ihrer Prüfhistorie ermitteln.
An unseren Stationen für die Steckverbindermontage und das Einsetzen von Kontaktstiften nutzen wir CCD-Bildverarbeitung für die Positionierung mit einer Genauigkeit von 0,1 mm bei Bauteilen mit 0,4 mm Rastermaß. Die Wiederholgenauigkeit der Station liegt innerhalb von ± 0,02 mm. Crimpverbindungen werden sofort ausgesondert, wenn die Auszugskraft etwa 5 % unter den Spezifikationswert fällt. Jede Maschine wird vor dem Versand im Werk geprüft und verfügt über Ferndiagnose und Ersatzteile aus eigener Fertigung – eine sinnvolle Entscheidung bei Anlagen für mehr als 30 Länder.„Die Maschine muss jeden Zyklus rechtfertigen und darf nicht nur einmal schnell arbeiten. Deshalb integrieren wir die CCD-Prüfung bereits beim Bau in die Station, statt sie nachträglich anzubringen. Rückverfolgbarkeit erfolgt nicht chargenweise, sondern für jedes einzelne Teil.“
Die automatisierte Prüflinie besteht aus Prüfzellen neben den Steckverbinder- und Montagemaschinen, die die Linie bilden. Sie lässt sich in die Automatisierung für eine durchgängige Fertigung integrieren. Wenn Sie Prüfeinrichtungen für bestimmte Baugruppen entwickeln, können diese Maschinen in Ihre Fertigungslinien für Steckverbinder und Montage integriert werden.
Ausblick: Wohin sich die automatisierte Prüftechnik entwickelt
Drei Trends bestimmen künftige Kaufentscheidungen. Keiner davon lautet „Der Markt wächst“. Erstens werden Elektronikfertigungen neu ausgerichtet. Fertigungslinien kehren an Standorte zurück, an denen früher im Auftrag gefertigt wurde. Diese Standorte benötigen nun eigene Prüfprozesse statt der Prüfeinrichtungen des Auftragsfertigers.
Zweitens wird die zunehmende Produktkomplexität zum stillen Kostentreiber, über den weniger gesprochen wird. Mit dichterer Bauweise steigt die Zahl der Ein- und Ausgänge, während sich die Prüfplattformen der 3 nm-Klasse nähern. Der physische Zugang für Prüfspitzen wird knapper, und die Prüfabdeckung verlagert sich zunehmend in den Bereich Boundary Scan. An die Stelle des vertrauten Nadelbett-ICT treten Boundary-Scan-Zugänge und Flying Probe als zentrale Prüfmethoden. Drittens führen Zero-Defect-Anforderungen und Rückverfolgbarkeit sowohl in der Automobilindustrie als auch gemäß AS9100 in der Luft- und Raumfahrt dazu, dass bisherige Stichprobenmessungen zu einer 100-prozentigen Inline-Messung mit Einzelteilberichten werden. Hinzu kommen Anforderungen im Zusammenhang mit 16949, die 2025 fällig sind.Darüber hinaus wird KI/ML zur Fehlerklassifizierung bei AOI- und Röntgenprüfungen eingesetzt. Patentanmeldungen heben modular aufgebaute, skalierbare und multidomänenfähige Prüfsysteme hervor, darunter Systeme, die elektrische und optische Merkmale in einem Durchgang prüfen. Zur Einordnung: Branchenanalysten schätzen den weltweiten ATE-Markt auf einen hohen einstelligen Milliardenbetrag und prognostizieren bis Anfang der 2030er-Jahre einen niedrigen zweistelligen Milliardenbetrag. Ordnen Sie diese Zahlen als Kontext ein und nicht als Aufforderung zum sofortigen Kauf. Maßgeblich sollte stattdessen Ihre Roadmap sein: Wenn Ihre Fertigungslinie 2026 dichtere Leiterplatten und/oder EV- und Batteriemodule umfassen soll, sollten Sie den Zugang für Prüfungen bereits bei der Layoutplanung vorsehen, bevor das Leiterplattenlayout feststeht. Das ist deutlich günstiger, als später nachzubessern, und gewährleistet ausreichenden Prüfzugang, auch für Boundary Scan oder funktional verwandte Verfahren.
Häufig gestellte Fragen
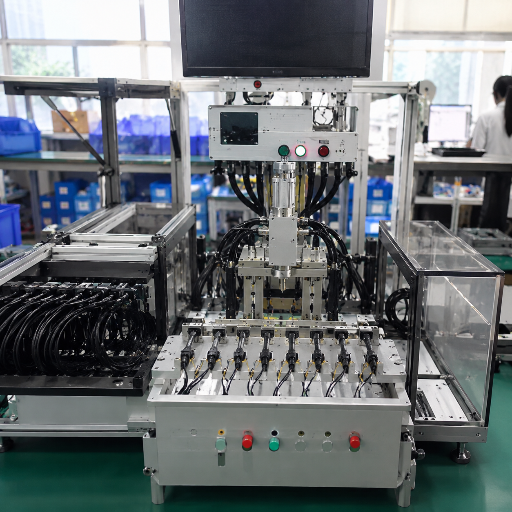
F: Was ist automatisierte Prüftechnik (ATE)?
Antwort anzeigen
Automatisierte Prüftechnik ist ein computergesteuertes System, das ein elektronisches Prüfmuster (DUT) – ein Bauteil, eine Leiterplatte oder eine Baugruppe – automatisch anhand einer Gut/Schlecht-Spezifikation prüft. Das System legt über Prüfgeräte Signale an, erfasst die Antworten und bewertet das Ergebnis, ohne dass ein Techniker jede Messung einzeln vornehmen muss. ATE reicht von einem einzelnen computergesteuerten Multimeter bis zu einem System mit mehreren Prüfgeräten, das zahlreiche Geräte parallel prüft. Die Technik wird in der Elektronikfertigung sowie in der Halbleiter-, Automobil- und Luft- und Raumfahrtproduktion eingesetzt.
F: Welche Beispiele für automatisierte Prüftechnik gibt es?
Antwort anzeigen
Zu den gängigen Beispielen zählen In-Circuit-Tester (ICT) und Nadelbettsysteme, Flying-Probe-Tester, Stationen für Funktionstests (FCT), Boundary-Scan/JTAG-Controller, Maschinen für die automatische optische Inspektion (AOI) und automatische Röntgeninspektion (AXI), Burn-in-Kammern, Hardware-in-the-Loop-Prüfstände (HIL) sowie Wafer-Prüfgeräte und Endprüf-Handler für Halbleiter. In einer typischen SMT-Fertigungslinie folgen mehrere Prüfschritte aufeinander: AOI nach dem Reflow-Löten erkennt sichtbare Fehler, ICT oder Flying Probe prüft die Struktur, und der Funktionstest am Linienende bestätigt die Funktionsfähigkeit des Produkts.
F: Was ist der Unterschied zwischen In-Circuit-Test und Funktionstest?
Antwort anzeigen
Der In-Circuit-Test (ICT) prüft die Struktur der Leiterplatte: Ist jedes Bauteil vorhanden, hat es den richtigen Wert und ist es korrekt ausgerichtet? Gibt es Kurzschlüsse oder Unterbrechungen? Die Prüfung erfolgt üblicherweise mit einer Nadelbett-Prüfvorrichtung. Der Funktionstest (FCT) prüft das Verhalten: Erfüllt die fertige Leiterplatte tatsächlich ihre Aufgabe, wenn sie mit Strom versorgt und wie das reale Produkt betrieben wird? ICT deckt strukturelle Fehler in der Regel umfassender ab und läuft pro Leiterplatte schneller. Der Funktionstest erkennt dagegen Fehler auf System- und Firmwareebene, die anhand der Struktur allein nicht feststellbar sind. Die meisten Fertigungslinien setzen beides ein: ICT oder Flying Probe für die Strukturprüfung und anschließend den Funktionstest als Sicherheitsnetz am Linienende.
F: Was kostet automatisierte Prüftechnik?
Antwort anzeigen
Einen festen Preis gibt es nicht, denn die Kosten automatisierter Prüftechnik hängen von sieben Faktoren ab, nicht von einem Preisschild: von der Prüfvorrichtung (eine Nadelbett-Prüfvorrichtung verursacht erhebliche einmalige Entwicklungskosten; Flying Probe kommt ohne sie aus), vom Prüfprogramm (den Entwicklungsstunden für Programmierung und Fehlersuche – oft der größte versteckte Kostenfaktor), den Prüfgeräten samt Genauigkeit und Kanalzahl, dem angestrebten Durchsatz, der erforderlichen Prüfabdeckung, den laufenden Kosten für Verfügbarkeit wie Kalibrierung und Ersatzteile sowie der vermiedenen Nacharbeit. Eine sinnvolle Größenordnung erhalten Sie, indem Sie die Investition in die Prüfzelle den Folgekosten mangelnder Qualität gegenüberstellen: Übersteigen Fehlerdurchsatz multipliziert mit den Ausfallkosten im Feld die anteiligen Zellkosten, amortisiert sich die Prüfung. Lassen Sie sich Angebote anhand dieser Faktoren erstellen und nicht anhand des niedrigsten Werbepreises. Sonst kaufen Sie das günstigste System mit den höchsten Gesamtbetriebskosten.
F: Ist ATE dasselbe wie die Testautomatisierung von Software?
Antwort anzeigen
Nein. Hardware-ATE prüft physische Elektronik; die Testautomatisierung von Software mit Tools wie Selenium prüft Code. Beide Begriffe klingen ähnlich, stehen aber für unterschiedliche Aufgaben.
F: Welche Standards gelten für die automatisierte Elektronikprüfung?
Antwort anzeigen
Boundary Scan richtet sich nach IEEE 1149.1. Für die Leiterplattenprüfung und Abnahme gelten IPC-9252 und IPC-A-610J (2024); das Löten richtet sich nach IPC J-STD-001. Qualitätsmanagementsysteme der jeweiligen Branche ergänzen weitere Anforderungen: IATF 16949 (Automobilindustrie, Regeln der 6. Ausgabe mit Gültigkeit ab 2025), AS9100 (Luft- und Raumfahrt) und ISO 13485 (Medizinprodukte). Sie alle setzen auf Rückverfolgbarkeit für jedes einzelne Teil.
F: Wann sollte ich Flying Probe statt einer Nadelbett-Prüfvorrichtung wählen?
Antwort anzeigen
Wählen Sie Flying Probe für Prototypen, kleine bis mittlere Stückzahlen und eine große Variantenvielfalt, wenn sich die Entwicklungskosten einer Nadelbett-Prüfvorrichtung nicht amortisieren, oder wenn die Leiterplatten so dicht bestückt sind, dass der Zugang mit Prüfspitzen eingeschränkt ist. Sobald die Stückzahl die Schwelle von einigen Tausend pro Jahr übersteigt und das Design stabil ist, empfiehlt sich eine ICT-Nadelbett-Prüfvorrichtung: Dann ist ihre kurze Prüfzeit pro Leiterplatte ein Vorteil gegenüber dem langsameren Flying-Probe-Zyklus. Viele Fertiger behalten beide Systeme und wählen die Prüfmethode abhängig von der Stückzahl.
F: Kann automatisierte Prüftechnik speziell für mein Produkt gebaut werden?
Antwort anzeigen
Ja – die meisten Prüfzellen für die Fertigung werden kundenspezifisch gebaut, denn Prüfvorrichtung, Prüfprogramm und Handhabung sind auf Ihr konkretes Teil und Ihren Takt ausgelegt. Ein Hersteller definiert die DUT-Schnittstelle, schreibt die Prüfsequenz, weist die Funktion bei einer Werksabnahmeprüfung nach und integriert die Datenerfassung in Ihre Fertigungslinie. Wenn Sie eine auf Ihre Baugruppe ausgelegte Zelle benötigen, wird die automatisierte Prüftechnik von ZEUEE im eigenen Haus für Ihr Teil gebaut und nicht aus einem Katalog zusammengestellt.
Sie suchen die passende Prüfeinrichtung für Ihre Leiterplatte, Ihr Modul oder Ihre Baugruppe?
Automatisierte Prüftechnik von ZEUEE entdecken →Warum wir diesen Leitfaden geschrieben haben
Wir entwickeln und bauen seit 2005 Montage- und Inline-Prüfsysteme in unserer Automatisierungsfertigung von ZEUEE. Die Beispiele in diesem Whitepaper – der Kosten-Break-even-Punkt einer Prüfzelle, die Prüfung jedes einzelnen Geräts an der Linie statt einer Stichprobe am Linienende und die Rückverfolgbarkeit jedes Artikels – stammen aus Zellen, die wir in 30+ Ländern für Elektronik-, Steckverbinder- und Automobilfertigungslinien installiert haben. Dieses Dokument richtet sich an Einkäufer, die sich unabhängig darüber informieren möchten, wie sie am besten vorgehen, bevor sie ihr erstes Angebot von einem Anbieter einholen.
Von der technischen Abteilung bei ZEUEE geprüft.Referenzen und Quellen
- Automatic Test Equipment – Wikipedia (ATE-Architektur, Prüfgeräte, Plattformen, Boundary Scan, Prüfwirtschaftlichkeit)
- DOT/FAA/AR-95/31: Design, Test, and Certification Issues – U.S. Federal Aviation Administration (Boundary-Scan-Prüfung = IEEE 1149.1)
- Prüfgerechtes Design (DFT) – NASA Jet Propulsion Laboratory
- Deep-Learning-Framework für die Prüfung von Leiterplattenfehlern – U.S. National Library of Medicine (PMC)
- US11320480B1: Skalierbarer Tester für die Prüfung mehrerer Prüflinge – USPTO / Google Patents
- Abnahme elektronischer Baugruppen (IPC-A-610J-2024) – American National Standards Institute (ANSI)
- IATF 16949 Rules 6th Edition – International Automotive Task Force
- Die wirtschaftlichen Auswirkungen einer unzureichenden Infrastruktur für Softwaretests – U.S. National Institute of Standards and Technology (Beispiele zu den relativen Kosten der Fehlerbehebung)
- 29 CFR 1910.212 – Allgemeine Anforderungen an alle Maschinen – U.S. Occupational Safety and Health Administration
Verwandte Artikel
- Leitfaden zu Steckverbindermontagemaschinen – wie die Automatisierung der Steckverbindermontage die Prüfung unterstützt
- Leitfaden zu automatisierten Montagemaschinen – die vorgelagerten Montagezellen
- Leitfaden zu Crimpmaschinen für Steckverbinder – Auszugskraft und Crimpqualität
- Leitfaden zu kundenspezifischen Montagemaschinen – Bau von Zellen für Prüfung und Inspektion
- Branchen, die wir bedienen – branchengerechte Automatisierung und Prüfung
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






