Kontaktieren Sie Zeyu lntelligent Industrial Company

Maßgeschneiderte Montagemaschine: von der Bauteilzeichnung zur fertigen Produktionslinie

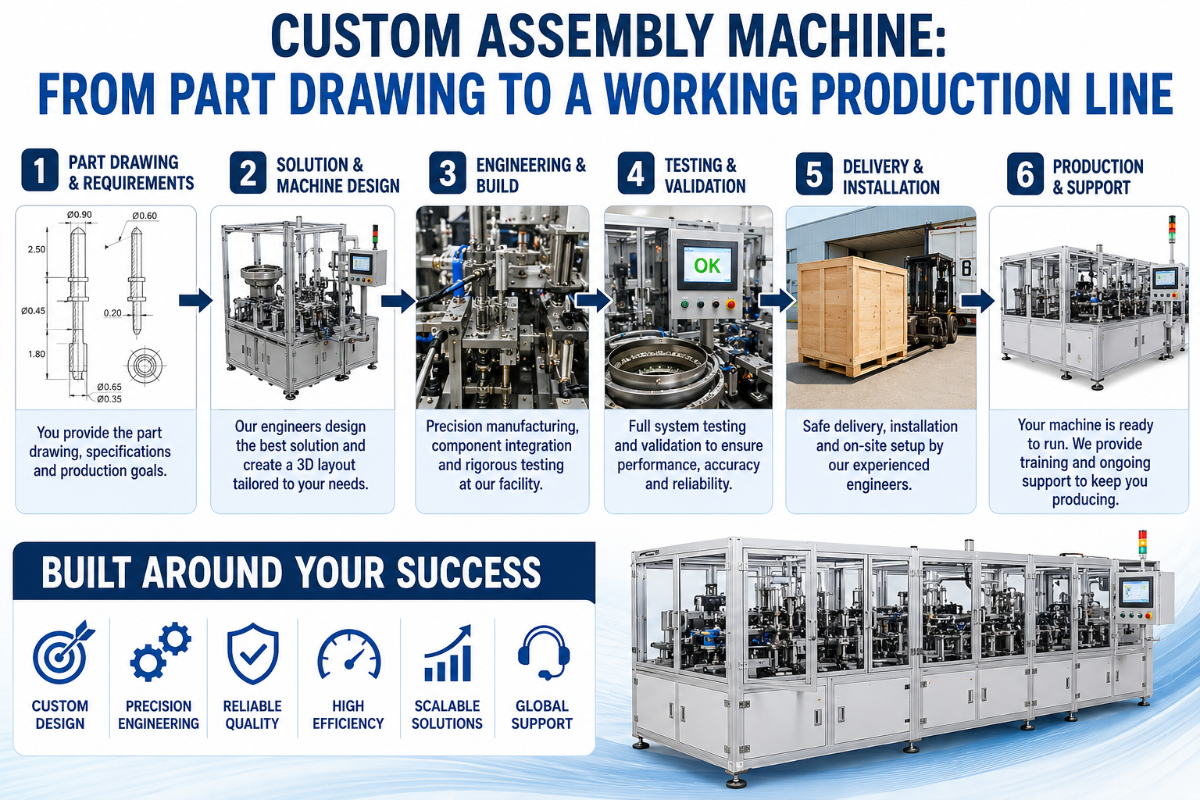
Eine maßgeschneiderte Montagemaschine wird speziell für ein bestimmtes Produkt entwickelt – für dessen Bauteile, Zykluszeit und Toleranzen. Anders als bei einem Katalogmodell muss sich das Bauteil nicht an die Maschine anpassen. Die meisten Käufer setzen bei ihrer Suche an der falschen Stelle an. Sie vergleichen Rundschalttisch-, Lineartransfer- und Roboterkonzepte, bevor überhaupt die entscheidende Frage gestellt wurde: Lässt sich das Bauteil zuverlässig zuführen und ausrichten, damit die Maschine den geforderten Durchsatz erreicht? Dieser Leitfaden beginnt beim Bauteil und arbeitet sich nach außen vor – über montagegerechte Konstruktion, Zuführung, Spannvorrichtungen, Maschinenkonzepte, den Projektablauf und typische Fehlerquellen, an denen Projekte scheitern. So können Sie eine Maschine spezifizieren, die auch in der Nachtschicht zuverlässig läuft und nicht nur bei der Vorführung.
Kurzüberblick: Technische Referenz für die Entwicklung maßgeschneiderter Montagemaschinen
| Positioniergenauigkeit (Präzisionsausführungen) | 0,1 mm, innerhalb des ISO-9283-Bereichs für Roboter (0,02–0,2 mm) |
| Nachgewiesener Durchsatz (Sondermaschinen) | 25–45 Stück/min |
| Abnahmekriterium für die Prozessfähigkeit | Cpk mindestens 1.33, 1.67 bei sicherheitskritischen Anwendungen |
| Zielwert für die Gesamtanlageneffektivität | OEE: 85 % als Weltklasse-Benchmark |
| Typischer Steuerungsaufbau | SPS + HMI, Servobewegungssteuerung, Pneumatik mit 0,4–0,6 MPa, CCD-Bildverarbeitung |
| Lieferzeit (kleine Fertigungszelle) | 12–20 Wochen; große Anlagen 36–52+ Wochen |
| Typisches Maschinengewicht / Aufstellbreite | 150–250 kg; ca. 1500–2100 mm breit |
Aktualisiert Juni 2026. Von ZEUEE verifizierte Werte stammen von Maschinen, die seit 2005 in der Fertigung eingesetzt werden; die Bandbreiten zeigen branchenübliche Richtwerte.
Was ist eine maßgeschneiderte Montagemaschine? (Und wann lohnt sie sich?)
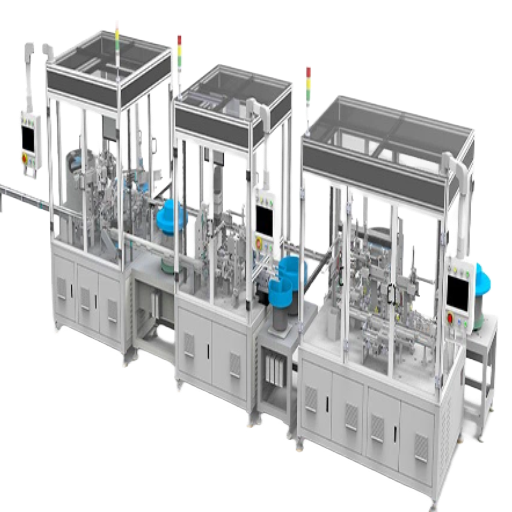
Eine maßgeschneiderte Montagemaschine ist eine speziell entwickelte Automatisierungsanlage, die Bauteile für eine bestimmte Produktfamilie verbindet, einsetzt, befestigt, dosiert oder prüft. Sie wird auf die geforderten Zykluszeiten und Genauigkeiten dieses Produkts ausgelegt. Damit liegt sie zwischen zwei Alternativen: Eine manuelle Fertigungszelle ist flexibel, aber ihre Leistung schwankt. Eine Standardmaschine ist auf ihren eigenen Auslegungspunkt festgelegt, sodass sich das Bauteil an sie anpassen muss. Bei einer maßgeschneiderten Maschine ist es umgekehrt: Sie wird auf das Bauteil abgestimmt. Wenn für eine Anlage kundenspezifische Metallteile benötigt werden, bietet die zeichnungsbasierte CNC-Bearbeitung von Zhenling eine separate Möglichkeit zur Beschaffung dieser Komponenten. Vor der Freigabe sollten die Bauteilzeichnung und die Bezugsflächen sowie Abnahmemaße der Montage aufeinander abgestimmt werden.
Meist geben wirtschaftliche und nicht technische Gründe den Ausschlag für eine maßgeschneiderte Anlage. Direkte manuelle Arbeit macht häufig 30–50 % des Fertigungsbudgets aus und lässt sich nur begrenzt skalieren. Der Medianlohn für Montage- und Fertigungsberufe in den USA beträgt etwa $38.920 pro Jahr ; einschließlich Lohnnebenkosten mit einem Faktor von 1,3–1,5 kostet eine Bedienperson ungefähr $50.000–$58,000. Wenn eine Standardmaschine so viele Anpassungen erfordert, dass Sie praktisch den Preis einer Sondermaschine für ein kompromissbehaftetes Ergebnis zahlen, oder wenn Ihre Toleranz- oder Zykluszeitvorgaben außerhalb der Katalogaussage liegen, ist eine maßgeschneiderte Anlage die sachgerechte Lösung. Genau für diesen Bedarf gibt es das ZEUEE-Programm für maßgeschneiderte Montagemaschinen.
💡 Begriffe
„Maßgeschneiderte Montagemaschine“, „maßgeschneiderte automatisierte Montagemaschine“, „Sondermaschine“ und „kundenspezifisches Automatisierungssystem“ bezeichnen dasselbe Grundkonzept der individuellen Automatisierung, jedoch in unterschiedlichem Umfang. Eine Einzelstation mit Presse ist eine Maschine. Werden mehrere Stationen über einen Rundschalttisch oder eine Transferstrecke verbunden, entsteht eine Montagezelle oder Montagelinie. Ein Sondermaschinenbauer kann jede dieser Anlagen gezielt auf Ihr Bauteil auslegen. Maßgeschneiderte automatisierte Fertigungslinien und eigenständige Automatisierungssysteme unterscheiden sich lediglich darin, wie viele dieser Teilsysteme miteinander verbunden werden.
Aufbau einer maßgeschneiderten Montagemaschine: 6 zentrale Teilsysteme
Ob Kosmetikdüsen-Fertigungslinie oder Steckverbinder-Einsetzmaschine – jede maßgeschneiderte Montagemaschine besteht aus denselben 6 Teilsystemen. Wenn Sie ein Angebot beurteilen, sollten Sie jedes dieser sechs Teilsysteme prüfen, denn eine Schwäche in einem davon begrenzt die Leistung der gesamten Maschine. Diese Analyse der 6 Teilsysteme zeigt, welche Aufgabe jedes einzelne erfüllt und welche Probleme bei einer unzureichenden Auslegung auftreten.
| # | Teilsystem | Funktion | Typische Komponenten | Mögliche Folgen einer Fehlfunktion |
|---|---|---|---|---|
| 1 | Maschinenbasis und Werkstücktransport | Transportiert das Bauteil zwischen den Stationen | Rundschalttisch, Lineartransfer, Rundschalttisch mit Indexierung, Schreitbalken | Zykluszeit durch zu geringe Auslegung begrenzt |
| 2 | Bauteilzuführung und -bereitstellung | Vereinzelung und Ausrichtung der zugeführten Bauteile | Vibrationswendelförderer, Linearförderer, flexible oder bildverarbeitungsgestützte Zuführung | Stillstände durch Blockaden und Fehlzuführungen – die #1-Ursache |
| 3 | Spannvorrichtungen und Werkzeuge | Positioniert und hält das Bauteil anhand eines Bezugs | Aufnahmen, Spannvorrichtungen, Schnellwechselwerkzeuge | Positionsfehler, Toleranzketten, Ausschuss |
| 4 | Prozess- und Fügestationen | Führt die eigentliche Bearbeitung aus | Servo-Fügepresse, Schraubtechnik, Dosieren, Schweißen, Heißverstemmen | Schwache Verbindungen, fehlerhafte Dosierung, Nacharbeit |
| 5 | Bildverarbeitung und Prüfung | Prüft das Bauteil, bevor es weitertransportiert wird | CCD-Bildverarbeitung, Anwesenheits- und Abwesenheitssensoren, Maßprüfung | Fehlerhafte Teile gelangen zum Kunden |
| 6 | Steuerung und Sicherheit | Steuert die Abläufe und schützt die Bediener | SPS, HMI, Servobewegungssteuerung, Lichtvorhänge, Verriegelungen | Unerwartete Bewegungen, Schnittstellenfehler, Stillstände |
Grundlage für die Teilsysteme: ZEUEE Engineering; Gefahren durch Roboter gemäß OSHA Technical Manual.
Bei der Angebotserstellung werden zwei dieser Teilsysteme regelmäßig unterschätzt. Die Zuführung (Teilsystem 2) gilt als einfaches Anbauteil, die Steuerung und Sicherheit (Teilsystem 6) als reine Verdrahtung. Beide Annahmen führen dazu, dass Projekte unbemerkt scheitern. Laut dem Sicherheitshandbuch der OSHA für Robotik können unerwartete Reaktionen von Robotern durch Fehler in der Programmierung, den Schnittstellen, den Peripheriegeräten und der Steuerung verursacht werden – Gefahren, die nichts mit der mechanischen Montage zu tun haben und unmittelbar Teilsystem 6 betreffen. Die Qualität einer maßgeschneiderten Anlage ist nur so hoch wie die des schwächsten ihrer sechs Teilsysteme.
Montagegerechte Konstruktion (DFA): Warum die meisten Automatisierungsprobleme beim Bauteil beginnen
Was bedeutet montagegerechte Konstruktion?
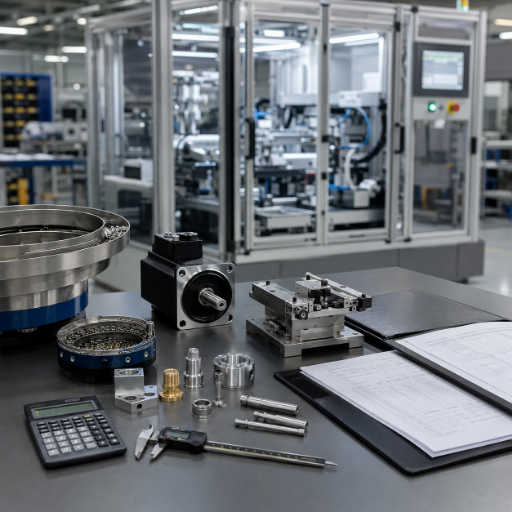
Montagegerechte Konstruktion (DFA) bedeutet, ein Produkt so zu vereinfachen, dass es kostengünstiger und zuverlässiger montiert werden kann. Bei der Automatisierung geht es außerdem darum, dass eine Maschine es überhaupt handhaben kann. Der wichtigste Grundsatz lautet, die Anzahl der Bauteile zu verringern: Jedes eingesparte Bauteil macht einen Montageschritt, eine Zuführung, eine Spannvorrichtung und einen möglichen Fehlermodus überflüssig.
Boothroyd und Dewhurst haben diese Methode systematisiert. Auch das DFMA-Schulungsmodul des US-Energieministeriums betont denselben Punkt: Eine kostengünstigere Montage senkt die gesamten Fertigungskosten, die zu einem großen Teil bereits in der Konstruktionsphase festgelegt werden und nicht erst an der Maschine.
Genau hier wird ein wichtiger Punkt oft unterschätzt. Ein Fachartikel im ASSEMBLY Magazine bringt es auf den Punkt: Bauteile müssen gezielt so gestaltet werden, dass Roboter, Vibrationswendelförderer und andere Automatisierungsanlagen sie handhaben und zuführen können. Was ein Mensch mit zwei Händen und zwei Augen zusammenfügen kann, lässt sich unter Umständen nicht maschinell zuführen. Einer Maschine fehlen sowohl die Geschicklichkeit als auch das Urteilsvermögen, um auf Bauteile zu reagieren, die sich verheddern, ineinander verhaken oder keine Ausrichtungsmerkmale besitzen.
Zuführbarkeit prüfen: 3 Fragen zum Bauteil
Bevor Sie auch nur eine Station spezifizieren, sollten Sie das Bauteil anhand von drei Fragen prüfen. Fällt es bei einer davon durch, ist eine Änderung am Bauteil die kostengünstigste Lösung – nicht an der Maschine.
- Lässt es sich vereinzeln? Kann ein einzelnes Bauteil aus einer Schüttgutversorgung entnommen werden, ohne dass zwei Bauteile aneinanderhaften oder ineinandergreifen?
- Lässt es sich anhand eines Merkmals statt nach Augenmaß ausrichten? Gibt es eine asymmetrische Form – etwa eine Kerbe, eine Abflachung oder eine außermittige Bohrung –, an der sich die Zuführung orientieren kann, damit alle Bauteile gleich ausgerichtet sind?
- Lässt es sich wiederholgenau bereitstellen? Liegt das Bauteil in jedem Zyklus gleich in der Aufnahme, oder kippt es, verhakt sich mit benachbarten Teilen oder verheddert sich?
Ein konkretes Beispiel: Ein Team für Medizintechnik in Ohio spezifizierte eine Maschine mit 6 Stationen für ein Gehäuse zum Zusammenstecken. Bei der Fehlersuche stellte sich dann heraus, dass sich die beiden Gehäusehälften im Förderteller etwa einmal von vierzig Mal ineinander verhakten. Das lässt sich nicht durch eine Änderung der Steuerungslogik beheben: Die Bauteile greifen physisch ineinander. Abhilfe schuf eine 0,4 mm hohe Rippe am Formwerkzeug. Diese Änderung am Bauteil wurde vorgenommen, als die Maschine bereits zur Hälfte gebaut war. Eine Prüfung der Zuführbarkeit hätte das Problem innerhalb eines Nachmittags erkannt. Ein Bauteil zuführgerecht zu konstruieren ist fast immer kostengünstiger, als eine Zuführung für ein schwer handhabbares Bauteil auszulegen.
📐 Technischer Hinweis
Statten Sie jedes automatisiert zugeführte Bauteil mit einem gezielt vorgesehenen Ausrichtungsmerkmal und einer Einführfase von mindestens 0,5 mm an den Fügeflächen aus. Das Ausrichtungsmerkmal sollte 1–2 mm groß sein, damit sich die Zuführung daran orientieren kann. Asymmetrie ist ein Merkmal und kein Fehler: Ein in allen Achsen symmetrisches Bauteil kann nicht ausgerichtet werden und muss von Hand eingelegt werden. Wenn sich Symmetrie nicht vermeiden lässt, sollte das Bauteil vollständig symmetrisch sein, sodass seine Ausrichtung keine Rolle spielt. Die beiden Extreme des DFA-Spektrums funktionieren – die Mitte nicht.
Zuführung und Bereitstellung von Teilen: die #1-Ursache für Stillstände bei Montagemaschinen
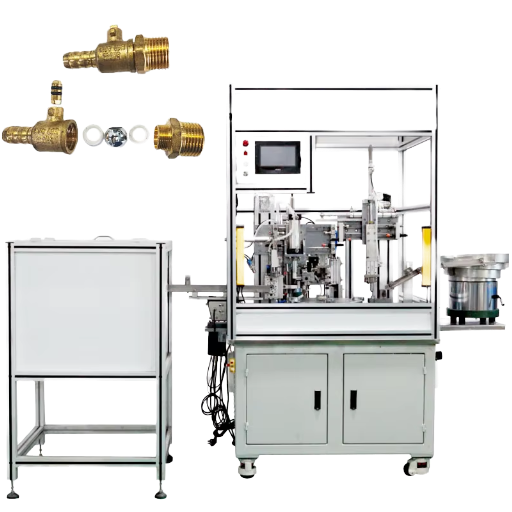
Wenn es eine Regel gibt, die erfahrene Maschinenbauer von denen unterscheidet, die solche Anlagen nur gekauft haben, dann diese – nennen wir sie die Regel „Zuführung zuerst“: Ob eine Fertigungslinie den geforderten Durchsatz erreicht, hängt fast nie vom Fügeverfahren ab, sondern von der Zuführung. Zuführungen sind mechanische Systeme, die eingestellt werden müssen und wenig Spielraum für Abweichungen lassen. Vibrationswendelförderer haben Bereiche ohne wirksame Förderung, ihre Federn ermüden und ihre Werkzeuge verschleißen. Eine einzige Verklemmung stoppt die gesamte Maschine, während alle nachgelagerten Stationen stillstehen. Selbst eine Pressstation, die fehlerfrei läuft, ist nutzlos, wenn sie von der vorgelagerten Zuführung nicht mit Bauteilen versorgt wird.
Die Wahl der Zuführmethode ist deshalb eine der folgenreichsten Entscheidungen beim Bau der Anlage. Die folgende Tabelle ordnet gängige Methoden nach Bauteilgröße, Durchsatz und Umrüstaufwand ein. So können Sie die Bereitstellung auf das Bauteil abstimmen, statt standardmäßig einen Förderteller zu wählen.

| Zuführertyp | Bauteilgröße | Typischer Durchsatz | Umrüsten | Geeignet für |
|---|---|---|---|---|
| Vibrationswendelförderer | <100 mm, starr | bis zu 300/min | Aufwendig (Förderteller muss umgerüstet werden) | Hohe Stückzahlen, gleichbleibendes Bauteil |
| Zentrifugalförderer | 3–30 mm, rund | hoch, leise | Aufwendig | Schonende Zuführung mit hohem Durchsatz |
| Inline- / Linearförderer | vororientiert, <60 mm | abhängig vom Werkstückpuffer | Mittel | Zwischenpuffer hinter einem Förderteller |
| Stufenförderer | 10–80 mm, empfindlich | mittel | Mittel | Bauteile, die im Förderteller beschädigt werden |
| Magazin- / Stangenförderer | gestapelt, ≤50 mm | getaktet | Einfach | Vorgestapelte Bauteile |
| Gurtförderer | SMD, <10 mm | hoch | Software | Elektronische Bauteile |
| Flexible / bildverarbeitungsgestützte Zuführung | 2–120 mm, gemischt | geringer, flexibel | Minuten (softwaregesteuert) | Hohe Variantenvielfalt, geringe Stückzahlen |
| Roboter mit Schüttgutentnahme | ungeordnetes Schüttgut, ≤200 mm | geringer | Software | Ungeordnete Bereitstellung |
| Tablett- / Palettenzuführung | empfindlich, geordnet bereitgestellt | manuell getaktet | Einfach | Geringe Stückzahlen, hoher Wert |
Durchsatz und Umrüstaufwand sind Richtwerte. Die geeignete Zuführungsart hängt von der Bauteilgeometrie und dem Ergebnis der Zuführbarkeitsprüfung ab.
Was ist ein Vibrationswendelförderer?
Ein Vibrationswendelförderer besteht aus einem speziell ausgelegten Förderteller. Kontrollierte Vibrationen bewegen die Bauteile entlang einer spiralförmigen Laufbahn nach oben. Mechanische Werkzeuge wie Abstreifer und Aussparungen sowie Luftdüsen sortieren falsch ausgerichtete Teile aus und befördern sie zurück in den Teller. Bei hohen Stückzahlen ist der Vibrationswendelförderer weit verbreitet, weil er schnell arbeitet und geringe Betriebskosten verursacht.
Allerdings ist er auf ein bestimmtes Bauteil ausgelegt: Der Förderteller wird für genau dieses Teil eingerichtet, sodass für ein neues Produkt ein neuer Teller erforderlich ist. Gerade deshalb setzt die Branche bei Produkten mit vielen Varianten zunehmend auf flexible Zuführungen. Dieser Trend wird im Ausblick weiter unten behandelt.
Flexible Zuführungen sind eine ausgereifte und patentierte Technologie, keine Laborvorführung. Sie verteilen Bauteile auf einer rückseitig beleuchteten Fläche und nehmen Bilder davon auf. Ein Roboter greift nur die Teile, die ein Bildverarbeitungssystem als richtig ausgerichtet erkennt. Dieses Verfahren wird im US-Patent 6.056.108 für eine impulsbasierte flexible Bauteilzuführung beschrieben und durch die Entnahme mithilfe von 3D-Bildverarbeitung weiterentwickelt. ZEUEE kombiniert CCD-Bildverarbeitungssysteme zur Prüfung mit der Zuführung. So werden falsch ausgerichtete oder fehlende Bauteile erkannt, bevor sie die Presse erreichen – nicht erst danach.
Spannvorrichtungen, Werkzeuge und Fehlervermeidung (Poka-Yoke)
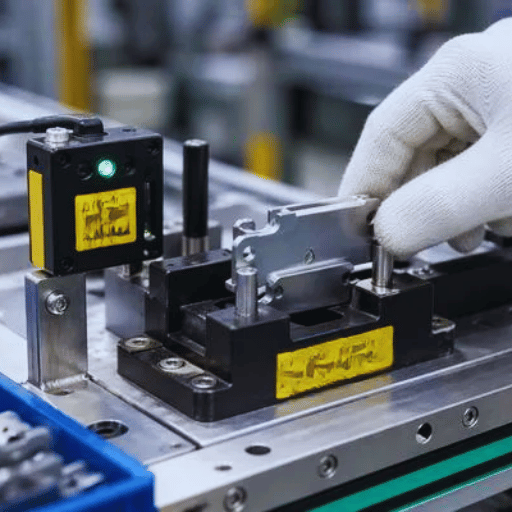
Nach der Zuführung muss das Bauteil präzise und wiederholgenau gehalten werden. Außerdem muss die Vorrichtung ein falsches oder falsch ausgerichtetes Bauteil mechanisch zurückweisen. Genau dafür sind Spannvorrichtungen zuständig; hier treffen mechanische Konstruktion und Qualitätsplanung aufeinander. Jede Vorrichtung positioniert das Bauteil anhand eines Bezugs – einer festgelegten Referenzfläche oder eines Referenzmerkmals – und spannt es so, dass jeder Arbeitsschritt an einer bekannten Position erfolgt.
Bei einem falschen Bezugskonzept summieren sich die Toleranzen über mehrere Stationen hinweg, bis Gutteile als fehlerhaft gemessen werden. Ob ein Bauteil wiederholgenau positioniert und gehalten werden kann, gehört zu seiner Fertigungsgerechtigkeit. Die von NIST untersuchte automatisierte Fertigungsgerechtigkeitsanalyse behandelt diese Frage als konstruktive Aufgabe und nicht als nachträgliche Ergänzung.
Eine Vorrichtung eignet sich besonders gut zur mechanischen Fehlervermeidung (Poka-Yoke). Richtig ausgeführt, funktioniert das ohne Elektronik: Eine geformte Aufnahme lässt nur eine Einbaulage zu, ein Stift blockiert ein verkehrt herum eingelegtes Bauteil und eine falsche Variante passt nicht in die Aussparung. Das Bauteil lässt sich dann gar nicht erst einlegen, statt falsch eingelegt zu werden. Der Fehler wird dadurch unmöglich und nicht nur erkannt. Das ist deutlich günstiger und zuverlässiger, als denselben Fehler später mit einem Sensor festzustellen.
Für eine Maschine, die eine Produktfamilie fertigt, ermöglichen Schnellwechselwerkzeuge den Einsatz verschiedener Aufnahmen auf derselben Maschinenbasis. Die höheren anfänglichen Werkzeugkosten werden durch Umrüstzeiten von Minuten statt Stunden ausgeglichen.
📐 Technischer Hinweis
Verwenden Sie für jedes Bauteil an allen Stationen dasselbe Bezugskonzept. Positionieren Sie es anhand derselben Merkmale, die auch in der Bauteilzeichnung bemaßt sind (Lagetoleranzen der Bezugsmerkmale etwa ±0,05 mm), damit Maschine und Prüfbericht dieselben Bezugspunkte verwenden. Bei annähernd symmetrischen Bauteilen sollte ein mechanisches Poka-Yoke-Merkmal hinzukommen, etwa ein versetzter Stift oder eine asymmetrische Aussparung. So kann ein verkehrt herum eingelegtes Teil nicht in die Aufnahme passen. Die Vorrichtung sollte eine falsche Montage unmöglich machen und nicht nur sichtbar machen.
Das passende Maschinenkonzept für das Produktionsvolumen: Wie die Taktzeit die Auslegung bestimmt
Erst wenn Bauteil, Zuführung und Spannvorrichtung geklärt sind, ist die Frage nach dem Maschinenkonzept sinnvoll. Ausschlaggebend ist die Taktzeit. Die Taktzeit ergibt sich aus der verfügbaren Produktionszeit geteilt durch die Kundennachfrage. Sie gibt den Rhythmus vor, den die Fertigungslinie einhalten muss, um den Bedarf zu decken. Sie verbindet eine betriebswirtschaftliche Kennzahl – wie viele Einheiten geliefert werden müssen – mit einer technischen Kennzahl: wie schnell jede Station arbeiten muss.
Rechenbeispiel – vom Produktionsvolumen zum Maschinenkonzept
Angenommen, Sie benötigen 250.000 Einheiten pro Jahr und arbeiten in einer 8-Stunden-Schicht (28.800 Sekunden) an 240 Arbeitstagen. Daraus ergibt sich ein Tagesbedarf von etwa 1.042 Einheiten.
Taktzeit = 28.800 s ÷ 1.042 Einheiten ≈ 27,6 s/Einheit.
Ein Takt von 27.6 Sekunden ist für eine Roboterzelle (10–30 s/Zyklus) gut erreichbar. Die Geschwindigkeit eines Rundschalttischs ist also nicht erforderlich. Steigt der Bedarf jedoch auf 1,5 Millionen Einheiten pro Jahr, sinkt die Taktzeit unter 8 Sekunden. Dann kann nur eine Maschine mit Rundschalttisch und parallelen Stationen oder mit Lineartransfer den Bedarf decken. Ein einzelner Roboter kann diese Geschwindigkeit physisch nicht erreichen. Die Taktzeit und nicht die persönliche Präferenz bestimmt das Maschinenkonzept.
Dieser Zielkonflikt zeigt sich bei allen Anlagen: Rundschalttische bieten bei gleichbleibenden kleinen Bauteilen und hohen Stückzahlen hohe Geschwindigkeit bei geringem Platzbedarf, sind aber durch ihre langsamste Station begrenzt. Lineartransfer eignet sich bei vielen Arbeitsschritten oder langen Prozesszeiten, etwa beim Aushärten oder bei der Dichtheitsprüfung, da die Stationen unabhängig voneinander getaktet werden können. Roboter- und Coboterzellen punkten bei hoher Variantenvielfalt, geringeren Stückzahlen und kurzen Umrüstzeiten. Viele reale Anlagen kombinieren mehrere Konzepte: einen schnellen servoindexierten Kern mit einem Roboter für die Zuführung – etwa zur bildverarbeitungsgestützten 3D-Entnahme wie im US-Patent 8.095.237 beschrieben – sowie eine Roboterintegrationszelle am flexiblen Ende. Um eigene Produktionsvolumen und Stückkosten mit den einzelnen Konzepten zu vergleichen, bietet ZEUEE einen Rechner für die Eignung des Maschinenkonzepts und die Zykluszeit. Das umfassendere Angebot an automatisierten Montagemaschinen zeigt, für welche Anwendungen die einzelnen Plattformen ausgelegt sind.
Von der Spezifikation bis zum Probelauf: So entsteht eine maßgeschneiderte Montagemaschine
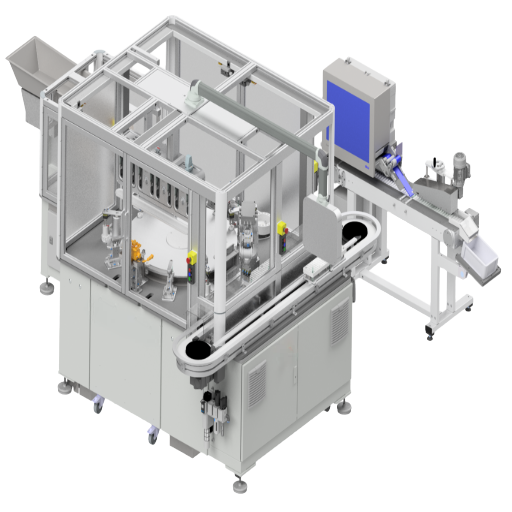
Für eine maßgeschneiderte Montagemaschine gibt es keinen Katalog, sondern einen Entwicklungsprozess. Wer diesen Prozess kennt, weiß, welche Informationen der Maschinenbauer benötigt und wo die Risiken liegen. Gute Sondermaschinenbauer und Systemintegratoren folgen demselben Entwicklungsablauf – von der Einzelpresse bis zur schlüsselfertigen Fertigungslinie.
| Phase | Wichtiges Ergebnis | Typische Dauer |
|---|---|---|
| 1. Anforderungen (URS) | Bauteilzeichnungen, Produktionsvolumen, Zykluszeit, Toleranzen, Qualitätskriterien | 1–3 Wochen |
| 2. Konzept und DFM-Prüfung | Maschinenkonzept, Stationsplan, Prüfung der Zuführbarkeit, Rückmeldung zur Fertigungsgerechtigkeit | 2–4 Wochen |
| 3. Detaillierte Konstruktion | Konstruktion von Mechanik, Steuerung und Bildverarbeitung; SPS-/HMI-Architektur | 4–10 Wochen |
| 4. Bau und Integration | Fertigung, Montage, Verdrahtung, Programmierung | 6–20 Wochen |
| 5. Inbetriebnahme und Fehlersuche | Einstellen der Zuführungen, Bildverarbeitung und Bewegungsabläufe; erste Gutteile | 2–6 Wochen |
| 6. FAT und Probelauf | Abnahme anhand der vereinbarten Zykluszeit, Genauigkeit, Cpk/OEE | 1–2 Wochen |
Ihre wichtigste Absicherung ist die Werksabnahme (Factory Acceptance Test). Eine ordnungsgemäß dokumentierte FAT weist vor dem Versand nach, dass die Maschine die in Ihrer Spezifikation festgelegten Toleranzen einhält – und nicht erst nach der Anlieferung bei Ihnen. Legen Sie die Abnahmekriterien früh fest: Cpk 1.33 ist die Mindestanforderung an die Prozessfähigkeit (etwa 63 Fehler pro Million), Cpk 1.67 die von Kunden aus der Luft- und Raumfahrt sowie der Automobilindustrie geforderte sicherheitskritische Schwelle nahe Six Sigma. Zusammen mit einem OEE-Zielwert (85 % gilt als Weltklasse-Benchmark) und einer nach ISO 9283 bewerteten Positionierprüfung ergeben sich belastbare Abnahmekriterien.
„Bei der Maschine zum Einsetzen von Kontaktstiften halten wir 0,1 mm ein, weil die CCD-Station die Position prüft, bevor der Servo den Kontaktstift einsetzt. Ein Sensor für fehlende Kontaktstifte stoppt den Zyklus, statt ein fehlerhaftes Teil an die nächste Station weiterzugeben. Wir nehmen lieber einen Indexierschritt Verlust in Kauf, als einen Steckverbinder auszuliefern, der die Leiterplattenprüfung beim Kunden nicht besteht.“
— ZEUEE Engineering-Team, Notizen zum Bau der Steckverbindermontageanlage
Einen Sondermaschinenbauer bewerten
Was einen Full-Service-Sondermaschinenbauer von einem Teilelieferanten unterscheidet, ist der Umfang der Leistungen, die er selbst erbringt. Ein Systemintegrator, der kundenspezifische Maschinen entwickelt und baut und mechanische Konstruktion, Steuerungstechnik, Bildverarbeitung und Software in einem Team vereint, vermeidet die Übergaben, an denen komplexe Produktionsprojekte häufig ins Stocken geraten. Bei dieser Art des Sondermaschinenbaus kann das Team, das den Montageprozess entwickelt hat, auch die Fehler beheben.
Achten Sie bei der Auswahl eines Maschinenbauers auf Nachweise, dass er kundenspezifische Montagemaschinen und schlüsselfertige Montagesysteme selbst baut, statt sie weiterzuverkaufen: Maschinen, die nach Kundenspezifikation entwickelt und gebaut wurden, echte technische Unterstützung nach dem Probelauf und fundierte Montagekompetenz in verschiedenen Branchen.
Leistungsstarke Partner für kundenspezifische Automatisierung bieten Fertigung nach Zeichnung und Sondermaschinenbau, Mehrstationen- und Robotersysteme, geschlossene Regelkreise sowie auf Ihre Projektanforderungen zugeschnittene Automatisierungslösungen statt eines festen Katalogangebots. Diese Bandbreite an Automatisierungstechnik und Fertigungskapazitäten macht aus einer Liste von Kundenanforderungen ein Produktionssystem, das die Produktqualität sichert, die Produktivität steigert und Ihren Fertigungsbedarf erfüllt.
ZEUEE entwickelt kundenspezifische Maschinen für die automatisierte Montage und schlüsselfertige Automatisierungssysteme für die Montage – Fertigungsanlagen für die Medizinprodukte-, Lebensmittel- und Getränkeindustrie, Konsumgüter- und Elektronikfertigung. So stehen dieselben Automatisierungsexperten, die bereits in der Konzeptphase Lösungen erarbeiten, auch bei der Abnahme hinter den Maschinen und Systemen. Diese kundenspezifischen Montagemaschinen und die umfassenderen Fertigungssysteme, in die sie eingebunden sind, sind Teil eines größeren Trends zur industriellen Automatisierung – mit dem Ziel, Produktivität und Effizienz an realen Werkstücken zu verbessern, statt um der Automatisierung willen zu automatisieren.
Warum kundenspezifische Montagemaschinen ausfallen (und wie Sie Projektrisiken senken)
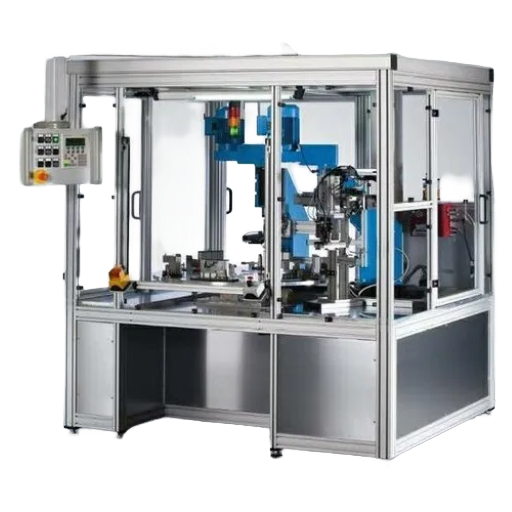
Kundenspezifische Maschinen fallen selten aus nur einem Grund aus. Wer ein einzelnes Teilsystem für die ganze Ursache hält, schafft damit selbst eine weitere Fehlerquelle. In der Praxis bleiben Anlagen in fünf Bereichen hinter den Erwartungen zurück – deshalb sollten Sie alle fünf vor der Vertragsunterzeichnung auf den Prüfstand stellen und sich nicht auf den einen Bereich konzentrieren, den Sie bereits kennen.
Fünf Fehlerbereiche – die Checkliste zur Risikominimierung
- ✔Das Bauteil ist nicht für die Zuführung ausgelegt. Dieser Bereich wird am häufigsten übersehen. Besteht das Bauteil das Gate zur Zuführbarkeit nicht, kann keine Maschine das ausgleichen. Ändern Sie zuerst das Bauteil.
- ✔Integration von Steuerungstechnik und Sicherheit. Laut OSHA sind Programmier-, Schnittstellen- und Steuerungsfehler die Ursache unerwarteter Roboterbewegungen. Verriegelungen, Lichtvorhänge und sichere Zustände müssen von Anfang an Teil der Konstruktion sein – nicht erst nachträglich ergänzt werden.
- ✔Keine zuverlässige Fehlerbehebung oder Interoperabilität. Eine Maschine, die eine fehlerhafte Zuführung nicht erkennt und behebt oder nicht mit Ihrem MES kommunizieren kann, ist beim ersten Fehler nicht mehr automatisiert. Legen Sie die Fehlerbehandlung und die Datenschnittstelle fest.
- ✔Unkontrollierte Ausweitung des Projektumfangs. Ein wachsender Projektumfang ist eine der Hauptursachen für Kostenüberschreitungen. Allgemeine Projektdaten zeigen, dass 85 % der Projekte mit einer solchen Ausweitung ihr Budget überschreiten; im Durchschnitt beträgt die Überschreitung 27 %. Arbeiten Sie mit einem Vertrag in klar definierten Phasen und formellen Änderungsaufträgen.
- ✔Zu ungenau spezifizierte Toleranzen der Eingangsteile. Eine Maschine, die auf Toleranzen ausgelegt ist, welche die gelieferten Teile tatsächlich nicht einhalten, produziert mit voller Geschwindigkeit Ausschuss. Legen Sie die Grenzwerte für die Eingangsteile in der Spezifikation fest.
Allen fünf Bereichen liegt dasselbe Muster zugrunde: Der teuerste Fehler bei der Montageautomatisierung ist, sich auf eine Anlagenarchitektur festzulegen, bevor Bauteil, Steuerungskonzept und Abnahmekriterien geprüft wurden – und die Lücke erst nach dem Bau der Maschine zu entdecken. Schon eine kurze, ehrliche Konzept- und DFM-Prüfung ist die günstigste Absicherung, die Sie bekommen können. Genau deshalb legt ZEUEE Zykluszeit, Genauigkeit und Ausbeute vor Baubeginn vertraglich fest – auf der Seite zur kundenspezifischen Montagemaschine erfahren Sie, wie diese Abnahme strukturiert ist.
Branchenausblick: Wohin sich die kundenspezifische Montageautomatisierung entwickelt (2026 und darüber hinaus)
Die kurzfristigen Aussichten sind uneinheitlich, und das ist für den richtigen Zeitpunkt eines Projekts relevant. Der Bericht World Robotics 2025 des IFR zeigt, dass die Installationen von Industrierobotern 2024 in Europa, Nord- und Südamerika sowie den Vereinigten Staaten tatsächlich zurückgingen – der Trend verläuft also nicht einfach stetig nach oben. Hinter diesem zyklischen Rückgang bleibt der strukturelle Treiber jedoch unverändert: Arbeitskräftemangel und die Rückverlagerung der Produktion lassen die Automatisierung auch Aufgaben übernehmen, für die sie früher nicht eingesetzt wurde. Das gilt besonders für die Fertigung mit vielen Varianten und kleinen Stückzahlen, für die fest ausgelegte Zuführsysteme nie geeignet waren.
Daraus ergeben sich zwei Veränderungen, die beide Einfluss auf Ihre Spezifikation haben. Erstens ersetzen flexible, bildverarbeitungsgestützte Zuführsysteme bei Fertigungslinien mit vielen Varianten zunehmend produktspezifische Wendelförderer, denn bei häufig wechselnden Produkten ist eine Umrüstung per Software schneller als der Umbau eines Fördertopfs.
Zweitens werden Steuerungen intelligenter: „Physical AI“ und Verfahren, die aus Demonstrationen lernen, tauchen inzwischen in erteilten Patenten wie US 2023/0086122 auf und senken allmählich die Programmier- und Umrüstkosten, die Automatisierung bei kleinen Stückzahlen bislang unwirtschaftlich machten. Die praktische Konsequenz für eine Ausschreibung 2026: Fragen Sie Anbieter nach der Umrüstzeit je Produktvariante sowie nach dem Verhalten der Maschine bei der Fehlerbehebung und an der Datenschnittstelle – nicht nur nach der maximalen Ausbringung pro Minute. Ja, der Markt ist groß und wächst im Laufe des Jahrzehnts, doch das ist nur der Hintergrund. Entscheidend ist die Flexibilität, und diese müssen Sie spezifizieren, statt darauf zu warten.
FAQ: Fragen zu kundenspezifischen Montagemaschinen
F: Was ist eine kundenspezifische Montagemaschine?
Antwort anzeigen
Eine kundenspezifische Montagemaschine ist eine Automatisierungsanlage, die für ein bestimmtes Produkt, seine Bauteile, die Zykluszeit und die Toleranzen ausgelegt ist. Bei einer Katalogmaschine müsste sich dagegen das Bauteil an die Maschine anpassen. Die Anlage vereint Zuführung, Werkstückaufnahme, Fügen oder Dosieren, Bildverarbeitungsprüfung und SPS-Steuerung in einer Maschine, die auf den Montageprozess abgestimmt ist. Maschinenbauer setzen sie ein, wenn Standardanlagen eine Anpassung des Bauteils an das Werkzeug erfordern würden oder die manuellen Arbeitskosten für eine Skalierung zu hoch werden.
F: Worin besteht der Unterschied zwischen einer kundenspezifischen und einer automatisierten Montagemaschine?
Antwort anzeigen
Eine automatisierte Montagemaschine montiert Bauteile, ohne dass bei jedem Arbeitsschritt ein Bediener vor Ort stehen muss. Kundenspezifisch bedeutet, dass die Maschine für Ihr bestimmtes Produkt und dessen Montagesequenz entwickelt wurde und kein standardisiertes Katalogmodell ist. Fast jede kundenspezifische Montagemaschine ist automatisiert, aber viele automatisierte Maschinen sind Standardmodelle und keine Sondermaschinen.
F: Woher weiß ich, ob sich mein Bauteil automatisieren lässt?
Antwort anzeigen
Ihr Bauteil ist für die Automatisierung geeignet, wenn es das Gate zur Zuführbarkeit besteht. Es muss sich einzeln aus einer Schüttgutmenge entnehmen, anhand eines physischen Merkmals statt mit dem menschlichen Auge ausrichten und in jedem Zyklus gleich in einer Werkstückaufnahme positionieren lassen. Wenn es sich verheddert, ineinander verhakt oder keine Asymmetrie aufweist, an der sich ein Zuführsystem orientieren kann, erschwert es die Automatisierung. Meist lässt sich das durch eine kleine Änderung am Design beheben, etwa durch eine zusätzliche Rippe, Fläche oder Kerbe, bevor die Maschine gebaut wird.
F: Was ist der häufigste Grund für die unzureichende Leistung einer kundenspezifischen Montagemaschine?
Antwort anzeigen
Die Zuführung – viel häufiger als der Fügevorgang. Ein Press- oder Dosierkopf, der einwandfrei funktioniert, steht trotzdem jedes Mal still, wenn sich das vorgeschaltete Zuführsystem verklemmt oder falsch zuführt. Danach folgen Fehler bei der Steuerungs- und Sicherheitsintegration sowie eine fehlende zuverlässige Fehlerbehebung.
F: Wie lange dauert die Entwicklung und der Bau einer kundenspezifischen Montagemaschine?
Antwort anzeigen
Kleine Fertigungszellen benötigen vom Auftrag bis zum Probelauf typischerweise 12–20 Wochen. Große schlüsselfertige Systeme benötigen 36–52 Wochen oder länger, auch bei inländischen Maschinenbauern, da die einzelnen Stationen nacheinander gebaut und optimiert werden. Details zur Lieferzeit finden Sie auf der Seite zur kundenspezifischen Montagemaschine.
F: Welche Anlagenarchitektur ist die richtige für mich: Rundtakttisch, Linearsystem oder Roboter?
Antwort anzeigen
Ausgangspunkt ist die Taktzeit: die verfügbare Produktionszeit geteilt durch den Bedarf. Bei einem Takt von weniger als etwa 8 s ist in der Regel eine Rundschalttisch- oder Lineartransfermaschine mit parallelen Stationen erforderlich, da ein einzelner Roboter physisch nicht mithalten kann. Ein Takt von 10–30 s eignet sich für eine Roboterzelle, die auch bei einem hohen Produktmix und schnellen Umrüstungen Vorteile bietet. Viele reale Anlagen sind Hybridlösungen. Prüfen Sie daher Ihre eigenen Zahlen mit dem Rechner zur Bewertung der Anlagenarchitektur von ZEUEE.
F: Welche Normen gelten für die Abnahme einer Montagemaschine?
Antwort anzeigen
Bei der Abnahme werden üblicherweise die Prozessfähigkeit (Cpk mindestens 1.33, bei sicherheitskritischen Anwendungen 1.67) und die OEE (85 % als Spitzenwert) herangezogen. Die Werte werden im Factory Acceptance Test nachgewiesen. Die Positioniergenauigkeit von Robotern wird anhand von ISO 9283 bewertet. Vereinbaren Sie daher vor dem Bau die genauen Werte und nehmen Sie sie in den Vertrag auf.
Über diesen Leitfaden
Dieser Leitfaden beschreibt, wie ZEUEE kundenspezifische Montagemaschinen für Fertigungslinien für Steckverbinder, Anschlusskontakte, Düsen und Konsumgüter entwickelt. Diese Anlagen sind seit 2005 in mehr als 30 Ländern im Einsatz; die Arbeit wird durch 150+ Patente und die Zertifizierung nach ISO 9001:2015 gestützt. Die Angaben zu Teilezuführung, Werkstückaufnahme und Abnahme stammen von Maschinen, die ZEUEE ausgeliefert hat, nicht aus einer Broschüre. Geprüft vom technischen Team von ZEUEE.
Quellen und Referenzen
- Konstruktion für Fertigung und Montage (Modul 3D) — U.S. Department of Energy
- Automatisierte Analyse der Fertigungsgerechtheit: ein Überblick — NIST
- Beschäftigung und Löhne: Montage- und Fertigungsberufe (51-2090) — U.S. Bureau of Labor Statistics
- Technisches Handbuch: Industrieroboter und Sicherheit von Robotersystemen — OSHA
- ISO 9283:1998 — Industrieroboter — Leistungskenngrößen — ISO
- Taktzeit — Lean Enterprise Institute
- Bauteile für die Automatisierung auslegen — ASSEMBLY Magazine
- US-Patent 6.056.108 — Impulsbasiertes, flexibles Teilezuführsystem — USPTO
- World Robotics 2025, Kurzbericht zu Industrierobotern — International Federation of Robotics
Verwandte Artikel
- Leitfaden zu automatisierten Montagemaschinen — Anlagenarchitekturen und Durchsatz
- Leitfaden zu Steckverbindermontagemaschinen — Präzisionslinien zum Einsetzen von Kontaktstiften
- Leitfaden zu Kabelmontagemaschinen — Aufbau und Auswahl von Fertigungslinien für die Kabelverarbeitung
- Crimpmaschine für Steckverbinder — Typen, Auswahl und Qualität
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





