Kontaktieren Sie Zeyu lntelligent Industrial Company

Anwendungen
Montagemaschinen für Telekommunikations-Steckverbinder und automatisierte Steckverbindermontagesysteme
Eine Montagemaschine für Telekommunikations-Steckverbinder von ZEUEE automatisiert das Zuführen, Einsetzen, Einpressen und Prüfen von Kupfer-, RF- und modularen Steckverbindern wie RJ45/Modular Jacks, Board-to-Board-, IDC- und Koaxial/RF-Steckverbindern. Dabei handelt es sich um Fertigungslinien für Kupfer- und RF-Steckverbinder, nicht um Anlagen zum Polieren von Glasfaser-Stirnflächen. Wir entwickeln, bauen und zertifizieren jede Linie passend zu Ihrem Steckverbinder und Ihrem Produktionsvolumen.
Angebot anfordern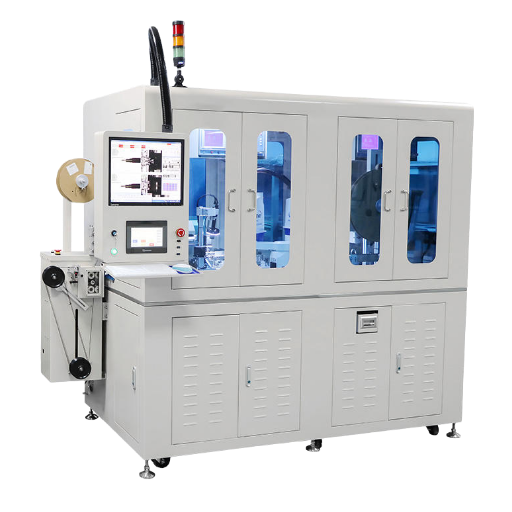
Lösungsübersicht
40-45
Stück/min Durchsatz (konfigurationsabhängig)
±0,1 mm
CCD-gestützte Positionierung (auf Basis von ISO 9283)
100%
Inline-Bildverarbeitung und Prüfung der Einpresskraft
3 Ausbaustufen
halbautomatisch, Einzelstation, Mehrstationenanlage oder vollautomatischer Rundtaktautomat
ISO 9001
:2015-konforme Fertigung · CE · 150+ Patente
20 Jahre
Automatisierung · Export in 30+ Länder
Warum die manuelle Montage von Telekommunikations-Steckverbindern bei Stückzahl und Ausbeute an ihre Grenzen stößt
FERTIGUNGSENGPASS
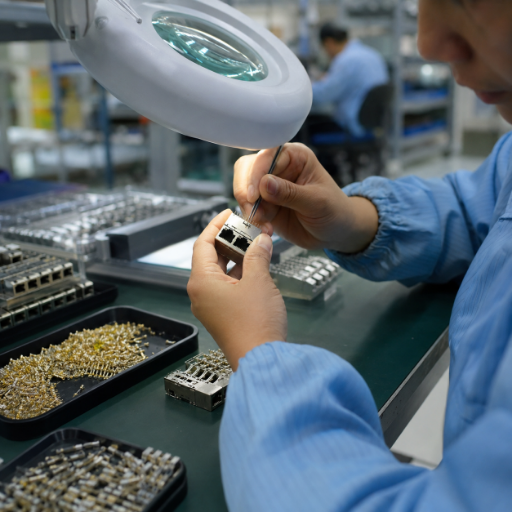
Bei der manuellen Montage von Telekommunikations-Steckverbindern lässt sich die Leistungsgrenze auch mit noch so vielen Überstunden nicht überwinden. Ein erfahrener Bediener, der Kontakte in ein RJ45- oder Board-to-Board-Gehäuse einsetzt, bewältigt einige hundert Steckzyklen pro Stunde. Doch mit zunehmender Ermüdung steigt die Zahl der Fehler: Kontakte werden falsch eingesetzt, Kontaktstifte verbogen, Kontakte um eine Position versetzt oder Gehäuse nicht bündig eingesetzt. Bei den Stückzahlen der Telekommunikationsbranche führen solche Fehler zu Reklamationen aus dem Feld – bei Verbindungen, über die laufender Datenverkehr abgewickelt wird. Viele Betriebe unterschätzen die tatsächlichen Kosten, denn die Vollkosten für Arbeitskräfte (Lohn plus Sozialleistungen, Lohnnebenkosten, Schulung und Fluktuation) betragen das 1.3 to 1,6 times des Grundlohns. In den meisten ROI-Kalkulationen werden die Lohnvollkosten manueller Arbeit um 30 to 60 percent unterschätzt.
MECHANISIERUNG DES SYSTEMS
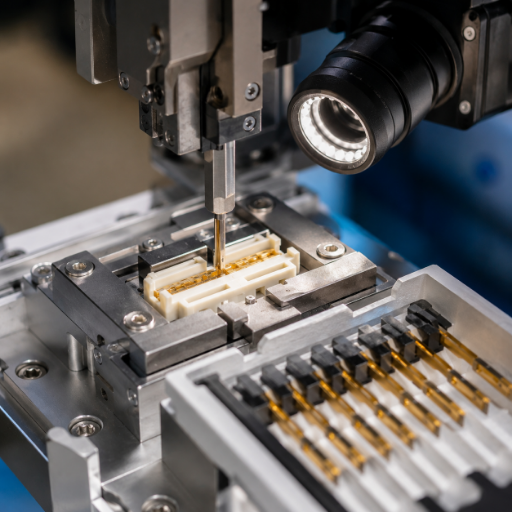
Eine Montagemaschine für Telekommunikations-Steckverbinder beseitigt diese Leistungsgrenze, indem sie Kontaktzuführung, Einsetzen, Einpressen und Prüfung auf einer indexierten Plattform mechanisiert. Der mechanische Ablauf ist unkompliziert: Ein Zuführsystem richtet die Kontakte aus, ein Servo- oder Pneumatikkopf setzt sie mit kontrollierter Tiefe ein, und eine CCD-Kamera prüft Vorhandensein und Position, bevor das Bauteil weitertransportiert wird. Dieselbe Logik aus Einsetzen und Prüfen ist in Automatisierungspatenten seit Jahrzehnten dokumentiert (siehe USPTO US4202092A, automatische Teile-Einsetzmaschine). Das Ergebnis ist eine gleichbleibende Erstpass-Ausbeute, die auch ein ausgeruhter Bediener nicht zuverlässig erreicht, sowie ein Durchsatz, der über jede Schicht hinweg konstant bleibt. Im Folgenden zeigen wir, wie wir die Maschine auf Ihren Steckverbinder auslegen, ihre Leistung anhand von Daten nachweisen und die tatsächlichen Abwägungen vor dem Kauf offenlegen.
LEISTUNGSFÄHIGKEIT UND AUSBEUTE
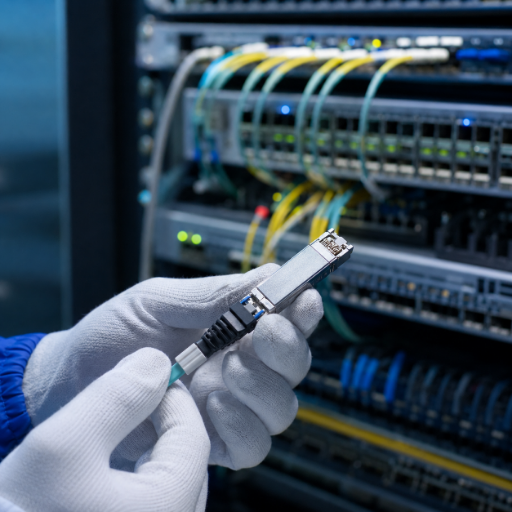
ZEUEE entwickelt Maschinen dieser Kategorie seit 20 Jahren. Der strukturelle Grund, warum eine manuelle Fertigungslinie versagt, ist Ermüdung, nicht mangelnde Kompetenz. Deshalb dimensioniert ZEUEE die Fertigungszelle anhand Ihrer tatsächlichen Fehlerquote und zertifiziert sie nach ISO 9001, statt mit einem Branchendurchschnitt von 40 % zu kalkulieren. Für Telekommunikationsanbieter besteht das eigentliche Risiko in einem fehlerhaften Kontakt, der eine aktive Verbindung beeinträchtigt. Genau dieses Risiko schließen die Prozesslösungen von ZEUEE aus.
Montagemaschinen von ZEUEE für Telekommunikations-Steckverbinder: Konfigurationen und Durchsatz
Wir fertigen drei Anlagenkonzepte, denn die ehrliche Antwort auf die Frage „Soll ich automatisieren?“ lautet: „Automatisieren Sie die Schritte, die Ihr Produktionsvolumen rechtfertigt.“ Bei kleinen Stückzahlen und vielen Varianten ist eine vollrobotergestützte Fertigungslinie wirtschaftlich nicht tragbar. Abgewogen werden müssen Investition und Umrüstaufwand gegenüber der tatsächlich produzierten Stückzahl – und ZEUEE behauptet nichts anderes. Unsere halbautomatischen Einzelstationszellen sind genau dafür ausgelegt, dass ein Betrieb mit vielen Varianten eine Vorrichtung in wenigen Minuten wechseln und mehrere Steckverbindervarianten in einer Schicht fertigen kann. Bei Steckverbindern mit hohen Stückzahlen empfiehlt sich dagegen eine Mehrstationenanlage oder eine vollautomatische Rundtaktplattform.
Die folgenden Referenzdaten beziehen sich auf bereits installierte Fertigungszellen von ZEUEE (zum Beispiel die Düsenstation der PZ01-Klasse mit 40-45 Stück/min und die Steckverbinderlinie der MY0728-Klasse mit etwa 35 Stück/min, die 25-30 manuelle Bediener ersetzt). Die Werte werden anhand der Fertigungsunterlagen bestätigt und beim Angebot für Ihr Bauteil festgelegt.
Übersicht der ZEUEE-Fertigungstakte für Telekommunikations-Steckverbinder
| Steckverbinderfamilie | Maschinenkonfiguration | Durchsatz (Stück/min) | Positioniergenauigkeit | Inline-Bildverarbeitung/Kraftprüfung | Ersetzte Bediener |
|---|---|---|---|---|---|
| RJ45/Modular Jack | Halbautomatische Einzelstation | 20-30 | ±0,1 mm | CCD-Prüfung von Vorhandensein und Kontaktstiftlänge | 2-3 |
| RJ45/Modular Jack | Indexierte Mehrstationenanlage | 40-45 | ±0,1 mm | CCD-Prüfung und Einpresskraftmessung | 6-8 |
| Board-to-Board-Steckverbinder | Halbautomatische Fertigungszelle | 18-28 | ±0,08 mm | CCD-Koplanaritätsprüfung | 2-3 |
| Board-to-Board-Steckverbinder | Vollautomatischer Rundtakttisch | 40-60 | ±0,08 mm | CCD, Kraftprüfung und Data-Matrix | 10-12 |
| IDC-Steckverbinder | Halbautomatische Presszelle | 20-30 | ±0,1 mm | CCD-Prüfung der Einpresstiefe | 2-4 |
| IDC-Steckverbinder | Mehrstationenanlage | 35-45 | ±0,1 mm | CCD- und Kraftüberwachung | 6-9 |
| Koaxial-/RF-Steckverbinder | Halbautomatische Drehmomentzelle | 15-25 | ±0,05 mm | CCD-Prüfung und Drehmomentkontrolle | 2-3 |
| Koaxial-/RF-Steckverbinder | Vollautomatischer Rundtakttisch | 30-45 | ±0,05 mm | CCD, Drehmoment und Bildverarbeitung | 8-10 |
| Hybrid-Steckverbinder für Strom- und Signalübertragung | Vollautomatische Inline-Anlage | 25-40 | ±0,1 mm | Mehrfach-CCD-Station | 8-12 |
| Einsetzen einzelner Kontakte und Kontaktstifte | Hochgeschwindigkeitseinsetzen | 500-700 Kontaktstifte/min | ±0,05 mm | Überwachung der Einpresskraft | 3-5 |
Die Durchsatzbereiche basieren auf ZEUEE-Referenzzellen sowie veröffentlichten Taktraten von Rundtakt- und Einsetzanlagen der Branche. Die genauen Werte werden beim Angebot anhand Ihrer Steckverbindergeometrie, Kontaktanzahl und Toleranzen festgelegt. Die Positioniergenauigkeit wird auf Basis der Pose industrieller Roboter gemäß ISO 9283 angegeben (ISO 9283).
Orientierungshilfe zur Auswahl der passenden Montagezelle
Vier Fragen bestimmen die Auslegung der Fertigungslinie: (1) Jahresvolumen je Steckverbinder, (2) Anzahl der Varianten auf der Linie, (3) Toleranz und Kontaktanzahl, (4) Prüfanforderungen (nur Vorhandensein oder Rückverfolgbarkeit von Kraft/Drehmoment). Ein hohes Volumen bei einer Variante spricht für einen vollautomatischen Rundtakttisch. Bei mittlerem Volumen und vielen Varianten eignet sich eher eine halbautomatische Anlage mit Schnellwechselvorrichtungen. Enge RF-Toleranzen mit Kraft-Rückverfolgbarkeit erfordern eine zusätzliche Überwachungsstation. Wir legen die Anlage gemeinsam mit Ihnen aus, statt die größte Plattform zu verkaufen. Das unten verlinkte Konfigurationstool folgt derselben Logik.
Anwendungen in der Telekommunikation
Steckverbindertypen dieser Fertigungslinien: RJ45/Modular, Board-to-Board, IDC, Koaxial/RF
In der Telekommunikation kommt nicht nur ein Steckverbindertyp zum Einsatz. Die Fehler, die es zu vermeiden gilt, sind je nach Steckverbinderfamilie verschieden: etwa ein hoher Rückflussverlust bei einem nicht mittig ausgerichteten Koaxialkontaktstift, ein Wackelkontakt bei einem Board-to-Board-Mezzanin-Steckverbinder oder eine IDC-Verbindung, deren Schneidklemme die Isolierung nicht durchdrungen hat. Eine automatische Montagemaschine für Steckverbinder lohnt sich nur, wenn Zuführung, Einsetzen und Prüfung auf die jeweilige Fehlerart abgestimmt sind. Im Folgenden ordnen wir die Anwendungen nach Steckverbinderfamilien. Käufer suchen häufig nach Fertigungslinien für Board-to-Board-, IDC- und Koaxial/RF-Steckverbinder, und für jede gelten andere Fertigungsverfahren.
Übersicht der Telekommunikations-Steckverbinderfamilien
| Familie | Typischer Einsatz in der Telekommunikation | Entscheidender Montageschritt | Prüfung | Verfahren von ZEUEE |
|---|---|---|---|---|
| RJ45/Modular Jack | Ethernet, PoE/PoE+, 2.5G-10GBASE-T | Kontaktbestückung mit 8 Kontakten und Federkontakten | Prüfung auf vorhandene Kontakte und Kontaktstifthöhe | Indexierte Zuführung und CCD-Prüfung, SMD-gerechte Handhabung |
| Board-to-Board-Steckverbinder | Mezzanin- und Linecard-Stapelverbindungen | Koplanarität der Doppelreihen | CCD-Koplanaritätsprüfung und Kontrolle der Einpresstiefe | Einpressen nach dem Prüfprinzip der IEC 60352-5 sowie Kraftprüfung |
| IDC (Schneidklemmtechnik) | Flachbandkabel, Telco-Schneidklemmtechnik, Telco-/Standardkabel | Eindringen der Schneidklemme durch die Isolierung | CCD-Prüfung der Einpresstiefe | Servopresse mit Tiefensteuerung |
| Koaxial/RF | Antenne, RF-Zuführung, Signalverstärker | Koaxialität des Mittelkontaktstifts und Drehmoment | Drehmomentkontrolle und CCD-Prüfung | Drehmomentzelle mit Bildverarbeitung zur Koaxialitätsprüfung |
| Hybrid-Steckverbinder für Strom- und Signalübertragung | Basisstation, Stromversorgung über Datenleitung | Gemischte Einsetzfolge von Kontakten | Mehrere CCD-Kameras je Kontaktbereich | Inline-Mehrstationenanlage |
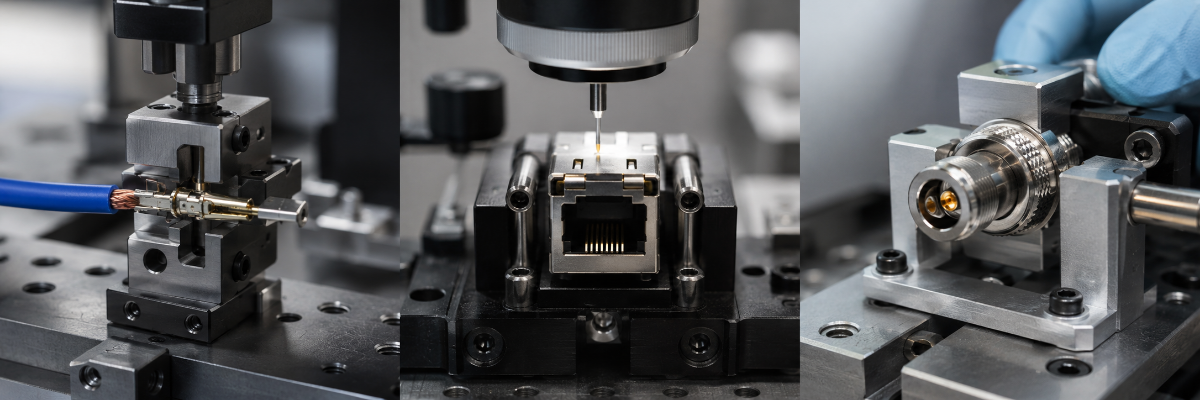
Bei gecrimpten Kontakten wird die Fertigungslinie nach den Prüfprinzipien der IEC 60352-2:2024 ausgelegt (lötfreie Crimpverbindungen, Litzenleitungen von 0,05-10 mm²; die Norm schließt das Crimpen von Koaxialkabeln ausdrücklich aus. Deshalb setzen unsere RF-Fertigungszellen stattdessen auf ein Verfahren mit Drehmoment- und Koaxialitätsprüfung). Für Pinbelegung und Signalintegrität bei Ethernet/PoE gelten die Normen der IEEE 802.3-Familie. Das Einsetzen von Anschlusskontakten in ein Gehäuse ist seit Langem in Patenten zur Steckverbinderautomatisierung beschrieben, etwa in US5740602A. Eine Unterzelle zur Kontaktstiftbestückung übernimmt das Einsetzen einzelner Kontakte, wenn eine Steckverbinderfamilie lose Kontaktstifte statt vorbestückter Streifen erfordert.
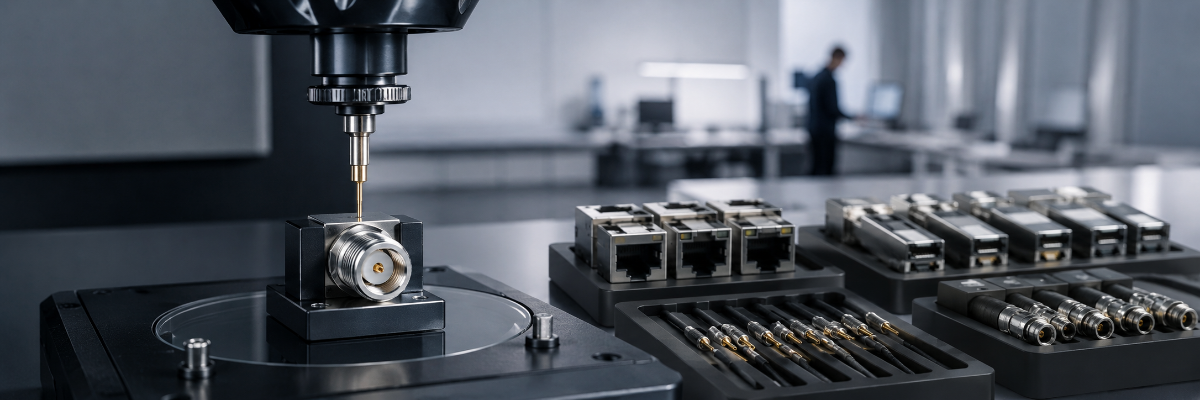
Da jede Steckverbinderfamilie anders ausfällt, entwickelt ZEUEE für jede ein eigenes Fertigungsverfahren: eine Maschine zur Steckverbindergehäusemontage für bestückte Modular Jacks und eine Fertigungszelle zur Kabelmontage, wenn der Kontakt bereits am Kabel angebracht ist. ZEUEE behauptet nicht, dass eine universelle Plattform für alle Anwendungen passt. Genau diese ehrliche Einschränkung ermöglicht ZEUEE, bei RF-Verbindungen eine Koaxialität von ±0,05 mm einzuhalten. Bei einer universellen Fertigungslinie besteht dagegen bei bis zu 15 % der Bauteile ein reales Risiko von Fehlern, die zu erhöhten Rückflussverlusten führen.
Vergleichende Analyse
Automatisierte und manuelle Steckverbindermontage im Vergleich: Durchsatz, Ausbeute und Arbeitsaufwand
Nichts schwächt eine Argumentation im Angebot schneller als Angaben wie „hoch/mittel/niedrig“. Hier finden Sie die Zahlen, die in eine Amortisationsrechnung einfließen – mit der manuellen Montage als Vergleichsbasis aus dem Betriebsalltag. Verglichen wird die heute manuell gefertigte Variante desselben Steckverbinders. Der Vorteil liegt nicht nur in der höheren Geschwindigkeit, sondern auch in der geringeren Fehlerquote, die Garantie- und Nacharbeitskosten verursacht.
Branchenvergleich
Unabhängige Studien zur Automatisierung beziffern die Verringerung qualitätsbedingter Fehler auf nahezu 90 % und den Durchsatzanstieg auf rund 40 %, wenn manuelle Stationen auf eine indexierte Automatisierung umgestellt werden. Ausschuss und Garantieaufwand sind üblicherweise nach den Arbeitskosten der zweitgrößte Werttreiber (siehe Systeme zur automatisierten Montage und Prüfung, z. B. EP0729047B1).
Vergleich der Montageleistung
| Kennzahl | Manueller Montageplatz | Halbautomatische Anlage von ZEUEE | Vollautomatischer Rundtakttisch von ZEUEE |
|---|---|---|---|
| Durchsatz (RJ45-Klasse) | 4-8 Stück/min | 20-30 Stück/min | 40-45 Stück/min |
| Erstpass-Ausbeute (typisch) | 96-98% | 99.0-99.5% | 99.3-99.7% |
| Bediener je Fertigungslinie | 6-10 | 1-2 | 1 |
| Prüfung der Einpresskraft | keine | je Bauteil (optional) | je Bauteil, protokolliert |
| Umrüsten (Variantenwechsel) | Minuten (manuell) | 5-15 min für den Vorrichtungswechsel | 20-40 min für den Werkzeugwechsel |
| Fehlererkennung | visuelle Prüfung am Linienende | Inline-CCD-Prüfung | Inline-CCD-Prüfung mit Data-Matrix-Rückverfolgbarkeit |
Die Angaben zum Umrüsten zeigen den Vorteil der halbautomatischen Fertigungszelle gegenüber dem Rundtakttisch bei häufigen Variantenwechseln – genau deshalb führen wir sie weiterhin im Sortiment. Diese Abwägung legen wir Kunden mit vielen Produktvarianten in der EU und den USA offen, statt einen Rundtakttisch zu verkaufen, der zwischen kurzen Fertigungsläufen stillsteht.
Bewährt in der Steckverbinderfertigung von OEMs
Ein internationaler Käufer zögert bei einem chinesischen Automatisierungsanbieter selten wegen des Preises. Entscheidend ist, ob die Maschine drei Jahre lang im Zweischichtbetrieb zuverlässig läuft, weit entfernt vom Hersteller. Unsere Antwort sind unsere Kundenreferenzen und die zugrunde liegenden Fertigungsstandards. Seit mehr als twenty years und mit über 10.000 delivered cases ist ZEUEE-Anlagentechnik bei OEMs für Steckverbinder und Elektronik im Einsatz, darunter TE, Sumitomo, Corning (USA) und Foxconn sowie AVIC, GAC, LEGO, SONY und TCL – Unternehmen, die ihre Lieferanten vor der Bestellung prüfen. Die Positioniergenauigkeit dieser Fertigungslinien liegt im durch CCD-Steuerung geführten Bereich von ±0,1 mm auf Basis der Pose nach ISO 9283 (ISO 9283). Die Inline-Bildverarbeitung prüft Steckverbinderkontakte in deutlich weniger als einer Minute und erreicht Werte im Einklang mit der in der Fachliteratur dokumentierten Erkennung von ±0.005 inch (±0,13 mm) bei der Prüfung von Kontaktstiften mit Kamera und Kuppelbeleuchtung.
Ein fehlerhafter Steckverbinder kann eine aktive Telekommunikationsverbindung unterbrechen, und Reklamationen aus dem Feld sind teuer. Deshalb protokolliert jede von ZEUEE gelieferte Fertigungszelle die Einpresskraft für jedes Bauteil. So sinkt die Fehlerquote im Vergleich zu einem manuellen Montageplatz um etwa 90 %. International wechseln Kunden vor allem wegen nicht belegter Zuverlässigkeit den Lieferanten, nicht wegen des Preises. Deshalb belegt ZEUEE die Leistungsfähigkeit mit überprüfbaren OEM-Referenzen und 20 Jahren Fertigungsdokumentation nach ISO 9001.
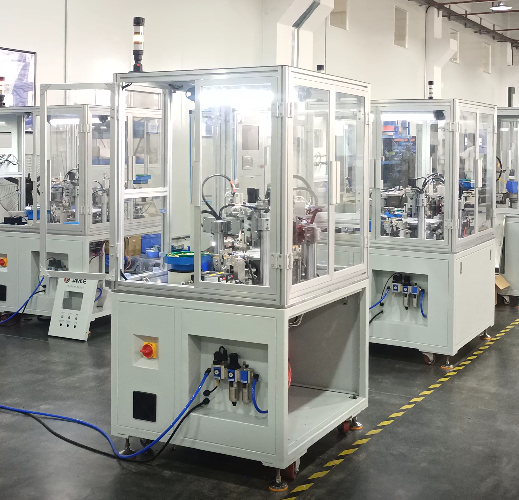
Wir veröffentlichen keinen pauschalen ROI-Prozentsatz, denn der tatsächliche Wert hängt von Ihrer Lohnbasis und Anlagenverfügbarkeit ab. Wir können jedoch einen wesentlichen Hebel aufzeigen: Eine Mehrstationenanlage für RJ45-Steckverbinder, die 6-8 Bediener ersetzt, reduziert den Personalbedarf der Fertigungszelle um etwa 6-8 Arbeitskräfte zu Vollkosten. Da die Lohnvollkosten das 1,3-1,6× des Grundlohns betragen, fällt diese Einsparung höher aus, als eine Kalkulation allein auf Basis des Grundlohns ergibt. Veröffentlichte Studien zur Automatisierung nennen eine typische Amortisationsdauer von 12-18 months (bei Vollkostenmodellen 18-30 months) und jährliche Einsparungen von 25-45 % der Installationskosten, hauptsächlich durch geringeren Personalbedarf und rund 90 % weniger Fehler. Tragen Sie Ihren Lohnsatz und Ihr Produktionsvolumen in die Spalte „Ersetzte Bediener“ der obigen Übersicht der Fertigungstakte ein, um Ihre Amortisationsdauer einzugrenzen.
„Wir liefern nicht den größten Rundtakttisch, den wir bauen können. Bei einer Telekommunikations-Fertigungslinie mit vielen Produktvarianten haben wir einem Kunden zu einer halbautomatischen Zelle mit zwei Vorrichtungen geraten, weil die Rechnung zum Umrüsten für dessen Auftragsbestand besser ausfiel als die Rechnung zum Durchsatz. Die Maschine amortisiert sich, wenn sie zum Produktionsvolumen passt. Diese Entscheidung treffen unsere Applikationsingenieure, bevor ein Angebot erstellt wird.“
ZEUEE-Entwicklungsteam, Abteilung für Sonderautomatisierung
Zertifizierungen, Fertigungsstandards und Kernkomponenten
Ein Zertifikat, das Käufer nicht überprüfen können, ist wertlos. Dieser Abschnitt enthält Nachweise statt bloßer Schlagwörter. ZEUEE fertigt nach einem Qualitätsmanagementsystem gemäß ISO 9001:2015 (ISO 9001:2015), trägt die CE-Kennzeichnung für den EU-Markt und verfügt über die Qualifikationen National High-Tech Enterprise und SRDI (spezialisiert und verfeinert/„Sp-Inn“), gestützt durch 150+ Patente (32+ Erfindungspatente, 68+ Gebrauchsmuster). Der Fertigungsstandard ist ebenso wichtig wie das Zertifikat: Das Crimpen von Kontakten wird gemäß IEC 60352-2:2024 entwickelt und geprüft, das Einpressen von Board-to-Board-Steckverbindern gemäß IEC 60352-5, und die Positioniergenauigkeit von Robotern wird nach ISO 9283 spezifiziert (ISO 9283). Die Kernsysteme stammen von Markenherstellern und lassen sich weltweit warten: Mitsubishi-SPS-Steuerung, SMC-Pneumatik, THK-Linearführungen und CCD-Bildverarbeitung. So sind Ersatzteile nicht auf eine einzige Bezugsquelle beschränkt.










01/10
Nachweise im Überblick
ISO 9001:2015
CE-Kennzeichnung
National High-Tech Enterprise
SRDI (Sp-Inn) Enterprise
150+ Patente
Mitsubishi · SMC · THK · CCD
Konformität und Risikokontrolle
Ein Zertifikat, das ein Käufer nicht überprüfen kann, stellt ein verborgenes Risiko dar. ZEUEE hat erlebt, dass Einkaufsteams Lieferanten ablehnten, weil bei einem Audit das ISO-Zertifikat nicht vorgelegt werden konnte. Ein nicht bestandenes Audit kann einen Produktionsstart um 60 to 90 days verzögern. Deshalb veröffentlicht ZEUEE überprüfbare Angaben – Fertigung nach ISO 9001:2015, CE, 150+ Patente und 20 Jahre Dokumentation in 30+ Ländern – statt bloßer Schlagwörter.
Einkauf: Lieferzeit, kundenspezifische Ausführung, Preisstaffelung und Kundendienst
Enttäuschungen nach dem Kauf entstehen in dieser Kategorie fast nie durch den Listenpreis. Lange, nicht offengelegte Lieferzeiten für Ersatzteile schmälern die erwarteten Einsparungen durch Automatisierung. Bei einem Betrieb mit nahezu null Ausfallzeit ist ein lokaler Vor-Ort-Service entscheidend, nicht nur ein niedriger Preis. Deshalb kalkuliert ZEUEE Angebote anhand der tatsächlichen Kostentreiber und Risiken, statt einen Preis aus der Luft zu greifen. Der strukturelle Grund, warum eine günstige Fertigungslinie teuer wird, sind nicht einkalkulierte Ausfallzeiten – und ZEUEE weist sie bereits im Angebot aus.
TCO-Grundsatz
Statt eines irreführenden Listenpreises nennen wir im Folgenden die Punkte, die wir verbindlich im Angebot festhalten. Dazu gehören auch die Bedingungen für Ersatzteile und Service, denn diese bestimmen die Gesamtbetriebskosten.
Die im Angebot zugrunde gelegte Lieferantenqualität lässt sich gemäß ISO 9001 überprüfen. So kann das Einkaufsteam das Qualitätsmanagementsystem auditieren, statt sich auf bloße Aussagen zu verlassen. Die Kosten hängen von der Steckverbinderfamilie, dem angestrebten Durchsatz, der Anzahl der Stationen zur Bildverarbeitung/Kraftprüfung, dem Automatisierungsgrad beim Umrüsten sowie dem Umfang der Validierung und Dokumentation ab. Ein Rundtakttisch für eine Variante und eine halbautomatische Zelle für fünf Varianten sind unterschiedliche Maschinen.
Detailliertes Angebot anhand Ihrer Anwendungsparameter anfordernWerkzeugübersicht für Glasfaser- und Telekommunikationsautomatisierung
Erläuterungen und Spezifikationen
FAQ: Montagemaschinen für Telekommunikations-Steckverbinder
Wie bewältigt die Maschine den Wechsel zwischen unterschiedlichen Steckverbinderspezifikationen?
Bei einer halbautomatischen Fertigungszelle wird durch Wechsel der Vorrichtung und des Programms umgerüstet. Das dauert in der Regel 5-15 Minuten, sodass eine Maschine mehrere Varianten je Schicht fertigen kann. Vollautomatische Rundtaktlinien bieten weniger Flexibilität, dafür aber mehr Geschwindigkeit; der Werkzeugwechsel dauert länger (20-40 Minuten). Wir stimmen das Anlagenkonzept darauf ab, wie viele Varianten auf derselben Linie gefertigt werden. Genau diesen Bedarf ermittelt die obige Orientierungshilfe zur Auswahl der passenden Montagezelle.
Kann das CCD-Bildverarbeitungssystem falsch eingesetzte Kontakte oder Mikroverformungen erkennen?
Ja. Die Inline-CCD-Prüfung kontrolliert das Vorhandensein und die Position der Kontakte sowie deren Einpresstiefe und erkennt Verformungen mit einer Genauigkeit von etwa ±0.005 inch (±0,13 mm). Bei RF-Steckverbindern kommen Prüfungen der Koaxialität und des Drehmoments hinzu. Wenn eine Rückverfolgbarkeit erforderlich ist, protokolliert die Einpresskraftüberwachung jedes Bauteil – so, wie es die Qualitätssicherungsprogramme der Automobilindustrie und Telekommunikationsbranche verlangen.
Welchen Durchsatz erreicht eine Montagemaschine für Telekommunikations-Steckverbinder?
Der Durchsatz hängt von der Konfiguration ab. Eine halbautomatische RJ45-Zelle verarbeitet 20-30 Stück/min, eine indexierte Mehrstationenanlage 40-45 Stück/min und ein vollautomatischer Rundtakttisch bei Bauteilen mit hohen Stückzahlen 40-60 Stück/min. Das Einsetzen einzelner Kontaktstifte erreicht 500-700 Kontaktstifte/min. Entscheidend sind die Kontaktanzahl, die Toleranzen und die Anzahl der Stationen zur Bildverarbeitung oder Kraftprüfung. Diese Werte legen wir anhand Ihrer Steckverbindergeometrie im Angebot fest, statt eine Katalogangabe zu versprechen.
Welche Steckverbinderfamilien lassen sich automatisieren?
RJ45/Modular Jacks, Board-to-Board-, IDC- und Koaxial/RF-Steckverbinder sowie hybride Steckverbinder für Strom- und Signalübertragung. Weitere Informationen finden Sie in der obigen Übersicht der Steckverbinderfamilien.
Ist eine vollautomatische Anlage immer die richtige Wahl?
Nein, und das behaupten wir auch nicht. Bei kleinen Stückzahlen und vielen Varianten ist eine halbautomatische Zelle mit schnellem Umrüsten meist besser geeignet als ein Rundtakttisch.
Mit welcher Lieferzeit und welchem Kundendienst sollte ein internationaler Käufer rechnen?
Die Lieferzeit richtet sich nach dem Fertigungsaufwand und wird im Angebot verbindlich festgelegt. Auch die Kundendienstleistungen stehen im Angebot: eine Ersatzteilliste mit Lieferzeiten für wichtige Komponenten, Ferndiagnose und die regionale Serviceabdeckung an Ihrem Standort. Diese Faktoren bestimmen die Gesamtbetriebskosten über fünf Jahre.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren





