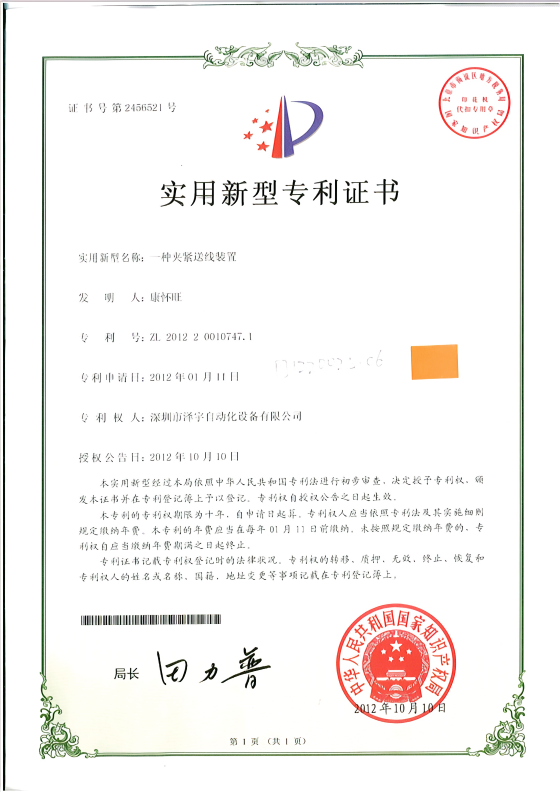
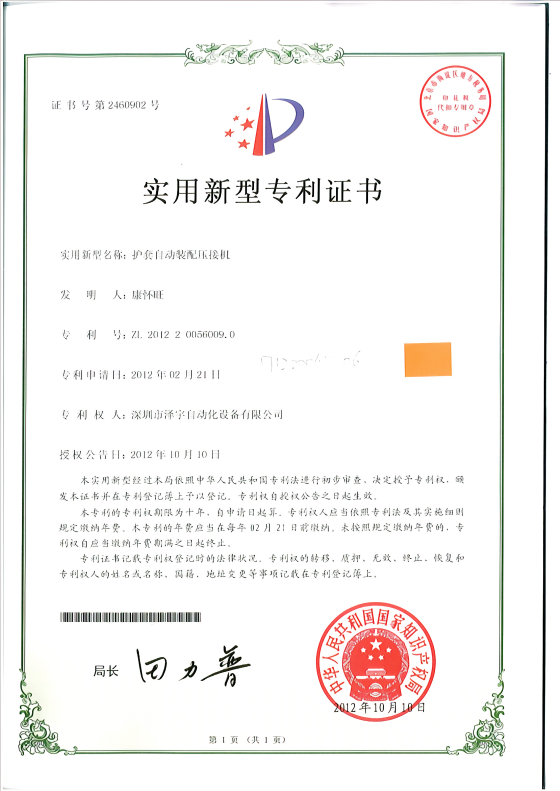
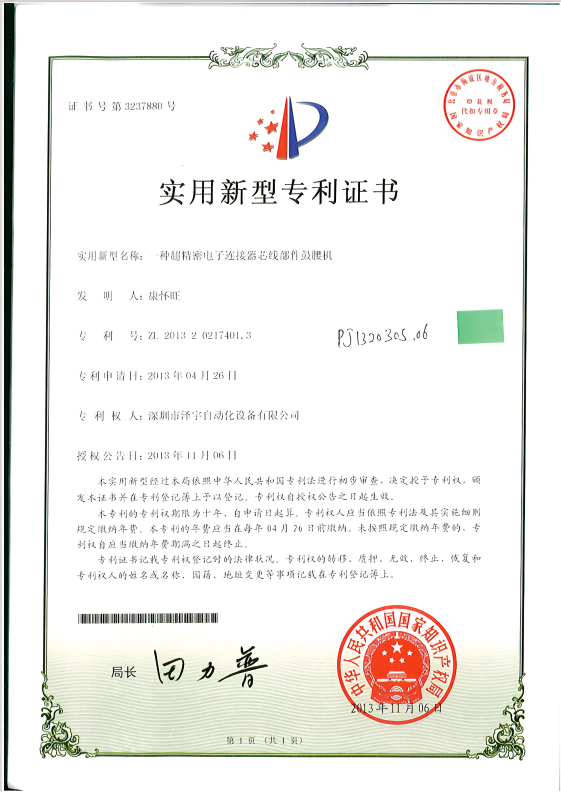
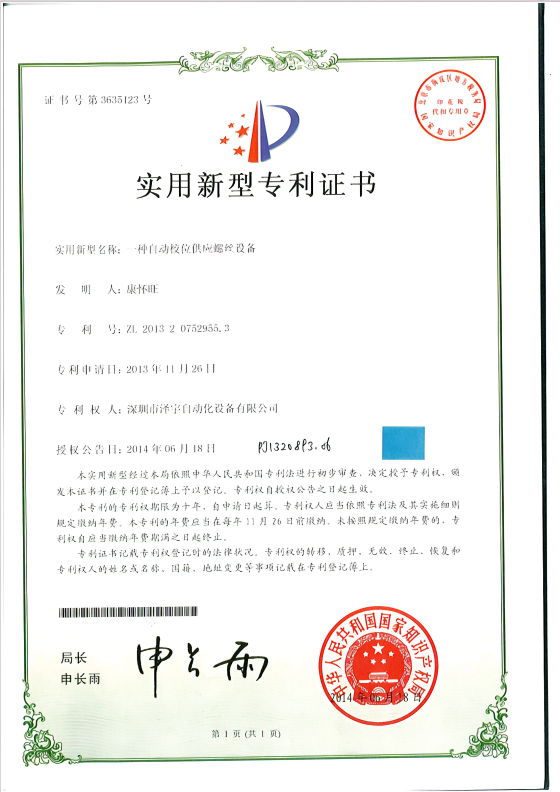
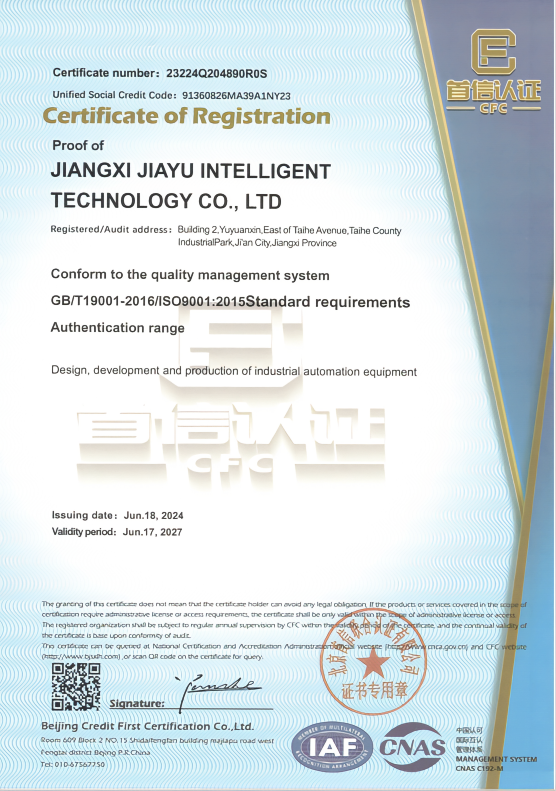
Zertifizierte Fertigung nach ISO 9001:2015, 150+ Patente

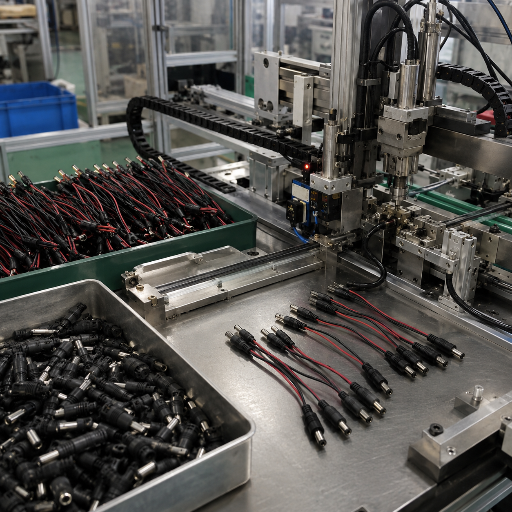
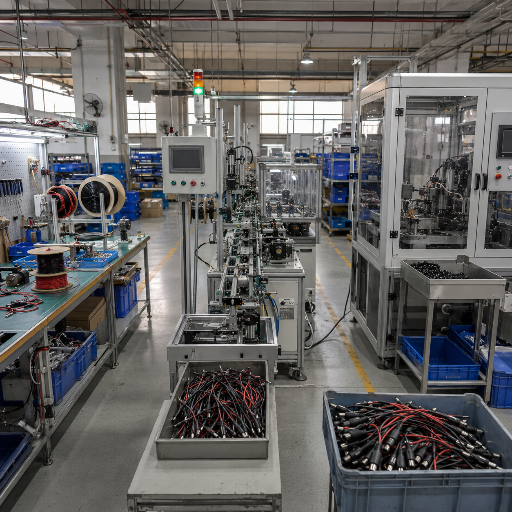
Montagelinie für DC-Steckverbinder und Adapterkabel

Automatisierte Montagelinie für DC-Steckverbinder und Adapterkabel

Abisolieren, Schneiden, Crimpen, Löten, Steckverbinder kontaktieren, umspritzen und die elektrischen Eigenschaften von DC-Adapterkabeln inline prüfen. Für OEMs, deren Bedarf die Kapazität einer manuellen Fertigungszelle am Arbeitstisch übersteigt – von ZEUEE.

Die DC-Kabellinie im Überblick

8-stufig: Schneiden → Abisolieren → Crimpen → Löten → Einsetzen → Umspritzen → CCD-Prüfung → Prüfen
IP67: Umspritzte Zugentlastung, chemisch gebundene Dichtung
Linienkonfiguration und Angebot anfragen
Automatisierte Montagelinie für DC-Steckverbinder und Adapterkabel
ZEUEE AUTOMATION
30+ Bediente Länder, 20 Jahre Erfahrung mit Automatisierung
1 Bediener Ersetzt eine manuelle Fertigungszelle mit mehreren Stationen
100 % Inline-Prüfung mit elektrischer Prüfung und CCD-Bildverarbeitung

Warum die manuelle Montage von DC-Kabeln die Ausbringung begrenzt und wie eine vollständige Linie Abhilfe schafft

Eine automatisierte Montagelinie für DC-Steckverbinder und Adapterkabel beseitigt einen zentralen Engpass:

Bei handgefertigten DC-Hohlstecker- und Netzadapterkabeln stößt der Durchsatz an eine Grenze, die sich auch mit beliebig vielen Überstunden nicht überwinden lässt. Ein DC-Adapterkabel wirkt einfach: Ein Leiter wird auf Länge geschnitten, abisoliert, mit einem Hohlstecker kontaktiert und zur Zugentlastung umspritzt. Doch bei jedem dieser Schritte kann ein Fehler auftreten, der sich bei einem Auftrag über Zehntausende Kabel vervielfacht.

An einem manuellen Arbeitsplatz schwankt die Crimphöhe je nach Bediener. Lötverbindungen hängen von den individuellen Fertigkeiten und der Ermüdung ab. Und von allen Teilen der Verdrahtung ist die Verbindungsstelle zwischen Steckverbinder und Kabelmantel – die Zugentlastung – für den Großteil der im Einsatz auftretenden Fehler verantwortlich. „Wenn man den Stecker an einer beweglichen Baugruppe befestigt“, spottete ein Teilnehmer in einem Elektronikforum, „wird der Stecker ordentlich gebogen, und zwar vollständig am Stiftkopf.“ Ohne Umspritzen zur Verstärkung dieser Stelle bricht die Biegung schließlich die Kontaktstifte des Steckverbinders – Wochen nach dem Versand. Zu beachten ist außerdem: Richtig gecrimpte Steckverbinder sind ebenso zuverlässig wie gelötete. Manuelles Crimpen liefert jedoch selten zuverlässig die von Industrienormen geforderte Auszugskraft. Lötzinn auf einem gecrimpten Steckverbinder schwächt die Verbindung sogar, weil es sich unter dem Crimdruck langsam verformt (Kaltfließen).
Systemlösung

Die ZEUEE-Linie für DC-Steckverbinder und Adapterkabel reduziert den Einfluss menschlicher Schwankungen bei jedem dieser Arbeitsschritte.

Das System verbindet Kabelschneiden, Abisolieren, Crimpen oder Verzinnen, das Einsetzen des Steckverbinders, das Umspritzen und eine Inline-100 %-Prüfung zu einem kontinuierlichen automatischen Materialfluss. So werden Zugentlastung, Crimpverbindung und elektrische Durchgängigkeit für jedes Produkt vom Artikel Nr. 1 bis zum Artikel Nr. 50,000 nach demselben Parametersatz gefertigt. Das integrierte Komplettpaket ist sofort einsatzbereit und kann DC-Steckverbinder- und Adapterkabelbaugruppen mit noch höherer Genauigkeit, Effizienz und Ausbringung fertigen. Es stellt sicher, dass jedes einzelne Produkt vor dem Versand geprüft wird. Weitere Einzelheiten zu den Prozessen, einen Zahlenvergleich mit anderen Technologien sowie Informationen zur Beschaffung finden Sie hier.

Die ZEUEE-DC-Kabellinie im Detail: Prozessstufen, Module und Spezifikationen

Die Linie ist modular aufgebaut: Jeder Vorgang findet an einer eigenständigen Arbeitsstation an einem SPS-gesteuerten Förderband oder Transfersystem statt. So lässt sich die Linie an Ihre vorhandenen DC-Steckverbinder und Kabelquerschnitte anpassen, anstatt eine starre Komplettlösung für alle Anwendungen zu kaufen. Die acht grundlegenden Stufen bilden den Fertigungsprozess eines DC-Adapterkabels ab.

Stufe 1

Schneiden und Zuführen

Kabelzuführung und Ablängen mit programmierbaren Längenparametern für jede SKU.

Stufe 2

Abisolieren

Präzises Abisolieren einzelner oder mehradriger Kabel mit Erkennung von Leiterschäden.

Stufe 3

Crimpen / Verzinnen

Crimpen von Anschlusskontakten oder Verzinnen durch Löten mit Überwachung der Crimpkraft.

Stufe 4

Steckverbinder einsetzen

Automatisiertes Einsetzen von Gehäusen und DC-Hohlsteckern beziehungsweise Steckern.

Stufe 5

Umspritzen

Vertikales Spritzgießen der Umspritzung für Zugentlastung und Abdichtung.

Stufe 6

CCD-Bildverarbeitung

Kameraprüfung von Crimpverbindung, Sitz und Geometrie der Umspritzung.

Stufe 7

Elektrische Prüfung

100 %-Prüfung auf Durchgängigkeit, Kurzschluss und Spannungsfestigkeit.

Stufe 8

Sortieren und Sammeln

Sortieren nach Gut- und Schlechtteilen sowie Sammeln der fertigen Produkte.

Die Umspritzung entscheidet über die Zuverlässigkeit im Einsatz

Ein großer Teil der langfristigen Qualität entsteht in Stufe 5, denn die Umspritzung bildet die Zugentlastung. Beim vertikalen Spritzgießen hält die integrierte Umspritzmaschine Kabel und Steckverbinder während des Einspritzvorgangs unbeweglich. Diese Präzision lässt sich mit den meisten horizontalen Spritzgießmaschinen bei einer flexiblen Baugruppe nicht erreichen.

Bei diesem Spritzgießverfahren fixiert die vertikale, passgenau auf den Steckverbinder ausgelegte Formkavität die Baugruppe und spritzt einen heißen Thermoplasten wie TPU, PVC oder TPV über den Steckverbinderkörper an der Übergangsstelle zum Kabelmantel. Vertikale Umspritzmaschinen dieser Art halten das Kabel deutlich besser als ein Bediener. Deshalb bleibt die Dichtung der Kabelumspritzung dauerhaft beständig. Bei dieser Spritzgießmaschine machen wir keine Abstriche, auch wenn Kunden eine kostengünstigere Ausführung wünschen.

Im Detail: Materialverbund und Spezifikationen der Zugentlastung

Die Auswahl des Materials für Kabelmantel und Umspritzung ist entscheidend. Für eine wirklich dichte, nach IP67 geschützte umspritze Baugruppe müssen sich die Materialien von Kabelmantel und Umspritzung chemisch verbinden, statt nur eine mechanische Verriegelung zu bilden. Für die Härte der Zugentlastung ist Shore A 70-90 vorgesehen: hart genug, damit sie sich im Betrieb nicht verformt, und weich genug, damit das Umspritzmaterial keine starre Verlängerung bildet, die den Belastungspunkt lediglich weiter entlang des Kabels verlagert.

Die Maschinenlinie kann in unseren DC-Kabelfertigungsprozessen drei Polymerfamilien für die Umspritzung verarbeiten. Welche davon für die Fertigung gewählt wird, hängt in erster Linie von den Umgebungsbedingungen ab, unter denen das Kabel später eingesetzt wird. Anhand dieser Entscheidungsmatrix konfigurieren wir die Maschine.

Material der Umspritzung Flexibilität bei niedrigen Temperaturen Öl- und Abriebfestigkeit UV- und Ozonbeständigkeit Typische Verwendung für DC-Kabel
PVC (Standard)Wird unter −20°C sprödeMittelGering (Zusatzstoffe erforderlich)Adapter für Innenräume, Büro- und Verbraucher-DC-Kabel
TPU (Industrieausführung)−40 bis −50°CHervorragendGut (UV-stabilisiert)Robotik sowie DC-Verkabelung in Fabriken und im Außenbereich
Santoprene / TPV−60 bis +135°CGutHervorragendLadestationen für Elektrofahrzeuge, Schifffahrt und abgedichtete Steckverbinder nach IP67/IP68

Für DC-Adapterkabel in Automatisierungsanlagen oder im Außenbereich ist TPU oft die erste Wahl. Es lässt sich mit dem TPU-Kabelmantel umspritzen und bleibt bei −40°C flexibel. Zudem ist es gegenüber Ölen und Fetten beständig, die manche PVC-Ausführungen spröde machen können. Für stationäre Anwendungen in Innenräumen, bei denen eine Adapterbaugruppe die Entflammbarkeitsanforderung UL 94 V-0 erfüllen muss und die Kosten besonders wichtig sind, reicht PVC häufig aus.

Anspruchsvolle Anwendungen und individuelles Angebot

Wenn Langlebigkeit und Witterungsbeständigkeit höchste Priorität haben, etwa bei Steckverbindern für Ladestationen von Elektrofahrzeugen oder für die Schifffahrt, bietet die Santoprene-Polymerfamilie deutliche Vorteile: hohe Ozonbeständigkeit, Kaltstart bei −60°C und Einsatztemperaturen bis +135°C. Stimmen das Formmaterial und der Kabelmantel überein, ist das fertige Kabel zuverlässiger wasserdicht als mit handmontierten Schutzkappen. Physikalische Eigenschaften wie die zum Lösen eines Materialverbunds erforderliche Kraft oder die Crimptiefe des Anschlusskontakts im Kontaktkörper werden anhand der in IPC/WHMA-A-620 festgelegten „workmanship“-Klassen für die Abnahme von Kabel- und Leitungsbaugruppen überwacht.

„Vor der Bestellung der Stahlformen stimmen wir die Abmessungen des Umspritzwerkzeugs und die genaue Härte der Zugentlastung auf den jeweiligen DC-Kabelmantel ab. Bei DC-Hohlsteckerkabeln sehen wir die meisten Rücksendungen an den Steckern. Deshalb umfasst unsere Produktlinie für diese Anwendung die vertikale Umspritzung. Kein Produkt und kein Kunde kann auf dieses Merkmal verzichten. Hinzu kommen alle zugehörigen integrierten Inline-Qualitätsprüfungen“, ergänzte der Chefingenieur des Systems.

— ZEUEE Engineering Team, Geschäftsbereich Automatisierungstechnik
Konfigurierbarer Parameter Bereich / Option
LinienstationenSchneiden · Abisolieren · Crimpen/Verzinnen · Einsetzen · Umspritzen · CCD-Prüfung · Prüfen · Sortieren (konfiguriert für die SKU)
Verarbeitbare KabelEinadrige und mehradrige DC-Strom- und Adapterkabel, konfigurierbarer Querschnittsbereich
SteckverbindertypenDC-Hohlbuchsen, DC-Stecker, Gehäuse- und Anschlusskontakt-Steckverbinder — Werkzeuge je Produktfamilie
DurchsatzAuf das Produkt abgestimmt; vergleichbare vollautomatische Kabellinien am Markt erreichen 300–600 Stück/h
Stromversorgung / Druckluft220V/50Hz (anpassbar); Druckluftversorgung 6–8 MPa
PrüfungCCD-Bildverarbeitung sowie 100 %-Prüfung auf elektrische Durchgängigkeit, Kurzschluss und Spannungsfestigkeit
SteuerungSPS mit Parametersatzspeicherung und Umrüstvoreinstellungen je SKU

Darüber hinaus werden die Durchsatzparameter der Maschine – ob für ein Großserienprodukt oder ein Produkt mit geringem Volumen und hoher Variantenvielfalt – ebenso wie die Kabelquerschnittsbereiche und die Steckverbinderwerkzeuge bei der Bestellung spezifiziert. Diese Auswahl liegt beim Kunden. Alle Punkte fließen in die Gesamtbetriebskostenberechnung ein, anhand derer wir den Vergleich mit anderen Lösungen im In- und Ausland erstellen.

Automatisierte Linie, manuelle Fertigungszellen und importierte Systeme im Vergleich

Meist stellt sich nicht die Frage „Automatisieren oder nicht?“, sondern „Mit welchem Anbieter automatisieren?“.

Für einen DC-Kabelhersteller kommen als Investition eine manuell betriebene Fertigungszelle, eine im Westen konstruierte und gefertigte Linie oder eine vollständig in China entwickelte und gefertigte Linie infrage. Die folgende Darstellung vergleicht diese Optionen anhand der für Einkaufsentscheider wichtigen Kriterien und marktüblicher Automatisierungsbenchmarks für DC-Kabel – nicht anhand einer Konzeptbewertung:

Vergleich automatisierter Linien, manueller Fertigungszellen und importierter Systeme
Faktor Manuelle Fertigungszelle Importierte Markenlinie ZEUEE-DC-Kabellinie
Konstanz der Ausbringung Bedienerabhängig Maschinengesteuert Maschinengesteuert + 100 %-Prüfung
Fehlerquote Schwankend, ermüdungsbedingt Niedrig Niedrig, per CCD und elektrischer Prüfung verifiziert
Personalbedarf je Linie Mehrere Stationen 1–2 Bediener ~1 Bediener
Investitionskosten Niedrigste Anfangsinvestition Höchste Mittleres Niveau — Markenleistung bei niedrigeren Einstiegskosten
Lieferzeit für Ersatzteile n/a Oft mehrere Wochen, grenzüberschreitender Versand Lagerprogramm + schnelle Reaktion
Spezialisierung auf DC-Kabel Manuelle Flexibilität Allgemeine Kabelverarbeitung Ausgelegt auf DC-Hohlstecker und Adapter mit Umspritzung

Über alle Bereiche der Automatisierung hinweg kann sich ein gut geplantes Projekt innerhalb von 18 bis 30 Monaten amortisieren, eine jährliche Kapitalrendite von etwa 25 % und 45 % erzielen, den Durchsatz um 35 bis 60 % steigern und Fehler im Vergleich zur manuellen Fertigung deutlich reduzieren. Eine vollständige Produktionslinie liegt bei diesen Kennzahlen eher am oberen Ende. Die Amortisation einer kompletten Linie kann 24-48 Monate dauern. Deshalb ist der Anbieter des Automatisierungsprojekts für einen ROI von 25 %+ wichtiger als Spitzenwerte bei einzelnen Spezifikationen. Im nächsten Abschnitt betrachten wir dies aus Sicht der Gesamtbetriebskosten.

Kundenergebnisse, Durchsatz, Ausschussquote und Personaleinsparungen

ZEUEE hat in mehr als 20 Jahren über 10.000 Automatisierungsprojekte umgesetzt und Produktionsanlagen an Elektronikwerke der 3C-Branche, Automobilwerke sowie Werke für neue Energien, Medizintechnik und Präzisionselektrik in 30+ Ländern geliefert. Zu den Kunden zählen große globale OEMs in wettbewerbsintensiven Lieferketten, darunter AVIC, China Shipbuilding, GAC, Corning, TE Connectivity, Sumitomo, LEGO, SONY, TCL, Foxconn und weitere. Für einen DC-Kabelanbieter ist diese Erfahrung als Beleg für die Anlagenbetreuung über die gesamte Produktionslaufzeit aussagekräftiger als eine bloße Wand voller Logos.

AVIC
China Shipbuilding
GAC Group
Corning
TE Connectivity
Sumitomo
LEGO
SONY
TCL
Foxconn

Gesamtbetriebskosten: Wann sich eine automatisierte DC-Kabellinie amortisiert

18–30 mo

Typische Amortisation der Automatisierung
(bei vollständigen Linien 24–48 mo)

25–45%

Jährliche Kapitalrendite

35–60%

Durchsatzsteigerung gegenüber manueller Fertigung

Branchenbenchmarks für die Automatisierung (Studien zur Kapitalrendite in der Fertigungsautomatisierung, 2026), keine spezifischen Garantien von ZEUEE. Die Amortisation hängt von Kabelmix, Volumen, lokalen Arbeitskosten und Konfiguration ab. Fordern Sie eine individuelle Analyse mit Kennzahlen für Ihr Werk an.

Die tatsächliche Kapitalrendite – das müssen wir offen sagen – beruht nicht in erster Linie auf Personaleinsparungen. Entscheidend sind vermiedene Fehlerkosten, zusätzliche Umsätze durch Kapazität in einer automatisierten, mannlosen zweiten Schicht und ausbleibende Garantieansprüche, weil das Produkt vor dem Versand elektrisch geprüft wurde. Wer die Fertigung von Hohlsteckerkabeln von der manuellen Montage auf eine automatisierte, geprüfte Linie umstellt, versendet keine Kabel mehr mit sporadisch versagenden Zugentlastungen. Solche Rücksendungen häufen sich am Übergang zum Stecker, den eine gute Umspritzung schützen soll.

So funktioniert die TCO-Berechnung

Hier ist eine hilfreiche Möglichkeit, die Amortisation einer Roboterzelle schon vor dem Angebot eines Automatisierungsspezialisten einzuschätzen. Ordnen Sie Ihre Projektkosten den vier groben Kategorien zu, die sich in Wirtschaftlichkeitsanalysen zur Automatisierung regelmäßig zeigen, und berücksichtigen Sie deren Größenordnung.

Erstens die direkten Arbeitskosten: Sie ergeben sich aus der Zahl entfallender Arbeitsstationen multipliziert mit den Vollkosten je Arbeitskraft. Diese liegen meist beim etwa 1.4-Fachen der direkten Arbeitskosten, sobald die Gemeinkosten eingerechnet sind. Zweitens Qualität und Nacharbeit, die über einen Zeitraum von 3-5 Jahren höhere Kosten verursachen können als die Arbeit: Jedes fehlerhafte Bauteil, das bei einer Inline-Prüfung erkannt wird, ist eine fertiggestellte Einheit, für die künftig keine Garantiekosten anfallen. Drittens die verkäufliche Kapazität: Mit einer Roboterzelle können Sie zwei mannlose Schichten fahren und Liefertermine einhalten, zu denen Sie sich mit einer manuellen Linie nicht verpflichten könnten. Viertens gibt es oft weniger offensichtliche Faktoren wie einen geringeren Flächenbedarf, da Automatisierung kompakter ist, und niedrigere Bestände an unfertigen Erzeugnissen. Für ein aussagekräftiges wirtschaftliches Gesamtbild muss diese Analyse nicht exakt sein. Wenn allein die direkten Arbeitskosten und die Qualitätselemente der Wirtschaftlichkeitsrechnung jährlich etwa ein Viertel bis knapp die Hälfte der Investitionskosten einsparen, ist die Wahl des Anbieters und der Anlagenarchitektur weitaus bedeutsamer als die Einsparungen durch ein einzelnes Element.

Einsatzbereiche von DC-Kabellinien nach Branche

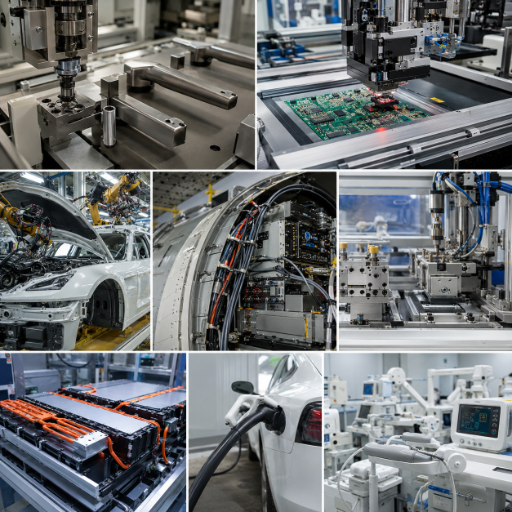
Die Branchen, in denen mit diesen Robotern montierte DC-Steckverbinder- und Adapterkabel eingesetzt werden, bilden eine überschaubare, klar abgegrenzte Gruppe. Bei Elektronikprodukten der 3C-Branche und Stromversorgungsprodukten, wo Hohlbuchsenadapter und DC-Netzstecker mit PVC-Umspritzung verbreitet sind, hat ein höherer Durchsatz Vorrang.

Bei Fahrzeugen mit neuen Antriebstechnologien und in der Automobilindustrie müssen Kabelwerkstoffe den hohen Belastungen und den Bedingungen unter der Motorhaube standhalten. Dafür sind TPU und umspritze, umgebungsbeständige Steckverbinder erforderlich. Mit der zunehmenden vollständigen Elektrifizierung von Elektrofahrzeugen und anderen Fahrzeugen wird Santoprene wegen seiner Ozonbeständigkeit und Eignung für Kaltstarts bei niedrigen Temperaturen eingesetzt. Bei Anwendungen in der Präzisionselektrik und bei medizinischen Instrumenten, bei denen eine falsche Konfiguration nicht toleriert werden kann, bietet der Roboter standardmäßig Rückverfolgbarkeit und eine 100 %-Prüfung im Endprüfmodul. Da ZEUEE Automatisierungsanlagen für so unterschiedliche Bereiche wie Baubeschläge, 3C-Elektronik, Automobilindustrie, Luft- und Raumfahrtelektronik, Präzisionselektrik, neue Energien und Medizintechnik fertigt, sind die Bausteine dieser Automatisierung für DC-Steckverbinder auf die jeweiligen Steckverbinder- und Materialprofile abgestimmt und nicht starr ausgelegt.

Titelbild: Branchenanwendungen
Interaktiver Bericht
Einsatzbereiche von DC-Kabellinien nach Branche
▶ Zum Öffnen auf das Titelbild klicken
ZEUEE QUALITY ZEUEE QUALITY ZEUEE QUALITY ZEUEE QUALITY

Zertifizierungen, Patente und Konformität

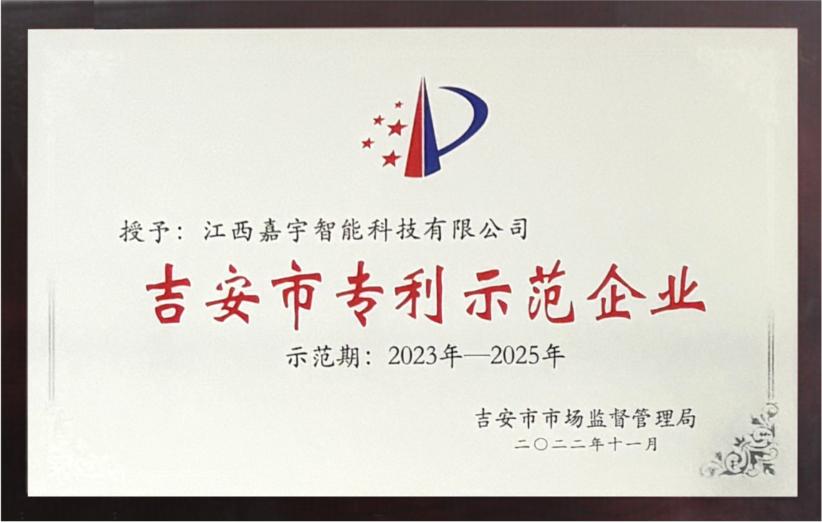
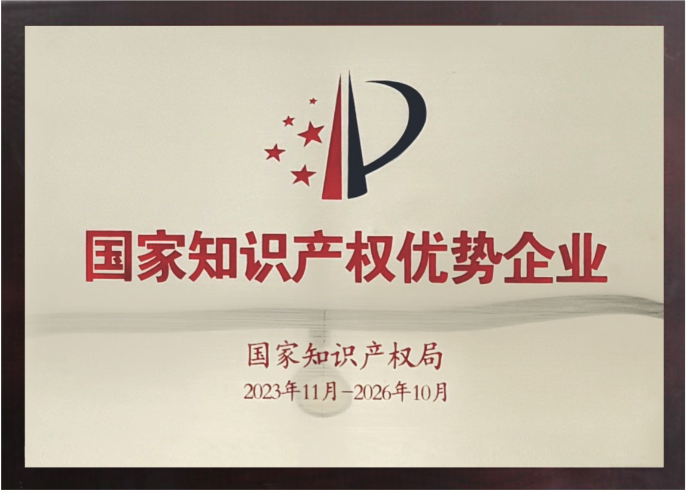
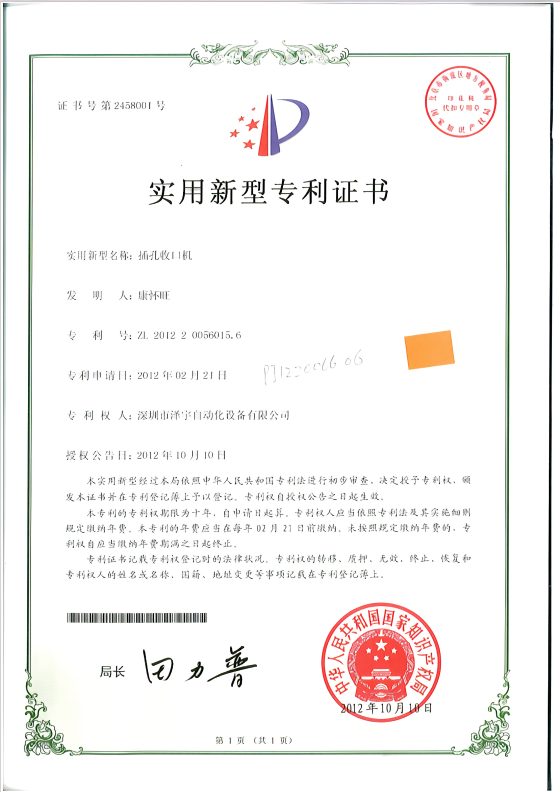
Gerade bei komplexen, grenzüberschreitenden Investitionen dient die Zertifizierung des Qualitätsmanagementsystems dazu, Risiken zu verringern. Das ist besonders wichtig, wenn eine lokale Infrastruktur fehlt und anspruchsvolle Maschinen kritische Bauteile fertigen. Eine umfassende Garantie, gestützt durch tatsächlich erteilte und eingetragene Patente, schafft für Käufer im Ausland zusätzliches Vertrauen. ZEUEE bietet robotergestützte und automatisierte Systeme im Rahmen eines zertifizierten Qualitätsprogramms an. Die behaupteten Fähigkeiten und Leistungsmerkmale dieser Kabelmontagemaschinen werden durch ein umfangreiches Patentportfolio gestützt.

Käufer sollten außerdem nachvollziehen können, wie die Fertigungsfähigkeiten der Roboter mit den Kundenaudits und Qualitätsnormen im eigenen Werk zusammenpassen. Die Auszugskräfte der Crimpverbindungen müssen den Anforderungen von IPC/WHMA-A-620 entsprechen oder diese übertreffen. Dazu gehört unter anderem die Crimpauszugskraft, die von den Qualitätsverantwortlichen des Kunden geprüft wird. Die Umspritzung muss Anforderungen wie die Brandschutzklasse erfüllen, beispielsweise UL 94 V-0, sofern erforderlich, ebenso wie die Strombelastbarkeit des Leiters. ZEUEE übernimmt eine führende Rolle in Chinas Gemeinschaften für Robotik und intelligente Fertigung und ist auf verschiedenen Ebenen, darunter als Ratsmitglied und Vizepräsident, in mehreren nationalen Branchenverbänden vertreten. Dadurch erhalten Sie den Kundendienst, den Sie für einen effizienten Betrieb benötigen (mehr dazu in den nächsten Schritten).

Mehr lesen

ISO 9001:2015

Zertifiziertes Qualitätsmanagementsystem

150+ Patente

32 Erfindungspatente + 68 Gebrauchsmusterpatente

Nationales Hightech-Unternehmen

Nationales Hightech-Unternehmen und „spezialisiertes und innovatives“ Unternehmen

IPC/WHMA-A-620

Crimpverbindungen und Montage gemäß anerkannten Qualitätsklassen
[ SYS.CHK_OK ]ID: ZQ-001
Zertifikat 1
+
[ SYS.CHK_OK ]ID: ZQ-002
Zertifikat 2
+
[ SYS.CHK_OK ]ID: ZQ-003
Patentauszeichnung
+
[ SYS.CHK_OK ]ID: ZQ-004
Auszeichnung für geistiges Eigentum
+
[ SYS.CHK_OK ]ID: ZQ-005
Zertifikat 3
+
[ SYS.CHK_OK ]ID: ZQ-006
Zertifikat 4
+
[ SYS.CHK_OK ]ID: ZQ-007
Zertifikat 5
+
[ SYS.CHK_OK ]ID: ZQ-008
Zertifikat 6
+
[ SYS.CHK_OK ]ID: ZQ-009
Zertifikat 7
+
[ SYS.CHK_OK ]ID: ZQ-010
Zertifikatsübersicht
+

Beschaffungsleitfaden: Preisfaktoren, Lieferzeit, Installation und Kundendienst

Bei der Anschaffung von Automatisierungstechnik ist die Hardware selten die größte Kostenüberraschung – meist sind es die übrigen Kosten. Branchenberichte kommen zu ähnlichen Ergebnissen: Der Maschinenpreis macht nur etwa 50 %-60 % der Projektkosten aus. Der Rest entfällt auf die Elektroinstallation, Engineering, Schulung und Implementierung. Auch bei der Beschaffung der benötigten Kabel und Leitungen werden Werkzeug- und Prüfkosten für Formwerkzeuge in günstigen Angeboten oft nicht ausgewiesen. Ein transparentes Angebot nennt diese Kostenpunkte von Anfang an.

  • 01 Preisfaktoren
  • 02 Installation und Kundendienst
ZEUEE KONTAKTIEREN →

Was den Preis der Linie tatsächlich bestimmt

Der Preis richtet sich nicht nach einer bestimmten Anzahl von Etiketten, sondern nach mehreren Faktoren. Wenn Sie verstehen, worauf es ankommt, lässt sich der Kostenrahmen gut eingrenzen.

Prozessschritte

– Eine vollständige Linie zum Schneiden, Abisolieren, Crimpen, Umspritzen und Prüfen ist teurer als eine einfache Anlage, die nur abisoliert und crimpt.

Steckverbinder- und Kabelbereich

– Für jede DC-Steckverbinderfamilie sind eigene Werkzeuge und Umrüstvoreinstellungen erforderlich.

Umspritzwerkzeuge (Kavitäten)

– Die Auslegung der Spritzgießanlage und der Materialhandhabung richtet sich nach den Abmessungen und der Anzahl Ihrer Steckverbinder. Mit einer höheren Zahl an Kavitäten pro Form steigen die Kosten.

Durchsatzziel

– Ein höherer Durchsatz in Stück/h erfordert schnellere Transfers und mehr Stationen, die gleichzeitig arbeiten.

Prüfumfang

– CCD-Bildverarbeitung und Spannungsfestigkeitsprüfstationen verringern das Garantierisiko.

Umfang der Integration in Ihrem Werk

– Umfang der Integration: Installation der Hardware, Produktionsablauf, Linie und MES-Anbindung.

Lieferzeit, Installation und entscheidender Kundendienst

Der mit Abstand häufigste stille Kostentreiber bei der Einführung von Automatisierung ist das Warten auf Ersatzteile: Eine Fertigungslinie steht tagelang still, weil ein Servo oder Sensor für $200 fehlt. Dadurch werden monatelange Einsparungen zunichtegemacht – und ein profitabler neuer Prozess kann ins Minus rutschen. Deshalb muss der After-Sales-Service bereits zu Beginn des Kaufprozesses berücksichtigt werden und darf nicht erst nach der Vertragsunterzeichnung als Anhang auftauchen. ZEUEE bietet Installation und Inbetriebnahme vor Ort, Schulungen für Bediener und Wartungspersonal, einen umfassenden Vorrat an kritischen Ersatzteilen sowie schnelle Unterstützung durch Ferndiagnose. Damit bietet das Unternehmen denselben Service, den große internationale OEMs einsetzen, um den Betrieb aufrechtzuerhalten. Viele Käufer, die zunächst wegen berechtigter und am Markt bekannter Bedenken vor einer in China gefertigten Maschine zurückschreckten, bestätigen, dass die langfristige Zusammenarbeit – nicht der einzelne Kauf – den Weg für ihr Folgegeschäft ebnete.

Kalkulieren Sie wie bei einer Fertigungslinie, nicht wie bei einer einzelnen Maschine. Bei einer realistischen Budgetplanung wird die Integration als eigener Kostenpunkt ausgewiesen, statt sie in den Maschinenpreis einzurechnen. Diese Kostenpunkte sollten Sie berücksichtigen: Für die Installation der Linie sind ein elektrischer Anschluss, Druckluftversorgung, Schutzvorrichtungen, Linienbalancierung und Bedienerschulungen erforderlich. Je nach Komplexität können diese Zusatzarbeiten fast so viel kosten wie die Anlage selbst. Wird die Integration separat ausgewiesen, bleibt die Grundlage Ihrer Investitionsrechnung geschützt. Ein klar definierter Inbetriebnahmeprozess, eine vor dem Produktionsstart bereitgestellte Ersatzteilliste und ein Schulungsplan für Bediener und Wartungspersonal beugen Problemen ab dem dritten Tag vor. Da jede Linie individuell ausgelegt wird, richten sich der genaue Preis, die Lieferzeit und die Garantiebedingungen nach Ihrem konkreten Design und Produktionsvolumen.

Engineering- und Konfigurationstools für DC-Kabellinien

01

ROI- und Amortisationsrechner für DC-Kabellinien

Berechnen Sie die Personalkosteneinsparungen und den Amortisationszeitraum, bevor Sie ein Angebot anfordern. Die Schätzungen basieren auf veröffentlichten Richtwerten für die Automatisierung – Ihre tatsächlichen Werte hängen von der Konfiguration ab.

Rechner öffnen
→
02

Materialauswahl für die Umspritzung von DC-Kabeln

Wählen Sie das Polymer für die Umspritzung passend zur Einsatzumgebung Ihres DC-Kabels aus. Die Empfehlungen orientieren sich an den Vorgaben zur Zugentlastung nach IPC/WHMA-A-620 (Shore A 70–90).

Material auswählen
→
03

Konfigurator für DC-Kabellinien

Wählen Sie die Prozessschritte und das Steckverbinderprofil für Ihr DC-Kabel aus. Erstellen Sie eine Konfigurationsübersicht, die Sie Ihrer Angebotsanfrage beifügen können.

Konfiguration erstellen
→

Häufig gestellte Fragen

01 Kann eine Linie verschiedene DC-Steckverbindertypen und Kabelquerschnitte verarbeiten?

Ja, die Linie ist modular aufgebaut und wird über Parametersätze gesteuert. Für jede DC-Steckverbinderfamilie (Hohlstecker, DC-Stecker, Gehäusesteckverbinder) stehen spezielle Werkzeuge zur Verfügung. Der Produktwechsel zwischen SKUs erfolgt über gespeicherte SPS-Voreinstellungen. Teilen Sie uns Ihr Steckverbindersortiment mit, damit die Linie entsprechend ausgelegt werden kann.

02 Ist die Umspritzung integriert oder wird dafür eine separate Maschine benötigt?

Die Umspritzung ist ein integrierter Prozessschritt. Zwischen dem Einsetzen der Steckverbinder und der Prüfung befindet sich eine vertikale Spritzgießstation. So entsteht die Zugentlastung im selben Prozessablauf wie Schneiden, Abisolieren und Crimpen, statt in einem separaten Arbeitsschritt außerhalb der Linie. Das Material wird auf den Kabelmantel abgestimmt und sorgt für eine echte chemische Verbindung mit Schutzart IP67.

03 Welches Umspritzmaterial eignet sich für DC-Adapterkabel?

Für Adapter im Innenbereich mit hohen Kostenvorgaben ist PVC nach UL 94 V-0 die Standardwahl. Für DC-Kabel in der Fabrikhalle, für Roboteranwendungen oder den Außenbereich ist TPU die übliche Wahl: Es bleibt bis −40°C flexibel und ist beständig gegen Öle, die PVC spröde machen. Für Ladekabel von Elektrofahrzeugen und abgedichtete Steckverbinder im Marinebereich eignet sich Santoprene/TPV. Es hält Temperaturen von −60 bis +135°C stand und bietet die höchste UV-Beständigkeit. Die Linie verarbeitet alle drei Materialien.

04 Wie unterscheiden sich die Kosten von denen einer importierten Markenlinie?

Die Linie bietet eine gleichbleibende Ausbringung auf Markenniveau und eine 100%ige Prüfung zu einem niedrigeren Einstiegspreis. Ein bevorratetes Ersatzteilprogramm verkürzt grenzüberschreitungsbedingte Stillstandszeiten, die die tatsächlichen Kosten importierter Systeme erhöhen. Da der Preis von der Konfiguration abhängt, fordern Sie für einen direkten Vergleich ein Angebot auf Grundlage Ihrer Spezifikation an.

05 Welcher Amortisationszeitraum ist realistisch?

Studien zur Automatisierung in der Industrie veranschlagen für gut geplante Projekte 18–30 Monate; bei vollständigen Produktionslinien sind es üblicherweise 24–48 Monate. Ihr Wert hängt vom Kabelmix, dem Volumen und den lokalen Lohnkosten ab. Auf Anfrage erstellt ZEUEE eine Amortisationsschätzung für Ihren konkreten Produktionsstandort.

06 Unterstützen Sie Installation und Schulung im Ausland?

Ja. ZEUEE bietet Installation und Inbetriebnahme im Ausland, Schulungen für Bediener und Wartungspersonal, Ferndiagnose sowie ein Programm zur Bevorratung kritischer Ersatzteile. Das Supportmodell ist auf die mehr als 30 Länder ausgelegt, in denen das Unternehmen bereits tätig ist.

Konfigurieren Sie Ihre Linie für DC-Steckverbinder und Adapterkabel

Senden Sie uns per E-Mail Ihre Kabelzeichnung, die Steckverbinderfamilie und das geschätzte Volumen. Die Ingenieure von ZEUEE ermitteln die effizienteste Auslegung und Konfiguration für Ihr Projekt – nicht für unseren Standardkatalog.

Linienkonfiguration und Angebot anfragen
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005 Produktionsstandort mit 20.000 m² 120+ Fachkräfte 150+ F&E-Patente ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen ZEUEE
Telefon +86 755 2942 9358
ZEUEE kontaktieren