ติดต่อ Zeyu lntelligent Industrial Company

ผู้ผลิตเครื่องประกอบบานพับ 10 รายที่ควรเปรียบเทียบในปี 2026

ผู้ผลิตเครื่องประกอบบานพับ เป็นผู้สร้างระบบอัตโนมัติที่รองรับงานหลากหลาย ตั้งแต่บานพับประตูและตู้ ไปจนถึงบานพับฝากระโปรงรถยนต์และชุดประกอบขนาดเล็กที่ควบคุมแรงบิด การเปรียบเทียบนี้ใช้หน้าเว็บเครื่องจักรหรือกรณีศึกษาสาธารณะที่เจาะจงงานบานพับ ซึ่งตรวจสอบเมื่อวันที่ 24 สิงหาคม 2026 และไม่นับคำกล่าวอ้างด้านระบบอัตโนมัติทั่วไปเป็นหลักฐานว่าสอดคล้องกับงาน
การเปิดเผยข้อมูลจากผู้เผยแพร่
ZEUEE เป็นผู้เผยแพร่บทความนี้และเป็นหนึ่งในซัพพลายเออร์ 10 รายที่ระบุไว้ ลำดับที่แสดงไม่ใช่การจัดอันดับสมรรถนะ รายชื่อนี้ไม่ครอบคลุมผู้ให้บริการทั้งหมด และข้อกำหนดเชิงพาณิชย์ด้านล่างมาจากข้อมูลที่ซัพพลายเออร์ระบุเอง เว้นแต่จะบอกชัดเจนว่าเป็นข้อมูลจากแหล่งอิสระ
คำตอบโดยสรุป: คัดเลือกรายชื่อผู้สร้างระบบโดยพิจารณาจากตระกูลบานพับ สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ ขอบเขตสถานีงาน หลักฐานการตรวจสอบและการคัดชิ้นงานที่ไม่ผ่านเกณฑ์ จากนั้นกำหนดแผนตรวจรับที่โรงงานและที่หน้างาน ตัวเลขอัตราการผลิตที่เผยแพร่จะมีประโยชน์ก็ต่อเมื่อชิ้นงาน กระบวนการที่รวมอยู่ วิธีป้อนงาน นิยามคุณภาพ และช่วงเวลาวัดตรงกัน ตัวเลขความเร็วของกลไกหนึ่งไม่สามารถใช้จัดอันดับกระบวนการประกอบที่ต่างกันได้
หากต้องการกำหนดค่าและขอใบเสนอราคาผลิตภัณฑ์ ZEUEE โปรดดูหน้าเครื่องประกอบบานพับ ส่วนบทความนี้มุ่งเปรียบเทียบหลักฐานของซัพพลายเออร์ในตลาด
วิธีจัดทำการเปรียบเทียบผู้ผลิต
เกณฑ์การคัดเลือกเข้าใจง่าย: แต่ละบริษัทต้องมีหน้าเว็บสาธารณะที่แสดงเครื่องประกอบ สายการผลิต หรือกรณีศึกษาที่เจาะจงบานพับ เกณฑ์นี้ช่วยตัดแบรนด์บานพับสำเร็จรูปและผู้วางระบบทั่วไปที่ไม่มีข้อมูลอ้างอิงเกี่ยวกับบานพับให้เห็น แต่ไม่ได้ยืนยันความสามารถ ฐานเครื่องจักรที่ติดตั้ง หรือข้อเสนอทางการค้าปัจจุบันของซัพพลายเออร์โดยอิสระ
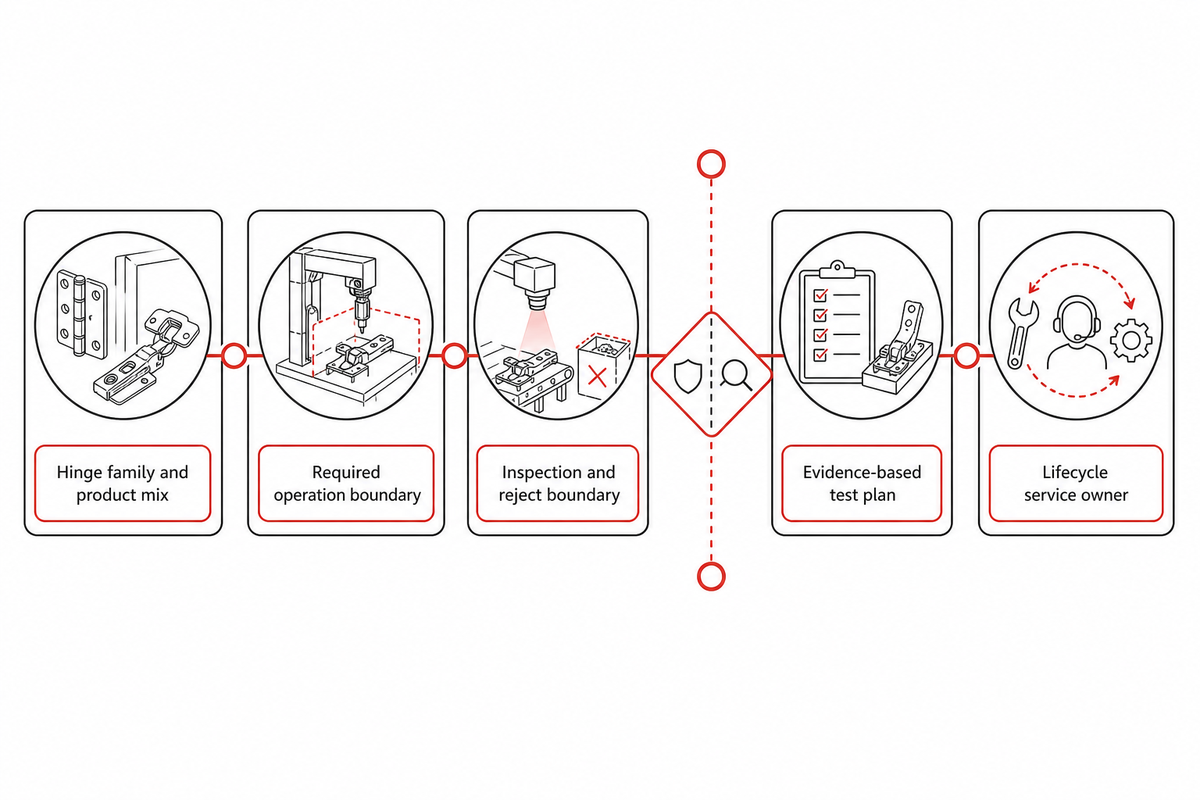
ใช้ห่วงโซ่หลักฐานบานพับ 5 จุด ก่อนเปรียบเทียบผังหรือราคา ผู้สมัครแต่ละรายต้องรองรับตระกูลบานพับที่ต้องการ ครอบคลุมกระบวนการที่จำเป็น แสดงขอบเขตการตรวจสอบและการคัดชิ้นงานที่ไม่ผ่านเกณฑ์ ยอมรับแผนทดสอบที่อิงหลักฐาน และระบุผู้รับผิดชอบงานบริการตลอดอายุการใช้งานของเครื่องจักร
ควรทำ
- เปรียบเทียบบานพับตระกูลเดียวกันและขอบเขตกระบวนการเดียวกัน
- สอบถามว่ามีการป้อน ประกอบ ตรวจสอบ และคัดชิ้นงานที่ไม่ผ่านเกณฑ์อย่างไร
- แยกคำกล่าวอ้างที่เผยแพร่ออกจากผลการทดสอบที่มีผู้เห็นเหตุการณ์
- กำหนดเงื่อนไขการตรวจรับก่อนสั่งซื้อ
ไม่ควรทำ
- ตัดสินผู้ชนะด้านความเร็วจากชิ้นงานคนละประเภท
- ตีความคำว่า “อัตโนมัติเต็มรูปแบบ” ว่าหมายถึงรายการสถานีงานที่ครบถ้วน
- ถือว่าการระบุชื่อเซนเซอร์เป็นหลักฐานการตรวจสอบ
- สมมติว่าการตรวจรับที่โรงงานครอบคลุมการบูรณาการระบบ ณ หน้างานแล้ว
เริ่มจากผังสถานีงาน 4 ตระกูลบานพับ
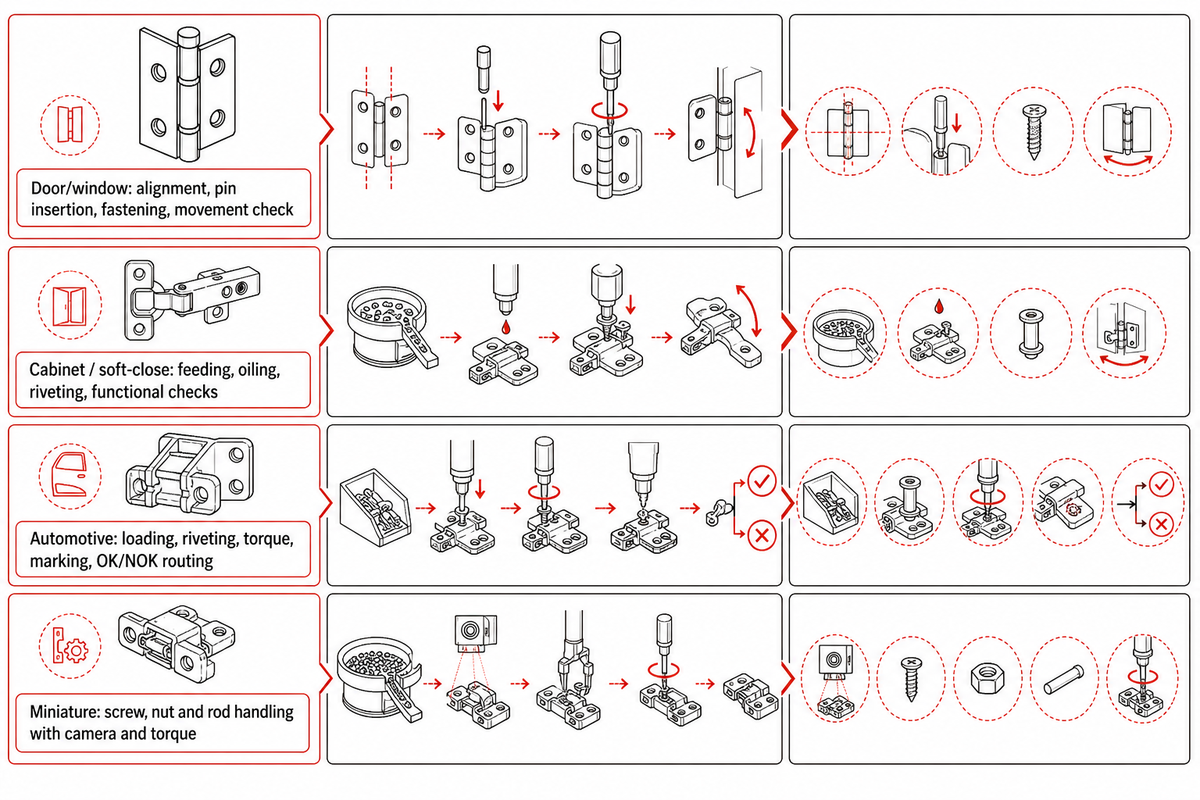
ด่านแรกในการพิจารณาซัพพลายเออร์คือเนื้องานจริง ได้แก่ รูปทรงบานพับ ส่วนประกอบ วิธีการเชื่อมต่อ การตรวจสอบการทำงาน และจุดเริ่มต้นกับจุดสิ้นสุดที่ต้องการ สัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ กำหนดการผลิต ระยะเวลาทำงานของแต่ละสถานี และจุดคอขวดที่คาดว่าจะเกิดขึ้นก็สำคัญเช่นกัน เพราะสายการผลิตที่เหมาะกับรุ่นเดียวซึ่งมีแบบคงที่ อาจทำงานได้ต่างออกไปเมื่อมีหลายรุ่นย่อยที่เปลี่ยนบ่อย
งานวิจัยของ NIST เกี่ยวกับการผลิตหลายงานวิเคราะห์อัตราการผลิตและจุดคอขวดโดยพิจารณาจากสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์กับกำหนดการผลิต งานนี้ไม่ได้เจาะจงบานพับ แต่ช่วยแก้ความเข้าใจผิดที่พบบ่อยในการจัดซื้อ กล่าวคือ การจับคู่จากชื่อบานพับเพียงอย่างเดียวยังไม่เพียงพอที่จะยืนยันว่าระบบเหมาะกับงาน
| ตระกูลบานพับ | กระบวนการประกอบที่คาดว่าจะต้องทำ | หลักฐานสาธารณะของซัพพลายเออร์ในรายชื่อนี้ | ประเด็นที่ยังต้องพิสูจน์ |
|---|---|---|---|
| ประตู/หน้าต่าง | จัดแนวบาน ใส่พินหรือเพลา ยึดชิ้นส่วน และตรวจสอบการเคลื่อนไหว | หน้าเว็บของ ZEUEE และ Hingehinges | รูปทรงชิ้นงานที่แน่นอน การปกป้องผิวงาน การเปลี่ยนรุ่นการผลิต และขีดจำกัดการทำงาน |
| ตู้ / ระบบปิดนุ่มนวล | ป้อนชิ้นส่วนขนาดเล็ก ทำงานกับสปริงหรือแดมเปอร์ หยอดน้ำมัน ย้ำหมุด และตรวจสอบการทำงาน | หน้าเว็บของ Sinuowei, Guangdong Yijie, Yanman และ Leatop | ตารางรุ่นย่อย การจัดการชิ้นงานที่หลุดจากระบบป้อน และนิยามการทดสอบ |
| ยานยนต์ | ควบคุมการป้อนงาน ย้ำหมุด ควบคุมแรงบิด ทำเครื่องหมาย และแยกชิ้นงาน OK/NOK | หน้าเว็บบานพับฝากระโปรงรถยนต์ของ AGME | ตระกูลชิ้นงานที่อนุมัติ การตรวจสอบย้อนกลับ อินเทอร์เฟซ และแผนการตรวจสอบยืนยัน |
| ขนาดเล็ก | จัดการสกรู นอต และแกน พร้อมตรวจสอบแรงบิดและกล้อง | หน้าเว็บเครื่องจักรของ Pinnacle | ค่าความคลาดเคลื่อนของชิ้นงาน การเข้าถึงเครื่องมือ การเก็บรักษาข้อมูล และการศึกษาการวัด |
หากไม่มีเครื่องจักรที่เผยแพร่ไว้ตรงกับชิ้นงาน ให้ขอเซลล์การผลิตที่ออกแบบเฉพาะตามชิ้นงานของคุณ และกำหนดให้แนวคิดการออกแบบระบุทุกสถานีที่ไม่รวม เป็นตัวเลือก หรือจัดหาโดยผู้ซื้อ แบบแนวคิดควรกำหนดอินเทอร์เฟซ แต่ไม่ควรถือเป็นการยืนยันสมรรถนะที่ผ่านการตรวจสอบแล้ว
ปรับความหมายคำในแค็ตตาล็อกให้ตรงกันก่อนเปรียบเทียบ
ถ้อยคำในแค็ตตาล็อกไม่ได้เป็นมาตรฐานเดียวกันทั่วทั้งอุตสาหกรรม และผู้ซื้อที่ค้นหา “hinges manufacturing” มักพบผลลัพธ์ปะปนกันระหว่างงานขึ้นรูปกับงานประกอบ เครื่องประกอบอัตโนมัติ, สายการผลิตบานพับ, สายการประกอบบานพับ, สายการผลิต, ไลน์เครื่องจักร, เครื่องทำบานพับ, เครื่องจักรสำหรับผลิตบานพับ, เครื่องทำบานพับประตู, เครื่องประกอบบานพับอัตโนมัติเต็มรูปแบบ และ เครื่องประกอบบานพับประตู อาจหมายถึงขอบเขตงานที่ทับซ้อนกัน จึงควรแปลงชื่อแต่ละรายการให้เป็นรายการสถานีงาน
ถ้อยคำในมาร์เก็ตเพลสอาจคลุมเครือยิ่งกว่า วลีอย่าง การประกอบบานพับอัตโนมัติ, เครื่องทำการประกอบอัตโนมัติ, เครื่องประกอบอัตโนมัติ, เครื่องประกอบบานพับ, เครื่องประกอบบานพับความเร็วสูง และ อัตโนมัติเต็มรูปแบบ เป็นคำค้นหาหรือข้อความในประกาศขาย ไม่ใช่สถาปัตยกรรมเครื่องจักรคนละแบบ และไม่ใช่หลักฐานยืนยันประสิทธิภาพการผลิต
สำหรับอุปกรณ์ตู้ ให้ตรวจสอบว่า การประกอบบานพับตู้อัตโนมัติ หรือ การผลิตบานพับตู้ ครอบคลุมแขนปิดนุ่มนวล ถ้วยบานพับ คลิป รางเลื่อน ระยะบังขอบ มุมเปิด และการปรับตั้งให้เข้ากับตู้ครัวจริงหรือไม่ รายการ ตู้ปิดนุ่มนวล 3d, เครื่องจักรสำหรับตู้ หรือ เครื่องจักรรางลิ้นชัก อาจหมายถึงอุปกรณ์ในกระบวนการใกล้เคียง แทนที่จะเป็นกระบวนการบานพับที่ต้องการ
แยกขอบเขตงานขึ้นรูปออกจากงานประกอบให้ชัดเจน แม่พิมพ์ปั๊มขึ้นรูปหรือเครื่องปั๊มอาจใช้ผลิตปีกบานก่อนนำไปประกอบ บานพับสเตนเลสอาจต้องปกป้องผิวต่างจากชิ้นส่วนเหล็กรีดเย็น และต้องระบุมิติหน่วยนิ้ว ขนาดชิ้นงาน หรือคุณสมบัติของอุปกรณ์ซ่อนบนแบบควบคุม สำหรับการสอบถามเรื่องวัสดุปีกบาน ให้เปรียบเทียบวัสดุสเตนเลสจาก TiAlloy และระบุเกรด ความหนา และผิวสำเร็จแยกจากแผนตรวจรับเครื่องประกอบ
ท้ายที่สุด ให้มองวลีอย่าง ซัพพลายเออร์เครื่องจักร, ซัพพลายเออร์ในจีน, ปรับแต่ง, โซลูชันขั้นสูง, ความแม่นยำสูง, มีประสิทธิภาพ, โดยอัตโนมัติ, ได้เปรียบด้านต้นทุน และ “ติดต่อเรา” ว่าเป็นภาษาทางการค้า ซึ่งไม่มีวลีใดทดแทนรายละเอียดรอบการทำงาน ตัวอย่างที่ผ่านเกณฑ์ บันทึกอินเทอร์เฟซ หรือข้อกำหนดที่วัดผลได้
ผู้ผลิตเครื่องประกอบบานพับ 10 รายที่ควรเปรียบเทียบ
รายชื่อเปรียบเทียบนี้เป็นจุดเริ่มต้น ไม่ใช่ตลาดทั้งหมดหรือรายชื่อที่รับรอง บริษัทอาจเปลี่ยนแปลงข้อมูลบนหน้าเว็บ จึงควรยืนยันรุ่นปัจจุบัน ตัวตนทางกฎหมายของซัพพลายเออร์ และขอบเขตข้อเสนอโดยตรงก่อนประเมินคุณสมบัติ
หน้าเว็บสาธารณะตอบได้เพียงคำถามในขั้นค้นหาเบื้องต้นว่า ซัพพลายเออร์แสดงกระบวนการเกี่ยวกับบานพับที่เกี่ยวข้องหรือไม่ และระบุว่าเครื่องจักรรวมอะไรบ้าง โดยทั่วไปหน้าเว็บเหล่านี้ไม่ได้ยืนยันรุ่นแก้ไขของชิ้นงานที่ทดสอบ ปริมาณชิ้นงานที่ผ่านเกณฑ์ซึ่งผลิตได้ต่อเนื่อง ความสามารถในการวัด ซอฟต์แวร์ปัจจุบัน ยี่ห้อชิ้นส่วนที่แน่นอน ความพร้อมของอะไหล่ หรือเวลาตอบสนองการสนับสนุนในพื้นที่ของผู้ซื้อ
ช่องว่างด้านหลักฐานนี้ควรเปลี่ยนวิธีใช้ตาราง แม้ข้อมูลสาธารณะจะตรงกับงานมาก ซัพพลายเออร์ก็เพียงเหมาะแก่การหารือด้านเทคนิค ไม่ได้หมายความว่าจะผ่านเข้ารายชื่อเสนอราคาขั้นสุดท้ายโดยอัตโนมัติ ด่านถัดไปคือข้อเสนอที่อ้างอิงแบบทางวิศวกรรมและตัวอย่าง ตามด้วยการทบทวนการออกแบบและการตรวจรับที่มีผู้เห็นเหตุการณ์
| ซัพพลายเออร์ | ประเภทบานพับและขอบเขตเครื่องจักรที่เผยแพร่ | หลักฐานที่ควรขอเพิ่มเติม |
|---|---|---|
| ZEUEE | ประกอบบานพับประตู/หน้าต่างแบบ 2 ปีก 3 ปีก และรูปทรงเฉพาะ | ผังสถานีงาน ความครอบคลุมของฟิกซ์เจอร์ การตรวจสอบ และการทดลองกับชิ้นงานของผู้ซื้อ |
| Sinuowei | ประกอบบานพับปิดเองแบบอเมริกัน | การย้ำหมุด การอัดขึ้นรูป และขอบเขตงานประกอบสปริง |
| แอดทรอนิกส์ / เอซีเอ | กรณีศึกษาบานพับแดมเปอร์แบบจานหมุน | นิยามชิ้นงาน ตรรกะการตรวจสอบ และการวัดอัตราการผลิต |
| กวางตุ้ง Yijie | แค็ตตาล็อกบานพับตู้แบบอัตโนมัติเต็มรูปแบบและกึ่งอัตโนมัติ | การหยอดน้ำมัน การทดสอบ การย้ำหมุด และผู้รับผิดชอบเครื่องมือการผลิต |
| Futuer | เครื่องป้อนเพลาบานพับอัตโนมัติ | การป้อนงานก่อนเข้าเครื่อง การตรวจสอบหลังออกจากเครื่อง และระบบสาธารณูปโภค |
| Yanman | ขั้นตอนการประกอบบานพับไฮดรอลิก | การป้อนชิ้นงาน การจัดตำแหน่ง การตรวจสอบด้วยกล้อง และเส้นทางคัดชิ้นงานที่ไม่ผ่านเกณฑ์ |
| Leatop | การประกอบบานพับปิดนุ่มนวล | วิธีทดสอบ ตารางรุ่นย่อย และหลักฐานการเปลี่ยนรุ่นการผลิต |
| Hingehinges | การประกอบบานพับกึ่งอัตโนมัติ | งานของผู้ปฏิบัติงาน เครื่องมือการผลิตที่รวมอยู่ และการตรวจสอบคุณภาพ |
| Pinnacle | การประกอบบานพับขนาดเล็กที่ใช้สกรู นอต และแกน | หลักฐานด้านกล้อง แรงบิด การตรวจสอบย้อนกลับ และช่วงขนาดชิ้นงาน |
| AGME | การประกอบบานพับฝากระโปรงรถยนต์ การควบคุม และการทำเครื่องหมาย | การตรวจสอบการป้อนงาน แรงบิด การทำเครื่องหมาย OK/NOK และการตรวจสอบยืนยัน |
1. ZEUEE
หน้าเว็บผลิตภัณฑ์ของ ZEUEE อธิบายอุปกรณ์ประกอบบานพับประตูและหน้าต่างแบบ 2 ปีก 3 ปีก และรูปทรงเฉพาะ โดยระบุอัตราการผลิต 10–12 ชิ้นต่อนาที กำลังไฟ 10.5 kW, 380 V/50 Hz และแรงดัน 0.5–0.8 MPa ตัวเลขเหล่านี้เป็นข้อมูลจากผู้ผลิตเองและต้องยืนยันกับชิ้นงานจริงของผู้ซื้อและขอบเขตสถานีงาน
2. เซี่ยเหมิน Sinuowei
หน้าเว็บสาธารณะของ Sinuowei มุ่งเน้นเครื่องประกอบบานพับปิดเองแบบอเมริกัน และระบุการย้ำหมุด การอัดขึ้นรูป และการประกอบสปริงไว้ในคำอธิบายผลิตภัณฑ์ ผู้ซื้อควรถามว่ารุ่นชิ้นงานใดใช้เครื่องมือการผลิตชุดเดียวกันได้ และสายการผลิตตรวจจับสปริงที่หายไปหรือติดตั้งกลับด้านอย่างไร
3. แอดทรอนิกส์ / เอซีเอ
กรณีศึกษาของ ACA อธิบายระบบจานหมุนที่มีเครื่องป้อนแบบชาม 2 เครื่อง การประกอบด้านนอก การตรวจสอบด้านใน และระบบหยิบวางที่ทำงานประสานกัน หน้าเว็บระบุอัตราการผลิตมากกว่า 40 บานพับต่อนาที แต่ตัวเลขนี้เป็นของกรณีบานพับแดมเปอร์ดังกล่าว ไม่ใช่เกณฑ์เปรียบเทียบสำหรับบานพับประตู ตู้ หรือยานยนต์
4. กวางตุ้ง Yijie
แค็ตตาล็อกในมาร์เก็ตเพลสของ Yijie นำเสนอเครื่องบานพับหลายรุ่นทั้งแบบอัตโนมัติเต็มรูปแบบและกึ่งอัตโนมัติ โดยมีคำอธิบายเกี่ยวกับการหยอดน้ำมัน การทดสอบ การย้ำหมุด และแม่พิมพ์ แค็ตตาล็อกมีประโยชน์สำหรับการค้นหาผู้ให้บริการ แต่ใบเสนอราคายังต้องระบุรายการสถานีงานของรุ่นที่แน่นอน ตัวตนผู้ผลิตปัจจุบัน และหลักฐานการตรวจรับ
5. Futuer
หน้าเว็บผลิตภัณฑ์ของ Futuer อธิบายการป้อนเพลาบานพับอัตโนมัติ และระบุอัตราการผลิต 20–25 ชิ้นต่อนาที, 220 V และ 0.5–0.8 MPa ควรถามว่าขอบเขตเริ่มต้นและสิ้นสุดตรงจุดใด เพราะอัตราการป้อนเพลาไม่ได้ยืนยันอัตราของสายการผลิตบานพับครบกระบวนการที่มีการตรวจสอบและทดสอบการทำงาน
6. Yanman
หน้าเว็บขั้นตอนการทำงานของ Yanman แสดงการป้อนชิ้นงาน จัดตำแหน่ง ประกอบ และตรวจสอบด้วยกล้องสำหรับบานพับไฮดรอลิก ข้อมูลนี้ใช้ประกอบการหารือเรื่องสถานีงานได้ แต่ข้อเสนอยังคงต้องระบุการตัดสินใจของกล้อง การคัดชิ้นงานที่ไม่ผ่านเกณฑ์ กฎการตรวจซ้ำ และหลักฐานที่เก็บรักษาสำหรับแต่ละล็อต
7. Leatop
หน้าเว็บ ZP02 ของ Leatop นำเสนอเครื่องบานพับปิดนุ่มนวลแบบอัตโนมัติเต็มรูปแบบที่มีการทดสอบ และระบุอัตราการผลิต 35–42 ชิ้นต่อนาทีตามข้อมูลของซัพพลายเออร์ การประเมินคุณสมบัติควรกำหนดว่าทดสอบบานพับปิดนุ่มนวลรุ่นใดบ้าง ช่วงการทำงานที่ยอมรับได้คือเท่าใด และจะดำเนินการอย่างไรเมื่อชิ้นงานไม่ผ่าน
8. Hingehinges
Hingehinges อธิบายเครื่องจักรกึ่งอัตโนมัติ และระบุอัตราการผลิต 30 ชิ้นต่อนาที คำว่ากึ่งอัตโนมัติทำให้งานของผู้ปฏิบัติงานมีความสำคัญเป็นพิเศษ จึงควรบันทึกการป้อนงานด้วยมือ ระบบป้องกันความผิดพลาด งานตามหลักการยศาสตร์ และตรวจสอบว่าอัตราที่รายงานรวมการหยิบจับและการตรวจสอบแล้วหรือไม่
9. Pinnacle
หน้าเว็บบานพับขนาดเล็กของ Pinnacle ครอบคลุมการจัดการสกรู นอต และแกน พร้อมควบคุมด้วยกล้องและแรงบิด โดยระบุเวลาต่อตัวอย่างน้อยกว่า 8 วินาที รอบการทำงานนี้เป็นของชุดประกอบขนาดเล็กที่ควบคุมเงื่อนไขไว้ และควรนำมาเปรียบเทียบหลังจากผู้ซื้อยืนยันวิธีจัดเตรียมชิ้นส่วน นิยามแรงบิด การบันทึกข้อมูล และการจัดการข้อผิดพลาดแล้วเท่านั้น
10. AGME
หน้าเว็บด้านยานยนต์ของ AGME ระบุการป้อนชิ้นงานอัตโนมัติ เลเซอร์ตรวจจับการมีอยู่ การตรวจสอบการป้อนงานแบบป้องกันความผิดพลาด การย้ำหมุดด้วย CNC การควบคุมแรงบิด การทำเครื่องหมาย และการคัดแยก OK/NOK สำหรับบานพับฝากระโปรงรถยนต์ หน้าเว็บนี้เป็นตัวอย่างที่มีประโยชน์ของขอบเขตการควบคุมที่ครอบคลุม แต่ไม่ได้พิสูจน์สมรรถนะกับชิ้นงานใหม่ของผู้ซื้อโดยอิสระ
เมื่อใดจึงเปรียบเทียบความเร็วที่รายงานได้
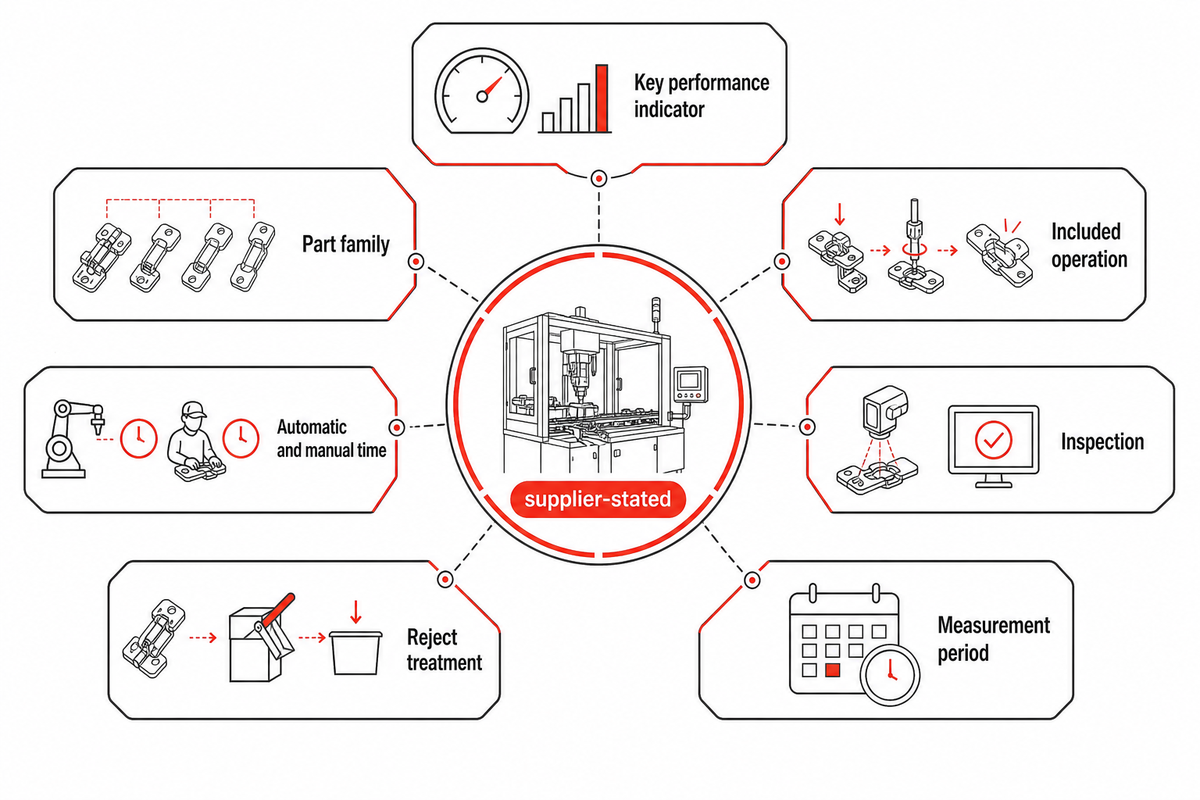
ตัวเลขอัตราการผลิตที่เผยแพร่เป็นข้อมูลประกอบ ไม่ใช่ตารางจัดอันดับ ตัวเลขจะเปรียบเทียบกันได้เมื่อกำหนดตัวชี้วัดประสิทธิภาพหลัก ตระกูลชิ้นงาน กระบวนการที่รวมอยู่ เวลาอัตโนมัติและเวลาด้วยมือ การตรวจสอบ การจัดการชิ้นงานที่ไม่ผ่านเกณฑ์ และช่วงเวลาวัดให้เหมือนกัน พร้อมรายงานผลตามช่วงทดสอบที่ผู้ซื้ออนุมัติร่วมกัน
10–12/นาทีหน้าเว็บบานพับประตู/หน้าต่างของ ZEUEE
>40/นาทีกรณีศึกษาบานพับแดมเปอร์ของ ACA
20–25/นาทีหน้าเว็บการป้อนเพลาของ Futuer
<8 วินาทีตัวอย่างบานพับขนาดเล็กของ Pinnacle
| ซัพพลายเออร์ | อัตราการผลิตที่รายงาน | ประเภทบานพับ / กระบวนการ | ข้อมูลการตรวจสอบที่เปิดเผย |
|---|---|---|---|
| ZEUEE | 10–12 ชิ้น/นาที | การประกอบบานพับประตู/หน้าต่าง | ยืนยันในข้อเสนอ |
| แอดทรอนิกส์ / เอซีเอ | >40 บานพับ/นาที | กรณีศึกษาบานพับแดมเปอร์แบบจานหมุน | ระบุการตรวจสอบภายในเครื่อง |
| Futuer | 20–25 ชิ้น/นาที | การป้อนเพลา | ตัวเลขอัตราการผลิตยังยืนยันประเด็นนี้ไม่ได้ |
| Leatop | 35–42 ชิ้น/นาที | การประกอบบานพับปิดนุ่มนวล | ระบุว่ามีการทดสอบ |
| Hingehinges | 30 ชิ้น/นาที | การประกอบกึ่งอัตโนมัติ | ยืนยันในข้อเสนอ |
| Pinnacle | <8 วินาที/ตัวอย่าง | การประกอบบานพับขนาดเล็กที่ใช้สกรู/นอต/แกน | ระบุว่ามีกล้องและการควบคุมแรงบิด |
ตัวเลขทั้ง 4 รายการมาจากซัพพลายเออร์ และไม่ได้ทดสอบเปรียบเทียบโดยอิสระ หน่วยเพียงอย่างเดียวไม่ได้บอกว่าการป้อนชิ้นงาน การประกอบ การตรวจสอบ การนำชิ้นงานออก การจัดการข้อผิดพลาด การเปลี่ยนรุ่นการผลิต หรือชิ้นงานที่ถูกคัดทิ้งรวมอยู่ในการวัดหรือไม่
ISO 22400-1 ให้แนวคิด คำศัพท์ และเกณฑ์สำหรับการสร้างตัวชี้วัดการผลิต ขอบเขตที่เผยแพร่ต่อสาธารณะรองรับข้อสรุปที่ชัดเจนว่า อัตราการผลิตไม่ได้เปรียบเทียบกันไม่ได้โดยเนื้อแท้ แต่ต้องกำหนดนิยามและบริบทการวัดให้สอดคล้องกันก่อนเปรียบเทียบ
ส่งตัวอย่างที่อนุมัติชุดเดียวกันและขอบเขตกระบวนการที่เป็นลายลักษณ์อักษรให้ซัพพลายเออร์ทุกเจ้าที่ผ่านการคัดเลือก บันทึกเวลาอุ่นเครื่อง การหยุดตามแผน ข้อผิดพลาด ชิ้นงานที่ไม่ผ่านเกณฑ์ และการแทรกแซงด้วยมือแยกจากกัน จากนั้นเปรียบเทียบผลที่ผ่านเกณฑ์ตามนิยามที่ตกลงกัน แทนการดูตัวเลขพาดหัวในโบรชัวร์
ขอบเขตการตรวจสอบและสถานีงานที่ควรระบุในใบเสนอราคา
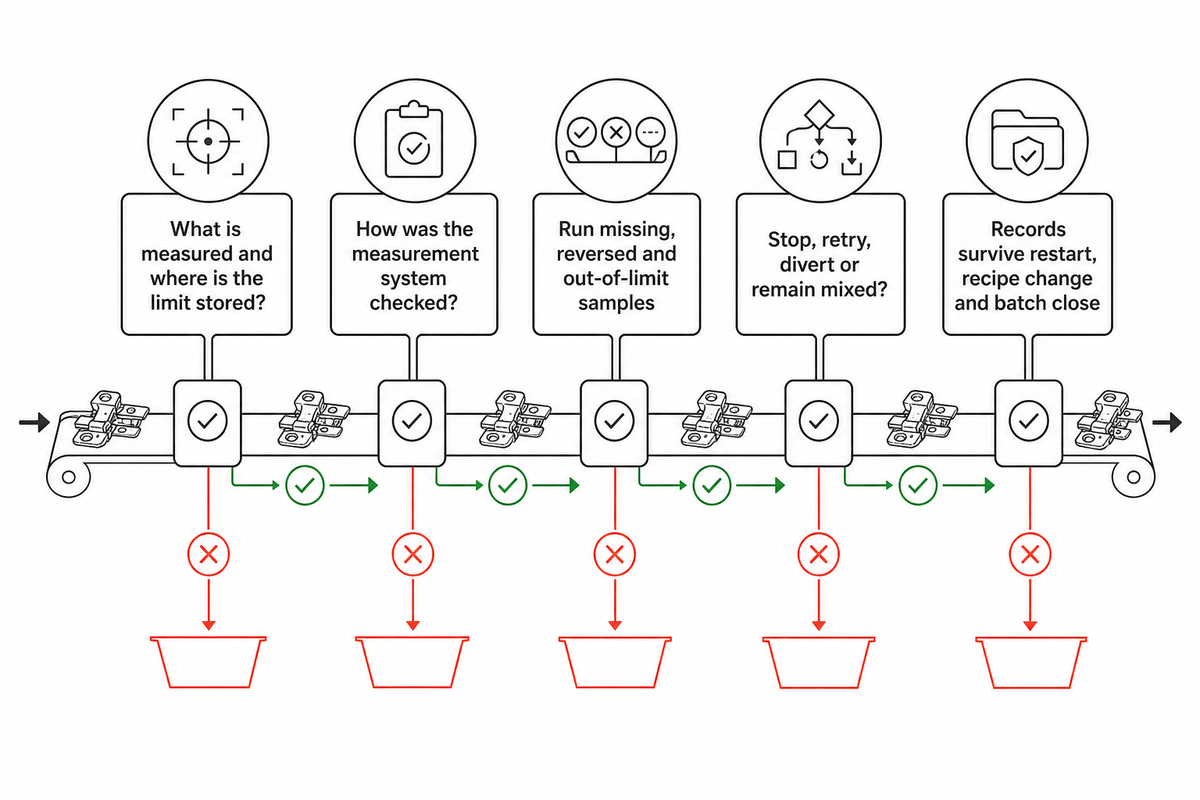
ใบเสนอราคาควรอ่านได้เหมือนแผนผังกระบวนการ โดยระบุการจัดเตรียมชิ้นงาน การจัดแนว การตรวจสอบการมีอยู่ การใส่พินหรือเพลา การย้ำหมุดหรือขันสกรู การหล่อลื่น การตรวจสอบแรงบิดหรือแรงกด การทดสอบการทำงาน การทำเครื่องหมาย การบันทึกข้อมูล การตัดสินคัดชิ้นงาน และการนำชิ้นงานที่ไม่ผ่านเกณฑ์ออกจากสายการผลิต
AGME ระบุข้อมูลสาธารณะเกี่ยวกับเลเซอร์ตรวจจับการมีอยู่ การตรวจสอบการป้อนงานแบบป้องกันความผิดพลาด การควบคุมแรงบิด การทำเครื่องหมาย และการคัดแยก OK/NOK; Pinnacle ระบุการควบคุมด้วยกล้องและแรงบิด; ส่วน Yanman อธิบายการตรวจสอบด้วยกล้อง ตัวอย่างเหล่านี้แสดงขอบเขตสถานีงานที่อาจมีได้ แต่ไม่ได้หมายความว่าใช้วิธีเดียวกันหรือพิสูจน์ความสามารถในการวัดแล้ว
หลักฐานที่ควรขอสำหรับการตรวจสอบทุกรายการ
- วัดคุณลักษณะใด และจัดเก็บค่าขีดจำกัดไว้ที่ใด
- ตรวจสอบระบบการวัดกับชิ้นงานและผิวสำเร็จจริงอย่างไร
- ซัพพลายเออร์สามารถทดลองป้อนตัวอย่างที่ขาดชิ้นส่วน กลับด้าน หรืออยู่นอกค่าขีดจำกัดที่กำหนดโดยเจตนาได้หรือไม่
- เมื่อชิ้นงานไม่ผ่าน เครื่องจะหยุด ลองใหม่ คัดออก หรือปล่อยปะปนกับชิ้นงานที่ผ่านเกณฑ์
- บันทึกใดบ้างที่ยังคงอยู่หลังเริ่มระบบใหม่ เปลี่ยนชุดค่าพารามิเตอร์การผลิต และปิดล็อต
การระบุชื่อเซนเซอร์ไม่ได้พิสูจน์ตรรกะการตัดสินใจ ความสามารถในการทำซ้ำ หรือผลลัพธ์ที่ผ่านเกณฑ์ ใช้คู่มือเครื่องประกอบสั่งทำพิเศษนี้ เพื่อแปลงรายการสถานีงานเป็นข้อกำหนดเครื่องจักรก่อนขอใบเสนอราคา และขอให้ซัพพลายเออร์แต่ละรายระบุข้อยกเว้นเทียบกับเอกสารฉบับเดียวกัน
การส่งมอบด้านความปลอดภัย ระบบไฟฟ้า และเทคโนโลยีปฏิบัติการ
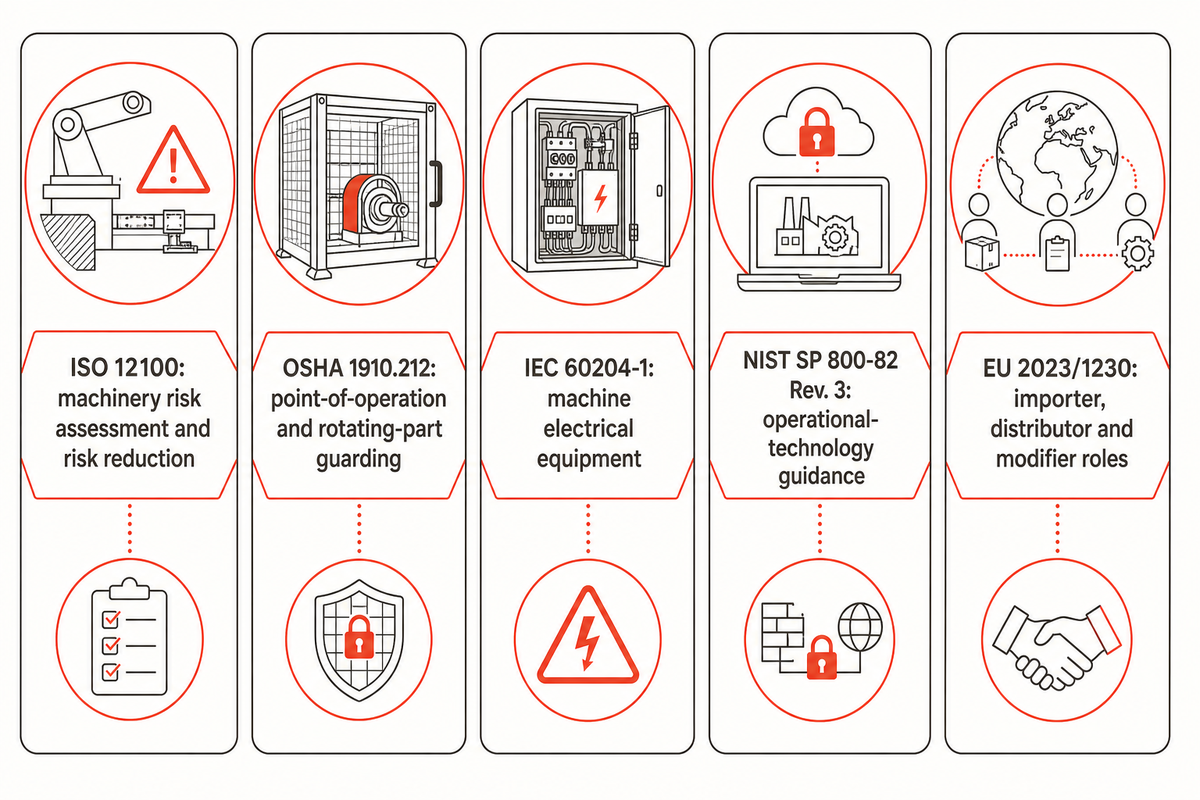
ความปลอดภัย งานระบบไฟฟ้า และการรักษาความปลอดภัยของระบบที่เชื่อมต่อจำเป็นต้องมีหลักฐานแยกกัน ขอบเขตของมาตรฐานไม่ใช่เครื่องหมายรับรองทางการตลาด และใบรับรองของซัพพลายเออร์หรือฉลากส่วนประกอบไม่ได้พิสูจน์ว่าสายการผลิตที่บูรณาการแล้วเป็นไปตามข้อกำหนดด้านปลายทาง การติดตั้ง หรือการใช้งานของผู้ซื้อ
ISO 12100:2010 ระบุหลักการประเมินความเสี่ยงและลดความเสี่ยงของเครื่องจักร ใช้มาตรฐานนี้เพื่อขอเอกสารวิเคราะห์อันตรายและบันทึกการลดความเสี่ยงของเครื่องจักร ครอบคลุมการใช้งานตามวัตถุประสงค์ การใช้งานผิดวิธีที่คาดการณ์ได้ การเปลี่ยนรุ่นการผลิต การทำความสะอาด การบำรุงรักษา และการกู้คืนเมื่อเกิดข้อผิดพลาด อย่านำการอ้างอิงนี้ไปกล่าวว่าซัพพลายเออร์รายใดในรายชื่อได้รับการรับรอง
สำหรับสถานที่ทำงานใน United States ข้อกำหนด OSHA 1910.212 ครอบคลุมการป้องกันอันตราย เช่น จุดปฏิบัติงานและการสัมผัสชิ้นส่วนที่หมุน ผู้ซื้อยังต้องประเมินเซลล์การผลิตจริง จุดเข้าถึง โหมดการทำงาน และข้อผูกพันด้านสถานที่ทำงานในท้องถิ่น
IEC 60204-1 ครอบคลุมอุปกรณ์ไฟฟ้า อิเล็กทรอนิกส์ และอิเล็กทรอนิกส์แบบตั้งโปรแกรมได้สำหรับเครื่องจักรที่ไม่ใช่แบบเคลื่อนย้ายได้ภายในขอบเขตของมาตรฐาน ระบุแหล่งจ่ายไฟ ข้อมูลกระแสลัดวงจร การต่อลงดินเพื่อป้องกัน สวิตช์ตัดแยก วงจรควบคุม เอกสาร และบันทึกการทดสอบไว้ในข้อกำหนด แล้วตรวจสอบฉบับที่ใช้และการประกาศใช้ในภูมิภาคที่เกี่ยวข้องเมื่อสรุปโครงการ
หากสายการผลิตมีบริการระยะไกลหรือเชื่อมต่อกับเครือข่ายโรงงาน ให้ใช้ NIST SP 800-82 Rev. 3 เป็นแนวทางด้านเทคโนโลยีปฏิบัติการ กำหนดการเข้าถึงระยะไกลที่อนุมัติ บัญชีผู้ใช้ที่ระบุชื่อ สิทธิ์การเข้าถึง การบันทึกเหตุการณ์ ความถูกต้องของการกำหนดค่า การสำรองข้อมูล การกู้คืนที่ผ่านการทดสอบ ผู้รับผิดชอบการอัปเดต และการถอนสิทธิ์เข้าถึงของซัพพลายเออร์ แยกการควบคุมเหล่านี้ออกจากฟังก์ชันความปลอดภัยของเครื่องจักร
ปลายทางและบทบาทในโครงการก็สำคัญเช่นกัน ตัวอย่างระดับภูมิภาคคือ มาตรา 17 และ 18 ของระเบียบ EU 2023/1230 ระบุกรณีที่ผู้นำเข้า ผู้จัดจำหน่าย หรือผู้ที่ดัดแปลงเครื่องจักรในสาระสำคัญอาจต้องรับผิดชอบตามหน้าที่ของผู้ผลิต ข้อมูลนี้ไม่ใช่คำแนะนำทางกฎหมายที่ใช้ได้ทั่วโลก ควรกำหนดผู้รับผิดชอบด้านการปฏิบัติตามข้อกำหนด การบูรณาการระบบ และการดัดแปลงภายหลังสำหรับปลายทางจริง โดยขอความช่วยเหลือจากผู้เชี่ยวชาญที่ผ่านเกณฑ์ที่กำหนด
การทดสอบตรวจรับที่โรงงานเพื่อให้เปรียบเทียบคำกล่าวอ้างได้
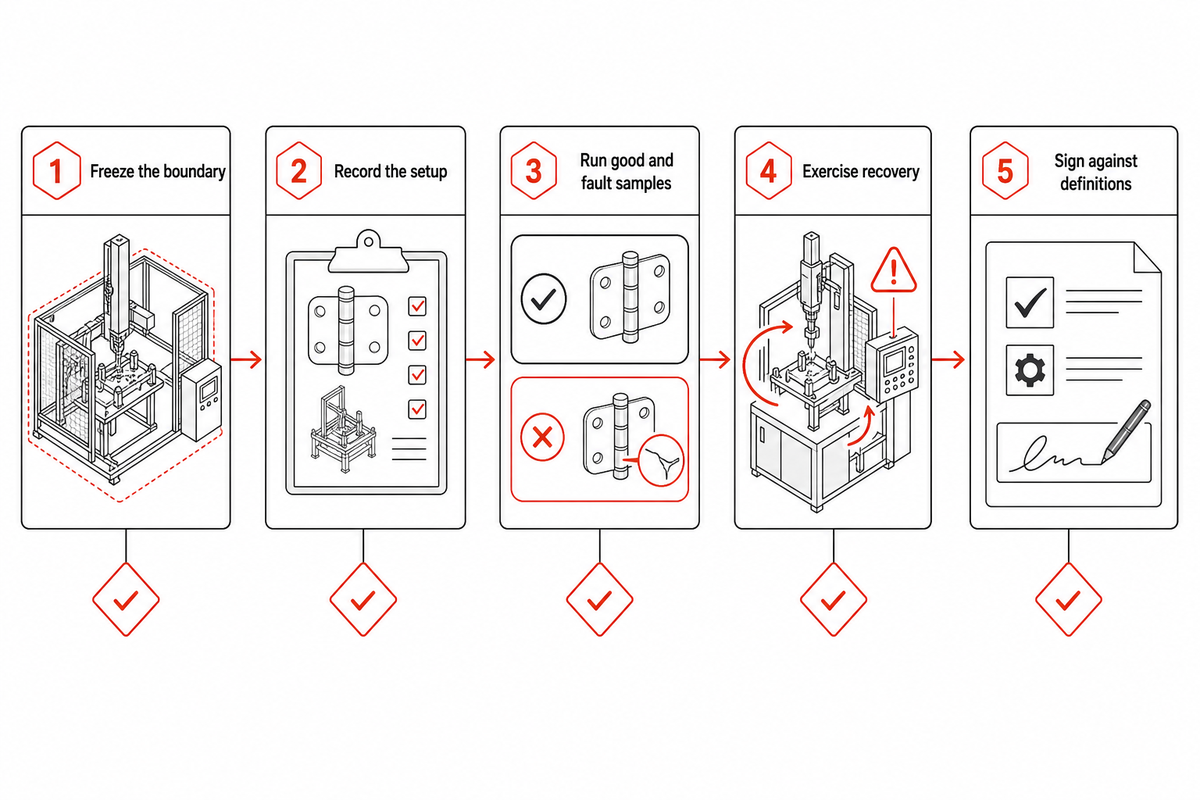
การทดสอบที่โรงงานควรแปลงข้อเสนอให้เป็นหลักฐานที่สังเกตได้ โดยใช้ชิ้นงานที่ผู้ซื้ออนุมัติและตัวอย่างจำลองข้อผิดพลาดโดยเจตนา จำนวนตัวอย่าง ระยะเวลาทดสอบ เป้าหมายผลผลิต ขีดจำกัดคุณภาพ และการตรวจรับการเปลี่ยนรุ่นการผลิตเป็นเงื่อนไขเฉพาะของโครงการ จึงควรตกลงไว้ในคำขอใบเสนอราคา แทนการนำตัวเลขที่คิดว่าใช้ได้ทั่วไปมาใช้
- กำหนดขอบเขตให้ชัดเจน — ระบุรุ่นแก้ไขของชิ้นงาน ตัวอย่างที่อนุมัติ จุดเริ่มต้นและจุดสิ้นสุดของกระบวนการ สถานีงานที่ไม่รวม และรายการที่ผู้ซื้อจัดหา
- บันทึกการตั้งค่า — ระบุฟิกซ์เจอร์ เครื่องป้อน ชุดค่าพารามิเตอร์การผลิต เวอร์ชันซอฟต์แวร์ ระบบสาธารณูปโภค และอุปกรณ์วัดที่ใช้ในการทดลอง
- ทดสอบตัวอย่างที่ผ่านและตัวอย่างที่มีข้อผิดพลาด — แสดงผลผลิตตามปกติ การตรวจจับ สัญญาณเตือน การคัดชิ้นงานออก และการป้องกันไม่ให้ชิ้นงานปะปนกัน
- ทดสอบการกู้คืนระบบ — แสดงการเปลี่ยนรุ่นการผลิต การแก้ชิ้นงานติดขัด การเริ่มระบบใหม่อย่างควบคุมได้ การเก็บรักษาข้อมูล และการตอบสนองเมื่อไฟฟ้าหรือลมอัดขัดข้อง
- ลงนามรับรองตามนิยามที่ตกลงกัน — เปรียบเทียบผลกับตัวชี้วัดผลผลิตและคุณภาพที่ตกลงกัน พร้อมระบุรายการที่ยังค้าง ผู้รับผิดชอบ และวันครบกำหนดทุกรายการ
การทดสอบที่โรงงานด้วยชิ้นงานซึ่งผู้ซื้ออนุมัติเป็นด่านของโครงการที่มีประโยชน์ แต่ยังไม่ใช่หลักฐานขั้นสุดท้ายของสมรรถนะหลังติดตั้ง ควรเพิ่มแผนตรวจรับ ณ หน้างานแยกต่างหากสำหรับระบบสาธารณูปโภคจริง อุปกรณ์ป้องกัน สภาพพื้น อินเทอร์เฟซกับกระบวนการก่อนหน้าและถัดไป สภาพแวดล้อม และการเชื่อมต่อเครือข่าย จากนั้นตรวจสอบยืนยันอย่างต่อเนื่องเมื่อมีการเปลี่ยนชุดค่าพารามิเตอร์การผลิต ชิ้นงาน ซอฟต์แวร์ หรือระบบป้องกันอันตราย
สำหรับระบบที่มีหุ่นยนต์ แนวทางทางเทคนิคของ OSHA ระบุว่า: “เป็นความรับผิดชอบของผู้บูรณาการระบบที่จะทำให้แน่ใจว่าการประเมินความเสี่ยง (RA) เสร็จสมบูรณ์และมีเอกสารบันทึกก่อนเริ่มใช้งานจริง” ให้ถือข้อความนี้เป็นความรับผิดชอบด้านการประเมินความเสี่ยง ไม่ใช่หลักฐานว่าอัตราการผลิตที่โรงงานจะทำได้เช่นเดียวกันเมื่อไปติดตั้งที่หน้างาน
เมื่อใดที่สายการผลิตอัตโนมัติเต็มรูปแบบยังไม่ใช่ทางเลือกถัดไปที่เหมาะสม
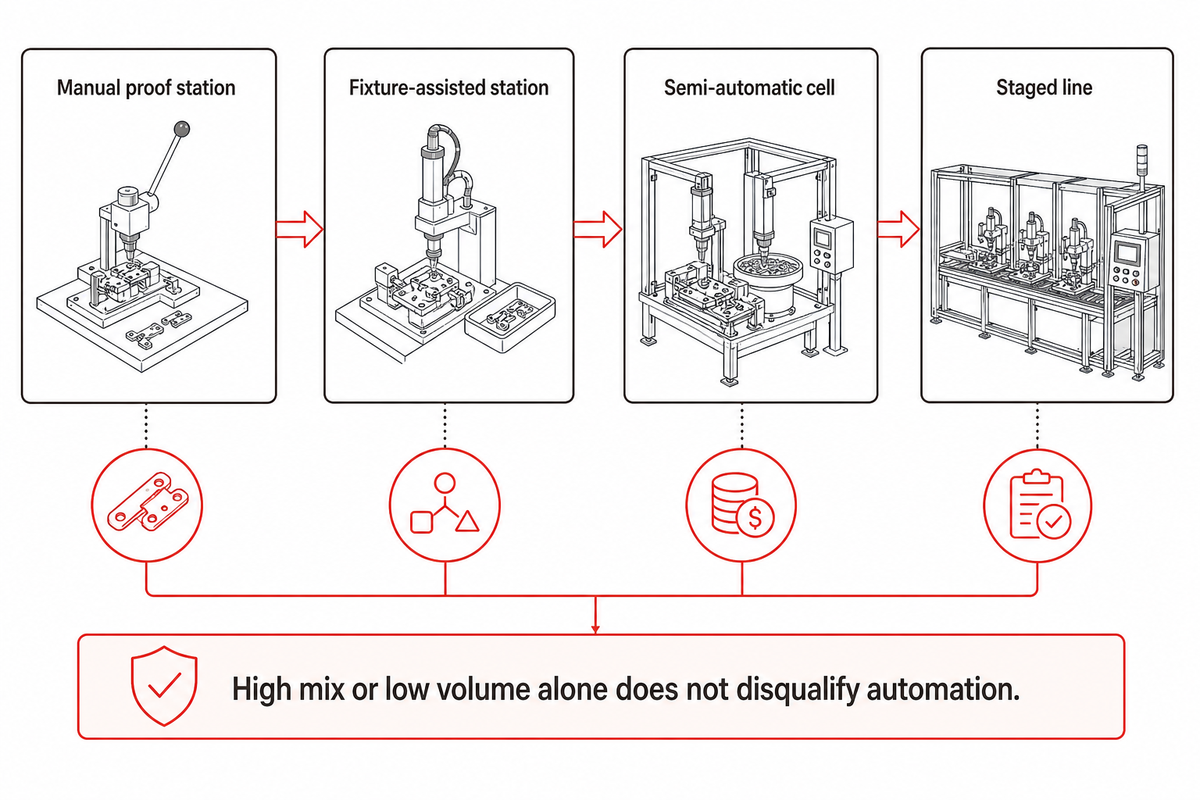
ควรชะลอหรือแบ่งโครงการเป็นระยะเมื่อรูปทรงชิ้นงานหรือรายการวัสดุยังเปลี่ยนแปลง ไม่มีตัวอย่างที่อนุมัติ ช่วงกระบวนการที่ยอมรับได้ยังไม่ชัดเจน ไม่มีผู้รับผิดชอบอินเทอร์เฟซ หรือยังไม่ได้กำหนดความรับผิดชอบด้านการบำรุงรักษา ความไม่แน่นอนของสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ กำหนดการผลิต ระยะเวลาทำงานของแต่ละสถานี และลักษณะการเกิดจุดคอขวด ยังทำให้ตรวจสอบยืนยันแนวคิดความเร็วสูงแบบตายตัวได้ยาก
การผลิตที่มีรุ่นหลากหลายหรือปริมาณต่ำเพียงอย่างเดียวไม่ได้เป็นเหตุให้ตัดระบบอัตโนมัติออก NIST อธิบายว่าหุ่นยนต์ร่วมปฏิบัติงานแบบยืดหยุ่นเป็นหนึ่งในทางเลือกสำหรับผู้ผลิตที่มีรุ่นหลากหลายและปริมาณต่ำ การตัดสินใจจึงควรพิจารณาความเสถียรของกระบวนการ ความยืดหยุ่น เงินลงทุน ประสิทธิภาพของระบบ และหลักฐานการตรวจรับร่วมกัน แทนการใช้เกณฑ์ปริมาณเพียงค่าเดียว
สถานีทดสอบแบบใช้มือ สถานีที่มีฟิกซ์เจอร์ช่วย เซลล์กึ่งอัตโนมัติ หรือสายการผลิตที่แบ่งเป็นระยะ อาจช่วยให้เห็นความแปรปรวนของกระบวนการก่อนตัดสินใจลงทุนครั้งใหญ่ ผู้ซื้อสามารถเลือกระยะการใช้ระบบอัตโนมัติให้เหมาะกับปริมาณและความแปรปรวน และพิจารณาเครื่องจักรประกอบอัตโนมัติประเภทอื่น ๆ ที่ครอบคลุมกว่า โดยไม่สมมติว่าเครื่องจักรขนาดใหญ่ที่สุดมีความเสี่ยงต่ำที่สุด
กรอบการตัดสินใจ: คัดเลือกจากหลักฐาน ไม่ใช่คำบรรยาย
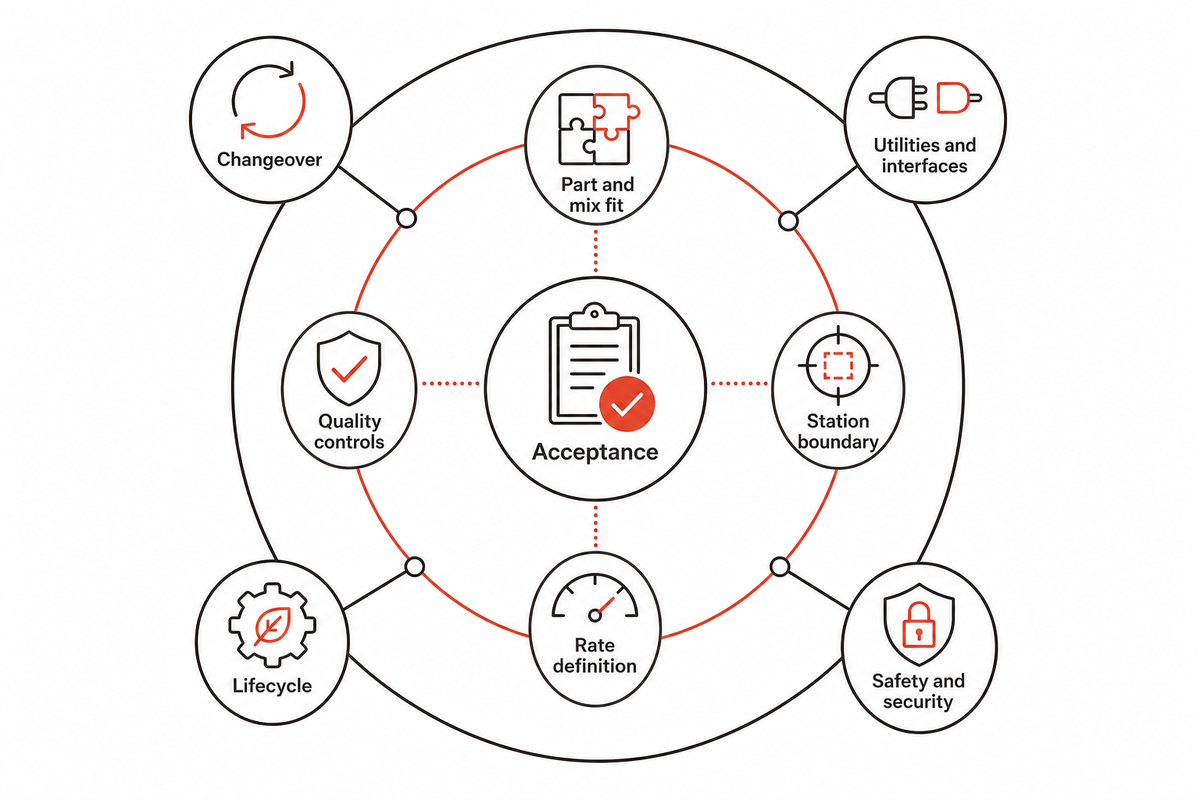
ใช้ห่วงโซ่หลักฐานบานพับ 5 ขั้นใน 2 ระยะ ระยะแรกเป็นเกณฑ์ผ่าน/ไม่ผ่าน ได้แก่ ตระกูลบานพับและสัดส่วนรุ่นผลิตภัณฑ์ที่ถูกต้อง ขอบเขตสถานีงานครบถ้วน หลักฐานการตรวจสอบและการคัดแยกชิ้นงานไม่ผ่าน แผนการยอมรับ และผู้รับผิดชอบตลอดอายุการใช้งานที่ระบุชื่อไว้
ระยะที่สองจัดลำดับตามความสำคัญของผู้ซื้อ ได้แก่ ผังการจัดวาง การเปลี่ยนรุ่นการผลิต อินเทอร์เฟซข้อมูล การสนับสนุนในภูมิภาค กลยุทธ์อะไหล่ และเงื่อนไขทางการค้า อย่ากำหนดน้ำหนักแบบเหมารวม เพราะโรงงานที่ผลิตหลายรุ่นสลับกันบ่อยอาจให้ความสำคัญกับหลักฐานการเปลี่ยนรุ่นการผลิตต่างจากสายการผลิตเฉพาะที่มีตารางการผลิตคงที่
| เกณฑ์ตัดสิน | หลักฐานที่ตรวจพบ | หลักฐานที่ขอ | ความเสี่ยงที่ยังค้าง / ผู้รับผิดชอบ |
|---|---|---|---|
| ความเหมาะสมกับชิ้นงานและสัดส่วนรุ่นผลิตภัณฑ์ | เอกสารอ้างอิงสาธารณะหรือผลการทดลอง | รูปแบบรุ่นผลิตภัณฑ์และตารางการผลิต | รูปทรงเรขาคณิตที่ยังไม่ผ่านการพิสูจน์ / ผู้ซื้อ |
| ขอบเขตสถานีงาน | แผนผังกระบวนการ | รายการรวม อุปกรณ์เสริม และอินเทอร์เฟซ | ช่องว่างของขอบเขตงาน / ผู้จำหน่าย |
| การควบคุมคุณภาพ | ตัวอย่างภาพหน้าจอหรือบันทึกข้อมูล | การสาธิตข้อผิดพลาด | ผลผลิตร่วมจากหลายรุ่น / ทั้งสองฝ่าย |
| คำจำกัดความของอัตราการผลิต | เวลารอบการทำงานหรืออัตราผลผลิตที่ผู้จำหน่ายระบุ | เอกสารที่ระบุเวลา ชิ้นงาน และหลักเกณฑ์การนับรายการรวม | การวัดที่ใช้เกณฑ์ต่างกัน / ทั้งสองฝ่าย |
| การเปลี่ยนรุ่นการผลิต | วิธีการหรือวิดีโอ | สังเกตการณ์การเปลี่ยนรุ่นและเริ่มเดินเครื่องใหม่ | งานที่ต้องทำด้วยมือแต่ไม่ได้ระบุ / ผู้จำหน่าย |
| ระบบสาธารณูปโภคและอินเทอร์เฟซ | รายการเบื้องต้น | ข้อกำหนดด้านไฟฟ้า ลม ข้อมูล และแผนผังพื้นที่ที่ยืนยันแล้ว | ข้อกำหนดไม่ตรงกับหน้างาน / ผู้ซื้อ |
| ความปลอดภัยและการรักษาความมั่นคง | แนวคิดด้านความเสี่ยงและการเข้าถึงระบบ | การทบทวนตามข้อกำหนดเฉพาะของสถานที่ติดตั้งและการทดสอบการกู้คืนระบบ | ภาระหน้าที่ที่ยังไม่มีผู้รับผิดชอบ / ทั้งสองฝ่าย |
| การยอมรับ | ร่างขั้นตอน | แผนการยอมรับที่โรงงาน ณ สถานที่ติดตั้ง และเมื่อเปลี่ยนแปลง | เกณฑ์ที่ยังไม่กำหนด / ผู้ซื้อ |
| การดูแลตลอดอายุการใช้งาน | ข้อเสนอบริการ | อะไหล่ การสำรอง การกู้คืน และการยกเลิกสิทธิ์เข้าถึง | ไม่มีผู้รับผิดชอบ / ผู้จำหน่าย |
จัดทำแบบฟอร์มแยกสำหรับผู้จำหน่ายแต่ละราย และบันทึกวันที่ของหน้าเว็บหรือเอกสารสาธารณะแต่ละรายการ หากต้องการตรวจสอบสถานะบริษัทในภาพรวมให้ครอบคลุมประเด็นอื่นนอกเหนือจากความเหมาะสมของกระบวนการผลิตบานพับ โปรดดูรายการตรวจสอบผู้จำหน่ายระบบอัตโนมัติ แบบฟอร์มนี้จำกัดขอบเขตไว้ที่งานบานพับ อัตราการผลิต การตรวจสอบ และการยอมรับ หากเป็นประโยชน์ โปรดดูตัวอย่างการเปรียบเทียบผู้จำหน่ายอีกรายการ โดยพิจารณาว่าอุปกรณ์สำหรับมือจับเป็นกระบวนการคนละกลุ่ม
ข้อมูลที่ควรส่งให้ผู้ผลิตเพื่อรับข้อเสนอที่นำไปใช้ได้
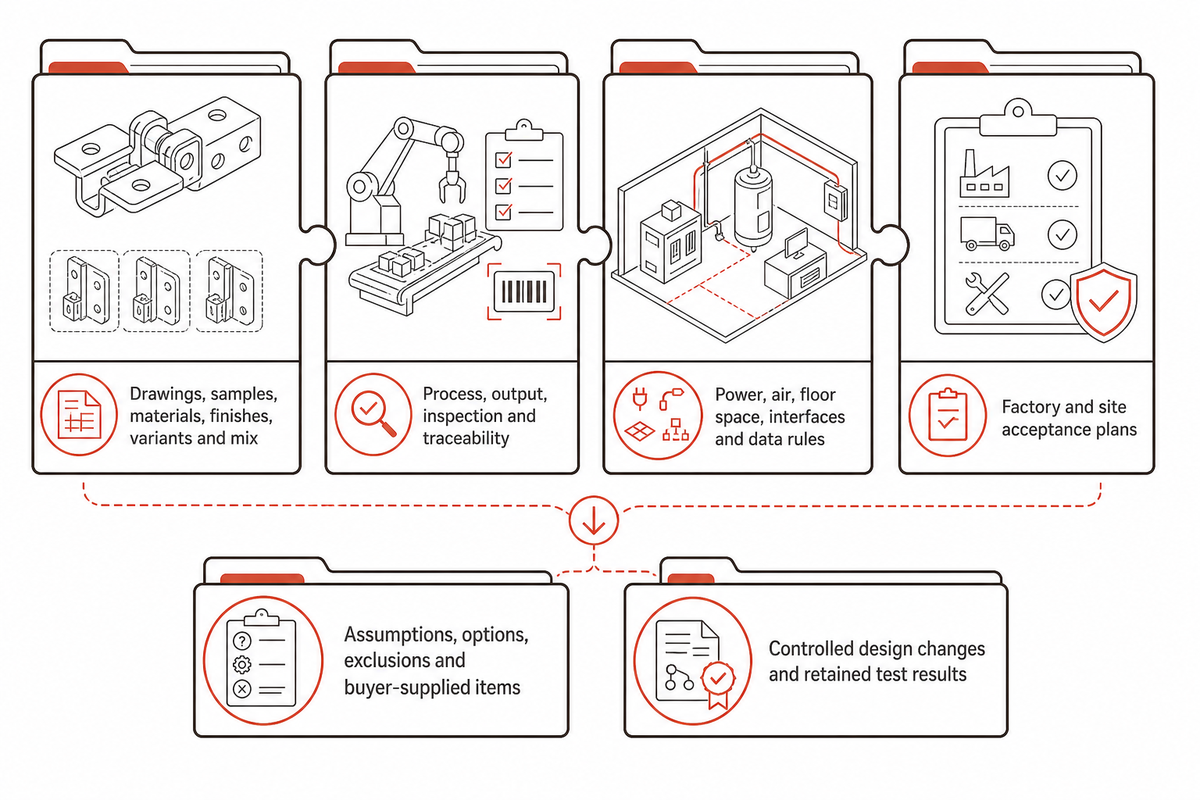
ส่งแบบทางวิศวกรรมชิ้นงาน ตัวอย่างที่อนุมัติแล้ว วัสดุและผิวสำเร็จ รุ่นผลิตภัณฑ์ต่าง ๆ สัดส่วนรุ่นที่คาดการณ์ และตารางการผลิต พร้อมระบุลำดับกระบวนการที่ต้องการ ปริมาณผลผลิตที่ผู้ซื้อกำหนด ข้อกำหนดด้านการตรวจสอบและการตรวจสอบย้อนกลับ ระบบไฟฟ้าและลมของโรงงาน พื้นที่ติดตั้ง อินเทอร์เฟซ กฎการจัดการข้อมูล และแผนการยอมรับที่โรงงานกับ ณ สถานที่ติดตั้งแยกกัน
กำหนดให้ผู้จำหน่ายระบุสมมติฐาน อุปกรณ์เสริม สถานีงานที่ไม่รวม และรายการที่ผู้ซื้อเป็นผู้จัดหาไว้ในเอกสารสรุปงานโดยตรง ขอรายการระบบสาธารณูปโภค ผังการจัดวาง รายละเอียดเวลารอบการทำงาน คำอธิบายการตรวจสอบ แนวทางกู้คืนเมื่อเกิดข้อผิดพลาด แผนอะไหล่ รายการเอกสาร และตารางระบุผู้รับผิดชอบ แทนการใช้ข้อความ “turnkey” เพียงประโยคเดียว
ระบุวิธีควบคุมการเปลี่ยนแปลงการออกแบบด้วย กำหนดว่าใครมีอำนาจอนุมัติการเปลี่ยนแปลงชิ้นงาน ชุดค่าพารามิเตอร์การผลิต การ์ดนิรภัย ซอฟต์แวร์ และเครือข่าย พร้อมกำหนดให้ทบทวนผลกระทบเมื่อการเปลี่ยนแปลงอาจส่งผลต่อความปลอดภัย คุณภาพ หรือปริมาณผลผลิตที่ยอมรับแล้ว และจัดเก็บแบบทางวิศวกรรม บันทึกความเสี่ยง ข้อมูลสำรอง และผลการทดสอบฉบับแก้ไขไว้ภายใต้รหัสอ้างอิงการเปลี่ยนแปลงเดียวกัน
ในฐานะผู้เผยแพร่ Shenzhen Zeyu Intelligent Industrial Science Technology Co.,Ltd ระบุว่า ZEUEE ก่อตั้งขึ้นใน 2005 และพัฒนาอุปกรณ์ระบบอัตโนมัติอุตสาหกรรมแบบสั่งทำพิเศษ นอกจากนี้ บริษัทยังรายงานว่ามีฐานการผลิต Taihe ขนาด 20,000 ตารางเมตร พนักงานมากกว่า 120 คน และได้รับการรับรอง ISO 9001:2015 ข้อมูลเหล่านี้เป็นคำกล่าวจากบริษัทโดยตรง และไม่ได้นำมาใช้ให้คะแนนผู้จำหน่ายทั้ง 10 ราย
กำหนดขอบเขตงานให้เหมือนกันก่อนขอราคา
ใบเสนอราคาที่นำไปใช้ได้ควรอ้างอิงตัวอย่างชิ้นงาน ขั้นตอนการทำงาน กฎการตรวจสอบ ระบบสาธารณูปโภค อินเทอร์เฟซ และแผนการยอมรับของคุณ
ส่งตัวอย่างบานพับและขอบเขตสถานีงานให้ ZEUEEคำถามที่พบบ่อย
บริษัทใดเหมาะที่สุดสำหรับงานบานพับ?
ดูคำตอบ
คำถามนี้อาจหมายถึงแบรนด์บานพับสำเร็จรูป หรือบริษัทที่สร้างเครื่องจักรประกอบบานพับก็ได้ หากต้องการเครื่องจักร ไม่มีผู้ชนะหนึ่งเดียวที่เหมาะกับทุกกรณี เพราะสายการผลิตบานพับประตู สายการผลิตบานพับตู้ เซลล์งานควบคุมยานยนต์ และสถานีงานขันแรงบิดสำหรับชิ้นงานขนาดเล็กมีขอบเขตกระบวนการต่างกัน เริ่มจากระบุตระกูลบานพับ สัดส่วนรุ่นผลิตภัณฑ์ ขั้นตอนที่ต้องการ และหลักฐานการยอมรับ จากนั้นจึงเปรียบเทียบเฉพาะผู้จำหน่ายที่มีข้อเสนอตรงตามข้อกำหนดเหล่านั้น
ใครคือผู้ผลิตบานพับประตูชั้นนำ?
ดูคำตอบ
ผู้ผลิตบานพับประตูสำเร็จรูปและผู้ผลิตเครื่องจักรประกอบอยู่คนละประเภทผู้จำหน่าย หากต้องการเครื่องจักร ให้คัดเลือกผู้ผลิตที่แสดงผลงานอ้างอิงเกี่ยวกับบานพับประตูหรือหน้าต่าง ระบุสถานีงานที่รวมไว้ทุกสถานี สาธิตการตรวจสอบและการจัดการชิ้นงานที่ไม่ผ่าน และทดลองผลิตด้วยชิ้นงานที่อนุมัติแล้วในขั้นตอนการยอมรับที่โรงงาน การเป็นแบรนด์บานพับที่คุ้นเคยไม่ได้ยืนยันว่าผู้สร้างระบบอัตโนมัติจะป้อน ประกอบ ตรวจสอบ และเปลี่ยนรุ่นตามรูปทรงเรขาคณิตของชิ้นงานคุณได้
ผู้ผลิตบานพับแบบต่อเนื่องชั้นนำมีใครบ้าง?
ดูคำตอบ
บานพับแบบต่อเนื่องเป็นผลิตภัณฑ์สำเร็จรูป ดังนั้นรายชื่อแบรนด์บานพับประเภทนี้จึงไม่ได้ตอบคำถามว่าใครควรสร้างเครื่องจักรสำหรับผลิตบานพับดังกล่าว ก่อนอื่นให้กำหนดวิธีเตรียม จัดแนว ใส่ และตัดบานพับกับพินที่มีความยาว รวมถึงวิธีตรวจสอบและจัดการชิ้นงาน จากนั้นขอเอกสารอ้างอิงสาธารณะที่เทียบเคียงได้หรือผลการศึกษาแนวคิดที่จัดทำเป็นเอกสารจากผู้ผลิต อย่าใช้หน้าเว็บเครื่องจักรประกอบบานพับตู้แทนหลักฐานดังกล่าว
บานพับผลิตอย่างไร?
ดูคำตอบ
ขั้นตอนการผลิตขึ้นอยู่กับประเภทของบานพับ โดยอาจประกอบด้วยการขึ้นรูปหรือกลึงแผ่นบาน การเตรียมข้อบาน การใส่พิน ปลอก สปริง หรือข้อเหวี่ยง การหล่อลื่น การย้ำหรือขันสกรู การทดสอบการทำงาน การตรวจสอบ และการทำเครื่องหมาย เครื่องประกอบชิ้นงานอาจครอบคลุมเพียงบางขั้นตอนในกระบวนการนี้ ดังนั้นใบเสนอราคาต้องระบุจุดเริ่มต้นและจุดสิ้นสุดอย่างชัดเจน
คำขอใบเสนอราคาสำหรับเครื่องประกอบบานพับควรระบุอะไรบ้าง?
ดูคำตอบ
ระบุแบบทางวิศวกรรม ตัวอย่างที่อนุมัติแล้ว ขอบเขตสถานีงาน เป้าหมายปริมาณผลผลิต การตรวจสอบ ระบบสาธารณูปโภค อินเทอร์เฟซ และการทดสอบเพื่อการยอมรับ พร้อมทำเครื่องหมายรายการเสริมและรายการที่ผู้ซื้อเป็นผู้จัดหา
เอกสารอ้างอิงและแหล่งข้อมูล
- ขอบเขตสาธารณะของ ISO 12100:2010
- ขอบเขตสาธารณะของ ISO 22400-1:2014
- หน้าประกาศเผยแพร่ IEC 60204-1
- OSHA 1910.212
- OSHA: ระบบหุ่นยนต์และความปลอดภัยของระบบหุ่นยนต์อุตสาหกรรม
- NIST SP 800-82 Rev. 3
- งานวิจัยของ NIST เกี่ยวกับการผลิตหลายงาน
- แนวทางระบบอัตโนมัติสำหรับการผลิตหลากหลายรุ่นในปริมาณน้อยของ NIST
- ข้อบังคับ (EU) 2023/1230
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015









