Kontaktieren Sie Zeyu lntelligent Industrial Company
Kosten für Vibrationswendelförderer: Werkzeugausstattung, Leistungsumfang und Abnahme

Die Kosten für Vibrationswendelförderer richten sich nach dem vereinbarten Umfang der Bauteilzuführung: einer Schale mit Antrieb, einem auf das Bauteil abgestimmten Förderer oder einer kompletten Fertigungszelle. Vergleichen Sie Kosten nur bei identischem Bauteil, Übergabepunkt und Abnahmetest.
Ein günstiger Förderer kann die schwierige Arbeit in Ihrem Werk zurücklassen: ein anspruchsvoll geformtes Bauteil rechtzeitig und korrekt an der Montagemaschine bereitzustellen. Dieser Leitfaden schlüsselt diese Arbeit auf, damit der Einkauf Angebote vergleichen und die Produktion beurteilen kann, was die Anschaffung tatsächlich bringt.
Vor dem Angebotsvergleich
- Auch eine schnell laufende Förderschale kann dazu führen, dass eine Maschine an der Entnahmeposition wartet.
- Veröffentlichte historische Systempreise dienen als Orientierung, sind aber kein aktuelles Angebot für Ihre Bauteile.
- Produktionsmuster und ihr Oberflächenzustand sind für die Werkzeugausstattung relevant.
- Für eine erfolgreiche Vorführung müssen schriftliche Grenzwerte feststehen, bevor sie als Abnahmeentscheidung gilt.
Kosten für Vibrationswendelförderer: denselben Leistungsumfang vergleichen
Kosten für Wendelförderer sollten erst verglichen werden, wenn ein einheitlicher Leistungsumfang der Ausrüstung feststeht. Im Preis eines einfachen Vibrationswendelförderers können die Werkzeugausstattung zur Auswahl der richtigen Ausrichtung, die nachgelagerte Schiene und die Maschinenschnittstelle fehlen. Bitten Sie alle Anbieter, bis zu einem gemeinsamen funktionsfähigen Übergabepunkt zu kalkulieren. Klären Sie anschließend, welche Arbeiten gegebenenfalls Ihr Team übernehmen muss.
Es gibt einige nützliche historische Richtwerte. In einem Interview von ASSEMBLY vom März 2020 schätzte Greg Pflum, Präsident und CEO von Performance Feeders, herkömmliche Zuführsysteme (einschließlich Schwingförderern, Stufenförderern und Steigförderern) auf $25.000 – $30,000. Flexible Systeme mit Bildverarbeitung, Roboter, Steuerung und Integration veranschlagte er mit $80.000 – $100,000. Dies waren historische Schätzungen eines Anbieters für verschiedene Konfigurationen, keine vergleichenden Tests oder Angebote für 2026.
Fordern Sie für eine aktuelle Beschaffung eine nach Leistungsgrenzen aufgeschlüsselte Kostenaufstellung an. Eine gebrauchte Vibrationswendelförderschale mit Grundfunktion und ein neues, in Betrieb genommenes Teilezuführsystem sind unterschiedliche Anschaffungen, auch wenn die Bilder ähnlich aussehen. Der Preisunterschied ist nur aussagekräftig, wenn auch die fehlenden Arbeiten eingepreist werden.
Angebotsumfangsverzeichnis
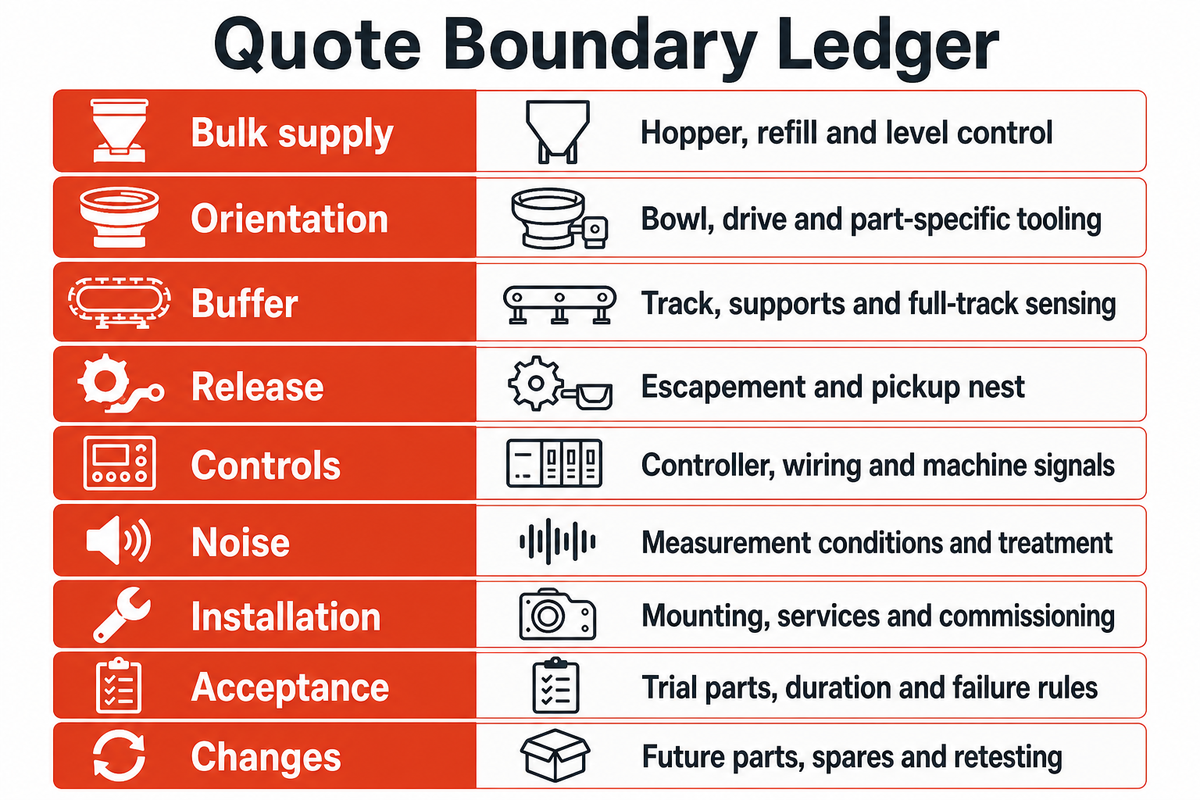
Das Angebotsumfangsverzeichnis ordnet jeder Zuführfunktion eine Kostengrenze, einen Verantwortlichen und einen Liefernachweis zu. So werden Kosten sichtbar, die zwischen den Anbietern verborgen bleiben.
| Funktion | Zu kalkulierender Umfang | Zu benennender Verantwortlicher | Anzufordernder Nachweis |
|---|---|---|---|
| Schüttgutzuführung | Bunker, Nachfüllung und Füllstandsregelung | Fördererlieferant oder Werk | Vereinbarte Nachfüllmethode |
| Ausrichtung | Schale, Antrieb und bauteilspezifische Werkzeugausstattung | Fördererlieferant | Muster-Änderungsstand und Laufvideo |
| Puffer | Schiene, Halterungen und Vollmeldung der Schiene | Lieferant oder Integrator | Nutzbare Kapazität und Reaktion bei Stopp |
| Vereinzelung | Vereinzelung und Entnahmenest | Integrator | Abgenommenes Bauteil an der Übergabe |
| Steuerung | Steuerung, Verdrahtung und Maschinensignale | Elektrointegrator | Ein-/Ausgangsliste und Ablauf |
| Geräuschentwicklung | Messbedingungen und Geräuschminderung | Lieferant und Werk | Angaben zur Geräuschentwicklung bei vorgesehener Nutzung |
| Installation | Montage, Anschlüsse und Inbetriebnahme | Integrator und Werk | Zuständigkeitsplan für den Standort |
| Abnahme | Prüfteile, Dauer und Fehlerregeln | Qualität und Lieferant | Unterzeichnetes Prüfprotokoll |
| Änderungen | Künftige Bauteile, Ersatzteile und erneute Prüfung | Einkauf und Engineering | Enthaltene und ausgeschlossene Arbeiten |
Kennzeichnen Sie beispielsweise ein Angebot, das am Schienenauslauf endet, mit „Entnahmenest ausgeschlossen“. Endet ein anderes Angebot bei einer nachgewiesenen Roboterentnahme, teilen Sie dem ersten Anbieter diese Übergabeanforderung mit, bevor Sie die Gesamtsummen vergleichen. Der Einkauf erhält eine vergleichbare Zahl; das Werk muss keine nicht kalkulierte Integrationsaufgabe übernehmen.
Wie funktioniert ein Wendelförderer?
Ein Vibrationswendelförderer bewegt lose Bauteile mithilfe kontrollierter Schwingungen entlang einer ansteigenden Führung. Die Werkzeugausstattung lässt Bauteile in zulässiger Ausrichtung weiterlaufen und leitet ungeeignet ausgerichtete Teile für einen weiteren Durchlauf zurück. Der Antrieb erzeugt die Bewegung; Schalengeometrie und Werkzeugausstattung bestimmen, wie das jeweilige Bauteil dem nächsten Prozess zugeführt wird.
Die Forschung zur Bauteilzuführung an der University of California, Berkeley behandelt dieses Prinzip der passiven Auswahl. Sie veranschaulicht den Unterschied zwischen dem Kauf eines schwingenden Mechanismus und einer fertigen Lösung zur Bauteilausrichtung. Zum größeren Maschinenumfang siehe den Leitfaden zum Kauf automatisierter Montagemaschinen.
Wie die Werkzeugausstattung der Schale den Preis beeinflusst
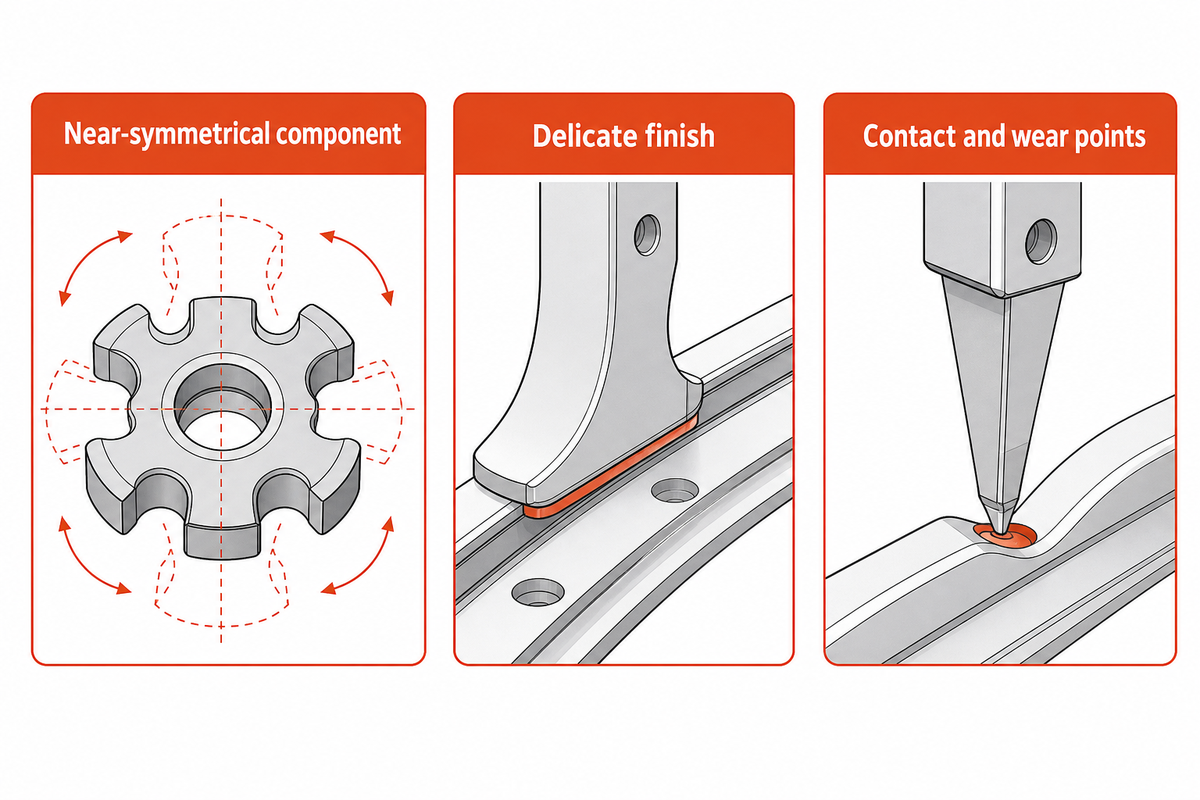
Die Kosten der Werkzeugausstattung hängen davon ab, wie schwierig ein Bauteil zu vereinzeln, auszurichten und unbeschädigt weiterzugeben ist. Ein nahezu symmetrisches Bauteil, eine instabile Ruhelage oder eine empfindliche Oberfläche kann mehr Entwicklungsaufwand erfordern als ein einfacher Befestiger. Die Materialwahl allein bestimmt die Entwicklungskosten der Werkzeugausstattung nicht.
Für eine kundenspezifisch ausgelegte Förderschale können Selektoren, Ausschleuswege und eine kontrollierte Abgabe erforderlich sein. Die Bedeutung von Zeichnungen, Toleranzen und Produktionsmustern wird im Werkzeugartikel von ASSEMBLY aus dem Jahr 2023 ausführlich behandelt. Ein Prototyp kann bei der Angebotserstellung für ein Zuführprojekt helfen; möglicherweise bildet er den Oberflächenzustand der endgültigen Kleinteile jedoch nicht genau ab.
Bevor Sie hochwertige Werkstoffe namentlich festlegen, sollten Sie die Auswirkungen des Verschleißes berücksichtigen. Die Anwendung mit Miniaturelektroden von ASSEMBLY beschreibt, dass harte Iridiumspitzen Rillen in Kontaktflächen schliffen. Die Ausrichtung wurde über eine gehärtete Linearführung gelöst. Dies ist eine veröffentlichte Lieferantenanwendung und keine ZEUEE-Prüfung. Legen Sie Kontakt- und Verschleißstellen fest, bevor Sie eine Oberflächengüte vorgeben.
Edelstahl kann Korrosions- oder Reinigungsprobleme lösen; Polyurethan oder eine andere Auskleidung kann das Kontaktverhalten verändern. Fragen Sie, wie sich die vorgeschlagene Oberfläche auf Halt, Reinigung und schonende Bauteilhandhabung auswirkt. „Präzisionsengineering“ ersetzt keine Angabe der Oberflächen, die das Bauteil tatsächlich berühren.
Auch die Geräuschentwicklung gehört zur Diskussion über die Werkzeugausstattung. In einem von der britischen Arbeitsschutzbehörde Health and Safety Executive veröffentlichten Fallbericht von CMT Engineering senkte eine 3 mm starke Gummiauskleidung den gemeldeten Geräuschpegel von 96 dB auf 91 dB. Dies ist ein einzelner Fall ohne Datumsangabe und keine zugesicherte Verringerung bei einem anderen Förderer. Fordern Sie Angaben zur Geräuschentwicklung unter den vorgesehenen Betriebsbedingungen an, bevor Sie entscheiden, ob eine Auskleidung oder Einhausung in das Angebot gehört.
Angaben für ein Angebot zum Teileförderer: Zeichnungen und Muster
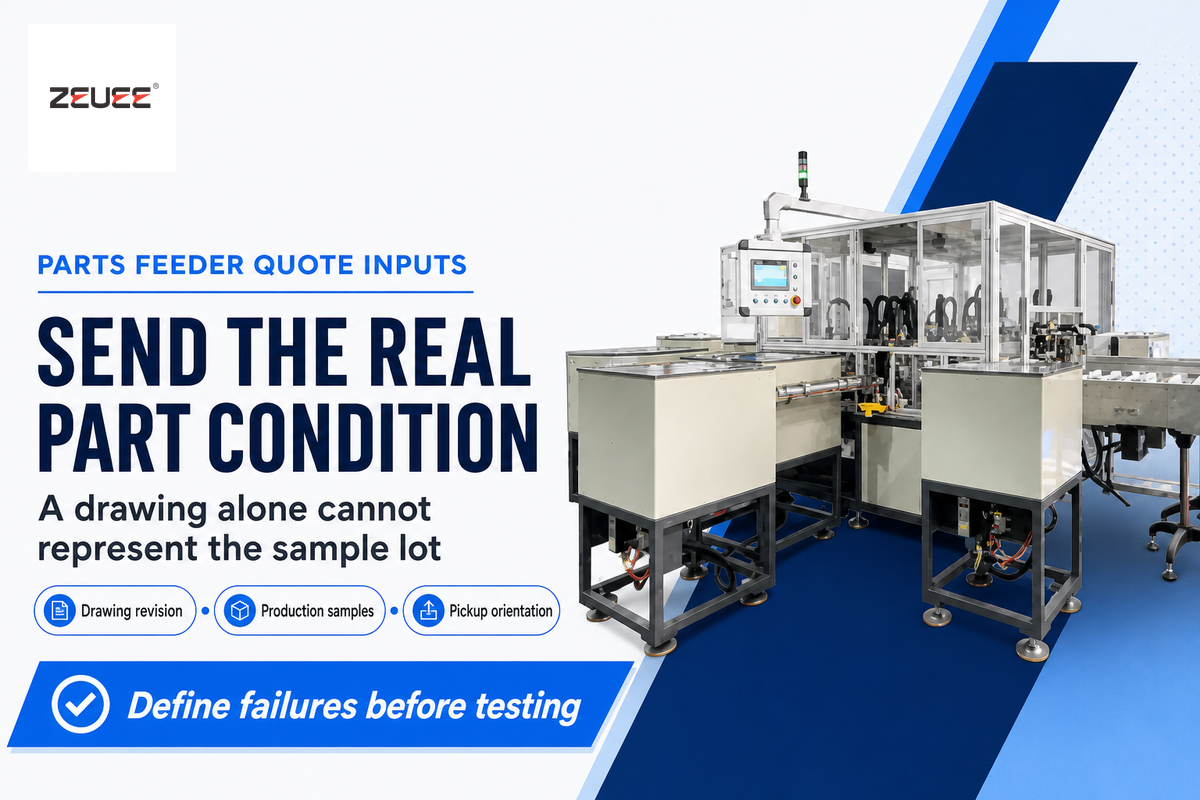
Stellen Sie genügend Informationen bereit, um das Problem bei der Bauteilzuführung nachzustellen, statt lediglich das Bauteil zu identifizieren. Geben Sie den Änderungsstand der Zeichnung, zulässige Abweichungen, erforderliche Ausrichtung und tatsächliche Produktionsbedingungen an. Unterschiede bei Graten, Öl oder anderen Oberflächenbedingungen zwischen Mustern und Produktionsteilen können dazu führen, dass eine erfolgreiche Vorführung für die Produktionslinien wenig aussagekräftig ist.
Die von ASSEMBLY befragten Werkzeugexperten unterscheiden ebenfalls zwischen Produktionsteilen und Prototypen. Fragen Sie, welche Mustercharge für die Entwicklung des Förderers und welche für die Abnahme verwendet wird. Bewahren Sie ein Rückstellmuster auf, damit sich eine spätere Beanstandung auf das Bauteil, die Werkzeugausstattung oder die Betriebsbedingungen zurückführen lässt.
Musterpaket: tun / vermeiden
Tun: Zeichnungsstand, Charge, Oberfläche, zulässige Fehler und erforderliche Entnahmeposition kennzeichnen. Nachgelagerte Spannvorrichtung und mögliche Zugangsbeschränkungen zeigen.
Vermeiden: handverlesene, perfekte Teile ohne Hinweis auf die Auswahl senden oder eine geänderte Beschichtung als unveränderte Zuführbedingung behandeln.
Legen Sie Fehlerdefinitionen fest: falsch ausgerichtetes Bauteil, doppelte Freigabe, beschädigte Oberfläche, manueller Eingriff, fehlende Teilezuführung. Vereinbaren Sie mit der Qualitätssicherung, welche Ereignisse den Versuch nicht bestehen und welche zur Diagnose erfasst werden. Die ausgewerteten Quellen legen keine allgemeingültige Mustermenge fest; richten Sie den Versuch nach der Entscheidung und ihrem Risiko aus.
Kleine Bauteile mit ähnlichen Abmessungen verhalten sich unterschiedlich, wenn sie sich ineinanderlegen, verhaken oder ölig werden. Deshalb lassen sich verschiedene Vibrationswendelförderer nicht allein anhand des Durchmessers vergleichen. Nutzen Sie den Leitfaden für kundenspezifische Montagemaschinen, um die Anfrage zur Bauteilzuführung auf die übrigen Anforderungen an die Maschine abzustimmen.
Förderleistung: Abgenommene Teile an der Übergabe messen
Die nutzbare Förderleistung entspricht der Zahl korrekt ausgerichteter Bauteile, die der nächste Prozess innerhalb einer vereinbarten Zeit annimmt. Eine hohe Förderleistung am Schalenrand garantiert dieses Ergebnis nicht. Auch Schienenkapazität, Freigabezeitpunkt und die aufnehmende Maschine können die Teilezuführung nach der Ausrichtung beeinflussen.
Als beispielhafte Anforderung an einen Schrauben-Wendelförderer gilt: Bei 8 fertigen Einheiten pro Minute und 2 identischen Schrauben je Einheit müssen über die betreffenden Zuführspuren 16 abgenommene Teile pro Minute bereitgestellt werden. Dies ist kein gemessenes ZEUEE-Ergebnis. Es enthält keinen allgemeingültigen Zuschlag für zusätzliche Kapazität. Ein solcher Zuschlag muss anhand des tatsächlichen Verhaltens bei Stopps, Pufferung und Wiederanlauf festgelegt werden.
Unterscheiden Sie zwischen Fertigproduktausstoß und Fördererausstoß. Die Seite zur C22-ZY05-01-Montagemaschine für Griffe von ZEUEE nennt 5-8 fertige Teile pro Minute und gibt die Gesamtleistung der Maschine mit 2,5 kW an. Daraus lassen sich weder Leistung noch Geschwindigkeit eines einzelnen Wendelförderers ableiten. Bestimmen Sie den Zuführbedarf anhand des Bauteilbedarfs an jeder Montagestation.
Engpasskarte der Übergabe
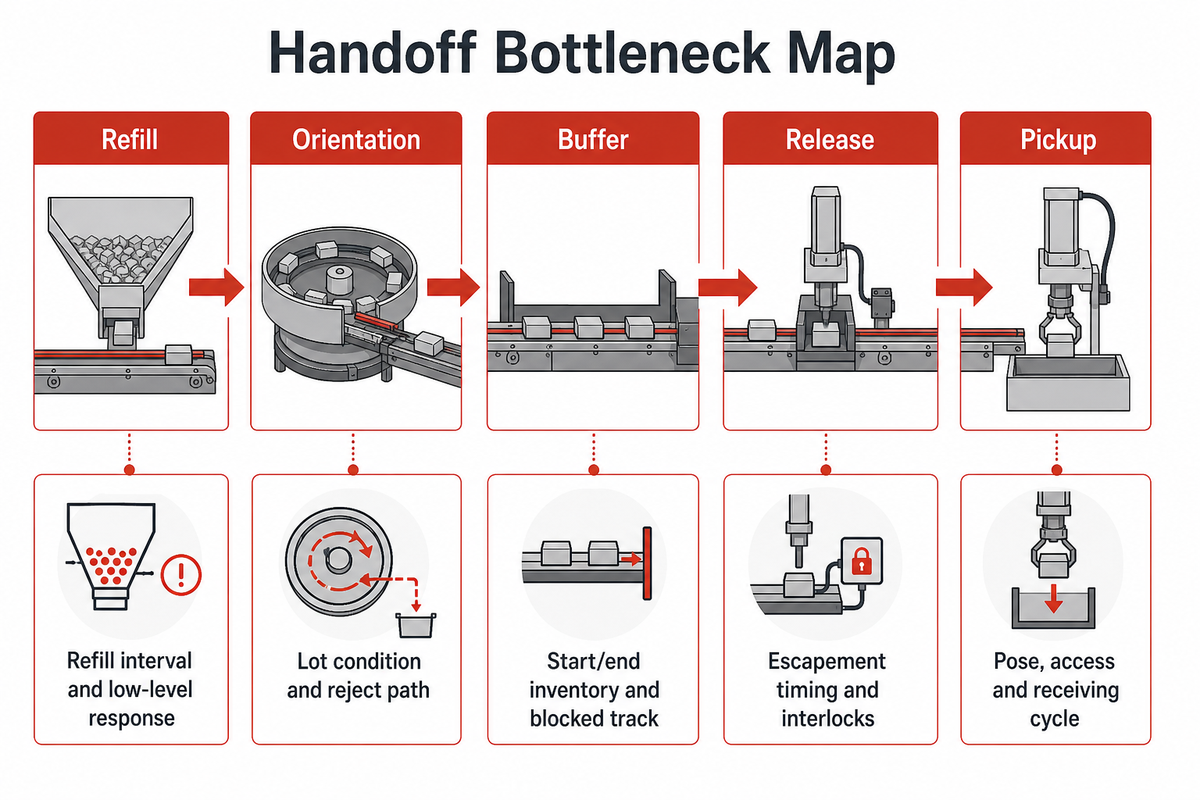
Die Engpasskarte der Übergabe zeigt, wie eine fehlende Teilezuführung nach oben zurückverfolgt wird, und unterscheidet zwischen Teilemangel sowie Problemen bei Ausrichtung, Pufferung, Freigabe und Entnahme.
| Stufe | Beobachtetes Symptom | Vor einer Investition prüfen | Auswirkung auf die Beschaffung |
|---|---|---|---|
| Nachfüllung | Die Schale leert sich zwischen den Nachfüllungen | Nachfüllintervall und Reaktion bei niedrigem Füllstand | Bunker oder Bedienaufgabe einkalkulieren |
| Ausrichtung | Bauteile zirkulieren, ohne sinnvoll ausgeschleust zu werden | Chargenzustand und Ausschleusweg | Werkzeugausstattung anhand echter Muster prüfen |
| Puffer | Die Maschine stoppt nach kurzen Zuführlücken | Anfangs- und Endbestand sowie blockierte Schiene | Nutzbare Pufferkapazität und Sensorik prüfen |
| Vereinzelung | Schiene voll, aber Übergabe leer | Zeitpunkt der Vereinzelung und Verriegelungen | Schnittstellenarbeiten ausdrücklich zuweisen |
| Entnahme | Das zugeführte Bauteil wird nicht angenommen | Lage, Zugang und Arbeitszyklus der aufnehmenden Maschine | Förderer und Maschine gemeinsam testen |
Geben Sie den Pufferbestand zu Beginn und am Ende an. Bei einem kurzen Lauf kann es so aussehen, als würde der Bedarf gedeckt, obwohl eine vorgefüllte Schiene geleert wird. Die Karte verhindert die kostspielige Fehldiagnose, eine größere Schale zu kaufen, obwohl eine volle Schiene zeigt, dass die Einschränkung weiter stromabwärts liegt. Die Darstellung der Bauteilauswahl in Berkeley unterscheidet zwischen zirkulierenden Bauteilen und nutzbarer Ausgabe korrekt ausgerichteter Teile.
Kosten für Linearförderer, Bunker und Sensoren
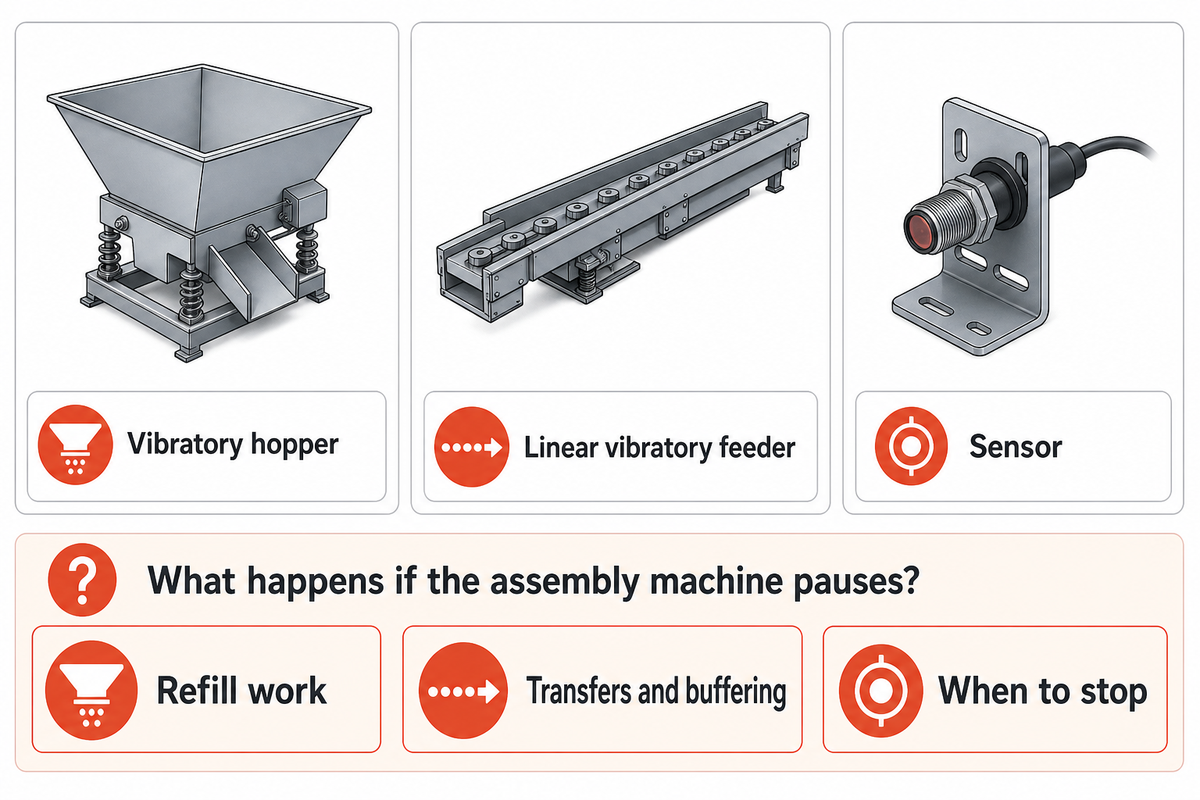
Kalkulieren Sie Zubehör anhand einer klar benannten Funktion. Ein Vibrationsbunker kann nachfüllen, ein Linear-Vibrationsförderer kann Teile weitertransportieren und puffern, und ein Sensor kann der Steuerung signalisieren, wann sie stoppen soll. Zuverlässige Leistung lässt sich damit nur nachweisen, wenn die Ausrüstung mit der aufnehmenden Maschine geprüft wird.
Legen Sie für jedes Zuführsystem den gewünschten Stopp-/Startablauf fest. Was geschieht bei voller Schiene? Was passiert bei leerem Bunker? Was geschieht, wenn die Montagemaschine pausiert? Die Steuerung eines Vibrationsförderers muss zum elektromagnetischen Antrieb passen; eine Amplitudenanpassung korrigiert keinen ungeeigneten Bauteilweg. Untersuchungen zur Dynamik von Vibrationswendelförderern zeigen, wie die Betriebsfrequenz die Bauteilbewegung beeinflusst, einschließlich Gleiten und Springen.
Fragen Sie den Lieferanten, welche Merkmale der Schale für Ihre Zuführanwendungen erforderlich und welche optional sind. Nehmen Sie Anpassungen für die Zuführung kleiner Bauteile vor, wenn sie hilfreich sind. Eine Änderung, die die Zuführung kleiner Teile verbessert, kann die Reinigung oder den Zugang erschweren. Sehen Sie eine Lösung zur Beseitigung von Staus vor, bei der der Zugang nicht erst nachträglich berücksichtigt wird.
Angaben zur Geräuschentwicklung sollten sich auf die vorgesehene Nutzung beziehen. Laut dem Leitfaden der Health and Safety Executive zu geräuschärmeren Maschinen sollte die Geräuschentwicklung bereits bei der Beschaffung berücksichtigt und die Leistung nach der Installation bewertet werden. Legen Sie fest, wer die Geräuschminderung umsetzt und wer das Ergebnis nach der Installation prüft. Der niedrigste Zubehörpreis kann Kosten auf die Inbetriebnahme verlagern.
Flexibler Förderer oder feste Schale: Gesamtbetriebskosten
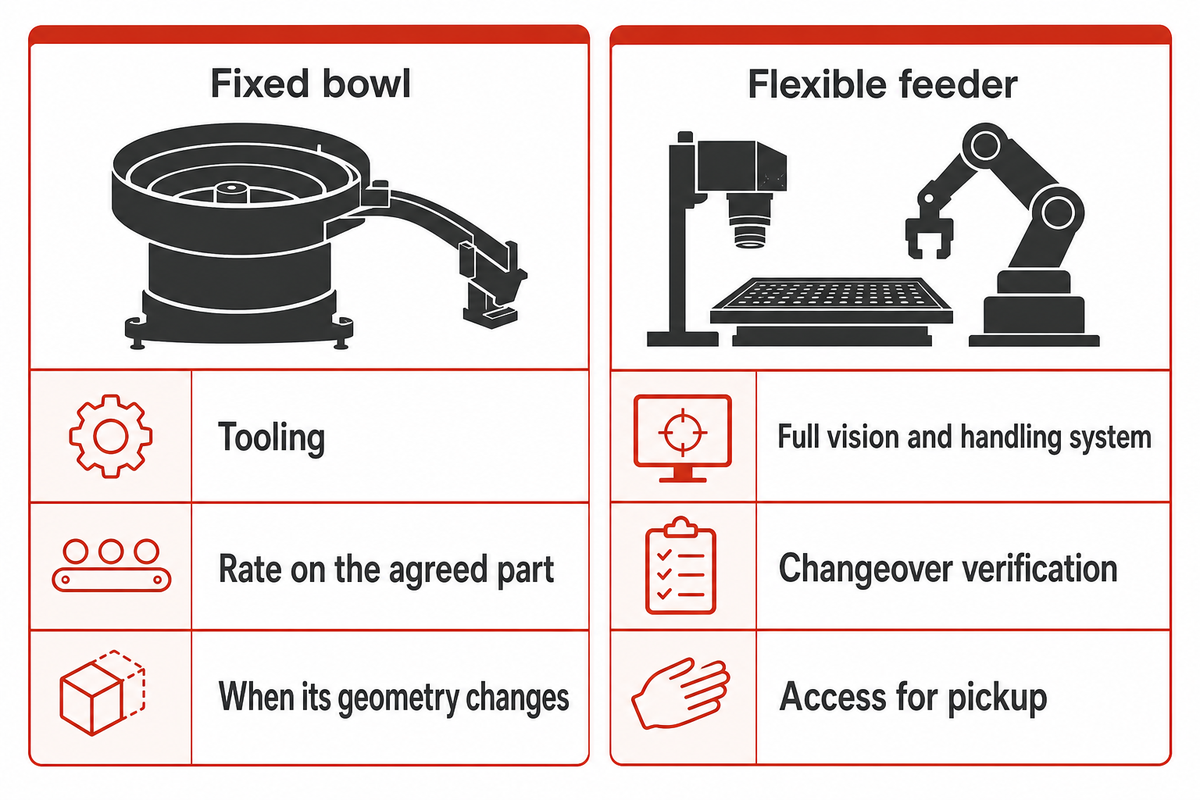
Wählen Sie für unterschiedliche Bauteiltypen das Zuführkonzept passend zur Bauteilfamilie, zum Umrüstaufwand und zur geforderten Teilezuführung. Eine stabile Großserienproduktion kann sich für eine feste Werkzeugausstattung der Schale eignen. Flexible Zuführung kann die geplante Bauteilvielfalt abdecken; das System benötigt dennoch geeignete Präsentation, Bildverarbeitung, Roboterzugang und validierte Programme für jede Konfiguration.
Berücksichtigen Sie bei diesem Vergleich auch die Grenzen für Inbetriebnahme und Zubehör. Der öffentlich zugängliche Abstract der Studie zur modularen Bauteilzuführung von Loy und Reinhart aus dem Jahr 2010 beschreibt einen anwendungsbezogenen wirtschaftlichen Umfang, der von der jeweiligen Aufgabe abhängt. Die geprüften Belege stützen keine allgemeingültige Zahl von Varianten, ab der flexible Zuführung günstiger wird. Vergleichen Sie Vorschläge für feste und flexible Systeme anhand Ihres tatsächlichen Produktionsmixes.
Das System muss weder vollständig flexibel noch vollständig fest ausgelegt sein. Ein Beitrag von ASSEMBLY aus dem Jahr 2014 zur flexiblen Zuführung beschreibt eine Kombination aus fester Werkzeugausstattung der Schale und Bildverarbeitung. Wenn vorhandene Hardware ein Bauteil ausreichend gut bereitstellt, sollten Sie prüfen, ob Anpassungen an Erkennung oder Abgabe die neue Anforderung erfüllen können, bevor Sie die gesamte Fertigungszelle ersetzen.
Feste Schale: Vergleichen Sie die Werkzeugausstattung, die Förderleistung beim vereinbarten Bauteil und den Aufwand bei Änderungen an seiner Geometrie. Bei stabilem Bedarf in der Großserie kann eine dedizierte Werkzeugausstattung eine sinnvolle Investition sein.
Flexibler Förderer: Vergleichen Sie das vollständige Bildverarbeitungs- und Handhabungssystem, Rezepturen, die Umrüstprüfung und den Zugang für die Entnahme. Wiederverwendbare Hardware bedeutet nicht, dass die Einführung eines neuen Bauteils kostenlos ist.
In seinem Bericht zur flexiblen Zuführung von 2020 beschreibt ASSEMBLY eine Anwendung von Epson mit Medizinteilen, bei der der Freiraum für die Kamera ein Auflösungsproblem verursachte. In diesem Beispiel verbesserte eine zweite Kamera am Roboter die Erkennung, verlängerte jedoch den Arbeitszyklus. Das Beispiel zeigt einen Zielkonflikt: Eine bessere Erkennung kann die Produktionsleistung verändern. Es ist kein Beleg dafür, dass jeder flexible Förderer eine solche Anordnung benötigt.
Fallen nach dem Kauf eines Vibrationsförderers laufende Kosten an?
Ja. Planen Sie Kosten für Reinigung, Verschleißteile, Einstellungen, Umrüstungen, Energieverbrauch und den Arbeitsaufwand für Nachfüllung oder Wiederanlauf ein. Stillstandskosten sollten nur für einen konkreten Fall angesetzt werden. Der Kaufpreis ist eine Kostenposition; die nutzbare Ausbringung und der Wartungsaufwand bestimmen die Gesamtbetriebskosten über einen festgelegten Zeitraum.
Die Finanzabteilung sollte die Betriebskosten für denselben Produktionsplan bewerten. Verwenden Sie tatsächliche Werte für Arbeitskosten und abgenommene Ausbringung und gehen Sie nicht davon aus, dass jede Betreuung entfällt. Wenn ein vorgeschlagener Bunker zum Beispiel einen Nachfüllgang überflüssig macht und eine Bedienperson an dieser Station arbeitet, erfassen Sie die für diese Aufgabe eingesparte Zeit, bevor Sie behaupten, die gesamte Schicht einzusparen. Der Leitfaden zur Automatisierung von Produktionslinien hilft dabei, diese Entscheidung im größeren Systemzusammenhang einzuordnen.
Musterabnahme vor der Freigabe des Förderers
Vereinbaren Sie die Abnahmekriterien vor der Vorführung und dokumentieren Sie den tatsächlichen Ablauf. Der Versuch sollte eine Beschaffungsfrage beantworten, zum Beispiel: Kann diese Konfiguration die spezifizierten Bauteile am vereinbarten Übergabepunkt bereitstellen? Ein erfolgreicher Versuch beweist nicht, dass das Gesamtsystem die Teile immer auf diese Weise bereitstellen wird.
„Es besteht das Risiko, die Frage falsch zu beantworten.“
Die angeführte NIST-Leitlinie betrifft binäre Versuchsergebnisse und schreibt keinen bestimmten Förderertest vor. Relevant ist, dass die Leistungsfrage und das mit der Entscheidung verbundene Risiko definiert werden müssen. Qualitätssicherung und Engineering sollten den Versuchsplan festlegen, statt einfach eine passende Mustermenge aus einer nicht vergleichbaren Quelle zu übernehmen.
Abnahmeprotokoll für den Mustertest
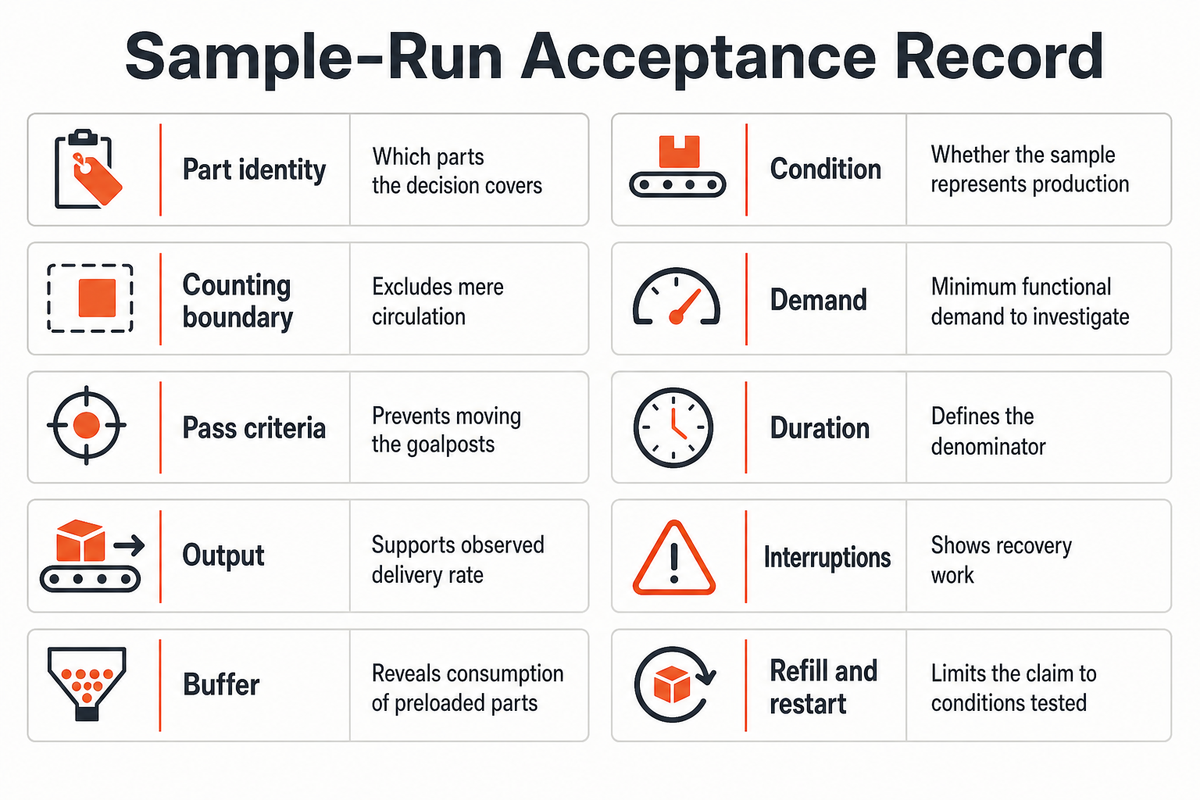
Das Abnahmeprotokoll für den Mustertest verknüpft die Beschaffungsentscheidung mit dem Änderungsstand des Bauteils, den Betriebsbedingungen, der Zählgrenze und den vereinbarten Abnahmekriterien.
| Zu erfassendes Feld | Beispieleintrag oder erforderliche Eingabe | Unterstützte Entscheidung |
|---|---|---|
| Bauteilidentität | Zeichnung Rev B; Charge L1 (Beispiel) | Für welche Bauteile die Entscheidung gilt |
| Zustand | Oberfläche, Öl und zulässige Fehler erfassen | Ob das Muster die Produktion repräsentiert |
| Zählgrenze | Korrekte Bauteile, die an der Entnahmeposition angenommen wurden | Bloße Zirkulation wird nicht mitgezählt |
| Bedarf | 8 Einheiten/min × 2 Teile = 16 Teile/min (Beispiel) | Zu untersuchender Mindestbedarf für den Betrieb |
| Abnahmekriterien | Zielwert, Fehlerregeln und Entscheidungsrisiko vor dem Versuch vereinbaren | Verhindert nachträgliche Änderungen der Zielvorgabe |
| Dauer | Vereinbarte Laufzeit und Ausnahmen erfassen | Legt den Nenner fest |
| Ausbringung | Anzahl abgenommener Teile eintragen; bis zur Messung freilassen | Ermöglicht die Ermittlung der beobachteten Förderleistung |
| Unterbrechungen | Stopps, Störungen und manuelle Eingriffe erfassen | Zeigt den Aufwand für den Wiederanlauf |
| Puffer | Bestand zu Beginn und am Ende zählen | Macht den Verbrauch vorgefüllter Teile sichtbar |
| Nachfüllung und Wiederanlauf | Tatsächlichen Ablauf und Ergebnis erfassen | Begrenzt die Aussage auf geprüfte Bedingungen |
Die Einkaufsleitung kann dieses Protokoll einer konkreten Bestellung zuordnen; die Qualitätssicherung verantwortet die Kriterien und die Werksleitung beurteilt den Aufwand für den Wiederanlauf. Wird eine Bedingung im Versuch nicht abgedeckt, halten Sie dies fest. Weniger Stillstand ist ein zu messendes Ergebnis und keine durch eine reibungslose Vorführung belegte Eigenschaft.
Integration von Zuführsystemen und Zuständigkeiten der Lieferanten
Legen Sie eine Stelle fest, die für den gesamten Zuführablauf verantwortlich ist, auch wenn mehrere Lieferanten die Hardware bereitstellen. Diese Stelle verantwortet Schale, Übergabe, Vereinzelung, aufnehmende Maschine und Störungsbehebung. Andernfalls kann jede Komponente ihre eigene Spezifikation erfüllen, während das integrierte automatische Produktionssystem die benötigten Teile dennoch nicht bereitstellt.
Dokumentieren Sie Montage, Versorgungsanschlüsse und Zuständigkeiten für Schutzeinrichtungen sowie die Schnittstelle zur Steuerung. Für Installationen in den USA sind die allgemeinen Anforderungen der OSHA an Maschinenschutzeinrichtungen relevant. Das Angebot für eine einzelne Komponente belegt nicht, dass die integrierte Maschine die genannten Anforderungen erfüllt.
Wie erhalten wir Rückmeldesignale bei niedrigem Füllstand im Bunker oder in der Schiene?
Beschreiben Sie die Signale und die Maschinenfunktion, die sie auslösen. Ein niedriger Füllstand im Bunker und eine niedrige Belegung der Schiene zeigen unterschiedliche Zustände an. Der eine betrifft die Nachfüllung des Vorrats, der andere die Verfügbarkeit stromabwärts. Legen Sie Reaktionen für Normalbetrieb, Verzögerungen und Alarme sowie deren Verhalten und die Bedingungen für den Wiederanlauf im Schnittstellenplan fest. Prüfen Sie diese Reaktionen anschließend an der montierten Ausrüstung.
Eine Warnung bei niedrigem Bunkerfüllstand könnte zum Beispiel eine Nachfüllanforderung auslösen, während die verbleibenden Teile weiterlaufen. Fehlt ein Teil an der Entnahmeposition, kann eine andere Maschinenreaktion erforderlich sein. Engineering muss den tatsächlichen Ablauf vereinbaren; keine dieser Reaktionen darf allein aufgrund eines vorhandenen Sensors vorausgesetzt werden. Legen Sie fest, wer jede Reaktion verdrahtet, programmiert und nachweist.
Die automatisierten Montagemaschinen von ZEUEE bieten einen umfassenderen Ausgangspunkt für eine Anfrage zur Bauteilzuführung. Wenn Sie mit uns über ein Montageprojekt sprechen, senden Sie uns den Änderungsstand des Bauteils, die angestrebte Ausbringung, den Maschinenaufbau und ein ausgefülltes Angebotsumfangsverzeichnis. Fragen Sie anhand dieser Angaben nach den Arbeiten, die an der Standardmaschine und der kundenspezifischen Maschine erforderlich sind, und fordern Sie ein Angebot mit Leistungsumfang, Ausschlüssen und Abnahmekriterien an.
Häufig gestellte Fragen
Die Antworten auf diese Fragen zeigen den Unterschied zwischen dem Kaufpreis und dem Aufwand, der nötig ist, damit ein Zuführgerät einsatzbereit ist. Für ähnliche Fragen zur Werkzeugausstattung sind die Interviews zur Werkzeugausstattung von ASSEMBLY ein guter Ausgangspunkt. Damit ein Lieferant Standard- und Sonderanlagen auf derselben Grundlage anbieten kann, benötigt er weiterhin Ihre konkreten Anforderungen.
Wie viel teurer ist ein kundenspezifischer Zuführer im Vergleich zu einem Standardgerät? Einen allgemein belegten Aufpreis gibt es nicht.
Mehrere Faktoren beeinflussen den Vergleich: die Bauteilgeometrie, die Entwicklung der Werkzeuge, die Ausführung der Abführung und der bereits im Standardpaket enthaltene Umfang. Verlangen Sie für beide Angebote dieselben Abnahmekriterien. Bei kundenspezifischen Vibrationsförderern können Arbeiten enthalten sein, die bei einem günstigeren Paket Ihrem Integrator überlassen bleiben. Vergleichen Sie diese fehlenden Leistungen, bevor Sie den Preisunterschied als Aufpreis für die kundenspezifische Ausführung bewerten.
Lohnt sich der Aufpreis für ein hochwertiges Antriebsaggregat? Nur wenn der nachgewiesene Nutzen für Ihre Anwendung relevant ist.
Ein höherer Preis ist durch eine relevante Funktion, eine zugesicherte Serviceleistung oder einen messbaren Leistungsunterschied gerechtfertigt, nicht durch die Bezeichnung „Premium“. Bitten Sie den Lieferanten, den vorgeschlagenen Antrieb mit Ihrer Konfiguration des Vibrationsförderers für Bauteile vorzuführen. Prüfen Sie auch die Kompatibilität mit der Steuerung und die Ersatzteilversorgung. Ein teurer Antrieb kann weder eine Blockade in der Führung beseitigen noch eine ungeeignete Fördertopf-Werkzeugausstattung ausgleichen.
Welche Art von Vibrationsförderer ist am günstigsten? Der niedrigste Gerätepreis sagt nichts darüber aus, welche einsatzfähige Lösung am günstigsten ist.
Ein einfaches oder gebrauchtes Gerät kann zwar einen niedrigeren Anschaffungspreis haben, doch Werkzeugausstattung und Schnittstellen passen möglicherweise nicht zu Ihrer Bauteilzuführungsaufgabe. Vergleichen Sie den Lieferumfang und die noch erforderlichen Arbeiten. Eine kostengünstige Lösung erfüllt die vereinbarten Abnahmekriterien und weist klare Zuständigkeiten für Installation und Betrieb auf. Das günstigste Angebot ohne nähere Angaben ist kein sinnvoller Vergleichswert für eine vollständige Zuführzelle.
Was ist ein Flex-Feeder? Er präsentiert Bauteile zur Erkennung und Aufnahme, anstatt sich vollständig auf Werkzeuge für eine feste Ausrichtung zu stützen.
Die Komplettlösung umfasst in der Regel eine Präsentationsfläche, industrielle Bildverarbeitung und einen Roboter. Prüfen Sie jedes Bauteilrezept, die erreichbare Aufnahmeposition und die Anforderungen an den Formatwechsel. Die Flexibilität der Software allein belegt weder die Leistung noch die Zugänglichkeit oder die Kompatibilität mit allen Bauteilen der vorgesehenen Produktfamilie.
Ist ein Vibrationswendelförderer die richtige Lösung für Ihren Betrieb? Er kommt infrage, wenn ein definiertes Bauteil für den Produktionsbedarf zuverlässig ausgerichtet und zugeführt werden kann.
Beginnen Sie mit der Bauteilfamilie und den Anforderungen an die zulässige Zuführung. Für eine stabile Montageautomation mit hohem Volumen kann eine dedizierte Werkzeugausstattung geeignet sein, während häufige Wechsel einen Vergleich mit anderen Bauteilzuführsystemen rechtfertigen können. Wenn ein Angebot stattdessen einen Zentrifugalförderer oder ein anderes Drehförderkonzept vorsieht, verlangen Sie gesonderte Angaben zur Bauteilpräsentation und zu den Ergebnissen mit Mustern; eine ähnliche Topfform belegt kein gleichwertiges Verhalten. Verlangen Sie für Ihr Angebot zur Vibrationszuführung einen repräsentativen Probelauf und eine klare Abgrenzung der Schnittstellen. Beurteilen Sie die Wirtschaftlichkeit unter Einbeziehung der Fertigungskosten für Bedienaufwand, Ausschuss und Unterbrechungen, statt nur das Gerätefoto zu bewerten.
Zusätzliche Quelle: ASSEMBLY, 2014, Flexible Zuführung für die Montageautomation.
Referenzen und Quellen
- University of California, Berkeley: Grundlagen zur Auswahl von Bauteilzuführern.
- Najmi und Kollegen, 2020: Dynamik von Vibrationswendelförderern (öffentlich zugänglicher Abstract und Einleitung).
- ASSEMBLY, 2023: Tipps zur Werkzeugausstattung von Förderertöpfen.
- ASSEMBLY, 2020: Flexible Zuführsysteme; Förderertöpfe bewältigen schwierige Aufgaben mit winzigen Elektroden.
- Loy und Reinhart, 2010: Ein neues modulares Zuführsystem und sein wirtschaftlicher Anwendungsbereich (öffentlich zugänglicher Abstract).
- Health and Safety Executive: Fallstudie zu Geräuschen bei einem Vibrationswendelförderer; Leisere Maschinen kaufen.
- National Institute of Standards and Technology, 2019: Bestätigung eines Leistungsschwellenwerts mit binärer experimenteller Antwort (Abstract der Technical Note 2045).
- Occupational Safety and Health Administration: Allgemeine Anforderungen an alle Maschinen.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren