ติดต่อ Zeyu lntelligent Industrial Company
ต้นทุนเครื่องป้อนชิ้นงานแบบชามสั่น: งานทำเครื่องมือ ขอบเขตงาน และการตรวจรับ

ต้นทุนเครื่องป้อนชิ้นงานแบบชามสั่นขึ้นอยู่กับชุดระบบป้อนชิ้นงานที่ตกลงกันไว้ ได้แก่ ชามป้อนและชุดขับ ชุดป้อนที่ทำเครื่องมือเฉพาะแล้ว หรือเซลล์การผลิตครบชุด ควรเปรียบเทียบต้นทุนจากชิ้นงาน จุดส่งมอบ และการทดสอบตรวจรับแบบเดียวกัน
ราคาเครื่องป้อนชิ้นงานที่ต่ำอาจทำให้งานยากตกอยู่กับโรงงานของคุณ นั่นคือการจัดวางชิ้นงานที่ป้อนยากให้อยู่ในตำแหน่งที่ถูกต้องและส่งถึงเครื่องประกอบตรงเวลา คู่มือนี้แยกขอบเขตงานแต่ละส่วนเพื่อให้ฝ่ายจัดซื้อเปรียบเทียบใบเสนอราคาได้ และฝ่ายผลิตประเมินสิ่งที่จะได้รับจากการซื้อได้จริง
ก่อนเปรียบเทียบใบเสนอราคา
- แม้ชามป้อนจะทำงานได้เร็ว เครื่องจักรก็ยังอาจต้องรอชิ้นงานที่จุดหยิบ
- ราคาของระบบในอดีตที่เผยแพร่ไว้ใช้เป็นข้อมูลประกอบเท่านั้น ไม่ใช่ใบเสนอราคาปัจจุบันสำหรับชิ้นงานของคุณ
- ชิ้นงานจากการผลิตจริง รวมถึงสภาพพื้นผิว มีผลต่อการทำเครื่องมือ
- การสาธิตที่ประสบผลสำเร็จต้องกำหนดขีดจำกัดเป็นลายลักษณ์อักษรก่อนใช้เป็นเกณฑ์ตรวจรับ
ต้นทุนเครื่องป้อนชิ้นงานแบบชามสั่น: เปรียบเทียบขอบเขตงานเดียวกัน
ควรเปรียบเทียบต้นทุนเครื่องป้อนชิ้นงานแบบชามหลังจากกำหนดขอบเขตอุปกรณ์ให้ตรงกันแล้วเท่านั้น ราคาเครื่องป้อนชิ้นงานแบบชามสั่นพื้นฐานอาจไม่รวมเครื่องมือที่ใช้คัดเลือกทิศทางที่ถูกต้อง รางส่งชิ้นงานปลายทาง และการเชื่อมต่อกับเครื่องจักร ขอให้ผู้ขายแต่ละรายเสนอราคาจนถึงจุดส่งมอบการทำงานเดียวกัน จากนั้นระบุว่างานส่วนใดที่ทีมของคุณต้องจัดหาเอง (ถ้ามี)
มีข้อมูลอ้างอิงในอดีตที่เป็นประโยชน์ ในบทสัมภาษณ์ของ ASSEMBLY เมื่อเดือนมีนาคม 2020 Greg Pflum ประธานและ CEO ของ Performance Feeders ประเมินราคาระบบป้อนชิ้นงานแบบดั้งเดิม ซึ่งรวมชามป้อน เครื่องป้อนแบบขั้นบันได และระบบยก ไว้ที่ $25,000 – $30,000 ส่วนระบบป้อนชิ้นงานแบบยืดหยุ่นที่มีระบบตรวจสอบด้วยกล้อง หุ่นยนต์ ระบบควบคุม และการผสานระบบ มีราคา $80,000 – $100,000 ตัวเลขเหล่านี้เป็นการประเมินในอดีตจากผู้ขายสำหรับรูปแบบระบบที่แตกต่างกัน ไม่ใช่ผลทดสอบที่เปรียบเทียบกันหรือใบเสนอราคาในปี 2026
สำหรับการซื้อในปัจจุบัน ขอให้ผู้ขายแจกแจงราคาแยกตามขอบเขตงาน เครื่องป้อนชิ้นงานแบบชามมือสองที่มีฟังก์ชันพื้นฐานกับระบบป้อนชิ้นงานใหม่ที่ติดตั้งและทดสอบเดินระบบแล้วเป็นการซื้อคนละแบบ แม้ภาพถ่ายจะดูคล้ายกันก็ตาม ความต่างของราคาจะมีความหมายก็ต่อเมื่อประเมินราคางานที่ขาดไปด้วย
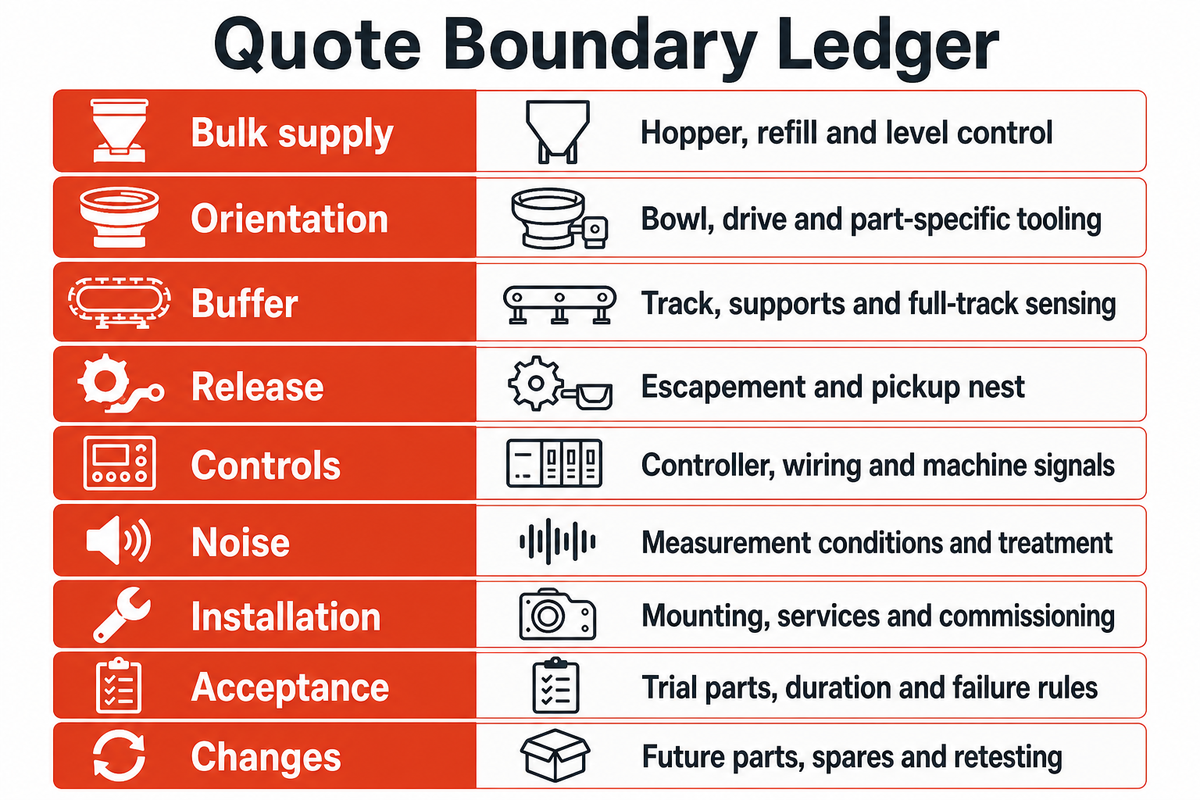
บัญชีขอบเขตใบเสนอราคา
บัญชีขอบเขตใบเสนอราคาจะแจกแจงขอบเขตราคา ผู้รับผิดชอบ และหลักฐานการส่งมอบสำหรับแต่ละฟังก์ชันของระบบป้อนชิ้นงาน ช่วยให้เห็นต้นทุนที่ซ่อนอยู่ระหว่างผู้ขายแต่ละราย
| ฟังก์ชัน | ขอบเขตงานที่ต้องเสนอราคา | ระบุผู้รับผิดชอบ | หลักฐานที่ต้องขอ |
|---|---|---|---|
| การป้อนชิ้นงานจำนวนมาก | ฮอปเปอร์ วิธีเติมชิ้นงาน และระบบควบคุมระดับ | ผู้จำหน่ายเครื่องป้อนชิ้นงานหรือโรงงาน | วิธีเติมชิ้นงานที่ตกลงกัน |
| การจัดทิศทาง | ชาม ชุดขับ และเครื่องมือเฉพาะสำหรับชิ้นงาน | ผู้จำหน่ายเครื่องป้อนชิ้นงาน | ฉบับแก้ไขของชิ้นงานตัวอย่างและวิดีโอขณะทำงาน |
| การพักชิ้นงาน | รางส่งชิ้นงาน ฐานรอง และระบบตรวจจับเมื่อรางเต็ม | ผู้จำหน่ายหรือผู้ผสานระบบ | ความจุที่ใช้งานได้และการตอบสนองเมื่อหยุด |
| การปล่อยชิ้นงาน | ชุดปล่อยชิ้นงานและเบ้ารับสำหรับหยิบชิ้นงาน | ผู้ผสานระบบ | ชิ้นงานที่ผ่านเกณฑ์ ณ จุดส่งมอบ |
| ระบบควบคุม | คอนโทรลเลอร์ สายไฟ และสัญญาณจากเครื่องจักร | ผู้ผสานระบบไฟฟ้า | รายการอินพุต/เอาต์พุตและลำดับการทำงาน |
| เสียงรบกวน | เงื่อนไขการวัดและการจัดการเสียง | ผู้จำหน่ายและโรงงาน | ข้อมูลเสียงรบกวนสำหรับการใช้งานที่ระบุ |
| การติดตั้ง | การติดตั้งยึด การเชื่อมต่อระบบ และการทดสอบเดินระบบ | ผู้ผสานระบบและโรงงาน | กำหนดความรับผิดชอบภายในโรงงาน |
| การตรวจรับ | ชิ้นงานทดลอง ระยะเวลา และเงื่อนไขการตัดสินผล | ฝ่ายคุณภาพและผู้จำหน่าย | บันทึกผลทดสอบที่ลงนามแล้ว |
| การเปลี่ยนแปลง | ชิ้นงานในอนาคต อะไหล่ และการทดสอบซ้ำ | ฝ่ายจัดซื้อและวิศวกรรม | งานที่รวมและไม่รวมในราคา |
ตัวอย่างเช่น ระบุในข้อเสนอที่สิ้นสุดตรงปลายรางส่งชิ้นงานว่า “ไม่รวมเบ้ารับสำหรับหยิบชิ้นงาน” หากอีกข้อเสนอครอบคลุมถึงจุดหยิบชิ้นงานด้วยหุ่นยนต์ที่ผ่านการทดสอบแล้ว ให้แจ้งข้อกำหนดจุดส่งมอบดังกล่าวแก่ผู้ขายรายแรกก่อนจัดอันดับยอดรวม ฝ่ายจัดซื้อจะได้ตัวเลขที่เปรียบเทียบกันได้ ส่วนโรงงานก็ไม่ต้องรับภาระงานผสานระบบที่ยังไม่ได้เสนอราคา
เครื่องป้อนชิ้นงานแบบชามทำงานอย่างไร?
ชามสั่นจะเคลื่อนชิ้นงานที่วางรวมกันให้ไต่ไปตามรางด้วยแรงสั่นที่ควบคุมได้ เครื่องมือจะช่วยให้ชิ้นงานในทิศทางที่ยอมรับได้เคลื่อนต่อไป และเปลี่ยนทิศทางชิ้นงานที่ไม่เหมาะสมให้วนกลับไปจัดทิศทางใหม่ ชุดขับทำให้เกิดการเคลื่อนที่ ส่วนรูปทรงชามและเครื่องมือจะกำหนดวิธีจัดวางชิ้นงานนั้นเพื่อส่งต่อไปยังกระบวนการถัดไป
งานวิจัยเรื่องระบบป้อนชิ้นงานของUniversity of California, Berkeleyอธิบายหลักการคัดเลือกแบบพาสซีฟนี้ และแสดงให้เห็นความแตกต่างระหว่างการซื้อกลไกที่สั่นได้กับการซื้อโซลูชันที่จัดวางชิ้นงานในทิศทางพร้อมใช้งาน สำหรับขอบเขตเครื่องจักรที่กว้างขึ้น โปรดดูคู่มือการเลือกซื้อเครื่องประกอบอัตโนมัติ
เครื่องมือในชามป้อนส่งผลต่อต้นทุนอย่างไร
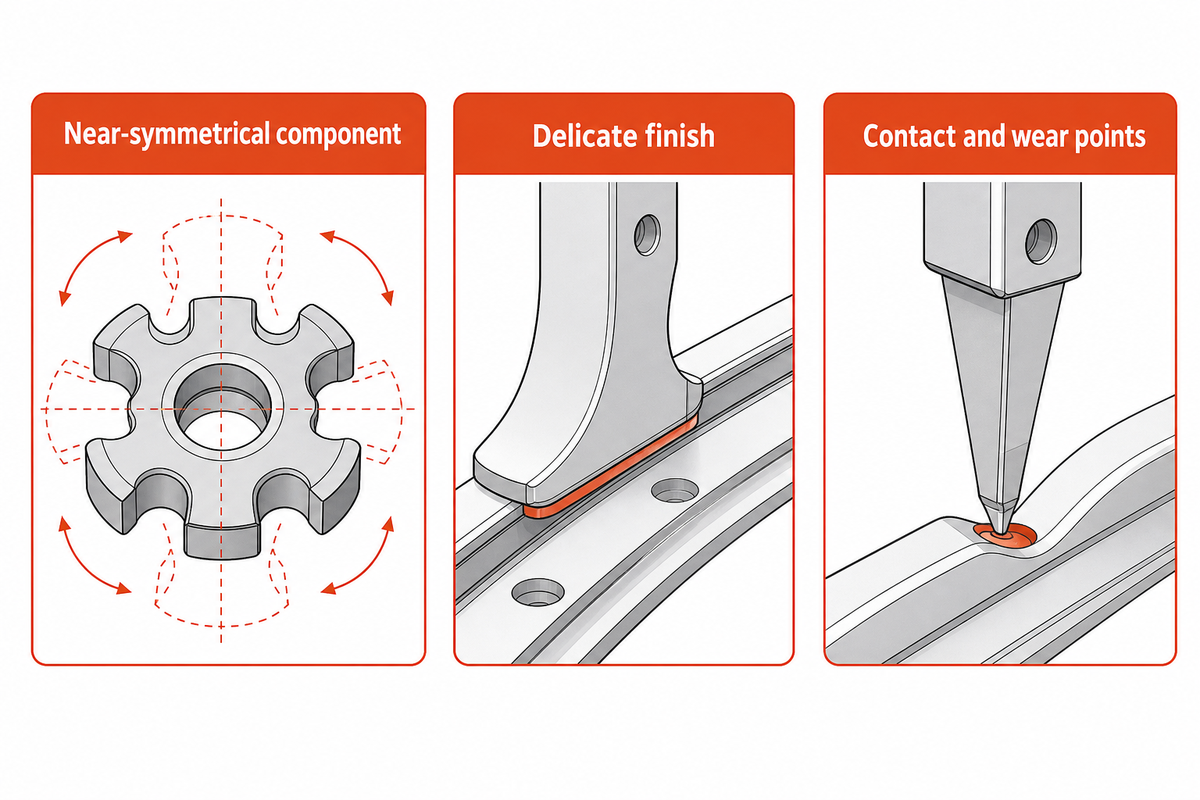
ต้นทุนเครื่องมือขึ้นอยู่กับความยากในการแยกและจัดทิศทางชิ้นงาน รวมถึงการส่งต่อโดยไม่ทำให้เสียหาย ชิ้นส่วนที่เกือบสมมาตร ตำแหน่งวางที่ไม่มั่นคง หรือผิวสำเร็จที่บอบบาง อาจต้องพัฒนามากกว่าชิ้นส่วนยึดมาตรฐานทั่วไป การเลือกวัสดุเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดต้นทุนในการพัฒนาเครื่องมือ
ชามที่ทำเครื่องมือเฉพาะอาจต้องใช้ตัวคัดเลือก ทางคัดชิ้นงานที่ไม่ผ่านออก และชุดปล่อยชิ้นงานที่ควบคุมได้ รายละเอียดความสำคัญของแบบ ข้อกำหนดพิกัด และชิ้นงานตัวอย่างจากการผลิตจริงอยู่ในบทความเรื่องเครื่องมือของ ASSEMBLY ปี 2023 ชิ้นงานต้นแบบอาจช่วยให้เสนอราคาโครงการระบบป้อนชิ้นงานได้ แต่สภาพพื้นผิวอาจไม่เหมือนชิ้นส่วนขนาดเล็กที่จะใช้ในการผลิตจริง
ก่อนระบุชื่อวัสดุคุณภาพสูง ให้พิจารณาผลจากการสึกหรอ กรณีใช้งานอิเล็กโทรดขนาดเล็กของ ASSEMBLY ระบุว่าปลายอิริเดียมที่แข็งทำให้เกิดร่องบนพื้นผิวสัมผัส และแก้ปัญหาการจัดทิศทางด้วยรางป้อนเชิงเส้นชุบแข็ง นี่เป็นกรณีใช้งานที่ผู้จำหน่ายเผยแพร่ ไม่ใช่ข้อมูลการทดสอบของ ZEUEE ควรกำหนดจุดสัมผัสและจุดที่เกิดการสึกหรอก่อนระบุข้อกำหนดผิวสำเร็จ
สเตนเลสอาจช่วยแก้ปัญหาการกัดกร่อนหรือการทำความสะอาด ส่วนโพลียูรีเทนหรือวัสดุบุผิวชนิดอื่นอาจเปลี่ยนลักษณะการสัมผัส ควรสอบถามว่าพื้นผิวที่เสนอส่งผลต่อการยึดเกาะ การทำความสะอาด และการดูแลชิ้นงานอย่างนุ่มนวลอย่างไร คำว่า “วิศวกรรมความแม่นยำ” ไม่ใช่สิ่งทดแทนการระบุพื้นผิวที่สัมผัสกับชิ้นงานโดยตรง
ควรพิจารณาเสียงรบกวนในการพูดคุยเรื่องเครื่องมือด้วย ในกรณีศึกษาของ CMT Engineering ที่เผยแพร่โดย Health and Safety Executive ของสหราชอาณาจักร การบุยางหนา 3 mm ช่วยลดเสียงรบกวนที่รายงานจาก 96 dB เหลือ 91 dB นี่เป็นกรณีศึกษา 1 กรณีที่ไม่ได้ระบุวันที่ ไม่ใช่การรับประกันว่าจะลดเสียงได้เท่านี้สำหรับเครื่องป้อนชิ้นงานเครื่องอื่น ควรขอข้อมูลเสียงรบกวนภายใต้สภาวะการทำงานที่ต้องการ ก่อนตัดสินใจว่าจะรวมวัสดุบุผิวหรือตู้ครอบไว้ในใบเสนอราคาหรือไม่
ข้อมูลประกอบการเสนอราคาเครื่องป้อนชิ้นงาน: แบบและชิ้นงานตัวอย่าง
ส่งข้อมูลให้เพียงพอสำหรับจำลองปัญหาการป้อนชิ้นงาน ไม่ใช่แค่ระบุชนิดชิ้นงาน ระบุฉบับแก้ไขของแบบ ค่าความแปรผันที่ยอมรับได้ ทิศทางที่ต้องการ และสภาพจริงในการผลิต ความแตกต่างของครีบ น้ำมัน หรือสภาพพื้นผิวอื่น ๆ ระหว่างชิ้นงานตัวอย่างกับชิ้นงานจริง อาจทำให้การสาธิตที่ประสบผลสำเร็จใช้คาดการณ์การทำงานของสายการผลิตจริงได้ไม่ดี
ผู้เชี่ยวชาญด้านเครื่องมือที่ให้สัมภาษณ์โดย ASSEMBLY ยังแยกชิ้นส่วนสำหรับการผลิตออกจากชิ้นงานต้นแบบด้วย ควรถามว่าจะใช้ล็อตตัวอย่างใดในการพัฒนาเครื่องป้อนชิ้นงาน และจะใช้ล็อตใดในการตรวจรับ ควรเก็บตัวอย่างอ้างอิงไว้ เพื่อให้ตรวจสอบข้อโต้แย้งที่เกิดขึ้นภายหลังได้ว่าเกี่ยวข้องกับชิ้นส่วน เครื่องมือ หรือสภาวะการทำงาน.
ชุดข้อมูลชิ้นงานตัวอย่าง: ควรทำ / ควรหลีกเลี่ยง
ควรทำ:ติดป้ายระบุฉบับแก้ไขของแบบ ล็อต ผิวสำเร็จ ตำหนิที่ยอมรับได้ และทิศทางการหยิบที่ต้องการ แสดงฟิกซ์เจอร์ของกระบวนการปลายทางและข้อจำกัดด้านพื้นที่เข้าถึงด้วย
ควรหลีกเลี่ยง:การส่งชิ้นงานที่คัดเลือกด้วยมือจนสมบูรณ์แบบโดยไม่แจ้งว่ามีการคัดเลือก หรือการถือว่าการเปลี่ยนสารเคลือบผิวไม่ได้เปลี่ยนสภาพการป้อนชิ้นงาน
กำหนดนิยามกรณีไม่ผ่านให้ชัดเจน ได้แก่ ชิ้นงานกลับด้าน ปล่อยซ้ำ 2 ชิ้น ผิวเสียหาย ต้องแทรกแซงด้วยมือ หรือส่งชิ้นงานไม่ทันเวลา ตกลงกับฝ่ายคุณภาพว่าเหตุการณ์ใดทำให้การทดลองไม่ผ่าน และเหตุการณ์ใดให้บันทึกไว้เพื่อวิเคราะห์ ไม่มีจำนวนชิ้นงานตัวอย่างมาตรฐานที่แหล่งข้อมูลที่ตรวจสอบกำหนดไว้ ควรกำหนดขนาดการทดลองให้เหมาะกับการตัดสินใจและความเสี่ยง
ชิ้นส่วนขนาดเล็กที่มีขนาดใกล้เคียงกันอาจมีพฤติกรรมต่างกันเมื่อซ้อนขัดกัน เกี่ยวประสานกัน หรือมีน้ำมัน นี่เป็นเหตุผลที่ไม่ควรเปรียบเทียบเครื่องป้อนชิ้นงานแบบชามสั่นหลายรุ่นจากเส้นผ่านศูนย์กลางเพียงอย่างเดียว ใช้คู่มือเครื่องประกอบสั่งทำพิเศษเพื่อปรับคำขอระบบป้อนชิ้นงานให้สอดคล้องกับข้อกำหนดเครื่องจักรโดยรวม
อัตราป้อนชิ้นงาน: วัดชิ้นงานที่ผ่านเกณฑ์ ณ จุดส่งมอบ
อัตราป้อนชิ้นงานที่ใช้งานได้จริงคือจำนวนชิ้นงานที่จัดวางถูกต้องและกระบวนการถัดไปรับได้ภายในเวลาที่ตกลงกัน อัตราป้อนชิ้นงานที่ขอบชามสูงไม่ได้รับประกันผลลัพธ์ เพราะยังมีปัจจัยหลายอย่างหลังการจัดทิศทางที่ส่งผลต่อการส่งมอบ เช่น ความจุของราง จังหวะการปล่อย และเครื่องจักรที่รับชิ้นงาน
ตัวอย่างข้อกำหนดเครื่องป้อนสกรูแบบชาม: หากต้องการผลิตชิ้นงานสำเร็จ 8 ชิ้นต่อนาที โดยแต่ละชิ้นใช้สกรูเหมือนกัน 2 ตัว จะต้องมีสกรูที่ผ่านเกณฑ์ 16 ชิ้นต่อนาทีในรางป้อนที่เกี่ยวข้อง นี่ไม่ใช่ผลการวัดของ ZEUEE และไม่ได้รวมค่ากำลังสำรองที่ใช้ได้กับทุกกรณี ควรกำหนดกำลังสำรองจากพฤติกรรมจริงของการหยุด การพักชิ้นงาน และการกู้คืนระบบ
แยกผลผลิตชิ้นงานสำเร็จออกจากผลผลิตของเครื่องป้อนชิ้นงาน หน้าเครื่องประกอบมือจับ C22-ZY05-01 ของ ZEUEE ระบุผลผลิตชิ้นงานสำเร็จ 5-8 ชิ้นต่อนาที และกำลังไฟฟ้ารวมของเครื่อง 2.5 kW ตัวเลขทั้งสองไม่ได้บอกกำลังไฟฟ้าหรือความเร็วของเครื่องป้อนชิ้นงานแบบชามแต่ละเครื่อง ให้ใช้ความต้องการชิ้นส่วนในแต่ละสถานีงานเพื่อกำหนดข้อกำหนดการป้อนชิ้นงาน
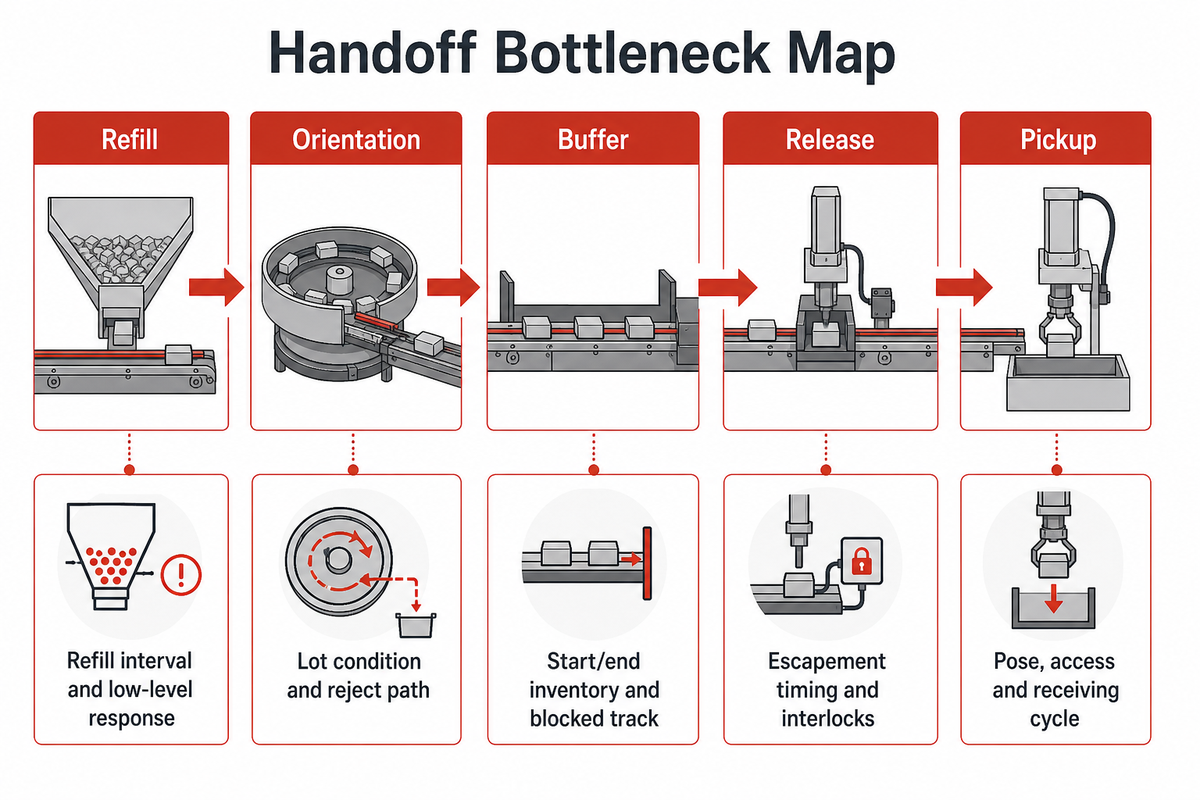
แผนผังคอขวด ณ จุดส่งมอบ
แผนผังคอขวด ณ จุดส่งมอบแสดงวิธีไล่ตรวจปัญหาการส่งชิ้นงานย้อนกลับไปยังต้นทาง โดยแยกปัญหาชิ้นงานไม่พอออกจากปัญหาการจัดทิศทาง การพักชิ้นงาน การปล่อย และการหยิบ
| ขั้นตอน | อาการที่สังเกตพบ | ตรวจสอบก่อนใช้จ่าย | ผลต่อการจัดซื้อ |
|---|---|---|---|
| การเติมชิ้นงาน | ชามป้อนมีชิ้นงานเหลือน้อยระหว่างรอบเติม | ช่วงเวลาการเติมและการตอบสนองเมื่อระดับชิ้นงานต่ำ | เสนอราคาฮอปเปอร์หรืองานที่ผู้ปฏิบัติงานต้องทำ |
| การจัดทิศทาง | ชิ้นงานหมุนเวียนอยู่ในระบบแต่ไม่ถูกส่งออกไปใช้งาน | สภาพของล็อตชิ้นงานและทางคัดชิ้นงานที่ไม่ผ่านออก | ทบทวนเครื่องมือด้วยชิ้นงานตัวอย่างจริง |
| การพักชิ้นงาน | เครื่องจักรหยุดหลังจากชิ้นงานขาดช่วงสั้น ๆ | จำนวนชิ้นงานในรางเมื่อเริ่มต้นและสิ้นสุด และรางอุดตัน | ตรวจสอบความจุที่ใช้ได้จริงของส่วนพักชิ้นงานและระบบตรวจจับ |
| การปล่อยชิ้นงาน | รางเต็มแต่ไม่มีชิ้นงานที่จุดส่งมอบ | จังหวะการทำงานของชุดปล่อยชิ้นงานและอินเตอร์ล็อก | ระบุผู้รับผิดชอบงานเชื่อมต่อระบบให้ชัดเจน |
| การหยิบชิ้นงาน | ชิ้นงานที่จัดวางไว้ไม่ผ่านการรับ | ตำแหน่งวาง พื้นที่เข้าถึง และรอบการทำงานของเครื่องจักรที่รับชิ้นงาน | ทดสอบเครื่องป้อนชิ้นงานร่วมกับเครื่องจักร |
ระบุจำนวนชิ้นงานในส่วนพักเมื่อเริ่มต้นและสิ้นสุดการทดสอบ การทดลองระยะสั้นอาจดูเหมือนตอบสนองความต้องการได้ ทั้งที่ใช้ชิ้นงานซึ่งเติมไว้ล่วงหน้าในรางจนหมด แผนผังนี้ช่วยป้องกันการวินิจฉัยผิดพลาดจนต้องเสียเงินซื้อชามขนาดใหญ่ขึ้น ทั้งที่รางเต็มแสดงว่าข้อจำกัดอยู่ที่ส่วนปลายทาง คำอธิบายของBerkeley เรื่องการคัดเลือกชิ้นงานแยกชิ้นงานที่หมุนเวียนอยู่ในระบบออกจากชิ้นงานที่จัดทิศทางถูกต้องและพร้อมใช้งาน
ต้นทุนเครื่องป้อนเชิงเส้น ฮอปเปอร์ และเซนเซอร์
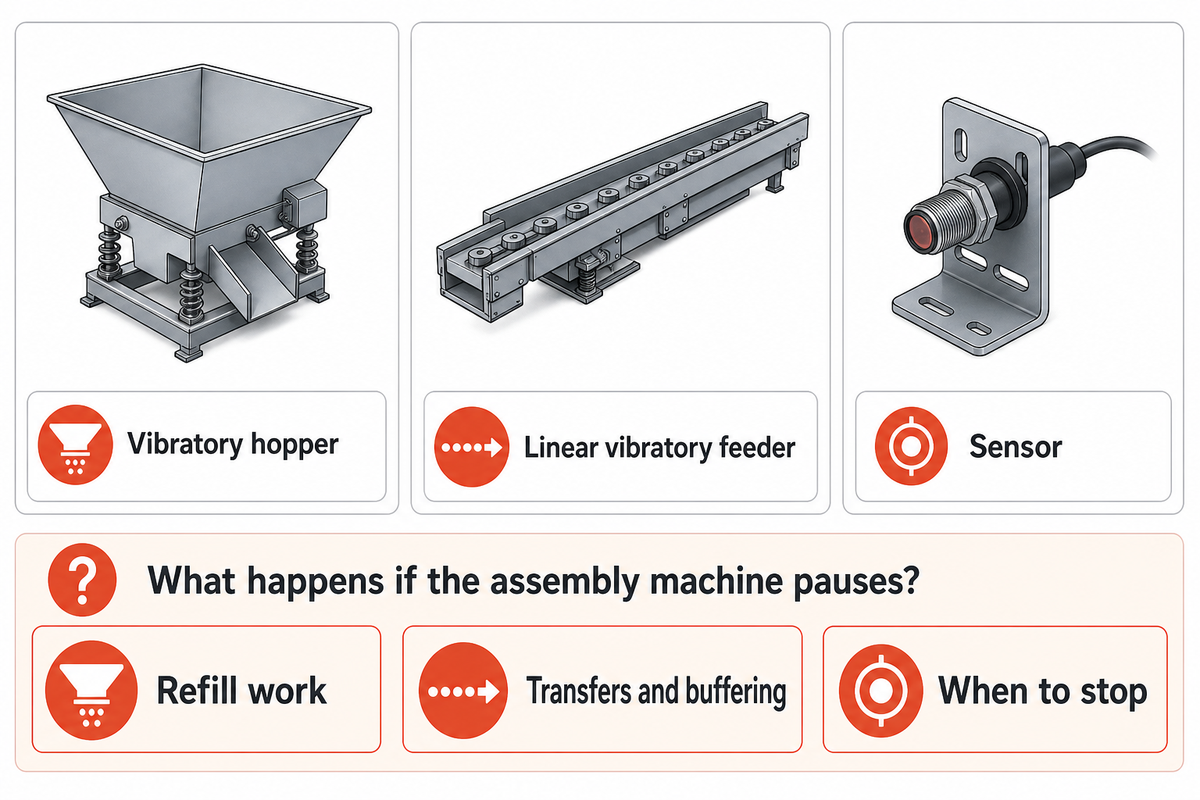
กำหนดราคาอุปกรณ์เสริมตามฟังก์ชันที่ระบุ ฮอปเปอร์แบบสั่นช่วยเติมชิ้นงาน เครื่องป้อนชิ้นงานแบบสั่นเชิงเส้นช่วยถ่ายโอนและพักชิ้นงาน ส่วนเซนเซอร์แจ้งให้คอนโทรลเลอร์หยุดทำงาน อย่างไรก็ตาม ยังไม่มีอุปกรณ์ใดรับประกันการทำงานที่เชื่อถือได้ หากไม่ได้ทดสอบร่วมกับอุปกรณ์ที่รับชิ้นงาน
ขอให้ผู้ขายระบุลำดับการหยุดและเริ่มทำงานที่ต้องการสำหรับระบบป้อนชิ้นงานแต่ละระบบ จะเกิดอะไรขึ้นเมื่อรางเต็ม? จะเกิดอะไรขึ้นเมื่อฮอปเปอร์ว่าง? จะเกิดอะไรขึ้นเมื่อเครื่องประกอบหยุดชั่วคราว? ระบบควบคุมเครื่องป้อนชิ้นงานแบบสั่นต้องทำงานสอดคล้องกับชุดขับแม่เหล็กไฟฟ้า การปรับแอมพลิจูดไม่สามารถแก้เส้นทางป้อนชิ้นงานที่ไม่เหมาะสมได้ งานวิจัยพลวัตของชามป้อนแบบสั่นแสดงให้เห็นว่าความถี่ในการทำงานส่งผลต่อการเคลื่อนที่ของชิ้นงาน รวมถึงการไถลและการกระโดด
สอบถามผู้ขายว่าคุณสมบัติใดของชามป้อนรองรับการใช้งานของคุณ และคุณสมบัติใดเป็นตัวเลือกเสริม ควรปรับการป้อนชิ้นส่วนขนาดเล็กหากช่วยให้ทำงานได้ดีขึ้น แต่การปรับเปลี่ยนอาจทำให้การทำความสะอาดหรือการเข้าถึงยุ่งยากขึ้น ควรเพิ่มระบบแก้ชิ้นงานติดขัดโดยคำนึงถึงการเข้าถึงตั้งแต่ต้น
ข้อมูลเสียงรบกวนควรสะท้อนการใช้งานที่ต้องการ ตามแนวทางเครื่องจักรเสียงเบาของ Health and Safety Executive ควรพิจารณาเสียงรบกวนระหว่างการจัดซื้อและประเมินผลการทำงานหลังติดตั้ง ระบุว่าใครเป็นผู้จัดหาวัสดุหรืออุปกรณ์ลดเสียง และใครเป็นผู้ตรวจสอบผลหลังติดตั้ง ยอดรวมอุปกรณ์เสริมที่ต่ำที่สุดอาจทำให้ต้นทุนไปตกอยู่ในขั้นตอนทดสอบเดินระบบ
เครื่องป้อนชิ้นงานแบบยืดหยุ่นหรือชามป้อนแบบตายตัว: ต้นทุนรวมตลอดอายุการใช้งาน
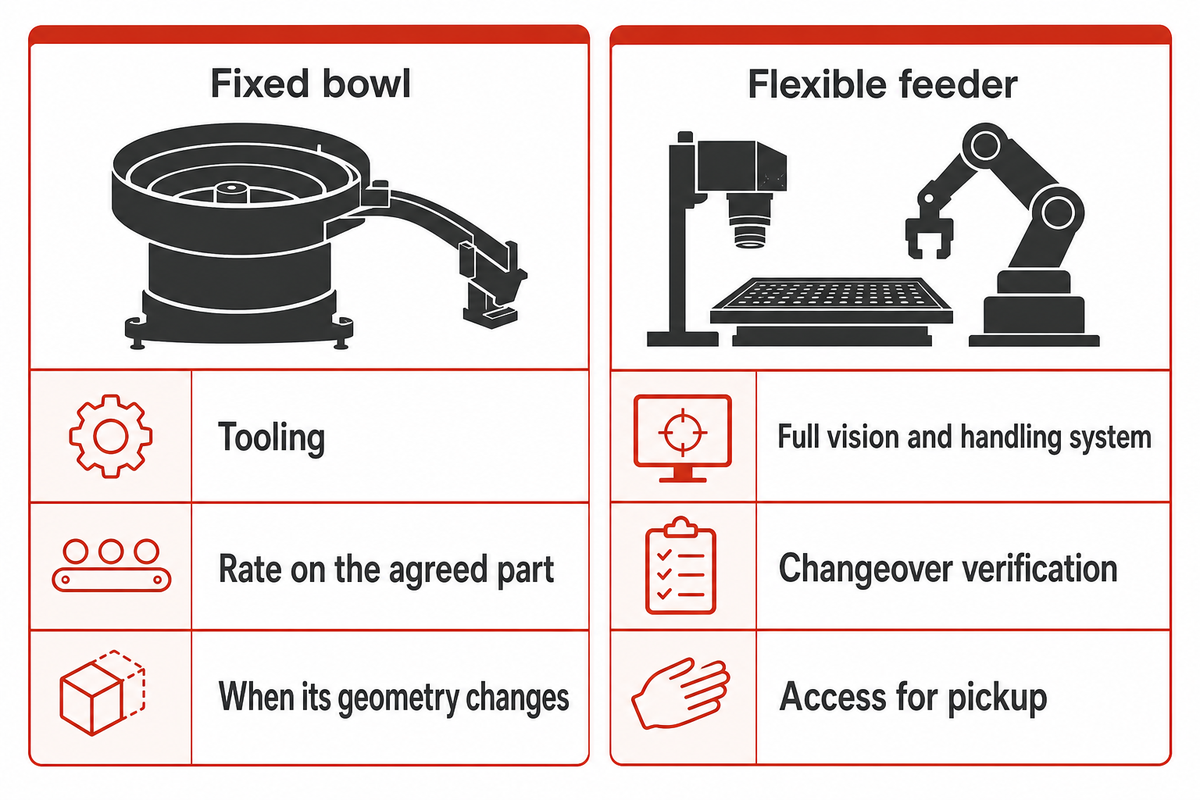
สำหรับชิ้นงานหลายประเภท ให้เลือกแนวทางการป้อนชิ้นงานโดยพิจารณาจากกลุ่มชิ้นงาน งานเปลี่ยนรุ่น และข้อกำหนดการส่งมอบ การผลิตปริมาณมากที่มีความสม่ำเสมออาจเหมาะกับเครื่องมือเฉพาะแบบตายตัว ส่วนระบบป้อนชิ้นงานแบบยืดหยุ่นรองรับความหลากหลายของชิ้นงานตามแผนได้ แต่เซลล์ยังต้องจัดวางชิ้นงานให้เหมาะสม มีระบบตรวจสอบด้วยกล้อง พื้นที่ให้หุ่นยนต์เข้าถึง และโปรแกรมที่ผ่านการตรวจสอบสำหรับแต่ละรูปแบบ
คำนึงถึงขอบเขตงานทดสอบเดินระบบและอุปกรณ์เสริมในการเปรียบเทียบนี้ บทคัดย่อสาธารณะของงานศึกษาระบบป้อนชิ้นงานแบบโมดูลาร์ของ Loy และ Reinhart ปี 2010กล่าวถึงขอบเขตการใช้งานเชิงเศรษฐศาสตร์ที่ขึ้นอยู่กับงานนั้น ๆ หลักฐานที่ตรวจสอบไม่รองรับการกำหนดจำนวนรูปแบบที่ใช้ได้ทั่วไป ซึ่งเกินกว่านั้นแล้วระบบป้อนชิ้นงานแบบยืดหยุ่นจะมีราคาถูกลง ควรเปรียบเทียบข้อเสนอของระบบแบบตายตัวและแบบยืดหยุ่นให้สอดคล้องกับรูปแบบการผลิตจริง
ระบบไม่จำเป็นต้องยืดหยุ่นทั้งหมดหรือเป็นแบบตายตัวทั้งหมด บทความระบบป้อนชิ้นงานแบบยืดหยุ่นของนิตยสาร ASSEMBLY ปี 2014อธิบายการใช้เครื่องมือเฉพาะในชามป้อนร่วมกับระบบตรวจสอบด้วยกล้อง หากฮาร์ดแวร์ที่มีอยู่จัดวางชิ้นงานได้เหมาะสม ควรพิจารณาว่าการปรับระบบรู้จำหรือการปล่อยชิ้นงานจะตอบโจทย์ข้อกำหนดใหม่ได้หรือไม่ ก่อนเปลี่ยนทั้งเซลล์
ชามป้อนแบบตายตัว:เปรียบเทียบเครื่องมือ อัตราป้อนสำหรับชิ้นงานที่ตกลงกัน และงานที่จำเป็นเมื่อรูปทรงชิ้นงานเปลี่ยนแปลง ความต้องการการผลิตปริมาณมากที่สม่ำเสมออาจทำให้การลงทุนในเครื่องมือเฉพาะเป็นทางเลือกที่เหมาะสม
เครื่องป้อนชิ้นงานแบบยืดหยุ่น:เปรียบเทียบระบบตรวจสอบด้วยกล้องและระบบจัดการชิ้นงานครบชุด สูตรการทำงาน การตรวจสอบหลังเปลี่ยนรุ่น และพื้นที่สำหรับหยิบชิ้นงาน ฮาร์ดแวร์ที่นำกลับมาใช้ได้ไม่ได้ทำให้การเริ่มผลิตชิ้นงานใหม่ไม่มีค่าใช้จ่าย
ในรายงานระบบป้อนชิ้นงานแบบยืดหยุ่นปี 2020 ASSEMBLY กล่าวถึงกรณีใช้งานชิ้นส่วนทางการแพทย์ของ Epson ที่พื้นที่จำกัดสำหรับกล้องทำให้เกิดปัญหาด้านความละเอียด ในตัวอย่างนี้ การเพิ่มกล้องตัวที่ 2 บนหุ่นยนต์ช่วยปรับปรุงการรู้จำ แต่เพิ่มรอบการทำงาน ตัวอย่างนี้แสดงให้เห็นถึงข้อแลกเปลี่ยน กล่าวคือ การปรับปรุงการรู้จำอาจส่งผลต่ออัตราการผลิต ทั้งนี้ ไม่ได้หมายความว่าเครื่องป้อนชิ้นงานแบบยืดหยุ่นทุกเครื่องจำเป็นต้องใช้การจัดวางในลักษณะนี้
หลังซื้อเครื่องป้อนชิ้นงานแบบสั่นแล้วยังมีต้นทุนต่อเนื่องหรือไม่?
มี ควรตั้งงบประมาณสำหรับค่าทำความสะอาด ชิ้นส่วนที่สึกหรอ การปรับตั้ง การเปลี่ยนรุ่น การใช้พลังงาน และแรงงานที่ใช้เติมชิ้นงานหรือกู้คืนระบบ ควรรวมเวลาหยุดทำงานต่อเมื่อกำหนดกรณีไว้อย่างชัดเจนแล้ว การซื้อครั้งแรกเป็นต้นทุนส่วนหนึ่ง ส่วนผลผลิตที่ใช้งานได้จริงและงานบำรุงรักษาระบบเป็นตัวกำหนดต้นทุนรวมในการเดินระบบตลอดช่วงเวลาที่ระบุ
ฝ่ายการเงินควรประเมินต้นทุนการดำเนินงานภายใต้ตารางการผลิตเดียวกัน ใช้ตัวเลขจริงของต้นทุนแรงงานและผลผลิตที่ผ่านเกณฑ์ และอย่าสมมติว่างานดูแลทั้งหมดจะหายไป ตัวอย่างเช่น หากฮอปเปอร์ที่เสนอช่วยลดจำนวนครั้งที่ต้องเติมชิ้นงานและมีผู้ปฏิบัติงานประจำสถานีนั้น ให้บันทึกเวลาที่ประหยัดได้สำหรับงานดังกล่าวก่อนสรุปว่าประหยัดเวลาทำงานได้ตลอดทั้งกะ คู่มือระบบอัตโนมัติในสายการผลิตช่วยพิจารณาการตัดสินใจนี้ในบริบทของระบบโดยรวมได้
การตรวจรับชิ้นงานตัวอย่างก่อนอนุมัติเครื่องป้อนชิ้นงาน
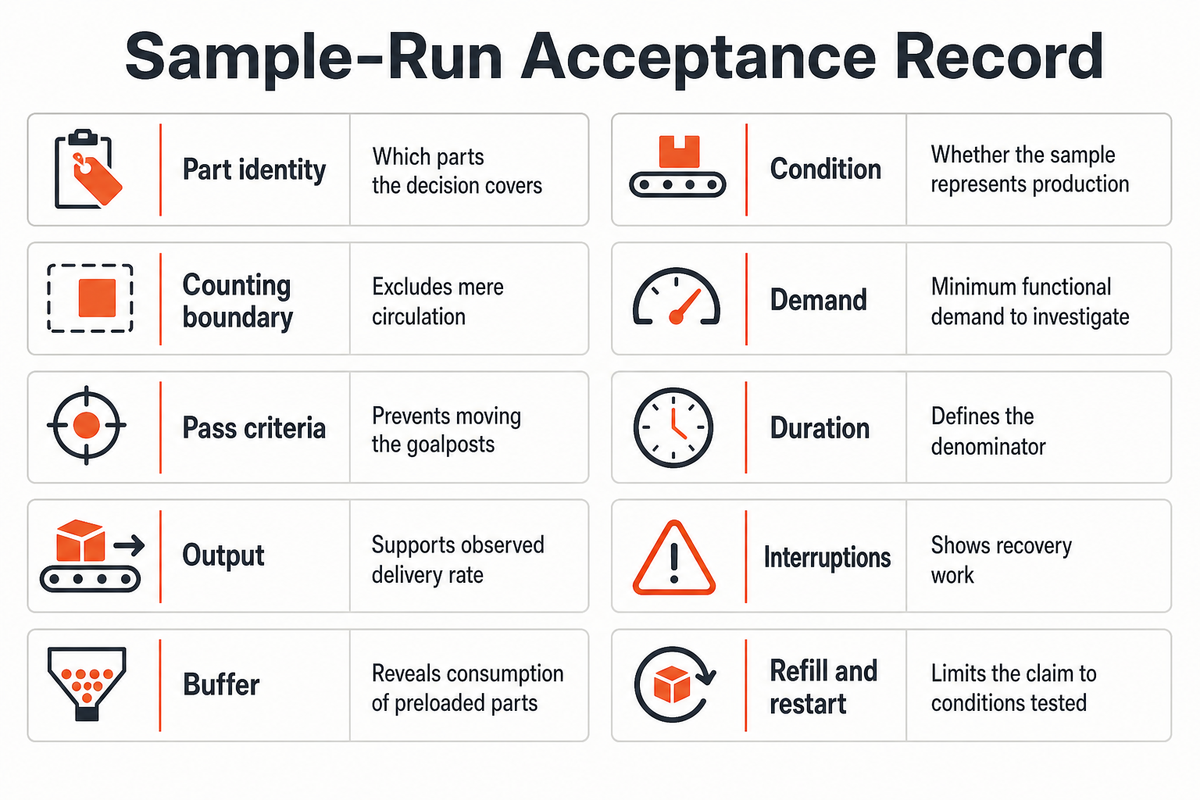
ตกลงเกณฑ์ผ่านก่อนการสาธิตและบันทึกสิ่งที่เกิดขึ้นจริง การทดลองควรออกแบบมาเพื่อตอบคำถามในการจัดซื้อ เช่น รูปแบบระบบนี้สามารถส่งชิ้นงานตามข้อกำหนด ณ จุดส่งมอบที่ตกลงกันได้หรือไม่? การทดลองที่สำเร็จ 1 ครั้งไม่ได้พิสูจน์ว่าระบบโดยรวมจะส่งชิ้นงานในลักษณะดังกล่าวได้เสมอ
“มีความเสี่ยงที่จะตอบคำถามผิดพลาด”
แนวทางของ NIST ที่อ้างถึงนี้กล่าวถึงผลการทดลองแบบทวิภาค ไม่ใช่การทดสอบเครื่องป้อนชิ้นงานที่กำหนดไว้ ประเด็นที่เกี่ยวข้องคือเราต้องกำหนดคำถามด้านประสิทธิภาพและความเสี่ยงที่เกี่ยวข้องกับการตัดสินใจ ฝ่ายคุณภาพและวิศวกรรมควรเป็นผู้กำหนดรูปแบบการทดลอง โดยไม่หยิบยืมจำนวนตัวอย่างที่สะดวกจากแหล่งข้อมูลที่ไม่เกี่ยวข้องมาใช้.
บันทึกการตรวจรับจากการทดลองเดินเครื่อง
บันทึกการตรวจรับจากการทดลองเดินเครื่องเชื่อมโยงการตัดสินใจจัดซื้อกับฉบับแก้ไขของชิ้นงาน สภาวะการทำงาน ขอบเขตการนับ และเกณฑ์ผ่านที่ตกลงกัน
| ข้อมูลที่ต้องบันทึก | ตัวอย่างข้อมูลหรือข้อมูลที่ต้องระบุ | การตัดสินใจที่ใช้ข้อมูลนี้ |
|---|---|---|
| ข้อมูลชิ้นงาน | แบบ Rev B; ล็อต L1 (ตัวอย่างประกอบ) | การตัดสินใจครอบคลุมชิ้นงานใดบ้าง |
| สภาพชิ้นงาน | บันทึกผิวสำเร็จ น้ำมัน และตำหนิที่ยอมรับได้ | ชิ้นงานตัวอย่างเป็นตัวแทนของการผลิตจริงหรือไม่ |
| ขอบเขตการนับ | ชิ้นงานที่ถูกต้องและผ่านเกณฑ์ ณ จุดหยิบ | ไม่นับชิ้นงานที่เพียงหมุนเวียนอยู่ในระบบ |
| ความต้องการ | ชิ้นงานสำเร็จ 8 ชิ้น/นาที × ชิ้นส่วน 2 ชิ้นต่อชิ้นงานสำเร็จ = ชิ้นส่วน 16 ชิ้น/นาที (ตัวอย่างประกอบ) | ความต้องการขั้นต่ำในการทำงานเพื่อใช้ประกอบการตรวจสอบ |
| เกณฑ์ผ่าน | ตกลงเป้าหมาย เงื่อนไขการตัดสินผล และความเสี่ยงของการตัดสินใจก่อนทดลอง | ป้องกันการเปลี่ยนเกณฑ์ระหว่างทาง |
| ระยะเวลา | บันทึกระยะเวลาที่ตกลงและข้อยกเว้น | กำหนดตัวหารในการคำนวณ |
| ผลผลิต | ระบุจำนวนชิ้นงานที่ผ่านเกณฑ์ เว้นว่างไว้จนกว่าจะวัดจริง | ใช้ประเมินอัตราการส่งมอบที่สังเกตได้ |
| การหยุดชะงัก | บันทึกการหยุดทำงาน ข้อขัดข้อง และการแทรกแซงด้วยมือ | แสดงภาระงานในการกู้คืนระบบ |
| การพักชิ้นงาน | นับจำนวนชิ้นงานคงเหลือเมื่อเริ่มต้นและสิ้นสุด | เผยให้เห็นการใช้ชิ้นงานที่เติมไว้ล่วงหน้า |
| การเติมชิ้นงานและเริ่มระบบใหม่ | บันทึกลำดับการทำงานและผลลัพธ์จริง | จำกัดข้อสรุปไว้เฉพาะสภาวะที่ทดสอบแล้ว |
หัวหน้าฝ่ายจัดซื้อสามารถเชื่อมโยงบันทึกนี้กับคำสั่งซื้อเฉพาะรายการ ฝ่ายคุณภาพควบคุมเกณฑ์ ส่วนผู้จัดการโรงงานทบทวนภาระงานในการกู้คืนระบบ หากการทดลองไม่ได้ครอบคลุมสภาวะใด ให้ระบุสภาวะนั้น การลดเวลาหยุดทำงานเป็นผลลัพธ์ที่ต้องวัด ไม่ใช่คุณสมบัติที่พิสูจน์ได้จากการสาธิตที่ราบรื่น
การผสานระบบป้อนชิ้นงานและความรับผิดชอบของผู้ขาย
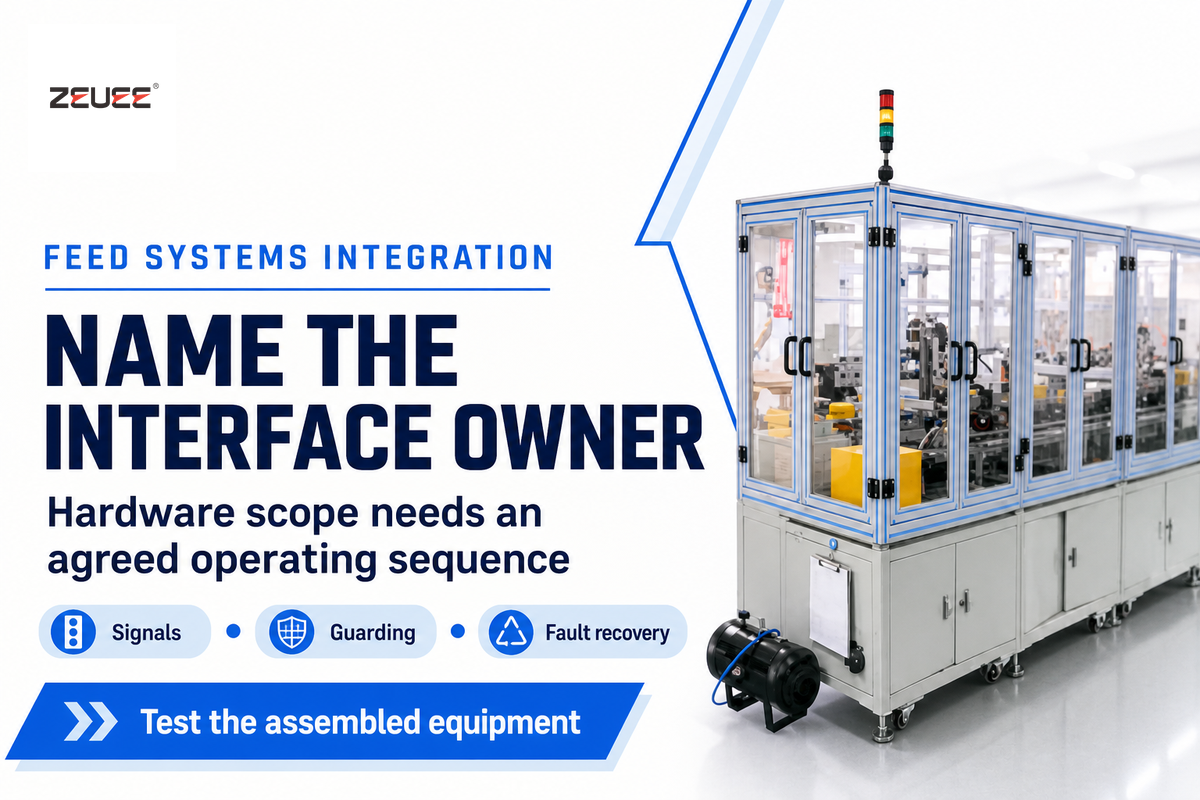
ควรกำหนดผู้รับผิดชอบรายเดียวสำหรับลำดับการป้อนชิ้นงานทั้งหมด แม้จะมีผู้ขายหลายรายจัดหาอุปกรณ์ ผู้รับผิดชอบรายนั้นดูแลชาม การถ่ายโอน การปล่อยชิ้นงาน เครื่องจักรที่รับชิ้นงาน และการกู้คืนเมื่อเกิดข้อขัดข้อง หากไม่มีผู้รับผิดชอบ ระบบแต่ละส่วนอาจทำได้ตามข้อกำหนดของตนเอง แต่ระบบการผลิตอัตโนมัติที่ประกอบรวมกันก็ยังส่งชิ้นงานได้ไม่ทันเวลาที่ต้องการ
จัดทำเอกสารระบุความรับผิดชอบด้านการติดตั้งยึด จุดเชื่อมต่อระบบ และอุปกรณ์ป้องกัน ควบคู่กับการเชื่อมต่อระบบควบคุม สำหรับการติดตั้งในสหรัฐฯ ข้อกำหนดทั่วไปด้านอุปกรณ์ป้องกันเครื่องจักรของ OSHAเกี่ยวข้องกับอุปกรณ์ที่ผสานรวมกันแล้ว ใบเสนอราคาของอุปกรณ์แต่ละชิ้นไม่ได้เป็นหลักฐานว่าเครื่องจักรที่ผสานระบบแล้วเป็นไปตามข้อกำหนดดังกล่าว
จะรับสัญญาณแจ้งเตือนเมื่อฮอปเปอร์หรือรางมีชิ้นงานต่ำได้อย่างไร?
ระบุสัญญาณและฟังก์ชันการทำงานของเครื่องจักรสำหรับสัญญาณเหล่านั้น ฮอปเปอร์มีชิ้นงานต่ำกับรางมีชิ้นงานต่ำหมายถึงคนละสภาวะ สภาวะหนึ่งเกี่ยวข้องกับการเติมชิ้นงานจำนวนมาก ส่วนอีกสภาวะเกี่ยวข้องกับความพร้อมของชิ้นงานที่ปลายทาง สำหรับการทำงานปกติ การหน่วงเวลา การแจ้งเตือน พฤติกรรมของระบบ และเงื่อนไขการเริ่มทำงานใหม่ ให้ระบุการตอบสนองไว้ในตารางการเชื่อมต่อระบบ และทดสอบการตอบสนองเหล่านั้นกับอุปกรณ์ที่ประกอบแล้ว
ตัวอย่างเช่น สัญญาณเตือนเมื่อฮอปเปอร์มีชิ้นงานต่ำอาจหมายถึงให้เติมชิ้นงาน ขณะเดียวกันก็ปล่อยให้ชิ้นงานที่เหลือทำงานต่อไปได้ แต่หากไม่มีชิ้นงานที่จุดหยิบ เครื่องจักรอาจต้องตอบสนองอีกแบบ ฝ่ายวิศวกรรมต้องตกลงลำดับการทำงานจริง ไม่ควรสมมติว่าระบบจะทำงานแบบใดแบบหนึ่งเพียงเพราะติดตั้งเซนเซอร์แล้ว ให้ระบุว่าใครเป็นผู้เดินสายไฟ เขียนโปรแกรม และทดสอบยืนยันการตอบสนองแต่ละแบบ
เครื่องประกอบอัตโนมัติของ ZEUEEช่วยให้เห็นภาพรวมของการสอบถามเรื่องระบบป้อนชิ้นงานได้ครบถ้วนยิ่งขึ้น เมื่อพูดคุยเรื่องโครงการประกอบชิ้นงาน โปรดส่งฉบับแก้ไขของชิ้นงาน ผลผลิตเป้าหมาย รูปแบบการจัดวางเครื่องจักร และบัญชีขอบเขตใบเสนอราคาที่กรอกข้อมูลครบถ้วน จากข้อมูลนี้ ให้สอบถามว่างานใดต้องทำกับเครื่องจักรมาตรฐานและเครื่องจักรสั่งทำพิเศษ พร้อมขอใบเสนอราคาที่ระบุขอบเขตงาน ข้อยกเว้น และเกณฑ์การตรวจรับ
คำถามที่พบบ่อย
คำตอบสำหรับคำถามเหล่านี้ช่วยแยกราคาซื้อออกจากงานที่ต้องทำเพื่อให้เครื่องป้อนชิ้นงานใช้งานได้จริง หากมีคำถามเกี่ยวกับเครื่องมือในลักษณะเดียวกัน สามารถเริ่มจากบทสัมภาษณ์ด้านเครื่องมือสำหรับการประกอบของ ASSEMBLY ซัพพลายเออร์ยังต้องทราบข้อกำหนดเฉพาะของคุณเพื่อเสนอราคาอุปกรณ์มาตรฐานและอุปกรณ์สั่งทำพิเศษภายใต้เงื่อนไขเดียวกัน
เครื่องป้อนชิ้นงานสั่งทำพิเศษมีราคาสูงกว่าเครื่องมาตรฐานเท่าใด ไม่มีส่วนต่างราคามาตรฐานที่ยืนยันได้สำหรับทุกกรณี
ปัจจัยหลายประการทำให้ราคาเปรียบเทียบกันได้ยาก เช่น รูปทรงชิ้นงาน การพัฒนาเครื่องมือ การจัดเตรียมทางออกของชิ้นงาน และสิ่งที่รวมอยู่ในชุดมาตรฐานแล้ว ขอให้กำหนดขอบเขตการตรวจรับให้เหมือนกันสำหรับข้อเสนอทั้งสองชุด เครื่องป้อนชิ้นงานแบบสั่นที่สั่งทำพิเศษอาจรวมงานบางอย่างที่ชุดราคาต่ำกว่าไม่ได้รวมไว้ และต้องให้ผู้รวมระบบเป็นผู้ดำเนินการ เปรียบเทียบงานส่วนที่ขาดไปก่อนสรุปว่าส่วนต่างราคาเป็นค่าปรับแต่งตามสั่ง
คุ้มค่าหรือไม่ที่จะจ่ายเพิ่มสำหรับชุดขับเคลื่อนระดับพรีเมียม คุ้มค่าเฉพาะเมื่อประโยชน์ที่พิสูจน์ได้มีความสำคัญต่อการใช้งานของคุณ
ต้นทุนที่สูงขึ้นจะสมเหตุสมผลเมื่อมีความสามารถที่ตรงกับความต้องการ บริการที่จัดให้ หรือผลการทำงานที่วัดได้แตกต่างกัน ไม่ใช่เพียงเพราะติดป้ายว่าพรีเมียม ขอให้ซัพพลายเออร์สาธิตชุดขับเคลื่อนที่เสนอโดยใช้การกำหนดค่าของเครื่องป้อนชิ้นงานแบบสั่นของคุณ ตรวจสอบความเข้ากันได้กับระบบควบคุมและการรองรับอะไหล่ด้วย ชุดขับเคลื่อนราคาแพงไม่สามารถแก้ปัญหาสิ่งกีดขวางในรางหรือชดเชยเครื่องมือชามป้อนที่ไม่เหมาะสมได้
เครื่องป้อนชิ้นงานแบบสั่นประเภทใดมีราคาถูกที่สุด ราคาอุปกรณ์ที่ต่ำที่สุดไม่ได้บอกว่าโซลูชันที่ใช้งานได้จริงมีต้นทุนต่ำที่สุด
เครื่องเปล่าหรือเครื่องมือสองอาจมีราคาเริ่มต้นต่ำกว่า แต่เครื่องมือและจุดเชื่อมต่ออาจไม่เหมาะกับงานจัดการชิ้นงานของคุณ เปรียบเทียบขอบเขตงานที่ส่งมอบและงานที่ยังต้องดำเนินการ โซลูชันที่คุ้มค่าจะต้องผ่านเงื่อนไขการตรวจรับที่ตกลงกันไว้ พร้อมระบุความรับผิดชอบด้านการติดตั้งและการใช้งานอย่างชัดเจน รายการราคาต่ำสุดที่ไม่มีข้อกำหนดชัดเจนไม่ใช่เกณฑ์เปรียบเทียบที่เหมาะสมสำหรับเซลล์ป้อนชิ้นงานที่สมบูรณ์
เครื่องป้อนชิ้นงานแบบยืดหยุ่นคืออะไร เครื่องจะจัดวางชิ้นงานให้ระบบตรวจรู้และหยิบจับได้ โดยไม่ต้องอาศัยเครื่องมือกำหนดทิศทางแบบตายตัวทั้งหมด
โดยทั่วไป โซลูชันที่สมบูรณ์ประกอบด้วยพื้นผิวจัดวางชิ้นงาน ระบบตรวจสอบด้วยกล้อง และหุ่นยนต์ ตรวจสอบสูตรการทำงานของชิ้นงานแต่ละชนิด ตำแหน่งหยิบจับที่เข้าถึงได้ และข้อกำหนดในการเปลี่ยนรุ่น ความยืดหยุ่นของซอฟต์แวร์เพียงอย่างเดียวไม่ได้ยืนยันอัตราการทำงาน การเข้าถึง หรือความเข้ากันได้กับชิ้นงานทุกชนิดในกลุ่มที่เสนอ
เครื่องป้อนชิ้นงานแบบสั่นเหมาะกับความต้องการทางธุรกิจของคุณหรือไม่ เป็นตัวเลือกที่ควรพิจารณาเมื่อสามารถกำหนดทิศทางและป้อนชิ้นงานชนิดหนึ่งได้อย่างสม่ำเสมอตามความต้องการในการผลิต
เริ่มจากกลุ่มชิ้นงานและข้อกำหนดการป้อนชิ้นงานที่ยอมรับได้ ระบบอัตโนมัติสำหรับการประกอบที่มีปริมาณสูงและการทำงานเสถียรอาจเหมาะกับเครื่องมือเฉพาะงาน ส่วนการเปลี่ยนชิ้นงานบ่อยครั้งอาจทำให้ควรเปรียบเทียบระบบป้อนชิ้นงานประเภทอื่น หากข้อเสนอเปลี่ยนไปใช้เครื่องป้อนชิ้นงานแบบชามแรงเหวี่ยงหรือระบบหมุนแบบอื่น ให้ขอรายละเอียดวิธีจัดวางชิ้นงานและผลการทดสอบตัวอย่างแยกต่างหาก รูปทรงชามที่คล้ายกันไม่ได้ยืนยันว่าจะทำงานได้เทียบเท่ากัน สำหรับข้อเสนอระบบป้อนชิ้นงานแบบสั่น ให้กำหนดให้มีการทดสอบด้วยชิ้นงานตัวอย่างที่เป็นตัวแทนและระบุขอบเขตจุดเชื่อมต่ออย่างชัดเจน ประเมินความคุ้มค่าหลังรวมต้นทุนการผลิตที่เกี่ยวข้องกับการเฝ้าดูงาน ชิ้นงานที่ไม่ผ่าน และการหยุดชะงักแล้ว ไม่ใช่ตัดสินจากภาพถ่ายอุปกรณ์
แหล่งข้อมูลเพิ่มเติม: ASSEMBLY, 2014, การป้อนชิ้นงานแบบยืดหยุ่นสำหรับระบบอัตโนมัติในการประกอบ
เอกสารอ้างอิงและแหล่งข้อมูล
- University of California, Berkeley: หลักการเลือกเครื่องป้อนชิ้นงาน
- Najmi และคณะ, 2020: พลวัตของเครื่องป้อนชิ้นงานแบบชามสั่น (บทคัดย่อและบทนำที่เผยแพร่ต่อสาธารณะ)
- ASSEMBLY, 2023: เคล็ดลับการทำเครื่องมือสำหรับชามป้อนชิ้นงาน
- ASSEMBLY, 2020: ระบบป้อนชิ้นงานแบบยืดหยุ่น; ชามป้อนชิ้นงานสำหรับอิเล็กโทรดขนาดเล็กที่จัดการยาก
- Loy และ Reinhart, 2010: ระบบป้อนชิ้นงานแบบโมดูลาร์รุ่นใหม่และขอบเขตการใช้งานในเชิงเศรษฐศาสตร์ (บทคัดย่อที่เผยแพร่ต่อสาธารณะ)
- Health and Safety Executive: กรณีศึกษาเสียงจากเครื่องป้อนชิ้นงานแบบชาม; การเลือกซื้อเครื่องจักรที่มีเสียงเบาลง
- สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ, 2019: การยืนยันเกณฑ์สมรรถนะด้วยผลตอบสนองจากการทดลองแบบไบนารี (บทคัดย่อเอกสารบันทึกทางเทคนิค 2045).
- Occupational Safety and Health Administration: ข้อกำหนดทั่วไปสำหรับเครื่องจักรทุกชนิด
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015