Kontaktieren Sie Zeyu lntelligent Industrial Company
Checkliste zur Werksabnahme: Maschinenversuche als Versandnachweis nutzen

Eine Checkliste zur Werksabnahme verknüpft jede Maschinenanforderung mit einer vereinbarten Prüfung, einem dokumentierten Ergebnis und einer festgelegten Maßnahme. Legen Sie Konfiguration, Zählregeln und Entscheidungsbefugnisse vor der Prüfung fest, damit jedes gesetzte Häkchen durch Belege gestützt wird.
Die schwierige Diskussion beginnt oft nach einer überzeugenden Vorführung: Welche Teile wurden gezählt? Welche Einstellungen waren geladen? Wozu berechtigt die Unterschrift? Nutzen Sie diesen Leitfaden zur Werksabnahme, um ein Nachweispaket für kundenspezifische Montageanlagen vorzubereiten. Die folgenden Tabellenfelder sind Empfehlungen für Käufer, die gemeinsam mit dem Integrator angepasst werden sollten; sie sind kein allgemein gültiger Abnahmestandard.
- Legen Sie die Prüfung vor dem Besuch fest: Anforderungen, Muster, Methoden und Zuständigkeiten verbindlich festlegen.
- Den Nenner beibehalten: Laufzeit, Gutteile beim ersten Durchlauf und Prüfmuster getrennt erfassen.
- Vier Entscheidungen dokumentieren: Prüfergebnis, Versandfreigabe, Zahlungsschritt und endgültige Abnahme.
- Arbeiten am Aufstellort planen: Installationsprüfungen und Tests festlegen, die im Werk nicht durchgeführt werden können.
Die Checkliste zur Werksabnahme auf Nachweise ausrichten
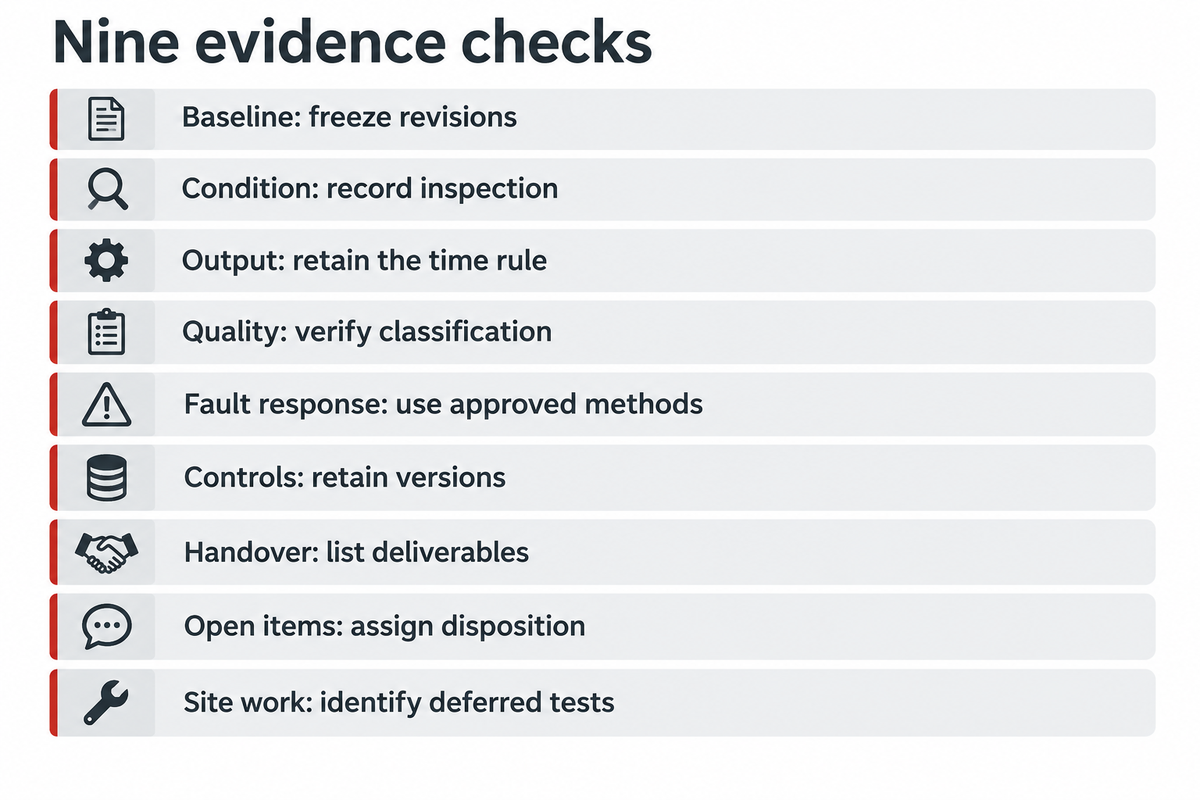
Eine FAT-Checkliste begleitet die Maschinenanforderung bis zum zugehörigen Nachweis. Erfassen Sie jede Prüfung mit einer Anforderungskennung, Konfiguration, Methode, Abnahmekriterien, Ergebnis und Prüfer. Ein nicht erläutertes Häkchen lässt spätere Leser nicht erkennen, welcher Revisionsstand geprüft wurde oder ob eine Abweichung befugt akzeptiert wurde.
Was sollte eine Checkliste zur Werksabnahme enthalten?
Eine Checkliste sollte Vorbereitung, physischen Zustand, gemessene Leistung, Produktqualität, Verhalten bei Fehlern, Steuerung, Dokumentation, offene Punkte und den Übergang zu Prüfungen am Aufstellort abdecken. Für jeden Punkt sollte ein Nachweis und eine Maßnahme festgehalten werden. Lassen Sie kein Feld leer, sondern geben Sie den Grund für den Ausschluss und den Ort einer späteren Prüfung an.
Prüfen Sie bei jeder Zeile, ob ein anderer Ingenieur das Ergebnis nachvollziehen könnte, ohne sich auf die Erinnerung eines Zeugen zu verlassen. Die Leitlinien der NASA zur Produktverifizierung, Abschnitt 5.3.1.2.4, dokumentieren Anforderungen und Produktversionen, Prüfdaten, Werkzeuge und Abweichungen. Die Struktur dieser technischen Dokumentation ist hier hilfreich, legt aber nicht die kaufmännischen Bedingungen Ihres Maschinenauftrags fest.
| Prüfung | Was zu vereinbaren ist | Aufzubewahrender Nachweis | Maßnahme bei unvollständiger Prüfung |
|---|---|---|---|
| Ausgangsbasis | Revisionsstände der Anforderungen und Konfiguration | Freigegebenes Prüfprotokoll und Identifikationsnachweis | Revisionskonflikt vor der Prüfung klären |
| Physischer Zustand | Prüfumfang und Zeichnungsreferenzen | Protokoll und Fotos der Sichtprüfung | Schäden oder fehlende Baugruppen dokumentieren |
| Leistung | Laufzeit- und Zählregeln | Start-Stopp-Protokoll; Beispiel: 285 Gutteile im ersten Durchlauf in 60 min | Auf Grundlage des vereinbarten Nenners neu berechnen |
| Produktqualität | Fehlerklassen und Messmethode | Rückverfolgbare Ergebnisse und Nachweise zum Messsystem | Unzuverlässige Klassifizierung untersuchen |
| Fehlerverhalten | Freigegebenes, sicheres Prüfverfahren mit Prüfmustern | Erwartetes und beobachtetes Verhalten | Fehlerhafte Funktionen vor der Freigabeprüfung beheben |
| Steuerung | Ausgangsstand von Rezepten, Software und Hardware | Versionsliste sowie Sicherungs- und Wiederherstellungsprotokoll | Änderungen und betroffene Wiederholungsprüfungen bewerten |
| Übergabe | Umfang von Dokumentation, Schulung und Ersatzteilen | Lieferverzeichnis und Empfangsbestätigung | Fehlenden Posten und Verantwortlichen benennen |
| Offene Punkte | Befugnis zur Festlegung von Maßnahmen und Abschlussnachweis | Mängelliste mit Bezug zu den Prüfkennungen | Die befugte Stelle und die nächste Maßnahme dokumentieren |
| Arbeiten am Aufstellort | Installationsprüfungen und zurückgestellte Schnittstellen | Zuständigkeitsmatrix für Prüfungen im Werk und am Aufstellort | Nicht geprüfte Anforderungen sichtbar halten |
Wenn der Einkauf eine kostenlose Checklisten-Vorlage anfordert, ergänzen Sie die hier gezeigten und kopierten Beispielzeilen um Spalten für Anforderungs-ID, Sollwert, Istwert, Dateiname des Nachweises, Verantwortlichen und Datum. Eine PDF-Datei eignet sich als unveränderliche Zeugen-Kopie; bewahren Sie für kontrollierte Änderungen eine bearbeitbare Masterdatei auf. Das heruntergeladene Formular ist nicht als Maschinenspezifikation zu verstehen.
Nachweis-Prüfpunkt: Die beispielhaften 285 Einheiten in 60 min beziehen sich auf eine eindeutig identifizierte Konfiguration. Dokumentieren Sie diese Konfiguration und fügen Sie das Originalprotokoll zum Ergebnis hinzu. Die Dokumentationsfelder der NASA sorgen für Rückverfolgbarkeit der Prüfung; Käufer und Lieferant müssen weiterhin vereinbaren, wozu das Ergebnis berechtigt.
Ausgangsbasis für die FAT-Planung vor der Prüfung festlegen
Die FAT-Planung beginnt mit einer gemeinsamen Ausgangsbasis für die vereinbarten Prüfungen: technische Spezifikation, Prüfverfahren, Muster, Ausrüstung und Personal. Klären Sie Meinungsverschiedenheiten, bevor die Zeugen ins Werk kommen. Andernfalls kann der Termin zu einer Vorführung der gerade verfügbaren Funktionen werden, während fehlende Anforderungen erst auffallen, nachdem die Anreise bereits Zeit gekostet hat.
Legen Sie für kundenspezifische Automatisierungsanlagen die Maschinengrenzen gegenüber kundenseitig bereitgestellten Werkzeugen, Materialien und vorgelagerten Versorgungsleistungen fest. Gleichen Sie den Auftrag mit dem freigegebenen FAT-Prüfprotokoll ab. Wenn mehrere Bestellungen das Projekt aufteilen, bestimmen Sie, welcher Auftrag die jeweilige Schnittstelle umfasst, statt anzunehmen, dass der Maschinenbauer alles liefert.
Der Fahrplan der PMMI zur Werksabnahme aus dem Jahr 2021 betont die Bedeutung einer frühzeitigen Planung und empfiehlt, während der FAT Produktionsmaterialien zu verwenden und Bediener einzubeziehen. Der Verpackungskontext liefert nützliche Hinweise zur Vorbereitung, aber keine allgemeingültigen Prüfdauern für jede Montagemaschine.
- Zeichnungen, Anforderungskennungen und das aktuelle FAT-Prüfverfahren abgleichen.
- Musteranzahl, Materialrevisionen und bekannte Fehlerprüfmuster bestätigen.
- Eignung der Messgeräte und Kalibrierzertifikate prüfen.
- Zeugen, Datenverantwortliche und zur Klärung von Abweichungen befugte Personen benennen.
- Abbruchkriterien und Auswirkungen einer geänderten Konfiguration auf bereits abgeschlossene Prüfungen vereinbaren.
Beispiel: Ein Käufer schickt für einen geplanten Versuch über 60 min nur eine Steckervariante, obwohl in der Produktion auch ein zweites Gehäuse verarbeitet werden soll. Die erste Variante läuft, doch für die zweite sind ein anderes Nest und ein angepasstes Prüfprogramm erforderlich. Die Abnahme der gesamten Maschine zu erklären, würde diesen ungeprüften Zustand verschleiern. Vor dem Besuch sollte der Käufer beide Varianten auflisten, die verfügbaren Muster angeben und die fehlende Konfiguration einer anderen Prüfung zuordnen. Wenn nur eine Variante beobachtet werden kann, muss der Bericht genau angeben, welche Variante und welches Prüfprogramm abgedeckt wurden. Das kaufmännische Team sollte entscheiden, wie sich die verbleibenden Arbeiten auf den vereinbarten Meilenstein auswirken, statt einen Ingenieur um eine Unterschrift zur Klärung eines Vertragsstreits zu bitten.
Planungs-Prüfpunkt: Reservieren Sie den Versuch über 60 min für eine festgelegte Variante und Revision. PMMI empfiehlt repräsentative Muster und die Beteiligung des Bedieners. Eine fehlende Variante sollte ausdrücklich einer Prüfverantwortung zugeordnet werden, statt in einer allgemeinen Aussage zu verschwinden, die FAT sei abgeschlossen.
Messbare Leistungskriterien und Kriterien zur Fehlererkennung festlegen
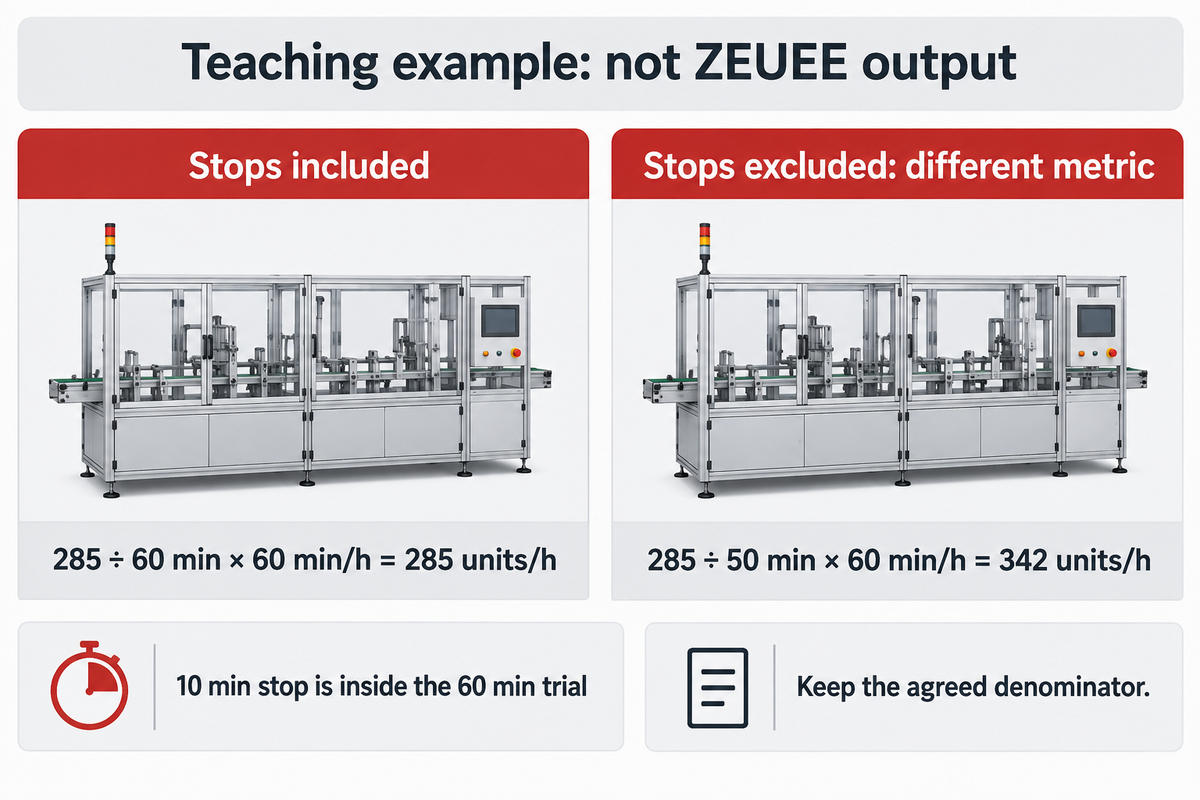
Für die Maschinenleistung braucht es sowohl eine verlässliche Zählung als auch eine festgelegte Zeitbasis. Vereinbaren Sie, wie sich Stillstände, Ausschussteile, Nacharbeit und Umrüstungen auf das Ergebnis auswirken. Prüfen Sie, ob das Messsystem die geforderten Merkmale zuverlässig klassifizieren kann. Auch eine korrekte Stundenberechnung ist nur ein schwacher Nachweis, wenn die zugrunde liegende Gutteilentscheidung unzuverlässig ist.
Der NIST-Leitfaden zu Messsystemanalysen unterscheidet Wiederholbarkeit, Reproduzierbarkeit, Stabilität und systematische Messabweichungen. Für kritische Merkmale sollten Sie die zutreffende Messsystemanalyse oder eine andere begründete Methode anfordern. Eine Kalibrierung reicht nicht aus, um alle möglichen Fehler zu erklären, die eine Produktionsentscheidung zur Automatisierung der Steckerkontrolle beeinflussen können. Legen Sie Fehlerbild, Referenzmethode und Prüfmuster vor der Prüfung von Erkennung und Ausschleusung fest.
Rechenbeispiel: Eine Montagezelle verarbeitet während einer Laufzeit von 60 min 300 Produktionseinheiten. Die Prüfung klassifiziert 285 als Gutteile beim ersten Durchlauf, 10 als nachzuarbeitende Teile und 5 als Ausschuss. Der Zeitraum umfasst 10 min Stillstand. Wenn die vereinbarte Kennzahl Gutteile beim ersten Durchlauf pro Laufzeitstunde lautet, ergibt sich folgende Rechnung: 285 ÷ 60 min × 60 min/h = 285 Einheiten/h. Zieht man die Stillstandszeit ab, ergibt sich 285 ÷ 50 min × 60 min/h = 342 Einheiten/h; das beantwortet eine andere Frage. Zählen Sie die 10 nachzuarbeitenden Teile nicht als Gutteile beim ersten Durchlauf, auch wenn sie später repariert werden. Prüfmuster benötigen ein eigenes Protokoll, damit sie die Produktionszählung nicht verändern. Vergleichen Sie die Ergebnisse mit dem vor dem Versuch vereinbarten Grenzwert.
60 minPrüfzeitraum
285 Einheiten/hGutteile beim ersten Durchlauf
10 minStillstände eingeschlossen
Die NIST-Leitlinien zur Prozessstabilität sehen Stabilität als Voraussetzung für die Prozessfähigkeit. Ein kurzes, wiederholbares Gesamtergebnis bedeutet nicht, dass die Leistung über verschiedene Schichten, Rohmaterialchargen oder Bedingungen beim Aufwärmen des Prozesses stabil ist.
Wenn ein stabiler Prozess Teil der Abnahme ist, sollten Sie gesondert Nachweise für den Dauerbetrieb anfordern.
Leistungs-Prüfpunkt: 285 Einheiten/h über 60 min und 342 Einheiten/h über 50 min sind unterschiedliche Kennzahlen aus demselben Beispiel. Bewahren Sie das Protokoll des Stillstands über 10 min, die Messgrundlage und die Zählregeln auf. Damit kann ein Prüfer den vereinbarten Versuch bewerten, ohne daraus eine unbelegte Aussage zur langfristigen Kapazität abzuleiten.
Sicherheitsfunktionen und kontrollierte Fehlerbehebung prüfen
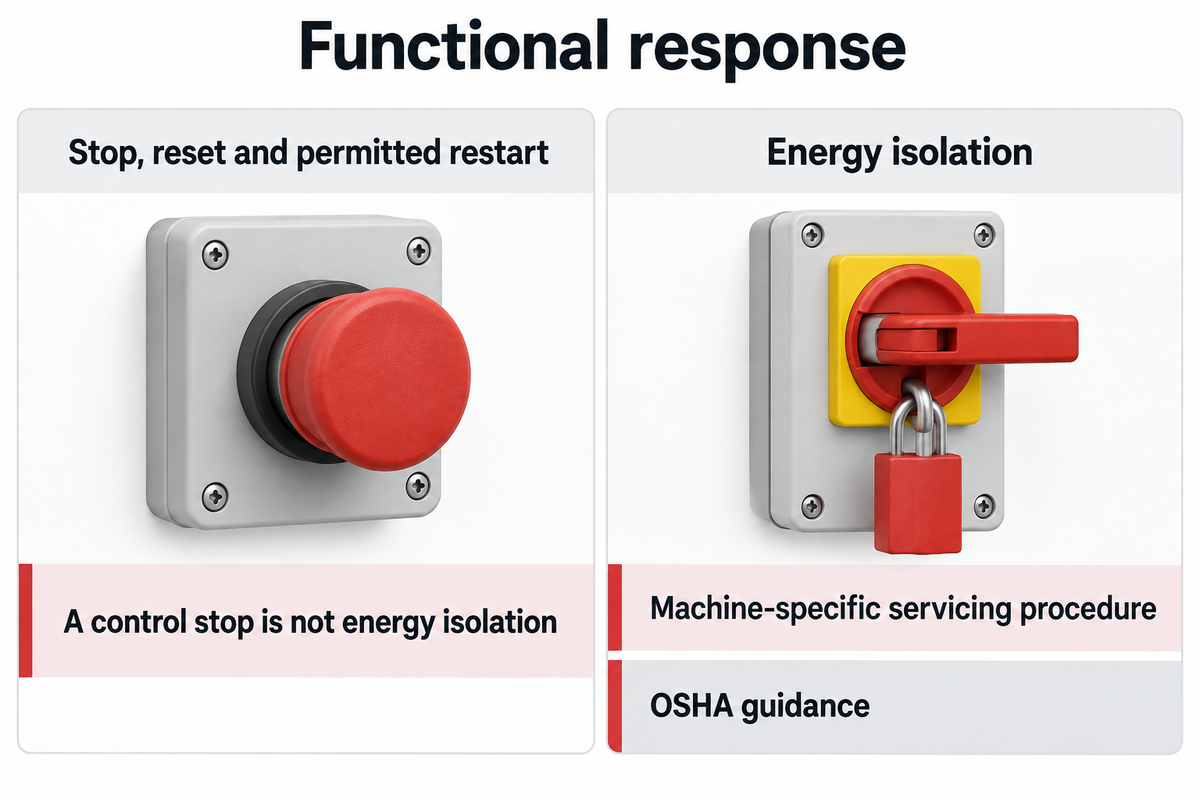
Für sicherheitsbezogene Funktionsprüfungen sind ein freigegebenes maschinenspezifisches Verfahren, erwartete Reaktionen und fachkundige, befugte Personen erforderlich. Prüfen Sie den Normalbetrieb, Fehler und deren Behebung im Rahmen dieses Verfahrens. Improvisieren Sie keine gefährliche Herausforderung, um ein Häkchen zu setzen. Eine Vorführung des Not-Halts bestätigt für sich genommen nicht die Sicherheitskonformität einer vollständigen Installation.
Funktionieren die Sicherheitsverriegelungen?
Prüfen Sie jede zutreffende Sicherheitsverriegelung anhand ihrer dokumentierten Sicherheitsfunktion, einschließlich Auslösebedingung, erwarteter Reaktion, Rückstellung und zulässigem Wiederanlauf. Bewahren Sie das beobachtete Ergebnis und die Konfiguration auf. Der Maschinensicherheitsspezialist sollte die Validierungsmethode und die erforderlichen weiteren Nachweise festlegen; das Drücken einer Taste durch einen Zeugen validiert die Sicherheit nicht.
Halten Sie die Energieisolierung davon getrennt. Laut OSHA sind Steuerstromkreise und verriegelte Schutztüren keine Energie-Trenneinrichtungen. Wenn bei Wartungsarbeiten Personen gefährlicher Energie ausgesetzt sein können, wenden Sie das zutreffende maschinenspezifische Isolierverfahren an. Ein Not-Halt gehört in den Funktionsprüfplan; er ist keine Erlaubnis, einen Gefahrenbereich zu betreten.
Tun
- Freigegebene Fehlersimulationen verwenden.
- Erwartetes Stopp- und Wiederanlaufverhalten dokumentieren.
- Den Nachweis zur Sicherheitsvalidierung mit der Konfiguration verknüpfen.
Nicht tun
- Für eine Vorführung eine Schutzeinrichtung überbrücken.
- Einen Stopp über die Steuerung mit Energieisolierung gleichsetzen.
- Eine ungeprüfte Wiederanlaufsequenz freigeben.
Prüfpunkt zur Fehlerbehebung: Im Protokoll des beispielhaften Versuchs sollte der Stillstand über 10 min mit Ursache und Art des Wiederanlaufs erfasst sein. Ein wiederhergestellter und gezählter Ausstoß belegt keinen sicheren Wiederanlauf. Bewahren Sie die befugte Dokumentation zum Fehlerverhalten getrennt von der Produktionsmenge und vom Isolierverfahren für Wartungsarbeiten auf.
Steuerungs- und Dokumentationsübergabe abschließen
Für eine erfolgreiche Übergabe müssen die Konfiguration der dokumentierten Ergebnisse sowie die zugehörigen Betriebs- und Wartungsinformationen aufbewahrt werden. Gleichen Sie vor dem Versand der Maschine Softwareversionen, Zeichnungen, Sicherungen und Lieferverzeichnis ab. Fehlende Zugriffsrechte oder ein ungeprüftes Wiederherstellungsverfahren können ein vollständig wirkendes Paket unbrauchbar machen.
Gehen Sie mit Produktions- und Wartungspersonal die Betriebssequenz durch und erläutern Sie dabei Alarmmeldungen, Rezeptauswahl und Fehlerbehebung. Prüfen Sie Software und Hardware, soweit es der freigegebene Umfang zulässt. Die HMI sollte dem vorgesehenen Bediener den Maschinenzustand verständlich anzeigen. Bei automatisierten Montagemaschinen muss jedes Produktrezept den passenden Werkzeugen und Prüfgrenzen zugeordnet sein.
„Eine bestätigte Funktion und eine vorgeführte Funktion sind nicht dasselbe.“
Bedre beschreibt bei integrierten Prüfungen Probleme durch getrennte Kabelverbindungen und Softwareänderungen. Für das Übergabeteam ist entscheidend, ob die angeschlossene Konfiguration die erforderlichen Abläufe nachweislich ausgeführt hat und Änderungen sowie deren Auswirkungen dokumentiert wurden.
- As-built-Stromlaufpläne, Stückliste (BOM) und Versionsprotokolle abgleichen.
- Revisionsstand, Sprache und Zugriffsrechte der Betriebs- und Wartungsanleitung bestätigen.
- Ersatzteillisten mit den gelieferten Ersatzteilen und vereinbarten Verbrauchsmaterialien abgleichen.
- Inhalte der Sicherung, Zuständigkeiten für die Wiederherstellung und gegebenenfalls die vorgeführte Wiederherstellung dokumentieren.
- Abgeschlossene Schulungen, ausstehende Dokumente und Korrekturmaßnahmen den Verantwortlichen zuordnen.
Vollständige Dokumentation bedeutet, dass die vereinbarten Liefergegenstände erfasst sind und Mängel klar erkennbar bleiben. Gute Dokumentation umfasst brauchbare Dateinamen und eine kontrollierte Revisionshistorie. Die Empfehlungen des Herstellers und die Wartungsplanung des Käufers sollten bestimmen, welche Betriebsunterlagen am Einsatzort verfügbar sein müssen.
Übergabe-Prüfpunkt: Verknüpfen Sie das 60-minütige Protokoll aus dem Beispiel mit den zugehörigen Rezept-, Programm- und Zeichnungsrevisionen. Wird danach ein Parameter geändert, dokumentieren Sie die Änderung und bewerten Sie die betroffenen Prüfungen. Ein Ordner mit zufälligen Dateien ohne Konfigurationsangaben hilft nicht dabei, nachzuvollziehen, mit welcher Maschine die 285 Gutteile beim ersten Durchlauf produziert wurden.
Versandfreigabe anhand der Liste offener Punkte entscheiden
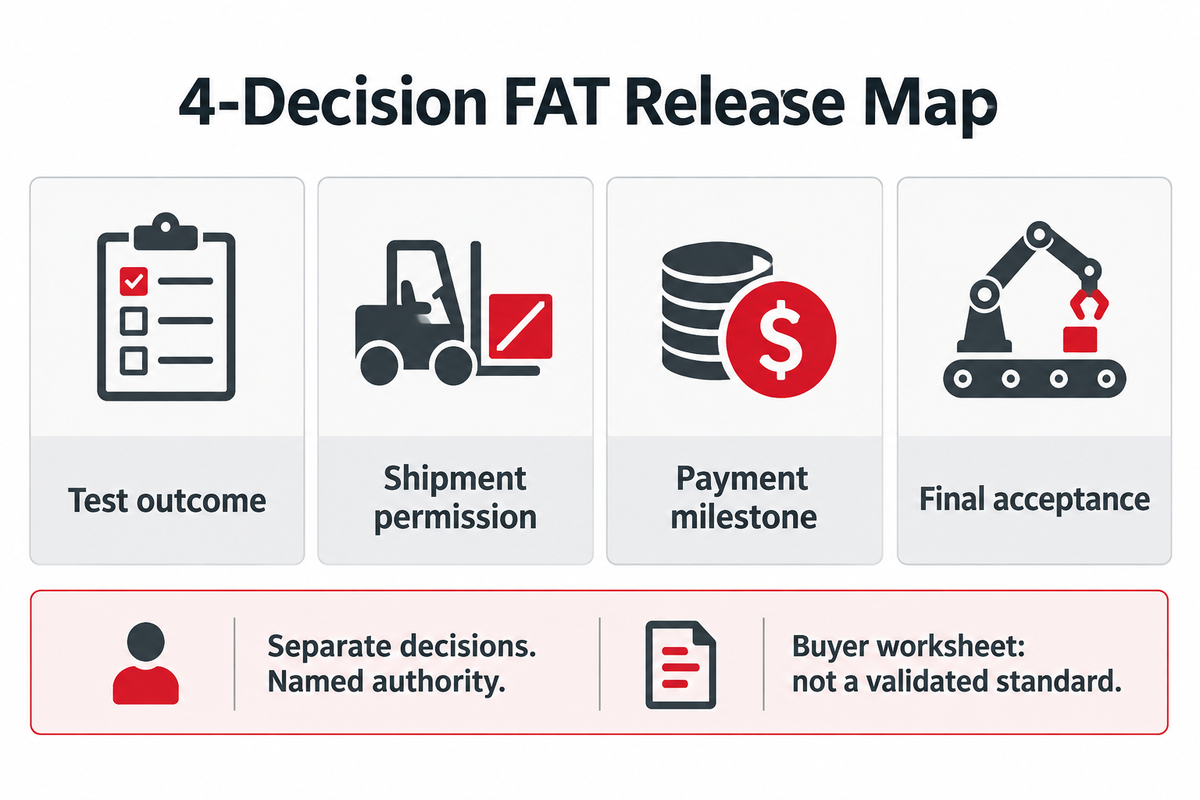
Eine Mängelliste sollte für jede offene Anforderung eine eindeutige Maßnahme, einen Verantwortlichen, einen Nachweis und eine befugte Entscheidungsstelle enthalten. Halten Sie das Prüfergebnis getrennt von Versandfreigabe, Zahlungsschritt und endgültiger Abnahme. Für diese Entscheidungen sind der Vertrag und die geltenden Verpflichtungen maßgeblich; eine allgemeine FAT-Unterschrift sollte nicht für alle Entscheidungen stehen.
FAT-Freigabeübersicht mit 4 Entscheidungen
Die FAT-Freigabeübersicht mit 4 Entscheidungen erfasst Prüfergebnis, Versandfreigabe, Zahlungsschritt und endgültige Abnahme getrennt, jeweils mit Nachweis und befugten Verantwortlichen.
Dies ist ein in diesem Leitfaden empfohlenes Arbeitsblatt für Käufer. Es ist weder ein validierter Standard noch eine automatische Freigaberegel. Die Leitlinien der NASA zum Produktübergang unterscheiden die Versandvorbereitung und Dokumentation von Transport und Installation. Die kaufmännische Freigabebefugnis ergibt sich aus Ihrem Vertrag.
| Entscheidung | Zu beantwortende Frage | Aufzubewahrender Nachweis |
|---|---|---|
| Prüfergebnis | Welche Anforderungen wurden erfüllt, nicht erfüllt oder noch nicht geprüft? | Ergebnisse mit Nachweisen und Abweichungen verknüpft |
| Versandfreigabe | Ist der Versand unter den genannten Bedingungen und Schutzmaßnahmen freigegeben? | Befugt festgelegte Maßnahme und Transportvorbereitung |
| Zahlungsschritt | Was verlangt der vereinbarte Vertrag? | Kaufmännische Entscheidung durch die befugte Partei |
| Endgültige Abnahme | Sind die zutreffenden Verpflichtungen für Werk und Aufstellort erfüllt? | Abnahmeprotokoll mit Angabe der verbleibenden Verpflichtungen |
Beispiel: Der Einkauf fragt, ob der Versand erfolgen kann. Der Qualitätsingenieur kann das Ergebnis von 285 Einheiten/h nachvollziehen. Das endgültige Wartungshandbuch fehlt jedoch, und eine Schnittstelle am Aufstellort wurde noch nicht geprüft. Der Ingenieur dokumentiert das Ergebnis des abgeschlossenen Versuchs und beide offenen Punkte, statt die Prüfung als bestanden zu erklären. Die zuständigen Parteien prüfen den Vertrag, mögliche Verpflichtungen und die Risiken eines Transports der Anlage. Wird der Versand freigegeben, sollte das Protokoll die freigegebenen Bedingungen, den Verantwortlichen und den Abschlussnachweis aufführen. Wird eine nicht bestandene Sicherheitsfunktion nicht behoben, ist der Fehler auch dann nicht behoben, wenn aus geschäftlichen Gründen am Versandtermin festgehalten wird. Eine Zahlungsentscheidung wird über die dafür vorgesehene vertragliche Befugnis dokumentiert.
Freigabe-Prüfpunkt: 285 Einheiten/h sind ein dokumentiertes Prüfergebnis, keine Versandfreigabe. Eine Liste offener Punkte macht die verbleibenden Arbeiten sichtbar, schließt sie aber nicht ab. Nach den Verifizierungsleitlinien der NASA ist die Erfüllung objektiv nachzuweisen oder eine Ausnahmegenehmigung zu akzeptieren; Abweichungen müssen im jeweiligen technischen Verfahren abgeschlossen werden.
Werksabnahme und Abnahme am Aufstellort: Wiederholungsprüfungen zuordnen
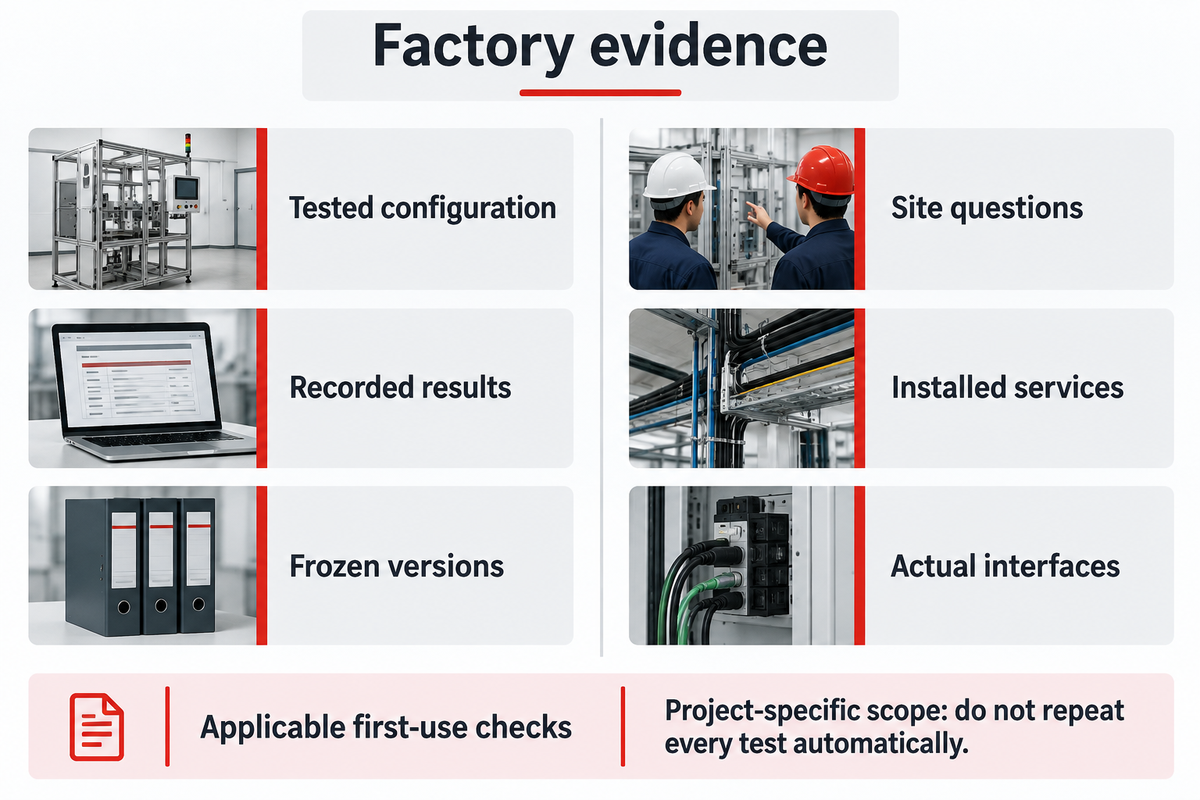
Der Unterschied zwischen der Werksabnahme und der Abnahme am Aufstellort liegt in den Umgebungsbedingungen und im Umfang der verfügbaren Nachweise. Versuche im Werk können die montierte Konfiguration unter vereinbarten Bedingungen verifizieren. Bei der Installation kommen Transport, Versorgungseinrichtungen und reale Schnittstellen hinzu. Planen Sie Erstprüfungen und risikobasierte Wiederholungsprüfungen, bevor die Maschine eintrifft, und ordnen Sie jede einem Verantwortlichen zu.
Bei der Automatisierung von Produktionslinien kann die Leistung am Aufstellort von vorgelagerter Materialzuführung und nachgelagerter Handhabung abhängen, die beim Lieferanten nur simuliert wurden. Die Leitlinien der NASA zum Produktübergang umfassen Funktions- und Abnahmeprüfungen nach der Installation, um Transportschäden oder Schäden bei der Handhabung festzustellen. Die folgende FAT-SAT-Matrix grenzt solche Abhängigkeiten von Funktionen ab, die bereits vorgeführt wurden. Sie dient der Planung und ist keine Aufforderung, jede Prüfung zu wiederholen.
| Punkt | Nachweis aus dem Werk | Auslöser oder Bedingung am Aufstellort | Zu benennender Verantwortlicher |
|---|---|---|---|
| Physischer Zustand | Prüfung vor dem Versand | Transportschäden oder Bewegungen | Wareneingang und Lieferant |
| Installationssicherheit | Nachweise zur Maschinenvalidierung | Sicherheit abhängig von den Bedingungen am Aufstellort | Fachkundige Person am Aufstellort |
| Elektrische Versorgung | Prüfversorgung und Einstellungen | Endgültiger Versorgungsanschluss und Schutzmaßnahmen am Aufstellort | Elektrofachkraft |
| Druckluft und andere Versorgungsmedien | Versorgungsbedingungen im Werk | Tatsächliche Verfügbarkeit und Schwankungen der Versorgungsmedien | Gebäudetechnik und Integrator |
| Vorgelagertes Material | Vereinbarte Muster aus dem Werk | Tatsächliche Zuführbedingungen und Wechselwirkungen mit der Linie | Produktion und Lieferant |
| Nachgelagerte Schnittstelle | Simulationsprotokoll oder Protokoll der verbundenen Ausrüstung | Tatsächlicher Handshake und Verhalten bei Linienblockade | Linienintegrator |
| Einbindung der Schutzeinrichtungen | Konfiguration und Verhalten im Werk | Wiederaufbau, geänderte Verdrahtung oder veränderte Anordnung des Zugangs | Maschinensicherheitsspezialist |
| Software und Rezepte | Festgeschriebene Version und Sicherung | Geänderte Version, Grenzwerte oder angeschlossene Systeme | Steuerungsverantwortlicher |
| Produktionsleistung | Beispiel: 285 Einheiten/h über 60 min | Erforderliche Leistung unter den tatsächlichen Bedingungen am Aufstellort | Produktion und Qualität |
Die Prüfung vor der ersten Nutzung ist eine andere Frage als eine Änderung der Konfiguration. In Großbritannien besagt die Erläuterung der HSE zu Regel 6 der PUWER, dass Ausrüstung, deren Sicherheit von den Installationsbedingungen abhängt, nach der Installation und vor der ersten Nutzung sowie nach einem Wiederaufbau an einem neuen Standort geprüft werden sollte. Legen Sie die Prüfungen und die betroffene Ausrüstung für den jeweiligen Rechtsraum fest. Gehen Sie nicht davon aus, dass ein unverändertes Programm eine durch die Installation bedingte Verpflichtung aufhebt.
Prüfpunkt am Aufstellort: Bewahren Sie die 60-minütigen Nachweise aus dem Werk auf und bestimmen Sie, welche Bedingungen am Aufstellort dort nicht abgedeckt wurden. Eine Abnahme am Aufstellort sollte die zugewiesenen Anforderungen unter den tatsächlichen Bedingungen mit rückverfolgbaren Ergebnissen klären. Eine Formularüberschrift von FAT auf SAT zu ändern, liefert keinen Nachweis.
Lieferanten vergleichen, indem Sie ein Prüfergebnis nachvollziehen
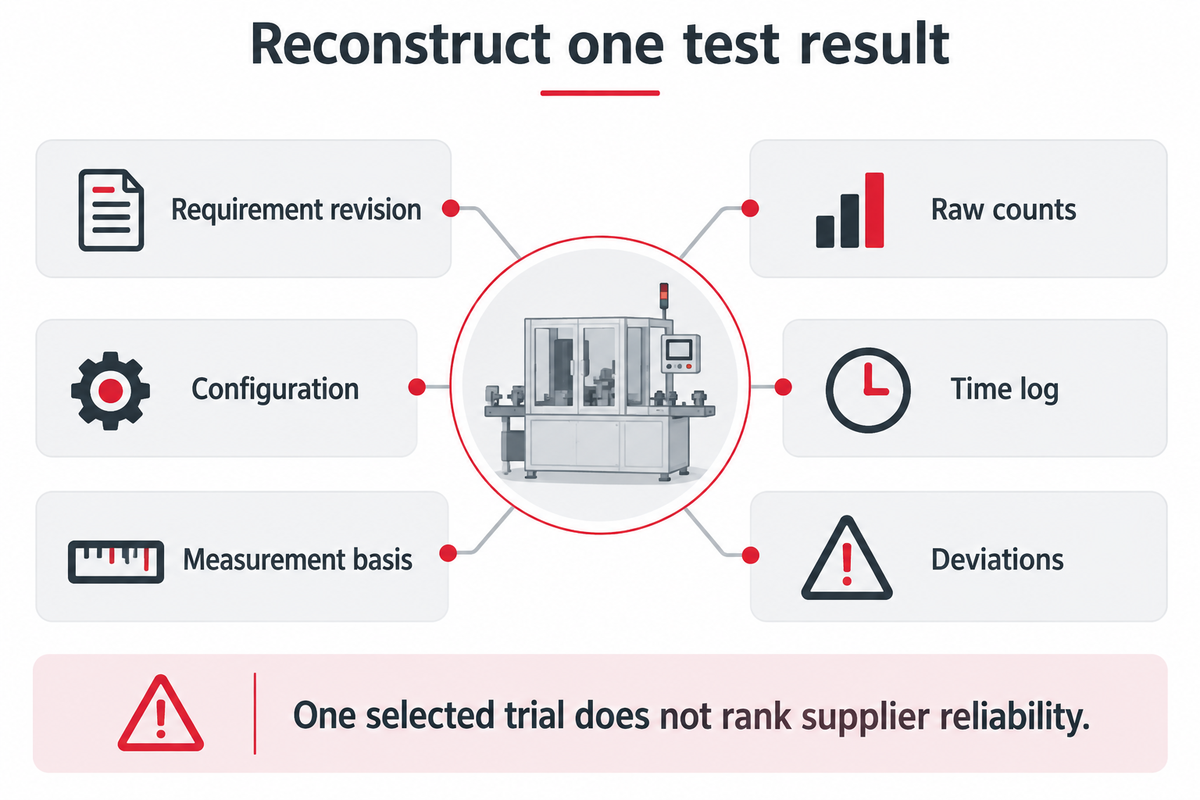
Dasselbe gilt für die Prüfaufzeichnungen eines Lieferanten. Bitten Sie jeden Lieferanten um die Nachweise, die erforderlich sind, um ein relevantes Ergebnis nachzuvollziehen: den Stand der Anforderung, die Konfiguration, die Messgrundlage, die Rohdaten, das Zeitprotokoll und die Abweichungen. Damit lässt sich die Vollständigkeit und Qualität der Aufzeichnungen angemessen prüfen. Aus einem einzelnen ausgewählten Test oder nicht vergleichbaren Betriebsbedingungen lässt sich jedoch nicht ableiten, dass ein Lieferant zuverlässiger ist.
Es ist wichtig, allen Bietern dieselben Datenanforderungen zu senden und zu prüfen, ob die Bedingungen tatsächlich übereinstimmen. Die NIST-Leitlinien zum Zuverlässigkeitsvergleich beschreiben Zufallsstichproben, die unter denselben Bedingungen geprüft werden. Eine Stichprobe wie das beste Vorführvideo eines Lieferanten beruht nicht auf derselben Auswahlgrundlage. Weiter gefasste Fragen zum Kauf lassen sich mithilfe des Leitfadens für kundenspezifische Automatisierungsanlagen behandeln, ergänzend zu dieser auf die Abnahme ausgerichteten Anfrage.
- Kann die prüfende Person Zähler und Nenner anhand der Rohdaten nachvollziehen?
- Sind Produktvarianten, Materialchargen, Einstellungen und Messverfahren angegeben?
- Erläutert die Qualitätskontroll-Checkliste Abweichungen und Nacharbeiten?
- Können Beschaffungsteams erkennen, was noch nicht geprüft oder vertraglich ungeklärt ist?
Vereinbaren Sie bei einer Fernbegleitung den Kamerablick, die Zeitstempel, den Dateizugriff und die Identität der Zeugen. Eine Videoaufzeichnung kann die Dokumentation ergänzen, doch ein bearbeiteter Zusammenschnitt der Prüfung zeigt nicht zwangsläufig, dass jede geforderte Funktion geprüft wurde. Prüfen Sie bei einer digitalen Werksabnahme (FAT), ob die Funktionen in der geforderten Reihenfolge ablaufen, und bewahren Sie die zugrunde liegenden Ergebnisse auf.
Vergleichsprüfpunkt: Wie hat der Lieferant 285 Einheiten/h erreicht, einschließlich des 60 min umfassenden Nenners und der 10 min Stillstandszeiten? Bevor Sie eine hohe Kennzahl vergleichen, macht die Nachvollziehbarkeit der Aufzeichnungen fehlende Nachweise sichtbar. Eine zuverlässige Rangfolge der Lieferanten erfordert über dieses einzelne Beispiel hinaus ein begründetes Vergleichsdesign.
Branchenausblick: Die Abnahmegrundlage aktuell halten
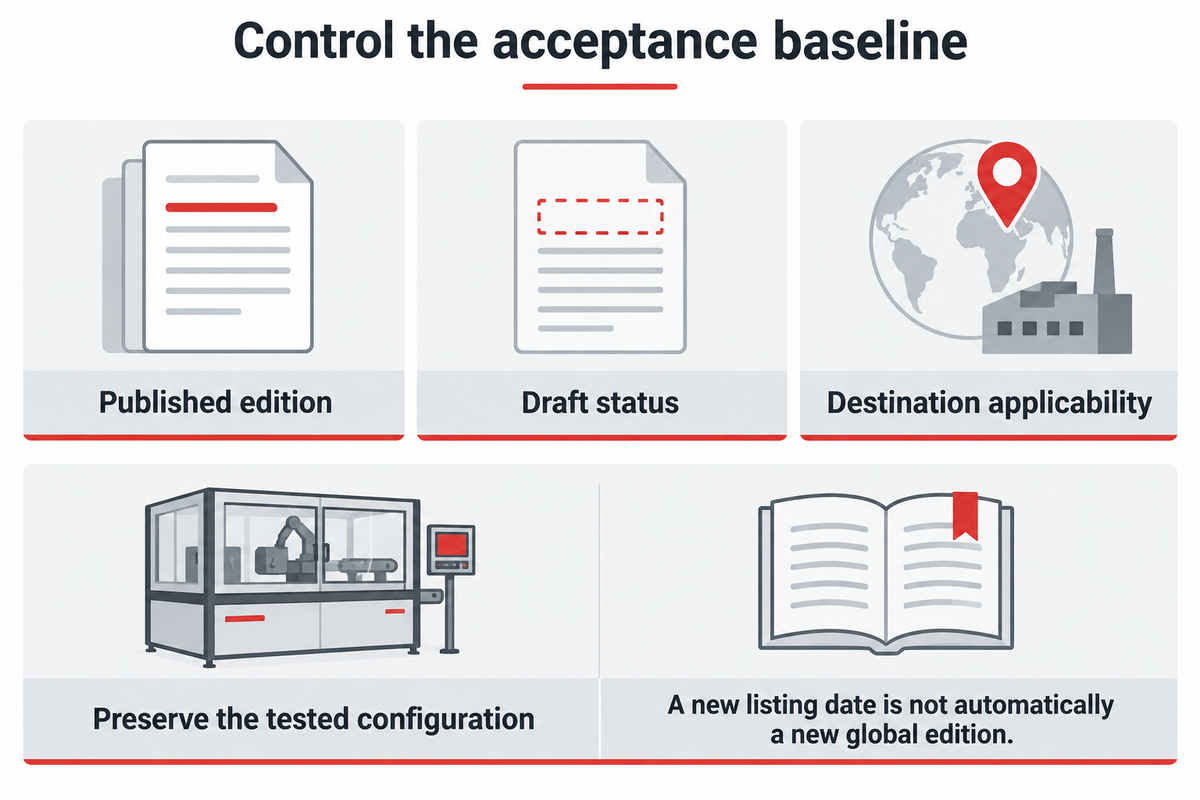
Im Oktober 2026 empfiehlt es sich, die Ausgabe und Anwendbarkeit technischer Referenzen zu prüfen. Kontrollieren Sie die veröffentlichte Norm, die Anforderungen am Bestimmungsort und den vereinbarten Revisionsstand, bevor Sie das Prüfprotokoll freigeben. Entwürfe in Erarbeitung und Datumsangaben auf Zertifizierungsseiten ändern nicht zwangsläufig die Anforderungen eines Auftrags.
Die offizielle ISO-Seite zu ISO 12100:2010 nennt die veröffentlichte Norm zur Risikobeurteilung von Maschinen und ihre Bestätigung im Jahr 2022. Sie enthält einen Link zu den Arbeiten an einem späteren Entwurf. Halten Sie bei der Auswahl der Referenz den Veröffentlichungsstatus fest; bezeichnen Sie keine unveröffentlichte Überarbeitung als aktuelle Anforderung. Die zuständige Fachperson sollte feststellen, welche Ausgabe und welche anwendbaren Maschinenanforderungen für das Projekt maßgeblich sind.
Für elektrische Referenzen gilt dasselbe. Der Eintrag der IECEE zu IEC 60204-1:2016 weist darauf hin, dass der Geltungsbereich elektrischer Ausrüstung am Netzanschluss der Maschine beginnt. Nationale Abweichungen und ihre Daten müssen jeweils gesondert auf ihre Anwendbarkeit geprüft werden. Ein kürzlich aktualisiertes Eintragsdatum bedeutet für sich genommen nicht, dass eine neue globale Ausgabe erschienen ist.
Beziehen Sie diese Prüfung in den Lebenszyklus der Anlage ein. Legen Sie vor einer Neubestellung die Referenzen, Ausgaben und den Bestimmungsort fest. Vergleichen Sie vor einer Werksprüfung die freigegebenen Anforderungen mit dem Revisionsstand der Maschine. Prüfen Sie vor dem Versand die Änderungen, die beim Abarbeiten der Restpunkteliste vorgenommen wurden. Bewerten Sie nach der Installation die tatsächliche Versorgung und die integrierten Schutzmaßnahmen. Diese Prüfpunkte geben dem Abnahmeteam Anlass, eine Prüfung erneut zu betrachten, ohne andere Arbeiten wieder aufzunehmen.
Digitale Aufzeichnungen sind nur dann hilfreich, wenn ihre Revisionshistorie verfügbar ist. Halten Sie die Ergebnisse des Lieferanten, die Entscheidung des Käufers und spätere Korrekturmaßnahmen getrennt nachvollziehbar fest. Wird die Software des Herstellers nach der Begleitung durch den Zeugen geändert, bewahren Sie beide Konfigurationen auf und beschreiben Sie die betroffenen Anforderungen. Eine neuere Datei darf die Nachweise hinter einer früheren Unterschrift nicht unbemerkt ersetzen.
Versionsprüfpunkt: Ein 60 min dauerndes Ergebnis bleibt ein Nachweis für die geprüfte Konfiguration, auch wenn später ein Normenentwurf erscheint. Bewerten Sie Änderungen gemeinsam mit den zuständigen Fachleuten und passen Sie das Prüfprotokoll bei Bedarf an. Aktualisieren Sie das Prüfprotokoll, falls erforderlich, bewahren Sie die frühere Aufzeichnung auf und genehmigen Sie notwendige Wiederholungsprüfungen, bevor Sie die geänderte Maschine als abgenommen bezeichnen.
Wichtigste Erkenntnis
Eine vollständige FAT-Dokumentation sollte es einer prüfenden Person ermöglichen, die Anforderung, die geprüfte Konfiguration, das Ergebnis und die genehmigte Entscheidung nachzuvollziehen. Halten Sie die vier Freigabeentscheidungen getrennt und führen Sie am Einsatzort noch ungeprüfte Anforderungen weiter.
Häufig gestellte Fragen
Ist eine Werksabnahme (Factory Acceptance Test) dasselbe wie eine Inspektion vor dem Versand?
Werksabnahmen unterscheiden sich von Inspektionen vor dem Versand. Ihre Prüfumfänge können sich überschneiden, doch die vereinbarten Aufgaben bestimmen, was die jeweilige Inspektion nachweist.
Eine Inspektion vor dem Versand kann sich auf Kennzeichnung, Zustand, Stückzahlen oder Verpackung konzentrieren. Bei einer Werksabnahme wird normalerweise ein vereinbartes Prüfprotokoll für die festgelegten Funktionen und Leistungsmerkmale der Anlage abgearbeitet. Fragen Sie nach dem tatsächlichen Prüfumfang und den Nachweisen, statt sich auf die Bezeichnung der Dienstleistung zu verlassen. Wenn beide Tätigkeiten erforderlich sind, legen Sie gemeinsame Prüfungen fest und weisen Sie alle ungeprüften Funktionsanforderungen im Bericht aus.
Ist eine Werksprüfung unter Zeugen dasselbe wie eine Werksabnahme?
Eine Prüfung unter Zeugen beschreibt die Beobachtung; das FAT-Prüfprotokoll legt den Abnahmeumfang fest.
Ein Käufer, eine Vertretung oder eine Person, die aus der Ferne zuschaut, kann ausgewählte Werksprüfungen begleiten, ohne alle Anforderungen zu bezeugen. Vereinbaren Sie, welche Prüfungen beobachtet, welche Aufzeichnungen später geprüft und wer Abweichungen genehmigen darf. Die bloße Anwesenheit belegt nicht, dass der gesamte FAT-Prozess abgedeckt wurde. Im Bericht sollten Zeuge, Konfiguration, Verfahren und Ergebnisse aufgeführt sein, einschließlich aller Prüfungen, die auf einen anderen Termin oder Ort verschoben wurden.
Für wen ist diese Vorlage für eine Werksabnahme-Checkliste gedacht?
Diese Checkliste für die Werksabnahme richtet sich an Käufer, Qualitätsingenieure, Produktionsteams und Integratoren, die Nachweise für die Maschinenabnahme festlegen.
Passen Sie die Felder gemeinsam mit den zuständigen Fachleuten an die Maschine, den Vertrag und die Anforderungen am Bestimmungsort an. In Projekten der industriellen Automatisierung gelten ähnliche Anforderungen an die Dokumentation, doch die technischen Prüfungen unterscheiden sich. Eine Verpackungslinie, eine CNC-Maschine und eine Montagezelle für Steckverbinder benötigen unterschiedliche Leistungskriterien und Sicherheitsvalidierungspläne. Verwenden Sie das Arbeitsblatt, um diese Anforderungen zu ordnen; es kann weder technische Grenzwerte noch eine behördliche Zulassung für Anlagen liefern, die es nicht bewertet hat.
Warum eine Checkliste für die Werksabnahme verwenden?
Eine Checkliste für die Werksabnahme hilft, fehlende Nachweise vor dem Versand aufzudecken.
Durch die Verknüpfung von Anforderungen, Ergebnissen und offenen Punkten kann das Team ausgelassene Prüfungen erkennen und die noch erforderlichen Arbeiten zuweisen. Ihr Nutzen hängt von genauen Aufzeichnungen und genehmigten Entscheidungen ab.
Müssen Wartungshandbücher in einer bestimmten Sprache vorliegen?
Welche Sprache Wartungshandbücher haben müssen, hängt von den Anforderungen am Bestimmungsort, den vorgesehenen Nutzern und dem vereinbarten Dokumentationsumfang ab.
Gehen Sie nicht davon aus, dass ein englisches Handbuch für jeden Markt ausreicht. Geben Sie die erforderliche Sprache und den Revisionsstand im Lieferumfangsverzeichnis an und lassen Sie die Anwendbarkeit von der zuständigen Fachperson beurteilen.
Wozu ist eine Werksabnahme erforderlich?
Eine Werksabnahme prüft vor dem Versand, ob die vereinbarten Anlagenanforderungen unter den festgelegten Werksbedingungen erfüllt sind.
Ziel der Werksabnahme ist es, Konformitätsnachweise zu erfassen und Mängel oder noch nicht abgeschlossene Arbeiten aufzudecken, solange die Anlage beim Lieferanten zugänglich ist. Dazu können Leistungsprüfungen, Funktionsprüfungen und Dokumentenprüfungen beitragen. Das Ausfüllen einer allgemeinen Vorlage zertifiziert die Maschine nicht und entbindet nicht von Installationspflichten. Um die Maschine anhand Ihres Auftrags zu prüfen, vereinbaren Sie zunächst das Prüfprotokoll, die Abnahmegrenzwerte und die erforderlichen Nachweise. Halten Sie anschließend für jede zutreffende Anforderung das beobachtete Ergebnis und die Entscheidung fest.
Erstellen Sie ein Abnahmebriefing für Ihr Montageprojekt
Senden Sie den Revisionsstand der Bauteilzeichnung, die Produktionsvarianten, die geforderte Definition der Ausbringung, das Prüfverfahren und die Schnittstellen am Einsatzort an das ZEUEE-Projektteam. Verwenden Sie diese Angaben, um den Prüfumfang und die benötigten Nachweise festzulegen.
Referenzen und Quellen
- NASA-Handbuch für Systems Engineering: Produktverifizierung, Abschnitte 5.3.1.2.3–4 und 5.3.1.3
- NASA-Handbuch für Systems Engineering: Produktüberführung, Abschnitt 5.5
- PMMI ProSource: Fahrplan für eine erfolgreiche Werksabnahme, 2021
- NIST/SEMATECH e-Handbuch: Messsystemanalyse mit R&R, Abschnitt 2.4
- NIST Technical Note 2045: Bestätigung eines Leistungsschwellenwerts anhand einer binären experimentellen Antwort, 2019
- NIST/SEMATECH e-Handbuch: Beurteilung der Prozessstabilität, Abschnitt 3.4.5
- OSHA: Verbot bestimmter Schaltungen zur Energiekontrolle
- Madhur Bedre in Automation World: Vor einer integrierten Werksabnahme, September 2026
- HSE: Prüfung von Arbeitsmitteln, aktualisiert im Oktober 2024
- NIST/SEMATECH e-Handbuch: Vergleich der Zuverlässigkeit zwischen Populationen, Abschnitt 8.4.4
- ISO: Veröffentlichungsstatus von ISO 12100:2010
- IECEE: Geltungsbereich und Normeintrag zu IEC 60204-1:2016
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren