Póngase en contacto con Zeyu lntelligent Industrial Company
Máquina para contactos Twist Pin: física de contacto, control de tolerancias y dimensionamiento de línea

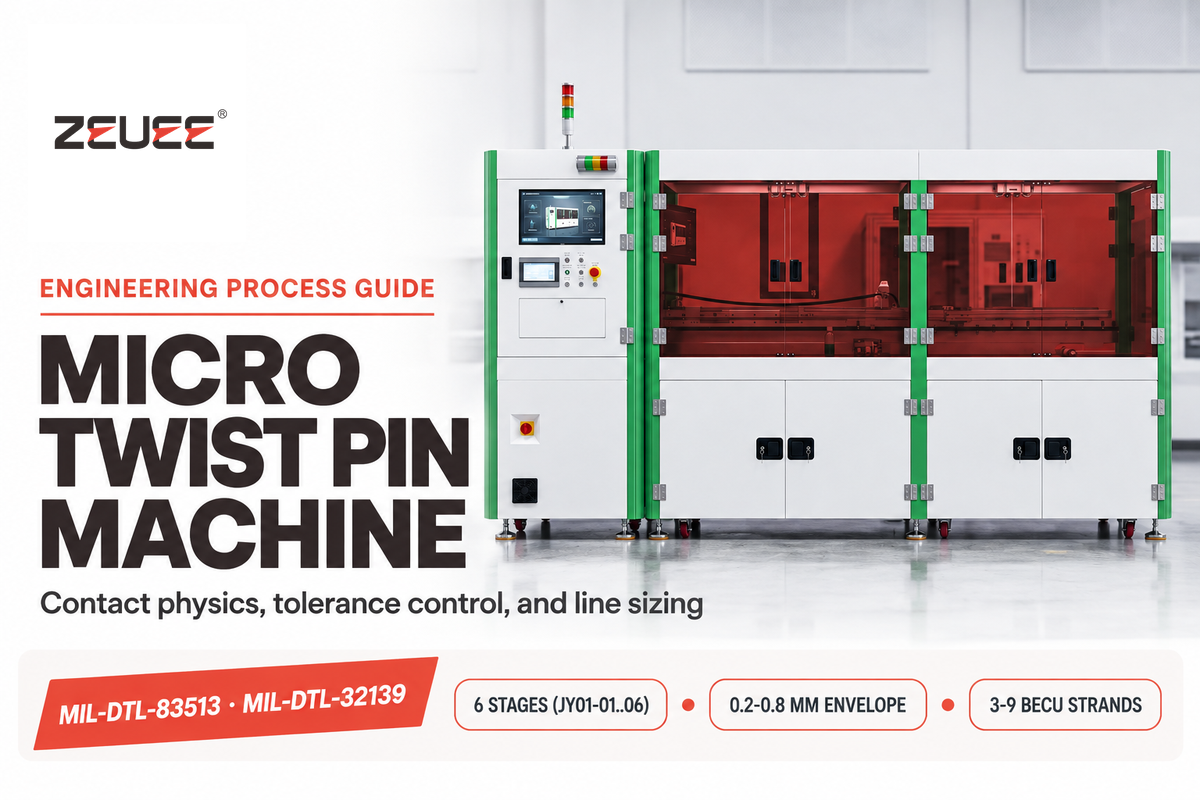
Una máquina para contactos Twist Pin fabrica haces helicoidales miniaturizados de cobre-berilio para conectores aeroespaciales, de defensa, médicos y de fondo de pozo. Este equipo no inserta tiras rectas de pines rígidos para tarjetas electrónicas. A lo largo de una línea de ensamble automatizada, el sistema trenza alambres finos de aleación, suelda ambos extremos por láser, forma el abombado elástico de resorte y crimpa los casquillos.
Actualizado en noviembre de 2026 · Referencia técnica de proceso
Especificaciones rápidas
| Normas rectoras de conectores | MIL-DTL-83513H Amend 2 (0.050 in / 1.27 mm) y MIL-DTL-32139B (.025 in / 0.64 mm) |
| Arquitectura típica de alambre | Haz de 7 alambres de BeCu (o 7 hebras elásticas exteriores alrededor de un núcleo de cobre de 3 alambres); las celdas robotizadas de ZEUEE cubren 3–9 hebras (envolvente de 0.2 a 0.8 mm) |
| Límites mecánicos principales | Fuerza máx. de acoplamiento de 10 oz por contacto; retención mín. de 5 lb; mín. 500 ciclos (MIL-DTL-83513) |
| Límite eléctrico y dinámico | LLCR máx. de 28 mΩ (SAE AS22759/11) o 32 mΩ (SAE AS22759/33) en cable trenzado 26 AWG tamaño 24; 25 mΩ sólido (Table VI); interrupción ≤ 1 µs |
| Arquitectura modular de línea | 6 etapas: JY01-01 trenzado, JY01-02 enderezado, JY01-03 corte/soldadura, JY01-04 abombado, JY01-05 crimpado en carcasa, JY01-06 crimpado de cable |
La producción automatizada de microcontactos Twist Pin exige concentricidad submilimétrica del abombado durante el trenzado, la soldadura láser en punta, el abombado de cintura y el crimpado de cuatro puntos. La inspección de visión artificial CCD en línea en lazo cerrado verifica las tolerancias dimensionales, y las pruebas destructivas de tracción validan la resistencia de soldadura y crimpado antes de que los conectores ensamblados pasen por la calificación QPL independiente bajo MIL-DTL-83513 y MIL-DTL-32139. Los pulsos láser cortos de milisegundos protegen la zona afectada por el calor en la aleación C17200.
Qué fabrica realmente una máquina para contactos Twist Pin
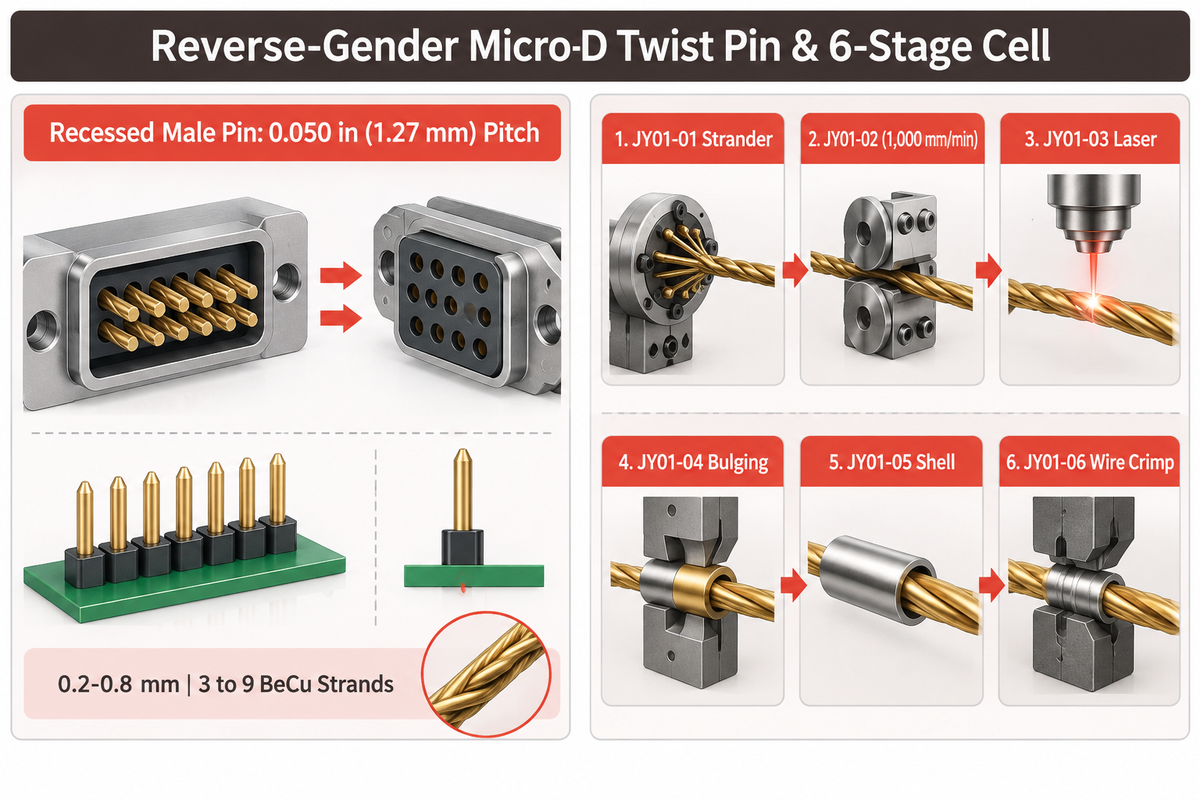
Una máquina para contactos Twist Pin trenza un haz de siete alambres de cobre-berilio (BeCu), o siete hebras exteriores elásticas enrolladas sobre un núcleo de cobre de tres hilos, para producir contactos destinados a conectores Micro-D de paso entre contactos de 0.050 in (1.27 mm). La página comercial de ZEUEE documenta una arquitectura de 6 estaciones (JY01-01 a JY01-06; 0.2–0.8 mm con 3–9 hebras de cobre-berilio). Los compradores pueden consultar las especificaciones modulares directamente en la página de ZEUEE sobre la línea automatizada para contactos tipo Twist Pin.
La guía de ConnectorSupplier sobre MIL-DTL-83513 describe cómo se fabrican los contactos Twist Pin soldando siete alambres elásticos entre sí. Una vez terminado, el pin de contacto entra en el receptáculo hembra de modo que los alambres exteriores se arquean radialmente contra el diámetro interior bajo compresión axial. Este contacto deslizante multilínea mantiene baja la resistencia incluso bajo cargas aeroespaciales dinámicas.
La norma MIL-DTL-83513 también invierte la geometría de alojamiento empotrado respecto a los conectores D-subminiatura convencionales de 2.77 mm de paso entre contactos. Así, el pin de contacto masculino flexible tipo Twist Pin queda empotrado dentro del aislante de pines para protección física. El receptáculo tubular rígido femenino sobresale más allá de la pared del aislante.
Los compradores también deben distinguir entre los pines de contacto masculinos tipo Twist Pin y los verdaderos receptáculos hiperboloides antes de cerrar la especificación de un equipo. ConnectorSupplier define la tecnología de contacto hiperboloide como un manguito femenino que sostiene una cesta inclinada de alambres alrededor de un pin de contacto macho sólido. En conectores micro y nano (Micro-D y Nano-D), el elemento elástico multifilar forma parte del pin de contacto macho. Algunos proveedores de equipos de automatización agrupan ambas estructuras elásticas bajo el término hiperboloide.
Línea de producción de contactos vs. máquina insertadora de pines rígidos a presión en PCB
| Categoría de equipo | Materia prima y clase de aleación | Modelo principal de formado | Tipo de componente resultante |
|---|---|---|---|
| 1. Celda robotizada integrada de seis máquinas Twist Pin | Envolvente de haz de 0.2 mm a 0.8 mm (3–9 hebras de BeCu) | Trenzado continuo, soldadura, abombado y crimpado de casquillo | Pines de contacto machos empotrados MIL-DTL-83513 / 32139 |
| 2. Trenzadora helicoidal de alambre (categoría JY01-01) | Bobinas elásticas exteriores de BeCu + alambre(s) central(es) de cobre | Desbobinado multipuntal por tensión magnética y paso de cableado | Carretes continuos de preforma helicoidal enrollada |
| 3. Enderezadora con alivio de tensiones (tipo JY01-02) | Preformas continuas en bobina de hebras C17200 | Aplanado en línea por tensión hasta 1,000 mm/min (especificación ZEUEE JY01-02) | Preformas rectas con curvatura residual neutralizada |
| 4. Cortadora y soldadora láser bilateral (modelo JY01-03) | Preformas cizalladas de contacto Twist Pin de 0.2 mm a 0.8 mm | Cizalla de carburo + soldadura esférica bilateral bajo gas inerte | Subpreformas de pin de contacto selladas con punta soldada |
| 5. Abombadora servo de cintura (tipo JY01-04) | Haces soldados de 0.2 mm a 0.8 mm (frente a bobinas de patente de 0.0016, 0.0033 y 0.0050 in) | Mordaza servo antihelicoidal en lazo cerrado (carrera de 270 grados en US6584677B2) | Contacto macho tipo Twist Pin con abombado elástico |
| 6. Insertadora y crimpadora en carcasa del conector (categoría JY01-05) | Pines de contacto elásticos BeCu formados y carcasas del conector aislantes | Asentamiento robotizado + verificación de postura por visión artificial CCD coaxial | Arreglos de pines de contacto retenidos en carcasa del conector |
| 7. Unidad de pelado y crimpado de conductores (clase JY01-06) | Conductor trenzado de conexión + barriles de casquillo | Pelado de cable + crimpado de cuatro muescas conforme a SAE AS22520 | Ensambles de conductor con terminal eléctrico |
| 8. Insertadora de pines rígidos en PCB (tipo pasante) | Alambre rígido para tiras de pines de latón o bronce fosforoso | Corte e inserción mecánica vertical a presión en orificios de PCB | Pines de contacto pasantes para PCB |
| 9. Clasificadora neumática en casete por visión artificial (clase clasificación) | Contactos Twist Pin BeCu formados (pin de 4 abombados de 0.0077 g en US6584677B2) | Transferencia por tubo neumático + cribado de postura por visión artificial CCD multiángulo | Casetes cargadores orientados de aprobado/rechazo |
Confundir sistemas de inserción de pines sólidos para PCB con maquinaria para contactos Twist Pin altera desde el inicio los presupuestos de automatización. Las insertadoras comerciales a presión para PCB colocan pines cuadrados rígidos dentro de tarjetas impresas metalizadas. Esas máquinas nunca trenzan alambres, funden domos en punta ni forman abombados elásticos. El primer proceso en la fabricación de contactos consiste en crear el resorte helicoidal. Solo entonces las máquinas automáticas de inserción pueden asentar el contacto dentro de la carcasa del conector.
¿Cómo trabaja una máquina para contactos Twist Pin en la fabricación MIL-DTL-83513?
Una celda robotizada de fabricación Twist Pin opera de forma secuencial en seis estaciones especializadas en lugar de una sola prensa de estampado. Primero, una trenzadora multipuntal (JY01-01) enrolla hebras elásticas exteriores de BeCu alrededor de alambres núcleo de cobre, escalando de 3 a 9 hebras en equipos ZEUEE. Segundo, en la unidad JY01-02 de ZEUEE, una enderezadora en línea aplana la curvatura de bobina hasta a 1,000 mm/min antes de cizallar las preformas.
Tercero, la soldadura láser bilateral (JY01-03) funde ambas puntas cortadas y las conforma en esferas lisas bajo atmósfera de gas protector inerte. Cuarto, un módulo servo de abombado de cintura (JY01-04) sujeta dos collarines axiales y gira un extremo en sentido antihelicoidal para formar el abombado. Quinto, un equipo de inserción y crimpado en carcasa del conector de cuatro ejes (JY01-05) asienta los contactos bajo inspección por visión artificial. Sexto, una unidad robotizada de crimpado de terminales (JY01-06) pela el conductor y aplica crimpados de cuatro muescas bajo inspección CCD.
Normas MIL-DTL-83513 y MIL-DTL-32139 que rigen la geometría del pin de contacto
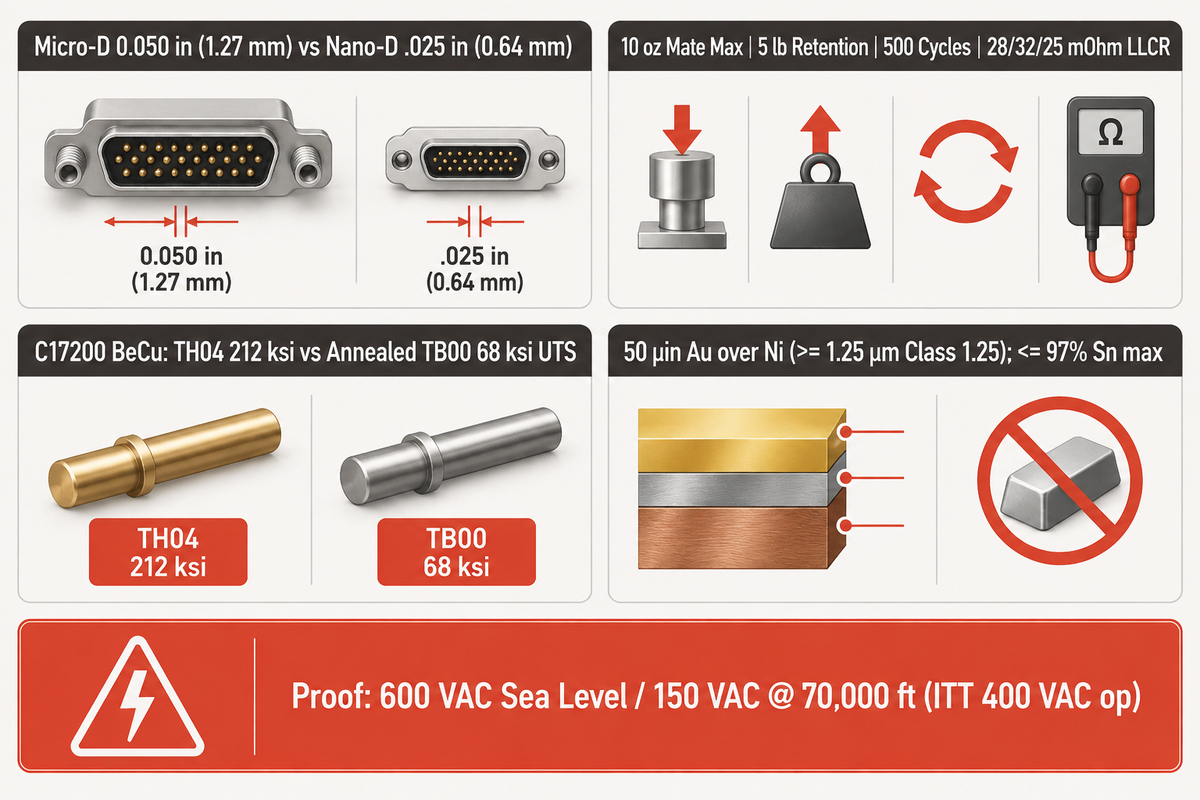
Dos normas de defensa vigentes de la DLA fijan los pasos entre contactos exactos y los límites mecánicos para líneas automatizadas. MIL-DTL-83513 Revision H Amendment 2 rige los contactos Micro-D con paso entre contactos de 0.050 in (1.27 mm) con una fuerza máxima de acoplamiento de 10 oz. También impone un piso mínimo de retención axial de 5 libras. Por su parte, MIL-DTL-32139 Revision B Amendment 3 reduce a la mitad el paso entre contactos a .025 in (0.64 mm) para conectores Nano-D.
Verificar dimensiones de alambre sin contexto de calificación conduce a auditorías QPL fallidas. Bajo MIL-DTL-83513H documentada en la guía de ingeniería de Military Embedded, los contactos tamaño 24 abarcan ocho arreglos de 9 a 100 pines. Los contactos calificados deben resistir 500 ciclos de acoplamiento, y los conectores operan entre -55 °C y +125 °C. Bajo vibración, la continuidad no puede interrumpirse por más de 1 microsegundo con una corriente de prueba de 100 mA. La Tabla VI de MIL-DTL-83513H limita la resistencia de contacto de bajo nivel (LLCR) de tamaño 24 a 28 mΩ en conductores trenzados 26 AWG SAE AS22759/11, 32 mΩ en conductores trenzados SAE AS22759/33 y 25 mΩ en conductores sólidos de 24–25 AWG.
Aleación de alambre BeCu y calibración de herramientas mecánicas
El cobre-berilio forjado C17200 aporta el módulo elástico requerido a través de estos ciclos térmicos. Según la hoja de datos de C17200 de la Copper Development Association, esta aleación contiene 1.80–2.00% de berilio y ofrece 22% IACS de conductividad a 68 °F. El alambre endurecido por envejecimiento TH04 alcanza 212 ksi de resistencia típica a la tracción y 195 ksi de límite elástico. En contraste, el alambre recocido TB00 cae a 68 ksi UTS y 28 ksi de límite elástico. El calor de soldadura descontrolado reblandece el abombado elástico y reduce la retención del contacto.
El acabado superficial origina dos errores frecuentes de especificación en la compra de conectores militares. Como informa ConnectorSupplier sobre los límites de materiales en MIL-DTL-83513, el estaño puro superior al 97% en masa está prohibido. Los recubrimientos conformados no detienen el crecimiento de bigotes de estaño en distancias estrechas de 0.64 mm. Es obligatorio al menos un 3 por ciento de plomo aleado en cualquier acabado a base de estaño.
En segundo lugar, es habitual confundir los espesores de recubrimiento entre normas militares e industriales. Valence Surface Technologies explica sobre ASTM B488 que cada clase establece un espesor mínimo absoluto. No son promedios de lote sobre tambores galvanizados. Por debajo de Class 5.0 (5.0 µm / ~200 µin), ASTM exige subcapa de níquel sobre sustratos de cobre. Tenga presente que ASTM Class 1.0 (1.0 µm) resulta más delgada que MIL-DTL-45204 Type II Class 1 (~50 µin / 1.27 µm).
| Parámetro de ingeniería | Micro-D (MIL-DTL-83513H) | Nano-D (MIL-DTL-32139B) | Referencia D-Sub estándar |
|---|---|---|---|
| Paso entre contactos centrales | 0.050 in (1.27 mm) | .025 in (0.64 mm) | 0.109 in (2.77 mm típico) |
| Arreglos típicos de pines | 9, 15, 21, 25, 31, 37, 51, 100 pines | 9–51 posiciones (miniatura) | Carcasas de doble fila de 9–50+ pines |
| Límite de fuerza de acoplamiento | ≤ 10 oz por contacto; retención mín. ≥ 0.5 oz | Umbral inferior escalado al tamaño | Ajuste deslizante de pin sólido/receptáculo |
| Piso de retención del contacto | Carga axial ≥ 5 libras | Según geometría del inserto QPL | Retención estándar por clip |
| Piso de ciclos de durabilidad | 500 ciclos de acoplamiento mín. | Según hoja de especificaciones | Ciclos deslizantes de grado comercial |
| Especificación de resistencia de contacto | 28 mΩ (SAE AS22759/11) o 32 mΩ (26 AWG, SAE AS22759/33) LLCR máx. en conductores tamaño 24; 25 mΩ sólido (Table VI) | Límite EIA-364-23 escalado por tamaño | Caída de corriente nominal según aplicación |
| Temperatura de operación | -55 °C a +125 °C estándar | Hasta +200 °C en grados especiales | Limitada por el polímero aislante |
| Norma de recubrimiento de oro | MIL-DTL-45204 Type II Class 1 (~50 µin Au / Ni; sin Ag) | ASTM B488 Type II Class 1.25 / Ni | Acabados flash de Au comerciales |
| Límite de estaño puro | ≤ 97% Sn máx. (requiere ≥ 3 por ciento de Pb) | Acabado de aleación libre de bigotes | Se permite estaño mate o brillante |
Frontera de tensión de calificación: MIL-DTL-83513 lista 600 VAC a nivel del mar y 150 VAC a 70,000 ft de altitud como ensayos dieléctricos de corta duración. Estos valores no son límites continuos de tensión de operación. Por separado, Military Embedded señala que ITT especifica una tensión operativa nominal de 400 VAC para su familia comercial MDM de PCB, distinta de los ensayos de rigidez dieléctrica. Las distancias de fuga y aislamiento diseñadas en pasos entre contactos Micro-D de 0.050 in (1.27 mm) deben mantenerse conservadoras respecto a los ensayos al nivel del mar y a 70,000 ft.
Cómo se acumulan el trenzado, la soldadura láser y el abombado de cintura
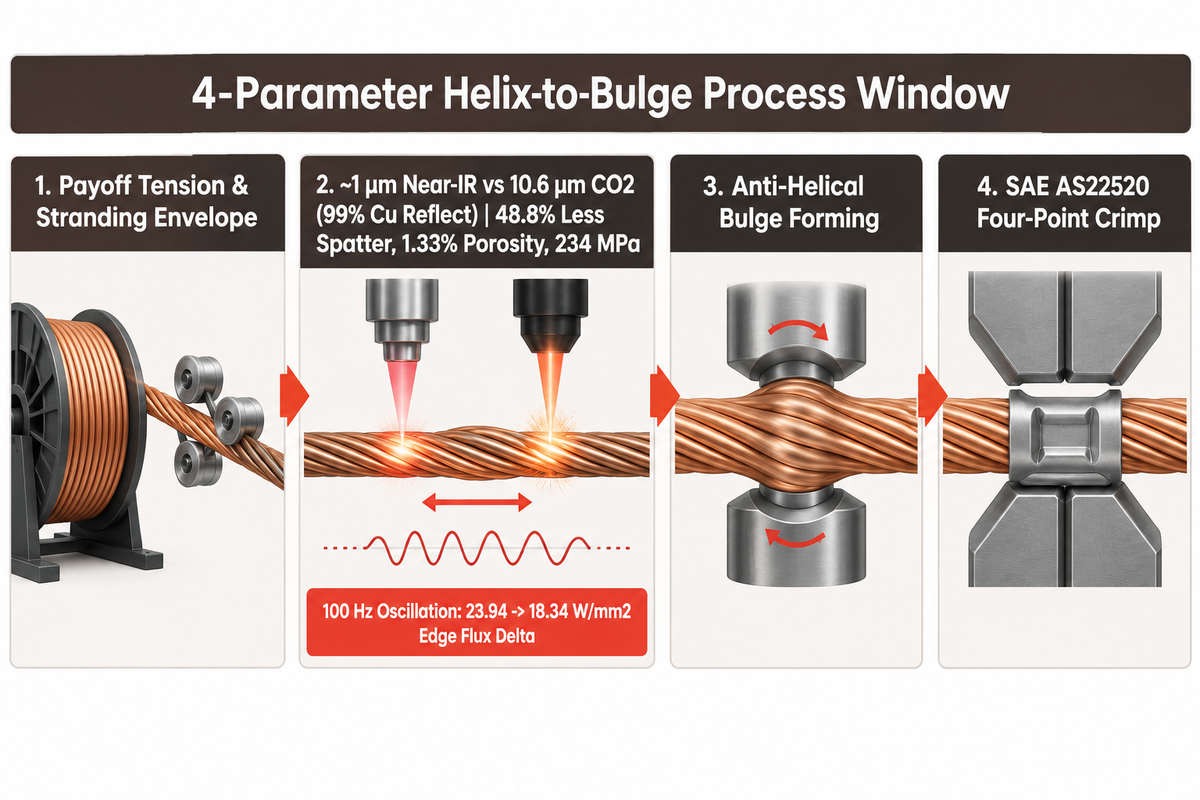
La fuerza elástica del contacto y la simetría del abombado se construyen a lo largo de cuatro estaciones en serie, no solo en la prensa de abombado. La tensión de desbobinado del alambre, el enderezado térmico, la fusión láser bilateral en puntas y el servoabombado modifican la geometría final. Tratar cualquier estación como una caja aislada oculta la causa física real de los rechazos finales de ensamble.
Los contactos Twist Pin fallan cuando las hebras helicoidales resbalan de forma desigual o pierden temple en una zona térmica amplia. El diseño temprano de la patente IBM US3258736A enrollaba espirales exteriores sobre un núcleo central con extremos ligeramente estampados que se cortaban tras insertar el pin en la tarjeta. En cambio, un haz helicoidal moderno envuelve hebras exteriores de cobre-berilio doradas sobre un núcleo central y las une en ambos extremos. La compresión axial empuja esos alambres hacia afuera para actuar como resortes de láminas paralelos.
Las celdas robotizadas modernas de formado sustituyen el retorcido manual irregular por control de movimiento sincronizado. Para pines apilados en eje Z de PCB, la patente US6584677B2 de Medallion Tech detalla el formado de bobinas finas de 0.0016, 0.0033 y 0.0050 in. Dos mordazas espaciadas sujetan el haz de alambre y giran en sentido antihelicoidal durante una carrera continua de 270 grados. El agarre positivo limita el deslizamiento torsional y mantiene intervalos de cuatro abombados dentro de tolerancias de 0.002 in.
En el ejemplo de cuatro abombados de la patente US6584677B2 de Medallion Tech, los pines terminados pesan alrededor de 0.0077 gramos cada uno. Las tolvas de caída enredan estos resortes livianos y forman nudos que desvían las puntas de contacto. El sistema neumático de clasificación en casete utilizado para ordenar pines terminados elimina colisiones al conducir los contactos por canales guía de avance por pasos.
Dado que el cobre puro refleja aproximadamente el 99% de la energía de un láser de CO2 de 10.6 µm, la fusión en punta de contactos Twist Pin emplea láseres pulsados de Nd:YAG o de fibra en el infrarrojo cercano (~1 µm). Incluso en el infrarrojo cercano, la reflectividad y la conductividad térmica del cobre exigen una dinámica de haz controlada para estabilizar el baño de fusión. Un estudio de 2023 en ScienceDirect sobre soldadura de cobre comparó el barrido oscilatorio circular en forma de «O» con puntos lineales rectos sobre cobre de 1.5 mm. Las trayectorias circulares redujeron las salpicaduras en 48.8% y bajaron la porosidad interna a 1.33% (38% de las soldaduras lineales). Las uniones soldadas conservaron 234 MPa de resistencia a la tracción, alcanzando 97.5% del metal base.
La amplitud de oscilación del haz también tiene límites térmicos estrictos que los equipos de proceso no pueden exceder. Una revisión de septiembre de 2026 en Journal of Materials Processing Technology confirma que una amplitud mayor no siempre es óptima. Aunque una oscilación del haz a 100 Hz redujo la diferencia de flujo térmico borde-centro de 23.94 W/mm2 a 18.34 W/mm2, una amplitud excesiva reduce la profundidad de penetración. Un barrido sobredimensionado deja además calor residual en el punto de retorno del haz y favorece grietas en los bordes.
Las pruebas metalúrgicas ayudan a comprender por qué importan los pulsos cortos para resortes de aleación C17200. Un estudio con láser pulsado Nd:YAG en lámina recocida de Cu-Be de 0.2 mm analizó las caídas de resistencia en soldadura junto con el envejecimiento previo. Citando específicamente a Zalkind y Moreno (1999) sobre soldaduras por haz de electrones en C17200, el envejecimiento posterior endurece notablemente la zona afectada por el calor mientras la precipitación incoherente de CuBe impide que la zona de fusión alcance igual dureza. Los pulsos de milisegundos mantienen estrecha la zona afectada por el calor. Sin pulsos cortos, las soldaduras en aleación Cu-Be sufren fragilización en la zona afectada por el calor, pérdida de elasticidad y menor fuerza de resorte.
Ventana de proceso de 4 parámetros de hélice a abombado
La siguiente ventana de proceso de 4 parámetros de hélice a abombado vincula cada variable aguas arriba con su riesgo de falla en el contacto aguas abajo.
| Parámetro de proceso | Mecanismo de control principal | Dependencia aguas arriba | Riesgo de falla aguas abajo |
|---|---|---|---|
| 1. Tensión y paso de desbobinado de hebras | Tensor magnético por cabezal + medidor láser de diámetro exterior en línea | Memoria de curvatura de bobina bruta y limpieza superficial del alambre | Una longitud desigual de hebra descentra el abombado durante el formado |
| 2. Alivio de tensiones y corte por cizalla | Bujes de boquilla de carburo acoplados (enderezadora hasta 1,000 mm/min) | Paso helicoidal uniforme procedente de la etapa de trenzado | La rebaba de cizalla o punta abierta impide la simetría de la cúpula soldada |
| 3. Pulso de fusión láser bilateral | Flujo de gas protector inerte + frecuencia de oscilación y ms de pulso ajustados | Acople ajustado de las hebras en la cara de corte sin presencia de aceite | Una zona afectada por el calor amplia ablanda la elasticidad C17200; esfera sobredimensionada atasca el casquillo |
| 4. Servoabombado de cintura y crimpado | Mordaza servo antihelicoidal de 270 grados + crimpado de 4 puntos SAE AS22520 | Soldaduras extremas centradas capaces de transmitir par de compresión | Arco colapsado reduce la fuerza de separación por debajo de 0.5 oz; punta fracturada |
Caso de proceso – Fragilización de soldadura en BeCu y desajuste de HAZ: Mousavi y Niknejad (2010) reportaron menor resistencia a la tracción en soldaduras pulsadas sobre lámina recocida de 0.2 mm UNS C17200 que en el metal base. La resistencia a la tracción del metal soldado cayó por debajo de la aleación base recocida porque la fase CuBe precipita durante la solidificación. Los límites de grano de la zona afectada por el calor (HAZ) junto al núcleo fundido sufrieron licuación. En soldaduras por haz de electrones sobre C17200 citadas de Zalkind y Moreno (1999), el envejecimiento posterior elevó fuertemente la dureza de la HAZ por encima del metal de soldadura. Esto creó un plano de fractura a través de la soldadura. Los contactos Twist Pin miniatura requieren control estrecho de pulso y alivio de tensiones de precisión del alambre antes del formado para evitar domos agrietados durante el abombado.
Tras el ensamble y abombado del contacto Twist Pin, la fijación del casquillo sigue la geometría de cuatro muescas SAE AS22520. Longitudes uniformes de preforma mantienen los casquillos alineados dentro de mordazas de crimpado de precisión. Los ingenieros pueden revisar configuraciones de fusión láser bilateral en nuestra guía de corte y soldadura láser para contactos Twist Pin.
Contactos Twist Pin frente a contactos estampados, mecanizados y Pogo
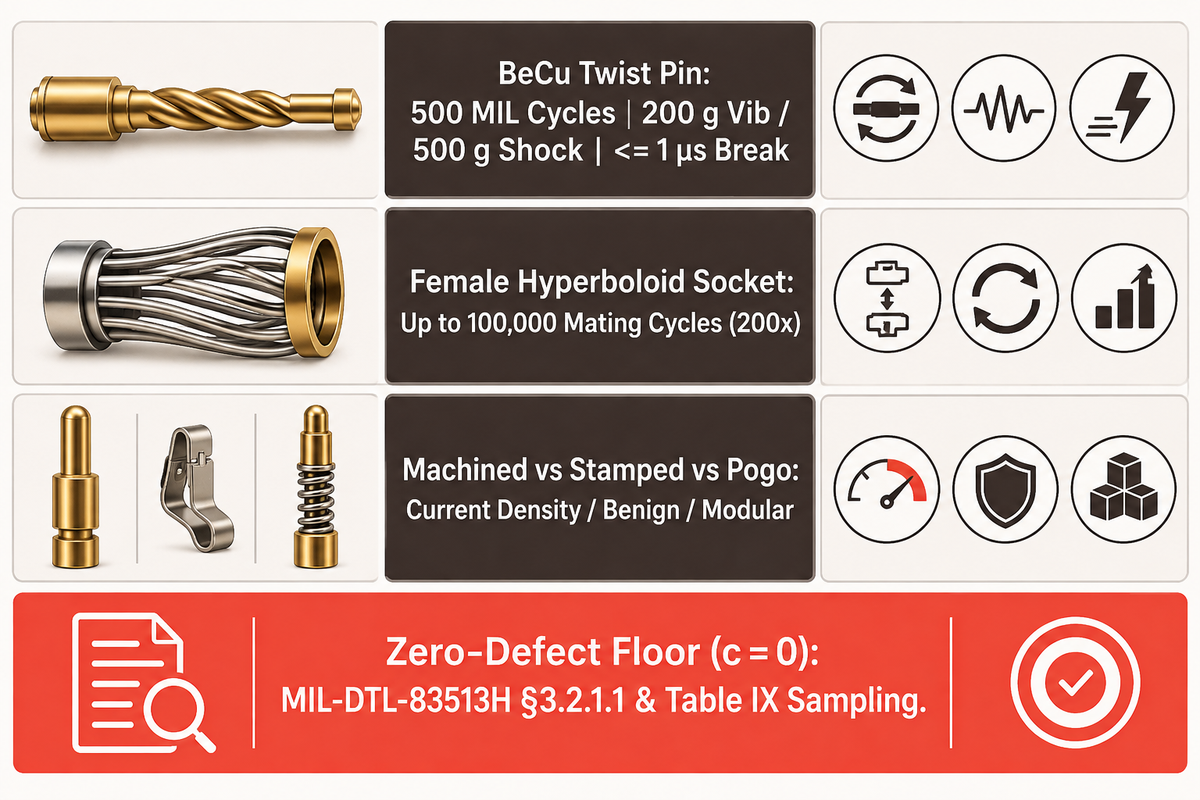
Las geometrías de contacto que mejor funcionan en conectores aeroespaciales de 0.64–1.27 mm expuestos a altos choques y vibración son los contactos Twist Pin helicoidales de cobre-berilio, los cuales brindan mejor continuidad que contactos estampados, mecanizados o Pogo, aunque no necesariamente aseguran mayor vida útil por ciclos. Es necesario separar la selección de geometrías de contacto de la economía de la automatización industrial. La selección de geometría equilibra objetivos de 500 a 100,000 ciclos de acoplamiento y umbrales de vibración, mientras los presupuestos de automatización apuntan a aprobar auditorías MIL-DTL-83513H con c = 0 sin retrabajo manual.
Dos reglas erróneas influyen en las evaluaciones de proveedores en línea. La primera supone que más puntos de contacto siempre superan a diseños de menor número de pines. La segunda afirma que un taller debe producir cinco millones de contactos al año para justificar la automatización. Ambas reglas resultan falsas en evaluaciones de ingeniería. Los datos de calificación aeroespacial refutan ambas ideas.
Los receptáculos hiperboloides hembra para bastidores soportan hasta 100,000 ciclos de acoplamiento, 200 veces más que la base estándar de 500 ciclos de un contacto Twist Pin MIL-DTL-83513. Las líneas de potencia de alto amperaje dependen de pines sólidos mecanizados para mantener densidad de corriente estable. En cambio, gabinetes comerciales benignos emplean terminales estampados donde el impacto mecánico permanece bajo. Según las especificaciones publicadas por ZEUEE, los contactos Twist Pin de BeCu terminados apuntan a soportar 200 g de vibración y 500 g de choque sin discontinuidades de un microsegundo.
Esperar volúmenes de cinco millones de piezas también ignora las reglas de muestreo de aceptación en defensa. La norma MIL-DTL-83513H §3.2.1.1 exige control estadístico de proceso SAE EIA-557 y cumplimiento de MIL-STD-790. Los lotes discontinuos deben superar el muestreo Table IX con criterio de cero defectos (c = 0). Mantener una separación de abombado de 0.002 in manualmente bajo microscopios estereoscópicos genera chatarra continua por retrabajo. Los fabricantes de defensa y sector médico con alta variedad adoptan celdas robotizadas modulares para aprobar auditorías c = 0 limpiamente sin desperdiciar alambre elástico BeCu costoso.
| Atributo | Twist Pin helicoidal (resorte macho) | Receptáculo hiperboloide hembra | Estampado y conformado | Pin sólido mecanizado | Pin de prueba Pogo con resorte |
|---|---|---|---|---|---|
| Geometría del elemento elástico | Hebras exteriores helicoidales de BeCu sobre núcleo de cobre | Jaula hembra de alambres inclinados | Láminas planas estampadas de aleación de cobre | Pin torneado sólido de latón/BeCu; receptáculo ranurado | Resorte helicoidal interno + émbolo deslizante |
| Envolvente típica de paso entre contactos | 0.64 mm (Nano-D) a 1.27 mm (Micro-D) | 1.27 mm+ en conectores circulares y placas posteriores de rack | Ensambles estándar de PCB y arneses de cable | 1.27 mm+ D-Sub y potencia | 1.27–2.54 mm en pads de acoplamiento ciego |
| Resistencia nominal a ciclos | ≥ 500 ciclos mín. MIL | Hasta 100,000 ciclos | Servicio comercial de pocos ciclos | ≥ 500 ciclos (mayor fuerza de inserción) | Dispositivos de sujeción de acoplamiento de alto ciclado |
| Inmunidad a choques y vibración | ≤ 1 µs prueba de continuidad MIL (objetivo ZEUEE 200 g / 500 g) | Alta inmunidad al desgaste por microdeslizamiento (multilínea) | Baja (las láminas planas se abren bajo resonancia) | Moderada (desgaste por microdeslizamiento bajo vibración) | Sensible a rebotes por vibración lateral |
| Proceso de automatización del equipo | Línea de 6 máquinas: trenzado, soldadura láser, abombado, crimpado | Enhebrado de precisión de alambre y recalcado de manguito | Estampado progresivo con troquel de alta velocidad | Torneado CNC suizo + ranurado de campana | Torneado suizo + ensamble de resorte |
| Idoneidad en RF y fondo de pozo | Alta (pin empotrado protegido en herramientas severas de fondo de pozo) | Alta (placas de rack con baja fuerza de inserción) | Baja bajo impacto sostenido | Fuerte para núcleos coaxiales / RF de potencia | Solo para interconexiones de prueba en dispositivos de sujeción y acoplamiento |
| Cuándo no es adecuado | Estaño puro >97% Sn o electrónica comercial de bajo costo | Paredes ultrafinas de barril Nano-D de 0.64 mm | Aplicaciones aeroespaciales o de fondo de pozo MIL-DTL-83513 | Carcasas estrechas de alta densidad de pines (51+ pines) y baja fuerza | Conectores MIL sellados con cables sujetos a corte lateral |
Metrología CCD en línea y rastreo de causa raíz de modos de falla
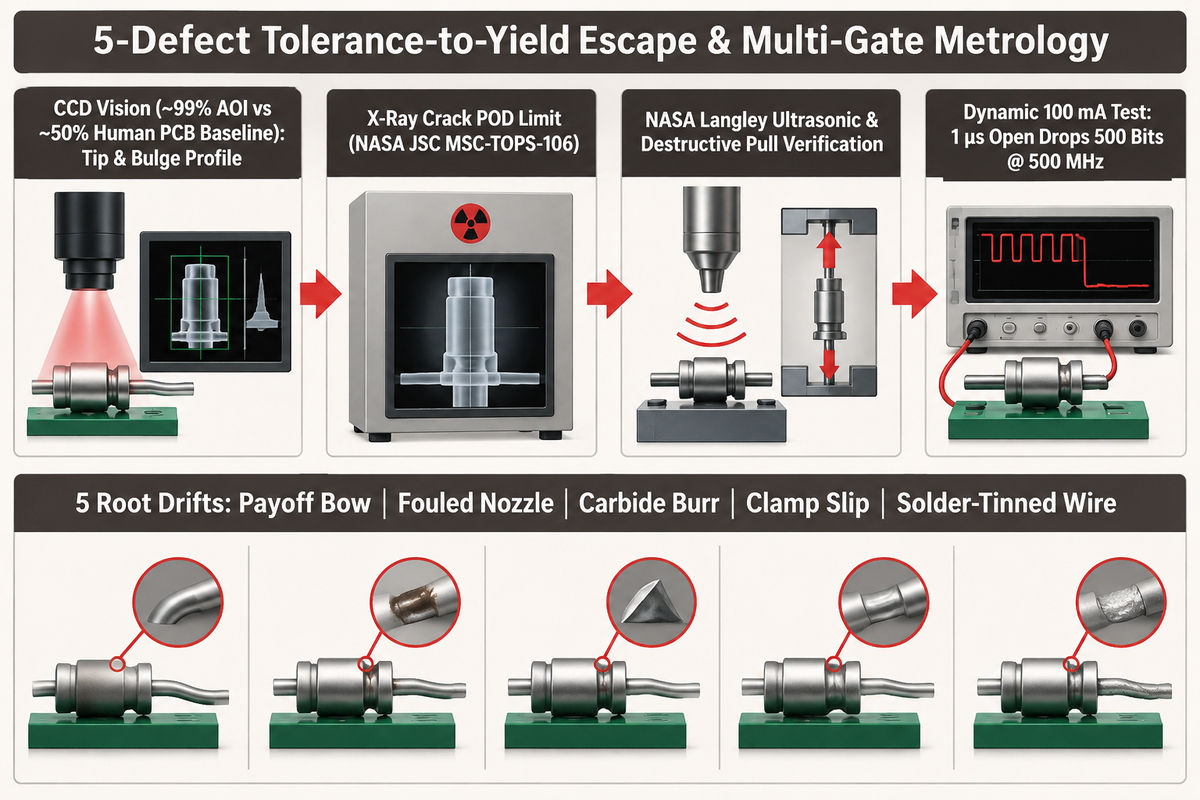
Los sistemas de visión artificial CCD detectan puntas dobladas, soldaduras descentradas y hebras abiertas. En comparativas de inspección óptica automatizada (AOI) para PCB publicadas por Electronic Design, las pruebas ópticas alcanzan hasta 99% de eficiencia de detección frente a cerca de 50% en microscopía manual. Sin embargo, las cámaras superficiales siguen ciegas por línea de vista ante porosidades internas de soldadura y grietas ocultas en crimpados de cuatro puntos.
Las cámaras eliminan la fatiga visual del operador en piezas pequeñas repetitivas. Don Miller señala en el análisis AOI frente a rayos X de Electronic Design que una cámara CMOS de 1.3 megapíxeles sobre un campo de 32 mm × 25.6 mm ofrece un tamaño de píxel de 25 µm. Esa resolución de cámara de 25 µm sirve para defectos generales de superficie en tarjetas, mientras que medir excentricidad de abombado de 0.002 in (~51 µm) en contactos Twist Pin exige mayor aumento telecéntrico. Aun así, la iluminación exterior no logra inspeccionar la densidad de fusión metálica bajo la superficie dorada.
El cribado estándar con rayos X también tiene capacidad limitada para detectar grietas si no se calibra para esa geometría específica de defecto:
«Los métodos actuales de rayos X brindan un control adecuado para detectar defectos volumétricos, pero no ofrecen una alta probabilidad de detección (POD), y la sensibilidad de detección de grietas no puede verificarse para una detección confiable.»
Por lo tanto, las líneas calificadas de contactos combinan revisiones automatizadas CCD con pruebas destructivas de tracción y barridos eléctricos en circuito seco. Las pruebas ultrasónicas de crimpado de NASA Langley confirman que las verificaciones visuales externas no prueban retención a la tracción ni detectan hebras faltantes dentro de los casquillos. Asimismo, la investigación sobre resistencia de contacto de Lectromec demuestra que los medidores estáticos de mesa pasan por alto por completo breves aperturas por vibración. Lectromec ilustra que, en una señal de 500 MHz, una interrupción de continuidad de 1 microsegundo pierde 500 bits. La norma MIL-DTL-83513 §4.5.14 supervisa la continuidad dinámica haciendo circular al menos 100 mA de corriente de prueba.
¿Por qué una máquina para contactos Twist Pin falla en pruebas de fuerza de acoplamiento o concentricidad?
Las fallas de fuerza de acoplamiento y excentricidad de punta suelen deberse a cuatro derivas mecánicas: tensión desigual de desbobinado, boquillas de gas inerte obstruidas, cuchillas de cizalla de carburo desgastadas y deslizamiento de mordazas antihelicoidales. La deriva en el desbobinado arquea los alambres antes de la soldadura láser y las boquillas contaminadas descentran la esfera fundida. Troqueles desgastados dejan rebabas de corte y el deslizamiento de mordazas aplasta la cintura del resorte.
Los equipos de diagnóstico pueden aislar los defectos con mayor rapidez rastreando cada uno hasta su causa raíz mediante la matriz inferior, en vez de reajustar todos los lazos servo.
| Modo de defecto | Síntoma observado | Variable raíz de estación | Compuerta de detección y control de escape |
|---|---|---|---|
| 1. Apertura de hebras / efecto jaula | Hebras exteriores sueltas sobresalen en la parte trasera o en la punta | Holgura roma en cuchilla de cizalla o bloqueo láser trasero nulo | Alerta telecéntrica de pico de diámetro exterior antes del abombado de cintura |
| 2. Esfera soldada excéntrica | El centro de la punta se desplaza más allá del bisel libre del casquillo | Enfoque de fibra fuera de eje o desgaste desigual en mordazas de sujeción | Visión artificial coaxial de silueta retroiluminada en estación JY01-03 |
| 3. Reblandecimiento térmico HAZ en abombado | El pin acopla demasiado blando (<0.5 oz de retención) tras exposición al calor | Tiempo de permanencia láser excesivo recoce alambre TH04 hacia estado TB00 | Prueba mecánica de fuerza con calibre y pulso en milisegundos más corto |
| 4. Falla de extracción del casquillo | El conductor se desprende limpio bajo auditoría de tracción de 5 lb | Sobrecrimpado que mella hebras o inserción incompleta en el barril | Calibre Pasa/No Pasa AS22520 + ensayo destructivo de tracción por lote |
| 5. Aperturas ocultas de microsegundos | LLCR estático aprueba pero falla la continuidad dinámica | Punta soldada porosa bajo la superficie o núcleo con estaño capilar tensionado | Discontinuidad bajo vibración EIA-364-28 + LLCR EIA-364-23 |
Por qué se fracturan los crimpados en conductores preestañados con soldadura: Cuando los operadores estañan conductores antes del crimpado, las hebras a menudo se rompen justo detrás del barril durante pruebas de vibración. Ingenieros en los debates técnicos de EEVblog señalan que la norma NASA-STD-8739.4 §4.3.4 cubre este caso.
«Queda prohibido el crimpado de … cable trenzado que haya sido previamente estañado con soldadura.»
La soldadura líquida asciende por capilaridad por los filamentos de cobre creando un concentrador frágil de tensiones cerca de las cuatro muescas. Los contratos que invocan el Anexo Espacial IPC/WHMA-A-620 prohíben estrictamente esta práctica.
Modelado del rendimiento al primer paso y dimensionamiento de capacidad
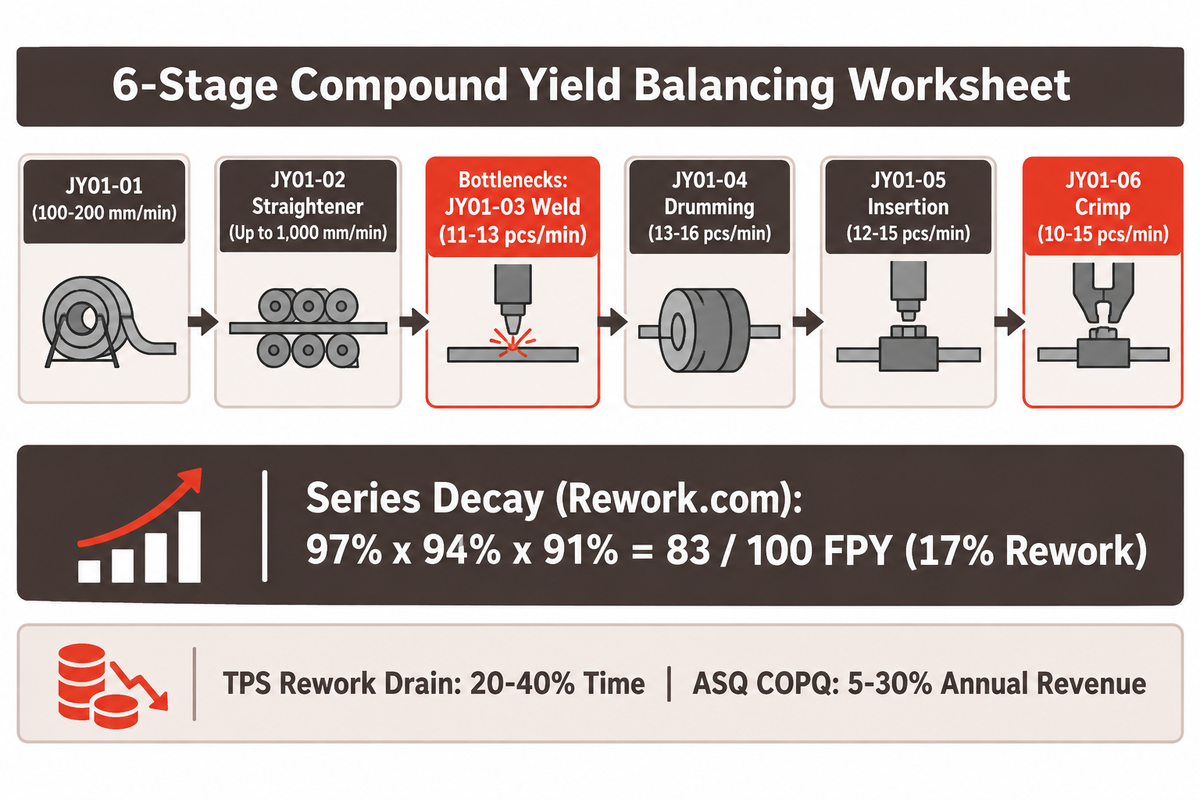
En manufactura, la capacidad real de una celda robotizada depende de dos factores: el rendimiento acumulado al primer paso (RTY) y el tiempo de ciclo de la estación más lenta. Ignorar los rechazos acumulados entre estaciones en serie sobreestima la tasa de producción real por turno. Al dimensionar equipos según el rendimiento, las mermas deben contabilizarse para aprovechar de forma óptima el capital invertido en herramental.
Como muestra Rework.com en su análisis de rendimiento en manufactura, los rendimientos altos en una sola etapa generan falsa confianza. El rendimiento acumulado multiplica las tasas de aprobación de cada estación entre sí (RTY = FPY_1 × FPY_2 × … × FPY_n). Rework.com lo ilustra con una secuencia de tres pasos de 97%, 94% y 91% que arroja 83% (solo 83 unidades buenas de primer paso por cada 100 iniciadas). Estudios del Sistema de Producción Toyota citados por Rework.com (Liker, 2004) hallan que los ciclos de retrabajo consumen hasta 20–40% del tiempo disponible de producción, mientras que ASQ estima que la mala calidad consume 5–30% de los ingresos anuales de manufactura.
¿Vale la pena invertir en una máquina automática para contactos Twist Pin en lotes bajos o medianos?
Sí, las celdas robotizadas automatizadas alcanzan su período de recuperación de la inversión incluso en volúmenes moderados. El retorno se vuelve positivo en cuanto el costo del retrabajo manual, el desperdicio y la mano de obra de inspección cero defectos superan la amortización modular de herramental. Los compradores pueden implementar una línea de seis máquinas por fases en lugar de adquirir todas las estaciones juntas. Automatizar primero la soldadura láser bilateral o el abombado servo de cintura estabiliza de inmediato las mermas de contacto.
Para dimensionar la capacidad de la línea, utilice la hoja de balance de rendimiento compuesto en 6 etapas presentada abajo, basada directamente en velocidades de ciclo publicadas para la línea de seis máquinas de ZEUEE. La velocidad máxima de las enderezadoras (hasta 1,000 mm/min) no fija el límite de la tasa de producción de la celda robotizada; la tasa de producción queda limitada por las estaciones discretas de soldadura láser (11–13 piezas/min) y crimpado de cable (10–15 piezas/min).
| Secuencia de estaciones | Velocidad publicada de equipo (ZEUEE) | Control principal de proceso | Rol de cuello de botella en RTY en serie |
|---|---|---|---|
| 1. Trenzado (JY01-01) | Desbobinado continuo a 100–200 mm/min | Medidor láser de diámetro exterior + tensión magnética | Alimenta concentricidad previa de preforma hacia la línea |
| 2. Enderezado con alivio de tensiones (JY01-02) | Avance lineal de hasta 1,000 mm/min | Tope de fibra óptica + alivio de tensiones | Alimenta más rápido que las etapas discretas; no limita el ritmo |
| 3. Corte y soldadura láser bilateral (JY01-03) | Ciclo discreto de 11–13 piezas/min | Soldadura bajo gas inerte + expulsión CCD de puntas | Cuello de botella térmico principal; regula etapas aguas abajo |
| 4. Abombado servo de cintura (JY01-04) | Formado con avance por pasos de 13–16 piezas/min | Alimentación piezoeléctrica + inspección de abombado por visión artificial CCD | Monitorea geometría formada (ref. intervalo 0.002 in en US6584677B2); rechaza defectos |
| 5. Inserción en carcasa y crimpado (JY01-05) | Asentamiento robotizado de 12–15 piezas/min | Robot de 4 ejes + clasificación dimensional CCD | Protege la alineación del pin al entrar en cavidades moldeadas |
| 6. Pelado y crimpado de conductores (JY01-06) | Terminación de cable de 10–15 piezas/min | Codificador servo + visión artificial CCD multiángulo | Cocuello de botella en crimpado terminal; última compuerta FPY |
| Referencia matemática documentada (Rework.com) | Rendimientos por etapa de 97% × 94% × 91% | Cadena multiplicativa de FPY | 83 / 100 unidades terminadas al primer paso (17% retrabajo acumulado) |
La tasa de producción neta por turno refleja tanto el ritmo de máquina más bajo (10–15 piezas/min o 11–13 piezas/min) como los rechazos acumulados en serie. Las pérdidas en una línea en serie aumentan cuando los cambios de diámetro de alambre exigen cambios adicionales de boquillas y recalibraciones de cámara.
Factores de costo de capital de línea y límites de plazo de entrega
Los catálogos públicos de maquinaria omiten precios fijos uniformes o plazos estándar de entrega para celdas robotizadas Twist Pin de seis máquinas. Las estimaciones de precios en línea carecen de respaldo verificado de fábrica porque la automatización especial se cotiza estrictamente según el plano de contacto del cliente. En cambio, el costo de capital y el plazo de entrega dependen de seis variables de alcance de ingeniería entre módulos independientes y líneas conectadas.
Los principales factores de costo y plazo incluyen el número de estaciones por fases, módulos independientes frente a una línea de 6 estaciones, y boquillas de carburo de tungsteno a medida para el rango de diámetros. La cantidad de ópticas láser y cámaras de inspección CCD también influye en el costo. Agregar transferencias con avance por pasos en casetes y pruebas de repetibilidad con bobinas de muestra en las pruebas de aceptación en fábrica (FAT) también define las ventanas de entrega. Los clientes potenciales deben entregar carretes de muestra y plano del pin de contacto para cotizar el alcance y plazo específicos.
Calificación de proveedores, especificaciones de cotización y aceptación FAT/SAT
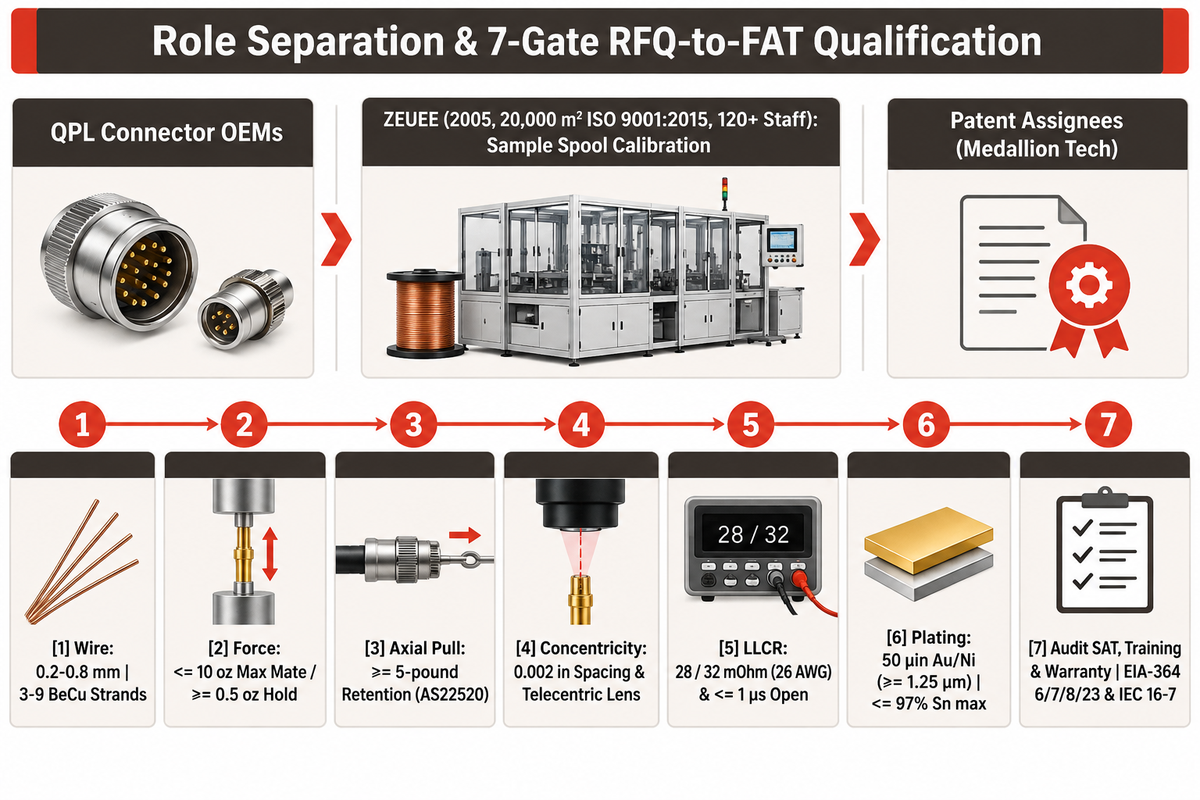
La calificación de proveedores comienza separando a fabricantes QPL de conectores como Glenair y Omnetics de constructores especializados de maquinaria de formado y titulares de patentes. Los fabricantes OEM de conectores suministran conectores calificados bajo DLA. En contraste, integradores llave en mano como ZEUEE (celdas robotizadas de seis estaciones JY01-01 a JY01-06) y el titular de la patente de abombado antihelicoidal Medallion Tech LLC (USPTO US6584677B2) cubren maquinaria de trenzado, abombado, soldadura en punta y clasificación por visión artificial.
Guía de adquisición Micro-D para juegos de herramientas y kits de contactos Twist Pin
Antes de pagar anticipos por herramental, los compradores deben vincular contractualmente a los fabricantes de equipos con los métodos de verificación EIA-364 e IEC 60512. Procedimientos clave incluyen EIA-364 Method 6 (resistencia de contacto), Method 7 / IEC Test 16-7 (concentricidad axial), Method 8 (tracción de crimpado) y Method 23 (LLCR). Según la presentación corporativa de ZEUEE (fundada en 2005, planta ISO 9001:2015 de 20,000 metros cuadrados, más de 120 empleados y más de 150 patentes registradas de I+D), ZEUEE entrega configuraciones a medida de máquinas para contactos Twist Pin calibradas directamente con las bobinas de muestra del comprador. Los ingenieros de ZEUEE ejecutan pruebas de repetibilidad durante la aceptación en fábrica previa al embarque.
Copie estos requisitos técnicos en sus solicitudes de cotización para que los proveedores competidores coticen bajo idénticas exigencias de herramental e inspección:
Lista de verificación para cotización — copie esto en su solicitud:
| Parámetro | Rango recomendado | Por qué importa | Cómo verificar |
|---|---|---|---|
| Diámetro de alambre y número de hebras | Envolvente de haz de 0.2 mm a 0.8 mm; 3–9 hebras BeCu | Define ranuras de rodillos enderezadores, orificios de boquillas y cabezales de tensión | Enviar carretes de prueba de muestra del comprador y plano con cuadro de tolerancias |
| Fuerza de acoplamiento y separación | Acoplamiento máx. ≤ 10 oz; retención mín. ≥ 0.5 oz (calibre MIL tamaño 24) | Gobierna el diámetro exterior del abombado y la elasticidad del resorte TH04 | Control con casquillo patrón de prueba según MIL-DTL-83513H §3.5.7 |
| Retención axial del casquillo y tracción | Retención ≥ 5 libras; verificación de tracción de crimpado AS22520 | Evita el retroceso del contacto o pérdida oculta del conductor bajo aceleración G | Calibre Pasa/No Pasa SAE AS22520 y prueba destructiva de tracción en FAT |
| Concentricidad y calibración de visión artificial | Separación de abombado dentro de 0.002 in; óptica telecéntrica de gran aumento | Elimina tapas soldadas desviadas que atascan alimentadores automáticos de piezas | Control de concentricidad EIA-364 Method 7 y ensayo de repetibilidad |
| LLCR y continuidad dinámica | 28 mΩ (AS22759/11) / 32 mΩ (AS22759/33) máx. LLCR (26 AWG); apertura ≤ 1 µs | Expone soldaduras frías porosas y caídas intermitentes por choque | Prueba Kelvin de 4 hilos EIA-364-23 + corrida dinámica de discontinuidad |
| Restricciones de recubrimiento y aleación | 50 µin Au sobre Ni (≥ 1.25 µm Class 1.25); ≤ 97% Sn máx. | Detiene bigotes de estaño y evita vacíos por ebullición de soldadura en puntas láser | Auditoría de espesor según ASTM B488 y certificado de colada de aleación |
| Puesta en marcha posventa y repuestos | Aceptación SAT en planta, capacitación de operadores y paquete de repuestos | Evita paros de arranque por desgaste de cuchillas de carburo y juegos de boquillas | Auditar la documentación de entrega para instalación, puesta en marcha, capacitación y garantía |
Los fabricantes de equipos realizan las pruebas de aceptación en fábrica (FAT) y firman el registro de aceptación de lote (trazabilidad) antes del embalaje de exportación. El cumplimiento de fabricación del constructor queda separado por aceptación escrita de la certificación QPL de conectores del cliente.
Integración, cambio de formato y preparación de servicios de planta
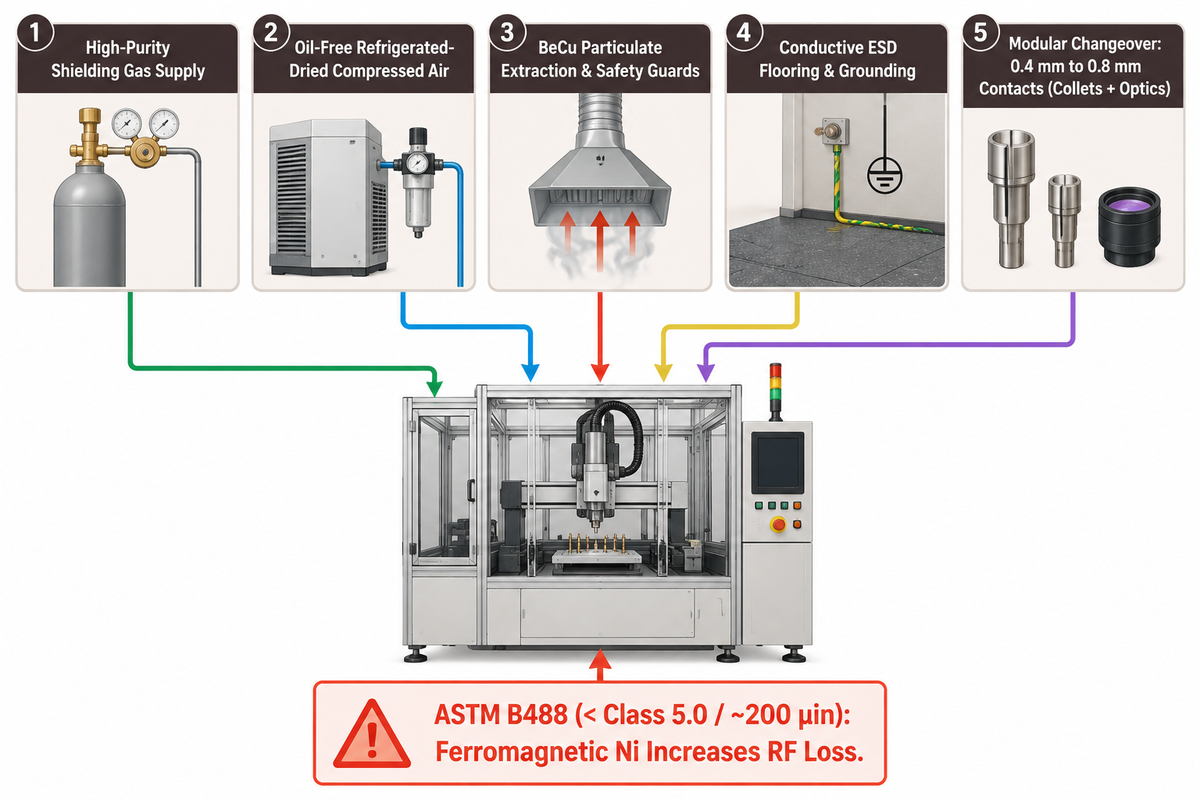
Antes de desembalar una línea automatizada de contactos, los equipos de planta deben preparar aire comprimido libre de aceite, gas protector de alta pureza, pisos conductivos y juegos modulares junto con herramientas de crimpado SAE AS22520 para respaldar la aceptación en sitio (SAT).
El aire de planta sin filtrar recubre las pistas del alimentador vibratorio con una fina niebla de compresor. Esa película de aceite puede contaminar las puntas de alambre BeCu antes de la fusión láser. Un flujo irregular de gas protector provoca soldaduras amarronadas en las puntas. Una mala puesta a tierra hace que pines ultraligeros se adhieran a las bandejas.
| Subsistema de planta | Requisito operativo objetivo | Verificación en sitio previa a SAT |
|---|---|---|
| Gas protector láser inerte | Suministro regulado de gas inerte de alta pureza hacia boquilla de fusión bilateral | Verificar manómetro de doble etapa y líneas sin humedad antes de soldar |
| Aire comprimido limpio | Suministro libre de aceite y secado por refrigeración para transferencia neumática de casetes | Confirmar filtro coalescente en punto de uso para evitar contaminación de aceite sobre abombados |
| Resguardo óptico y extracción | Cabina láser con enclavamiento + campana extractora de partículas para BeCu 1.80–2.00% | Verificar disparo de interbloqueo en puerta y caudal de extracción localizado en zona de soldadura |
| Puesta a tierra ESD e interfaz de bandejas | Tapetes disipativos en banco + casetes indexados / cestas de galvanoplastia | Verificar unión de tierra al chasis y compatibilidad de portadores para futuras mejoras inteligentes |
| Juego modular de herramientas y repuestos | Boquillas de cambio rápido, cuchillas de corte y herramental de máquina por diámetro de pin | Etiquetar cajones por aplicación (por ejemplo, kits de 0.4 mm frente a 0.8 mm) antes de cambiar de lote |
La configuración de 6 máquinas de ZEUEE también ejecuta cambios rápidos de diámetro entre contactos de señal de 0.4 mm y pines de 0.8 mm sin reconstrucción estructural. Los equipos de galvanoplastia deben verificar tanto la exclusión de plata como la atenuación en RF de las subcapas sobre contactos procedentes de líneas robotizadas. ASTM B488 exige subcapa de níquel bajo oro sobre aleaciones de cobre para clases inferiores a 5.0 (~200 µin). Sin embargo, el uso de níquel ferromagnético aumenta la atenuación por inserción en RF a alta frecuencia respecto al oro no magnético, por lo que seleccionar una barrera alternativa es crítico en pines de contacto RF.
Preguntas frecuentes
1. ¿Qué normas MIL rigen los contactos fabricados en una máquina para contactos Twist Pin?
La norma MIL-DTL-83513 Revision H Amendment 2 define conectores Micro-D con paso entre contactos de 0.050 in, y MIL-DTL-32139 Revision B Amendment 3 especifica conectores Nano-D con paso entre contactos de 0.025 in. Bajo MIL-DTL-83513, los contactos exigen fuerza máxima de acoplamiento de 10 oz, retención axial de 5 libras, durabilidad de 500 ciclos y operación independiente de -55 °C a +125 °C. El dorado cumple MIL-DTL-45204 Type II, Grade C, Class 1 sobre una subcapa libre de plata. Los acabados de estaño puro están prohibidos. Cualquier aleación de estaño no debe superar 97% de estaño en masa y debe incorporar al menos 3% de plomo. MIL-DTL-32139 establece límites mecánicos menores.
2. ¿Puede una sola línea de formado Twist Pin procesar contactos Micro-D de 0.050 in y Nano-D de 0.025 in?
Sí, una celda robotizada modular procesa contactos Micro-D de paso entre contactos de 1.27 mm y contactos de conectores Nano-D de 0.64 mm dentro del rango de diámetros Micro-D a Nano-D de ZEUEE sin reconstruir el bastidor. Se especifican troqueles de corte de precisión en carburo de tungsteno junto con bujes guía más ajustados y rodillos enderezadores más estrechos en los kits de cambio. Los operadores también cargan anchos de pulso láser más cortos para proteger los resortes templados C17200 y ajustan el aumento de la lente telecéntrica CCD en cada lote Nano-D.
3. ¿Deben las fábricas de conectores automatizar las seis estaciones Twist Pin al mismo tiempo?
No, las fábricas pueden desplegar primero módulos independientes en lugar de adquirir el conjunto completo de seis máquinas automatizadas en un solo pedido. ZEUEE suministra estaciones individuales preparadas para operar de forma autónoma o enlazarse posteriormente mediante casetes con avance por pasos y bandejas de visión artificial. La mayoría de los equipos de ingeniería automatizan primero la etapa con mayor desperdicio —por lo general soldadura láser bilateral o abombado servo de cintura—, validan la ganancia de rendimiento con carretes de muestra e incorporan celdas de inserción o crimpado en fases posteriores.
4. ¿Por qué un contacto aprueba la inspección por visión artificial CCD pero falla en la prueba de fuerza de acoplamiento?
Las cámaras telecéntricas inspeccionan la geometría externa del abombado pero no detectan el reblandecimiento de la aleación dentro de las puntas calentadas del alambre. El recocido de C17200 reduce la resistencia a la tracción de 212 ksi a 68 ksi y debilita aún más la fuerza del resorte.
5. ¿Qué especificaciones de aleación de alambre y recubrimiento aplican a microcontactos Twist Pin de grado militar?
Los contactos MIL-DTL-83513 combinan alambres elásticos de cobre-berilio trabajado en frío UNS C17200 (1.80–2.00% de berilio, 22% IACS de conductividad) con núcleos de aleación de cobre para lograr elasticidad de contacto repetible. La galvanoplastia deposita oro sobre subcapa de níquel conforme a MIL-DTL-45204 Type II Class 1 (~50 µin) o mínimos ASTM B488 Class 1.25, evitando las barreras prohibidas de plata. Controlar la limpieza superficial de la aleación antes de soldar la punta por láser evita que ingresen residuos volátiles a la cúpula fundida bajo gas inerte.
6. ¿Cómo se comparan los ciclos nominales de contactos Twist Pin frente a receptáculos hiperboloides hembra?
Según MIL-DTL-83513, los pines de contacto masculinos tipo Twist Pin deben resistir como mínimo 500 ciclos de acoplamiento, mientras que los receptáculos de alambre hiperboloides hembra, al ser un tipo de contacto distinto, alcanzan hasta 100,000 ciclos sin aumento de resistencia.
7. ¿Qué muestras físicas debe enviar un equipo de ingeniería antes de solicitar una prueba de factibilidad de línea?
Antes de cotizar una celda robotizada a medida, los equipos de ingeniería deben enviar carretes de producción especificando el temple de la aleación, planos completos del contacto con tolerancias de diámetro, receptáculos de prueba y metas de producción por turno. Contar con el alambre del cliente permite al fabricante validar la memoria de bobinado, la calidad de corte con carburo de tungsteno, parámetros de pulso láser y contraste CCD antes de liberar boquillas o dispositivos de sujeción ópticos a medida para FAT.
Defina el alcance de su revisión técnica para contactos Twist Pin
Los módulos a medida, herramentales por punto de contacto y arquitectura de tasa de producción pueden evaluarse en la página de solución de ZEUEE dedicada a la máquina automatizada para contactos tipo Twist Pin. Envíe el plano de su contacto, diámetro de alambre (0.2 mm a 0.8 mm) y objetivos por turno para solicitar una revisión de línea con ZEUEE.
Alcance técnico de esta guía de proceso
Esta guía de ingeniería analiza tolerancias de formado y física de rendimiento de la metalurgia láser de C17200 en la fabricación de contactos MIL-DTL-83513 y MIL-DTL-32139. La publicación pertenece a ZEUEE. Nuestros especialistas en automatización construyen equipos de trenzado, corte/soldadura, abombado y sistemas de inspección por visión artificial en una planta de 20,000 m². El contenido fue revisado por el equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Fuentes y referencias
- MIL-DTL-83513 Revision H Amendment 2 Specification Index (Sept 2023) Defense Logistics Agency ASSIST
- MIL-DTL-32139 Revision B Amendment 3 Nano-D Specification Index (Sept 2026) Defense Logistics Agency ASSIST
- X-Ray Crack Detectability (MSC-TOPS-106) Nondestructive Evaluation Boundaries NASA Johnson Space Center
- Ultrasonic Crimp Wire Pull Integrity & Failure Pathologies (NF1676L-19599) NASA Langley Electrical Engineering
- USPTO US3258736A: Helical Resilient Multi-Wire Connector Contact IBM (1966)
- USPTO US6584677B2: Continuous Anti-Helical Bulge-Forming Apparatus Medallion Tech LLC (2003)
- Copper Alloy C17200 Wrought Beryllium Copper Datasheet Copper Development Association
- SAE AS22520: Crimping Tools & Wire Termination General Specification SAE International
- Mei et al. (2023): Trayectoria, control de salpicaduras y supresión de porosidad en soldadura láser de cobre Optics and Lasers in Engineering
- Mousavi y Niknejad (2010): Soldadura láser pulsada Nd:YAG y envejecimiento de aleación Cu-Be de 0.2 mm Journal of Materials Processing Technology
- Kitagawa et al. (Sept 2026): Revisión sobre amplitud de oscilación del haz láser y límites de estabilidad Journal of Materials Processing Technology
- What Are MIL-DTL-83513 Connectors? ConnectorSupplier
- Micro-D Connectors: Engineering Guide to MIL-DTL-83513 Interconnects Military Embedded Systems
- What Is Hyperboloid Contact Technology? ConnectorSupplier
- What Is the IPC/WHMA-A-620 Space Addendum? ConnectorSupplier
- Exploring AOI and X-Ray Inspection Capabilities Electronic Design
- Connector Contact Resistance & Dynamic Microsecond Discontinuity Testing Lectromec
- ASTM B488 Gold Plating Thickness Classes for Aerospace Connectors Valence Surface Technologies
- EIA-364 to IEC-60512 Connector Test Crosswalk Experior Labs
- First-Pass Yield & Rolled Throughput Yield Mechanics Rework.com
Artículos relacionados
- Ingeniería del abombado de cintura y acumulación de tolerancias controles de servoabombado para repetibilidad de fuerza de contacto
- Tolerancias de crimpado de cuatro puntos en contactos Twist Pin reglas de retención de casquillo y prueba destructiva a tracción
- Métodos automatizados de inspección por visión artificial en conectores iluminación telecéntrica y clasificación de rechazo de defectos
- Resumen de arquitectura y ensamble de conectores Micro-D configuraciones de hardware conforme a MIL-DTL-83513
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now