Kontaktieren Sie Zeyu lntelligent Industrial Company

Hersteller von Kontaktstift-Einsetzmaschinen: Lieferanten für die Steckverbinderfertigung bewerten

Von XCX · Aktualisiert im September 2026
Hersteller von Maschinen zum Einsetzen von Kontaktstiften sind Unternehmen, die einen stabilen Prozess für Ihre Kontaktstifte, Gehäuse oder Leiterplatten nachweisen können – nicht Unternehmen, die mit der höchsten Zahl in einer Broschüre werben. Ein evidenzbasierter Vergleich berücksichtigt Bauteilgeometrie, Zuführung, Einsetzen, Prüfung, Umrüsten, Schnittstellen zur Fertigungslinie und Abnahmekriterien.
Die kurze Antwort
Nehmen Sie Lieferanten erst in die engere Wahl, nachdem sie repräsentative Muster geprüft und anhand Ihrer Anforderungen messbare Abnahmekriterien entwickelt haben. Bewerten Sie den vorgeschlagenen Prozess und die Nachweise; lassen Sie sich nicht von unbelegten Angaben zur Zykluszeit leiten.
Die Suchergebnisse zu dieser Suchphrase werden von Produkt- und Serviceseiten dominiert. Dieser Leitfaden erstellt daher kein Herstellerranking, sondern bewertet Anbieter für Anwendungen mit Leiterplatten, Steckverbindergehäusen und mechanischen Kontaktstiften. Der Maschinenleitfaden behandelt die Grundlagen des Betriebs, der Vergleich von Twist-Pin-Kontakten die namentlich genannten Anbieter in dieser engeren Kategorie. So können Einkaufs- und Entwicklungsteams potenzielle Lieferanten nach einem reproduzierbaren Verfahren qualifizieren und ihre Kaufentscheidung auf die konkrete Anwendung stützen.
Was eine Maschine zum Einsetzen von Kontaktstiften tatsächlich steuert
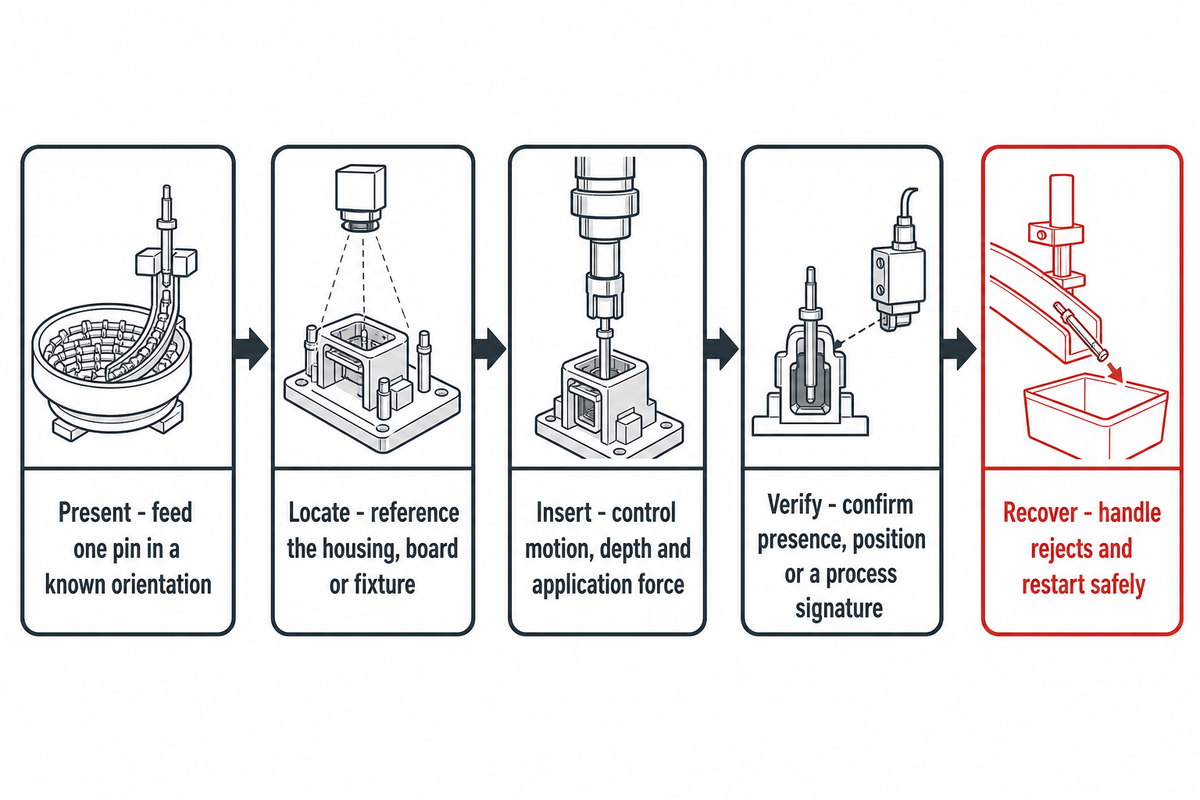
Eine Maschine zum Einsetzen von Kontaktstiften schiebt ein Bauteil nicht einfach nur in ein Loch. Sie führt den Kontaktstift zu, richtet ihn aus, positioniert das Aufnahmeteil, setzt den Kontaktstift ein und prüft das Ergebnis. Gleichzeitig handhabt sie Ausnahmen und dokumentiert, wie fehlerhafte Teile behandelt wurden.
1. Zuführen
Einen Kontaktstift in bekannter Ausrichtung zuführen.
Einen Kontaktstift in bekannter Ausrichtung zuführen.
2. Positionieren
Gehäuse, Leiterplatte oder Vorrichtung als Referenz verwenden.
Gehäuse, Leiterplatte oder Vorrichtung als Referenz verwenden.
3. Einsetzen
Bewegung, Tiefe und Einsetzkraft steuern.
Bewegung, Tiefe und Einsetzkraft steuern.
4. Prüfen
Vorhandensein, Position oder Prozesssignatur bestätigen.
Vorhandensein, Position oder Prozesssignatur bestätigen.
5. Wiederanlauf
Ausschussteile handhaben und den Prozess sicher neu starten.
Ausschussteile handhaben und den Prozess sicher neu starten.
Dieser Prozess ist wichtig, weil verschiedene Maschinen unterschiedliche Merkmale prüfen. Eine Sensorik an der Zuführung kann bestätigen, dass ein Kontaktstift das Werkzeug erreicht hat. Eine Positionssensorik kann Hub oder Tiefe überprüfen. Beides belegt nicht, dass die fertige elektrische Verbindung alle Produktspezifikationen erfüllt.
Die Konfigurationsgrenzen der ZEUEE-Maschine zum Einsetzen von Kontaktstiften zeigen einen möglichen Weg zur Steckverbindermontage. TE beschreibt separat das Verbinden von Steckverbindern, produktspezifische Werkzeuge und eine optionale Überwachung der Einsetzkraft. Visumatic beschreibt die Zuführbestätigung, die Sensorik für die Stempelposition und kundenspezifische Werkzeugschnittstellen. Dies sind Beispiele für verfügbare Architekturen und keine Bestätigung, dass jedes Modell diese Funktionen bietet.
Maschine auf Kontaktstift-, Trägermaterial- und Steckverbindergeometrie abstimmen
Die Auswahl einer Maschine sollte sich an konkreten Bauteilen orientieren, nicht an einem allgemeinen Maschinentyp. Zuführung und Einsetzen hängen vom Querschnitt, von der Kontaktstiftlänge und den Anforderungen an die Einsetzkraft, der Geradheit und Oberflächenbeschaffenheit der Kontaktstifte, ihrer Verpackung sowie von Rastermaß und Geometrie der Halterung ab.
| Eingabe | Bereitzustellende Angaben | Auswirkungen auf |
|---|---|---|
| Kontaktstift | Zeichnung, Werkstoff, Oberflächenbehandlung, zulässige Verformung, Verpackung | Zuführgerät, Greifer, Werkzeuge und Kraftbereich |
| Aufnahmeteil | Gehäuse- oder Leiterplattenzeichnung, Bezugssystem, Zustand von Loch oder Kavität | Vorrichtung, Ausrichtung, Bildverarbeitung und Abstützung |
| Verbindung | Zieltiefe, Überstand, Haltekraft und Prüfvorgaben | Bewegungsprofil, Überwachung und Abnahmeverfahren |
| Variante | Bauteilfamilien, Wechselhäufigkeit und Reihenfolge bei gemischter Fertigung | Steuerung des Maschinenrezepts, Wechseleinsätze und Poka Yoke |
Das Einsetzen in Steckverbindergehäuse, in durchkontaktierte Leiterplatten und das mechanische Befestigen verwenden möglicherweise dieselbe Suchphrase, erfordern jedoch unterschiedliche Nachweise. Hersteller, die große mechanische Passstifte gut verarbeiten, sind damit nicht automatisch für empfindliche elektrische Kontakte qualifiziert. Eine Plattform für Leiterplatten unterstützt möglicherweise weder die erforderliche Vorrichtung noch das Prüfverfahren für ein Formgehäuse.
Warnsignal: Der Lieferant erstellt ein Angebot anhand eines Fotos und des Nenndurchmessers des Kontaktstifts, ohne Zeichnungen, Toleranzgrenzen, verpackte Muster oder den Zustand des Aufnahmeteils anzufordern.
Automatisierungsarchitektur, Durchsatz und Umrüsten vergleichen
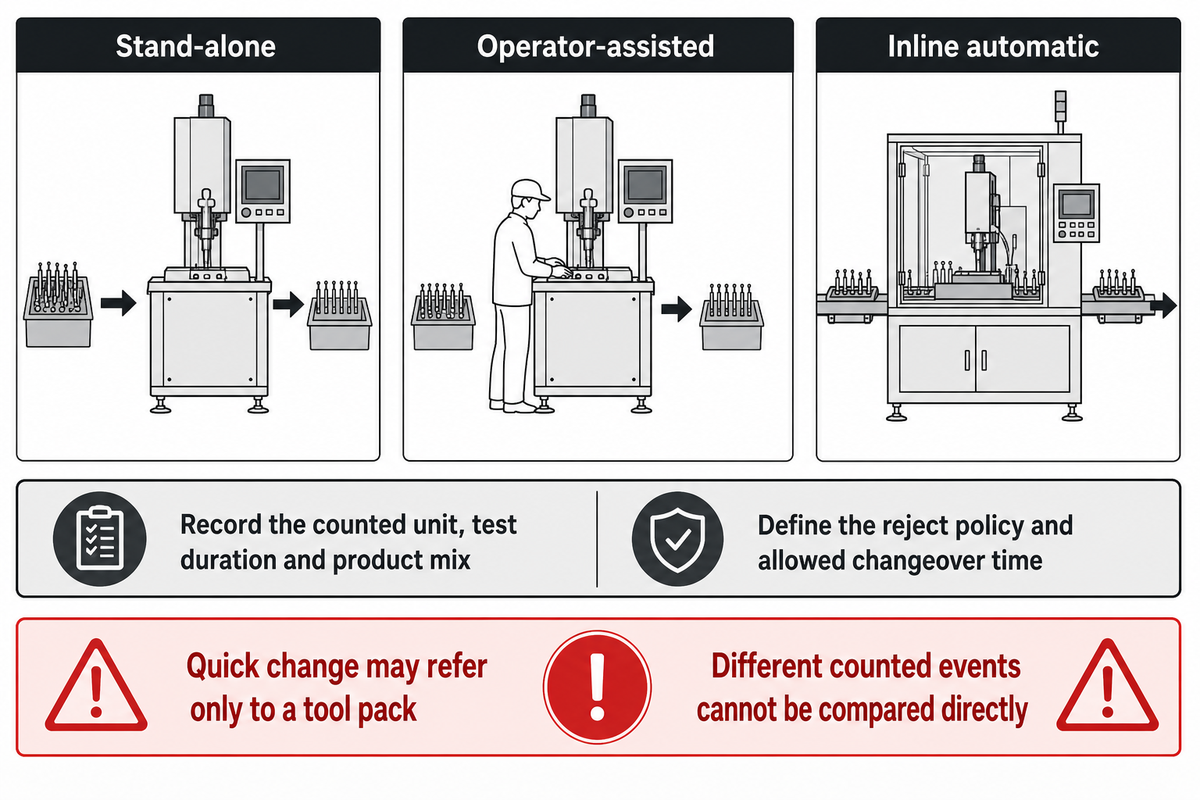
Unterschiedliche Rahmenbedingungen erfordern unterschiedliche Lösungen. Kundenspezifische Lösungen sollten in einem schriftlich festgelegten Leistungsumfang beschrieben sein. Ob ein eigenständiges, bedienerunterstütztes oder integriertes System passt, hängt von der geforderten Ausbringung, dem Arbeitsaufwand, den vor- und nachgelagerten Schnittstellen, dem Produktmix, dem verfügbaren Platz, der Wartbarkeit und den Folgen eines fehlerhaften Einsetzens ab. Eine vollautomatisierte Montagelinie, eine automatisierte Fertigungszelle, eine skalierbare Roboterzelle, eine kompakte Bauweise und Umrüstungen bei hoher Variantenvielfalt gehören in getrennte Felder des Leistungsumfangs.
Eine automatische Maschine zum Einsetzen von Kontaktstiften kann ein modulares Zuführgerät, Werkzeuge für Anschlusskontakte oder eine Schnittstelle zu einem Roboter verwenden. Die Bezeichnung „Hochgeschwindigkeit“, „Großserie“ oder „Automobilindustrie“ ist jedoch kein Abnahmekriterium. Eine Maschine für das Einpressen von Kontaktstiften in Leiterplatten kann stattdessen einen Servo-Einsetzkopf, ein System zur Überwachung der Einsetzkraft oder Werkzeugfreiräume für Lötstellen in hochverdichteten Layouts verwenden. Legen Sie für jede dieser Aussagen eine messbare Vergleichsbedingung fest, etwa für das schnelle Einsetzen von Kontaktstiften, hochpräzise Bewegungen, kontinuierliche Zuführung und Fertigungseffizienz.
| Architektur | Sinnvoll, wenn | Anzufordernde Nachweise |
|---|---|---|
| Eigenständig | Der Prozess kann entkoppelt werden und das Material wird chargenweise bewegt. | Arbeitsaufwand für den Bediener, Regeln für den Werkstückpuffer und Teileidentifikation |
| Bedienerunterstützt | Die Geschicklichkeit des Bedieners bringt weiterhin Vorteile, aber die Zuführung oder das Einsetzen verursacht Belastungen oder Prozessschwankungen. | Ergonomische Bewertung, Verriegelungen und Wiederholgenauigkeit bei verschiedenen Bedienern |
| Automatisch in die Fertigungslinie integriert | Ausbringung und Prozessstabilität rechtfertigen die Integration mit anderen Stationen. | Handshake-Zustände, Ausschussweiterleitung, Wiederanlaufzeit und Prüfung auf Linienebene |
Gehen Sie nicht davon aus, dass sich die Zykluszahl als Maßeinheit eignet, solange nicht für beide Seiten dieselben Annahmen gelten. Auch die Grenzen der Qualitätskontrolle und der Stillstandszeit müssen dokumentiert sein. Klären Sie, was die angegebene Zykluszahl tatsächlich bedeutet: Aktuatorhübe, zugeführte Kontaktstifte, angenommene Baugruppen oder ein kurzer Vorführlauf. Legen Sie im Angebot außerdem Produktmix, Prüfung und Materialnachschub, geplante Stillstände und den Umgang mit Ausschussteilen fest.
Beispielsweise nennt die öffentliche Seite von TE für eine Plattform bis zu 3.3 Zyklen pro Sekunde und für eine andere mehr als 5 Hübe pro Sekunde bei einem Rastermaß von 30 mm. Diese Werte lassen sich nicht direkt vergleichen, denn gezähltes Ereignis, Maschine, Werkzeuge und Anwendungsgrenzen unterscheiden sich. Die Werte sollen hier lediglich verdeutlichen, warum jede Zahl zusammen mit ihrer Einheit und den Prüfbedingungen angegeben werden muss.
Das Umrüsten verdient einen eigenen Test, denn „schneller Wechsel“ kann sich lediglich auf einen Werkzeugsatz beziehen. Der Umrüsttest sollte die Auswahl eines Maschinenrezepts, den Austausch physischer Teile, die Einstellung des Zuführgeräts, die Bestätigung der Vorrichtung, die Prüfung des ersten Teils und die Zeit bis zur Rückkehr zu einer stabilen Gutteilausbringung umfassen.
Datenblatt zu den Durchsatzgrenzen
Dokumentieren Sie neben jedem Ausbringungswert die gezählte Einheit, Prüfdauer, Produktmix, Bedienaufgaben, durchgeführte Prüfung, Ausschussregeln, angenommenen Bestand, zulässige Umrüstzeit und den Umfang der erlaubten Änderungen.
Anwendungs- und Abnahmedossier für Hersteller von Maschinen zum Einsetzen von Kontaktstiften
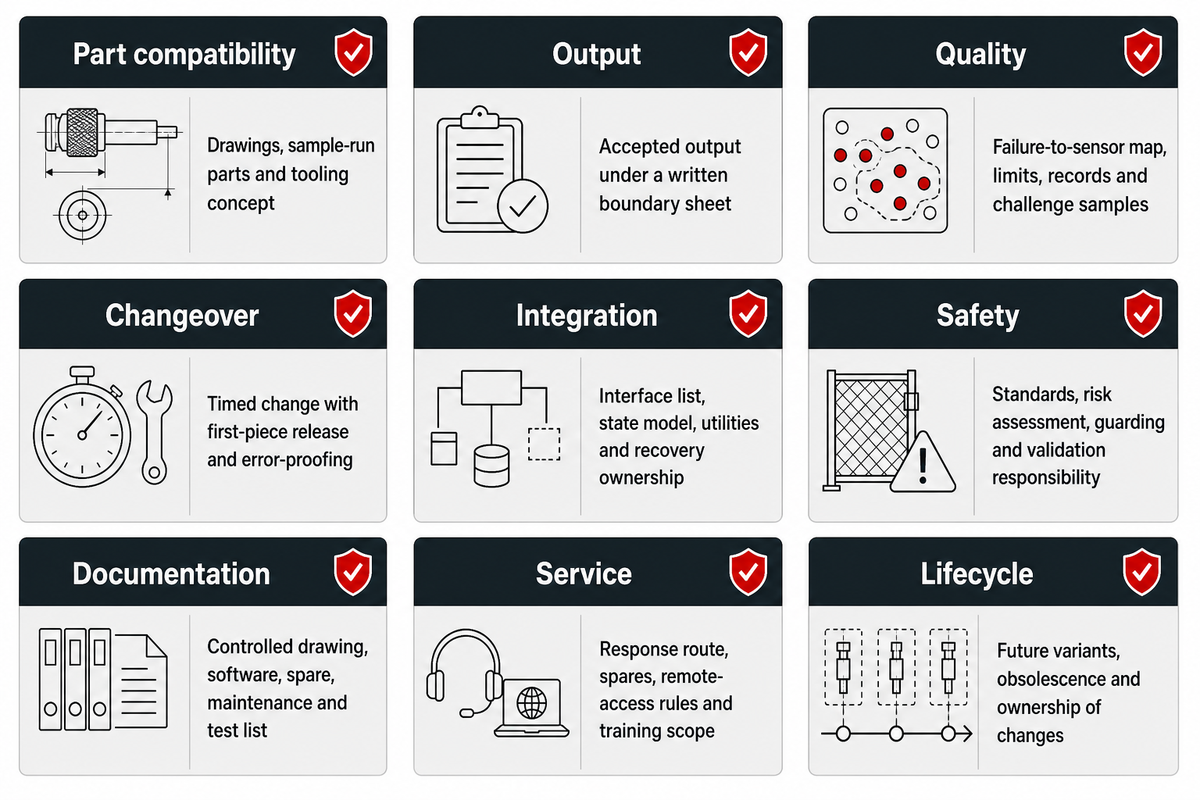
Vertrauenswürdige Lieferanten können erklären, wie eine Anforderung in ein Konzept überführt und wie dieses Konzept validiert wird. Broschüren beschreiben eine Plattform; Zeichnungen, Musterläufe, Messprotokolle und Abnahmekriterien belegen, ob sie für Ihre Anforderungen geeignet ist.
| Nachweiskategorie | Schwacher Nachweis | Aussagekräftiger Nachweis |
|---|---|---|
| Bauteilkompatibilität | „Für viele Kontaktstifte geeignet“ | Geprüfte Zeichnungen, Teile aus Musterläufen und Werkzeugkonzept |
| Ausbringung | Maximalgeschwindigkeit ohne Bedingungen | Abgenommene Ausbringung gemäß einem schriftlich vereinbarten Datenblatt zu den Durchsatzgrenzen |
| Qualität | Eine Sensorliste | Zuordnung von Fehlern zu Sensoren, Grenzwerte, Protokolle und gezielt ausgewählte Prüfmuster |
| Umrüsten | „Schnell“ oder „werkzeuglos“ | Zeitlich erfasstes Umrüsten mit Freigabe des ersten Teils und Fehlervermeidung |
| Integration | „Bereit für Ihre Fertigungslinie“ | Schnittstellenliste, Zustandsmodell, Medienversorgung und Zuständigkeit für den Wiederanlauf |
| Sicherheit | Ein allgemeines Konformitätslogo | Anwendbare Normen, Risikobeurteilung, Schutzkonzept und Zuständigkeit für die Validierung |
| Dokumentation | „Betriebsanleitung enthalten“ | Liste freigegebener Zeichnungen, Software, Ersatzteile, Wartungs- und Prüfdokumente |
| Service | „Weltweiter Support“ | Benannter Kontaktweg für Anfragen, Ersatzteilliste, Regeln für Fernzugriff und Schulungsumfang |
| Lebenszyklus | Nur eine Garantiezeit | Prozess für künftige Varianten, Vorgehen bei Abkündigungen und Zuständigkeit für Änderungen |
Bewerten Sie die Nachweise anhand der jeweiligen Aussage, Vorführung, Messung oder Abnahmekriterien. Eine Aussage kann in die Bewertung einfließen, eine Vorführung den Fokus eingrenzen, ein geprüftes Muster die Entscheidung stützen und ein unterzeichnetes Abnahmekriterium den Kauf absichern.
Eine lange Patentliste oder das Logo eines bekannten Kunden rechtfertigt keine vergebenen Punkte. Zertifikate für Qualitätsmanagementsysteme und ähnliche Unterlagen können Hinweise liefern. Ohne anwendungsspezifische Daten helfen sie jedoch nicht, Abnahmekriterien für einen Kontaktstift und ein Gehäuse festzulegen.
Qualität, Rückverfolgbarkeit und Abnahme vor der Bestellung festlegen
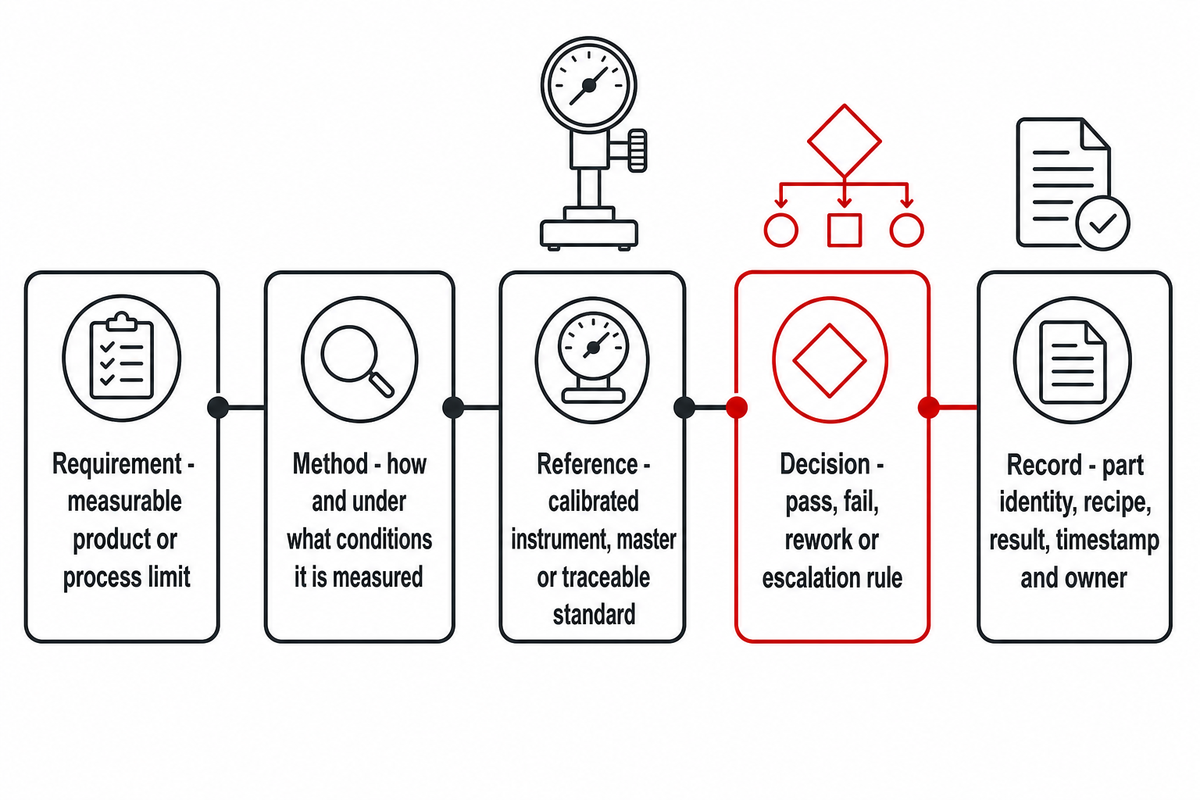
Die Abnahmekriterien sollten vor der Bestellung festgelegt werden. Dazu gehören Sensortypen, Datenstruktur, Stichprobenumfang und Prüfdauer. Wird „korrekt eingesetzt“ erst nach dem Bau der Maschine definiert, können sowohl Käufer als auch Hersteller ihre Prüfung bestehen und trotzdem unterschiedlicher Meinung sein.
Nachweiskette für die Abnahme
- Anforderung: messbare Grenze für das Produkt oder den Prozess.
- Verfahren: wie und unter welchen Bedingungen das Merkmal gemessen wird.
- Referenz: das kalibrierte Messgerät, der Normalwert oder die rückführbare Norm.
- Entscheidung: Regel für Annahme, Ausschuss, Nacharbeit oder Eskalation.
- Protokoll: Teileidentität, Maschinenrezept, Ergebnis, Zeitstempel und zuständige Person.
Die Leitlinie des NIST zur metrologischen Rückführbarkeit erläutert, warum eine lückenlose Kalibrierkette zu festgelegten Referenzen erforderlich ist. Fragen Sie bei der Beschaffung konkret, was mit welchem Messgerät und anhand welcher Grenze gemessen wurde und wie sich das Protokoll der jeweiligen Fertigungscharge oder dem einzelnen Teil zuordnen lässt.
Sicherheitsnachweise hängen außerdem von der endgültigen Konfiguration und dem jeweiligen Rechtsraum ab. ISO 10218-2:2025 behandelt Anwendungen und Zellen mit Industrierobotern, während ISO 12100 allgemeine Grundsätze zur Risikobeurteilung und Risikominderung vorgibt. Keine der beiden Normreferenzen belegt die Konformität einer geplanten Maschine.
Eine praxisgerechte Anfrage für die Steckverbindermontage erstellen
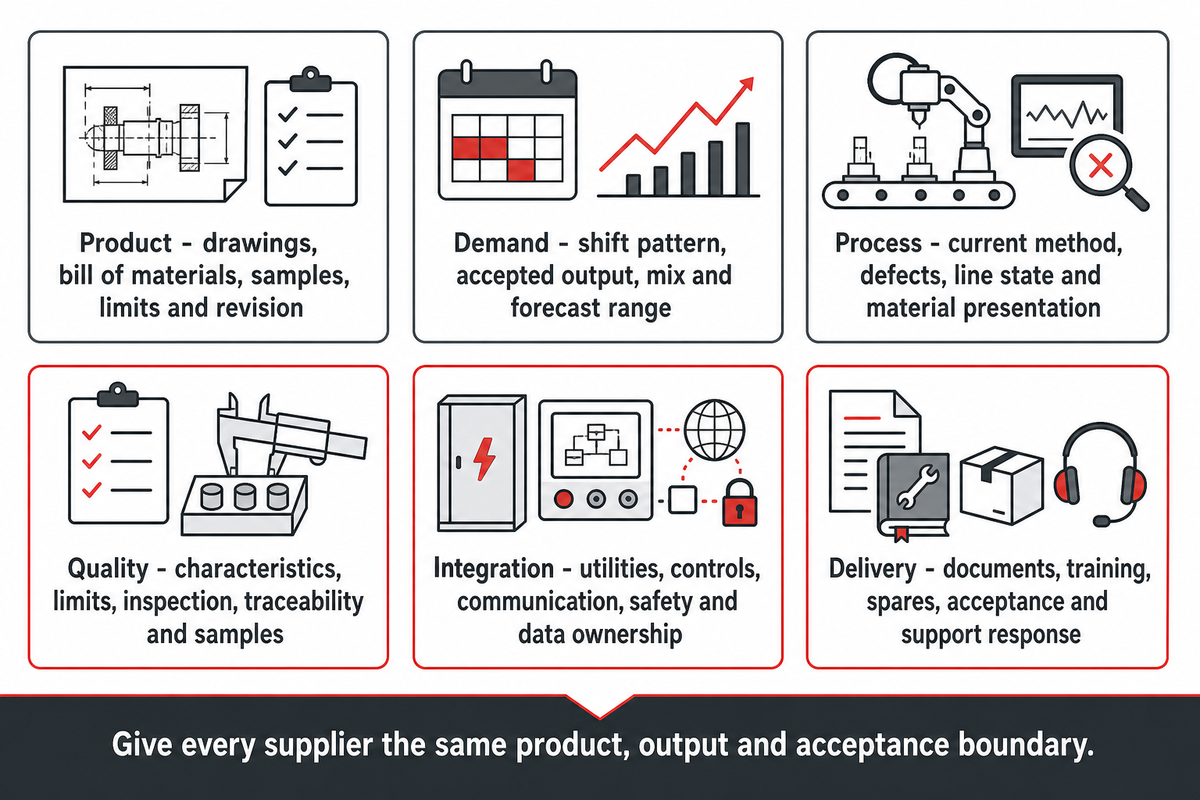
Aussagekräftige Angebotsanfragen für Roboterintegrationssysteme oder Zellen zum Einsetzen von Kontaktstiften lassen weniger Interpretationsspielraum. Sie geben allen Lieferanten dieselben Produkt-, Ausbringungs- und Abnahmekriterien vor, sodass Unterschiede im Leistungsumfang vor dem Preisvergleich sichtbar werden.
| Bereich | Angaben |
|---|---|
| Produkt | Freigegebene Zeichnungen, Stückliste, Muster, Grenzwerte für das Erscheinungsbild und Revisionsstand |
| Bedarf | Schichtmodell, angestrebte Gutteilausbringung, Produktmix und Prognosebereich |
| Prozess | Aktuelles Verfahren, bekannte Fehler, Zustand vor- und nachgelagerter Prozesse sowie Materialbereitstellung |
| Qualität | Kritische Merkmale, Grenzwerte, Prüfverfahren, Rückverfolgbarkeit und Stichprobenplan |
| Integration | Medienversorgung, Steuerungen, Kommunikation, Sicherheitsgrenzen, Layout und Datenverantwortung |
| Lieferung | Dokumentation, Schulung, Ersatzteile, Werks- und Standortabnahme sowie Reaktionszeit des Supports |
Bitten Sie die Lieferanten, neben dem angebotenen Leistungsumfang auch ihre Annahmen und Ausschlüsse aufzuführen. Ein niedriges Angebot kann Zuführgeräte, Vorrichtungen, Prüfung, Integration in die Fertigungslinie, Inbetriebnahme im Ausland und die Prozessvalidierung ausschließen, obwohl andere Lieferanten diese Leistungen einschließen.
Legen Sie außerdem fest, wer für die Bereitstellung von Mustern und für Zeichnungsänderungen verantwortlich ist. Wird eine Maschine mit einem frühen Muster validiert, kann daraus ein anderes Projekt werden, wenn sich vor der Installation die Beschichtung der Kontaktstifte, das Gehäuseharz, die Kavitätsgeometrie oder die Verpackung ändert.
Kostentreiber ohne einen pauschalen Preis zu erfinden
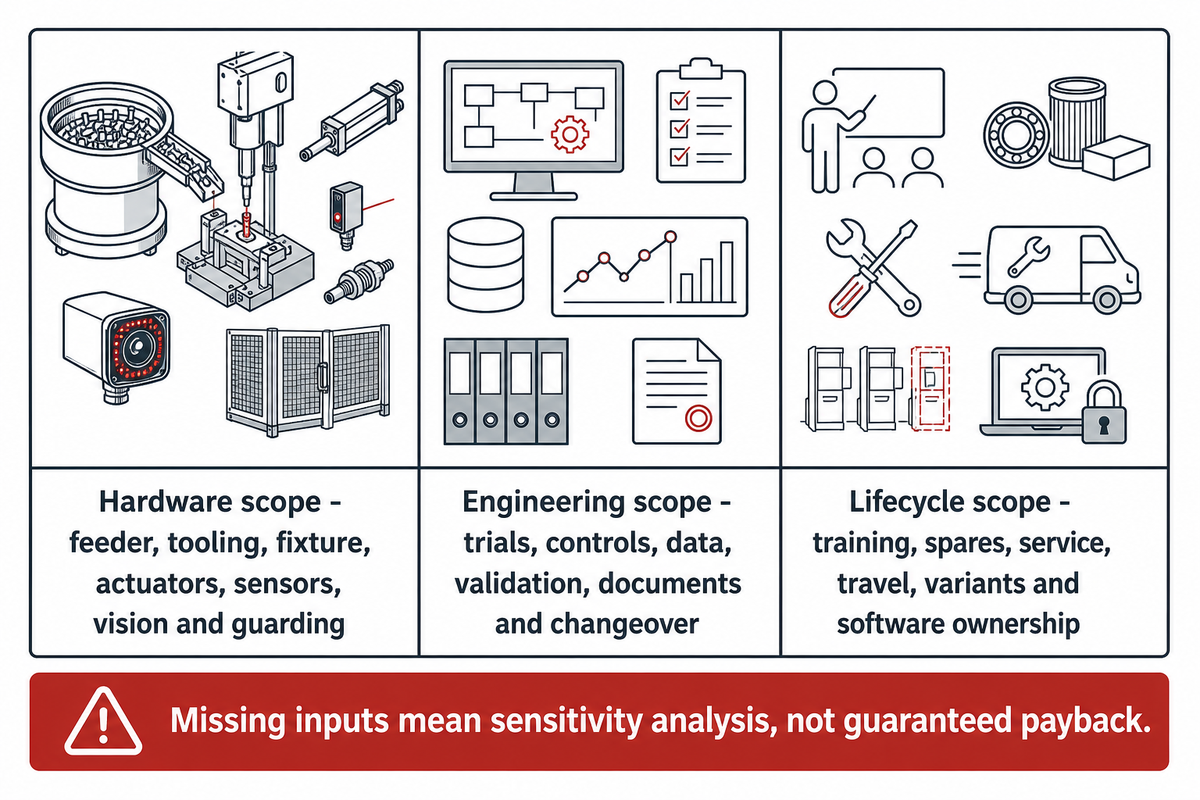
Für ein kundenspezifisches System zum Einsetzen von Kontaktstiften gibt es keine sachliche Grundlage für einen einheitlichen Preis, denn die Kosten richten sich nach dem Leistungsumfang. Die Komplexität der Zuführung, die Anzahl der Produktfamilien, geplante Vorrichtungen, Bewegungsachsen, Prüfung, Rückverfolgbarkeit, Schutzeinrichtungen, Integration in die Fertigungslinie, Dokumentation, Arbeiten am Standort und Ersatzwerkzeuge beeinflussen die Gesamtlösung.
Umfang der Hardware
Zuführgerät, Werkzeuge, Vorrichtung, Aktuatoren, Sensoren, Bildverarbeitung und Schutzeinrichtungen.
Umfang der Entwicklungsarbeiten
Bauteilversuche, Steuerungen, Daten, Validierung, Dokumentation und Umrüstkonzept.
Lebenszyklusumfang
Schulung, Ersatzteile, Service, Reisen, künftige Varianten und Softwareverantwortung.
Vergleichen Sie nicht nur die Preise, sondern den gesamten vereinbarten Leistungsumfang. Berücksichtigen Sie im selben Vertrag Optionen, Ausschlüsse, Lizenzen, Verschleißwerkzeuge, Reisekosten und künftige Wechselteile.
Für ein Modell zur Berechnung der Kapitalrendite (ROI) benötigen Sie Angaben zu Gutteilausbringung, Lohnkosten einschließlich Lohnnebenkosten, Fehlern und Nacharbeit, geplanter Auslastung, Wartungsaufwand und Umrüstverlusten. Fehlen Angaben zu einzelnen Faktoren, sollten Sie statt einer garantierten Amortisationszeit eine Sensitivitätsspanne berechnen.
Warnsignal bei den Kosten: Ein Lieferant nennt eine Amortisationszeit, bevor er den Ausgangsprozess, die Definition der Gutteilausbringung und den enthaltenen Leistungsumfang dokumentiert hat.
Welche Rolle ZEUEE bei einem Automatisierungsprojekt für Steckverbinder spielt
ZEUEE ist Herausgeber dieses Leitfadens und potenzieller Lieferant. Daher sollten Unternehmensangaben als Informationen aus erster Hand gelesen werden. Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. gibt an, 2005 gegründet worden zu sein und Anlagen für die industrielle Automatisierung zu entwickeln, herzustellen und zu verkaufen.
Angaben aus dem Unternehmensprofil von ZEUEE
- 20.000 Quadratmeter große Fertigungsstätte in Taihe, Jiangxi
- Mehr als 120 Beschäftigte
- Laut Unternehmensprofil mehr als 150 Patente im Bereich Forschung und Entwicklung
- Laut Unternehmensprofil nach ISO 9001:2015 zertifiziert
- Laut Unternehmensprofil Kunden in mehr als 30 Ländern und Regionen.
- Schwerpunkt auf kundenspezifischer Automatisierung für ganze Fabriken
Diese Angaben geben Hinweise zur Unternehmensgröße und zur Erfahrung mit Automatisierung, ersetzen aber keine technische Prüfung für das konkrete Bauteil. Im nächsten Schritt erhält ZEUEE Ihre Zeichnungen, Muster, Grenzen für die Ausbringung, Prüfanforderungen und Integrationsbedingungen, um den vorgeschlagenen Prozess anhand derselben Nachweismatrix wie bei anderen Lieferanten zu bewerten.
Für den Produktweg können Sie die verfügbaren Varianten der Einsetzmaschine anhand Ihrer Bauteilzeichnung prüfen oder Ihre Anwendungsbeschreibung mit Kontaktstiftzeichnung, Gehäusetoleranz und angestrebter Ausbringung senden, um die Eignung zu besprechen. Produktspezifische Werte und Angaben zur Konfiguration sollten auf dieser Seite und im Projektangebot geprüft werden.
Das Auswahlverfahren mit 5 Prüfpunkten für Hersteller
Wenden Sie die 5 Prüfpunkte der Reihe nach an. Ein Lieferant, der an einem frühen Prüfpunkt scheitert, sollte nicht durch einen niedrigen Preis oder ein professionell produziertes Werksvideo wieder ins Rennen kommen.
- 1Geometrie: Hat der Lieferant freigegebene Zeichnungen und repräsentative Muster geprüft?
- 2Prozess: Deckt das Konzept Zuführung, Positionierung, Einsetzen, Prüfung und Wiederanlauf ab?
- 3 Nachweise: Sind Angaben zu Ausbringung, Qualität und Umrüsten an messbare Bedingungen geknüpft?
- 4 Integration: Sind Medienversorgung, Schnittstellen, Sicherheit, Daten, Dokumentation und Zuständigkeiten festgelegt?
- 5 Lebenszyklus: Sind Schulung, Ersatzteile, Reaktionszeit des Supports und künftige Varianten kommerziell klar geregelt?
Der beste Kandidat ist nicht zwangsläufig der mit dem höchsten Automatisierungsgrad. Es ist derjenige, dessen Leistungsumfang kritische Risiken mit Nachweisen abdeckt, die Ihr Team bei Werksabnahme, Standortabnahme und Übergabe an die Fertigung reproduzieren kann.
FAQ: Hersteller von Maschinen zum Einsetzen von Kontaktstiften
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren









