Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de pruebas de aceptación en fábrica (FAT) y validación de líneas de ensamble de conectores ópticos

Aceptación en fábrica • concordancia de medición • trazabilidad
Las líneas de ensamble de conectores ópticos no deberían aprobar las pruebas de aceptación en fábrica solo porque producen unos cuantos conectores aceptables mientras alguien supervisa la línea. Una línea de ensamble de conectores ópticos es un sistema de producción integrado que prepara, ensambla, inspecciona, prueba, identifica y registra variantes definidas de conectores de fibra óptica con recetas controladas. La evidencia satisfactoria de las pruebas de aceptación en fábrica (FAT) debe demostrar que el alcance acordado, los métodos de medición, las muestras de desafío, las respuestas ante situaciones inusuales, los cambios de formato, los registros y las condiciones de liberación están alineados.
En resumen: defina qué se construirá y cómo se evaluará; correlacione los sistemas de medición del comprador y el proveedor; someta a prueba muestras nominales, de límite y con defectos conocidos; presencie el cambio de formato y la recuperación ante fallas; recupere la genealogía completa de un conector; y registre qué demostró la FAT y qué no. Las nueve verificaciones de esta guía son un marco para planificar la aceptación, no sustituyen la especificación de compra, las normas aplicables, la revisión de seguridad de la máquina, la aceptación en sitio ni la evidencia de capacidad de producción.
Las demostraciones vistosas pueden ocultar muchas indefiniciones. Los equipos pueden elegir conectores fáciles de procesar. Los cordones de referencia pueden limpiarse y estabilizarse fuera de cámara. Un operador puede reconocer una alarma sin mostrar qué unidades quedan retenidas. Los informes pueden incluir resultados, pero omitir la revisión del plano, el lote de material, la receta, la configuración de medición o la decisión de liberación que les da sentido.
Esta guía está dirigida a ingenieros de procesos, ingenieros de calidad, equipos de operaciones y compradores técnicos que necesitan prepararse para una prueba de aceptación en fábrica o presenciarla. Evita deliberadamente repetir el proceso de ensamble de conectores ópticos, descrito en detalle en el artículo de ZEUEE, proceso de ensamble de conectores de fibra óptica. Esta guía se centra en la evidencia necesaria para aceptar una línea sin convertir una prueba en fábrica en un compromiso que la línea no puede garantizar.
¿Qué puede demostrar la FAT de una línea de ensamble de conectores ópticos?
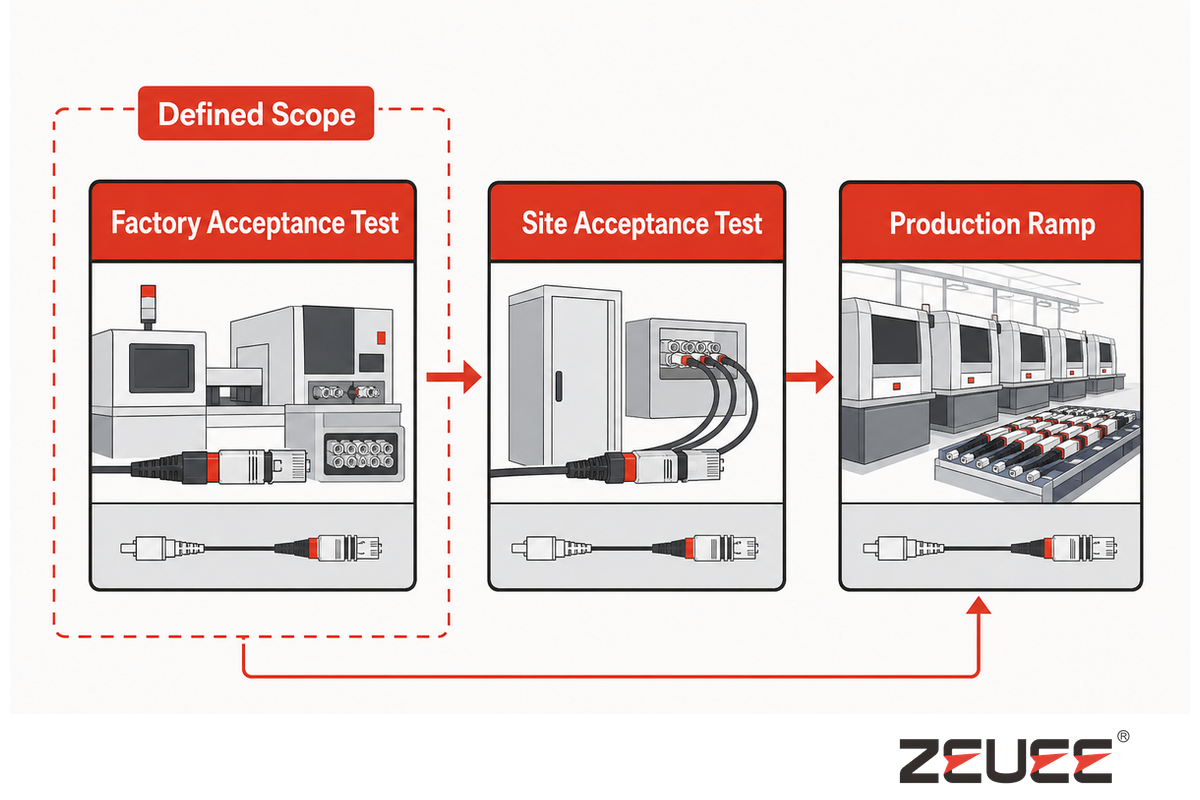
Una referencia útil es la guía de NIST sobre reglas de decisión de conformidad: la aceptación depende de la regla de decisión definida y de la incertidumbre de medición. Por lo tanto, una aprobación presenciada solo tiene validez dentro del método y las condiciones acordados. Indique ese límite en el informe antes de firmarlo.
Las pruebas de aceptación en fábrica pueden confirmar que el cliente verificó el funcionamiento de las funciones y los controles especificados en la fábrica del proveedor, bajo las condiciones acordadas. Pueden demostrar que se cargó en la línea una configuración definida de conector, que se utilizaron la receta y las herramientas acordadas, que se realizaron los ensayos necesarios, que las desviaciones siguieron la secuencia prevista, que se documentaron los registros y que los resultados presenciados cumplieron los criterios de aceptación acordados y fijados.
Esta evidencia es útil, pero es importante establecer sus límites. Una FAT no significa necesariamente que el comportamiento operativo de la línea instalada será el mismo después del envío, de la conexión a los servicios y la integración a una red, de la exposición a condiciones distintas o de un cambio de personal. Según corresponda al proyecto, estas cuestiones pertenecen a las pruebas de aceptación en sitio, las pruebas de integración en sitio o la calificación.
La evidencia limitada de una FAT no garantiza una capacidad de proceso sostenida. El manual de control de procesos de NIST distingue entre estabilidad y capacidad. La estabilidad se demuestra con suficientes observaciones a lo largo del tiempo. La capacidad no puede evaluarse hasta demostrar la estabilidad. Una corrida con muestras presenciadas y un estudio de capacidad responden preguntas distintas.
| Etapa de evidencia | Pregunta que puede responder | Qué no debe pretender demostrar |
|---|---|---|
| FAT | ¿Las funciones, los desafíos, los métodos, las respuestas y los registros definidos para la fábrica cumplieron el plan de aceptación acordado? | Desempeño de la línea instalada, capacidad sostenida o manipulación sin restricciones de variantes no probadas |
| SAT / integración en sitio | ¿El sistema instalado funciona con los servicios, las redes, los equipos anteriores y posteriores en las etapas del proceso, y los procedimientos locales? | Estabilidad estadística a largo plazo |
| Estudio de capacidad | ¿Un proceso estable funciona de forma consistente con respecto a una especificación definida? | Todos los materiales, recetas, conectores o estados de mantenimiento futuros |
| Liberación para el aumento de producción | ¿El personal, los materiales, el mantenimiento, las respuestas de calidad y la producción son lo bastante estables para pasar a la siguiente etapa de producción? | Exención permanente del control de cambios |
Indique el límite en el registro de aceptación: «FAT aprobada para estas variantes, estados de muestra, métodos, versiones de software y recetas, y condiciones presenciadas». Esta frase es más defendible que «línea validada».
¿Qué requisitos deben quedar definidos antes de la FAT?
Un ejemplo de prácticas de trabajo de la NASA mantiene por separado la verificación documentada previa al ensamble, el examen de las piezas del conector, la inspección posterior a la terminación eléctrica y las pruebas posteriores. Es un caso específico de una misión, no una norma universal para líneas de producción, pero esa separación muestra por qué un solo resultado firmado no puede abarcar implícitamente cambios en los insumos o métodos.
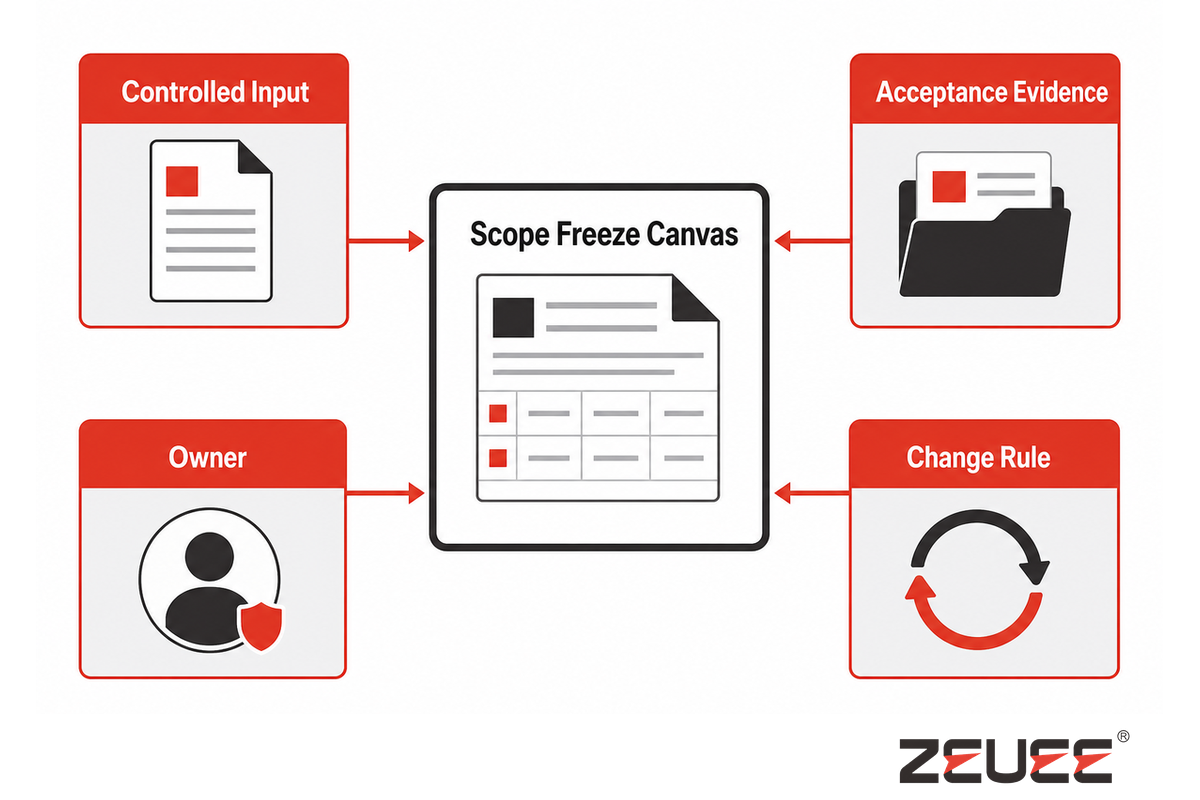
La fecha de aprobación del testigo no debería ser la primera vez que el comprador y el integrador definen qué significa «bueno». Antes de la prueba, deberían completar un documento de definición del alcance. No hace falta que sea detallado, pero debe describir, para cada requisito, el insumo controlado, la evidencia de aceptación y el responsable.
| Categoría de requisitos que se definirán | Por qué cambia la aceptación | Evidencia esperada de la FAT | Responsable |
|---|---|---|---|
| Producto, plano y revisión | Un resultado no tiene un significado estable si la definición de la configuración de montaje puede cambiar durante la prueba. | Verificación de la revisión con el registro de seguimiento de la muestra y la receta | Responsable del diseño / configuración del comprador |
| Conector e interfaz óptica | Las interfaces LC, SC, FC, MPO y otras no son alcances de validación intercambiables. | Matriz de variantes aprobadas y lista de piezas de cambio | Ingeniería de producto y procesos |
| Construcción de la fibra y el cable | El modo de fibra, la geometría, el recubrimiento, el búfer, el elemento de refuerzo y el diseño del cable afectan la manipulación y la medición. | Identidad del material al ingresar a la línea y vínculo con el registro | Calidad del comprador y responsable de procesos del proveedor |
| Materiales e instrucciones del proceso | El sistema adhesivo, la vida útil, la preparación, las instrucciones de curado, la especificación de pulido y la autorización para retrabajo definen los límites del proceso. | Verificación de instrucciones y versión aprobadas, y de lote y fecha de vencimiento | Ingeniería de procesos |
| Métodos de inspección y pruebas ópticas | El mismo límite numérico puede producir distintas decisiones según la referencia, la longitud de onda, las condiciones de limpieza o los algoritmos utilizados. | Tarjeta de concordancia de medición firmada | Responsables de calidad / metrología |
| Muestras y conjunto de defectos | Las piezas buenas dentro de los valores nominales, por sí solas, no ponen a prueba la detección ni la respuesta. | Matriz de muestras de límite con muestras serializadas | Calidad del comprador y del proveedor |
| Trazabilidad y propiedad de los datos | Los registros de aprobación son débiles cuando no pueden vincularse con el material, el proceso, la inspección, el retrabajo y el estado de liberación. | Mapa de campos, regla de retención, exportación y prueba de recuperación | Responsables de calidad y sistemas de datos |
| Seguridad e interfaces | El resguardo, el aislamiento controlado de energía, la exposición a fuentes ópticas, los servicios, las redes y las señales de enlace entre equipos pueden tener requisitos de aceptación independientes. | Expediente de seguridad aplicable y lista de desafíos de interfaz | Responsables de seguridad de máquinas e integración |
No defina solo los nombres de los conectores. Afirmar que una línea «admite LC y SC» todavía deja por definir el cable y la fibra, la construcción, el herramental, la férula y la interfaz, la referencia óptica, el empaque, el etiquetado y la evidencia del cambio de formato. Cada familia aprobada como alcance validado debe considerarse un alcance definido, no una prueba de que la línea admitirá cualquier carcasa, férula, material o cable que se presente en el futuro.
Defina también quién puede cambiar un requisito y qué ocurre después de un cambio. Si se compila un método de prueba, una receta, un dispositivo, una regla de software o un plano después de que comienza la FAT, registre qué verificaciones deben repetirse. De lo contrario, el equipo puede terminar con un informe impecable para una configuración que ya no existe.
Las etiquetas de compra pueden ampliar este alcance. Una máquina de ensamble de conectores de mesa, un equipo modular de ensamble de conectores y una línea de producción integrada de ensamble automatizado pueden incluir tareas diferentes. Identifique los componentes de fibra óptica, los conectores y los ensambles de cables de la combinación real de modelos y variantes. Por ejemplo, un conector de fibra LC y una variante SC requieren herramental, interfaces y evidencia presenciada de cambio de formato propios y controlados. Después, describa si el alcance suministrado incluye la dosificación de epoxi, el curado de epoxi, el pulido, la inspección por visión artificial, el desplazamiento del vértice, las pruebas ópticas, el etiquetado y el empaque. Solo entonces podrán compararse la tasa de producción y los criterios de aceptación del control de calidad.
¿Cómo establecer la concordancia de medición antes de la aceptación?
Las discrepancias de medición suelen confundirse con fallas de la línea o descartarse como «variación normal». Correlacione ambos sistemas de medición antes de la corrida presenciada. Ambas reacciones son prematuras. Antes de evaluar los conectores, el comprador y el proveedor deberían acordar qué medir.
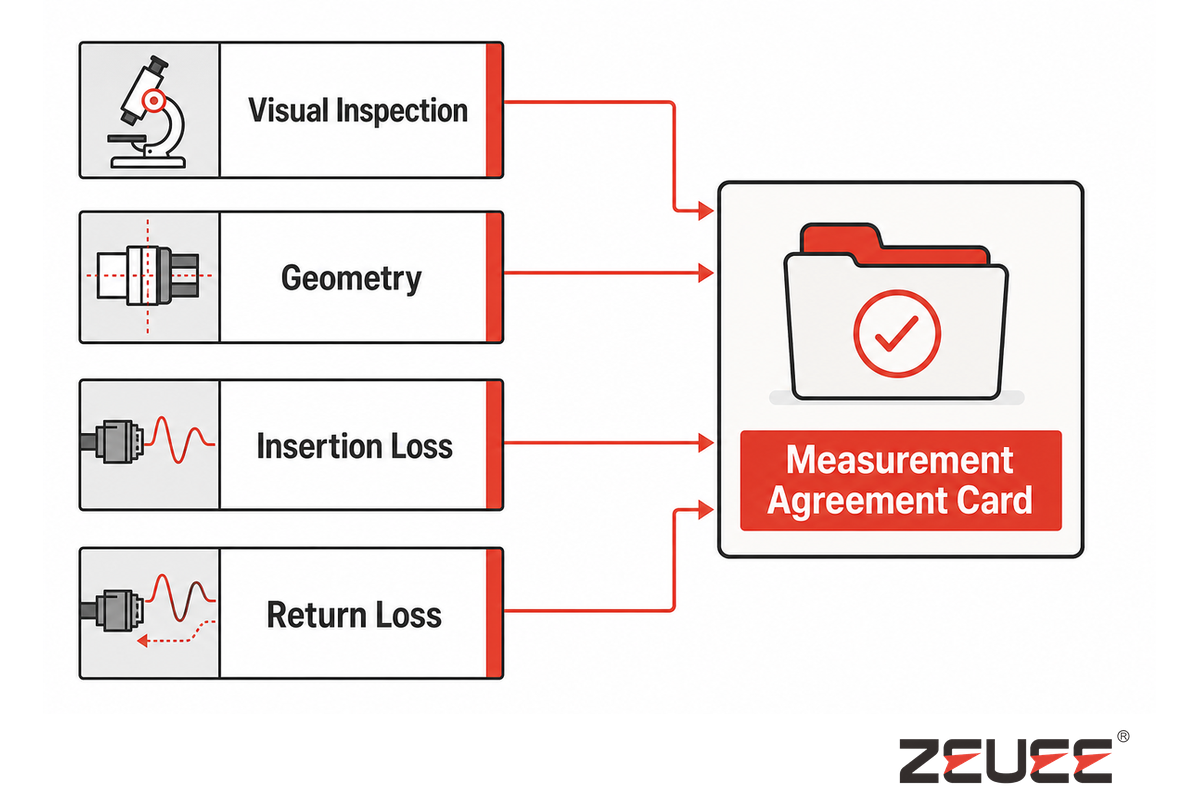
Mantenga separadas cuatro categorías de evidencia:
- La inspección visual de la cara del extremo clasifica la contaminación, los rayones y otras condiciones observadas de acuerdo con una regla de inspección definida.
- La geometría interferométrica evalúa los parámetros geométricos especificados de la férula y la cara del extremo mediante una definición de análisis acordada.
- La pérdida de inserción mide la potencia que se pierde al final del enlace debido a la conexión de la fibra, las condiciones de lanzamiento de la fibra, la longitud de onda de la luz y las condiciones de referencia de la conexión.
- La pérdida de retorno mide la potencia óptica reflejada bajo condiciones especificadas y en un estado determinado de la conexión.
El alcance de IEC 61300-3-35:2022 resulta especialmente útil en este caso. Indica que la inspección visual es adicional y no sustituye la medición de atenuación, pérdida de retorno ni parámetros de la cara del extremo. También indica que un conector no puede rechazarse únicamente por fallar una inspección visual; su desempeño óptico especificado determina si puede utilizarse. Esto no anula los requisitos cosméticos o de mano de obra del cliente. Evita presentar una regla visual como prueba de todas las propiedades ópticas.
La referencia de pruebas de FOA explica la pérdida de inserción como la diferencia de potencia medida a través de una conexión acoplada y analiza las referencias conocidas como buenas, la fibra y la longitud de onda pertinentes, las condiciones de lanzamiento y los conectores de referencia limpios. Por separado, las guías de inspección distinguen la inspección de manufactura para detectar defectos de pulido o terminación eléctrica de la inspección en campo para detectar suciedad y daños. Ni siquiera una tapa antipolvo garantiza que la cara del extremo esté limpia.
Tarjeta de concordancia de medición
Para cada medición, indique el instrumento y la versión del software; el método aplicable y su versión; el artefacto o cordón de referencia; la fibra y la longitud de onda; las condiciones de lanzamiento, acoplamiento, limpieza y entorno; la incertidumbre; el resultado de la muestra de correlación; las unidades numéricas y el redondeo; el límite; la banda de guarda u otra regla de decisión para resultados límite; la autorización para repetir la prueba; el registro original conservado; y quién resuelve las discrepancias.
La etiqueta de calibración no es toda la respuesta. La guía de NIST sobre trazabilidad metrológica señala que la trazabilidad por sí sola no garantiza que la medición sea adecuada para el propósito y que debe considerarse la incertidumbre de medición. El trabajo de NIST sobre reglas de decisión de conformidad va un paso más allá: la incertidumbre y la regla de decisión afectan la aceptación y el rechazo falsos. Si un resultado está cerca de un límite, «la pantalla indica aprobación» no constituye un acuerdo completo.
Realice pruebas de correlación con muestras antes de la secuencia oficial de aprobación o rechazo. Utilice los mismos conectores serializados en ambos sistemas, asegúrese de que hayan pasado por el mismo historial de limpieza y acoplamiento, compare los resultados y acuerde qué hacer si los sistemas discrepan. Una comparación interlaboratorio de NIST sobre mediciones de geometría de caras de extremo informó diferencias sistemáticas y aleatorias entre los métodos de medición utilizados. El propósito no es tomar prestados sus valores antiguos, sino hacer visible la concordancia de medición.
¿Qué muestras debería poner a prueba la FAT?
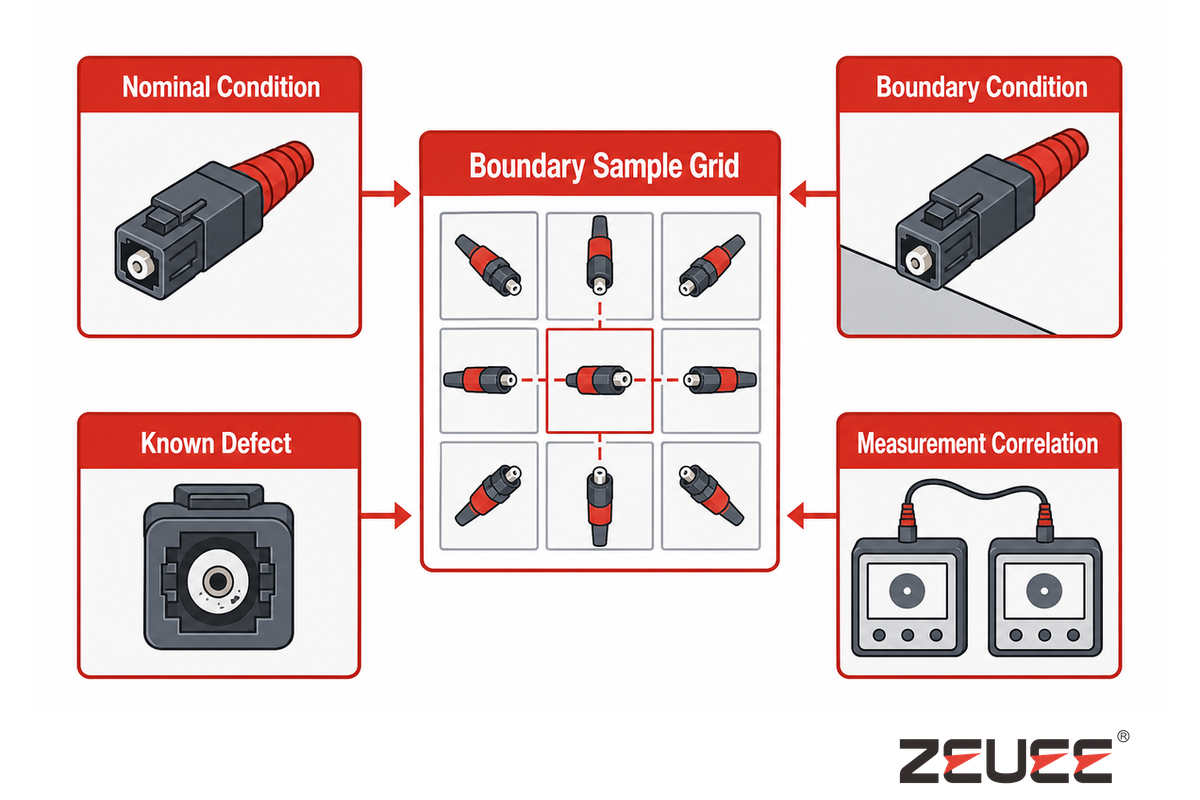
El trabajo de NIST sobre evaluación de la conformidad también explica por qué debe establecerse por escrito una regla para los resultados cercanos al límite antes de la corrida. Las muestras de límite revelan cómo se comporta esa regla; no autorizan al equipo a inventar un límite después de ver los datos. Defina el resultado esperado antes de la prueba.
Si todas las muestras están limpias, dentro de los valores nominales, preseleccionadas y provienen de un solo lote de material, la FAT verifica principalmente que puede ejecutarse el caso más sencillo. Cree una matriz de muestras de límite que abarque el rango de ingeniería e incluya los escenarios de detección y respuesta que el equipo debe observar.
| Dimensión de la matriz | Desafío de ejemplo | Qué observar |
|---|---|---|
| Familia de conectores e interfaz | Cada familia incluida en el contrato; no una variante descrita verbalmente como «similar» | Herramental, receta, perfil de inspección, método de prueba e identidad del registro correctos |
| Construcción de fibra y cable | Construcciones monomodo/multimodo o de cable incluidas en el contrato | Reconocimiento del material, alcance de manipulación y condiciones de prueba correctas |
| Estado del material | Un lote distinto aprobado; cerca de un límite interno definido, cuando sea seguro | Verificaciones de lote y vencimiento, y respuesta ante material no identificado o no válido |
| Condición dimensional | Componentes nominales y componentes de límite acordados | Alimentación, dispositivo, detección, disposición y evidencia conservada |
| Condición de la cara del extremo | Imágenes o muestras controladas limpias, contaminadas y con defectos documentados | Consistencia de clasificación y respuesta correcta |
| Estado del retrabajo | Ejemplos de retrabajo permitido y prohibido | Autorización, ruta, conservación del historial y regla para repetir la prueba |
| Variante de etiqueta/empaque | Cada regla de etiquetado o empaque incluida en el contrato | Identidad correcta y prevención de liberaciones mezcladas |
| Estado del sistema de medición | Muestras de correlación serializadas verificadas en los sistemas del comprador y del proveedor | Condiciones de referencia acordadas, tratamiento de incertidumbre y respuesta ante discrepancias |
Para poner a prueba la detección y la respuesta, utilice un conjunto seguro de muestras con defectos conocidos, serializadas, fotografiadas, aprobadas y aisladas. No debe usarse para crear deliberadamente defectos que afecten el herramental de producción o invaliden los resultados posteriores.
La matriz de ingeniería, por sí sola, no es un plan de muestreo de aceptación. Si el contrato utiliza muestreo estadístico, defina por separado el lote, la independencia y representatividad de las muestras, el tamaño de la muestra, el número de aceptación y el riesgo del productor y del comprador. No se pueden usar más muestras aleatorias para compensar la falta de casos de límite. Los conjuntos de límite no sustituyen evidencia estadística válida cuando se exige aceptación estadística. Los dos enfoques son distintos y pueden coexistir.
Regla útil para el registro: cada muestra de desafío debe tener un estado esperado antes de llegar a la línea. Si el resultado esperado se escribe después de que responde el sistema, la evaluación de la prueba puede ajustarse inconscientemente al resultado.
¿Qué debe demostrarse a lo largo del proceso sin repetir la lista de estaciones?
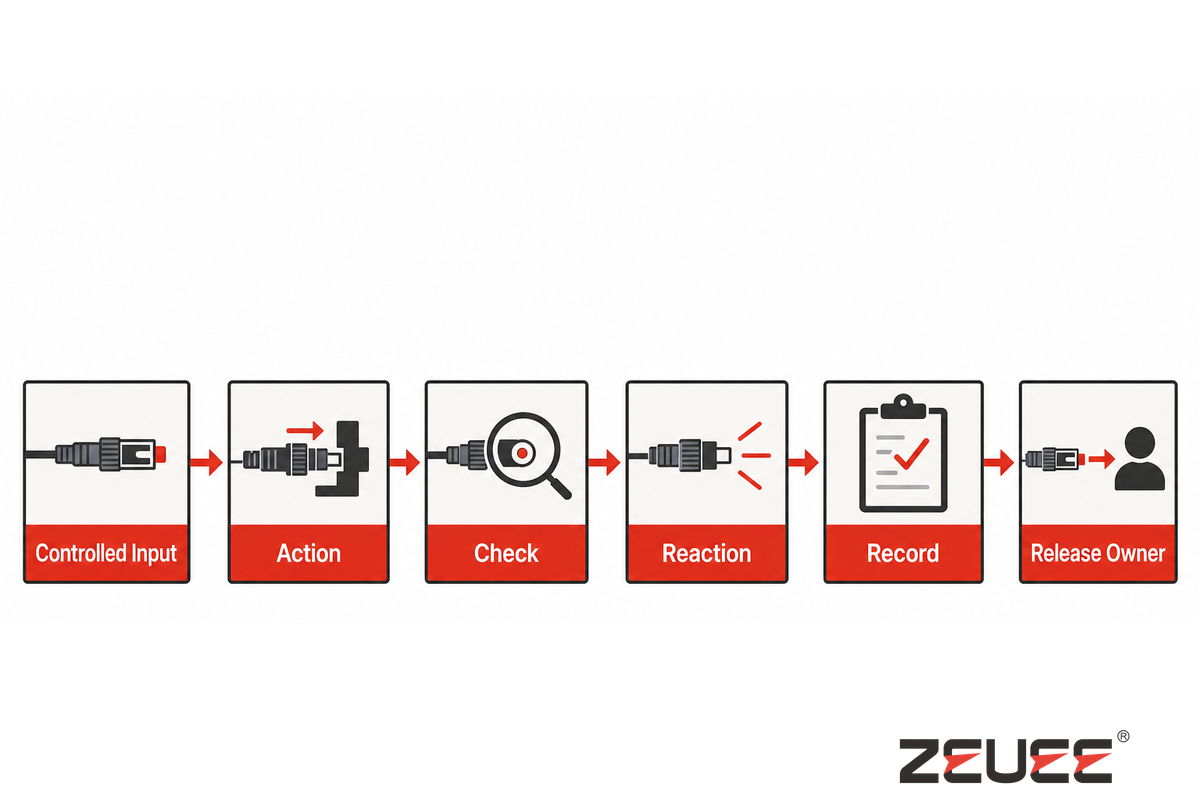
En lugar de repasar cada etapa otra vez, evalúe cada familia de requisitos con la misma cadena de evidencia: así se vinculan las muestras de límite de la sección anterior con los controles del proceso, las respuestas, los registros y los responsables de liberación, sin pretender que una lista de estaciones constituye una prueba.
insumo controlado → acción o transformación → verificación/medición → respuesta → registro → responsable de liberación
Esta estructura deja en evidencia las limitaciones de una lista de estaciones. Aunque un escáner de materiales pueda identificar un lote aprobado, la FAT debe demostrar qué ocurre cuando el lote es desconocido, está vencido o corresponde al producto incorrecto. Una estación de inspección puede detectar una condición de la cara del extremo; sin embargo, la prueba debe determinar si el conector queda retenido, se revisa, se autoriza para retrabajo o se desecha. Aunque una base de datos pueda almacenar una imagen, el equipo debe demostrar que la imagen está vinculada con el conector correcto y la decisión de liberación.
Un documento de prácticas de trabajo de la NASA específico para una misión ofrece un ejemplo esclarecedor de separación de evidencias: trata la verificación documentada previa al ensamble, el examen de las piezas del conector, la inspección posterior a la terminación eléctrica y las pruebas posteriores como actividades independientes. No es una norma universal para líneas de producción y este artículo no la presenta como tal. La idea útil es que una verificación previa, una inspección posterior al proceso y una prueba funcional no se sustituyen entre sí.
Aplique la cadena a estas familias de requisitos:
- Configuración: revisión del producto, familia de conectores, material aprobado, herramental, receta y regla de software.
- Evidencia del proceso: parámetros reales frente a los aprobados, tiempos, identidad del dispositivo y estado de mantenimiento, cuando corresponda.
- Inspección: identidad de la imagen o muestra, perfil y revisión, resultado, ruta de revisión y disposición.
- Prueba óptica: método, referencias, condiciones, resultado original, regla de decisión y vínculo con el registro.
- Control de excepciones: motivo de la retención, unidades afectadas, autoridad, ruta de retrabajo, repetición de pruebas y estado final.
- Liberación: quién está autorizado a liberar qué, con base en qué registros y cómo se retienen las unidades mezcladas o incompletas.
Esta parte de la FAT se considera satisfecha cuando el equipo puede rastrear cada requisito desde el insumo hasta la disposición final sin depender de la memoria. Si un operador tiene que decir «Por lo general, sabemos de qué lote era», el control puede funcionar por costumbre, pero no hay evidencia documentada.
¿Cómo se debe poner a prueba el cambio de formato?
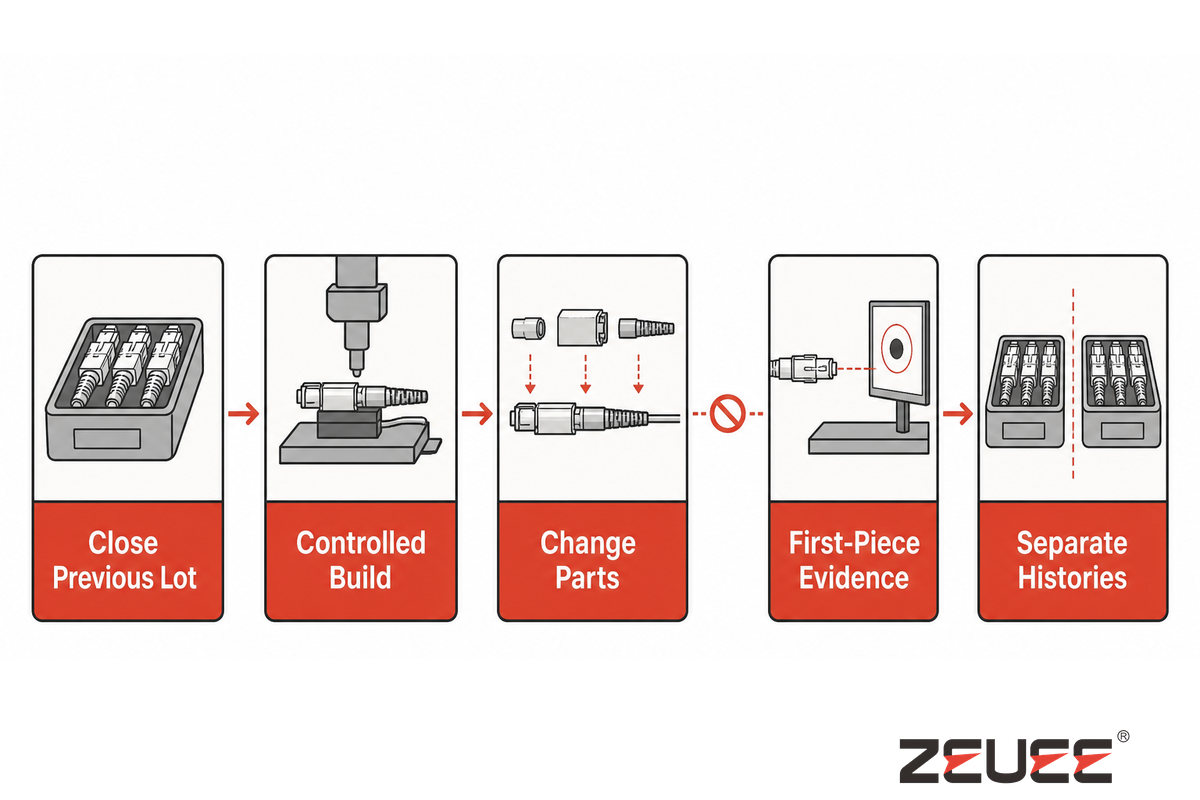
El principio de separación de evidencia de este documento de prácticas de trabajo de la NASA resulta útil aquí: la verificación previa, la inspección posterior al proceso y las pruebas posteriores siguen siendo registros distintos. Durante el cambio de formato, la nueva configuración necesita evidencia propia y vinculada, en lugar de heredar la prueba del lote anterior. Conserve ambos conjuntos de resultados.
Cambiar solo el nombre de la receta en la HMI no constituye una prueba de cambio de formato. Cambiar la familia del conector puede requerir nuevo herramental, material, inspección, referencia óptica, etiqueta, campos de datos y aprobación de la primera pieza. Por lo tanto, la FAT debería presenciar una transición completa de variante, no solo la pantalla de selección.
- Cierre el lote anterior bajo control. Cuente las unidades en proceso, resuelva cualquier material restante y complete el registro del lote.
- Seleccione la nueva configuración controlada. Cargue la revisión aprobada del producto y el plano, y demuestre que se bloquean las combinaciones no autorizadas.
- Verifique las piezas de cambio físicas. Registre los cambios de dispositivos, nidos, guías, herramientas y referencias; no confíe en la apariencia.
- Verifique el material y el método. Confirme la nueva fibra o cable, los consumibles, las instrucciones del proceso, el perfil de inspección, la configuración óptica, la etiqueta y la regla de empaque.
- Ponga a prueba la transferencia incorrecta de configuraciones anteriores. Presente de forma segura una receta anterior, un componente equivocado o un identificador desactualizado, y observe el bloqueo previsto.
- Obtenga evidencia de la primera pieza. Complete el conjunto acordado de inspecciones y pruebas, y obtenga la aprobación del responsable designado antes de liberar la producción normal.
- Recupere ambos historiales. Demuestre que no se puede confundir la última unidad de la configuración anterior con la primera unidad aceptada de la nueva.
Registre el tiempo solo después de definir las condiciones de inicio y fin. «Cambio de formato en cinco minutos» no significa nada si un equipo empieza a medir después de limpiar y preparar la línea, mientras que otro comienza con la última unidad buena y termina con la primera unidad aprobada. Si el tiempo de cambio de formato está sujeto a contrato, defina los límites, el equipo de trabajo, la disponibilidad de materiales y los pasos de aprobación.
Sobre todo, no deduzca una flexibilidad ilimitada a partir de una sola transición presenciada. La FAT respalda las variantes y transiciones que realmente incluyó su alcance. Los cambios posteriores en la férula, la carcasa, la construcción del cable, el adhesivo, el algoritmo de inspección o el método óptico pueden requerir una evaluación de cambios y una recalificación parcial.
¿Cómo probar la respuesta ante fallas, la contención y la recuperación?
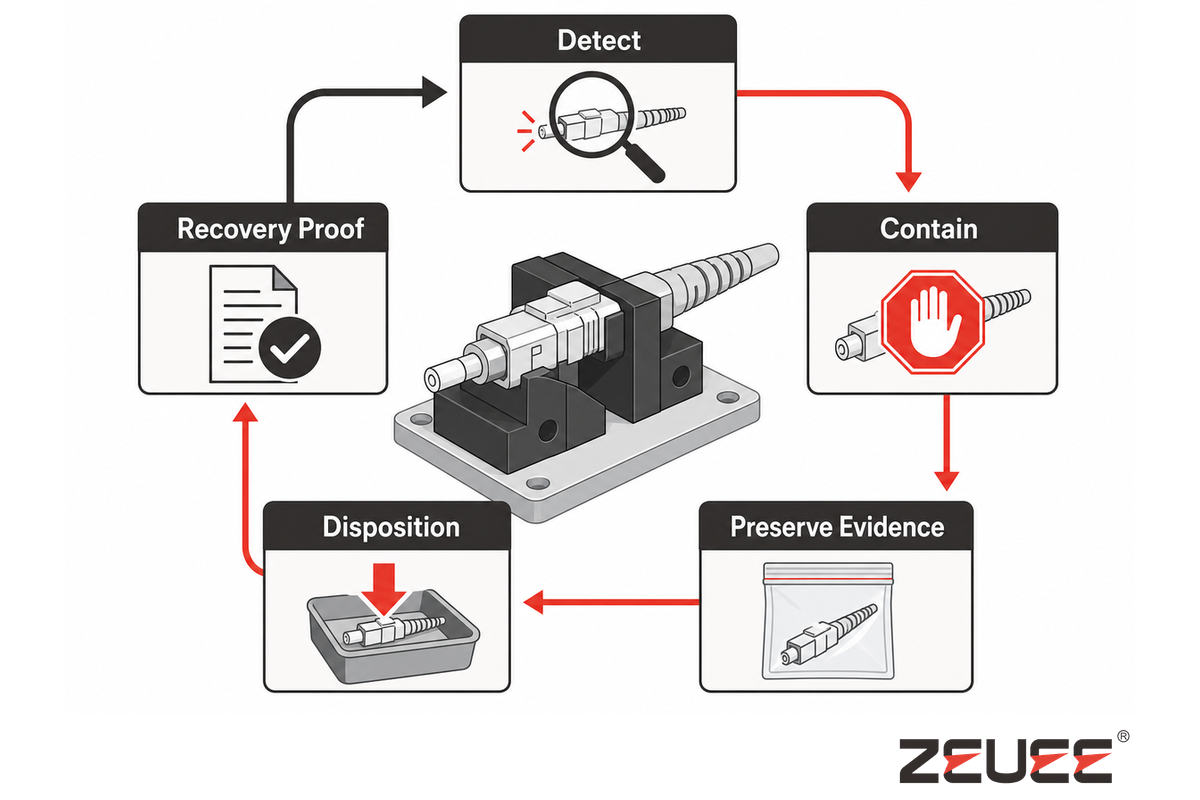
El ejemplo de prácticas de calidad de NASA trata la examinación, la inspección posterior a la terminación eléctrica y las pruebas posteriores como controles independientes que deben quedar registrados en el historial de recuperación. La misma disciplina de evidencia se aplica después de una falla: detectar una condición no sustituye la disposición, el restablecimiento del estado del proceso ni la evidencia de las nuevas pruebas.
Una alarma demuestra que se detectó algo. En las pruebas de aceptación en fábrica (FAT) debe probarse toda la cadena de respuesta controlada. La alarma no demuestra que las unidades afectadas quedaron contenidas, que se preservó su estado, que se revisó la causa, que la recuperación se controló ni que se respetó la autoridad de liberación.
Use un simulacro de detención y contención para fallas reconocidas, con ejemplos como los siguientes: material sin identificar, combinación no válida de receta y herramental, imagen faltante o rechazo de inspección, resultado óptico anormal, pérdida de conexión de datos, procesamiento interrumpido u otro caso similar en el que no se tenga certeza del estado de la unidad. No introduzca una condición insegura; use únicamente un método de simulación aprobado.
- Introduzca o simule la falla reconocida y registre su identidad.
- Compruebe la detención, el bloqueo o el desvío en el punto correcto.
- Identifique todas las unidades que podrían estar afectadas, incluido el trabajo en proceso.
- Preserve el estado de la receta, las mediciones y los eventos necesarios para la investigación.
- Aplique la ruta de revisión y disposición indicada: retrabajo, desecho, devolución, concesión u otra decisión autorizada.
- Repita las pruebas únicamente conforme a la regla aprobada y conserve el registro de la falla original.
- Restablezca el herramental, la receta, las referencias, la limpieza y la conexión de datos.
- Ejecute una prueba de verificación de recuperación y obtenga la liberación de la autoridad indicada.
Un plan de limpieza continua o de pruebas continuas de un conector no constituye una respuesta válida ante una falla. Esto puede ocultar una superficie dañada, inestabilidad en las mediciones, una referencia contaminada o un cambio en el proceso. Se debe mantener el registro, que debería incluir el resultado original, cada intervención permitida, la disposición final y el motivo por el que la unidad puede o no liberarse.
Mantenga separada la aceptación de seguridad de las máquinas. Deben probarse las guardas, los enclavamientos, el aislamiento controlado de energía, el acceso para mantenimiento, las funciones de emergencia y la exposición a fuentes ópticas conforme a la evaluación de riesgos del proyecto y al alcance de las normas aplicables. Las demostraciones generales de recuperación tras una alarma no sustituyen esas funciones. Esta guía no define sus criterios específicos.
¿Puede el equipo recuperar la genealogía de un conector?
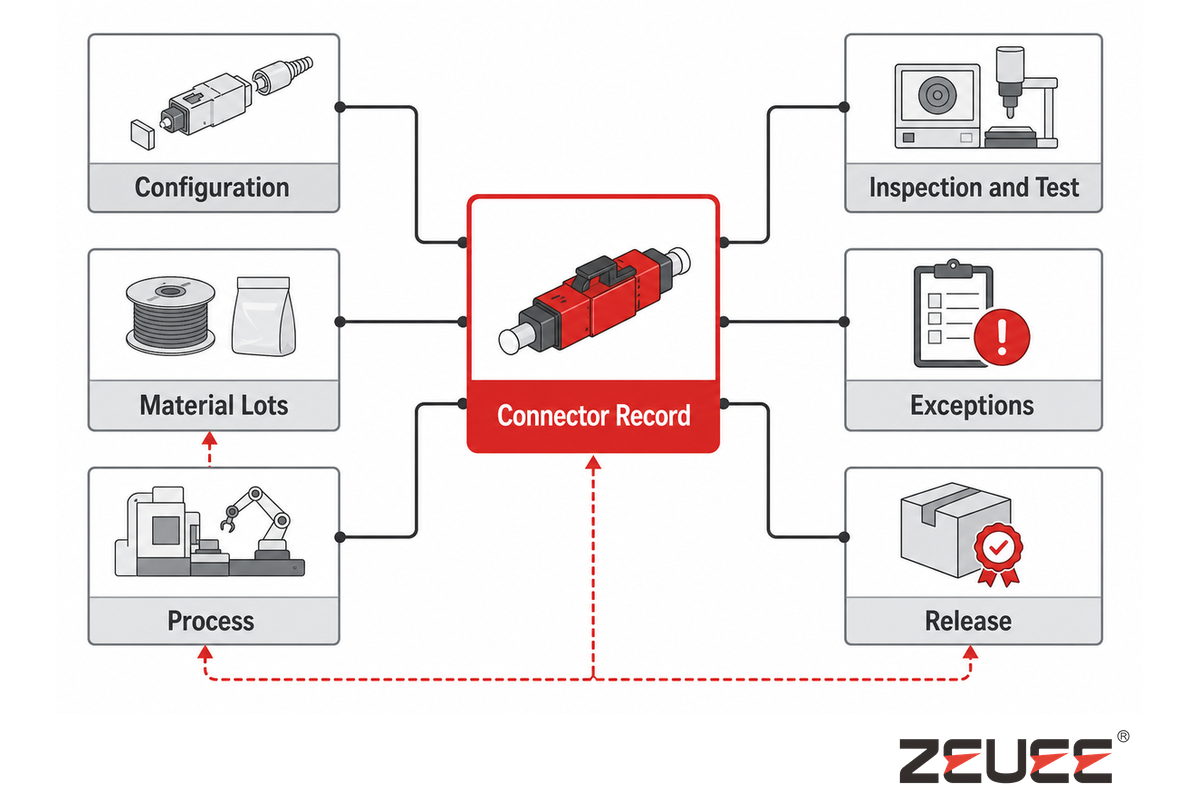
Los registros independientes de verificación, inspección y pruebas en este documento de prácticas de calidad de NASA ilustran la relación que debe conservar la genealogía. El ejemplo corresponde a una misión específica; aquí respalda el principio de vinculación de registros, no un formato de registro universal. Mantenga la vinculación en ambos sentidos y permita exportarla.
La trazabilidad es útil cuando permite responder una pregunta de contención. Un número de serie en una base de datos es apenas el punto de partida. El usuario debe poder seleccionar un conector y recuperar todos sus datos de trazabilidad para determinar si pertenece a una población sospechosa y si se liberó legítimamente.
Prueba de recuperación de genealogía en 30 minutos
Seleccione un conector aceptado, uno retrabajado y uno retenido o rechazado, sin informar al operador qué registros se solicitarán. Dé al equipo 30 minutos para preparar un paquete integrado de evidencias. Este formato es una prueba de diseño de ZEUEE, no una norma de la industria ni un compromiso de desempeño de la línea.
Cuando corresponda, el paquete debe vincular:
- el producto, los planos técnicos y la revisión de la ruta;
- los lotes de conectores, fibra/cable, adhesivos/consumibles y otros materiales controlados;
- el herramental, los dispositivos de sujeción, la receta, el perfil de inspección, el software y el método de medición;
- los registros reales del proceso y del estado que exige el plan de control;
- cuando corresponda, la imagen/clasificación de la cara terminal, el resultado geométrico, la pérdida de inserción y la pérdida de retorno;
- las alarmas, retenciones, retrabajos, nuevas pruebas, desviaciones y resultados originales;
- la identidad del operador o sistema, las marcas de tiempo y la autoridad de liberación;
- la identidad final de la etiqueta/paquete y el estado del envío, cuando estén dentro del alcance.
Luego formule la pregunta inversa. Considere un lote de material, una receta, una referencia fallida o un cambio en el perfil de inspección y determine qué población de conectores resultó afectada. La genealogía hacia adelante, sin contención inversa, puede ofrecer un historial completo de cada unidad y registros coherentes, pero deja al equipo de calidad sin riesgos definidos.
Confirme la retención, el acceso, el formato de exportación, la sincronización de relojes, las copias de seguridad y la responsabilidad. Pruebe también qué sucede cuando la red o la base de datos no están disponibles. ¿La línea queda sin acceso y sin trazabilidad? Sea cual sea el diseño seleccionado, las pruebas de aceptación en fábrica (FAT) deben confirmar la regla acordada y su ruta de recuperación.
¿Cuáles son las nueve verificaciones de aceptación de las FAT?
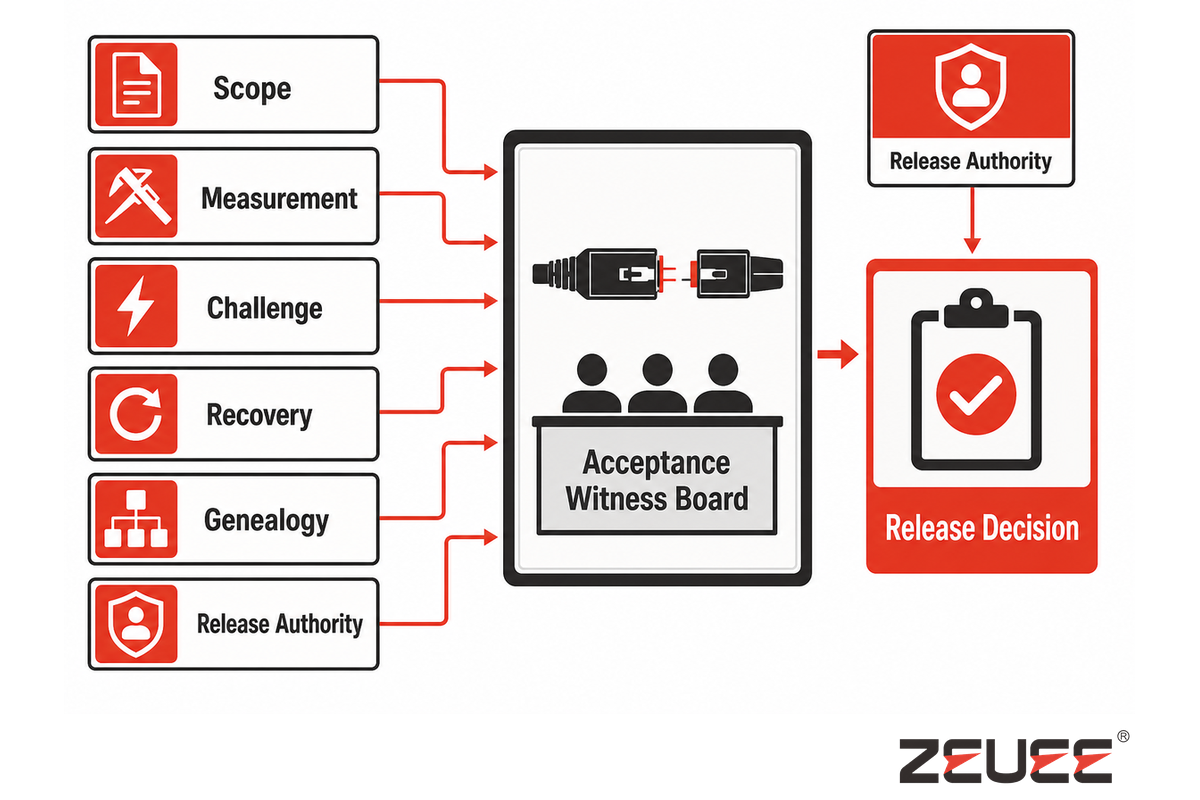
La tabla también conserva la regla de decisión de medición, porque la guía de conformidad de NIST muestra que la incertidumbre y la regla elegida afectan el riesgo de falsas aceptaciones y falsos rechazos. Una marca de verificación sin ese contexto no constituye evidencia completa de aceptación. Por eso, cada fila necesita un enlace a la evidencia y un responsable.
La siguiente tabla de verificación de aceptación reúne el trabajo en una sola vista para tomar decisiones. Es una herramienta de planificación, no una norma publicada. Cada verificación debe incluir alcance, testigo, resultado, enlace a la evidencia, asunto pendiente y autoridad de liberación designada.
1. Congelación del alcance
Antes de la ejecución, deben aprobarse el producto, la revisión, los límites del conector/fibra/cable, los materiales, los métodos, las variantes, las interfaces, el alcance de seguridad y las responsabilidades.
2. Acuerdo sobre las mediciones
Deben correlacionarse los métodos de inspección, geometría, pérdida de inserción y pérdida de retorno. Deben registrarse la incertidumbre, el redondeo, la decisión ante resultados limítrofes, la repetición de pruebas y las reglas para resolver controversias.
3. Ensamble nominal
La línea debe fabricar la configuración nominal acordada utilizando materiales, herramental, receta y registros controlados. Esto demuestra la configuración definida para la prueba, no todas las condiciones futuras.
4. Desafío de límites y defectos
Las muestras serializadas de límites y defectos conocidos deben comprobar la detección y la respuesta. Los resultados esperados deben documentarse antes de que responda la línea.
5. Cadena de evidencias de control
Para cada familia requerida, el equipo debe poder seguir la entrada controlada desde la acción, la verificación, la respuesta y el registro hasta el responsable de la liberación.
6. Desafío de cambio de formato
Una transición de variante acordada por contrato debe cubrir el cierre del lote, los cambios de receta/herramental/material/perfil, la aprobación de la primera pieza, el bloqueo de datos heredados incorrectos y la separación de historiales.
7. Falla y recuperación
Las fallas acordadas deben activar la detención o el desvío correcto, una contención delimitada, la preservación de evidencias, una disposición autorizada, el restablecimiento controlado y la verificación de la recuperación.
8. Recuperación de genealogía
Las unidades aceptadas, retrabajadas y retenidas/rechazadas deben generar paquetes de evidencias vinculados, y una consulta inversa debe identificar las poblaciones afectadas.
9. Límite de aceptación
El informe debe indicar qué se presenció, qué se aprobó, los asuntos pendientes, las concesiones, los criterios para repetir las pruebas y lo que aún se requiere para las pruebas en sitio, la capacidad o la liberación para el arranque de producción.
Una verificación marcada en rojo no siempre genera la misma respuesta comercial. Describa el problema. Quizá baste con proporcionar un documento faltante junto con sus evidencias de respaldo. Una falla de seguridad o el incumplimiento de la contención pueden impedir la aceptación. Una condición fuera del alcance congelado puede convertirse en un cambio pendiente, en vez de ser un requisito incumplido. Estas vías deben documentarse en el contrato antes de las pruebas de aceptación en fábrica (FAT), y no deberían abordarse en los últimos minutos de la negociación del contrato.
Una tabla en verde no permite sacar conclusiones adicionales. El informe debe incluir las identidades de las muestras, las transiciones de variantes, las fallas, las referencias, las condiciones ambientales y de servicios, las versiones y los testigos. Indique la disponibilidad de evidencias o pruebas de referencia conservando los datos sin procesar o enlaces sólidos, en lugar de limitarse a un resumen de la presentación.
ZEUEE afirma que inició operaciones en 2005 y ofrece ingeniería de automatización industrial. Los lectores pueden consultar los antecedentes de ingeniería de la empresa. Se trata de información de primera mano, no de evidencia independiente de que una línea determinada cumplirá los requisitos de un cliente. La evidencia de cada proyecto debe basarse en las pruebas y los registros acordados.
¿Qué debe incluir un resumen de requisitos para una línea de conectores ópticos en 2026?
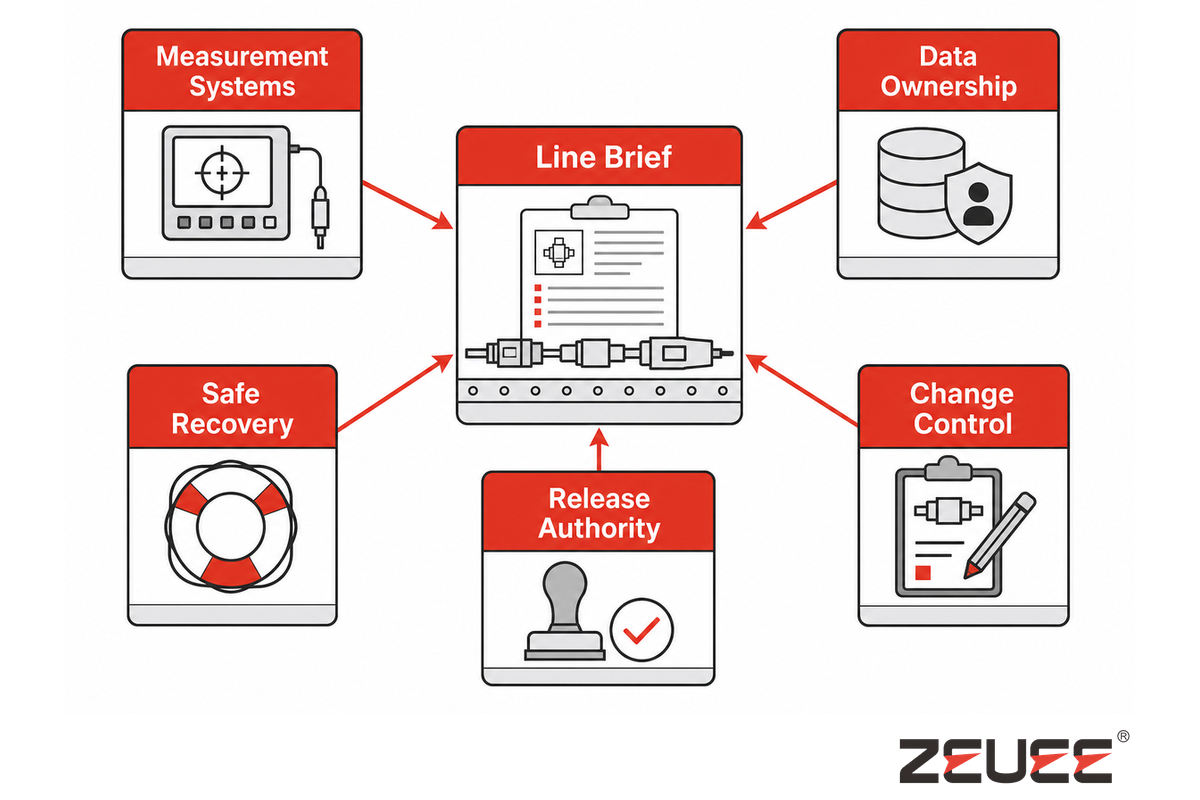
La edición vigente de IEC 61300-3-35 es un modelo útil para definir el alcance, ya que distingue explícitamente la inspección visual de la medición de atenuación, pérdida de retorno y parámetros de la cara terminal. El resumen de requisitos para una línea moderna debe hacer visibles esos límites entre métodos antes de seleccionar la automatización o la arquitectura de datos.
Un resumen actualizado debe ser más específico que «automatizar el ensamble de conectores LC/SC al volumen de producción requerido». La evidencia revisada no permite afirmar de forma clara y defendible que esté surgiendo una señal de mercado que ayude a tomar la decisión de compra; por eso, esta guía no incluye una sección sobre crecimiento del mercado. La evidencia reciente más pertinente es el alcance de la norma vigente y el requisito de vincular los datos del proceso, la inspección, las pruebas y la trazabilidad; la guía de automatización de líneas de producción de ZEUEE ofrece un contexto más amplio sobre integración.
Como mínimo, el resumen de una página debe especificar:
- los límites del producto, el conector, la férula/interfaz, la fibra/cable, el material y la revisión;
- las instrucciones de proceso aprobadas y los permisos de retrabajo;
- los planos técnicos aplicables, las reglas del cliente y las ediciones exactas de las normas, incluido el alcance limitado de inspección visual de IEC 61300-3-35:2022 cuando corresponda;
- los métodos, las referencias, la incertidumbre, la regla de decisión, la retención de datos y la correlación para la inspección, la geometría, la pérdida de inserción (IL) y la pérdida de retorno (RL);
- la cuadrícula de muestras de límites y cualquier plan independiente de muestreo estadístico de aceptación;
- los cambios de formato acordados por contrato y la liberación de la primera pieza;
- las rutas para fallas, retenciones, contención, retrabajo, nuevas pruebas, recuperación y liberación;
- la genealogía, la contención inversa, el acceso, la exportación, la retención y el comportamiento ante fallas;
- la seguridad de las máquinas, los servicios, las interfaces de red y datos, el control de acceso, las copias de seguridad y el control de cambios;
- la responsabilidad por las pruebas de aceptación en fábrica (FAT), la integración en fábrica, las pruebas de aceptación en sitio (SAT)/integración en sitio, la capacidad y la liberación para el arranque de producción;
- los supuestos sin resolver, las exclusiones, las concesiones y los criterios para repetir las pruebas.
Una solicitud de patente de 2025 para un ensamble de brazo de pulido de fibra óptica muestra que la geometría, el bloqueo y la durabilidad de los dispositivos de sujeción siguen siendo campos de innovación activa. La solicitud no describe su adopción ni su desempeño en producción. Para justificar la aceptación, se deben incluir la identidad del dispositivo de sujeción, su estado de mantenimiento conocido y los parámetros bajo control del usuario.
Una vez definido el alcance, consulte la solución de línea de ensamble de conectores ópticos de ZEUEE para revisar aspectos de configuración y comerciales. La distribución y ubicación de las estaciones, los productos compatibles, el desempeño ofrecido, el precio y la propuesta seguirán la ruta de esa solución, no la de esta guía informativa sobre aceptación.
Convierta sus requisitos en un plan de FAT que pueda presenciarse
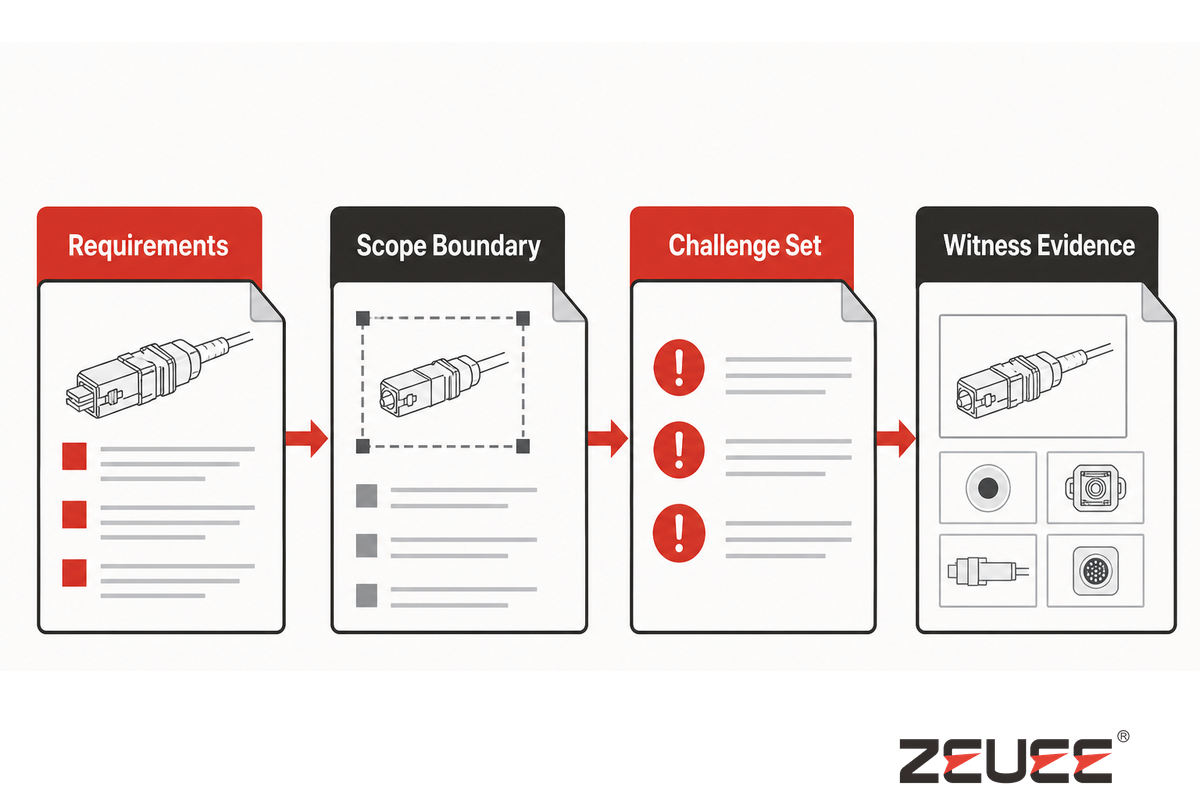
Empiece por el método y la regla de decisión, no por una indicación genérica de aprobación. La guía de evaluación de la conformidad de NIST explica por qué: la incertidumbre de medición y la regla elegida modifican el riesgo asociado a la decisión final.
Presente los planos técnicos de las variantes de conectores y el material de respaldo, los métodos de prueba, las especificaciones de la interfaz prevista y sus criterios de aceptación. Una solicitud de cotización genérica genera un riesgo de aceptación cuando el comprador y el proveedor llegan a la fábrica con definiciones distintas de lo que constituye un conector aprobado. ZEUEE usará esta información para desarrollar un concepto de línea y las evidencias de respaldo para su proyecto.
Hable sobre su proyecto de conectores ópticosPreguntas frecuentes: FAT para líneas de ensamble de conectores ópticos
¿Por qué es tan difícil automatizar el ensamble de conectores de fibra óptica?
El trabajo comprende componentes fabricados con materiales delicados, ensambles con relaciones mecánicas y ópticas muy precisas, superficies sensibles a la contaminación, control de materiales y tiempos, varias familias de mediciones y variabilidad del producto. La automatización debe ir más allá del ensamble básico. Debe preservar la identidad de las fibras y los conectores, seguir la ruta controlada del producto, distinguir la contaminación de los daños en la superficie, aplicar las técnicas ópticas y de inspección previstas, responder adecuadamente a las excepciones y mantener evidencias asociadas con el producto liberado. Pequeñas variaciones en las entradas pueden afectar considerablemente la manipulación, el herramental, los materiales, los métodos de medición y el retrabajo aceptable. A medida que los límites del producto o los criterios de aceptación se vuelven imprecisos, también aumenta la dificultad. En ese caso, ninguna máquina puede automatizar decisiones que el equipo del proyecto aún no ha tomado. El primer paso no es elegir un robot más rápido. Es fijar las variantes del producto, las instrucciones de proceso, los criterios de aceptación, las rutas de excepción, los campos de datos y la autoridad de liberación para que la automatización tenga una tarea bien definida y una forma de demostrar su desempeño.
¿Qué calidad de cara terminal puede mantener una línea de ensamble de conectores ópticos?
No es posible dar una respuesta universal responsable sin definir el conector, el acabado, el método de inspección, los requisitos geométricos y ópticos, el muestreo o la regla de prueba, el rango de operación y las normas correspondientes. Fije los criterios aplicables del plano técnico y del cliente, así como la edición exacta de la norma; confirme el acuerdo sobre las mediciones y ejecute las pruebas con las muestras especificadas. IEC 61300-3-35:2022 se refiere a la inspección visual, pero su declaración pública indica que esta no debe sustituir la medición de atenuación, pérdida de retorno ni parámetros de la cara terminal. Pida al proveedor evidencias correspondientes a su producto y procedimiento, en lugar de una afirmación genérica de «cumplimiento con IEC» o una imagen de un caso ideal.
¿Una línea puede manejar distintas configuraciones de conectores?
Una línea puede manejar varias variantes acordadas por contrato, pero cada variante amplía el alcance de validación. Defina el conector/interfaz, la férula, la fibra y la construcción del cable, los materiales, el herramental, la receta, el perfil de inspección, las referencias ópticas, los requisitos de etiquetado/empaque y los campos de datos. Las pruebas de aceptación en fábrica (FAT) deben verificar los cambios de formato acordados y un desafío de datos heredados incorrectos, además de conservar la aprobación de la primera pieza y el historial de variantes.
Aprobar una transición de LC a SC no garantiza que también se cumplan los requisitos de otras carcasas, cables, adhesivos y procesos de pulido. Las incorporaciones posteriores deben someterse a una evaluación documentada de cambios. Según lo que haya cambiado y las evidencias de aceptación afectadas, el resultado puede ser una revisión documental, una ejecución de ingeniería, una FAT específica o una recalificación más amplia.
¿Cuál es la diferencia entre las FAT y las SAT para una línea de ensamble?
Las FAT se realizan en la fábrica del proveedor para verificar las funciones, muestras, mediciones, respuestas y registros acordados antes del envío. Las SAT se realizan después de la instalación para verificar el sistema en sus condiciones reales, incluidos los servicios, las redes, las interfaces locales, los equipos de las etapas anteriores y posteriores del proceso, y las actividades y procedimientos del sitio. Los proyectos pueden definir pruebas de integración en fábrica o en sitio. Ninguna de las dos pruebas demuestra automáticamente la capacidad a largo plazo, que requiere evidencia de estabilidad y producción a lo largo del tiempo.
¿Por qué difieren dos configuraciones de prueba óptica?
Entre las causas posibles están los cables y conectores de referencia, el historial de acoplamiento, la limpieza, el tipo de fibra, la longitud de onda, las condiciones de lanzamiento, los adaptadores, la configuración de los instrumentos, los algoritmos de software, la calibración y trazabilidad, las condiciones ambientales, el redondeo y el tratamiento de la incertidumbre cerca de un límite. Compare las mismas muestras serializadas de correlación y manténgalas en las mismas condiciones. Luego acuerde el método, la incertidumbre, la regla de decisión, los permisos para repetir las pruebas y quién resolverá las controversias antes de recopilar los datos oficiales de aceptación.
¿Se deben probar la pérdida de inserción y la pérdida de retorno de cada conector óptico?
No existe una sola regla que lo determine por completo. Las especificaciones del producto, los acuerdos con el cliente, las normas aplicables y los planes de riesgos y control deben orientar los elementos clave de la cobertura de inspección y pruebas. Algunos proyectos pueden exigir pruebas ópticas completas; en ciertos casos, puede justificarse el muestreo o las pruebas de calificación. Esta guía no puede definir el requisito sin conocer el producto y el contrato. Sin embargo, sí puede establecer qué debe quedar claro: indique qué atributos se inspeccionan y prueban, qué unidades se inspeccionan o prueban, qué método se utiliza para la inspección, qué referencias se aplican e incluya la regla de decisión. No se debe afirmar que el desempeño óptico está garantizado solo porque se realizó una inspección visual.
Referencias y fuentes
- IEC 61300-3-35:2022, alcance oficial del producto y página del ciclo de vida.
- The Fiber Optic Association: pruebas de fibra óptica.
- The Fiber Optic Association: inspección óptica de conectores con microscopios.
- NIST: conectores de fibra óptica, comparación interlaboratorio de mediciones de geometría de caras terminales.
- NIST: trazabilidad metrológica.
- NIST: evaluación de la conformidad, reglas de decisión y análisis de riesgos.
- Manual electrónico NIST/SEMATECH: capacidad del proceso.
- Requisitos de prácticas de calidad de NASA para hardware electrónico de misiones específicas, sección de ensamble de fibra óptica.
- FOA Installation Standard 2025 V1. FOA Installation Standard 2025 V1 se conserva como referencia para la documentación y las responsabilidades; su alcance corresponde a instalaciones de cableado, no a la certificación de líneas de producción.
- Cisco: procedimientos de inspección y limpieza de conexiones de fibra óptica. Cisco se usa como referencia operativa, no como norma de manufactura.
- ASSEMBLY Magazine: ensamble de fibra óptica. Referencia de una revista especializada.
- US20250100106A1: ensamble de brazo de pulido de fibra óptica, citado únicamente como registro de una invención.
El equipo técnico de ZEUEE puede revisar esta guía para un proyecto específico. Los requisitos técnicos, las obligaciones de seguridad, los planes de muestreo y los criterios de aceptación deben definirse para el conector, el sitio, el contrato y la jurisdicción.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






