Kontaktieren Sie Zeyu lntelligent Industrial Company

Der Montageprozess für Glasfasersteckverbinder – Station für Station

Aktualisiert August 2026 · Zusammengestellt anhand veröffentlichter Normen und Prozessdokumentationen von Herstellern
Der Montageprozess für Glasfasersteckverbinder ist die Abfolge in der Fertigung, bei der aus einer blanken Faser und einem leeren Steckverbindergehäuse ein fertiges, auf Dämpfung geprüftes Patchkabel wird. Er findet in Innenräumen statt, nicht auf einer Leiter. Zwischen einer Fasertrommel und einem versandfertigen Steckverbinder liegen acht Stationen: Kabelvorbereitung, Epoxidharzinjektion, Aushärtung, Anritzen und Brechen, Polieren, Stirnflächengeometrie, Sauberkeitsprüfung und Dämpfungsabnahme. Jede Station muss einen bestimmten Messwert erreichen.
Die meisten Texte zur Kontaktierung von Steckverbindern beschreiben eine andere Arbeit: Ein Techniker ritzt eine vorpolierte Faser an und klemmt einen Schnellmontagesteckverbinder in einem Spleißgehäuse fest. Wir haben im August 2026 die erste Ergebnisseite zu genau dieser Suchanfrage geprüft: Alle sechs Quellen hinter Googles KI-Übersicht sind Anleitungen zur Installation vor Ort, drei davon YouTube-Videos. Keines der fünf sichtbaren organischen Ergebnisse beschreibt den Prozess bis in die Fertigung. Die nächstliegende Anleitung zur Steckverbindergeometrie endet bei Ferrule und Gehäuse. Wenn Sie vor Ort Steckverbinder kontaktieren, sind die Montageanleitungen für Werkzeuge hilfreicher als alles Folgende. Wenn Sie montierte Steckverbinder einkaufen, spezifizieren oder die Fertigungslinie dafür aufbauen, sind dies die Kennzahlen, an denen Ihr Lieferant gemessen wird.
Kurzdaten
| Anteil der Steckverbinder mit wärmehärtendem Epoxidharz | Etwa 95 %, einschließlich werkseitig gefertigter Patchkabel |
|---|---|
| Typische Ofenhärtung | Etwa 5 min bei Ofentemperatur; 65 °C für 15 min plus 15 min Abkühlzeit in einem Laborverfahren; über Nacht bei Raumtemperatur |
| Polierstufen | 3 bis 6 Folienstufen, je nach Ferrulenmaterial von 30 µm bis 0,01 µm |
| Toleranzbereich der Stirnflächengeometrie | Radius 7–25 mm bei UPC, 7–12 mm bei APC; Scheitelpunktversatz unter 50 µm; Faserhöhe im Bereich einiger zehn Nanometer |
| Dämpfungsabnahme | Qualitätsstufe B: Mittelwert 0,12 dB, maximal 0,25 dB bei über 97 % der Muster |
| Mindestwert für den Auszug zwischen Kabel und Anschlussende | 98 N (22 lbf), mindestens eine Minute gehalten |
Die 8-stufige Ausbeutekette: Was der Montageprozess für Glasfasersteckverbinder umfasst
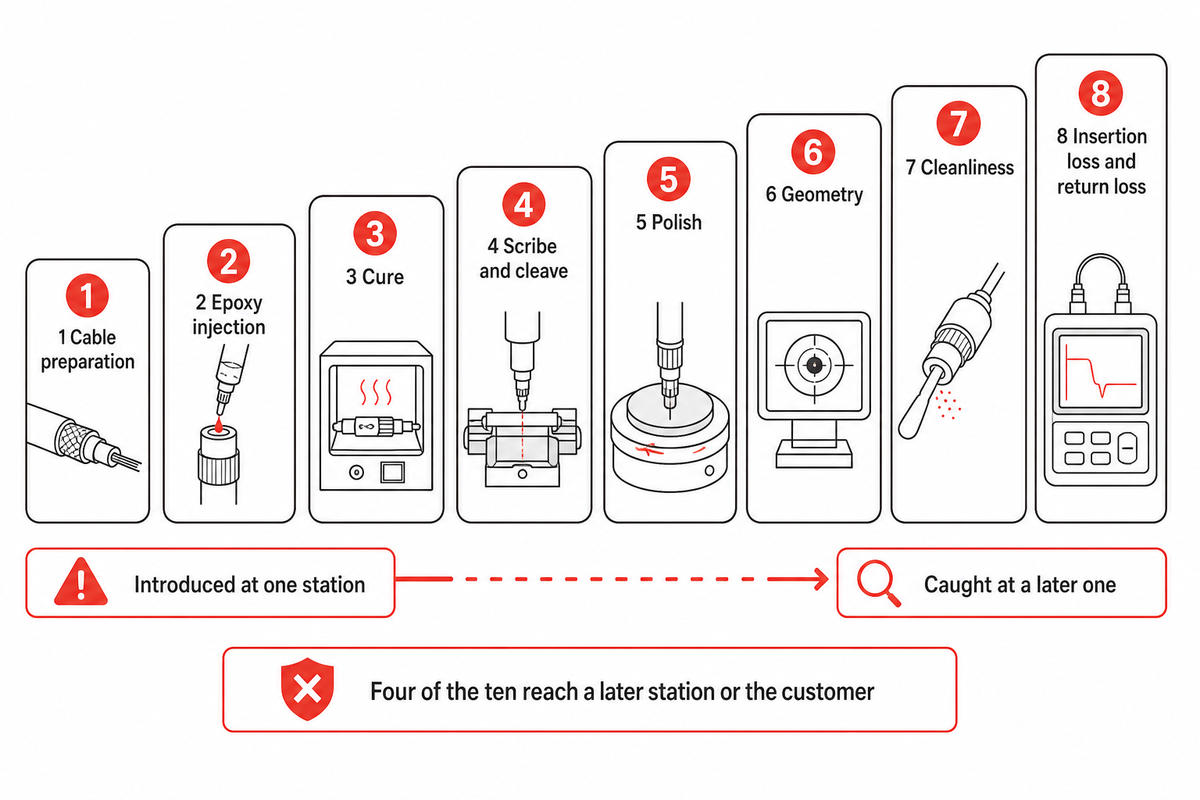
Bei der Montage von Steckverbindern in der Fertigung wird die blanke Faser mit Klebstoff in eine Ferrule eingeklebt, der Überstand entfernt, die Stirnfläche auf eine optische Geometrie gebracht und das Ergebnis messtechnisch nachgewiesen. Die Kontaktierung vor Ort ist eine andere Arbeit mit anderen Werkzeugen: Im Steckverbinder sitzt bereits ein werkseitig polierter Faserstummel, und der Techniker ritzt die Faser an und klemmt sie dagegen.
Diese Unterscheidung ist keine Ansichtssache. Die Fiber Optic Association erklärt als Zertifizierungsstelle und nicht als Anbieter in ihren Hinweisen zu Klebe- und Poliersteckverbindern, dass rund 95 % aller Steckverbinder, einschließlich aller werkseitig gefertigten Patchkabel, wärmehärtendes Epoxidharz verwenden. Gleichzeitig lautet der Konsens unter Anwendern, die Steckverbinder vor Ort montieren, dass niemand mehr mit Epoxidharz und Polieren arbeitet. Beide Aussagen treffen auf ihren jeweiligen Bereich zu. Genau darum geht es in diesem Artikel: Die Klebe- und Poliermontage ist nicht verschwunden, sondern in die Fertigungshallen verlagert worden.
Diese Verlagerung betrifft die kommerzielle Serienfertigung, nicht jeden Anwendungsbereich. MIL-STD-2042-5, Standardmethoden für die Installation von Glasfaserkabeln auf Marineschiffen (Steckverbinder und Verbindungen), ist weiterhin eine gültige Norm der US Navy mit detaillierten Verfahren für die Installation von Glasfaserkabelsteckverbindern und Verbindungselementen. Revision C wurde 2016 veröffentlicht. Beschädigte Kabelstrecken auf See können nicht zur Reparatur in eine Fertigung zurückgeschickt werden. Die Kontaktierung vor Ort ist nicht überholt: Sie ist weiterhin in einer militärischen Installationsnorm geregelt und besteht neben einem weitgehend zentralisierten kommerziellen Markt.
Behalten Sie die folgende Übersicht für den Rest des Artikels im Blick. Jeder Fehler, den dieser Prozess verursachen kann, entsteht an einer Station und wird erst an einer späteren erkannt. Der Abstand zwischen diesen beiden Spalten ist die Ursache für Ausschuss.
| Station | Mögliche Fehlerart | Station, an der der Fehler erkannt wird | Messung, mit der der Fehler erkannt wird | Der Fehler erreicht den Kunden, wenn … |
|---|---|---|---|---|
| 1 Kabelvorbereitung | Aramidfasern werden nicht unter der Crimphülse erfasst | Keine optische Prüfung – nur ein Zugtest | Auszug zwischen Kabel und Anschlussende: 98 N, eine Minute gehalten | Die Rückhaltekraft wird stichprobenartig geprüft, nicht an jedem Teil |
| 1 Kabelvorbereitung | Puffer während des Abisolierens eingekerbt | Abschließende Dämpfungsprüfung, mitunter Monate später | Veränderung der Einfügedämpfung, mechanischer Fehler bei Biegung | Die Einkerbung ist flach genug, um die Abschlussprüfung zu bestehen |
| 2 Epoxidharzinjektion | Bohrung unzureichend gefüllt, kein Klebstoffwulst an der Ferrulenstirnfläche | Beim Polieren, wenn sich die Faser zurückzieht | Faserhöhe wird negativ; optisch erkennbare Vertiefung | Geometrie wird nicht an jedem Teil gemessen |
| 2 Epoxidharzinjektion | Luftblasen in der Klebefuge | Zugprüfung oder Temperaturwechselprüfung | Verringerte Auszugskraft | Keine Umweltprüfung an der Charge |
| 3 Aushärtung | Nicht vollständig ausgehärteter, noch weicher Klebstoffwulst | Polieren – sofort | Verschmieren, Kolbenbewegung der Faser, instabile Geometrie | Selten – dieser Fehler zeigt sich an der nächsten Station deutlich |
| 4 Anritzen und Brechen | Riss breitet sich in die Ferrulenbohrung aus | Prüfung unter dem Mikroskop mit rückseitiger Beleuchtung | Risse, die nur bei rückseitiger Beleuchtung sichtbar sind | Prüfung nur mit frontaler Beleuchtung |
| 5 Polieren | Faservertiefung unterhalb der Ferrulenoberfläche | Interferometer | Negative Faserhöhe | Dämpfung besteht die Prüfung, Geometrie wird übersprungen |
| 5 Polieren | Veränderte Oberflächenschicht erhöht die Reflexion | Nur Rückflussdämpfung geprüft | Rückflussdämpfung in dB – mit keinem Mikroskop sichtbar | Rückflussdämpfung wird anhand des Erscheinungsbilds abgeleitet |
| 6 Geometrie | Scheitelpunktversatz außerhalb des Toleranzbereichs | Interferometer an derselben Station | Scheitelpunktversatz in µm im Vergleich zum Grenzwert der Steckverbinderfamilie | Geometrie wird chargenweise stichprobenartig geprüft |
| 7 Sauberkeit | Partikel setzen sich nach der Abschlussprüfung ab | Niemand – die Schutzkappe bewahrt die Sauberkeit nicht dauerhaft | Prüfung durch den Anwender beim Stecken | Immer. Dieser Fehler ist konstruktionsbedingt und kein Prozessfehler |
Zusammengestellt anhand der im Artikel zitierten Normen und Prozessquellen. Die Abnahmemessungen in den Spalten vier und fünf sind in diesen Dokumenten aufgeführt.
Vier dieser zehn Fehler werden erst an einer späteren Station oder beim Kunden erkannt, nicht von dem Bediener, der sie verursacht hat. Dieser Abstand zeigt, warum Messungen nötig sind und weshalb es die letzten drei Stationen überhaupt gibt.
Station 1: Kabelvorbereitung und Crimpen des Glasfasersteckverbindergehäuses
Für die Kabelvorbereitung gelten zwei veröffentlichte Mindestwerte für die Auszugskraft, nicht einer. MIL-PRF-29504C mit Amendment 1, die Leistungsspezifikation der US Defense Logistics Agency für Glasfaseranschlusskontakte, legt einen Mindestwert von 14 N (3,1 lbf) für den Auszug zwischen Faser und Anschlusskontakt sowie 98 N (22 lbf) zwischen Kabel und Anschlusskontakt fest. Beide Kräfte müssen mindestens eine Minute gehalten werden.
Keine der beiden Zahlen ist der Abnahmewert für das Crimpen – genau darin liegt der entscheidende Punkt. Die Spezifikation enthält zwei Grenzwerte, weil das Glas im Anschlusskontakt und das Kabel in der Zugentlastung zwei verschiedene Komponenten sind, die durch unterschiedliche Mechanismen gehalten werden. Crimphülsen, die den Kabelmantel erfassen, aber das Aramid-Zugentlastungselement verfehlen, bestehen einen oberflächlichen Zugtest, versagen jedoch bei der Prüfung mit 98 N: Die Zugkraft verläuft durch den Kunststoffmantel statt durch das Garn, das dafür ausgelegt ist, sie aufzunehmen. Laut Spezifikation müssen für ein bestandenes Ergebnis außerdem vier separate Merkmale erfüllt sein: keine Beschädigung des Kabelmantels, kein Versagen der Crimphülse, keine Verformung des Anschlusskontakts und kein Lösen des Kabels. Es handelt sich nicht um eine einzige Gut/Schlecht-Prüfung.
Auch das Eingangsmaterial hat ein eigenes Kriterium. ITU-T L.101 (08/2024) nennt eine Prüfdehnung der Faser von 1 % als üblichen Referenzwert. Für bestimmte Anwendungen ist eine andere vereinbarte oder höhere Dehnung zulässig. Faser, die mit einer geringeren Prüfdehnung angeliefert wird, wird nicht dadurch akzeptabel, dass der Steckverbinder an ihrem Ende fachgerecht montiert wurde.
Auch die Konzentrizität der Ferrule gehört zu dieser Station, da sie vor dem Einsatz von Klebstoff festgelegt wird: Die Exzentrizität der Bohrung gegenüber dem Außendurchmesser der Ferrule setzt einen Mindestwert für die Dämpfung des gesteckten Paars, der sich durch Polieren nicht verbessern lässt.
Station 2: Auswahl, Dosierung und Injektion des Epoxidharzes in die Ferrule
Die Auswahl des Epoxidharzes bestimmt den Aufbau der gesamten Fertigungslinie, denn der Klebstoff bringt zwei Zeitvorgaben mit sich, die in entgegengesetzte Richtungen wirken. Die Aushärtezeit bestimmt, wie lange ein Steckverbinder den Ofen belegt. Die Topfzeit gibt an, wie lange eine angemischte Charge verwendbar bleibt und somit wie viele Steckverbinder damit gefertigt werden können, bevor sie entsorgt werden muss.
Die veröffentlichten Zeitspannen sind groß. Systeme, die bei Raumtemperatur aushärten, haben eine Verarbeitungszeit von etwa einer halben Stunde und härten über Nacht aus. Schnellhärtende Systeme erreichen innerhalb einer Stunde eine für das Polieren ausreichende Festigkeit, bieten aber nur fünf Minuten Topfzeit, wodurch die Chargengröße stark begrenzt wird. Hochtemperatursysteme, einschließlich der für Dauerbetrieb bei 250 °C ausgelegten Klasse, bieten ein Verarbeitungsfenster von vier Stunden, erfordern dafür aber einen Ofen. Die Hinweise der FOA beschreiben denselben Zielkonflikt im Fertigungsalltag: Mit einem Epoxidharz mit 30-minütiger Verarbeitungszeit kann ein Bediener ein Tablett mit Steckverbindern vorbereiten. Ein Ofen mit 20 Positionen, der in etwa fünf Minuten aushärtet, setzt dieses Tablett dann schnell um.
Bei der Dosierung entscheidet sich, ob die Kosten im Rahmen bleiben. Ein Produktionsleiter eines deutschen Montagebetriebs brachte die erforderliche Genauigkeit auf den Punkt: Die Dosiereinrichtung wird auf die jeweilige Kombination aus Faser und Steckverbinder voreingestellt, denn jedes Milligramm zählt.
„Jedes Milligramm zählt.“ Dosiereinrichtungen werden für jede einzelne Kombination aus Faser und Steckverbinder voreingestellt, statt nur einmal für die gesamte Fertigungslinie eingerichtet zu werden.
Dr. Stefan Hanf, Produktionsleiter, LASER COMPONENTS Germany GmbH
Die korrekte Dosierung liegt zwischen zwei Fehlerbildern. Bei zu wenig Klebstoff wird die Faser über eine zu kurze Strecke verklebt und zieht sich unter dem Polierdruck zurück. Bei zu viel Klebstoff füllt ausgehärtetes Epoxidharz den Hohlraum hinter der Ferrule. Dadurch wird die Zugentlastung starr, und jede Biegung des Kabels erzeugt an einer Stelle eine Spannungsspitze. Ein visuelles Ziel zur Unterscheidung beider Fehler nennt das Verfahren zur Steckverbinderfertigung der MIT OpenCourseWare 6.161: Epoxidharz von der Rückseite in das Steckverbindergehäuse injizieren, bis an der Außenseite der Ferrulenstirnfläche ein Klebstoffwulst erscheint. Zuvor muss die Luft aus der Spritze gedrückt werden, denn Luftblasen im ausgehärteten Epoxidharz schwächen die Klebeverbindung. Dasselbe Verfahren sieht vor, die Ferrule vor der Verwendung zu prüfen, indem man durch die Bohrung auf eine Lichtquelle in 30 bis 45 cm Entfernung schaut. Bei einer Probemontage muss mindestens 2,5 mm Faser über die Ferrulenspitze hinausragen.
Station 3: Aushärteplan und Zeitfenster zwischen Aushärtung und Brechen
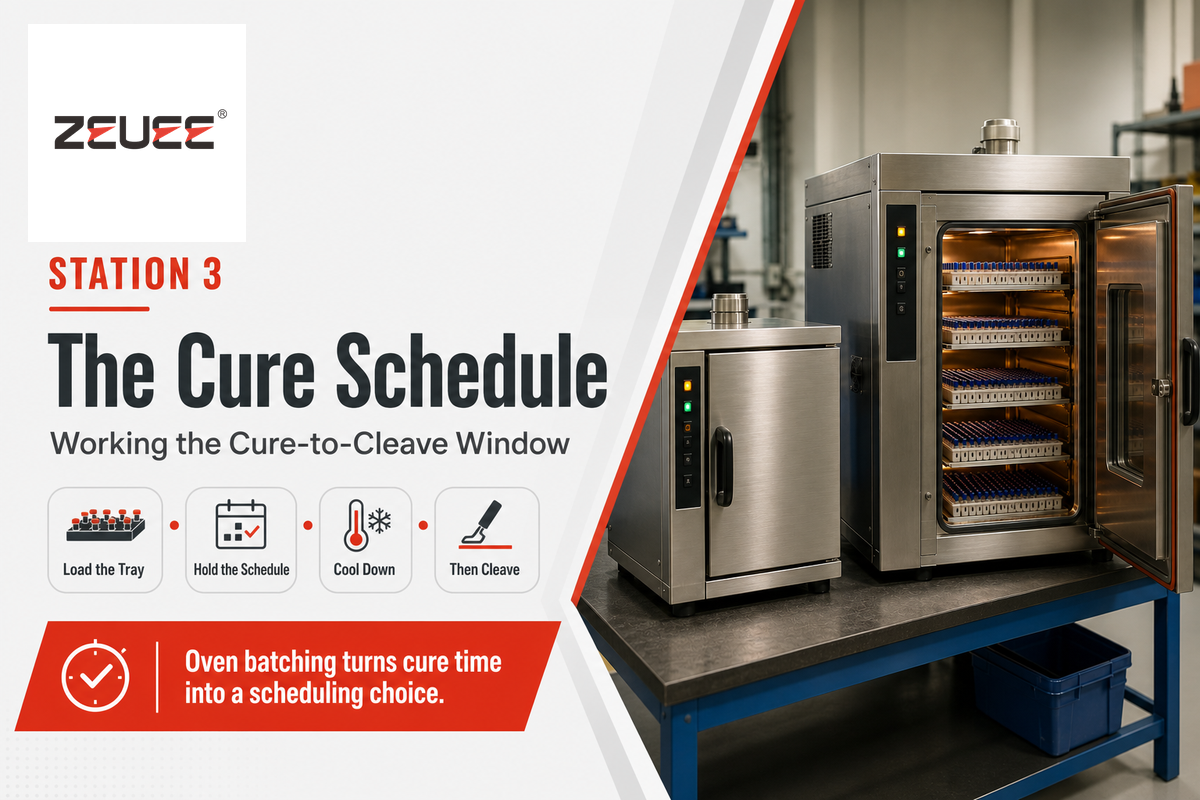
Wenn eine Fertigungslinie die Aushärtung als feste Verweilzeit behandelt, hat sie den entscheidenden Parameter bereits außer Acht gelassen. Einen den Aushärtungsplan gibt es nicht. Die veröffentlichten Bedingungen für Epoxidharze für Steckverbinder reichen von fünf Minuten im Ofen bis zu einer Aushärtung über Nacht auf der Werkbank, denn die Aushärtung hängt vom Klebstoffsystem und nicht vom Prozess ab. Jedes Prozessdatenblatt, das einen einzigen universellen Wert nennt, gibt lediglich den Wert des jeweiligen Lieferanten wieder.
Als Zeitfenster zwischen Aushärtung und Brechen bezeichnen wir den Zeitraum zwischen der vollständigen Aushärtung und dem Anritzen und Brechen der Faser. In dieser Zeit ist der Klebstoffwulst fest genug, um die Faser beim Brechen und Polieren zu halten. Gleichzeitig hat die Fertigungslinie noch keine Lagerbestände vor der Polierstation aufgebaut. In den meisten Prozessblättern bleibt dieses Zeitfenster unerwähnt. Fragen Sie beim Lieferanten gezielt danach, denn an beiden Enden des Zeitfensters können ganz unterschiedliche Fehler auftreten.
Wird die Faser zu früh gebrochen, ist der Klebstoffwulst noch elastisch. Die Faser bewegt sich beim Anritzen, der Stummel bricht schräg ab und unter Polierdruck wird die gesamte Faser wie ein Kolben zurück in die Bohrung gedrückt. Dadurch entsteht eine negative Faserhöhe, die bei der Geometrieprüfung an Station sechs beanstandet wird, nachdem bereits alle vorherigen Arbeitsschritte bezahlt wurden.
Wird zu lange gewartet, geht nichts kaputt, doch die Annahme, auf der der Aushärteplan beruht, gilt stillschweigend nicht mehr. Schneller ist auch nicht automatisch besser. Eine in der NTT Technical Review veröffentlichte Untersuchung zu vor Ort montierten Glasfasersteckverbindern begründet diese zunächst überraschende Aussage mit einer konkreten Zahl: Der Spalt zwischen Faser und Ferrulenbohrung ist kleiner als 1 µm. In einer derart dünnen Klebefuge ergibt ein sofort aushärtender Cyanacrylatklebstoff eine schwache Verbindung. Der verwendete Primer ist so ausgelegt, dass er die Aushärtung verzögert und etwa fünf Minuten nach dem Verkleben eine für das Polieren ausreichende Festigkeit erreicht, statt sofort auszuhärten. Dieselbe Arbeit nennt für eine herkömmliche Wärmehärtung mehr als 30 Minuten bei über 100 °C.
💡 Profi-Tipp
Wenn Sie einen Lieferanten bewerten, fragen Sie nach der Topfzeit und dem Aushärteplan als zusammengehörigen Angaben. Fünf Minuten Topfzeit bei einstündiger Aushärtung und vier Stunden Topfzeit bei Aushärtung im Ofen beschreiben zwei völlig unterschiedliche Fertigungslinien. Nur eine davon kann eine Unterbrechung auffangen, ohne eine angemischte Charge entsorgen zu müssen.
Station 4: Anritzen und Brechen sowie erste Prüfung der Faserenden
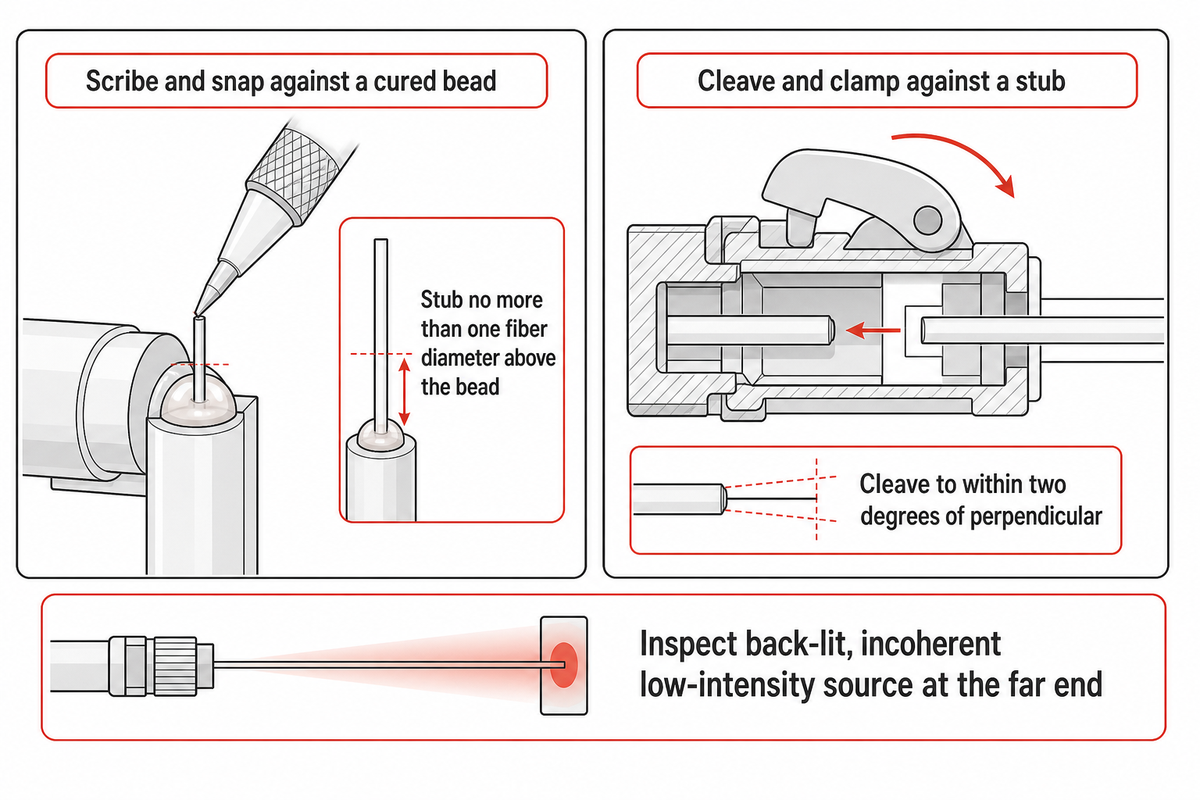
Beim Anritzen und Brechen wird der überschüssige Faserüberstand über dem ausgehärteten Klebstoffwulst entfernt. Dieser Schritt erfolgt vor jeder Bearbeitung mit Schleifmittel, und zwar aus einem bestimmten Grund: Ein hier entstandener Riss kann sich bis in die Ferrulenbohrung ausbreiten. Kein späterer Polierschritt kann ihn entfernen, und bei frontaler Beleuchtung ist er unter dem Mikroskop nicht zu sehen. Beim Verfahren des MIT wird die Faser knapp oberhalb des Epoxidharzwulsts angeritzt. Der verbleibende Stummel ragt höchstens um einen Faserdurchmesser darüber hinaus, sodass beim ersten Polierschritt Material abgetragen wird und nicht ein langer Glashebel.
Bei der Prüfung an dieser Stelle zeigt sich ein nützlicher Unterschied zwischen der Luft- und Raumfahrt und der kommerziellen Fertigung. NASA-STD-8739.5, Kontaktierungen von Glasfasern, Kabelbaugruppen und Installation, schreibt eine Prüfung der Fasern mit rückseitiger Beleuchtung vor. Dabei wird am entfernten Kabelende eine inkohärente Lichtquelle mit geringer Intensität verwendet. Die rückseitige Beleuchtung zeigt Risse, die bei frontaler Beleuchtung verborgen bleiben. Dieselbe Norm führt die Kolbenbewegung der Faser innerhalb der Ferrule nach der erneuten Prüfung als eigenen Prüfpunkt auf. Außerdem behandelt sie die Stirnflächengeometrie und die Stirnflächenqualität als zwei getrennte Konformitätsprüfungen.
Wie derselbe Schritt bei der Kontaktierung vor Ort aussieht
Bei der Kontaktierung vor Ort wird dasselbe Ergebnis auf einem anderen Weg erreicht. Der Vergleich macht die Einschränkungen in der Fertigung leichter verständlich. Ein Techniker entfernt den Kunststoffmantel am Faserende, zieht die Beschichtung von der Faser ab und reinigt sie mit einem fusselfreien Tuch und Alkohol.
Anschließend führt der Techniker die Faser in den Steckverbinder ein, bis ihr Ende am werkseitig eingesetzten Faserstummel in der Ferrule anliegt. Ein Nocken oder Keil hält den Steckverbinder geschlossen und fixiert die Faser. Dann wird eine Crimphülse über das Kabel auf den Steckverbinder geschoben. Die Schutzkappen müssen vorher auf die Faser geschoben werden. Wird das vergessen, müssen viele ansonsten einwandfreie Kontaktierungen abgeschnitten und neu ausgeführt werden. Vorpolierte Steckverbinder werden sowohl für Multimode- als auch für Singlemode-Anwendungen verwendet. Herstelleranleitungen verlangen in der Regel, die Faser höchstens zwei Grad von der Senkrechten abweichend zu brechen. Ein nicht rechtwinkliges Faserende hinterlässt am Faserstummel einen keilförmigen Luftspalt, den Indexgel nicht vollständig ausgleichen kann.
Bei der Klebemontage wird die Faser statt an einen Anschlag geklebt. Sie stößt nicht an einen werkseitig eingesetzten Faserstummel, sondern wird durch Epoxidharz in den Steckverbinder eingeführt und dort ausgehärtet. Anschließend muss der Bediener den über den Klebstoffwulst hinausragenden Faserüberstand vorsichtig mit einem Hartmetallritzer anritzen und sauber abbrechen. An dieser Stelle wird kein Faserritzer zum Durchtrennen verwendet, denn der Stummel ist zu kurz, um ihn festzuhalten. Dieser eine Unterschied – Anritzen und Abbrechen an einem ausgehärteten Klebstoffwulst statt Brechen und Klemmen an einem Faserstummel – erklärt, warum gelegentliche Anwender mechanische Glasfasersteckverbinder montieren können, während Klebeverbindungen tägliche Übung erfordern.
⚠️ Wichtig
NASA-STD-8739.5 lässt bei einer gerissenen Stirnfläche einer Flugbaugruppe keine Nacharbeit zu: Die Baugruppe muss neu kontaktiert oder verschrottet werden. Außerdem übernimmt die Norm die Anforderung aus NASA-STD-8739.6, dass Bediener ihre eigene Arbeit nicht prüfen dürfen. Für kommerzielle Fertigungslinien ist ein niedrigerer Standard zulässig, er sollte jedoch bewusst festgelegt und nicht durch Unterlassen vorgegeben werden.
Station 5: mehrstufiges Polieren der Stirnfläche des Glasfasersteckverbinders
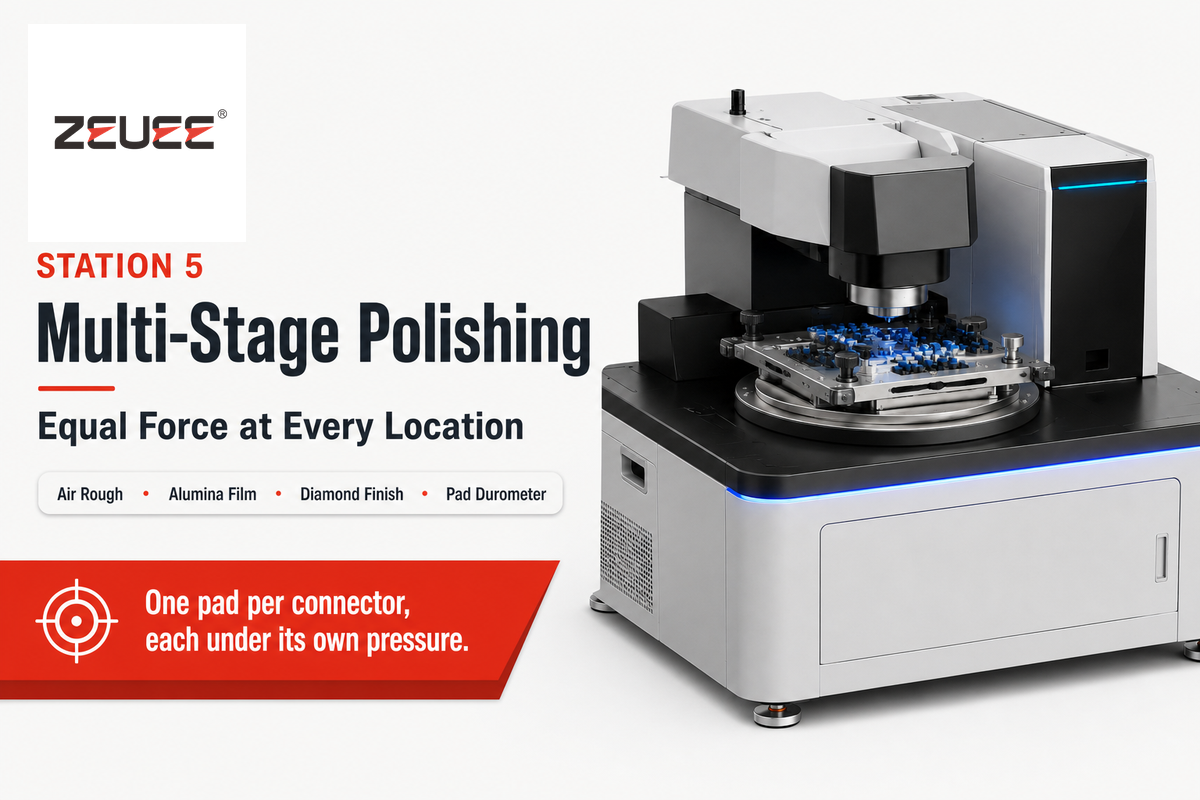
Beim Polieren kommen drei bis sechs Folienstufen zum Einsatz. Die Anzahl der Schritte richtet sich nach dem Ferrulenmaterial, nicht nach Ehrgeiz. Veröffentlichte Abfolgen reichen von einer dreistufigen Sequenz mit 12 / 3 / 0,3 µm bis zu einer fünfstufigen Keramikabfolge, die bei 30 µm beginnt und bei 0,01 µm endet. Keine der veröffentlichten Abfolgen stimmt genau mit einer anderen überein. Daran zeigt sich, dass die Anzahl der Schritte nicht die Spezifikation ist.
Die Abfolge selbst folgt jedoch einer festen Logik. Ein grober Schritt entfernt den Faserstummel und den Epoxidharzgrat. Ein Formgebungsschritt stellt die Krümmung her. Ein Schritt zur Kratzerentfernung beseitigt die Schäden, die der grobe Schritt hinterlassen hat. Ein letzter Schritt dient optischen und nicht geometrischen Zwecken: Er behandelt die veränderte Oberflächenschicht, die das Schleifpolieren auf dem Glas hinterlässt. Deren veränderter Brechungsindex erhöht die Reflexion, ohne dass sich etwas verändert, das unter dem Mikroskop auflösbar wäre.
Das Schleifmittel muss auf das härteste Material an der Stirnfläche abgestimmt sein. Wird hier falsch gewählt, entsteht genau der Fehler, den die meisten für unmöglich halten. Mike A. Reed von Methode Electronics beschreibt den Mechanismus in Cabling Installation & Maintenance: Zu langes Polieren kann die Leistung eines Steckverbinders ebenso stark beeinträchtigen wie zu kurzes Polieren, denn herkömmliche Aluminiumoxidfolie trägt Glas und Epoxidharz ab, nicht aber Keramik. Wird weiterpoliert, nachdem die Keramik nicht mehr abgetragen wird, trägt sich das Glas immer weiter zurück, bis die Faser unterhalb der Ferrulenoberfläche liegt. Sprenkel im und um den Kern- und Mantelbereich sind das Symptom nach einem abschließenden Schritt mit 0,3 µm Aluminiumoxid. Zur Aufarbeitung wird eine Diamantfolie mit 1 Mikron auf einem elastischen Polierpad mit destilliertem Wasser verwendet. Etwa zehn Bewegungen in Form einer Acht genügen, denn Diamant trägt Keramik ab und legt frisches Glas frei, Aluminiumoxid dagegen nicht.
Die FOA-Leitlinien vermitteln dieselbe Regel aus einer anderen Richtung: Aluminiumoxid für Glas und Epoxidharz, Diamant, wenn eine Einmoden-Geometrie erforderlich ist. Sie enthalten außerdem eine leicht zu übersehende Angabe zur Polierpad-Spezifikation: ein Gummipad mit 1/8 Zoll (3 mm) und einer Shore-Härte von 80 sowie die dreiteilige Anweisung: nicht zu lange polieren.
📐 Technischer Hinweis
Härte des Polierpads und Körnung der Folie bilden ein abgestimmtes Paar und sind keine unabhängigen Einstellungen. Weichere Pads lassen die Folie um die Ferrulenkante greifen und den Krümmungsradius in Richtung des unteren Endes des Bereichs von 7–25 mm abrunden. Ein härteres Pad flacht ihn in Richtung des oberen Endes ab und erhöht den Scheitelpunktversatz, wenn die Vorrichtung nicht rechtwinklig ausgerichtet ist. Wechselt eine Fertigungslinie den Folienlieferanten, ohne das Pad erneut zu qualifizieren, ist damit zu rechnen, dass das Interferometer an Station 6 Teile zurückweist, die den Dämpfungstest weiterhin bestehen.
Station 6: Stirnflächengeometrie am Interferometer
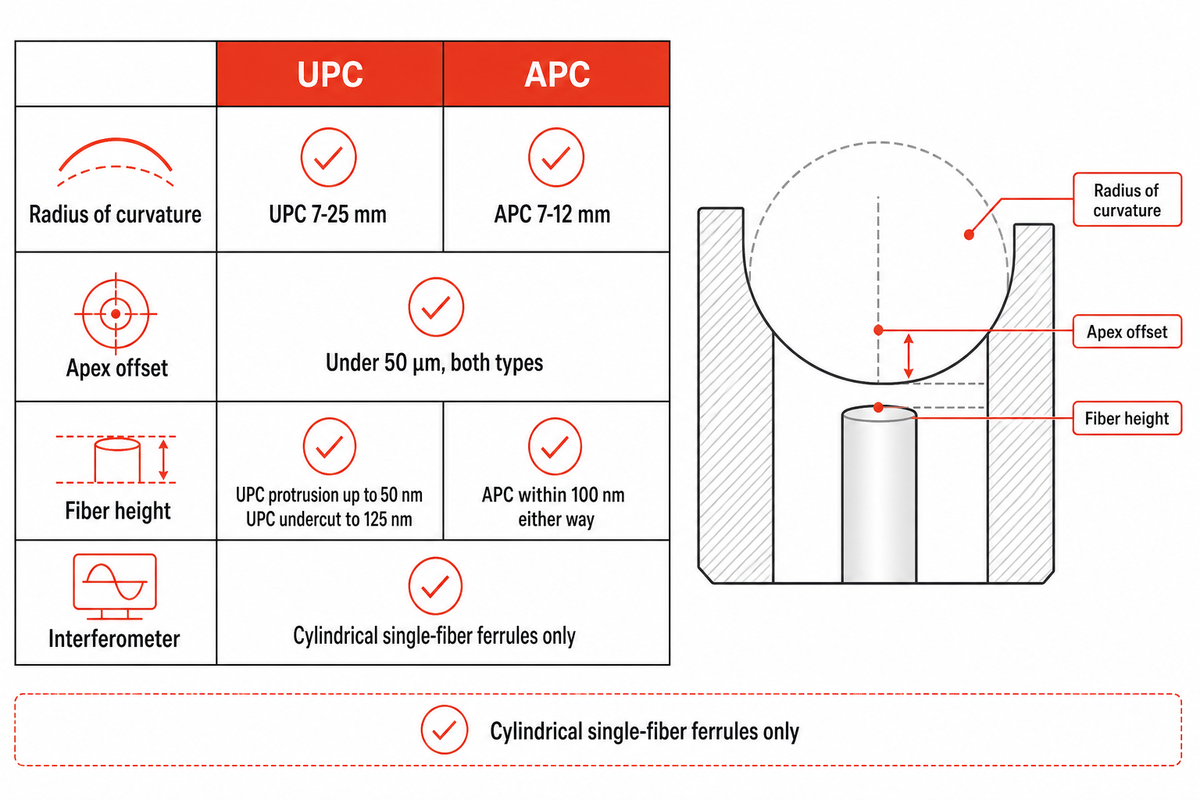
Die Stirnflächengeometrie wird anhand von drei Werten bewertet: Krümmungsradius, Scheitelpunktversatz und Faserhöhe. Der Krümmungsradius ist der Radius einer Kugel, die an einen Ringbereich um die Faser angepasst wird, nicht an die gesamte Stirnfläche. Der Scheitelpunktversatz ist der seitliche Abstand zwischen dem Scheitelpunkt dieser Kugel und der Fasermitte. Die Faserhöhe gibt die Position der Faser relativ zur umliegenden Ferrulenoberfläche an: Ein positiver Wert bedeutet, dass sie hervorsteht, ein negativer, dass sie zurückgesetzt ist.
Diese drei Werte beschreiben zylindrische Einzelfaserferrulen für PC-, UPC- und APC-Steckverbinder. Sie sind kein allgemeines Modell der Steckverbindergeometrie. Deshalb weist die Matrix unten in ihrer Bildunterschrift auf diesen Geltungsbereich hin; der Grund dafür wird direkt im Anschluss erläutert.
| Parameter | UPC | APC | Messgerät | Folgen bei Abweichungen |
|---|---|---|---|---|
| Krümmungsradius | 7–25 mm | 7–12 mm | Interferometer | Der physische Kontakt am Kern geht verloren; die Einfügedämpfung steigt. |
| Bereich für die Kugelanpassung | Ringbereich, außen 250 µm / innen 140 µm | Dieselbe Ringbereichskonvention | Interferometersoftware | Zwei Labore ermitteln für dasselbe Teil unterschiedliche Radien. |
| Scheitelpunktversatz | Unter 50 µm | Unter 50 µm | Interferometer | Der Kontaktpunkt verschiebt sich vom Kern weg; Einfügedämpfung und Reflexion verschlechtern sich. |
| Faserhöhe, Überstand | Bis zu +50 nm | Innerhalb von ±100 nm | Interferometer | Faserschäden bei wiederholtem Stecken |
| Faserhöhe, Rücksprung | Bis −125 nm | Innerhalb von ±100 nm | Interferometer | Luftspalt an der Kontaktfläche; die Rückflussdämpfung bricht ein. |
| Stirnflächenwinkel | Nominell eben | Nominell 8 Grad | Interferometer | Winkelabweichung beim Stecken; hohe Einfügedämpfung. |
| Ausrichtung von Schlüssel und Winkel | Nicht zutreffend | Erforderlich | Vorrichtung und Interferometer gemeinsam | Ein korrekter Winkel in der falschen Drehposition führt ebenfalls zum Fehler. |
| Oberflächenqualität nach dem letzten Schritt | Keine Kratzer im Kern | Keine Kratzer im Kern | Faserprüfmikroskop | Die Einfügedämpfung steigt; die Rückflussdämpfung ändert sich möglicherweise überhaupt nicht. |
| Maßgebliche Dokumente | IEC-61755-Reihe für die Kontaktfläche; Telcordia GR-326-CORE für die Qualifizierung | Dasselbe, ergänzt um den Teil zu Ferrulen mit abgewinkelter Stirnfläche | IEC-61300-Reihe für das Messverfahren | Wer nur „die IEC-Norm“ nennt, ohne die Nummer der Reihe anzugeben, nennt keine konkrete Norm. |
Grenzwerte gemäß der Veröffentlichung des Hexatronic Data Center, die Telcordia GR-326-CORE als Quelle angibt. Abweichende Wiedergaben dieses Bereichs durch Anbieter variieren an den Bereichsgrenzen. Andere Lieferanten nennen 10–25 mm für UPC und 5–12 mm für APC. Genau deshalb sollte nach dem Dokument gefragt werden, aus dem ein angegebener Grenzwert stammt. Diese Maßschnittstelle ist in IEC 61755-3-1:2024 für gerade Zirkoniaferrulen und IEC 61755-3-2:2024 für abgewinkelte Ferrulen festgelegt; beide Dokumente sind kostenpflichtig. Das Messverfahren ist in der IEC-61300-Reihe beschrieben. Wenn ein Lieferant einen Toleranzbereich nennt, fragen Sie, aus welchem dieser beiden Dokumente er stammt.
Für rechteckige Mehrfaserferrulen gilt eine eigene Norm; sie werden nicht anhand dieser drei Werte beurteilt. IEC 61300-3-30:2026, Ausgabe 3.0, veröffentlicht am 27. Juli 2026, bewertet die Geometrie rechteckiger Mehrfaserferrulen anhand von vier anderen Merkmalen: der Faserposition relativ zur Stirnfläche, dem Stirnflächenwinkel relativ zu den Führungsbohrungen, den Krümmungsradien der Faserspitzen und dem Kernrücksprung bei Mehrmodenfasern. Nur der Krümmungsradius der Faserspitze ähnelt überhaupt einem Merkmal aus dem Einzelfaser-Satz. Einen Winkel relativ zu Führungsbohrungen gibt es bei Einzelfasern nicht, da eine Einzelfaserferrule keine Führungsbohrungen hat. Ausgabe 3 ergänzt Grenzwerttabellen für Ferrulen mit 16-, 24- und 32 Fasern. Das zeigt unmittelbar, in welche Richtung sich die Dichte von Mehrfasersteckverbindern entwickelt.
Station 7: Prüfung der Stirnflächenreinheit vor dem Versand des Steckverbinders
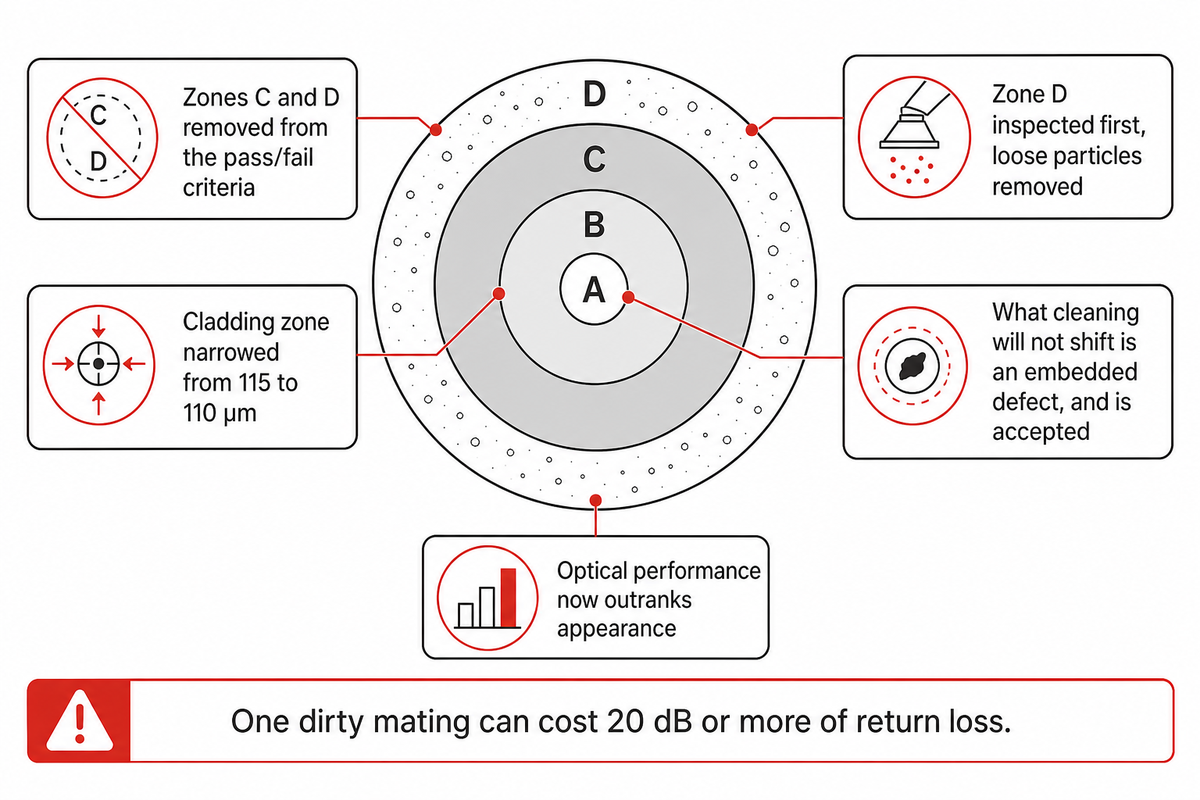
2022 änderte die Norm ihre Vorgaben zur Stirnflächenreinheit; ein Großteil der Branche hat sich noch nicht darauf eingestellt. IEC 61300-3-35:2022, das Verfahren zur visuellen Prüfung von Stirnflächen innerhalb der IEC-61300-Reihe für Prüfungen und Messungen, nimmt die Zonen C (Klebstoff) und D (Kontakt) in Ausgabe 3 vollständig aus den Annahmekriterien heraus. Zone D wird nun zuerst geprüft, lose Partikel werden entfernt, und alles, was sich auch durch wiederholtes Reinigen nicht lösen lässt, gilt als eingebetteter Fehler und wird akzeptiert.
Weiter unten steht die folgenreiche Änderung. Ausgabe 3 ergänzt die Festlegung, dass ein Steckverbinder nicht allein aufgrund einer nicht bestandenen Sichtprüfung zurückgewiesen werden darf. Entscheidend ist, ob die spezifizierte optische Leistung erreicht wird. Eine Stirnfläche, von der lose Partikel entfernt wurden und die weiterhin fehlerhaft aussieht, kann also ausgeliefert werden, wenn die Prüfungen der Einfüge- und Rückflussdämpfung bestanden sind. Die optische Leistung hat nun Vorrang vor dem Erscheinungsbild. Jede Lieferantenseite, auf der die Stirnflächenprüfung als Annahme- oder Ablehnungskriterium anhand des Aussehens beschrieben wird, gibt die Praxis nach Ausgabe 2 wieder. Auch die Kriterien für Zone A und Zone B wurden leicht gelockert und genauer festgelegt. Die Mantelzone selbst wurde von 115 auf 110 µm verkleinert, da Verunreinigungen ganz am Rand des Fasermantels die Dämpfung nicht nennenswert beeinflussen. Bei rechteckigen Arrays wird zuerst die gesamte Ferrule geprüft und gereinigt; anschließend werden Zone A und Zone B für jede Faser bewertet.
Verunreinigungen verdienen die Aufmerksamkeit, die ihnen zuteilwird. Die Analyse von Fluke Networks zu Ursachen der Rückflussdämpfung führt verschmutzte Stirnflächen mit großem Abstand als häufigste Ursache auf. Bereits ein einziges Stecken mit einer verschmutzten Stirnfläche kann die Rückflussdämpfung um 20 dB oder mehr verschlechtern. Eine Differenz von 20 Dezibel trennt einen Steckverbinder mit 45 dB von einem mit weniger als 26 dB – drei Güteklassen Unterschied nach nur einem Steckvorgang.
Hier gehört ein wichtiger Vorbehalt hin, auf den eine Fabrik keinen Einfluss hat. Die FOA empfiehlt, fabrikneue Patchkabel vor der Verwendung aus ihren versiegelten Beuteln zu nehmen, zu prüfen und zu reinigen. Fabriken garantieren den Zustand der Stirnfläche zum Zeitpunkt der Endprüfung; der Beutel erhält diesen Zustand nicht. Zur Reinigung sollte Isopropylalkohol mit 99 % statt des als Reinigungsalkohol verkauften 70%igen Alkohols verwendet werden. Der Rest des günstigeren Produkts besteht aus Wasser, das Rückstände auf einer Stirnfläche hinterlässt, die anschließend gesteckt werden soll.
Station 8: Abnahme anhand von Einfüge- und Rückflussdämpfung
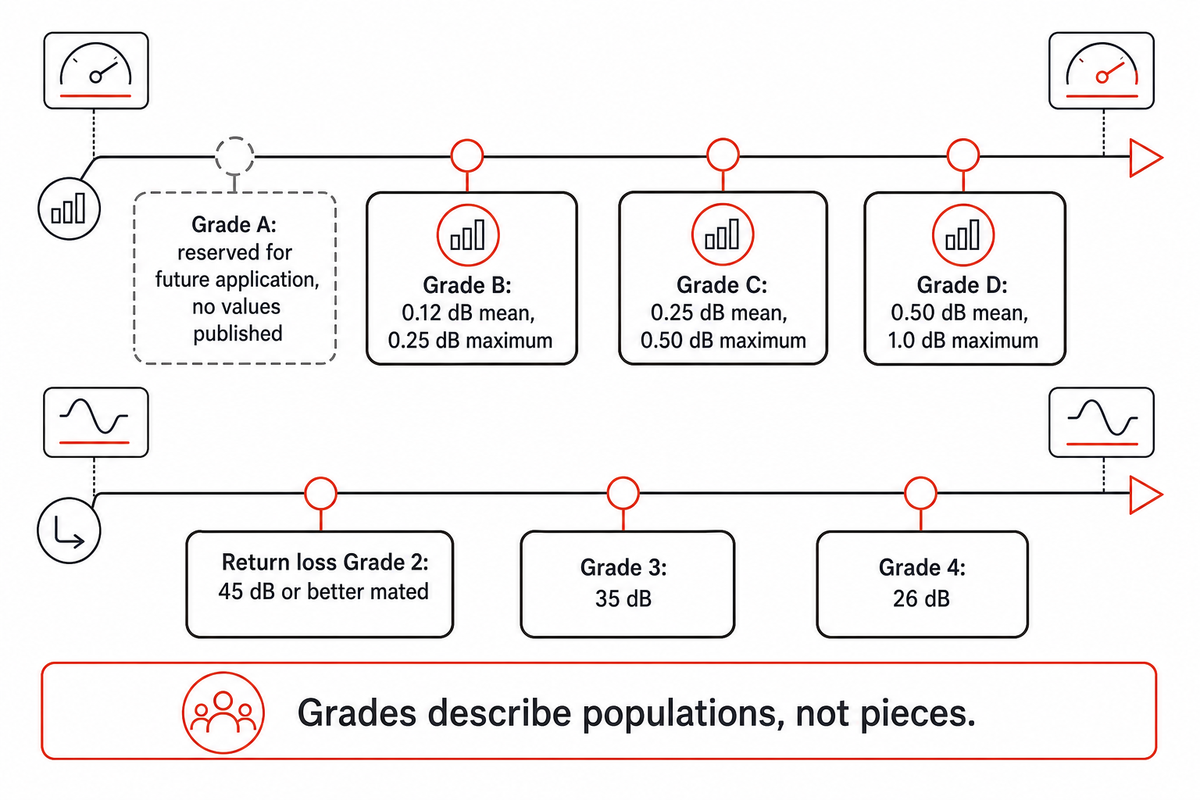
Die Abnahme der Dämpfung eines Steckverbinders wird durch zwei Werte mit einer ergänzenden Angabe zur Grundgesamtheit beschrieben. Der einzelne Wert, der auf den meisten Lieferantenseiten steht, ist keiner dieser beiden Werte. Nach den in IEC 61755-1 festgelegten und in IEC 61755-2-1:2022 tabellierten Dämpfungsklassen bedeutet Klasse B eine mittlere Dämpfung von höchstens 0,12 dB und eine maximale Dämpfung von höchstens 0,25 dB bei über 97 % der Muster. Klasse C liegt bei 0,25 dB im Mittel und maximal 0,50 dB; Klasse D bei 0,50 dB und 1,0 dB. Klasse A ist in der Tabelle ohne Werte aufgeführt und für künftige Anwendungen reserviert. Damit ist B heute die beste Dämpfungsklasse, die ein Glasfasersteckverbinder erreichen kann. Die Rückflussdämpfung wird separat klassifiziert und beschreibt – abgesehen von Klasse 1 – nicht abgewinkelte, sich berührende Fasern: Klasse 2 entspricht mindestens 45 dB im gesteckten Zustand, Klasse 3 mindestens 35 dB und Klasse 4 mindestens 26 dB. Klasse 1 mit mindestens 60 dB ist nach IEC 61755-2-2 abgewinkelten, physisch aneinanderliegenden Fasern vorbehalten.
Klassifizierungen beschreiben Populationen, nicht einzelne Teile. EN IEC 61755-1:2022 legt diese Klassen im Rahmen einer Population mit zufälliger Steckpaarung fest. Die Dämpfung wird bei Einfaser-Steckverbindern nach IEC 61300-3-34 und bei Mehrfaser-Steckverbindern nach IEC 61300-3-45 gemessen, die Rückflussdämpfung nach IEC 61300-3-6; die Klassen gelten von 1310 nm bis 1625 nm. IEC 61753-1 ist die Leistungsnorm, nach der das fertige Produkt qualifiziert wird. Das ist eine andere Frage als die, welchen Messwert ein einzelnes Teil auf einer Prüfbank aufweist. Die Norm stützt die Aussage „Diese Linie fertigt Steckverbinder der Klasse B“, nicht „Dieser Steckverbinder ist Klasse B“ – die Verwechslung des Einzelwerts mit der zertifizierten Populationsklasse ist der häufigste Spezifikationsfehler in diesem Markt.
Hier die Berechnung für eine reale Strecke mit Lichtquelle und Leistungsmesser bei 1310 nm. Angenommen wird eine 4 km lange Einmodenstrecke mit vier gesteckten Paaren und zwei Fusionsspleißen. Bei einer Faserdämpfung von 0,35 dB/km ergeben sich über 4 km 1,40 dB. Vier gesteckte Paare mit dem von der FOA im Linkbudget angesetzten Wert von jeweils 0,3 dB ergeben 1,20 dB. Zwei Spleiße mit jeweils 0,1 dB ergeben 0,20 dB. Insgesamt: 2,80 dB. Bei einem Leistungsbudget von 5 dB für ein Glasfaser-Sender-Empfänger-Paar beträgt die Reserve 2,20 dB. Wird für die Steckverbinder stattdessen der ANSI/TIA-568-Höchstwert von 0,75 dB pro Verbindung angesetzt, schlagen die vier Paare mit 3,00 dB zu Buche. Die Dämpfung der Strecke beträgt dann insgesamt 4,60 dB und die Reserve sinkt auf 0,40 dB. Die FOA-Leitlinien sagen klar, welcher Wert die Realität beschreibt: 0,75 dB ist kein guter Steckverbinder. Aktuelle vor Ort konfektionierte Mehrmodensteckverbinder sollten unter 0,3 dB liegen; bei werkseitig konfektionierten Einmodensteckverbindern sind 0.1 bis 0,2 dB üblich.
Was die acht Stationen nicht prüfen
Alles oben Beschriebene misst den Prozess. Die Qualifizierung des Produkts erfolgt in einem separaten Verfahren, das an Mustern statt an jedem einzelnen Teil durchgeführt wird und Käufern fast nie gezeigt wird. IEC 61753-022-02:2026, eine Erstausgabe, die das Dokument von 2012 ersetzt, gilt für als Pigtails und Patchkabel konfektionierte Mehrmodensteckverbinder der Kategorie C für kontrollierte Umgebungen.
Die gegenüber der vorherigen Ausgabe geänderten Anforderungen sind die maßgeblichen, zitierfähigen Inhalte: eine Torsionsprüfung wurde ergänzt; die Mindestdauer für den Zugversuch an Faser und Kabel verstärkter Kabel wurde von 120 s auf 60 s reduziert; die Prüfung der statischen Seitenbelastung wurde gestrichen; bei der Biegeprüfung der Zugentlastung wird nun die Änderung der Dämpfung statt des vorübergehenden Dämpfungsverlusts bewertet; die Steckzyklen für Steckverbinder mit zylindrischen Ferrulen wurden von 500 auf 200 reduziert; für Steckverbinder mit rechteckigen Ferrulen wurden 50 Steckzyklen ergänzt. Außerdem enthält Anhang B eine neue Sichtprüfung auf Bewegungen des äußeren Kabelmantels während der Temperaturwechsel-, Kabelzug- und Zugentlastungsprüfungen.
Käufer, die Lieferanten anhand von Stirnflächenfotos und einem Dämpfungsbericht vergleichen, vergleichen Prozessergebnisse. Zu fragen, nach welcher Leistungsnorm und welcher Kategorie die Baugruppe qualifiziert wurde, ist eine andere Frage – und eine günstige.
Epoxidharz und Polieren im Vergleich zu Spleiß-, mechanischen und vorkonfektionierten Steckverbindern
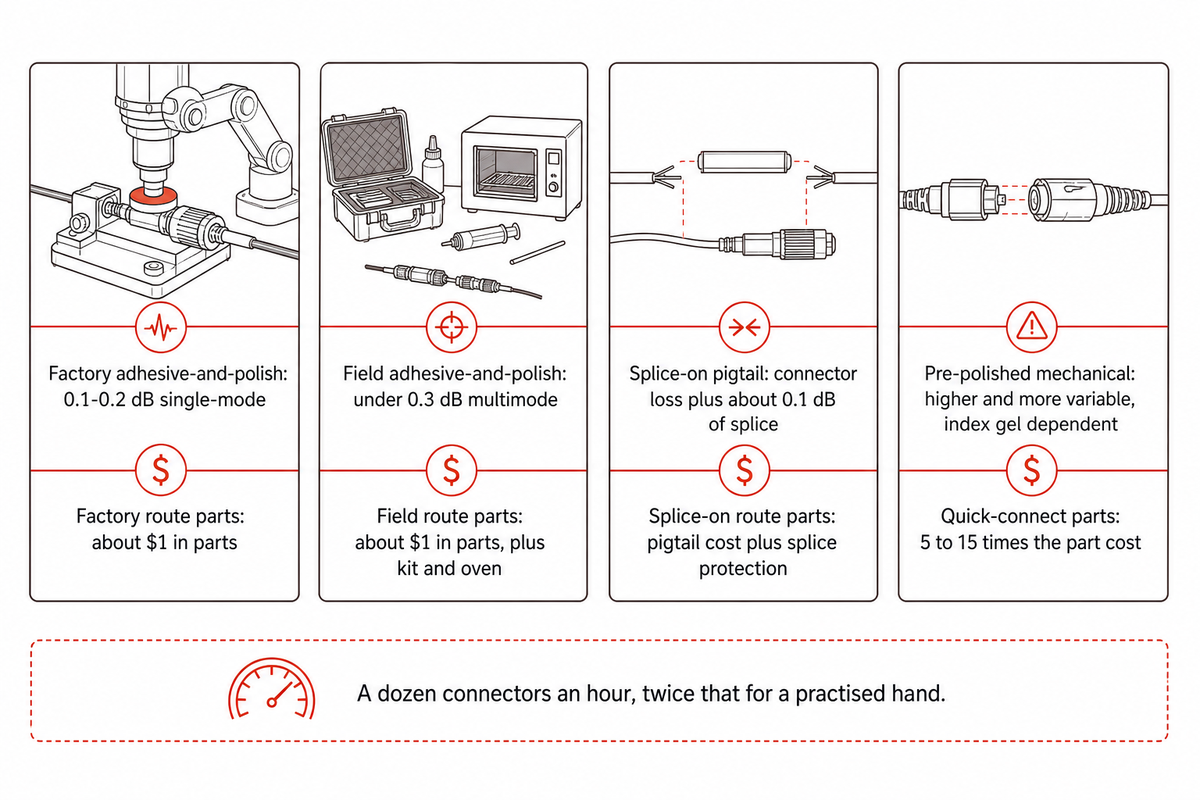
Das Fusionsspleißen an einen werkseitig gefertigten Pigtail ist für alle, die weniger als einige hundert Verbindungen pro Jahr konfektionieren, dem Verfahren mit Epoxidharz und Polieren überlegen. Die Dämpfungsleistung ist vergleichbar, und die erforderliche Fachkenntnis wird einmalig mit dem Spleißgerät erworben, statt über Monate am Polierteller aufgebaut zu werden. Das Volumen gibt den Ausschlag, und der Unterschied ist deutlich.
| Verfahren | Typische Dämpfung | Verbrauchsmaterialkosten je Steckverbinder | Abhängigkeit von Fachkenntnissen | Nacharbeit | Ungeeignet für |
|---|---|---|---|---|---|
| Werkseitig mit Klebstoff konfektioniert und poliert | 0,1–0,2 dB bei Einmodenfasern | Etwa $1 an Teilen | Gering je Bediener, hoch für den Prozess | Erneutes Polieren, einschließlich Aufarbeitung einer zurückgesetzten Stirnfläche mit Diamant | Einmalige Reparaturen; alle Fälle, in denen innerhalb der nächsten Stunde ein Steckverbinder benötigt wird |
| Vor Ort mit Klebstoff konfektioniert und poliert | Unter 0,3 dB bei Mehrmodenfasern, wenn fachgerecht ausgeführt | Etwa $1 an Teilen, zuzüglich Set und Ofen | Hoch – ein Dutzend Steckverbinder pro Stunde, bei geübter Hand doppelt so viele | Vor Ort erneut polieren, sofern Polierteller und Folien vorhanden sind | Gelegenheitsnutzer; Arbeiten ohne Stromversorgung für einen Aushärteofen |
| Spleißverbinder / Pigtail plus Fusionsspleiß | Dämpfung des werkseitigen Steckverbinders plus etwa 0,1 dB für den Spleiß | Kosten für Pigtail plus Spleißschutz | Mittel; die Präzision übernimmt das Spleißgerät | Zurückschneiden und erneut spleißen | Standorte ohne Zugang zu einem Spleißgerät; sehr beengter Einbauraum |
| Vorgepoliert, mechanisch (Schnellverbinder) | Höher und stärker schwankend; abhängig vom Indexgel | Das 5- bis 15-Fache der Teilekosten für Klebstoff und Politur | Gering – das Polieren erfolgte im Werk | Üblicherweise entsorgen und einen anderen einsetzen | Hohe Stückzahlen, bei denen die Teilekosten entscheidend sind; langlebige Einmodenstrecken |
Angaben zu Dämpfung und Kosten gemäß den Leitlinien der Fiber Optic Association zu Klebstoff und Politur; Spleißdämpfung gemäß der obigen Beispielrechnung. Steckverbinderarten und ihre Identifizierung werden in der Referenz der FOA zur Steckverbinderidentifizierung behandelt.
Wann das Verfahren mit Epoxidharz und Polieren ungeeignet ist
Wirtschaftlich ist das Verfahren erst oberhalb einer bestimmten Schwelle. Die Zeit- und Bewegungsstudie der FOA zeigt, wo diese liegt: Der Steckverbinder ist mit etwa einem Dollar das günstige Element, doch ein geübter Bediener fertigt ungefähr ein Dutzend pro Stunde, bei hohem Tempo doppelt so viele. Bei weniger als einigen hundert Konfektionierungen übersteigen die Arbeitskosten und der Lernaufwand die Einsparungen bei den Teilen deutlich. Die ehrliche Empfehlung lautet dann: Pigtail und Spleißgerät.
Klebstoff und Politur wählen, wenn
- Das Volumen Tausende von Konfektionierungen erreicht und die Teilekosten entscheidend sind
- Die Einmoden-Geometrie innerhalb eines Krümmungsradiusbereichs von 7–25 mm gehalten werden muss
- Aushärteofen, Interferometer und Dämpfungsprüfstand am selben Ort verfügbar sind
- Dieselben Bediener den Prozess täglich statt nur gelegentlich ausführen
Ein anderes Verfahren wählen, wenn
- Weniger als einige hundert Konfektionierungen pro Jahr benötigt werden
- Die Arbeit in einem Gehäuse ohne Stromversorgung und ohne Prüfstand stattfindet
- Vor Ort niemand regelmäßig genug poliert, um die Übung zu behalten
- Heute eine einzelne Reparatur statt einer Charge in der nächsten Woche benötigt wird
Referenzprüfkabel sind als Sonderfall zu betrachten. Fachleute behandeln sie als Verbrauchsmaterial mit einer Nutzungsdauer von wenigen hundert Steckzyklen, während für Produktionssteckverbinder deutlich höhere Werte angegeben werden. Der Grund: Ihre Stirnflächen dienen als Referenz für alle darauf beruhenden Messungen.
Steckverbindertypen, Adapter und die Spezialwerkzeuge für die jeweiligen Installationsverfahren
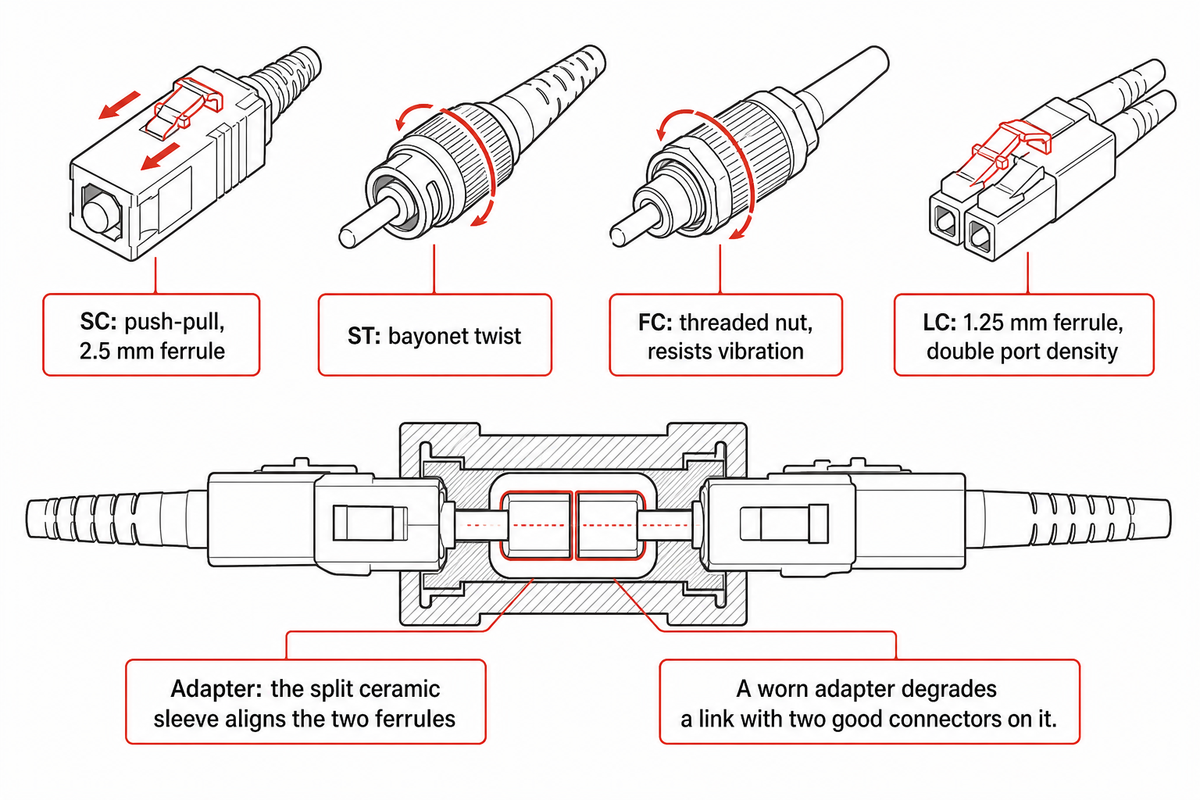
Vier Bauformen decken den Großteil der heute ausgelieferten Steckverbinder ab. SC-, ST- und FC-Steckverbinder haben eine 2,5 mm-Ferrule und unterscheiden sich nur in der Verriegelung; beim LC-Steckverbinder ist sie mit 1,25 mm nur halb so groß, wodurch sich die Portdichte verdoppelt. Die Referenz zur Identifizierung von Steckverbindern der FOA ist eine praktische Hilfe, um sie im Einsatz auseinanderzuhalten.
Sie unterscheiden sich vor allem durch ihre Verriegelung. Bei der Auswahl ist dieser Mechanismus meist wichtiger als die optische Leistung, denn Techniker müssen Steckverbinder während der gesamten Nutzungsdauer eines Patchfelds problemlos tausendfach verbinden und trennen können. Ein SC-Steckverbinder wird gerade eingesteckt und herausgezogen. Dadurch lässt er sich auch dort leicht installieren, wo die Hand nicht um das Gehäuse greifen kann. Ein ST-Steckverbinder hat einen Bajonettverschluss, ein FC-Steckverbinder eine vibrationsbeständige Überwurfmutter und ein LC-Steckverbinder eine kleine Kunststofflasche wie bei einem RJ45-Stecker. Da der Ferrulendurchmesser gleich ist, lassen sich ST- und SC-Komponenten an einer Durchführung wesentlich einfacher austauschen als Komponenten mit LC-Steckverbindern. SC- und LC-Steckverbinder machen zusammen den weitaus größten Teil der heutigen strukturierten Verkabelung aus.
Adapter bilden die andere Hälfte der Schnittstelle und erhalten weniger Aufmerksamkeit, als sie verdienen. Ein Adapter ist eine Hülse, die zwei Steckverbinder Stirnfläche an Stirnfläche hält. Die darin sitzende geteilte Keramikhülse richtet die beiden Ferrulen exakt zueinander aus. Adapter und Steckverbinder sind als Simplex-, Duplex- und Quad-Ausführungen erhältlich. Hybridadapter verbinden unterschiedliche Steckverbindertypen. Da eine Steckverbinder-Ferrule ausschließlich in dieser Hülse ihren Gegenpart berührt, beeinträchtigt ein abgenutzter Adapter die Verbindung auch dann, wenn beide Steckverbinder an den Enden einwandfrei sind.
Bei den Werkzeugen verläuft die Trennlinie wie im gesamten Artikel zwischen Fertigung und Einsatz vor Ort. Für die Fertigung werden ein Aushärteofen, Polieraufnahmen, ein Interferometer und ein Dämpfungsmessplatz benötigt. Für den Einsatz vor Ort braucht es andere Spezialwerkzeuge: Abisolierwerkzeuge für optische Fasern, die die Beschichtung entfernen, ohne das Glas anzuritzen, ein Inspektionsmikroskop zur Prüfung einer Faserstirnfläche oder eines Steckverbinders vor dem Stecken sowie ein Reinigungsset. Teams, die spleißen statt zu polieren, verwenden außerdem einen Fasertrenner, der die Faser exakt rechtwinklig trennt. Abisolierwerkzeuge in der falschen Größe beschädigen die Faserummantelung. Ein Fasertrenner, dessen Messerklinge nicht mehr korrekt ausgerichtet ist, erzeugt eine schräge Stirnfläche, die sich später auch mit größter Sorgfalt nicht mehr korrigieren lässt.
Faser-Pigtails umgehen einen Großteil dieser Arbeit. Pigtails sind kurze Anschlussfasern mit einem werkseitig montierten Steckverbinder an einem Ende und einer blanken Faser am anderen. Sie werden in einem Glasfaser-Abschlusskasten oder einer Spleißkassette mit dem Kabel verspleißt. Da der Steckverbinder in der Fertigung hergestellt und vermessen wurde, beschränkt sich die Installation auf eine einzige Fusionsspleißung. Deshalb greifen professionelle Glasfaserteams sowohl bei Multimode- als auch bei Singlemode-Arbeiten auf Pigtails zurück. Dieses Prinzip setzt sich zunehmend auch im größeren Maßstab durch: Freileitungsstrecken und Zugangsnetze für Breitband- und Kabelfernsehen werden immer häufiger mit vorkonfektionierten Baugruppen statt mit vor Ort konfektionierten Kabeln errichtet.
Wer die Glasfaserkomponenten vor Ort installiert, sollte bereits feststehen, bevor der Steckverbindertyp ausgewählt wird. Denn der Erfolg der Installation hängt stärker davon ab, wer sie ausführt, als davon, welche Marke gekauft wird. Bei gelegentlichen Installationen durch den Anwender spricht vieles für einen werkseitig vorpolierten Typ; bei täglichem Einsatz für die Klebe- und Poliermethode.
Die Wahl des Fasertyps und die des Steckverbinders hängen zusammen. Multimode-Fasern tolerieren eine größere seitliche Fehlstellung als Singlemode-Fasern. Deshalb gelten für die verschiedenen Typen von Glasfasersteckverbindern unterschiedliche Geometrietoleranzen, auch wenn die Ferrule gleich aussieht. Die korrekte Installation einer Glasfaserverbindung beginnt mit der Spezifikation, nicht mit dem Crimpen: Werden eine optische Faser für ein bestimmtes Dämpfungsbudget und ein Steckverbinder für ein anderes ausgewählt, zeigt sich die Abweichung beim ersten Test.
Wie sich der Bedarf an Konfektionierung verändert und was das für die Fertigung bedeutet
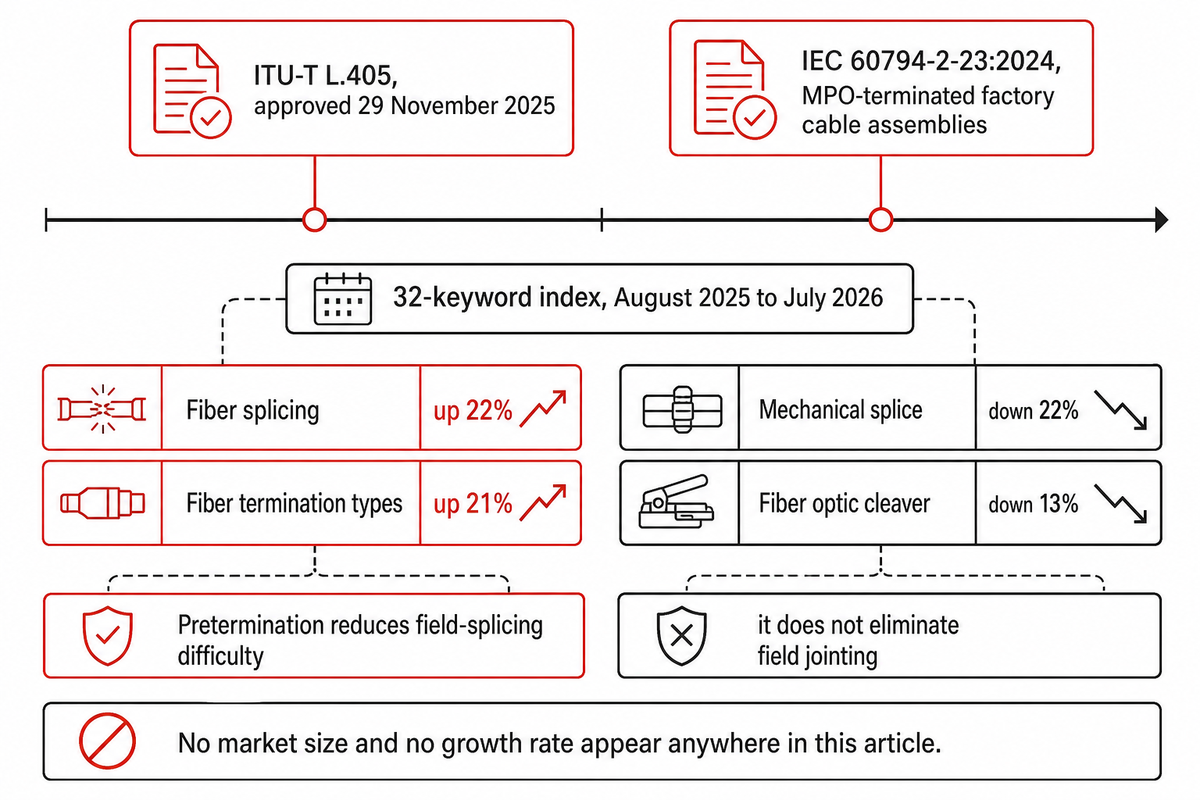
Zwei Normungsorganisationen veröffentlichten innerhalb von zweiundzwanzig Monaten Dokumente zu werkseitig konfektionierten Baugruppen. Das ist der deutlichste verfügbare Hinweis darauf, wohin sich dieser Bereich entwickelt. Die am 29. November 2025 genehmigte ITU-T L.405 definiert vorkonfektionierte Gehäuse, Muffen, Kabelbaugruppen und Anschlüsse als werkseitig mit Steckverbindern konfektionierte Komponenten. Die IEC 60794-2-23:2024, eine am 31. Januar 2024 veröffentlichte Erstausgabe, legt Mehrfaserkabel für Innenräume fest, das ausdrücklich für MPO-konfektionierte Kabelbaugruppen vorgesehen ist.
Unsere eigene Messung der Nachfrage weist in dieselbe Richtung, erhebt aber nicht den Anspruch, eine Marktstatistik zu sein. In einem Index aus 32 Keywords, den wir über die zwölf Monate von August 2025 bis Juli 2026 erfasst haben, stiegen die Suchanfragen zu Glasfaserspleißen um 22 % und zu Konfektionierungsarten von Glasfasern um 21 %. Die Suchanfragen zu mechanischen Spleißen gingen dagegen um 22 % und die zu Glasfasertrennern um 13 % zurück. Die Käufersprache verschiebt sich in Richtung Fusionsspleißen und weg von mechanischen Verfahren. Dadurch verlagert sich die Konfektionierung größerer Stückzahlen zunehmend vom Einsatzort in die Fertigung.
Diese Aussage ist klar eingegrenzt, und die Grenze ergibt sich aus derselben Normungsorganisation. ITU-T L.250 (01/2024) beschreibt vorkonfektionierte Baugruppen als optionale Lösung und die installierte optische Infrastruktur als Mischung aus Freileitungs-, Erd-, Rohr- und Mikrorohrtechnologien. Vorkonfektionierung verringert den Aufwand für Spleißarbeiten vor Ort, beseitigt Verbindungen vor Ort aber nicht. Die sachlich korrekte Aussage betrifft daher die Richtung der Spezifikationsarbeit, nicht den Mengenanteil von Fertigung und Installation vor Ort.
Dieser Artikel nennt weder eine Marktgröße noch eine Wachstumsrate. Bei der Recherche wurden sechs syndizierte Marktforschungsseiten zu genau diesem Thema geprüft. Für dasselbe Jahr bezifferten sie den Markt auf 5.61 bis 11,2 Milliarden Dollar und nannten Wachstumsraten von 4,1 % bis 12,6 % – bei der Marktgröße ein Faktor zwei, beim Wachstum ein Faktor drei. Diese Zahlen stehen hier ausschließlich als Beleg für die widersprüchlichen Angaben, weshalb sich keine davon zitieren lässt.
Für Einkäufer ergibt sich daraus eine Frage zur Spezifikation, keine Prognose. Wenn Ihr Lieferant MPO-Baugruppen anbietet, fragen Sie, ob das Kabel selbst der IEC 60794-2-23:2024 entspricht und ob die Geometrie anhand der Ausgabe 2026 der Norm für Ferrulen mit rechteckigem Querschnitt vermessen wird. Beide Dokumente sind neu genug, dass ein Lieferant möglicherweise noch nach den Vorgängerversionen arbeitet.
Was sich durch die Automatisierung der Steckverbindermontage ändert
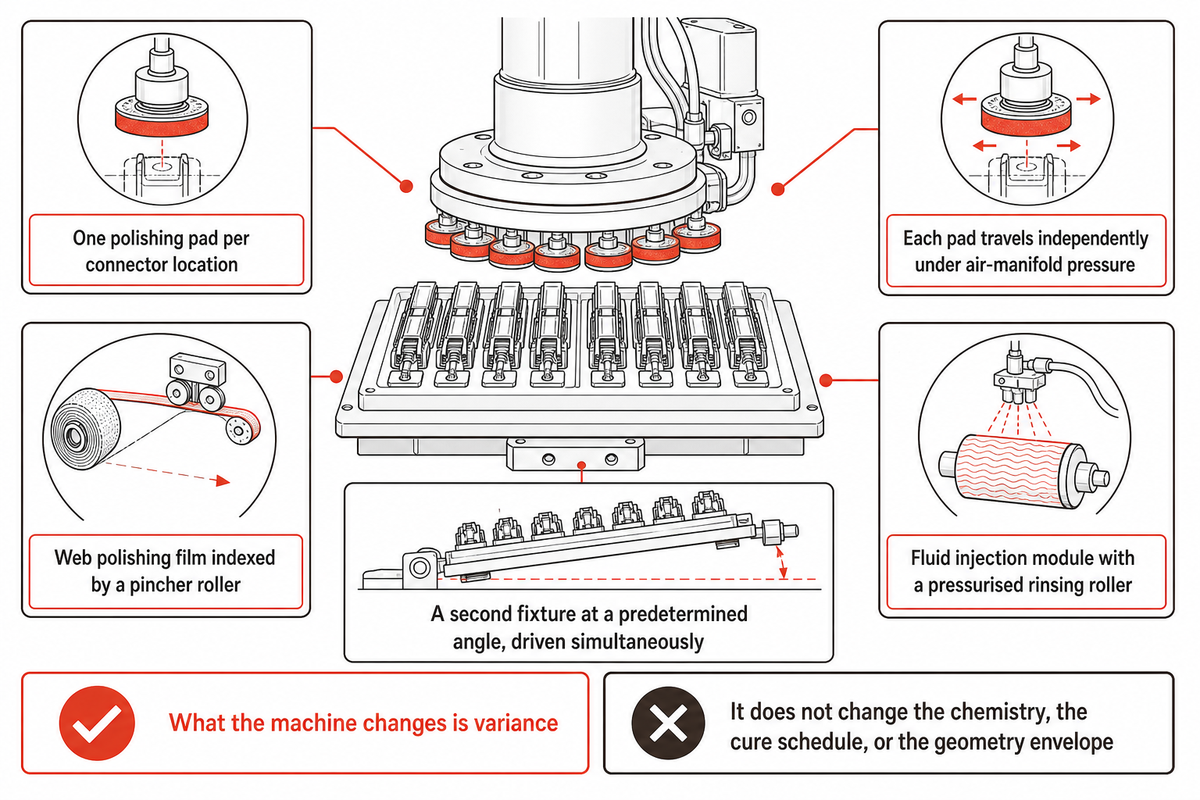
Die Automatisierung dieser Linie sorgt nicht für schnellere Handgriffe. Sie gewährleistet gleichbleibende Bedingungen, die sich von Hand nicht konstant einhalten lassen. Die konkreten Mechanismen lassen sich anhand eines Patents überprüfen. EP1597021A1, Vorrichtung und Verfahren zum Polieren eines Glasfasersteckverbinders (ADC Telecommunications, angemeldet am 26. Januar 2004, veröffentlicht am 23. November 2005), beschreibt vier davon.
Erstens erhält jede Steckverbinderposition ein eigenes Polierpad. Jedes Pad bewegt sich unabhängig in vertikaler Richtung und wird über den Luftverteiler mit Druck beaufschlagt, sodass alle Pads unabhängig von der jeweiligen Position der Stirnfläche mit gleicher Kraft anliegen. Auf einem handgeführten Polierhalter wird ein leicht hervorstehender Steckverbinder stärker belastet als sein Nachbar. Genau diese Abweichung bei der Faserhöhe wird von der sechsten Station aussortiert.
Zweitens wird ein Polierfilm auf Trägerfolie mithilfe einer Klemmrolle schrittweise weitertransportiert. Die Maschine führt den Schleifmittelzustand weiter, statt dass er sich unkontrolliert abnutzt, ohne dass der Bediener die Veränderung erkennen kann. Im Ausführungsbeispiel des Patents wird ein Diamant-Läppfilm mit einem Mikrometer genannt. Dasselbe Diamantkorn mit einem Mikrometer ist für Singlemode-Arbeiten spezifiziert und wird zur Nachbearbeitung einer zu stark polierten Ferrule empfohlen.
Drittens verfügt die Maschine über ein Flüssigkeitsmodul mit einer unter Druck stehenden, flüssigkeitsgetränkten Spülrolle, die Verunreinigungen direkt in der Linie entfernt, bevor sie im nächsten Schritt über die Stirnfläche gezogen werden.
Viertens kommt eine zweite Aufnahme zum Einsatz, die in einem festgelegten Winkel gehalten und gleichzeitig mit der ersten angetrieben wird. So können die Endbearbeitung von Schrägschliff- und Flat-PC-Kontaktflächen parallel auf einer Maschine erfolgen, ohne dass ein Umrüsten erforderlich ist.
Die Beladung ist eine Kaufentscheidung und keine Eigenschaft des Prozesses. Im selben Patent steht, dass Aufnahmen „manuell, etwa indem sie von Hand in die Maschine eingelegt werden, oder automatisch, etwa über ein Fördersystem“ beladen werden können. Fertigungslinien können den Polierprozess automatisieren und die manuelle Beladung beibehalten oder beides automatisieren. Die Maschine verringert die Schwankungen: Die Dosierwiederholbarkeit, die Kraft an jeder Position und der Zustand des Polierfilms hängen nicht mehr davon ab, welcher Bediener gerade Schicht hat. Unverändert bleiben die Klebstoffchemie, das Aushärteprogramm und der zulässige Geometriebereich der Stirnfläche.
Die für diese Arbeit entwickelte Ausrüstung gehört zur selben Produktfamilie wie unsere Linie für automatisierte Maschinen zur Montage von Glasfasersteckverbindern und die Montagelinie für optische Steckverbinder für höhere Stückzahlen. Die Messtechnik ist eine separate Investition: Die Prüfung von Stirnflächen und Geometrie gehört zur Automatisierung der Steckverbinderprüfung, die Kameratechnik dazu zu Bildverarbeitungssystemen für die Prüfung. Wer statt einer einzelnen Station eine ganze Fertigungszelle plant, findet weitere Informationen in unserem Leitfaden zu Montagemaschinen für Steckverbinder und zur Anlagenebene in unserem Leitfaden zur Automatisierung von Produktionslinien. Käufer von Präzisionselektronik finden den Branchenkontext auf unserer Seite zur 3C-Elektronikindustrie.
Das Wichtigste zum Schluss An jeder Station dieses Prozesses kann ein Fehler entstehen, den eine spätere Station erkennen muss. Die vier Fehlerarten, die der jeweiligen Bedienerkontrolle entgehen, zeigen, warum die Abnahme auf Messungen statt auf Sichtprüfungen beruht. Fragen Sie den Lieferanten, an welchen Stationen jedes Teil vermessen wird und wo nur Stichproben je Fertigungslos geprüft werden. Die Antwort sagt mehr über die gelieferten Steckverbinder aus als jedes Foto einer Stirnfläche.
Besprechen Sie Ihre Montagelinie für Steckverbinder mit unseren Ingenieuren →
Häufig gestellte Fragen
F: Wie werden Glasfaserkabel üblicherweise miteinander verbunden?
Glasfaserkabel werden entweder durch Fusionsspleißen verbunden, bei dem zwei Fasern zu einer durchgehenden Strecke verschmolzen werden, oder mit Steckverbindern, die sich wieder trennen lassen.
Fusionsspleißen verursacht die geringste Dämpfung und erzeugt eine dauerhafte Verbindung, typischerweise mit etwa 0,1 dB. Steckverbinder verursachen eine höhere Dämpfung, lassen sich dafür aber trennen. Deshalb werden sie in jedem Patchpanel eingesetzt. Mechanische Spleiße liegen dazwischen: Eine Ausrichthülse mit Index-Anpassungsgel verbindet die Fasern ohne Verschmelzen, weist aber eine höhere und stärker schwankende Dämpfung auf. Welches Verfahren geeignet ist, hängt davon ab, ob die Verbindung später wieder geöffnet werden muss.
F: Was ist der häufigste Fehler bei der Installation von Glasfasern?
Die Verschmutzung der Stirnfläche als Sauberkeitsproblem statt als Messgröße zu behandeln, ist der häufigste und kostspieligste Fehler bei Glasfaserarbeiten. Schon ein einziges Stecken mit verschmutzter Stirnfläche kann 20 dB oder mehr kosten.
Verschmutzte Stirnflächen sind die häufigste Ursache für Fehler bei der Rückflussdämpfung. Eine Einbuße von 20 dB kann die Leistungsbewertung eines Steckverbinders um drei Klassen verschlechtern. Noch problematischer: Beim Stecken eines verschmutzten Steckverbinders werden die Verunreinigungen eingedrückt. Sind sie erst eingebettet, bleiben nach der Reinigung dauerhaft Vertiefungen zurück. Auch neue Patchkabel direkt aus einem versiegelten Beutel sind nicht ausgenommen: Der Hersteller hat die Stirnfläche bei der Endprüfung geprüft, aber der Beutel schützt sie danach nicht vor Verunreinigungen. Prüfen Sie die Stirnfläche vor jedem Steckvorgang und reinigen Sie sie mit 99%igem Isopropylalkohol statt mit 70%igem Reinigungsalkohol.
F: Wie schwierig ist es, Glasfasern zu spleißen?
Fusionsspleißen ist leichter zu erlernen als die Konfektionierung mit Kleben und Polieren, da das Spleißgerät die Präzisionsarbeit übernimmt. Die Kosten für die Ausrüstung fallen allerdings von Anfang an an. Diese Investition entscheidet bei den meisten Installateuren tatsächlich über die Wahl des Verfahrens.
Moderne Fusionsspleißgeräte richten die Fasern aus, verschmelzen sie und schätzen die Dämpfung weitgehend selbstständig. Das Können steckt daher vor allem in der Vorbereitung: sauberes Abisolieren, präzises Trennen und korrekte Faserhandhabung. Deshalb empfehlen Praktiker vor Ort fast immer ein Pigtail mit Spleißverbindung statt des Polierens vor Ort. Die Abwägung betrifft die Investition, nicht den Schwierigkeitsgrad.
F: Was bedeuten OS1, OS2, OM1, OM2, OM3 und OM4?
OS1 und OS2 sind Klassifizierungen für Singlemode-Fasern; OM1 bis OM4 klassifizieren Multimode-Fasern nach ihrer modalen Bandbreite. An der Buchstaben-Zahlen-Kombination im Datenblatt erkennen Sie, welche Ausrichttoleranz der Steckverbinder einhalten muss.
OS1 bezeichnet Singlemode-Fasern für Innenkabel mit dichtem Puffer. OS2 ist für Außenkabel mit Bündelader sowie für Langstreckenverbindungen mit geringerer Dämpfung vorgesehen. Beide haben einen 9 µm-Kern.
Die OM-Reihe umfasst Multimode-Fasern mit einem 62,5 µm-Kern bei OM1 und einem 50 µm-Kern bei OM2 bis OM4. Mit jeder höheren Klasse nimmt die modale Bandbreite und damit die Reichweite bei einer bestimmten Datenrate zu. OM3 und OM4 sind für den Einsatz mit VCSEL-Lichtquellen laseroptimiert.
Der Kerndurchmesser bestimmt, wie viel seitliche Fehlstellung die Schnittstelle ausgleichen kann. Bei Singlemode-Arbeiten sind daher eine geringere Exzentrizität der Ferrule und ein geringerer Apex-Versatz zulässig als bei Multimode-Arbeiten. Entsprechend verändert sich auch das Abnahmekriterium: unter 0,3 dB für vor Ort konfektionierte Multimode-Verbindungen gegenüber 0.1 bis 0,2 dB für werkseitig konfektionierte Singlemode-Verbindungen. Steckverbinderspezifikationen ohne Angabe des Fasertyps sind unvollständig.
F: Wie schließe ich ein Glasfaserkabel an einen Steckverbinder an?
Entfernen Sie Kabelmantel und Puffer, führen Sie das Kabel in das Steckverbindergehäuse ein, crimpen Sie das Zugelement und trennen Sie dann die Faser entweder an einem werkseitig montierten Faserstummel oder verkleben und polieren Sie sie.
Welches der beiden letztgenannten Verfahren zum Einsatz kommt, hängt ganz vom gewählten Steckverbindertyp ab. Bei werkseitig vorpolierten mechanischen Steckverbindern wird die Faser getrennt und festgeklemmt. Bei einem Steckverbinder mit Klebe- und Poliermethode folgen die oben beschriebenen acht Stationen.
F: Lohnt es sich, LC-Steckverbinder selbst an einer Glasfaser anzubringen?
Bei einer kleinen Anzahl von Kontaktierungen ist es fast immer günstiger, ein werkseitig konfektioniertes Patchkabel zu kaufen oder ein Pigtail anzuspleißen, als LC-Steckverbinder selbst zu montieren. Der Stundenlohn eines erfahrenen Technikers und die Ausrüstung, mit der sich das Ergebnis nachweisen lässt, machen den Eigenaufwand bei einem kleinen Auftrag unwirtschaftlich.
Das Argument, Verbrauchsmaterial sei günstig, führt in die Irre. Die Teile für einen Steckverbinder kosten etwa einen Dollar, aber selbst ein routinierter Techniker schafft nur ungefähr ein Dutzend pro Stunde. Außerdem werden ein Polierset, ein Aushärteofen, ein Inspektionsmikroskop und ein Dämpfungsmessgerät benötigt, bevor der erste Steckverbinder gelingt.
Servicetechniker empfehlen vor Ort durchweg einen werkseitig vorpolierten mechanischen Steckverbinder oder ein eingespleißtes Pigtail. Das Arbeiten mit Epoxidkleber und Polieren ist im Prinzip nicht schwierig. Es braucht jedoch eine kontrollierte Aushärtung, aufeinander abgestimmte Polierpads und Polierfilme sowie Messgeräte, mit denen sich das Ergebnis nachweisen lässt. Genau deshalb wurde diese Arbeit in die Fertigung verlagert.
Verwandte Artikel
- Leitfaden zu automatisierten Montagemaschinen Planung und Konfiguration von Mehrstationen-Sondermaschinen
- Leitfaden zur Automatisierung von Produktionslinien Fördertechnik, Handhabung und Datenerfassung in einer ganzen Fertigungszelle
- Leitfaden zu automatisierten Prüfanlagen Aufbau von Messstationen, mit denen sich Abnahmekriterien durchsetzen lassen
- Leitfaden zu Kontaktarten von Steckverbindern Unterschiede in der Kontaktgeometrie verschiedener Steckverbinderfamilien
Über diese Analyse
ZEUEE fertigt kundenspezifische Automatisierungsanlagen, darunter Fertigungslinien für Glasfaser- und optische Steckverbindermontage, an einem 20.000 m² großen Fertigungsstandort in Taihe, Jiangxi. Nach Unternehmensangaben wurde ZEUEE 2005 gegründet, ist nach ISO9001:2015 zertifiziert und hat mehr als 150 Forschungs- und Entwicklungspatente angemeldet, darunter mindestens 32 Erfindungspatente. Die oben dargestellte Stationsfolge, die Aushärte- und Polierparameter sowie die Abnahmegrenzen wurden aus veröffentlichten Normen und Prozessdokumenten zusammengestellt und nicht aus dem Prozessdatenblatt eines einzelnen Lieferanten übernommen. Alle Angaben zu Geometrie, Dämpfung und Haltekraft sind dem jeweiligen Quelldokument zugeordnet. Für Zahlen ohne belegbare Quelle – etwa zur Fertigungsausbeute, Nacharbeitsquote und Marktgröße für Steckverbinder – werden keine Angaben gemacht.
Referenzen und Quellen
- NASA-STD-8739.5, Konfektionierung von Glasfasern, Kabelbaugruppen und Installation NASA Technical Standards System
- 6.161 Modern Optics Project Laboratory, Konfektionierungsverfahren für Steckverbinder, Praktikum 7 MIT OpenCourseWare
- Hinweise zu Glasfasersteckverbindern mit Klebe- und Poliermethode The Fiber Optic Association
- Referenz zur Identifizierung von Glasfasersteckverbindern The Fiber Optic Association
- IEC 61300-3-35:2022, Sichtprüfung von Glasfasersteckverbindern und Übertragungskomponenten mit Faserstummel International Electrotechnical Commission
- IEC 61300-3-30:2026, Stirnflächengeometrie von rechteckigen Mehrfasersteckverbindern International Electrotechnical Commission
- EN IEC 61755-1:2022, optische Schnittstellen von Steckverbindern für Singlemode-Fasern CENELEC
- IEC 61755-2-1:2022, Verbindungsparameter für dispersionsunverschobene, physisch kontaktierende Fasern ohne Schrägschliff International Electrotechnical Commission (Tabellen zu Dämpfungs- und Rückflussdämpfungsklassen)
- IEC 61753-022-02:2026, Leistungsnorm für Multimode-Steckverbinder, konfektioniert als Pigtails und Patchkabel, Kategorie C International Electrotechnical Commission
- IEC 60794-2-23:2024, Mehrfaserkabel für Innenräume und MPO-konfektionierte Kabelbaugruppen International Electrotechnical Commission
- ITU-T L.101 (08/2024), optische Glasfaserkabel für die direkte Erdverlegung International Telecommunication Union
- ITU-T L.405, vorkonfektionierte Komponenten für optische Zugangsnetze International Telecommunication Union
- ITU-T L.250 (01/2024), Topologien für optische Zugangsnetze International Telecommunication Union
- Optische Steckverbinder für die Konfektionierung vor Ort, NTT Technical Review Vol. 6 No. 11 NTT Photonics Laboratories
- Wiederherstellung überpolierter Glasfasersteckverbinder, Mike A. Reed Cabling Installation & Maintenance
- Ursachen für Rückflussdämpfung in einem Glasfasersystem Fluke Networks
- EP1597021A1, Vorrichtung und Verfahren zum Polieren eines Glasfasersteckverbinders European Patent Office, über Google Patents
- MIL-PRF-29504C mit Amendment 1, allgemeine Spezifikation für Glasfaseranschlusskontakte, US Defense Logistics Agency (Dokument nach Kennzeichnung zitiert; der DLA-Host war zum Zeitpunkt der Erstellung nicht über unser Netzwerk erreichbar)
- MIL-STD-2042-5, Norm für die Installation von Glasfaserkabeltopologien auf Marineschiffen (Steckverbinder und Verbindungen), Revision C, 2016, NAVSEA (Dokument nach Kennzeichnung zitiert; der NAVSEA-Host war zum Zeitpunkt der Erstellung nicht über unser Netzwerk erreichbar)
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






