Kontaktieren Sie Zeyu lntelligent Industrial Company

Bildverarbeitungssysteme zur Prüfung: Der vollständige Leitfaden 2026

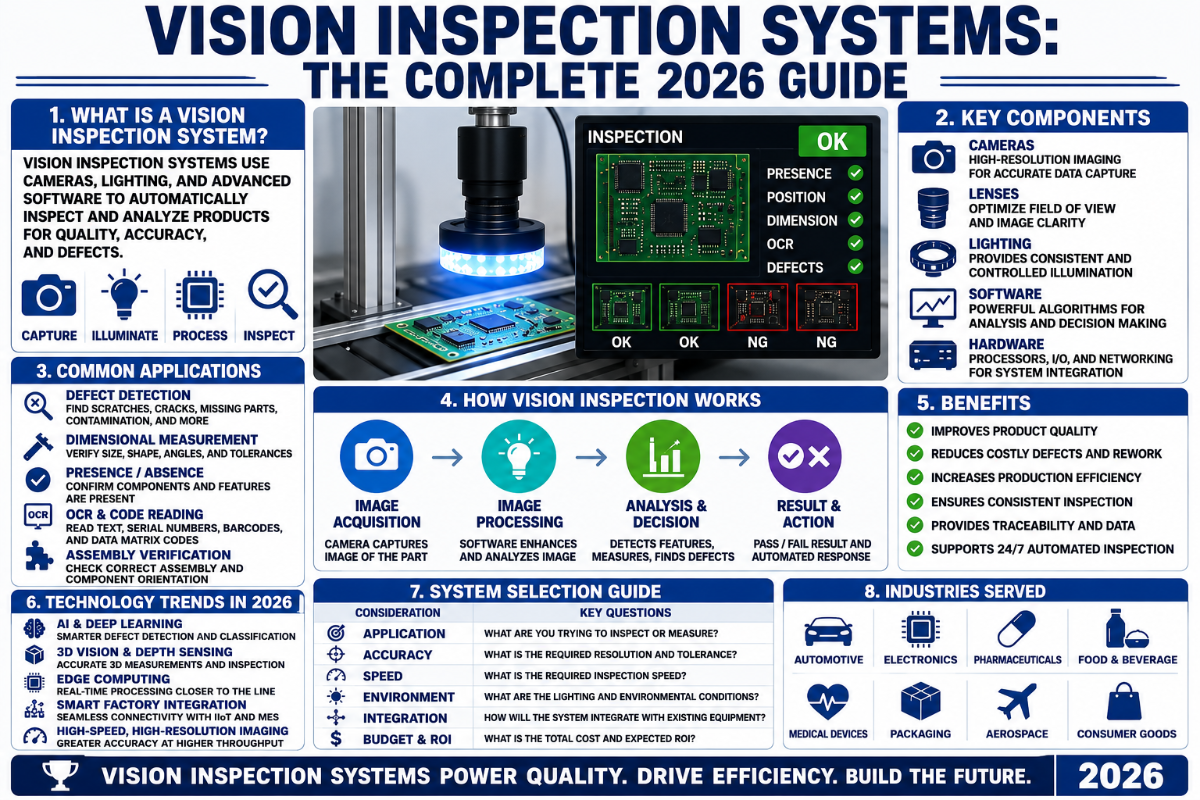
Was ist ein Bildverarbeitungssystem zur Prüfung?
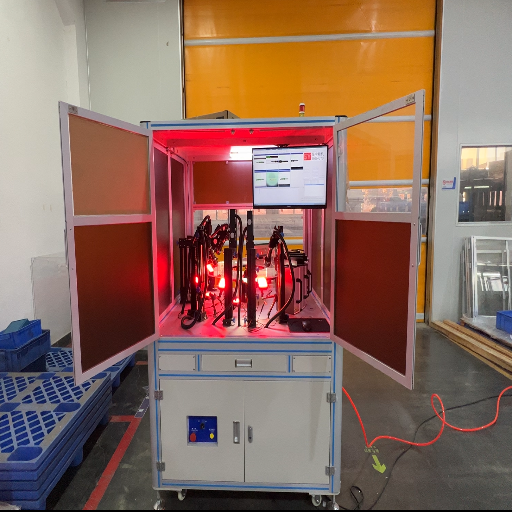
Die Systeme arbeiten folgendermaßen: Ein Bildverarbeitungssystem zur Prüfung – auch als Machine Vision, automatische Sichtprüfung oder automatische optische Inspektion bezeichnet – prüft das Werkstück direkt in der Produktionslinie innerhalb von etwa 20 Millisekunden und gibt eine Gut- oder Schlecht-Entscheidung aus oder, innerhalb festgelegter Grenzen, Messwerte. Mit solchen Systemen lassen sich für das erste ebenso wie für das millionste Teil dieselben Prüfabläufe anwenden. Das ist in der modernen Fertigung eine Herausforderung, denn die Liniengeschwindigkeit kann Dutzende oder sogar Hunderte Teile pro Minute erreichen. Dieser Leitfaden hilft Ihnen dabei, den passenden Systemtyp auszuwählen. Dieser herstellerneutrale Bericht erläutert, wie Bildverarbeitungssysteme zur Prüfung funktionieren, welche vier Grundkomponenten sie umfassen, welche Haupttypen und Architekturvarianten es gibt, welche Merkmale sie an Werkstücken erkennen können und welche nicht, wie sich die Kosten ermitteln lassen und welche 7 Fragen Ihnen bei der Auswahl des passenden Systems helfen.Kurzüberblick: Bildverarbeitungssysteme zur Prüfung auf einen Blick
| Kernkomponenten | Kamera/Sensor, Beleuchtung, Objektiv/Optik, Verarbeitungssoftware (4 Komponenten) |
| Kameraauflösung | ~0,4–24 MP (Flächenkamera); 2k–16k px (Zeilenkamera) |
| Messgenauigkeit | Von einigen µm bis in den Sub-µm-Bereich (3D-Laserprofiler; modellabhängig) |
| Zeit von der Bildaufnahme bis zur Entscheidung | <20 ms; Bildraten bis ~60 Hz; Hunderte Teile pro Minute |
| Bildgebungsverfahren | 1D, 2D (Flächen-/Zeilenaufnahme), 3D, multispektral |
| Verarbeitungsansatz | Regelbasiert, Deep Learning (KI) oder hybrid |
Was ist ein Bildverarbeitungssystem zur Prüfung? (Und wie funktioniert es tatsächlich?)
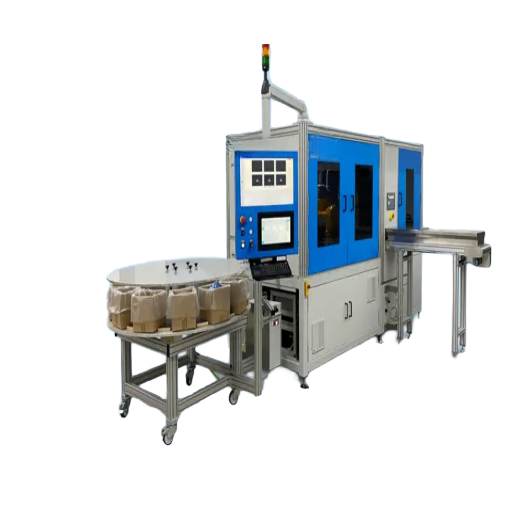 Ein Bildverarbeitungssystem zur Prüfung übernimmt die Funktion der Augen der Prüfer (also einer Industriekamera) und ihres Gehirns (der Softwarelogik) und ersetzt deren subjektive Beurteilung. Maschinen „sehen“ nicht nur besser, sondern vermeiden auch, dass Müdigkeit, Schichtwechsel und Umrüstungen die Entscheidungen beeinflussen. So kann eine Maschine eine 100%ige Prüfung durchführen, während Menschen nur stündlich Stichproben nehmen. Behörden erkennen diesen Unterschied an: Die US FDA stellt fest, dass die visuelle Erkennung von Partikeln durch Menschen ein probabilistisches Ergebnis ist, das von Fehlergröße und Kontrast abhängt – genau dieses Problem soll die automatische Prüfung lösen.
Im Hintergrund arbeiten fast alle Bildverarbeitungssysteme nach derselben Abfolge aus vier Schritten, um ihre Aufgabe in Millisekunden zu erfüllen:
- Bildaufnahme. Sobald das Werkstück in das Sichtfeld der Kamera gelangt, löst ein Trigger (Encoder-Impuls, Lichtschranke oder Zeitgeber) die Kamera aus. Belichtungszeit, Blende, Beleuchtungsgeometrie und Triggerzeitpunkt werden hier festgelegt. Sind sie falsch eingestellt, kann kein nachgelagerter Prozessschritt das ausgleichen.
- Anschließend extrahiert die Software die für die Anwendung relevanten Kanten, Flächen, Texturen und Positionen (Merkmalsextraktion): kontrastreiche Muster beim Barcode, Kanten bei linearen Messungen und auffällige Bereiche bei der Fehlererkennung.
- Masken für Regionen von Interesse beschränken die Berechnung auf relevante Bereiche (Erkennung und Segmentierung). Dadurch sinkt der Rechenaufwand und Fehlalarme durch Hintergrundrauschen werden vermieden.
- D) Schließlich identifiziert die Software das Werkstück, prüft seine Konformität oder misst es anhand einer CAD-Toleranz und gibt ein digitales Gut-/Schlecht-Signal über I/O, einen Prüfbericht oder ein Positionskorrektursignal an einen Roboter oder eine SPS aus (Entscheidung+Ausgabe).
Wie erkennen Bildverarbeitungssysteme Fehler?
Sie suchen nach Abweichungen von einer Definition fehlerfreier Teile. Ein regelbasiertes System prüft Bildeigenschaften wie Kantenkontrast, Blob-Flächen, Abstände und Farben. Liegen diese Merkmale außerhalb eines vorgegebenen Bereichs, wird das Teil als fehlerhaft eingestuft. Ein Deep-Learning-System lernt anhand von Bildern aus einem Trainingsdatensatz, wie Gutteile aussehen (und möglicherweise auch, wie Fehlerteile aussehen, wenn die Beispiele gekennzeichnet sind). Es bewertet dann, wie ähnlich ein neues Bild einem der Gutteil-Muster ist. In beiden Fällen muss die Beleuchtung den Fehler zunächst sichtbar machen. Selbst ein nur einen halben Pixel großer Kratzer kann durch Dunkelfeldbeleuchtung vor dunklem Hintergrund hervorgehoben werden, denn das Verfahren nutzt den Kontrast und muss nicht die gesamte Form der Fehlstelle auflösen. Beide Ansätze liefern konsistentere Ergebnisse als Menschen. Fortschrittliche KI-Systeme können die Fehlererkennung außerdem auf Merkmale ausweiten, die sich mit menschlichen Prüfvorschriften nicht beschreiben lassen, sowie auf Teile, deren Fehler früher unentdeckt blieben. Ein zuverlässiges automatisiertes Bildverarbeitungssystem hängt deshalb vom richtigen Zusammenspiel aus Licht, Optik, Sensor und Software ab – das schwächste Glied der Kette setzt die Grenze.Die vier Grundkomponenten: Kamera, Beleuchtung, Objektiv und Software
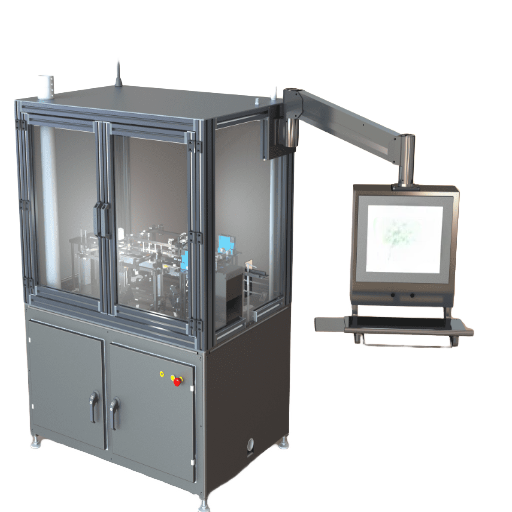 Viele konzentrieren sich auf die Kamera. Ein Bildverarbeitungssystem zur Prüfung besteht jedoch aus vier Komponenten, wobei die Kamera in der Regel nicht der begrenzende Faktor ist. „Der Sensor ist das Herz des Systems“, sagt A3, die Association for Advancing Automation. Die meisten Fehler gehen jedoch auf Beleuchtungs- oder Optikprobleme zurück und nicht auf die Megapixelzahl. Jede Komponente beeinflusst die Bildqualität. Die Leistungsfähigkeit der Bildverarbeitungshardware (Kamera, Objektiv und Beleuchtung) ist durch das schwächste Glied begrenzt. Deshalb kann eine einfache Smart-Kamera mit passender Beleuchtung bessere Ergebnisse liefern als eine teure Kamera allein. Sehen wir uns die Komponenten und die häufigsten Fehler genauer an.
| Komponente | Funktion | Wichtige Spezifikation | Folgen einer falschen Auslegung |
|---|---|---|---|
| Beleuchtung | Erzeugt Kontrast zwischen Fehler und Hintergrund | Geometrie: Dunkelfeld, Gegenlicht, koaxial, Dombeleuchtung | Reale Fehler bleiben unsichtbar; kein Algorithmus kann sie wiederherstellen |
| Objektiv/Optik | Erfasst und fokussiert das Bild, legt das Sichtfeld fest | Telezentrisch oder Standard; Verzeichnung, Schärfentiefe | Kantenmessungen driften; Parallaxenfehler bei Höhenmessungen |
| Kamera/Sensor | Erfasst das Bild (Flächen- oder Zeilenaufnahme) | Auflösung, Bildrate, Global- oder Rolling Shutter | Bewegungsunschärfe; ein rundes Loch erscheint als Ellipse |
| Verarbeitungssoftware | Wendet die Prüfregeln an und trifft die Entscheidung | Regelbasiert oder Deep Learning; Benutzerfreundlichkeit | Fehlalarme oder unentdeckte Fehler; empfindlich gegenüber Änderungen |
Das Komponentenmodell wird durch A3/automate.org und Quellen zu den Grundlagen der Bildverarbeitung bestätigt.
📐 Technischer Hinweis – die Auflösungsberechnung (eine erste Näherung, keine Garantie)
Als grobe Überschlagsrechnung lässt sich die kleinste erfassbare Fehlstelle eines Bildverarbeitungssystems anhand folgender Formel abschätzen: Fehlstellengröße = Sichtfeld / Sensorpixel / Pixel pro Fehler. Geht man beispielsweise von der weithin anerkannten Annahme aus, dass ein Fehler mindestens drei bis fünf Pixel abdecken muss, um zuverlässig erkannt und klassifiziert zu werden, ergibt sich bei einem 5-MP-Sensor mit 2448 Pixeln Bildbreite und einem Sichtfeld von 60 mm eine kleinste erfassbare Merkmalgröße von 60 / 2448 / 3 = 0,073 mm. Mit einem 12-MP-Sensor mit 4096 Pixeln und demselben Sichtfeld ergibt sich ein Schätzwert von 60 / 4096 / 3 = 0,044 mm. Wird das Sichtfeld auf 30 mm verkleinert, erreicht der 5-MP-Sensor eine geschätzte Maximalauflösung von 30 / 2448 / 3 = 0,037 mm. Diese Werte sind nur grobe Richtwerte. Das tatsächliche Auflösungsvermögen hängt von der Modulationsübertragungsfunktion (MTF) der Kamera-Objektiv-Kombination ab, die unter typischen Betriebsbedingungen gemessen werden muss und sich nicht aus der Megapixelangabe ableiten lässt. Außerdem führt eine höhere Megapixelzahl zu einer niedrigeren Bildrate und einem geringeren Signalpegel pro Pixel.
Aus welchen Komponenten besteht ein Bildverarbeitungssystem zur Prüfung?
Die vier Hauptelemente – Beleuchtung, Optik, Sensor/Kamera und Software – erfassen und analysieren Bilder und werten sie als Einheit aus. Für die Kameraqualität haben sich herstellerunabhängige Spezifikationen etabliert. Dazu gehört die internationale Norm (ISO 12232-1:2024, ISO 24942) mit einem standardisierten Verfahren zur Messung von Kameraeigenschaften wie Quanteneffizienz, Ausleserauschen und Dynamikbereich auf Grundlage der von EMVA 1288 festgelegten Methoden.Typen von Bildverarbeitungssystemen zur Prüfung: 1D, 2D, 3D und Smart Camera oder PC-basiert
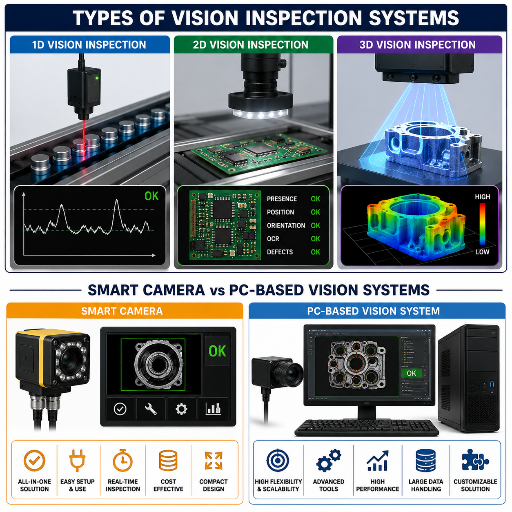 Bildverarbeitungssysteme zur Prüfung lassen sich auf zwei Arten einteilen: nach dem Bildgebungsverfahren (1D, 2D, 3D) und danach, wo die Bildverarbeitung stattfindet (Architektur). Werden diese beiden Kategorien verwechselt, kann das zur Auswahl des falschen Systems führen. Wählen Sie zuerst das Bildgebungsverfahren und dann die Architektur.
Die Entscheidung zwischen 2D und 3D
Für die Auswahl des Bildgebungsverfahrens gibt es eine Entscheidungsregel, die wichtiger ist als alle anderen. Verwenden Sie 2D, wenn das Problem in der Bildebene liegt – etwa bei Schrammen, der Erkennung fehlender Komponenten, der Druckprüfung, dem Barcode-Lesen oder ebenen Abmessungen. Das Verfahren ist schneller und kostengünstiger und nach wie vor am weitesten verbreitet. Sobald der Fehler eine Z-Komponente betrifft, sollten Sie dagegen 3D einsetzen: etwa bei Höhe, Tiefe, Volumen, Koplanarität oder Verzug. Beispiele sind ein abgehobener Bauteilanschluss, ein nicht vollständig ausgefülltes Spritzgießteil, ein verbeulter Behälter oder das Bin Picking, bei dem die Lage des Objekts in allen sechs Bewegungsrichtungen bekannt sein muss. 3D-Bildverarbeitung erfasst zusätzlich eine Tiefenkarte oder Punktwolke. Dazu kommen Varianten des 3D-Scannens wie Lasertriangulation, strukturiertes Licht, Stereo- oder Laufzeitmessung zum Einsatz – verbunden mit höheren Anschaffungs- und Systemkosten. Der Einsatz nimmt jedoch am stärksten zu: Roboter und immer engere Toleranzen verlagern Aufgaben in Bereiche, die sich zweidimensional nicht erfassen lassen. Zeilenkameras erfassen eine weitere Dimension: Sie erstellen hochauflösende Bilder von Bahnwaren wie Folien, Papier oder Elektroden, die sich mit hoher Geschwindigkeit bewegen. Eine Flächenkamera kann dabei nie die gesamte Breite gleichzeitig sehen. Mit einem Zeilenkamerasystem lässt sich ein Streifen, der sich mit Hunderten Metern pro Minute bewegt, vollständig und über 100 % seiner Breite hinweg abbilden.| Architektur | Ort der Verarbeitung | Stärken | Geeignete Anwendungen |
|---|---|---|---|
| Smart-Kamera | Vollständig im Kameragehäuse integriert | Einfach zu implementieren, kostengünstig, kompakt, robust | Einzelne, klar definierte Prüfung in stabiler Umgebung |
| Eingebetteter Bildverarbeitungssensor | Kompakter Controller oder GPU-Board (Jetson/FPGA) | Gute Balance aus Leistung und Platzbedarf | Mittlere Komplexität, Integration durch den Maschinenbauer |
| PC-basiert | Industrie-PC für den Betrieb mehrerer Kameras | Maximale Flexibilität und Rechenleistung; mehrere Kameras | Komplexe Linien mit mehreren Prüfaufgaben; Submikrometer-Messtechnik |
Architektur der A1-Serie, gegliedert nach A3/automate.org „Smart Cameras vs. PC-Based Machine Vision Systems.“
Was Bildverarbeitungssysteme prüfen: Fehlerklassen und Erkennungsverfahren
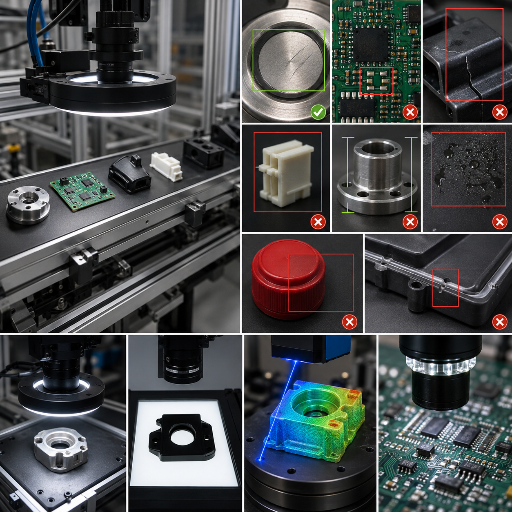 Wählen Sie eine Lösung, die Reklamationen reduziert, indem sie fehlerhafte Teile aussortiert – keine bloße Liste von Fehlern. Das Bildverarbeitungssystem deckt das gesamte Spektrum optisch erkennbarer Fehlerarten ab. Welche Mindestgröße sich zuverlässig erkennen lässt, hängt vom Verfahren ab, nicht von der Kamera. Die folgende Abbildung zeigt typische Fehlerklassen, die jeweils üblichen Prüfverfahren und die typische Mindestgröße:
| Fehler-/Prüfungsklasse | Bildgebung/Verfahren | Typische kleinste erfassbare Größe |
|---|---|---|
| Kratzer/Riss/Grat auf der Oberfläche | Dunkelfeldbeleuchtung (flacher Einfallswinkel) | Erkennung unterhalb der Pixelgröße durch Kontrast; typisch ~0,05–0,1 mm |
| Maße/Toleranzen (Messtechnik) | Telezentrisches Objektiv + Gegenlicht | Genauigkeit im Bereich weniger µm; bei 3D-Profilometern im Sub-µm-Bereich |
| Vorhandensein/Fehlen eines Merkmals | Gegenlicht-Silhouette oder Flächenaufnahme | Merkmalsgröße (Bohrung, Kontaktstift, Clip, Dichtung) |
| Code und Schriftzeichen (Barcode, OCR/OCV) | Hochauflösende Flächenaufnahme + diffuse Beleuchtung | Zeichen-/Zellenmaßstab; ~99,99 % Lesegenauigkeit |
| Farb-/Farbtonprüfung | Farbkamera + Dombeleuchtung | Farbtonklasse |
| Montage/Positionierung | Koaxiale Beleuchtung + Flächenaufnahme oder 3D | Bauteilmaßstab; Positionierung im Submillimeterbereich bis ~0,1 mm |
| Fremdmaterial/Verunreinigung | Dunkelfeldbeleuchtung + KI-Klassifizierung | ~0,1 mm und größer |
| Qualität von Löt-/Schweißverbindungen | Mehrwinkelaufnahme oder 3D-Profilierung | Maßstab der Verbindung; Kriterien nach IPC-A-610 Class 3 |
| Kantenfehler (Ausbruch/Kerbe/Spalt) | Gegenlicht + Werkzeuge zur subpixelgenauen Kantenerkennung | ~0,05 mm |
Die Messwerte ähneln denen von Moore (z. B. erreicht das Keyence IM-8000 unter kontrollierten Bedingungen eine Genauigkeit von 3,9 m und eine Wiederholgenauigkeit von 0,5 m usw.). Für die OCR-/OCV-Lesewerte ist ein Beleg erforderlich.
Können 3D- und Zeilenkameras Oberflächenfehler an Zylindern erkennen?
Das gilt für die Prüfung zylindrischer Teile. Um alle Fehler am Werkstück zu erkennen, müssen dabei tatsächlich mehrere Verfahren kombiniert werden. Wird die Zeilenkamera mit dem rotierenden Werkstück synchronisiert, entsteht eine abgewickelte Ansicht der gekrümmten Oberfläche. So können Kratzer bei der Umstellung des Prüfbilds nicht übersehen werden. Eine 3D-Prüfung kann zusätzlich Höhenunterschiede zwischen der Werkstückoberfläche und der aufgedruckten Prüfmarkierung erfassen, die mit einer herkömmlichen Kameraprüfung nicht erkennbar sind, weil ein flaches 2D-Bild diese Information nicht enthält. Die Kombination aus Zeilenkameraaufnahme und 3D-Oberflächenprofil des Werkstücks ermöglicht eine zuverlässige Prüfung runder Objekte auf Fehler wie Dellen, Grate auf Oberflächen oder allgemeine Geometrieabweichungen, die herkömmliche Kameras übersehen können. Wie bereits erwähnt, kommt es weiterhin auf die richtige Beleuchtung der Oberfläche an – entscheidend ist nicht, wie kleine Merkmale Sie sehen können, sondern wie Sie sie sichtbar machen.Automatische optische Inspektion (AOI): der Sonderfall Leiterplatten und Elektronik
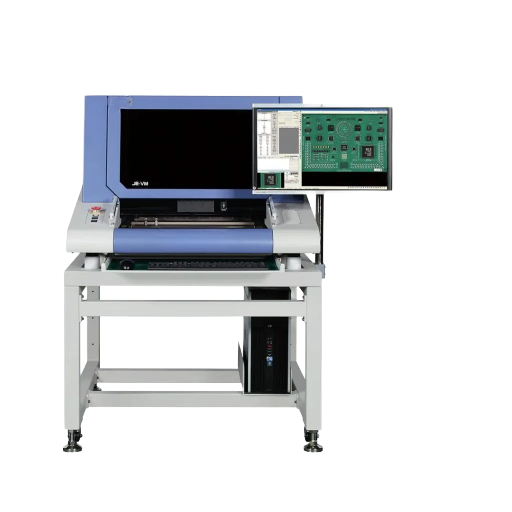
Die Elektronikindustrie bezeichnet die Bildverarbeitung von Leiterplatten als automatische optische Inspektion (AOI). AOI steht für Automated Optical Inspection und ist in der Leiterplattenindustrie ein weit verbreitetes Prüfverfahren. Es ist ein eigener Industriezweig zur Erkennung kleiner, dicht angeordneter und standardisierter Fehler wie Lötbrücken, Tombstone-Effekte, fehlende Komponenten oder abgehobene Bauteilanschlüsse, die den anerkannten IPC-A-610-Klassen entsprechen. Der AOI-Markt setzt jährlich Hunderte Millionen Dollar um. Schätzungen für 2024 beziffern diesen Prüfbereich meist auf rund $850 million (je nach Analyseunternehmen). AOI zählt zu den am schnellsten wachsenden Prüftechnologien. Gründe dafür sind immer kleinere Bauteilabstände von bis zu 0,3mm bei 0201-Bauteilen und die Forderung nach null Fehlern bei Elektronikgeräten für die Automobilindustrie und Medizintechnik.
Ein wichtiger Unsicherheitsfaktor für AOI-Käufer sind die Kosten: Ein „AOI-System“ kann alles umfassen, von einer günstigen Einstiegslösung bis hin zu einem Vielfachen dieses Preises. Die folgende AOI-Kostenübersicht zeigt die Preisklassen entlang der AOI-Linie und welche Fehler die jeweilige Ausbaustufe erkennt.| Stufe | Position in der Linie | Erkannte Fehler | Relative Kosten |
|---|---|---|---|
| Desktop-/Offline-AOI | Prüfstand, Chargenstichprobe | Vorhandensein/Fehlen, grobe Positionierung, einfache Lötstellenprüfung | Einstieg |
| Inline-2D-AOI | In der SMT-Linie, 100 % der Leiterplatten | Bauteile, Polarität, Lötstellen mit 0,4 mm Rastermaß, OCR | Mittel |
| Inline-3D-AOI | In der SMT-Linie, höhenmessend | Lötvolumen, Koplanarität, abgehobene Bauteilanschlüsse, Tombstone-Effekte | Hoch |
Die Stufen können sich ändern. Die genauen Kosten Ihres Prüfsystems hängen von Leiterplattenabmessungen, Zykluszeit und Integrationsdetails ab.
Regelbasierte oder Deep-Learning-Bildverarbeitung (KI): Wann eignet sich welcher Ansatz?
Auch bei der industriellen Bildverarbeitung gibt es den Trugschluss „regelbasiert oder KI“. Tatsächlich gibt es unterschiedliche Aufgaben – und meist lautet die Antwort nicht entweder-oder. Die klassische regelbasierte Bildverarbeitung misst definierte Merkmale und liefert die schnelle, präzise und nachvollziehbare Lösung, die für Maßprüfungen oder klar definierte, wiederholbare Prüfungen benötigt wird. Deep Learning spielt seine Stärken bei stark variierenden oder unscharfen Oberflächen aus, mit denen ein Algorithmus Schwierigkeiten hätte. Deep Learning lässt sich jedoch weiter unterteilen. Überwachte Verfahren, die bestimmte Fehler erkennen, benötigen Hunderte bis Tausende gelabelte Bilder je Fehlerkategorie. Unüberwachte Verfahren werden nur mit Gutteilen trainiert und erkennen Abweichungen – die deutlich bessere Option, wenn Fehler selten und unvorhersehbar sind oder noch nicht beobachtet wurden.
✔ Regelbasierte Bildverarbeitung ist die richtige Wahl, wenn …
- Diese Prüfung basiert auf einer Maßprüfung und erfordert eine eindeutige Gut-Schlecht-Schwelle.
- Sie benötigen Geschwindigkeit, deterministische Ergebnisse und eine nachvollziehbare Auswertung.
- Es gibt nur wenige, aber einheitliche fehlerfreie Referenzteile.
- Ein Auditor verlangt eine Erläuterung des genauen Grundes, aus dem ein bestimmtes Teil zurückgewiesen wurde.
⚠ Deep-Learning-Bildverarbeitung ist die richtige Wahl, wenn …
- Die Oberflächen variieren (organisch, strukturiert, kosmetisch) und regelbasierte Verfahren werden unzuverlässig.
- Zum Trainieren eines Modells steht eine ausreichend große Bildmenge zur Verfügung (oder im Fall der Anomalieerkennung werden ausschließlich „gute“ Muster bereitgestellt).
- Die Fehlermerkmale sind unscharf definiert oder verändern sich.
- Beachten Sie jedoch: Die Leistung in einem Benchmark lässt sich nicht zuverlässig auf eine laufende Produktionsumgebung übertragen, wenn Beleuchtung oder Produktvarianten schwanken.
So wählen Sie ein Bildverarbeitungssystem aus: 7 Fragen zur Vorauswahl
 Die meisten gescheiterten Bildverarbeitungsprojekte scheitern daran, dass das Problem nicht ausreichend definiert wurde. Damit Sie vor Gesprächen mit Anbietern die richtigen Fragen stellen, beantworten Sie diese kostenlose Bewertung mit 7 Fragen. Ihre Antworten fließen direkt in wichtige Konstruktionsentscheidungen zu Kameras, Beleuchtung, Architektur und Software ein.
| # | Frage | Welche Entscheidung die Antwort beeinflusst |
|---|---|---|
| 1 | Welche Fehler müssen erkannt werden (die konkrete Liste)? | Beleuchtungsgeometrie und -verfahren für jeden Fehler |
| 2 | Wie groß ist der kleinste Fehler? | Auflösung, Sichtfeld, Optik |
| 3 | Wie viele Teile pro Minute? | Bildrate der Kamera, Belichtungszeit, Systemarchitektur |
| 4 | Liegt der Fehler in der Ebene (2D) oder betrifft er Höhe bzw. Volumen (3D)? | 2D- oder 3D-Bildgebung (siehe die Entscheidungshilfe oben) |
| 5 | Ist der Fehler klar definiert oder variabel? | Regelbasiert, Deep Learning oder hybrid |
| 6 | Wie wird das System integriert (SPS, MES, Gut-/Schlechtteil-Auswurf)? | Ein- und Ausgänge, Protokolle, Handhabung, Datenprotokollierung |
| 7 | Selbst konstruieren, Standardlösung kaufen oder individuell entwickeln lassen? | Anbietertyp (siehe Übersicht unten) |
Kosten und Anbieterübersicht: Cognex, Keyence, Integratoren und kundenspezifische OEMs
Die Preise für Bildverarbeitungssysteme sind bewusst undurchsichtig – Premiummarken veröffentlichen nur selten Listenpreise. Die Kosten hängen jedoch von einer Handvoll Faktoren ab, die Sie selbst einschätzen können: Anzahl der Fehlertypen und Prüfstationen, erforderliche Genauigkeit, Durchsatz, regelbasierter Algorithmus oder Deep Learning sowie Integrationsumfang. Je nach Anbietertyp können Angebote für äußerlich identische Bildverarbeitungsmaschinen um das 2- bis 3-Fache auseinanderliegen. Anbieter von Bildverarbeitungssystemen bündeln optische Prüfsysteme und umfassendere Prüflösungen in unterschiedlichsten Ausführungen. Daher können sich zwei als „Bildverarbeitungslösungen“ vermarktete Produkte bei Leistungsumfang und Preis deutlich unterscheiden.| Anbietertyp | Beispiele / Modell | Am besten geeignet für |
|---|---|---|
| Smart-Kamera-Marken | Bildverarbeitungssysteme von Cognex und Keyence | Standardprüfungen, schnelle Inbetriebnahme, umfassender Support |
| Systemintegratoren | Lokale und regionale Integratoren | Retrofits mit Komponenten verschiedener Anbieter und Integration vorhandener Anlagen |
| KI-Bildverarbeitungsplattformen | Anbieter von Deep-Learning-Software | Variable Oberflächen, Anomalieerkennung, Tools zur Bildbeschriftung |
| Kundenspezifische OEMs | Hersteller von Sondermaschinen | Individuell für Ihr Werkstück konstruierte Prüfzellen |
Ist Cognex oder Keyence besser?
Es gibt keinen eindeutigen Sieger. Jeder Ratgeber, der einen kürt, will Ihnen etwas verkaufen. Praktiker in der r/PLC-Community bringen es auf den Punkt: Beide leisten weitgehend dasselbe, und „Sie benötigen eine angemessene Systembeleuchtung und Umgebungsbeleuchtung“ – unabhängig von der Marke; entscheidend sind Passgenauigkeit und Beleuchtung, nicht das Logo. Als Faustregel aus der Praxis gilt: Keyence punktet oft mit einfacher Bedienung und schlüsselfertiger Inbetriebnahme, während Cognex bei umfassenden Deep-Learning-Anwendungen und besonders anspruchsvollen Aufgaben bevorzugt wird. Welche Lösung die richtige ist, hängt von Ihrer Fehlerliste, der Erfahrung Ihres Teams mit Bildverarbeitung und dem Integrationsumfang ab – genau von den sieben Fragen oben.💡 Praxistipp
Bitten Sie jeden Anbieter, die Fehlererkennung an Ihren Werkstücken nachzuweisen, bevor Sie unterschreiben. Bei Einstiegslösungen kann sich die Investition schnell amortisieren: In einem häufig zitierten Fall aus Control Engineering senkte ein USD 9.500 teures System von Teledyne DALSA bei Polaris Industries den Ausschuss um 23 % und machte sich in etwa zwei Arbeitswochen bezahlt. Die Amortisation der meisten integrierten Lösungen dauert jedoch 18-36 Monate. Ein niedriger Listenpreis bedeutet selten die geringsten Gesamtkosten.
Die Realität der Inbetriebnahme: Warum Bildverarbeitungsprojekte ins Stocken geraten und wie Sie Risiken reduzieren
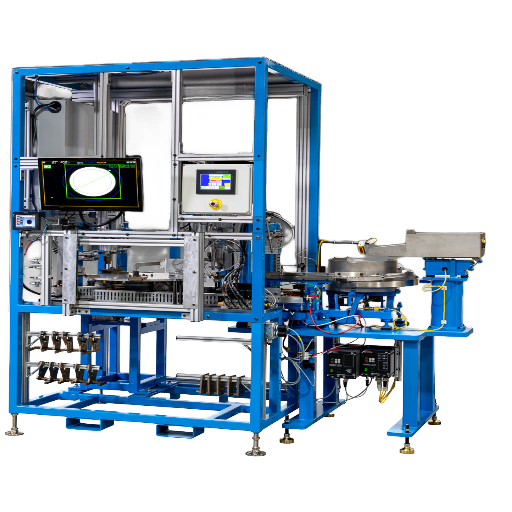 Die unbequeme Wahrheit über die Sichtprüfung lautet: Die Herausforderung besteht nicht darin, das System zu kaufen, sondern darin, es in einer echten Fertigungslinie zum Laufen zu bringen und dauerhaft funktionsfähig zu halten. Projekte geraten bei der Inbetriebnahme viel häufiger ins Stocken, als dass sie bei einer Vorführung scheitern. Ursache ist fast immer eine Abweichung zwischen dem System und dem tatsächlichen Werkstück, den Beleuchtungsbedingungen oder den Produktvarianten – und nur selten eine unzureichende Kamera. A3 bringt es direkt auf den Punkt: Bildverarbeitungssysteme sind komplex und müssen korrekt implementiert werden, damit sich ihre langfristigen Vorteile einstellen. Diese Abfolge zur Risikominderung bewährt sich in der Produktion:
Abfolge zur Risikominderung bei der Inbetriebnahme von Bildverarbeitungssystemen
- Erstellen Sie zuerst eine echte Fehlerbibliothek. Erfassen Sie Bilder der tatsächlichen Fehler (und Gutteile), die erkannt werden müssen – Deep-Learning-Verfahren benötigen diese Bilder; regelbasierte Schwellenwerte werden daraus abgeleitet.
- Validieren Sie die Beleuchtung an realen Werkstücken, nicht an Renderings. Legen Sie die Beleuchtungsgeometrie passend zu Ihrem Werkstück fest, bevor Sie die Kamera auswählen. Ein 0,1mm großer Fehler, der bei Dunkelfeldbeleuchtung klar abgebildet wird, kann bei Hellfeldbeleuchtung verschwinden. Die Benchmark-Genauigkeit lässt sich daher nicht übertragen, wenn die Beleuchtung ungeeignet ist.
- Weisen Sie die Erkennbarkeit vor der Abnahme nach. Führen Sie einen Werksabnahmetest (FAT) und einen Abnahmetest vor Ort (SAT) mit Ihren realen Werkstücken durch – das ist das dokumentierte Freigabekriterium gemäß ISO 9001:2015 Clause 8.6.
- Qualifizieren Sie nicht die Vorführung, sondern die Messung! Die attributive Gage-R&R-Studie / Messsystemanalyse (siehe das MSA-Handbuch von AIAG) prüft, ob das System mit dem Standard und mit sich selbst übereinstimmt – unabhängig davon, ob es von Bedienern, Teams, Schichten usw. verwendet wird. (In den meisten Programmen gilt eine attributive Übereinstimmung von mehr als 90 % als akzeptabel.) – Legen Sie die von Ihnen akzeptierte Wirksamkeitskennzahl fest, statt einen runden Prozentwert anzugeben.
- Lassen Sie sich nicht von einem größeren Konformitätsumfang täuschen. In regulierten Branchen dient die Erfüllung von USP, „GO“ oder einer ISO-Zertifizierung lediglich dazu, eine erforderliche Genehmigung zu erhalten oder eine neue Maschine zu registrieren. Auch dann muss jede in das Bildverarbeitungssystem integrierte Schutzeinrichtung, jeder Roboter und jede Maschinenpresse gemäß OSHA 29 CFR 1910.212 abgesichert werden.
Wir stimmen Beleuchtung und Optik auf den kritischsten Fehler des Kunden ab, weisen die Erkennbarkeit an seinen realen Werkstücken nach und holen erst dann die Abnahme des Kunden ein. Ein Datenblatt, das nur einen Genauigkeitswert angibt und keinen Wert für Fehlrückweisungen nennt, erzählt nur die halbe Geschichte. Deshalb nennen wir beide Werte und stimmen sie auf das Qualitätsniveau der Fertigungslinie ab.“ — ZEUEE Engineering Team, Bildverarbeitung und SondermaschinenbauAuch hier zeigt die Erfahrung von ZEUEE ihre Stärke in der Fertigung, nicht in der Broschüre: Unsere mehr als 150 Patente in neun Industriesektoren für Bildverarbeitungszellen belegen, dass wir die Beleuchtung vor der Kamera einrichten und die Erkennung an Ihrem Produkt bestätigen. So kann eines unserer CCD-Systeme zur Messung des Kontaktstiftdurchmessers in der Produktion einen Fehler von .1mm bei nur 25 Teilen pro Minute erkennen. Diese Sorgfalt erstreckt sich auch auf vor- und nachgelagerte Montage- und Prüfprozesse, wenn Ihr Projekt außerdem die automatisierte Steckverbinderprüfung und automatisierte Prüfsysteme umfasst.
Die Zukunft der Sichtprüfung: KI, 3D und Edge-Technologie (2026)
Bei der industriellen Bildverarbeitung ist für heutige Kaufentscheidungen der wichtigste Treiber die Verlagerung des Schwerpunkts von fest programmierten, manuell geschriebenen Regelsystemen hin zu maschinellen Lernverfahren – nicht nur die Schlagzeilen zu Marktvolumina. Drei Trends erklären diese Entwicklung. Der erste ist die zunehmende Nutzung von Deep Learning. Es ermöglicht Anwendungen, bei denen die regelbasierte Bildverarbeitung bisher schlecht abschnitt: kosmetische Fehler, organische und natürlich variierende Oberflächen (wie die zunehmenden Patentanmeldungen zeigen). Der zweite Trend ist das rasante Wachstum der 3D-Bildverarbeitung, das den Gesamtmarkt übertrifft. Angetrieben wird es durch den Einsatz von Robotern, Anwendungen zur Teileentnahme aus Behältern sowie den Bedarf, Höhe, Ebenheit oder Verzug von Werkstücken zu prüfen. Der dritte Trend ist die Verlagerung hin zu Edge-KI, insbesondere in Smart-Kameras und eingebetteten Steuerungen. Dadurch werden KI-Entscheidungen dezentralisiert: Die Inferenz erfolgt direkt in der Kamera statt auf einem zentralen Server. Für Kunden ergibt sich daraus eine konkrete Empfehlung: „Bestellen Sie Systeme, in die sich zu einem späteren Zeitpunkt Deep-Learning-Klassifikatoren integrieren lassen. Achten Sie außerdem darauf, dass Kameras oder Steuerungen genügend Reserven für Edge-KI haben, damit sie nicht veralten, wenn mein Fehlerspektrum bis zum Kauf im Jahr 2026 wächst und sich verändert.“ Immer strengere Vorgaben für null Fehler und Rückverfolgbarkeit – etwa durch die FDA (DSCSA), die EU (FMD) und strengere Qualitätsnormen der Automobilindustrie – treiben das gesamte Marktsegment zur 100-prozentigen Inline-Prüfung, unabhängig davon, welcher KI-Algorithmus zum Standard wird. Tatsächlich bilden Inline-Prüfungen mit intelligenter Bildverarbeitung, hoher Sicherheit und hohem Durchsatz inzwischen das Fundament nahezu jeder Qualitätsorganisation, während sich die Bildverarbeitung zunehmend an den Rand des Netzwerks verlagert. (Für Unternehmen: Der Markt für Bildverarbeitungslösungen bewegt sich im unteren zweistelligen Milliardenbereich und dürfte bei einem jährlichen Wachstum von 8 % bis 10 % in den mittleren zweistelligen Milliardenbereich wachsen. Das zeigt die Bedeutung des Themas, ist aber kein Leitfaden für eine Bestellung!)Häufig gestellte Fragen
Was sind Bildverarbeitungssysteme für die Sichtprüfung?
Antwort anzeigen
Bildverarbeitungssysteme sind kamerabasierte, automatisierte Prüfsysteme, die Fertigungsteile ohne menschliche Aufsicht auf Fehler, Abmessungen, Codierungen und Maßhaltigkeit prüfen. Ein System besteht aus 4 Komponenten – Beleuchtung, Objektiv, Maschine und Prozessor. Damit erfasst es ein Bild des Prüfobjekts, vergleicht es mit einer Interpretation des „korrekten“ Zustands und entscheidet innerhalb von 10ms nach einheitlichen Kriterien für die gesamte Charge über Gutteil oder Schlechtteil oder schätzt das Ergebnis.
Welche 4 Prüfarten gibt es?
Antwort anzeigen
In der Fertigung gibt es vier grundlegende Verfahren zur Prüfung von Teilen im Produktionsverlauf: Wareneingangsprüfung, prozessbegleitende Prüfung, Endprüfung und Prüfung vor der Auslieferung. Bei der industriellen Bildverarbeitung geht es dagegen speziell um das Erkennen von Fehlern oder Anomalien, den Maßvergleich, die Feststellung, ob Teile vorhanden sind oder fehlen, sowie das Lesen von Barcodes oder Schriftzeichen. Ein Bildverarbeitungssystem führt häufig mehrere dieser Prüfungen gleichzeitig durch.
Ist Cognex oder Keyence besser?
Antwort anzeigen
Keines der Modelle hat sich als überlegen erwiesen – beide erfüllen unterschiedliche Anforderungen. Sowohl Cognex als auch Keyence bewältigen dieselben grundlegenden Prüfaufgaben erfolgreich. Fachleute für industrielle Bildverarbeitung betonen meist, dass die richtige Beleuchtung des Produkts und die Eignung für die jeweilige Aufgabe deutlich wichtiger sind als der Modellname. Typischerweise punktet Keyence jedoch bei Geschwindigkeit und einfacher Anwendung, während Cognex seine Stärken bei umfassenden Deep-Learning-Anwendungen und den anspruchsvollsten Prüfaufgaben ausspielt. Stimmen Sie das Modell auf Ihre konkreten Fehler und erforderlichen Verarbeitungsraten sowie auf die praktische Erfahrung Ihres Teams mit Bildverarbeitung ab.
Wie viel kostet ein AOI-System?
Antwort anzeigen
Automatisierte optische Prüfungen können sich preislich über eine volle Größenordnung erstrecken: Desktop-Systeme zur Prüfung von Mustern sind am günstigsten; SMT-Systeme, die 100 % der Leiterplatten prüfen, und Inline-2D-Prüfungen liegen im mittleren Preissegment; Prüfungen, bei denen das Volumen des Lots und die Oberflächenhöhen zur Bewertung der Koplanarität (in 3D) gemessen werden, gehören zur Premiumklasse. Unabhängig davon, ob Ihre Kamerakosten niedrig oder höher ausfallen, sollten Sie für Integration, Installation, Ausrichtung und Schulung etwa 10-25 % zusätzlich einplanen – bei einer Hightech-Installation mit mehr als einer Phase sollten Sie beispielsweise mit deutlich höheren Installationskosten als Kamerakosten rechnen. Berechnen Sie die Kosten auf Grundlage des tatsächlich geprüften physischen Bauteils.
In welchen Branchen werden Bildverarbeitungssysteme eingesetzt?
Antwort anzeigen
Zu den Branchen mit dem stärksten Einsatz zählen die Automobilindustrie, Elektronik und Halbleiter, die Pharmaindustrie und Medizintechnik, Getränke und Lebensmittel sowie die Fertigung von Flächenmaterialien wie Folien, Papier und Batterieelektroden. Sie alle verlassen sich auf solche automatisierten Prüflösungen, um Fehler an Produkten auszuschließen und die Konformität mit Vorschriften sowie die Transparenz des Prozessablaufs sicherzustellen – eine große Herausforderung bei manuellen Verfahren.
Warum ein Bildverarbeitungssystem statt einer manuellen Qualitätskontrolle einsetzen?
Antwort anzeigen
Der Grund ist folgender: Bei menschlichen Prüfern können sich die Bewertungsmaßstäbe verschieben, etwa durch Ermüdung. Eine Bildverarbeitungsmaschine hingegen hält ihr Prüfkriterium bei hoher Geschwindigkeit absolut konstant und protokolliert vollständig automatisiert. Damit eignet sie sich für eine 100 %-Prüfung statt für Stichprobenprüfungen.
Wie unterstützen Bildverarbeitungssysteme die Rückverfolgbarkeit und Qualitätssicherung?
Antwort anzeigen
Jede Prüfung erzeugt einen detaillierten Protokolleintrag, zum Beispiel mit Fehlertyp, Fehlerposition, Messwert, Barcodewert und Zeitstempel. Diese Informationen werden direkt an das Fertigungsleitsystem zur Qualitätsüberwachung übermittelt. So entsteht eine revisionssichere Rückverfolgbarkeit, die regulatorische Anforderungen wie die Produktserialisierung gemäß DSCSA für Arzneimittel erfüllt. Außerdem liefert sie wichtige Daten, um den Fertigungsprozess langfristig zu verbessern.
Über diese Analyse
Diese unabhängigen Leitlinien stützen sich auf Benchmarks der industriellen Bildverarbeitungsbranche (ISO 12233:2024, EMVA 1288, IPC-A-610), FDA- und USP-Leitfäden zur Prüfung, die MSA von AIAG, Referenzen von A3 sowie die von ZEUEE in verschiedenen Branchen – darunter Elektronik, Automobilindustrie, Medizin und erneuerbare Energien – eingesetzten Bildverarbeitungszellen für Sonderanwendungen. Die direkten Messungen zur Bildverarbeitungsleistung und zu den Beleuchtungsabfolgen stammen von ZEUEE gefertigten Anlagen. Der Artikel wurde vom technischen Expertenteam von ZEUEE geprüft.
Referenzen und Quellen
- ISO 12233:2024 — Fotografie, elektronische Standbildgebung, Auflösung und SFR — Internationale Organisation für Normung
- Sichtprüfung injizierbarer Produkte auf sichtbare Partikel — U.S. Food and Drug Administration
- Gesetz zur Sicherung der Arzneimittellieferkette (Drug Supply Chain Security Act, DSCSA): Serialisierung — U.S. Food and Drug Administration
- Auf dem Weg zu einer Standardisierung und Vereinheitlichung der Prüfung sichtbarer Partikel — NIST
- Delegierte Verordnung (EU) 2016/161 der Kommission (Richtlinie über gefälschte Arzneimittel) — EUR-Lex
- Automate 2025: Aktualisierung der Normen für industrielle Bildverarbeitung (EMVA 1288 → ISO 24942) — Control Engineering
- Smart-Kameras im Vergleich zu PC-basierten Bildverarbeitungssystemen — A3 / Association for Advancing Automation
- US10964004B2 — Automatisiertes optisches Prüfverfahren mit Deep Learning — USPTO / Google Patents
Verwandte Artikel
- Bildverarbeitungssysteme von ZEUEE – CCD- und KI-gestützte Qualitätskontrolle direkt in der Fertigungszelle
- Leitfaden zur Automatisierung von Produktionslinien – wo die Prüfung in die Linie passt
- Leitfaden zu Crimpmaschinen für Steckverbinder – Typen, Auswahl und Qualität
- Leitfaden zu automatisierten Maschinen für die Kabelmontage – Aufbau, Typen und Auswahl
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






