Kontaktieren Sie Zeyu lntelligent Industrial Company
Glasfaser-Steckverbindermontagemaschine: Umfang und Ausbringung

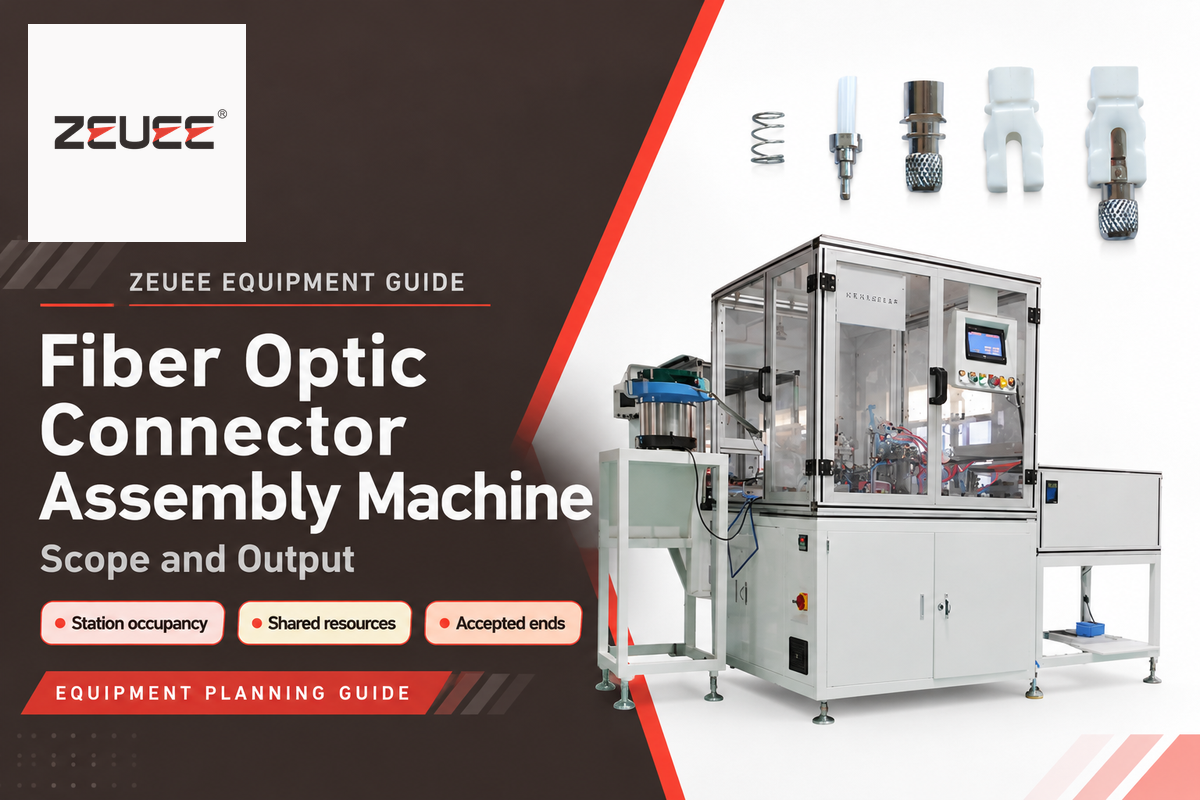
Eine Glasfaser-Steckverbindermontagemaschine übernimmt Aufgaben wie die automatisierte Montage von Steckverbinderteilen, das Terminieren einer Glasfaser in einer Ferrule oder die Koordination mehrerer Fertigungsstationen. Dieser Leitfaden konzentriert sich auf den Anlagenumfang und die abgenommene Ausbringung: darauf, wie Stationsbelegung, gemeinsam genutzte Ressourcen und die Abstimmung auf das Produkt die nutzbare Kapazität beeinflussen. Diese Abgrenzung verhindert, dass ein kurzer mechanischer Vorgang mit der Ausbringung einer vollständig geprüften Glasfaserkabelkonfektion verwechselt wird.
Aktualisiert im Oktober 2026 · Von Cherry
Prozess im Überblick
- Produkt: Steckverbinderteile, terminierte Enden oder fertige Anschlusskabel.
- Prozessweg: Kleben und Polieren, mechanischer Spleiß oder Fusionsspleiß am Pigtail.
- Qualität: Oberflächenbeschaffenheit, Geometrie und optische Leistung.
- Kapazitätseinheit: abgenommene Steckverbinderenden pro festgelegtem Fertigungszeitraum.
Eine Glasfaser-Steckverbindermontagemaschine übernimmt einen genau definierten Teil der Steckverbinderfertigung. Der Terminierungsprozess bestimmt, welche Stationen benötigt werden. Zur nutzbaren Ausbringung zählen nur Enden, die die vereinbarten Fertigungsprüfungen bestehen.
Wichtige Punkte
- Ein sauberes Stirnflächenbild und eine optische Verbindung mit geringer Dämpfung sind unterschiedliche Messgrößen.
- Vorpoliere Steckverbinder lassen sich mechanisch oder per Fusionsspleiß anschließen.
- Die Chargenbelegung kann wichtiger sein als die längste einzelne Wartezeit.
- Für ein Duplexkabel mit separaten Steckverbindern an beiden Enden werden vier abgenommene Steckverbinderenden benötigt.
Was macht eine Glasfaser-Steckverbindermontagemaschine?
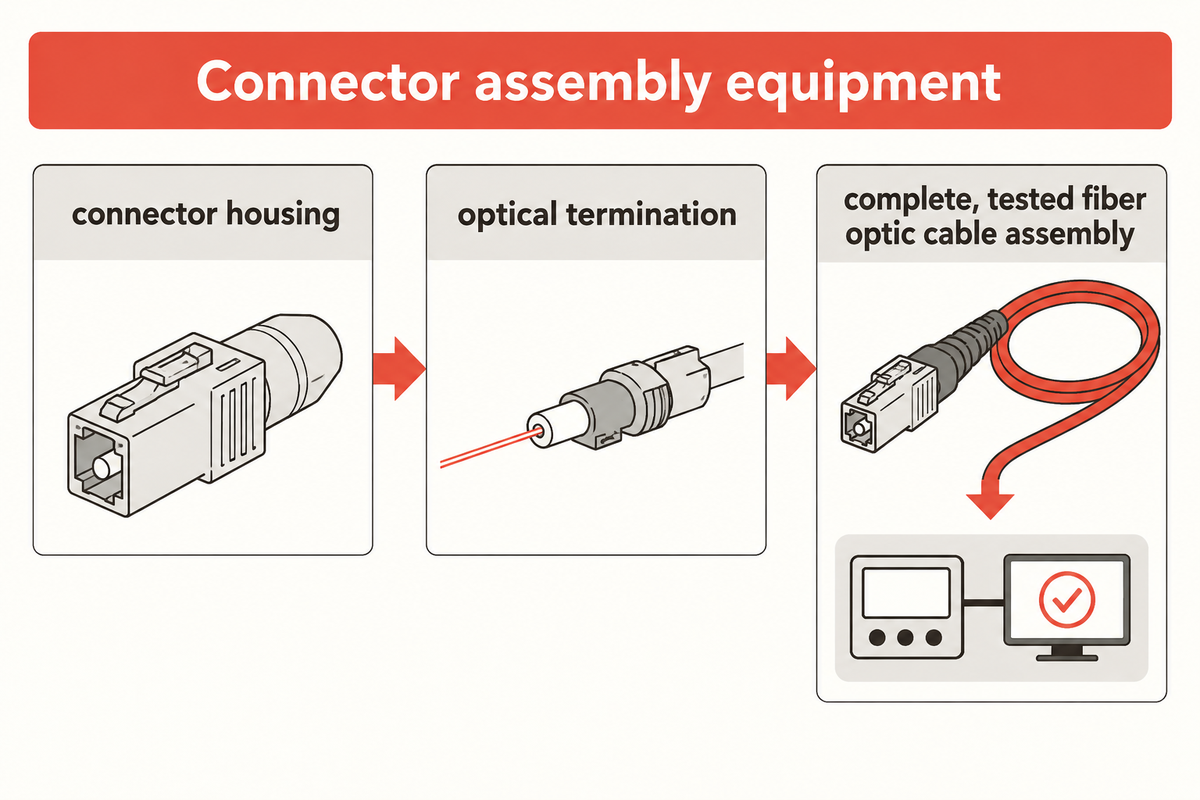
Steckverbindermontageanlagen führen festgelegte Bauteile zu, positionieren und fügen sie in einer kontrollierten Abfolge. Der Lieferumfang kann bei einem Steckergehäuse enden, die optische Terminierung einschließen oder eine koordinierte Fertigungslinie umfassen. Die Ausbringung muss das fertige Produkt und die Arbeitsgänge benennen, die noch an anderer Stelle im Werk erfolgen.
Wie funktioniert eine Glasfaser-Steckverbindermontagemaschine?
Eine Maschine positioniert Bauteile mithilfe von Spannvorrichtungen, führt den Fügevorgang mit Aktoren aus und prüft die Abfolge über die Steuerungstechnik. An einer mechanischen Station können etwa Feder und Gehäuse um eine Ferrule montiert werden. Zur optischen Terminierung kommen die Faseraufbereitung und der Anschluss hinzu; bei einem Klebeprozess sind anschließend Aushärten und Polieren vor den Abschlussprüfungen erforderlich.
Diese Abgrenzung beeinflusst die Fertigungsplanung. Ein automatischer Zuführer kann Steckverbindergehäuse schnell montieren, während die nachgelagerte Poliermaschine auf eine passende Charge wartet. Die optische Schnittstelle benötigt weiterhin eine eigene Prozesssteuerung. Die Referenz zur Steckverbinderterminierung der Fiber Optic Association unterscheidet Klebeterminierung, werkseitig vorbereitete Schnittstellen und spleißbasierte Anschlüsse.
Welche Rolle spielen Fusionsspleißgeräte und vorpolierte Steckverbinder?
Fusionsspleißgeräte verbinden Glasfasern. Vorpolierte Steckverbinder verfügen dagegen bereits über eine fertig bearbeitete Steckfläche. Die ankommende Faser kann über einen mechanischen Spleiß oder durch einen Fusionsspleiß mit einem kurzen Pigtail an diese Schnittstelle angeschlossen werden. „Vorpoliert“ beschreibt daher die Schnittstelle, nicht das Anschlussverfahren.
Bei der FTTH-Installation wird ein vor Ort montierbarer Steckverbinder direkt am Installationsort angebracht. Einige Schnellmontage-Steckverbinder enthalten einen internen Faserstummel und ein indexanpassendes Gel. Auch ein Schnellmontage-Steckverbinder erfordert eine geeignete Faseraufbereitung und sorgfältige Handhabung. Die Erläuterung der FOA zu Spleiß-Steckverbindern beschreibt sowohl mechanische als auch Fusionsvarianten.
Ein Wartungsteam soll zwei LC-Enden an einem installierten Kabel ersetzen. Dafür benötigt es einen Werkzeugsatz zur Terminierung, der zum gewählten Reparaturverfahren passt, Zugang zum beschädigten Kabel und eine Möglichkeit, die Reparatur zu bewerten. Ein Werk, das wiederkehrende Aufträge fertigt, steht vor einer anderen Aufgabe: Es muss Aufbereitung, Materialidentität, Chargenfluss und Prüfung über eine ganze Schicht steuern. Ein kompaktes Vor-Ort-Set kann die Reparatur lösen. Für eine höhere Fertigungsausbringung braucht es einen Prozessweg, der den Arbeitsfluss zwischen den Stationen aufrechterhält. Werden beide Aufgaben als dieselbe „Steckverbindermontage“ behandelt, bleiben die dafür nötige Ausrüstung und Arbeit unberücksichtigt.
Abgrenzungsregel: Eine Reparatur an zwei Enden und ein laufender Fertigungsauftrag nutzen dieselbe optische Schnittstelle, haben aber unterschiedliche Anlagengrenzen. Bestimmen Sie die ein- und ausgehenden Materialien, bevor Sie Taktzeiten vergleichen: Ein Montagezyklus für das Steckergehäuse endet, bevor der Prozessweg der optischen Terminierung überhaupt beginnt.
Montageprozess auf die Steckverbinderfamilie abstimmen
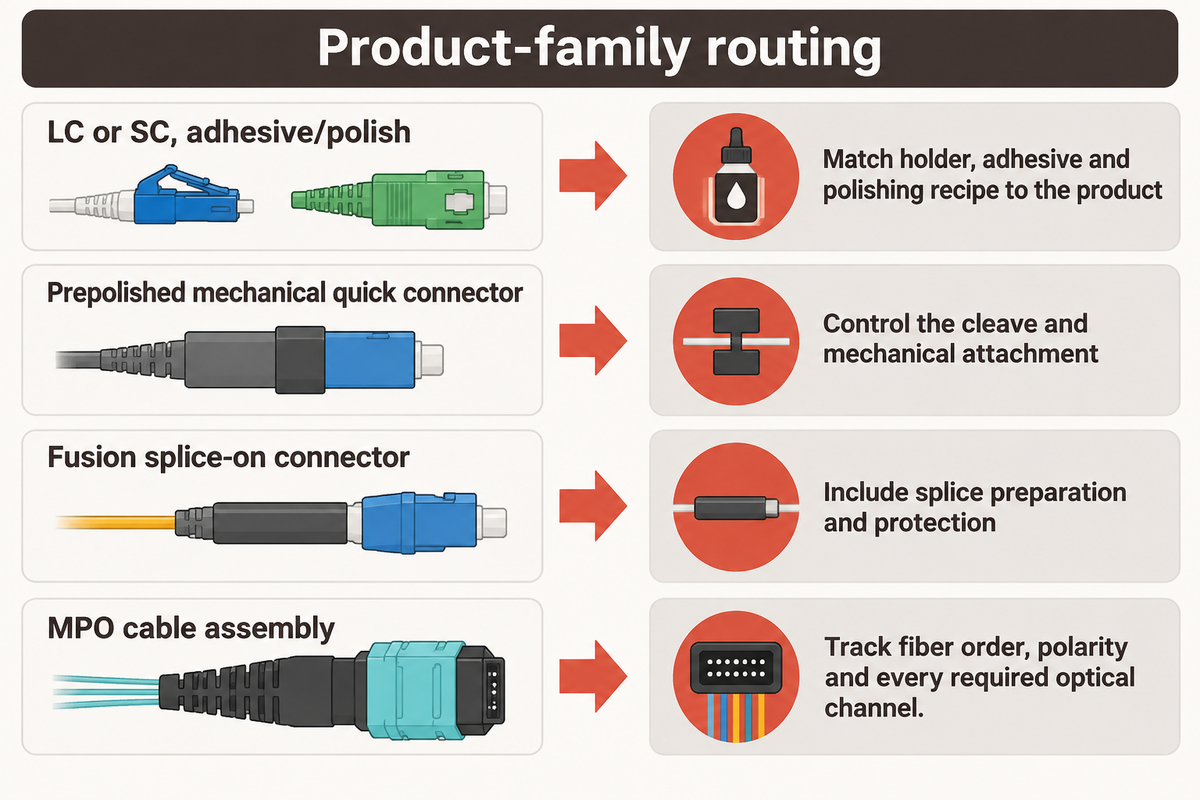
Die Steckverbinder einer Familie unterscheiden sich in Halterung, Faserhandhabung und Messkonzept. LC und SC verwenden einzelne zylindrische Ferrulen, während MPO mehrere Fasern in einer rechteckigen Anordnung aufnimmt. Ein Wechsel der Familie kann daher neben dem Werkstück in der Spannvorrichtung auch den Aufwand für Aufbereitung und Prüfung verändern.
Der FOA-Steckverbinder-Identifikator nennt für LC einen Ferrulendurchmesser von 1,25 mm und für SC von 2,5 mm. Diese Maße erklären einen Unterschied bei den Werkzeugen und Vorrichtungen, bilden aber keine vollständige Kompatibilitätsspezifikation. Geometrie des Steckergehäuses, Kabelaufbau und erforderliche polierte Schnittstelle gehören ebenfalls zur Rezeptur.
| Produkt | Prozessmerkmal | Auswirkung auf die Planung |
|---|---|---|
| LC oder SC, Kleben und Polieren | Faser in einer einzelnen Ferrule verklebt | Halterung, Klebstoff und Polierrezeptur auf das Produkt abstimmen |
| Vorpolierter mechanischer Schnellmontage-Steckverbinder | Ankommende Faser trifft auf einen werkseitig vorbereiteten Faserstummel | Faserbruch und mechanischen Anschluss steuern |
| Steckverbinder mit Fusionsspleiß | Ankommende Faser mit werkseitig terminiertem Pigtail verbunden | Spleißvorbereitung und Schutz einplanen |
| MPO-Kabelkonfektion | Mehrere Fasern in einer Anordnung terminiert | Faserreihenfolge, Polarität und alle erforderlichen optischen Kanäle nachverfolgen |
Auch die Fasertypen Singlemode und Multimode wirken sich auf die optische Prüfung aus. Eine Singlemode-APC-Schnittstelle weist einen definierten Winkel auf; eine PC-Schnittstelle hat eine Kontaktfläche mit einer anderen Stirnflächenform. Die Halterung muss die richtige Schnittstelle positionieren. Ein passendes Außengehäuse allein belegt nicht, dass Halterung und Rezeptur für das Bauteil geeignet sind.
Die Montageanleitung des Steckverbinderherstellers ist maßgeblich für den jeweiligen Steckverbinder. Die Erläuterung der Werkzeuge und Vorrichtungen im Polierbeitrag von Cabling Installation & Maintenance zeigt, warum sich Sets und Verbrauchsmaterialien selbst innerhalb eines Steckverbindertyps unterscheiden können. Die dort beschriebenen Verfahren für den Einsatz vor Ort aus 2005 sollten nicht als aktuelle Fertigungsrezeptur übernommen werden.
Zählregel: Ein Simplexkabel mit einem Steckverbinder an jedem Ende hat zwei physische Steckverbinderenden. Ein Duplexkabel mit separaten LC-Steckverbindern hat vier. Ein MPO-Stammkabel kann zwei physische Enden und viele optische Kanäle haben. Bei der Zuordnung von Prüfzeit und Planung eines Familienwechsels sind diese Werte getrennt zu erfassen.
Stationsbelegung erfassen, bevor Sie die Maschine dimensionieren
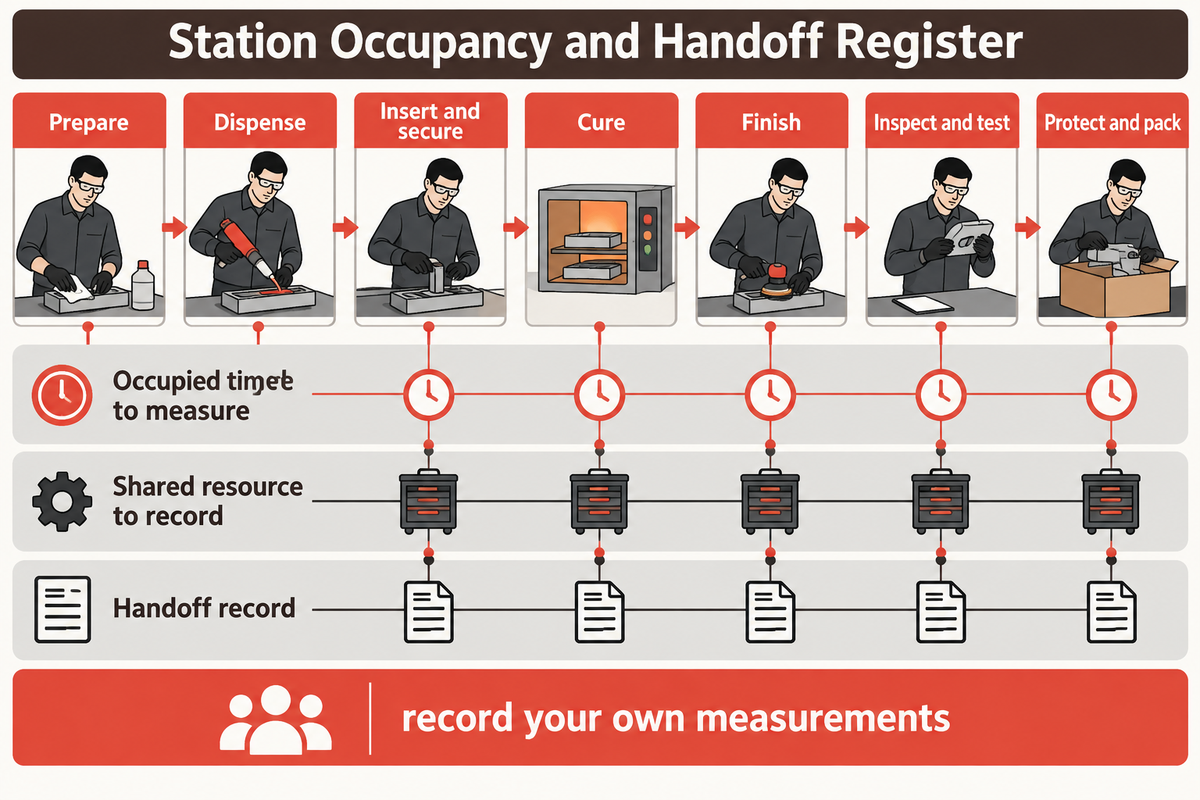
Bei einem Epoxidharz-Polierprozess wird die vorbereitete Faser in einer Ferrule fixiert, der Klebstoff ausgehärtet und die Steckfläche fertiggestellt, bevor das Ergebnis geprüft wird. Die Automatisierung kann ausgewählte Arbeitsgänge abdecken oder mehrere Stationen verbinden. Für die Planung wird die Arbeit in sieben Phasen gegliedert; Steckverbinder und Klebstoffanweisungen legen die detaillierte Rezeptur fest.
Erfassung von Stationsbelegung und Übergaben
| Arbeitsgang | Zu messende Belegungszeit | Zu erfassende gemeinsam genutzte Ressource | Übergabe erfassen |
|---|---|---|---|
| Vorbereiten | Vorbereitungs- und Beladezeit pro Ende | Anwesenheit der Bedienperson und Vorbereitungswerkzeuge | Vorbereitete Länge, Produktidentität und Bereitstellungszeit |
| Dosieren | Vollständiger Dosier- und Nachfüllzyklus | Dosiergerät und Bedienperson werden für weitere Arbeiten gemeinsam genutzt | Klebstoffcharge, Verarbeitungszeit und Ankunftszeit |
| Einsetzen und fixieren | Montage- und Beladezeit pro Ende | Einsetzvorrichtung und Anwesenheit der Bedienperson | Bauteilidentität und Abschlusszeit |
| Aushärten | Vollständiger belegter Chargenzyklus | Nutzbare Aushärteplätze und Umlauf der Werkstückträger | Chargenidentität, Beladezeit und Freigabezeit |
| Fertigstellen | Alle Poliergänge, Beladung und Rückführung der Spannvorrichtung | Poliermaschine, Spannvorrichtungen und Anwesenheit der Bedienperson | Rezepturidentität, Freigabe der Spannvorrichtung und Bereitstellungszeit |
| Prüfen und testen | Alle erforderlichen Kanäle, Richtungen und wiederholten Prüfvorgänge | Kamera, Interferometer, Prüfgerät und gemeinsam genutzte Bedienperson | Ursprüngliche Ergebnisse, Grund für Nacharbeit und Identität des abgenommenen Endes |
| Schützen und verpacken | Zeit für Schutz, Kennzeichnung und Verpackung pro Kabel | Verpackungspersonal und verfügbare Materialien | Identität des zugeordneten Kabels und Freigabezeit |
Diese redaktionelle Planungstabelle dient der Erfassung gemessener Eingangsgrößen; sie ist keine Maschinenspezifikation. Verwenden Sie die belegte Zeit und den Bedarf an gemeinsam genutzten Ressourcen, um die Kapazitätsrechnung zu prüfen. Den Klebe-, Fertigstellungs- und Prüfprozess selbst erläutert unser Leitfaden zur Steckverbindermontage Station für Station.
Bei der Vorbereitung wird eine bestimmte Polymerbeschichtung oder ein Puffer entfernt. Die Glasummantelung bleibt erhalten. Das ist wichtig, denn eine beschädigte Glasfaser kann die Handhabung zunächst überstehen und erst später im Prozessweg ausfallen. Verarbeitungszeit und Aushärtebedingungen des Klebstoffs richten sich nach den konkreten Materialanweisungen und nicht nach einer allgemeingültigen Temperatur, die von einer anderen Montage übernommen wurde.
Auch „Faserbrechen“ wird in zwei Bedeutungen verwendet. Mit einem Präzisions-Fasertrenngerät wird eine Stirnfläche für einen Spleiß oder eine vorpolierte mechanische Schnittstelle vorbereitet. Überschüssige Faser von einem ausgehärteten Klebe-Steckverbinder abzutrennen, bevor er poliert wird, ist ein anderer Arbeitsgang. Jim Hayes erläutert den Unterschied in seinem Artikel zum Fasertrennen von Electrical Contractor aus 2003; die damaligen Preise und Ausbeuteschätzungen sind hier keine Annahmen für die Fertigung.
Die Stabilität der Spannvorrichtung ist beim Polieren wichtig, da sie die Ferrule an der Polierfläche positioniert. Folienauswahl, Abstützung und Beladung wirken zusammen. Mit zusätzlichen Poliergängen lässt sich mehr Material abtragen, ohne dadurch die erforderliche Geometrie zu erreichen. Wird die Rezeptur an die Steckverbinderzeichnung gebunden, ist eine Prozessänderung nachvollziehbar, wenn sich das Endergebnis verschiebt.
Prozessregel: Ein Werk kann Arbeitsgänge zusammenfassen, doch die Aufzeichnungen müssen die vorbereitete Faser, die Klebstoffcharge und die Polierrezeptur weiterhin mit dem geprüften Ende verknüpfen. Werden Stationen zusammengelegt, ändert sich die Handhabung; die physische Arbeit und ihre Qualitätsprüfungen entfallen dadurch nicht. Erfassen Sie belegte Zeit, gemeinsam genutzte Ressourcen und die Identität bei der Übergabe, bevor Sie Stationsraten vergleichen.
Warum sich Stirnflächenprüfung, Geometrie- und Dämpfungsprüfung unterscheiden
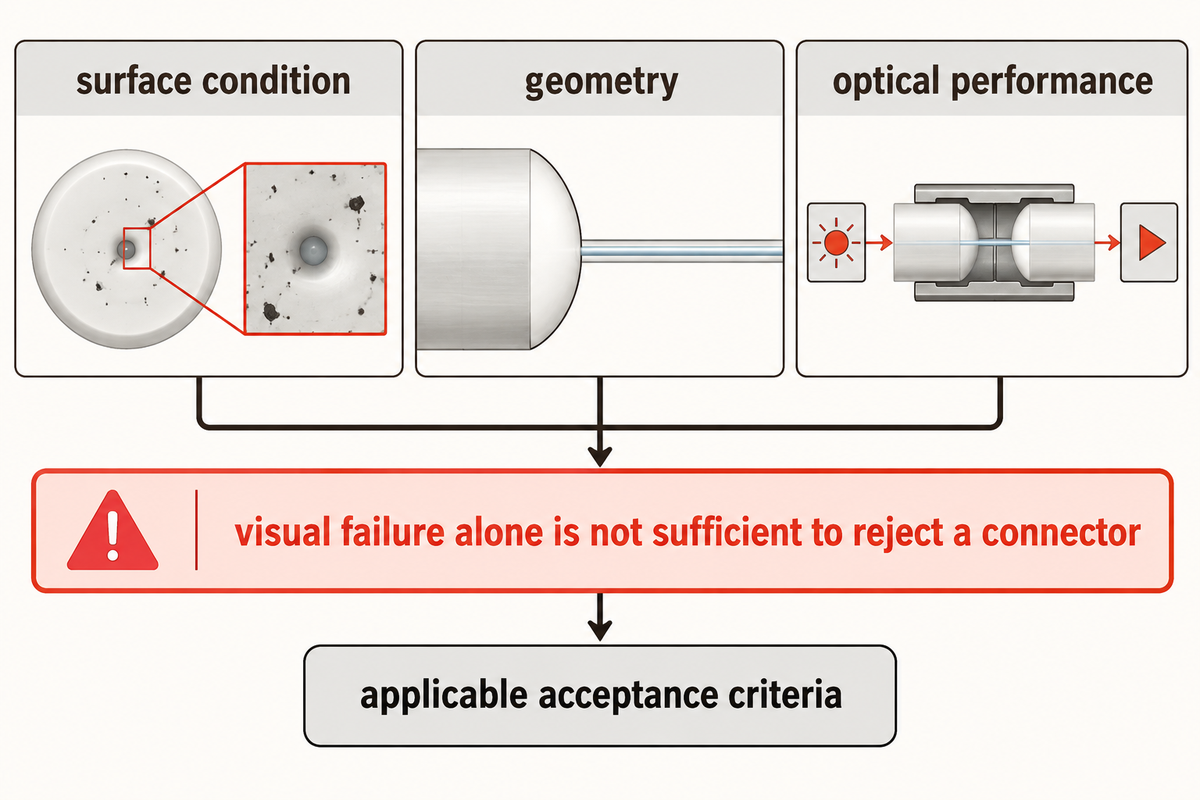
Bei der Stirnflächenprüfung wird der Oberflächenzustand bewertet, bei der Geometriemessung die Form der Grenzfläche. Optische Prüfungen erfassen die übertragene oder reflektierte Leistung unter festgelegten Bedingungen. Eine zuverlässige Fertigungsentscheidung stützt sich auf die Kombination der jeweils erforderlichen Prüfungen. Ein Oberflächenfoto liefert nicht dieselben Informationen wie eine Messung der optischen Leistung.
„Die Sichtprüfung erfolgt zusätzlich und ersetzt nicht die Messung von Leistungsparametern wie Dämpfung und Rückflussdämpfung.“
Ein „visueller Befund“ dient dazu, das Bauteil zur Reinigung und erneuten Prüfung zurückzuhalten. Die endgültige Entscheidung richtet sich nach der optischen Leistung und den geltenden Abnahmekriterien. Auch die öffentliche IEC-Zusammenfassung besagt, dass ein rein visueller Fehlergrund nicht ausreicht, um einen Steckverbinder zurückzuweisen. Eine „Prozesssperre“ im Werk und die „Zurückweisung des Endprodukts“ sind unterschiedliche Entscheidungen.
Für sphärische PC/APC-Ferrulen beschreibt IEC 61300-3-47 die interferometrische Messung der Stirnflächengeometrie. Für die Geometrie rechteckiger Mehrfaser-Steckverbinder gibt es ein separates Verfahren. Ein normales Prüfbild ersetzt nicht direkt die Messung von Krümmung, Faserposition oder anderen erforderlichen Geometriemerkmalen.
Auch die Paarung muss für optische Ergebnisse festgelegt sein. IEC 61300-3-4 behandelt Verfahren zur Dämpfungsmessung; IEC 61300-3-34 behandelt die statistische Verteilung und mittlere Dämpfung zufällig gesteckter Steckverbinder. Eine Prüfung mit einem festgelegten Referenzsteckverbinder beantwortet eine andere Frage als die Leistung bei zufälliger Paarung. Das Verfahren muss zusammen mit dem Ergebnis dokumentiert werden.
Eine Qualitätsingenieurin stellt nach einem Wechsel der Spannvorrichtung vermehrt visuelle Fehler fest. Durch Reinigung und erneute Prüfung lässt sich lose Verschmutzung von bleibenden Spuren unterscheiden. Einige Spuren bleiben jedoch bestehen. Geometriemessungen zeigen dann, ob die Steckfläche von der vorgegebenen Produktform abweicht. Optische Prüfungen bewerten die Verbindung unter der vereinbarten Referenzanordnung. Stimmen die Ergebnisse der optischen Prüfungen nicht mit den Geometriemessungen überein, würde eine Änderung des Kameraschwellwerts die Abweichung zwar adressieren, aber nicht deren Ursache beheben. Die Ingenieurin kann die betroffene Charge mit früheren Fertigungsdaten vergleichen, die Spannvorrichtung prüfen und die ursprünglichen Messwerte sichern. Da jede Prüfung einen anderen Aspekt des Problems bewertet, richtet sich die Untersuchung nach dem beobachteten Fehler und nicht nach der Station, an der zuerst ein Problem angezeigt wurde.
Erste Fertigungsprüfungen unterscheiden sich auch von der Umweltqualifikation. IEC 61753-1 setzt Leistungskategorien mit Prüfungen, Schärfegraden und Einsatzumgebungen in Beziehung. Eine bestandene Fertigungsprüfung belegt nicht die langfristige Umweltbeständigkeit. Eine detaillierte Abnahme unter Beobachtung gehört in unsere Abnahmeprüfungen für optische Steckverbinder-Fertigungslinien, statt hier als zweites Abnahmehandbuch wiederholt zu werden.
Messregel: Vier abgenommene LC-Enden ergeben nur dann nutzbare Arbeit für Duplexkabel, wenn ihre Identität und Prüfgrundlage verknüpft bleiben. Erfassen Sie die optische Anordnung und sämtliche Prüfungen zusammen mit der Endenzahl. Ein Bild, ein Geometrieergebnis und ein Dämpfungswert beschreiben jeweils einen anderen Aspekt des Produkts.
Gute Steckverbinderenden zählen, bevor Sie die Ausbringung angeben
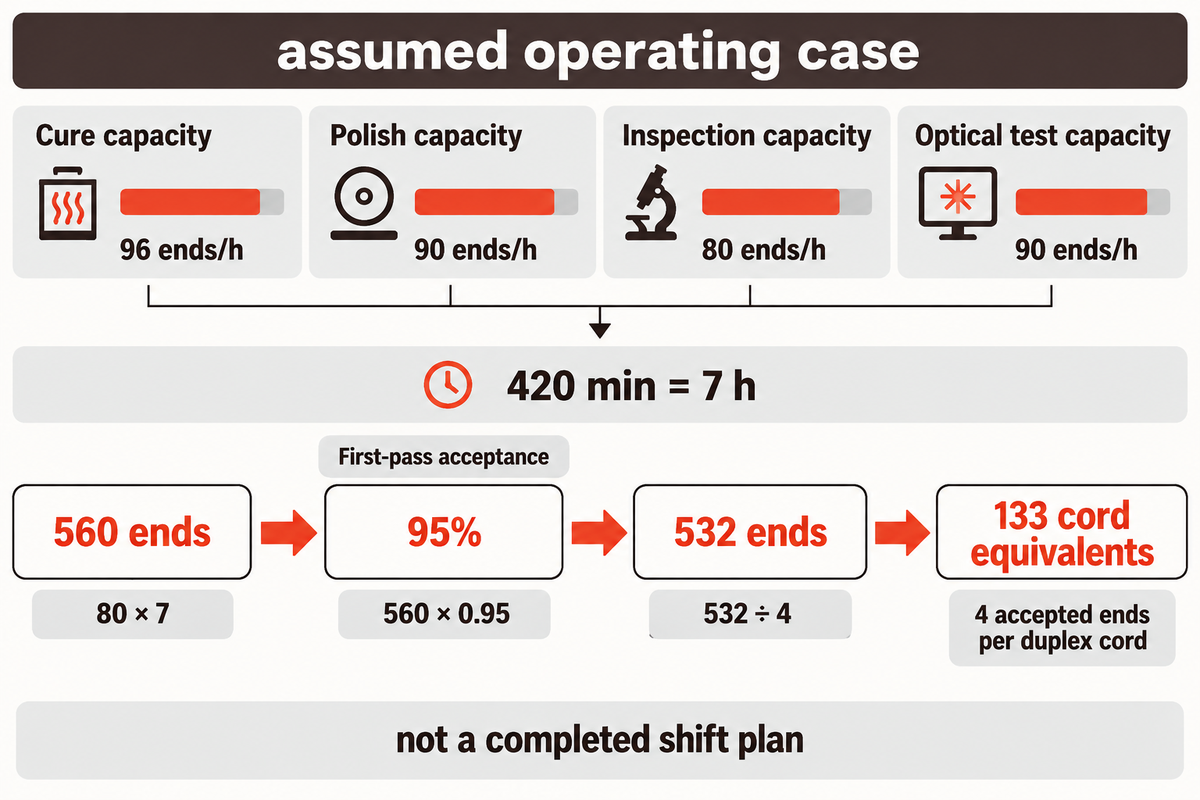
Die Kapazität guter Enden bezieht sich auf eine Produkteinheit und eine Zeiteinheit. Anschließend sind die begrenzenden Ressourcen und die Erstausbeute zu berücksichtigen. Steckverbinderenden, vollständige Anschlusskabel und optische Kanäle müssen unterschiedlich gezählt werden. Außerdem sind die Kapazitätsgrenze im stationären Betrieb und die tatsächliche Menge, die während einer begrenzten Schicht fertiggestellt und freigegeben werden kann, nicht dasselbe.
Kapazitätsübersicht für abgenommene Enden
Die Kapazitätsübersicht für abgenommene Enden rechnet Stationsauslastung in bei der Erstprüfung abgenommene Enden um und berücksichtigt die Zuordnung fertiger Kabel sowie deren Freigabeanforderungen.
Beispiel: Angenommen, eine Schicht dauert 480 Minuten und umfasst 60 Minuten geplante Stillstände. Damit bleiben 420 Minuten oder 7 Stunden. Eine Aushärtecharge fasst 24 Enden bei einer belegten Zykluszeit von insgesamt 15 Minuten. Die Poliermaschine bearbeitet 18 Enden in 12 Minuten. Die Prüfung dauert 45 Sekunden pro Ende; das erforderliche optische Prüfprogramm benötigt 40 Sekunden pro Ende. Alle Raten schließen Beladung und für den Arbeitsgang erforderliche Wiederholungen ein, geplante Stillstände jedoch nicht.
| Eintrag | Berechnung | Ergebnis | Anwendung |
|---|---|---|---|
| Geplanter Zeitraum | Vorgegebene Schicht | 480 min | Für jede Ressource denselben Zeitraum verwenden |
| Geplante Stillstände | Vorgegebene Ausfallzeit | 60 min | Einmal abziehen |
| Netto-Fertigungszeit | 480 − 60 | 420 Min. = 7 Std. | Grundlage für die Kapazitätsgrenze |
| Aushärtekapazität | 24 ÷ 15 × 60 | 96 Enden/h | Belegte Chargenzeit und nutzbare Plätze berücksichtigen |
| Polierkapazität | 18 ÷ 12 × 60 | 90 Enden/h | Den vollständigen Polierprozess einrechnen |
| Prüfkapazität | 3,600 ÷ 45 | 80 Enden/h | Niedrigste angenommene Stationsrate |
| Kapazität für optische Prüfungen | 3,600 ÷ 40 | 90 Enden/h | Alle erforderlichen Kanäle und Richtungen einbeziehen |
| Kapazitätsgrenze bei stationärem Betrieb | 80 × 7 | 560 Enden | Begrenzungen durch gemeinsam genutzte Ressourcen und die Planung prüfen |
| Erstausbeute | Vorgegebene kombinierte Fertigungs- und Prüfausbeute | 95% | Einmal auf dieselbe Eingangskohorte anwenden |
| Kapazitätsgrenze für bei der Erstprüfung abgenommene Enden | 560 × 0.95 | 532 Enden | Bestandene Prüfungen vor einer etwaigen Nacharbeit zählen |
| Äquivalente Duplexkabel | 532 ÷ 4 | 133 Kabeläquivalente | Enden vor der Angabe fertiger Einheiten den tatsächlichen Kabeln zuordnen |
Der 15-minütige Aushärtezyklus dauert länger als eine 45-sekündige Prüfung, doch seine parallele Chargenkapazität ist höher. Das Modell zur parallelen Chargenfertigung von Alfieri und Kollegen unterscheidet zwischen Chargendauer und begrenzter Chargenkapazität. Die dortigen Planungsannahmen sprechen dafür, Belade- und Abschlusszeiten zu untersuchen, statt nur Wartezeiten zu vergleichen.
Wenn die Stationen leer starten, vergeht zunächst Zeit, bis das erste Ende die Prüfung erreicht. Eine nur teilweise gefüllte letzte Charge wird möglicherweise erst nach Schichtende fertig. Eine gemeinsam eingesetzte Bedienperson, fehlende Spannvorrichtungen und Nacharbeit können das Ergebnis weiter senken. Die Berechnung von 532 Enden ist eine angenommene Kapazitätsgrenze für die bei der Erstprüfung abgenommenen Enden im stationären Betrieb, kein vollständiger Schichtplan.
133 Kabeläquivalente bedeuten nicht unbedingt 133 zugeordnete, fertige Kabel. Einige abgenommene Enden können von Kabeln unterschiedlicher Länge oder aus verschiedenen Chargen stammen. Ein fehlerhaftes Ende kann die Verwendung der übrigen Enden desselben Kabels verhindern. Erstausbeute, endgültige Ausbeute nach Nacharbeit und Freigabe fertiger Kabel sollten daher in getrennten Fertigungsaufzeichnungen geführt werden.
Kapazitätsregel: Bei 80 Enden/h über 7 Netto-Stunden beträgt die angenommene Kapazitätsgrenze 560 gestartete und bei 95 % Erstausbeute 532 abgenommene Enden. Ein Fertigungsplan für einen vollständigen Auftrag muss Chargenzeit, gemeinsam genutzte Arbeitskräfte und die Zuordnung von 4 abgenommenen Enden pro Duplexkabel berücksichtigen. Abzüge für Verfügbarkeit und Ausbeute sollten jeweils nur einmal angesetzt werden.
Welche Arbeitsgänge sollten Sie zuerst automatisieren?
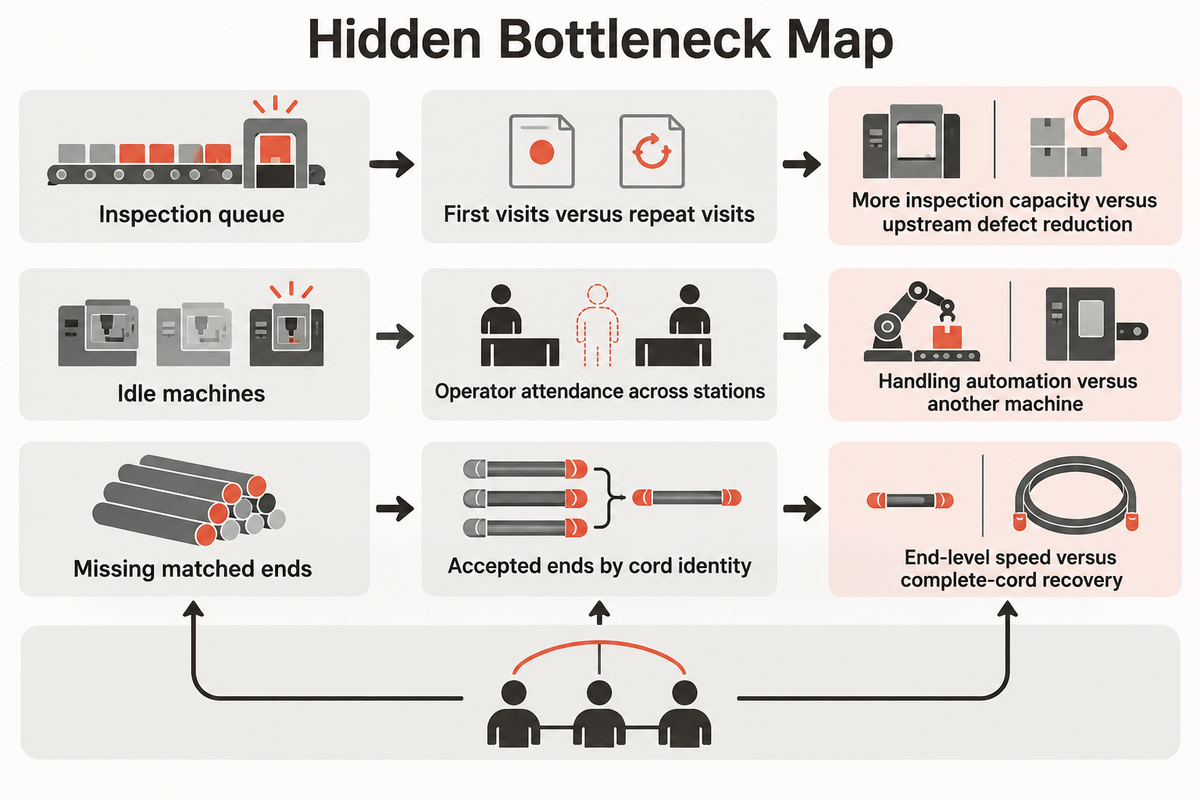
Automatisieren Sie den Arbeitsgang, dessen maßgeblicher Engpass oder wiederkehrender Fehler die nutzbare Ausbringung für den vorgesehenen Produktmix begrenzt. Vergleichen Sie die Maschinenbelegung mit dem Arbeitsaufwand der Bedienperson und dem Bedarf an Wiederholungsprüfungen, bevor Sie eine Anlage auswählen. Eine Station mit Kapazitätsüberschuss zu verbessern, kann die Zahl fertiger Kabel unverändert lassen und unnötige Kosten sowie zusätzlichen Integrationsaufwand verursachen.
Die NIST-Forschung zu Mehrprodukt-Fertigungssystemen untersucht Durchsatz und Engpässe in Abhängigkeit vom Produktmix. Die Arbeit bezieht sich auf die Automobilmontage und liefert daher ein Planungsprinzip statt eines Richtwerts für Glasfaser-Steckverbinder. Für einen Mix verschiedener optischer Produkte ist ein eigenes, auf Messwerten beruhendes Belastungsmodell erforderlich.
In der angenommenen Kapazitätsübersicht erhöht die Aushärtezeit allein nicht die Prüfkapazitätsgrenze von 80 Enden/h. Daher könnte die Fertigungsleitung zuerst die Automatisierung der Prüfung untersuchen. Bei der Qualitätsprüfung zeigt sich womöglich, dass Fehler beim Dosieren die wiederholten Fehlprüfungen verursachen. Der Finanzbereich hat dann zwei verschiedene Vorschläge: die Prüfkapazität erhöhen oder den zusätzlichen Arbeitsaufwand verringern, der die Prüfung erreicht. Als Nächstes sollte gemessen werden, wie sich Erstprüfungen und Wiederholungsprüfungen aufteilen; anschließend ist der Zeitaufwand der Bedienperson für jeden Prozessweg zu erfassen. Dieser Vergleich kann für einen früheren Arbeitsgang sprechen, obwohl die Prüfung derzeit die niedrigste nominale Rate hat. Die Kaufentscheidung orientiert sich am verborgenen Engpass und nicht am längsten offensichtlichen Maschinenzyklus.
Übersicht zu verborgenen Engpässen
Die Übersicht zu verborgenen Engpässen trennt die Station mit einer Warteschlange von der Ressource oder Nacharbeit, die sie verursacht.
| Beobachteter Engpass | Als Nächstes messen | Änderung der Entscheidung |
|---|---|---|
| Warteschlange vor dem Aushärten | Nutzbare Plätze und belegte Chargenzeit | Mehr Plätze oder ein anderer Beladeplan |
| Warteschlange vor dem Polieren | Belegung des vollständigen Prozesswegs und Umlauf der Spannvorrichtungen | Zusätzliche Polierkapazität oder Verfügbarkeit der Spannvorrichtungen |
| Warteschlange vor der Prüfung | Erstprüfungen und Wiederholungsprüfungen getrennt erfassen | Höhere Prüfkapazität oder weniger vorgelagerte Fehler |
| Warteschlange vor dem Test | Kanäle, Richtungen und erneute Verbindungen pro Produkt | Prüfhandhabung oder eine unpassende Annahme zur Zähleinheit |
| Stillstehende Maschinen | Anwesenheit der Bedienperson an den Stationen | Automatisierung der Handhabung oder eine weitere Maschine |
| Verluste durch Umrüstung | Rezepturwechsel entsprechend der tatsächlichen Auftragsfolge | Chargenbildung oder dedizierte Anlagen |
| Fehlende zugeordnete Enden | Abgenommene Enden nach Kabelidentität | Geschwindigkeit pro Ende oder Wiederherstellung vollständiger Kabel |
| Rückstau durch Nacharbeit | Wiederholungsaufwand nach Fehlergrund erfassen | Korrektur der Grundursache oder zusätzliche Kapazität für Wiederholungsprüfungen |
| Rückstand bei der Verpackung | Fertiges Produkt wartet auf Schutz und Kennzeichnung | Handhabung am Linienende oder schnellere vorgelagerte Arbeitsschritte |
Die Prozessdefinition sollte vor dem Anbietervergleich stehen. Sind Engpass und Produktfamilie klar, ist die Auswahl eines Herstellers für optische Steckverbinder-Fertigungslinien eine separate Beschaffungsentscheidung mit festgelegtem Umfang.
Wichtigste Erkenntnis
Im angenommenen Fall mit einer Prüfkapazität von 80 Enden/h erhöht schnelleres Aushärten die Ausbringung im stationären Betrieb erst, wenn sich die Prüfbelastung oder -kapazität ändert. Messen Sie Nacharbeit und gemeinsam genutzte Arbeitskräfte, bevor Sie den nächsten Arbeitsgang automatisieren.
Häufige Fehler bis zu ihrem Prozessursprung zurückverfolgen
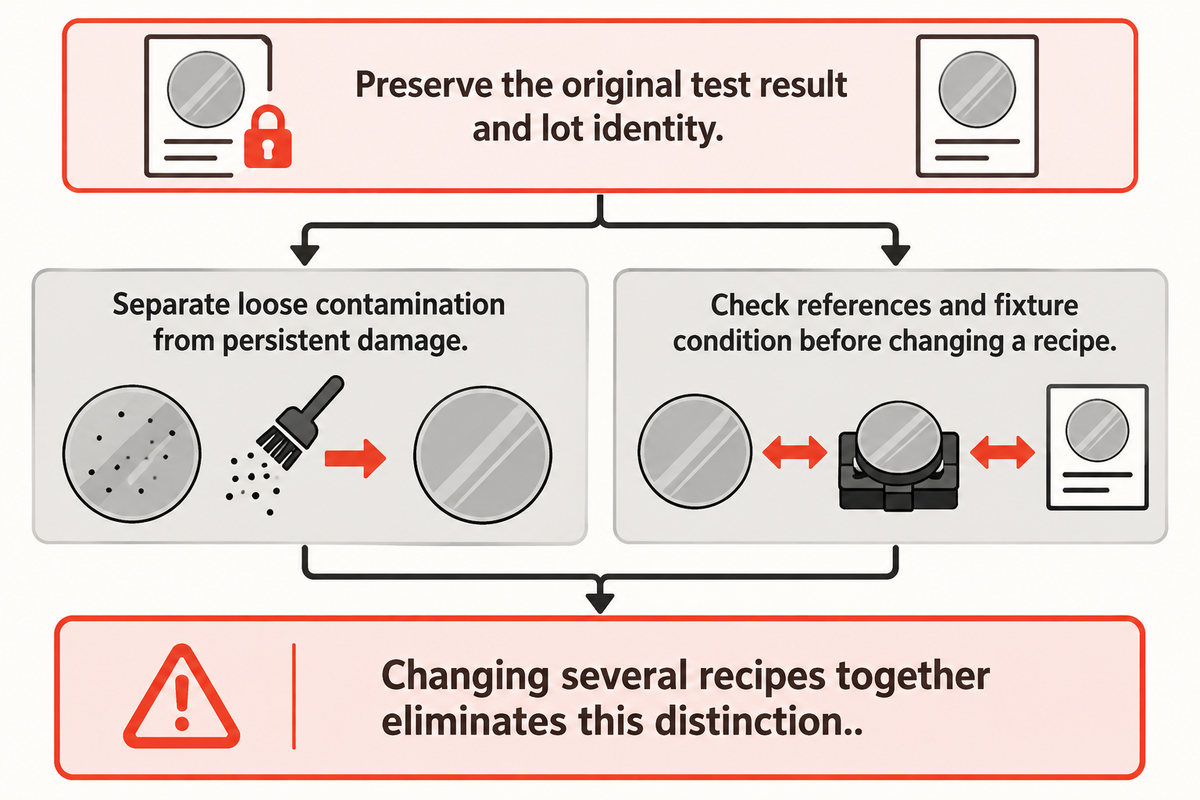
Bei der Fehleranalyse werden zunächst der Zustand des Bauteils und die Messeinrichtung voneinander getrennt. Anschließend werden Vorbereitung, Verklebung, Fertigstellung und Handhabung geprüft. Werden mehrere Rezepturen gleichzeitig geändert, lässt sich dieser Unterschied nicht mehr erkennen. Sichern Sie das ursprüngliche Ergebnis und vergleichen Sie es mit einem bekannten Referenzwert, bevor Sie einen Arbeitsgang anpassen, der den Rest der Charge beeinflussen könnte.
Warum funktioniert meine Glasfaser-Steckverbindermontagemaschine nicht?
Ein optischer Fehler kann verschiedene Ursachen haben, etwa bei der Zuführung, beim Einsetzen oder im Zustand des Materials sowie bei der Prüfanordnung und dem Polierprozess. Prüfen Sie zunächst die Station und den beim Stopp festgestellten Fehler. Bei optischen Fehlern sollten Sie die Kontaktflächen reinigen und prüfen und anschließend die Messeinrichtung vergleichen, bevor Sie Einstellungen für Klebstoff oder Polieren ändern.
Eine NIST-Studie zu durch Steckverbinder verursachten Leistungsmesser-Abweichungen zeigte, dass die Reflexionseigenschaften von Steckverbindern und Detektoren die Messwerte beeinflussen können. Das Experiment aus dem Jahr 2006 erläutert einen möglichen Einflussmechanismus; die gemessene Abweichung ist kein Toleranzwert für heutige Fertigungsanlagen.
Überpolieren sollte separat geprüft werden. Mike A. Reeds Fachartikel zu überpolierten Steckverbindern erläutert, wie Glas gegenüber einer Keramikferrule zurückstehen kann. Das spricht dafür, den Materialabtrag zu untersuchen, statt anzunehmen, dass stärkeres Polieren die Stirnfläche immer verbessert. Verwenden Sie für Nacharbeit die freigegebene Produktrezeptur.
Tun
- Bewahren Sie das ursprüngliche Prüfergebnis und die Chargenidentität auf.
- Unterscheiden Sie zwischen losen Verunreinigungen und dauerhaften Beschädigungen.
- Prüfen Sie Referenzen und Zustand der Spannvorrichtung, bevor Sie eine Rezeptur ändern.
Nicht
- Polieren Sie eine fehlerhafte Stirnfläche weiter, ohne zuvor die Geometrie zu prüfen.
- Werten Sie eine Wiederholungsprüfung nicht als neu gefertigtes Ende.
- Ändern Sie bei einer Untersuchung nicht mehrere Prozessparameter gleichzeitig.
Bediener müssen Faserbeschädigungen erkennen, auf eine saubere Handhabung achten und wissen, wann der Prozess anzuhalten ist. Eine Kamera kann ein Bild klassifizieren, doch für die Reaktion muss ein klarer Ablauf für Reinigung, erneute Prüfung oder Prozessuntersuchung festgelegt sein. Gute Aufzeichnungen helfen der Qualitätssicherung, ein Problem mit einer Materialcharge von einer verschlissenen Spannvorrichtung zu unterscheiden.
Fehlerregel: Ein Duplexkabel hat vier physische Enden, die jeweils separat untersucht werden können. Ordnen Sie jedes fehlerhafte Ende dem Kabel und seinem ursprünglichen Prüfergebnis zu. Wird der ursprüngliche Datensatz durch ein bestandenes Wiederholungsergebnis ersetzt, bleibt der Ausschuss beim ersten Durchlauf verborgen und das Team kann den Prozessschritt, der den zusätzlichen Aufwand verursacht hat, nicht ermitteln.
Branchenausblick: Geometrieverfahren aktuell halten
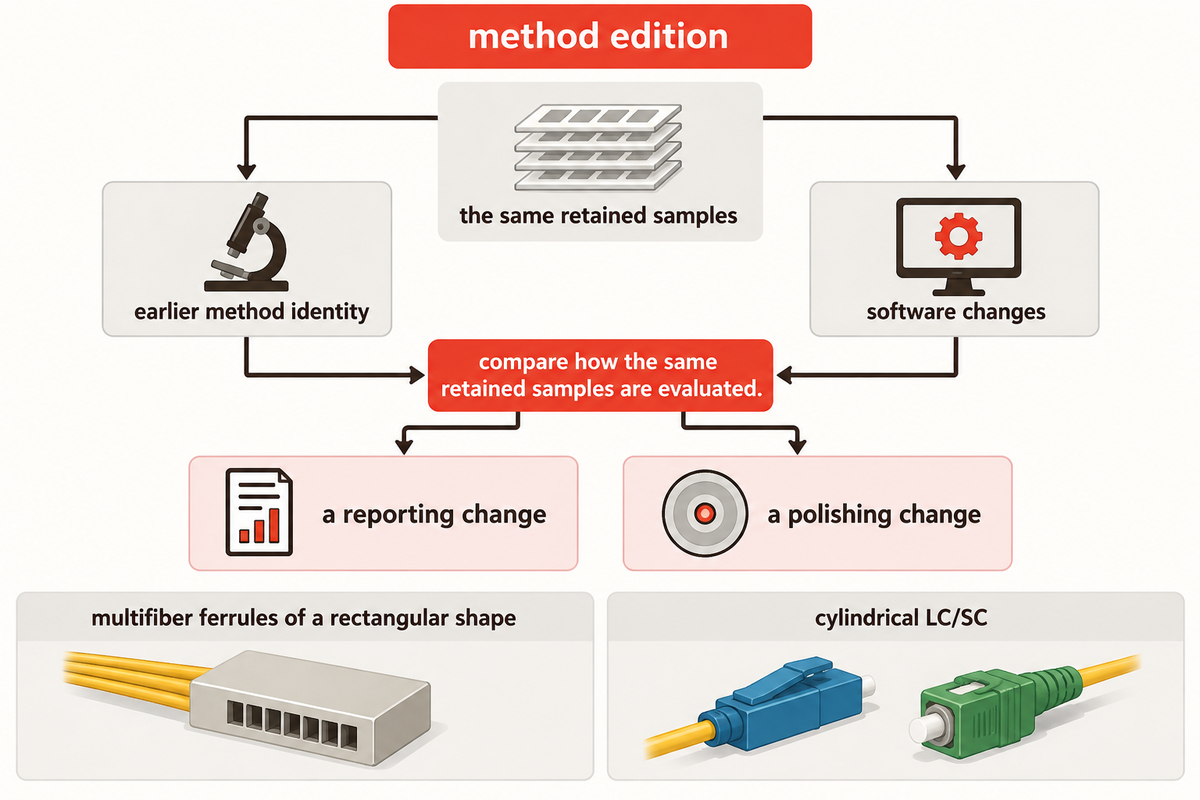
Im Jahr 2026 wird die Verfahrensidentität zu einer praktischen Integrationsfrage. Eine Fertigung, die die Faserzahl erhöht oder die Messsoftware ändert, benötigt Prüfberichte mit Angaben zur Steckverbinderfamilie, Rezeptur und Verfahrensausgabe. Die Aktualisierung dieser Dokumente hilft Kunden jedoch, eine Änderung der Verfahrensdefinition von einer Änderung am gefertigten Produkt zu unterscheiden.
Der IEC-Katalog datiert IEC 61300-3-30:2026 auf den 27. Juli 2026. Die veröffentlichte Änderungsliste ergänzt interessierende Bereiche für MT-16 und MT-32 sowie Tabellen mit Geometriegrenzwerten für Ferrulen mit 16, 24 und 32 Fasern. Das Verfahren gilt für rechteckige Mehrfaser-Ferrulen. Für Messungen an zylindrischen LC/SC-Ferrulen ist das dafür vorgesehene Verfahren für zylindrische Ferrulen anzuwenden.
Für ein Fertigungsteam besteht die wichtigste Aufgabe darin, die Messrezeptur mit der Produktzeichnung und der Berichtsvorlage abzugleichen. Bewahren Sie die Identität des bisherigen Verfahrens auf und vergleichen Sie, wie dieselben Rückstellmuster bei einer Softwareänderung bewertet werden. So kann die Qualitätssicherung eine Änderung der Berichterstattung von einer Änderung des Polierprozesses unterscheiden. Der Einkauf kann das erforderliche Verfahren und die unterstützte Produktfamilie in den Integrationsumfang aufnehmen, ohne eine neu veröffentlichte Verfahrensausgabe als automatische Qualifizierung der Linie zu behandeln.
Zu dieser Integration gehören auch die Versorgung und der Materialfluss. Halten Sie die tatsächlichen Anforderungen an Strom und Druckluft an der Station, die Anordnung der Faserreste sowie den Weg vom Polieren über die saubere Prüfung bis zur geschützten Verpackung fest. Kennzeichnen Sie Klebstoffchargen und vorbereitete Fasern eindeutig. Eine saubere fertige Kontaktfläche verliert ihren Vorteil, wenn ungeschütztes Material durch einen verunreinigten Vorbereitungsbereich transportiert wird.
Dieser Ablauf beschreibt die Integration von Layout und Steuerung. Eine kompakte Station, die häufig manuell bestückt werden muss, kann mehr Bedienzeit erfordern als eine größere Batch-Anordnung. Das optimale Layout für wiederkehrende Aufträge einer einzelnen Produktfamilie kann sich von einem Layout für Aufträge mit LC- und MPO-Produkten unterscheiden. Die Zusammensetzung der Aufträge, die Sie bearbeiten möchten, bestimmt die Anordnung der Stationen.
Integrationsregel: Der Wechsel von einer rechteckigen Ferrule mit 16 Fasern zu einer mit 32 Fasern verändert das Faserarray und die Anzahl der zu verwaltenden Kanäle. Bewahren Sie die Identität des Geometrieverfahrens, die Kanalaufzeichnungen und den Materialfluss zusammen mit der Rezeptur auf. Eine Softwareaktualisierung und eine Produktänderung müssen sich in der Fertigungshistorie unterscheiden lassen.
Häufig gestellte Fragen
Ist eine Steckverbindermontagemaschine dasselbe wie ein Fusionsspleißgerät?
Eine Steckverbindermontagemaschine und ein Fusionsspleißgerät erfüllen unterschiedliche Aufgaben, auch wenn in einer Produktionslinie mit Spleißverbindern beide eingesetzt werden können.
Ein Spleißgerät verbindet vorbereitete Glasfasern. Beim Konfektionieren erhält ein Kabel eine lösbare Kontaktstelle mit dem erforderlichen Steckergehäuse, der Zugentlastung und dem Schutz. Eine Fertigung kann diese Kontaktstelle nach dem Verkleben polieren oder die ankommende Faser mit einem werkseitig konfektionierten Pigtail verbinden. Die Prozessgrenze legt fest, welche Anlagen zum Ablauf gehören und welche Prüfungen nachgelagert erfolgen.
Kann eine einzelne Fertigungslinie LC-, SC- und MPO-Steckverbinder verarbeiten?
Eine Linie kann mehrere Produktfamilien bedienen, wenn Werkzeuge und Vorrichtungen, Handhabung und Messsysteme alle festgelegten Produktabläufe unterstützen.
LC- und SC-Steckverbinder haben unterschiedliche Ferrulendurchmesser, während MPO ein Faserarray in einer rechteckigen Ferrule aufweist. Halter allein reichen für die Umrüstung nicht aus. Auch Vorbereitung, Polieren, Geometriemessung und optische Kanalhandhabung müssen passend ausgelegt sein. Separate Produktrezepturen und ein vermessener Umrüstablauf machen den Aufwand für eine gemeinsam genutzte Linie sichtbar, bevor Fertigungsaufträge eingeplant werden.
Muss eine Fertigung für jeden Steckverbinder Epoxidharz verwenden?
Nein. Bei Verfahren mit Klebstoff und Polieren, bei mechanischen Verfahren mit vorpolierten Steckverbindern und beim Fusionsspleißverfahren werden Fasern auf unterschiedliche Weise befestigt.
Die gewählte Steckverbinderkonstruktion bestimmt den Prozessablauf. Bei einem vorpolierten Produkt ist die optische Kontaktfläche bereits werkseitig fertiggestellt; beim Anschließen der ankommenden Faser wird dieser Poliervorgang daher nicht wiederholt. Für die mechanische und die Fusionsverbindung sind jeweils eigene Schritte zur Vorbereitung und zum Schutz erforderlich. Bei einem Steckverbinder mit Klebstoff gehören der vorgeschriebene Klebstoff und der Aushärtungszyklus weiterhin zum Prozess und sind keine optionalen Schritte.
Ersetzt die Sichtprüfung die Prüfung der Einfügedämpfung?
Nein. Bei der Sichtprüfung wird der Oberflächenzustand beurteilt; bei der Prüfung der Einfügedämpfung wird die optische Übertragung unter festgelegten Prüfbedingungen gemessen.
Durch Reinigung und erneute Prüfung lassen sich Verunreinigungen erkennen und beseitigen. Bei dauerhaft auffälligen Befunden sind die zutreffenden Geometrie- und optischen Prüfungen erforderlich. Die abschließende Freigabe richtet sich nach den festgelegten Leistungs- und Abnahmeanforderungen.
Sind Steckverbinderenden dasselbe wie fertige Patchkabel?
Nein. Bei Steckverbinderenden wird die Konfektionierungsarbeit gezählt; bei fertigen Patchkabeln werden komplette Baugruppen gezählt, die alle Freigabeanforderungen erfüllen.
Ein Simplex-Patchkabel hat zwei angeschlossene Enden. Ein Duplex-Patchkabel mit getrennten Steckverbindern an beiden Enden hat vier. Ein MPO-Stammkabel kann weiterhin zwei physische Enden haben, obwohl jedes mehrere Faserkanäle enthält. Teilen Sie die Kapazität an abgenommenen Enden nur dann durch die entsprechende Anzahl an Enden, wenn Sie Kabeläquivalente ermitteln möchten. Für die tatsächliche Fertigwarenausbringung müssen die abgenommenen Enden außerdem demselben Kabel zugeordnet, alle erforderlichen Kanalprüfungen abgeschlossen und die Produktidentität korrekt dokumentiert werden. Nacharbeit mit bestandenem Ergebnis muss von einer Abnahme beim ersten Durchlauf unterscheidbar bleiben, damit Fertigung und Finanzbereich dieselbe Ausbringungsdefinition verwenden.
Werden Maschinen zur Montage von Glasfasersteckverbindern noch eingesetzt?
Ja. Bei der Steckverbinderfertigung kommen spezielle Prozessschritte und automatisierte Stationen zum Einsatz, während für die Konfektionierung vor Ort auch tragbare Werkzeuge verwendet werden.
Ein Werkzeug für die einfache und schnelle Konfektionierung einzelner Fasern vor Ort ist für einen anderen Arbeitsumfang ausgelegt als eine Fertigungslinie. Der Anwendungsfall bestimmt, welche Anlagen benötigt werden.
Welche Informationen gehören in das erste Prozessgespräch?
Beginnen Sie mit der Steckverbinderzeichnung, dem Konfektionierungsablauf, dem Produktmix, der Definition der abgenommenen Ausbringung und dem angestrebten Fertigungszeitraum.
Geben Sie den Kabelaufbau, den Poliertyp, die Faserzahl, die optische Prüfanordnung und die erforderlichen Fertigungsaufzeichnungen an. Beschreiben Sie den aktuellen Auftragsrückstand und unterscheiden Sie Erstprüfungen von Nacharbeit. Eine Messung des Arbeitsaufwands für Bediener hilft, Maschinenlaufzeit und erforderliche Bedienzeit auseinanderzuhalten. Wenn fertige Patchkabel das Ziel sind, geben Sie die Anzahl ihrer Enden sowie die Dokumentation von Zuordnung und Freigabe an. So erhält das technische Gespräch eine konkrete Grundlage: den zu automatisierenden Prozessschritt, die zu verarbeitenden Produkte und die Ausbringung, die der umgebende Prozess gewährleisten muss. Außerdem steht dem Finanzbereich damit eine einheitliche Bezugsgröße für die Bewertung der nutzbaren Kapazität zur Verfügung.
Definierten Prozess ins nächste Gespräch mitbringen
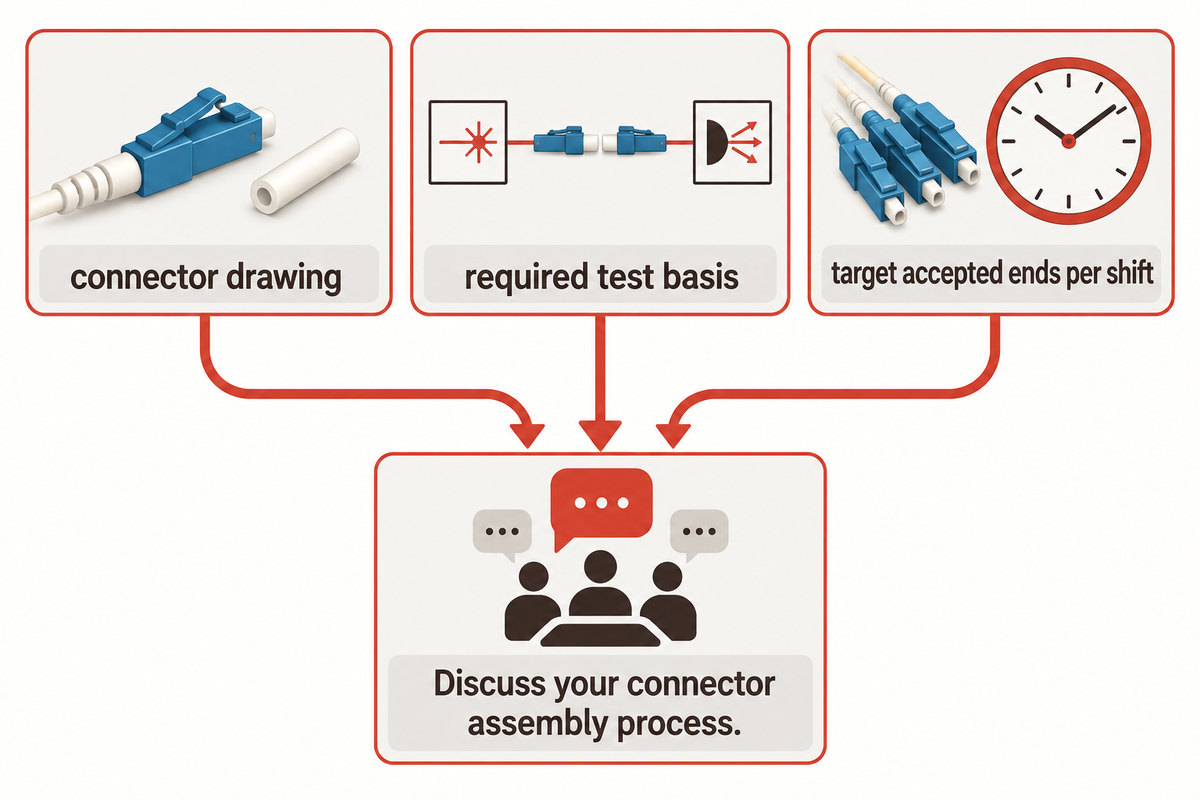
Legen Sie den Arbeitsablauf mit einer Prozessübersicht fest und tragen Sie anschließend gemessene Werte aus dem vorgesehenen Auftragsmix in die Kapazitätsübersicht ein. Besprechen Sie für ein Anlagenprojekt die Lösung für die Steckverbindermontage von Glasfasern und bringen Sie die Steckverbinderzeichnung, die erforderliche Prüfgrundlage sowie den Zielwert für abgenommene Enden pro Schicht zum Termin mit.
Besprechen Sie Ihren Steckverbindermontageprozess]
Veröffentlicht von ZEUEE Engineering und Fertigung. Dieser Leitfaden verbindet öffentliche technische Quellen mit einem gekennzeichneten Kapazitätsbeispiel; Fallstudien aus Kundenfertigungen sind nicht enthalten. Für die Fertigung gelten die Produktanweisungen und vereinbarten Abnahmestandards.
Referenzen und Quellen
- Fiber Optic Association: Referenz zur Konfektionierung von Steckverbindern
- Fiber Optic Association: Mechanische und Fusionsspleiß-Steckverbinder
- Fiber Optic Association: Steckverbinder-Identifikator
- Cabling Installation & Maintenance: Perfektes Polieren, 2005
- Fiber Optic Association: Hinweise zur Konfektionierung mit Klebstoff und Polieren
- Electrical Contractor: Jim Hayes zum Anritzen von Fasern, 2003
- Internationale Elektrotechnische Kommission: IEC 61300-3-35:2022, Sichtprüfung
- Internationale Elektrotechnische Kommission: IEC 61300-3-47, sphärische Geometrie
- Internationale Elektrotechnische Kommission: IEC 61300-3-4, Dämpfung
- Internationale Elektrotechnische Kommission: IEC 61300-3-34, Dämpfung bei zufälliger Steckpaarung
- Internationale Elektrotechnische Kommission: IEC 61753-1, Leistungskategorien
- Alfieri et al.: Planungsmodell für parallele Chargenfertigung, Vorabveröffentlichung 2020
- National Institute of Standards and Technology: Produktmix und Engpässe, 2018
- National Institute of Standards and Technology: Durch Steckverbinder verursachte Messgerät-Abweichungen, 2006
- Cabling Installation & Maintenance: Mike A. Reed zum Überpolieren, 1995
- Internationale Elektrotechnische Kommission: IEC 61300-3-30:2026, rechteckige Geometrie
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren