ติดต่อ Zeyu lntelligent Industrial Company

เครื่องประกอบขั้วสัมผัส HYPCON: คู่มือวิศวกรรมการประกอบขั้วสัมผัสโครงลวดไฮเพอร์โบลา การตรวจสอบ และการคำนวณขนาด

โดย Cherry วิศวกรระบบอัตโนมัติอาวุโสแห่ง Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) · อัปเดตเมื่อพฤศจิกายน 2026
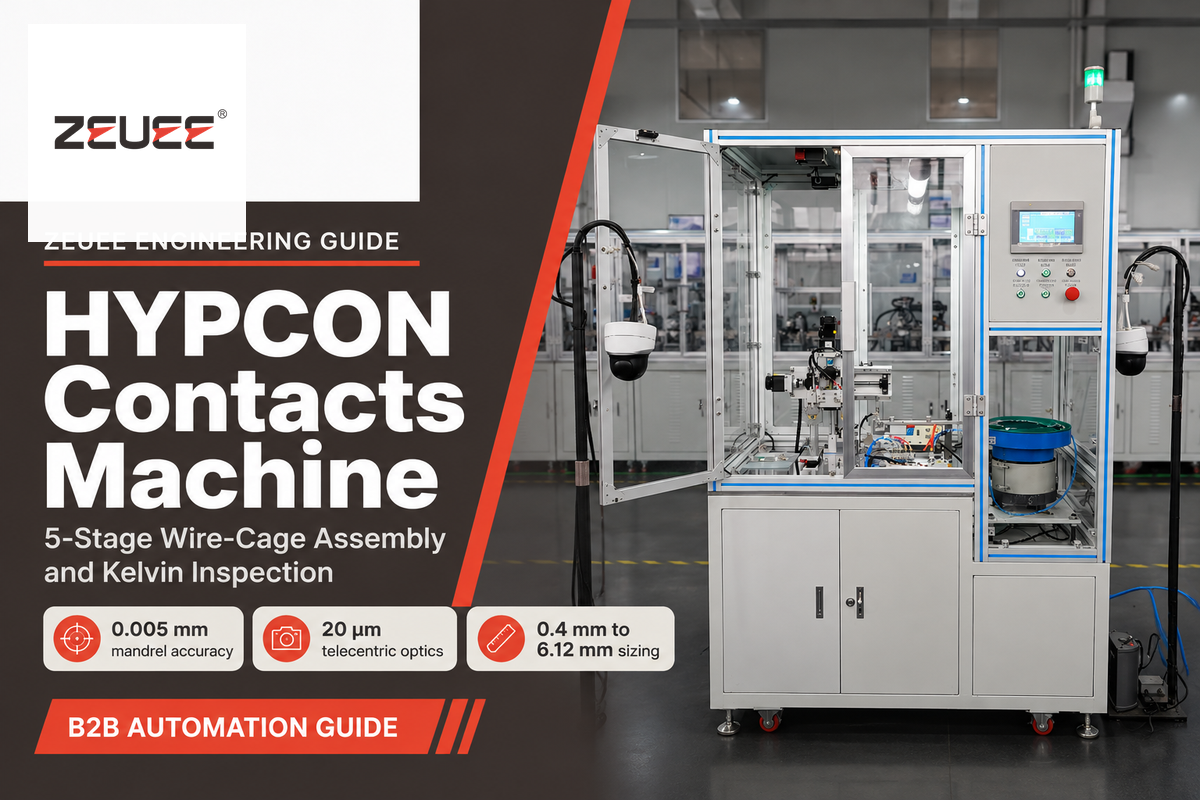
เครื่องประกอบขั้วสัมผัส HYPCON คือระบบประกอบอัตโนมัติแบบหลายสถานีสำหรับขั้วต่อไฟฟ้าตัวเมียทรงไฮเพอร์โบลา. ระบบการป้อนชิ้นงานความแม่นยำสูงจะจัดเรียงลวดทองแดงเบริลเลียมชุบแข็งแบบสปริงเข้าสู่แกนแมนเดรลเซาะร่องและบิดขึ้นรูปเป็นตะกร้าลวดชั้นเดียว. จากนั้นสถานีเฉพาะทางจะทำการสวมปลอกด้านใน ย้ำล็อกปลายลวด และตรวจสอบขนาดระดับไมครอนพร้อมความต้านทานระดับมิลลิโอห์มในสายการผลิต.
จุกยางดูดคอนแทคเลนส์สำหรับผู้บริโภคใช้ชื่อย่อทางการค้าที่คล้ายกัน แต่เครื่องจักรขั้วสัมผัสไฮเพอร์โบลาในงานอุตสาหกรรมนั้นใช้สำหรับระบบเชื่อมต่อในงานป้องกันประเทศ การแพทย์ และระบบขับเคลื่อนยานยนต์ไฟฟ้า. ตั้งแต่ขั้วต่อสัญญาณขนาด 0.4 mm ไปจนถึงปลอกขั้วต่อกำลังขนาด 6.12 mm (260 A DC) ตามมาตรฐาน MIL-DTL-38999 Series III (-65 °C ถึง +125 °C) ไม่มีอุปกรณ์จับยึดชิ้นงานชุดใดที่รองรับได้ทุกขนาดในชุดเดียว. วิศวกรจึงจัดกลุ่มชิ้นงานตามช่วงเส้นผ่านศูนย์กลางและตรวจสอบ การกำหนดค่าเครื่องประกอบขั้วสัมผัส HYPCON แบบสั่งทำและข้อกำหนดใบเสนอราคา ทันทีที่แบบวิศวกรรมสรุปผล.
สรุปข้อมูลวิศวกรรมโดยตรง
เครื่องประกอบขั้วสัมผัส HYPCON ในระดับการผลิตจริงทุกเครื่องจะซิงโครไนซ์การทำงานห้าขั้นตอน ได้แก่ การป้อนชิ้นงานลวดแบบควบคุมแรงตึง การบิดขึ้นรูปบนแกนแมนเดรลความแม่นยำ 0.005 mm การสวมปลอกด้านใน การย้ำด้วยเซอร์โวหรือการเชื่อมเลเซอร์ขนาดเล็กเพื่อยึดปลายลวด และการตรวจสอบคุณภาพ. ระบบเลนส์เทเลเซนทริกพร้อมไฟโดมกระจายแสงความละเอียด 20 µm ในสายการผลิตจะทำงานควบคู่กับการทดสอบเคลวิน 4 สายที่ระดับ 20 mV / 100 mA.
100,000 รอบอายุการใช้งานการเสียบต่อขั้วไฮเพอร์โบลาบนพินหรือขาสัมผัสชุบทอง
30–52 gแรงกดสัมผัสตั้งฉากต่อลวดเอียงหนึ่งเส้น
0.005 mmความแม่นยำในการเจียรแกนแมนเดรลและแกนกลาง
<20 msเวลาตัดสินผลของระบบวิชันซิสเต็มแบบโกลบอลชัตเตอร์ในสายการผลิต
ประเด็นสำคัญทางวิศวกรรม
- แรงกดสัมผัสตั้งฉากในระดับพอเหมาะ (ขั้นต่ำ 30 g และค่าปกติ 52 g ต่อเส้นลวด) ให้ความทนทานต่อการสึกหรอได้ดีกว่าขาสปริงแบบผ่าร่องที่แข็งทื่อ. โครงตะกร้าลวดชุบทองสามารถทนต่อการเสียบใช้งานได้ถึง 100,000 รอบโดยไม่ทำให้ชั้นชุบหลุดลอก.
- ขั้วต่อตัวเมียแบบตะกร้าลวดกลึงจะใช้การป้อนชิ้นงานเป็นปลอกแยกชิ้นจากถังสั่นหรือถาดเรียงชิ้นงาน. ส่วนขั้วสัมผัสไฮเพอร์โบลาแบบปั๊มขึ้นรูป (ขนาด 0.8 mm, 1.0 mm และ 2.0 mm) จะป้อนจากม้วนแถบตัวนำผ่านหัวเครื่องกดย้ำขั้วต่อไฟฟ้า.
- ไฟวงแหวนแบบโคแอกเชียลก่อให้เกิดการคัดชิ้นงานเสียออกผิดพลาดบ่อยครั้งบนปลอกชุบทองที่สะท้อนแสง. การใช้ไฟโดมกระจายแสงร่วมกับเลนส์ไบเทเลเซนทริก 20 µm และหัววัดเคลวิน 20 mV จะช่วยสกัดกั้นชิ้นงานบกพร่องไม่ให้หลุดรอด.
- ใบรับรอง ISO 9001:2015 (หรือ ISO 9001:2026) และ CE ของผู้ผลิตเครื่องจักรครอบคลุมเฉพาะคุณภาพและความปลอดภัยของตัวเครื่องจักรเท่านั้น. ล็อตการผลิตสำหรับงานการบินและอวกาศที่ประกอบเสร็จแล้วยังคงต้องผ่านการรับรองตามมาตรฐาน MIL-DTL-38999 หรือ SAE AS39029.
ขั้วต่อตัวเมียแบบตะกร้าลวดไฮเพอร์โบลาทำงานอย่างไรภายในเครื่องประกอบขั้วสัมผัส HYPCON?
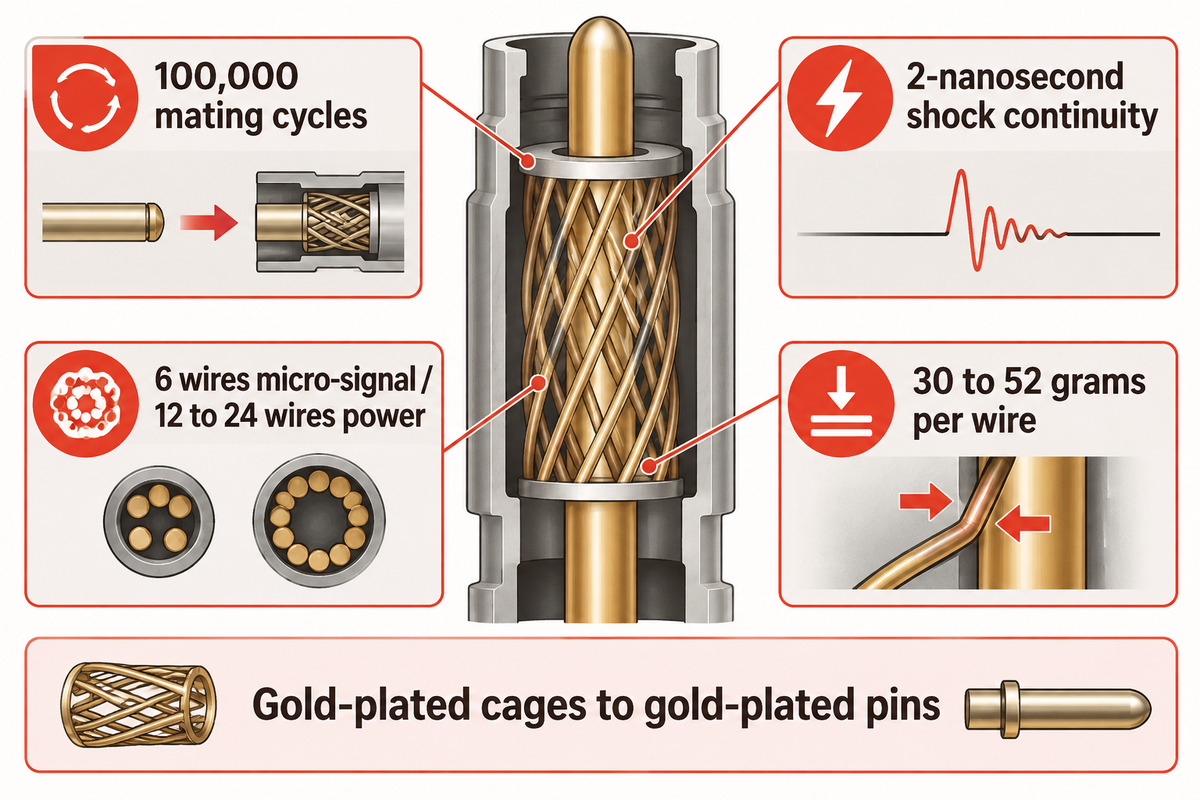
ขั้วต่อไฟฟ้าตัวเมียแบบตะกร้าลวดไฮเพอร์โบลาจะยึดลวดสปริงเส้นตรงไว้ที่มุมเอียงคงที่ภายในปลอกทรงกระบอก. ในระหว่างการเสียบใช้งาน เส้นลวดจะยืดตัวตามแนวเกลียว ช่วยลดแรงเสียบพินหรือขาสัมผัสลงในขณะที่รักษาความต้านทานการสัมผัสระดับมิลลิโอห์มไว้ได้อย่างคงที่.
François Robert Bonhomme ได้คิดค้นเทคโนโลยีขั้วสัมผัสไฮเพอร์โบลาขึ้นในปี 1956 สำหรับรถไฟที่ต้องรับแรงสั่นสะเทือนสูง ตามที่ระบุไว้ใน ประวัติศาสตร์ทางเทคนิคของขั้วสัมผัสไฮเพอร์โบลาโดย Connector Supplier. ขั้วต่อไฮเพอร์โบลาที่เผยแพร่ข้อมูลไว้ระบุว่าสามารถทนต่อการเสียบต่อได้ถึง 100,000 รอบ ในขณะที่ขั้วต่อทางการแพทย์มาตรฐานมีค่าเฉลี่ยอยู่ที่ประมาณ 5,000 รอบ. การตรวจวัดแรงกระแทกตามที่อธิบายไว้ใน รายงาน Tech Briefs ว่าด้วยระบบเชื่อมต่อตะกร้าลวดไฮเพอร์โบลา แสดงให้เห็นว่าไม่มีการขาดช่วงทางไฟฟ้าที่นานเกินกว่า 2 ns เลย.
ในเครื่องประกอบพินหรือขาสัมผัสและขั้วต่อตัวเมีย จะต้องควบคุมตัวแปรทางกลสี่ประการอย่างแม่นยำเพื่อให้ได้พื้นที่สัมผัสตามต้องการ. จำนวนเส้นลวด (โดยทั่วไปคือ 6 เส้นสำหรับพินหรือขาสัมผัสสัญญาณไมโคร และ 12 ถึง 24 เส้นสำหรับขั้วต่อกำลัง) เป็นตัวกำหนดเส้นทางเดินกระแสไฟฟ้าแบบขนาน. มุมบิดเป็นตัวกำหนดคอคอดภายในช่องรับขณะยังไม่ได้เสียบพิน. ความร่วมศูนย์ของปลอกด้านในช่วยรักษาระยะห่างตามแนวรัศมีระหว่างปลอกนอกและปลอกใน. การสัมผัสตามแนวเส้นสัมผัสที่เรียบลื่นช่วยป้องกันการสึกหรอของชั้นชุบ.
ข้อจำกัดทางโลหะวิทยาที่เข้มงวดเป็นตัวกำหนดเพดานอายุการใช้งานจริงในภาคสนาม. การใช้งานให้ได้ถึง 100,000 รอบพร้อมค่ามิลลิโอห์มที่เสถียรจำเป็นต้องเสียบโครงตะกร้าลวดชุบทองเข้ากับพินหรือขาสัมผัสชุบทองที่เรียบลื่นด้วยแรงกด 30 ถึง 52 กรัมต่อเส้นลวด. การนำตะกร้าลวดชุบทองไปใช้ร่วมกับพินหรือขาสัมผัสชุบดีบุกจะทำให้เกิดเศษผงจากการกัดกร่อนแบบเสียดสีและส่งผลให้ความต้านทานการสัมผัสพุ่งสูงขึ้น.
เหตุใดมุมเอียงของเส้นลวดจึงควบคุมทั้งแรงเสียบต่อและเสถียรภาพระดับมิลลิโอห์ม?
มุมเอียงของเส้นลวดเป็นตัวกำหนดเส้นผ่านศูนย์กลางคอคอดขณะยังไม่รับโหลดเมื่อเทียบกับเส้นผ่านศูนย์กลางของพินหรือขาสัมผัสตัวผู้ที่เสียบเข้ามา. มุมที่ชันขึ้นจะทำให้เอวของโครงตะกร้าลวดแคบลงและเพิ่มทั้งแรงเสียบเข้า แรงดึงออก รวมถึงแรงกดสัมผัสตั้งฉาก. มุมเอียงที่ลาดลงจะช่วยลดแรงเสียบต่อให้เหลือประมาณ 2 ออนซ์สำหรับพินหรือขาสัมผัสสัญญาณขนาดไมโคร.
วิศวกรส่วนใหญ่มักเข้าใจว่าแรงสปริงสูงสุดจะให้การนำไฟฟ้าที่ขั้วสัมผัสดีที่สุด แต่ความจริงไม่ได้เป็นเช่นนั้น. แรงกดตั้งฉากจะต้องควบคุมไว้ที่อย่างน้อย 30 กรัมต่อเส้นลวด และมีค่าแรงกดสัมผัสปกติอยู่ที่ 52 กรัม. แรงกดนี้จะกระจายตัวไปตามเส้นทางสัมผัสหลายจุด ทำให้การเสียบต่อขั้วสัมผัสนุ่มนวลแทบไม่ต้องออกแรง. ระบบอินเด็กเซอร์เซอร์โวแบบหมุนของ ZEUEE จะล็อกมุมเอียงดังกล่าวไว้ก่อนที่จะทำการยึดปลายลวด.
ขั้วต่อตัวเมียแบบตะกร้าลวดกลึง แบบปั๊มขึ้นรูป HCS แบบสปริงมงกุฎ และแบบผ่าร่องแตกต่างกันอย่างไร?
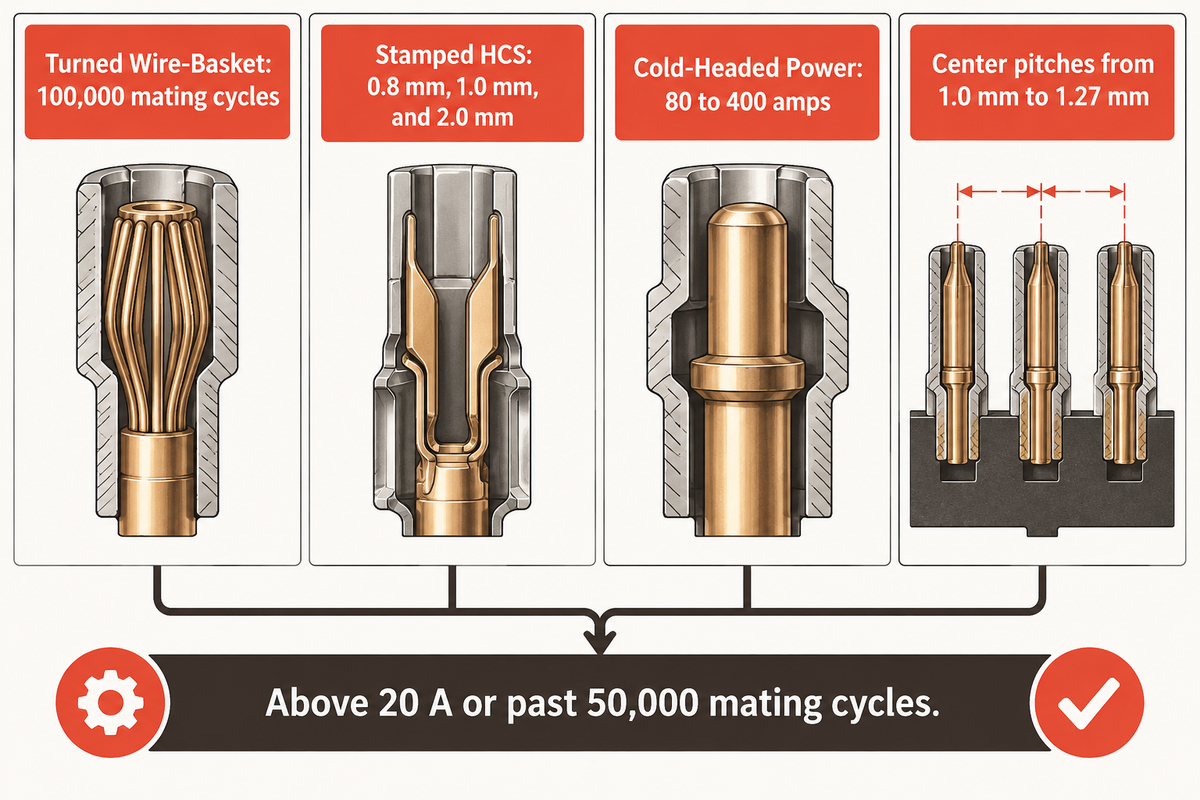
ขั้วต่อตัวเมียแบบตะกร้าลวดกลึงให้อายุการใช้งานการเสียบต่อสูงสุดถึง 100,000 รอบและความต่อเนื่องทางไฟฟ้าภายใต้แรงกระแทกที่ 2 นาโนวินาที โดยใช้ปลอกกลึงที่ป้อนจากถังสั่นหรือถาดเรียงชิ้นงาน. ส่วนขั้วสัมผัสไฮเพอร์โบลาแบบปั๊มขึ้นรูป (ขนาด 0.8 mm, 1.0 mm และ 2.0 mm) ยอมลดความหนาแน่นกระแสไฟฟ้าสูงสุดลงเพื่อแลกกับการป้อนชิ้นงานความเร็วสูงจากม้วนแถบตัวนำผ่านหัวเครื่องกดย้ำอัตโนมัติ.
ทีมจัดซื้อบางครั้งอาจสับสนระหว่างเครื่องกดย้ำสายไฟเข้ากับขั้วต่อและเซลล์ประกอบโครงตะกร้าลวดขั้วสัมผัส เนื่องจากเอกสารแค็ตตาล็อกไม่ได้ระบุขั้นตอนการขึ้นรูปต้นน้ำไว้. ปลอกขั้วต่อกำลังแบบย้ำหัวเย็นที่เปิดเผยใน สิทธิบัตรสหรัฐอเมริกา US9490562B2 สำหรับขั้วต่อตัวเมียไฮเพอร์โบลาพิกัดกระแสสูง สามารถรองรับกระแสไฟฟ้าได้ถึง 80 ถึง 400 แอมแปร์. ปลายลวดแบบรีดแบนที่เว้นระยะห่างในตัวช่วยให้ขั้วต่อตัวเมียเหล่านี้มีเส้นผ่านศูนย์กลางภายนอกเล็กลงประมาณ 20% เมื่อเทียบกับโครงสร้างปลอกนำแบบเดิม.
ในฝั่งขนาดจิ๋วขั้นสุด ขั้วต่อตัวเมียระบบขั้วสัมผัสไฮเพอร์โบลาไมโครแบบผนังเดี่ยวขึ้นรูปลึกสามารถลดเส้นผ่านศูนย์กลางภายนอกของรุ่น 0.4 mm ลงได้ราว 40%. นักออกแบบจึงสามารถจัดวางขั้วสัมผัสที่ระยะพิทช์กึ่งกลางตั้งแต่ 1.0 mm ถึง 1.27 mm ได้. ทีมวิศวกรที่ต้องการศึกษารูปทรงขั้วสัมผัสในภาพรวมสามารถดูเพิ่มเติมได้จาก การเปรียบเทียบตระกูลพินหรือขาสัมผัส ขั้วต่อตัวเมีย และขั้วสัมผัสสปริงระดับอุตสาหกรรม พร้อมตารางเปรียบเทียบเก้าแถวด้านล่างนี้.
| ประเภทสถาปัตยกรรม | ขนาดพินหรือขาสัมผัสและช่วงกระแสไฟฟ้า | จำนวนรอบการเสียบต่อตามพิกัด | โหมดการป้อนชิ้นงานอัตโนมัติ | คอขวดหลักของกระบวนการในเซลล์ผลิต |
|---|---|---|---|---|
| ขั้วต่อตัวเมียตะกร้าลวดกลึงขนาดไมโคร | 0.4–1.0 mm (1–6 A) | สูงสุด 100,000 รอบ | ถาดป้อนชิ้นงานยืดหยุ่นพร้อมวิชันหรือถังสั่นความละเอียดสูง | แรงตึงการปล่อยลวด BeCu ขนาดเล็กและการจัดแนวแกนแมนเดรล 0.005 mm |
| ขั้วต่อตัวเมียตะกร้าลวดกลึงขนาดกลาง | 1.5–3.6 mm (12–80 A) | สูงสุด 100,000 รอบ | ถังป้อนแบบแรงเหวี่ยงหรือถังสั่น + รางไฟเบอร์ออปติก | ความสม่ำเสมอของระยะห่างวงกลมลวด 12 เส้นและความสมมาตรของการย้ำ 4 จุด |
| ตะกร้าลวดกำลังแบบกลึง / ย้ำหัวเย็น | 3.6–6.12 mm (80–260 A, สั่งทำพิเศษสูงสุด 400 A) | 50,000–100,000 รอบ | แม็กกาซีนปล่อยทีละชิ้นหรือพาเลทจับยึดชิ้นงานหนัก | การสวมอัดแหวนแรงกดสูงหรือการควบคุมความร้อนเลเซอร์แบบพัลส์ |
| ขั้วสัมผัสไฮเพอร์โบลาแบบปั๊มขึ้นรูป (HCS) | 0.8 / 1.0 / 2.0 mm (5–20 A) | 10,000–50,000 รอบ | ม้วนแถบตัวนำต่อเนื่อง + หัวเครื่องกดย้ำ | การม้วนปิดตะเข็บและการควบคุมครีบจากการตัดแถบนำ |
| ขั้วต่อตัวเมียกำลังแบบบานเกล็ดสปริงมงกุฎ | 3.0–10.0 mm (60–350 A) | 5,000–10,000 รอบ | การสอดแถบบานเกล็ดปั๊มขึ้นรูปเข้าในปลอกกลึง | ความลึกการสวมแหวนล็อกแถบมงกุฎและความเรียบเสมอกันของขาบานเกล็ด |
| แถบบานเกล็ดรับแรงบิด (Multilam) | 6.0–25.0 mm (150–1,000 A) | 10,000–25,000 รอบ | การตัดแถบสัมผัสตามความยาวและม้วนลงในร่อง | พิกัดความเผื่อร่องบ่าล็อกด้านในและช่องว่างการซ้อนทับของแถบ |
| ขั้วสัมผัสไมโครแบบพินหรือขาสัมผัสเกลียวบิด | 0.3–0.6 mm (3 A รุ่น micro-D / nano-D) | 500–2,000 รอบ | การย้ำกลุ่มลวดสปริงตีเกลียวเข้าในปลอก | การควบคุมเส้นผ่านศูนย์กลางส่วนโป่งเกลียว 7 เส้นและขนาดเม็ดเชื่อมปลาย |
| ขั้วต่อตัวเมียแบบผ่าร่องปากปิดตามมาตรฐาน SAE AS39029 | ขนาด 22D ถึงขนาด 4 (5–80 A) | 500 รอบ (เกณฑ์พื้นฐาน QPL) | การประกอบตัวเรือนผ่าร่องกลึงสวิส + ปลอกครอบสแตนเลส | การกำจัดครีบใบเลื่อยผ่าร่องและความร่วมศูนย์ตามแนวแกนในการอัดปลอกครอบ |
| ขั้วสัมผัสทรงกล่องปั๊มขึ้นรูปขาคู่เชิงพาณิชย์ | 0.5–2.5 mm (1–15 A) | 50–500 รอบ | สายการผลิตดายย้ำแบบต่อเนื่องความเร็วสูงจากม้วนสู่ม้วน | การคืนตัวของขาสปริงคานยื่นหลังจากการปั๊มด้วยดายย้ำความเร็วสูง |
การสังเคราะห์ข้อมูล: สิทธิบัตรสหรัฐอเมริกา US9490562B2, บันทึกมาตรฐาน SAE-AS39029 ของ Defense Logistics Agency, ข้อมูลอ้างอิงจาก Connector Supplier และแฟ้มข้อมูลเซลล์ประกอบของ ZEUEE.
เมื่อใดที่วิศวกรคอนเนกเตอร์ควรเลือกตะกร้าลวดกลึงแทนขั้วสัมผัสแบบม้วนปั๊มขึ้นรูป?
วิศวกรคอนเนกเตอร์ควรเลือกขั้วต่อตัวเมียแบบตะกร้าลวดกลึงเมื่อการออกแบบต้องการกระแสไฟฟ้าต่อเนื่องเกินกว่า 20 A ระยะพิทช์ทางการแพทย์ต่ำกว่า 0.8 mm หรืออายุการใช้งานเกินกว่า 50,000 รอบการเสียบต่อ. ส่วนขั้วสัมผัสไฮเพอร์โบลาแบบม้วนปั๊มขึ้นรูปจะเหมาะกับการประกอบสายเคเบิล I/O อุตสาหกรรมปริมาณมากที่ใช้พินหรือขาสัมผัสมาตรฐานขนาด 0.8 mm, 1.0 mm หรือ 2.0 mm.
ในช่วงระหว่างปี 2026 ถึง 2028 แพลตฟอร์มแบบปั๊มขึ้นรูปและแบบกลึงจะเติบโตควบคู่กันไปโดยไม่มาแทนที่กัน. ขั้วสัมผัสแบบม้วนปั๊มขึ้นรูปช่วยลดต้นทุนการเข้าหัวสายเคเบิลเซนเซอร์ในโรงงาน. ในขณะที่ตะกร้าลวดกลึงยังคงเป็นข้อบังคับในคอนเนกเตอร์การบิน MIL-DTL-38999 Series III สายสวนทางการแพทย์ ข้อต่ออวัยวะเทียมไฟฟ้า และสายส่งกำลังยานยนต์ไฟฟ้าพิกัด 260 A.
เจาะลึกสถาปัตยกรรมกระบวนการ 5 ขั้นตอนและงบประมาณพิกัดความเผื่อของเครื่องประกอบขั้วสัมผัส HYPCON
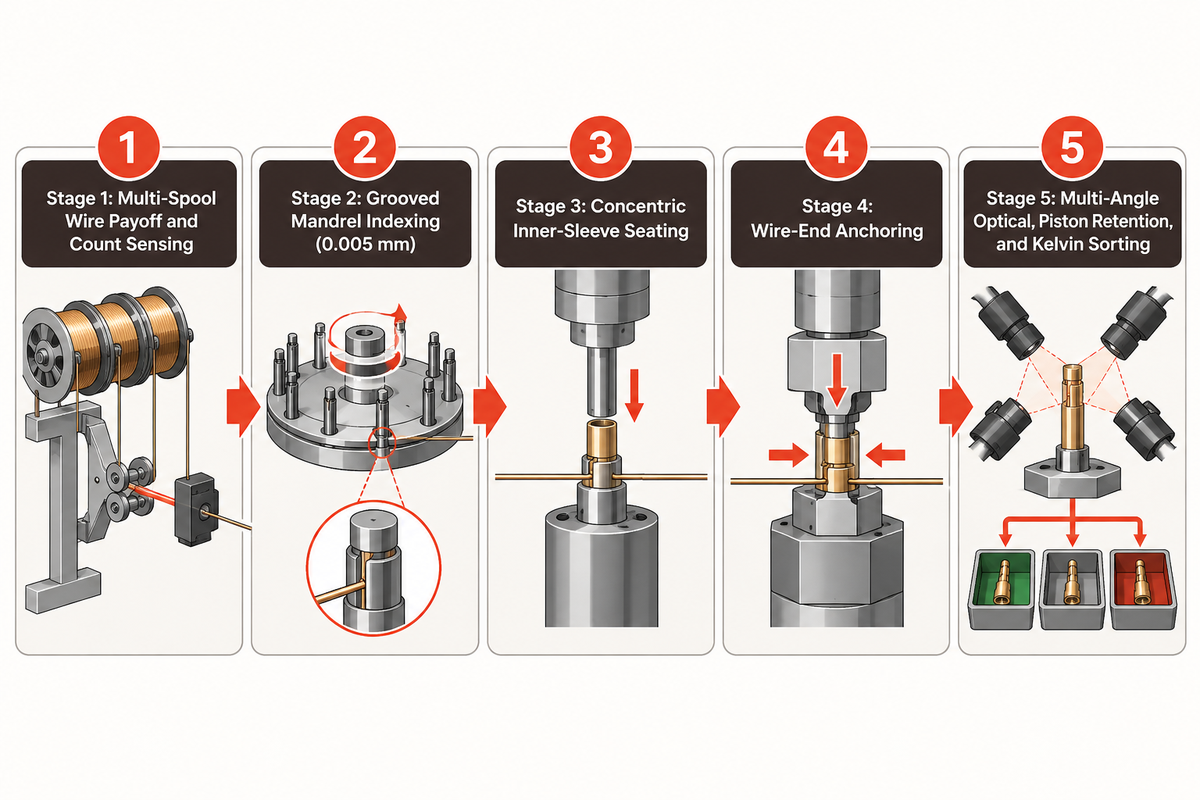
เครื่องประกอบขั้วสัมผัส HYPCON ทำงานอัตโนมัติในห้าขั้นตอนการประกอบที่เชื่อมโยงกัน ได้แก่ การป้อนชิ้นงานลวดแบบมีรางนำ การบิดขึ้นรูปเอียงบนแกนแมนเดรลเซาะร่อง การสวมปลอกด้านใน การยึดปลายลวด และการตรวจสอบชิ้นงานทุกชิ้น. แกนแมนเดรลได้รับการเจียรให้มีความแม่นยำภายใน 0.005 mm จึงป้องกันปัญหาลวดไขว้ทับกัน คอคอดยุบตัว และรอยขีดข่วนบนชั้นชุบ.
โครงสร้างการอัดสวมร่วมศูนย์แบบดั้งเดิมทำให้ความยาวของขั้วสัมผัสเพิ่มขึ้นและมีความเสี่ยงที่เส้นลวดจะหลวมคลอนระหว่างใช้งาน ดังที่ระบุไว้ในบันทึกสิทธิบัตรสหรัฐอเมริกา:
“ที่ปลายแต่ละด้านของปลอกด้านใน เส้นลวดจะถูกดัดพับกลับด้านนอกเป็นมุม 180 องศาเพื่อย้อนกลับตามแนวแกนระหว่างปลอกด้านในและปลอกด้านนอก.”
ที่มา: สิทธิบัตรสหรัฐอเมริกา US7775841B2, Hyperboloid Electrical Contact, United States Patent and Trademark Office
การหมุนแกนสไปลน์เซาะร่องตามยาวภายในท่อดึงลึกและการย้ำขอบปากปลอกช่วยให้ขั้วต่อตัวเมียสั้นลงประมาณ 65% ตามสิทธิบัตรสหรัฐอเมริกา US7775841B2. หลังจากที่ขั้วสัมผัสสำเร็จรูปผ่านการคัดแยกท้ายสายการผลิตแล้ว กระบวนการบรรจุเข้าบล็อกฉนวนในขั้นตอนถัดไปจะอ้างอิงตาม คู่มือการตรวจรับการสอดขั้วสัมผัสเข้าสู่ตัวเรือนคอนเนกเตอร์ 9 จุด ของเรา. แนวทางนี้ช่วยแยกขอบเขตการควบคุมคุณภาพระหว่างการประกอบโครงตะกร้าลวดขั้วสัมผัสและการสอดเข้าช่องฉนวนได้อย่างชัดเจน.
งบประมาณพิกัดความเผื่อโครงลวด 5 ขั้นตอน: การจัดสรรความคลาดเคลื่อนรายสถานี
งบประมาณพิกัดความเผื่อโครงลวด 5 ขั้นตอนจะจัดสรรความคลาดเคลื่อนระดับไมครอนของตำแหน่ง มุม และแรงกด เพื่อไม่ให้ความคลาดเคลื่อนสะสมไปบีบเส้นผ่านศูนย์กลางคอคอด.
- ขั้นตอนที่ 1: การปล่อยลวดจากหลายม้วนและการตรวจจับจำนวนเส้นลวด. แรงตึงระดับกรัมบนม้วนลวดทองแดงเบริลเลียมจะถูกควบคุมให้คงที่ด้วยชุดแดนเซอร์แบบวงจรปิด. ปลอกผนังบางจะถูกลำเลียงเข้ามาผ่าน ระบบการป้อนชิ้นงานแบบยืดหยุ่นนำทางด้วยวิชันสำหรับปลอกคอนเนกเตอร์ที่บอบบาง. ส่วนปลอกชุบแล้วจะถูกจัดเก็บไว้ในแม็กกาซีนกล่องปิดผนึกป้องกันการหมองคล้ำ.
- ขั้นตอนที่ 2: การแบ่งจังหวะแกนแมนเดรลเซาะร่องและการบิดขึ้นรูปมุมเอียง. ZEUEE เจียรแกนกลางและแกนแมนเดรลเซาะร่องให้มีความแม่นยำซ้ำที่ 0.005 mm พร้อมร่องผิวเรียบดุจกระจก. การหมุนด้วยเซอร์โวความแม่นยำสูงจะบิดชุดเส้นลวดไปยังมุมเป้าหมายโดยไม่สร้างความเสียหายแก่ชั้นชุบทองทับนิกเกิล.
- ขั้นตอนที่ 3: การสวมปลอกด้านในแบบร่วมศูนย์. ชุดสไลด์เชิงเส้นเซอร์โวที่ติดตั้งบนฐานเครื่องจักรที่แข็งเกร็งจะกดสวมปลอกด้านในลงไปยังความลึกอ้างอิง. เซนเซอร์วัดแรงและระยะทางจะตรวจวัดกราฟการกดเพื่อประเมินว่ากราฟระยะชักสอดคล้องกับขีดจำกัดแรงเป้าหมายในทุกมิลลิเมตรของระยะชักหรือไม่.
- ขั้นตอนที่ 4: การยึดล็อกปลายลวด. ปากจับย้ำ 4 จุดตามแนวรัศมีแบบซิงโครนัส ปลอกรัดสวมอัด หรือเลเซอร์ไฟเบอร์แบบกัลโวจะล็อกปลายลวดไว้ก่อนที่จะถอนแกนแมนเดรลออก.
- ขั้นตอนที่ 5: การตรวจสอบด้วยแสงหลายมุม การทดสอบแรงยึดด้วยลูกสูบ และการคัดแยกเคลวิน. ป้อมหมุนอเนกประสงค์จะตรวจสอบรูปทรงเรขาคณิตของลวด ทดสอบแรงยึดตามแนวแกนด้วยลูกสูบ และวัดความต้านทานมิลลิโอห์มแบบวงจรแห้ง. ขั้วต่อตัวเมียที่ผ่านเกณฑ์จะถูกย้ายไปยังหลุมถาดด้วยหัวดูดสุญญากาศวัสดุ PEEK.
ในพื้นที่หน้างาน ช่องใส่ม้วนลวดแบบเปิดด้านหน้าถูกจัดวางไว้ที่ระดับความสูงตามหลักสรีรศาสตร์. แต่ละสถานีปฏิบัติงานได้รับการออกแบบตามหลักสรีรศาสตร์ซึ่งช่วยขจัดความจำเป็นในการหยิบจับชิ้นงานด้วยนิ้วมือเปล่าหรือแหนบโลหะ.
การสวมอัดด้วยเซอร์โวเทียบกับการย้ำ 4 จุดและการเชื่อมเลเซอร์: ฟิสิกส์การยึดปลายลวด
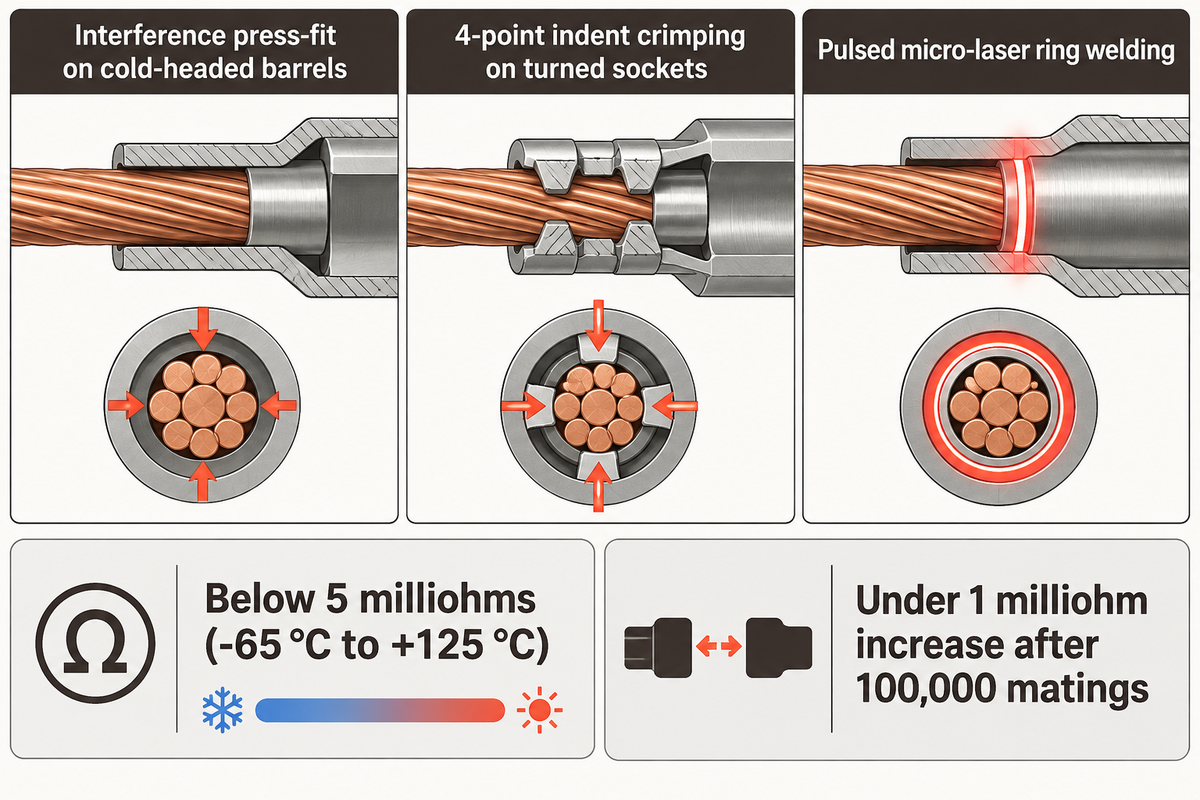
เครื่องประกอบขั้วสัมผัส HYPCON รองรับกลไกการยึดปลายลวดสามรูปแบบ ทั้งทางกลและด้วยความร้อน. ปลอกแบบย้ำหัวเย็นจะใช้การสวมอัดแบบแทรกสอด. ขั้วต่อตัวเมียแบบกลึงจะใช้การย้ำบุ๋ม 4 จุด. ส่วนปลอกความหนาแน่นสูงขนาดจิ๋วจะใช้การเชื่อมวงแหวนด้วยเลเซอร์ไมโครแบบพัลส์เพื่อตัดปลอกรัดเพิ่มเติมออกไป.
การประกอบความเร็วสูงที่เปิดเผยใน สิทธิบัตรสหรัฐอเมริกา US6767260B2 สำหรับขั้วสัมผัสไฮเพอร์โบลาเชื่อมเลเซอร์ จะป้อนลวดเส้นตรงเข้าสู่ร่องตามยาวแล้วเชื่อมเลเซอร์ที่ปลายลวดด้านบน. จากนั้นการหมุนด้วยเซอร์โวจะบิดเอวไฮเพอร์โบลาก่อนที่พัลส์เลเซอร์ชุดที่สองจะเชื่อมปลายลวดด้านล่าง. การตัดการดัดลวดพับกลับ 180 องศาออกไปช่วยให้ผนังปลอกบางลงและหยุดปัญหาลวดหลุดถอน.
การเสื่อมสภาพของขั้วสัมผัสสปริงใน วารสาร Microelectronics Reliability ว่าด้วยกลไกความเสียหายของคอนเนกเตอร์ไฟฟ้า มีสาเหตุมาจากการเสื่อมสภาพจากความร้อน การกัดกร่อน การสึกหรอ และการเสียดสีระดับไมโคร. ดังนั้นข้อจำกัดของกระบวนการข้อหนึ่งจึงเป็นตัวกำหนดการควบคุมสถานีเลเซอร์ กล่าวคือ แม้ว่าการเชื่อมด้วยเลเซอร์ไมโครจะช่วยป้องกันการลื่นไถลของลวด แต่การป้อนความร้อนมากเกินไปจะทำให้ทองแดงเบริลเลียมคลายความแข็งและลดค่าคงที่สปริงตามแนวรัศมีลง.
วิธีการยึดปลายลวดแบบใดช่วยป้องกันโครงตะกร้าลวดคลายตัวภายใต้การเปลี่ยนแปลงอุณหภูมิซ้ำๆ?
ทั้งการย้ำบุ๋ม 4 จุดแบบซิงโครนัสและการเชื่อมด้วยเลเซอร์ไฟเบอร์แบบควบคุมรูปคลื่นพัลส์ต่างช่วยรักษาความต้านทานการสัมผัสหลังการทดสอบวัฏจักรความร้อนให้ต่ำกว่า 5 มิลลิโอห์มตลอดช่วงอุณหภูมิใช้งาน -65 °C ถึง +125 °C. เสถียรภาพนี้ขึ้นอยู่กับความสมมาตรของปากจับตามแนวรัศมีและขีดจำกัดของเซอร์โวเป็นหลัก ควบคู่ไปกับการควบคุมพลังงานพัลส์เลเซอร์ระดับมิลลิวินาทีอย่างแม่นยำ.
ชุดย้ำแบบสองปากจับจะทำให้ปลอกโลหะผสมทองแดงผนังบางเสียรูป ส่งผลให้ลวดข้างเคียงรับความเค้นเกินพิกัดและปล่อยให้ปลายอีกสองด้านหลวม. หัวย้ำบุ๋มเซอร์โวแบบสี่จุดช่วยให้เกิดแรงกดเท่ากันในทั้งสี่ควอดรันต์. ขั้วต่อตัวเมียที่ผ่านการรับรองจะมีค่าความต้านทานเพิ่มขึ้นไม่เกิน 1 มิลลิโอห์มหลังจากการเสียบต่อ 100,000 รอบ และคงค่าต่ำกว่า 5 มิลลิโอห์มตลอดการสั่นสะเทือนสามแกนที่ระดับ 35 g เป็นเวลา 50 ชั่วโมง.
การตรวจสอบทางแสงและไฟฟ้าในสายการผลิต: วิชันเทเลเซนทริกพร้อมไฟโดมกระจายแสงร่วมกับการทดสอบเคลวิน 4 สาย
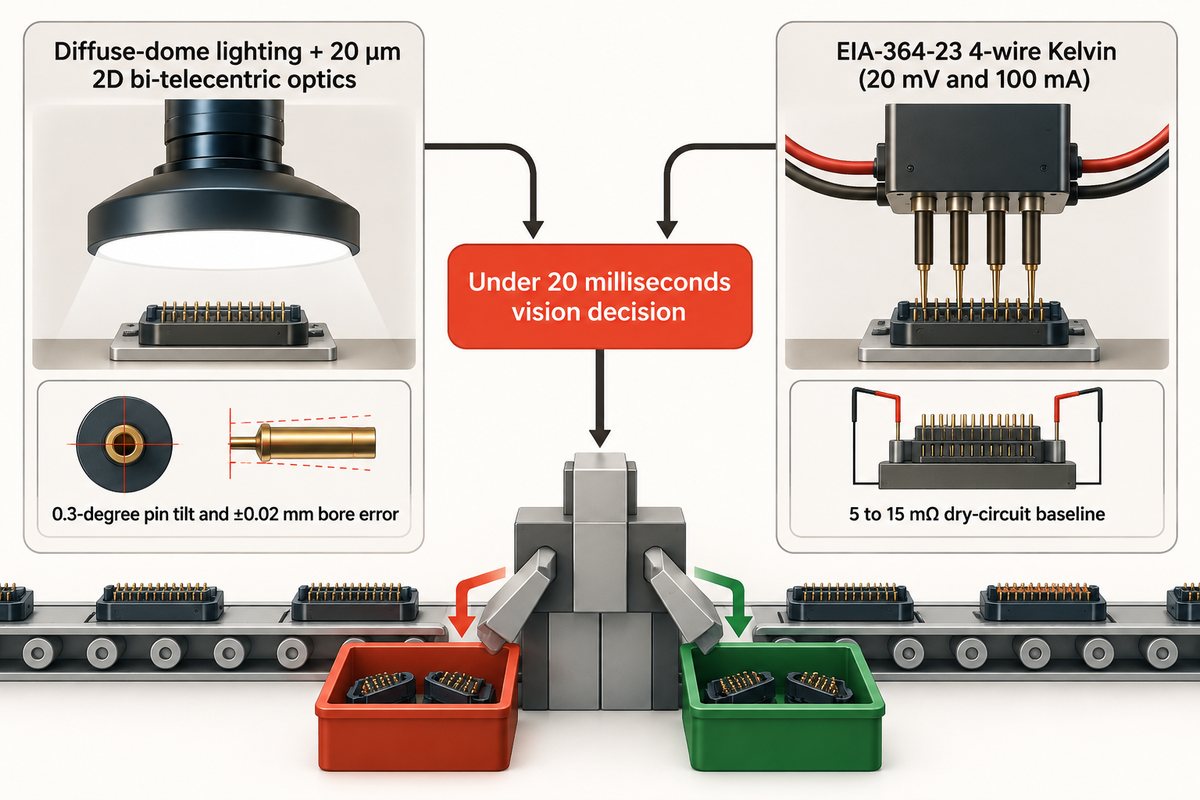
การผลิตขั้วสัมผัสไฮเพอร์โบลาแบบของเสียเป็นศูนย์จะผสานไฟโดมกระจายแสง เลนส์ไบเทเลเซนทริก 2D ความละเอียด 20 µm การวัดโปรไฟล์แสงเชิงโครงสร้าง 3D และการทดสอบเคลวิน 4 สายแบบวงจรแห้งตามมาตรฐาน EIA-364-23 เข้าด้วยกัน. หัววัดมิลลิโอห์มและระบบออปติกจะต้องทำงานร่วมกันเพื่อตรวจจับเส้นลวดที่ไขว้กันหรือชั้นฟิล์มออกไซด์ที่มีความต้านทานแฝง.
ปลอกโค้งชุบทองจะมีพฤติกรรมเหมือนกระจกทรงกระบอกเมื่ออยู่ภายใต้ไฟวงแหวนโคแอกเชียลมาตรฐาน. ก่อนการปรับจูนทางแสง แสงสะท้อนจ้าบนขั้วสัมผัสที่เงาวับจะทำให้เกิดการคัดชิ้นงานเสียออกผิดพลาดบ่อยครั้งและทำให้สูญเสียชิ้นงานดีไปโดยเปล่าประโยชน์. การนำ ระบบอัตโนมัติการตรวจสอบคอนเนกเตอร์ด้วยวิชันแบบหลายกล้อง CCD มาใช้จะช่วยโอบล้อมปลอกด้วยแสงจากโดมกระจายแสงที่สม่ำเสมอ. กล้องโกลบอลชัตเตอร์สามารถตรวจจับการเอียงของพินหรือขาสัมผัสที่ 0.3 องศา การคลาดเคลื่อนของตำแหน่ง 20 µm ความคลาดเคลื่อนรูใน ±0.02 mm และระยะเยื้องความลึก 0.05 mm ได้ภายในเวลาต่ำกว่า 20 มิลลิวินาที.
กฎการคัดกรองระบบเชื่อมต่ออวกาศใน คู่มือคอนเนกเตอร์ของ NASA Electronic Parts and Packaging (NEPP) กำหนดให้ต้องมีการทดสอบความต้านทานการสัมผัสระดับสัญญาณต่ำตามมาตรฐาน EIA-364-23 หรือ MIL-STD-1344 Method 3002. หัววัดเคลวิน 4 สายแบบวงจรแห้งจะจำกัดแรงดันไฟฟ้าวงจรเปิดไว้ที่ 20 mV และกระแสไฟฟ้าไม่เกิน 100 mA (ค่าพื้นฐานปกติอยู่ที่ 5 ถึง 15 mΩ). พลังงานต่ำช่วยหลีกเลี่ยงการทะลุผ่านชั้นฟิล์มหมองคล้ำบางๆ. มิเตอร์ตั้งโต๊ะแบบพกพาจะช่วยในการตรวจสอบขณะตั้งเครื่อง ในขณะที่ป้อมหมุนเคลวินในสายการผลิตจะตรวจสอบขั้วต่อตัวเมียทุกชิ้นก่อนคัดแยกใส่ถาด.
วิศวกรคำนวณขนาดช่วงทูลลิ่งและรอบเวลาการผลิตตั้งแต่พินหรือขาสัมผัสสัญญาณ 0.4 mm ไปจนถึงขั้วต่อตัวเมียกำลัง 6.12 mm อย่างไร?
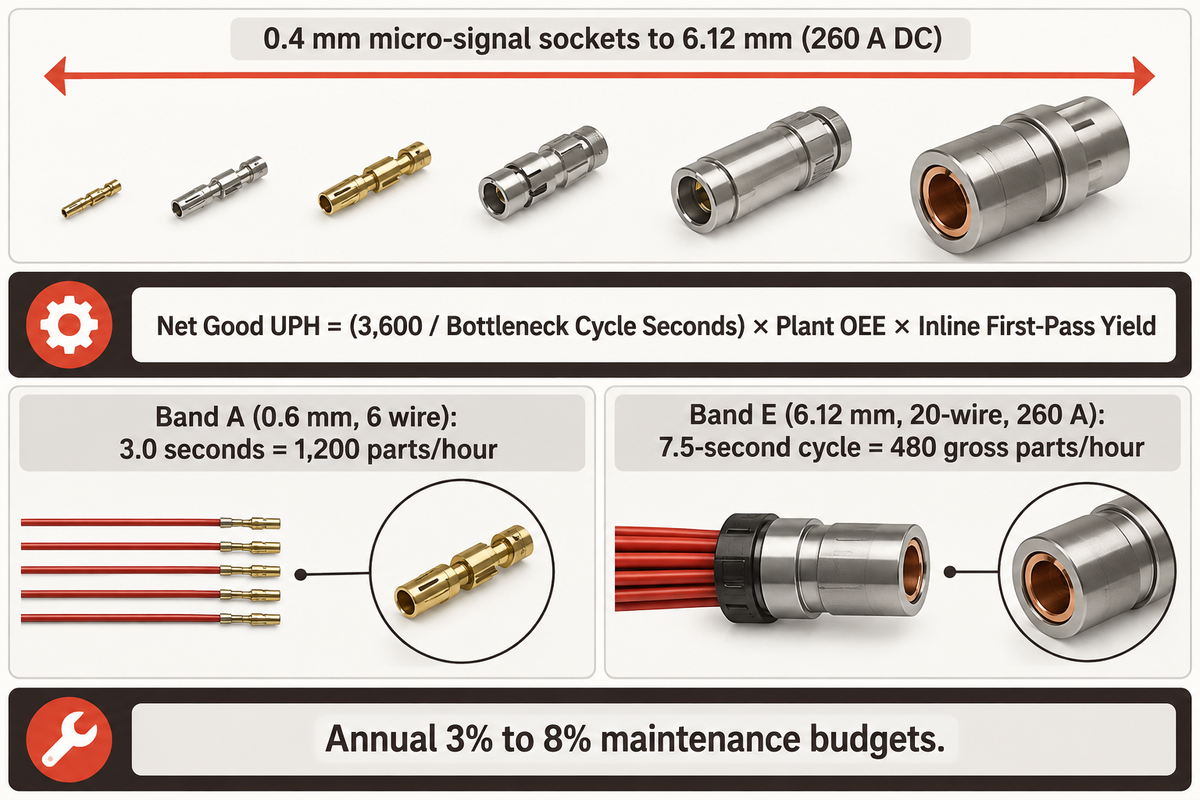
วิศวกรกระบวนการจะกำหนดขนาดเครื่องประกอบขั้วสัมผัส HYPCON โดยแบ่งกลุ่มรหัสสินค้าออกเป็นช่วงเส้นผ่านศูนย์กลางตั้งแต่ขั้วต่อตัวเมียสัญญาณไมโคร 0.4 mm ไปจนถึงปลอกขั้วต่อกำลัง 6.12 mm (260 A DC). จากนั้นกำลังการผลิตจะถูกกำหนดโดยส่วนกลับของรอบเวลาในสถานีที่เป็นคอขวด คูณด้วยประสิทธิผลโดยรวมของเครื่องจักรและอัตราส่วนชิ้นงานดีจากการตรวจสอบในสายการผลิต.
จำนวนเส้นลวดและความแข็งเกร็งจะเพิ่มขึ้นตามพิกัดกระแสไฟฟ้า. ลวดขนาดเล็กหกเส้นบนพินหรือขาสัมผัสขนาด 0.6 mm โดยทั่วไปจะรับกระแสไฟฟ้าได้ 4 แอมแปร์ ในขณะที่ลวด 12 เส้นบนพินหรือขาสัมผัสขนาด 1.5 mm จะรับกระแสไฟฟ้าได้มากกว่า 12 แอมแปร์. โครงตะกร้าลวดย้ำหัวเย็นขนาดใหญ่ใน สิทธิบัตรสหรัฐอเมริกา US9490562B2 ครอบคลุมพิกัดตั้งแต่ 80 ถึง 400 แอมแปร์. ข้อจำกัดด้านฮาร์ดแวร์ข้อหนึ่งที่ใช้บังคับกับทุกระบบคือ ไม่มีอุปกรณ์จับยึดชิ้นงานชุดใดที่สามารถเดินงานได้ทั้งขั้วต่อตัวเมียสัญญาณ 0.4 mm และปลอกขั้วต่อกำลัง 6.12 mm (260 A) โดยไม่ต้องเปลี่ยนทูลลิ่ง ดังนั้นการผลิตข้ามช่วงขนาดจึงต้องเปลี่ยนคอลเล็ตจับลวด แกนแมนเดรล และหัวยึดปลายลวด.
| ช่วงทูลลิ่ง / การกำหนดค่าเซลล์ | ช่วงเส้นผ่านศูนย์กลางพินหรือขาสัมผัส | จำนวนเส้นลวดและกระแสไฟฟ้าทั่วไป | วิธียึดปลายลวดที่แนะนำ | การจัดชุดเปลี่ยนรุ่นและระบบลำเลียง |
|---|---|---|---|---|
| ช่วง A: การแพทย์อัลตราไมโครและความหนาแน่นสูง | 0.40–0.60 mm (ระยะพิทช์ 1.0 mm) | ลวด 5–6 เส้น (1–4 A) | การย้ำปลอกดึงลึกแบบควบคุมหรือเลเซอร์ไมโคร | เซอร์โวเชิงเส้นระดับคลีนรูม + หัวดูดสุญญากาศ PEEK |
| ช่วง B: สัญญาณการบินและอวกาศ (ขนาด 22D / ขนาด 20) | 0.76–1.02 mm (ระยะพิทช์ 1.27 mm) | ลวด 6–8 เส้น (5–10 A) | การย้ำบุ๋มเซอร์โวซิงโครนัส 4 จุด | จานหมุนแคมเซอร์โวความแม่นยำและความเร็วสูง |
| ช่วง C: กำลังปานกลางอุตสาหกรรมและอิเล็กทรอนิกส์การบิน (ขนาด 16 / 12) | 1.50–2.40 mm | ลวด 10–12 เส้น (12–35 A) | การย้ำเซอร์โว 4 จุดหรือการรีดอัดแกนสไปลน์เซาะร่อง | โต๊ะหมุนแบ่งจังหวะ + รางถังสั่นคู่ |
| ช่วง D: กำลังเสริมงานหนัก (ขนาด 8) | 3.00–3.60 mm | ลวด 12–16 เส้น (45–80 A) | แหวนสวมอัดเซอร์โว + การตรวจสอบหน้าต่างกราฟแรง | อินเด็กเซอร์เซอร์โวงานหนัก + ชุดป้อนปลอกทีละชิ้น |
| ช่วง E: ระบบขับเคลื่อน EV และกำลังสูงงานป้องกันประเทศ | 5.00–6.12 mm | ลวดแบนหรือลวดกลม 16–24 เส้น (150–260 A DC) | สลักสวมอัดด้านใน + ปลอกรัดด้านนอกหรือเลเซอร์วงแหวน | การลำเลียงพาเลทเชิงเส้น + เครื่องกดเซอร์โวแรงดันสูง |
| ช่วง F: เซลล์ม้วนแถบตัวนำ HCS แบบปั๊มขึ้นรูป | 0.80 / 1.00 / 2.00 mm | ขาสปริงเอียงปั๊มขึ้นรูป (5–20 A) | การม้วนขึ้นรูปต่อเนื่อง + การตัดแยกแถบนำ | ชุดปล่อยม้วน + ชุดม้วนเก็บขับเคลื่อนด้วยมอเตอร์ |
| ช่วง G: เซลล์ตระกูลเปลี่ยนรุ่นเร็วภายในช่วงขนาดเดียวกัน | รหัสสินค้าใกล้เคียงที่ใช้ตระกูลเส้นผ่านศูนย์กลางภายนอกปลอกร่วมกัน | ขนาดลวดและจำนวนเส้นลวดเท่ากัน | ใช้หัวย้ำเซอร์โวหรือหัวเลเซอร์ร่วมกันผ่านสูตรการผลิตบน HMI | การสลับเบ้าจับยึดแบบเดือยสลัก + การตรวจสอบอุปกรณ์ปรับเทียบ |
| ช่วง H: เซลล์ล็อตการผลิตย่อยหลากหลายรุ่นสำหรับงานการบิน | แผ่นฐานย่อยแบบโมดูลาร์ 0.76–3.60 mm | ลวด 6–14 เส้นครอบคลุมรหัสสินค้า MIL-DTL-38999 | โมดูลแผ่นฐานย่อยสำหรับการย้ำ / เครื่องกดแบบถอดเปลี่ยนได้ | ระบบการป้อนชิ้นงานยืดหยุ่นพร้อมวิชัน + การล็อกสูตรด้วยบาร์โค้ด |
| ช่วง I: เซลล์สัญญาณปริมาณมากแบบรางคู่ | รางขนานคู่ 0.60–1.02 mm | ลวด 6–8 เส้น (4–10 A) | การย้ำบุ๋ม 4 จุดซิงโครนัสแบบหัวคู่ | แกนแมนเดรลคู่ + หัวเทเลเซนทริก/เคลวิน 20 ms คู่ |
สูตรการคำนวณ UPH ขั้นต้นเป็นสุทธิ (ขั้วต่อสัญญาณ 0.6 mm เทียบกับขั้วต่อกำลัง 6.12 mm)
สมการกำลังการผลิตคือ: Net Good UPH = (3,600 / วินาทีรอบเวลาคอขวด) × OEE ของโรงงาน × อัตราผ่านเกณฑ์รอบแรกในสายการผลิต. ตัวอย่างทั้งสองด้านล่างแสดงให้เห็นว่าจำนวนเส้นลวดเป็นตัวกำหนดเพดานกำลังการผลิตขั้นต้นก่อนหักความสูญเสียในกะทำงานอย่างไร:
- ในขั้วต่อตัวเมียสัญญาณการแพทย์ขนาด 0.6 mm แบบลวด 6 เส้นในช่วง A รอบเวลาคอขวดที่ 3.0 วินาทีจะกำหนดเพดานการผลิตขั้นต้นที่ 3,600 / 3.0 = 1,200 ชิ้น/ชั่วโมง ก่อนนำค่า OEE ของโรงงานและอัตราผ่านเกณฑ์ในสายการผลิตมาคำนวณ.
- ในขั้วต่อตัวเมียกำลังขนาด 6.12 mm แบบลวด 20 เส้นพิกัด 260 A ในช่วง E การป้อนชิ้นงานลวดขนาดใหญ่ 20 เส้นและการกดปลอกรัดจะใช้รอบเวลา 7.5 วินาที หรือคิดเป็น 480 ชิ้นขั้นต้น/ชั่วโมงก่อนหักค่า OEE และอัตราส่วนของเสีย.
วิศวกรที่ต้องการประเมินระยะเวลาคืนทุนตามกะทำงานและงบประมาณการบำรุงรักษารายปีที่ 3% ถึง 8% สามารถป้อนปริมาณการผลิตจริงของแต่ละรหัสสินค้าลงใน เครื่องคำนวณผลตอบแทนการลงทุนระบบอัตโนมัติการประกอบขั้วสัมผัส HYPCON ของเรา.
มาตรฐานการรับรองที่ควบคุมการประกอบขั้วสัมผัสไฮเพอร์โบลา (MIL-DTL-38999, SAE AS39029 และ EIA-364)
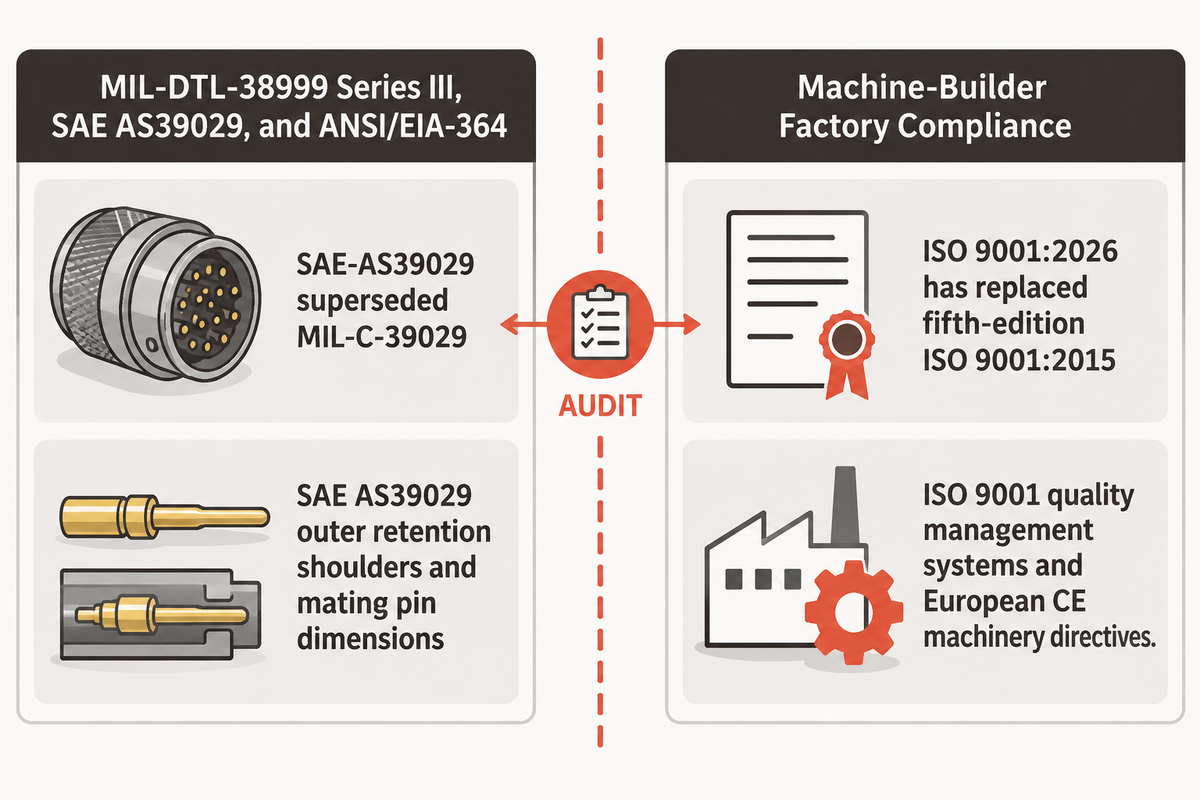
ข้อกำหนดทางเทคนิคจะต้องแยกมาตรฐานการรับรองขั้วสัมผัสสำเร็จรูปออกจากมาตรฐานการปฏิบัติตามข้อกำหนดโรงงานของผู้ผลิตเครื่องจักรก่อนที่จะออกใบสั่งซื้อ. ขั้นตอนตามมาตรฐาน MIL-DTL-38999 Series III, SAE AS39029 และ ANSI/EIA-364 ใช้บังคับกับขั้วสัมผัสไฮเพอร์โบลาตามมาตรฐาน mil-dtl-38999. ส่วนระบบการจัดการคุณภาพ ISO 9001 และข้อกำหนดเครื่องจักรกล CE ของยุโรปจะใช้บังคับกับผู้ผลิตเครื่องจักรประกอบอัตโนมัติ.
บันทึกการจัดทำมาตรฐานทางทหารของสหรัฐอเมริกาใน ระบบ ASSIST ของ Defense Logistics Agency สำหรับ MIL-C-39029 / SAE-AS39029 ยืนยันว่ามาตรฐาน SAE-AS39029 ได้เข้ามาแทนที่ MIL-C-39029 สำหรับขั้วสัมผัสคอนเนกเตอร์แบบถอดได้. มาตรฐาน SAE AS39029 กำหนดขนาดบ่าล็อกด้านนอกและขนาดพินหรือขาสัมผัสที่เสียบคู่กัน. ส่วนโครงสร้างภายในแบบตะกร้าลวดที่เป็นกรรมสิทธิ์เฉพาะจะอ้างอิงตามแบบควบคุมแหล่งผลิตซึ่งผ่านการทดสอบภายใต้ การปรับปรุงวิธีทดสอบคอนเนกเตอร์ไฟฟ้า ANSI/EIA-364 ซึ่งรวมถึง EIA-364-23 (ความต้านทานที่ 20 mV / 100 mA), EIA-364-28 (การสั่นสะเทือน) และ EIA-364-29 (แรงยึดเกาะ).
ประกาศวงจรชีวิตมาตรฐานอย่างเป็นทางการจาก องค์การระหว่างประเทศว่าด้วยการมาตรฐานสำหรับ ISO 9001:2015 และ ISO 9001:2026 แสดงให้เห็นว่า ISO 9001:2026 ได้เข้ามาแทนที่ ISO 9001:2015 ฉบับพิมพ์ครั้งที่ห้าแล้ว. การแบ่งขอบเขตการปฏิบัติตามมาตรฐานที่ชัดเจนจะช่วยป้องกันความผิดพลาดในการตรวจประเมิน กล่าวคือ ใบรับรอง ISO 9001 และ CE ของผู้ผลิตเครื่องจักรครอบคลุมเฉพาะการจัดการคุณภาพเครื่องจักรและความปลอดภัยทางไฟฟ้าเท่านั้น ดังนั้นการอนุมัติขึ้นทะเบียน Qualified Products List จึงยังคงต้องอาศัยการทดสอบล็อตการผลิตตามมาตรฐาน MIL-DTL-38999 หรือ SAE AS39029 อย่างเป็นอิสระโดยโรงงานผู้ผลิตคอนเนกเตอร์.
การวิเคราะห์สาเหตุรากเหง้าของข้อบกพร่องโครงลวด: ลวดหาย เอวยุบตัว และค่าความต้านทานมิลลิโอห์มคลาดเคลื่อนสูง
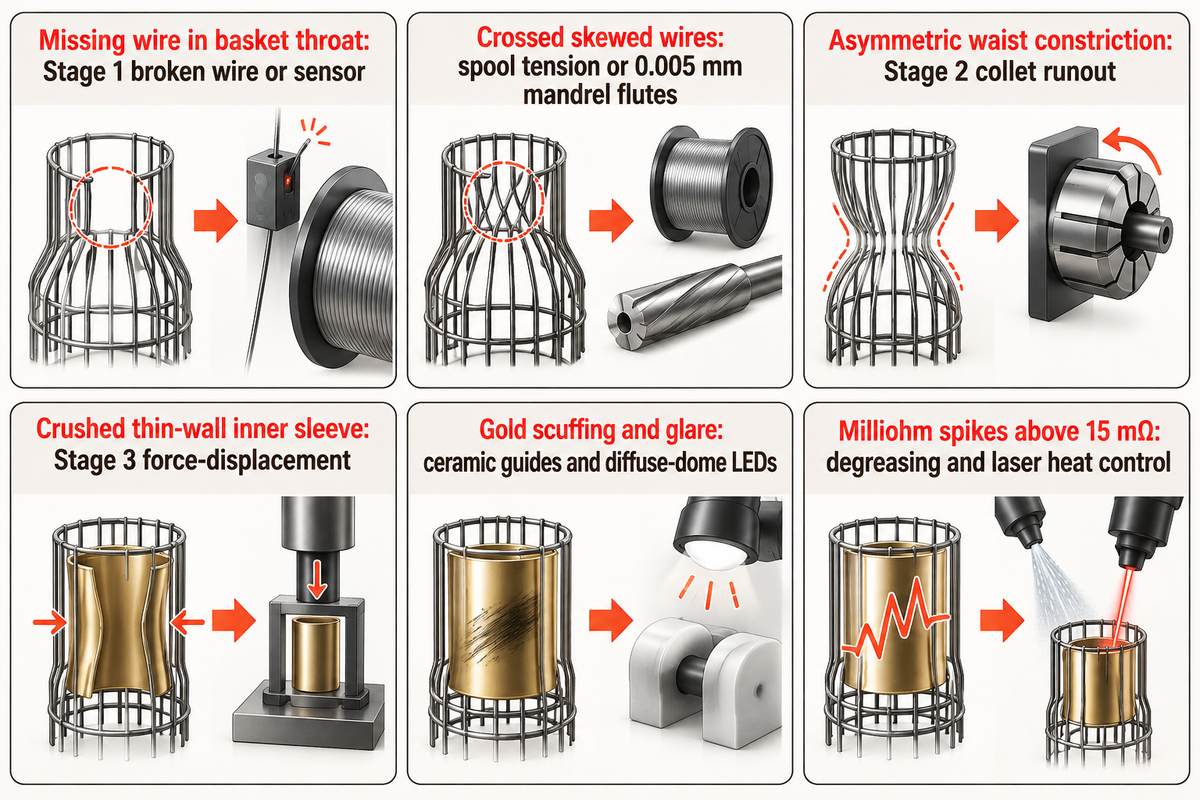
ในช่วงเดินเครื่องเพิ่มกำลังการผลิต หากระบบตรวจสอบในสายการผลิตแจ้งเตือนการคัดชิ้นงานเสียออกของโครงลวด การไปปรับเปลี่ยนความลึกการย้ำที่สถานีปลายน้ำหรือการขยายขีดจำกัดของกล้องเป็นเพียงการปกปิดปัญหาทางกลที่แท้จริง. ข้อบกพร่องที่เกิดซ้ำในการประกอบขั้วต่อตัวเมียไฮเพอร์โบลามักมีจุดกำเนิดที่ต้นน้ำ ได้แก่ แรงตึงการปล่อยลวด การสึกหรอของร่องแกนแมนเดรล ความสะอาดของพื้นผิวปลอก หรือการคลาดเคลื่อนของพัลส์เลเซอร์.
โรงงานยานยนต์ตั้งเป้าอัตราของเสียไว้ต่ำกว่า 25 DPPM และโรงงานการแพทย์ตั้งเป้าไว้ต่ำกว่า 10 DPPM เมื่อเทียบกับเกณฑ์มาตรฐาน 3.4 DPPM ของ Six Sigma. การทดสอบของ Sandia National Laboratories กับผู้ตรวจสอบ 82 คนในชิ้นงานความแม่นยำสูง 140 ชิ้นแสดงให้เห็นว่าการตรวจสอบด้วยสายตาคนสามารถตรวจจับข้อบกพร่องได้เพียง 85% และคัดทิ้งชิ้นงานดีผิดพลาดถึง 35%. การนำบันทึกการคัดชิ้นงานเสียออกรายสถานีมาวิเคราะห์ร่วมกับ แบบจำลองการกัดกร่อนจากการเสียดสีและการคลายตัวจากความร้อนของคอนเนกเตอร์ที่ผ่านการทบทวนโดยผู้เชี่ยวชาญ ช่วยแยกสาเหตุรากเหง้าในหน้างานได้หกประการดังนี้:
- เส้นลวดที่หายไปในคอตะกร้าลวดมีสาเหตุมาจากลวดขาดในขั้นตอนที่ 1 หรือเซนเซอร์ไฟเบอร์ออปติกสกปรก ให้ทำความสะอาดรางนำการปล่อยลวดและตรวจสอบเอ็นโค้ดเดอร์ของลวดแต่ละเส้น.
- เส้นลวดเอียงที่ไขว้หรือซ้อนทับกันเกิดจากแรงตึงม้วนลวดไม่สม่ำเสมอหรือมีครีบภายในร่องแกนแมนเดรลความละเอียด 0.005 mm ให้ตรวจสอบร่องภายใต้กล้องขยายและปรับสมดุลชุดแดนเซอร์ใหม่.
- การคอดของเอวที่ไม่สมมาตรเกิดจากการเยื้องศูนย์ระหว่างแกนแมนเดรลกับคอลเล็ตจับปลอกในระหว่างการหมุนที่ขั้นตอนที่ 2 ให้ตั้งค่าศูนย์ตำแหน่งโฮมของเซอร์โวใหม่และตรวจสอบค่าการแกว่งของคอลเล็ต.
- ปลอกด้านในผนังบางที่ยุบตัวเกิดจากระยะชักเกินในขั้นตอนที่ 3 หรือความยาวปลอกคลาดเคลื่อน ให้เปลี่ยนการกดด้วยเซอร์โวจากการควบคุมความลึกคงที่เป็นการควบคุมตามกราฟแรงและระยะทาง.
- รอยถลอกบนชั้นชุบทองและการคัดชิ้นงานเสียออกผิดพลาดซ้ำๆ จากแสงสะท้อนบ่งชี้ว่ารางนำลวดสึกหรอหรือมีจุดแสงจ้าจากไฟโคแอกเชียล ให้ขัดเงาหรือเปลี่ยนรางนำเซรามิกพร้อมรักษาความสะอาดและปรับจูนไฟ LED โดมกระจายแสงใหม่.
- ค่าความต้านทานมิลลิโอห์มที่พุ่งสูงเกินเกณฑ์พื้นฐานวงจรแห้ง 15 mΩ บ่งชี้ถึงคราบไฮโดรคาร์บอนตกค้างหรือความร้อนจากเลเซอร์ที่มากเกินไปจนทำให้ลวด BeCu อ่อนตัว. ให้บังคับใช้การล้างคราบไขมันด้วยอัลตราโซนิกและสุขอนามัยในการหยิบจับชิ้นงานอย่างเคร่งครัด.
สิ่งที่ควรทำ
- แยกกักโครงตะกร้าลวดที่ถูกคัดชิ้นงานเสียออกตามรหัสสถานีและตรวจสอบร่องแกนแมนเดรลในขั้นตอนที่ 2 เป็นอันดับแรก.
- ตรวจสอบปลายหัววัดเคลวิน 20 mV / 100 mA เทียบกับบล็อกตัวต้านทานมาตรฐานมิลลิโอห์มที่ผ่านการรับรองในทุกกะการทำงาน.
- ใช้ลมอัดแห้งปราศจากน้ำมันและรางนำลวด PEEK ที่ถูกสุขอนามัยสำหรับขั้วสัมผัสทางการแพทย์ในห้องคลีนรูม.
สิ่งที่ไม่ควรทำ
- อย่าเพิ่มความลึกการย้ำในขั้นตอนที่ 4 เพื่อปกปิดปัญหาลวดหลวมที่เกิดจากแรงตึงคลาดเคลื่อนในขั้นตอนที่ 1.
- อย่าขยายพิกัดความเผื่อเทเลเซนทริก 20 µm เมื่อแสงสะท้อนบนผิวชุบทองทำให้เกิดการคัดชิ้นงานเสียออกผิดพลาด.
- อย่าเขี่ยปลอกไมโครที่ติดขัดออกด้วยนิ้วมือเปล่าหรือแหนบเหล็กปลายแหลม.
ปัจจัยใดเป็นตัวกำหนดราคาเครื่องประกอบขั้วสัมผัส HYPCON เวลาเปลี่ยนรุ่น การเลือกผู้ผลิต และการตรวจรับ FAT?
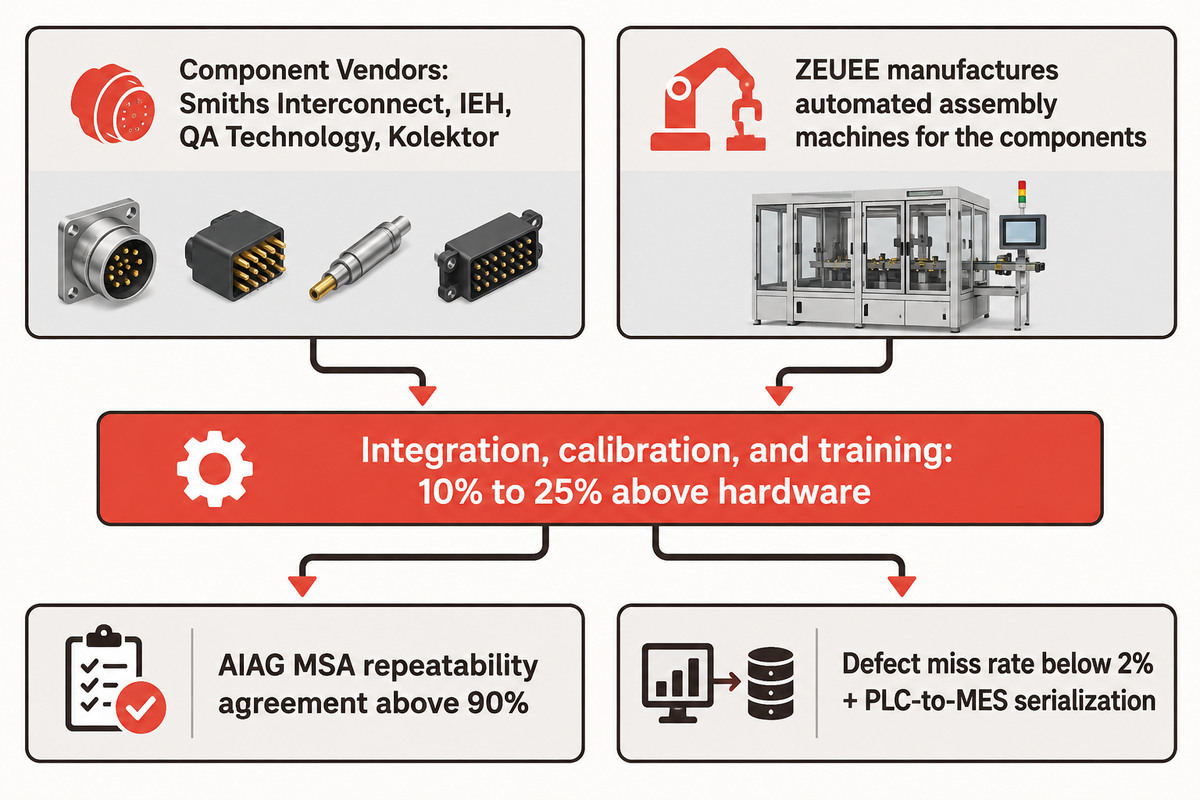
ราคาและระยะเวลาส่งมอบสำหรับเครื่องประกอบขั้วสัมผัส HYPCON แบบสั่งทำจะแจ้งในใบเสนอราคาเป็นลายลักษณ์อักษรโดยอ้างอิงจากแบบชิ้นงานที่สรุปนิ่งแล้ว. ปัจจัยหลักที่กำหนดต้นทุนได้แก่ จำนวนช่วงเส้นผ่านศูนย์กลาง การเลือกระหว่างการย้ำเซอร์โวกับการเชื่อมเลเซอร์ไฟเบอร์ ตู้ครอบคลีนรูม และขอบเขตระบบวิชัน 3D ร่วมกับการตรวจสอบเคลวิน. โดยทั่วไปในอุตสาหกรรมนี้ งานรวมระบบ การสอบเทียบ และการฝึกอบรมจะมีสัดส่วนเพิ่มอีก 10% ถึง 25% เหนือจากราคาฮาร์ดแวร์.
ผู้ซื้อจำเป็นต้องแยกแยะระหว่างผู้จัดจำหน่ายขั้วสัมผัสสำเร็จรูปกับผู้ผลิตเครื่องจักรสั่งทำพิเศษ. ผู้จำหน่ายชิ้นส่วนอย่าง Smiths Interconnect, IEH Corporation, QA Technology และ Kolektor Tesla Jihlava (เจ้าของเครื่องหมายการค้าขั้วสัมผัสกำลังสูง HYPCON) จำหน่ายขั้วสัมผัสสำเร็จรูป. ในทางกลับกัน ขีดความสามารถด้านการผลิตระดับอุตสาหกรรมอัจฉริยะของ Shenzhen Zeyu (ZEUEE ก่อตั้งในปี 2005 มีฐานการผลิตที่มณฑลเจียงซีขนาด 20,000 ตารางเมตร ผู้เชี่ยวชาญกว่า 120+ คน และสิทธิบัตรกว่า 150+ รายการ) สร้างสายการผลิตประกอบแบบสั่งทำภายใต้ มาตรฐานการจัดการคุณภาพ ISO 9001.
เมื่อใดที่โรงงานคอนเนกเตอร์ควรซื้อขั้วสัมผัสไฮเพอร์โบลาสำเร็จรูปเทียบกับการประกอบเองภายในโรงงานด้วยเซลล์สั่งทำพิเศษ?
สำหรับการผลิตปริมาณน้อยและงานต้นแบบช่วงแรก โรงงานคอนเนกเตอร์ควรสั่งซื้อขั้วต่อตัวเมียไฮเพอร์โบลาสำเร็จรูปจากแค็ตตาล็อกผู้ผลิตชิ้นส่วน. แต่เมื่อความต้องการรายปีคุ้มค่ากับการลงทุนเครื่องจักรเฉพาะทาง รูปทรงปลอกที่สำคัญเป็นความลับทางการค้า หรือลูกค้าต้องการการตรวจสอบย้อนกลับล็อตการผลิตแบบระบุหมายเลขรายชิ้น การลงทุนเครื่องประกอบขั้วสัมผัส HYPCON จึงมีความคุ้มค่าอย่างยิ่ง.
ปลอกชุบจริงและม้วนลวดสำหรับการผลิตจริงจะถูกนำมาใช้ทดสอบใน การตรวจรับเครื่องจักรประกอบอัตโนมัติที่โรงงานผู้ผลิต (Factory Acceptance Test) ก่อนการจัดส่ง. การลงนามตรวจรับจะเกิดขึ้นเมื่อค่าความสอดคล้องของการทำซ้ำตามเกณฑ์ AIAG MSA สูงกว่า 90% และอัตราการหลุดรอดของชิ้นงานเสียต่ำกว่า 2%. ในระหว่างการทวนสอบ วิศวกรจะทดสอบเซลล์ด้วยชิ้นงานตัวอย่างมาตรฐานที่มีข้อบกพร่องแบบลวดหาย ปลอกกลับด้าน และค่ามิลลิโอห์มสูง. พร้อมกันนั้นจะทำการตรวจสอบการส่งข้อมูลหมายเลขชิ้นงานจาก PLC ไปยังระบบ MES.
บทสรุปสำคัญ
การผสานแกนแมนเดรลเซาะร่องความแม่นยำ 0.005 mm หัวยึดปลายลวดแยกตามช่วงเส้นผ่านศูนย์กลาง ระบบออปติกเทเลเซนทริกไฟโดมกระจายแสง 20 µm และการวัดเคลวิน 20 mV เข้าด้วยกัน ช่วยให้การประกอบขั้วสัมผัสไฮเพอร์โบลาอายุการใช้งาน 100,000 รอบมีความแม่นยำซ้ำในระดับการผลิตจำนวนมาก.
คำถามที่พบบ่อย
อุปกรณ์จับยึดชิ้นงานแบบอเนกประสงค์ชุดเดียวสามารถเดินงานขั้วสัมผัสทุกขนาดตั้งแต่ 0.4 mm ถึง 6.12 mm โดยไม่ต้องเปลี่ยนฮาร์ดแวร์ได้หรือไม่?
ไม่มีอุปกรณ์จับยึดชิ้นงานอเนกประสงค์ชุดใดที่สามารถประกอบได้ทั้งขั้วต่อตัวเมียสัญญาณไมโคร 0.4 mm และปลอกขั้วต่อกำลัง 6.12 mm โดยไม่ต้องเปลี่ยนชุดทูลลิ่งทางกล.
แม้ว่าแพลตฟอร์มเครื่องจักรของ ZEUEE จะรองรับขนาดตั้งแต่ 0.4 mm ถึง 6.12 mm ด้วยชุดทูลลิ่งแบบโมดูลาร์ แต่ฟิสิกส์ของเส้นลวดจะแตกต่างกันอย่างมหาศาลตลอดช่วงขนาดดังกล่าว. ขั้วต่อตัวเมียทางการแพทย์ขนาด 0.4 mm ใช้คอลเล็ตจับลวดความเฉื่อยต่ำและต้องการการหยิบจับที่นุ่มนวลด้วยสุญญากาศ. ส่วนปลอกขั้วต่อกำลังขนาดใหญ่ 260 A ต้องใช้เบ้าพาเลทที่แข็งเกร็ง รางนำลวดหนา และโมดูลเครื่องกดแรงดันสูงหรือเลเซอร์.
เหตุใดหัววัดมิลลิโอห์มแบบวงจรแห้งจึงยังคงเป็นสิ่งจำเป็นแม้ว่าจะผ่านการตรวจสอบด้วยกล้องหลายมุมแล้ว?
กล้องเทเลเซนทริก 20 µm พร้อมไฟโดมกระจายแสงช่วยยืนยันจำนวนเส้นลวด มุมเอียง และความลึกในการสวมปลอก ในขณะที่หัววัดเคลวิน 4 สายแบบวงจรแห้งจะตรวจจับชั้นฟิล์มความต้านทานที่มองไม่เห็นและจุดย้ำหรือรอยเชื่อมที่ไม่สมบูรณ์.
การทดสอบภายใต้มาตรฐาน EIA-364-23 จะจำกัดแรงดันไฟฟ้าวงจรเปิดไว้ที่ 20 mV และกระแสไฟฟ้าที่ 100 mA เพื่อไม่ให้หัววัดเกิดการอาร์กทะลุผ่านชั้นออกไซด์บนพื้นผิว. ด้วยเหตุนี้ พื้นผิวของขั้วสัมผัสจึงไม่เกิดรอยไหม้จากการอาร์กเลย. หากชิ้นงานใดมีความผิดปกติ ชิ้นงานนั้นจะถูกคัดแยกออกทันทีก่อนการจัดส่ง.
เครื่องหมายการค้าขั้วสัมผัส HYPCON ของ Kolektor แตกต่างจากเครื่องประกอบขั้วสัมผัส HYPCON ของ ZEUEE อย่างไร?
Kolektor Tesla Jihlava เป็นผู้ผลิตขั้วต่อตัวเมียไฮเพอร์โบลาสำหรับงานกำลังสูง ส่วน ZEUEE เป็นผู้ผลิตเครื่องจักรประกอบอัตโนมัติสำหรับชิ้นส่วนดังกล่าว.
ทีมจัดซื้อจะสั่งซื้อขั้วสัมผัสสำเร็จรูปจากบริษัทอย่าง Kolektor, Smiths Interconnect, IEH หรือ QA Technology เมื่อต้องการจัดหาฮาร์ดแวร์จากภายนอก. ส่วนโรงงานผู้ผลิตคอนเนกเตอร์จะสั่งซื้อเครื่องประกอบขั้วสัมผัส HYPCON ของ ZEUEE เพื่อนำมาเดินกระบวนการขึ้นรูปตะกร้าลวด การย้ำ การเชื่อมเลเซอร์ และการตรวจสอบเคลวินในสายการผลิตด้วยตนเอง.
เซลล์ประกอบอัตโนมัติทำการชุบโลหะด้วยไฟฟ้าบนลวดทองแดงเบริลเลียมหรือปลอกทองเหลืองในสายการผลิตหรือไม่?
การชุบทองทับนิกเกิลด้วยไฟฟ้าจะดำเนินการแยกต่างหากนอกสายการผลิตก่อนนำมาประกอบเสมอ.
บ่อชุบเคมีเปียกจะทำงานแยกส่วนกัน โดยเส้นลวดและปลอกกลึงที่ผ่านการล้างทำความสะอาดและอบแห้งแล้วเท่านั้นจึงจะถูกป้อนเข้าสู่เซลล์ประกอบทางกล.
สิ่งใดเป็นตัวกำหนดว่าการเปลี่ยนรุ่นชิ้นงานจะใช้เวลาเพียงไม่กี่นาทีผ่านการเรียกสูตรการผลิตบน HMI หรือต้องเปลี่ยนแผ่นฐานย่อยแบบโมดูลาร์?
การเปลี่ยนรุ่นภายในช่วงขนาดเดียวกันที่ใช้เส้นผ่านศูนย์กลางลวดและจำนวนเส้นลวดเท่าเดิมสามารถสลับได้อย่างรวดเร็วผ่านสูตรเซอร์โวบน HMI ร่วมกับแกนแมนเดรลและเบ้าจับยึดแบบถอดเร็ว.
การเปลี่ยนรุ่นข้ามช่วงขนาดจะรวมถึงการปรับขนาดลวดสปริง จำนวนเส้นลวด และความกว้างของรางถังสั่น ตลอดจนการเปลี่ยนฮาร์ดแวร์ยึดปลายลวดในขั้นตอนที่ 4. ผู้ปฏิบัติงานจะสลับแผ่นฐานย่อยของชุดการป้อนชิ้นงานและชุดยึดปลายลวดที่ใช้เดือยสลักนำร่อง พร้อมกับเปลี่ยนแกนแมนเดรลและโหลดสูตรการผลิตใน PLC. ขั้นตอนการเปลี่ยนรุ่นจะเสร็จสมบูรณ์เมื่อผ่านการตรวจสอบ Gage R&R ชิ้นงานแรกและการเช็กตัวต้านทานมาตรฐาน EIA-364-23. เวลาที่ใช้ในการเปลี่ยนรุ่นจริงจะถูกบันทึกไว้ตามแบบชิ้นงานในระหว่างการตรวจรับเครื่องจักรที่โรงงาน (Factory Acceptance Testing).
การกำหนดค่าเครื่องจักรแบบตู้ปิดคลีนรูมสามารถประกอบขั้วสัมผัสไฮเพอร์โบลาทางการแพทย์โดยไม่มีการปนเปื้อนสารหล่อลื่นได้หรือไม่?
ได้ เซลล์ประกอบที่ใช้ชิ้นส่วนการเคลื่อนที่แบบแห้งและปราศจากสารหล่อลื่นในตู้ปิดมิดชิดสามารถประกอบขั้วต่อตัวเมียทางการแพทย์แบบไฮเพอร์โบลาได้อย่างปลอดภัย.
รางนำลวด PEEK แบบแห้ง ชุดขับเซอร์โวแบบซีลปิด ระบบไหลเวียนอากาศแบบลามินาร์ผ่านแผ่นกรอง HEPA และระบบนิวเมติกส์แบบต่อท่อระบายไอเสียจะช่วยปกป้องพื้นผิวขั้วสัมผัสสำหรับงานผ่าตัด.
เอกสารทางวิศวกรรมและพิกัดความเผื่อหกชุดใดบ้างที่ต้องสรุปนิ่งก่อนขอใบเสนอราคาเครื่องจักรอย่างเป็นทางการ?
สรุปข้อมูลทางวิศวกรรมหกส่วนนี้ให้เรียบร้อยก่อนขอใบเสนอราคาเครื่องจักรอย่างเป็นทางการ ได้แก่ แบบชิ้นงาน สเปกลวด โหมดการยึดปลายลวดที่ต้องการ เป้าหมาย UPH สุทธิ ขีดจำกัดการตรวจสอบ และรูปแบบการเชื่อมต่อข้อมูล.
ระบุเส้นผ่านศูนย์กลางพินหรือขาสัมผัสตัวผู้พร้อมแบบพิกัดความเผื่อของปลอกกลึง. ระบุเส้นผ่านศูนย์กลางและจำนวนเส้นลวดทองแดงเบริลเลียม ความหนาชั้นชุบ และมุมเอียง. ระบุข้อกำหนดสำหรับปลอกรัดสวมอัด การย้ำบุ๋ม 4 จุด หรือการเชื่อมเลเซอร์แบบพัลส์. ระบุปริมาณการผลิตต่อปีของแต่ละรหัสสินค้าและจำนวนชั่วโมงกะทำงาน. ระบุสเปกความต้านทานมิลลิโอห์มตามมาตรฐาน EIA-364-23 และแรงยึดเกาะตามแนวแกน. ระบุผังฟิลด์ข้อมูลบาร์โค้ดและการตรวจสอบย้อนกลับล็อตการผลิตระหว่าง PLC และ MES.
ออกแบบเซลล์เครื่องประกอบขั้วสัมผัส HYPCON สั่งทำพิเศษของคุณ
ส่งแบบปลอกขั้วต่อตัวเมีย จำนวนเส้นลวด ช่วงเส้นผ่านศูนย์กลาง (0.4 mm ถึง 6.12 mm) และเป้าหมาย UPH สุทธิของคุณมายังทีมวิศวกรของ ZEUEE เพื่อรับการประเมินสถานีและพิกัดความเผื่อแบบเฉพาะทาง.
ขอรับการตรวจสอบแบบวิศวกรรมและใบเสนอราคาเครื่องจักรสั่งทำเกี่ยวกับบทวิเคราะห์ทางวิศวกรรมนี้
เรียบเรียงโดย Cherry พร้อมข้อมูลทางวิศวกรรมจาก Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) ซึ่งมีประสบการณ์สองทศวรรษในการออกแบบเครื่องจักรประกอบพินหรือขาสัมผัสคอนเนกเตอร์ แกนกลาง และตะกร้าลวดไฮเพอร์โบลา ตั้งแต่ขั้วต่อตัวเมียทางการแพทย์ 0.4 mm ไปจนถึงปลอกขั้วต่อกำลัง 6.12 mm. แตกต่างจากรายการตรวจสอบการสอดขั้วเข้าตัวเรือนคอนเนกเตอร์ที่ปลายน้ำ คู่มือนี้ครอบคลุมตั้งแต่การขึ้นรูปบนแกนแมนเดรลเซาะร่อง 0.005 mm ที่ต้นน้ำ ระบบออปติกเทเลเซนทริก 20 µm พร้อมไฟโดมกระจายแสง ไปจนถึงการทวนสอบเคลวินตามมาตรฐาน EIA-364-23.
เอกสารอ้างอิงและแหล่งข้อมูล
- เทคโนโลยีขั้วสัมผัสไฮเพอร์โบลาคืออะไร? : สิ่งพิมพ์วิชาชีพทางเทคนิค Connector Supplier
- ระบบเชื่อมต่อความน่าเชื่อถือสูงแบบตะกร้าลวดไฮเพอร์โบลา : SAE Media Group / บทปริทัศน์วิศวกรรม Tech Briefs
- สิทธิบัตรสหรัฐอเมริกา US9490562B2: ขั้วสัมผัสไฟฟ้าไฮเพอร์โบลาแบบลดเส้นผ่านศูนย์กลาง (80–400 A) : United States Patent and Trademark Office
- สิทธิบัตรสหรัฐอเมริกา US7775841B2: ขั้วสัมผัสไฟฟ้าไฮเพอร์โบลาแบบแกนสไปลน์เซาะร่อง : United States Patent and Trademark Office
- สิทธิบัตรสหรัฐอเมริกา US6767260B2: ขั้วสัมผัสไฮเพอร์โบลาแบบใช้แกนแมนเดรลเซาะร่องและเชื่อมเลเซอร์อัตโนมัติ : United States Patent and Trademark Office
- กลไกความเสียหายของขั้วสัมผัสคอนเนกเตอร์ไฟฟ้า: การกัดกร่อน การสึกหรอ การเสียดสีระดับไมโคร และการเสื่อมสภาพจากความร้อน : Microelectronics Reliability (ScienceDirect)
- คู่มือการคัดกรองคอนเนกเตอร์ไฟฟ้าระดับอวกาศและการวัดความต้านทานการสัมผัสระดับต่ำตามมาตรฐาน EIA-364-23 : โครงการ NASA Electronic Parts and Packaging (NEPP)
- ข้อกำหนดทั่วไป MIL-C-39029 / SAE-AS39029 สำหรับขั้วสัมผัสคอนเนกเตอร์ไฟฟ้าแบบถอดได้ : U.S. Defense Logistics Agency ASSIST
- ANSI Standards Action: การปรับปรุงวิธีทดสอบคอนเนกเตอร์ไฟฟ้า ANSI/EIA-364 : American National Standards Institute (ANSI)
- ข้อกำหนดระบบการจัดการคุณภาพ ISO 9001:2015 และประกาศการแทนที่ด้วย ISO 9001:2026 : International Organization for Standardization (ISO)
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015