ติดต่อ Zeyu lntelligent Industrial Company

บล็อก
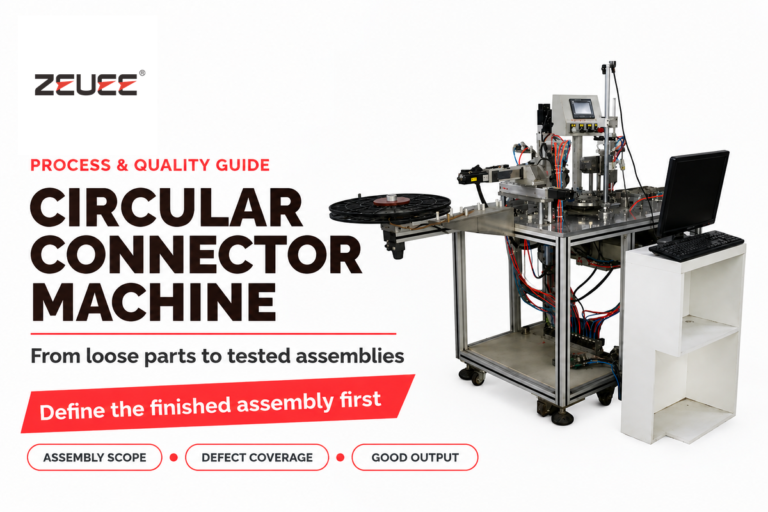
คู่มือเครื่องประกอบคอนเนกเตอร์ทรงกลม: จากชิ้นส่วนแยกเป็นชุดประกอบที่ผ่านการทดสอบ
โดย Cherry | อัปเดต พฤศจิกายน 2026 เครื่องประกอบคอนเนกเตอร์ทรงกลมทำงานบางขั้นตอนในการประกอบคอนเนกเตอร์ไฟฟ้าทรงกลมโดยอัตโนมัติ เช่น ป้อนขาสัมผัส จัดตำแหน่งอินเสิร์ต ประกอบและปิดตัวเรือน รวมถึงตรวจสอบชิ้นงานขั้นสุดท้าย ผลลัพธ์คือชุดคอนเนกเตอร์ที่ประกอบเสร็จและผ่านเกณฑ์ที่กำหนด ดังนั้นควรกำหนดผลิตภัณฑ์สำเร็จรูปให้ชัดเจนก่อนเปรียบเทียบความเร็วหรือระดับระบบอัตโนมัติของเครื่อง…
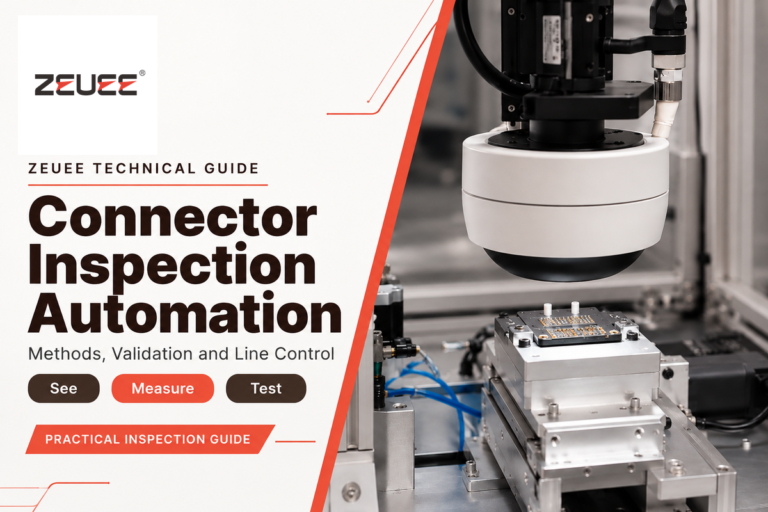
ระบบอัตโนมัติตรวจสอบคอนเนกเตอร์: คู่มือปฏิบัติเพื่อการตรวจสอบที่เชื่อถือได้
โดย Cherry · อัปเดตพฤศจิกายน 2026 ระบบอัตโนมัติตรวจสอบคอนเนกเตอร์ใช้การจัดการชิ้นงานที่ควบคุมได้ เซนเซอร์ และซอฟต์แวร์ เพื่อตรวจสอบคุณลักษณะของคอนเนกเตอร์และส่งชิ้นงานไปตามผลการตรวจ กล้องตรวจสอบสภาพที่มองเห็นได้ เซนเซอร์วัดขนาดตรวจสอบรูปทรงของชิ้นงาน และเครื่องมือทางไฟฟ้าอื่น ๆ ตรวจสอบการเชื่อมต่อ…
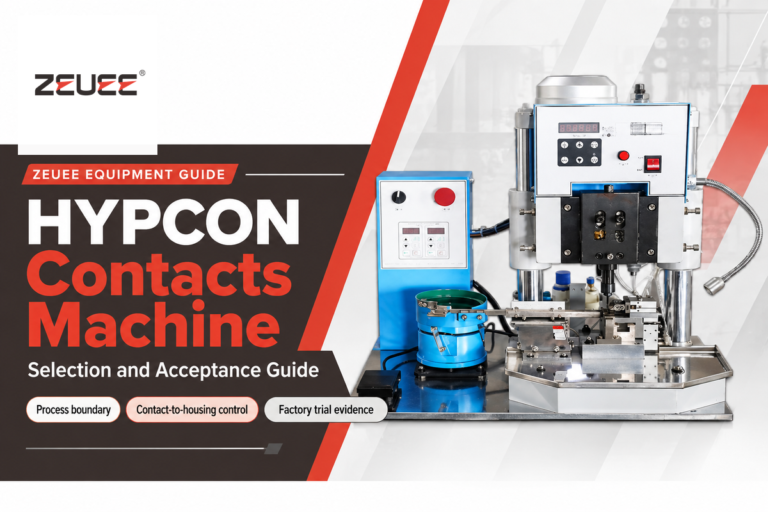
เครื่องประกอบคอนแทคเตอร์ HYPCON: คู่มือกระบวนการ การเลือก และการตรวจรับ
เครื่องประกอบคอนแทคเตอร์ HYPCON คือสถานีประกอบคอนเนกเตอร์แบบควบคุม ซึ่งประเมินกระบวนการตั้งแต่คอนแทคเตอร์ถึงตัวเรือนทั้งหมด การประเมินไม่ควรจำกัดอยู่เพียงการเคลื่อนที่ขณะเสียบคอนแทคเตอร์ เครื่องควรวางคอนแทคเตอร์ที่ต้องการลงในช่องของตัวเรือนที่ถูกต้อง และไปถึงตำแหน่งนั่งที่ถูกต้อง เครื่องควรแสดงหลักฐานว่าตัวเรือนที่ประกอบแล้วเหมาะสมสำหรับกระบวนการถัดไป ข้อกำหนดในการประเมินตัวเรือนคอนแทคเตอร์ที่ผ่านการประกอบด้วยเครื่องนี้แตกต่างกันตามรูปทรงของคอนแทคเตอร์และตัวเรือน การเตรียมสายไฟ ความหลากหลายของรุ่น และวิธีตรวจสอบ เอกสารนี้สรุปกระบวนการประเมินเครื่องประกอบคอนแทคเตอร์ HYPCON…
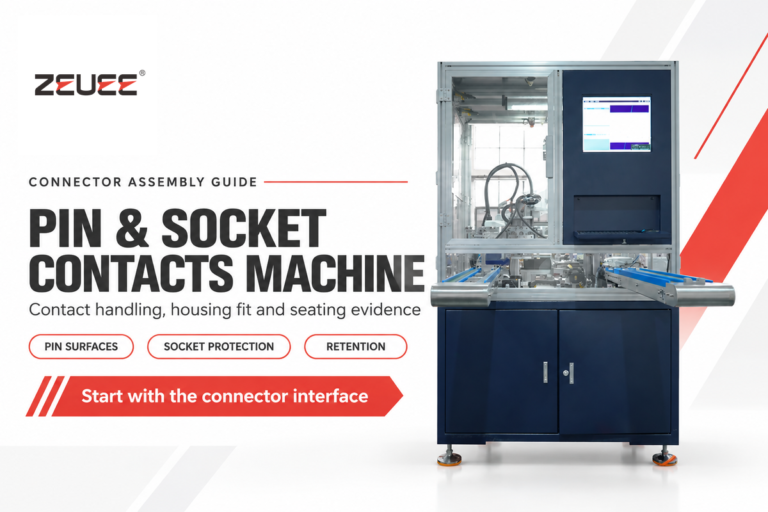
เครื่องประกอบพินและซ็อกเก็ต: คู่มือการประกอบคอนแทคเข้ากับตัวเรือน
ข้อกำหนดของเครื่องประกอบพินและซ็อกเก็ตต้องระบุชิ้นส่วนที่เครื่องจะจัดการ เมื่อจบรอบการทำงาน อาจมีคอนแทคอยู่ในตัวเรือนแล้ว แต่ส่วนล็อกอาจยังไม่เข้าตำแหน่ง งานด้านวิศวกรรมคือการนำคอนแทคที่ถูกต้องเข้าสู่ช่องที่ถูกต้อง โดยรักษาพื้นผิวที่ใช้งานไว้ และแสดงหลักฐานว่าสภาพชิ้นงานหลังประกอบเป็นไปตามข้อกำหนด คู่มือนี้ติดตามส่วนเชื่อมต่อเหล่านั้นตั้งแต่ชิ้นส่วนขาเข้าจนถึงชุดประกอบที่ผ่านการยอมรับ ครอบคลุมความแตกต่างในการจัดการพินและซ็อกเก็ต แบบที่ใช้กำหนดจุดสัมผัสของอุปกรณ์จับยึด หลักฐานที่จำเป็นสำหรับยืนยันตำแหน่งและการยึดแน่น ตลอดจนตัวอย่างที่ช่วยให้การทดลองเครื่องมีประโยชน์ สำหรับภาพรวมรอบการทำงานของอุปกรณ์และตัวเลือกการทำงานอัตโนมัติ โปรดดูคู่มือเครื่องเสียบพิน…
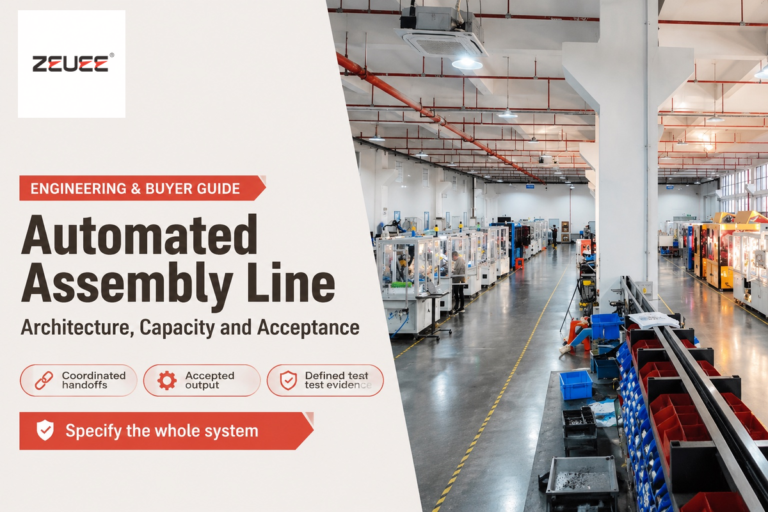
สายการประกอบอัตโนมัติ: คู่มือสถาปัตยกรรม กำลังการผลิต และการตรวจรับ
สายการประกอบอัตโนมัติเชื่อมต่อเครื่องจักรที่ป้อนชิ้นงาน จัดตำแหน่ง ประกอบ และตรวจสอบชิ้นส่วนเพื่อผลิตชุดประกอบสำเร็จรูป เลือกสถาปัตยกรรมการถ่ายโอนให้เหมาะกับกระบวนการที่ช้าที่สุด ความหลากหลายของผลิตภัณฑ์ และการกู้คืนเมื่อเกิดข้อขัดข้อง จากนั้นกำหนดผลผลิตเป็นจำนวนชิ้นงานที่ผ่านเกณฑ์ต่อช่วงเวลาการผลิต เพื่อไม่ให้รอบสาธิตที่รวดเร็วบดบังผลผลิตที่ขาดหายไปตลอดกะทำงาน อัปเดต ตุลาคม 2026 ข้อมูลจำเพาะโดยสังเขป: กำหนดรายละเอียดสายการผลิตก่อนเปรียบเทียบเครื่องจักร…
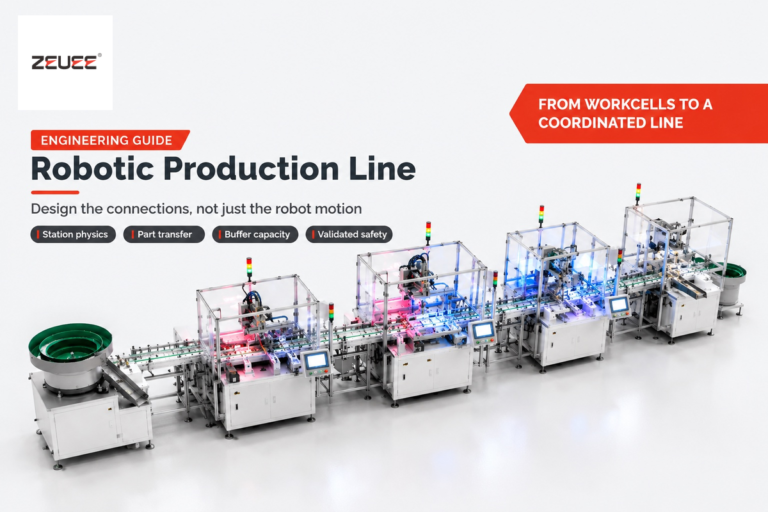
สถาปัตยกรรมสายการผลิตด้วยหุ่นยนต์: จลนศาสตร์ การเชื่อมต่อระหว่างสถานี บัฟเฟอร์ และความปลอดภัยแบบแบ่งโซน
อัปเดตเมื่อ ตุลาคม 2026 การวางเซลล์หุ่นยนต์แบบแยกอิสระ 4 เซลล์เรียงกัน ไม่ได้ทำให้เกิดสายการผลิตด้วยหุ่นยนต์ หากนำหุ่นยนต์มาใช้งานโดยไม่มีการถ่ายโอนจุดอ้างอิงที่ประสานกัน เวิร์กเซลล์อาจทำให้การหยุดสั้น ๆ เกิดบ่อยขึ้น แทนที่จะเพิ่มกำลังการผลิต การเลือกประเภทหุ่นยนต์และคิวบัฟเฟอร์ให้เหมาะสมช่วยลดข้อผิดพลาดในการผลิตได้ การผลิตสมัยใหม่กำหนดให้วิศวกรออกแบบแขนกล…
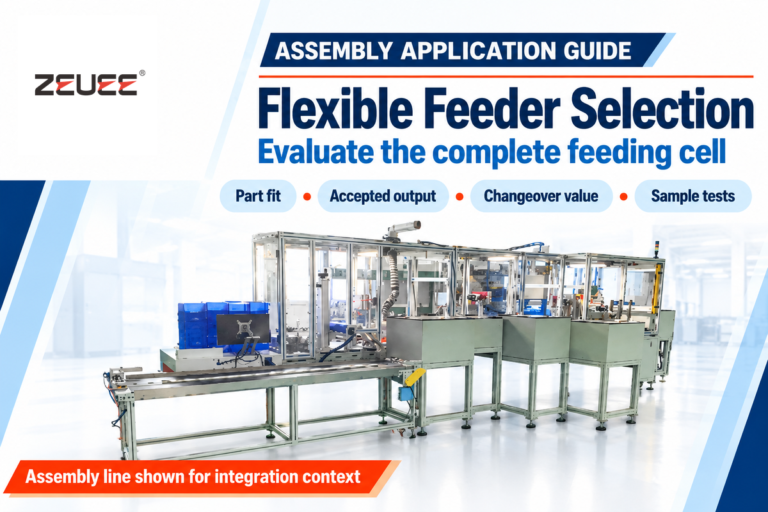
การเลือกเครื่องป้อนชิ้นงานแบบยืดหยุ่น: ต้นทุนการเปลี่ยนรุ่นและข้อจำกัดของถาดป้อน
เครื่องป้อนชิ้นงานแบบยืดหยุ่นกระจายชิ้นงานที่วางรวมกันไว้หน้ากล้อง เพื่อให้ระบบระบุชิ้นงานที่เหมาะสำหรับให้หุ่นยนต์หยิบ ควรเลือกใช้กับชิ้นงานหลายกลุ่มที่มีการเปลี่ยนบ่อย เมื่อเซลล์ทั้งระบบทำอัตราการผลิตที่ผ่านเกณฑ์ได้ตามเป้าหมาย และเวลาที่ประหยัดได้จากการเปลี่ยนรุ่นคุ้มกับค่าอุปกรณ์และการติดตั้งระบบที่เพิ่มขึ้น. ข้อควรตรวจสอบเบื้องต้น ความเหมาะสมกับชิ้นงาน: ทดลองแยกชิ้นงาน ตรวจจับ จับยึด และวางชิ้นงานตัวอย่างจากการผลิต. อัตราการผลิต: นับชิ้นงานที่ผ่านเกณฑ์ตรงทางออกของเซลล์ตลอดเวลาการผลิตที่ผ่านไป. การเปลี่ยนรุ่น:…
คู่มือสายการผลิตอัตโนมัติ: การไหล การควบคุม และผลผลิต
อัปเดตเดือนตุลาคม 2026 สายการผลิตอัตโนมัติเชื่อมต่อสถานีงานและระบบลำเลียงวัสดุเข้ากับระบบควบคุม เพื่อทำงานตามลำดับที่กำหนด เครื่องจักรแต่ละเครื่องอาจทำงานของตนเสร็จในขณะที่สถานีถัดไปยังไม่ว่าง เวลารอจึงเป็นสาเหตุที่เครื่องจักรทำงานเร็วไม่ได้แปลว่าสายการผลิตจะทำงานเร็วตามไปด้วย สายการผลิตอัตโนมัติประสานการแปรรูป การเคลื่อนย้ายชิ้นงาน และการตัดสินใจด้านคุณภาพระหว่างสถานีที่เชื่อมต่อกัน ผลผลิตที่ใช้งานได้คือจำนวนผลิตภัณฑ์ที่ผ่านเกณฑ์และออกจากขอบเขตที่กำหนดต่อหน่วยเวลา ข้อมูลจำเพาะโดยสรุป: สิ่งที่ควรวัด ความต้องการ จำนวนชิ้นงานดีที่ต้องผลิตภายในเวลาการผลิตที่มี…
ระบบป้อนสกรูอัตโนมัติ: คู่มือการป้อนด้วยลมเป่า การดูดด้วยสุญญากาศ และการตรวจสอบการติดขัด
ชุดป้อนสกรูอัตโนมัติประกอบด้วยชุดการประกอบอุตสาหกรรมที่คัดแยกสกรูจำนวนมากออกจากถังพัก จัดเรียงทิศทางบนราง และส่งไปยังแกนหมุนของไขควง การส่งสกรูหนึ่งครั้งใช้เวลา 1.2 ถึง 2.2 วินาที การป้อนด้วยลมเป่าแบบนิวเมติกส์ต้องมีอัตราส่วนความยาวสกรูต่อเส้นผ่านศูนย์กลางหัวสกรูอย่างน้อย 1.3 การหยิบจับสกรูด้วยมือทำให้สูญเสียเวลา 3.0 ถึง 4.5…
Trending now