ติดต่อ Zeyu lntelligent Industrial Company

ได้รับการรับรอง ISO 9001:2015
เครื่องทวิสต์พิน
เครื่องทวิสต์พิน — การตีเกลียว การตัด การเชื่อม และการตรวจสอบ
สายการผลิตทวิสต์พินอัตโนมัติของ ZEUEE รวมการตีเกลียวอย่างแม่นยำ การเชื่อมเลเซอร์ และการตรวจสอบด้วยภาพ CCD ไว้ในเครื่องจักรเดียวที่ผ่านการรับรอง ISO พัฒนาขึ้นตั้งแต่ปี 2005 สำหรับ Corning USA, TE Connectivity, Sumitomo, AVIC, LEGO และ Foxconn.
การผลิตหน้าสัมผัสไฮเพอร์โบลอยด์อย่างแม่นยำ
ช่วงเส้นผ่านศูนย์กลางลวด: 0.2 – 0.8 mm
จำนวนเส้นลวด: 3 – 9 เส้น
ภาพรวมระบบ
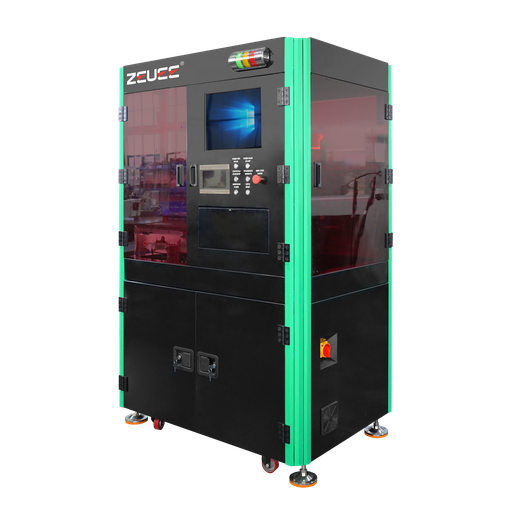
การตรวจสอบด้วย CCD
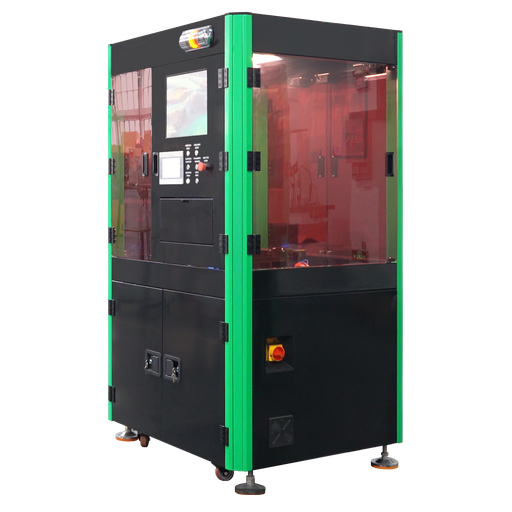
สายการผลิต
เครื่องจักรบูรณาการ 6 เครื่องช่วงกำลังการผลิต
เส้นผ่านศูนย์กลาง 0.2 – 0.8 mmระบบตรวจสอบคุณภาพหลายชั้น
การตรวจสอบ 4 ชั้นผลงานวิจัยและพัฒนา
สิทธิบัตรกว่า 150 รายการ (สิทธิบัตรการประดิษฐ์ 32 รายการ)เปลี่ยนความต้องการหน้าสัมผัสไฮเพอร์โบลอยด์ให้เป็นการผลิตจริง
ทวิสต์พิน หรือเรียกอย่างเป็นทางการว่าพินหน้าสัมผัสไฮเพอร์โบลอยด์ เป็นหน้าสัมผัสสปริงความแม่นยำสูง ลวดทองแดงหรือโลหะผสมทองแดงเบริลเลียมเส้นเล็ก 3 ถึง 9 เส้นจะถูกตีเกลียวเป็นรูปเกลียวขด รวมเป็นมัดที่สร้างจุดสัมผัสเฉพาะตำแหน่งซ้ำกันได้ถึง 7 จุดหรือมากกว่าต่อพินหนึ่งชิ้น.
รูปทรงของมัดลวดนี้ทำให้หน้าสัมผัสทนต่อแรงกระแทกได้มากกว่า 10 เท่า (500g เทียบกับ 50g ตามการทดสอบของ Cinch Connectivity) และมีอายุใช้งานมากกว่า 10,000 รอบการเสียบ โดยค่าความต้านทานเพิ่มขึ้นน้อยกว่า 2 เปอร์เซ็นต์ ผู้ผลิตคอนเน็กเตอร์สำหรับการบินและอวกาศ ระบบ RF แบบโคแอกเชียล อุปกรณ์การแพทย์ และการทดสอบเซมิคอนดักเตอร์ให้ความสำคัญกับทวิสต์พินด้วยเหตุผลเดียวกัน นั่นคือความสามารถในการทำงานต่อได้แม้เกิดความเสียหาย หากหน้าสัมผัสแบบปั๊มขึ้นรูปเสียหายเพียงชิ้นเดียวในเครื่องบิน ก็อาจเป็นอันตรายถึงชีวิตได้ และในการทดสอบเวเฟอร์ก็อาจทำให้การผลิตมูลค่าหลายพันล้านดอลลาร์เสียหาย มัดหน้าสัมผัสแบบตีเกลียว 7 เส้นยังคงส่งสัญญาณได้ แม้ลวดอย่างน้อยหนึ่งเส้นจะขาด.
แม้หน้าสัมผัสพินจะทนแรงกระแทกได้ดีกว่า 10 เท่า แต่ในอดีตกลับผลิตได้ยาก ผู้ผลิตทวิสต์พินส่วนใหญ่ทั่วโลกใช้กระบวนการทำงานด้วยมือทั้งหมดหรือกึ่งอัตโนมัติ ซึ่งไม่ได้เอื้อประโยชน์ต่อผู้ผลิตเสมอไป.
สาเหตุที่สายการผลิตทวิสต์พินแบบใช้แรงงานคนและกึ่งอัตโนมัติมีปัญหา
แรงตึงแปรผันตามผู้ปฏิบัติงาน
ลวด BeCu ขนาดเล็กเส้นผ่านศูนย์กลาง 0.2mm อาจขาดเมื่อแรงตึงไม่สม่ำเสมอจากการจับและจัดการด้วยมือ ทำให้ระยะพิทช์ของการตีเกลียวไม่สม่ำเสมอ และพินไม่ผ่านข้อกำหนดด้านความแข็งแรงจนไม่สามารถจัดส่งได้.
ไม่มีการตรวจจับลวดเส้นเล็กระหว่างการผลิต
หากไม่มีการตรวจสอบลวดแต่ละเส้น อาจตรวจไม่พบชิ้นงานที่ผ่านเกณฑ์คุณภาพบางส่วนสูญเสียไป ซึ่งคิดเป็น 8%-15% ของเส้นลวดขนาด 0.2mm และจะพบปัญหาเมื่อถึงขั้นตอนตรวจสอบการย้ำขั้วต่อ ซึ่งสายเกินกว่าจะแก้ไขหรือนำกลับมาใช้ใหม่ได้อย่างคุ้มค่า.
ตัดด้วยมือและเชื่อมอาร์ก
ปลายพินไหม้และความยาวพินไม่สม่ำเสมอทำให้ชิ้นงานประกอบเข้ากับตัวเรือนคอนเน็กเตอร์ในขั้นตอนถัดไปคลาดเคลื่อนเกินค่าความเผื่อ และต้องส่งชิ้นส่วนคืนเมื่อเป็นคำสั่งซื้อสำหรับอุตสาหกรรมการบินและอวกาศหรือการแพทย์.
ใช้เครื่องจักรแยกกันตามลำดับขั้นตอน
การส่งต่องานระหว่างผู้ปฏิบัติงานอาจเกิดขึ้นถึง 5 หรือ 6 ครั้ง ทำให้เกิดปัญหาการปนเปื้อนและความยาวชิ้นงานแปรผัน สำหรับสายการผลิตนี้ ผู้ปฏิบัติงาน 3 ถึง 5 คนดูแลเครื่องจักร 6 เครื่องก็เพียงพอ ขณะที่สภาพแวดล้อมการประกอบขนาดเล็กที่แบ่งงานเป็นส่วนย่อยและใช้เครื่องจักรแยกกันมักต้องใช้พนักงานอย่างน้อย 30 คน.
ไม่มีการตรวจสอบย้อนกลับเพื่อรองรับข้อกำหนด
ลูกค้าที่ต้องการระยะห่างทางไฟฟ้าขั้นต่ำ 0.002in ในชิ้นส่วน เช่น ตามข้อกำหนด NASA INST-EEE-002 หรือ IPC/WHMA-A-620E Class 3 อาจพบข้อขัดแย้งเมื่อต้องพึ่งพาการประกอบด้วยมือเพื่อรักษาระยะดังกล่าว เพราะไม่มีประวัติการผลิตรายล็อตที่แยกตามมัดลวดและเส้นลวดแต่ละเส้น จึงอาจต้องเพิ่มขั้นตอนจัดทำบันทึกประจำล็อต ซึ่งใช้เวลามาก.
ZEUEE ออกแบบ เครื่องประกอบทวิสต์พิน แบบบูรณาการ 6 เครื่องขึ้นมาเพื่อแก้ปัญหานี้โดยเฉพาะ ระบบซิงโครไนซ์เซอร์โว CNC พร้อมกันตลอดทั้ง 6 กระบวนการ และชุดควบคุมคุณภาพระหว่างการผลิตแบบบูรณาการเต็มรูปแบบ 4 ขั้นตอน ซึ่งตรวจจับปัญหาแรงตึงและความสมบูรณ์ของลวดได้ก่อนจะเกิดปัญหาในขั้นตอนการย้ำขั้วต่อ ไม่ใช่หลังจากนั้น.
ทุกขั้นตอนทำงานผ่านสายการผลิต PLC เดียวที่ซิงโครไนซ์กัน เพื่อทำ SPC แยกตามล็อตได้ตามต้องการ และจัดทำบันทึกการตรวจสอบย้อนหลังฉบับเต็มตามข้อกำหนด IPC-A-620 Class 3 ข้อความด้านล่างแจกแจงเครื่องจักรทั้ง 6 เครื่อง แล้ววิเคราะห์ความคุ้มค่าทางเศรษฐกิจของสายการผลิตอัตโนมัติ 6 เครื่องเมื่อเทียบกับวิธีการแบบเดิม.
เครื่องประกอบทวิสต์พินอัตโนมัติของ ZEUEE รวมขั้นตอนการผลิตแบบโมดูลาร์ 6 ขั้นตอนไว้ในเซลล์เครื่องจักรระบบอัตโนมัติเครื่องเดียว ทุกส่วนประกอบ ตั้งแต่หัวควบคุมแรงตึงลวดไปจนถึงชุดขึ้นรูปเอวทรงกลอง ออกแบบมาสำหรับการประกอบอัตโนมัติและการตรวจสอบย้อนกลับตาม IPC-A-620 เครื่องจักรอัตโนมัตินี้รวมอุปกรณ์ที่ปกติต้องจัดหาจากผู้ผลิตเครื่องจักรหลายราย ทั้งเครื่องใส่ชิ้นส่วน เครื่องมือจัดการขั้วต่อไฟฟ้า และอุปกรณ์ตรวจสอบเชิงกลไว้ด้วยกัน ผู้ผลิต OEM ที่ติดตั้งเซลล์เครื่องจักรแบบบูรณาการนี้จะเพิ่มประสิทธิภาพการผลิต ลดภาระการฝึกอบรม และใช้พื้นที่โรงงานขนาดกะทัดรัดได้อย่างคุ้มค่า.
เครื่องตีเกลียวทวิสต์พิน ZEUEE — ซีรีส์ JY01-01
การตีเกลียวเป็นตัวกำหนดว่าสเปกทวิสต์พินจะผ่านหรือไม่ เครื่องตีเกลียวที่ควบคุมแรงตึงของลวดแต่ละเส้นให้คลาดเคลื่อนไม่เกินระดับมิลลิกรัมไม่ได้ จะไม่สามารถสร้างมัดลวดไฮเพอร์โบลอยด์ขนาด 0.2 mm ที่รองรับการทำงาน 10,000 รอบโดยไม่มีค่าความต้านทานเปลี่ยนแปลงได้ อ่านรายละเอียดทางเทคนิค…
JY01-01 นี้ออกแบบให้มีช่องตรวจสอบแบบเรียลไทม์ 4 ช่องทำงานขนานกัน ได้แก่ การตรวจสอบด้วยภาพ C.C.D. การวัดเส้นผ่านศูนย์กลางลวดด้วยเลเซอร์ การวัดแรงตึงของลวดแต่ละเส้นด้วยแม่เหล็กถาวร และเซนเซอร์ตรวจจับวัสดุด้วยใยแก้วนำแสง เพื่อหยุดลวดที่มีข้อบกพร่องตั้งแต่ต้นทาง ไม่ให้กลายเป็นพินที่จัดส่งไปแล้ว.
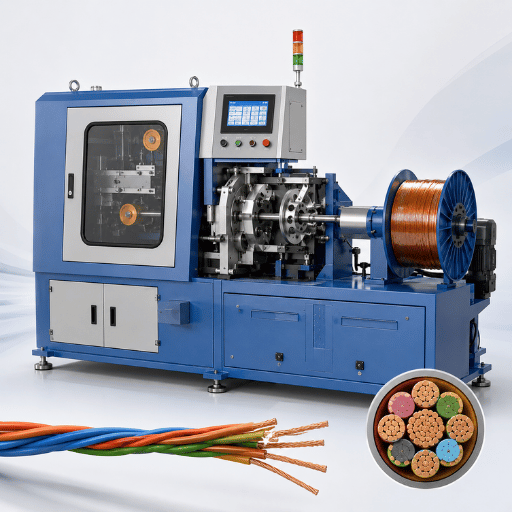
ข้อกำหนดเครื่องตีเกลียว JY01-01
| ขนาด | 2100 × 900 × 1800 mm |
| ช่วงเส้นผ่านศูนย์กลางลวด | 0.2 – 0.8 mm |
| จำนวนเส้นลวด | 3 – 9 เส้น |
| กำลังการผลิต | 100 – 200 mm/min |
| กำลังไฟฟ้ารวม | ≤ 4600 W (โมดูลบริการ: 3000 W) |
| แรงดันไฟฟ้า | 480 V / 277 V / 208 V — 60 Hz |
| แรงดันลม | 0.5 – 0.8 MPa |
| ระบบขับเคลื่อน | ซิงโครไนซ์เซอร์โว (แบรนด์ Delta) |
| ระยะพิทช์ของการตีเกลียว | ปรับด้วย CNC ตามชุดค่าพารามิเตอร์การผลิต |
| วัสดุที่รองรับ | ทองแดงเบริลเลียม ฟอสเฟอร์บรอนซ์ ทองเหลือง และลวดชุบทอง |
คุณสมบัติทางวิศวกรรม 5 ประการเบื้องหลังเอกสารข้อกำหนด
การควบคุมการตีเกลียวด้วย CNC ช่วยให้การตีเกลียวสม่ำเสมอในทุกจำนวนเส้นและทุกความเร็ว พร้อมกำหนดความยาวต่อรอบได้อย่างถูกต้อง ไลบรารีชุดค่าพารามิเตอร์รองรับสเปกหลายแบบโดยไม่ต้องเปลี่ยนเครื่องจักรหรือเปลี่ยนรุ่นการผลิต.
ตรวจสอบลวดที่กำลังหมุนด้วย C.C.D. โดยใช้กล้องระดับไมโครสโคปตรวจตัวอย่างมัดลวดที่ตีเกลียวในแต่ละรอบ เพื่อตรวจจับข้อผิดพลาดในการพันก่อนจะส่งต่อไปยังกระบวนการถัดไป.
หัวควบคุมแรงตึงคงที่ ใช้แม่เหล็กถาวรควบคุมแรงตึงของลวดแต่ละเส้น พร้อมแสดงผลแบบเรียลไทม์ หากค่าเบี่ยงเบน ระบบจะหยุดชั่วคราวโดยอัตโนมัติ แทนที่จะรอคัดทิ้งในขั้นตอนถัดไป.
ระบบตรวจวัดเส้นผ่านศูนย์กลางลวดแบบไดนามิกที่ควบคุมด้วยเลเซอร์ วัดค่าอย่างต่อเนื่องเทียบกับช่วงค่าความเผื่อ หากพบส่วนที่ไม่เป็นไปตามข้อกำหนด ระบบจะแยกวัสดุที่อยู่ถัดไปออก.
ความสามารถในการทำซ้ำของตำแหน่งที่ .01mm สำหรับกลไกป้อนและม้วนเก็บ ช่วยให้เครื่องจักรทั้งสองเครื่องส่งชิ้นงานออกมาได้อย่างถูกต้องเพื่อให้ระบบถัดไปตรวจสอบด้วย CCD
การตัด การเชื่อม การจัดแนว และการขยายรูปทรง — กระบวนการผลิตครบชุด
ทวิสต์พินสำเร็จรูปผลิตผ่านสถานีงาน 6 สถานี ภาพด้านหน้าด้านล่างแสดงเซลล์เครื่องจักร 4 เครื่อง ซึ่งประกอบด้วยสถานีงาน 4 สถานี ตามด้วยโครงสร้างชั้นต่าง ๆ ที่รองรับการทำงาน.
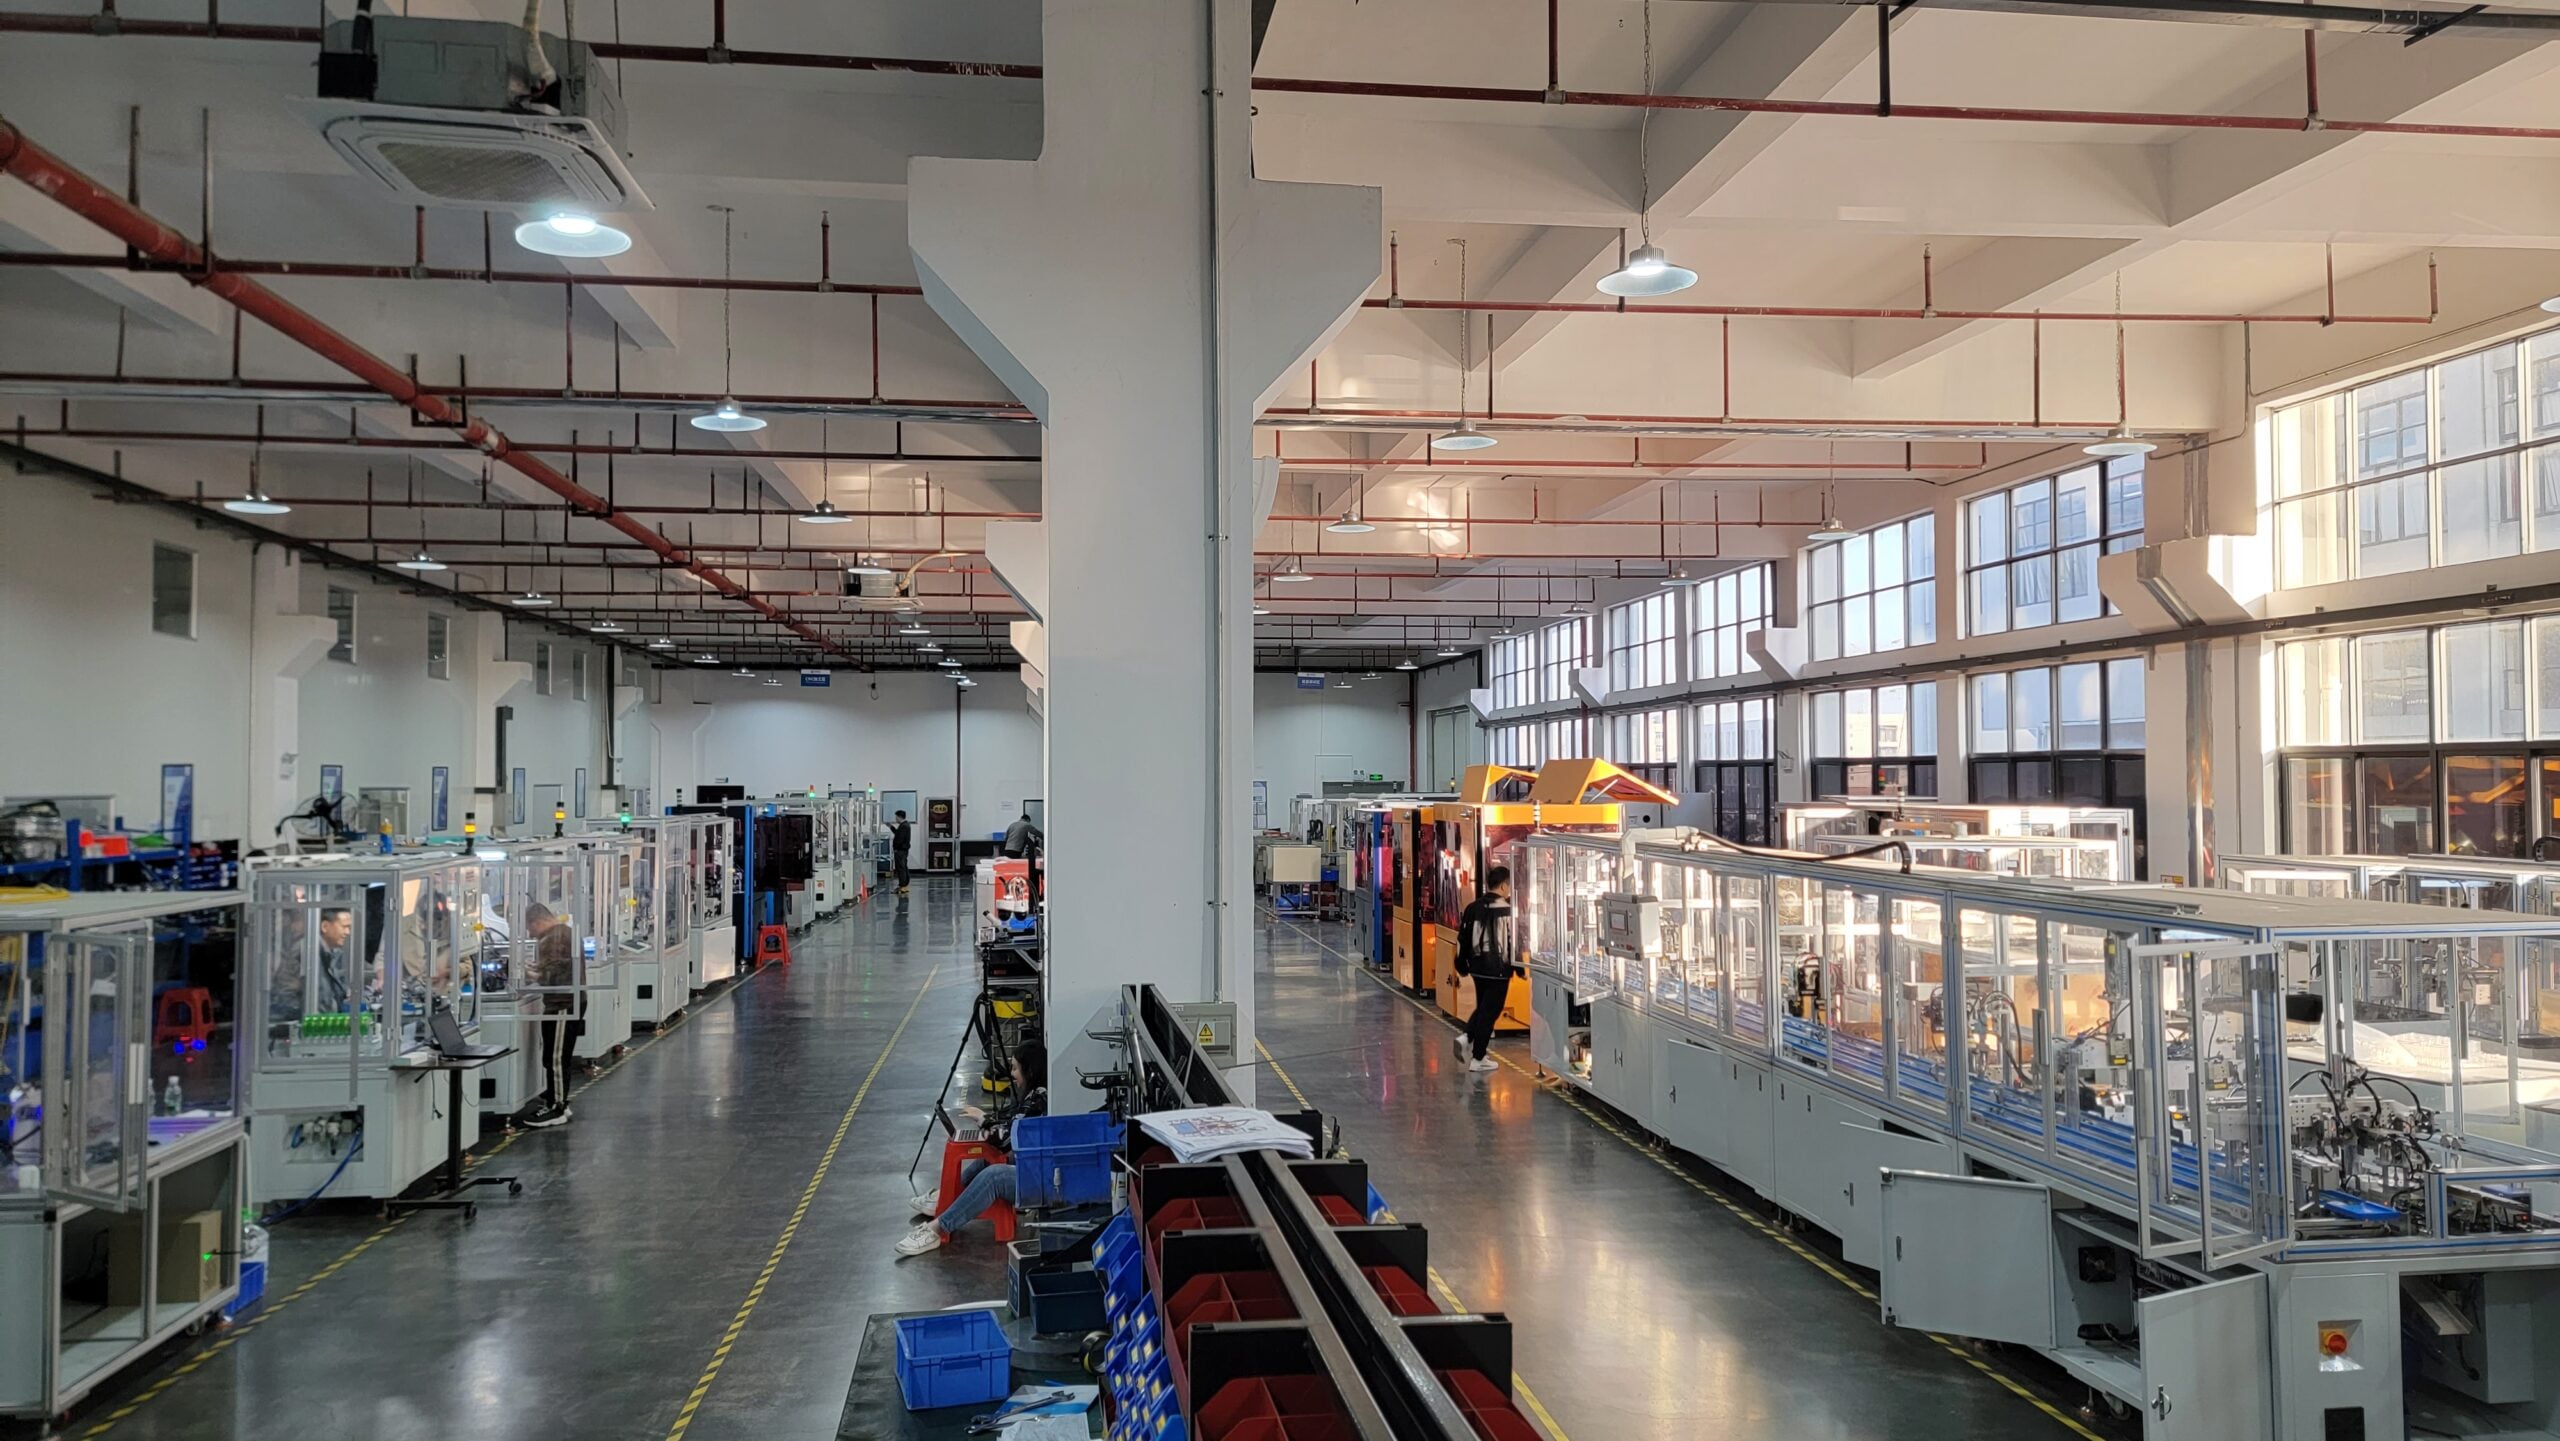
สายการผลิตทวิสต์พินแบบบูรณาการ 6 สถานีที่โรงงาน Jiangxi Taihe.
1. การตีเกลียว
→
2. การจัดแนว
→
3. การตัดและการเชื่อม
→
4. การขยายรูปทรง
→
5. การย้ำขั้วต่อ
→
6. การย้ำสายไฟ
เครื่องจักรในขั้นตอนถัดไป เรียงตามลำดับในสายการผลิต
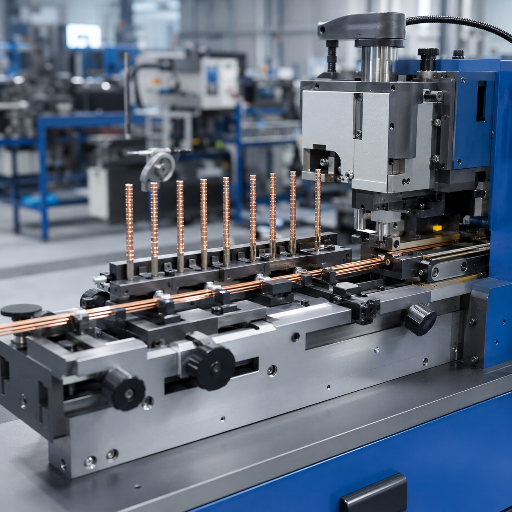
เครื่องจัดแนวทวิสต์พิน
วางเมาส์เพื่อดูข้อกำหนด ↗
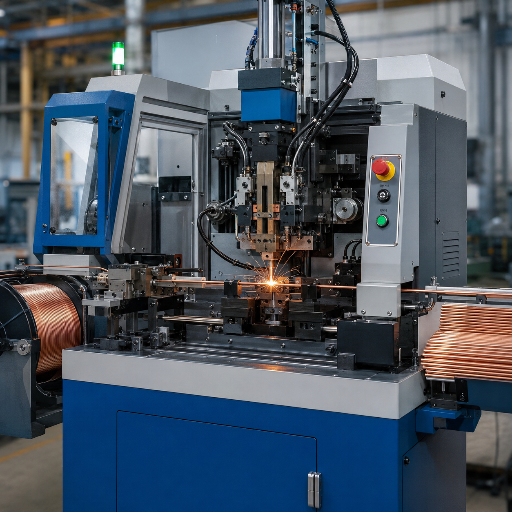
เครื่องตัดและเชื่อมทวิสต์พิน
วางเมาส์เพื่อดูข้อกำหนด ↗
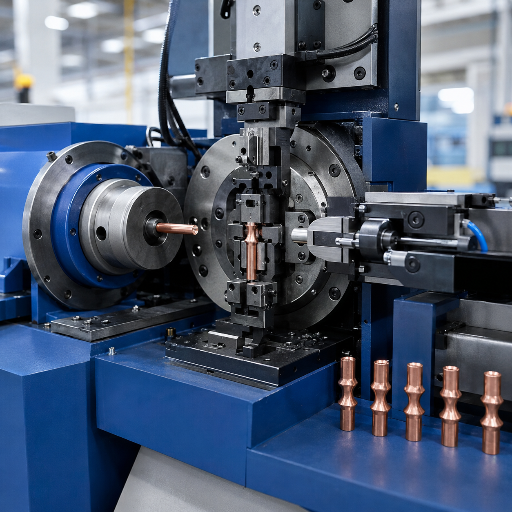
เครื่องขยายรูปทรงทวิสต์พิน (เอวทรงกลอง)
วางเมาส์เพื่อดูข้อกำหนด ↗
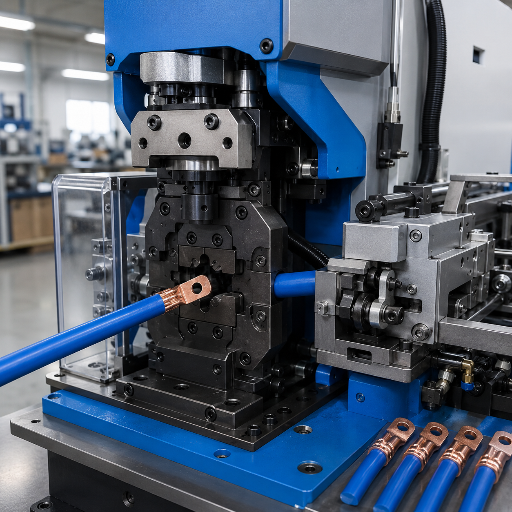
การย้ำขั้วต่อและการย้ำสายไฟ
วางเมาส์เพื่อดูข้อกำหนด ↗
ระบบตรวจสอบคุณภาพ 4 ชั้น
สายการผลิตมีเทคนิคการตรวจสอบระหว่างการผลิต 4 รูปแบบ ซึ่งทำงานขนานกัน ไม่ได้ทำงานเรียงต่อกันเป็นลำดับ เมื่อเกิดข้อบกพร่องที่ชั้น 3 (แรงตึง) สายการผลิตจะหยุดก่อนที่ชิ้นงานจะไปถึงชั้น 1 (CCD) ซึ่งเป็นจุดที่ตรวจพบปัญหานั้น ดังนั้นของเสียเมื่อสิ้นสุดกะการผลิตจึงถูกคัดออกตั้งแต่ขั้นตอนลวด ไม่ใช่พินสำเร็จรูป.
L1
ระบบวิชัน CCD — ความละเอียดระดับไมโครสโคป
ตรวจรูปแบบการตีเกลียว ความสมบูรณ์ของจุดเชื่อม รูปทรงมิติ และพื้นผิว ความเร็วในการสแกนปรับให้สอดคล้องกับสถานีงานที่ช้าที่สุดของระบบ เพื่อให้ตรวจสอบพินทุกชิ้นด้วยสายตา.
L2
ระบบตรวจวัดเส้นผ่านศูนย์กลางลวดด้วยเลเซอร์
วัดเส้นผ่านศูนย์กลางที่ลวดแต่ละเส้นแบบเรียลไทม์ และแยกวัสดุที่ไม่เป็นไปตามข้อกำหนดก่อนป้อนเข้าสู่หัวตีเกลียว.
L3
ระบบตรวจวัดแรงตึงของลวดแต่ละเส้นระหว่างการผลิต
ควบคุมแรงตึงด้วยแม่เหล็กถาวร พร้อมแสดงค่าแรงตึงของลวดแต่ละเส้นระหว่างการผลิต หากค่าไม่เป็นไปตามข้อกำหนด ระบบจะหยุดอัตโนมัติและแสดงการแจ้งเตือน.
L4
ระบบตรวจจับวัสดุด้วยใยแก้วนำแสง
ตรวจจับการสูญหายหรือขาดของวัสดุป้อนเข้า และสั่งหยุดพร้อมแจ้งเตือนทันที เพื่อป้องกันการปนเปื้อนจากต้นทางไปยังกระบวนการถัดไป.
“สายการผลิตนี้ออกแบบมาเพื่อจัดการข้อบกพร่องที่เกิดกับลวดแต่ละเส้น หากรอจนพบจุดเชื่อมที่เสียในสถานี CCD ก็เท่ากับจ่ายค่าวัสดุและเวลาเครื่องจักรไปกับชิ้นงานที่ไม่ควรนำไปเชื่อม การตรวจสอบ 4 ชั้นทำให้ย้อนกลับไปคัดทิ้งได้ตั้งแต่ลวด ซึ่งแทบไม่มีต้นทุน”
ZEUEE เทียบกับการผลิตด้วยมือ กึ่งอัตโนมัติ และการตีเกลียวสายเคเบิล — ตารางเปรียบเทียบเพื่อการตัดสินใจ
เปรียบเทียบทางเลือกจริง:
ZEUEE ไม่ได้ใช้แทนเครื่องตีเกลียวสายไฟกำลังระดับ Bartell ที่ผลิตสายทองแดง 19 เส้นได้ และแม้เทียบกับการประกอบทวิสต์พินด้วยมือ ZEUEE ก็ไม่ใช่ตัวเลือกที่คุ้มค่าที่สุดหรือราคาถูกที่สุดสำหรับการประกอบด้วยมือ จุดที่ ZEUEE เหมาะสมคือการผลิตทวิสต์พินที่ประกอบด้วยมือเดิม โดยใช้ลวดทองแดงเส้นผ่านศูนย์กลาง 0.2mm – 0.8mm จำนวน 3-9 เส้น ตามความต้องการของอุตสาหกรรมการบินและอวกาศ ระบบ RF และอุตสาหกรรมโพรบทดสอบที่ต้องรองรับรอบการทำงานจำนวนมาก ตารางด้านล่างแสดงแนวทางที่เหมาะกับข้อกำหนดเฉพาะของคุณ| ขนาด | ใช้แรงงานคน | กึ่งอัตโนมัติ | การตีเกลียวสายเคเบิล (ระดับ Bartell) | สายการผลิตทวิสต์พิน ZEUEE |
|---|---|---|---|---|
| ช่วงเส้นผ่านศูนย์กลางลวด | > 1 mm (เส้นใหญ่) | > 0.5 mm | > 0.8 mm (สำหรับงานกำลังสูง) | 0.2 – 0.8 mm (ความแม่นยำสูง) |
| จำนวนเส้นลวด | 2 – 3 | 3 – 5 | 5 – 19+ (สายเคเบิล) | 3 – 9 (ปรับได้อย่างแม่นยำ) |
| ความสม่ำเสมอของแรงตึง | ขึ้นอยู่กับผู้ปฏิบัติงาน | มีเซนเซอร์บางจุด | เน้นความเร็ว | แม่เหล็กสำหรับลวดแต่ละเส้น พร้อมแสดงผลแบบเรียลไทม์ |
| การตรวจสอบระหว่างการผลิต | ไม่มี | ตรวจสอบมิติบางส่วน | เน้นความเร็วเป็นหลักเท่านั้น | CCD + เลเซอร์ + แรงตึง + ใยแก้วนำแสง (4 ชั้น) |
| รอบการทำงานแบบบูรณาการ (ชิ้น/นาที) | 2 – 5 | 5 – 8 | ไม่มีข้อมูล (ทำงานต่อเนื่อง) | 10 – 15 (ทั้งสายการผลิต) |
| ผลิตภัณฑ์เป้าหมาย | พินขนาดใหญ่ | ชิ้นส่วนไฟฟ้าระดับกลาง | สายไฟกำลัง | พินสำหรับการบินและอวกาศ ระบบ RF และโพรบทดสอบ |
| จำนวนผู้ปฏิบัติงานโดยตรงที่ต้องใช้ | 30+ | 15 – 20 | 5 – 10 | 3 – 5 |
| อัตราผลผลิตโดยทั่วไป | 70 – 85% | 85 – 92% | 95%+ (ชิ้นงานขนาดใหญ่) | > 99% |
| ความพร้อมสำหรับการตรวจประเมินตาม IPC-A-620 Class 3 | มีเฉพาะบันทึกที่จัดทำด้วยมือ | บันทึกมีจำกัด | มีเฉพาะบันทึกกระบวนการ | ตรวจสอบย้อนกลับรายล็อตของพินแต่ละชิ้น |
สำหรับผู้ผลิตคอนเน็กเตอร์ RF แบบโคแอกเชียล คอนเน็กเตอร์สำหรับการบินและอวกาศ การทดสอบเซมิคอนดักเตอร์ หรือการแพทย์ที่ต้องใช้หน้าสัมผัสทวิสต์พิน เครื่องตีเกลียวสายเคเบิลเป็นเครื่องจักรคนละประเภทกับงานนี้ และการประกอบด้วยมือก็ไม่คุ้มค่าในเชิงเศรษฐศาสตร์ ทั้งสองแนวทางมีอัตราผลผลิต 70-85 เปอร์เซ็นต์เป็นข้อจำกัด แต่ผู้ผลิตต้องเลือกระหว่าง ZEUEE กับสายการผลิตทวิสต์พินที่ประกอบด้วยมือซึ่งมีราคาเริ่มต้นต่ำกว่า โดยวิธีหลังต้องใช้ผู้ปฏิบัติงานอย่างน้อย 30 คนและมีอัตราผลผลิต 70-85%.
ผลลัพธ์จากลูกค้า — การใช้งานในการผลิตสำหรับการบินและอวกาศ ระบบ RF และโพรบทดสอบ
หน้าสัมผัสทวิสต์พินที่ผลิตโดยลูกค้าของ ZEUEE สำหรับงาน 5 ประเภท.
ทวิสต์พินถูกนำไปใช้ในผลิตภัณฑ์ปลายทาง 5 ประเภทที่ผลิตในโรงงานของลูกค้า การ์ดการใช้งานแต่ละรายการด้านล่างแสดงตัวอย่างข้อกำหนดและวัสดุที่ใช้ โดยอ้างอิงจากผลิตภัณฑ์ที่ผลิตในโรงงาน Jiangxi Taihe ระหว่างปี 2024-2025.
การบินและอวกาศ
หน้าสัมผัสไฮเพอร์โบลอยด์สำหรับคอนเน็กเตอร์ทางทหารและการบินและอวกาศ
ทวิสต์พินสำหรับคอนเน็กเตอร์ Micro-D ตามมาตรฐาน MIL-DTL-83513 และคอนเน็กเตอร์ทรงกลม Series III ตามมาตรฐาน MIL-DTL-38999 โดย NASA INST-EEE-002 กำหนดให้ใช้รูปแบบหน้าสัมผัสนี้กับระบบสำคัญต่อภารกิจ.
วัสดุ ทองแดงเบริลเลียม C17200 (ASTM B196) ชุบทอง ลวด 0.3-0.5 mm จำนวน 5-7 เส้น
ลูกค้าปลายทาง AVIC และ China Shipbuilding.
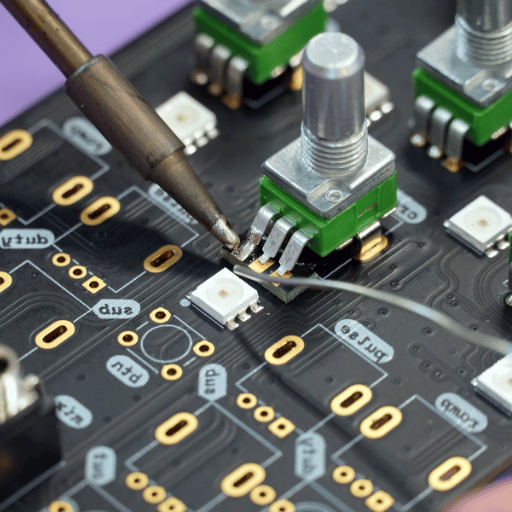
RF / โคแอกเชียล
พินกลางคอนเน็กเตอร์ RF แบบโคแอกเชียล
ความสมบูรณ์ของสัญญาณความถี่สูงจากทวิสต์พินลวดเส้นเล็กสำหรับสถานีฐาน 5G และอุปกรณ์ภาคพื้นดินสำหรับดาวเทียม มัดลวดหลายเส้นช่วยให้ค่าความต้านทานหน้าสัมผัสสม่ำเสมอตลอดรอบการเสียบมากกว่า 10K + รอบ.
วัสดุ ฟอสเฟอร์บรอนซ์และทองแดงเบริลเลียมชุบทอง ลวด 0.2 ถึง 0.4 MM จำนวน 3 หรือ 5 เส้นหรือมากกว่า (ตัวอย่าง)
ลูกค้าปลายทาง TE Connectivity หรือ Sumitomo Japan.
การทดสอบและเซมิคอนดักเตอร์
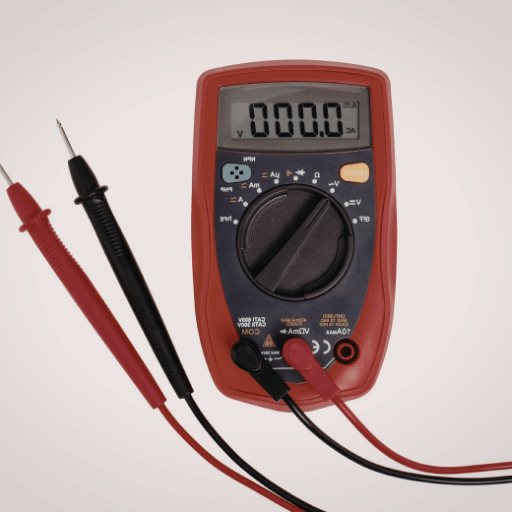
พินโพรบทดสอบและพิน Pogo
ทวิสต์พินเกรดสปริงสำหรับการทดสอบ PCB ICT การตรวจสอบเวเฟอร์เซมิคอนดักเตอร์ และซ็อกเก็ตทดสอบ ECU ยานยนต์ อายุการใช้งานเป็นปัจจัยสำคัญ พินปั๊มขึ้นรูปที่รองรับ 2000 รอบทำให้ต้องสร้างฟิกซ์เจอร์ทดสอบใหม่ถึง 5 ครั้ง.
วัสดุ ลวดทองแดงเบริลเลียมเกรดสปริงขนาดเล็กพิเศษ 0.2-0.3mm ควบคุมระยะพิทช์การตีเกลียวอย่างแม่นยำให้อยู่ในค่าความเผื่อของเครื่องมือ 0.0005”.
การแพทย์
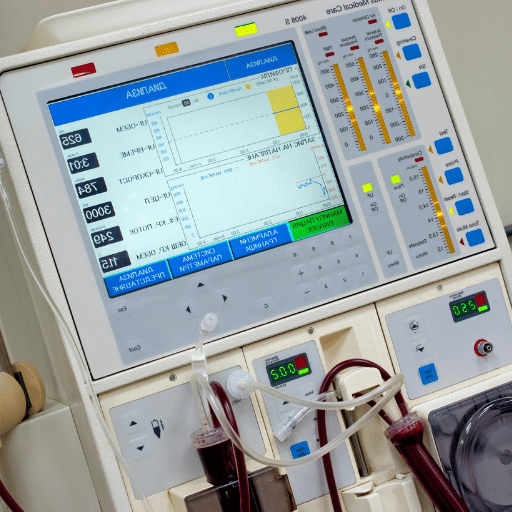
พินคอนเน็กเตอร์สำหรับอุปกรณ์การแพทย์
การผลิตทวิสต์พินที่สอดคล้องกับ ISO 13485 พร้อมการตรวจสอบย้อนกลับครบถ้วนทุกรุ่นผลิต ซึ่งจำเป็นสำหรับแพลตฟอร์มคอนเน็กเตอร์ของหุ่นยนต์ผ่าตัด ระบบถ่ายภาพ และการติดตามผู้ป่วย.
วัสดุ สเตนเลส 304/316 ชุบทอง พร้อมการตรวจสอบย้อนกลับรายล็อตของพินทุกชิ้นเพื่อรองรับการตรวจประเมินทางการแพทย์
ลูกค้าปลายทาง ผู้ผลิตอุปกรณ์การแพทย์ OEM Hunter.
5G / ยานยนต์ไฟฟ้า
พินกระแสสูงสำหรับ 5G RF และยานยนต์ไฟฟ้า
ทวิสต์พินทองแดงเบริลเลียมสำหรับคอนเน็กเตอร์ชาร์จยานยนต์ไฟฟ้ากระแสสูงและชุดประกอบคลื่นมิลลิเมตร 5G มีค่าความต้านทานหน้าสัมผัสต่ำแม้ใช้งานผ่านรอบการเสียบจำนวนมาก.
วัสดุ โลหะผสมทองแดงเบริลเลียม รูปทรงเรขาคณิตรองรับกระแสสูง
ลูกค้าปลายทาง TCL, SONY และซัพพลายเออร์ยานยนต์ Tier 1.
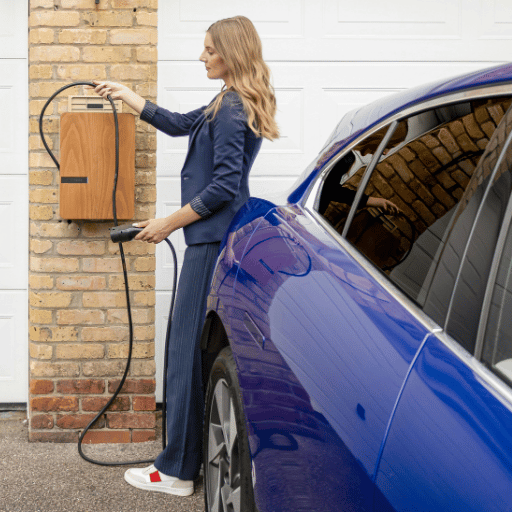
การผลิตโซลูชันคอนเน็กเตอร์แบบบูรณาการ
งานเหล่านี้ครอบคลุมการผลิตคอนเน็กเตอร์อิเล็กทรอนิกส์และคอนเน็กเตอร์ไฟฟ้าหลากหลายประเภท ตั้งแต่คอนเน็กเตอร์ RF และชุดประกอบการเชื่อมต่อ PCB ไปจนถึงคอนเน็กเตอร์ทรงกลมตามข้อกำหนดทางทหาร และระบบเชื่อมต่อยานยนต์ไฟฟ้ากระแสสูง ไม่ว่าลูกค้าปลายทางของคุณจะกำหนดรูปทรงเรขาคณิตเฉพาะสำหรับอุปกรณ์โครงข่ายหลักโทรคมนาคมหรือชุดประกอบย่อยของมัดสายไฟสำหรับการบินและอวกาศ สายการผลิตทวิสต์พินของ ZEUEE ก็สามารถกำหนดค่าให้ผลิตพินหน้าสัมผัสที่สม่ำเสมอสำหรับโซลูชันคอนเน็กเตอร์ในอุตสาหกรรมเหล่านี้ได้.
สายการผลิตที่ติดตั้งให้แก่
AVIC
China Shipbuilding
GAC Group
Corning สหรัฐอเมริกา
Hunter
TE Connectivity
Sumitomo (ญี่ปุ่น)
LEGO (เดนมาร์ก)
TCL
SONY
Foxconn
เศรษฐศาสตร์การผลิต — ใช้แรงงานคนเทียบกับสายการผลิต ZEUEE
ดูวิธีคำนวณเกณฑ์เปรียบเทียบ ROI
สถานการณ์การคืนทุน 3 รูปแบบอ้างอิงจากเกณฑ์เปรียบเทียบ ROI ระบบอัตโนมัติที่เผยแพร่จากโครงการบูรณาการระบบอุตสาหกรรมที่เทียบเคียงกันกว่า 2500 โครงการ โดยทั่วไปการติดตั้งใช้งานจริงจะอยู่ระหว่างระดับ “อนุรักษนิยม” และ “ตามคาด” เมื่อประเมินต้นทุนการบูรณาการระบบและเครื่องมือการผลิตตามความเป็นจริง (40-60% ของใบเสนอราคาอุปกรณ์).
ระยะเวลาคืนทุนที่แน่นอนขึ้นอยู่กับสัดส่วนเส้นผ่านศูนย์กลางลวด การใช้งานแบบ 2 กะเทียบกับ 1 กะ และขอบเขตการบูรณาการระบบ ขอรับการวิเคราะห์เฉพาะสำหรับรายการชิ้นส่วนของคุณได้อนุรักษนิยม
ประหยัดเฉพาะค่าแรง18 – 24 เดือน
ลดจำนวนผู้ปฏิบัติงานโดยตรงจาก 30+ คนเหลือ 3-5 คน โดยใช้อัตราคูณต้นทุนแรงงานรวม 1.3-1.6.
ตามคาด
ประหยัดค่าแรงและเพิ่มอัตราการผลิต12 – 18 เดือน
เพิ่มกำลังการผลิต 30-40% จากรอบการทำงานแบบบูรณาการที่ 10-15 ชิ้น/นาที เทียบกับ 2-5 ชิ้น/นาทีเมื่อประกอบด้วยมือ.
ในกรณีดีที่สุด
เพิ่มคุณภาพและเวลาทำงาน8 – 12 เดือน
ลดการสูญเสียชิ้นงาน (โดยทั่วไปใช้แรงงานคนสูญเสีย 2.3% เทียบกับระบบอัตโนมัติ 0.15%) และลดงานแก้ไขการประกอบเข้ากับตัวเรือนคอนเน็กเตอร์.
การรับรอง สิทธิบัตร และประสบการณ์ทางวิศวกรรม 20 ปี
การเลือกพันธมิตรผู้ผลิตเครื่องจักรความแม่นยำสูงแบบ OEM พิจารณาจากปัจจัยหลักไม่กี่ข้อ ได้แก่ การรับรองที่ผ่านการตรวจประเมิน ความหนาแน่นของสิทธิบัตรที่แสดงถึงการลงทุนด้านการวิจัยและพัฒนาจริง และฐานการผลิตที่ลูกค้าสามารถเข้าเยี่ยมชมได้ ZEUEE ออกแบบอุปกรณ์การผลิตทวิสต์พินมาตั้งแต่ปี 2005 จนทีมวิศวกรชุดแรกยังคงพัฒนางานในปัจจุบันต่อยอดจากการแก้ปัญหาความขัดข้องที่พบตลอดสองทศวรรษที่ผ่านมา.


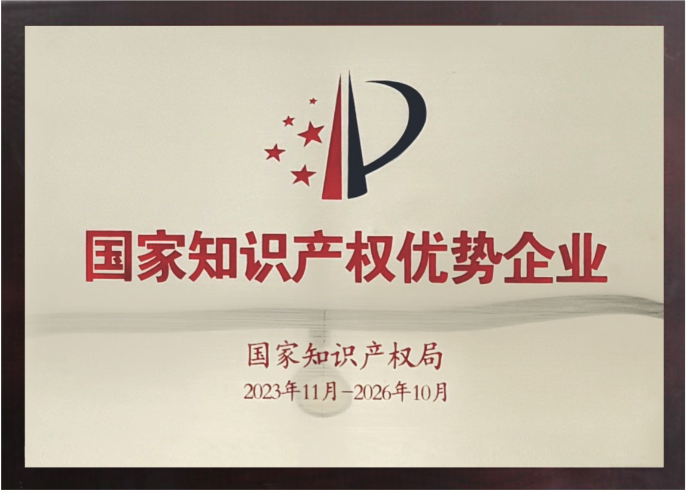
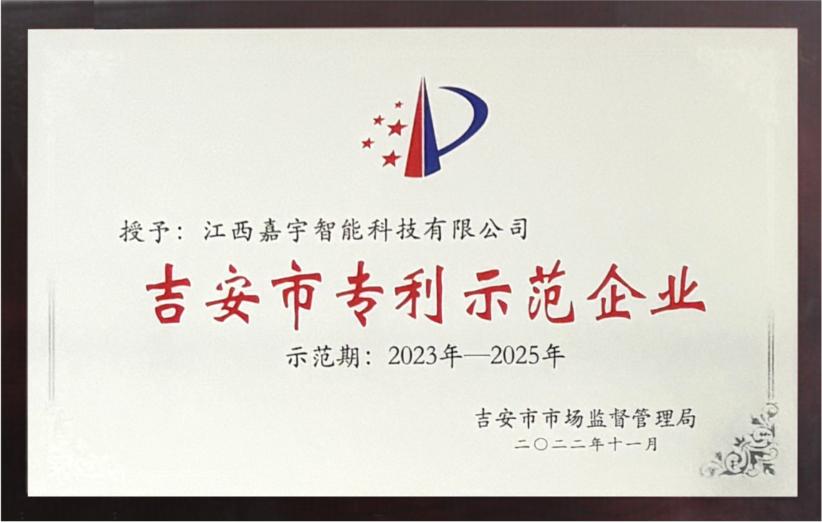
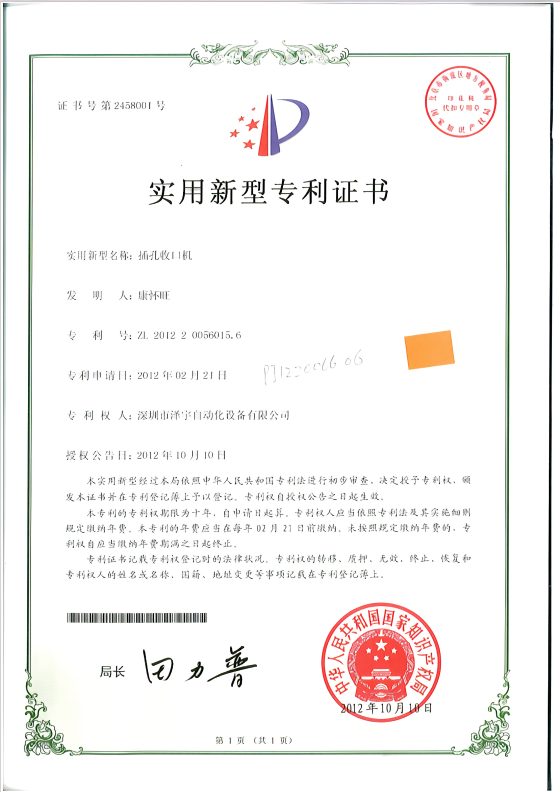
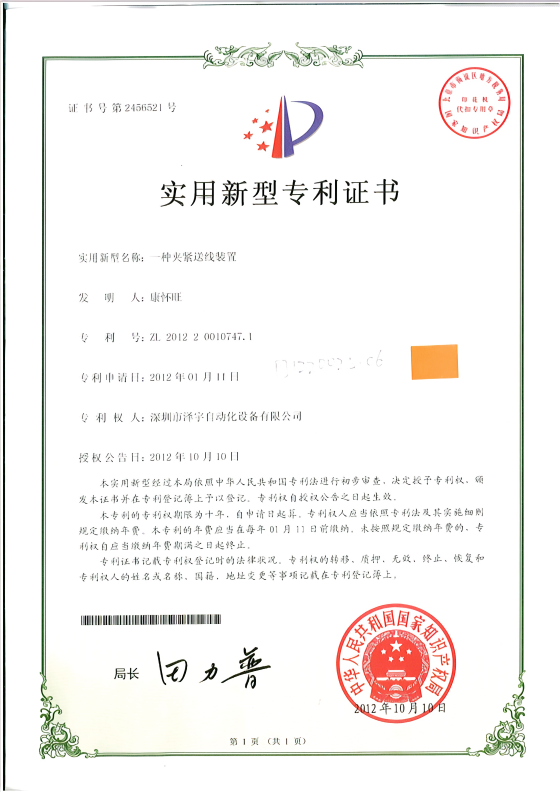
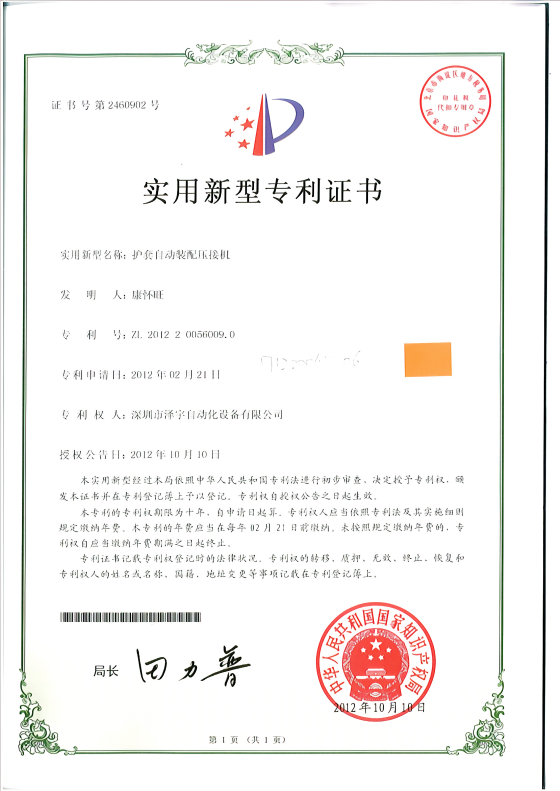
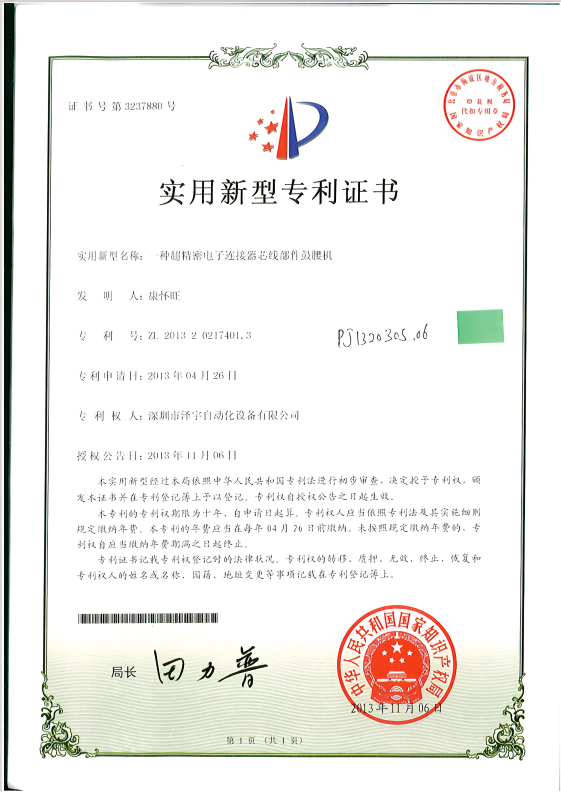
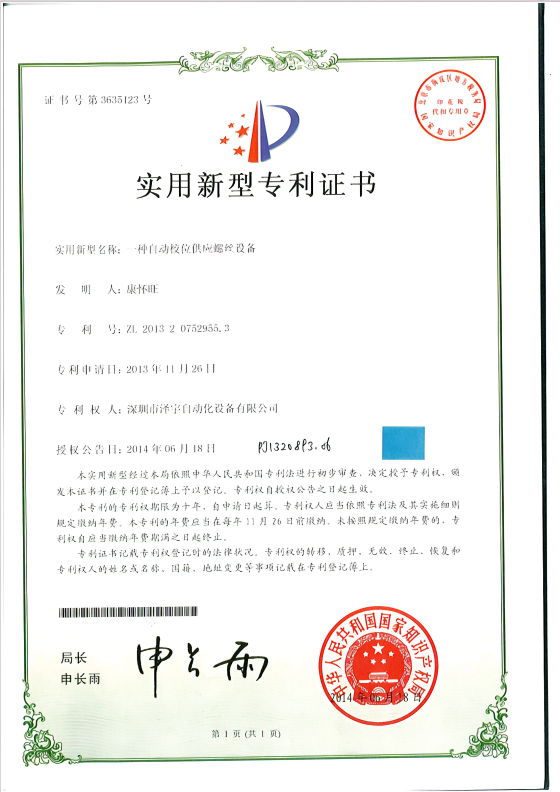
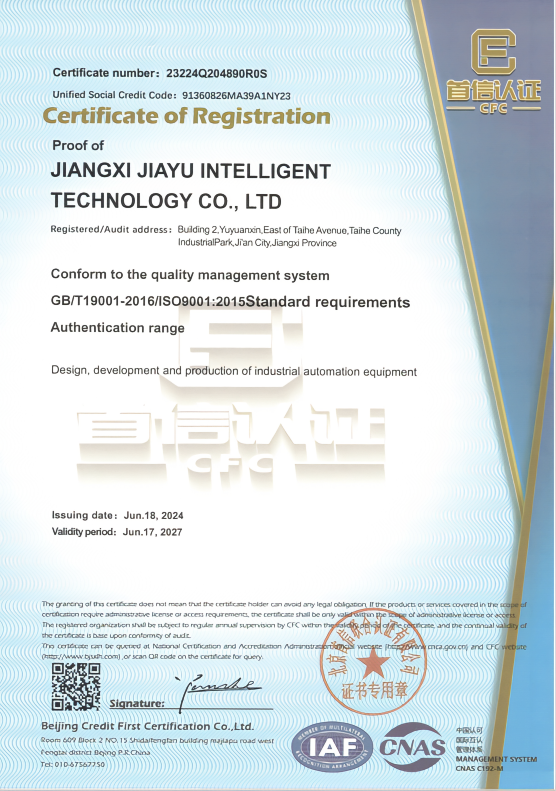
ISO
ISO 9001:2015
การรับรองระบบบริหารคุณภาพ ซึ่งผ่านการตรวจประเมินทุกปี.
HT
องค์กรเทคโนโลยีขั้นสูงระดับชาติ
สถานะที่รัฐบาลจีนกำหนดให้แก่องค์กรที่สร้างนวัตกรรมทางเทคโนโลยี.
SI
องค์กรเฉพาะทางและโดดเด่น
การยกย่องระดับชาติ “Little Giant” สำหรับองค์กรชั้นนำในอุตสาหกรรมเฉพาะทาง.
PD
องค์กรต้นแบบด้านสิทธิบัตร
การยกย่องสำหรับการพัฒนาและคุ้มครองทรัพย์สินทางปัญญาอย่างต่อเนื่อง.
ศักยภาพด้านสิทธิบัตรและวิศวกรรม
ผลงานวิจัยและพัฒนา
- ได้รับสิทธิบัตรการประดิษฐ์กว่า 32 รายการ
- ได้รับสิทธิบัตรแบบจำลองอรรถประโยชน์กว่า 68 รายการ
- มีสิทธิบัตรด้านการวิจัยและพัฒนาในผลงานรวมกว่า 150 รายการ
- ออกแบบ สร้างต้นแบบ และตรวจสอบความถูกต้องภายในองค์กร
ฐานการผลิต
- ก่อตั้งปี 2005 — ประวัติการดำเนินงาน 20 ปี
- สำนักงานใหญ่: เขตเศรษฐกิจพิเศษ Shenzhen Phoenix
- ฐานการผลิต: Jiangxi Taihe, 20,000 m²
- พนักงานกว่า 120 คนในฝ่ายวิจัยและพัฒนา การผลิต และควบคุมคุณภาพ
การเป็นสมาชิกสมาคมอุตสาหกรรม
- หน่วยงานรองประธานสมาคมหุ่นยนต์ Guangdong
- กรรมการสภาสมาคมอุตสาหกรรมเทคโนโลยีขั้นสูง Shenzhen
- กรรมการสภาสมาคมซอฟต์แวร์ Shenzhen
- สมาชิกพันธมิตรอุตสาหกรรมการผลิตอัจฉริยะ China
คู่มือจัดซื้อ — ปัจจัยด้านราคา ระยะเวลาส่งมอบ การปรับแต่ง และการสนับสนุน
การจัดซื้อสายการผลิตแบบบูรณาการไม่ใช่เพียงการเลือกรายการสินค้าในบัญชีราคา ปัจจัยที่มีผลต่อใบเสนอราคา ได้แก่ ช่วงเส้นผ่านศูนย์กลางลวด รูปแบบการตรวจสอบ เทคโนโลยีการปอกฉนวน และระดับการบูรณาการระบบ MES ในขั้นตอนถัดไป การ์ดด้านล่างแจกแจงปัจจัยที่กำหนดต้นทุน กำหนดการ และสิ่งที่จะได้รับเมื่อส่งมอบ.
ปัจจัยด้านราคา (สิ่งที่มีผลต่อใบเสนอราคา)
- ช่วงเส้นผ่านศูนย์กลางลวด - ลวดเส้นเล็ก 0.2mm ต้องใช้เซอร์โวระดับพรีเมียมและระบบควบคุมแรงตึงที่รองรับ BeCu
- รูปแบบการตรวจสอบด้วย CCD - พื้นฐาน / ขั้นสูง / หลายมุมระดับไมโครสโคป
- กลไกการปอกฉนวน — ให้ความร้อนหรือปอกด้วยเลเซอร์
- ระบบป้อนชิ้นงาน — จานสั่นอะลูมิเนียมหรือสายพาน
- เครื่องมือการผลิตแบบสั่งทำ — รูปทรงเอวทรงกลอง รูปทรงพินพิเศษ
- เป้าหมายความเร็วในการผลิตและการใช้งานในแต่ละกะ
- ระดับการบูรณาการระบบ MES / PLC
ติดต่อ ZEUEE พร้อมรายการชิ้นส่วนเพื่อขอใบเสนอราคาโดยละเอียด ใบเสนอราคาสำหรับเครื่องจักรเดี่ยวและแพ็กเกจสายการผลิตเต็มรูปแบบจะจัดทำแยกกัน.
ระยะเวลาส่งมอบ (ตั้งแต่สั่งซื้อจนถึงจัดส่ง)
- เครื่องจักรมาตรฐานเครื่องเดียว — 60 to 90 วัน
- เครื่องจักรเดี่ยวที่กำหนดค่าเฉพาะ — 90 to 120 วัน
- สายการผลิตครบชุด 6 เครื่อง — 120 to 180 วัน
- ระยะเวลาขนส่งทางเรือ (Shanghai ไป US/EU) - โดยทั่วไปเพิ่มอีก 4-6 สัปดาห์
ต้องวางเงินมัดจำเพื่อจองช่วงเวลาการผลิต โดยตรวจสอบชิ้นงานแรกที่โรงงาน Jiangxi Taihe ก่อนจัดส่ง.
ขอบเขตการปรับแต่ง (การกำหนดค่าที่ยืดหยุ่น)
- ช่วงเส้นผ่านศูนย์กลางลวด จำนวนเส้นลวด และระยะพิทช์การบิด (ตามชุดค่าพารามิเตอร์การผลิต)
- การตรวจสอบด้วย CCD: ขั้นพื้นฐาน / ขั้นสูงหลายมุม / ระดับจุลทรรศน์
- การลอกฉนวน: ใช้ฮีตเตอร์ความร้อนหรือโมดูลเลเซอร์
- การป้อนชิ้นงาน: ใช้จานอะลูมิเนียมแบบสั่นหรือชุดป้อนแบบสายพาน
- หน้าจอ PLC + HMI ที่ปรับแต่งได้ พร้อมแปลภาษาสำหรับผู้ปฏิบัติงาน
- การบูรณาการระบบ MES: OPC-UA, Modbus TCP หรือ REST API
แพ็กเกจบริการและการสนับสนุน
- รับประกันเครื่องจักรทั้งเครื่อง 1 ปี (ไม่รวมชิ้นส่วนสึกหรอ)
- ติดตั้งและเริ่มเดินเครื่อง ณ สถานที่ของลูกค้า โดยทั่วไปใช้เวลา 5-10 วัน
- ฝึกอบรมผู้ปฏิบัติงาน 3-5 วัน ณ โรงงาน Jiangxi Taihe (มีตัวเลือกฝึกอบรม ณ สถานที่ของลูกค้า)
- สายด่วนสนับสนุนทางเทคนิค พร้อมบริการวินิจฉัยปัญหาจากระยะไกล
- เอกสารประกอบ: คู่มือผู้ใช้ คู่มือการบำรุงรักษา รายการอะไหล่
จำนวนสั่งซื้อขั้นต่ำ: 1 เครื่อง (เครื่องเดี่ยว), 1 ชุด (สายการผลิตเต็มรูปแบบ)
โซลูชันเครื่องจักรอุตสาหกรรมสำหรับทวิสต์พินเครื่องทวิสต์พิน: ยกระดับการผลิตความแม่นยำสูง
เครื่องมือทางวิศวกรรมและการผลิตสำหรับทวิสต์พิน
เครื่องคำนวณ ROI การผลิตทวิสต์พิน
ประเมินระยะเวลาคืนทุนเมื่อติดตั้งสายการผลิตทวิสต์พิน 6 เครื่องของ ZEUEE แทนสายการผลิตแบบใช้แรงงานคนหรือกึ่งอัตโนมัติ การคำนวณอ้างอิงเกณฑ์มาตรฐาน ROI ของระบบอัตโนมัติที่เผยแพร่โดย AMD Machines (โครงการอุตสาหกรรมกว่า 2,500 โครงการ) ร่วมกับรูปแบบการดำเนินงานของคุณ
ตัวเลือกวัสดุและการชุบผิวทวิสต์พิน
เลือกการใช้งานปลายทางและสภาพแวดล้อมการทำงาน เพื่อรับคำแนะนำเกี่ยวกับโลหะผสมทองแดง การชุบผิว และช่วงเส้นผ่านศูนย์กลางลวดที่อ้างอิงมาตรฐานอุตสาหกรรมที่เกี่ยวข้อง (ASTM B196, MIL-DTL, NASA INST-EEE-002) หากต้องการกำหนดข้อกำหนดวัสดุที่มีผลผูกพัน โปรดขอให้ฝ่ายวิศวกรรมตรวจทาน
คำถามที่พบบ่อย
ทวิสต์พินคืออะไร และทำไมจึงมีลักษณะบิดเกลียว?
ทวิสต์พิน หรือที่เรียกว่าพินหน้าสัมผัสไฮเพอร์โบลอยด์ เป็นหน้าสัมผัสสปริงความแม่นยำสูง ผลิตจากการควั่นลวดทองแดงหรือทองแดงผสมเบริลเลียมเส้นเล็ก 3 ถึง 9 เส้นให้เป็นมัดเกลียว รูปทรงการบิดสร้างแรงสปริงในแนวรัศมี ทำให้เกิดจุดสัมผัสสำรองตั้งแต่ 7 จุดขึ้นไป แทนที่จะมีเพียง 2 หรือ 3 จุดเหมือนพินปั๊มขึ้นรูป รูปทรงนี้ทำให้ทวิสต์พินทนต่อแรงกระแทกได้มากกว่า 10 เท่า และมีอายุการใช้งานตามจำนวนรอบการเสียบมากกว่าหน้าสัมผัสแบบปั๊มขึ้นรูปกว่า 5 เท่า
การควั่นลวดของ ZEUEE แตกต่างจากการควั่นลวดแบบกรงหรือแบบท่ออย่างไร?
บริษัทผลิตเครื่องควั่นลวดแบบกรงและแบบท่อสำหรับตัวนำไฟฟ้าขนาดใหญ่ เช่น ทองแดงและอะลูมิเนียม ซึ่งมีเส้นผ่านศูนย์กลาง 0.8 mm ขึ้นไป ความเชี่ยวชาญของ ZEUEE มุ่งเฉพาะการผลิตทวิสต์พินที่แม่นยำ โดยมีเส้นผ่านศูนย์กลางตั้งแต่ 0.2 ถึง 0.8 mm และใช้ลวดได้สูงสุด 9 เส้น พร้อมระบบควบคุมแรงตึงด้วยแม่เหล็กแยกแต่ละเส้น และระบบประกันคุณภาพด้วยภาพระหว่างการผลิตจากอุปกรณ์ CCD มีการจำแนกประเภทและระดับคุณภาพให้เลือกหลายแบบตามการใช้งานและกลุ่มผลิตภัณฑ์ที่ต้องการ
เครื่องจักรรองรับลวดทองแดงผสมเบริลเลียม ฟอสเฟอร์บรอนซ์ หรือทองเหลืองได้หรือไม่?
ได้ เครื่องจักรของ ZEUEE รองรับการควั่นลวดทองแดงผสมเบริลเลียม C17200 ฟอสเฟอร์บรอนซ์ ทองเหลือง และลวดชนิดพิเศษที่ชุบหรือเคลือบด้วยโลหะมีค่า รวมถึงทองคำ สำหรับอุตสาหกรรมการแพทย์ RF และการทหาร สามารถเลือกวัสดุและพารามิเตอร์จากคลังชุดค่าพารามิเตอร์การผลิตในระบบควบคุม PLC และเปลี่ยนการตั้งค่าได้โดยไม่ต้องเปลี่ยนเครื่องมือการผลิตของเครื่องจักร
ข้อกำหนดในการบำรุงรักษามีอะไรบ้าง?
การตรวจสอบชิ้นส่วนสึกหรออย่างง่ายทุกวัน ทุกสัปดาห์ ทุกเดือน และทุกปี ช่วยรักษาอัตราการผลิตให้อยู่ในระดับเหมาะสมและลดโอกาสที่ระบบจะหยุดทำงาน การตรวจสอบดังกล่าวรวมถึงการตรวจสอบชิ้นส่วนสึกหรอด้วยสายตา การหล่อลื่นตลับลูกปืนเชิงกล และการปรับเทียบเซ็นเซอร์วัดแรงตึงใหม่
สามารถปรับแต่งเครื่องประกอบชิ้นงานให้เหมาะกับการใช้งานในอุตสาหกรรมของเราโดยเฉพาะได้หรือไม่?
ได้ สามารถปรับแต่งการกำหนดค่าให้เหมาะกับเส้นผ่านศูนย์กลาง จำนวนเส้นลวด จำนวนรอบบิดต่อหนึ่งนิ้ว การตรวจสอบด้วยกล้อง CCD เทคโนโลยีการลอกฉนวนลวด กลไกการป้อน และซอฟต์แวร์ควบคุม PLC/HMI รวมถึงการบูรณาการระบบกับระบบกำกับดูแลการผลิตผ่านโปรโตคอลการสื่อสารอุตสาหกรรมมาตรฐานหลายรูปแบบ เช่น OPC-UA, Modbus TCP/IP และ RESTful APIs ระยะเวลาส่งมอบสำหรับเครื่องจักรที่กำหนดค่าเฉพาะอยู่ที่ 90 ถึง 120 วันสำหรับเครื่องเดี่ยว
ZEUEE รับประกันความแม่นยำและความสม่ำเสมออย่างไร?
ระบบตรวจสอบคุณภาพ 4 จุดที่เป็นเอกลักษณ์ของ ZEUEE ทำงานแบบเรียลไทม์ แทนการตรวจสอบตามลำดับ เพื่อป้องกันการสิ้นเปลืองวัสดุลวด ขณะที่ลวดแต่ละเส้นผ่านกระบวนการควั่น จะผ่านจุดตรวจสอบหลายจุด ได้แก่ 1) สถานีงานแมชชีนวิชันพร้อมกล้องจุลทรรศน์ CCD 2) เครื่องตรวจสอบคุณภาพด้วยแสงที่สามารถวัดเส้นผ่านศูนย์กลางลวดดิบด้วยเลเซอร์ 3) ระบบแม่เหล็กสำหรับตรวจสอบและปรับแรงตึงของลวดแต่ละเส้น และ 4) เซ็นเซอร์แสงสำหรับระบุองค์ประกอบของวัสดุแบบเรียลไทม์ กลไกขับเคลื่อนที่ควบคุมด้วยเซิร์ฟเวอร์ช่วยให้ตรวจสอบการทำงานแต่ละขั้นตอนได้อย่างแม่นยำภายในค่าความคลาดเคลื่อน .01mm
แพ็กเกจการรับประกันและการสนับสนุนหลังการขายเป็นอย่างไร?
ผลิตภัณฑ์ ZEUEE ของคุณมาพร้อมการรับประกันจากผู้ผลิต 1 ปี ครอบคลุมข้อบกพร่องด้านวัสดุและฝีมือการผลิตของเครื่องจักร ไม่รวมชิ้นส่วนสึกหรอสิ้นเปลือง เครื่องจักร ZEUEE ทุกเครื่องมีบริการดังนี้: ติดตั้งและเริ่มเดินเครื่อง ณ สถานที่ของลูกค้า 5 ถึง 10 วัน; ฝึกอบรมผู้ปฏิบัติงาน 3 ถึง 5 วัน; และบริการวินิจฉัยปัญหาจากระยะไกล รวมถึงการสนับสนุนตลอด 24/7 เพื่อให้มีผู้ติดต่อด้านเทคนิคเพียงรายเดียวตลอดอายุการใช้งานของเครื่องจักร ลูกค้าสามารถเข้าถึงข้อมูลรายการชิ้นส่วนและบริการที่จัดทำไว้อย่างครบถ้วน
มีบริการเยี่ยมชมโรงงานและวิดีโอการทำงานของเครื่องจักรหรือไม่?
มี สำหรับลูกค้าที่กำลังพิจารณาเครื่องจักร ZEUEE อย่างจริงจัง เราจัดให้ได้ทั้งการเยี่ยมชมเสมือนจริงแบบสดจากพื้นที่การผลิตของเราใน Taihe, Jiangxi ประเทศจีน และการนัดหมายเข้าเยี่ยมชม ณ สถานที่ของคุณ เพื่อให้เห็นภาพการทำงานของเครื่องจักรและเตรียมทีมของคุณสำหรับการตรวจทานก่อนรับใบเสนอราคาและราคาอย่างเป็นทางการ เราจัดส่งวิดีโอการเดินเครื่องความยาว 2 นาทีให้ก่อนจัดทำใบเสนอราคาเบื้องต้นเมื่อร้องขอ
ระยะเวลาส่งมอบโดยทั่วไปและจำนวนสั่งซื้อขั้นต่ำเป็นเท่าใด?
ระยะเวลาส่งมอบสำหรับเครื่องจักรมาตรฐานคือ 60-90 วัน สำหรับโซลูชันที่กำหนดค่าเฉพาะคือ 90-120 วัน และสำหรับแพ็กเกจสายการผลิต 6 เครื่องของเราคือ 120-180 วัน นอกจากนี้ยังต้องเผื่อเวลาขนส่งทางเรือ (4-6 สัปดาห์) เพิ่มจากระยะเวลาจัดส่งมาตรฐาน และต้องสั่งซื้อขั้นต่ำ (MOQ) อย่างน้อย 1 เครื่องหรือ 1 สายการผลิต จะสำรองช่วงเวลาการผลิตเมื่อวางมัดจำพร้อมส่งใบสั่งซื้อ
คอนเน็กเตอร์ทวิสต์พินเชื่อถือได้ในสภาพแวดล้อมที่มีแรงสั่นสะเทือนสูงและเสียบซ้ำหลายรอบหรือไม่?
เชื่อถือได้อย่างแน่นอน และสมรรถนะคือเหตุผลที่อุตสาหกรรมการบินและอวกาศเลือกใช้ ข้อมูลการทดสอบของ Cinch Connectivity แสดงว่าหน้าสัมผัสทวิสต์พินรองรับแรงกระแทก 500G และแรงสั่นสะเทือนต่อเนื่อง 200G เทียบกับ 50G/20G สำหรับพินปั๊มขึ้นรูป ค่าพิกัดรอบการเสียบของคอนเน็กเตอร์สูงกว่า 10K โดยความต้านทานหน้าสัมผัสเพิ่มขึ้นน้อยกว่า 2% คอนเน็กเตอร์ Micro-D สำหรับงานภารกิจสำคัญที่ต้องใช้เทคโนโลยีทวิสต์พิน (ไม่ใช่พินปั๊มขึ้นรูป) เป็นข้อกำหนดบังคับของ NASA ตาม INST-EEE-002
สร้างสายการผลิตทวิสต์พินตามข้อกำหนดในแผนพัฒนาคอนเน็กเตอร์ของคุณ
ขอใบเสนอราคาโดยแจ้งรูปทรงชิ้นงาน ปริมาณเป้าหมาย และรูปแบบกะการทำงาน เราจะตอบกลับพร้อมข้อเสนอที่กำหนดค่าไว้ โดยระบุข้อกำหนด ระยะเวลาส่งมอบ และขอบเขตการติดตั้งและเริ่มเดินเครื่อง ณ สถานที่ของคุณ
ขอใบเสนอราคาแบบกำหนดเองเหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






