ติดต่อ Zeyu lntelligent Industrial Company


Cherry
คู่มือเครื่องประกอบคอนเนกเตอร์ทรงกลม: จากชิ้นส่วนแยกเป็นชุดประกอบที่ผ่านการทดสอบ
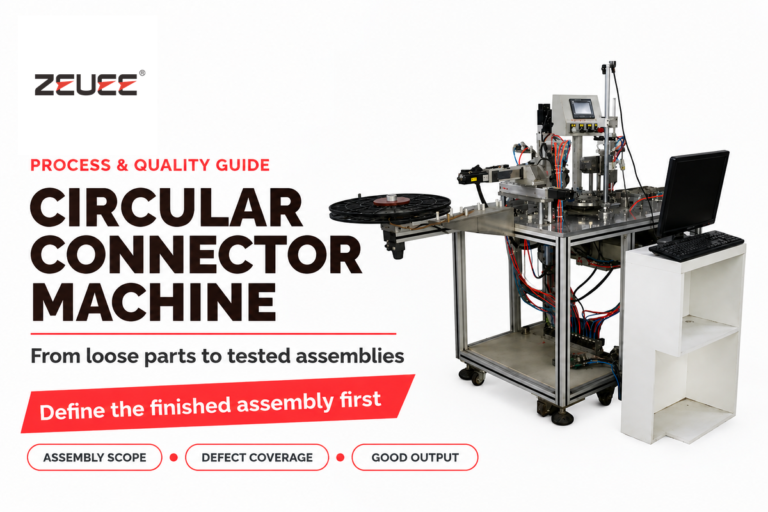
โดย Cherry | อัปเดต พฤศจิกายน 2026 เครื่องประกอบคอนเนกเตอร์ทรงกลมทำงานบางขั้นตอนในการประกอบคอนเนกเตอร์ไฟฟ้าทรงกลมโดยอัตโนมัติ เช่น ป้อนขาสัมผัส จัดตำแหน่งอินเสิร์ต ประกอบและปิดตัวเรือน รวมถึงตรวจสอบชิ้นงานขั้นสุดท้าย ผลลัพธ์คือชุดคอนเนกเตอร์ที่ประกอบเสร็จและผ่านเกณฑ์ที่กำหนด ดังนั้นควรกำหนดผลิตภัณฑ์สำเร็จรูปให้ชัดเจนก่อนเปรียบเทียบความเร็วหรือระดับระบบอัตโนมัติของเครื่อง ขาสัมผัสอาจนำไฟฟ้าได้แม้ยึดอยู่ในตัวเรือนไม่แน่น สถานีใส่ขาสัมผัสที่ทำงานเร็วก็อาจต้องรอขั้นตอนเตรียมสายที่ช้ากว่า ปัญหาทั้งสองนี้ชี้ให้เห็นว่า ขั้นแรกของการประเมินเครื่องจักรที่มีประโยชน์คือกำหนดขอบเขตการประกอบและระบุข้อบกพร่องที่ต้องตรวจพบ การประเมินนี้ครอบคลุมต้นทุนต่อชิ้นงานดีและการเปลี่ยนรุ่นผลิต ขอบเขตและผลลัพธ์สำเร็จรูปของเครื่องประกอบคอนเนกเตอร์ทรงกลม เครื่องประกอบคอนเนกเตอร์ทรงกลมอาจผลิตอินเสิร์ตที่ใส่ขาสัมผัสแล้ว ตัวคอนเนกเตอร์ที่ประกอบเสร็จ หรือชุดสายที่เข้าหัวแล้ว ผลลัพธ์แต่ละแบบต้องใช้ขั้นตอนและจุดตรวจสอบต่างกัน ควรกำหนดชิ้นส่วนขาเข้าและสถานะของชุดประกอบที่ต้องการ เพื่อพิจารณาว่าเครื่องต้องทำหน้าที่ต่าง ๆ เช่น ป้อนชิ้นงาน ย้ำ ปิดผนึก หรือหุ้มขึ้นรูปหรือไม่ ตัวอย่างเช่น อินเสิร์ตที่ใส่ขาสัมผัสแยกชิ้นแล้ว ยังต้องประกอบเข้ากับตัวเรือนและอาจต้องใส่ชิ้นส่วนอื่นด้วย ส่วนชุดสายสำเร็จต้องเตรียมและเข้าหัวตัวนำไฟฟ้า ผลิตภัณฑ์บางชนิดติดตั้งขาสัมผัสมาแล้ว ซึ่งทำให้ขั้นตอนประกอบที่เหลือเปลี่ยนไป ดูหมวดอุปกรณ์ที่เกี่ยวข้องได้ในคู่มือประเภทอุปกรณ์ประกอบคอนเนกเตอร์ ระบุจุดส่งมอบให้เห็นภาพชัดเจน…
ระบบอัตโนมัติตรวจสอบคอนเนกเตอร์: คู่มือปฏิบัติเพื่อการตรวจสอบที่เชื่อถือได้
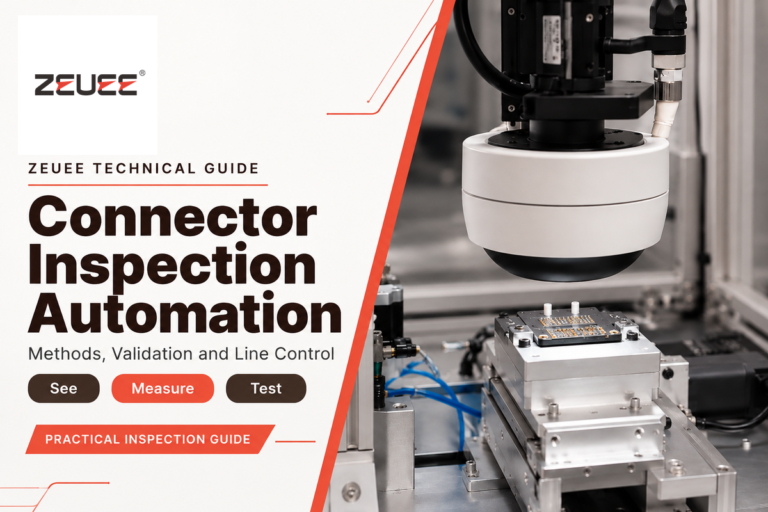
โดย Cherry · อัปเดตพฤศจิกายน 2026 ระบบอัตโนมัติตรวจสอบคอนเนกเตอร์ใช้การจัดการชิ้นงานที่ควบคุมได้ เซนเซอร์ และซอฟต์แวร์ เพื่อตรวจสอบคุณลักษณะของคอนเนกเตอร์และส่งชิ้นงานไปตามผลการตรวจ กล้องตรวจสอบสภาพที่มองเห็นได้ เซนเซอร์วัดขนาดตรวจสอบรูปทรงของชิ้นงาน และเครื่องมือทางไฟฟ้าอื่น ๆ ตรวจสอบการเชื่อมต่อ ระบบที่ดีจะจับคู่ข้อกำหนดการยอมรับแต่ละข้อกับวิธีวัด และพิสูจน์ว่าชิ้นงานแต่ละชิ้นได้รับการจัดการตามผลอย่างถูกต้อง ชิ้นงานอาจดูดีแต่ยังมีตำหนิได้ ในอีกกรณีหนึ่ง ชิ้นงานอาจดูมีตำหนิแต่กลับใช้งานได้ดี สถานการณ์เหล่านี้ต้องแก้ไขด้วยวิธีที่ต่างกัน การทดสอบการทำงานอาจระบุชิ้นงานเสียได้ ส่วนการประเมินชิ้นงานดีทำได้ด้วยการถ่ายภาพที่เสถียรและการตรวจสอบความถูกต้องกับตัวอย่างที่เป็นตัวแทน การซื้อกล้องความละเอียดสูงไม่ได้ช่วยแก้ปัญหาเหล่านี้ คู่มือฉบับย่อ ใช้ภาพตรวจหาข้อบกพร่องที่มองเห็นได้ ใช้การวัดที่สอบเทียบแล้วตรวจสอบรูปทรง และใช้การทดสอบการทำงานตรวจสอบคุณสมบัติทางไฟฟ้า พิสูจน์ความสามารถในการทำซ้ำ ทดสอบชิ้นงานดีและชิ้นงานเสียแยกกัน จากนั้นตรวจสอบเส้นทางคัดชิ้นงานเสียออกจริง แยกคุณสมบัติการยอมรับเป็นลักษณะภายนอกที่มองเห็นได้ รูปทรงที่วัดได้ และการทำงานที่ทดสอบแล้ว ทดสอบระบบด้วยทั้งความแปรผันที่ยอมรับได้และข้อบกพร่อง ติดตามการคัดชิ้นงานดีออกผิดพลาดและการตรวจไม่พบข้อบกพร่อง โดยใช้ตัวหารแยกกัน รวมการจัดการชิ้นงาน การกู้คืนระบบ และแรงงานตรวจทานไว้ในขอบเขตโครงการ ระบบอัตโนมัติตรวจสอบคอนเนกเตอร์ทำงานอย่างไร…
เครื่องประกอบคอนแทคเตอร์ HYPCON: คู่มือกระบวนการ การเลือก และการตรวจรับ
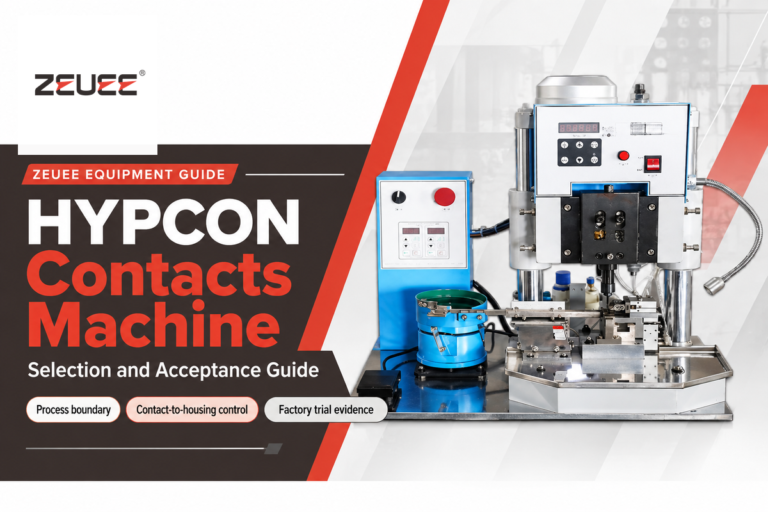
เครื่องประกอบคอนแทคเตอร์ HYPCON คือสถานีประกอบคอนเนกเตอร์แบบควบคุม ซึ่งประเมินกระบวนการตั้งแต่คอนแทคเตอร์ถึงตัวเรือนทั้งหมด การประเมินไม่ควรจำกัดอยู่เพียงการเคลื่อนที่ขณะเสียบคอนแทคเตอร์ เครื่องควรวางคอนแทคเตอร์ที่ต้องการลงในช่องของตัวเรือนที่ถูกต้อง และไปถึงตำแหน่งนั่งที่ถูกต้อง เครื่องควรแสดงหลักฐานว่าตัวเรือนที่ประกอบแล้วเหมาะสมสำหรับกระบวนการถัดไป ข้อกำหนดในการประเมินตัวเรือนคอนแทคเตอร์ที่ผ่านการประกอบด้วยเครื่องนี้แตกต่างกันตามรูปทรงของคอนแทคเตอร์และตัวเรือน การเตรียมสายไฟ ความหลากหลายของรุ่น และวิธีตรวจสอบ เอกสารนี้สรุปกระบวนการประเมินเครื่องประกอบคอนแทคเตอร์ HYPCON ก่อนซื้อหรือนำไปติดตั้งรวมในสายการผลิต โดยครอบคลุมขั้นตอนและความเสี่ยงที่เกี่ยวข้องกับอินเทอร์เฟซต่าง ๆ ทางเลือกด้านสถาปัตยกรรม หลักฐานการตรวจรับ การเปลี่ยนรุ่น และการบำรุงรักษา หน้าโซลูชัน เครื่องประกอบคอนแทคเตอร์ HYPCON ที่มีอยู่ อธิบายวิธีกำหนดค่าเครื่องประกอบคอนแทคเตอร์ HYPCON เอกสารนี้จัดทำขึ้นเพื่อคำถามที่ช่วยอธิบายการกำหนดค่านั้น เครื่องประกอบคอนแทคเตอร์ HYPCON ทำหน้าที่อะไร ในสายการประกอบคอนเนกเตอร์ เครื่องประกอบคอนแทคเตอร์จะจัดการคอนแทคเตอร์นำไฟฟ้าในตระกูลที่กำหนด และวางลงในตัวเรือนฉนวนหรือชุดย่อยที่สอดคล้องกัน ใช้ IEC 60512 เป็นบริบทของวิธีทดสอบ ทั้งนี้ขึ้นอยู่กับผลิตภัณฑ์ คอนแทคเตอร์ขาเข้าอาจมาแบบแยกชิ้น…
เครื่องประกอบพินและซ็อกเก็ต: คู่มือการประกอบคอนแทคเข้ากับตัวเรือน
ข้อกำหนดของเครื่องประกอบพินและซ็อกเก็ตต้องระบุชิ้นส่วนที่เครื่องจะจัดการ เมื่อจบรอบการทำงาน อาจมีคอนแทคอยู่ในตัวเรือนแล้ว แต่ส่วนล็อกอาจยังไม่เข้าตำแหน่ง งานด้านวิศวกรรมคือการนำคอนแทคที่ถูกต้องเข้าสู่ช่องที่ถูกต้อง โดยรักษาพื้นผิวที่ใช้งานไว้ และแสดงหลักฐานว่าสภาพชิ้นงานหลังประกอบเป็นไปตามข้อกำหนด คู่มือนี้ติดตามส่วนเชื่อมต่อเหล่านั้นตั้งแต่ชิ้นส่วนขาเข้าจนถึงชุดประกอบที่ผ่านการยอมรับ ครอบคลุมความแตกต่างในการจัดการพินและซ็อกเก็ต แบบที่ใช้กำหนดจุดสัมผัสของอุปกรณ์จับยึด หลักฐานที่จำเป็นสำหรับยืนยันตำแหน่งและการยึดแน่น ตลอดจนตัวอย่างที่ช่วยให้การทดลองเครื่องมีประโยชน์ สำหรับภาพรวมรอบการทำงานของอุปกรณ์และตัวเลือกการทำงานอัตโนมัติ โปรดดูคู่มือเครื่องเสียบพิน เครื่องประกอบพินและซ็อกเก็ตประกอบชิ้นส่วนใดบ้าง? ชิ้นงานขาเข้าของเครื่องนี้อาจเป็นคอนแทคแยกชิ้น คอนแทคที่ติดอยู่กับแถบพาหะ หรือคอนแทคที่ย้ำติดกับสายไฟ ชิ้นงานขาออกคือชุดประกอบคอนแทคเข้ากับตัวเรือนตามรูปแบบที่กำหนด สภาพการเตรียมชิ้นงานมีความสำคัญ เพราะระบบจับยึดของเครื่องต้องรองรับทุกสิ่งที่เคลื่อนที่ไปพร้อมกับคอนแทค รวมถึงสายไฟ ซีล และส่วนที่เหลือของแถบพาหะ คำนี้ยังพบในกระบวนการใกล้เคียงกันด้วย การผลิตคอนแทคขึ้นรูปชิ้นส่วนโลหะ การถอดพินด้วยเครื่องมือถอดพินขั้วต่อจะนำคอนแทคออกเพื่อซ่อมแซม การย้ำสายเป็นการต่อขั้วต่อที่เหมาะสมเข้ากับตัวนำไฟฟ้า ข้อกำหนดการประกอบควรระบุว่ารวมการทำงานใดไว้บ้าง งานใดทำในกระบวนการก่อนหน้า และชิ้นส่วนมาถึงในสภาพใด การอัดแบบ press-fit เข้ากับแผงวงจรเป็นการใช้งานเฉพาะทาง โบรชัวร์อุปกรณ์เสียบพินและ press-fit ของ TE Connectivityอธิบายแท่นเครื่องสำหรับแผงวงจรและอุปกรณ์จับยึดเฉพาะผลิตภัณฑ์ เอกสารนี้ใช้อ้างอิงอุปกรณ์ได้…
สายการประกอบอัตโนมัติ: คู่มือสถาปัตยกรรม กำลังการผลิต และการตรวจรับ
สายการประกอบอัตโนมัติเชื่อมต่อเครื่องจักรที่ป้อนชิ้นงาน จัดตำแหน่ง ประกอบ และตรวจสอบชิ้นส่วนเพื่อผลิตชุดประกอบสำเร็จรูป เลือกสถาปัตยกรรมการถ่ายโอนให้เหมาะกับกระบวนการที่ช้าที่สุด ความหลากหลายของผลิตภัณฑ์ และการกู้คืนเมื่อเกิดข้อขัดข้อง จากนั้นกำหนดผลผลิตเป็นจำนวนชิ้นงานที่ผ่านเกณฑ์ต่อช่วงเวลาการผลิต เพื่อไม่ให้รอบสาธิตที่รวดเร็วบดบังผลผลิตที่ขาดหายไปตลอดกะทำงาน อัปเดต ตุลาคม 2026 ข้อมูลจำเพาะโดยสังเขป: กำหนดรายละเอียดสายการผลิตก่อนเปรียบเทียบเครื่องจักร เกณฑ์กำลังการผลิต: จำนวนชุดประกอบที่ผ่านเกณฑ์ต่อช่วงเวลาการผลิตที่ระบุ เกณฑ์รอบการทำงาน: รวมการโหลด การประมวลผล การตรวจสอบ และการถ่ายโอน ขอบเขตผลิตภัณฑ์: ขนาด น้ำหนัก และรุ่นย่อยของชิ้นส่วนกับอุปกรณ์จับยึดชิ้นงาน เกณฑ์การตรวจรับ: ชิ้นงาน สภาวะการทำงาน และผลที่บันทึกไว้ตามข้อตกลง สายการประกอบอัตโนมัติประสานการป้อนชิ้นงาน การจับยึด การประกอบ การตรวจสอบ และระบบควบคุม กำลังการผลิตที่ใช้งานได้จริงคือจำนวนชุดประกอบที่ผ่านเกณฑ์และส่งมอบได้ โดยคำนึงถึงผลกระทบจากการหยุดเครื่อง การเปลี่ยนรุ่น และชิ้นงานเสีย ประเด็นสำคัญ การคงขั้นตอนโหลดชิ้นงานที่ทำได้ยากไว้เป็นงานแมนนวล…
สถาปัตยกรรมสายการผลิตด้วยหุ่นยนต์: จลนศาสตร์ การเชื่อมต่อระหว่างสถานี บัฟเฟอร์ และความปลอดภัยแบบแบ่งโซน
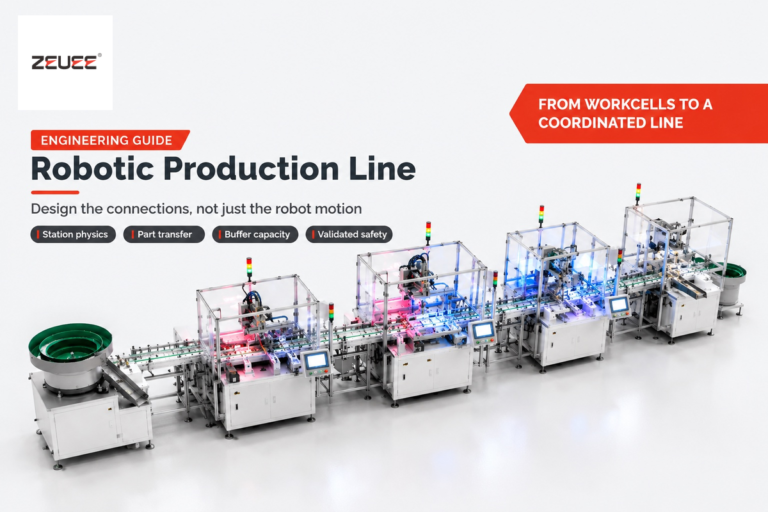
อัปเดตเมื่อ ตุลาคม 2026 การวางเซลล์หุ่นยนต์แบบแยกอิสระ 4 เซลล์เรียงกัน ไม่ได้ทำให้เกิดสายการผลิตด้วยหุ่นยนต์ หากนำหุ่นยนต์มาใช้งานโดยไม่มีการถ่ายโอนจุดอ้างอิงที่ประสานกัน เวิร์กเซลล์อาจทำให้การหยุดสั้น ๆ เกิดบ่อยขึ้น แทนที่จะเพิ่มกำลังการผลิต การเลือกประเภทหุ่นยนต์และคิวบัฟเฟอร์ให้เหมาะสมช่วยลดข้อผิดพลาดในการผลิตได้ การผลิตสมัยใหม่กำหนดให้วิศวกรออกแบบแขนกล สายพานลำเลียง เครื่องป้อนชิ้นงาน และโซนนิรภัยให้ทำงานเป็นระบบที่เชื่อมโยงกัน สายการผลิตด้วยหุ่นยนต์เชื่อมเวิร์กสเตชันหุ่นยนต์หลายสถานีเข้าด้วยกัน โดยใช้ระบบถ่ายโอนชิ้นงานอัตโนมัติ การประสานสัญญาณผ่านฟิลด์บัสที่กำหนดลำดับการทำงานแน่นอน และอินเตอร์ล็อกนิรภัยแบบแบ่งโซน วิศวกรกำหนดขนาดบัฟเฟอร์เพื่อแยกผลกระทบจากการหยุดของสถานีชั่วคราว พร้อมเลือกหุ่นยนต์ 6 แกน SCARA เดลตา และหุ่นยนต์ทำงานร่วมกับคนให้เหมาะกับลักษณะงานของแต่ละสถานี เพื่อให้ผลผลิตชิ้นงานดีสุทธิต่อกะเป็นไปตามเป้าหมาย takt time ข้อมูลจำเพาะโดยสรุป: เกณฑ์พื้นฐานทางวิศวกรรมสำหรับสายการผลิตหลายหุ่นยนต์ ขอบเขตงบประมาณการบูรณาการระบบ จัดงบประมาณสำหรับ EOAT ระบบป้อนชิ้นงาน ระบบถ่ายโอน ระบบตรวจสอบด้วยภาพ ระบบนิรภัย…
คู่มือสายการผลิตอัตโนมัติ: การไหล การควบคุม และผลผลิต
อัปเดตเดือนตุลาคม 2026 สายการผลิตอัตโนมัติเชื่อมต่อสถานีงานและระบบลำเลียงวัสดุเข้ากับระบบควบคุม เพื่อทำงานตามลำดับที่กำหนด เครื่องจักรแต่ละเครื่องอาจทำงานของตนเสร็จในขณะที่สถานีถัดไปยังไม่ว่าง เวลารอจึงเป็นสาเหตุที่เครื่องจักรทำงานเร็วไม่ได้แปลว่าสายการผลิตจะทำงานเร็วตามไปด้วย สายการผลิตอัตโนมัติประสานการแปรรูป การเคลื่อนย้ายชิ้นงาน และการตัดสินใจด้านคุณภาพระหว่างสถานีที่เชื่อมต่อกัน ผลผลิตที่ใช้งานได้คือจำนวนผลิตภัณฑ์ที่ผ่านเกณฑ์และออกจากขอบเขตที่กำหนดต่อหน่วยเวลา ข้อมูลจำเพาะโดยสรุป: สิ่งที่ควรวัด ความต้องการ จำนวนชิ้นงานดีที่ต้องผลิตภายในเวลาการผลิตที่มี การไหล การนำชิ้นงานเข้า การส่งต่อ การรอ และการออกจากสายการผลิต ขอบเขตการตรวจรับคุณภาพ ชิ้นงานที่อนุมัติให้ผ่าน แยกจากของเสียและสินค้าที่พักไว้ การเพิ่มความเร็วของเครื่องจักรที่ไม่ใช่คอขวดอาจเพิ่มชิ้นงานค้างรอ โดยไม่ได้เพิ่มผลผลิตสำเร็จ Takt ตามความต้องการ เวลาไซเคิลของสถานี และเวลาการไหลรวม ใช้ตอบคำถามคนละเรื่อง บัฟเฟอร์ช่วยรักษาการไหลได้เฉพาะเมื่อมีชิ้นงานหรือพื้นที่ว่างเพียงพอกับเหตุขัดข้องนั้น ตัวนับชิ้นงานที่ผลิตเสร็จอาจนับผลิตภัณฑ์ที่ยังไม่ผ่านการอนุมัติคุณภาพขั้นสุดท้ายด้วย สายการผลิตอัตโนมัติคืออะไร? สายการผลิตอัตโนมัติคือระบบการผลิตที่เชื่อมต่อกัน โดยเครื่องจักรทำงานต่อเนื่องเป็นลำดับและส่งต่อชิ้นงานภายใต้การควบคุมที่ประสานกัน โดยทั่วไปกระบวนการอาจรวมถึงการตัดเฉือน การเชื่อมประกอบ การทดสอบ หรือการบรรจุหีบห่อ สายการประกอบใช้เชื่อมชิ้นส่วนเข้าด้วยกัน ส่วนระบบการผลิตที่กว้างกว่านั้นอาจแปรรูปวัสดุก่อนเริ่มประกอบผลิตภัณฑ์…
ระบบอัตโนมัติแบบครบวงจร: สายการผลิตทำงานอย่างไร
ระบบอัตโนมัติแบบครบวงจรจัดหาอุปกรณ์ ระบบควบคุม และงานบูรณาการที่จำเป็นเพื่อให้งานการผลิตตามที่ตกลงไว้เสร็จสมบูรณ์ คำถามที่ควรพิจารณาคือ ระบบทั้งหมดสามารถผลิตชิ้นงานที่ผ่านเกณฑ์ได้อย่างสม่ำเสมอหรือไม่ รวมถึงหลังเครื่องหยุดหรือเปลี่ยนผลิตภัณฑ์ โดย Cherry · อัปเดตเดือนตุลาคม 2026 ระบบอัตโนมัติแบบครบวงจรรวมเครื่องจักร เครื่องมือ ระบบควบคุม และงานบูรณาการไว้สำหรับงานผลิตที่กำหนดไว้ ควรประเมินสายการผลิตที่ส่งมอบจากจำนวนชิ้นงานดีในช่วงเวลาการทำงานที่ตกลงกัน พร้อมเงื่อนไขการกู้คืนการทำงานและการส่งมอบที่ชัดเจน สิ่งสำคัญในการวางแผน คำว่า “ครบวงจร” อธิบายความรับผิดชอบในการส่งมอบ ส่วน “แบบโมดูลาร์” อธิบายสถาปัตยกรรมของอุปกรณ์ โครงการหนึ่งจึงเป็นได้ทั้งสองแบบ ชิ้นงานที่จะผ่านเกณฑ์ต้องมีข้อมูลระบุตัวตน สูตรการผลิต และบันทึกการตรวจสอบที่ตรงกัน หากสมมติให้รอบการผลิตอยู่ที่ 6 s แบบจำลองกะการผลิตที่คำนวณไว้จะได้ชิ้นงานดี 441 ชิ้น/ชั่วโมง ซึ่งต่ำกว่าข้อกำหนด 450 ชิ้น/ชั่วโมง ระยะเวลาคืนทุนอย่างง่ายวัดเวลาที่ใช้กู้คืนต้นทุน การอนุมัติโครงการยังต้องพิจารณาสมมติฐานด้านอุปสงค์ การเพิ่มกำลังการผลิต…
คู่มือเครื่องประกอบบานพับ: จากชิ้นส่วนสู่ข้อต่อที่ใช้งานได้
เครื่องประกอบบานพับจะประกอบชิ้นส่วนต่าง ๆ ด้วยการป้อน จัดวาง และยึดชิ้นงานอย่างควบคุม บานพับที่ได้ต้องเคลื่อนไหวได้ตามต้องการ ขณะเดียวกันก็ต้องยึดพินหรือแกนหมุนให้อยู่กับที่ เครื่องจักรอุตสาหกรรมที่เสียบพินได้สำเร็จยังอาจทำให้บานพับฝืดได้ เครื่องประกอบบานพับจะป้อนและจัดตำแหน่งชิ้นส่วน ประกอบเข้าด้วยกัน แล้วตรวจสอบบานพับที่ประกอบเสร็จแล้ว การยึดพิน การเคลื่อนไหวที่คล่องตัว และการปิดแบบนุ่มนวล ต้องตรวจสอบด้วยวิธีที่แตกต่างกัน ควรกำหนดคุณสมบัติของข้อต่อสำเร็จก่อนเลือกรูปแบบเครื่องจักร ข้อมูลจำเพาะเบื้องต้น: กำหนดรายการเหล่านี้ก่อนเปรียบเทียบเครื่องจักร ข้อมูลที่ต้องใช้ในการออกแบบ รายการที่ต้องบันทึกสำหรับบานพับของคุณ สภาพชิ้นส่วนขาเข้า ใบพับ พิน สปริง แบริ่ง หรือแดมเปอร์แบบปิดผนึกที่ผ่านการผลิตแล้ว ขนาด ค่าพิกัดพินและรูสำเร็จ หน่วย mm; จุดอ้างอิงและผิวสำเร็จ ลักษณะการทำงานของข้อต่อ วิธีการยึด ระยะคลอนตามแนวแกน หน่วย mm และมุมการเคลื่อนไหว หน่วยองศา การทดสอบการทำงาน แรงบิด…
ขอบเขตงานและผลผลิตของเครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสง
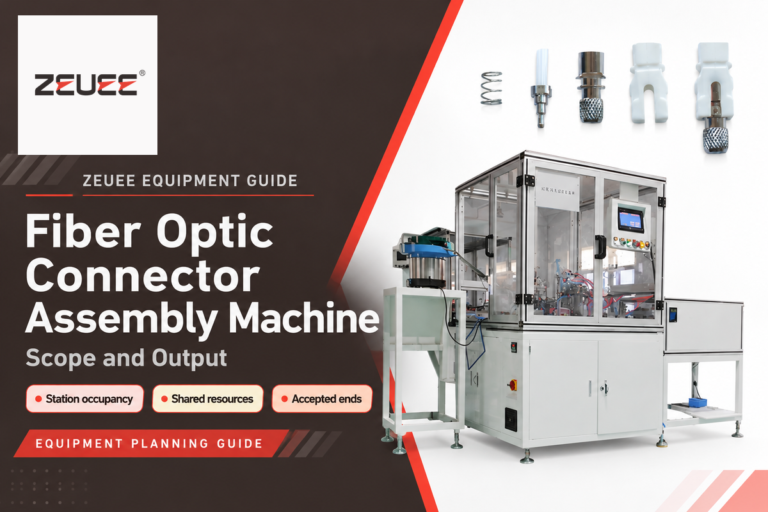
เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำหน้าที่ได้หลายอย่าง เช่น ประกอบชิ้นส่วนคอนเนกเตอร์ เข้าหัวใยแก้วนำแสงภายในเฟอร์รูล หรือประสานการทำงานของสถานีผลิตหลายสถานี คู่มือนี้มุ่งเน้นขอบเขตของเครื่องจักรและผลผลิตที่ผ่านเกณฑ์ โดยพิจารณาว่าเวลาที่สถานีถูกใช้งาน ทรัพยากรที่ใช้ร่วมกัน และการจับคู่ผลิตภัณฑ์ส่งผลต่อกำลังการผลิตที่ใช้ได้จริงอย่างไร การกำหนดขอบเขตให้ชัดเจนตั้งแต่แรกช่วยป้องกันการเข้าใจผิดว่าการทำงานเชิงกลอย่างรวดเร็วเพียงขั้นตอนเดียวเท่ากับผลผลิตจากชุดสายใยแก้วนำแสงที่ประกอบและทดสอบครบถ้วนแล้ว อัปเดต ตุลาคม 2026 · โดย Cherry ภาพรวมกระบวนการ ผลิตภัณฑ์:ชิ้นส่วนคอนเนกเตอร์ ปลายที่เข้าหัวแล้ว หรือสายสำเร็จรูป กระบวนการ:ติดกาวและขัดเงา ต่อแบบเชิงกล หรือต่อด้วยการเชื่อมฟิวชัน คุณภาพ:สภาพพื้นผิว รูปทรง และสมรรถนะทางแสง หน่วยกำลังการผลิต:จำนวนปลายคอนเนกเตอร์ที่ผ่านเกณฑ์ต่อช่วงเวลาการผลิตที่กำหนด เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำงานในขั้นตอนที่กำหนดของการผลิตคอนเนกเตอร์ เส้นทางการเข้าหัวเป็นตัวกำหนดสถานีที่ต้องใช้ ผลผลิตที่ใช้ได้จริงนับเฉพาะปลายคอนเนกเตอร์ที่ผ่านการทดสอบการผลิตตามที่ตกลงกัน ประเด็นสำคัญ ภาพตรวจสอบหน้าปลายที่สะอาดกับการเชื่อมต่อทางแสงที่มีการสูญเสียต่ำเป็นการวัดคนละอย่างกัน คอนเนกเตอร์ขัดเงาสำเร็จล่วงหน้าต่อได้ทั้งแบบเชิงกลและแบบฟิวชัน เวลาที่ใช้กับงานแบบแบตช์อาจสำคัญกว่าเวลารอของแต่ละขั้นตอนที่นานที่สุด สายดูเพล็กซ์ที่มีคอนเนกเตอร์แยกกันทั้ง 2 ปลาย ต้องใช้ปลายคอนเนกเตอร์ที่ผ่านเกณฑ์ 4 ปลาย…
Trending now