Kontaktieren Sie Zeyu lntelligent Industrial Company
Drehkontaktstift-Schneid- und Schweißmaschine: Technischer Leitfaden zu Drahtvorbereitung, Spitzenschweißung, Bildverarbeitungsprüfung und Kapazitätsauslegung

Eine Drehkontaktstift-Schneid- und Schweißmaschine fertigt 7-drähtige Berylliumkupfer-Rohlinge für federnde Kontaktstifte in 0.050-Zoll- (1,27 mm) MIL-DTL-83513-Steckverbindern. Sie führt feines Kabel von einer Spule zu, schneidet es auf Maß und verschweißt die Enden der Kontaktstifte per Laser. Bolzenschweißgeräte für den Stahlbau, Betonstahl-Schneidanlagen und Plasmaschneider bedienen völlig andere Bereiche der Metallbearbeitung.
Aktualisiert im November 2026 · Von Cherry
Technischer Umfang auf einen Blick
- Zielrohling: Siebendrähtiger schraubenförmiger Feder-Kontaktstift aus Kupferlegierung gemäß MIL-DTL-83513 und Nano-D-Varianten.
- Kernprozesse: Abzug mit konstanter Spannung, Zwei-Ebenen-Drahtrichten, spreizfreies Scherschneiden und Mikrolaser-Spitzenschweißung im Millisekundenbereich.
- Kritisches Risiko: Ein zu breiter Wärmeeintrag überaltert Berylliumkupfer, während nicht erfasste Außenlitzen offene Spitzenkappen und Hülsenklemmer verursachen.
- Qualifizierungsregel: Optische Inline-Prüfung wird mit zerstörendem Zugversuch, metallographischem Schliffbild und HEPA-Absaugung gemäß OSHA kombiniert.
Eine Drehkontaktstift-Schneid- und Schweißmaschine produziert präzise mehrdrähtige Federkontakte für Steckverbindungen in Luft- und Raumfahrt sowie Wehrtechnik. Ein zuverlässiger Betrieb der Fertigungszelle erfordert schmale Wärmeeinflusszonen, steife Litzen-Spannzangen, optische sowie Zugprüfungs-Verifikation und eine explizite Erfassung der OEE-Umrüstung.
Was fertigt eine Drehkontaktstift-Schneid- und Schweißmaschine im Vergleich zu allgemeinen Drahtschneidern und Bolzenschweißgeräten?
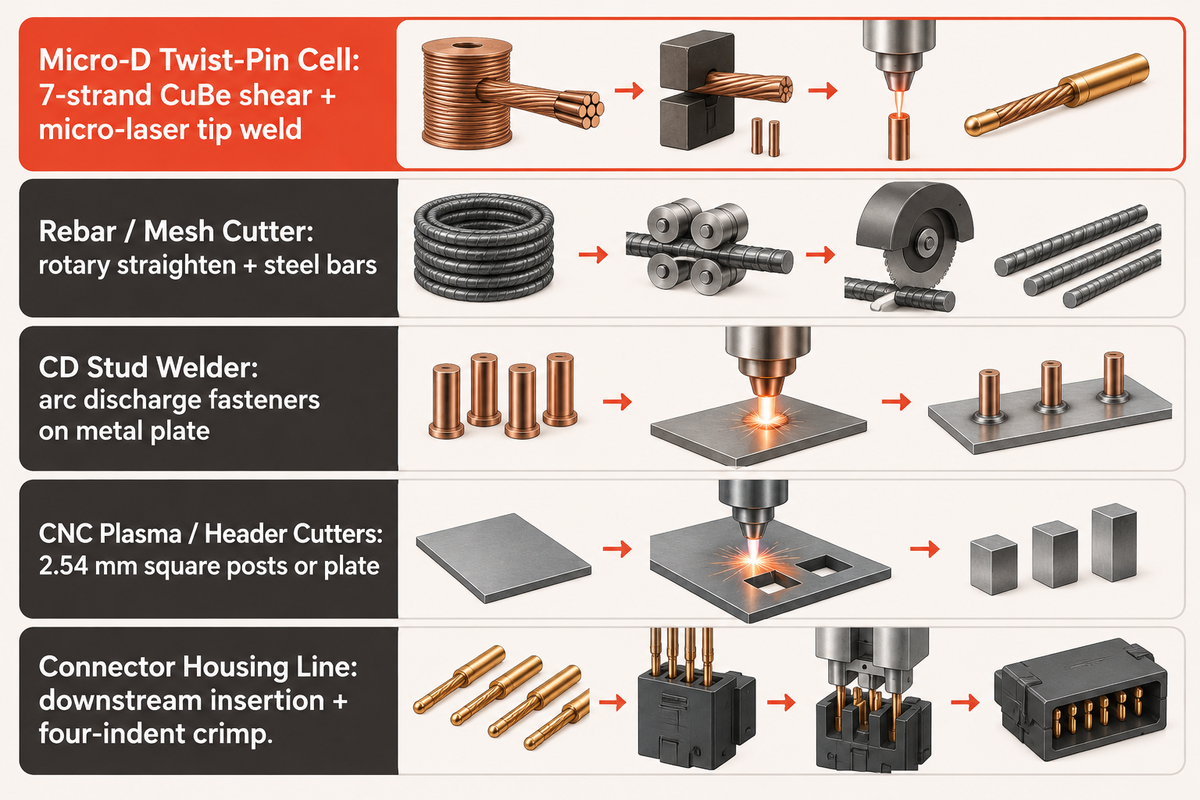
Eine Maschine für Stecker-Drehkontaktstifte verarbeitet submillimeterdünne Kupferlegierungslitzen zu gratfreien Kontaktstift-Rohlingen mit verschmolzenen Spitzen. Allgemeine Drahtschneider, Bau-Bolzenschweißgeräte und Industriescheren verarbeiten hingegen schweren Eisendraht oder Blech. Eine Verwechslung dieser Maschinenkategorien führt Einkäufer zu falschen Werkzeugangeboten und gescheiterten Musterläufen.
Produktvorführungen und Suchergebnisse vermischen die Fertigung von Miniatur-Steckverbindern mitunter mit völlig anderen Verfahren. Breite Suchbegriffe liefern oft automatische Drahtricht- und Schneidsysteme zur Herstellung von Bewehrungsmatten aus Stahl. Weitere Toptreffer zeigen CNC-Plasmaschneidtische, Blechbiegemaschinen oder Kondensatorentladungs-Bolzenschweißpistolen.
Keines dieser Schwermaschinensysteme verarbeitet miniaturisierte Berylliumkupfer-Bündel. Drahtgitter-Schweißlinien und 2D-Flachdraht-Biegerahmen führen dicken Eisen-, Stahl- oder Aluminiumdraht zu. Massen-Stiftleistenschneider trennen massive, vierkantige Messingstifte im Rastermaß 2,54 mm, ohne Litzenenden aufzuschmelzen.
Tatsächlich liegt eine spezialisierte Anlage zur Fertigung von Drehkontaktstiften vor der eigentlichen Steckergehäuse-Montage. ConnectorSupplier dokumentiert, dass jeder MIL-DTL-83513-Drehkontaktstift aus sieben miteinander verschweißten Einzeldrähten besteht. Military Embedded hält fest, dass Micro-D-Steckverbinder ein Rastermaß von 0.050 Zoll (1,27 mm) aufweisen und verpolungssicher kodiert sind. Daher ist die Einzelfertigung der Kontaktstifte der eigentlichen Steckverbindermontage vorgelagert.
| Maschinenklasse | Rohmaterial und Legierung | Primärer Füge- oder Trennvorgang | Typisches Ausgangsbauteil |
|---|---|---|---|
| Micro-D-Drehkontaktstift-Zelle | Schraubenförmiges 7-Litzen-Kabel aus CuBe oder Phosphorbronze | Doppelbacken-Klemmschnitt plus Mikrolaser-Spitzenschweißung | Kuppelförmige Kontaktstift-Rohlinge für Crimphülsen |
| Bewehrungsstahl- / Drahtgitter-Richt- und Schneidmaschine | Millimeterstarker Einzeldraht aus Stahl, Eisen oder Aluminium | Rotationsflügelrichten plus Scherschnitt mit hoher Kraft | Gerichtete Stäbe oder geschweißte Drahtgittermatten |
| Kondensatorentladungs-Bolzenschweißgerät | Massive Schweißbolzen auf Stahl- oder Aluminiumblech | Hochstrom-Lichtbogenentladung gegen das Grundblech | Verankerte strukturelle Metallbefestiger |
| CNC-Plasma- und Stiftleistenschneider | Metallplatte oder umspritzte Vierkant-Stiftleiste | Thermische Plasmaschnittfuge oder Mehrfach-Blockschnitt | Geschnittene Plattenkonturen oder geteilte Stiftleistenreihen |
| Komplette Steckergehäuse-Montagelinie | Vorgefertigte Kontaktstifte, Hülsen, Isolatoren, Steckergehäuse | Kontaktstift-Bestückung, Vierdorn-Crimpen, Gehäuseprüfung | Fertige QPL-Micro-D-Kabelkonfektionen |
Nachgelagerte Werke für Steckverbindermontage behandeln geschweißte Drehkontaktstifte als fertige Zulieferbauteile. Betreiber, welche die Massenfertigung der Rohlinge ins eigene Werk holen, installieren spezialisierte Drahtvorbereitungszellen vor den Crimpstationen. Prüfen Sie die spezifischen 0.45 C49-ZY04-01-Daten, 4 Subsystemkarten und interaktiven Konfiguratoren auf der Seite zur kommerziellen Lösung der Drehkontaktstift-Schneid- und Schweißmaschine von ZEUEE. Dieser Leitfaden konzentriert sich stattdessen auf prozessübergreifende Fehlerphysik bei Laser-, WIG- und Widerstandsschweißen sowie auf die 3-Verlust-OEE-Berechnung.
Wie schraubenförmige Kontaktstift-Mechanik, MIL-DTL-83513-Rastermaße und Berylliumkupfer-Metallurgie die Maschinengrenzen festlegen
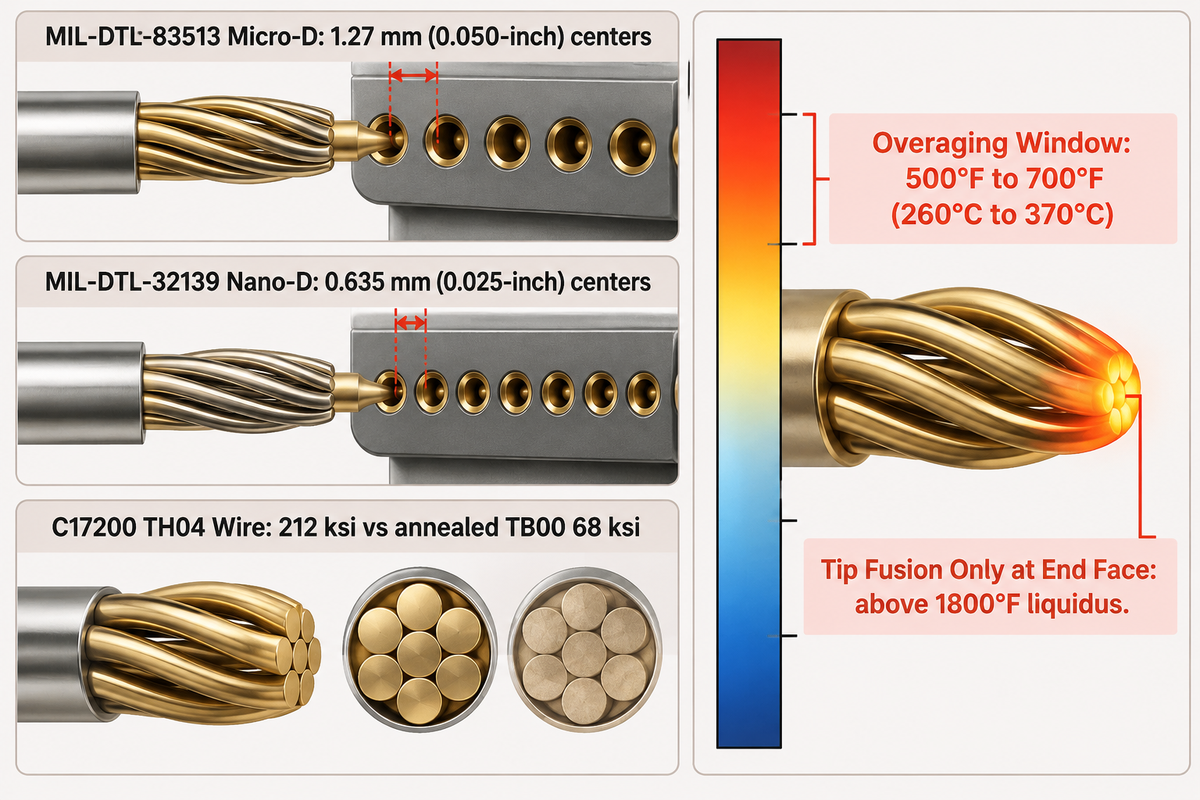
Grundlagen der Kontaktmechanik und die Empfindlichkeit der Legierung gegenüber Ausscheidungshärtung bestimmen die thermischen und mechanischen Grenzen in jeder Fertigungszelle. Siebendrähtige Bündel sind auf Federkraft angewiesen, um Kontaktpaare in Micro-D- (0.050-Zoll) und Nano-D-Kammern (0.025-Zoll) sicher zu schließen. Übermäßige Schweißwärme zerstört die Federelastizität, bevor die Rohlinge überhaupt die Maschine verlassen.
Mehrdrähtige männliche Steckkontakte wurden durch das USPTO-Patent US3258736A (1966) für IBM eingeführt. Diese Konstruktion wickelt Federdrähte schraubenförmig um einen zentralen Kerndraht. Moderne Drehkontaktstifte wölben sich über ihre aktive Taille leicht nach außen. Beim Einführen eines gewölbten Kontaktstifts in eine Buchse werden die sieben Litzen radial zusammengedrückt, um den Kontakt herzustellen.
Die Kontaktpaare unterliegen engen physikalischen Grenzen. Schnittstellennormen legen die Anforderungen fest. DLA ASSIST führt MIL-DTL-83513 Revision H Amendment 2 vom 13. September 2023 als allgemeine Micro-D-Spezifikation auf. Military Embedded stellt Rastermaße von 1,27 mm (0.050 Zoll) bei Micro-D den engeren 0.635-mm- (0.025-Zoll) MIL-DTL-32139-Nano-D-Anordnungen gegenüber. Eine genannte D-Sub-Ausführung in Standarddichte nutzt 2,77 mm Abstand und dicke gedrehte Kontaktstifte.
Thermische Legierungsgrenzen schaffen noch engere Prozessfenster. Tabellen der Copper Development Association für geknetetes C17200-Berylliumkupfer geben 1,80 % bis 2,00 % Beryllium und 22 % IACS-Leitfähigkeit an. Die Solidustemperatur beginnt bei 1590°F und die Liquidustemperatur erreicht 1800°F. Hart ausgehärteter TH04-Draht erreicht 212 ksi typische Zugfestigkeit, während weichgeglühter TB00-Draht auf 68 ksi abfällt.
Wärmebehandlungsdaten von Materion grenzen die Ausscheidungshärtung zwischen 500°F (260°C) und 700°F (370°C) ein. Bei 700°F gilt für die Haltezeit eine enge Toleranz von plus oder minus 3 Minuten, bevor eine Überalterung die Legierung erweicht. Standardmäßiges Auslagern bei 600°F (315°C) dauert 2 bis 3 Stunden, während vollständiges Lösungsglühen 1450°F (790°C) erreicht. Das Spitzenschweißen muss direkt an der Stirnfläche 1800°F überschreiten, ohne den unmittelbar dahinter liegenden aktiven Federbogen weichzuglühen.
Auch die Reihenfolge der Oberflächenbeschichtung beeinflusst das Schweißverhalten. ConnectorSupplier nennt Materion Alloy 290 in Verbindung mit geschweißten Cinch Dura-Con-Kontaktstiften und ASTM B-194-Bandmaterial. Das Schweißen von blankem Berylliumkupfer vor einer Nickel-Sperrschicht und Trommelvergoldung verhindert das Auskochen von Gold im Schmelzbad. Vorbeschichteter Draht erfordert eine deutlich präzisere Energieregelung, um Metallspritzer aus Nickel-Gold zu vermeiden.
Warum erfordern Drehkontaktstifte eine Spitzenschweißung statt blank geschnittener Drahtlitzen?
Das Scherschneiden eines mehrdrähtigen Bündels ohne Verschweißen der Schnittfläche hinterlässt lose, scharfe Außenfilamente. Eine geschweißte halbkugelförmige Kappe verriegelt alle sieben Drähte zu einer einzigen steifen Kuppel. Diese steife Kuppel gleitet mühelos in vergoldete Buchsen, ohne die Goldsperrschichten aufzuritzen oder die Spirale einzuknicken.
Gespeicherte schraubenförmige Torsion drückt durchtrennte Außenlitzen unmittelbar nach dem Freigeben der Klinge nach außen. Techniker bezeichnen diese Verformung als Aufspleißen (Birdcaging). Schon ein geringfügiges Aufspreizen macht die Spitze größer als die Einführfase der Buchse und verbiegt den Kontaktstift beim Stecken.
Physik von Konstantzug-Abwickler, Zwei-Ebenen-Richten und Scherschneidwerkzeugen
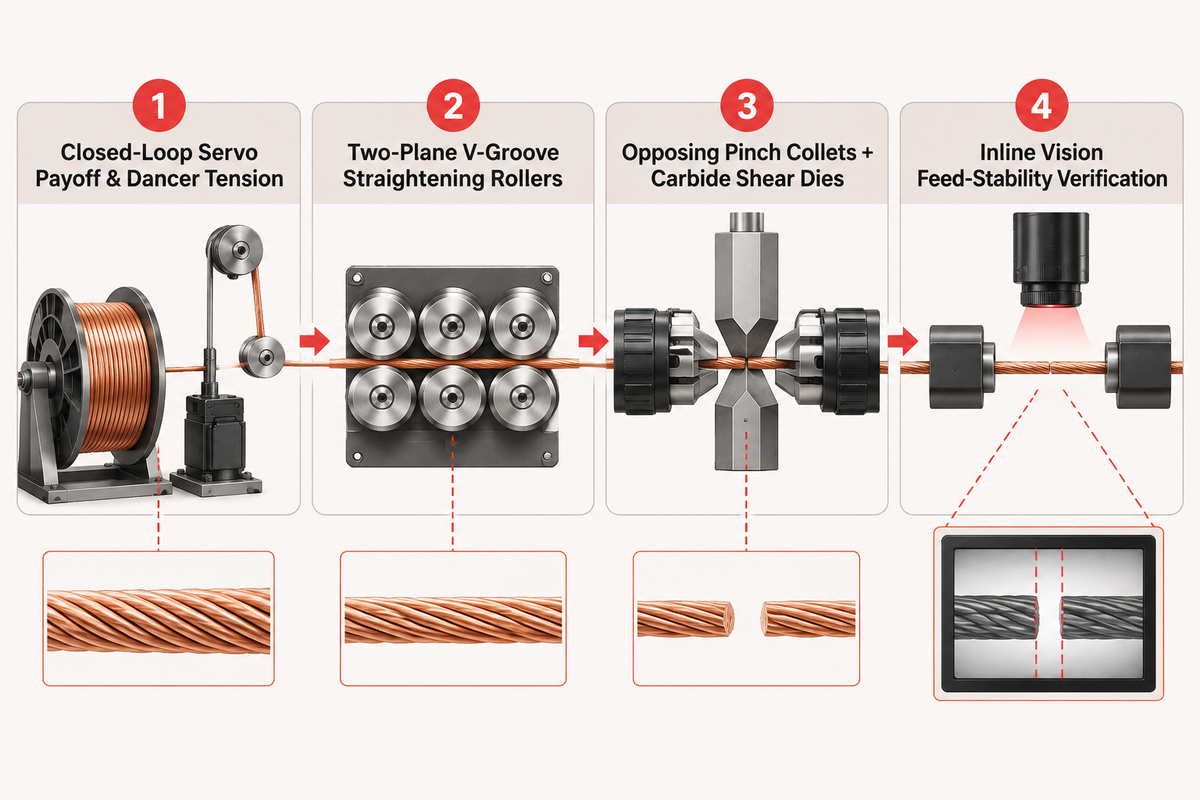
Stabiles Schweißen beginnt an der Drahtspule und der Hartmetall-Schere. Ungleichmäßiger Abzugswiderstand dehnt das miniaturisierte Litzenkabel und verfälscht die gebergestützte Vorschublänge. Abgenutzte Schneidmatrizen quetschen Grate heraus und drehen Außenlitzen genau dort auf, wo der Laserfokus engen Kontakt zwischen den Einzeldrähten benötigt.
Drahtspulen für die Luft- und Raumfahrt besitzen dünne, schraubenförmige Litzen, die stark auf Trägheitsspitzen beim Abspulen reagieren. Zum Vergleich zeigen gestanzte Flachkontakte etwa aus Alloy 290-Bandmaterial Stärken bis herab zu 0.002 Zoll (0,05 mm). Bei Taktstopps rucken passive Abwickelspindeln: Rückzugsspannungsspitzen zerren unmittelbar am gewickelten Drahtschlag.
Geregelte Servo-Abwickelgestelle halten eine konstante Spannung aufrecht. Ein reaktionsschneller Servomotor und ein Tänzerantrieb wirken zusammen, um ein gleichmäßiges Drehmoment bereitzustellen. Anschließend durchläuft der Draht Zwei-Ebenen-V-Nut-Rollenführungen. Anders als aggressive Rotationsflügel-Richtapparate für massiven Stahldraht entfernen Mehrfach-Rollenbänke die Spulenkrümmung behutsam. Spannungsregelkreise protokollieren Abweichungen für die Chargen-Rückverfolgbarkeit direkt in der Maschinensteuerungssoftware.
Vor dem Schneiden liefern hochauflösende Drehgeber präzise Messwerte an den Servo-Klemmwalzen. Nachgelagerte Anschlusstoleranzen bleiben bei kleinen Baugruppen eng, etwa bei gelöteten MIL-DTL-83513-Rückkelchen für 26-AWG-Anschlussleitungen. Ähnlich hält die Steckverbinder-Fehleranalyse von UTMEL für das nachgelagerte Crimpen fest, dass über die gesamte wirksame Crimphülse saubere, nicht eingekerbte blanke Leiterlitzen erhalten bleiben müssen. Bediener, die Kantenprüfungen an Schneidwerkzeugen auslassen, verwechseln Gratstreuung oft mit scheinbaren Schwankungen der Laserstrahlenergie.
Wie das Drahtbündel seine Form behält, hängt von der mechanischen Spannung direkt neben der Schnittebene ab. Externer Stand der Technik im USPTO-Patent US7775841B2 (erteilt an QA Technology, getrennt von Maschinen zur Drehkontaktstift-Rohlingsfertigung) zeigt mehrere Drahtbuchsen, die von genuteten Drehdornen erfasst und lasergeschweißt werden. Steife gegenüberliegende Spannzangen in Drehkontaktstift-Zellen klemmen während des Scher- und des anschließenden Schweißschritts beide Seiten des Hartmetall-Schnittpfads fest. Ein optisches Inline-System prüft die Vorschubstabilität unmittelbar nach Abschluss des Drahtschneidvorgangs.
Wie lösen Abzugsspannungsdrift und Klingenverschleiß nachgelagerte Schweißfehler aus?
Steigungsabweichungen durch schwankende Rückspannung an der Spule verändern die effektive Schlaglänge (Rastermaß) und beeinflussen die endgültige Rohlingslänge beim Takten. Stumpfe Schneideinsätze schmieren Kupfergrate und drücken einzelne Außenlitzen radial aus der Mitte. Fehlpositionierte Litzen liegen außerhalb des fokussierten Strahlkerns und erstarren zu ungleichmäßigen, schwachen Schweißkugeln.
Schon ein haarbreiter Spalt unterbricht die Wärmeleitung zwischen benachbarten Kupferlitzen. Fokussierte optische Pulse verdampfen oder verperlen dann das abstehende Außenfilament, anstatt das gesamte Bündel zusammenzuschmelzen. Planmäßige Wechsel der Hartmetall-Schneidmatrize stoppen Kuppel-Exzentrizität.
Mikrolaser gegen Mikro-WIG gegen Widerstandsschweißen bei der Drehkontaktstift-Spitzenschweißung
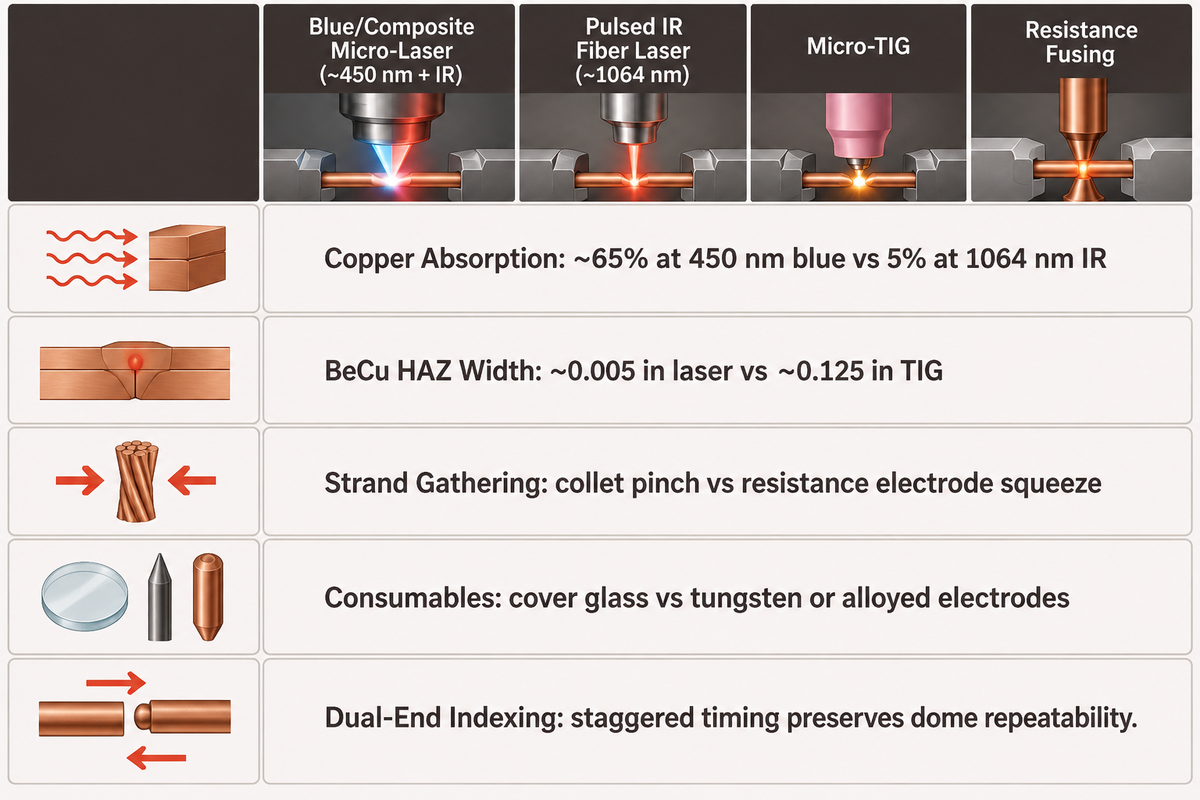
Das Ausbalancieren von Kupferreflexion, Wärmebegrenzung und mechanischer Kompression erfordert die Wahl einer passenden Energiequelle für die Spitzenschweißung. Gepulste Mikrolaser bieten eine bessere Prozesskontrolle und eine dichte Schweißnaht im Vergleich zum WIG-Plasma. Berührungslose optische Strahlen üben jedoch keinerlei Quetschkraft aus, um lose Litzen zurück zum Kerndraht zu ziehen.
Die Wahl der Wellenlänge bestimmt maßgeblich die Vorhersagbarkeit beim Kupferschmelzen. Iqbal & Sadeghian (ScienceDirect, 2023) berichten von 65 % Laserabsorption auf massivem Kupfer bei ~450 nm blauer Wellenlänge im Vergleich zu 5 % bei ~1064 nm IR. Dieser um das 13-Fache höhere Absorptionsgrad senkt Leistungsspitzen, die beim Schmelzen stark reflektierender Metalle Spritzer auslösen.
Thermische Vergleiche von optischen und Lichtbogenverfahren zeigen erhebliche Unterschiede. Phoenix Laser ermittelte im Werkstattvergleich thermische Werte an Instandsetzungen von Berylliumkupfer-Werkzeugen und Vorrichtungen. Präzisions-Laserpulse erreichten eine Wärmeeinflusszone (WEZ) von 0.005 Zoll. Unter gleichen Arbeitsbedingungen vergrößerte das WIG-Schweißen die WEZ auf 0.125 Zoll und damit auf das 25-Fache.
Kombinierte Strahldesigns ermöglichen höhere Geschwindigkeiten beim Fügen von Kupfer. Han’s Laser US (2026) testete Rot-Blau-Verbundsysteme, die eine blaue Zündung bei ~450 nm mit IR-Eindringtiefe an feinen Kupfer-Anschlussleitungen kombinieren. Die Schweißformen blieben gleichmäßig und hielten einer Zugkraft von über 30 N gegenüber einer 20 N Vorgabe stand. Unterdessen vergleichen Choi et al. (NIH PMC, 2026) Laser- und Widerstandsschweißen an Kupfer. Laser vermeiden Elektrodenverschleiß und halten Verzug bei enger Drahtpassung minimal. Im Gegensatz dazu pressen Widerstandsspitzen lose Drähte zusammen, verschleißen jedoch durch Anlegieren von Kupferlegierungen rasch.
Beim Wechsel von Laser auf WIG ändert sich auch die Schutzgasführung. Der breite Plasmalichtbogen eines WIG-Brenners kann dünne Goldschichten von der Kuppel wegschmelzen und benachbartes Kupfer beeinträchtigen. Fokussierte Mikrolaser richten sich koaxial zum Argonstrom aus, um sauber auf die gescherte Stirnfläche einzuwirken. Eine saubere Düsenströmung hält den Sauerstoff unter der Verfärbungsgrenze und schützt das Schutzglas vor Spritzern.
Auch bei der optischen Strahlführung gibt es praktische Grenzen. Kitagawa et al. (ScienceDirect, 2026) untersuchen Strahloszillationsmuster wie gerade Linien, Kreise und liegende Achten. Sie weisen darauf hin, dass eine Vergrößerung der Oszillationsamplitude nicht immer die richtige Lösung für Probleme beim Laserschweißen ist. Eine zu weite Auslenkung des oszillierenden Strahls kann thermische Spannungen an den Rändern der Schweißnaht bündeln.
Abwägungsmatrix für die Spitzenschweißung von Kupferbündeln
| Technischer Parameter | Blau- / Verbund-Mikrolaser (~450 nm + IR) | Gepulster IR-Glasfaserlaser (~1064 nm) | Mikro-WIG (gepulster Plasmalichtbogen) | Widerstandsschweißen mit Gegenelektroden |
|---|---|---|---|---|
| Optische Einkopplung in Kupfer | Hoch (~65 % Absorption auf massivem Cu bei 450 nm) | Niedrig (~5 % Absorption auf massivem Cu; empfindlich für Leistungsspitzen) | Unabhängig von Oberflächenreflexion (lichtbogenbeheizt) | Volumetrische Joulesche Widerstandserwärmung über Litzenspalte |
| WEZ-Kontrolle an der BeCu-Feder | Sehr schmal (ms-Pulsregelung mit gekühlten Klemmbacken) | Schmal (~0.005 Zoll in empirischer Vergleichsklasse) | Breit (~0.125 Zoll im empirischen Werkstattvergleich) | Mittel; thermische Masse der Elektrode führt Wärme ab |
| Erfassen loser Litzen | Keine Quetschkraft; stützt sich strikt auf Klemm-Spannzangen | Keine Quetschkraft; strenge Obergrenze für Schnittspreizung | Keine mechanische Pressung; breiter Lichtbogen überbrückt Spalte | Aktive mechanische Presskraft verdichtet die Einzeldrähte |
| Verbrauchsmaterial und Laufzeit | Berührungslose Optik; sauberes Schutzglas einhalten | Berührungslose Optik; Rückreflexions-Isolator erforderlich | Wolframelektroden-Abbrand erfordert regelmäßiges Nachschleifen | Spitzenverschleiß der Elektrode, Anlegieren, häufiges Abrichten |
| Risiko bei beidseitiger Taktung | Gleichmäßige Kuppelgeometrie an beiden Kontaktstift-Enden | Hohe Leistungsrampe für den initialen Aufschmelzbeginn nötig | Empfindlich auf Längenabstand der Spitze und Gaszugluft | Nebenschlussstrom-Drift bei Oxidschicht auf Spannvorrichtungen |
Welche Fügekompromisse halten die Wärme von der Federwölbung aus Berylliumkupfer fern?
Gepulste Millisekunden-Bursts und das Einspannen des Drahtschaafts in wassergekühlten Kupferbacken verhindern ein Durchwärmen der Federtaille. Laminare Argon-Schutzgasströmung unterbindet Oberflächenoxidation und hält die Außenfilamente ruhig. Das Schweißen blanken Drahtes vor dem abschließenden Galvanisieren erhält die Form der Schweißstelle.
Zweiseitige Zellen versetzen den vorderen und hinteren Schweißtakt zeitlich, sodass sich die Wärmefronten nie überlagern. Die Begrenzung der Gesamtenergie hält die Temperatur sicher unter der Überalterungsschwelle von 500°F bis 700°F, um den Federmodul zu bewahren.
Inline-CCD-Bildverarbeitung, Schweißfehler-Diagnose sowie Zugkraft- und LLCR-Prüfung
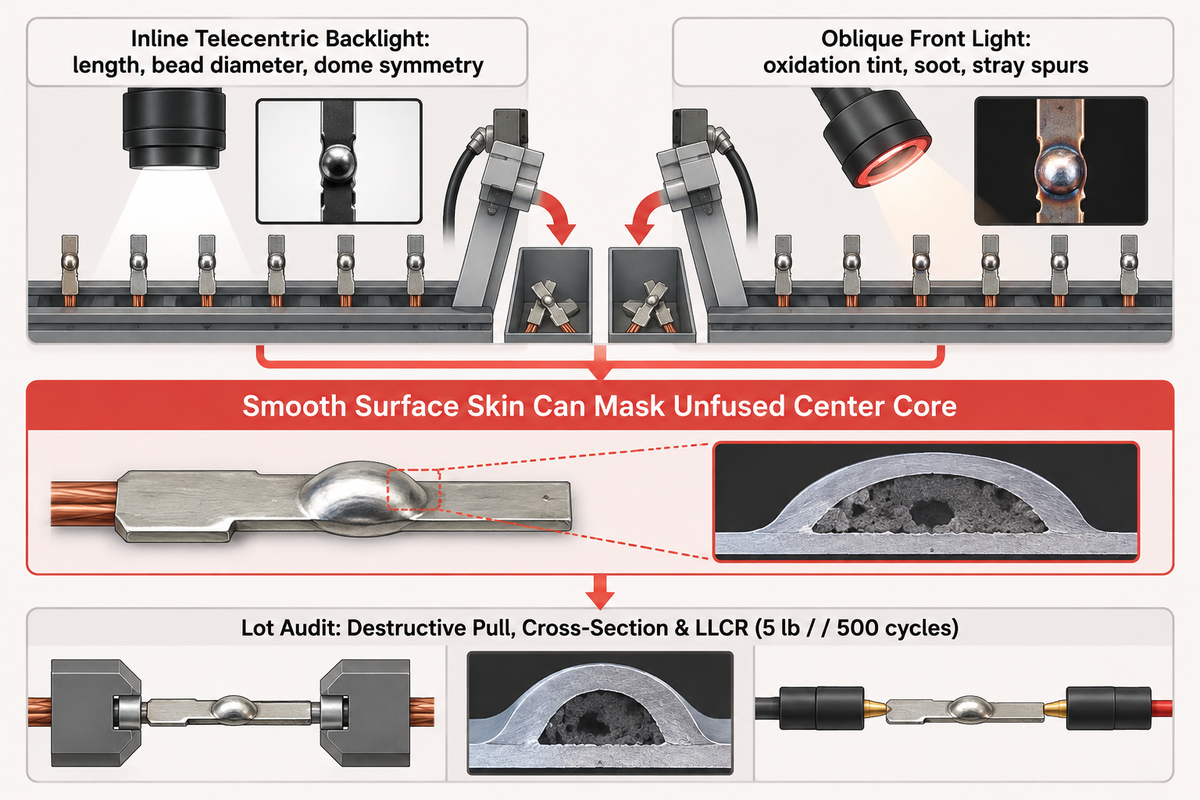
Eine kontinuierliche Inline-CCD-Kamera prüft Symmetrie und Länge jedes Rohlings. Außerdem prüft sie den Rohling auf Oberflächensauberkeit. Dennoch können diese äußeren Prüfungen nicht erkennen, ob Schweißverbindungen kaltgebunden sind. Eine echte Prozessqualifizierung verknüpft die automatisierte optische Sortierung mit zerstörenden Kontaktwiderstands- und Zugprüfungen.
Automatisierte Rohlingszellen montieren Bildverarbeitungskameras telezentrisch unmittelbar nach den Schweißstationen. Kontrastreiche Durchlichtpfade bewerten die Wiederholgenauigkeit der Schnittlänge, den Schweißkugeldurchmesser im Verhältnis zur Bohrung der Gegenhülse sowie die Kuppelsymmetrie. Schräge Auflichter erkennen Oxidationsanlauffarben, Ruß und ungeschmolzene Drahtspitzen.
Qualitätsteams müssen die äußere Oberflächenkontrolle klar von der strukturellen Schweißnahtvalidierung trennen. Große volumetrische Lunker in einer Baugruppe lassen sich über Oberflächenoptik oder Röntgendurchstrahlung erkennen. NASA JSC merkt jedoch in MSC-TOPS-106 an, dass Röntgenprüfungen bei engen inneren Rissen weiterhin nur eine geringe Auffindwahrscheinlichkeit erreichen. Eine glatte Außenhaut auf Spitzen aus Kupferlegierung kann einen unverschmolzenen Kern verbergen.
Optische Prüfungen früh im Montageprozess können Fehler weiter hinten abfangen. Eine übergroße Kuppel stößt in mehrpoligen Steckergehäuse-Blöcken an die Einführöffnung der Buchse. Ein seitlich abstehendes Drahthaar, das unter Crimpstempeln wegknickt, verringert die Isolationsabstände. Kalibrierte Subpixel-Kameratrigger steuern pneumatische Auswurfschächte an, um fehlerhafte Teile in Sortierzyklen von nur einer Millisekunde auszusondern.
UTMEL berichtet, dass Fingerzugproben und schnelle Sichtprüfungen bei der Anschlussprüfung verborgene innere Hohlräume übersehen. Vorbereitungszonen entlang der Kontaktlängen müssen sauber und kerbenfrei bis aufs blanke Metall bleiben. Unter Verweis auf NASA/Goddard 20220017466 erreichen ordnungsgemäß verdichtete Drahtverbindungen über 780 Zugprüfmuster hinweg mehr als das Doppelte der Mindestvorgaben nach IPC/WHMA-A-620. Breite statistische Sicherheitsreserven unterscheiden zentrierte Werkzeugaufbauten rasch von driftenden Werkzeugen und Vorrichtungen.
Eine konsequente Steckverbinder-Qualifizierung erzwingt zudem mechanische und elektrische Losprüfungen. Teams entnehmen Kontaktstifte für zerstörende Zugbrüche, fertigen polierte Querschliffe unter dem Mikroskop an und prüfen den LLCR-Übergangswiderstand. ConnectorSupplier setzt die MIL-DTL-83513-Qualifizierungsgrenzen bei mindestens 500 Steckzyklen, maximal 10 Unzen mal Kontaktzahl als Steckkraft sowie mindestens 5 Pfund Kontakthaltekraft an. Entdecken Sie weitere modulare Kameraaufbauten im ZEUEE-Leitfaden über Hersteller von automatisierten Steckverbinder-Prüfsystemen.
Diagnoseverzeichnis Schnitt- und Schweißfehler von der Spule bis zur Hülse
| Fehlerklasse | Physikalische Grundursache | Vorgelagerte Erkennungsmethode | Korrekturmaßnahme an der Station |
|---|---|---|---|
| Litzenspreizung / Birdcaging | Zu großer Scherbackenspalt oder ungerichtete Spulenkrümmung | Breitensprung im telezentrischen Schattenbild an der Schnittfläche | Klemm-Spannzangen neu einstellen und Servo-Abwickler abgleichen |
| Übergroße Schweißkugel | Zu hohe Pulsenergie oder verlängerte Laser-Haltezeit | CCD-Durchmesseralarm über dem Limit der Hülsenbohrung | Millisekunden-Pulsenergie reduzieren und Fokus-Arbeitshöhe prüfen |
| Exzentrische Kuppelausrichtung | Laserpunkt außerhalb der Achse oder schräg gespannter Draht | Koaxiale Mittellinienprüfung von Spitze zu Kern im Durchlicht | Optische Düse relativ zu den V-Nut-Backen neu nullen |
| Ungeschmolzener Kern unter glatter Kappe | Hohe Kupfer-IR-Reflexion bremst das tiefe Aufschmelzen | Für CCD unsichtbar; durch Zugprüfung und Querschliff erkannt | ~450 nm Blau-Vorschmelzen unter Inertgas-Abschirmung einsetzen |
| Oxidierte und porenbehaftete Spitzenoberfläche | Abfall der Argonspülung oder Schmierfilm auf der Spule | Dunkle Verfärbung im schrägen Auflicht und Rauheitswert | Gasdruckregler prüfen und Führungsrollen abwischen |
| Einknicken der Federwölbung in der WEZ | Durchwärmung überschreitet 700°F Auslagerungsgrenze | Unterschreiten der Kontaktstift-Haltekraft am mechanischen Prüfgerät | Spannkraft der wassergekühlten Klemmbacken erhöhen |
| Schnittlängendrift am Drehgeber | Schlupf an der Treibrolle oder Abzugsspannungsspitze | Vollbild-Kalibrierverfolgung der optischen Schnittlänge | Klemmrollen reinigen und Servo-Tänzerregelkreis neu abstimmen |
| Ausgepresste Schergrat-Lippe | Ausgebrochene oder stumpfe Hartmetall-Schneidkante | Subpixel-Kantenaufweitungsalarm vor dem Schweißen | Wechselbare Schermesserkassette sauber austauschen |
| Porosität durch Auskochen vorvergoldeter Schicht | Niedrig siedende Goldschicht verdampft an der Schweißspitze | Spritzerpunkte auf dem Schutzglas und der Kontaktstift-Kappe | Blankes BeCu vor dem Trommelgalvanisieren schneiden und schweißen |
Warum entgehen intermittierende Kaltschweißungen bei Drehkontaktstiften der manuellen Stichprobenprüfung?
Intermittierende Schweißfehler hängen oft mit kurzen Störungen zusammen, etwa einer Ölstelle auf der Drahtspule oder plötzlichen Turbulenzen an der Argondüse. Manuelle Stichproben übersehen sporadische Kaltschweißungen und übergroße Kugeln in schnellen automatisierten Läufen leicht. Die optische Inline-CCD-Prüfung kontrolliert die äußere Kuppelgeometrie an jedem einzelnen Kontaktstift vor nachgelagerten Werkzeugen, während zerstörende Zugprüfungen Kaltschweißungen erfassen.
Obwohl automatisierte Kamerasysteme den Bedarf an zerstörenden Losprüfungen deutlich senken, ersetzen sie diese nicht vollständig. Bediener entnehmen nach jedem Spulenwechsel oder einer Rezepturänderung Kontaktstifte für den Zugversuch, um eine tiefe innere Verschmelzung nachzuweisen.
Nachgelagertes Hülsencrimpen, Schutzeinhausung und Kontrolle von Berylliumkupfer-Rauchgasen
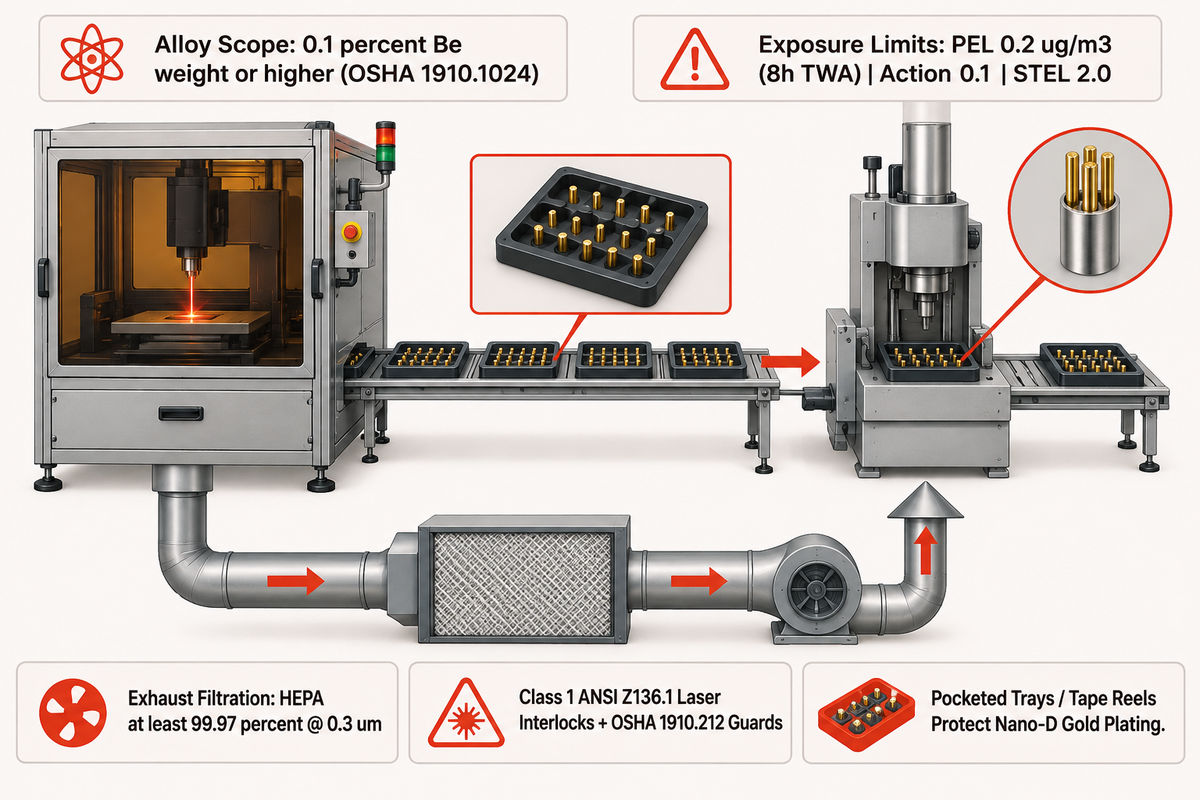
Eine normgerechte Drehkontaktstift-Zelle schützt nachgelagerte Vierdorn-Crimpanlagen und schirmt Personal gleichzeitig vor gefährlichen Laserstrahlen sowie schwebendem Berylliumstaub ab. Lose Schüttguthandhabung verbiegt Federn und beschädigt Beschichtungen. Arbeitsplätze ohne ausreichende Punktabsaugung verstoßen gegen verbindliche OSHA-Grenzwerte und Sicherheitsvorgaben der Laserklasse 1.
Nachgelagerte Crimpanlagen schließen die MIL-DTL-83513-Steckverbindermontage ab, indem sie den Kontaktstift-Rohling sauber in eine präzise Metallhülse einführen. Bei MIL-DTL-83513-Steckverbindern sind reine Zinnoberflächen strikt verboten: Der Zinnanteil muss bei oder unter 97 % bleiben, um Zinnwhisker auszuschließen. Eine geregelte Crimpüberwachung verknüpft den mechanischen Schließvorgang mit den Kontaktstift-Maßen für hohe Prozesswiederholbarkeit. Dies wird im ZEUEE-Beitrag zur Crimpkraftüberwachung in Montageprozessen näher erläutert.
Die gesetzliche Luftreinhaltung wird entscheidend, sobald Legierungen mit mindestens 0.1 Prozent Beryllium-Gewichtsanteil geschmolzen werden. Die OSHA-Norm 29 CFR 1910.1024 begrenzt den zulässigen 8-Stunden-Schichtmittelwert auf 0.2 Mikrogramm pro Kubikmeter und legt die Auslöseschwelle auf 0.1 Mikrogramm pro Kubikmeter fest. Kurzzeitspitzen über 15 Minuten dürfen 2.0 Mikrogramm pro Kubikmeter nicht überschreiten. Punktabsaugungen und Industriesauger müssen Stäube über HEPA-Filter mit mindestens 99.97 Prozent Abscheidegrad bei 0.3 Mikrometern zurückhalten.
Erfahrungsberichte aus öffentlichen Schweißforen betonen, wie schnell offenes manuelles Schweißen von Berylliumkupfer ohne Absaugung gesundheitliche Schäden beim Bediener auslöst. Optische Schutzgehäuse verlangen ebenso strenge Sicherheitsverriegelungen. OSHA Technical Manual Section III Chapter 6 schreibt für eingebaute Laser der Klasse IIIB und Klasse IV gemäß ANSI Z136.1 verriegelte Gehäuse der Klasse 1 vor. Zugangstüren nutzen zweikanalige fehlersichere elektrische Verriegelungsreihen neben Quetschstellen-Schutzeinrichtungen nach OSHA 29 CFR 1910.212 an automatischen Schneidmatrizen.
Wann sollten Drehkontaktstift-Rohlinge vor dem Hülsencrimpen in Schüttgutbehälter statt in Trägertrays ausgegeben werden?
Gefächerte Trägertrays oder Gurtbänder schützen winzige Nano-D-Bauteile und vorbeschichtete Rohlinge, die sich unter Vibration verhaken oder ihre Goldschicht abreiben. Sammelbecher für Schüttgut eignen sich am besten für blanke Berylliumkupfer-Rohlinge, die direkt in ein Gestell- oder Trommelgalvanikbad gelangen.
Vibrationswendelförderer polieren feine Metallspitzen gegen benachbarte Rohlinge, reiben Nickel-Gold-Schichten ab und verbeulen Federbögen. Direkte Tray-Taktung schützt empfindliche konzentrische Kuppeln vom Schweißen bis in die Mehrdorn-Crimpmaschinen.
Auslegung der Zellenleistung anhand von Taktzeit, OEE, Ausschussverlust und Spulenwechseln
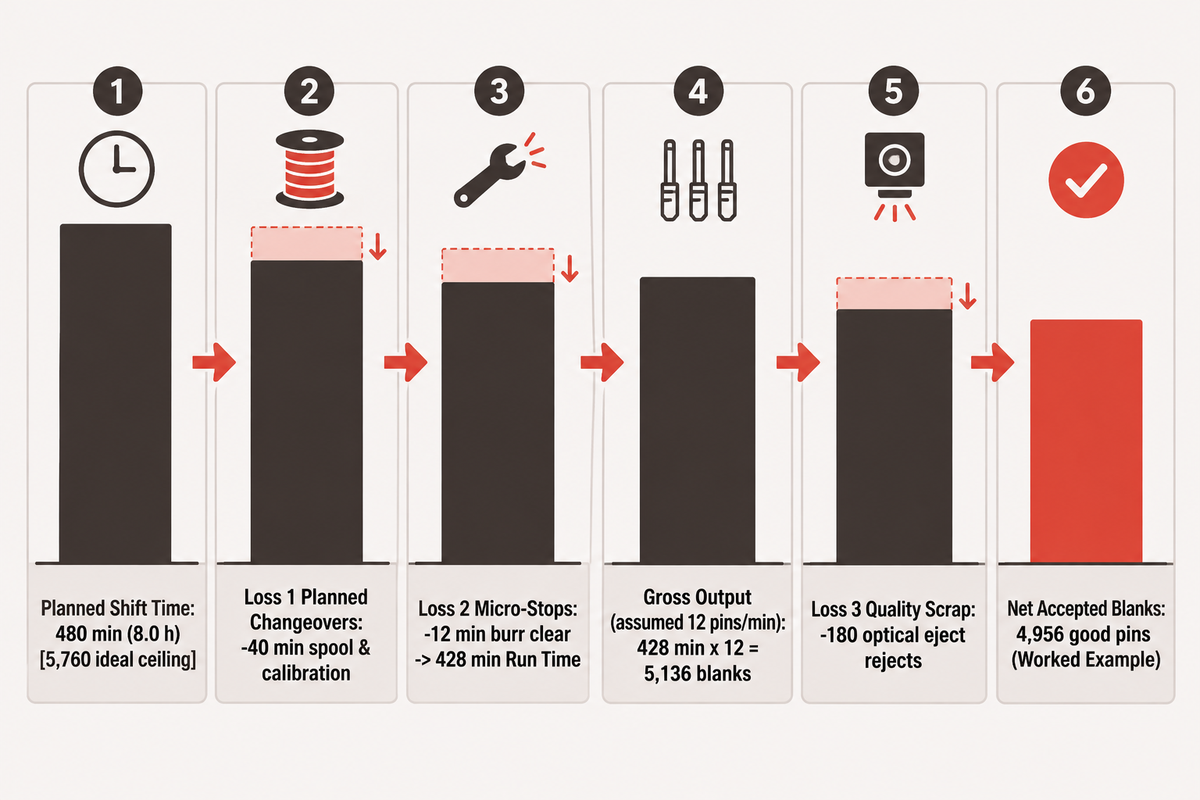
Die Angabe reiner Hubzahlen pro Minute überschätzt die Zahl guter Kontaktstifte über eine achtstündige Produktionsschicht. Der tatsächliche Durchsatz im Werk richtet sich nach der Gesamtanlageneffektivität (OEE) nach Abzug geplanter Spulenwechsel, kleiner Entstörstopps und Inline-CCD-Auswürfe. Die Trennung dieser drei Verlustblöcke deckt Kapazitätsengpässe auf, bevor Bestellungen ausgelöst werden.
OEE.com definiert die Standard-Produktionseffizienz als Verfügbarkeit mal Leistung mal Qualität. Gutmenge multipliziert mit der idealen Taktzeit geteilt durch die geplante Produktionszeit vervollständigt die Definition. Entscheidend ist, dass die Laufzeit von der geplanten Produktionszeit die Stillstandszeit abzieht und damit sowohl plötzliche Klemm-Stillstände als auch geplante Spulen-Umrüstungen erfasst.
Rechenbeispiel für eine 8-Stunden-Schicht: Rechnen Sie eine konkrete 480-Minuten-Schichtbasis mit den Gleichungen von OEE.com durch. Legen Sie eine Beispiel-Taktgeschwindigkeit von 12 Rohlingen pro Minute bei fortlaufender Taktung zugrunde. Ziehen Sie 40 Minuten für geplantes Spuleneinfädeln und Laserfokus-Kalibrierung ab. Ziehen Sie außerdem 12 Minuten für das Entfernen von Schergraten sowie 180 durch die optische Inline-Prüfung aussortierte Ausschussteile ab.
3-Verlust-Bilanz für den Zellendurchsatz
| Bilanzposten | Berechnungsformel | Beispielwert | Auswirkung auf die Planung |
|---|---|---|---|
| 1. Geplante Schichtzeit | Eingeplantes Betriebsfenster | 480 min (8,0 h) | Gemeinsamer Schichtnenner für alle Kennzahlen der Fertigungszelle |
| 2. Verlust 1: Geplante Umrüstungen und Prüfungen | Spuleneinfädeln plus Kalibrierstopps | −40 min | Einmalig innerhalb der OEE-Stillstandszeit abgezogen |
| 3. Verlust 2: Ungeplante Mikro-Stillstände | Matrizen-Gratentfernung plus Gasprüfstopps | −12 min | Ergibt 428 min Netto-Laufzeit |
| 4. Brutto-Taktausbringung (in der Laufzeit) | 428 min × 12 Stück/min (angenommen) | 5.136 Rohlinge | Erzeugte Kontaktstiftmenge vor der Prüfung |
| 5. Verlust 3: Qualitätsausschuss | Auswurfmenge über optischen Sortierschacht | −180 Ausschussteile | Exzentrische Kuppeln, abstehende Litzen, Längenfehler |
| 6. Netto-Gut-Rohlinge | 5.136 − 180 in Trays übernommene Gutteile | 4.956 Gut-Kontaktstifte | Vergleich der Netto-Kontaktstifte mit 5.760 idealem Schichttakt |
Die Verringerung der Stillstandszeit beim Spulenwechsel bringt pro Schicht meist mehr zusätzliche Produktionsmenge als ein leichtes Hochdrehen der Schneidgeschwindigkeit. Mit Schnellspann-Drahtspulen und austauschbaren Schermesserkassetten lassen sich dutzende Minuten je Schicht zurückgewinnen. Prüfen Sie reale Nenn-Taktgeschwindigkeiten auf der Lösungsseite für Drehkontaktstift-Maschinen von ZEUEE, wenn Sie Ihren Produktionsplan ausarbeiten.
Anlagenintegratoren gegen Steckverbinder-OEMs: Technische Angebotsanfrage-Unterlagen und FAT-Abnahme
Etablierte Steckverbinderhersteller wie Glenair und Omnetics verkaufen QPL-qualifizierte MIL-DTL-83513-Steckverbinderbaugruppen statt eigenständiger Maschinen für die Kontaktstift-Fertigung. Unternehmen, die eigene Kontaktfertigungslinien betreiben, arbeiten mit spezialisierten Automatisierungsbauern zusammen. Muster-Drahtspulen und statistische Fähigkeitsvorgaben gemäß NIST schützen Terminpläne vor Überraschungen bei Werkzeugen und Vorrichtungen.
Diese Arbeitsteilung wird in öffentlichen Katalogen deutlich. Das Micro-D-Portfolio von Glenair liefert DLA-qualifizierte Steckverbinder nach MIL-DTL-83513/01 bis /33. Omnetics fertigt 9- bis 51-polige QPL-Micro-D-Baureihen mit BeCu-Federkontakten. Keiner dieser Anbieter tritt als allgemeiner Maschinenbauer auf, um automatische Schneid- und Schweißanlagen an externe Drahtwerke zu verkaufen.
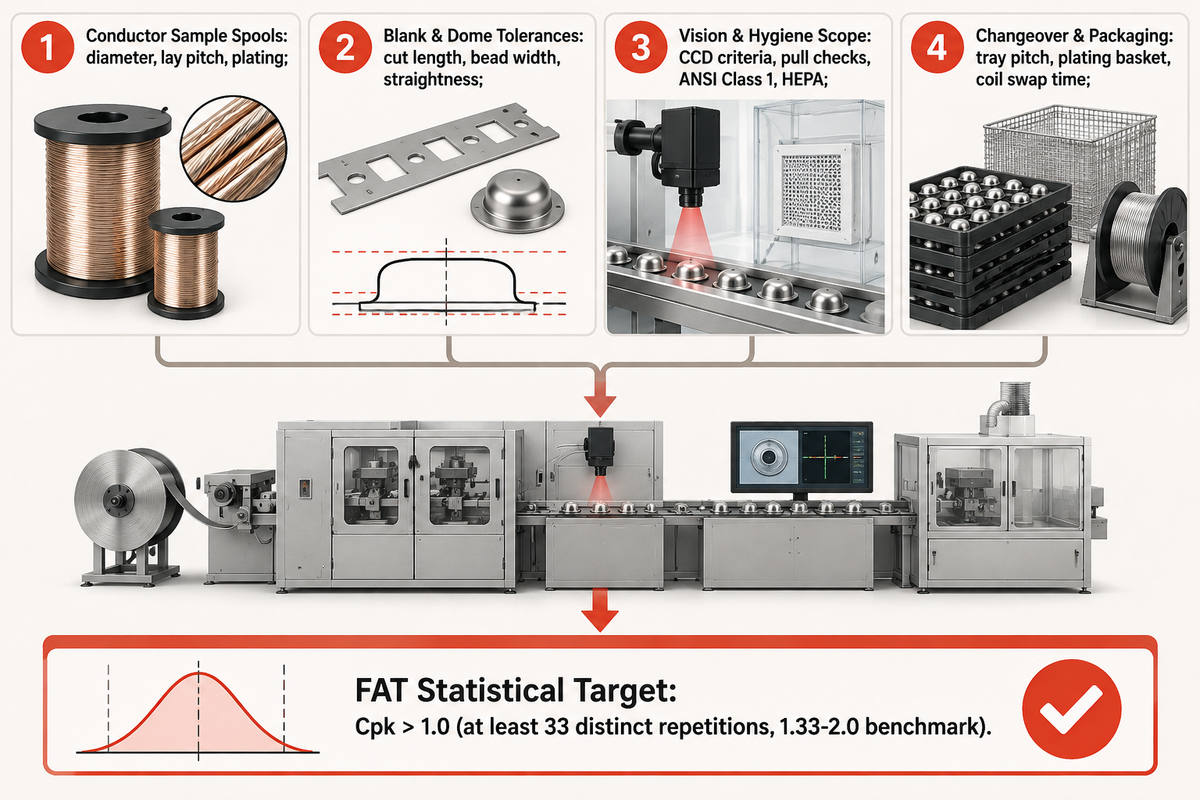
Der spezialisierte Automatisierungsbauer ZEUEE (gegründet 2005 in Shenzhen, China) betreibt am Produktionsstandort Taihe eine 20.000 m2 große Fertigungsbasis mit 0,005 mm Bearbeitungsgenauigkeit für Drahtvorbereitungs-, Laserschweiß- und optische Prüfmaschinen. Eine frühzeitige Klärung der wichtigsten technischen Anforderungen in der Angebotsanfrage vermeidet Werkzeugverzögerungen bei der Musterqualifizierung. Nehmen Sie vier technische Punkte in jede Lieferantenanfrage auf:
- Leiter-Musterspulen: Stellen Sie Produktionsspulen des schraubenförmigen Berylliumkupfer- oder Phosphorbronzedrahts mit Angabe von Durchmesser, Schlag-Rastermaß und Oberflächenbeschichtung bereit.
- Rohlings- und Kuppeltoleranzen: Nennen Sie zulässige Schnittlängenbänder, Grenzbreiten der Schweißkugel für das Hülseneinführen sowie Geradheitsvorgaben.
- Prüf- und Arbeitsschutzumfang: Definieren Sie Gut-/Schlecht-Kriterien der CCD-Kamera, Intervalle für zerstörende Zugversuche, Laserklasse 1 nach ANSI und HEPA-Absaugungen.
- Umrüst- und Verpackungsformat: Legen Sie das Rastermaß der Trägertrays, die Übergabe in Galvanikkörbe sowie akzeptable Umrüstzeiten je Spulengröße fest.
Verankern Sie quantitative Statistikziele direkt in Protokollen für die Werksabnahmeprüfung (FAT). Gemäß Schwellenwerten des NIST Engineering Statistics Handbook überschreitet ein fähiger Prozess einen Cpk-Wert von 1.0. Industrielle Fertigungsbenchmarks nennen Cpk-Werte von 1.33, 1.5 oder 2.0. NIST zeigt zudem, dass belastbare Fähigkeitsnachweise mindestens 33 Einzelwiederholungen erfordern, um ein 95 %-Konfidenzintervall innerhalb einer Genauigkeit von plus oder minus 25 % zu halten. Kombinieren Sie dieses Fähigkeitslos mit einer Gage R&R-Untersuchung, die kurzfristige Kamera-Wiederholbarkeit von Bediener-Reproduzierbarkeit trennt.
Nächster Schritt zur Anlagenauslegung: Entdecken Sie schlüsselfertige Subsystemoptionen und Nenn-Durchsatzklassen auf der Seite zur kommerziellen Lösung der ZEUEE Drehkontaktstift-Schneid- und Schweißmaschine. Senden Sie Ihre Drahtspulenspezifikationen und Zieltoleranzen der Kontaktstifte direkt an die Anwendungsingenieure von ZEUEE.
Häufig gestellte Fragen: Konstruktion und Qualifizierung von Drehkontaktstift-Schneid- und Schweißmaschinen
Kann eine einzelne Drehkontaktstift-Schneid- und Schweißmaschine sowohl Micro-D- als auch Nano-D-Drahtquerschnitte verarbeiten?
Ja, sofern Umrüstsätze engere Richtrollennuten, Mikro-Scherspalte und kleinere optische Prüffenster für dünnere Nano-D-Kabel abdecken.
Der Wechsel von Micro-D-Rohlingen im 0.050-Zoll-Rastermaß hinunter auf Nano-D-Leiter im 0.025-Zoll-Rastermaß verändert Führungsbohrungen, Spannkraft der Spannzangen und Laserspot-Geometrie. Eine Basismaschine kann beide Steckverbinderfamilien abdecken, wenn modulare Schnellwechsel-Werkzeugköpfe, neu kalibrierte Kamera-Vergrößerungsoptiken und noch niedrigere Millisekunden-Pulsrezepturen bereits in der ersten Anfrage festgelegt werden.
Warum wird das beidseitige Spitzenschweißen bei schraubenförmigen Drehkontaktstiften gegenüber dem einseitigen Schweißen bevorzugt?
Das beidseitige Verschmelzen verhindert das Aufspreizen der Litzen sowohl an der steckseitigen Kuppelspitze als auch am hinteren Ende, das in die Crimphülse eintritt.
Während eine glatte abgerundete Halbkugelkuppel das blinde Einführen sauber in vergoldete Buchsen leitet, franst eine ungeschweißte hintere Schnittlitze in Vibrationszuführungen und Übergaben weiterhin auf. Das Verschließen beider Schnittflächen stabilisiert die Rohlingschnittlänge, unterbindet rückseitiges Birdcaging und beschleunigt das zuverlässige Einsetzen der Kontaktstifte in nachgelagerten Vierdorn-Hülsencrimpstationen im Mehrschichtbetrieb.
Sollte Drehkontaktstift-Draht aus Kupferlegierung vor oder nach dem Laser-Spitzenschweißen vergoldet werden?
Die meisten hochzuverlässigen Fertigungen schneiden und schweißen zuerst blanken oder vorbeschichteten Draht und galvanisieren anschließend Nickel und Gold im Trommelverfahren auf den fertigen Rohling.
Das Schweißen unbeschichteter Berylliumkupfer-Kabel vor dem Galvanisieren verhindert, dass oberflächliche Goldschichten in der erstarrenden Schweißkuppel auskochen, und stoppt spröde intermetallische Porosität. Das anschließende Trommelgalvanisieren fertiger Rohlinge versiegelt den gesamten schraubenförmigen Federkörper, die aktive gewölbte Taille und die geschweißte Kuppel gleichmäßig unter schützenden Nickelsperrschichten und Gold.
Wie entscheiden Ingenieure zwischen mechanischem Scherschneiden und Lasertrennen vor der Spitzenschweißung?
Mechanisches Hartmetall-Scherschneiden unter gegenüberliegenden Spannzangen setzt sich in den meisten Produktionslinien aufgrund hoher Taktgeschwindigkeit, fehlender thermischer Vorschädigung und sauberer planer Enden durch.
Das Trennen von schraubenförmig verseiltem siebenadrigem Kupferdraht mit aufeinander abgestimmten Schneidmatrizen erzeugt scharfe plane Enden, die sofort schweißbereit sind. Im Vergleich zum Lasertrennen hinterlassen mechanische Schneidmatrizen gratfreie Schnittflächen, während thermisches Schneiden spröde Umschmelzschlacke zurücklässt. Laserschneiden vergeudet wertvolle optische Pulsenergie beim Durchtrennen dichter, stark reflektierender Kupferdrahtbündel. Optisches Schneiden drückt unerwünschte Wärme zurück in Richtung der vergüteten Berylliumkupfer-Federwölbung und bringt gefährlichen Metallstaub in den geschlossenen Arbeitsraum ein. Lasertrennen wird nur für extrem empfindliche Sonderbänder eingesetzt sowie dort, wo Stahlmesser die Bündelgeometrie verformen oder einen Schmiergrat hinterlassen. Steife Doppelführungsbuchsen mit werkzeuglos wechselbaren Hartmetalleinsätzen bieten die für lange automatisierte Serien erforderliche Wiederholgenauigkeit.
Welche Inline-CCD-Kameraprüfungen sollten vorgesehen werden, um das Verklemmen von Crimphülsen durch übergroße Schweißkugeln zu verhindern?
Fordern Sie die telezentrische Messung des maximalen Schweißkugeldurchmessers, der koaxialen Kuppelkonzentrizität zur Drahtmittellinie sowie die Erkennung abstehender Einzelhaare an.
Schon eine leichte Asymmetrie der Schweißkugel drückt die kuppelförmige Kontaktstiftspitze beim Bestücken an der Fase der Gegenhülse vorbei und verbiegt Vierdorn-Crimpkontakte. Kontrastreiche Subpixel-Kantenerkennung, telezentrische Durchlichtbeleuchtung und berührungsloses Abtasten ermöglichen es Bildverarbeitungskameras, jeden Kontaktstift-Rohling im Linientakt zu prüfen. Das schräge Auflicht liefert zusätzliches Licht, um eine dunkelbraune Oxidationsverfärbung infolge gestörter Argonschutzgasströmung aufzudecken. Qualitätsteams führen formale NIST-Wiederholbarkeitsstudien durch, um die Kameravergrößerung vor der Freigabe von Ausschuss-Schwellenwerten zur Werksabnahme zu qualifizieren.
Welche Lüftungs- und Lasergehäusenormen gelten beim Schweißen von Berylliumkupfer-Kontaktstiftdraht?
Fertigungszellen für Legierungen mit mindestens 0.1 Prozent Beryllium müssen optische Schutzgehäuse der Klasse 1 nach ANSI Z136.1 mit HEPA-Rauchgasabscheidung nach OSHA 1910.1024 integrieren.
Durch Laserpulse erhitzte Berylliumkupferlegierungen erzeugen giftige Metalloxidpartikel und reflektierte Laserstreustrahlung, die sicher im Arbeitsgehäuse eingeschlossen bleiben müssen. Ein Unterdruck-Punktabsaugsystem mit einem HEPA-Filter von 99.97 Prozent Abscheidegrad bei 0.3 Mikrometern hält die Arbeitsplatzkonzentration unter dem OSHA-8-Stunden-Grenzwert von 0.2 Mikrogramm pro Kubikmeter. Jede abnehmbare Gehäuseklappe muss gemäß den Vorgaben des OSHA Technical Manual zweikanalige fehlersichere elektrische Sicherheitsverriegelungen nutzen, um eingebaute Laser der Klasse 4 sofort abzuschalten. Physische Schutzabdeckungen um automatische Drahtantriebs-Klemmstellen und die Hochgeschwindigkeits-Hartmetall-Schere müssen ebenfalls den Sicherheitsanforderungen der OSHA 29 CFR 1910.212 entsprechen.
Welche Draht-Musterlose und Zeichnungen benötigen Maschinenbauer vor der Angebotserstellung für eine kundenspezifische Drehkontaktstift-Zelle?
Senden Sie vollständige Bauteilzeichnungen, Legierungs- und Härtezeugnisse, Zieltoleranzen für die Schnittlänge, aufgewickelte Testdrahtspulen sowie die geforderten statistischen FAT-Cpk-Ziele.
Kein verlässlicher Integrator kann Drahtgeradheit oder sichere Spitzenschweißung allein anhand von Katalogtabellen zusichern. Die Bereitstellung realer Produktions-Testspulen gibt Ingenieuren die Möglichkeit, die Spuleneigenkrümmung, die Reaktion von Oberflächenfilmen auf 450-nm-Blau- oder IR-Laserpulse sowie die Gratbildung beim Scherschneiden vor dem Anfertigen kundenspezifischer Schneidmatrizen zu messen. Eindeutige Angebotsanfragen definieren zudem das Ausgabeformat (Trägertrays gegenüber offenen Galvanikkörben) und bestimmen die täglichen Schichtvorgaben. Legen Sie außerdem FAT-Validierungsläufe über mindestens 33 aufeinanderfolgende Kontaktstifte zur Prüfung des Cpk-Werts nach NIST-Richtlinien fest, um die Stabilität Ihrer automatischen Schneid- und Schweißzelle zu bewerten.
Veröffentlicht von ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd), Shenzhen, China. Dieser technische Prozessleitfaden führt öffentliche Militär-, Sicherheits-, Metallurgie- und Qualitätsnormen mit einem durchgerechneten OEE-Rechenbeispiel zusammen; maßgeblich für die Maschinenauslegung bleiben Kundenzeichnungen und FAT-Protokolle.
Quellen und Nachweise
- Defense Logistics Agency ASSIST: MIL-DTL-83513 Revision H Amendment 2 (13. Sept 2023)
- OSHA 29 CFR 1910.1024: Grenzwerte für Berylliumbelastung und HEPA-Filterung
- OSHA Technical Manual Section III Chapter 6: Lasergefahren und Klasse-1-Verriegelungen
- NIST Engineering Statistics Handbook: Prozessfähigkeitsindex Cpk und Metrologie-Glossar
- NASA Johnson Space Center (MSC-TOPS-106): Radiographie und Riss-Erkennungsgrenzen (POD)
- Choi et al. (NIH PMC, 2026): Überblick über Laserstrahl- gegenüber Widerstandsschweißen an Kupfer
- Copper Development Association: Werkstoffeigenschaften von C17200-Berylliumkupfer
- Materion: Ausscheidungshärtung und Temperaturfenster für geknetetes Berylliumkupfer
- Iqbal & Sadeghian (ScienceDirect, 2023): Blaue gegenüber Infrarot-Laserabsorption an Kupfer
- Kitagawa et al. (ScienceDirect, 2026): Amplituden- und Stabilitätsgrenzen bei der Laserstrahloszillation
- ConnectorSupplier: MIL-DTL-83513-Drehkontaktstift-Mechanik und Zinnausschlussregeln
- ConnectorSupplier: Hochzuverlässige Micro-D-, Nano-D- und Alloy-290-C17200-Werkstoffe
- Military Embedded (2026): Technischer Leitfaden zu Micro-D im Vergleich zu Nano-D und D-Sub
- UTMEL (mit Verweis auf NASA NTRS 20220017466): Drahtvorbereitungsfehler und Zugkraftprüfungen
- Phoenix Laser: Empirische WEZ-Breite bei Laser- gegenüber WIG-Schweißung an Berylliumkupfer
- Han’s Laser US (2026): Rot-Blau-Verbundlaser zum Fügen von Steckverbinderdrähten
- OEE.com: Gesamtanlageneffektivität und Formel für geplante Stillstandszeit
- USPTO US3258736A (IBM, 1966): Schraubenförmiger federnder Draht-Steckkontakt
- USPTO US7775841B2 (QA Technology, 2010): Dorn- und lasergeschweißtes Kontaktbuchsen-Verfahren
- Glenair: QPL-MIL-DTL-83513-Micro-D-Steckverbinder und Zubehörkatalog
- Omnetics Connector Corp.: Standard- und MIL-DTL-83513-Micro-D-Produktlinie
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend