ติดต่อ Zeyu lntelligent Industrial Company

ได้รับการรับรอง ISO 9001
เครื่องคลายความเค้นลวดทวิสต์พิน
เครื่องคลายความเค้นและจัดแนวลวดทวิสต์พินอัตโนมัติ ZEUEE 0.45mm (C49-ZY03-01)
เครื่องยืดลวดอุตสาหกรรมรุ่นนี้ออกแบบมาโดยเฉพาะเพื่อป้อนลวดทวิสต์พิน 0.45mm เข้าสู่กระบวนการผลิตคอนเน็กเตอร์ nano-D, Micro-D และคอนเน็กเตอร์ทรงไฮเพอร์โบลอยด์ รอบการทำงานแบบไปกลับด้วยลูกล้อหลายชุดช่วยคลายความเค้นภายในและคงความตรงของลวดได้ดี ที่ความเร็ว 4.5-5m/min เครื่องจะรักษาความเร็วให้สม่ำเสมอและทำให้ลวดตรง พร้อมโมดูลที่บำรุงรักษาได้ เครื่องตรวจจับลวดขาด และระบบป้อนด้วยแรงตึงคงที่ เหมาะสำหรับคอนเน็กเตอร์ในอุตสาหกรรมอากาศยาน กลาโหม และการแพทย์
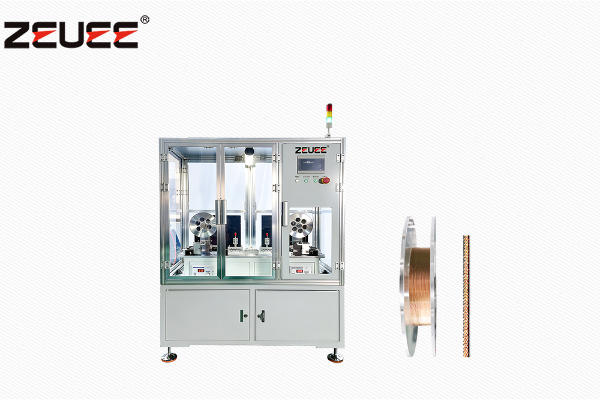
- รุ่น C49-ZY03-01
- ลวด ทวิสต์พิน 0.45mm
- ความเร็ว 4.5–5 m/min
- กำลังไฟ 5 kW / 220V AC
- แรงดันลม 0.4–0.6 MPa
- พื้นที่ติดตั้ง 1400×800×1850 mm
เหตุใดลวดทวิสต์พิน 0.45mm ที่ไม่ได้ปรับสภาพจึงทำให้อัตราผ่านเกณฑ์ของคอนเน็กเตอร์ลดลง
ทวิสต์พินเป็นชิ้นส่วนหน้าสัมผัสภายในคอนเน็กเตอร์ Nano-D และ Micro-D ที่ใช้ในผลิตภัณฑ์อวกาศ การบินและอวกาศ กลาโหม ดาวเทียม และการแพทย์ พินเหล่านี้มีขนาดเล็กมาก โดย Nano-D ใช้ลวด 30 หรือ 32 AWG และมีระยะพินถึงพิน 0.025-inch (0.64mm) คอนเน็กเตอร์ 25 ตำแหน่งมีน้ำหนักประมาณ 12 grams (มีปริมาตรหนึ่งในแปดของ Micro-D) ตามการตีความ MIL-DTL-32139 ที่ Omnetics เผยแพร่ใน Connector Supplier
ลวดที่จะนำมาทำเป็นทวิสต์พินเริ่มต้นจากม้วนลวด ทั้งความจำจากการม้วน ความเค้นตกค้างจากการดึงลวด และแรงดีดกลับหลังตัด ล้วนทำให้เส้นลวดโค้งและคืนตัวได้ง่าย ทั้งที่ต้องการแท่งลวดตรงสนิทและมีพฤติกรรมการรับแรงที่คาดการณ์ได้
NASA-STD-8739.4
นี่คือรูปแบบความขัดข้องที่มาตรฐานฝีมือการเดินสายไฟสำหรับการบินอวกาศ NASA-STD-8739.4 มุ่งควบคุมตั้งแต่ขั้นตอนต้นน้ำ และเอกสารสิทธิบัตรในอดีตเกี่ยวกับการเชื่อมต่อลวดขนาดเล็กเข้ากับพิน (USPTO US 4039801) ก็ระบุสาเหตุหลักของการสูญเสียอัตราผ่านเกณฑ์ของพินคอนเน็กเตอร์ในกรณีที่ใช้ลวดขนาดต่ำกว่า 0.3mm ไว้แล้ว
รูปแบบความขัดข้องในการประกอบขั้นสุดท้าย
เมื่อลวดที่มีความเค้นภายในซึ่งควบคุมได้ไม่ดีไหลไปยังกระบวนการปลายน้ำและเข้าสู่การประกอบขั้นสุดท้าย จะพบความขัดข้อง 3 รูปแบบที่สถานีทดสอบแผง:
01
ความแปรปรวนของการโค้งงอลวด 0.1 mm
ทำให้เกิดการสัมผัสติดๆ ดับๆ ขณะเลื่อนทวิสต์พินเข้าไปในช่องรับทรงไฮเพอร์โบลอยด์
02
แรงดีดกลับจากการใส่ลวด
ทำให้เกิดการกระจุกตัวของความเค้นที่จุดเข้าหัวพิน ซึ่งบทความชำแหละชิ้นงานของ Hackaday ใน 2025 ระบุว่าเป็นจุดที่มักเกิดรอยร้าวจากการสั่นสะเทือน
03
ความแปรปรวนของค่าความแข็งแรงครากของลวด
ภายในล็อตทำให้สมรรถนะของเครื่องอัดสแวกแตกต่างกันมาก คอนเน็กเตอร์ที่ยอมรับปัญหาลักษณะนี้ก็ต้องยอมรับการเคลมตามการรับประกันจากผู้รับเหมาหลักด้านดาวเทียมด้วย ซึ่งหมายความว่าแท้จริงแล้วคอนเน็กเตอร์เหล่านั้นแทบไม่สามารถทนต่อปัญหาได้เลย
C49-ZY03-01: กลไกคลายความเค้นในกระบวนการต้นน้ำ
C49-ZY03-01 คลายความเค้นในขั้นตอนต้นน้ำ ก่อนถึงสถานีงานใดๆ ที่ออกแบบมาสำหรับสายเคเบิลซึ่งต้องรองรับกระบวนการหลังการปรับสภาพนี้ เช่น การตัด การอัดสแวก หรือการใส่พิน ตามที่อธิบายไว้ เครื่องรับลวดจากเทปป้อน เคลื่อนลวดไปกลับเป็นช่วงๆ ด้วยระบบคลายความเค้นแบบกำหนดระยะชัก จากนั้นส่งลวดผ่านชุดลูกล้อปรับแนว 2 ชุดที่วางตั้งฉากกัน พร้อมใช้สัญญาณป้อนกลับตำแหน่งควบคุมทั้งลวดขาเข้าจากม้วนป้อนและลวดขาออกจากชุดปรับแนว (ตัวควบคุมแรงตึงแบบวงปิด (Closed Loop Control (CLC)) และอินเตอร์ล็อกเมื่อลวดขาด)
ลวดที่ผ่านกระบวนการนี้จะออกมาโดยปราศจากความเค้นที่อาจทำให้คอนเน็กเตอร์ไม่สามารถผ่านข้อกำหนด 200-cycle, 15-milliohm เมื่อใช้ลวดตามข้อกำหนด MIL-DTL-32139, Omnetics (2017)
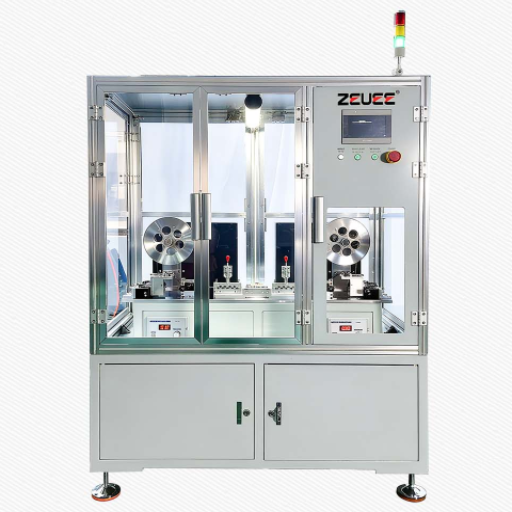
สถาปัตยกรรมการจัดแนวด้วยลูกล้อหลายชุดแบบตั้งฉาก
ภายใน C49-ZY03-01
นวัตกรรมการออกแบบ 4 ประการนี้ทำให้เครื่อง “ยืดลวดให้ตรง” แตกต่างจากเครื่อง “ผลิตลวดเกรดทวิสต์พิน” ข้อกำหนดทั้งหมดที่ระบุไว้ที่นี่มาจาก C49-ZY03-01 ซึ่งขณะนี้กำลังจัดส่งจากโรงงาน Jiangxi Taihe ของเรา
| ขนาด (ยาว×กว้าง×สูง) | 1400 × 800 × 1850 mm | ติดตั้งบนพื้น ใช้พื้นที่สำหรับผู้ปฏิบัติงานคนเดียว |
| อัตราการผลิต | 4.5–5 m/min | รักษาความเร็วต่อเนื่องเมื่อใช้ลวดเส้นผ่านศูนย์กลาง 0.45mm |
| กำลังไฟพิกัด | 5 kW | รวมชุดขับ + เซอร์โวควบคุมแรงตึง + PLC ควบคุม |
| แรงดันลม | 0.4–0.6 MPa | วงจรจับยึดและเบรกด้วยระบบนิวแมติก |
| แรงดันไฟฟ้า | 220 V AC, เฟสเดียว | มีรุ่น 110V / 380V ให้เลือก (OEM) |
| ช่วงเส้นผ่านศูนย์กลางลวด | 0.30 – 0.60 mm | ค่ากลางที่ออกแบบไว้คือ 0.45mm; การใช้ 0.30/0.60 ต้องเปลี่ยนลูกล้อ |
| แกนการจัดแนว | แนวนอน + แนวตั้ง | ปรับได้ทั้ง 2 แกนขณะเดินเครื่องด้วยปุ่มปรับไมโครมิเตอร์ |
| การควบคุมแรงตึง | แบบวงปิด | ขจัดความแปรปรวนของแรงดึงและการยืดตัว |
| อินเตอร์ล็อกนิรภัย | หยุดอัตโนมัติเมื่อลวดขาด | ตรวจจับลวดขาดภายใน <200 ms และหยุดมอเตอร์ |
| โครงสร้าง | ชุดประกอบย่อยแบบโมดูลาร์ | ถอดโมดูลคลายความเค้นและหัวจัดแนวได้โดยไม่กระทบการจัดแนวโครงเครื่อง |
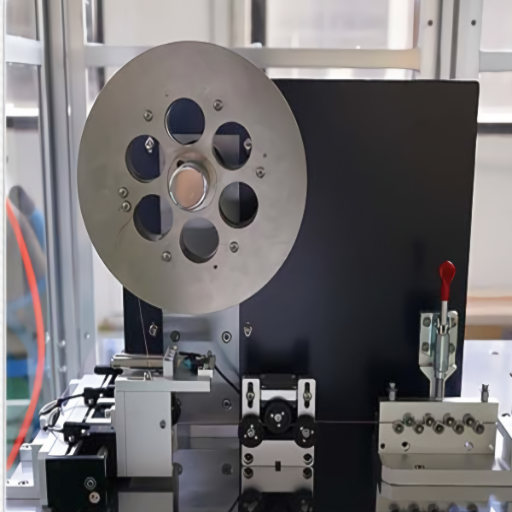
การร้อยลวดด้วยแรงตึงคงที่
ติดตั้งชุดควบคุมแรงตึงขับเคลื่อนด้วยเซอร์โวที่ม้วนป้อนและม้วนเก็บแต่ละชุด ระบบดึงลวดระหว่างม้วนด้วยแรงตึงที่กำหนดไว้ตลอดเวลา เพื่อป้องกันการเคลื่อนแบบติดๆ ลื่นๆ ที่พบได้บ่อย
มีการวัดแรงตึงลวดแบบเรียลไทม์ (เป็นค่าที่วัดได้จริง ไม่ใช่ค่าที่ตั้งขึ้นมาเอง) และหากค่าอยู่นอกช่วงที่ยอมรับได้ ระบบจะสั่งหยุดสายการผลิตเพื่อป้องกันไม่ให้ลวดที่มีข้อบกพร่องเข้าสู่ขั้นตอนถัดไป
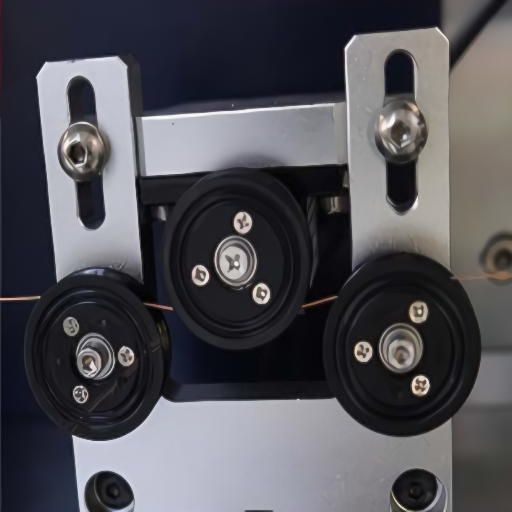
การจัดแนวแบบตั้งฉาก
การยืดลวดด้วยลูกล้อแกนเดียวทำให้ลวดเส้นเล็กคืนตัวแบบยืดหยุ่น C49-ZY03-01 ทำให้วัสดุเสียรูปแบบยืดหยุ่นระหว่างชุดลูกล้อแนวนอนและแนวตั้ง
เพิ่มแรงกดสะสมเป็นขั้นๆ โดยเลือกขั้นตอนมาให้เหมาะกับทองแดง ทองเหลือง ฟอสเฟอร์บรอนซ์ และโลหะผสมสเตนเลสที่มีขนาดต่ำกว่า 0.5 mm โดยเฉพาะ เมื่อลวดออกจากชุดปรับแนวแล้วจะคงรูปทรงสุดท้ายไว้
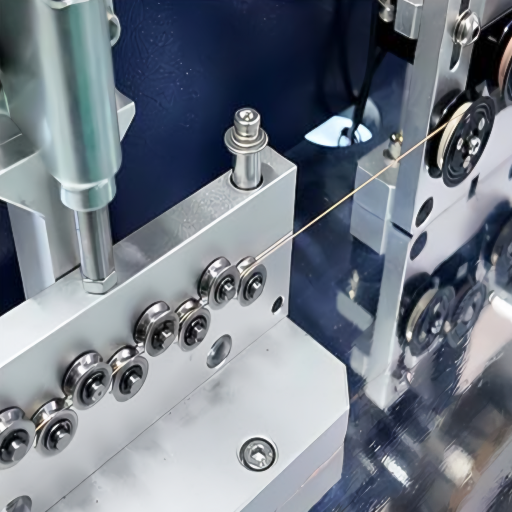
รอบการทำงานแบบไปกลับ (RSRC)
เครื่องยืดลวดส่วนใหญ่ทำงานแบบ “ผ่านครั้งเดียว” โดยป้อนลวดจากทางเข้าไปทางออกผ่านลูกล้อ แต่วิธีนี้ไม่เพียงพอต่อการคลายความเค้นภายในของลวดที่มีขนาดเล็กกว่า 0.5 mm
เมื่อตัดชิ้นงานดังกล่าว ความเค้นภายในจะทำให้ลวด “ดีดกลับ” ไปยังรูปทรงโค้งเดิม RSRC คือกระบวนการที่ลวดเคลื่อนที่ไปข้างหน้าและย้อนกลับผ่านขั้นตอนการจัดแนวซ้ำๆ จนกว่าความเค้นภายในจะคลายตัว
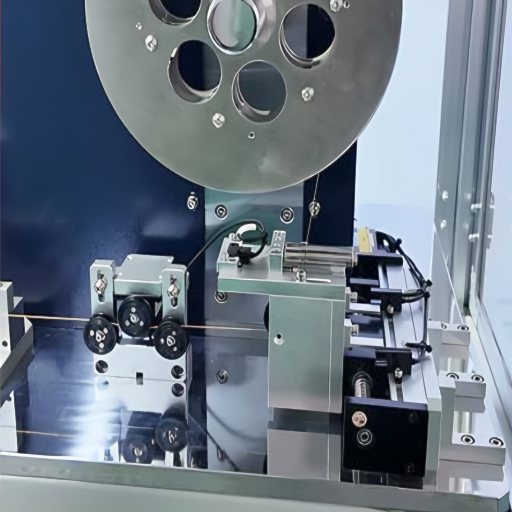
การบำรุงรักษาแบบโมดูลาร์
หัวลูกล้อแยกเป็นชุดประกอบย่อยอิสระภายในเครื่อง ทำให้บำรุงรักษาได้ง่ายโดยไม่ต้องถอดโมดูลสำคัญอื่นออกจากโครงเครื่องหรือรบกวนกระบวนการเดินลวดทั้งหมด
การเปลี่ยนลูกล้อหรือความเสียหายของตลับลูกปืนจะจำกัดอยู่ภายในชุดประกอบเดียว โดยไม่ต้องถอดชุดปรับแรงตึงออก ช่วยให้อุปกรณ์ของเรามีระยะเวลาระหว่างความขัดข้องยาวนานขึ้น เพราะการซ่อมแต่ละครั้งทำเฉพาะจุด
ระบบพร้อม // เมทริกซ์ข้อมูล
เมทริกซ์อ้างอิงความเค้นต่ออัตราผ่านเกณฑ์ของลวดทวิสต์พิน 0.45mm
ความสามารถในการควบคุมความเค้นภายใน (“ความยืดหยุ่นคืนตัว”) ของลวดเส้นเล็กส่งผลโดยตรงต่อการเพิ่มอัตราผ่านเกณฑ์ของพินคอนเน็กเตอร์ รวมถึงค่าความต้านทานหน้าสัมผัสและข้อกำหนดอื่นๆ ที่ได้ในขั้นตอนทดสอบคอนเน็กเตอร์ เมทริกซ์ต่อไปนี้แสดงช่วงความเค้นภายในที่โมดูล RSRC ควบคุมได้ ผลที่มีต่อความตรงของลวด และผลลัพธ์ต่อผลิตภัณฑ์คอนเน็กเตอร์กับการผ่านข้อกำหนดในระดับการผลิตคอนเน็กเตอร์ ค่าจำกัดตาม MIL-DTL-32139 อ้างอิงจากข้อกำหนด (DLA Land & Maritime) และการตีความด้านวิศวกรรมคอนเน็กเตอร์ใน Connector Supplier (Bob Stanton, Omnetics, April 2017) เอกสารสิทธิบัตรเกี่ยวกับแนวทางคลายความเค้นนี้อยู่ใน USPTO US 4039801
ตัวชี้วัดสมรรถนะความเค้นต่ออัตราผ่านเกณฑ์
ช่วงความเค้นตกค้าง
ความตรง
อัตราผ่านเกณฑ์การประกอบพิน
ผ่านข้อกำหนดคอนเน็กเตอร์
การใช้งานปลายทางโดยทั่วไป
ต่ำกว่าเป้าหมายหลัง RSRC
≤ 0.5 mm/m
≥ 99.0%
MIL-DTL-32139 Nano-D + MIL-DTL-38999 ทรงไฮเพอร์โบลอยด์
สายเคเบิลสำหรับการบินอวกาศ ระบบอิเล็กทรอนิกส์การบินทางทหาร
ค่าปกติหลัง RSRC
0.5 – 1.0
97 – 99%
ล็อตผลิต Nano-D ตาม MIL-DTL-32139
อิเล็กทรอนิกส์กลาโหม อุปกรณ์บรรทุกดาวเทียม
ค่าทั่วไปของการใช้ลูกล้อแบบผ่านครั้งเดียว
1.0 – 2.0
92 – 96%
เฉพาะ MIL-DTL-38999 (ช่องรับทรงไฮเพอร์โบลอยด์ที่มีค่าคลาดเคลื่อนมากกว่า)
คอนเน็กเตอร์อุตสาหกรรม / ยานยนต์
ควบคุมความจำจากม้วนไม่ได้
2.0 – 4.0
85 – 92%
เฉพาะคอนเน็กเตอร์เชิงพาณิชย์
ชุดประกอบสำหรับสินค้าอุปโภคบริโภค / โทรคมนาคม
สภาพหลังดึงลวด (ไม่ผ่านการยืดให้ตรง)
> 4.0
< 85%
ไม่เหมาะกับหน้าสัมผัสทวิสต์พินตาม MIL-DTL
คัดทิ้งทั้งล็อต — ม้วนกลับเข้าม้วนลวด
ช่วงความเค้น — ทองแดง
2–3รอบ RSRC
15 mΩความต้านทานหน้าสัมผัส
ดึงลวดแบบอ่อน ครากเร็วที่สุด ใช้กับ Nano-D สำหรับสัญญาณเท่านั้น
ช่วงความเค้น — ฟอสเฟอร์บรอนซ์
4–5รอบ RSRC (สำคัญ)
200+รอบการเสียบต่อ
คงแรงสปริงได้ เป็นทวิสต์พินมาตรฐาน MIL-DTL
ช่วงความเค้น — สเตนเลส 304
5–6รอบ RSRC (ขยาย)
−55°C / +200°Cอุณหภูมิใช้งาน
มีแรงสปริงสูงสุด ใช้กับงานการบินและอวกาศอุณหภูมิสูง
ช่วงความเค้น — เบริลเลียมคอปเปอร์
4–5รอบ RSRC
2,000+คอนเน็กเตอร์รอบการทำงานสูง
ผสานคุณสมบัติแรงสปริงและการนำไฟฟ้า ใช้กับคอนเน็กเตอร์ทดสอบที่นำกลับมาใช้ได้
ตารางนี้ไม่ได้เป็นเพียงทฤษฎี แต่เป็นเครื่องมือที่วิศวกรประยุกต์ของเราใช้แนะนำเส้นผ่านศูนย์กลางลวด ประเภทโลหะผสม และจำนวนรอบ RSRC ที่เหมาะสม ผู้รับเหมาด้านกลาโหมที่ต้องส่งมอบงานตาม MIL-DTL-32139 ย่อมไม่ส่งผลิตภัณฑ์ที่มีอัตราผ่านเกณฑ์ 92% เพราะอัตราผ่านเกณฑ์ที่ต่ำเช่นนี้เพียงอย่างเดียวก็เพียงพอที่จะบั่นทอนความสามารถในการทำกำไรของผู้รับเหมาได้ มีเพียงผู้ผลิตที่อยู่ใน 2 แถวบนสุดเท่านั้นที่ส่งมอบงานตามมาตรฐานดังกล่าวได้ และต้องผ่านกระบวนการคลายความเค้นแบบไปกลับเท่านั้น ปัจจัยนี้ไม่เพียงใช้ตัดสินใจซื้อ แต่ยังเป็นเหตุผลที่เราใช้ชี้แจงต้นทุนผลิตภัณฑ์ด้วย
กำลังพบปัญหาอัตราผ่านเกณฑ์เทียบกับข้อกำหนดอยู่หรือไม่ มาวิเคราะห์ความเค้นต่ออัตราผ่านเกณฑ์ของลวดและโลหะผสมของคุณโดยเฉพาะกัน
เปรียบเทียบรอบการคลายความเค้นแบบไปกลับ การยืดลวดแบบผ่านครั้งเดียว และการยืดลวดล่วงหน้าด้วยมือ
บันทึกสิทธิบัตรในสาขานี้ยืนยันไว้อย่างชัดเจน โปรดดู USPTO US 4039801 เกี่ยวกับวิธีเชื่อมต่อลวดขนาดเล็กเข้ากับพิน โดยทั่วไปมักถือว่าการยืดลวดด้วยลูกล้อแบบผ่านครั้งเดียวเพียงพอ แต่ไม่ได้เป็นเช่นนั้นเสมอไปสำหรับลวดที่มีขนาดต่ำกว่า 0.5mm ซึ่งจะนำไปใช้กับหน้าสัมผัสทรงไฮเพอร์โบลอยด์ เพราะการยืดแบบผ่านครั้งเดียวทำให้ลวดคงความจำแบบยืดหยุ่นและดีดกลับหลังตัด
เปรียบเทียบกระบวนการ — การเตรียมลวดทวิสต์พิน 0.45mm ในขั้นตอนต้นน้ำ
| วิธีการ | อัตราการผลิต | ความตรงของลวดที่ได้ | การจัดการความเค้นตกค้าง | ทักษะที่ผู้ปฏิบัติงานต้องใช้ | อัตราผ่านเกณฑ์ในกระบวนการปลายน้ำ (โดยทั่วไป) |
|---|---|---|---|---|---|
| RSRC (C49-ZY03-01) | 4.5–5 m/min | ≤ 1.0 mm/m | มี — รอบการทำงานแบบค่อยเป็นค่อยไป | ต่ำ (ควบคุมแบบวงปิด) | 97–99% |
| แบบหมุน / ลูกล้อ ผ่านครั้งเดียว | 5–12 m/min | 1.0–2.0 mm/m | ไม่มี — แก้เฉพาะความโค้งที่มองเห็น | ปานกลาง | 92–96% |
| ยืดลวดล่วงหน้าด้วยมือ + ตัด | ~0.3 m/min (คอขวด) | 1.5–3.0 mm/m | ไม่มี | สูง (ต้องใช้แรงงานที่มีทักษะ) | 85–93% |
ภาพ 01. การวิเคราะห์กระบวนการ
+
+
ข้อเท็จจริงของอัตราการผลิตและความสัมพันธ์กับอัตราผ่านเกณฑ์
การเปรียบเทียบอัตราการผลิตยังไม่สะท้อนความเป็นจริง หากชิ้นงานไม่ผ่านไปยังขั้นตอนถัดไปตามข้อกำหนด การผลิตแบบผ่านครั้งเดียวทำจำนวนได้เร็วกว่าเมื่อดูจากเอกสารข้อกำหนด แต่เมื่ออัตราชิ้นงานที่ผ่านเกณฑ์ของพินอยู่ที่ 92% อัตราการผลิตจริงโดยเฉลี่ยจะสูงสุดเพียง 96% ก่อนเริ่มงานแก้ไขครั้งแรก ส่วน C49-ZY03-01 ยอมลดความเร็วในการผลิตดิบลงเป็นคู่ m/minute แต่ได้อัตราชิ้นงานที่ผ่านเกณฑ์เพิ่มขึ้น 5-7 จุดเปอร์เซ็นต์ สำหรับคอนเน็กเตอร์ราคา $35 ที่ส่งให้ผู้รับเหมาหลักด้านการป้องกันประเทศ ประเด็นนี้ไม่มีอะไรต้องถกเถียงอีกต่อไป.
เอกสารข้อกำหนดสาธารณะของเครื่องยืดลวดขนาดต่ำกว่า 1mm ที่เราสุ่มตรวจสอบ ไม่มีฉบับใด (Cliffeng-SAE 1006-1015; RMG-1.3-12.7mm; Novo Precision-third party service; WS-800-0.2-0.7mm แบบหมุน และอื่นๆ) รายงานข้อมูลความเค้นตกค้างหรือความสัมพันธ์กับอัตราผ่านเกณฑ์ของพิน เอกสารเหล่านั้นรายงานเฉพาะความตรงและอัตราการผลิต ซึ่งเป็นเพียงครึ่งหนึ่งของข้อมูลทั้งหมด
เปรียบเทียบสายการผลิตของคุณกับค่าอ้างอิงได้ ZEUEE ช่วยประเมินกระบวนการให้ได้ ขอรับการประเมินได้เลย
รับใบเสนอราคาทันที
SYS.LOC // ตำแหน่ง
ตำแหน่งของ C49-ZY03-01.
เอกสารสิทธิบัตรที่เกี่ยวข้อง รวมถึง USPTO US 5730191 เกี่ยวกับเครื่องมือจัดแนวคอนเน็กเตอร์หลายพิน แสดงให้เห็นว่าสถานีงานปลายน้ำต้องรักษาสภาพเชิงกลที่กำหนดไว้ในขั้นตอนต้นน้ำ หรือไม่ก็ต้องยอมรับต้นทุนจากอัตราผ่านเกณฑ์ที่ลดลง
นี่คือเหตุผลที่การควบคุมทั้ง 2 ขั้นตอนด้วยอุปกรณ์ซึ่งสร้างตามมาตรฐานค่าคลาดเคลื่อนภายในเดียวกันมีความสำคัญ
SYS.INT // การเชื่อมต่อกระบวนการ
ควบคุมกระบวนการอย่างสม่ำเสมอ
การยืดลวดและกระบวนการตัดและเชื่อมทำงานภายใต้การควบคุมค่าคลาดเคลื่อนของกระบวนการในระดับเดียวกัน หากลวดที่มีความเค้นเชิงกลเข้าสู่สถานีงานตัดและเชื่อมโดยมีความแปรปรวน ความแปรปรวนต้นน้ำจะสะสมรวมกับความแปรปรวนของค่าคลาดเคลื่อนการตัดในขั้นตอนปลายน้ำ
การรักษาวินัยนี้ตลอดความเชื่อมโยงระหว่างกระบวนการต้นน้ำและปลายน้ำเป็นพื้นฐานเชิงโครงสร้างที่ช่วยให้ได้ตัวเลขอัตราผ่านเกณฑ์ของพินตามเป้าหมายสำหรับคอนเน็กเตอร์ตามข้อกำหนด MIL
เครื่องยืดลวดต้นน้ำเป็นตัวกำหนดขีดความสามารถของสายการผลิตทั้งหมด ทุกขั้นตอนปลายน้ำ…ล้วนขึ้นอยู่กับเครื่องนี้
แผนผังขั้นตอนต่อไปนี้อ้างอิงกลุ่มผลิตภัณฑ์ของ ZEUEE เพื่อแสดงบริบทของอุปกรณ์ที่ใช้งานจริงเท่านั้น เนื่องจากส่วนประกอบที่กำหนดกระบวนการของผลิตภัณฑ์ปลายน้ำผลิตและบรรจุภายใต้ค่าคลาดเคลื่อนเดียวกันทุกประการ
แผนผังการเตรียมลวดของ ZEUEE
PROC.SEQ 01-0601
ต้นน้ำ (เครื่องนี้)
การคลายความเค้นและจัดแนวลวด 0.45mm
(C49-ZY03-01) ผลิตลวดตรงที่คลายความเค้นแล้ว พร้อมเข้าสู่ขั้นตอนถัดไป
02
ขั้นตอนกลาง
การตัดและเชื่อมทวิสต์พิน
เลเซอร์ตัดลวดตามความยาวและเชื่อมปลายถักเข้ากับแกนพินตันอย่างแนบเนียน
03
ไมโครพิน
การประกอบไมโครทวิสต์พิน
ออกแบบมาสำหรับชุดประกอบหน้าสัมผัสทรงไฮเพอร์โบลอยด์ โดยเฉพาะในรูปแบบ Micro-D
04
นาโนพิน
การประกอบนาโนทวิสต์พิน
ทำงานอย่างแม่นยำสำหรับ Nano-D และการผลิตตามข้อกำหนด MIL-DTL-32139 ฉบับเต็ม
05
การบูรณาการระบบ
การประกอบสายเคเบิลคอนเน็กเตอร์
ติดตั้งทวิสต์พินที่ผลิตเสร็จแล้วเข้ากับเปลือกคอนเน็กเตอร์อย่างแน่นหนา เพื่อประกอบชุดสายเคเบิลให้ครบชุด
06
การเก็บงานขั้นสุดท้าย
การเคลือบวงแหวนสีบนหน้าสัมผัส
ทำเครื่องหมายแถบสีตาม MIL-DTL โดยอัตโนมัติ เพื่อให้เป็นไปตามรหัส BIN ของ M39029 อย่างเข้มงวด
การบินและอวกาศ กลาโหม และการแพทย์ — งานที่ทวิสต์พิน 0.45mm แสดงคุณค่า
บทสรุปผู้บริหาร
ทวิสต์พินเป็นชิ้นส่วนหน้าสัมผัสที่ช่วยให้คอนเน็กเตอร์ Nano-D หรือ Micro-D บรรจุพิน 51 พินไว้ในพื้นที่เล็กกว่าขนาดเล็บหัวแม่มือ พร้อมคงแรงยึดจับได้ตลอดจำนวนรอบการเสียบต่อที่คอนเน็กเตอร์สินค้าอุปโภคบริโภคไม่เคยต้องรองรับ ข้อกำหนด MIL-DTL-32139 ซึ่งดูแลโดย DLA Land & Maritime กำหนดประเภทผลิตภัณฑ์นี้ ส่วนการใช้งานด้านล่างคือตลาดผู้ซื้อที่ C49-ZY03-01 ออกแบบมาเพื่อตอบโจทย์
อุตสาหกรรมการบินและอวกาศและการบินอวกาศ
ข้อกำหนดการใช้งาน
ชุดสายเคเบิลที่เป็นไปตามมาตรฐานฝีมือ NASA-STD-8739.4 สำหรับฮาร์ดแวร์การบินอวกาศ ใช้คอนเน็กเตอร์ทวิสต์พิน Nano-D และ Micro-D กับอุปกรณ์บรรทุกดาวเทียม ชั้นวางเครื่องมือ และบัสระบบอิเล็กทรอนิกส์การบิน แรงสั่นสะเทือนระหว่างปล่อยดาวเทียมและการเปลี่ยนแปลงอุณหภูมิในวงโคจรสร้างภาระให้พินที่มีความเค้นตกค้างบริเวณจุดเข้าหัว ซึ่งเป็นรูปแบบความขัดข้องที่ RSRC ในขั้นตอนต้นน้ำออกแบบมาเพื่อขจัด ลูกค้าที่ผลิตชุดประกอบเหล่านี้ระบุช่วงอุณหภูมิใช้งาน 55C ถึง +200C ตาม MIL-DTL-32139 เป็นเกณฑ์ตายตัวสำหรับคุณภาพการปรับสภาพลวดก่อนผลิต
อิเล็กทรอนิกส์กลาโหม
ข้อกำหนดการใช้งาน
คอนเน็กเตอร์ MIL-DTL-32139 และ MIL-DTL-38999 ใช้ในแผงเรดาร์ บัสโซนาร์ ระบบส่งข้อมูลทางไกลของระบบอาวุธ และแนวเดินสายเคเบิลนำวิถีขีปนาวุธ ผู้รับเหมาหลักด้านกลาโหมตรวจสอบห่วงโซ่อุปทานต้นน้ำไปจนถึงม้วนลวด และต้องการเห็นการควบคุมกระบวนการในขั้นตอนจัดแนว ไม่ใช่แค่เอกสารข้อกำหนดปลายสายเท่านั้น รอบการทำงานแบบไปกลับตรวจสอบย้อนหลังได้ โดย PLC บันทึกจำนวนรอบและบันทึกแรงตึง ซึ่งสามารถส่งออกไปเก็บในแฟ้มคุณภาพของผู้ซื้อได้
อุปกรณ์การแพทย์และการวินิจฉัย
ข้อกำหนดการใช้งาน
โครงต่อสายสำหรับอุปกรณ์ฝังในร่างกาย สายควบคุมหุ่นยนต์ผ่าตัด และชุดประกอบหลายช่องสัญญาณสำหรับเครื่องติดตามผู้ป่วย ใช้สถาปัตยกรรมทวิสต์พินลวดเส้นเล็กแบบเดียวกัน การตรวจประเมินซัพพลายเออร์ตาม ISO 13485 ให้ความสำคัญกับการตรวจสอบย้อนกลับของล็อตและสภาพเชิงกลที่สม่ำเสมอ ซึ่งทั้งสองด้านรองรับได้ด้วยบันทึกแรงตึงและการเปลี่ยนรุ่นการผลิตแบบโมดูลาร์ของ C49-ZY03-01 สายการผลิตทางการแพทย์ใช้ขนาดเส้นผ่านศูนย์กลางลวดที่มีช่วงแคบกว่า (มักเป็น 0.3 และ 0.4mm) โดยเปลี่ยนลูกล้อเพื่อรองรับได้ภายใน 15 นาที
เครื่องมือความแม่นยำและโฟโตนิกส์
ข้อกำหนดการใช้งาน
ฟิกซ์เจอร์จัดแนวใยแก้วนำแสง ชุดประกอบการ์ดโพรบเซมิคอนดักเตอร์ และขั้วต่อผ่านผนังสำหรับเครื่องมือวิทยาศาสตร์ — ทุกจุดที่เลือกใช้หน้าสัมผัสทรงไฮเพอร์โบลอยด์แทนพินปั๊มขึ้นรูปเพราะต้องการแรงเสียบต่อและอายุการใช้งานตามจำนวนรอบ ล้วนใช้ลวดที่ปรับความเค้นล่วงหน้าตามที่เมทริกซ์ข้างต้นอธิบายไว้ การกำหนดค่า C49-ZY03-01 แบบเดียวรองรับการใช้งานทั้งหมดนี้ โดยเปลี่ยนเฉพาะโลหะผสม เส้นผ่านศูนย์กลาง และจำนวนรอบ RSRC
สิ่งที่เชื่อมโยงการใช้งานเหล่านี้ไม่ใช่อุตสาหกรรม แต่เป็นต้นทุนของคอนเน็กเตอร์ที่ขัดข้องเมื่อใช้งานจริง ผู้รับเหมาหลักด้านการบินและอวกาศไม่อาจยอมพบพินเสียหลังปล่อยยานได้ ผู้ซื้อด้านกลาโหมไม่อาจยอมพบปัญหาหลังนำอุปกรณ์ไปใช้งาน และ OEM อุปกรณ์การแพทย์ไม่อาจยอมให้เกิดหลังฝังอุปกรณ์ในร่างกาย การปรับสภาพลวดในขั้นตอนต้นน้ำช่วยลดต้นทุนดังกล่าว และ C49-ZY03-01 คือสถานีงานเกรดการผลิตที่ช่วยลดต้นทุนนี้
กำลังผลิตตาม MIL-DTL-32139, MIL-DTL-38999 หรือ ISO 13485 อยู่หรือไม่ นัดปรึกษาข้อกำหนด 15 นาที กับทีมวิศวกรรมประยุกต์ของเรา
รับใบเสนอราคาทันทีคู่มือการจัดซื้อ — ระยะเวลาส่งมอบ ช่วงการปรับแต่ง OEM อะไหล่ และขอบเขตการให้บริการ
ผู้ซื้อที่พิจารณา C49-ZY03-01 ย่อมเปรียบเทียบกับทางเลือกหลากหลาย ตั้งแต่เครื่องยืดลวดแบบผ่านครั้งเดียวที่นำเข้าจาก Amazon ราคา $2,000 ไปจนถึงเซลล์การผลิตลวดจากยุโรปราคา $200,000+ กรอบการจัดซื้อด้านล่างจำลองปัจจัยขับเคลื่อนต้นทุนและต้นทุนรวม โดยเป็นข้อมูลที่ใช้ประกอบรายละเอียดในการหารือเรื่องใบเสนอราคา:
พร้อมกำหนดค่าตามความต้องการหรือยัง? ขอราคา FOB ตามเส้นผ่านศูนย์กลางลวดได้ โดยส่งรายละเอียดขอบเขตงานเพื่อรับใบเสนอราคาภายใน 5 วัน
รับใบเสนอราคาทันทีประวัติการผลิตและใบรับรองของ ZEUEE
อุปกรณ์เตรียมสายไฟที่ติดตั้งไว้ก่อนกระบวนการประกอบพินคอนเน็กเตอร์ของคุณจะต้องใช้งานได้เป็นเวลา 10 ปีหรือมากกว่า ผู้จำหน่ายของคุณจึงต้องพร้อมให้บริการอย่างน้อยตลอดช่วงเวลาดังกล่าว ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology) ผลิตอุปกรณ์ระบบอัตโนมัติสำหรับอุตสาหกรรม ก่อตั้งขึ้นในปี 2005 และดำเนินธุรกิจนี้มานานกว่าทศวรรษ ต่อไปนี้คือข้อมูลของ ZEUEE ที่จะตอบคำถามเรื่องแหล่งที่มา ทั้งบริษัทเป็นใคร ผ่านเกณฑ์อย่างไร มีใครให้ความไว้วางใจบ้าง และมีความเชี่ยวชาญทางวิศวกรรมในระดับใด:
ประวัติการผลิตและชุดใบรับรองของ ZEUEE
01
ก่อตั้งในปี 2005 — มีประวัติการผลิตอุปกรณ์ระบบอัตโนมัติมานานกว่า 2 ทศวรรษ
02
โรงงานผลิตขนาด 20,000 m ใน Taihe, Jiangxi พร้อมสำนักงานใหญ่ใน Shenzhen
03
พนักงานกว่า 120 คนในฝ่ายวิจัยและพัฒนา การผลิต ควบคุมคุณภาพ และบริการภาคสนาม
04
การบริหารคุณภาพ: ได้รับการรับรอง ISO 9001:2015
05
สิทธิบัตร: สิทธิบัตรการประดิษฐ์กว่า 32 รายการ สิทธิบัตรแบบอรรถประโยชน์กว่า 68 รายการ และสิทธิบัตรด้านการวิจัยและพัฒนารวมกว่า 150 รายการ
06
การยอมรับ: วิสาหกิจเทคโนโลยีขั้นสูงระดับชาติ; ได้รับการกำหนดให้เป็นวิสาหกิจขนาดเล็กยักษ์ใหญ่เฉพาะทางและมีความเชี่ยวชาญสูง; วิสาหกิจต้นแบบด้านสิทธิบัตร
07
สถานะในอุตสาหกรรม: รองประธานสมาคมหุ่นยนต์กวางตุ้ง; กรรมการสภาสมาคมอุตสาหกรรมเทคโนโลยีขั้นสูงเซินเจิ้น; สมาชิกพันธมิตรอุตสาหกรรมการผลิตอัจฉริยะแห่งประเทศจีน
08
ลูกค้าระยะยาว ได้แก่ AVIC, China Shipbuilding, GAC Group, Corning USA, Hunter, TE, Sumitomo Japan, LEGO Denmark, TCL, SONY, Foxconn
09
มีอุปกรณ์ใช้งานอยู่ในกว่า 30 ประเทศ
10
มาตรฐานที่อ้างอิง: MIL-DTL-32139, MIL-DTL-38999, NASA-STD-8739.4, ISO 9001:2015
เอกสารหลักฐาน












×
![]()
เครื่องมือทางวิศวกรรมและการปรับปรุงประสิทธิภาพเครื่องคลายความเค้นทวิสต์พิน
การวิเคราะห์ข้อกำหนดลวดและโลหะผสม
เลือกพารามิเตอร์ด้านล่าง ระบบคำนวณทางวิศวกรรมของเราจะประเมินจำนวนรอบคลายความเค้นแบบไปกลับ (RSRC) ค่าความคลาดเคลื่อนของความตรง และข้อกำหนดด้านความสอดคล้องของคอนเน็กเตอร์ที่แนะนำ
เครื่องมือประเมิน TCO จากการเพิ่มผลผลิต — ผลกระทบของการคลายความเค้นในขั้นตอนต้นทาง
ประเมินการฟื้นคืนอัตรากำไรขั้นต้นรายปีที่สายการผลิตของคุณได้รับ เมื่อเปลี่ยนการคลายความเค้นของลวดจากการผ่านครั้งเดียวเป็น RSRC ตัวเลขเป็นค่าประมาณตามกรอบการประเมินจากตารางความเค้นต่อผลได้ ส่วนการประเมิน TCO แบบกำหนดเฉพาะระดับ Gold สามารถจัดทำได้เมื่อมีข้อมูลสายการผลิตของคุณ
รายการตรวจสอบความสอดคล้อง MIL-DTL — การปรับสภาพลวดทวิสต์พิน 0.45mm ก่อนการผลิต
ตรวจสอบแต่ละรายการที่สายการเตรียมลวดต้นทางของคุณในปัจจุบันปฏิบัติตาม คะแนนจะแสดงระดับความพร้อมสำหรับการตรวจประเมินตาม MIL-DTL-32139 ในการประกอบทวิสต์พิน Nano-D มีทั้งหมด 8 รายการ และต้องผ่านทุกรายการจึงจะถือว่าพร้อมสำหรับการตรวจประเมินระดับการผลิต
คำถามที่พบบ่อย — คำถามด้านการจัดซื้อและวิศวกรรมที่ผู้ซื้อถามจริง
[ 01 ]
C49-ZY03-01 รองรับการแปรรูปลวดที่มีเส้นผ่านศูนย์กลางเท่าใด?
ขอบเขตมาตรฐาน: 0.30 ถึง 0.60mm โดยมี 0.45mm เป็นค่ากลางการออกแบบ การเปลี่ยนรุ่นสำหรับเส้นผ่านศูนย์กลางในช่วงนี้ใช้เวลาประมาณ 15 min โดยเปลี่ยนชุดลูกกลิ้งทั้งหมด สำหรับคำสั่งซื้อที่ต่ำกว่า 0.30mm หรือสูงกว่า 0.60mm จะจัดการการกำหนดค่าเหล่านี้ผ่าน OEM และจัดส่งตามนั้น
[ 02 ]
การคลายความเค้นแบบไปกลับแตกต่างจากการดัดลวดให้ตรงโดยผ่านครั้งเดียวอย่างไร?
การดัดลวดให้ตรงแบบผ่านครั้งเดียวจะดันลวดผ่านชุดลูกกลิ้งจัดแนวหนึ่งครั้งแล้วถือว่าผลลัพธ์ใช้ได้ อย่างไรก็ตาม ลวดที่มีเส้นผ่านศูนย์กลางต่ำกว่า 0.5mm จะคืนตัวหลังตัดเนื่องจากมีคุณสมบัติจำรูป กระบวนการนี้ไม่มีโอกาสมากพอที่จะลดความเค้นภายในจนถึงระดับที่ลวดเกิดการครากและคงรูปได้ กระบวนการเคลื่อนที่กลับไปกลับมา (RSRC) ช่วยให้ลวดเคลื่อนไปข้างหน้าและถอยกลับผ่านชุดลูกกลิ้งจัดแนว เพื่อสะสมจำนวนรอบการครากและคืนรูปแบบยืดหยุ่นให้เพียงพอที่จะลดความเค้นภายในลงจนถึงระดับที่การประกอบพินคอนเน็กเตอร์ขั้นปลายไม่เกิดการเสียรูปเกินเกณฑ์ที่ยอมรับได้ ตามข้อกำหนดที่วัดได้ RSRC ทำงานช้ากว่ามาก (ให้ความเร็วเพียงประมาณ 2 m/min เมื่อ “ตั้งค่าตามสเปก”) แต่ได้ลวดที่เครื่องประกอบพินคอนเน็กเตอร์สามารถนำไปใช้งานได้ จึงทำให้การผลิตมีประสิทธิภาพกว่าผลลัพธ์จากการผ่านครั้งเดียวที่เร็วกว่า (สูงสุด 5 m/min ตามข้อกำหนดที่วัดได้) แต่ยังมี “การคืนตัวจากความจำ” สูง
[ 03 ]
การประกอบคอนเน็กเตอร์ตาม MIL-DTL-32139 หรือ MIL-DTL-38999 ต้องมีระดับความเค้นตกค้างเท่าใด?
ข้อกำหนดที่ใช้ตัดสินคืออะไร? คอนเน็กเตอร์ขั้นปลายเป็น “แหล่งข้อมูลอ้างอิงหลัก” ซึ่งในกรณีนี้กำหนดให้ได้ “200+ รอบ และความต้านทานหน้าสัมผัส <15mΩ ตาม MIL-DTL-32139” สำหรับคอนเน็กเตอร์ Nano-D ของเรา กราฟตารางความเค้นต่อผลได้ด้านบนแสดงค่าเหมาะสมที่ต้องการสำหรับระบบ (ความตรง <1.0 mm/m โดยมีผลได้จากการประกอบพิน 97%) พฤติกรรมการลดและคลายความเค้นจะแตกต่างกันตามส่วนผสมของโลหะผสมแต่ละชนิด โดยพิจารณาระหว่างกระบวนการวิศวกรรมแอปพลิเคชัน และจัดทำกราฟรอบการทำงานเฉพาะสำหรับโลหะผสมนั้นเพื่อสนับสนุนกระบวนการและงานด้านคุณภาพของคุณ
[ 04 ]
อัตราการผลิตต่อเนื่องของลวด 0.45mm เทียบกับลวด 0.50 หรือ 0.30mm เป็นเท่าใด?
อัตราการผลิตต่อเนื่องของลวด 0.45mm อยู่ที่ 4.5-5 m/min ซึ่งเป็นค่ากลางการออกแบบ ลวด 0.50mm จะทำงานที่ช่วงบนของระดับนี้หรือสูงกว่าเล็กน้อย (รองรับความเร็วที่เพิ่มขึ้นโดยแนวจัดแนวคลาดเคลื่อนเพียงเล็กน้อย) ส่วนลวด 0.30mm จะทำงานที่ช่วงล่าง เพื่อให้รอบ RSRC เพิ่มจำนวนครั้งที่ต้องผ่านและช่วยให้ลวดขนาดเล็กคลายความเค้น ลูกค้าที่ผลิตลวดหลายขนาดในแต่ละวันจะจัดลำดับการผลิตตามการเปลี่ยนรุ่น ไม่ใช่ตามความแตกต่างของความเร็ว
[ 05 ]
เครื่องจักรรองรับลวดทวิสต์พินที่ทำจากทองแดง ทองเหลือง ฟอสเฟอร์บรอนซ์ เบริลเลียมคอปเปอร์ และสเตนเลสหรือไม่?
ได้
โลหะผสมทั้ง 5 ชนิดนี้เป็นชุดมาตรฐานที่ใช้ปรับเทียบตารางความเค้นต่อผลได้ และข้อกำหนดของลูกค้าระบุให้วิศวกรแอปพลิเคชันของ OEM ยืนยันรอบ RSRC และแรงดึงที่เหมาะสมสำหรับโลหะผสมแต่ละชนิด โดยอิงจากวิศวกรแอปพลิเคชันในระหว่างการจัดทำข้อกำหนด การใช้งานกับทองแดงผสมเงินและลวดนำทางการแพทย์นิกเกิลไทเทเนียมสามารถทำได้โดยปรึกษา OEM ทั้งนี้ขึ้นอยู่กับผลการทดสอบภายในโรงงาน
โลหะผสมทั้ง 5 ชนิดนี้เป็นชุดมาตรฐานที่ใช้ปรับเทียบตารางความเค้นต่อผลได้ และข้อกำหนดของลูกค้าระบุให้วิศวกรแอปพลิเคชันของ OEM ยืนยันรอบ RSRC และแรงดึงที่เหมาะสมสำหรับโลหะผสมแต่ละชนิด โดยอิงจากวิศวกรแอปพลิเคชันในระหว่างการจัดทำข้อกำหนด การใช้งานกับทองแดงผสมเงินและลวดนำทางการแพทย์นิกเกิลไทเทเนียมสามารถทำได้โดยปรึกษา OEM ทั้งนี้ขึ้นอยู่กับผลการทดสอบภายในโรงงาน
[ 06 ]
ราคา FOB และระยะเวลาส่งมอบมาตรฐานของ ZEUEE อยู่ในช่วงใด?
ราคา FOB ขึ้นอยู่กับปัจจัยขอบเขตงาน 6 ประการที่กล่าวถึงข้างต้น ได้แก่ ช่วงเส้นผ่านศูนย์กลางลวด (มาตรฐาน 0.30–0.60mm โดย OEM สามารถขยายช่วงได้) ส่วนผสมของโลหะผสม รุ่นแรงดันไฟฟ้า ต้นทางการจัดส่ง ขอบเขตการปรับแต่งโดย OEM และชุดอะไหล่ ระยะเวลาส่งมอบอยู่ในช่วงที่พบได้ทั่วไปสำหรับระบบอัตโนมัติระดับการผลิตที่สร้างตามข้อกำหนด โดยจะระบุข้อผูกพันอย่างเป็นทางการไว้ในใบเสนอราคา เราไม่ประกาศราคาเดียวบนเว็บไซต์ เนื่องจากการกำหนดค่ามีความแตกต่างกันจริง และราคาที่ไม่คำนึงถึงขอบเขตงานของคุณอาจให้คำมั่นเกินจริงหรือตั้งราคาสูงเกินไป
[ 07 ]
การคลายความเค้นในขั้นตอนต้นทางส่งผลต่อผลได้จากการประกอบพินคอนเน็กเตอร์ขั้นปลายอย่างไร?
จากประสบการณ์และข้อกำหนด MIL-DTL พบว่าอาจเพิ่มผลได้หลายเปอร์เซ็นต์เมื่อลดความเค้นตกค้างในลวดจากซัพพลายเออร์ให้ต่ำกว่าช่วงที่แสดงหลังผ่านกระบวนการ RSRC ในกราฟด้านล่าง ทั้งนี้ ผลที่ได้จริงขึ้นอยู่กับโลหะผสมที่ใช้ ความแม่นยำในการตัดหรือเชื่อมขั้นปลาย และพารามิเตอร์การตรวจสอบผลิตภัณฑ์ การคาดการณ์สำหรับลูกค้าแต่ละรายจัดทำโดยซ้อนแผนผังตำแหน่งขั้นตอนเข้ากับตารางความเค้นต่อผลได้ ซึ่งปรับเทียบตามโลหะผสมและข้อกำหนดคอนเน็กเตอร์ของลูกค้า แล้วเปรียบเทียบกับข้อมูลการผลิตที่ผ่านมาโดยใช้ C49-ZY03-01 จากโรงงานผลิต Nano-D และ Micro-D ของเรา คาดการณ์ผลได้เพิ่มขึ้น 2 ถึง 5 เปอร์เซ็นต์สำหรับการใช้งาน Nano-D เมื่อเทียบกับค่าปกติหลัง RSRC ที่อยู่ในช่วงตามภาพ ส่วนการใช้งานทองแดงอย่างเดียวคาดว่าจะเพิ่มขึ้นน้อยกว่า ขณะที่คอนเน็กเตอร์ทดสอบจากเบริลเลียมคอปเปอร์สำหรับงานทางการแพทย์ที่มีรอบการทำงานสูงคาดว่าจะเพิ่มขึ้นมากกว่า
[ 08 ]
กลไกจัดแนวแบบหลายล้อต้องบำรุงรักษาอย่างไร?
การบำรุงรักษาเบื้องต้นของเครื่องนี้ประกอบด้วยการหล่อลื่นตลับลูกปืนของหัวจัดแนวเป็นประจำทุกเดือน การทดสอบสัญญาณเอาต์พุตของตัวเข้ารหัสแรงดึงเป็นประจำ และการเปลี่ยนลูกกลิ้งนำแรงดึงตามช่วงเวลาที่ระบุในชุดอะไหล่ หัวจัดแนวเป็นส่วนประกอบแบบโมดูลาร์ และการถอดหรือเปลี่ยนลูกกลิ้งนำแรงดึงใช้เวลาน้อยกว่าหนึ่งกะ โดยไม่ต้องถอดโครงเครื่องหรือปรับความตึงของโซ่กระบวนการใหม่ ค่า MTBF อ้างอิงจากเวลาทำงานรวมของเครื่องแต่ละเครื่อง และแจ้งให้ลูกค้าทราบในเอกสารการทดสอบเดินเครื่อง
วิศวกรรมแอปพลิเคชัน
ระบุข้อกำหนด C49-ZY03-01 สำหรับสายการผลิตพินคอนเน็กเตอร์ของคุณ
แจ้งรายละเอียดลวดของคุณ (เส้นผ่านศูนย์กลางและโลหะผสม) เป้าหมายอัตราการผลิต และข้อกำหนดคอนเน็กเตอร์ ทีมวิศวกรรมแอปพลิเคชันของเราจะส่งใบเสนอราคาสำหรับการกำหนดค่ามาตรฐานพร้อมข้อกำหนด OEM ที่เกี่ยวข้องภายใน 5 วันทำการ โดยเสนอราคา FOB ตามวันจัดส่งที่คุณต้องการ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






