Kontaktieren Sie Zeyu lntelligent Industrial Company
HYPCON-Steckkontaktmaschine: Prozess-, Auswahl- und Abnahmeleitfaden

Eine HYPCON-Steckkontaktmaschine ist eine gesteuerte Steckverbindermontagestation, die den gesamten Prozess vom Steckkontakt bis zum Steckergehäuse bewertet. Die Bewertung sollte sich nicht auf die Beurteilung der Einsetzbewegung des Steckkontakts beschränken. Die Steckkontaktmaschine muss den gewünschten Steckkontakt in der richtigen Gehäusekavität positionieren und die korrekte Endlage erreichen. Sie muss nachweisen, dass das montierte Steckergehäuse für die weitere Verarbeitung geeignet ist. Die Bewertungsanforderungen an mit der Steckkontaktmaschine bearbeitete Steckergehäuse variieren je nach Geometrie von Steckkontakt und Gehäuse, Kabelvorbereitung, Variantenmix und Prüfverfahren.
Dieses Dokument beschreibt ein Verfahren zur Bewertung von HYPCON-Steckkontaktmaschinen vor dem Kauf oder der Integration in eine Fertigungslinie. Es erläutert Prozessschritte und Risiken im Zusammenhang mit verschiedenen Schnittstellen, Architekturentscheidungen, Abnahmenachweisen, Umrüstung und Wartung. Die bestehende Lösungsseite zur HYPCON-Steckkontaktmaschine beschreibt die Konfiguration einer HYPCON-Steckkontaktmaschine. Dieses Dokument behandelt die Fragen, die zur Beschreibung dieser Konfiguration beitragen.
Was macht eine HYPCON-Steckkontaktmaschine?
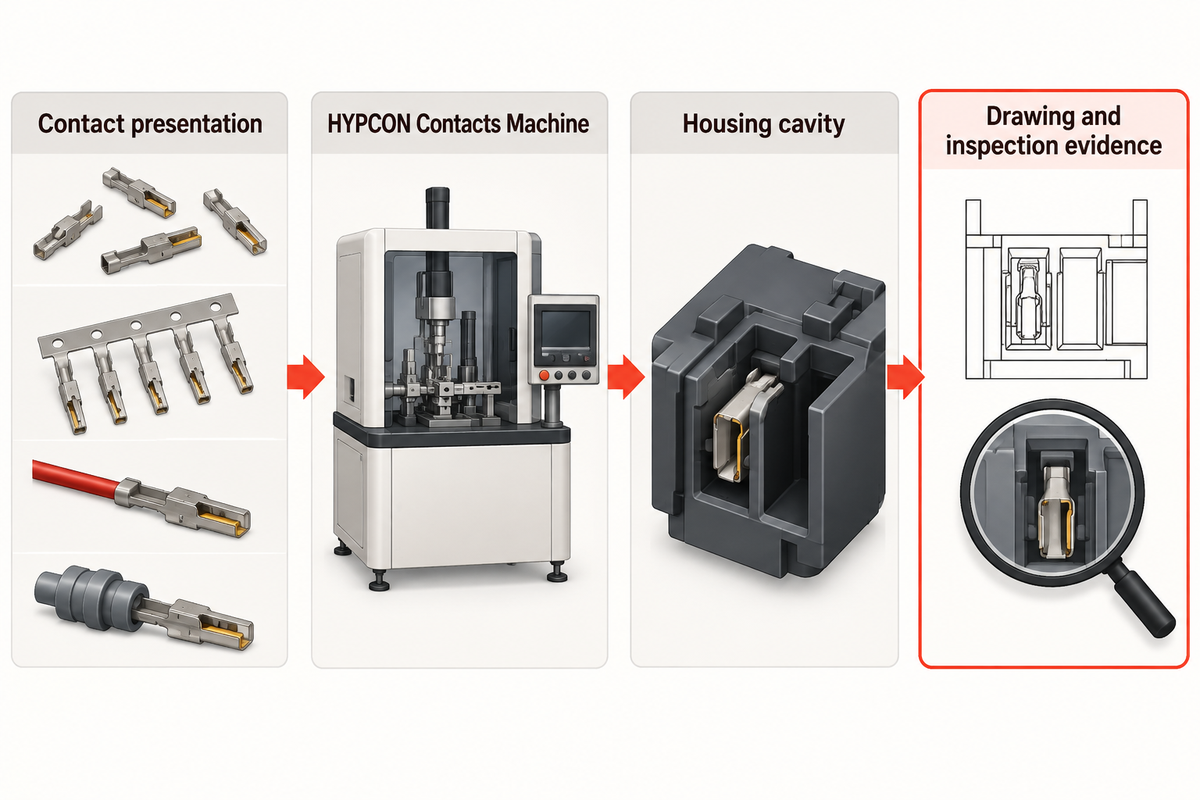
In einer Steckverbindermontagelinie verarbeitet eine Steckkontaktmaschine eine definierte Familie leitfähiger Steckkontakte und setzt sie in zugehörige isolierende Steckergehäuse oder Unterbaugruppen ein. Verwenden Sie IEC 60512 als Kontext für Prüfverfahren. Je nach Produkt kann der eingehende Steckkontakt lose, über ein Trägerband zugeführt, an ein Kabel gecrimpt oder abgedichtet bereitgestellt werden. Die Ausbringung der Steckkontaktmaschine ist eine Baugruppe, die der Zeichnung entsprechen und die Prüfanforderungen des jeweiligen Steckkontakts und der jeweiligen Kavität erfüllen muss.
Es ist wichtig, diese Grenze zu definieren, da verschiedene Vorgänge wie Steckkontaktverarbeitung, Kabelcrimpen und Einsetzen sowie elektrische Prüfungen miteinander verbunden, aber eigenständige Vorgänge sind. Ein Angebot sollte ausweisen, welche dieser Vorgänge von der HYPCON-Station und welche von vor- und nachgelagerten Prozessen ausgeführt werden. Das Angebot sollte außerdem angeben, ob die Maschine den Steckkontakt lediglich einsetzt oder auch Position, Rückhaltung und Anwesenheit bestätigt und nicht akzeptable Steckkontakte aussortiert.
Beginnen Sie mit einer Skizze von Ein- und Ausgang. Zeichnen Sie den Steckkontakt, den Gehäusebezug, die Einsetzachse, die endgültige Sitzposition und alle weiteren zum Steckkontakt gehörenden Elemente ein. Ergänzen Sie Teilenummern und Zeichnungsrevisionen. Eine einfache Skizze zeigt oft, dass eine geplante Maschine zwei verschiedene Zuführungsarten beherrschen oder ein Qualitätsmerkmal nachweisen soll, das ihre Sensoren möglicherweise nicht erfassen können.
Ablauf der Steckkontakt-Gehäuse-Montage abbilden
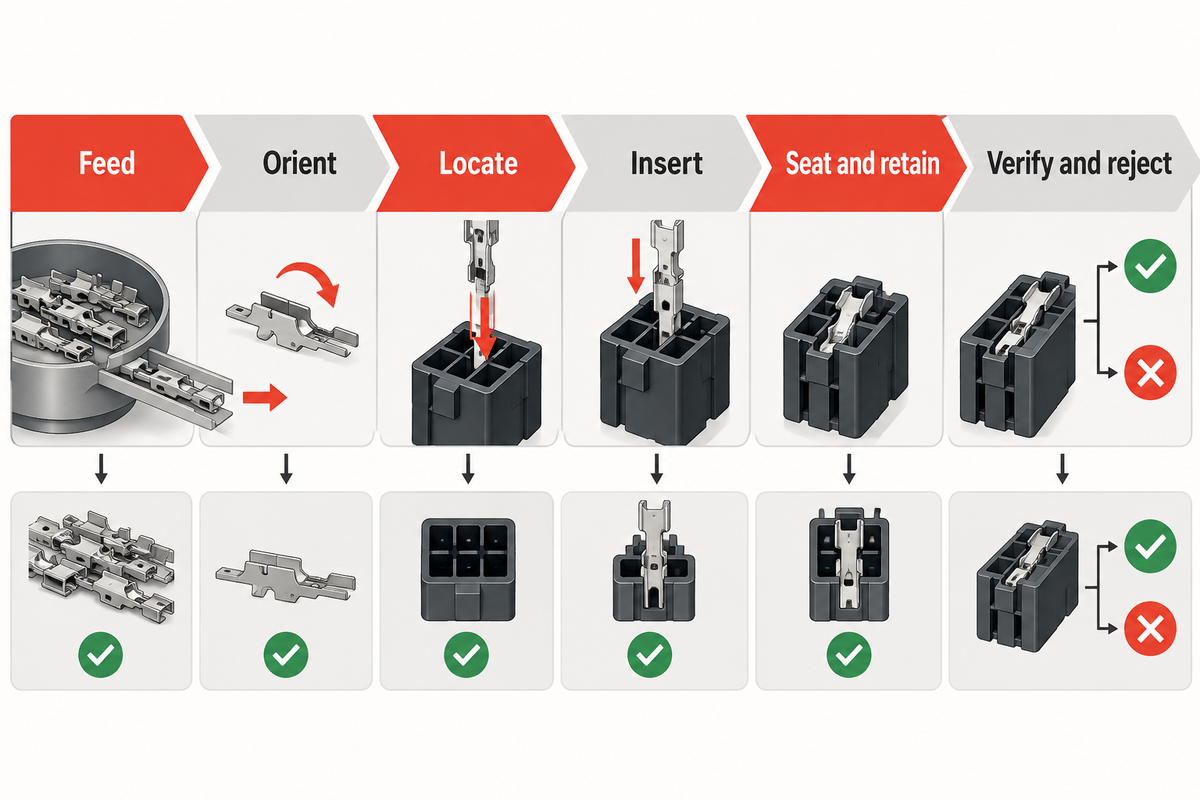
Unterteilen Sie den Maschinenzyklus in beobachtbare Stufen. Siehe Anwendungskontext des TE Connectivity-Steckverbindersystems für den Produkt- und Schnittstellenkontext. Die folgenden Informationen geben Engineering-, Produktions- und Qualitätsteams eine gemeinsame Sprache für einen Versuch.
| Stufe | Was die Maschine steuern muss | Zu definierender Nachweis |
|---|---|---|
| Zuführung | Den richtigen Steckkontakt stabil zuführen. | Teileidentität, Zuführformat und Verhalten bei der Wiederherstellung der Zuführung. |
| Ausrichten | Den Steckkontakt so bereitstellen, dass seine Funktions- und Verriegelungsmerkmale ausgerichtet sind. | Ausrichtungsprüfung und Reaktion auf eine falsch herum zugeführte Ausführung. |
| Positionieren | Das Steckergehäuse an einem wiederholgenauen Bezug halten. | Zeichnung der Werkstückaufnahme, Kavitätenzuordnung und Auflagepunkte. |
| Einsetzen | Den Steckkontakt entlang der vorgegebenen Achse bewegen, ohne das Teil zu beschädigen. | Werkzeugweg, Kontaktbereiche und Prozessgrenzen. |
| Setzen und verrasten | Die erforderliche Position erreichen und das zutreffende Rückhaltemerkmal einrasten lassen. | Positions-, Verriegelungs- oder Rückhalteprüfung gemäß Produktspezifikation. |
| Prüfen und aussortieren | Akzeptierte Baugruppen von erkannten Fehlern trennen. | Prüfrezept, Ausschussgrund und Rückverfolgbarkeitsdatensatz. |
Eine abgeschlossene Bewegung garantiert keine vollständige Montage. Ein Steckkontakt kann vorhanden sein, aber nicht in der Endposition sitzen. Ein Steckkontakt kann vorhanden, aber falsch positioniert sein, oder er kann scheinbar sitzen, während eine Rastlanze oder Sekundärverriegelung noch nicht eingerastet ist. Der Abnahmeplan sollte das Merkmal benennen, das jede erforderliche Bedingung nachweist.
Maschinenarchitektur an die Produktionsrealität anpassen
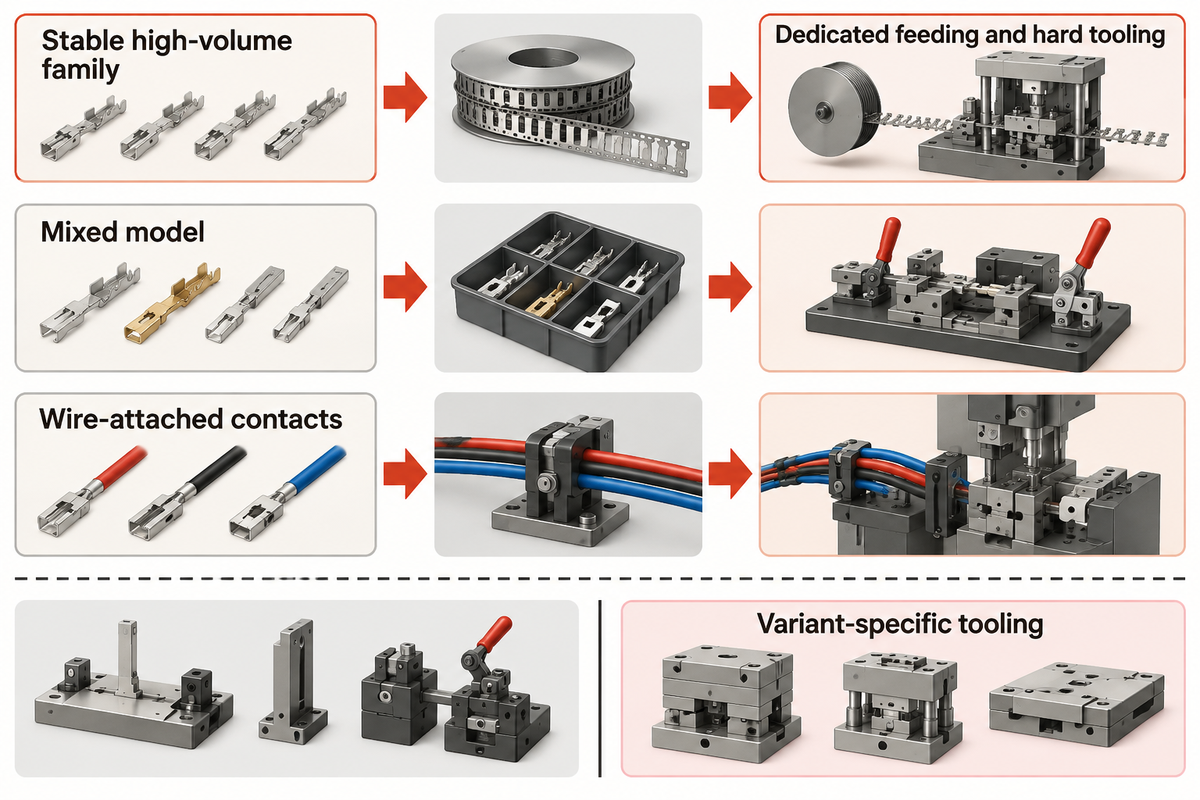
Die Maschinenarchitektur sollte dem Produktionsproblem folgen. Vergleichen Sie den Werkzeugkontext mit der Übersicht der Anwendungsvorrichtungen von Molex, bevor Sie den Maschinenumfang festlegen. Eine volumenstarke, stabile Teilefamilie kann eine dedizierte Zuführung und feste Werkzeuge rechtfertigen. Bei einem Mischmodell sind möglicherweise Schnellwechsel-Führungen und klare Erstanweisungen erforderlich. Eine Linie für kabelgebundene Steckkontakte benötigt möglicherweise eine Abstützung und Kabelführung statt desselben Transferwegs wie bei losen Steckkontakten.
Welche Produktionsdaten sollten die Auswahl bestimmen?
- Variantenmix: Kontakt-, Gehäuse- und Vorbereitungsvarianten getrennt auflisten; ähnliche Bezeichnungen belegen keine Kompatibilität.
- Bedarfsmuster: Zielausbringung, Losgröße, Schichten und zulässige Wiederanlaufzeit nach einem Zuführungsstopp angeben.
- Umrüstung: festlegen, welche Zuführungen, Werkstückaufnahmen, Führungen, Greifer und Rezepte gewechselt werden und wie das Erstmuster freigegeben wird.
- Prüfung: festlegen, ob Anwesenheit, Ausrichtung, Sitz, Rückhaltung oder elektrische Prüfungen im Zyklus, stichprobenartig oder nachgelagert erfolgen.
- Daten: Rezeptrevision, Ausschussgrund, Musteridentität und Aufbewahrungsfrist der Datensätze definieren.
Eine modulare Maschinenbasis kann die doppelte Ausführung von Steuerungen reduzieren, doch die wiederverwendbare Basis sollte im Angebot von variantenspezifischen Werkzeugen getrennt werden. So wird verhindert, dass kostengünstige Standardmaschinen zusätzliche Versuchsarbeiten und weitere Werkstückaufnahmen und Zuführungen erfordern.
Schnittstellen prüfen, die Qualitätsfehler verursachen
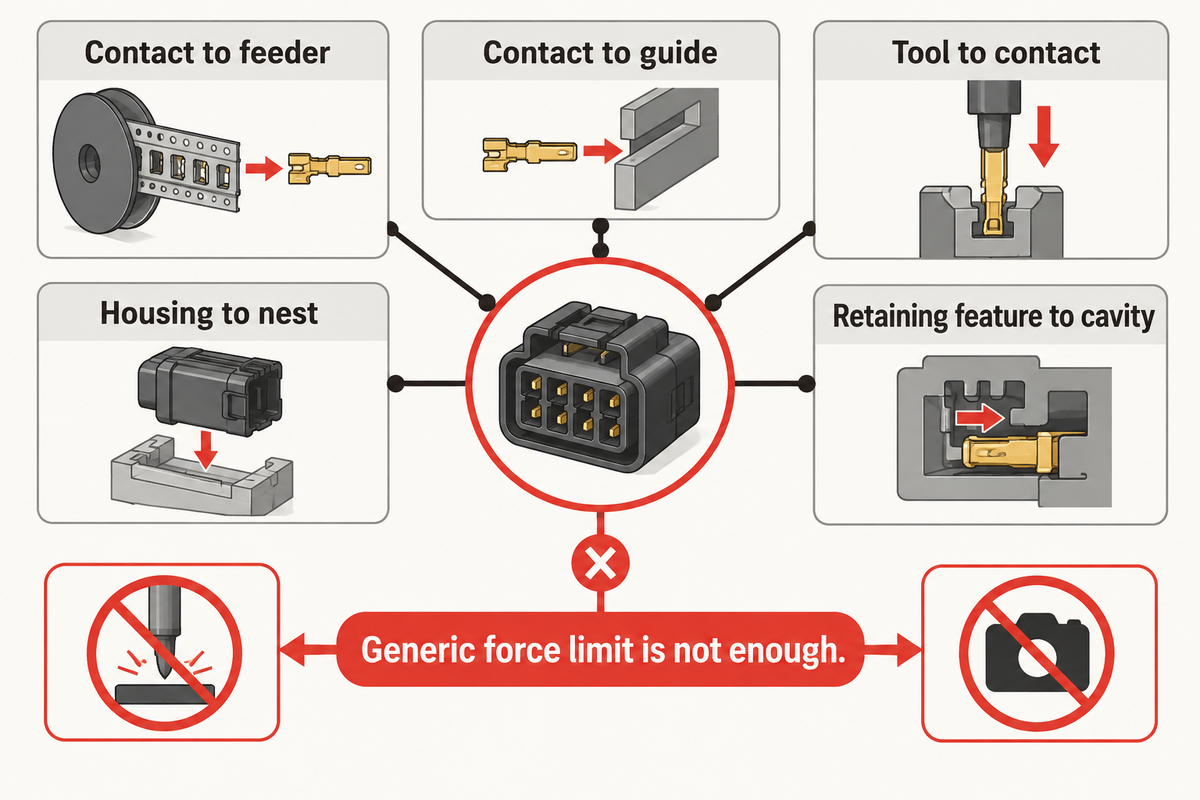
Die schwierigsten Ausfälle treten an einer Schnittstelle auf: Steckkontakt zur Zuführung, Steckkontakt zur Führung, Werkzeug zum Steckkontakt, Steckergehäuse zur Werkstückaufnahme oder Haltemerkmal zur Kontaktkammer. Siehe IEC 60512-Prüfverfahren für Steckverbinder, wenn Sie die passende Prüfung auswählen. Prüfen Sie diese Schnittstellen, bevor Sie über die Taktzeit sprechen.
| Schnittstelle | Typische Frage | Nützlicher Prüfnachweis |
|---|---|---|
| Steckkontakt und Zuführung | Können Beschichtung, Grate oder Trägerbandabweichungen Brückenbildung oder Fehlzuführungen verursachen? | Zuführungsversuch mit repräsentativen Losen und Beobachtung der Wiederherstellung. |
| Steckkontakt und Führung | Welche Flächen dürfen berührt werden und wo wird der Steckkontakt abgestützt? | Kommentierte Werkzeug-Steckkontakt-Karte und Oberflächenprüfung nach dem Zyklus. |
| Gehäuse und Werkstückaufnahme | Welcher Bezug positioniert die Kavität und wie wird eine Bewegung des Gehäuses verhindert? | Zeichnung der Werkstückaufnahme, Kavitätenprüfung und Positionskontrolle. |
| Steckkontakt und Kavität | Wie wird die Einsetzachse durch den Einführbereich beibehalten? | Ausrichtungsprüfung, Sitznachweis und Analyse beschädigter Teile. |
| Rückhaltemerkmal | Wie wird das Einrasten bestätigt, statt nur aus der Anwesenheit abgeleitet? | Steckverbinderspezifische Verriegelungs- oder Rückhaltemethode und Musterdatensätze. |
| Ausschussweg | Kann eine falsche oder unvollständige Montage die Station verlassen? | Prüfung mit bekanntem Fehler, Ausschussbestätigung und Verwendungsnachweis. |
Verwenden Sie für diese Prüfungen die tatsächlichen Zeichnungen von Steckkontakt und Gehäuse. Die IEC-Anforderungen und Prüfungen für Steckverbinder sind ein nützlicher Bezugspunkt zur Ermittlung der zutreffenden Prüfgruppe. Ein Kamerabild aus einer anderen Steckverbinderfamilie oder eine allgemeine Kraftgrenze kann keine korrekte Einrichtung einer HYPCON gewährleisten. Verwenden Sie beispielsweise die Norm IEC 60512 und beschreiben Sie Prüfverfahren und Revision, statt nur die Norm zu nennen und sie als allgemeine Maschineneinstellung zu verwenden.
Einen praxisnahen Abnahmeplan mit der 9-Punkte-Abnahmematrix Steckkontakt zu Gehäuse erstellen
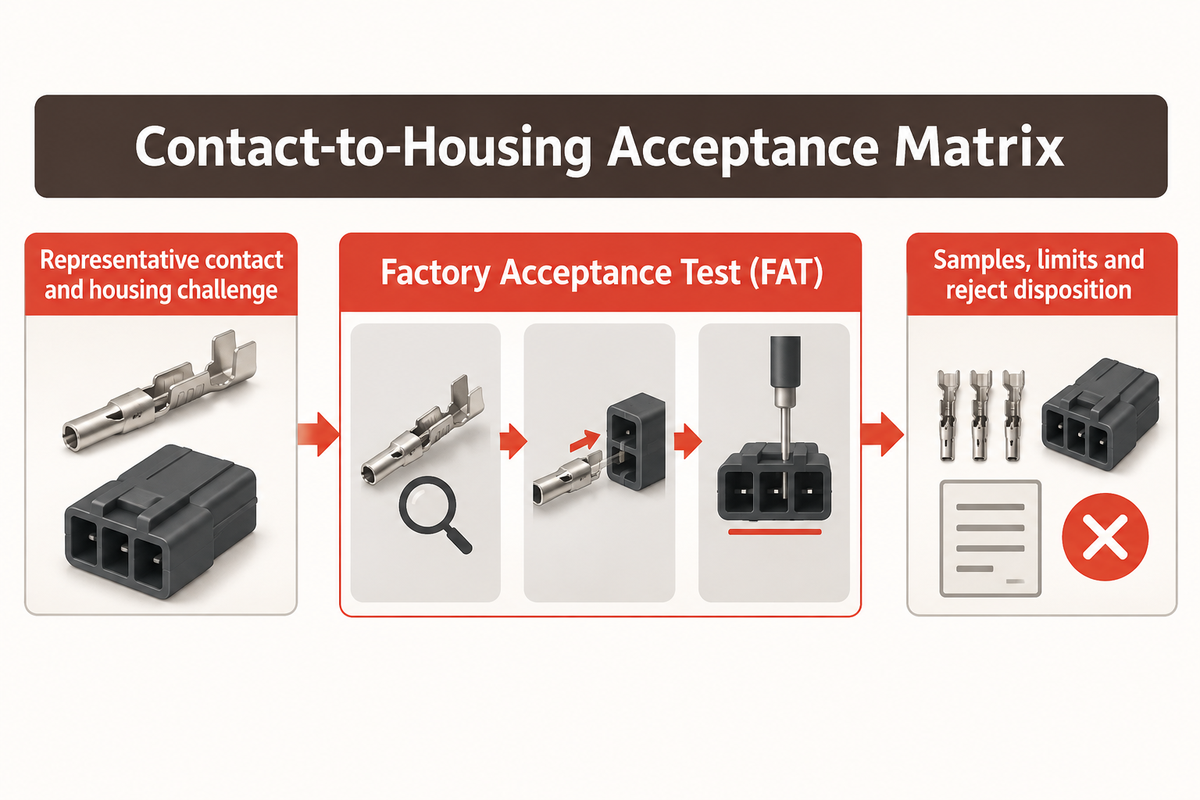
Die Kontakt-zu-Steckergehäuse-Abnahmematrix im Factory Acceptance Test (FAT) sollte den definierten Umfang einschließlich nachvollziehbarer Nachweise und Herausforderungen belegen. Die geltende Prüfung sollte mit den in IEC 60512-Prüfverfahren für Steckverbinder beschriebenen Produktnachweisen verknüpft sein. Der Plan darf kurz sein, aber jede Anforderung muss überprüfbar sein.
| Abnahmekategorie | Muster oder Prüfung | Aufzubewahrender Datensatz |
|---|---|---|
| Zuführung | Repräsentative Steckkontaktbereitstellung. | Teileidentität, Zuführformat und Beobachtung der Wiederherstellung. |
| Ausrichten | Korrekte und umgekehrte Bereitstellung. | Ausrichtungsprüfung und Reaktion. |
| Positionieren | Gehäusebezug und Kavitätenposition. | Referenz der Werkstückaufnahme und Positionsprüfung. |
| Einsetzen | Einsetzen entlang der definierten Achse. | Werkzeugweg und Beschädigungsprüfung. |
| Setzen | Position an der vereinbarten Sitzgrenze. | Ergebnis von Tiefe oder Position. |
| Verrasten | Produktspezifische Rückhalteprüfung. | Rückhaltemethode, Musteridentität und Ergebnis. |
| Prüfen | Normaler Lauf und bekannter Fehler. | Prüfergebnis und Abnahmegrenze. |
| Aussortieren | Falsche oder unvollständige Montage. | Ausschusscode, Wiederherstellungsmaßnahme und aufbewahrter Nachweis. |
| Rückverfolgbarkeit | Gute und absichtlich ausgeschiedene Muster. | Rezept, Variante, Bediener und Musterdatensatz. |
| Abnahmeblock | Muster oder Prüfung | Aufzubewahrender Datensatz |
|---|---|---|
| Normaler Produktionslauf | Repräsentativer Steckkontakt, Gehäuse und Vorbereitungszustand. | Rezeptrevision, Laufmenge, Zyklusbeobachtungen und Muster-IDs. |
| Falsche Ausrichtung | Kontrollierte umgekehrte oder nicht passende Bereitstellung. | Erwartete Erkennung, tatsächliche Reaktion und Ausschussentscheidung. |
| Sitzbedingung | Teile an den vereinbarten Positionsgrenzen oder eine dokumentierte Prüfung. | Messmethode, Grenzwerte und Ergebnisse. |
| Rückhaltebedingung | Montage, geprüft mit der produktspezifischen Rückhaltemethode. | Prüfaufbau, Last oder Kriterium, Musteridentität und Ergebnis. |
| Umrüstung | Mindestens die vereinbarten Produktionsvarianten. | Liste der Wechselteile, Einrichtzeit, Erstmusterfreigabe und Rezeptverriegelung. |
| Rückverfolgbarkeit und Ausschuss | Gute und absichtlich ausgeschiedene Muster. | Ausschusscode, Datensatz, Wiederherstellungsmaßnahme und aufbewahrter Nachweis. |
Fast alle Prüfungen lassen sich lösen. Legen Sie vor dem Versuch fest, wer für Muster, Werkzeuge, Bilder, Rezepte und Erkenntnisse verantwortlich ist. Ein erfolgreiches Muster bedeutet, dass eine Konfiguration unter den gegebenen Bedingungen funktioniert hat. Es beweist nicht, dass jede ähnlich aussehende Konfiguration ebenfalls funktioniert.
Umrüstungen, Wartung und Rückverfolgbarkeit planen
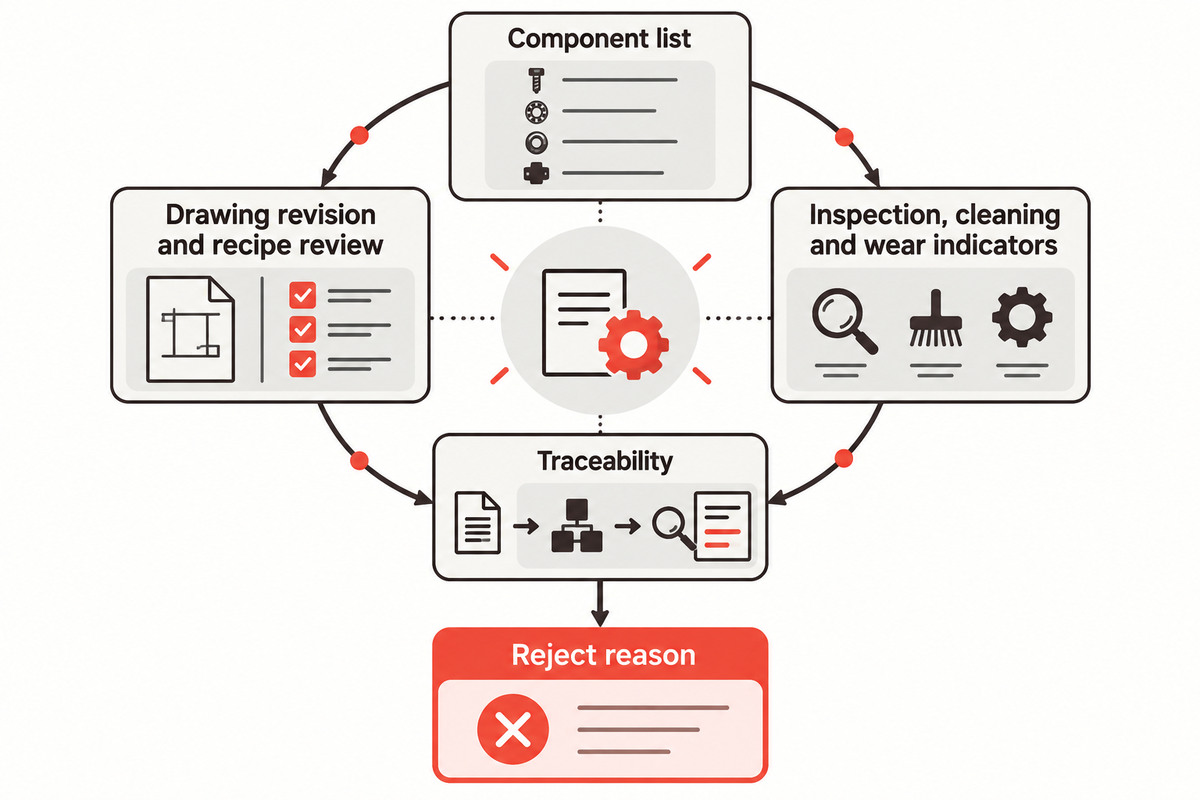
Halten Sie die Qualität der Schnittstellen aufrecht. Richten Sie den Wartungsumfang an dem auf der Lösungsseite zur HYPCON-Steckkontaktmaschine beschriebenen Maschinenumfang aus. Erstellen und pflegen Sie eine Komponentenliste für Zuführungen, Führungen, Werkstückaufnahmen, Sensoren und Steckkontaktwerkzeuge. Dokumentieren Sie für jede Komponente Prüfstellen, Reinigungsverfahren, Verschleißanzeigen, Ersatzteile und Änderungen. Dieselbe Liste kann für die geplante Wartung und zur Fehlersuche verwendet werden.
Änderungen an Werkzeugen und Matrizen zur Unterstützung einer Rezeptänderung erfordern eine Prüfung; der Rezeptname allein reicht nicht aus. Holen Sie zuerst die Freigabe der Zeichnungsrevision ein und speichern Sie sie mit dem Maschineneinrichtdatensatz. Bewahren Sie die maßgebliche Referenz der ISO-Normen mit demselben kontrollierten Datensatz auf, wenn der Abnahmeumfang eine Management- oder Qualitätsanforderung nennt.
Die Rückverfolgbarkeit sollte eine fertige Baugruppe mit dem erforderlichen Rezept, der Variante, der Bediener- oder Stationsidentität, dem Prüfergebnis und dem Ausschussgrund verknüpfen. Welche Datenelemente erforderlich sind, hängt vom Produkt und Vertrag ab. Definieren Sie sie vor der Inbetriebnahme, damit die Maschine keine Datensätze erzeugt, die eine spätere Untersuchung nicht unterstützen.
Fehler beheben, ohne die Ursache zu verdecken
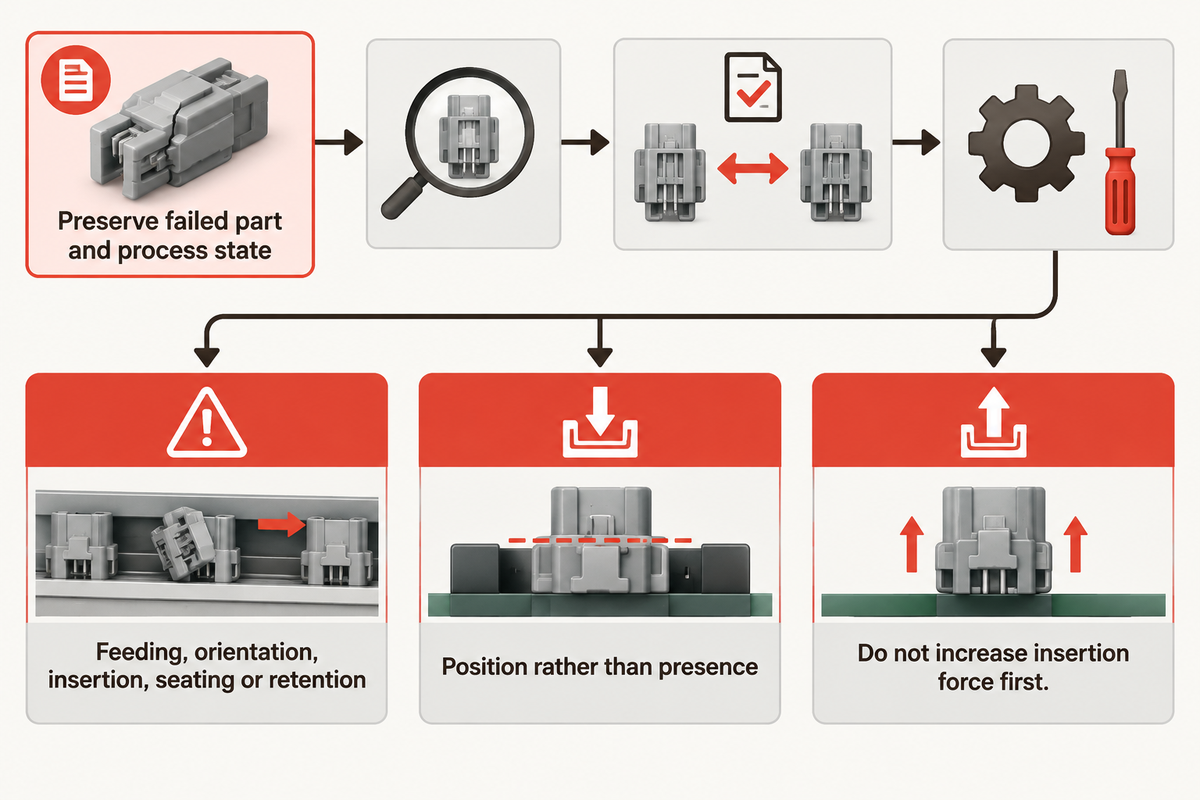
Wenn ein Fehler auftritt, isolieren und bewahren Sie das betroffene Teil und den Prozesszustand. Verwenden Sie beim Zurückverfolgen der Ursache den relevanten Produkt- und Schnittstellenkontext aus Anwendungskontext des TE Connectivity-Steckverbindersystems. Ermitteln Sie zuerst, wo der Fehlerzustand auftrat (z. B. Zuführung, Teilausrichtung, Einsetzen, Setzen, Rückhaltung oder Teileprüfung). Bewerten Sie anschließend das eingehende Teil und den Werkzeugkontakt, den Gehäusebezug und die Rezeptrevision.
Was ist zu prüfen, wenn Steckkontakte Brücken bilden oder falsch zugeführt werden?
Berücksichtigen Sie Zuführformat, Steckkontaktstreuung, Zuführungsschiene, Ausstoßzeitpunkt und Verhalten bei der Wiederherstellung. Bestätigen Sie, dass der Steckkontakt der freigegebenen Revision entspricht und die Führungen sauber und unbeschädigt sind. Eine höhere Einstellung der Zuführung kann die Streuung verdecken und eine größere Anzahl von Teilen beeinflussen.
Was ist, wenn der Steckkontakt vorhanden ist, aber nicht vollständig sitzt?
Berücksichtigen Sie Kavitätenposition, Zustand des Einführbereichs, Ausrichtung sowie mögliche Interferenzen durch Kabel und Dichtung. Bestätigen Sie außerdem, dass das Prüfverfahren die Position misst und nicht nur das Vorhandensein von Metall feststellt. Bewahren Sie ein fehlerhaftes Muster auf und vergleichen Sie es unter derselben Prüfansicht mit einem akzeptablen Muster.
Was ist, wenn ein verrasteter Steckkontakt später herausrutscht?
Prüfen Sie das Rückhaltemerkmal und die validierte Rückhaltemethode. Überprüfen Sie, ob eine Sekundärverriegelung installiert wurde und ob die Gehäuserevision korrekt ist. Prüfen Sie außerdem, ob die Maschine einen unvollständigen Verriegelungszustand erkennen kann. Erhöhen Sie die Einsetzkraft nicht, bevor Schnittstelle und Abnahmekriterium verstanden sind.
Angebot und Werksversuchsbrief vorbereiten
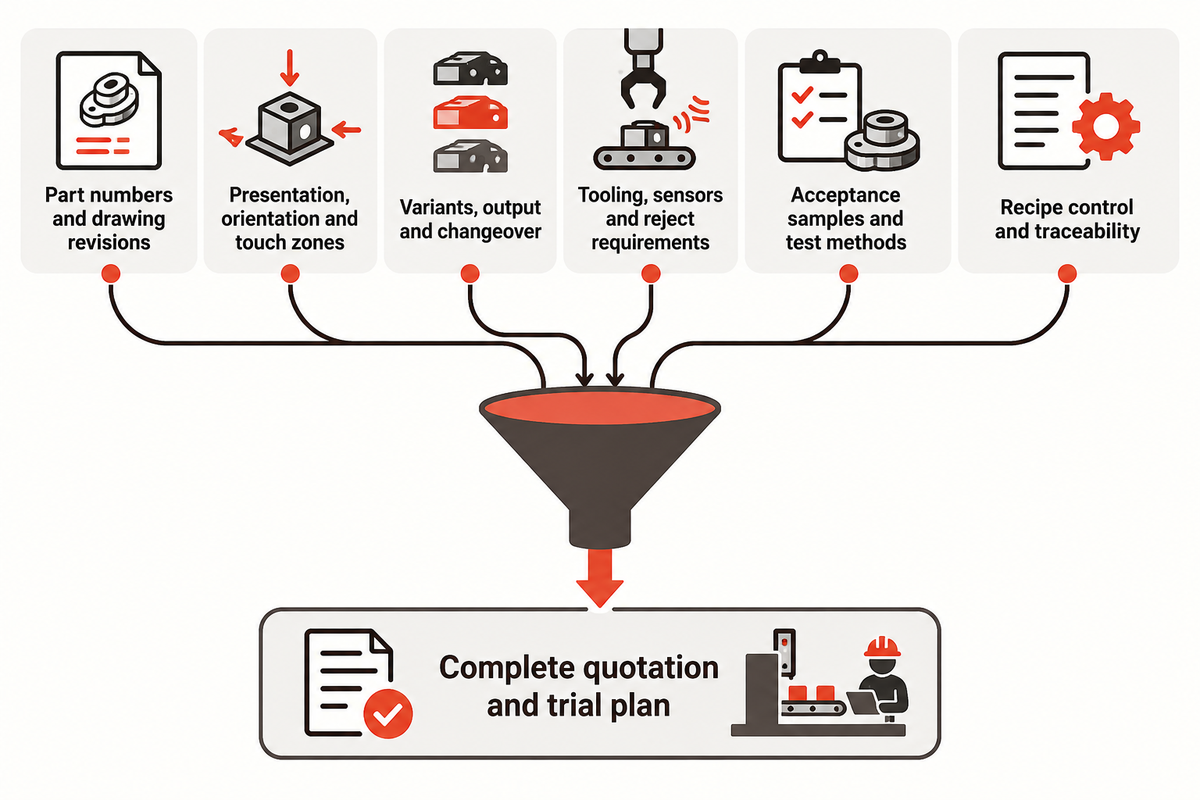
Ein guter Brief ermöglicht dem Lieferanten, den vollständigen Umfang anzubieten. Fügen Sie Folgendes hinzu:
- Teilenummern von Steckkontakt, Gehäuse, Kabel und Dichtung mit Zeichnungsrevisionen;
- Eingangsbereitstellung, Ausrichtung und freigegebene Berührungszonen;
- Zielvarianten, Ausbringung, Losmuster und Erwartungen an die Umrüstung;
- Werkzeuge, Werkstückaufnahmen, Zuführungen, Sensoren, Prüf- und Ausschussanforderungen;
- Abnahmemuster, Prüfstücke und die zutreffenden Prüfverfahren;
- Rezeptsteuerung, Rückverfolgbarkeitsfelder, Wartungsdokumente und Schulung;
- Definieren Sie, was der Lieferant nach der Installation vorführt, liefert und unterstützt.
Verwenden Sie diesen Brief, um Angebote für die Konfiguration einer HYPCON-Steckkontaktmaschine zu vergleichen. Unternehmensinformationen finden Sie auf der Seite ZEUEE Über uns. Kontaktieren Sie uns, wenn Sie über Ihre tatsächlichen Steckkontakte, Gehäuse und Muster sprechen möchten, über das Kontaktformular.
FAQ
Wofür wird eine HYPCON-Steckkontaktmaschine eingesetzt?
Eine HYPCON-Kontaktmaschine dient zur Verarbeitung elektrischer Steckkontaktbaugruppen. Siehe IEC 60512-Prüfverfahren für Steckverbinder für den relevanten Prüfkontext. Der Umfang hängt von Steckkontakt und Steckergehäuse, Bereitstellung, Haltemerkmalen, Kabelvorbereitung, Abnahmenachweisen, Variantenmix und Aufzeichnungen ab, aus denen hervorgeht, dass jede zulässige Kombination bewertet wurde. Der Käufer sollte die angebotene Station anhand der erforderlichen Varianten, Funktionen und Versuchsdokumentation validieren und anschließend die Konfiguration, Prüfungen, Muster und Grenzwerte aufbewahren, die der Versuch tatsächlich abgedeckt hat.
Kann eine Maschine mehrere Steckkontaktvarianten verarbeiten?
Ja, wenn Plattform, Wechselteile, Zuführungen, Führungen und Rezepte für den vollständigen Variantensatz ausgelegt sind; ähnliche Steckkontaktbezeichnungen und Abmessungen allein reichen nicht aus. Berücksichtigen Sie für jede Variante die zulässigen Werkzeug-Steckkontakt-Flächen, den Gehäusebezug, die Einsetzrichtung, die Kabelvorbereitung und die Abnahmeprüfungen. Verlangen Sie für jede Konfiguration, die das Angebot abdecken soll, einen Versuchsdatensatz.
Was sollte ein Käufer während der Abnahme prüfen?
Prüfen Sie den normalen Lauf, die Prüfung einer falschen Ausrichtung, den Sitznachweis, die Rückhaltemethode, die Umrüstung, die Ausschussbehandlung und die Rückverfolgbarkeitsdatensätze. Repräsentative Teile sollten mit ihren Ergebnissen aufbewahrt und Musteridentitäten dokumentiert werden. Die Abnahme sollte angeben, was jede Prüfung nachweist und welches Produktdokument den Grenzwert definiert, statt sich nur auf den abgeschlossenen Zyklus oder einen allgemeinen Kraftwert zu stützen.
Wie sollten Wartungsaufzeichnungen strukturiert sein?
Führen Sie Register für Zuführung, Führung, Werkstückaufnahme, Sensoren und Steckkontaktwerkzeuge, verknüpft mit Prüfstellen, Reinigungsanweisungen und Verschleißanzeigen sowie Ersatzteilen und Änderungshistorie. Zeichnen Sie das nach der Wartung verwendete Rezept und die Zeichnungsrevision auf. Dieser Datensatz hilft, bei einem Fehler eine verschlissene Schnittstelle von einer Material- oder Einrichtungsänderung zu unterscheiden.
Welche Informationen sollten für ein Angebot gesendet werden?
Senden Sie Teilenummern von Steckkontakt und Gehäuse, aktuelle Zeichnungen, Musterteile, Eingangsbereitstellung, Zielvarianten, erwartete Ausbringung, Umrüstbedarf und Abnahmeanforderungen. Stellen Sie Kabel, Dichtungen oder Trägerbänder in dem Zustand bereit, in dem sie die Station verlassen sollen. Eine kommentierte Skizze von Steckkontakt und Kavität hilft dem Lieferanten, Annahmen zu den Werkzeugen vor dem Vorschlag einer Konfiguration zu erkennen.
Referenzen und Quellen
- ZEUEE-Lösungsseite zur HYPCON-Steckkontaktmaschine.
- ZEUEE-Unternehmensinformationen.
- IEC 60512-Prüfverfahren für Steckverbinder, konsultieren Sie für die Produktspezifikation das geltende Verfahren und die entsprechende Ausgabe.
- Anwendungskontext des TE Connectivity-Steckverbindersystems.
- Übersicht der Anwendungsvorrichtungen von Molex.
Redaktioneller Hinweis: Annahmen zu Werkzeugen und Maschinenfähigkeit sollten anhand der exakten Zeichnungen von Steckkontakt und Gehäuse geprüft werden. Dieser Leitfaden ersetzt keinen validierten Versuch durch den Lieferanten.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend