ติดต่อ Zeyu lntelligent Industrial Company

คู่มือเครื่องประกอบชุดสายไฟ: ส่วนประกอบ ประเภท และการเลือก

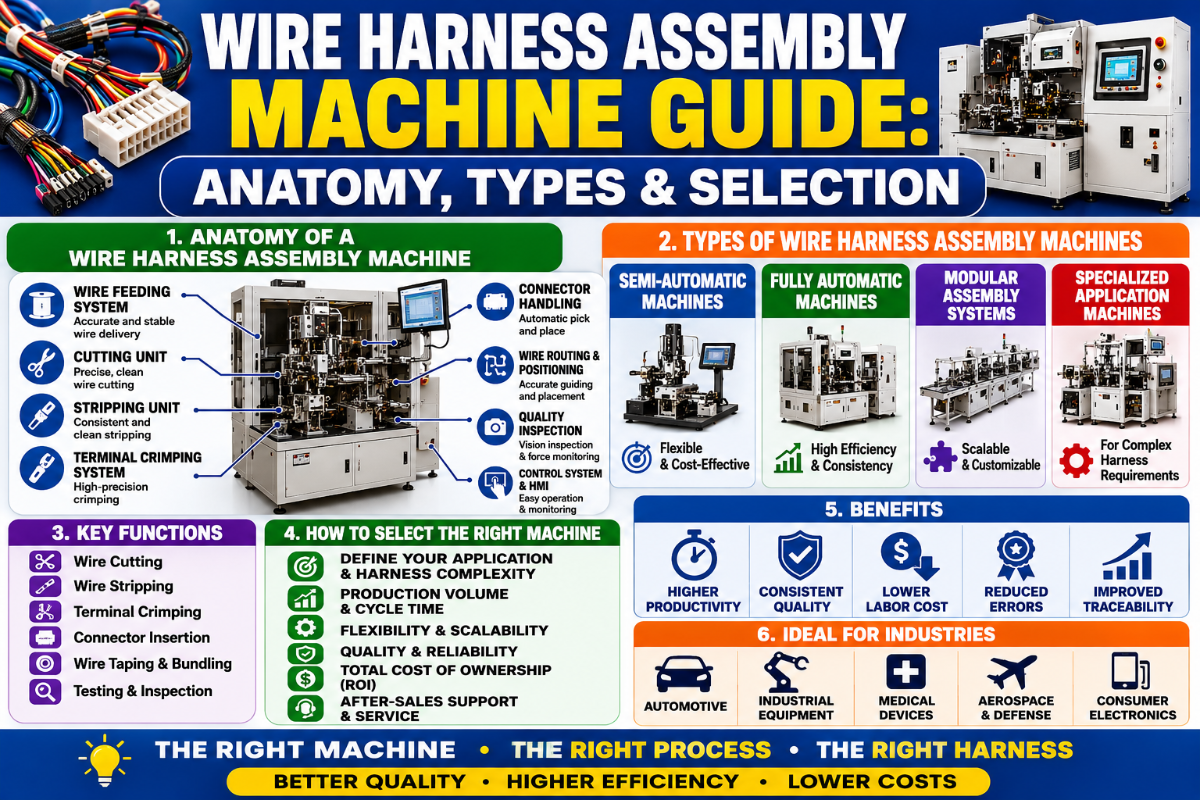
คู่มือเครื่องประกอบชุดสายไฟฉบับสมบูรณ์: ส่วนประกอบ ประเภท มาตรฐาน และการเลือก
เครื่องประกอบชุดสายไฟรวบรวมขั้นตอนการตัด–ปอก–ย้ำ–ใส่–ทดสอบ ซึ่งเดิมต้องใช้แรงงานฝีมือหลายวัน ให้ทำงานต่อเนื่องกันในลำดับเดียว และเมื่อผลิตปริมาณมาก เครื่องจักรนี้สร้างความแตกต่างระหว่างอัตราข้อบกพร่องเฉลี่ยของอุตสาหกรรมที่ 12% กับสายการผลิตระดับชั้นนำที่ 0.1% คู่มือนี้จะอธิบายโครงสร้างแยกตามโมดูล ระบบอัตโนมัติ 4 ระดับ มาตรฐาน IPC/WHMA-A-620 ที่กำกับการย้ำทุกจุด กรอบการเลือกด้วย 5 คำถาม วิธีคำนวณการคืนทุน และทิศทางตลาดอุปกรณ์ที่ขับเคลื่อนด้วย EV จนถึง 2030.
ข้อมูลจำเพาะโดยย่อ
| วัตถุประสงค์ของเครื่องจักร | ตัด → ปอกฉนวน → ย้ำ → ทำเครื่องหมาย → ใส่ → ทดสอบส่วนของชุดสายไฟโดยอัตโนมัติ |
| ช่วงปริมาณการผลิต | 200 ถึง 10,000+ ชุดสายไฟต่อกะ (ขึ้นอยู่กับระดับระบบอัตโนมัติ) |
| พื้นที่หน้าตัดของสายไฟ | โดยทั่วไป 0.13 – 6 mm²; ช่วงขยาย 0.05 – 35 mm² |
| อุตสาหกรรมที่รองรับ | ยานยนต์ / EV, การบินและอวกาศ, การแพทย์, อิเล็กทรอนิกส์ 3C, พลังงานใหม่, อุปกรณ์อุตสาหกรรม |
| มาตรฐานที่ใช้กำกับ | IPC/WHMA-A-620 (Rev E 2022 เป็นฉบับปัจจุบันที่ใช้อยู่; Rev F เผยแพร่ใน 2025) |
| ช่วงราคาโดยทั่วไป | US $16K (รุ่นเริ่มต้นแบบสถานีงานเดียว) ถึง US $800K+ (เซลล์การผลิตแบบโมดูลาร์) |
เครื่องประกอบชุดสายไฟคืออะไร?
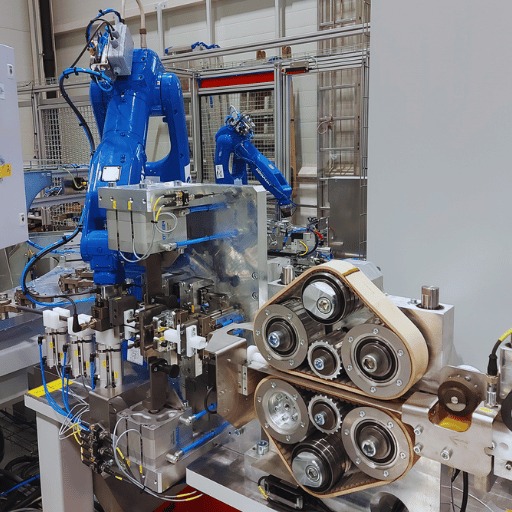 เครื่องประกอบชุดสายไฟทำให้การเชื่อมต่อสายไฟหุ้มฉนวน ขั้วต่อไฟฟ้า และคอนเน็กเตอร์ เพื่อประกอบเป็นชุดสายเคเบิลสำเร็จรูปเป็นระบบอัตโนมัติ ในรูปแบบอัตโนมัติเต็มรูปแบบ เครื่องจักรหนึ่งเครื่องจะวัดและตัดตัวนำแต่ละเส้นตามความยาวที่กำหนด ปอกฉนวน ใส่ขั้วต่อด้วยการย้ำ ทำเครื่องหมายบนสาย ใส่สายเข้าไปในช่องของตัวเรือนคอนเน็กเตอร์ และทดสอบความต่อเนื่องทางไฟฟ้า ทั้งหมดนี้ดำเนินไปตามลำดับที่ควบคุมไว้ ขั้นตอนเหล่านี้รวมกันทดแทนสายการผลิตแบบแมนนวลที่เดิมประกอบด้วยหลายสถานีงานและผู้ปฏิบัติงาน
ยอดขายทั่วโลกของตลาดเครื่องจักรและอุปกรณ์สำหรับชุดสายไฟอยู่ที่ประมาณ US $103.52 billion ใน 2025 และคาดว่าจะเติบโตในอัตราทบต้นต่อปี 7.2% จนถึง 2033 ตามข้อมูลตลาดที่เผยแพร่ใน 2025 การเปลี่ยนไปใช้สถาปัตยกรรมรถยนต์ไฟฟ้า 400V และ 800V จำนวนเซนเซอร์ ADAS (ระบบช่วยเหลือผู้ขับขี่ขั้นสูง) ที่เพิ่มขึ้นอย่างต่อเนื่อง และต้นทุนแรงงานที่สูงขึ้นในฐานการผลิตแบบดั้งเดิม คือแรงผลักดัน 3 ประการที่ทำให้ผู้ซื้อเปลี่ยนจากโต๊ะทำงานแบบแมนนวลมาใช้เครื่องจักรแบบบูรณาการ.
การประกอบชุดสายไฟคืออะไร?
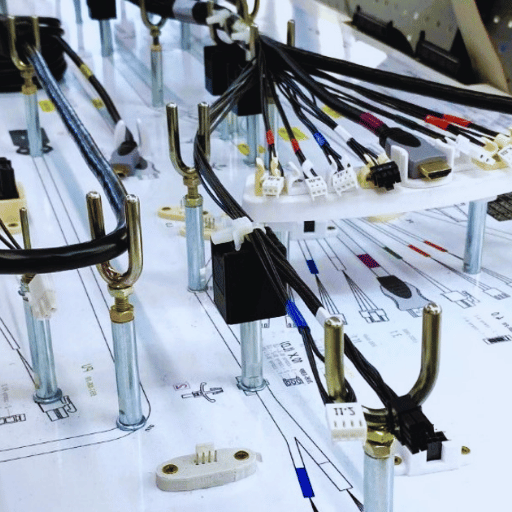
การประกอบชุดสายไฟคือกระบวนการประกอบอย่างเป็นระบบ โดยเดินสายตัวนำไฟฟ้าหุ้มฉนวนหลายเส้นไปตามเส้นทางที่กำหนดภายในชุดสายไฟรูปแบบต่าง ๆ เข้าหัวแต่ละด้านด้วยการย้ำหรือบัดกรี และมัดรวมสายเพื่อส่งกำลังไฟฟ้าหรือสัญญาณระหว่างจุดตั้งแต่ 2 จุดขึ้นไปในยานยนต์ อากาศยาน เครื่องจักร หรือเครื่องใช้ไฟฟ้า ความแตกต่างหลักจากการประกอบสายเคเบิลอยู่ที่รูปทรงเรขาคณิต กล่าวคือ ชุดสายไฟมีการแยกแขนงและมัดรวมสาย ส่วนชุดสายเคเบิลมักเป็นสายตรงเส้นเดียว ทั้งสองกระบวนการใช้เกณฑ์การย้ำและการยอมรับงานตามมาตรฐาน IPC/WHMA-A-620 เดียวกัน.เจาะโครงสร้างเครื่องชุดสายไฟ — 7 โมดูลการทำงาน
อ่านภาพรวมส่วนประกอบของเครื่องจักรผลิตชุดสายไฟด้านล่าง ซึ่งแสดงโมดูลการทำงานแต่ละส่วนที่ผู้ซื้อควรตรวจเทียบกับเอกสารข้อกำหนดของผู้ขายทีละรายการ หากเอกสารข้อกำหนดใดซ่อนโมดูลเหล่านี้ไว้เบื้องหลังคำกล่าวอ้างกว้าง ๆ ว่า “บูรณาการระบบครบวงจร” ให้ถือว่าเอกสารนั้นไม่ครบถ้วน การแยกองค์ประกอบระดับโมดูลสอดคล้องกับ USPTO 9,257,808 (การผลิตชุดสายไฟแบบแบตช์ที่บูรณาการระบบและใช้การประกอบพร้อมจุดพักชิ้นงานระหว่างสถานี)| ประเภทโมดูล | วัตถุประสงค์ | ข้อกำหนดโดยทั่วไป | รูปแบบความเสียหายเมื่อไม่มีโมดูลนี้ |
|---|---|---|---|
| 1. การตัดสายไฟ | ตัดตัวนำแต่ละเส้นตามความยาวที่ตั้งโปรแกรมไว้ | ค่าความคลาดเคลื่อนของความยาว ±0.5 mm, รองรับช่วง 0.5 – 6 mm² | ความแปรปรวนของความยาว → คิดเป็น 12-18% ของต้นทุนแก้งานชุดสายไฟยานยนต์ |
| 2. การปอกฉนวน | ปอกฉนวนที่ปลายทั้ง 2 ด้านโดยไม่บากเส้นลวดทองแดง | ความยาวที่ปอก ±0.3 mm; ค่าความคลาดเคลื่อนของการตัดเส้นลวด ≤2% | ฉนวนเสียหาย → เกิดข้อขัดข้องด้านความต่อเนื่องทางไฟฟ้าเมื่อมีแรงสั่นสะเทือน |
| 3. การย้ำขั้วต่อ | ย้ำขั้วต่อด้วยแรงที่ควบคุม พร้อมบันทึกความสูงของรอยย้ำ | สุ่มตัวอย่างการตรวจสอบแรงที่ 1,000 Hz, แรงดึงเป็นไปตามระดับ IPC | อัตราข้อบกพร่องจากการย้ำด้วยมือ 0.5 – 1.2% (เทียบกับ 0.03 – 0.08% ในระบบอัตโนมัติ) |
| 4. การทำเครื่องหมายบนสายไฟ | ใช้เลเซอร์หรืออิงค์เจ็ตทำเครื่องหมายหมายเลขวงจร / รหัสชิ้นส่วน | อย่างน้อย ≥10 ตัวอักษรต่อสาย ใช้หมึกทนรังสี UV หรือการสลักด้วยเลเซอร์ | ติดตั้งผิดตำแหน่งในขั้นตอนประกอบถัดไป |
| 5. การใส่คอนเน็กเตอร์ | ใส่ขั้วต่อที่ย้ำแล้วเข้าไปในช่องของตัวเรือนคอนเน็กเตอร์ | ≤1.2 s ต่อการใส่พิน (แบบสองด้าน), สายไฟ 24 – 36 ชนิดต่อเซลล์การผลิต | การเยื้องแนวของขั้วต่อไฟฟ้าเป็นประเภทข้อบกพร่องที่พบมากเป็นอันดับสองรองจากการย้ำขั้วต่อ |
| 6. การทดสอบ | ตรวจสอบความต่อเนื่องทางไฟฟ้า การทดสอบแรงดันสูง และแรงดึงภายในสายการผลิต | ทดสอบรอยย้ำ 100%; แรงดึงอ้างอิงตารางระดับ IPC 1/2/3 | ข้อขัดข้องด้านความต่อเนื่องทางไฟฟ้าที่เกิดระหว่างใช้งานและตรวจไม่พบด้วยการตรวจด้วยสายตา |
| 7. การมัดรวม / การนำชิ้นงานออก | พันเทป สวมปลอก หรือมัดชุดสายไฟสำเร็จรูป แล้ววางลงบนถาด | ปลอกถัก ท่อหดด้วยความร้อน และปลอกพันเกลียวตาม IPC Rev F | ชุดสายไฟที่มัดไม่แน่นเสียหายระหว่างขนส่งและต้องแก้งานในขั้นตอนถัดไป |
| 8. การส่งออกข้อมูล / SCADA | ส่งออกข้อมูลแรงย้ำ ความสูงของรอยย้ำ และผลการทดสอบของขั้วต่อแต่ละจุดไปยัง MES | OPC UA, MQTT หรือ REST API; บันทึกการตรวจสอบย้อนกลับของขั้วต่อ 100% | ไม่ผ่านการตรวจประเมินจากลูกค้าเมื่อไม่มีหลักฐานข้อมูลจากระบบตรวจสอบแรง |
| 9. ส่วนติดต่อผู้ปฏิบัติงาน | HMI จอสัมผัสสำหรับเลือกโปรแกรม ตอบสนองต่อสัญญาณเตือน และอนุมัติชิ้นงานแรก | UI หลายภาษา จอแสดงผล 15″+ และกำหนดสิทธิ์ตามบทบาทระหว่างผู้ปฏิบัติงานกับหัวหน้างาน | ข้อผิดพลาดในการตั้งโปรแกรมอาจหลุดรอดระหว่างการเปลี่ยนรุ่นการผลิต ทำให้จัดส่งชิ้นงานที่ตั้งค่าความยาวสายไฟผิด |
“เมื่อผู้ซื้อสนใจแค่รอบการทำงานของเครื่องย้ำ ก็อาจมองข้ามประโยชน์ด้านการคืนทุนที่มากกว่า จุดที่ช่วยประหยัดได้มากที่สุดคือโมดูลทดสอบและใส่คอนเน็กเตอร์ เพราะเป็นจุดที่ทำให้เกิดความเสียหายระหว่างใช้งาน และเป็นจุดที่ระบบตรวจสอบแรงอัตโนมัติตรวจจับข้อบกพร่องได้ 94% แบบเรียลไทม์ เทียบกับประมาณ 65% เมื่อใช้เครื่องมือแบบแมนนวล”
📐 หมายเหตุทางวิศวกรรม
ใช้โมดูลย้ำร่วมกับระบบตรวจสอบแรงแบบวงปิดที่สุ่มตัวอย่างด้วยความถี่ 1 kHz ขึ้นไป การเปลี่ยนแปลงความสูงรอยย้ำ 0.05 mm ทำให้แรงดึงลดลงมากพอที่จะไม่ผ่านเกณฑ์การยอมรับ IPC Class 3 และผู้ปฏิบัติงานจะตรวจไม่พบหากไม่มีระบบตรวจสอบ
ประเภทเครื่องจักรตามระดับระบบอัตโนมัติ — 4 ระดับ
 เครื่องจักรสำหรับชุดสายไฟไม่ได้มีเพียงประเภทเดียว ควรแบ่งเป็น 4 ระดับ โดยแต่ละระดับเหมาะกับปริมาณการผลิตและความซับซ้อนของชุดสายไฟที่แตกต่างกัน กรอบ 4 ระดับนี้สอดคล้องกับแนวทางระบบอัตโนมัติในการผลิตของโครงการการผลิตอัจฉริยะของ NIST ซึ่งแบ่งเป็นเซลล์การผลิตแบบแมนนวล กึ่งอัตโนมัติ อัตโนมัติ และบูรณาการครบวงจร การเลือกระดับไม่เหมาะสมเป็นเรื่องที่ผู้ซื้อเสียดายมากที่สุดซึ่งพบได้ทั่วไปในภาคการผลิต.
| ระดับ | อัตราการผลิต | ราคาโดยทั่วไป (USD) | เหมาะสำหรับ |
|---|---|---|---|
| 1. โต๊ะทำงานแบบแมนนวล + เครื่องย้ำมือ | 50 – 200 / กะ | $500 – $3,000 | งานต้นแบบ ร้านซ่อม และงานสั่งทำชุดสายไฟการบินและอวกาศปริมาณน้อย |
| 2. สถานีงานกึ่งอัตโนมัติ | 300 – 1,500 / กะ | $8,000 – $50,000 | การผลิตปริมาณปานกลางที่มีผลิตภัณฑ์หลากหลาย ตลาดอะไหล่ยานยนต์ และเครื่องใช้ไฟฟ้า |
| 3. เครื่องจักรอัตโนมัติเต็มรูปแบบสำหรับกระบวนการเดียว | 1,500 – 5,000 / กะ | $60,000 – $250,000 | ยานยนต์ Tier 1/2 เครื่องใช้ไฟฟ้าภายในบ้าน และอุปกรณ์อุตสาหกรรม |
| 4. เซลล์การผลิตระบบอัตโนมัติแบบโมดูลาร์ | 5,000 – 10,000+ / กะ | $300,000 – $800,000+ | การผลิต EV ปริมาณมาก สายการผลิตการบินและอวกาศที่ผ่านการรับรอง และคอนเน็กเตอร์พลังงานใหม่ |
✔ ข้อดีของเครื่องจักรอัตโนมัติเต็มรูปแบบ
- อัตราข้อบกพร่อง 0.03 – 0.08% เทียบกับ 0.5 – 1.2% ในระบบแมนนวล
- รอบการทำงาน ≤1.2 s ต่อการใส่พินในเซลล์การผลิตแบบสองด้าน
- ระบบตรวจสอบแรงแบบวงปิดครอบคลุมรอยย้ำ 100%
- บทบาทของผู้ปฏิบัติงานเปลี่ยนจากการผลิตเป็นการควบคุมดูแล
⚠️ ข้อจำกัดของเครื่องจักรอัตโนมัติเต็มรูปแบบ
- มีต้นทุนการเปลี่ยนรุ่นการผลิตสูงสำหรับงานที่มีผลิตภัณฑ์หลากหลายแต่ผลิตปริมาณน้อย
- การลงทุน CapEx $300K – $800K ให้เหตุผลรองรับได้ยากเมื่อผลิตไม่ถึง 1,500 ชิ้น/วัน
- ชุดสายไฟการบินและอวกาศที่แตกแขนงซับซ้อนยังต้องจัดวางด้วยมือ
- คอนเน็กเตอร์เฉพาะทางบางรุ่นอาจมีขนาดเกินขอบเขตที่ระบบใส่อัตโนมัติรองรับ
ชุดสายไฟ 3 ประเภทที่เครื่องจักรของคุณต้องรองรับ
ก่อนยืนยันใบเสนอราคาเครื่องจักร ให้ตรวจสอบว่าเครื่องรองรับชุดสายไฟทั้ง 3 กลุ่มที่คุณผลิตจริง ความไม่ตรงกันในจุดนี้เป็นสาเหตุของงานแก้ไขราคาแพงที่พบหลังเริ่มโครงการ การจำแนกประเภทนี้มีบันทึกไว้ในสิทธิบัตรอุปกรณ์ เช่น USPTO 9,536,641 (วิธีการผลิตชุดสายไฟแรงดันสูงสำหรับยานยนต์) ซึ่งแยกโครงสร้างเป็นแบบมัดเปิด แบบมีท่อหุ้มหรือปลอกหุ้ม และแบบซีลหรือบิดเกลียวชุดสายไฟมี 3 ประเภทอะไรบ้าง?
ในงานยานยนต์ อุตสาหกรรม และการบินและอวกาศ มีชุดสายไฟที่ได้รับการยอมรับอยู่ 3 กลุ่ม แต่ละกลุ่มต้องใช้การกำหนดค่าเครื่องจักรที่แตกต่างกันเพื่อให้ผลิตได้อย่างถูกต้อง ได้แก่ แบบมัดเปิด (มัดสายด้วยเทปหรือสายรัดโดยไม่มีปลอกหุ้มด้านนอก ใช้ภายในตู้หรือโครงเครื่อง), แบบมีท่อหุ้มหรือปลอกป้องกัน (ใช้ท่อหดด้วยความร้อน ปลอกถัก หรือท่อแข็ง ในบริเวณที่เสี่ยงต่อการเสียดสีหรือสัมผัสสารเคมี และเป็นกลุ่มที่ IPC/WHMA-A-620 Rev F เพิ่มเกณฑ์การยอมรับใหม่ใน 2025) และ แบบซีลหรือบิดเกลียว (ใช้สายคู่บิดเกลียวเพื่อรักษาความสมบูรณ์ของสัญญาณ และคอนเน็กเตอร์แบบซีลสำหรับชุดประกอบที่มีพิกัด IP พบได้ทั่วไปในระบบไฟฟ้าแรงสูงของ EV และบริเวณใต้ฝากระโปรงรถยนต์).| ประเภทชุดสายไฟ | การใช้งาน | การกำหนดค่าเครื่องจักรที่จำเป็น |
|---|---|---|
| แบบมัดเปิด | ภายในตู้ โครงตู้ควบคุม เครื่องใช้ไฟฟ้า | โมดูลย้ำและพันเทปมาตรฐาน; เกณฑ์การยอมรับ IPC Class 1 / 2 |
| แบบมีท่อหุ้ม / ปลอกหุ้ม | ห้องเครื่องจักร อุปกรณ์อุตสาหกรรม และสภาพแวดล้อมสมบุกสมบัน | โมดูลท่อหดด้วยความร้อน + ตัวป้อนปลอกถักตามข้อกำหนด IPC Rev F |
| แบบซีล / บิดเกลียว | ระบบไฟฟ้าแรงสูงของ EV, การบินและอวกาศ, ยานยนต์ที่มีพิกัด IP | การขึ้นรูปสายคู่บิดเกลียว การใส่คอนเน็กเตอร์แบบซีล และการทดสอบแรงดึงตาม IPC Class 3 |
อุตสาหกรรมที่ใช้เครื่องประกอบชุดสายไฟ
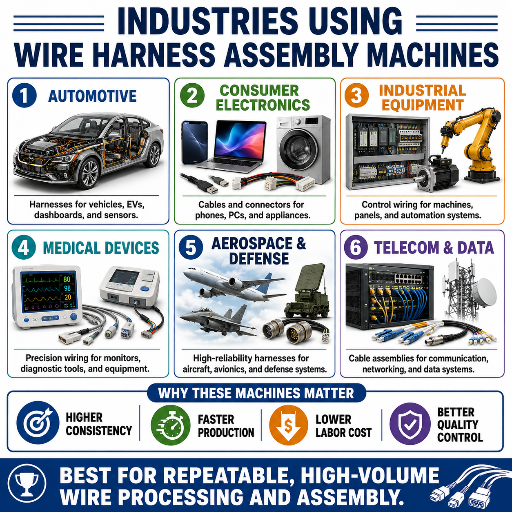 อุตสาหกรรมหลัก 6 กลุ่มมีสัดส่วนส่วนใหญ่ของกำลังการผลิตเครื่องจักรสำหรับประกอบชุดสายไฟที่ติดตั้งใช้งาน แต่ละกลุ่มต้องการชุดโมดูล ระดับ IPC และขอบเขตอัตราการผลิตที่แตกต่างกัน.
ยานยนต์และ EV — เป็นกลุ่มที่มีมูลค่าการใช้จ่ายสูงที่สุด รถยนต์รุ่น 2025 ที่ติดตั้ง ADAS ระดับ 2+ ต้องมีชุดสายไฟเฉพาะสำหรับเซนเซอร์เพิ่มอย่างน้อย 15 ชุด เมื่อเทียบกับรุ่นพื้นฐาน และโมดูล ADAS หลักเพียงชุดเดียวต้องใช้ชุดสายไฟที่มีพินอินพุต/เอาต์พุต 200+ จุด สถาปัตยกรรม EV 800V ต้องใช้คอนเน็กเตอร์แบบซีลและเป็นไปตามข้อกำหนดแรงดึง Class 3.
อิเล็กทรอนิกส์การบินและอวกาศ — ต้องผ่านเกณฑ์การยอมรับ Class 3 ตลอดกระบวนการ และใช้กรอบคุณภาพ AS9100C ควบคู่กับ IPC/WHMA-A-620 ชุดสายไฟที่แตกแขนงซับซ้อนยังคงต้องอาศัยการจัดวางแบบแมนนวลผสมผสานสำหรับแนวเดินสายในลำตัวอากาศยาน.
อุปกรณ์การแพทย์ — ต้องเป็นไปตาม Class 3 ที่มีความน่าเชื่อถือสูง พร้อมตรวจสอบย้อนกลับแรงย้ำของขั้วต่อทุกจุดได้ครบถ้วน การเลือกโมดูลขึ้นอยู่กับปลอกหุ้มที่ฆ่าเชื้อได้และฉนวนที่เข้ากันได้ทางชีวภาพ.
เครื่องใช้ไฟฟ้าอิเล็กทรอนิกส์ 3C — ผลิตปริมาณปานกลางและมีผลิตภัณฑ์หลากหลาย ทั้งชุดสายแพและชุดสายโคแอกเชียล โดยมักใช้เกณฑ์การยอมรับ Class 2 ความรวดเร็วในการเปลี่ยนรุ่นการผลิตสำคัญกว่าอัตราการผลิตสูงสุด.
พลังงานใหม่ (พลังงานแสงอาทิตย์ / BESS / การชาร์จ) — ใช้คอนเน็กเตอร์กระแสสูง ตัวนำขนาดใหญ่ขึ้น 4 – 35 mm² และจุดเข้าหัวแบบซีล เป็นกลุ่มตลาดที่เติบโตจากแนวโน้มการใช้พลังงานไฟฟ้าในยานยนต์เช่นเดียวกับ EV.
อุปกรณ์อุตสาหกรรมและหุ่นยนต์ — ใช้ชุดสายไฟสำหรับงานหนักที่มีปลอกหุ้มทนสารเคมีและทนต่อการเคลื่อนไหวซ้ำ โดยทั่วไปใช้งานเฉพาะ Class 2.
สรุปข้อกำหนด IPC/WHMA-A-620 สำหรับผู้ซื้อเครื่องจักร
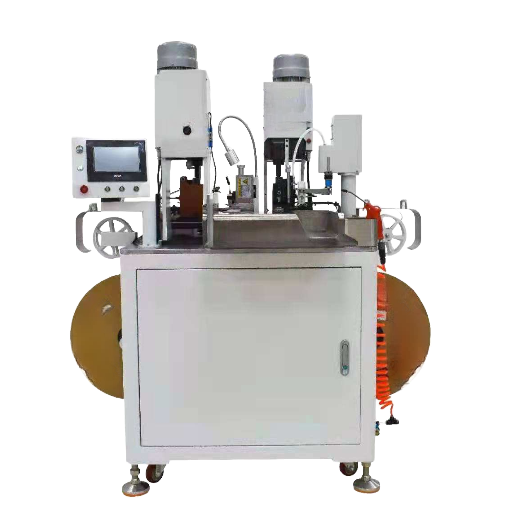 หากผู้ขายไม่สามารถเชื่อมโยงคำกล่าวทุกข้อในเอกสารข้อมูลกับข้อกำหนดแต่ละข้อในIPC/WHMA-A-620 ให้ถือว่าเอกสารดังกล่าวเป็นเพียงสื่อการตลาด สรุปข้อกำหนด IPC/WHMA-A-620 ด้านล่างนี้ระบุ 5 ข้อที่สำคัญที่สุดสำหรับการประเมินเครื่องจักร
Revision E (ตุลาคม 2022) ยังคงเป็นฉบับที่ได้รับการยอมรับอย่างแพร่หลายที่สุดในการผลิตปัจจุบัน มี 338 หน้าและภาพสีมากกว่า 700 ภาพเพื่อแยกความแตกต่างระหว่างสภาพที่ยอมรับได้ ตัวบ่งชี้กระบวนการ และข้อบกพร่องสำหรับการย้ำ การต่อสาย และการเข้าหัวสายทุกประเภท Revision F (2025) ปรับให้เข้มงวดขึ้นเป็นพิเศษใน 4 ด้าน ได้แก่ กฎที่ชัดเจนขึ้นสำหรับชุดประกอบต่างระดับที่มีทั้งวงจร Class 2 และ Class 3 อยู่ในชุดสายไฟเดียวกัน ตารางแรงดึงและแนวทางตรวจสอบหน้าตัดรอยย้ำฉบับปรับปรุง เกณฑ์การตรวจด้วยสายตาที่ปรับให้แยกตัวบ่งชี้กระบวนการออกจากข้อบกพร่องได้ชัดขึ้น และเกณฑ์การยอมรับใหม่สำหรับท่อหดด้วยความร้อน ปลอกถัก ท่อหุ้ม และปลอกพันเกลียว.
| หัวข้อข้อกำหนด IPC | คุณสมบัติเครื่องจักรที่ช่วยให้เป็นไปตามข้อกำหนด | รูปแบบความเสียหายเมื่อไม่มีคุณสมบัตินี้ | เกณฑ์การยอมรับ Class 1/2/3 |
|---|---|---|---|
| แรงย้ำและความสูงรอยย้ำ | ระบบตรวจสอบแรงแบบวงปิดที่สุ่มตัวอย่าง ≥1 kHz และตัวเข้ารหัสวัดความสูงรอยย้ำ | ย้ำไม่แน่น ขั้วต่อหลุดเมื่อมีแรงสั่นสะเทือน; ย้ำแน่นเกินไปจนตัดเส้นลวด | กำหนดให้สุ่มตรวจ 100% สำหรับ Class 3 |
| การทดสอบแรงดึง | สถานีทดสอบแรงดึงในสายการผลิตที่ตั้งค่าตารางแยกตามระดับชั้นไว้ล่วงหน้า | ตรวจไม่พบข้อขัดข้องด้านความต่อเนื่องทางไฟฟ้าที่เกิดระหว่างใช้งานด้วยการตรวจด้วยสายตา | Class 3 = ค่าขั้นต่ำสูงสุดตามตาราง IPC |
| เกณฑ์ความเสียหายจากการปอกฉนวน | ตั้งค่าความลึกในการปอกได้ ±0.3 mm, ตัดเส้นลวดได้ไม่เกิน ≤2% | รอยบากที่ฉนวนขยายตัวเมื่อสายงอ ทำให้วงจรขาดเป็นช่วง ๆ | Class 2 เข้มงวดกว่า Class 1 |
| การทดสอบความต่อเนื่องทางไฟฟ้า | สถานีทดสอบความต่อเนื่องทางไฟฟ้า + แรงดันสูง 100% ในสายการผลิต | ชิ้นงานที่มีวงจรเปิดถูกส่งต่อไปยังขั้นตอนประกอบถัดไป | กำหนดให้สุ่มตรวจ 100% สำหรับทุกระดับชั้น |
| วัสดุหุ้มป้องกัน (Rev F) | โมดูลท่อหดด้วยความร้อน ตัวป้อนปลอกถัก และชุดป้อนท่อหุ้ม | ปลอกแยก ท่อหดด้วยความร้อนหดตัวไม่เต็มที่ หรือท่อหุ้มสัมผัสการเสียดสี | เกณฑ์การยอมรับใหม่ของ Rev F ครอบคลุมทั้ง 3 ระดับชั้น |
การรับรอง IPC 620 มีค่าใช้จ่ายเท่าใด?
การฝึกอบรมผู้ปฏิบัติงานเพื่อรับใบรับรอง Certified IPC Specialist (CIS) ตาม IPC/WHMA-A-620 มีค่าใช้จ่าย US $400 – $900 ต่อคน สำหรับหลักสูตร 3 – 5 วันซึ่งสอนโดย Master IPC Trainer ที่ได้รับการรับรอง และต้องต่ออายุใบรับรองทุก 2 ปี โดยมีค่าใช้จ่ายประมาณครึ่งหนึ่งของราคาเดิม การนำมาตรฐานไปใช้ทั้งโรงงานมีค่าใช้จ่ายสูงกว่า คือประมาณ US $20,000 – $80,000 เมื่อนับรวมการปรับเทียบเครื่องจักร การปรับปรุงเอกสาร การฝึกอบรมผู้ตรวจประเมินภายใน และการจัดซื้อมาตรฐาน IPC ให้มองการรับรองนี้เป็นโครงการหลายปี ไม่ใช่รายการค่าใช้จ่ายครั้งเดียว.
📐 หมายเหตุทางวิศวกรรม
เมื่อประเมินเครื่องจักรสำหรับโครงการ Class 3 ให้ยืนยันว่าระบบสามารถส่งออกข้อมูลจากระบบตรวจสอบแรงแบบวงปิดได้ แนวทางตรวจสอบหน้าตัดรอยย้ำของ IPC/WHMA-A-620 Rev F ตั้งอยู่บนข้อมูลที่ตรวจสอบย้อนหลังได้ หากเครื่องจักรตรวจสอบแต่ไม่ส่งออกข้อมูล ผู้ปฏิบัติงานจะไม่มีหลักฐานยืนยันการปฏิบัติตามข้อกำหนดระหว่างการตรวจประเมินจากลูกค้า.
ผังตัดสินใจเลือกเครื่องชุดสายไฟด้วย 5 คำถาม
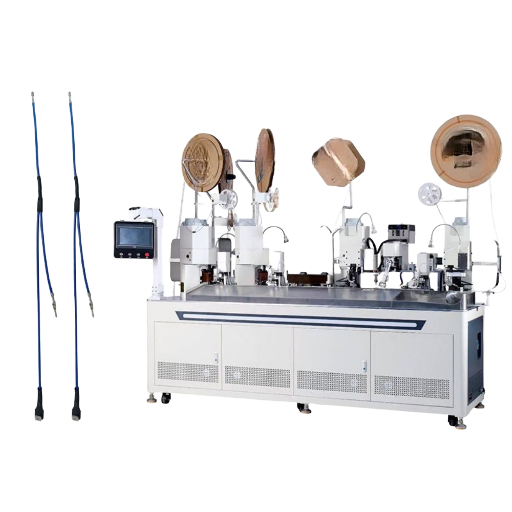 ก่อนขอใบเสนอราคา ให้นำเครื่องจักรที่กำลังพิจารณามาประเมินด้วยผังตัดสินใจเลือกเครื่องชุดสายไฟ 5 คำถาม ผังนี้เชื่อมโยงข้อมูลจากผู้ซื้อ 5 ข้อเข้ากับระบบอัตโนมัติ 1 ใน 4 ระดับที่กล่าวถึงก่อนหน้านี้.
- ปริมาณการผลิตต่อปี. หากผลิตชุดสายไฟสำเร็จน้อยกว่า 50,000 ชุดต่อปี ระดับ Tier 1 แบบแมนนวลหรือ Tier 2 แบบกึ่งอัตโนมัติจะเหมาะกว่า ปริมาณ 50,000 ถึง 200,000 ชุด เหมาะกับเครื่องจักร Tier 3 อัตโนมัติเต็มรูปแบบสำหรับกระบวนการเดียวที่คืนทุนได้ เมื่อเกิน 200,000 ชุด ควรพิจารณาเซลล์การผลิตแบบโมดูลาร์ Tier 4 เป็นอย่างน้อย.
- สัดส่วนประเภทชุดสายไฟ. หากผลิตชุดสายไฟประเภทเดียวหรือ 2 ประเภทที่มีรูปแบบคงที่ในแต่ละไตรมาส เครื่องจักร Tier 3 สำหรับงานเฉพาะจะเหมาะกว่า หากมีประเภทตั้งแต่ 5 ประเภทขึ้นไปและปริมาณเปลี่ยนแปลง ควรเลือกเครื่องจักร Tier 2 แบบกึ่งอัตโนมัติที่เปลี่ยนเครื่องมือการผลิตได้รวดเร็ว.
- ช่วงขนาดเกจสายไฟ. หากงาน 80% อยู่ในช่วง 0.5 – 2.5 mm² เซลล์การผลิต Tier 3 มาตรฐานจะเหมาะสม หากต่ำกว่า 0.13 mm² (อิเล็กทรอนิกส์ที่ใช้สายขนาดเล็ก) หรือสูงกว่า 6 mm² (แบตเตอรี่ / กำลังไฟฟ้า) ให้ระบุเซลล์การผลิต Tier 4 ที่รองรับช่วงขยาย.
- ระดับ IPC เป้าหมาย. Class 1 — ใช้ Tier 1 หรือ 2 ได้; Class 2 — ใช้ Tier 2 ที่มีระบบตรวจสอบแรงขั้นต่ำพร้อมเอกสารบันทึก; Class 3 — ต้องใช้ Tier 3 หรือ 4 ที่ทดสอบแรงดึง 100% และส่งออกข้อมูลได้เท่านั้น.
- ความถี่ในการเปลี่ยนรุ่นการผลิต หากเปลี่ยนรุ่นผลิตภัณฑ์มากกว่าหนึ่งครั้งต่อกะ ให้เลือกเครื่องกึ่งอัตโนมัติที่เปลี่ยนเครื่องมือได้รวดเร็วเป็นลำดับแรก แทนเครื่องอัตโนมัติที่เน้นอัตราการผลิตสูง หากเปลี่ยนรุ่นผลิตภัณฑ์น้อยกว่าหนึ่งครั้งต่อกะ ให้เน้นอัตราการผลิต
| ลักษณะการผลิต | ระดับที่แนะนำ |
|---|---|
| ต่ำกว่า 50k/ปี, ผลิตหลากหลาย, Class 1 / 2 | สถานีงานกึ่งอัตโนมัติ Tier 2 |
| 50k – 200k/ปี, ผลิตไม่หลากหลาย, Class 2 / 3 | เครื่องจักรอัตโนมัติเต็มรูปแบบสำหรับกระบวนการเดียว Tier 3 |
| 200k+/ปี, EV แรงดันสูง, Class 3 | เซลล์การผลิตระบบอัตโนมัติแบบโมดูลาร์ Tier 4 |
| การบินและอวกาศ, ชุดสายไฟแตกแขนง ≥80 วงจร, Class 3 | เซลล์การผลิต Tier 4 + การจัดวางแบบแมนนวลผสมผสาน |
ROI และต้นทุนรวมในการเป็นเจ้าของ — ระบบอัตโนมัติคืนทุนเมื่อใด
การคำนวณการคืนทุนจากการซื้อเครื่องชุดสายไฟมีองค์ประกอบ 4 ประการ คำนวณแต่ละองค์ประกอบให้ครบก่อนลงนามในใบสั่งซื้อ แล้วการตัดสินใจจะชัดเจน กรอบ 4 องค์ประกอบนี้สอดคล้องกับแนวทางการลงทุนด้านการผลิตที่เผยแพร่ในข้อมูลอาชีพผู้ประกอบชุดสายไฟของสำนักงานสถิติแรงงานสหรัฐฯ ซึ่งใช้อ้างอิงตัวแปรต้นทุนแรงงาน
ตารางประเมินการคืนทุน — 4 องค์ประกอบ
ระยะเวลาคืนทุนอยู่ที่ 18 ถึง 36 เดือนสำหรับเครื่องจักร Tier 3 ที่ทำงานกระบวนการเดียว และ 24 ถึง 48 เดือนสำหรับเซลล์การผลิตแบบโมดูลาร์ Tier 4 โครงการที่ต้องผ่านการตรวจประเมิน Class 3 มักทำให้การลงทุนในเซลล์การผลิตคุ้มค่าเร็วยิ่งขึ้น เพราะทางเลือกอื่นคือการบันทึกแรงดึง 100% ของขั้วต่อทุกจุดด้วยมือ ซึ่งมีต้นทุนแรงงานที่ระบบอัตโนมัติตัดออกได้ทั้งหมด.
- การลดจำนวนแรงงาน — คูณจำนวนผู้ปฏิบัติงานที่เครื่องจักรทดแทนได้ด้วยต้นทุนรายปีรวมทั้งหมด (ค่าจ้าง + สวัสดิการ + ค่าใช้จ่ายส่วนกลางของโรงงาน ประมาณ US $35K – $85K ต่อผู้ปฏิบัติงาน ขึ้นอยู่กับพื้นที่) เซลล์การผลิตแบบโมดูลาร์ทดแทนผู้ปฏิบัติงานได้ 4 – 8 คนในสายการผลิตที่ทำงาน 2 กะ.
- การลดต้นทุนข้อบกพร่อง — อัตราข้อบกพร่องเฉลี่ยของอุตสาหกรรมอยู่ที่ประมาณ 12% ในการผลิตแบบแมนนวลที่มีผลิตภัณฑ์หลากหลาย ส่วนเซลล์อัตโนมัติที่มีระบบตรวจสอบแรงแบบวงปิดมีอัตรา 0.03 – 0.08% สำหรับโครงการที่ผลิต 200,000 ชุดต่อปี โดยมีต้นทุนแก้งาน US $3 – $7 ต่อชุดสายไฟ จะประหยัดได้ US $35,000 ถึง US $165,000 ต่อปี.
- ต้นทุนการเปลี่ยนรุ่นการผลิต — สายการผลิตแบบแมนนวลเสียเวลา 15 – 45 นาทีต่อการเปลี่ยนผลิตภัณฑ์หนึ่งครั้ง ส่วนสายการผลิตกึ่งอัตโนมัติที่ใช้เครื่องมือการผลิตแบบเปลี่ยนเร็วตั้งเป้าให้ใช้เวลาน้อยกว่า 6 นาที นำเวลาที่ประหยัดได้คูณกับต้นทุนการเดินสายการผลิตต่อนาที.
- เงินลงทุนและบริการ — CapEx อยู่ในช่วง US $60K (เครื่องจักร Tier 3 สำหรับกระบวนการเดียว) ถึง US $800K+ (เซลล์การผลิตแบบโมดูลาร์ Tier 4) โดยมีค่าใช้จ่ายรายปี 10 – 15% สำหรับสัญญาบริการ อะไหล่ และการฝึกอบรมผู้ปฏิบัติงานใหม่.
📐 หมายเหตุทางวิศวกรรม
คำนวณการลดจำนวนแรงงานโดยใช้ต้นทุนรวมทั้งหมด ไม่ใช่เฉพาะอัตราค่าจ้าง เครื่องจักร Tier 3 สำหรับกระบวนการเดียวในเมือง Querétaro ซึ่งทดแทนผู้ปฏิบัติงาน 5 คนที่ได้รับค่าจ้าง US $14/hour ประหยัดได้ประมาณ US $145K ต่อปีเมื่อทำงาน 2 กะ เมื่อนับรวมสวัสดิการ การควบคุมดูแล และค่าใช้จ่ายส่วนกลางของโรงงาน ซึ่งสูงกว่าตัวเลข US $58K ที่คำนวณจากค่าจ้างเพียงอย่างเดียวมาก และเป็นตัวเลขที่สำคัญต่อการขออนุมัติจากคณะกรรมการ
ข้อบกพร่องที่พบบ่อย บทบาทผู้ปฏิบัติงาน และการควบคุมคุณภาพ
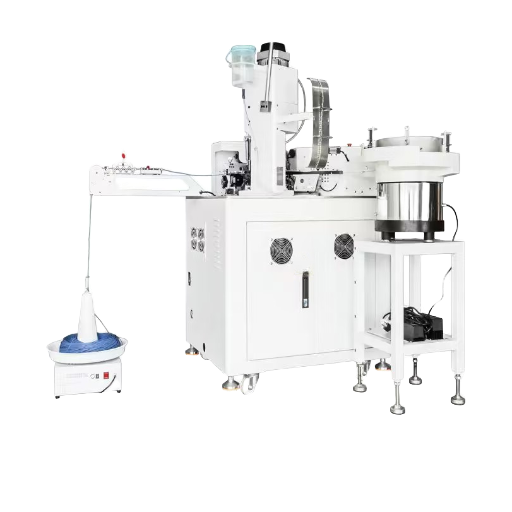 ข้อบกพร่อง 5 ประเภทเป็นสาเหตุส่วนใหญ่ของความขัดข้องที่พบในภาคสนามของชุดสายไฟที่ผลิตบนสายการผลิตเหล่านี้ การจำแนกประเภทข้อบกพร่องสอดคล้องกับการจำแนกโหมดความขัดข้องที่ระบุไว้ใน USPTO 5,740,602 (ระบบประกอบชุดสายไฟ) ซึ่งระบุความเสียหายของฉนวน การเยื้องแนวของขั้วต่อไฟฟ้า และความขัดข้องของความต่อเนื่องทางไฟฟ้าเป็นประเภทหลัก 3 โหมดความขัดข้องแรกเกิดจากกระบวนการย้ำขั้วต่อ ส่วน 2 โหมดสุดท้ายเกิดจากกระบวนการใส่และการทดสอบ
| ข้อบกพร่อง | มาตรการแก้ไขของเครื่องจักร | เกณฑ์การยอมรับ IPC 620 |
|---|---|---|
| ฉนวนเสียหายขณะปอกสาย | ตั้งค่าความลึกในการปอกได้ พร้อมเซนเซอร์ตรวจจับการสึกหรอของใบมีด | ตัดเส้นลวดฝอยไม่เกิน ≤2% และไม่มีรอยบากบนฉนวนเกินขีดจำกัดของ Class |
| แรงย้ำขั้วต่อไม่เพียงพอ | ระบบตรวจวัดแรงแบบวงปิด พร้อมเอ็นโคเดอร์วัดความสูงรอยย้ำ | แรงดึงตามตาราง IPC สำหรับ Class 1/2/3 |
| ขั้วต่อไฟฟ้าเยื้องแนว | ระบบแมชชีนวิชันตรวจสอบทิศทางของขั้วต่อไฟฟ้าขณะใส่ | ตรวจสอบด้วยสายตา 100% ตาม Class ของ IPC |
| ความยาวที่ปอกคลาดเคลื่อน | ป้อนกลับข้อมูลจากเอ็นโคเดอร์วัดความยาวหลังการปอกสาย | ค่าความคลาดเคลื่อนของความยาวที่ปอก ±0.3 mm |
| ความขัดข้องของความต่อเนื่องทางไฟฟ้า | สถานีงานทดสอบความต่อเนื่องทางไฟฟ้าและทดสอบแรงดันสูง (hi-pot) 100% ในสายการผลิต | Class 2/3 ต้องตรวจสอบ 100% ของชิ้นงาน |
แนวโน้มอุตสาหกรรม 2025 – 2030 — แผนงานระบบอัตโนมัติสำหรับ EV 800V
ผู้ซื้อควรวางแผนตามจุดเปลี่ยนสำคัญ 4 จุดระหว่างปี 2025 ถึง 2030 ซึ่งสรุปไว้ในแผนงานระบบอัตโนมัติสำหรับรถยนต์ไฟฟ้า 800V ด้านล่าง แต่ละแถวแสดงสิ่งที่ผู้ซื้อควรวางแผนระหว่างปี 2025 ถึง 2030 โดยจับคู่ปัจจัยขับเคลื่อนตลาดเข้ากับผลกระทบต่อสายการผลิตชุดสายไฟและการดำเนินการที่ผู้ซื้อควรทำ| หมุดหมาย | ปัจจัยขับเคลื่อน | ผลกระทบต่อสายการผลิตชุดสายไฟ | การดำเนินการของผู้ซื้อ |
|---|---|---|---|
| ข้อมูลฐานปี 2025 | ตลาดเครื่องจักรและอุปกรณ์ผลิตชุดสายไฟมีมูลค่า US $103.52B และมี CAGR 7.2% | โมดูล ADAS ต้องใช้ชุดสายไฟที่มีพิน 200+ จุดในรถยนต์รุ่นย่อยระดับกลางแล้ว | ตรวจประเมินเซลล์การผลิตปัจจุบันว่ารองรับขนาดคอนเน็กเตอร์ที่มีพิน 200+ จุดหรือไม่ |
| จุดเปลี่ยนสู่ EV ปี 2027 | สถาปัตยกรรม 800V กลายเป็นมาตรฐานหลักในกลุ่มผลิตภัณฑ์ของ OEM | ความต้องการคอนเน็กเตอร์แบบซีลและสายไฟขนาดใหญ่ขึ้น (10 – 35 mm²) เพิ่มขึ้นหลายเท่า | กำหนดให้ใช้เซลล์การผลิตแบบโมดูลาร์ช่วงการทำงานกว้าง พร้อมโมดูลใส่คอนเน็กเตอร์แบบซีล |
| การย้ายฐานการผลิตกลับสู่ภูมิภาคใกล้ตลาดถึงจุดสูงสุดในปี 2028 | กำลังการผลิตชุดสายไฟในเม็กซิโกเติบโตภายใต้ USMCA และมีการอัปเกรดเครื่องจักรกึ่งอัตโนมัติเพิ่มขึ้นอย่างรวดเร็ว | ความต้องการ Tier 2 / 3 ในโครงการสร้างใหม่สูงกว่า Tier 4 | วางแผนเปลี่ยนผ่านเป็นระยะ แทนการข้ามไป Tier 4 ในขั้นตอนเดียว |
| เซลล์การผลิตกลายเป็นมาตรฐานหลักในปี 2030 | เซลล์การผลิตแบบโมดูลาร์ที่มีระบบตรวจวัดแรงกลายเป็นข้อกำหนดพื้นฐานที่คาดหวังสำหรับ Class 3 | OEM รายใหญ่ตัดสิทธิ์การย้ำขั้วต่อแบบแมนนวลจากโครงการ Class 3 | ทำสัญญาบริการ 5-year ไว้ล่วงหน้า เพื่อให้มีอะไหล่รองรับอย่างต่อเนื่อง |
“นักวิเคราะห์อุตสาหกรรมที่ติดตามตลาดอุปกรณ์ผลิตชุดสายไฟระบุอย่างต่อเนื่องว่า สถาปัตยกรรม EV 800V เป็นปัจจัยขับเคลื่อนการลงทุนด้านเงินทุน (capex) ที่ใหญ่ที่สุดเพียงรายการเดียวในปี 2026 แต่สัญญาณที่น่าสนใจกว่านั้นอยู่เบื้องหลัง เซลล์การผลิตแบบไฮบริดที่ยังจัดวางขั้นสุดท้ายด้วยมือยังคงเป็นตัวเลือกหลักสำหรับชุดสายไฟที่มีความซับซ้อนเกิน 80 วงจร และมีแนวโน้มที่รูปแบบนี้จะไม่เปลี่ยนก่อนปี 2030”
คำถามที่พบบ่อย
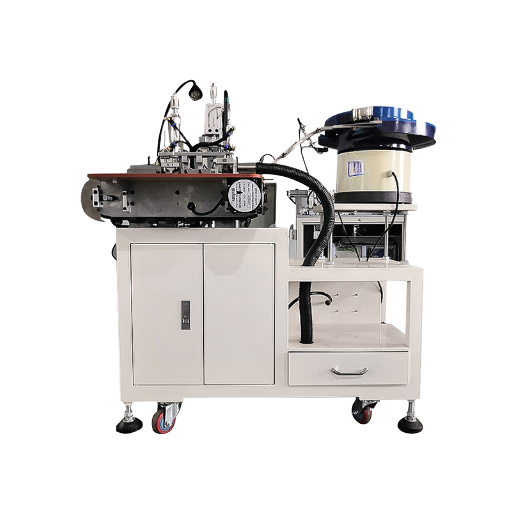
ถาม: ผู้ปฏิบัติงานประกอบชุดสายไฟทำหน้าที่อะไร?
ดูคำตอบ
ผู้ปฏิบัติงานในสายการประกอบชุดสายไฟควบคุมเครื่องประกอบชุดสายไฟ ใส่ม้วนสายไฟและแถบขั้วต่อไฟฟ้า เฝ้าติดตามแดชบอร์ดระบบตรวจวัดแรงแบบวงปิด เข้าแทรกแซงเมื่อมีสัญญาณเตือน และลงนามรับรองบันทึกการตรวจสอบชิ้นงานแรกและชิ้นงานระหว่างกระบวนการตามมาตรฐานการยอมรับ IPC/WHMA-A-620 เมื่อสายการผลิตเปลี่ยนจากโต๊ะทำงานแบบแมนนวลไปเป็นเซลล์การผลิตอัตโนมัติเต็มรูปแบบ บทบาทนี้จะเปลี่ยนจากการใช้ทักษะความคล่องแคล่วในการทำงานด้วยมือไปเป็นการแปลผลข้อมูล
ถาม: การประกอบสายเคเบิลกับการประกอบชุดสายไฟแตกต่างกันอย่างไร?
ดูคำตอบ
การประกอบสายเคเบิลโดยทั่วไปเป็นการเดินตัวนำตั้งแต่ 1 เส้นขึ้นไปเป็นเส้นตรงเส้นเดียว โดยเข้าหัวสายที่ปลายทั้งสองด้าน ส่วนการประกอบชุดสายไฟจะแยกแขนงไปยังปลายทางหลายจุด มัดรวมสายตามเส้นทางที่กำหนด และมีคอนเน็กเตอร์ การพันเทป และวัสดุหุ้มป้องกัน ทั้งสองประเภทใช้เกณฑ์การยอมรับ IPC/WHMA-A-620 ร่วมกัน แต่ชุดสายไฟต้องใช้แผงจัดวางสาย โมดูลแยกแขนง และขั้นตอนการทดสอบที่ยาวกว่า
ถาม: ควรประเมินผู้ผลิตชุดสายไฟหรือซัพพลายเออร์เครื่องจักรอย่างไร?
ดูคำตอบ
ถามคำถามตรง ๆ 3 ข้อ ข้อแรก ซัพพลายเออร์สามารถส่งออกข้อมูลระบบตรวจวัดแรงแบบวงปิดแยกตามขั้วต่อไฟฟ้าแต่ละจุดได้หรือไม่ ข้อสอง เครื่องจักรเป็นไปตามตาราง Class ของ IPC/WHMA-A-620 ที่คุณต้องการจริงหรือไม่ (Class 2 หรือ Class 3) ข้อสาม ซัพพลายเออร์ระบุรายชื่อลูกค้าอ้างอิง 3 รายในกลุ่มอุตสาหกรรมและปริมาณการผลิตระดับเดียวกับคุณได้หรือไม่ หลีกเลี่ยงซัพพลายเออร์ที่ตอบด้วยถ้อยคำกว้าง ๆ เช่น “โซลูชันที่ปรับให้เหมาะกับคุณ”
ถาม: การติดตั้งเครื่องจักรผลิตชุดสายไฟอัตโนมัติเต็มรูปแบบใช้เวลานานเท่าใด?
ดูคำตอบ
การเริ่มเดินเครื่องครั้งแรกของสายการผลิตกระบวนการเดียวแบบอัตโนมัติเต็มรูปแบบ Tier 3 ใช้เวลา 4 – 8 สัปดาห์นับจากส่งมอบจนได้ชิ้นงานชุดแรก โดยรวมการฝึกอบรมผู้ปฏิบัติงานแล้ว ส่วนเซลล์การผลิตแบบโมดูลาร์ Tier 4 ใช้เวลา 8 – 16 สัปดาห์
ถาม: เครื่องประกอบชุดสายไฟรองรับชุดสายไฟแรงดันสูงสำหรับ EV 800V ได้หรือไม่?
ดูคำตอบ
ได้ แต่มีข้อควรพิจารณา เครื่องจักร Tier 3 มาตรฐานรองรับตัวนำขนาดสูงสุดประมาณ 6 mm² ซึ่งครอบคลุมสายสัญญาณและสายไฟกำลังแรงดันต่ำส่วนใหญ่ สำหรับชุดสายไฟแบตเตอรี่และมอเตอร์ EV 800V ที่ใช้สายขนาด 10 – 35 mm² และขั้วต่อแบบซีล ให้กำหนดใช้เซลล์การผลิตแบบโมดูลาร์ Tier 4 ช่วงการทำงานกว้าง พร้อมการใส่คอนเน็กเตอร์แบบซีล การทดสอบแรงดึงตาม IPC Class 3 และความสามารถในการจัดการปลอกหุ้มสีส้มสำหรับสายไฟแรงดันสูง ก่อนตัดสินใจ ให้ยืนยันว่ารายชื่อลูกค้าอ้างอิงของผู้ขายมีโครงการ EV ของ Tier 1 อย่างน้อย 1 โครงการ และสอบถามว่าเซลล์การผลิตรองรับตระกูลคอนเน็กเตอร์เฉพาะที่ใช้ในแพลตฟอร์มของคุณหรือไม่ ได้แก่ Aptiv HV280, Rosenberger H-MTD หรือ Yazaki HV เนื่องจากเครื่องมือใส่คอนเน็กเตอร์ใช้แทนกันข้ามตระกูลไม่ได้ และการเสนอราคาที่เลือกตระกูลคอนเน็กเตอร์ผิดอาจทำให้ต้องปรับปรุงระบบด้วยค่าใช้จ่ายสูงในภายหลัง
ถาม: การฝึกอบรมเพื่อรับรอง IPC/WHMA-A-620 ใช้เวลานานเท่าใด?
ดูคำตอบ
การฝึกอบรมระดับผู้ปฏิบัติงานเพื่อเป็น Certified IPC Specialist (CIS) ใช้เวลา 3 – 5 วัน ส่วนการฝึกอบรมระดับผู้สอนเพื่อเป็น Certified IPC Trainer (CIT) เพิ่มอีก 2 – 3 วัน พร้อมการสอบสอนทบทวน ทุก 2 ปีต้องต่ออายุการรับรอง การนำมาตรฐานไปใช้ในระดับโรงงาน ซึ่งรวมถึงการจัดทำเอกสาร การฝึกอบรมผู้ตรวจประเมินภายใน และการปรับเทียบเครื่องจักรใหม่ ทำให้โครงการทั้งหมดใช้เวลา 6 – 12 เดือน
กำหนดค่าเครื่องประกอบชุดสายไฟให้เหมาะกับโครงการของคุณ
ปรึกษาวิศวกร ZEUEE เกี่ยวกับปริมาณการผลิต เป้าหมาย IPC class และสัดส่วนประเภทชุดสายไฟ เราสร้างสายการผลิตให้เป็นไปตามเกณฑ์การยอมรับ Class 3 และรองรับทุกสายการผลิตด้วยข้อมูลการส่งออกจากระบบตรวจวัดแรงที่มีเอกสารบันทึก
ขอใบเสนอราคาการกำหนดค่าเครื่องจักร →เกี่ยวกับบทวิเคราะห์นี้
คู่มือนี้อ้างอิงประสบการณ์ของ ZEUEE จากการติดตั้งระบบอัตโนมัติสำหรับชุดสายไฟตลอด 20 ปี ครอบคลุม 30+ ประเทศ และโครงการอุตสาหกรรมที่มีเอกสารบันทึกกว่า 10,000 โครงการตั้งแต่ปี 2005 ประกอบกับการทบทวนข้อกำหนด IPC/WHMA-A-620 Rev E และ Rev F ข้อมูลตลาดปี 2025 จาก Assembly Magazine และ ResearchAndMarkets รวมถึงเกณฑ์อ้างอิงอัตราข้อบกพร่องที่เผยแพร่โดยนักวิเคราะห์อุตสาหกรรมชุดสายไฟ หากไม่พบแหล่งอ้างอิงที่เผยแพร่สำหรับตัวเลขใด จะไม่นำตัวเลขนั้นมาใช้แทนการประมาณค่า
เอกสารอ้างอิงและแหล่งข้อมูล
- IPC/WHMA-A-620 Revision E — มาตรฐานข้อกำหนดและการยอมรับสำหรับชุดสายเคเบิลและชุดสายไฟ — IPC International
- IPC/WHMA-A-620F 2025: ชุดสายเคเบิลและชุดสายไฟ — ANSI
- ตลาดชุดสายไฟยานยนต์ยังคงเติบโต — Assembly Magazine, 2025
- แนวโน้มและทิศทางตลาดอุปกรณ์การผลิตชุดสายไฟทั่วโลก 2026 – 2031 — ResearchAndMarkets
- ตรวจหาข้อผิดพลาดที่อาจเกิดขึ้น 60 จุดในการออกแบบสายเคเบิลและชุดสายไฟสำหรับเครื่องจักร — Cableteque
- WHMA/IPC เผยแพร่ IPC/WHMA-A-620 Rev E — Wiring Harness News
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






