ติดต่อ Zeyu lntelligent Industrial Company

การประกันคุณภาพหน้าสัมผัสพินและซ็อกเก็ต
ระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์: เครื่องแมชชีนวิชันตรวจสอบหน้าสัมผัสพินและซ็อกเก็ต
ระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์ติดตั้งสถานีงานแมชชีนวิชันแบบหลาย CCD ระหว่างสายการประกอบหน้าสัมผัสกับจุดส่งสินค้า เพื่อจับพินงอ หน้าสัมผัสที่ขาดหาย ครีบ และสิ่งปนเปื้อนตั้งแต่ต้นทาง แทนที่จะปล่อยให้ไปพบที่แผงวงจรของลูกค้า ZEUEE ออกแบบและสร้างระบบเหล่านี้ให้ผู้ผลิตคอนเน็กเตอร์ที่ไม่อาจยอมให้ข้อบกพร่องหลุดรอดไปถึงลูกค้าได้
100%
ตรวจสอบทุกชิ้นในสายการผลิต แทนการสุ่มตรวจ
<25
เป้าหมายระดับชั้นนำของอุตสาหกรรมยานยนต์ หน่วย DPPM
150+
สิทธิบัตรด้าน R&D ที่อยู่เบื้องหลังเครื่องจักรของ ZEUEE
ตรวจสอบ
หน้าสัมผัสพินและซ็อกเก็ต ขั้วต่อไฟฟ้า และตัวเรือนคอนเน็กเตอร์แมชชีนวิชัน
กล้องหลาย CCD พร้อมไฟส่องสว่างแบบเทเลเซนทริก/โดมข้อบกพร่องที่ตรวจจับได้
พินงอ/ขาดหาย ความราบเสมอกัน ครีบ การชุบผิว และสิ่งปนเปื้อนความไวในการตรวจสอบความราบเสมอกัน
ตรวจจับได้ถึง <0.1 mmความเร็วสายการผลิต
กำหนดค่าให้รองรับการผลิตหน้าสัมผัสอัตราสูงได้การคัดแยก
คัดแยกผ่าน/ไม่ผ่านอัตโนมัติ พร้อมบันทึกข้อมูลต้นทุนแฝงจากข้อบกพร่องที่หลุดรอดในการผลิตหน้าสัมผัสพินและซ็อกเก็ต
พินที่งอเพียงพินเดียวซึ่งหลุดไปถึงลูกค้าทำให้สินค้าดูราคาถูกบนพื้นโรงงาน และสร้างความเสียหายอย่างหนักเมื่อถึงหน้างานจริง เมื่อหน้าสัมผัสที่บกพร่องไปถึงสายการประกอบของลูกค้า ความเสียหายไม่ได้มีแค่ชิ้นส่วนที่ต้องคัดทิ้งอีกต่อไป แต่ยังรวมถึงการหยุดสายการผลิต การเรียกร้องตามการรับประกัน และในงานยานยนต์หรือการบินและอวกาศ อาจต้องรับภาระค่าเรียกคืนสินค้าส่วนหนึ่งด้วย ภายในปี 2018 สัดส่วนค่าใช้จ่ายในการเรียกคืนสินค้าที่ซัพพลายเออร์ต้องรับผิดชอบสูงถึง 15–20% และประกาศเรียกคืนที่ระบุชื่อซัพพลายเออร์มีจำนวนเพิ่มขึ้นเป็นสองเท่าตั้งแต่ปี 2013 นอกเหนือจากการเรียกคืนแล้ว หน้าสัมผัสที่หลุดรอดการตรวจสอบยังทำให้สายการผลิตของลูกค้าหยุดทำงาน เพิ่มภาระการบำรุงรักษา และในชุดประกอบที่มีความสำคัญต่อความปลอดภัยยังสร้างปัญหาด้านความน่าเชื่อถืออย่างแท้จริง ซึ่งบั่นทอนความไว้วางใจได้เร็วกว่าที่ข้อได้เปรียบด้านราคาจะกู้คืนกลับมาได้ ช่วงเวลาที่ข้อบกพร่องหลุดรอดการตรวจสอบ ซึ่งคือระยะห่างระหว่างการผลิตหน้าสัมผัสที่บกพร่องกับเวลาที่มีผู้ตรวจพบในที่สุด เป็นตัวเลขเดียวที่ควบคุมได้มากที่สุดในสมการนี้.
การตรวจสอบด้วยคนและการสุ่มตรวจทำให้ช่วงเวลาดังกล่าวเปิดกว้าง ผู้ผลิตเบาะรถยนต์รายหนึ่งตรวจเบาะ 2,000 ชุดต่อวันด้วยมือ แต่ไม่สามารถรักษามาตรฐานการตรวจคอนเน็กเตอร์ให้สม่ำเสมอได้ จึงเปลี่ยนมาใช้แมชชีนวิชันแบบอินไลน์ตรวจสอบ 100% หน้าสัมผัสพินและซ็อกเก็ตทำให้ปัญหาหนักกว่าชิ้นส่วนส่วนใหญ่ เพราะข้อบกพร่องที่สำคัญ เช่น การงอ 0.3° ความคลาดเคลื่อนของความราบเสมอกันต่ำกว่า 0.1 mm และครีบเส้นเล็กบนผิวสัมผัส ละเอียดเกินกว่าที่สายตามนุษย์ที่เริ่มล้าจะตรวจแยกได้อย่างน่าเชื่อถือบนสายการผลิตความเร็วสูง และข้อบกพร่องแต่ละจุดเสี่ยงทำให้การเชื่อมต่อไม่สม่ำเสมอเมื่อประกอบชิ้นงานที่หน้างาน ระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์ช่วยลดช่วงเวลานี้ด้วยการตรวจสอบทุกชิ้นในทุกรอบการทำงานตามเกณฑ์การยอมรับที่กำหนดไว้ และบันทึกผลการตรวจ
ตารางเชื่อมโยงข้อบกพร่องกับความเสียหายในงานพินและซ็อกเก็ต
เป้าหมายที่แท้จริงของการตรวจสอบไม่ใช่แค่ “ค้นหาข้อบกพร่อง” แต่คือการตัดห่วงโซ่เฉพาะที่เปลี่ยนข้อบกพร่องระดับไมครอนบนหน้าสัมผัสให้กลายเป็นความเสียหายที่หน้างาน โดยอุปกรณ์ประเภทนี้ระบุไว้ใน USPTO US 11,761,882 ตารางด้านล่างแสดงข้อบกพร่องแต่ละประเภท วิธีที่แมชชีนวิชันตรวจจับ และต้นทุนเมื่อข้อบกพร่องหลุดรอดไป
| ข้อบกพร่องของหน้าสัมผัส | วิธีการตรวจจับ | รูปแบบความเสียหายที่หน้างานเมื่อข้อบกพร่องหลุดรอด | ปัจจัยที่ทำให้ต้นทุนจากข้อบกพร่องหลุดรอดเพิ่มขึ้น |
|---|---|---|---|
| พินงอ (≥0.3°) | ภาพเงา 2D / โปรไฟล์ 3D | ติดขัดขณะประกบ การเชื่อมต่อไม่สม่ำเสมอ | สายการผลิตของลูกค้าหยุดชะงัก |
| หน้าสัมผัสขาดหาย | ตรวจนับการมี/ไม่มี | วงจรไม่ทำงาน | ซ่อมแผงวงจรใหม่ / ทิ้งชิ้นงาน |
| ความคลาดเคลื่อนของความราบเสมอกัน (>0.1 mm) | แผนที่ความสูง 3D | ใส่ชิ้นงานไม่สุด ข้อต่อวงจรเปิด | สินค้าส่งคืนจากหน้างานเนื่องจากการทำงานไม่สม่ำเสมอ |
| ครีบบนผิวสัมผัส | แมชชีนวิชันตรวจจับขอบ/เส้นขอบ | ชิ้นส่วนคู่ประกบเสียหายขณะใส่ | การเคลมประกัน |
| การชุบผิวไม่ทั่วถึง / สีเปลี่ยน | สีและระดับสีเทา | ความต้านทานหน้าสัมผัสสูงขึ้น การกัดกร่อน | การเสื่อมสภาพที่หน้างานซึ่งตรวจพบภายหลัง |
| สิ่งปนเปื้อน (ฝุ่น น้ำมัน เศษวัสดุ) | แมชชีนวิชันตรวจจับข้อบกพร่องบนพื้นผิว | ความต้านทานสูง สัญญาณสูญหาย | การวิเคราะห์ปัญหาที่หน้างาน |
| ความคลาดเคลื่อนของศูนย์ร่วม | การวัดขนาดด้วยเกจ | แนวไม่ตรงขณะใส่ชิ้นงาน | ผลผลิตจากการประกอบลดลง |
| ความลึกในการใส่ชิ้นงานไม่ถึงเกณฑ์ | การวัดจากมุมมองด้านข้าง | ชิ้นงานหลุดออกเมื่อเกิดแรงสั่นสะเทือน | ความเสี่ยงด้านความปลอดภัย / การเรียกคืนสินค้า |
| เปลือก / ตัวเรือนเสียรูป | การเปรียบเทียบโปรไฟล์ | ชิ้นส่วนประกบไม่พอดี | ลูกค้าปฏิเสธล็อตสินค้า |
| มุมบิ่น / รอยร้าว | รูปทรงเส้นขอบและพื้นผิว | ความเสียหายทางกลเมื่อเวลาผ่านไป | การส่งคืนสินค้าจากหน้างาน |
| ขั้วไฟฟ้ากลับด้าน / จำนวนขั้วไม่ถูกต้อง | การตรวจสอบรูปแบบ | การต่อกลับด้าน ลัดวงจร | ความขัดข้องร้ายแรงที่หน้างาน |
ระบบตรวจสอบคอนเน็กเตอร์อัตโนมัติตรวจจับอะไรได้บ้าง: กลุ่มข้อบกพร่องของหน้าสัมผัส
คำถามแรกที่ผู้ซื้อถามคือ ระบบมองเห็นข้อบกพร่องที่สร้างความเสียหายได้จริงหรือไม่ ข้อบกพร่องของคอนเน็กเตอร์แบ่งเป็นหลายกลุ่ม และแต่ละกลุ่มต้องใช้แนวทางแมชชีนวิชันต่างกัน (วิธีตรวจสอบขั้วต่อไฟฟ้ามีบันทึกไว้ใน USPTO US 5,335,413) การจัดกลุ่มเช่นนี้ยังช่วยระบุได้ว่าควรใช้ชุดไฟส่องสว่างและกล้องแบบใดในใบเสนอราคา ผู้ขายที่พูดถึงแต่ “AI” โดยไม่ระบุวิธีการตรวจจับกำลังขายเพียงคำขวัญ หน้าสัมผัสพินและซ็อกเก็ตจำนวนมากย้ำเข้ากับสายไฟ ดังนั้นความสมบูรณ์ของการย้ำและรูปทรงของขั้วต่อไฟฟ้าจึงต้องตรวจควบคู่กับผิวหน้าสัมผัสด้วย
การสะท้อนแสงเป็นจุดที่ระบบพื้นฐานมักทำงานพลาดโดยไม่มีใครสังเกต หน้าสัมผัสชุบทอง ขั้วต่อไฟฟ้าทองแดงฟอสฟอร์ และสปริงทองแดงเบริลเลียมสะท้อนแสงจ้า จนไฟวงแหวนแบบแบนทำให้ภาพถูกแสงกลบ ระบบตรวจสอบพินที่ออกแบบมาสำหรับงานจริงจึงใช้เลนส์เทเลเซนทริกและไฟโดมแบบกระจายแสง เพื่ออ่านภาพเงาของหน้าสัมผัสแต่ละชิ้นได้ชัดเจนและไม่ไวต่อการเปลี่ยนแปลงในแกน Z ตารางด้านล่างแสดงวิธีที่ ZEUEE ใช้กำหนดขอบเขตของเซลล์ตรวจสอบให้เหมาะกับคอนเน็กเตอร์แต่ละกลุ่ม
กลุ่มข้อบกพร่องของหน้าสัมผัส — จำแนกตามประเภทข้อบกพร่อง วิธีแมชชีนวิชัน และค่าความคลาดเคลื่อน
| กลุ่มข้อบกพร่อง | ตัวอย่างข้อบกพร่อง | วิธีแมชชีนวิชัน | ความไวในการตรวจจับโดยทั่วไป |
|---|---|---|---|
| รูปทรงเรขาคณิต — ตำแหน่ง | พินงอ ตำแหน่งจริงคลาดเคลื่อน | ภาพเงา 2D แบบเทเลเซนทริก | ตั้งแต่ 0.3° / 20 µm |
| รูปทรงเรขาคณิต — ความสูง | ความราบเสมอกัน ความสูงพิน | เลเซอร์ 3D / แสงแบบมีโครงสร้าง | <0.1 mm |
| การมีอยู่ / จำนวน | พินขาดหาย จำนวนขั้วไม่ถูกต้อง | การเทียบรูปแบบ | ตรวจสอบทุกชิ้น 100% |
| พื้นผิว — ลักษณะผิวสำเร็จ | การชุบผิวไม่ทั่วถึง สีเปลี่ยน | สีและระดับสีเทา | ค่าความต่างของเฉดสี |
| พื้นผิว — ความสะอาด | ฝุ่น ฟิล์มน้ำมัน เศษวัสดุ | AI ตรวจจับข้อบกพร่องบนพื้นผิว | อนุภาคขนาดต่ำกว่า mm |
| ความสมบูรณ์ของขอบ | ครีบ รอยบิ่น รอยร้าว | รูปทรงเส้นขอบและพื้นผิว | ขอบระดับ µm |
| ขนาด | ศูนย์ร่วม เส้นผ่านศูนย์กลาง | การวัดด้วยเกจที่สอบเทียบแล้ว | ±0.02 mm |
| การใส่ชิ้นงาน | ความลึกในการใส่ การนั่งเข้าตำแหน่ง | โปรไฟล์มุมมองด้านข้าง | ขั้นละ 0.05 mm |
| ตัวเรือน | เปลือกเสียรูป ครีบส่วนเกิน | การเปรียบเทียบโปรไฟล์ | การปรับแนวเส้นขอบ |
ยังไม่แน่ใจว่าข้อบกพร่องของคุณต้องใช้วิธีตรวจแบบใด?
ขอประเมินความครอบคลุมในการตรวจจับข้อบกพร่องตามความต้องการ →ภายในเครื่องตรวจสอบของ ZEUEE: พิมพ์เขียวสถานีงานแมชชีนวิชันหลาย CCD
เครื่องตรวจสอบจะมีประสิทธิภาพได้เท่ากับการจัดวางสถานีงานรอบชิ้นงาน วิศวกรของเราสร้างระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์เป็นลำดับสถานีงานแมชชีนวิชัน CCD แต่ละสถานีมีไฟส่องสว่างเฉพาะของตน และส่งผลไปยังการตัดสินผ่าน/ไม่ผ่านพร้อมบันทึกข้อมูลชุดเดียว สถาปัตยกรรมการตรวจสอบด้วยแมชชีนวิชัน AI ระบุไว้ใน USPTO US 12,205,273 พิมพ์เขียวด้านล่างแสดงผังมาตรฐานของเซลล์การผลิตที่วิศวกรของเรากำหนดค่า โดยจำนวนสถานีงานและความละเอียดกล้องปรับตามคอนเน็กเตอร์และอัตราการผลิตที่ต้องการ
พิมพ์เขียวสถานีงานแมชชีนวิชันหลาย CCD — การกำหนดค่าเซลล์การผลิตมาตรฐาน
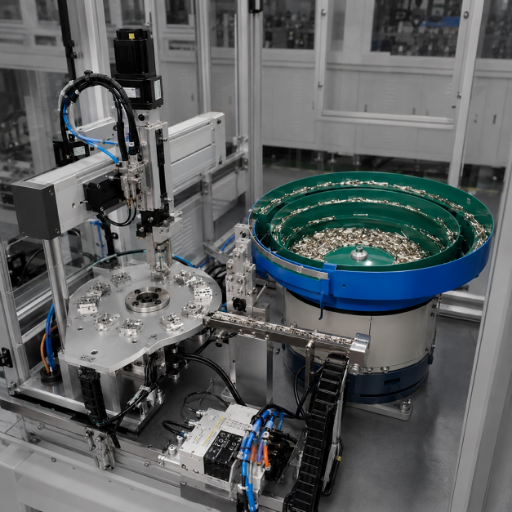
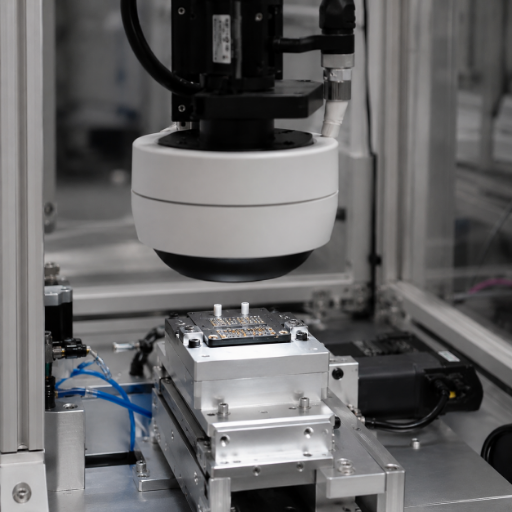
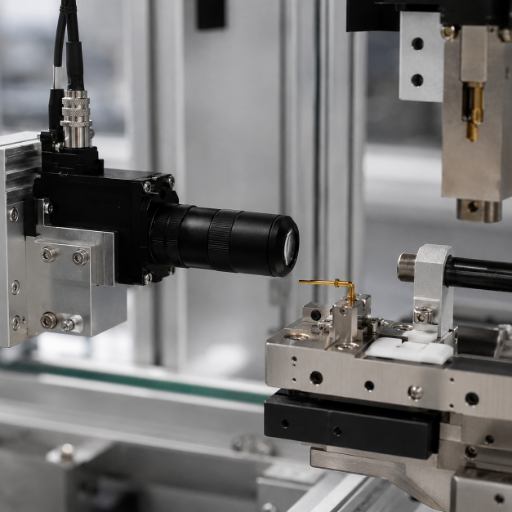
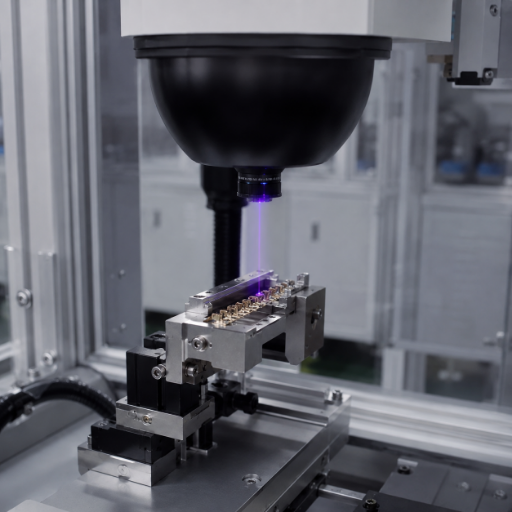
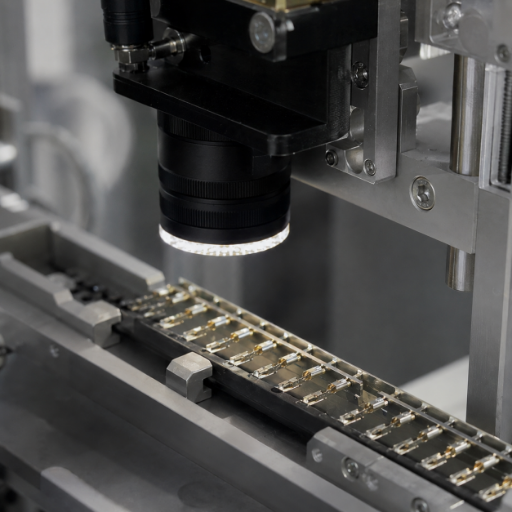
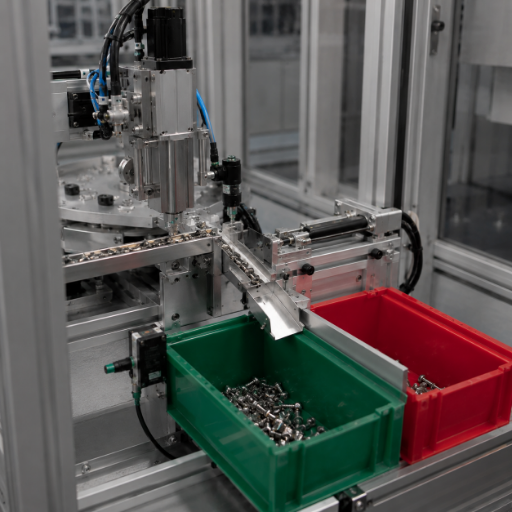
เหตุผลที่ ZEUEE แยก AI ตรวจสอบพื้นผิว (สถานีงาน 5) ออกจากสถานีงานตรวจสอบรูปทรงเป็นเรื่องการใช้งานจริง การวัดด้วยเกณฑ์ตายตัวให้ผลแม่นยำด้านขนาด แต่ทำให้ผู้ปฏิบัติงานต้องรับมือกับสัญญาณเตือนผิดพลาดจำนวนมากเมื่อพื้นผิวเปลี่ยนแปลงด้านรูปลักษณ์ ขณะที่โมเดลที่ฝึกมาแล้วตรวจจับการชุบผิวและสิ่งปนเปื้อนได้ดีกว่ามาก การแยกสองหน้าที่นี้ช่วยให้แต่ละสถานีงานทำงานได้เหมาะกับจุดแข็งของตน ทุกสถานีเชื่อมต่อกับสายการผลิตของคุณผ่าน PLC และ MES ทำให้มีบันทึกการตรวจสอบย้อนกลับของทุกชิ้นงาน ซึ่งเป็นสิ่งที่ลูกค้าขอตรวจสอบโดยตรง
“สำหรับหน้าสัมผัสที่ชุบผิวแล้ว สิ่งแรกที่เราต้องจัดการคือแสงสะท้อน ไม่ใช่อัลกอริทึม เราจะไม่อ้างว่าไฟวงแหวนดวงเดียวตรวจอ่านพินทองคำได้ เพราะทำไม่ได้ เราปรับขนาดไฟโดมและระบบออปติกเทเลเซนทริกให้เหมาะกับผิวหน้าสัมผัสก่อน แล้วจึงให้แมชชีนวิชันทำงาน นี่คือคำอธิบายตามจริงว่าทำไมเครื่องจักร 2 เครื่องที่เสนอใช้กล้องรุ่นเดียวกันจึงให้ผลผลิตดีแตกต่างกันมาก”
กำหนดค่าตามประเภทคอนเน็กเตอร์ — แสดงช่วงพารามิเตอร์ ไม่ใช่เพียงใช่/ไม่ใช่
ตารางตัดสินใจ: การกำหนดค่าแบบใดเหมาะกับคอนเน็กเตอร์ของคุณ
| กลุ่มคอนเน็กเตอร์ | รายการตรวจสอบสำคัญ | สถานีงานแมชชีนวิชัน | ความต้องการด้านความราบเสมอกัน | ระดับอัตราการผลิต |
|---|---|---|---|---|
| Micro-D (MIL-DTL-83513) | พินงอและความราบเสมอกัน | 3D + ด้านข้าง | <0.05 mm | รุ่นหลากหลาย อัตราการผลิตปานกลาง |
| Nano-D (MIL-DTL-32139) | การมีอยู่และตำแหน่งของพิน | 3D + ด้านบน | <0.05 mm | รุ่นหลากหลาย อัตราการผลิตต่ำ |
| แบบวงกลม (MIL-DTL-38999) | ความลึกในการใส่และเปลือกหุ้ม | ด้านข้าง + โปรไฟล์ | 0.1 mm | อัตราการผลิตปานกลาง |
| คอนเน็กเตอร์พิน/ซ็อกเก็ตสำหรับยานยนต์ | ครีบ การชุบผิว และจำนวน | AI ตรวจสอบพื้นผิว + ด้านบน | 0.1 mm | อัตราการผลิตสูง (≈30 ชิ้น/s) |
| แบบสี่เหลี่ยม / D-Sub | ตำแหน่งจริงและขั้วไฟฟ้า | ด้านบน + 3D | 0.08 mm | อัตราการผลิตปานกลาง |
การตรวจสอบด้วยแมชชีนวิชันอัตโนมัติเทียบกับการตรวจด้วยมือและการสุ่มตรวจ: เปรียบเทียบสมรรถนะ
ผู้จัดการโรงงานพิจารณาเซลล์แมชชีนวิชันเทียบกับ 2 วิธีที่ระบบนี้เข้ามาแทน ได้แก่ โต๊ะตรวจสอบด้วยมือและแผนการสุ่มตรวจทางสถิติ การตัดสินใจนี้ไม่ได้หมายความว่า “เครื่องจักรดี คนไม่ดี” แต่เป็นการเปรียบเทียบความครอบคลุม ความสม่ำเสมอ และความเร็วกับต้นทุนเงินลงทุน การตรวจสอบด้วยแมชชีนวิชันมีประวัติการใช้งานทางวิศวกรรมมายาวนาน (ดูตัวอย่างได้จากเอกสาร IEEE Xplore หมายเลข 1612825) ตัวเลขจริงที่ไม่ใช้เพียงระดับสูง/ปานกลาง/ต่ำช่วยแสดงให้เห็นเหตุผลได้ชัดเจน
เปรียบเทียบวิธีตรวจสอบคอนเน็กเตอร์
| ปัจจัย | ตรวจด้วยมือ | การสุ่มตรวจ (AQL) | แมชชีนวิชันอัตโนมัติ (ZEUEE) |
|---|---|---|---|
| ความครอบคลุม | 100% แต่ไม่สม่ำเสมอ | ~1–10% ของล็อต | ตรวจสอบทุกชิ้น 100% |
| ข้อบกพร่องเล็กที่สุดที่ตรวจจับได้อย่างน่าเชื่อถือ | มองเห็นได้ที่ขนาดประมาณ ~0.3 mm | ขึ้นอยู่กับชิ้นงานตัวอย่าง | 20 µm / 0.3° |
| อัตราการผลิต | จำกัดด้วยจำนวนผู้ปฏิบัติงาน | มีเวลารอระหว่างล็อต | สูงสุด ≈30 ชิ้น/s |
| การตรวจสอบความราบเสมอกัน | ตรวจด้วยตาเปล่าไม่ได้ | วัดเฉพาะชิ้นงานบางส่วนด้วยเกจ | <0.1 mm ตรวจสอบทุกชิ้น |
| บันทึกการตรวจสอบย้อนกลับ | บันทึกด้วยมือ | บันทึกระดับล็อต | ข้อมูลรายชิ้นงาน |
| ความเสี่ยงที่ข้อบกพร่องหลุดรอด | เกิดจากความล้าของผู้ปฏิบัติงาน | เกิดขึ้นระหว่างตัวอย่างที่ตรวจ | ใช้เกณฑ์การยอมรับคงที่ |
ข้อความตัวแทนสำหรับจัดแนว
ขออธิบายตามจริงในสิ่งที่โบรชัวร์มักไม่บอกผู้ซื้อคอนเน็กเตอร์: ไม่มีระบบแมชชีนวิชันใดตรวจจับข้อบกพร่องทุกชิ้นได้ 100% ตลอดไป ข้อมูลการติดตั้งใช้งานในอุตสาหกรรมระบุว่า การตรวจสอบพื้นผิวด้วย AI ลดผลบวกลวงได้ 70–90% เมื่อเทียบกับวิธีใช้เกณฑ์ตายตัว พร้อมรักษาความแม่นยำในการตรวจจับให้สูงกว่า 99% แต่ 99% ไม่ใช่ 100% ที่รับประกันได้ การตรวจสอบด้วยแสงแบบใช้เกณฑ์ตายตัว โดยเฉพาะอย่างยิ่ง ทำให้ผู้ปฏิบัติงานต้องรับมือกับการแจ้งข้อบกพร่องผิดพลาดจำนวนมากที่เกิดจากการเปลี่ยนแปลงของแสงและความแตกต่างด้านรูปลักษณ์ที่ไม่เป็นอันตราย ภาระจากการแจ้งผิดพลาดนี้เองก็เป็นต้นทุนแรงงานแฝง สิ่งที่ควรลงทุนคือการลดช่วงเวลาที่ข้อบกพร่องหลุดรอด พร้อมวงจรรับความคิดเห็นจากผู้ปฏิบัติงานเพื่อฝึกระบบใหม่จากข้อผิดพลาดที่เกิดขึ้นจริง ไม่ใช่คำสัญญา “ความแม่นยำ 100%” จากผู้ขาย
เศรษฐศาสตร์ของข้อบกพร่องที่หลุดรอด: เครื่องมือประเมินระยะเวลาคืนทุนจากต้นทุนความเสียหาย
ระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์ไม่ได้มุ่งลดแรงงานเป็นหลัก แต่เน้นต้นทุนที่เกิดจากล็อตสินค้าที่มีข้อบกพร่องหลุดรอดเพียงล็อตเดียว ซัพพลายเออร์ยานยนต์ตั้งเป้าหมายระดับชั้นนำของอุตสาหกรรมไว้ต่ำกว่า 25 DPPM ส่วนอุปกรณ์การแพทย์ตั้งเป้าต่ำกว่า 10 DPPM เทียบกับค่าอ้างอิง Six Sigma ที่ 3.4 DPPM ระบบการจัดการคุณภาพอย่างเป็นทางการตาม ISO 9001:2015 ทำให้การคำนวณต้นทุนจากข้อบกพร่องหลุดรอดตรวจสอบย้อนหลังได้ ยิ่งข้อกำหนดอยู่ใกล้ตัวเลขเหล่านี้มากเท่าไร การตรวจจับข้อบกพร่องแต่ละจุดก็ยิ่งคุ้มค่า เพราะต้นทุนจะเกิดขึ้นในขั้นตอนถัดไปในรูปของสายการผลิตหยุด สินค้าส่งคืน และความเสี่ยงจากการเรียกคืน แทนที่จะเป็นเพียงชิ้นงานที่ต้องทิ้ง
แนวโน้มผลตอบแทนจากการลงทุน: ระดับสีเงิน (กรอบการคำนวณ TCO)
เครื่องมือประเมินระยะเวลาคืนทุนจากต้นทุนความเสียหาย
ระยะเวลาคืนทุนที่แน่นอนขึ้นอยู่กับมูลค่าชิ้นงาน อัตราการเกิดข้อบกพร่องหลุดรอด และโครงสร้างค่าปรับจากลูกค้า จึงควรใช้เครื่องมือนี้เป็นกรอบประเมิน ไม่ใช่ตัวเลขตายตัว ข้อมูลต้นทุนคุณภาพจากหน้างานใช้กำหนดค่าต่าง ๆ ดังนี้:
| ปัจจัยด้านต้นทุน | ค่าฐานจากการตรวจด้วยมือ / การสุ่มตรวจ | เมื่อตรวจด้วยแมชชีนวิชัน 100% |
|---|---|---|
| อัตราข้อบกพร่องหลุดรอดไปถึงลูกค้า | ยังมีช่องว่างจากการสุ่มตรวจ | ใช้เกณฑ์การยอมรับคงที่กับทุกชิ้นงาน |
| สัดส่วนค่าใช้จ่ายในการเรียกคืนที่ซัพพลายเออร์รับผิดชอบ | ความเสี่ยง 15–20% | ลดช่วงเวลาที่ข้อบกพร่องหลุดรอด |
| แรงงานที่ใช้จัดการการแจ้งข้อบกพร่องผิดพลาด | สูงเมื่อใช้เกณฑ์ตายตัว / ตรวจด้วยมือ | ลดลงด้วยโมเดลตรวจสอบพื้นผิวที่ผ่านการฝึก |
| แรงงานตรวจสอบ | ผู้ปฏิบัติงานประจำแต่ละกะ | ปรับไปทำหน้าที่กำกับดูแล |
ข้อความตัวแทนสำหรับจัดแนว
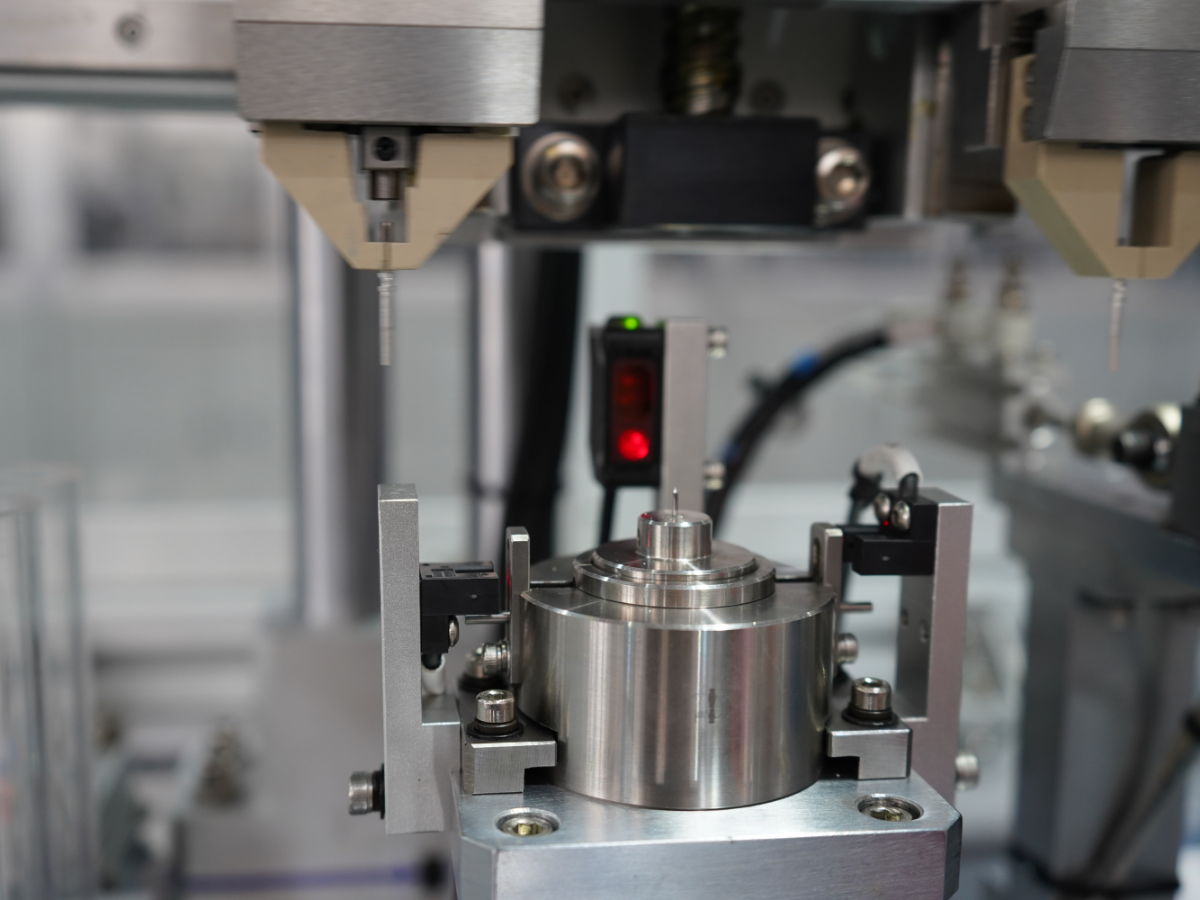
วางเมาส์เพื่อแสดงข้อมูล
เริ่มต้นจากปัจจัยเหล่านี้: ยิ่งต้นทุนความเสียหายปลายทางของชิ้นงานสูง และเป้าหมาย DPPM ของลูกค้าเข้มงวดมากเท่าไร เซลล์ตรวจสอบ 100% ก็ยิ่งคืนทุนเร็วขึ้น เราจะคำนวณจากตัวเลขของคุณ แทนการเสนอเปอร์เซ็นต์ทั่วไป
แทนที่จะเสนอเปอร์เซ็นต์ทั่วไป ZEUEE จะประเมินจากมูลค่าชิ้นงานจริงของคุณ เพราะผู้ซื้อภาคอุตสาหกรรมที่ต้องทำตามเป้าหมาย DPPM ของลูกค้าต่ำกว่า 25 จะมีระยะเวลาคืนทุนต่างจากผู้ผลิตคอนเน็กเตอร์สินค้าทั่วไปอย่างมาก วิศวกร ZEUEE จะกำหนดค่าการประเมินตามตัวเลขของคุณ โดยล็อตสินค้าที่มีข้อบกพร่องหลุดรอดอาจมีความเสี่ยงต่อค่าใช้จ่ายในการเรียกคืน 15–20% และลูกค้าสามารถตรวจสอบข้อมูลทุกรายการได้
มาตรฐาน การปฏิบัติตามข้อกำหนด และอุตสาหกรรมที่ให้บริการ
ผู้ผลิตคอนเน็กเตอร์ที่กำลังประเมินผู้ผลิตอุปกรณ์รายใหม่จะตรวจสอบสิ่งหนึ่งก่อนพิจารณาข้อกำหนดทางเทคนิค นั่นคือซัพพลายเออร์เข้าใจมาตรฐานการยอมรับของตนจริงหรือไม่ และพิสูจน์คุณภาพของตนเองได้หรือไม่ ZEUEE กำหนดขอบเขตการตรวจสอบตามกรอบมาตรฐานที่ลูกค้าของคุณใช้ตรวจประเมินอยู่แล้ว ได้แก่ MIL-DTL-83513 สำหรับ Micro-D, MIL-DTL-32139 สำหรับ Nano-D และ MIL-DTL-38999 สำหรับคอนเน็กเตอร์แบบวงกลม พร้อมใช้ IPC-A-610 และ IPC/WHMA-A-620 (ฉบับแก้ไข F ปัจจุบัน) เป็นเกณฑ์อ้างอิงด้านการยอมรับด้วยสายตาสำหรับชุดประกอบอิเล็กทรอนิกส์และผลิตภัณฑ์สายเคเบิล ทั้งหมดอยู่ภายใต้ระบบคุณภาพ ISO 9001:2015 เราจับคู่ระดับการยอมรับของคุณกับเกณฑ์การตรวจด้วยแมชชีนวิชัน แทนการคาดเดาค่าขีดจำกัด สำหรับหน้าสัมผัสที่ใช้ในงานป้องกันประเทศและการบินและอวกาศ ซึ่งต้องมีการเชื่อมต่อที่มั่นคงและการตรวจสอบย้อนกลับครบถ้วน การจับคู่นี้คือจุดต่างระหว่างการตรวจผ่านอย่างถูกต้องกับข้อบกพร่องแฝงที่ไปปรากฏในภายหลังที่หน้างาน










01/10
ZEUEE ดำเนินธุรกิจด้านระบบอัตโนมัติอุตสาหกรรมตั้งแต่ปี 2005 โดยมีฐานการผลิตขนาด 20,000 m² ในเมืองไท่เหอ มณฑลเจียงซี พนักงานมากกว่า 120 คน และส่งมอบงานแล้วกว่า 10,000 โครงการ ประสบการณ์และความเชี่ยวชาญนี้ทำให้ผู้ผลิตคอนเน็กเตอร์ ยานยนต์ และอิเล็กทรอนิกส์ไว้วางใจให้เราสร้างระบบตรวจสอบตามสั่ง แทนการใช้เครื่องจักรสำเร็จรูปทั่วไป
ลูกค้าระยะยาวของเรามีทั้ง AVIC, China Shipbuilding, GAC Group, Corning (สหรัฐอเมริกา), Hunter, TE, Sumitomo (ญี่ปุ่น), LEGO (เดนมาร์ก), TCL, SONY และ Foxconn ครอบคลุมอุตสาหกรรมอิเล็กทรอนิกส์การบินและอวกาศ ยานยนต์ อิเล็กทรอนิกส์ 3C อุปกรณ์ไฟฟ้าความแม่นยำสูง การแพทย์ และพลังงานใหม่
สำหรับผู้ซื้อภาคอุตสาหกรรมในงานการบินและอวกาศหรือยานยนต์ ซัพพลายเออร์ที่ไม่สามารถจับคู่การตรวจสอบกับระดับการยอมรับของคุณได้ถือเป็นความเสี่ยง ข้อบกพร่องหลุดรอดเพียงครั้งเดียวอาจทำให้ต้องรับผิดชอบค่าใช้จ่ายในการเรียกคืนสินค้า 15–20% วิศวกร ZEUEE ช่วยปิดช่องว่างนี้ เพราะลูกค้าจะตรวจประเมินเรื่องดังกล่าว และ ZEUEE ได้รับการรับรอง ISO 9001:2015 พร้อมฐานการติดตั้งใช้งานใน 30+ ประเทศรองรับข้อมูลนี้
คู่มือการจัดซื้อ การบูรณาการสายการผลิต ระยะเวลาส่งมอบ และการสนับสนุน
ผู้ซื้อแจ้งลำดับความสำคัญแบบเดียวกันเสมอ ได้แก่ ความมุ่งมั่นด้านคุณภาพมาก่อน ตามด้วยราคา การส่งมอบ และความโปร่งใสของกระบวนการ วินัยด้านคุณภาพของซัพพลายเออร์ตามลำดับนี้กำหนดไว้อย่างเป็นทางการใน ISO 9001:2015 เซลล์ตรวจสอบคอนเน็กเตอร์เป็นงานสร้างตามข้อกำหนดเฉพาะ ต้นทุนจึงขึ้นอยู่กับการกำหนดค่า ไม่ใช่ราคาตามรายการ ปัจจัยเหล่านี้ใช้ประกอบใบเสนอราคา เราแจ้งปัจจัยที่มีผลต่อต้นทุนตั้งแต่ต้น แทนการให้ตัวเลขที่ไม่เหมาะกับชิ้นงานของคุณ
ปัจจัยที่กำหนดราคาเสนอ
ด้านการบูรณาการระบบ ZEUEE ส่งมอบเซลล์การผลิตพร้อมอินเทอร์เฟซ PLC และข้อมูลที่ปรับให้ตรงกับระบบควบคุมสายการผลิตของคุณ ดำเนินการทดสอบการยอมรับ ณ สถานที่ติดตั้งโดยใช้ชิ้นงานตัวอย่างที่มีข้อบกพร่องตามที่กำหนด และฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับขั้นตอนคัดทิ้งและการให้ความคิดเห็น ระยะเวลาส่งมอบและการรับประกันกำหนดไว้ในใบเสนอราคาตามขอบเขตงานที่กำหนดค่าไว้ โปรดติดต่อเราเพื่อประเมินระยะเวลาส่งมอบตามข้อกำหนดของคุณ
เครื่องมือด้านวิศวกรรมและการกำหนดค่า
เข้าใช้ชุดเครื่องมือวิเคราะห์ของเราเพื่อประเมินต้นทุนจากข้อบกพร่องที่หลุดรอด คำนวณความสามารถของกระบวนการ และกำหนดสถาปัตยกรรมแมชชีนวิชันที่ต้องใช้กับสายการประกอบของคุณ
คำถามเกี่ยวกับเครื่องตรวจสอบคอนเน็กเตอร์
ระบบตรวจสอบคอนเน็กเตอร์อัตโนมัติตรวจจับข้อบกพร่องอะไรได้บ้าง?
ตรวจจับพินงอหรือขาดหาย ระนาบหน้าสัมผัสไม่เสมอกันและความสูงของพินคลาดเคลื่อน ตำแหน่งจริงและศูนย์ร่วมคลาดเคลื่อน ครีบ เศษบิ่น จุดชุบเคลือบไม่ทั่วถึง สิ่งปนเปื้อนบนพื้นผิว ความลึกในการใส่ไม่ถึงที่กำหนด ขั้วไฟฟ้ากลับด้าน จำนวนขั้วไม่ถูกต้อง และตัวเรือนเสียรูป โดยเลือกใช้ระบบแมชชีนวิชัน 2D, 3D และ AI สำหรับตรวจสอบพื้นผิวให้เหมาะกับข้อบกพร่องแต่ละประเภท
แมชชีนวิชันตรวจสอบหน้าสัมผัสพินและซ็อกเก็ตอย่างไร?
ป้อนชิ้นงานและจัดตำแหน่งก่อนถ่ายภาพที่สถานีงาน CCD หลายจุด ได้แก่ กล้องด้านบนสำหรับตรวจสอบการมีอยู่และจำนวน กล้องเทเลเซนทริกมองด้านข้างสำหรับตรวจสอบการงอและความลึก เซ็นเซอร์ 3D สำหรับตรวจสอบระนาบหน้าสัมผัส และสถานีงานตรวจสอบพื้นผิวความละเอียดสูงสำหรับตรวจหาครีบและข้อบกพร่องของการชุบ จากนั้นสถานีงานเหล่านี้จะส่งผลให้ระบบตัดสินใจรับหรือคัดทิ้ง พร้อมบันทึกข้อมูลแยกตามชิ้นงานแต่ละชิ้น
การตรวจสอบมี 4 ประเภทอะไรบ้าง?
ในงานผลิต การตรวจสอบมักแบ่งเป็นการตรวจรับวัตถุดิบ การตรวจสอบระหว่างกระบวนการ การตรวจสอบขั้นสุดท้าย และการตรวจสอบก่อนจัดส่ง เครื่องตรวจสอบคอนเน็กเตอร์มักติดตั้งในขั้นตอนระหว่างกระบวนการและขั้นตอนสุดท้าย เพื่อให้ตรวจสอบได้ 100% ในจุดที่การสุ่มตรวจอาจทำให้เกิดช่องว่าง
การตรวจสอบอัตโนมัติทำได้แม่นยำ 100% จริงหรือไม่?
ไม่ควรเชื่อคำกล่าวอ้างเช่นนั้น และควรระมัดระวังผู้จำหน่ายที่รับประกันผลดังกล่าว ข้อมูลจากการใช้งานจริงในอุตสาหกรรมระบุว่า การตรวจสอบพื้นผิวด้วย AI ช่วยลดผลบวกลวงได้ 70–90% เมื่อเทียบกับวิธีใช้กฎตายตัว โดยยังรักษาอัตราการตรวจจับให้สูงกว่า 99% ซึ่งเป็นผลลัพธ์ที่ดีมาก แต่ยังไม่ใช่ 100% ตามตัวอักษร เป้าหมายที่สมเหตุสมผลคือจำกัดช่วงเวลาที่ข้อบกพร่องเล็ดลอดการตรวจสอบให้สั้น และมีวงจรป้อนกลับที่นำกรณีที่พลาดจริงมาใช้ฝึกระบบใหม่ ไม่ใช่การแสดงตัวเลขที่สมบูรณ์แบบบนสไลด์นำเสนอ
เครื่องตรวจสอบคอนเน็กเตอร์ทำงานได้เร็วแค่ไหน?
กำหนดอัตราการผลิตให้เหมาะกับชิ้นงาน เซลล์การผลิต Micro-D และ Nano-D ที่มีผลิตภัณฑ์หลายรุ่นจะทำงานช้าลงเพื่อเก็บรายละเอียด 3D ได้มากขึ้น ส่วนสายการผลิตหน้าสัมผัสสำหรับยานยนต์ออกแบบมาให้รองรับการผลิตอัตราสูง โดยกรณีศึกษาที่เผยแพร่ในอุตสาหกรรมยานยนต์ยืนยันว่าตรวจสอบรูปทรงเรขาคณิตของคอนเน็กเตอร์ได้ที่ประมาณ 30 ชิ้นต่อวินาที ด้วยค่าคลาดเคลื่อน ±0.02 mm
เหตุใดหน้าสัมผัสชุบทองหรือทองแดงผสมเบริลเลียมจึงต้องจัดการเป็นพิเศษ?
วัสดุเหล่านี้สะท้อนแสงสูง แสงสะท้อนจากไฟวงแหวนแบบแบนจึงบดบังข้อบกพร่องจริงและทำให้คัดทิ้งชิ้นงานผิดพลาด วิศวกรของเราจะกำหนดขนาดชุดเลนส์เทเลเซนทริกและไฟโดมกระจายแสงให้เหมาะกับผิวหน้าสัมผัสก่อน รายละเอียดนี้ในใบเสนอราคาช่วยแยกเซลล์การผลิตที่ทำงานได้เชื่อถือได้ ออกจากเซลล์ที่ดูเหมือนกันบนกระดาษแต่ทำงานได้ไม่เต็มประสิทธิภาพกับชิ้นงานของคุณ
เซลล์ตรวจสอบสามารถเชื่อมต่อกับสายการผลิตและ MES ที่มีอยู่ได้หรือไม่?
ได้ ระบบเชื่อมต่อผ่าน PLC และส่งบันทึกการตรวจสอบย้อนกลับของชิ้นงานแต่ละชิ้นไปยัง MES เพื่อใช้เป็นข้อมูลประกอบการตรวจประเมินจากลูกค้า โดยกำหนดขอบเขตการบูรณาการระบบ ตั้งแต่ระบบแยกเดี่ยวไปจนถึงระบบตรวจสอบแบบอินไลน์เต็มรูปแบบ ไว้ในขั้นตอนเสนอราคา
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





