ติดต่อ Zeyu lntelligent Industrial Company

ระบบสายการผลิตหุ่นยนต์ — สายการประกอบอัตโนมัติแบบครบวงจรที่ออกแบบเฉพาะ
เราออกแบบ สร้าง และทดสอบเดินระบบสายการผลิตหุ่นยนต์ครบชุด ไม่ใช่แค่นำเครื่องจักรมาวางเรียงกันแล้วปล่อยให้ทีมของคุณเดินสายเชื่อมต่อเอง
10–13
ชิ้น/นาทีต่อเซลล์ที่ผ่านการตรวจสอบยืนยัน
6
ประเภทสถานีงาน โดยผู้บูรณาการระบบรายเดียว
±0.01mm
ระดับความสามารถในการทำซ้ำของเครื่องกดเซอร์โว
ISO 9001
การผลิตที่ได้รับการรับรอง:2015
10,000+
สายการผลิตและเซลล์ที่สร้างแล้ว
30+
ประเทศที่ให้บริการ
ช่องว่างในการบูรณาการระบบ: เหตุใดสายการผลิตที่ “เป็นระบบอัตโนมัติ” จึงยังต้องพึ่งคน
เมื่อพูดถึงสายการผลิตหุ่นยนต์ หมายถึงกระบวนการแบบบูรณาการเดียวที่มีหลายสถานีงาน ซึ่งการป้อนชิ้นงาน การจับย้าย การประกอบหรือการอัดประกอบ การตรวจสอบด้วยแมชชีนวิชัน และการคัดแยก เชื่อมต่อทำงานต่อเนื่องกันเป็นระบบเดียว แทนที่จะเป็นเครื่องจักรแยกเดี่ยวหลายเครื่อง โรงงานส่วนใหญ่ที่เรียกว่า “ระบบอัตโนมัติ” มักมีเครื่องจักรหลายจุดที่แยกจากกัน โดยมีผู้ปฏิบัติงานคอยส่งชิ้นงานจากสถานีหนึ่งไปยังอีกสถานีหนึ่ง การส่งต่องานด้วยคนเช่นนี้ทำให้อัตราการผลิตและความสม่ำเสมอลดลง อีกทั้งยังเพิ่มต้นทุนแรงงาน
-
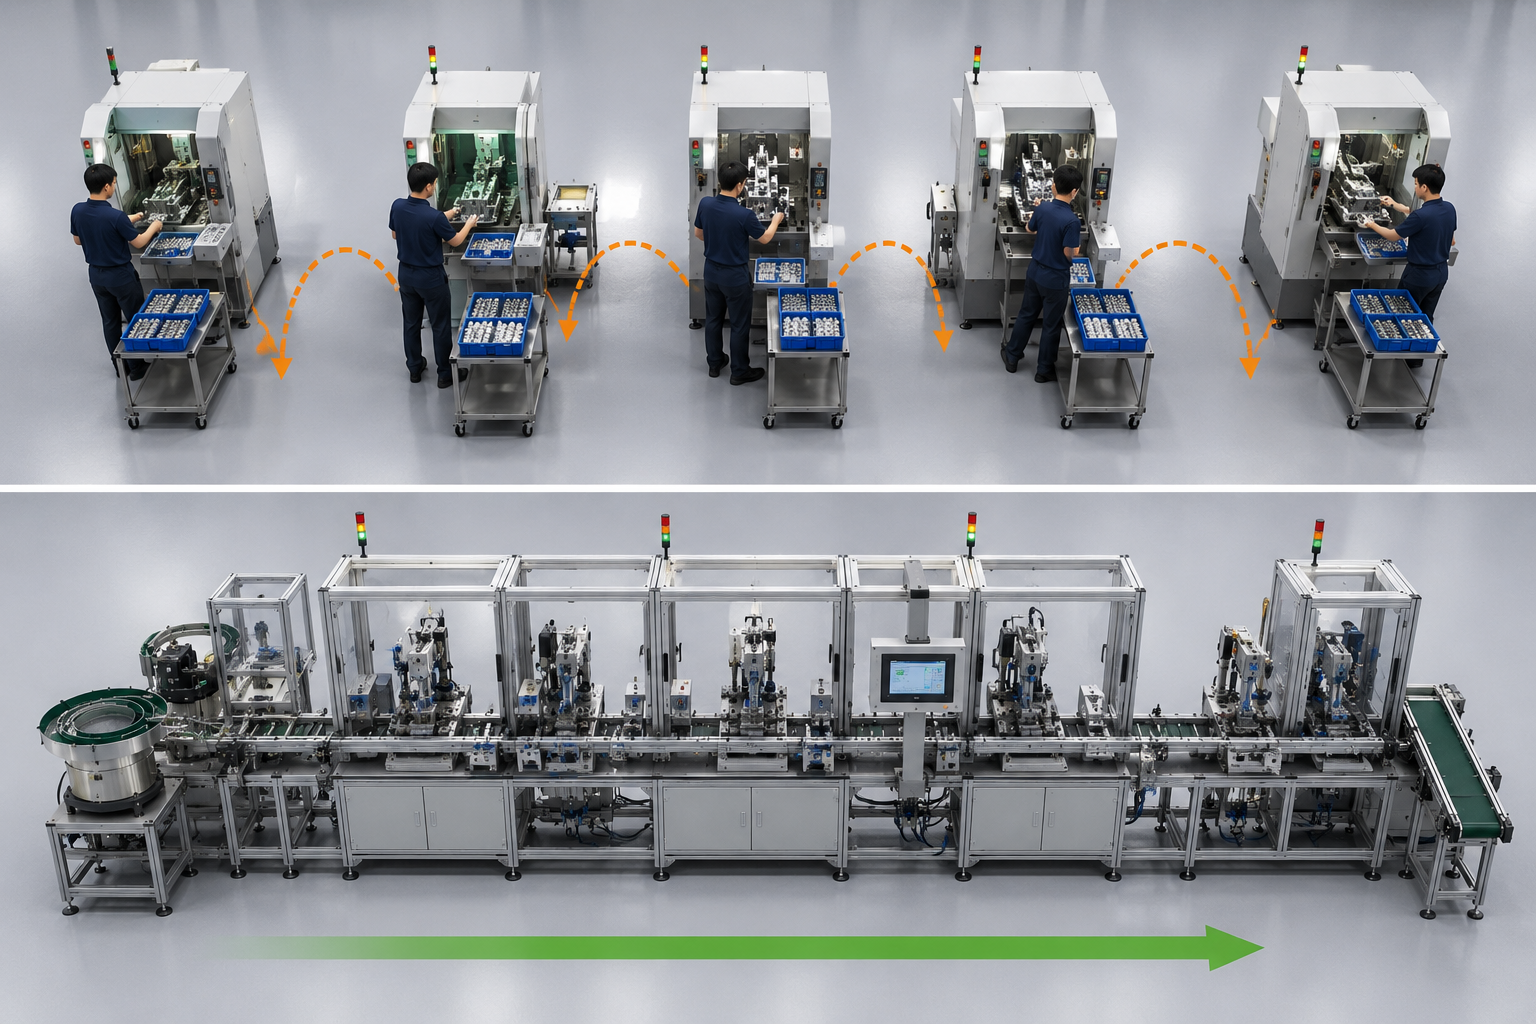
เครื่องจักรที่แยกจุดกัน
ในสภาวะที่เหมาะสม เครื่องจักรแต่ละเครื่องทำงานได้รวดเร็วในตัวเอง แต่เมื่อต้องมีผู้ปฏิบัติงานนำชิ้นงานไปมา ความเร็วของสายการผลิตโดยรวมก็ทำได้ไม่เต็มศักยภาพ
-
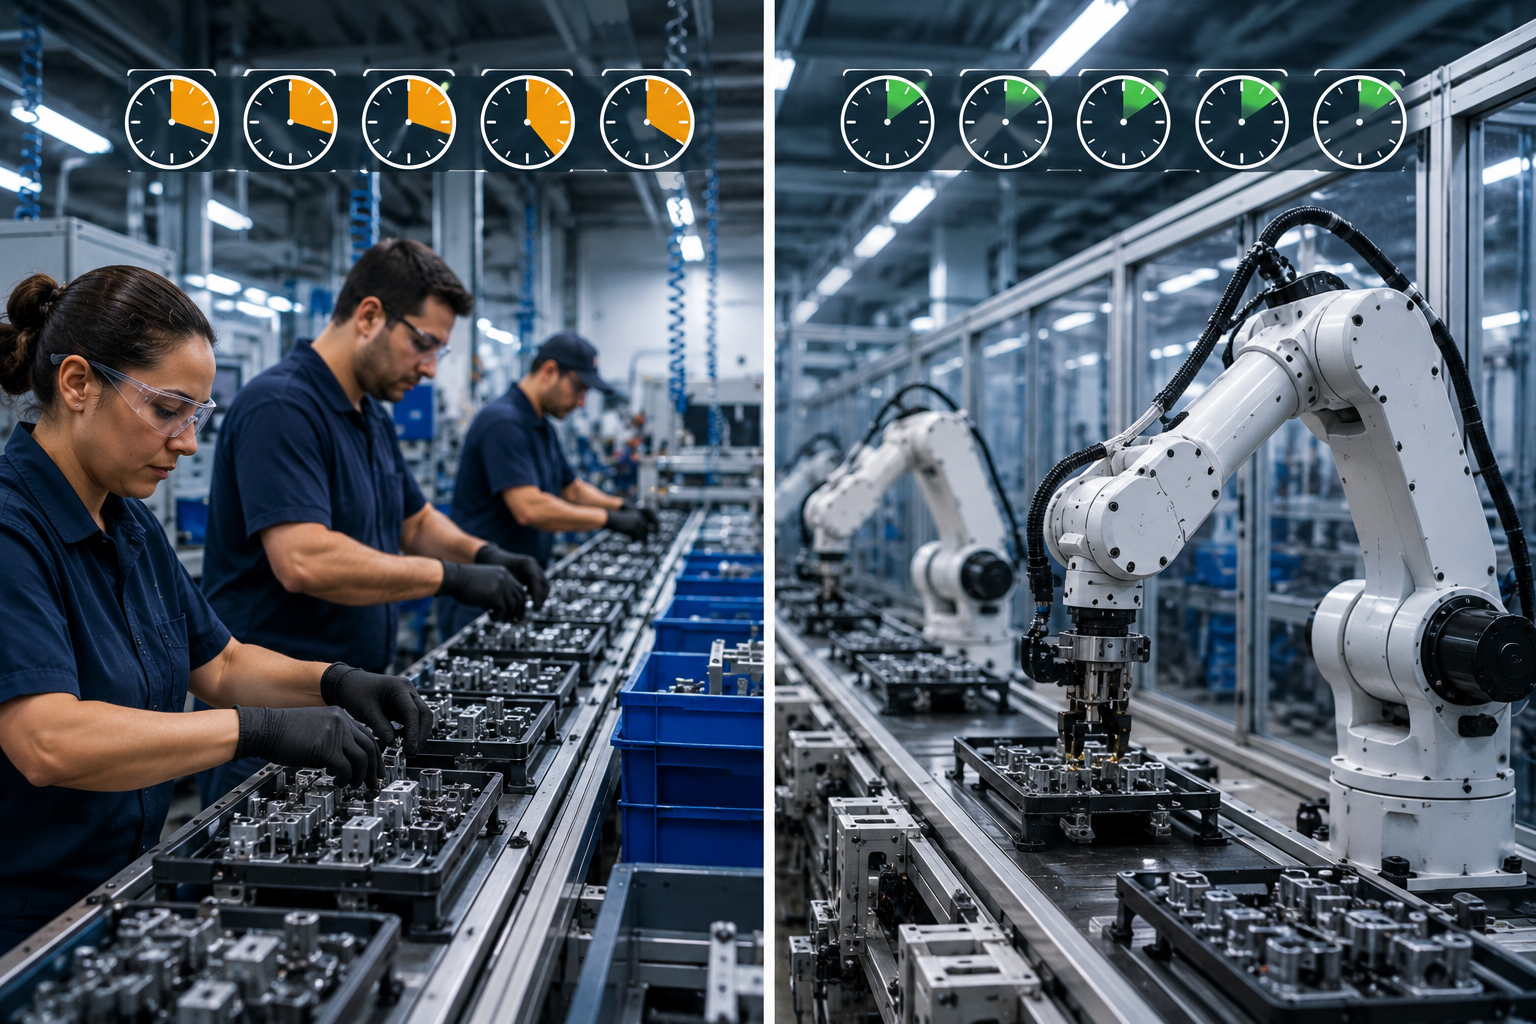
รอบการทำงานแปรผัน
คุณเสียเวลาไปหลายวินาทีต่อกะจากการจับย้ายชิ้นงานด้วยมือ ซึ่งระยะเวลาที่เสียไปไม่เท่ากัน
-
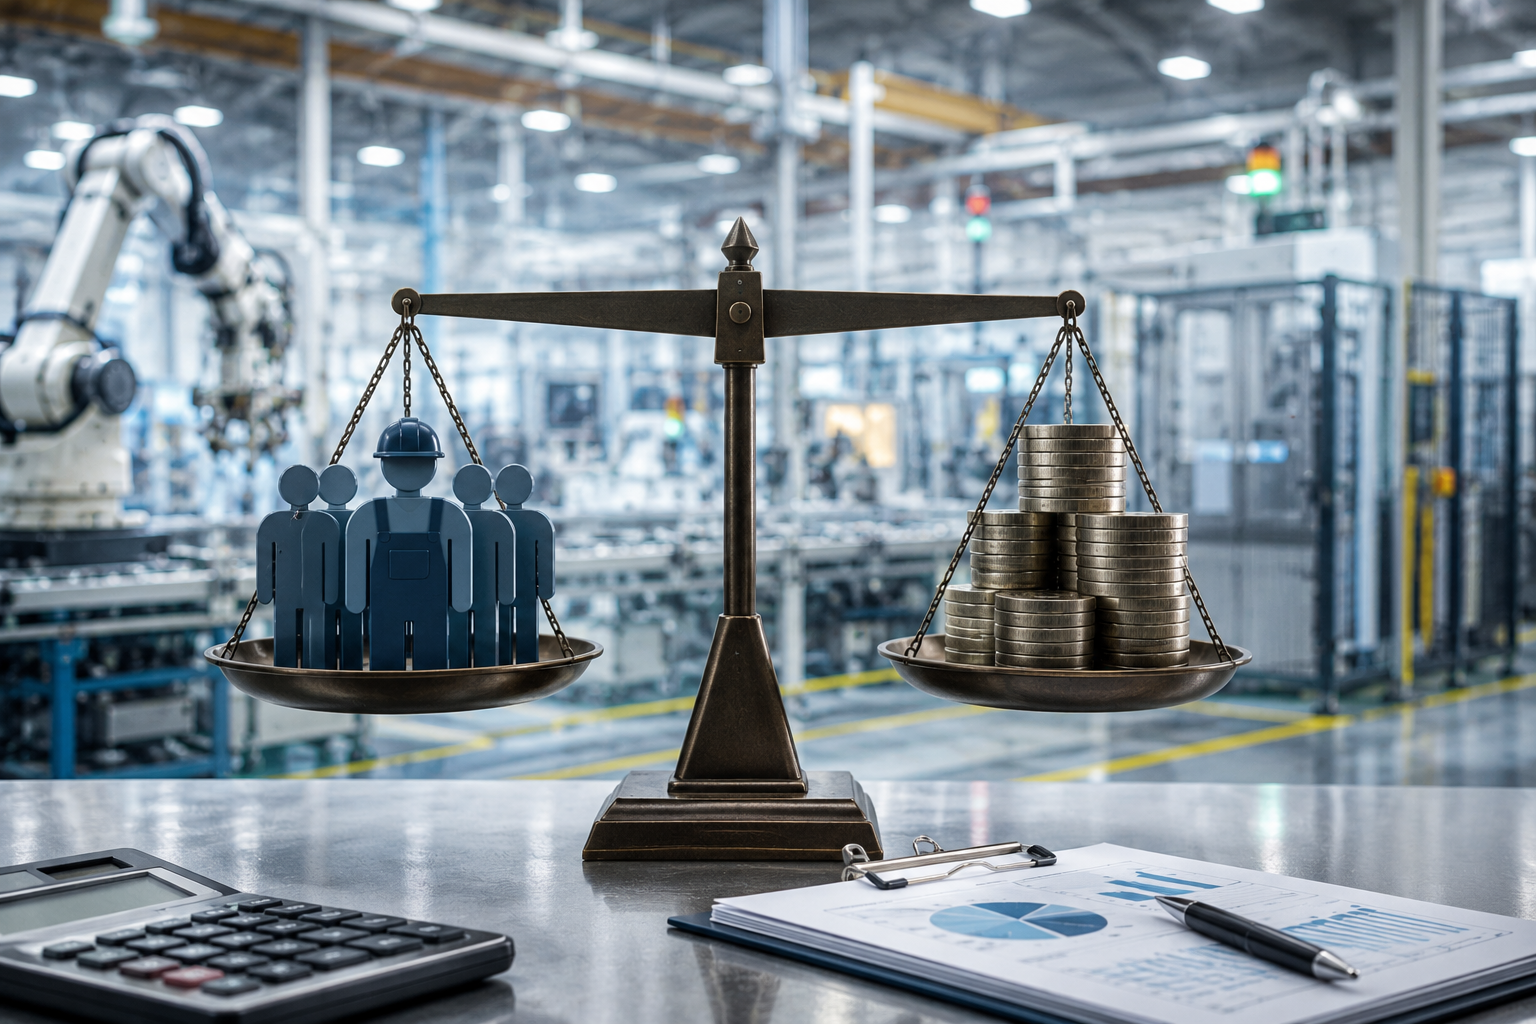
ต้นทุนแรงงานแฝง
เมื่อนับรวมสวัสดิการ ค่าล่วงเวลา และการลาออกแล้ว การทดแทนพนักงานหน้างานที่มีทักษะ 1 คนมีค่าใช้จ่าย $10,000–$40,000 (ผลสำรวจปี 2024 จากผู้นำฝ่ายทรัพยากรบุคคลในภาคการผลิตของสหรัฐฯ มากกว่า 300 คน).
มอบหมายงานประกอบซ้ำซากจำเจให้หุ่นยนต์แทนพนักงานที่เหนื่อยล้า หุ่นยนต์ทำงานตามรอบการทำงานเดิมอย่างสม่ำเสมอ ช่วยเพิ่มผลิตภาพของสายการผลิตให้สูงกว่าที่โต๊ะทำงานแบบใช้คนควบคุมจะทำได้ หุ่นยนต์ไม่หยุดรอ และสายการผลิตไม่ต้องรอให้ผู้ปฏิบัติงานตัดสินใจ เพราะแต่ละสถานีหุ่นยนต์ทำงานเฉพาะอย่าง
ZEUEE ช่วยปิดช่องว่างนี้ เพราะจุดติดขัดไม่ได้อยู่ที่เครื่องจักร แต่อยู่ที่การส่งต่องานด้วยมือ ZEUEE ออกแบบสายการผลิตทั้งระบบ ตั้งแต่สถานีงานทุกสถานี การลำเลียงระหว่างสถานี ระบบควบคุม ไปจนถึง FAT (การทดสอบยอมรับจากโรงงาน) ภายในองค์กรเดียว เนื้อหาส่วนที่เหลือของหน้านี้จะพาคุณดูการออกแบบสายการผลิตดังกล่าว ค่าใช้จ่ายในการเป็นเจ้าของ และวิธีที่เราใช้ตรวจสอบยืนยันทุกคำกล่าวอ้าง
แนวทางด้านหุ่นยนต์ของบริษัทอ้างอิงมาตรฐานความปลอดภัยและการปฏิบัติงานที่เผยแพร่ไว้
[DOC-SYS-04] ระดับความพร้อมด้านระบบอัตโนมัติ
เส้นโค้งระดับความพร้อมด้านระบบอัตโนมัติของสายการผลิต 4 ระยะของ ZEUEE
เคล็ดลับของระบบอัตโนมัติเต็มรูปแบบที่ผู้บูรณาการระบบหลายรายอาจไม่บอกคุณคือ ระบบอัตโนมัติเต็มรูปแบบไม่ได้เหมาะที่สุดเสมอไป สำหรับงานปริมาณน้อยและมีรุ่นผลิตภัณฑ์หลากหลาย ต้นทุนของสายการผลิตอัตโนมัติเต็มรูปแบบอาจสูงกว่าเซลล์ที่ใช้คนทำงานร่วมกับโคบอท จุดคุ้มทุนทางเศรษฐศาสตร์ของระบบอัตโนมัติเต็มรูปแบบอยู่ที่ประมาณ 250K หน่วย/ปีต่อเซลล์ (แหล่งที่มา: คู่มือระบบอัตโนมัติสำหรับงานประกอบของ eBots).
หากข้ามขั้นตอนเตรียมการ คุณเสี่ยงที่สายการผลิตจะหยุดชะงักเพราะชิ้นงานมูลค่าต่ำที่เคลื่อนที่ช้า ซึ่งเป็นต้นทุนที่เกิดขึ้นภายหลังและการวางแผนทางวิศวกรรมของ ZEUEE ช่วยขจัดได้ (เพราะระดับความพร้อม ไม่ใช่จำนวนหุ่นยนต์ เป็นตัวกำหนดระยะเวลาคืนทุน 18-month ในแผนภาพด้านบน).
// กลยุทธ์การติดตั้งใช้งาน
เส้นโค้งระดับความพร้อมด้านระบบอัตโนมัติของสายการผลิต 4 ระยะของ ZEUEE ช่วยระบุว่าการดำเนินงานของคุณอยู่ในระดับใด และวางแนวทางขยับขึ้นไปตามระดับที่เหมาะสม โดยพิจารณาจากความคุ้มค่าทางการเงิน พร้อมคำแนะนำจุดเริ่มต้นที่เหมาะสม แนวทางมาตรฐานที่ ZEUEE แนะนำคือ:
“เริ่มจากนำระบบอัตโนมัติมาใช้เฉพาะกับหมายเลขชิ้นส่วน 20 percent ที่คิดเป็น 80 percent ของปริมาณการผลิต แล้วจึงต่อยอดจากจุดนั้น”
[MATRIX-DAT] ดัชนีความสามารถของสายการผลิต
| ระดับความพร้อม | ผู้ปฏิบัติงาน / เซลล์ | ความสม่ำเสมอของรอบการทำงาน | ปริมาณการผลิตที่เหมาะสม | ช่วง CapEx โดยทั่วไป | ตำแหน่งของแมชชีนวิชัน/MES |
|---|---|---|---|---|---|
| 0 · โต๊ะทำงานแบบใช้คน | 3–6 | ความแปรปรวน ±30%+ | <1k/yr, รุ่นผลิตภัณฑ์หลากหลาย | ต่ำที่สุด | ไม่มี |
| 1 · เครื่องจักรเดี่ยว | 2–4 | ±15% | 1k–50k/yr | ต่ำ | มีเฉพาะเซนเซอร์ตรวจจับเฉพาะจุด |
| 2 · เซลล์ที่แยกจุดกัน | 1–3 (ลำเลียงชิ้นงาน) | ±10% | 50k–250k/yr | ปานกลาง | แมชชีนวิชันแยกตามเซลล์ |
| 3 · สายการผลิตที่บูรณาการระบบบางส่วน | 1 (กำกับดูแล) | ±3–5% | 250k–1M/yr | ปานกลางถึงสูง | แมชชีนวิชันในสายการผลิต + การเชื่อมต่อสัญญาณระหว่าง PLC |
| 4 · สายการผลิตไร้คนควบคุมเต็มรูปแบบ | 0 (มีการเฝ้าติดตาม) | ±1–2% | >1M/yr, สัดส่วนรุ่นผลิตภัณฑ์คงที่ | สูงที่สุด | แมชชีนวิชัน AI เต็มรูปแบบ + MES + การตรวจสอบย้อนกลับ |
| ระบบอัตโนมัติเฉพาะจุดที่ติดตั้งเสริม | แปรผัน | — | ทุกประเภท (ชิ้นส่วนแบบ 20/80) | ขยายขนาดได้ | แมชชีนวิชันบนช่องทางการผลิตอัตโนมัติ |
// สถาปัตยกรรมระบบ: รูปแบบการกำหนดค่า
รูปแบบสายการผลิตหุ่นยนต์ — สถานีงาน เซลล์ และสายการผลิตครบชุด EN · PROC
สายการผลิตหุ่นยนต์ของ ZEUEE ประกอบจากโมดูลสถานีงานที่สับเปลี่ยนกันได้ จึงปรับรูปแบบสายการผลิตเดิมให้เข้ากับสัดส่วนรุ่นผลิตภัณฑ์ที่เปลี่ยนไปได้ แนวทางการออกแบบแบบโมดูลตั้งแต่ต้นจนจบนี้สอดคล้องกับวิธีการที่ระบุในสิทธิบัตรที่เผยแพร่ เช่น USPTO WO2016100220A1 ซึ่งจัดวางสถานีหุ่นยนต์ต่อเนื่องกันตามแนวสายการผลิต โดยแต่ละสถานีติดตั้งหุ่นยนต์หลายแกนและเอ็นด์เอฟเฟกเตอร์ที่ออกแบบตามงานเฉพาะ
[MOD-01]
โมดูลสถานีงานทั้ง 6 แบบ
-
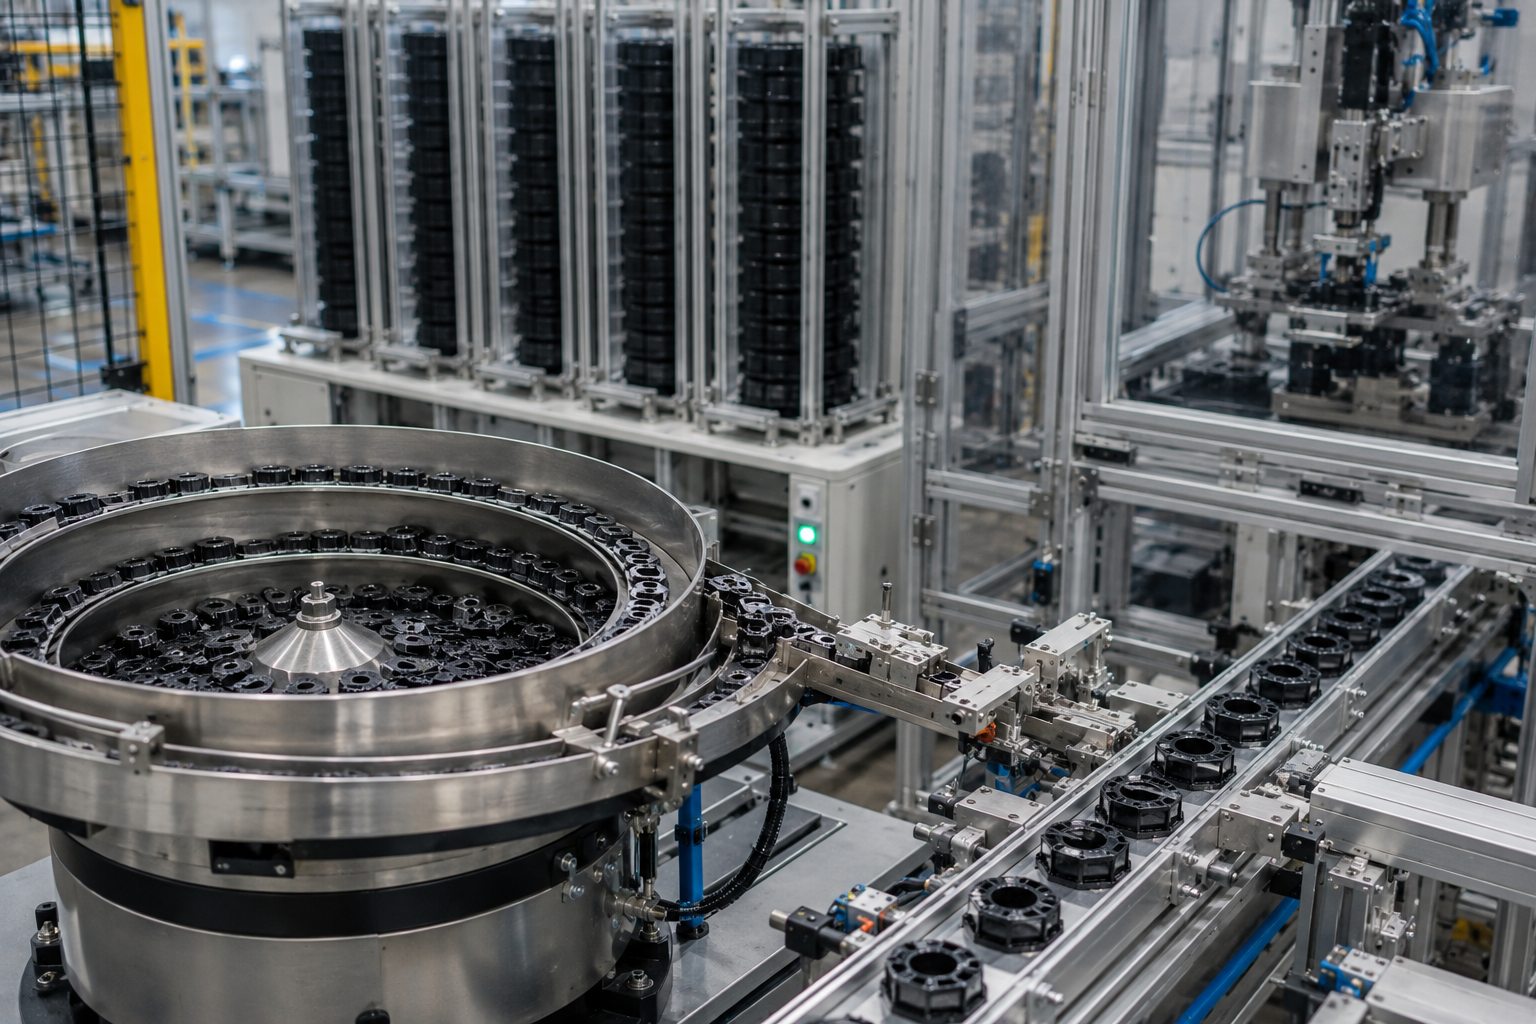 01. การป้อนชิ้นงานด้วยถังป้อนสั่นสะเทือน จัดแนวและแยกชิ้นส่วนจำนวนมากออกทีละชิ้น ระบบป้อนจากแมกกาซีนสำรองชิ้นงานให้ทำงานต่อเนื่องโดยไม่มีผู้ควบคุมได้นานสูงสุด 3 ชั่วโมง
-
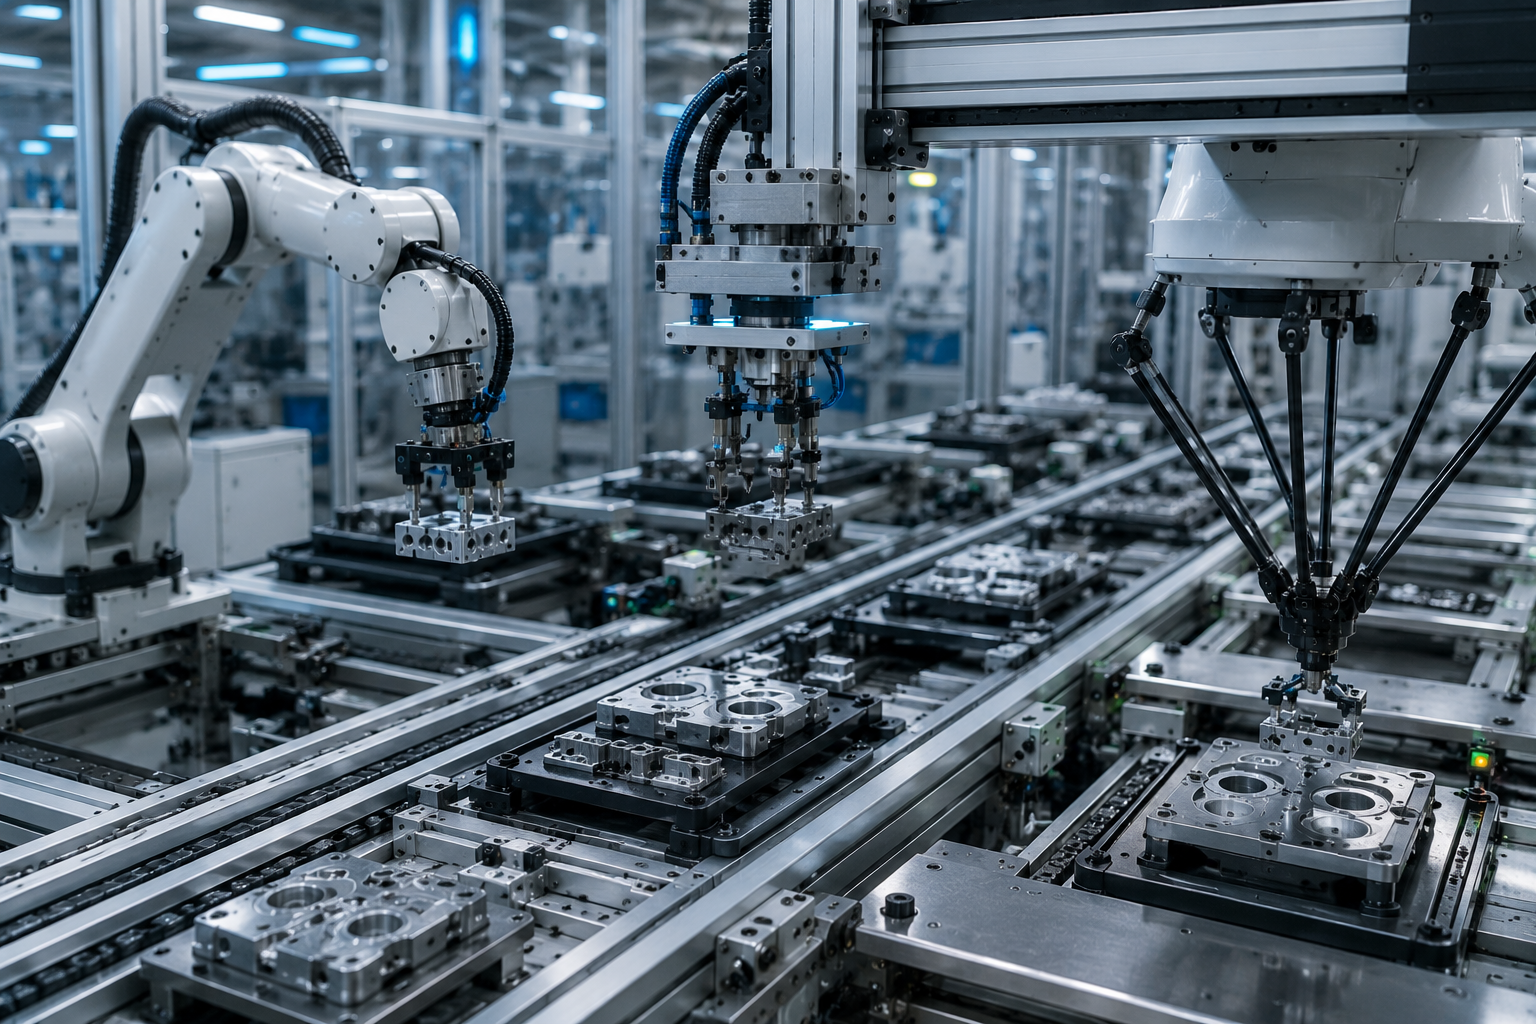 02. การลำเลียงและจับย้ายชิ้นงาน ระบบหยิบและวางกับการลำเลียงหลายแกนช่วยเคลื่อนย้ายชิ้นส่วนระหว่างสถานีงานโดยไม่ต้องมีผู้ปฏิบัติงาน
-
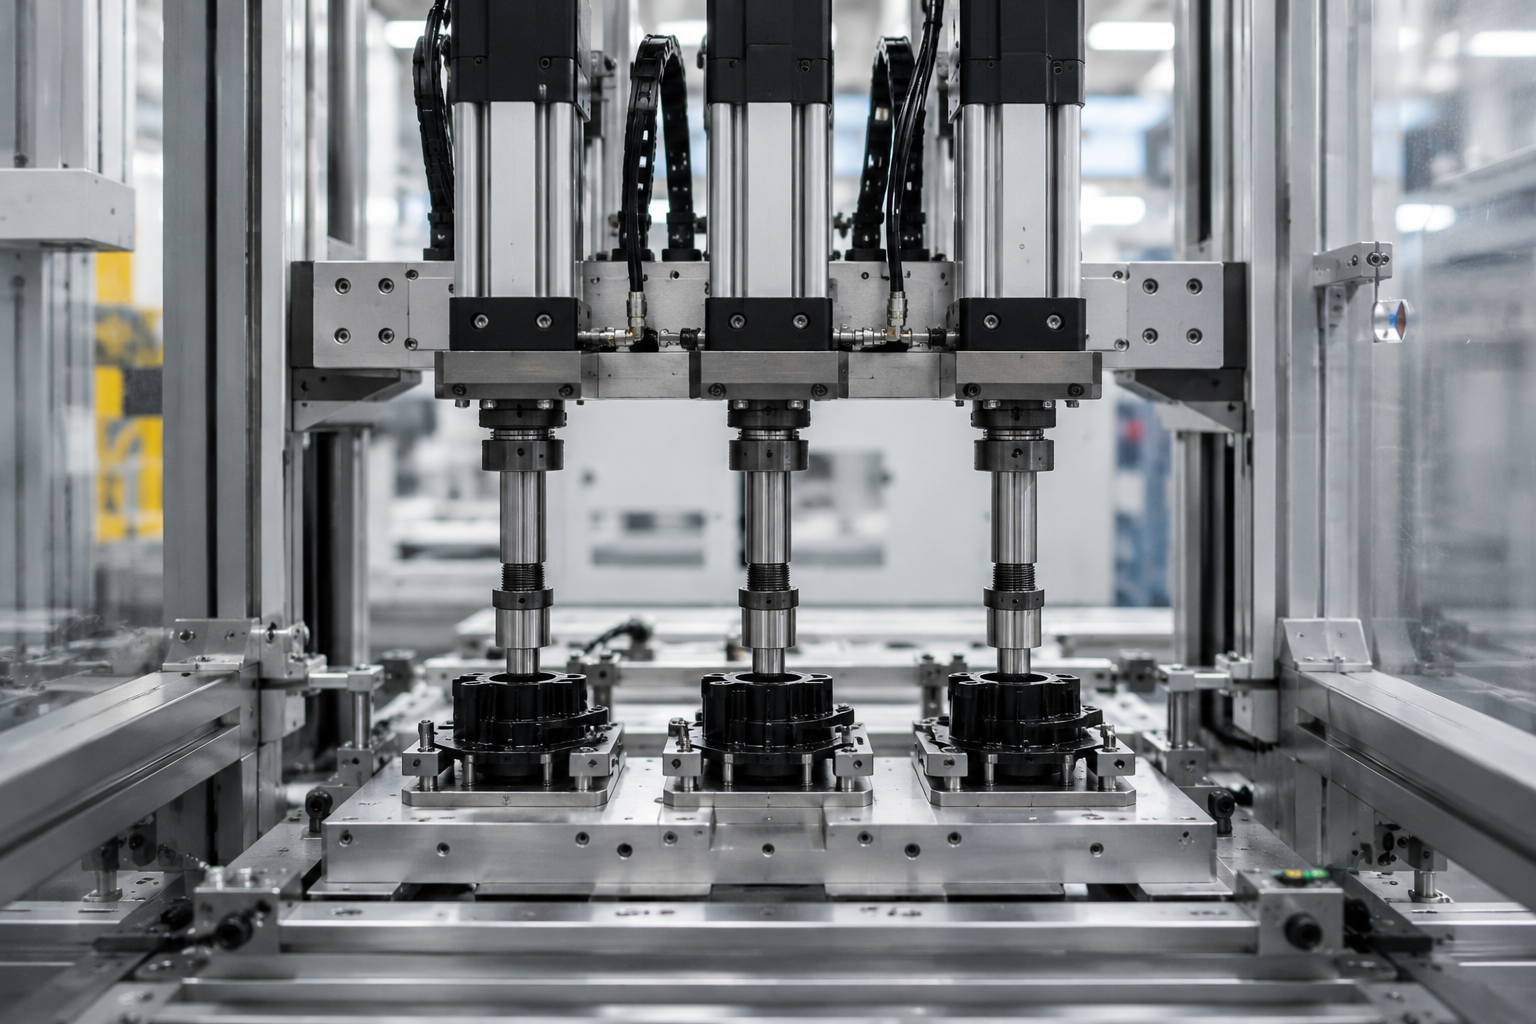 03. การกดประกอบด้วยเซอร์โว ตั้งโปรแกรมระยะชักและแรงกดได้เพื่อให้การประกอบสม่ำเสมอ เซลล์ Spirakam กดชิ้นส่วน 3 ชิ้นพร้อมกัน
-
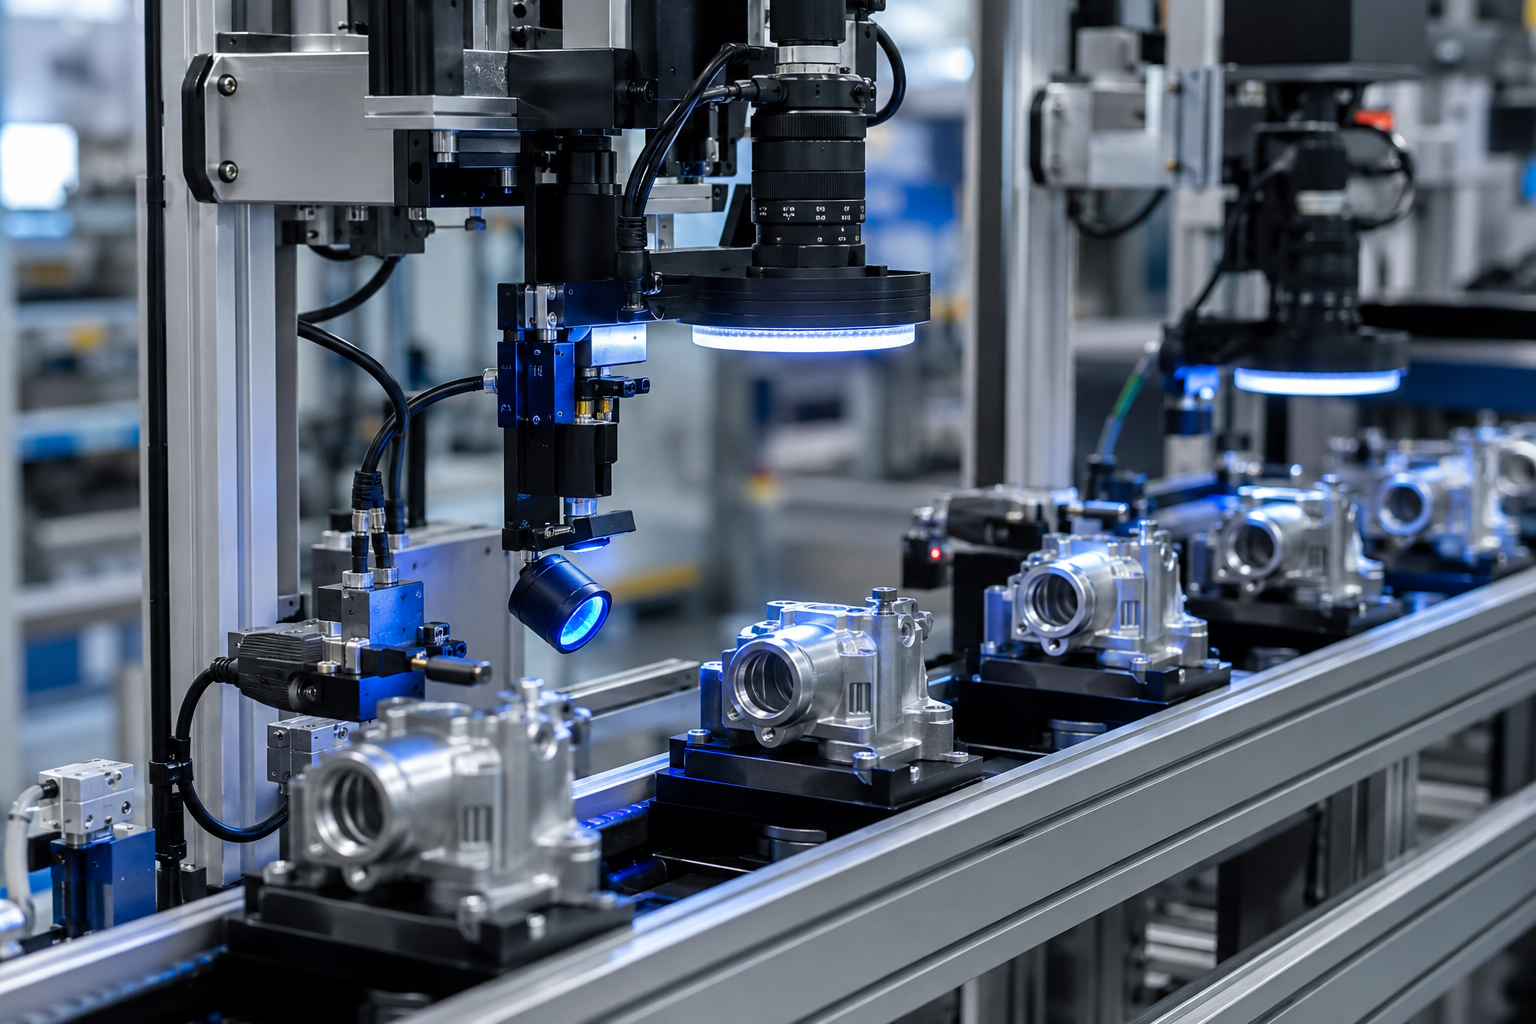 04. การตรวจสอบด้วยแมชชีนวิชัน ระบบแมชชีนวิชันขั้นสูงพร้อมเซนเซอร์วัดระยะตรวจสอบชิ้นงานทุกชิ้นในสายการผลิต
-
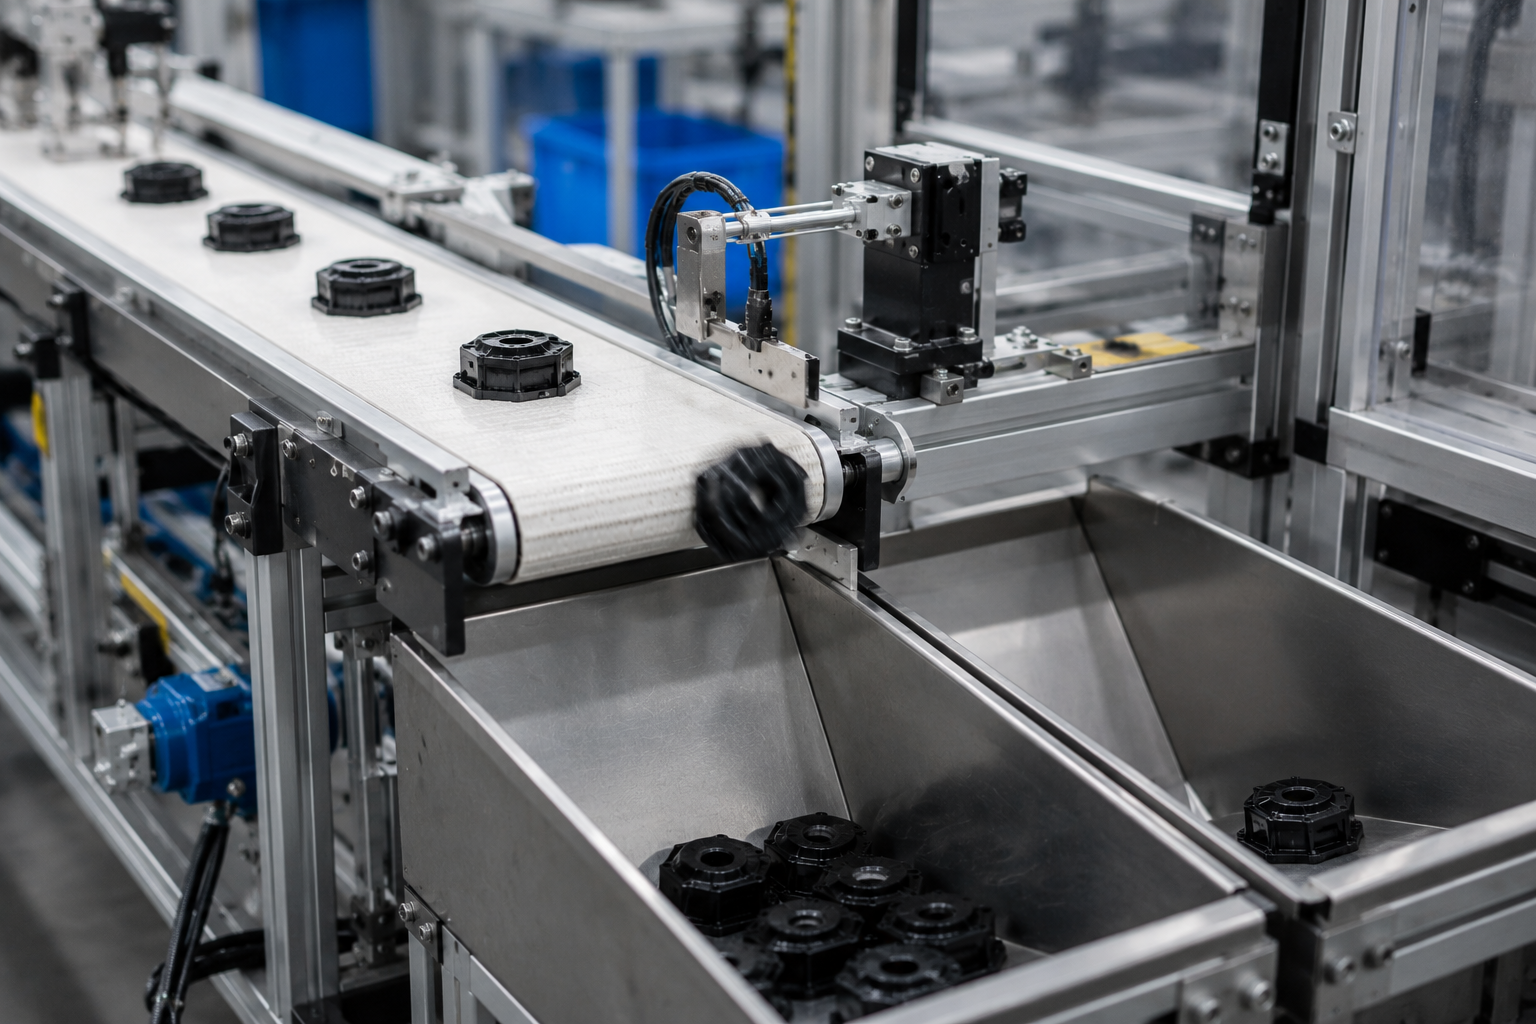 05. การคัดแยก แยกชิ้นงานที่ผ่านเกณฑ์และชิ้นงานที่ไม่ผ่านเกณฑ์โดยอัตโนมัติที่สายพานขาออก
-
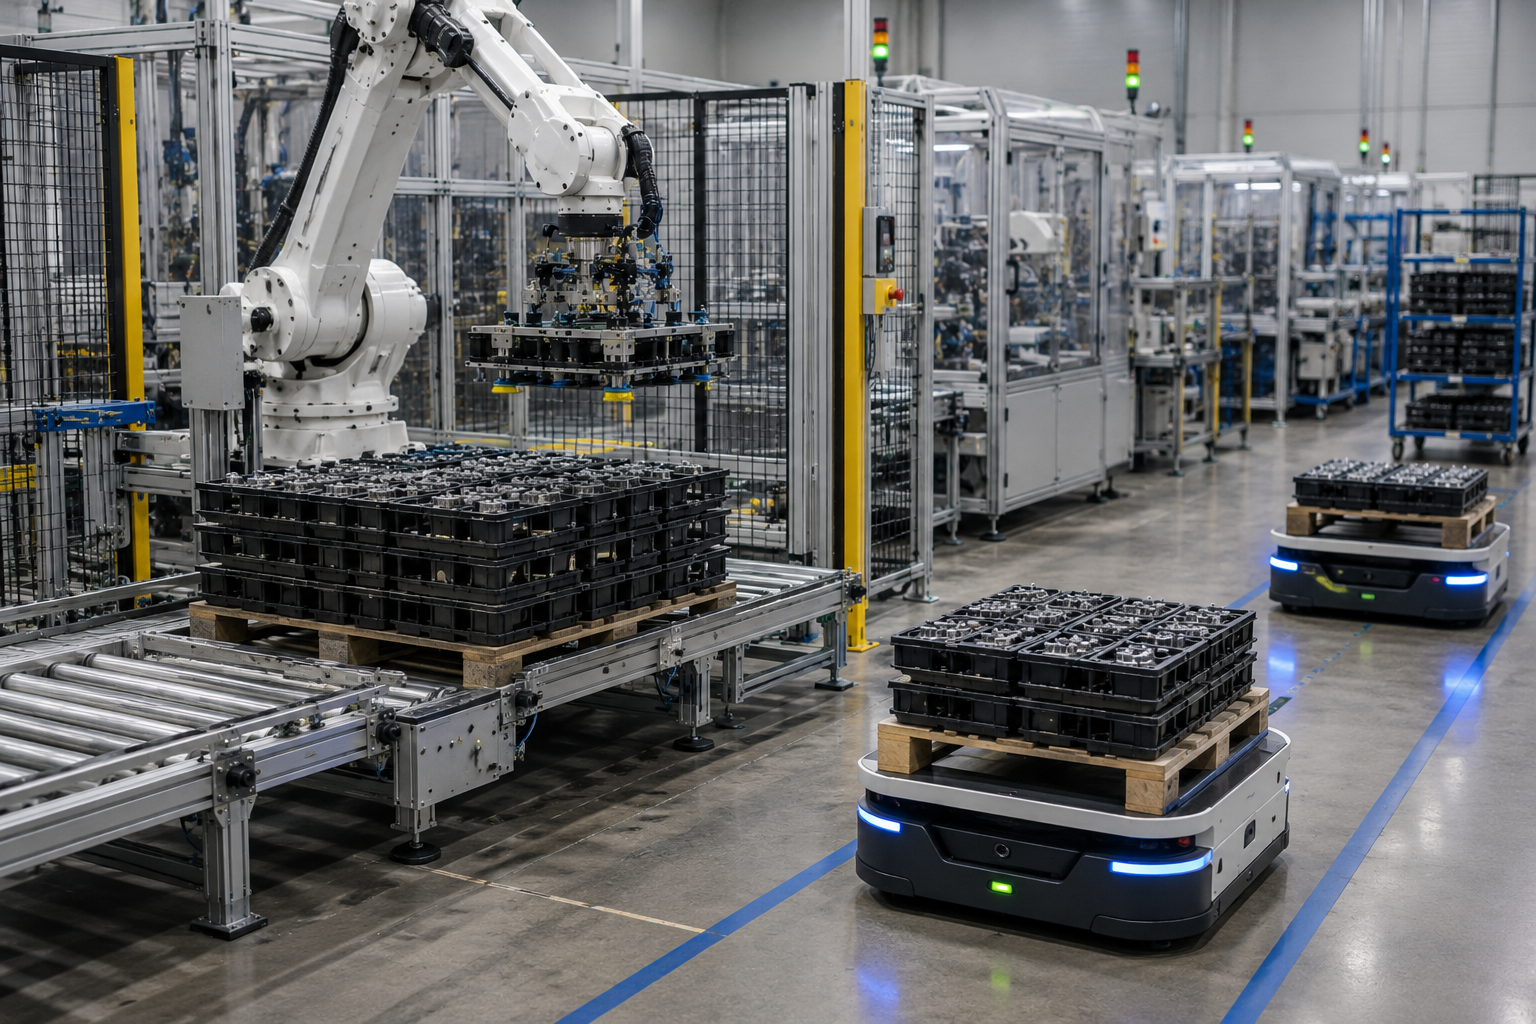 06. การจัดเรียงบนพาเลตและ AGV จัดเรียงชิ้นงานที่ปลายสายการผลิตและส่งชิ้นส่วนไปยังจุดข้างสายการผลิตโดยอัตโนมัติ (ดู USPTO US20180276595A1).
ชั้นควบคุมที่ประกอบด้วย PLC, HMI, ระบบควบคุมการเคลื่อนที่ และการตรวจสอบย้อนกลับผ่าน MES เชื่อมสถานีงานเหล่านี้ให้ทำงานเป็นสายการผลิตเดียวกัน แมชชีนวิชันเป็นหัวใจสำคัญด้านคุณภาพ: การตรวจสอบที่นำทางด้วยแมชชีนวิชันและขับเคลื่อนด้วย AI ลดข้อผิดพลาดในการตรวจสอบได้มากกว่า 90% และตรวจสอบชิ้นงานทุกชิ้นได้โดยไม่เหนื่อยล้า อีกทั้งการตรวจสอบโดยมี AI ช่วยยังลดเวลาตรวจสอบรอบการทำงานจาก 60 วินาทีเหลือ 5 วินาทีต่อชิ้นงานในการติดตั้งใช้งานภาคสนาม (Standard Bots). อัลกอริทึมแมชชีนวิชัน AI จะระบุชิ้นส่วนที่มีค่าคลาดเคลื่อนเกินข้อกำหนดก่อนเข้าสู่ขั้นตอนถัดไป และหากสายการผลิตต้องมีงานเชื่อม ซึ่งพบได้บ่อยในอุตสาหกรรมยานยนต์และชิ้นส่วนยานยนต์ ก็สามารถติดตั้งสถานีเชื่อมในโครงสร้างโมดูลเดียวกันได้
[CELL-SPEC]
เซลล์ที่ผ่านการตรวจสอบยืนยัน — Spirakam C40-ZY02-01 (ข้อมูลจากผู้ใช้)
การกดประกอบชิ้นส่วนโลหะผสมสังกะสีชนิดตัวผู้/ตัวเมีย ป้อนชิ้นงานด้วยถังป้อนสั่นสะเทือน → ป้อนจากแมกกาซีน → ระบบจับย้ายหยิบชิ้นส่วน 3 ชิ้น → กดประกอบชิ้นส่วน 3 ชิ้นพร้อมกันด้วยเซอร์โว → ตรวจสอบขนาดด้วยเซนเซอร์วัดระยะ → ลำเลียงออกด้วยสายพานพร้อมคัดแยกชิ้นงานที่ผ่านเกณฑ์และไม่ผ่านเกณฑ์
อัตราการผลิต
10–13 Pcs/min
การกดพร้อมกัน
3 ชิ้นส่วน/รอบการทำงาน
ขนาดพื้นที่ติดตั้ง
1400 × 900 × 1850 mm
กำลังไฟ
2 kW
แรงดันลม / แรงดันไฟฟ้า
0.4–0.6 MPa / 220V AC
การควบคุมคุณภาพระหว่างกระบวนการ
เซนเซอร์วัดระยะ ตรวจสอบชิ้นส่วน 100%
พื้นที่พักชิ้นงาน
≈3 ชั่วโมงโดยไม่มีผู้ควบคุม
[MATRIX-02]
ลำดับขั้นอัตราการผลิตของสายการผลิต
ลำดับขั้นอัตราการผลิตของสายการผลิตนี้แสดงให้เห็นว่าสถานีงานแต่ละระดับมีส่วนช่วยเพิ่มความเร็วอย่างไร ควบคุมอะไรบ้าง และ ZEUEE ออกแบบตามกรอบข้อกำหนดทางเทคนิคใด วิศวกรใช้อ่านจากบนลงล่างเพื่อกำหนดขนาดสายการผลิตให้เหมาะกับเวลาเป้าหมายต่อรอบการทำงาน
| ระดับสถานีงาน | อัตราการผลิตโดยทั่วไป | ข้อกำหนดทางเทคนิคหลัก | ระบบควบคุม | บทบาทด้านคุณภาพ |
|---|---|---|---|---|
| การป้อนชิ้นงานด้วยแรงสั่นสะเทือน | สูงสุด 120 ppm | ความแม่นยำในการจัดแนว >99% | PLC + เซนเซอร์ | ตรวจจับชิ้นงานติดขัด |
| การลำเลียง / จับย้ายชิ้นงาน | สอดคล้องกับแท็กต์ไทม์ของสายการผลิต | ความแม่นยำในการวาง ±0.05 mm | ระบบควบคุมการเคลื่อนที่ | ตรวจสอบตำแหน่ง |
| การกดประกอบด้วยเซอร์โว | 10–13 ppm/ช่องทางการผลิต | ตั้งโปรแกรมแรงกดได้ | ระบบขับเคลื่อนเซอร์โว | ตรวจสอบกราฟแรงกด |
| แมชชีนวิชัน | ทุกชิ้นงาน | >90% ลดข้อผิดพลาด | ระบบแมชชีนวิชัน | คัดทิ้งชิ้นงานที่มีข้อบกพร่อง |
| การควบคุมคุณภาพด้วยการวัดระยะ | ตรวจสอบระหว่างกระบวนการ 100% | ระดับไมครอน | เซนเซอร์ + HMI | จุดตรวจสอบขนาด |
| การคัดแยก | ความเร็วของสายการผลิต | ผ่านเกณฑ์/ไม่ผ่านเกณฑ์ | ตรรกะควบคุม PLC | การแยกประเภท |
| การจัดเรียงบนพาเลต | รองรับอัตราการผลิตของสายการผลิตได้สูงสุด | น้ำหนักบรรทุก 7–30 kg | แขนหุ่นยนต์ | ความสมบูรณ์ของบรรจุภัณฑ์ |
| การป้อนชิ้นงานด้วย AGV | ต่อเนื่อง | ทำงานอัตโนมัติ | การควบคุมกองยานพาหนะ | ไม่มีชิ้นงานขาดป้อน |
| MES / การตรวจสอบย้อนกลับ | เรียลไทม์ | บันทึกข้อมูลแยกตามชิ้นงาน | ชั้น MES | ประวัติการตรวจสอบครบถ้วน |
สถานีงานประกอบด้วยหุ่นยนต์ลักษณะนี้ทำงานได้เร็วกว่าแรงงานคน 2–10× โดยมีอัตราข้อบกพร่องต่ำกว่า 0.1% ทั้งในรูปแบบ SCARA, หุ่นยนต์หกแกน และระบบหุ่นยนต์ร่วมปฏิบัติงาน . สายการผลิตเดียวสามารถรองรับผลิตภัณฑ์ได้หลายตระกูล โดยกรณีศึกษาที่ตีพิมพ์ในสื่อการค้า (ASSEMBLY Magazine) ระบุว่าสายการผลิตแบบโมดูลาร์รองรับได้สูงสุด 40 รุ่นและเพิ่มอัตราการผลิตขึ้นหลายเท่าตัว เมื่อสายการผลิตทำงานได้ไม่เต็มประสิทธิภาพ ช่องว่างมักเกิดจากการส่งต่องานระหว่างสถานีงานด้วยมือที่ไม่สม่ำเสมอ ZEUEE จัดหาระบบลำเลียงและตรรกะควบคุมการถ่ายโอนชิ้นงาน พร้อมการตรวจสอบด้วยเซนเซอร์แบบอินไลน์ เพราะความเร็วของสถานีงานขึ้นอยู่กับการป้อนชิ้นงานที่เชื่อถือได้ ตัวเลขผลลัพธ์เหล่านี้มีความหมายก็ต่อเมื่อพิจารณาเทียบกับต้นทุน ซึ่งเป็นหัวข้อในส่วนถัดไป.
// ขั้นตอนถัดไป
ต้องการให้ปรับให้เหมาะกับชิ้นงานและเวลาเป้าหมายต่อรอบของคุณหรือไม่?
ปรึกษาวิศวกรของเรา →
การบูรณาการระบบทั้งสายการผลิต เทียบกับเครื่องจักรเดี่ยวและการทำงานด้วยมือ — เศรษฐศาสตร์เพื่อประกอบการตัดสินใจ
คำถามที่แท้จริงของฝ่ายจัดซื้อแทบไม่ใช่ “หุ่นยนต์รุ่นใด” แต่คือ “รูปแบบใดคืนทุนเร็วที่สุดสำหรับปริมาณการผลิตของเรา” ผู้ซื้อกังวลว่าสายการผลิตแบบครบวงจรอาจดูราคาถูกกว่าในใบเสนอราคา แต่ซ่อนต้นทุนการบูรณาการระบบและบริการหลังการขายเมื่อเทียบกับผู้บูรณาการระบบที่รู้จัก การเปรียบเทียบอย่างตรงไปตรงมาต้องใช้ตัวเลขที่วัดได้ ไม่ใช่คำบรรยาย
| มิติเปรียบเทียบ | โต๊ะทำงานแบบใช้คน | เครื่องจักรเดี่ยว | สายการผลิตครบชุดที่บูรณาการระบบแล้ว |
|---|---|---|---|
| รอบการทำงาน (ต่อชิ้น) | ค่าฐาน 1× | เร็วขึ้น 2–4× | เร็วขึ้น 4–10× |
| ผู้ปฏิบัติงาน / กะ | 4–6 | 2–3 | 0–1 |
| อัตราข้อบกพร่อง | 1–3% | 0.3–0.8% | <0.1% |
| การตรวจสอบระหว่างกระบวนการ | สุ่มตัวอย่าง | แยกตามเซลล์ | แมชชีนวิชัน + เซนเซอร์ 100% |
| การเปลี่ยนรุ่นการผลิต | ปรับเครื่องมือการผลิตด้วยมือ | เปลี่ยนฟิกซ์เจอร์ | ชุดค่าพารามิเตอร์การผลิต + สถานีงานแบบโมดูล |
| ระยะเวลาคืนทุนโดยทั่วไป | ไม่มีข้อมูล | 12–18 mo | 18–30 mo (3 กะ <12 mo) |
การประเมิน ROI รวมของการลงทุนในสายการผลิตโดยคำนวณต้นทุนครบถ้วน มักแสดงระยะเวลาคืนทุนที่ 18-30 เดือน และการประหยัดค่าใช้จ่ายต่อเนื่องรายปี 25-45% เมื่อเทียบกับระดับเงินลงทุนเริ่มต้น โรงงานที่เดินเครื่องต่อเนื่อง 3 กะมีแนวโน้มคืนทุนได้ก่อนครบปี.
ผู้ซื้อกังวลเรื่องต้นทุนแฝงที่ซ่อนอยู่ในใบเสนอราคาต่ำ ทั้งค่าติดตั้งและการบำรุงรักษาหลังการขาย เนื่องจากสายการประกอบทั้งหมด รวมถึง FAT ได้รับการออกแบบและผลิตในโรงงานเดียวที่ได้รับมาตรฐาน ISO 9001:2015 แทนการจ้างผลิตภายนอก กระบวนการวิศวกรรมแบบบูรณาการของ ZEUEE จึงขจัดความเสี่ยงจากประเด็นเหล่านี้
พิสูจน์ผลการทำงานในโรงงาน: เซลล์เครื่องกดเซอร์โวแบบ 3-Up และรายชื่อลูกค้าชั้นนำ
[ENG-STATEMENT]
“เราออกแบบ ประกอบ และบูรณาการระบบ ไม่ใช่แค่ตัวเครื่องกด แต่รวมถึงเครื่องป้อน เซนเซอร์ตรวจสอบระหว่างกระบวนการ และเครื่องคัดแยกไว้ในระบบเดียวให้ลูกค้า แทนที่จะส่งมอบเครื่องจักรแยกกันหลายเครื่องแล้วให้ลูกค้านำไปเชื่อมต่อและแก้ปัญหาที่โรงงานของตนเอง ความแตกต่างนี้ทำให้สายการผลิตใหม่เริ่มทำงานได้ที่ 10 to 13 ชิ้นต่อนาทีตั้งแต่วันแรก แทนที่จะต้องใช้เวลาหลายสัปดาห์ในการปรับตั้ง”— ทีมวิศวกรรม ZEUEE
เซลล์ Spirakam C40-ZY02-01 นี้แสดงให้เห็นถึงการบูรณาการระบบอย่างเข้มงวดตามที่อธิบายไว้ข้างต้น เซลล์กดอัดชิ้นส่วนโลหะผสมสังกะสี 3 ชิ้นพร้อมกันในแต่ละรอบการทำงาน ทำอัตราการกดที่มีประสิทธิผลได้ 3 เท่าของอัตรามาตรฐาน เซนเซอร์วัดระยะตรวจสอบขนาดของชิ้นส่วนแต่ละชิ้น ขณะที่สายพานขาออกคัดแยกชิ้นส่วนโดยอัตโนมัติตามระดับคุณภาพที่เซนเซอร์ยืนยัน โดยไม่ต้องให้คนประเมิน ปัญหาเรื่องผลผลิตไม่สม่ำเสมอและชิ้นงานเสียที่มองไม่เห็นจากสถานีกดแบบใช้มือ ซึ่งเกิดขึ้นซ้ำเป็นประจำ ได้รับการป้องกันไว้ล่วงหน้า เพราะจุดควบคุมการวัดฝังอยู่ในตัวเซลล์ตั้งแต่เริ่มออกแบบ ไม่ใช่ติดตั้งเพิ่มภายหลังเหมือนระบบอื่น
โรงงานในอีกประเทศหนึ่งจะมั่นใจซื้อระบบจากระยะไกลและจากต่างบ้านต่างเมืองได้อย่างไร? เพราะเบื้องหลังอุปกรณ์ที่ส่งไปทั่วโลกคือซัพพลายเออร์อุตสาหกรรมที่มีประสบการณ์และได้รับความไว้วางใจ ซึ่งผู้ผลิตอุปกรณ์ซับซ้อนและผลิตภัณฑ์ประกอบแทบทุกรายรู้จักชื่อ ZEUEE ผลิตระบบอัตโนมัติให้บริษัทต่าง ๆ ในกว่า 30 ประเทศมานานกว่า 2 ทศวรรษ รวมถึงผู้นำอุตสาหกรรมที่เป็นที่รู้จัก เช่น AVIC, China Shipbuilding, GAC Group, Corning (สหรัฐอเมริกา), TE, Sumitomo (ญี่ปุ่น), LEGO (เดนมาร์ก), SONY, Foxconn และ TCL นับตั้งแต่ก่อตั้งบริษัท ZEUEE สร้างและจำหน่ายสายการผลิตไปแล้วกว่า 10,000 สาย
สายการผลิตของ ZEUEE บรรลุเป้าหมายด้านคุณภาพและกำหนดเวลาได้ด้วยปัจจัยสำคัญประการเดียว นั่นคือการดำเนินงานทั้งหมดอยู่ภายในบริษัท โดยใช้พื้นที่การผลิต 20,000 ตารางเมตร ครอบคลุมกระบวนการอุตสาหกรรมตั้งแต่แนวคิดไปจนถึงอุปกรณ์ที่ผ่านการรับรองและส่งมอบ แนวทางของอุตสาหกรรมที่ได้รับการยอมรับระบุชัดเจนว่า ซัพพลายเออร์ที่ผลิตภายในองค์กรสามารถปรับปรุงงานได้รวดเร็วกว่า มีคุณภาพการผลิตดีกว่า และมีกำหนดส่งมอบสั้นกว่าผู้ผลิตที่พึ่งพาผู้ผลิตภายนอก (คู่มือการรับรองคุณสมบัติซัพพลายเออร์ของ PEKO).
งานของคุณต้องอาศัยความเชี่ยวชาญด้านการผลิตระดับนี้หรือไม่?
นัดหมายพูดคุยตรวจประเมินสายการผลิต 20 นาที →
// ตารางอุตสาหกรรม 09
รูปแบบสายการผลิตตามอุตสาหกรรม — ตั้งแต่ 3C ถึงพลังงานใหม่
การใช้งานที่แตกต่างกันในแต่ละอุตสาหกรรมต้องการการจัดวางสถานีประกอบและสายการผลิตที่แตกต่างกัน สำหรับแต่ละภาคอุตสาหกรรม แผนผังการตัดสินใจเลือกรูปแบบสายการผลิต 6 อุตสาหกรรมนี้ระบุว่ารูปแบบสายการผลิตที่เหมาะสมที่สุดของคุณแตกต่างจากรูปแบบทั่วไปอย่างไร การจัดวางสถานีงานที่คุณควรพิจารณา อัตราการผลิตต่อเวลาที่คาดการณ์ไว้ และความซับซ้อนหลักด้านวิศวกรรมที่ควรเตรียมรับมือ เริ่มต้นพูดคุยได้โดยค้นหาอุตสาหกรรมของคุณในแผนผัง
| อุตสาหกรรม | ประเภทสายการผลิตที่แนะนำ | สถานีงานสำคัญ | เป้าหมายรอบการทำงานโดยทั่วไป | ความท้าทายหลัก |
|---|---|---|---|---|
| อิเล็กทรอนิกส์ 3C | บูรณาการระบบบางส่วน | แมชชีนวิชัน + ระบบหยิบและวาง | 2–5 s/ชิ้น | การเปลี่ยนรุ่นผลิตภัณฑ์ |
| ชิ้นส่วนยานยนต์ | สายการผลิตครบชุด | เครื่องกดเซอร์โว + การตรวจสอบย้อนกลับ | 10–13 ppm | ความสม่ำเสมอของแรงกด |
| อุปกรณ์ประตู/หน้าต่าง | จากเซลล์แยกจุดสู่ระบบกึ่งบูรณาการ | การกดประกอบ + การคัดแยก | 8–15 ppm | ชิ้นส่วนหลายขนาด |
| อิเล็กทรอนิกส์/ไฟฟ้าความแม่นยำสูง | สายการผลิตครบชุด | แมชชีนวิชัน + การควบคุมคุณภาพด้วยเซนเซอร์ | ตรวจสอบรายชิ้น 100% | ค่าความคลาดเคลื่อนระดับไมครอน |
| อุปกรณ์การแพทย์ | สายการผลิตครบชุด + MES | แมชชีนวิชัน + การตรวจสอบย้อนกลับครบถ้วน | ผ่านการตรวจสอบยืนยัน | การตรวจประเมิน / ตรวจสอบย้อนกลับตามล็อต |
| พลังงานใหม่ | ไร้คนควบคุมเต็มรูปแบบ | AGV + การจัดเรียงบนพาเลต | ต่อเนื่อง | อัตราการผลิตปริมาณมาก |
| ของเล่น | เซลล์ที่แยกจุดกัน | การป้อนชิ้นงาน + การกดประกอบ | ผลิตภัณฑ์หลากหลายรุ่น | ปริมาณการผลิตเปลี่ยนแปลงตามฤดูกาล |
| คลังสินค้า / โลจิสติกส์ | ขับเคลื่อนด้วย AGV | AGV + การจัดเรียงบนพาเลต | ต่อเนื่อง | การกำหนดเส้นทางที่ยืดหยุ่น |
| อิเล็กทรอนิกส์การบินและอวกาศ | สายการผลิตครบชุด + MES | แมชชีนวิชัน + การตรวจสอบย้อนกลับ | ผ่านการตรวจสอบยืนยัน | ข้อกำหนดให้ปราศจากข้อบกพร่อง |
// ตารางการประกันคุณภาพและการปฏิบัติตามข้อกำหนด
การรับรอง สิทธิบัตร และการปฏิบัติตามข้อกำหนดการส่งออก PROC · EN
ใบรับรองที่ตรวจสอบย้อนกลับไม่ได้ถือเป็นความเสี่ยงที่จับต้องได้ในการจัดซื้อ ช่องว่างระหว่างมาตรฐานที่กล่าวอ้างกับมาตรฐานที่ผ่านการทดสอบเป็นสาเหตุให้การประกันคุณภาพล้มเหลวและการจัดซื้อถูกยกเลิก ZEUEE จึงรับรองตามมาตรฐานที่ตกลงกันและส่งมอบเอกสารประกอบ ทีมจัดซื้อที่เคยประสบปัญหาจะขอใบรับรอง ไม่ใช่คำสัญญา โรงงาน ZEUEE ดำเนินงานตามมาตรฐานระบบบริหารคุณภาพ ISO 9001:2015 และดูแลความปลอดภัยของหุ่นยนต์และเซลล์ให้เป็นไปตามมาตรฐานความปลอดภัยด้านหุ่นยนต์ปัจจุบัน ได้แก่ ISO 10218-1/2:2025 สำหรับระบบหุ่นยนต์และเซลล์หุ่นยนต์ ISO/TS 15066 สำหรับการทำงานร่วมกันระหว่างหุ่นยนต์กับมนุษย์ และ ISO 9283 สำหรับสมรรถนะและความสามารถในการทำซ้ำของหุ่นยนต์แขนกล
ISO 9001:2015
การบริหารคุณภาพ
องค์กรไฮเทคระดับชาติ
สถานะองค์กร
สิทธิบัตร 150+
สิทธิบัตรการประดิษฐ์ 32 รายการ · สิทธิบัตรแบบอรรถประโยชน์ 68 รายการ
CE
การปฏิบัติตามข้อกำหนดเพื่อการส่งออก
[TBL_CROSSWALK]
ตารางเทียบข้อกำหนดการส่งออก
เพื่อยืนยันความสอดคล้องของสายการผลิตกับข้อกำหนดของตลาดใด ๆ เราจัดทำตารางเทียบมาตรฐานกับข้อกำหนดของประเทศปลายทาง เพื่อให้ผู้ซื้อทราบว่าจะได้รับอะไร ก่อนลงนามในใบสั่งซื้อ (PO) โดยใช้ตารางเทียบข้อกำหนดการส่งออก เอกสารหน้าเดียวนี้ครอบคลุมข้อมูลที่ฝ่ายจัดซื้อของหน่วยธุรกิจของคุณต้องใช้ในใบสั่งซื้อ
| ตลาด | มาตรฐานความปลอดภัย | สมรรถนะ / EMC | พื้นฐานด้านคุณภาพ |
|---|---|---|---|
| สหภาพยุโรป / สหราชอาณาจักร | ISO 10218-1/2:2025, CE | IEC 61000 (EMC) | ISO 9001:2015 |
| อเมริกาเหนือ | สอดคล้องกับ ISO 10218 + UL | สมรรถนะตาม ISO 9283. | ISO 9001:2015 |
| เซลล์ที่ทำงานร่วมกับมนุษย์ | ISO/TS 15066 | ISO 9283 | ISO 9001:2015 |
| เอเชียแปซิฟิก | มาตรฐานพื้นฐาน ISO 10218 | EMC ในประเทศปลายทาง | ISO 9001:2015 |
// ขอเอกสาร
บริษัทของคุณต้องการเอกสารมาตรฐานครบชุดสำหรับภูมิภาคของคุณหรือไม่?
ขอเอกสารการปฏิบัติตามข้อกำหนดฉบับเต็ม →
// ข้อกำหนดเชิงพาณิชย์
คู่มือการจัดซื้อ — ระดับราคา ระยะเวลาส่งมอบ และบริการหลังการขาย
นี่คือวิธีคิดราคาสายการผลิตของ ZEUEE ตามจริง เพราะเราไม่ได้ตั้งกำแพงแบบฟอร์ม “ขอใบเสนอราคา” โดยไม่เปิดเผยข้อมูลเหมือนผู้บูรณาการระบบหลายราย ราคาแตกต่างกันตามระดับ โดยมีปัจจัยหลัก 3 ประการ ได้แก่ จำนวนสถานีงาน ขอบเขตการตรวจสอบ และจำนวนชั่วโมงที่ทำงานโดยไม่มีผู้ควบคุม
ระดับเริ่มต้น
เซลล์แบบแยกเดี่ยว
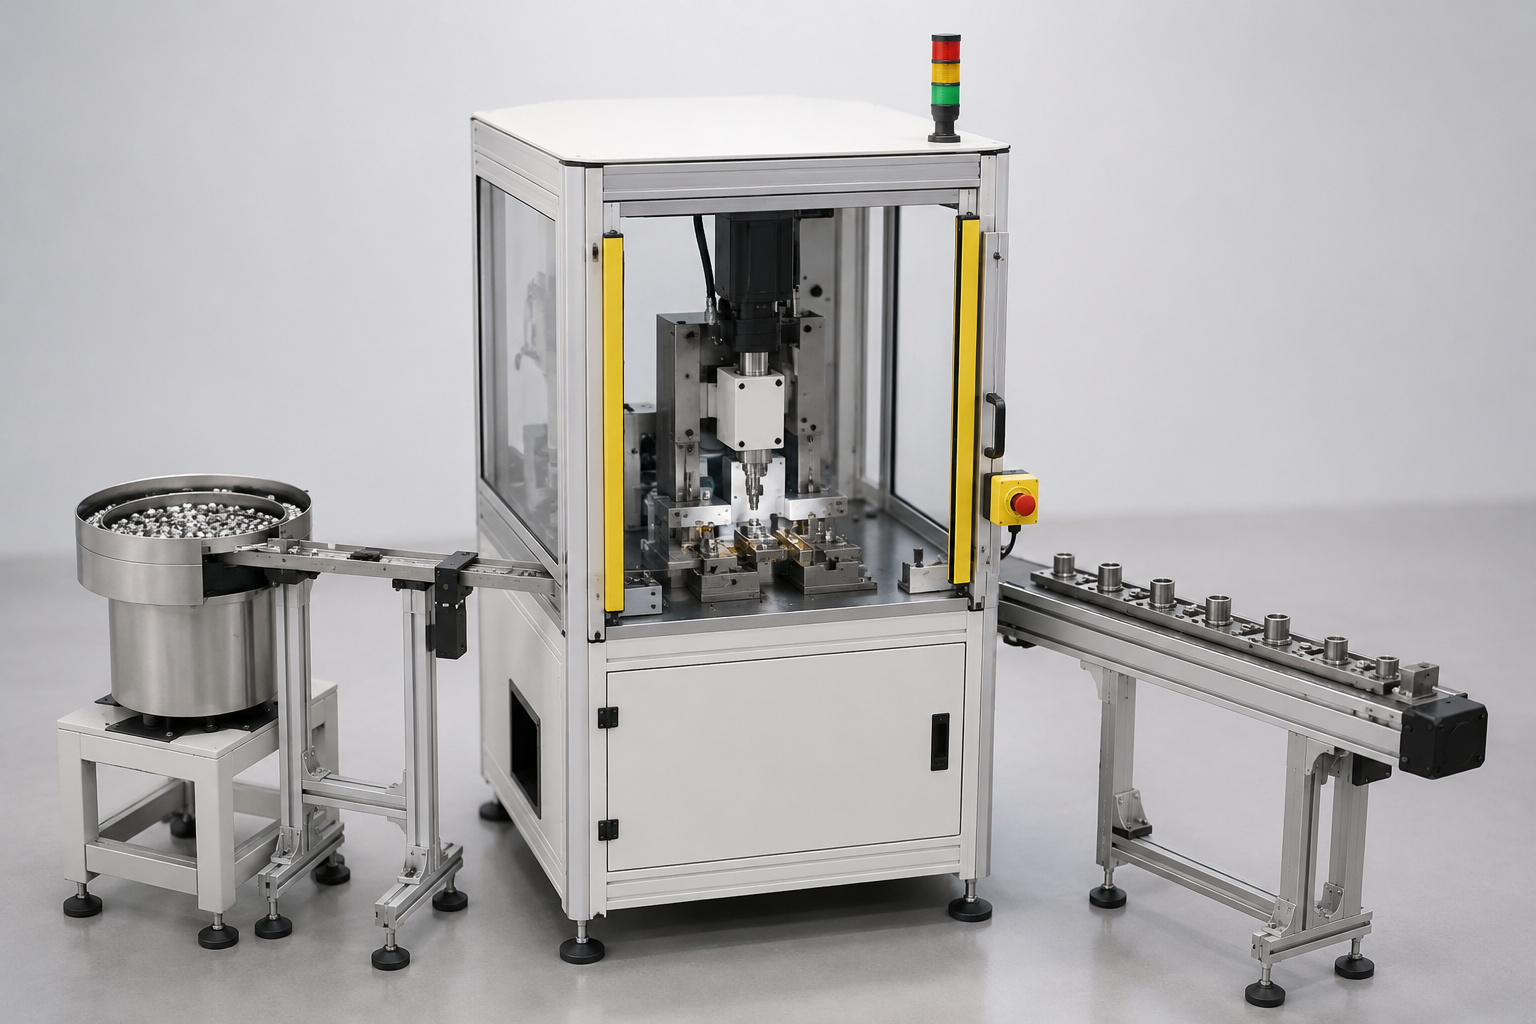
ทำงานฟังก์ชันเดียว (เช่น เซลล์กดประกอบหรือเซลล์แมชชีนวิชัน) พร้อมระบบป้อนและลำเลียงออก ติดตั้งใช้งานได้เร็วที่สุด เหมาะสำหรับการทดลองก่อนลงทุนขยายเป็นสายการผลิต
ระดับหลัก
สายการผลิตหลายสถานีงาน
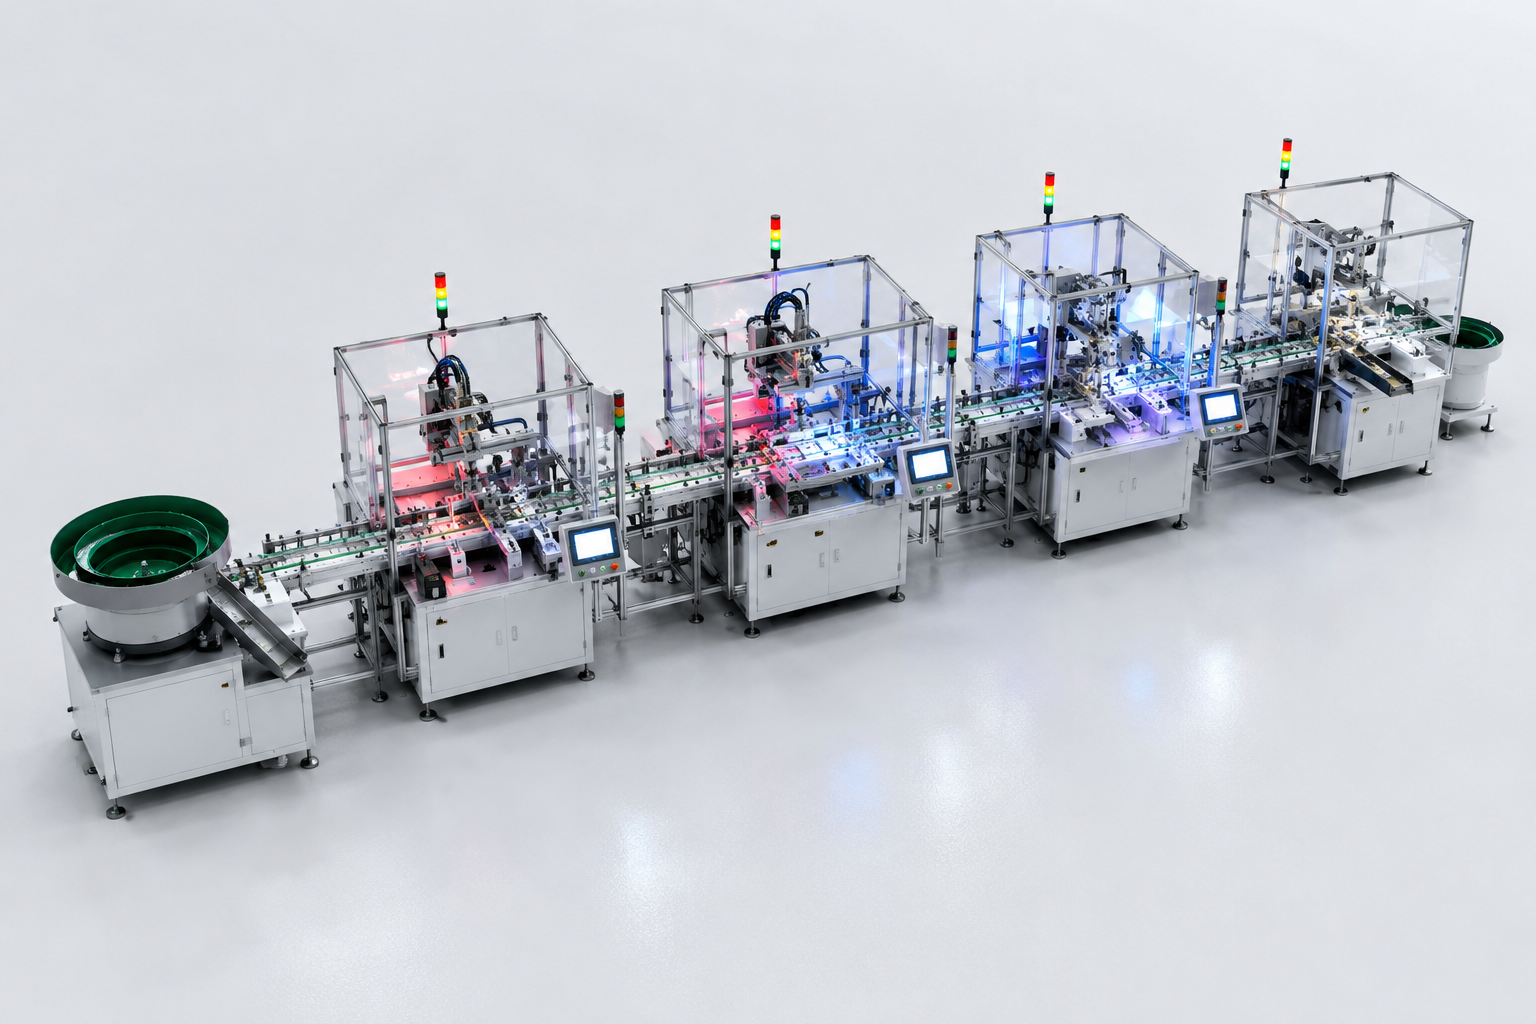
สถานีงานที่เชื่อมต่อกัน 3–6 สถานี พร้อมแมชชีนวิชันระหว่างกระบวนการ การเชื่อมต่อสัญญาณระหว่าง PLC และการคัดแยก เป็นรูปแบบที่ใช้ทั่วไปสำหรับการผลิต 250k–1M หน่วย/ปี
ระดับครบวงจร
สายการผลิตไร้คนควบคุมเต็มรูปแบบ
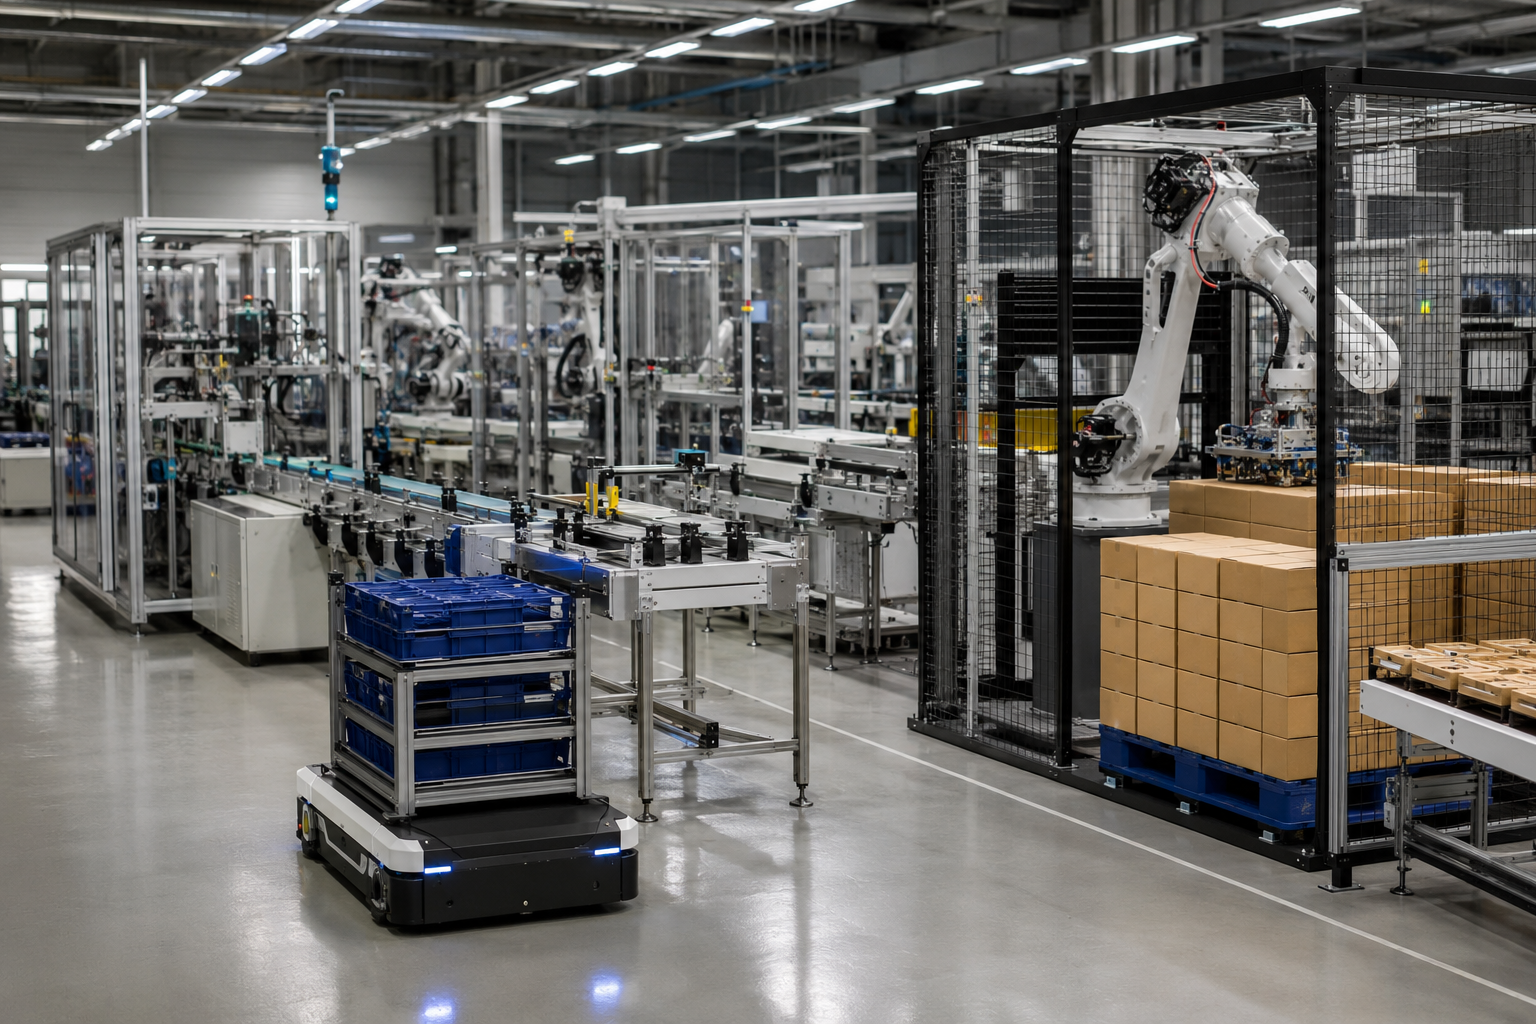
ระบบอัตโนมัติตั้งแต่ต้นจนจบ พร้อมการป้อนชิ้นงานด้วย AGV การจัดเรียงบนพาเลต การตรวจสอบย้อนกลับผ่าน MES และความสามารถในการผลิตโดยปิดไฟ สำหรับการผลิตปริมาณสูงและสม่ำเสมอ
สิ่งที่ช่วยรักษากำหนดส่งมอบ
สายการผลิต ZEUEE ทุกสายผ่าน FAT ที่โรงงานของเราก่อนจัดส่ง และผ่าน SAT หลังติดตั้ง พร้อมทดสอบเดินระบบจากระยะไกลก่อนตามด้วยการทดสอบ ณ สถานที่ติดตั้ง เนื่องจากห่วงโซ่การผลิตอยู่ภายในองค์กร การเปลี่ยนแปลงทางวิศวกรรมจึงไม่ติดขัดด้วยคอขวดด้านระยะเวลาส่งมอบที่มักเกิดกับผู้บูรณาการระบบซึ่งจ้างผลิตภายนอก (แนวทางซัพพลายเออร์อุตสาหกรรม).
ความเสี่ยงด้านระยะเวลาส่งมอบมีอยู่จริง นี่คือเหตุผลที่ ZEUEE ผลิตชิ้นงานภายในองค์กรและดำเนินการ FAT ก่อนจัดส่ง เพราะความล่าช้าในการบูรณาการระบบอาจลุกลามจนทำให้สูญเสียผลผลิตไปหลายเดือน สำหรับราคาที่แม่นยำ ต้นทุนสายการผลิตขึ้นอยู่กับจำนวนสถานีงาน ความละเอียดในการตรวจสอบ เป้าหมายอัตราการผลิต และข้อกำหนดของประเทศปลายทาง ขอใบเสนอราคาที่ปรับตามความต้องการโดยแนบแบบทางวิศวกรรมของชิ้นงานและปริมาณการผลิต ปริมาณสั่งซื้อขั้นต่ำ (MOQ) และระยะเวลาส่งมอบจะเสนอราคาตามการกำหนดค่าแต่ละแบบ ส่วนกำหนดเวลาตั้งแต่แนวคิดจนถึงการทดสอบเดินระบบจะยืนยันในขั้นตอน FAT
// ขั้นตอนถัดไป
ทีมของคุณมีข้อมูลชิ้นงานและปริมาณการผลิตแล้วหรือไม่?
ขอใบเสนอราคาสายการผลิตที่ออกแบบเฉพาะ (RFQ) →
// เครื่องมือด้านวิศวกรรมและการประเมินสายการผลิต
เครื่องมือด้านวิศวกรรมและการประเมินสายการผลิต
[TOOL-01]
เครื่องคำนวณ ROI และระยะเวลาคืนทุนของสายการผลิต
- ฟังก์ชันการประเมินความคุ้มค่าทางการเงิน
- ตัวแปรCapEx, ค่าแรง, อัตราการผลิต
[TOOL-02]
ตัวเลือกขั้นความพร้อม
- ฟังก์ชันการจัดระดับระบบอัตโนมัติให้สอดคล้องกัน
- ตัวแปรปริมาณการผลิต สัดส่วนรุ่นผลิตภัณฑ์ ช่วง CapEx
[TOOL-03]
เครื่องประเมินอัตราการผลิตและรอบการทำงาน
- ฟังก์ชันการจำลองแท็กต์ไทม์ของสถานีงาน
- ตัวแปรชิ้น/นาที, รอบการทำงานเป้าหมาย
// เอกสารระบบ: ฐานความรู้
คำถามที่พบบ่อย
ต้นทุนสายการผลิตขึ้นอยู่กับจำนวนสถานีงาน ความละเอียดของการตรวจสอบ และระดับการทำงานโดยไม่ต้องมีผู้ปฏิบัติงาน ตั้งแต่เซลล์การผลิตเดี่ยวแบบแยกอิสระ ไปจนถึงสายการผลิตหลายสถานีงาน 3–6 สถานี และสายการผลิตไร้คนควบคุมเต็มรูปแบบ แทนการเสนอราคาเป็นตัวเลขเดียวที่อาจทำให้เข้าใจผิด ZEUEE จะเสนอราคาตามการกำหนดค่าแต่ละแบบ โดยพิจารณาจากชิ้นงานและปริมาณการผลิตของคุณ เพื่อใช้เป็นแนวทางวางแผน โครงการระบบอัตโนมัติเต็มรูปแบบทั้งสายการผลิตมักคืนทุนภายใน 18–30 เดือน และโรงงานที่ทำงาน 3 กะมักคืนทุนภายใน 12 เดือน
ได้ คลังสถานีงานของสายการผลิตเป็นแบบโมดูลาร์ และชั้นควบคุม PLC/HMI/MES ออกแบบมาเพื่อเชื่อมต่อกับเครื่องจักรต้นทางและปลายทางที่คุณใช้งานอยู่แล้ว ขอบเขตการบูรณาการระบบจะกำหนดก่อนเริ่มสร้าง และตรวจสอบยืนยันที่ SAT ณ โรงงานของคุณ
สายการผลิตแบบกึ่งบูรณาการและแบบเต็มรูปแบบเปลี่ยนรุ่นด้วยการเลือกชุดค่าพารามิเตอร์การผลิตและสับเปลี่ยนสถานีงานแบบโมดูลาร์ แทนการเปลี่ยนเครื่องมือการผลิตทั้งหมด ระบบแมชชีนวิชันที่ใช้ AI ช่วยให้สายการผลิตเดียวรองรับผลิตภัณฑ์ได้หลากหลายรุ่น กรณีศึกษาที่เผยแพร่ในสื่ออุตสาหกรรมระบุว่าสายการผลิตสามารถผลิตสินค้าได้สูงสุด 40 รุ่น และ ZEUEE ออกแบบให้รองรับการเปลี่ยนรุ่นตั้งแต่ขั้นตอนการกำหนดค่า
ไม่เสมอไป และเราจะแจ้งให้คุณทราบเมื่อระบบนี้ไม่เหมาะ สำหรับงานปริมาณน้อยแต่มีรุ่นผลิตภัณฑ์หลากหลาย ซึ่งมีกำลังการผลิตต่อเซลล์ต่ำกว่าประมาณ 250,000 ชิ้น/ปี เซลล์งานแบบใช้แรงงานคนหรือเซลล์งานที่ใช้หุ่นยนต์ทำงานร่วมกับคนมักมีต้นทุนรวมที่คุ้มค่ากว่า Maturity Curve ของเราช่วยระบุระยะที่เหมาะสมและแนะนำให้เริ่มทำระบบอัตโนมัติกับชิ้นส่วน 20% ที่มีปริมาณการผลิตสูงก่อน
เครื่องจักรที่สร้างขึ้นได้รับการรับรอง ISO 9001:2015 โดยความปลอดภัยของหุ่นยนต์และเซลล์การผลิตสอดคล้องกับ ISO 10218-1/2:2025 และ ISO/TS 15066 สมรรถนะเป็นไปตาม ISO 9283 และเป็นไปตามข้อกำหนด CE สำหรับการส่งออก เอกสาร Export Compliance Crosswalk ระบุว่ามาตรฐานใดบ้างที่ใช้กับตลาดปลายทางของคุณ
สายการผลิตทุกชุดผ่าน FAT ก่อนจัดส่งและ SAT หลังติดตั้ง พร้อมบริการทดสอบเดินระบบทางไกลและหน้างาน การฝึกอบรมผู้ปฏิบัติงาน และการสนับสนุนด้านอะไหล่ ทีมงานห่วงโซ่อุตสาหกรรมภายในองค์กรของเรารองรับการเปลี่ยนแปลงคำสั่งซื้อและการบำรุงรักษา
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






