ติดต่อ Zeyu lntelligent Industrial Company

เครื่องประกอบชิ้นงานสั่งทำพิเศษ ระบุสเปกและพิสูจน์ผลด้วยตัวเลข
เครื่องประกอบชิ้นงานสั่งทำพิเศษจะคุ้มค่าการลงทุนเมื่อมีตัวเลข 3 ด้านที่สอดคล้องกัน ได้แก่ รอบการทำงานที่สายการผลิตของคุณทำได้จริง ความแม่นยำในการจัดวางที่ชิ้นงานผ่านเกณฑ์ และต้นทุนต่อชิ้นที่ทำให้คืนทุนภายใน 2 ปี ZEUEE ออกแบบและสร้างเครื่องจักรตามความต้องการ ทั้งแบบโต๊ะหมุน แบบถ่ายโอนเชิงเส้น หรือเซลล์หุ่นยนต์ พร้อมเผยแพร่อัตราการผลิต ความแม่นยำในการจัดวาง 0.1 mm และบัญชีต้นทุนต่อชิ้น โดยพิสูจน์ผลกับสายการผลิตคอนเน็กเตอร์และขั้วต่อมาตั้งแต่ปี 2005
ขอใบเสนอราคาเครื่องสั่งทำพิเศษ (ภายใน 24h)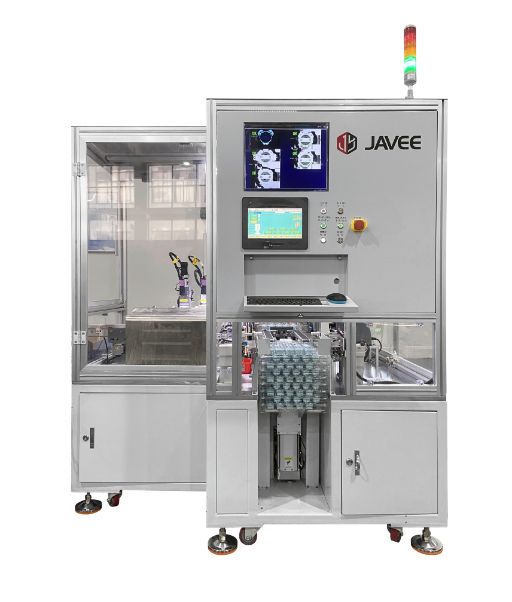
ภาพรวมระบบอัตโนมัติสำหรับงานประกอบชิ้นงานสั่งทำพิเศษ
25–45 ชิ้น/นาที
อัตราการผลิตของรุ่นที่ผ่านการตรวจสอบ
0.1 mm
ความแม่นยำในการใส่พิน
ISO 9283
มีการทำแผนที่ค่าความสามารถในการทำซ้ำ
สิทธิบัตร 150+ ฉบับ
สิทธิบัตรการประดิษฐ์ 32 ฉบับ + สิทธิบัตรแบบอรรถประโยชน์ 68 ฉบับ
20 ปี
ดำเนินงานมาตั้งแต่ปี 2005
กว่า 30 ประเทศ
ส่งมอบทั่วโลก
เครื่องจักรทุกเครื่องมาพร้อมระบบควบคุม PLC ระบบนิวแมติก รางเลื่อนเชิงเส้น ระบบแมชชีนวิชัน CCD และการทดสอบการยอมรับจากโรงงานที่มีเอกสารประกอบ ไม่ใช่แค่โครงเครื่องเปล่า
เมื่ออุปกรณ์ประกอบชิ้นงานสำเร็จรูปทำรอบการทำงานหรือต้นทุนต่อชิ้นตามเป้าหมายไม่ได้
การกำหนดสเปกเครื่องประกอบชิ้นงานสั่งทำพิเศษมักเริ่มขึ้นเมื่อเครื่องจักรมาตรฐานสำเร็จรูปไม่เหมาะกับชิ้นงานอีกต่อไป อุปกรณ์ประกอบชิ้นงานสำเร็จรูปออกแบบมาสำหรับผลิตภัณฑ์ทั่วไป ส่วนการดัดแปลงให้เข้ากับชิ้นส่วนของคุณมักยุ่งยากและมีค่าใช้จ่ายสูง สุดท้ายธุรกิจจึงต้องปรับตัวให้เข้ากับเครื่องมือ แทนที่เครื่องมือจะปรับให้เหมาะกับชิ้นงาน นี่คือเหตุผลที่วิศวกรเลือกเครื่องจักรที่ออกแบบและสร้างขึ้นสำหรับชุดประกอบหนึ่งโดยเฉพาะ แทนการเลือกจากแค็ตตาล็อก
[ เศรษฐศาสตร์ต้นทุนพื้นฐาน ]
โดยทั่วไป การพิจารณาต้นทุนของสายการผลิตที่ใช้แรงงานคนเป็นจุดเริ่มต้นของการค้นหา ค่าแรงทางตรงอาจคิดเป็น 30–50% ของงบประมาณการผลิต และขยายกำลังการผลิตได้ยาก ในสหรัฐฯ ต้นทุนรวมของผู้ปฏิบัติงานประกอบชิ้นงานอยู่ที่ประมาณ $45,000–$65,000 ต่อปี โดยอิงค่าจ้างพื้นฐานมัธยฐานของ BLS ที่ประมาณ $43,570 และตัวคูณภาระต้นทุน 1.3–1.5x นอกจากนี้ การประกอบด้วยมือยังมีความแปรปรวน: อัตราของเสียอยู่ที่ 3–5% ของผลผลิต และความแตกต่างระหว่างผู้ปฏิบัติงานทำให้ข้อบกพร่องหลุดจากการตรวจสอบประมาณ 1 ใน 50 ชิ้นงาน.
[ ข้อจำกัดเชิงโครงสร้าง ]
ข้อจำกัดนี้เกิดจากโครงสร้างของงาน ไม่ใช่ความพยายามของพนักงาน เซลล์งานที่ใช้แรงงานคนไม่สามารถขันยึด หยิบและวาง เชื่อม จ่ายวัสดุ และตรวจสอบได้ด้วยจังหวะการทำงานที่คงที่ตลอดกะ 8 ชั่วโมง ทำให้ทั้งรอบการทำงานและคุณภาพแปรปรวน เครื่องประกอบชิ้นงานสั่งทำพิเศษช่วยควบคุมจังหวะการทำงาน โดยยึดชิ้นงานในตำแหน่งที่กำหนด ให้แต่ละสถานีงานทำงานหนึ่งขั้นตอนตามค่าความคลาดเคลื่อนที่กำหนด และตรวจสอบผลด้วยระบบวิชันก่อนส่งชิ้นงานไปขั้นตอนถัดไป เราสร้างเครื่องจักรตามงานเฉพาะ เช่น เครื่องใส่คอนเน็กเตอร์ เครื่องใส่ขั้วต่อ เครื่องประกอบหัวฉีด และเครื่องประกอบชิ้นงานเฉพาะทาง โดยรุ่นปัจจุบันมีอัตราการผลิตที่ผ่านการตรวจสอบ 25–45 ชิ้นต่อนาที และความแม่นยำในการจัดตำแหน่ง 0.1 mm ตามความต้องการของชิ้นงาน
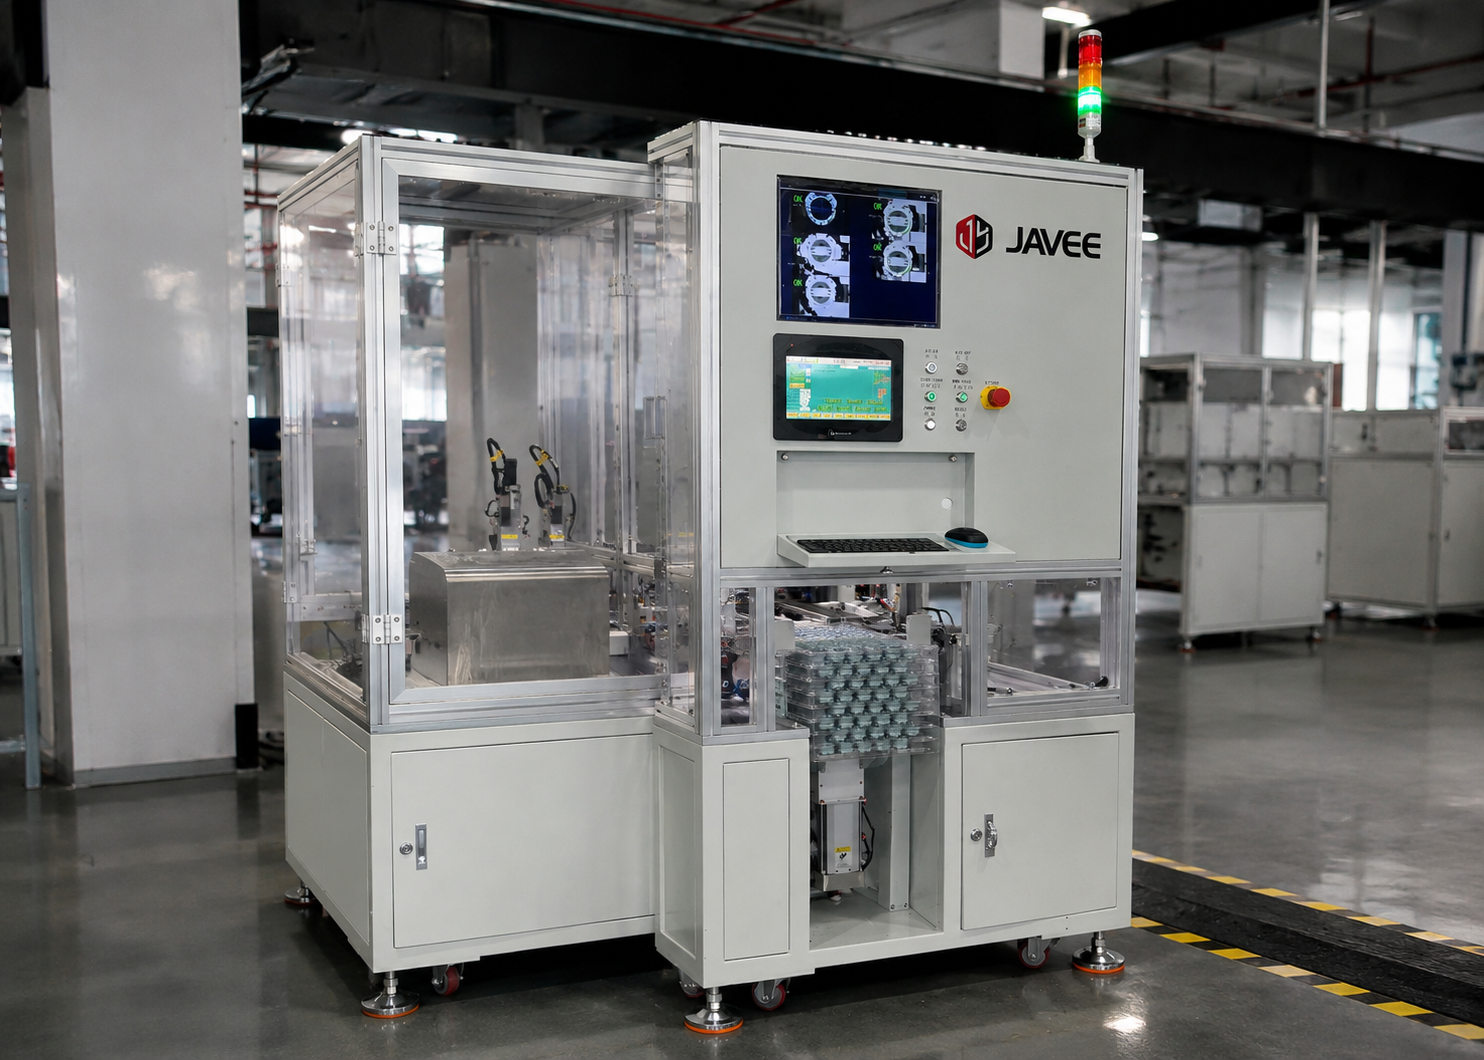
ความต้องการของผู้ซื้อและภาพรวมหน้า
ผู้ซื้อเข้ามาที่หน้านี้เพื่อค้นหาเครื่องจักรประกอบอัตโนมัติ อุปกรณ์ระบบอัตโนมัติสำหรับงานประกอบ เครื่องประกอบแบบโต๊ะหมุน หรือเครื่องประกอบหลายสถานี ซึ่งเป็นคำค้นต่างกันที่สื่อถึงความต้องการเดียวกัน เนื้อหาต่อไปนี้จัดทำขึ้นสำหรับผู้ซื้อที่กำลังเปรียบเทียบใบเสนอราคา 2 หรือ 3 ราย ครอบคลุมสถาปัตยกรรมเครื่องประกอบ 4 รูปแบบและการเลือกใช้งาน สเปกเครื่องจักรที่ ZEUEE เผยแพร่เทียบกับมาตรฐานความสามารถในการทำซ้ำ ISO 9283 การวิเคราะห์สมรรถนะโดยอ้างอิงแหล่งข้อมูลเมื่อเทียบกับสายการผลิตที่ใช้แรงงานคนและเครื่องสำเร็จรูป บัญชีต้นทุนต่อชิ้นที่คุณคำนวณด้วยตัวเลขของตนเองได้ รายชื่อลูกค้าที่ใช้เครื่องจักร และรายละเอียดการจัดซื้อ เช่น ระยะเวลาส่งมอบ การทดสอบการยอมรับจากโรงงาน และการบูรณาการระบบ ซึ่งเป็นปัจจัยกำหนดว่าการสั่งทำเครื่องจักรจากต่างประเทศจะเป็นความเสี่ยงหรือข้อได้เปรียบ
บทบาทผู้ซื้อหลัก: ฝ่ายวิศวกรรม (ความเหมาะสมของสถาปัตยกรรมเครื่อง) · ฝ่ายจัดซื้อ (ความสอดคล้องระหว่างปริมาณการผลิตกับต้นทุน)
โต๊ะหมุน ระบบถ่ายโอนเชิงเส้น หรือเซลล์หุ่นยนต์: เครื่องมือเลือกสถาปัตยกรรมเครื่องประกอบ 4 รูปแบบ
ปัญหาที่พบในงานสร้างเครื่องจักรสั่งทำพิเศษมักเริ่มจากการเลือกสถาปัตยกรรมผิดก่อนเขียนแบบ โต๊ะหมุนจำกัดกำลังการผลิตของทั้งเครื่องตามความเร็วของสถานีงานที่ช้าที่สุด ตัวอย่างเช่น การทดสอบการรั่ว 12 วินาทีในชุดสถานีงานที่แต่ละจุดใช้เวลา 4 วินาที ทำให้กำลังการผลิตของสถานีงานอื่นสูญเปล่าไปสองในสาม หากเลือกสถาปัตยกรรมได้เหมาะสม ชิ้นงานจะไหลผ่านกระบวนการได้ดี แต่หากเลือกผิดก็ต้องจ่ายเงินให้สถานีงานที่ไม่ได้ใช้งาน ตารางด้านล่างจับคู่เครื่องจักร 4 ตระกูลที่ ZEUEE สร้าง รวมถึงรุ่นย่อยที่พบได้ทั่วไป กับรอบการทำงาน จำนวนสถานีงาน ปริมาณการผลิตต่อปี และลักษณะชิ้นงานที่เหมาะสม กิจกรรมการจดสิทธิบัตรในอุตสาหกรรมกำลังมุ่งไปสู่เครื่องมือการผลิตแบบโมดูลาร์ที่ปรับโครงแบบใหม่ได้
| ประเภทเครื่องจักร / สถาปัตยกรรม | รอบการทำงาน / จังหวะการทำดัชนี | อัตราการผลิต | สถานีงาน | ความเหมาะสมตามปริมาณการผลิตต่อปี | เหมาะสำหรับ |
|---|---|---|---|---|---|
| โต๊ะหมุน (กำหนดจังหวะด้วยแคม) | 3–8 s/จังหวะ | 60–120 ชิ้น/นาที | 8–15 | 500K–5M ชิ้น/ปี | ชิ้นส่วนขนาดเล็กไม่เกิน 200 mm ที่มีการออกแบบคงที่ |
| โต๊ะหมุน (กำหนดจังหวะด้วยเซอร์โว) | จังหวะทำดัชนีขั้นต่ำ 2–2.5 s | 30–80 ชิ้น/นาที | 4–16 | 500K–3M ชิ้น/ปี | ต้องการจัดตำแหน่งแม่นยำและปรับเวลาค้างได้ |
| ระบบถ่ายโอนเชิงเส้น (ทำงานพร้อมกัน) | 5–15 s/สถานีงาน | สูงสุด 240 รอบ/นาที | 6–40+ | 100K–2M ชิ้น/ปี | มีหลายขั้นตอนหรือกระบวนการใช้เวลานาน |
| ระบบไหลอิสระ (ไม่ทำงานพร้อมกัน) | แต่ละสถานีงานทำงานอย่างอิสระ | ปรับสมดุลตามสายการผลิต | 10–40+ | 100K–1M ชิ้น/ปี | รอบการทำงานหลากหลาย มีจุดพักชิ้นงานระหว่างสถานี |
| เซลล์หุ่นยนต์ (6 แกน) | 10–30 s | ขึ้นอยู่กับชิ้นงาน | หุ่นยนต์ 1–4 ตัว | 10K–500K ชิ้น/ปี | ผลิตหลายรุ่น เปลี่ยนรุ่นการผลิตได้ภายในไม่กี่นาที |
| เซลล์ประกอบ SCARA | 3–8 s | หยิบและใส่ชิ้นงานได้รวดเร็ว | หุ่นยนต์ 1–2 ตัว | 50K–500K ชิ้น/ปี | งานขันยึดระนาบ / หยิบและวาง |
| หุ่นยนต์เดลต้าสำหรับหยิบและวางความเร็วสูง | 0.2–0.5 s/ครั้งที่หยิบ | สูงสุด 300 ครั้งที่หยิบ/นาที | หุ่นยนต์ 1–3 ตัว | 200K–2M ชิ้น/ปี | ชิ้นงานน้ำหนักเบา คัดแยกและจัดวาง |
| เซลล์หุ่นยนต์ร่วมปฏิบัติงาน (โคบอท) | ขึ้นอยู่กับชิ้นงาน | ประมาณ 55 ชุดประกอบ/ชั่วโมง เมื่อมีข้อบกพร่อง <0.2% | โคบอท 1–2 ตัว | 10K–200K ชิ้น/ปี | ปริมาณการผลิตต่ำ ใช้พื้นที่ทำงานร่วมกัน |
| เครื่องใส่พิน/ขั้วต่อเฉพาะทาง | จังหวะการทำงานคงที่ | 25–45 ชิ้น/นาที | รวมระบบแล้ว | 50K–1M ชิ้น/ปี | การประกอบคอนเน็กเตอร์ ขั้วต่อ และหัวฉีด |
| ระบบไฮบริด (โต๊ะหมุน + หุ่นยนต์) | หลากหลาย | ปรับสมดุลแล้ว | ผสานการทำงาน | 200K–3M ชิ้น/ปี | แกนหลักความเร็วสูง + ส่วนปลายสายการผลิตที่ยืดหยุ่น |
ช่วงอัตราการผลิตและปริมาณงานเป็นค่าทั่วไปในอุตสาหกรรม ตัวเลขที่เครื่องจักรของคุณทำได้ขึ้นอยู่กับความซับซ้อนของชิ้นงาน กระบวนการที่ต้องรอ และความถี่ในการเปลี่ยนรุ่นการผลิต
บทบาทผู้ซื้อหลัก: ฝ่ายวิศวกรรม (ตรวจสอบความสอดคล้องของสเปกและ RFQ)
สเปกที่เผยแพร่: เอกสารสเปกเครื่องประกอบชิ้นงานสั่งทำพิเศษของ ZEUEE
คู่แข่ง 3 ใน 4 รายที่ทีมจัดซื้อมักคัดเลือกเข้ารอบสั้นไม่เผยแพร่อัตราการผลิต ความแม่นยำ หรือสเปกของรุ่นเครื่องจักรเลย หน้าเว็บมีเพียงคำอธิบายขีดความสามารถที่ตรวจสอบไม่ได้ เราเผยแพร่ตัวเลขจริงจากเครื่องจักรที่อยู่ในสายการผลิตแล้ว เพราะผู้ซื้อสามารถตรวจสอบสเปกได้ก่อนวางเงินมัดจำ ซึ่งช่วยคลายข้อกังวลเรื่องแบรนด์ที่ไม่คุ้นเคยได้รวดเร็ว ช่องว่างระหว่างคำกล่าวอ้างของผู้ขายกับผลจริงมีอยู่จริง: บทวิจารณ์อิสระระบุว่าซัพพลายเออร์มักทดสอบความสามารถในการทำซ้ำภายใต้เงื่อนไขที่ผ่อนปรนกว่า ISO 9283 ทำให้ความแม่นยำเมื่อใช้งานจริงไม่เป็นไปตามคาด เราจึงจับคู่แต่ละรุ่นกับช่วงความสามารถในการทำซ้ำของหุ่นยนต์ตาม ISO 9283 (0.02–0.2 mm) เพื่อให้คำกล่าวอ้างสอดคล้องกับมาตรฐาน
| รุ่น / การใช้งาน | อัตราการผลิต | ข้อกำหนดหลัก | กำลังไฟ / ลม | พื้นที่ติดตั้ง (mm) | น้ำหนัก |
|---|---|---|---|---|---|
| ZEUEE-PZ01 เครื่องประกอบหัวฉีด (เครื่องสำอาง) | 40–45 ชิ้น/นาที | การประกอบหัวฉีดหลายชิ้นส่วน | AC220V 50Hz; 0.4–0.6 MPa | 1500 × 900 × 1400 | 150 kg |
| เครื่องใส่พินอัตโนมัติ | 25 พิน/นาที | จัดตำแหน่งแม่นยำ 0.1 mm; ระบบแมชชีนวิชัน CCD + ตรวจจับพินที่ขาดหาย | 3500 W; 0.5 MPa ±0.1 | 2100 × 1350 × 2150 | — |
| ZEUEE-MY0728 เครื่องประกอบปลั๊กแบบอังกฤษ | 35 ชิ้น/นาที | ทดแทนแรงงานคนได้ 25–30 คน | AC220V 50Hz 450 W | 2150 × 1000 × 1700 | 250 kg |
| เครื่องใส่ขั้วต่อไฟฟ้า | 25–30 ชิ้น/นาที | ใส่ชิ้นงานด้วยเซอร์โว + ตรวจจับ | AC220V 50Hz | สั่งทำตามความต้องการ | — |
| เครื่องประกอบทวิสต์พิน / ซ็อกเก็ตไฮเพอร์โบลอยด์ | กำหนดค่าตามชิ้นงาน | ขึ้นรูปหน้าสัมผัสอย่างแม่นยำ | เซอร์โว + นิวแมติก | สั่งทำตามความต้องการ | — |
| การประกอบคอนเน็กเตอร์ RJ11 / RJ45 | กำหนดค่าตามชิ้นงาน | การใส่ชิ้นงานหลายสถานี | AC220V 50Hz | สั่งทำตามความต้องการ | — |
| การประกอบขั้วต่อใยแก้วนำแสง | กำหนดค่าตามชิ้นงาน | การประกอบที่จัดแนวอย่างละเอียด | เซอร์โว + ระบบวิชัน | สั่งทำตามความต้องการ | — |
| เครื่องประกอบบานพับ | กำหนดค่าตามชิ้นงาน | สถานีงานขันยึด + ย้ำหมุด | นิวแมติก + เซอร์โว | สั่งทำตามความต้องการ | — |
| สายการผลิตสายไฟ DC | ปรับสมดุลตามสายการผลิต | ตัด-ปอก-ย้ำ-ประกอบ | 3 เฟส | สายการผลิต | — |
| เครื่องประกอบของเล่น | กำหนดค่าตามชิ้นงาน | การประกอบชิ้นส่วนหลายรายการ | AC220V 50Hz | สั่งทำตามความต้องการ | — |
บทบาทผู้ซื้อหลัก: ฝ่ายวิศวกรรม · ผู้จัดการ · ฝ่ายจัดซื้อ (มีแหล่งอ้างอิงสำหรับตัวเลขทุกรายการ)
สั่งทำพิเศษเทียบกับใช้แรงงานคนและเครื่องสำเร็จรูป: วิเคราะห์สมรรถนะพร้อมแหล่งข้อมูล
การเติมตัวเลขที่ไม่มีแหล่งอ้างอิงลงในตารางเปรียบเทียบทำได้ง่าย ตารางนี้ระบุที่มาของตัวเลขทุกรายการ เพราะประเด็นที่ทีมจัดซื้อต้องชี้แจงภายในองค์กรไม่ใช่ “ระบบอัตโนมัติดีกว่า” แต่คือ “ดีกว่าเท่าไร และใครเป็นผู้ยืนยัน” เครื่องประกอบชิ้นงานสั่งทำพิเศษช่วยเพิ่มประสิทธิผลของอุปกรณ์จากช่วง 78–85% ซึ่งเป็นค่าทั่วไปของเซลล์งานที่ใช้แรงงานคน ไปสู่ช่วง 92–97% และยังเพิ่มผลลัพธ์ด้านอัตราการผลิต ของเสีย และแรงงานควบคู่กัน
การวิเคราะห์นี้ตอบโจทย์ปัญหาที่ชัดเจน เซลล์งานที่ใช้แรงงานคนซึ่งผลิตได้ 60 ถึง 200 ชิ้นต่อชั่วโมงอย่างแปรปรวนและมีของเสีย 3–5% ทำให้โรงงานต้องเพิ่มจำนวนพนักงานหรือส่งสินค้าไม่ทันกำหนด เมื่อคิดต้นทุนแรงงานรวมที่ $46/ชั่วโมงต่อผู้ปฏิบัติงาน การเพิ่มพนักงานเพียงอย่างเดียวก็ทำให้มีค่าใช้จ่ายปีละหลักแสน ZEUEE ออกแบบเครื่องจักรแต่ละเครื่องให้ทำงานด้วยจังหวะคงที่ และรับรองให้เป็นไปตามค่าความคลาดเคลื่อนที่ระบุในข้อกำหนดของคุณ นี่คือเหตุผลเชิงโครงสร้างที่ทำให้เครื่องจักรเฉพาะทางรักษาประสิทธิผลได้ 92–97% ขณะที่เครื่องสำเร็จรูปซึ่งปรับมาสำหรับชิ้นงานทั่วไปทำได้ต่ำกว่า 85% สำหรับผู้ซื้อภาคอุตสาหกรรมในสหรัฐฯ และ EU ที่กำลังเปรียบเทียบการสั่งทำเครื่องจักรจากต่างประเทศกับผู้ผลิตในประเทศ ประเด็นสำคัญไม่ใช่ประเทศบนป้ายชื่อเครื่อง แต่คือการมีแหล่งอ้างอิงรองรับตัวเลขทุกรายการในตาราง เพราะคำกล่าวอ้างเรื่องประหยัดค่าแรง 40% ที่ไม่มีแหล่งข้อมูลเป็นเพียงการตลาด แต่เมื่อมีแหล่งอ้างอิงก็ใช้ประกอบการจัดซื้อได้
| มิติเปรียบเทียบ | เครื่องประกอบชิ้นงานสั่งทำพิเศษ | เซลล์งานที่ใช้แรงงานคน | เครื่องสำเร็จรูป |
|---|---|---|---|
| อัตราการผลิต (ชิ้น/ชั่วโมง) | 600–2,400 | 60–200 | กำหนดตามจุดออกแบบของเครื่อง |
| อัตราการผลิตต่อ sq ft | 3–5x เมื่อเทียบกับการใช้แรงงานคน | ค่าพื้นฐาน | ไม่ได้ปรับให้เหมาะกับชิ้นงาน |
| อัตราของเสีย | <1% | 3–5% | แปรผัน ไม่มีการปรับจูนเฉพาะชิ้นงาน |
| ความแม่นยำในการจัดวาง | 0.02–0.2 mm (ISO 9283) | ขึ้นอยู่กับผู้ปฏิบัติงาน | ค่าความคลาดเคลื่อนตามแค็ตตาล็อก |
| ความสามารถของกระบวนการ (Cpk) | ทำได้ที่ 1.33–1.67 | ลดลงต่ำกว่า 1.33 | ขึ้นอยู่กับชิ้นงาน |
| ประสิทธิผลโดยรวมของเครื่องจักร (OEE) | 92–97% | 78–85% | ขึ้นอยู่กับความเหมาะสม |
| แรงงานทางตรง | ลดลง −40–60% (รายงานในอุตสาหกรรม) | 30–50% ของงบประมาณ | ลดลงบางส่วน |
| ความเหมาะสมกับชิ้นงานของคุณ | ออกแบบทางวิศวกรรมตามชุดประกอบ | ยืดหยุ่นแต่ทำงานช้า | ชิ้นงานต้องปรับให้เข้ากับเครื่องจักร |
บทบาทผู้ซื้อหลัก: ผู้จัดการ (งบประมาณ) · ฝ่ายจัดซื้อ (ROI)
เศรษฐศาสตร์ต้นทุนจริง: บัญชีต้นทุนต่อชิ้นและการคืนทุน
ตัวเลขที่ใช้ตัดสินใจซื้อเครื่องประกอบชิ้นงานสั่งทำพิเศษไม่ใช่ราคาป้าย แต่เป็นต้นทุนต่อชิ้นและเดือนที่เงินประหยัดได้ชดเชยเงินลงทุน การเปรียบเทียบจากเงินลงทุนเพียงอย่างเดียวอาจทำให้เข้าใจผิด เพราะต้นทุนรวมตลอดอายุการใช้งาน (เวลาพร้อมใช้งาน ความสามารถในการขยายกำลังการผลิต การบำรุงรักษา และอะไหล่) มักสูงกว่าราคาซื้อ และข้อเสนอที่ราคาถูกที่สุดมักมีต้นทุนตลอดอายุการใช้งานสูงที่สุด บัญชีนี้เป็นโครงสร้างสำหรับคำนวณ โดยตัวคูณขึ้นอยู่กับค่าแรง ปริมาณการผลิต และเวลาพร้อมใช้งานของคุณ
| รายการ | ตัวเลข | แหล่งข้อมูล / เกณฑ์อ้างอิง |
|---|---|---|
| จำนวนผู้ปฏิบัติงานที่ทดแทนได้ (เครื่องปลั๊ก ZEUEE 1 เครื่อง) | 25–30 | ข้อมูลเผยแพร่ของ ZEUEE-MY0728 |
| ต้นทุนรวมของผู้ปฏิบัติงานในสหรัฐฯ | $46.30/hr ($45K–$65K/ปี) | ค่าจ้างพื้นฐาน BLS $43,570 × ภาระต้นทุน |
| การลดแรงงานทางตรง | 40–60% (ขั้นต่ำ 40%) | รายงานในอุตสาหกรรม |
| อัตราการผลิตเทียบกับการใช้แรงงานคน | 4–8x | เกณฑ์อ้างอิงการประกอบของ AMD |
| การลดของเสีย | 3–5% → <1% | เกณฑ์อ้างอิงการประกอบของ AMD |
| ต้นทุนจากเวลาหยุดทำงานที่หลีกเลี่ยงได้ | $10K–$25K/ชั่วโมง | การศึกษาต้นทุนเวลาหยุดทำงานในอุตสาหกรรม |
| การเพิ่มประสิทธิผลของเครื่องจักร | 78–85% → 92–97% | เกณฑ์อ้างอิง OEE |
| เงินประหยัดต่อเนื่องรายปี | 25–45% ของเงินลงทุน | คู่มือ ROI ของระบบอัตโนมัติ |
| ระยะเวลาคืนทุนโดยทั่วไป | 12–24 เดือน (กรณีจริง 8.5 เดือน) | ข้อมูลการคืนทุนของ AMD / SDC |
ผลงานสำหรับ TE, Amphenol, AVIC, Corning, LEGO และ SONY: หลักฐานจากรายชื่อลูกค้า
ข้อกังวลสำคัญในการจัดซื้อระบบอัตโนมัติข้ามพรมแดนไม่ใช่ราคา แต่คือผู้ผลิตจากต่างประเทศมีฐานลูกค้าในอุตสาหกรรมของคุณที่ตรวจสอบย้อนกลับได้หรือไม่ เราตอบด้วยรายชื่อ ไม่ใช่คำขยาย เครื่องประกอบคอนเน็กเตอร์และขั้วต่อของเราได้ส่งมอบให้ TE Connectivity, Amphenol และ Yeonhab สำหรับคอนเน็กเตอร์ออปโตอิเล็กทรอนิกส์และคอนเน็กเตอร์ไฟฟ้า ซึ่งตรวจสอบได้ผ่านช่องทางผลิตภัณฑ์ของ ZEUEE เอง นอกจากนี้ ตลอด 2 ทศวรรษที่ผ่านมา บริษัทได้สร้างระบบอัตโนมัติให้กับ AVIC, China Shipbuilding, GAC, Corning, Sumitomo, LEGO, TCL, SONY และ Foxconn สำหรับหลากหลายอุตสาหกรรม ระบบอัตโนมัติสำหรับงานประกอบกำลังมุ่งไปสู่แนวทางที่ ZEUEE สร้างอยู่ ได้แก่ การประกอบแบบโมดูลาร์ที่มีระบบวิชันนำทางและปรับโครงแบบได้ ตามที่สิทธิบัตรระบบอัตโนมัติล่าสุดยืนยัน
2005
ก่อตั้งบริษัท
10,000+
กรณีงานที่สร้างแล้ว
30+
ประเทศที่ให้บริการ
20,000 m²
ฐานการผลิต Taihe
ระบบอัตโนมัติของ ZEUEE ใช้ในงานฮาร์ดแวร์ประตูและหน้าต่าง อิเล็กทรอนิกส์ 3C อิเล็กทรอนิกส์การบินและอวกาศ ชิ้นส่วนไฟฟ้าแม่นยำ ชิ้นส่วนยานยนต์ อุปกรณ์การแพทย์ ของเล่น และพลังงานใหม่ เครื่องจักรประกอบคอนเน็กเตอร์และขั้วต่ออยู่ในกลุ่มอิเล็กทรอนิกส์ความแม่นยำ ซึ่งพินที่ขาดหายหรือความคลาดเคลื่อนของตำแหน่ง 0.1 mm อาจทำให้ไม่ผ่านการทดสอบบนแผงวงจร จึงติดตั้งระบบแมชชีนวิชัน CCD และระบบตรวจจับชิ้นส่วนที่ขาดหายเป็นมาตรฐาน ไม่ใช่อุปกรณ์เสริม สายการผลิตหัวฉีดเครื่องสำอาง (40–45 ชิ้น/นาที) และเครื่องประกอบปลั๊กแบบอังกฤษ (35 ชิ้น/นาที ทดแทนผู้ปฏิบัติงานได้ 25–30 คน) แสดงให้เห็นการประยุกต์ใช้วิศวกรรมแบบเดียวกันกับงานประกอบสินค้าอุปโภคบริโภคและอุปกรณ์ไฟฟ้า
ทีอี คอนเน็กทิวิตี
Amphenol
Yeonhab
AVIC
Corning
Sumitomo
LEGO
TCL
SONY
Foxconn
บทบาทผู้ซื้อหลัก: ฝ่ายจัดซื้อ (รับรองคุณสมบัติซัพพลายเออร์) · ฝ่ายวิศวกรรม (ตรวจสอบการใช้มาตรฐาน)
คุณภาพที่ได้รับการรับรองและฐานงานวิศวกรรมจากสิทธิบัตร 150 ฉบับ
ระบบคุณภาพที่ผู้ซื้อระบุชื่อและตรวจสอบได้มีน้ำหนักกว่าคำกล่าวอ้างด้านคุณภาพที่ต้องอาศัยความเชื่อ ระบบบริหารคุณภาพของเราได้รับการรับรอง ISO 9001:2015 และบริษัทได้รับสถานะ National High-Tech Enterprise การรับรอง Sp-Inn (SRDI) Enterprise และสถานะ Patent Demonstration Enterprise ซึ่งเป็นระดับการรับรองที่ผู้ซื้อในอุตสาหกรรมการบินและอวกาศและการแพทย์ใช้พิจารณาซัพพลายเออร์ เบื้องหลังใบรับรองเหล่านี้คือฐานงานวิศวกรรมที่ทำให้งานประกอบสั่งทำพิเศษทำซ้ำได้อย่างสม่ำเสมอ ได้แก่ สิทธิบัตรด้านการวิจัยและพัฒนามากกว่า 150 ฉบับ รวมถึงสิทธิบัตรการประดิษฐ์ 32+ ฉบับ และสิทธิบัตรแบบอรรถประโยชน์ 68+ ฉบับ










01/10
[ บริบทด้านสิทธิบัตร ]
ข้อชี้แจงเกี่ยวกับสิทธิบัตร: อุตสาหกรรมระบบอัตโนมัติสำหรับงานประกอบโดยรวมมีการยื่นสิทธิบัตรจำนวนมากในด้านเครื่องมือการผลิตแบบโมดูลาร์ แมชชีนวิชัน และการปรับโครงแบบที่ยืดหยุ่น ตั้งแต่งานประกอบที่เรียนรู้จากการสาธิตไปจนถึงสายการผลิตแบบวงปิดที่ใช้ผู้ปฏิบัติงานคนเดียว กลุ่มสิทธิบัตรของ ZEUEE เองมุ่งเน้นกลไกสำหรับคอนเน็กเตอร์และงานประกอบแบบไม่เป็นมาตรฐาน เราอ้างอิงกิจกรรมด้านสิทธิบัตรในอุตสาหกรรมเพื่อแสดงทิศทางของเทคโนโลยี ไม่ได้อ้างสิทธิ์ในทรัพย์สินทางปัญญาของผู้อื่น
[ ตัวชี้วัดสำคัญสำหรับการตรวจสอบความถูกต้อง ]
ตัวชี้วัด 2 รายการช่วยตัดสินว่าผู้ผลิตที่ได้รับการรับรองรักษาคุณภาพของชิ้นงานคุณได้จริงหรือไม่ ความสามารถของกระบวนการ (Cpk) ที่ 1.33 เป็นระดับต่ำสุดที่ยอมรับได้ (ข้อบกพร่องประมาณ 63 ชิ้นต่อล้านชิ้น) ส่วน Cpk ที่ 1.67 เป็นเกณฑ์สำหรับงานที่มีความสำคัญต่อความปลอดภัย ใกล้เคียงระดับ Six Sigma (ข้อบกพร่องประมาณ 0.57 ชิ้นต่อล้านชิ้น) ซึ่งผู้ผลิต OEM ในอุตสาหกรรมการบินและอวกาศและยานยนต์กำหนด ประสิทธิผลโดยรวมของเครื่องจักร (OEE) ที่ 85% เป็นเกณฑ์มาตรฐานระดับโลกจากกรอบ TPM ของ Nakajima คำนวณจากความพร้อมใช้งาน 90% สมรรถนะ 95% และคุณภาพ 99% เราออกแบบเครื่องจักรให้ทำงานได้ภายในช่วงดังกล่าว แล้วพิสูจน์ผลในการทดสอบการยอมรับจากโรงงาน แทนที่จะขอให้คุณเชื่อตัวเลขโดยไม่มีหลักฐาน
บทบาทผู้ซื้อหลัก: ฝ่ายจัดซื้อ · ผู้จัดการ (อนุมัติงบประมาณ)
วิธีซื้อเครื่องประกอบชิ้นงานสั่งทำพิเศษ: ข้อกำหนด ระยะเวลาส่งมอบ และการยอมรับเครื่อง
เครื่องจักรที่ออกแบบตามคำสั่งซื้อไม่มีราคาจากแค็ตตาล็อก การตัดสินใจซื้อจึงขึ้นอยู่กับ 3 เรื่องที่ซัพพลายเออร์ที่ดีควรระบุเป็นลายลักษณ์อักษร ได้แก่ ปัจจัยที่กำหนดราคา ระยะเวลาสร้าง และวิธีตรวจรับเครื่องก่อนจัดส่ง ความเสี่ยงแฝงไม่ได้อยู่ที่ประเทศต้นทาง แต่อยู่ที่ขอบเขตงานที่ขยายเพิ่ม ซึ่งเกิดขึ้นในโครงการระบบอัตโนมัติ 52% และอาจทำให้งบประมาณบานปลายเกิน 100% หากไม่มีการควบคุมการเปลี่ยนแปลงอย่างเป็นทางการ ข้อกำหนดที่ชัดเจนและสัญญาที่แบ่งเป็นระยะคือแนวทางป้องกัน
ZEUEE จัดทำใบเสนอราคาเครื่องประกอบชิ้นงานสั่งทำพิเศษโดยพิจารณาพารามิเตอร์ที่มีผลต่อต้นทุนจริง แทนการแจ้งราคาโดยรวมที่ไม่มีความหมายจนกว่าจะกำหนดรายละเอียดชิ้นงาน ราคาเสนอคำนวณจาก:
- ความซับซ้อนของชิ้นงานและจำนวนชิ้นส่วนที่ประกอบในแต่ละรอบ ยิ่งมีชิ้นส่วนมากก็ยิ่งต้องใช้สถานีงานและชุดป้อนชิ้นงานเพิ่มขึ้น
- จังหวะการทำงานที่เร็วขึ้นทำให้ต้นทุนระบบขับเคลื่อน การกำหนดจังหวะ และชุดป้อนชิ้นงานสูงขึ้น เมื่อกำหนดเป้าหมายรอบการทำงานให้สั้นลง
- ขอบเขตงานด้านแมชชีนวิชันและการตรวจสอบ เช่น การตรวจตำแหน่งด้วย CCD การตรวจจับชิ้นส่วนที่ขาดหาย และการวัด ซึ่งแต่ละรายการต้องเพิ่มสถานีงาน
- สถาปัตยกรรมที่คุณเลือก ไม่ว่าจะเป็นโต๊ะหมุน ระบบถ่ายโอนเชิงเส้น หรือเซลล์หุ่นยนต์ โดยเลือกได้จากเครื่องมือเปรียบเทียบด้านบน
- เครื่องมือการผลิตแบบเปลี่ยนเร็วสำหรับเปลี่ยนรุ่นการผลิตและเพิ่มความยืดหยุ่นระหว่างผลิตภัณฑ์ในตระกูลเดียวกัน มีต้นทุนเริ่มต้นสูงกว่า แต่ช่วยลดต้นทุนตลอดอายุการใช้งานของสายการผลิต
เพื่อใช้ประกอบการพิจารณา ระบบสั่งทำพิเศษเต็มรูปแบบในอุตสาหกรรมมีราคาตั้งแต่ $250K–$2M+ ส่วนเครื่องจักรเฉพาะทางของ ZEUEE กำหนดขอบเขตงานให้ต่ำกว่าช่วงดังกล่าว
สิ่งที่คุณจะได้รับคือใบเสนอราคาที่อ้างอิงจากชิ้นงานของคุณ ติดต่อ ZEUEE เพื่อขอใบเสนอราคา พร้อมแนบแบบชิ้นส่วนและปริมาณการผลิตเป้าหมาย แล้วจะได้รับประมาณการภายใน 1 วันทำการ
ความเสี่ยงด้านระยะเวลาส่งมอบมีอยู่ทั่วทั้งอุตสาหกรรม ไม่ได้จำกัดเฉพาะผู้ผลิตจากต่างประเทศ เซลล์งานขนาดเล็กที่ราคาต่ำกว่า $300K มักเสนอระยะเวลา 12–20 สัปดาห์ ส่วนระบบขนาดใหญ่ที่ราคาสูงกว่า $3M ใช้เวลา 36–52+ สัปดาห์ แม้สั่งจากผู้ผลิตในประเทศ และการเสนอเวลาที่สั้นผิดปกติมักสะท้อนการลดขั้นตอนมากกว่าความเร็ว เรากำหนดระยะเวลาส่งมอบตามขอบเขตงานและระบุไว้ในสัญญา พร้อมแบ่งชำระเงินตามหมุดหมายของโครงการ ได้แก่ การอนุมัติแบบ การสร้าง และการตรวจรับ
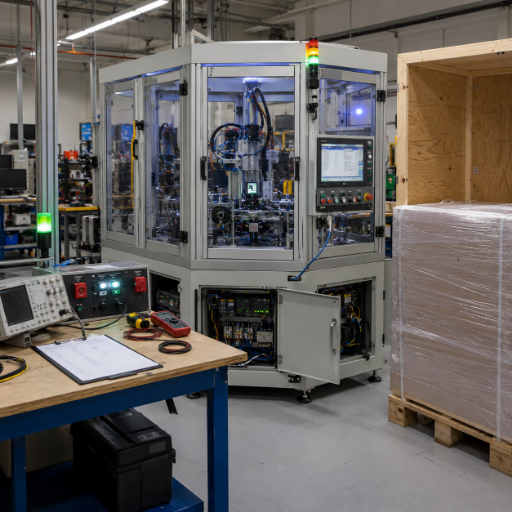
การป้องกันความเสี่ยงจากการสั่งทำเครื่องจักรในต่างประเทศที่ดีที่สุดคือการทดสอบการยอมรับจากโรงงาน (FAT) ที่มีเอกสารกำกับ แนวปฏิบัติสากล เช่น IEC 62381 สำหรับลำดับ FAT/SAT และ ISO 13485 สำหรับงานระดับการแพทย์ กำหนดให้ผู้ผลิตนำเสนอขั้นตอนการทดสอบพร้อมเกณฑ์ผ่าน/ไม่ผ่านเพื่อขออนุมัติล่วงหน้า จึงพิสูจน์เครื่องจักรตามข้อกำหนดของคุณได้ที่โรงงาน แทนที่จะพบปัญหาเมื่อเครื่องถึงท่าเรือ ZEUEE ดำเนินการ FAT ตามเกณฑ์รอบการทำงาน ความแม่นยำ และอัตราผลผลิตผ่านเกณฑ์ที่ตกลงกันก่อนเริ่มสร้าง พร้อมรหัส HS รายการบรรจุภัณฑ์ และเอกสารการติดตั้งใช้งาน เพื่อให้ทีมซ่อมบำรุงของคุณไม่ต้องถอดแบบย้อนกลับเพื่อทำความเข้าใจเครื่องจักร
เครื่องคำนวณและเครื่องมือประเมินสำหรับเครื่องประกอบชิ้นงานสั่งทำพิเศษ
[ ฐานความรู้และคำชี้แจงเพิ่มเติม ]
คำถามที่พบบ่อย: ต้นทุน รอบการทำงาน และการจัดหาเครื่องประกอบชิ้นงานสั่งทำพิเศษ
เครื่องประกอบชิ้นงานแบบสั่งทำมีราคาเท่าไร?
เครื่องจักรนี้ออกแบบและผลิตตามคำสั่งซื้อ ราคาอิงตามขอบเขตงาน ไม่ได้อิงจากราคาสินค้าในแคตตาล็อก ปัจจัยหลัก 4 ประการที่ส่งผลต่อใบเสนอราคามากที่สุด ได้แก่ จำนวนชิ้นส่วนที่ประกอบในแต่ละรอบการทำงาน เป้าหมายเวลารอบการทำงานที่ต้องการรักษา ขอบเขตของระบบแมชชีนวิชันและการตรวจสอบ (การตรวจตำแหน่งด้วย CCD หรือเครื่องตรวจจับชิ้นส่วนที่ขาด ซึ่งแต่ละอย่างต้องเพิ่มสถานีงาน) และสถาปัตยกรรมเครื่องจักรที่เหมาะกับชิ้นงาน สำหรับข้อมูลเปรียบเทียบ ระบบประกอบอัตโนมัติแบบสั่งทำเต็มรูปแบบในอุตสาหกรรมมีราคาตั้งแต่ $250K–$2M+ ขณะที่เครื่องจักรเฉพาะทางของ ZEUEE เช่น เครื่องใส่พิน เครื่องใส่ขั้วต่อ และเครื่องประกอบหัวฉีดกับปลั๊ก มีขอบเขตงานที่ต่ำกว่าช่วงราคานี้ การชำระเงินแบ่งเป็นงวดตามการอนุมัติแบบ การผลิต และการตรวจรับ ส่งแบบชิ้นส่วนและปริมาณการผลิตเป้าหมายมา แล้วจะได้รับใบเสนอราคาภายใน 1 วันทำการ
ควรเลือกเครื่องประกอบชิ้นงานแบบสั่งทำแทนเครื่องจักรสำเร็จรูปเมื่อใด?
เลือกเครื่องจักรแบบสั่งทำเมื่อเครื่องสำเร็จรูปบังคับให้ต้องปรับชิ้นงานให้เข้ากับเครื่องจักร เมื่อการดัดแปลงที่จำเป็นยุ่งยากและมีค่าใช้จ่ายสูง เมื่อเป้าหมายเวลารอบการทำงานหรือความแม่นยำอยู่นอกค่าความคลาดเคลื่อนที่ระบุในแคตตาล็อก หรือเมื่อค่าแรงงานคนคิดเป็น 30–50% ของต้นทุนการผลิตโดยไม่มีแนวทางเพิ่มกำลังการผลิต คำแนะนำจากสื่อการค้าอุตสาหกรรมระบุเกณฑ์ปริมาณการผลิตคร่าว ๆ สำหรับระบบอัตโนมัติแบบติดตั้งถาวรไว้ที่ประมาณ 3 ล้านชิ้นต่อปี แต่เกณฑ์นี้จะลดลงอย่างรวดเร็วเมื่อชิ้นส่วนมีราคาสูง ค่าความคลาดเคลื่อนแคบ หรือกระบวนการประกอบมีตั้งแต่ 10 ขั้นตอนขึ้นไป
เครื่องประกอบชิ้นงานแบบสั่งทำทำเวลารอบการทำงานและอัตราการผลิตได้เท่าไร?
เวลารอบการทำงานขึ้นอยู่กับสถาปัตยกรรมเครื่องจักร แท่นหมุนทำดัชนีตำแหน่งใน 3–8 วินาที ระบบถ่ายโอนชิ้นงานเชิงเส้นใช้เวลา 5–15 วินาทีต่อสถานีงาน และรุ่นเครื่องจักรเฉพาะทางของ ZEUEE ผ่านการตรวจสอบที่อัตรา 25–45 ชิ้นต่อนาที
เครื่องประกอบชิ้นงานแบบแท่นหมุนกับแบบถ่ายโอนชิ้นงานเชิงเส้นต่างกันอย่างไร?
แท่นหมุนเคลื่อนชิ้นงานเป็นวงผ่านสถานีงานที่ติดตั้งอยู่กับที่ และทำงานด้วยความเร็วเท่ากับสถานีงานที่ช้าที่สุด จึงทำงานได้รวดเร็วและใช้พื้นที่น้อย เหมาะกับชิ้นส่วนขนาดเล็กที่มีปริมาณการผลิตสูงและกระบวนการคงที่ แต่ไม่เหมาะกับเวลาทำงานของแต่ละสถานีที่แตกต่างกันมาก หรือกระบวนการที่ต้องใช้เวลาค้างนาน เช่น การบ่มและการทดสอบการรั่ว ระบบถ่ายโอนชิ้นงานเชิงเส้นเคลื่อนชิ้นงานไปตามสายการผลิต รองรับสถานีงานตั้งแต่ 6 ถึง 40+ สถานี และกำหนดเวลาแต่ละสถานีให้ทำงานแยกจากกันหรือใช้จุดพักชิ้นงานระหว่างสถานีได้ จึงเหมาะกับชุดประกอบที่มีหลายขั้นตอนหรือมีเวลารอบการทำงานหลากหลาย ตารางเลือกเครื่องจักรนี้ช่วยจับคู่ทั้ง 2 รูปแบบกับปริมาณการผลิตและลักษณะชิ้นงาน
ควรคาดหวังค่า OEE และความสามารถของกระบวนการเท่าไรจากสายการประกอบอัตโนมัติ?
ค่า OEE ระดับแนวหน้าของโลกอยู่ที่ 85% ตามเกณฑ์มาตรฐาน TPM ของ Nakajima ซึ่งคำนวณจากความพร้อมใช้งาน 90% ประสิทธิภาพ 95% และคุณภาพ 99% ผู้ผลิตชิ้นงานแบบไม่ต่อเนื่องส่วนใหญ่ทำได้จริงเพียง 60–75% และค่าที่ต่ำกว่า 65% บ่งชี้ว่ายังมีความสูญเสียที่ไม่ได้รับการแก้ไข ดังนั้นควรพิจารณาค่า OEE ที่ผู้ขายระบุอย่างรอบคอบเช่นเดียวกับคำกล่าวอ้างด้านความแม่นยำ สำหรับความสามารถของกระบวนการ ค่า Cpk 1.33 เป็นระดับขั้นต่ำที่ยอมรับได้ (ข้อบกพร่องประมาณ 63 ชิ้นต่อล้านชิ้น) ส่วน Cpk 1.67 เป็นเกณฑ์สำหรับชิ้นส่วนที่มีความสำคัญต่อความปลอดภัยในอุตสาหกรรมการบินและอวกาศและยานยนต์ (ข้อบกพร่องประมาณ 0.57 ชิ้นต่อล้านชิ้น ใกล้เคียง Six Sigma) เครื่องจักรสั่งทำได้รับการออกแบบให้ทำได้ตามช่วงค่าเหล่านี้และพิสูจน์ผลในการทดสอบตรวจรับจากโรงงาน ไม่ใช่จากการสาธิตภายใต้เงื่อนไขที่ผ่อนปรน
ใบเสนอราคาระบบอัตโนมัติแบบสั่งทำที่ถูกกว่าคุ้มค่ากว่าจริงหรือไม่?
โดยทั่วไปไม่ใช่ ข้อเสนอที่มีราคาล่วงหน้าถูกกว่า 20% มักมีต้นทุนตลอดอายุการใช้งานของเครื่องจักรสูงกว่า 2–5x เพราะส่วนที่ลดต้นทุนมักมาจากงานวิศวกรรม การทดสอบ และเอกสาร ซึ่งเป็นส่วนที่ช่วยป้องกันการแก้ปัญหาหน้างานและเวลาหยุดทำงาน เมื่อเวลาหยุดทำงานที่ไม่ได้วางแผนไว้มีต้นทุน $10K–$25K ต่อชั่วโมง การหยุดเครื่องเพียงครั้งเดียวจากการออกแบบทางวิศวกรรมที่ไม่เพียงพอก็อาจลบล้างเงินที่ประหยัดได้จากราคาล่วงหน้าภายในไม่กี่วัน การเปรียบเทียบที่มีหลักรองรับควรพิจารณาต้นทุนต่อชิ้นและต้นทุนรวมตลอดอายุการใช้งาน ไม่ใช่ราคา ณ จุดซื้อ
ควรตรวจสอบผู้ผลิตเครื่องประกอบชิ้นงานสั่งทำในจีนอย่างไรก่อนสั่งซื้อครั้งใหญ่?
มี 4 ขั้นตอนที่ทำได้จริง ได้แก่ ขอใบอนุญาตประกอบธุรกิจและชื่อบัญชีธนาคาร แล้วตรวจสอบว่าตรงกับนิติบุคคลในใบเสนอราคาหรือไม่ ขอวิดีโอคอลชมโรงงานแบบสดในเวลาทำการของท้องถิ่นเพื่อดูสายการผลิตขณะทำงาน ขอรายชื่อลูกค้าอ้างอิงที่ระบุชื่อในภูมิภาคของคุณ แล้วติดต่อโดยตรง 1 หรือ 2 ราย (ZEUEE สามารถให้ข้อมูลอ้างอิงจากอุตสาหกรรมคอนเน็กเตอร์ เช่น TE, Amphenol และ Yeonhab) และกำหนดให้มีการทดสอบตรวจรับจากโรงงานที่บันทึกเกณฑ์ผ่าน/ไม่ผ่านไว้ โดยคุณอนุมัติเกณฑ์ล่วงหน้า พร้อมเลือกให้มีการตรวจสอบก่อนจัดส่งโดยบุคคลที่สามได้ (SGS, BV หรือ Intertek) โดยออกค่าใช้จ่ายเอง
เครื่องจักรสั่งทำสามารถเชื่อมต่อกับสายการผลิตและระบบควบคุมที่มีอยู่ได้หรือไม่?
ได้ ระบบควบคุมของเราใช้ PLC และ HMI ของ Mitsubishi ระบบนิวแมติกของ SMC และราง THK จาก Japan ซึ่งทีมซ่อมบำรุงคุ้นเคย และช่วยหลีกเลี่ยงการผูกติดกับตัวควบคุมเฉพาะของผู้ผลิต เราจะระบุการแลกเปลี่ยนสัญญาณ อินเตอร์ล็อกนิรภัย และการส่งต่องานระหว่างสายการผลิตไว้ในข้อกำหนดก่อนเริ่มผลิต เพื่อให้ติดตั้งเครื่องจักรเข้ากับระบบเดิมได้โดยตรงโดยไม่ต้องดัดแปลงย้อนหลัง
การประกอบมีความแม่นยำเพียงใด และรับประกันความแม่นยำอย่างไร?
เครื่องใส่พินของเราควบคุมตำแหน่งได้ที่ 0.1 mm ซึ่งอยู่ในช่วงความสามารถในการทำซ้ำของหุ่นยนต์อุตสาหกรรมตามมาตรฐาน ISO 9283 ที่ 0.02–0.2 mm ความแม่นยำควบคุมได้ด้วยการออกแบบ โดยสถานีงานแมชชีนวิชัน CCD จะตรวจตำแหน่งก่อนเซอร์โวทำงาน และเครื่องตรวจจับชิ้นส่วนที่ขาดจะหยุดรอบการทำงานแทนการปล่อยให้ข้อบกพร่องผ่านไป ทั้งยังพิสูจน์ได้ในการทดสอบตรวจรับจากโรงงานโดยเทียบกับค่าความคลาดเคลื่อนที่ระบุไว้ในข้อกำหนดของคุณ ไม่ใช่การกล่าวอ้างจากการสาธิตภายใต้เงื่อนไขที่ผ่อนปรน
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






