Kontaktieren Sie Zeyu lntelligent Industrial Company
Automatisierte Montagelinie: Leitfaden zu Architektur, Kapazität und Abnahme

Eine automatisierte Montagelinie verbindet Maschinen, die Bauteile zuführen, positionieren, fügen und prüfen, um fertige Baugruppen herzustellen. Wählen Sie die Transferarchitektur passend zum langsamsten Prozess, zur Produktvielfalt und zur Fehlerbehebung. Geben Sie die Ausbringung als Anzahl abgenommener Teile pro Produktionszeitraum an, damit ein schneller Vorführzyklus keine Engpässe während einer Schicht verdeckt.
Aktualisiert im Oktober 2026
Kurzdaten: Definieren Sie die Linie, bevor Sie Maschinen vergleichen
- Kapazitätsbasis: abgenommene Baugruppen pro angegebenem Produktionszeitraum.
- Zykluszeitbasis: einschließlich Beladung, Bearbeitung, Prüfung und Transfer.
- Produktabmessungen: Maße und Gewicht der Bauteile und Spannvorrichtungen sowie Varianten.
- Abnahmebasis: vereinbarte Teile, Betriebsbedingungen und dokumentierte Ergebnisse.
Eine automatisierte Montagelinie koordiniert die Bauteilzuführung, Werkstückspannung, Montage, Prüfung und Steuerungstechnik. Ihre nutzbare Kapazität bemisst sich an der Zahl der ausgelieferten und abgenommenen Baugruppen, einschließlich der Auswirkungen von Stillständen, Umrüstungen und Ausschuss.
Wichtigste Erkenntnisse
- Wenn eine schwierige Beladungsaufgabe manuell bleibt, kann der automatisierte Prozess wirtschaftlicher sein.
- Ein Puffer fängt kurze Unterbrechungen ab; anschließend kommt es auf ausreichende Wiederanlaufkapazität an.
- Die Taktzeit richtet sich nach der Nachfrage; die Maschinenzykluszeit muss Spielraum für Produktionsverluste lassen.
- Bei der Abnahme sollten neben der Geschwindigkeit auch Wiederanlauf, Messung und Umrüstung geprüft werden.
Was ist eine automatisierte Montagelinie und wie arbeiten ihre Teilsysteme zusammen?
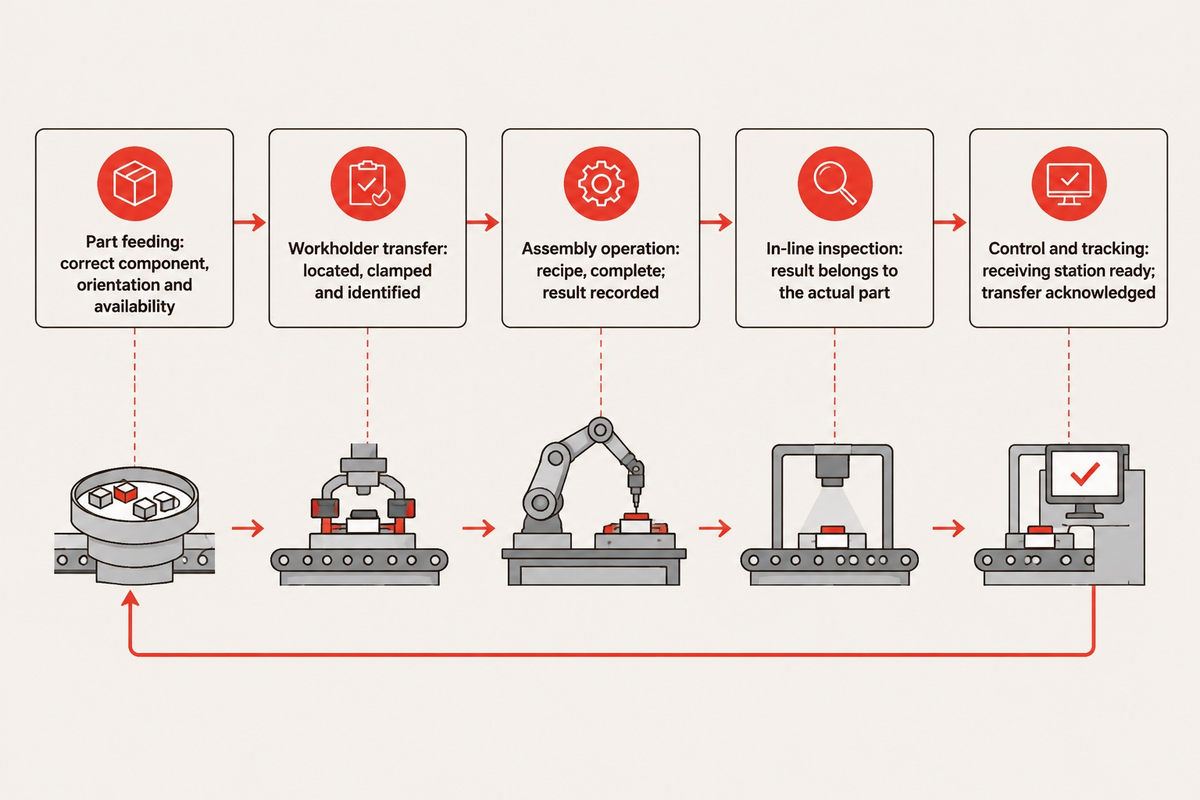
Eine automatisierte Montagelinie führt ein bekanntes Bauteil durch kontrollierte Arbeitsschritte und bewahrt dabei dessen Identität und Prüfstatus. Die einzelnen Arbeitsschritte müssen so koordiniert sein, dass erkennbar ist, wann ein Prozess abgeschlossen ist. Eine abgeschlossene Bewegung allein belegt noch keinen Prozessabschluss; die nächste Station benötigt ein korrekt positioniertes und freigegebenes Bauteil.
Eine Montagelinie ordnet Arbeitsschritte in einer Fertigungsreihenfolge an. Diese können von Menschen und/oder Maschinen ausgeführt werden. Die Automatisierung steuert die Ausführung und koordiniert die Übergaben. Die Maschinenkoordinierungsschnittstelle der OPC Foundation zeigt, warum vernetzte Anlagen eine eindeutige Kommunikation zwischen vor- und nachgelagerten Arbeitsschritten benötigen.
Betrachten wir ein Steckergehäuse, in das ein Einsatz eingesetzt wird. Eine Zuführung stellt den Einsatz bereit. Eine Spannvorrichtung positioniert das Steckergehäuse. Eine Presse führt die Montage aus. Die Prüfung entscheidet, ob das Teil weiterlaufen darf. Meldet die Presse den Abschluss, bevor das Ergebnis diesem Steckergehäuse zugeordnet ist, kann die nachgelagerte Anlage das Teil anhand eines falschen Status weiterverarbeiten. Deshalb müssen sowohl der physische Transfer als auch die Zuordnung der Informationen gewährleistet sein.
Matrix zur Kopplung von Stationen in 5 Ebenen
Die Matrix zur Kopplung von Stationen in 5 Ebenen ordnet jeder Montagefunktion ihre Übergabebedingung und die Folgen zu, wenn diese Bedingung nicht erfüllt ist.
| Ebene | Übergabebedingung | Folge bei fehlender Berücksichtigung | Verantwortliche Funktion |
|---|---|---|---|
| Bauteilzuführung | Richtiges Bauteil, korrekte Ausrichtung und Verfügbarkeit | Leere Aufnahme oder falsches Bauteil gelangt in die Spannvorrichtung | Prozessplanung |
| Werkstückträgertransfer | Bauteil positioniert, gespannt und identifiziert | Positionsfehler wirkt sich auf den Fügeprozess aus | Konstruktion |
| Montagevorgang | Rezeptur abgeschlossen; Prozessergebnis dokumentiert | Unvollständige Verbindung wird weitergegeben | Fertigungstechnik |
| Inline-Prüfung | Ergebnis gehört zum tatsächlich geprüften Bauteil | Ausschussbaugruppe wird freigegeben | Qualitätssicherung |
| Steuerung und Rückverfolgung | Empfangende Station bereit; Transfer bestätigt | Doppelte Bewegung oder verlorener Datensatz zum unfertigen Produkt | Steuerungstechnik |
Was unterscheidet ein automatisiertes Montagesystem von einer automatisierten Fertigungslinie?
Ein automatisiertes Montagesystem fügt zuvor gefertigte Bauteile zusammen. Eine automatisierte Fertigungslinie kann die vorgelagerte Fertigung und die nachgelagerte Verpackung integrieren. Die Montage kann in einer einzelnen Zelle oder in mehreren miteinander verbundenen Zellen stattfinden, die zusammen die Fertigungslinie bilden. Anhand dieser Abgrenzung kann ein Hersteller festlegen, ob der Anlagenlieferant für die Bauteilfertigung, Montage, Prüfung oder den gesamten Produktionsprozess verantwortlich ist.
So kann beispielsweise ein Blechhalter geformt und das Bauteil in einem separaten Arbeitsschritt bearbeitet werden. Wird der bearbeitete Einsatz in den Halter eingepresst, entsteht eine Baugruppe. Der Leitfaden zu automatisierten Fertigungslinien behandelt die umfassendere Systemabgrenzung. Eine klare Abgrenzung verhindert außerdem, dass separate Lieferanten davon ausgehen, ein anderer werde Transferwerkzeuge oder die Ausschleusung fehlerhafter Teile bereitstellen.
Wie unterscheiden sich Rundschalttisch-, synchrone Linear- und asynchrone Palettentransfer-Architekturen?
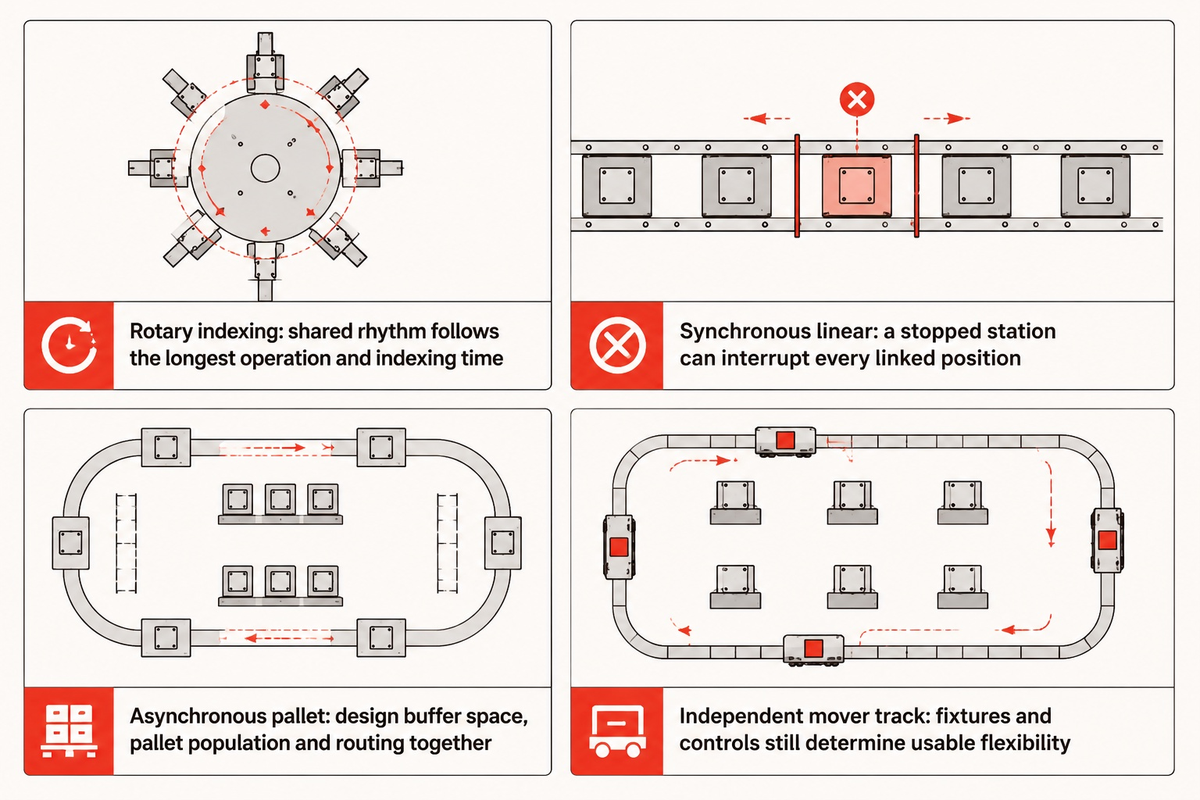
Wählen Sie einen Rundschalttisch für eine kompakte Prozessfolge mit aufeinander abgestimmten Stationszeiten, einen synchronen Lineartransfer für gemeinsam weiterschaltbare Arbeitsschritte und einen asynchronen Palettentransfer, wenn Stationen unabhängig bewegt werden oder Wartebereiche benötigen.
| Architektur | Geeignet für | Zu lösende Einschränkung |
|---|---|---|
| Rundschalttisch | Kompakte, wiederkehrende Montage rund um einen Rundschalttisch | Der längste Arbeitsschritt und die Weiterschaltzeit bestimmen den gemeinsamen Takt |
| Synchroner Lineartransfer | Aufeinanderfolgende Arbeitsschritte mit abgestimmten Verweilzeiten | Eine angehaltene Station kann alle miteinander verbundenen Positionen unterbrechen |
| Asynchroner Palettentransfer | Unterschiedliche Prozesszeiten, Verzweigungen oder unabhängig arbeitende Stationen | Pufferfläche, Palettenanzahl und Streckenführung müssen gemeinsam ausgelegt werden |
| Unabhängige Werkstückträgerbahn | Individuell gesteuerte Bewegung und Positionierung | Prozessbezogene Spannvorrichtungen und Steuerungsintegration bestimmen weiterhin die nutzbare Flexibilität |
In Bill Buddes Erläuterung zum Durchsatz in der Montage wird darauf hingewiesen, dass zu viele Paletten den Materialfluss genauso beeinträchtigen können wie zu wenige. Für die Kaufentscheidung eines Förderers kann ein Warteschlangenmodell erforderlich sein, statt einfach weitere Paletten zu beschaffen.
Als konkretes Katalogbeispiel nennt Bosch Rexroth für die Werkstückpalette TS 1 ein Gewicht von bis zu 3 kg und Palettengrößen von 80 × 80 mm, 120 × 120 mm und 160 × 160 mm. Die angegebene Positionierwiederholgenauigkeit beträgt ±0,015 mm. Dies sind Kenndaten für TS 1: Das Palettengewicht ist keine Zusage zur Nutzlast der Bauteile, und die Positionierwiederholgenauigkeit entspricht nicht der Genauigkeit des fertigen Produkts.
Hinweis für die Konstruktion: Positionieren Sie das Produkt anhand des Bezugs der Spannvorrichtung, der im Montageprozess verwendet wird. Positionierfehler des Förderers sowie Abweichungen der Spannvorrichtung und der Bauteile tragen unterschiedlich zum Gesamtfehler bei; ein Katalogwert zur Wiederholgenauigkeit darf nicht direkt als Toleranz der fertigen Baugruppe übernommen werden. ISO 10218-2:2025 behandelt die Sicherheit von Roboteranwendungen, nicht die Maßtoleranz für die Produktabnahme.
Auch die Materialhandhabung außerhalb des Montagesystems benötigt Platz. FTS, die Bauteile anliefern, brauchen Rangierfläche und Zugang zum Nachfüllen, ohne Wartungstüren zu blockieren. Ein modularer Förderer kann Platz für eine spätere Prüfstation in einer Nebenstrecke lassen. Für eine solche Erweiterung müssen jedoch Steuerungsreserven eingeplant und die Streckenführung überarbeitet werden.
Wann sollten Sie sich für eine fest ausgelegte Sondermaschine, flexible Robotermontage oder teilautomatisierte Montage entscheiden?
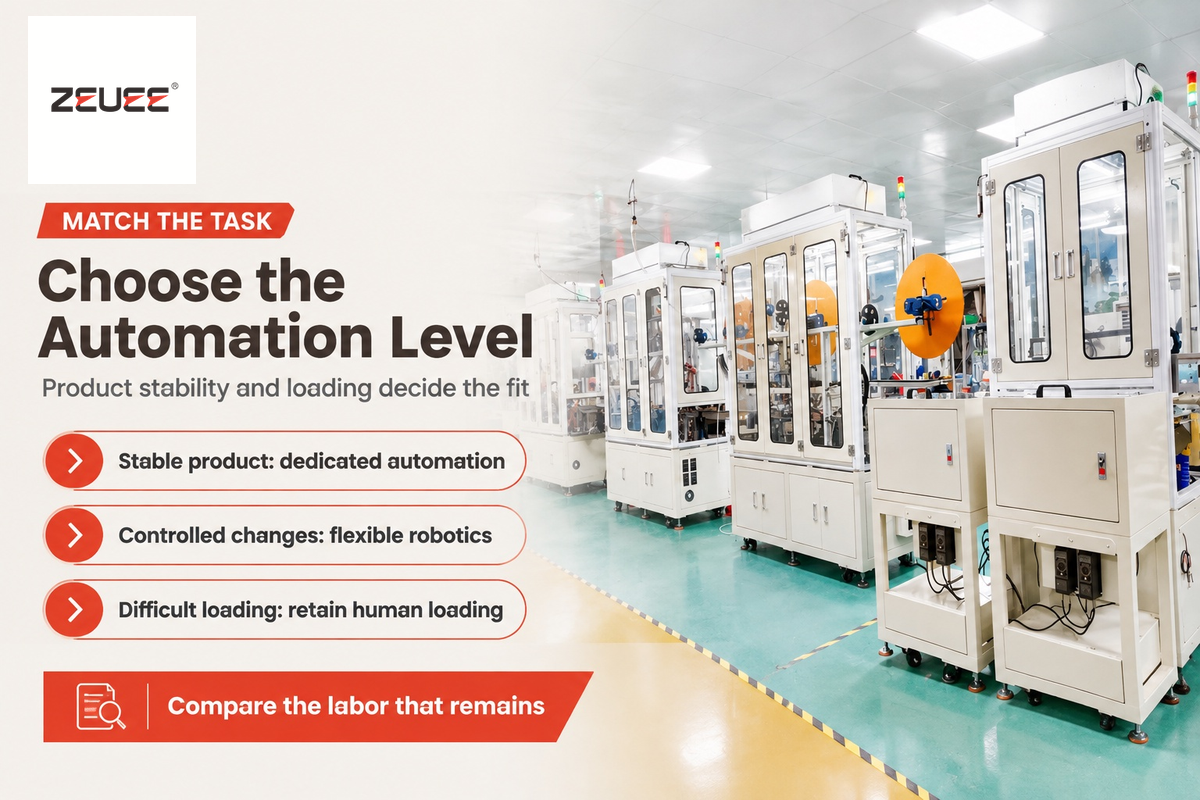
Wählen Sie eine dedizierte Automatisierung für ein stabiles Produkt und wiederholbare Arbeitsschritte, eine flexible Robotermontage bei kontrollierten Änderungen der Geometrie oder Streckenführung und teilautomatisierte Anlagen, wenn eine manuelle Beladung eine schwierige Handhabungsaufgabe wirtschaftlich löst. Berücksichtigen Sie vor der endgültigen Entscheidung, welche Arbeitskräfte tatsächlich benötigt werden, welcher Umrüstaufwand anfällt und wie sich die Nachfrage über die Produktlebensdauer entwickelt.
Eine fest ausgelegte Automatisierung kann ihre höheren Fixkosten wieder einspielen, wenn sich die Einsparungen pro Gutteil vor einer Konstruktionsänderung summieren. Berechnen Sie die erforderliche Stückzahl bis zur Kostengleichheit, indem Sie die zusätzlichen Fixkosten durch die Einsparung pro Gutteil teilen. Berücksichtigen Sie bei beiden Alternativen denselben Umfang für Umrüstung, Ausschuss, Instandhaltung und Personal. Dedizierte Mechanismen ermöglichen kürzere Zykluszeiten, wenn sie aufeinander abgestimmte Arbeitsschritte parallel ausführen und die Prozessverweilzeit dies zulässt. Ein Engpass beim Aushärten, Prüfen oder Beladen kann diesen Vorteil zunichtemachen, selbst wenn der Mechanismus an sich schneller ist.
Vorteile dedizierter Automatisierung
Speziell ausgelegte Werkzeuge und aufeinander abgestimmte Parallelbewegungen eignen sich für stabile, wiederkehrende Montageabläufe.
Nachteile dedizierter Automatisierung
Änderungen der Geometrie können neue Werkzeuge und Konstruktionsarbeit erfordern; die Kosten müssen sich innerhalb der verbleibenden Produktlebensdauer amortisieren.
In den Interviews von ASSEMBLY mit Anlagenintegratoren geht es um ein Projekt von Genesis, bei dem sich große, unregelmäßig geformte Teile einer herkömmlichen Zuführung widersetzten und die robotergestützte Behälterkommissionierung das Budget überschritt. Die manuelle Beladung blieb Teil der Lösung. Das Beispiel zeigt, dass sich Investitionen in Automatisierung am Prozessproblem orientieren sollten, statt davon auszugehen, dass jeder Arbeitsschritt automatisch erfolgen muss.
Beispiel für eine hypothetische Auswahl: Ein Werk führt ein thermoplastisches Steckergehäuse in 3 Varianten ein, dessen Steckverbinderposition sich während der Prototypenfertigung noch ändert. Der Produktionsleiter möchte eine Prüf- und Einpressmaschine, während der Finanzleiter Werkzeuge wünscht, die bis zur nächsten Überarbeitung halten. Eine teilautomatisierte Linie kann die manuelle Bestückung beibehalten und zugleich die qualitäts- und genauigkeitsbestimmenden Arbeitsschritte automatisieren. Austauschbare Werkstückaufnahmen berücksichtigen dann die variantenspezifische Geometrie. Sobald sich die Produktkonstruktion stabilisiert hat, kann das Team anhand tatsächlicher Beladungsdaten eine Erweiterung der Zuführung bewerten. Ein dediziertes Zuführsystem ab Tag 1 würde mehr Kapital an ein noch nicht festgelegtes Merkmal binden; vollständig manuelle Arbeitsschritte würden die Präzisionsaufgabe von den Fähigkeiten der Bediener abhängig machen.
Wie lassen sich kollaborative Roboter und SCARA-Roboterarme in eine industrielle Montagelinie integrieren?
SCARA-Roboterarme eignen sich für wiederkehrende Handhabungs- und Einsetzaufgaben in der Ebene, während kollaborative Roboter Anwendungen unterstützen können, die für die Interaktion mit Menschen ausgelegt sind. Reichweite, Nutzlast, Werkzeuge, Bewegung und Risikobeurteilung müssen im konkreten Fall berücksichtigt werden, um die Eignung des Roboters für die jeweilige Aufgabe zu bestimmen. Die Einstufung als kollaborativer Roboter garantiert nicht, dass sich die Anwendung ohne Schutzeinrichtung betreiben lässt. Auch die Produktionsrate der Anwendung muss geprüft werden, um sicherzustellen, dass sie das Produktionsziel erreicht.
Ein Teil der Integration robotergestützter Fertigungslinien ist die Roboterautomatisierung. Verzögerungen bei der Zuführung und Prüfung können die Zykluszeit maßgeblich bestimmen, selbst wenn sich der Roboter schnell bewegt. Bei hohen Stückzahlen ist die relevante Vergleichsgröße die Anzahl abgenommener Baugruppen pro besetzter Schicht einschließlich Umrüstungen und nicht eine einzelne Roboterbewegung.
Wie berechnen Ingenieure Taktzeit, Stationsausgleich und Pufferkapazität?
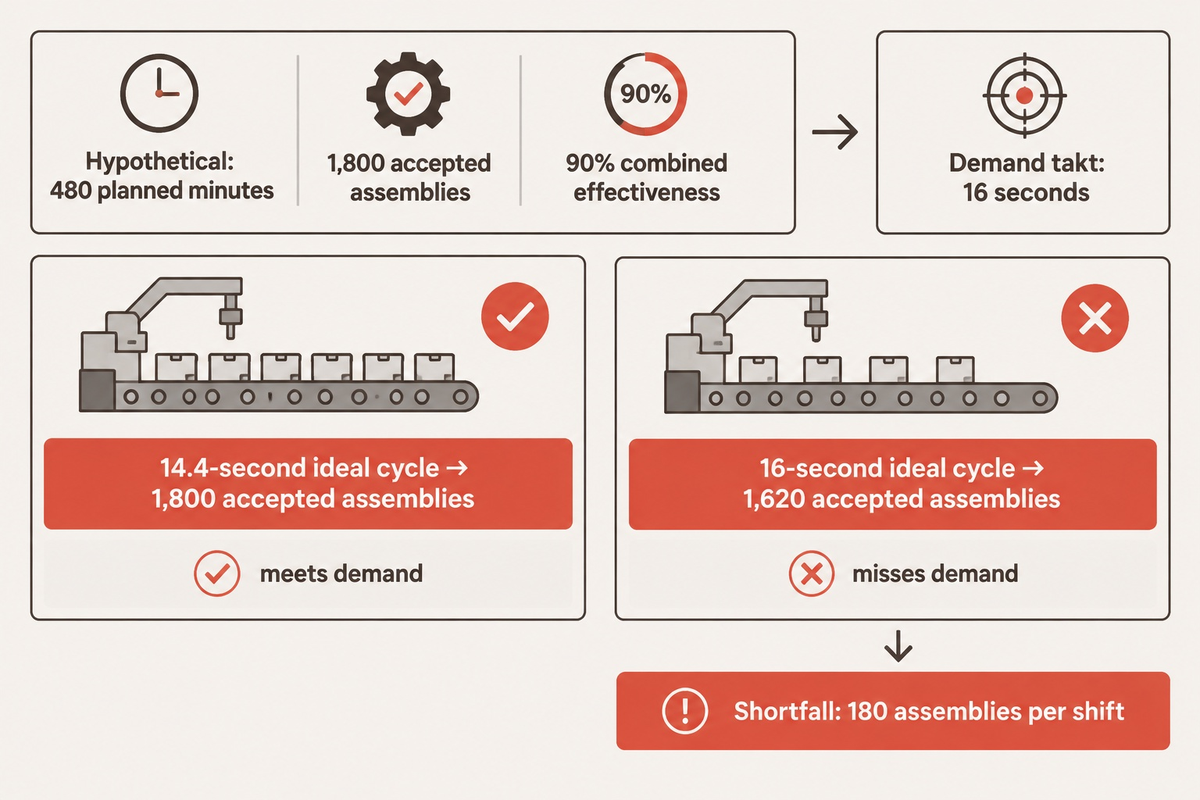
Berechnen Sie die Taktzeit, indem Sie die verfügbare Produktionszeit durch die Kundennachfrage teilen. Legen Sie anschließend eine Maschinenzykluszeit fest, mit der die Kundennachfrage unter Berücksichtigung von Verlusten bei Verfügbarkeit, Leistung und Qualität erfüllt werden kann. Stimmen Sie die Auslastung der Stationen aufeinander ab und dimensionieren Sie Puffer anhand der Auswirkungen von Unterbrechungen und der verfügbaren Wiederanlaufkapazität, statt die Maschinengeschwindigkeiten der Linie zu mitteln.
„Die Taktzeit ergibt sich aus der verfügbaren Produktionszeit geteilt durch die Kundennachfrage.“
Hypothetisches Kapazitätsbeispiel: Ein Werk verfügt nach Abzug der Pausen über 480 geplante Produktionsminuten und benötigt 1.800 abgenommene Baugruppen. Die Taktzeit beträgt 480 × 60 ÷ 1.800 = 16 Sekunden pro abgenommener Baugruppe. Angenommen, Verfügbarkeit, Leistung und Qualität betragen zusammen 90 %, wobei diese Verluste noch nicht von den 480 Minuten abgezogen wurden. Daraus ergibt sich eine ideale Zykluszeit von höchstens 16 × 0.90 = 14.4 Sekunden. Bei dieser idealen Zykluszeit ergeben sich 28.800 ÷ 14,4 × 0.90 = 1.800 abgenommene Baugruppen. Ein Lieferant, der eine ideale Zykluszeit von 16 Sekunden anbietet, würde unter denselben Annahmen hingegen 1.620 abgenommene Baugruppen liefern. Das Defizit beträgt 180 Baugruppen pro Schicht, obwohl die angegebene Zykluszeit der Taktzeit entspricht.
16 s
Nachfragetakt
Nachfragetakt
14,4 s
Ideale Zykluszeit, höchstens
Ideale Zykluszeit, höchstens
1.800
Abgenommene Baugruppen pro Schicht
Abgenommene Baugruppen pro Schicht
Der Leitfaden der University of Tennessee zur Fertigungserweiterung definiert die Faktoren Verfügbarkeit, Leistung und Qualität. Werden dieselben Stillstände oder Ausschussteile zweimal abgezogen, wird der Verlust doppelt gezählt. Die Definition der Zykluszeit durch das Lean Enterprise Institute unterscheidet außerdem zwischen dem Maschinenvorgang und der effektiven Zykluszeit einschließlich Handhabung und anteiliger Umrüstung.
Zur einfachen Veranschaulichung eines Puffers: Eine nachgelagerte Station, die alle 12 Sekunden ein Teil verbraucht, benötigt 5 Teile im Puffer, um eine 60-sekündige Unterbrechung der vorgelagerten Produktion zu überbrücken. Wird die vorgelagerte Produktion für 1 Minute angehalten, müssen 5 Teile bereitliegen, damit die nachgelagerte Produktion nach der 1-minütigen Unterbrechung ohne Unterbrechung weiterlaufen kann. Der Puffer muss zu Beginn der Unterbrechung gefüllt sein. In diesem Fall kann er während der vorgelagerten Produktion nicht wieder aufgefüllt werden, wenn diese genau mit der Verbrauchsrate der nachgelagerten Station wieder anläuft.
Die Pufferstudie des Massachusetts Institute of Technology zeigt, warum Maschinen trotz gleicher durchschnittlicher Effizienz unterschiedliche Pufferkapazitäten erfordern können, wenn sich Fehler- und Reparaturmuster unterscheiden.
Wie verhindern Bauteilzuführung, Präzisionsfügen und Inline-Bildverarbeitung Fehler?
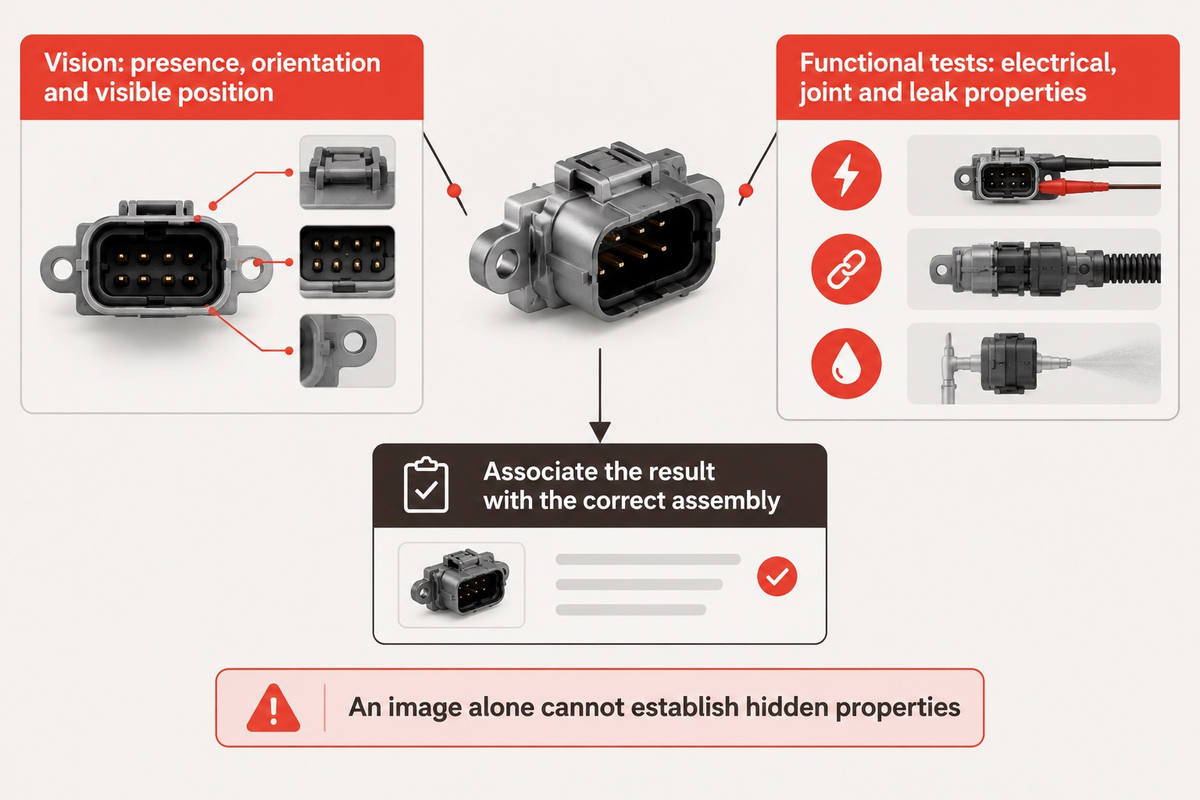
Montagefehler lassen sich vermeiden, indem die Bereitstellung der Bauteile kontrolliert und ihre Positionierung anhand definierter Bezugspunkte sichergestellt wird. Messen Sie das Merkmal, das die Qualität der Fügeverbindung bestimmt. Lässt sich der Montagefehler an einer Prüfstelle erkennen, messen oder prüfen Sie das Merkmal vor einem irreversiblen Arbeitsschritt. Ordnen Sie jedem Fehlermodus die geeignete Prüfung zur Funktionskontrolle zu.
Bei einer Klebeverbindung oder einem Laserschweißvorgang beantworten die Prozessüberwachung und die abschließenden Funktionsprüfungen unterschiedliche Fragen.
Die Messrichtlinie des National Institute of Standards and Technology unterscheidet Wiederholbarkeit, systematische Abweichung und weitere Fehlerquellen. Diese Unterschiede sollten an einer Prüfstation berücksichtigt werden, an der das Gut-/Ausschuss-Ergebnis über die Produktfreigabe entscheidet.
Wie erkennt die Inline-Bildverarbeitung Montagefehler vor der Endprüfung?
Die Inline-Bildverarbeitung erkennt Fehler, indem sie sichtbare Merkmale prüft, solange diese zugänglich sind, und das Ergebnis der richtigen Baugruppe zuordnet. Typische Aufgaben sind Anwesenheits-, Ausrichtungs- und sichtbare Positionsprüfungen. Verborgene elektrische Fehler, der Zustand interner Fügeverbindungen und die Dichtheit erfordern andere Prüfverfahren. Diese Eigenschaften lassen sich nicht allein anhand eines Bildes feststellen.
Eine Zuführung kann ein beschädigtes Bauteil perfekt bereitstellen. Ebenso kann eine präzise Schweißbewegung falsch positionierte Teile verbinden. Die Produktqualität erfordert daher aufeinander abgestimmte Prüfungen entlang der Montageprozesse. Bildverarbeitungssysteme prüfen sichtbare Merkmale, während Funktionsprüfungen das fertige Produkt bewerten. Die folgende Übersicht hilft Teams aus Prozessplanung, Qualität und Instandhaltung, die Ursache des Verlusts zu finden, bevor sie schnellere Anlagen anschaffen.
| Verlustkategorie | Beobachtetes Symptom | Zu prüfende Nachweise | Maßnahme |
|---|---|---|---|
| Zuführung | Wiederholt leere Aufnahmen | Aufzeichnungen zur Bereitstellung und Nachfüllung | Vereinzelung korrigieren, bevor die Greifgeschwindigkeit erhöht wird |
| Bauteilabweichungen | Störungen treten bei einer bestimmten Bauteilcharge auf | Maße nach Charge oder Formnest | Eingangstoleranzen und Werkzeuge aufeinander abstimmen |
| Positionierung | Fügekraft weicht ab | Verschleiß der Bezugsflächen und Sitzprüfungen | Korrekte Positionierung wiederherstellen |
| Fügen | Bewegung wird abgeschlossen, aber die Verbindung ist fehlerhaft | Prozesskurve und Produktprüfung | Prozessfenster korrigieren |
| Bildverarbeitung | Fehlausschuss variiert je nach Beleuchtung | Bilder bekanntermaßen einwandfreier und fehlerhafter Teile | Beleuchtung und Prüfkriterien stabilisieren |
| Pufferung | Nachgelagerte Stationen laufen nach Stillständen leer | Warteschlangentiefe und Reparaturdauer | Wiederanlaufkapazität und geeignete Pufferplätze vorsehen |
| Rückverfolgbarkeit | Ergebnisse erscheinen unter der falschen Seriennummer | Bauteilidentität bei jedem Transfer | Zuordnung von Ergebnis und Bauteil korrigieren |
| Umrüstung | Erste Teile nach Variantenwechsel werden aussortiert | Übereinstimmung von Rezeptur, Werkstückaufnahme und Bauteil | Vollständigen Umrüstzustand prüfen |
| Wartungszugang | Ein kurzer Fehler führt zu einem langen Stillstand | Sicherer Zugang, Diagnosemöglichkeiten und Ersatzteilverfügbarkeit | Wiederanlauf verbessern, ohne Schutzeinrichtungen zu umgehen |
Eine Scharniermontagemaschine erfordert andere Füge- und Messaufgaben als eine Steckverbinderlinie. Die Übersicht bleibt hilfreich, weil sie den beobachteten Verlust von der Anlagenbezeichnung trennt.
Wie koordinieren SPS-Steuerungen, Übergabelogik der Stationen und MES-Rückverfolgbarkeit die Linie?
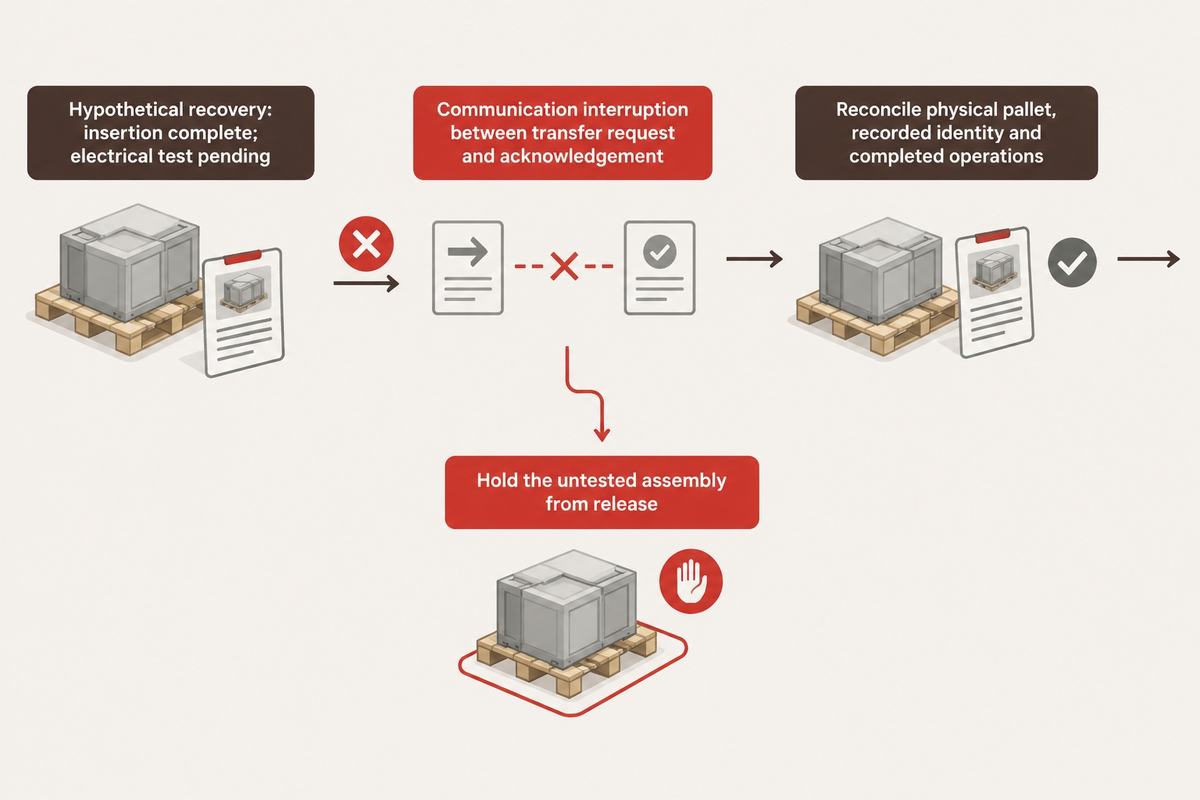
Speicherprogrammierbare Steuerungen unterstützen die Bereitschaft der Stationen, die Transferfreigabe, den Abschluss von Arbeitsschritten und die Fehlerbehebung. Ein Manufacturing Execution System (MES) kann Fertigungsaufträge und Rückverfolgbarkeitsdaten verknüpfen; die lokale Steuerungssequenz muss die Bauteilidentität jedoch auch bei Kommunikationsausfällen bewahren. Legen Sie fest, wer für jeden Zustandswechsel verantwortlich ist, wie dieser bestätigt wird und was nach einer Unterbrechung geschieht.
Die Beschreibung der PackML-Fernschnittstelle durch die OPC Foundation behandelt die Koordination zwischen Maschinen. Die Beschreibung der Materialverriegelung überlässt relevante Bedeutungen den Lieferanten. Für eine gemeinsame Schnittstelle müssen daher die Signale inhaltlich abgestimmt werden; eine funktionierende Netzwerkverbindung allein reicht nicht aus.
Hypothetisches Beispiel für die Wiederherstellung: Eine Palette trägt ein Steckergehäuse, bei dem der Einpressvorgang abgeschlossen ist, die elektrische Prüfung jedoch noch aussteht. Zwischen der Übertragungsanforderung und ihrer Bestätigung kommt es zu einer Kommunikationsunterbrechung. Beim Neustart könnte eine blinde Wiederholung der Anforderung dazu führen, dass das Steckergehäuse ein zweites Mal bewegt wird; das Löschen der Datensätze würde den Verlust der Prozesshistorie bedeuten. Der Steuerungsingenieur benötigt einen Wiederherstellungszustand, der die physische Palette, die erfasste Identität und die abgeschlossenen Arbeitsgänge abgleicht, bevor die Bewegung fortgesetzt wird. Das Qualitätspersonal muss die ungeprüfte Baugruppe von der Freigabe zurückhalten. Die Produktion benötigt eine klare Anweisung für Bediener zur Wiederaufnahme der Arbeit. Die Prüfung dieser Schnittstelle mit produktionsnahen Komponenten sagt mehr über die Praxistauglichkeit der Integration aus, als während einer Vorführung ununterbrochene automatische Zyklen zu beobachten.
Echtzeit-Dashboards ermöglichen eine Fehlerdiagnose, wenn die Stillstandskategorien den tatsächlichen Fertigungsprozess abbilden. Wird jeder Stillstand als „Roboterfehler“ erfasst, bleibt verborgen, ob ein fehlendes Bauteil, eine blockierte Empfangsstation oder eine Prüfverzögerung die Ursache war. Diese Unterschiede entscheiden darüber, ob sich Investitionen in Automatisierungstechnik, Bauteilqualität oder Steuerungen lohnen.
Wodurch werden Kosten, Lieferzeit und Amortisationszeit einer automatisierten Montagelinie bestimmt?
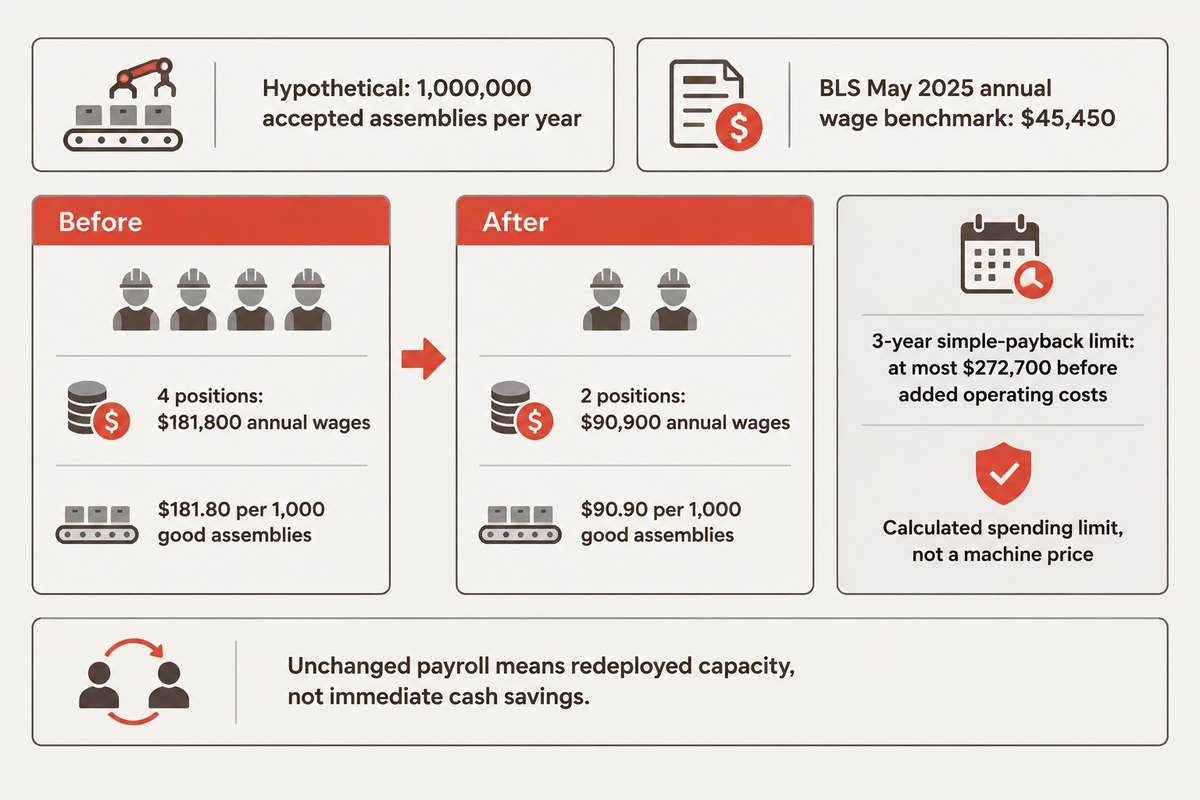
Spezialwerkzeuge, Prozessentwicklung und Integration sind wichtige Kostentreiber und beeinflussen den Zeitplan von Montageprojekten. Auch die Inbetriebnahme und Prüfung wirken sich auf die Investitionskosten aus. Berechnen Sie die Amortisationszeit anhand der jährlich realisierbaren Einsparungen nach Abzug zusätzlicher Betriebskosten und legen Sie dabei ein Angebot für das installierte Projekt zugrunde. Personalkosten sinken nur, wenn sich die Personalbesetzung ändert. Freigesetzte Arbeitszeit ist eine wertvolle Ressource, führt aber nur dann zu Personalkosteneinsparungen, wenn sich Personalbestand, Überstunden oder Neueinstellungen ändern.
Das U.S. Bureau of Labor Statistics gibt für Monteure und Fertigungsmitarbeiter einen mittleren Jahreslohn von $45.450 im Mai 2025 an. Auf Basis dieses reinen Lohnvergleichs werden in einem hypothetischen Beispiel durch den Abbau von 4 auf 2 ganzjährig besetzte Stellen jährlich $90.900 frei. Bei angenommenen 1.000.000 abgenommenen Baugruppen pro Jahr sinken die direkten Lohnkosten je 1.000 Gutbaugruppen von $181,80 auf $90,90. Weitere Kosten wie Sozialleistungen, Überstunden, Aufsicht und lokale Lohnunterschiede sind nicht berücksichtigt.
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Ganzjährig besetzte Stellen | 4 | 2 |
| Angenommener Jahreslohn pro Stelle | $45.450 | $45.450 |
| Direkte Gesamtlohnkosten | $181.800 | $90.900 |
| Direkte Lohnkosten pro 1.000 abgenommene Baugruppen | $181,80 | $90,90 |
Bei einem hypothetischen Ziel von 3 Jahren bis zur einfachen Amortisation ermöglicht die Lohndifferenz eine Investition von höchstens $272.700 vor zusätzlichen jährlichen Betriebskosten. Dies ist eine errechnete Ausgabenobergrenze, kein Maschinenpreis. Die jährlichen Einsparungen abzüglich Instandhaltung, Energie, Verbrauchsmaterialien und Support sind mit 3 Jahren zu multiplizieren. Steuern, Finanzierung und Abzinsung gehören in das vollständige Finanzmodell.
Werden die 2 Bediener versetzt und bleibt die Lohnsumme unverändert, sollte die Finanzabteilung umverteilte Kapazität statt unmittelbarer Kosteneinsparungen erfassen. Der Werksleiter kann die Investition dennoch mit vermiedenen Überstunden oder zusätzlicher verkaufsfähiger Produktion begründen. Deshalb braucht die Berechnung der Kapitalrendite ein abgestimmtes Szenario zu Personal und Nachfrage statt eines Produktivitätsprozentsatzes.
Die Lieferantenplanung sollte Konstruktionsfreigabe, Bestellung von Komponenten mit langen Lieferzeiten, Integration und Versuche mit Produktionsteilen enthalten. Schlüsselfertige Automatisierungssysteme und andere schlüsselfertige Lösungen können die Verantwortung bündeln, doch das Angebot muss klare Zuständigkeiten für Versorgungseinrichtungen, Installation und Abnahme festlegen. Ein niedrigerer Angebotspreis kann sich als weniger wirtschaftlich erweisen, wenn diese Positionen ausgeschlossen sind.
Wie laufen Werksabnahme (FAT), Standortabnahme (SAT) und Umrüstprüfung ab?
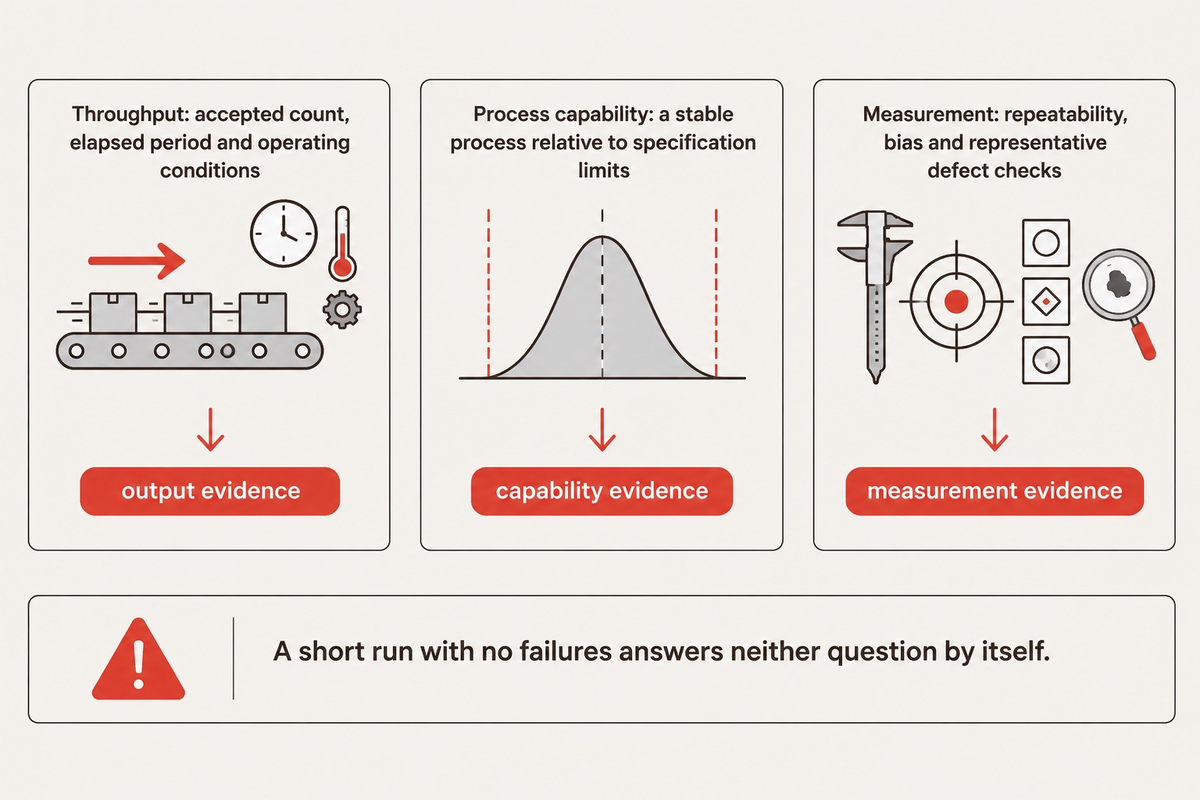
Die Werksabnahme (FAT) überprüft, ob eine Maschine die vereinbarten Funktionen erfüllt. Sie findet vor dem Versand der Maschine statt. Die Standortabnahme (SAT) weist nach der Installation in der Produktionsumgebung die entsprechende Leistung nach. Verwenden Sie für beide Prüfungen produktionsnahe Komponenten und festgelegte Betriebsbedingungen. Prüfen Sie Durchsatz, Qualität, Wiederanlauf und Umrüstung getrennt, denn ein erfolgreicher Geschwindigkeitstest belegt weder die Messgenauigkeit noch die langfristige Prozessfähigkeit.
Die Inbetriebnahmeleitlinien von Eclipse Automation legen den Schwerpunkt auf repräsentative Teile, einen Dauerlauf sowie die Betriebsbereitschaft der Versorgungs- und Netzwerkinfrastruktur vor Ort. Die Leitlinien des National Institute of Standards and Technology zur Prozessfähigkeit behandeln einen stabilen Prozess im Verhältnis zu den Spezifikationsgrenzen. Die Leitlinien des NIST zum Messprozess betrachten Messfehler gesondert. Ein kurzer Lauf ohne Ausfälle beantwortet keine der beiden Fragen für sich allein.
| Abnahmekriterium | Zu dokumentierender Nachweis | Entscheidungsverantwortung |
|---|---|---|
| Ausbringung von Gutteilen | Abgenommene Stückzahl, Produktionszeitraum und Betriebsbedingungen | Produktion |
| Belegung der Stationen | Zeitbedarf für Zuführung, Bearbeitung, Prüfung und Weitergabe | Prozessplanung |
| Komponentenvariationen | Ergebnisse über die vereinbarten Lose, Kavitäten und Maßbedingungen hinweg | Qualitätssicherung |
| Gültigkeit der Prüfung | Messwiederholbarkeit, systematische Abweichung und repräsentative Fehlerprüfungen | Messtechnik |
| Sichere Ausschleusung fehlerhafter Teile | Fehlerhafte Teile sind gekennzeichnet und werden von der Freigabe ausgeschlossen. | Qualitätssicherung |
| Störungsbehebung | Kontrollierter Wiederanlauf bei erhaltener Teileidentität und Kenntnis des Teilezustands | Steuerungstechnik und Instandhaltung |
| Variantenumrüstung | Vom letzten Gutteil bis zum verifizierten ersten Gutteil; Änderungen an Werkzeugen und Rezeptur | Produktion |
| Integration am Standort | Versorgungseinrichtungen, Netzwerkverbindungen und Übergaben an vor- und nachgelagerte Prozesse | Infrastruktur und Integration |
| Übergabepaket | Software-Backups, Zeichnungen, Schulungs- und Instandhaltungsunterlagen | Instandhaltung und Beschaffung |
Auch für die Sicherheitsprüfung muss der Geltungsbereich festgelegt sein. Für Wartungsarbeiten im Anwendungsbereich der US-amerikanischen Vorschrift 29 CFR 1910.147 gelten Steuerstromkreisgeräte aus Sicht der Sicherheitsprüfung nicht als Einrichtungen zur Energietrennung. Wenden Sie den Geltungsbereich und die Ausnahmen der Vorschrift auf die konkrete Aufgabe an; ein gewöhnlicher Stoppbefehl ist nicht als Verfahren zur Energietrennung zu behandeln.
Ein gemeinsames Angebot und Abnahmepaket vorbereiten
- Stellen Sie Zeichnungen, repräsentative Komponenten und die geplante Produktfamilie bereit.
- Legen Sie die abgenommene Ausbringung, den Produktionskalender, die Qualitätskriterien und das Umrüstmuster fest.
- Weisen Sie Verantwortlichkeiten für Versorgungseinrichtungen, Datenschnittstellen, Installation und Abnahme zu.
- Fordern Sie eine Aufstellung der Ausschlüsse, Meilensteintermine und vorgeschlagenen Prüfnachweise an.
So kann der Einkauf Automatisierungslösungen anhand desselben Leistungsumfangs vergleichen. Fertigungsunternehmen profitieren stärker von einem vergleichbaren Abnahmepaket als von einem werbewirksamen Versprechen einer „Hochgeschwindigkeitsmontage“.
HAHN Automation Group hat ein Beispiel zur Steckverbindermontage mit Zuführung und Prüfung veröffentlicht. Eclipse Automation bietet Leitlinien zur Integration und Inbetriebnahme von Fertigungslinien. Diese können in ähnlichen Fällen hilfreich sein. Über die ZEUEE-Anfrageseite für Fertigungslinien unten können Sie ein kundenspezifisches Projekt innerhalb desselben Leistungsumfangs und anhand derselben Abnahmekriterien besprechen.
Ausblick auf die Branche: anwendungsspezifische Integration und die Aktualisierung der Robotersicherheit 2025
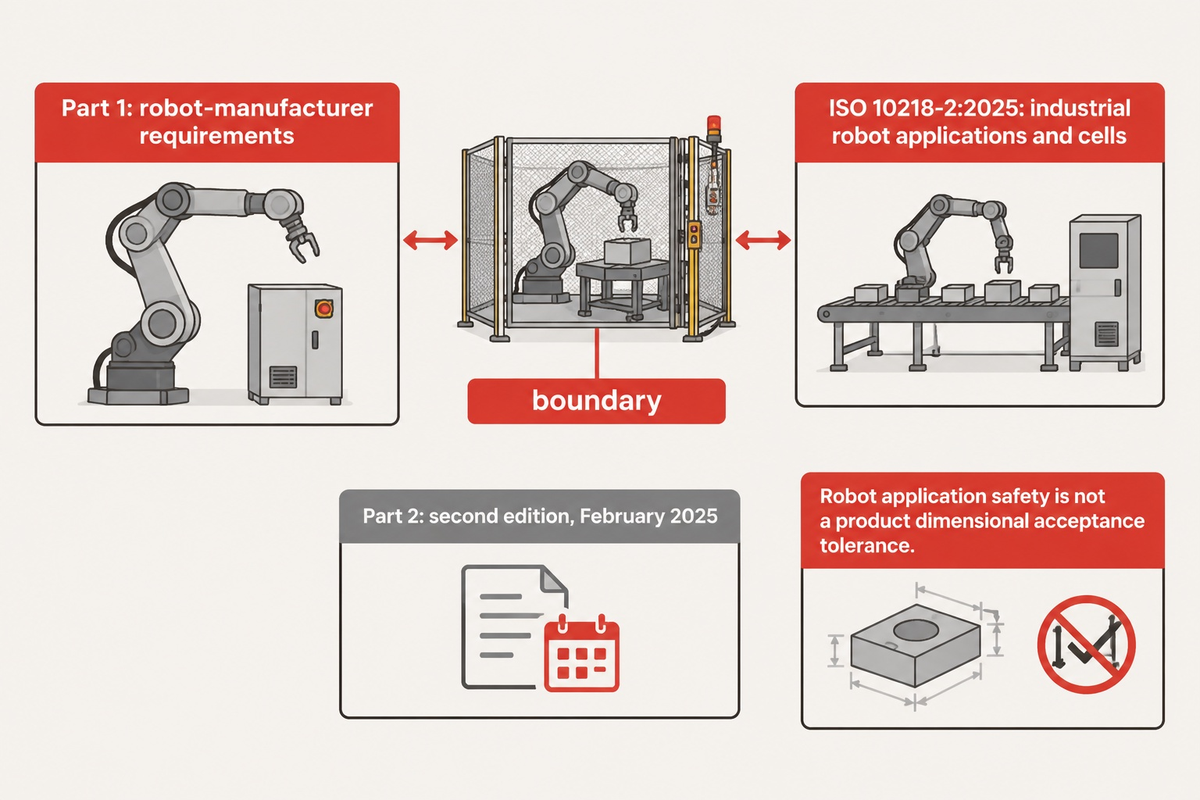
Die anwendungsspezifische Integration bleibt zentral, während sich die Leitlinien zur Robotersicherheit weiterentwickeln. ISO 10218-2:2025 behandelt industrielle Roboteranwendungen und -zellen. In Projektspezifikationen sollten die geltende Ausgabe und die jeweiligen Verantwortlichkeiten angegeben sein. Auch in der Automobilindustrie, der Unterhaltungselektronik und der Steckverbindermontage sind unterschiedliche Nachweise für den Prozess erforderlich, selbst wenn dieselben Roboter, Förderanlagen und Steuerungen zum Einsatz kommen.
Die International Organization for Standardization veröffentlichte die zweite Ausgabe im Februar 2025. Die Association for Advancing Automation erläutert die Anforderungen an Roboterhersteller in Teil 1 sowie die Integration von Anwendungen und Zellen in Teil 2.
Bei Baugruppen für die Automobilindustrie können Fügedokumentation und Teilehistorie die Spezifikation bestimmen. In der Unterhaltungselektronik sind die Handhabung kleiner Teile und der Schutz vor kosmetischen Schäden oft wichtiger. Für die Medizinproduktion gelten eigene Produkt- und Prozessanforderungen; sie sollte daher keinen Abnahmeplan aus der Automobilindustrie übernehmen. Fertigungstechnologie hilft dabei, diese Anforderungen zu erfüllen. Auch bei einem flexiblen oder skalierbaren Anlagenlayout müssen Umrüstung und Prüfung validiert werden.
Wenn die Produktplanung vorsieht, bei einer Investition in Automatisierungstechnik Schnittstellen für spätere Erweiterungen einzuplanen, erhält der Integrator eine konkrete Anforderung für die Zukunft und kann den anfänglichen Anlagenumfang gezielt begrenzen. Wettbewerbsfähigkeit und Rentabilität hängen von nutzbarer Kapazität und Qualität ab, nicht von der Menge der installierten automatisierten Produktionsanlagen.
Häufig gestellte Fragen
Was bedeutet der Begriff „automatisierte Fertigungslinie“ in der modernen Fertigung?
Damit sind miteinander verbundene Anlagen gemeint, die Komponenten mit abgestimmter Handhabung, Bearbeitung, Prüfung und Steuerungstechnik montieren.
Eine Einzelmaschine kann einen Arbeitsgang automatisieren. Eine Fertigungslinie steuert zusätzlich den Materialfluss und den Umlaufbestand zwischen den Arbeitsgängen. Ihre Ausbringung sollte als Anzahl der abgenommenen Baugruppen über einen festgelegten Produktionszeitraum definiert werden. Diese Definition berücksichtigt die praktischen Auswirkungen von Stillständen, Ausschussteilen und Produktwechseln, die bei einem Vorführzyklus einer einzelnen Maschine unberücksichtigt bleiben können.
Woran erkennen Sie, dass ein manueller Montageprozess für die Automatisierung bereit ist?
Ein Prozess ist bereit, wenn Produktanforderungen, wiederholbare Arbeitsgänge und Produktionsbedarf so weit festgelegt sind, dass sich die Anlage auslegen lässt.
Dokumentieren Sie aktuelle Zykluszeiten, wiederkehrende Fehler, Komponentenvariationen und Bedieneraufgaben, bevor Sie die Ausrüstung auswählen. Präzise und stabile Arbeitsgänge können bereits für die Automatisierung bereit sein, auch wenn die Zuführung noch Schwierigkeiten bereitet. Bei einem Prototyp mit wechselnder Geometrie können austauschbare Spannvorrichtungen und manuelle Zuführung zunächst sinnvoll sein. So richtet sich eine spätere Investition nach tatsächlichen Produktionsdaten statt nach einem angenommenen endgültigen Design.
Was ist ein Beispiel für ein automatisiertes Montagesystem in der industriellen Fertigung?
Ein System zur Steckverbindermontage kann Steckergehäuse zuführen, Steckkontakte einsetzen, den Einpressvorgang prüfen und einen elektrischen Test durchführen.
Die Stationen teilen die Identität des Bauteils, damit die Prüfergebnisse dem richtigen Steckverbinder zugeordnet bleiben. Für ein Ausschussteil muss ein kontrollierter Ablauf verhindern, dass es als Gutteil freigegeben wird. Die genaue Anordnung richtet sich nach der Geometrie der Kontakte, den Handhabungsanforderungen und den vorgegebenen Prüfungen. Derselbe Ablauf kann mit dedizierten Mechanismen, Robotern oder einer Kombination aus beidem und manueller Zuführung umgesetzt werden.
Kann eine automatisierte Fertigungslinie mehrere Produktvarianten auf einer Anlage verarbeiten?
Ja. Kompatible Varianten können mit austauschbaren Werkstückaufnahmen, kontrollierten Rezepturen und geeigneter Zuführung auf derselben Anlage gefertigt werden. Die Spezifikation muss festlegen, welche Merkmale sich ändern und wie die Qualität des Erstmusters bestätigt wird. Ein gemeinsam genutzter Roboter allein macht inkompatible Komponenten oder Prüfverfahren nicht austauschbar.
Was verursacht ungeplante Stillstände in einer automatisierten Fertigungslinie?
Störungen bei der Teilezuführung, Komponentenvariationen, Werkzeugverschleiß, instabile Prüfungen und Fehler bei Steuerungsübergaben können die Produktion unterbrechen. Unterscheiden Sie den unmittelbaren Alarm von der Ursache: Eine erfolglose Roboteraufnahme kann auf die Zuführung zurückgehen, während ein blockierter Förderer durch eine Verzögerung bei der nachgelagerten Prüfung verursacht sein kann. Dokumentieren Sie Störungsdauer, Reparaturmaßnahmen und Warteschlangenzustände. Diese Aufzeichnungen helfen der Instandhaltung, wiederkehrende Verluste zu priorisieren, und der Entwicklung zu entscheiden, ob die nächste Verbesserung andere Werkzeuge, bessere Teile oder eine überarbeitete Wiederanlauflogik erfordert. Wiederholte kurze Unterbrechungen an der Zuführung erfordern beispielsweise eine andere Reaktion als eine seltene, aber langwierige Reparatur, selbst wenn die verlorene Produktionszeit insgesamt gleich ist.
Welche Projektmeilensteine gehören in den Lieferterminplan einer automatisierten Fertigungslinie?
Berücksichtigen Sie Konstruktionsfreigabe, Komponentenbeschaffung, mechanischen Aufbau, Integration der Steuerungstechnik, Versuche mit Produktionsteilen, Werksabnahme, Versand, Installation und Standortabnahme. Nehmen Sie auch die vom Kunden bereitzustellenden Informationen und Teile in denselben Terminplan auf. Verspätete Zeichnungen oder Versuchskomponenten können die Validierung verzögern, selbst wenn der Maschinenbau bereits abgeschlossen ist.
Was sollten Einkäufer vorbereiten, bevor sie bei Herstellern automatisierter Fertigungslinien ein Angebot anfordern?
Bereiten Sie Komponentenzeichnungen, Musterteile, Anforderungen an die abgenommene Ausbringung, Variantenpläne, Prüfkriterien und den verfügbaren Fabriklayoutplan vor. Geben Sie den Produktionskalender und die geplante Personalbesetzung an, damit die Lieferanten denselben Kapazitätsbedarf zugrunde legen. Benennen Sie die Schnittstellen zu vorhandenen Anlagen und Produktionsdaten. In einer aussagekräftigen Anfrage werden auch Verantwortlichkeiten für Installation, Versorgungseinrichtungen und Abnahme festgelegt. So kann der Einkauf den vollständigen installierten Leistungsumfang vergleichen und Ausschlüsse besprechen, bevor er einen Hersteller auswählt. Fügen Sie, sofern verfügbar, repräsentative Gut- und Fehlerteile bei und kennzeichnen Sie noch in Entwicklung befindliche Produktrevisionen, damit die vorgeschlagenen Werkzeuge nicht von einer bereits endgültig festgelegten Geometrie ausgehen.
Besprechen Sie Ihre Anforderungen an die Fertigungslinie
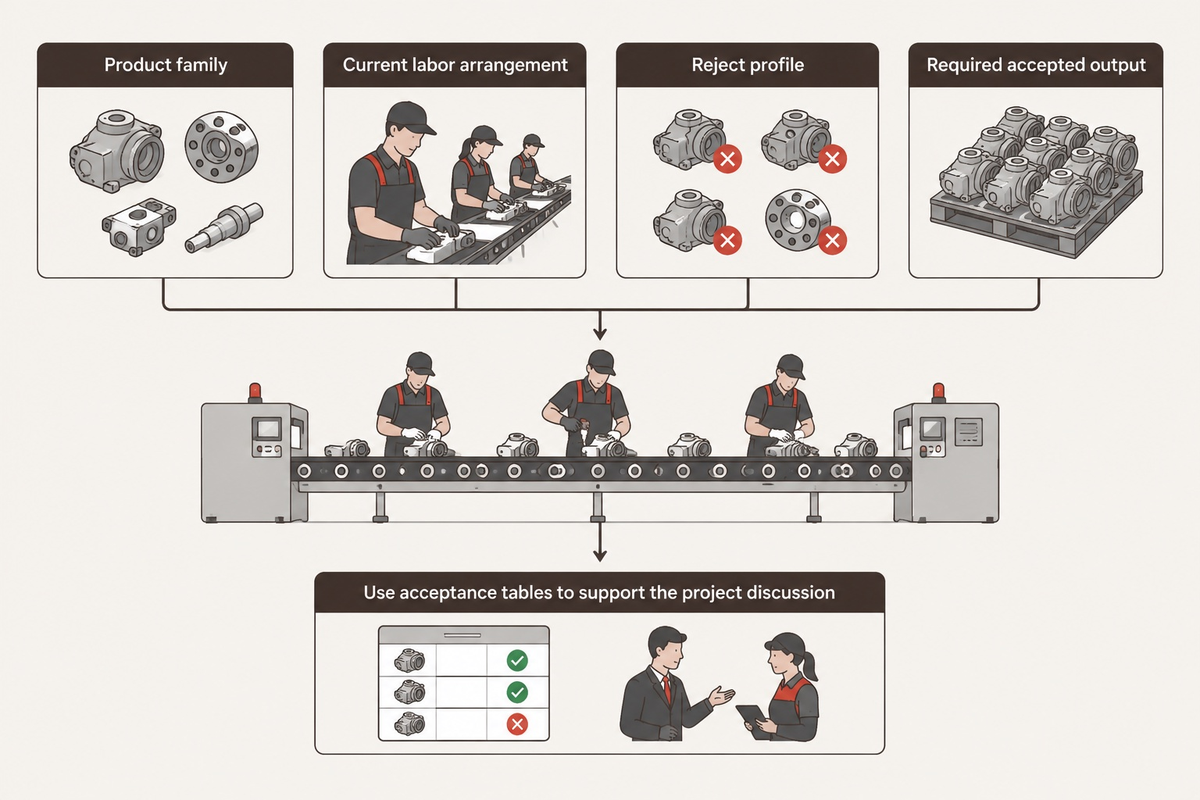
Bringen Sie zum Gespräch über die Anlage Angaben zu Ihrer Produktfamilie, der aktuellen Personalbesetzung, dem Ausschussprofil und der erforderlichen abgenommenen Ausbringung mit. Für Projektanfragen finden Sie den nächsten Schritt auf der Seite für kundenspezifische Lösungen für automatisierte Fertigungslinien von ZEUEE. Nutzen Sie Abnahmetabellen zur Untermauerung Ihres Anliegens und sehen Sie sich bei der Erstellung Ihrer Auswahlliste die Unternehmensinformationen von ZEUEE an.
Verwandte Artikel und Lösungen
- Umfang und Planung von Fertigungslinien
- Verantwortlichkeiten bei schlüsselfertigen Projekten
- Roboterbasierte Produktionssysteme
- Anlagen zur Scharniermontage
Quellen und Referenzen
- Lean Enterprise Institute: Taktzeit und Zykluszeit.
- University of Tennessee Center for Industrial Services: Leitfaden zur OEE-Implementierung.
- Massachusetts Institute of Technology: Pufferoptimierung.
- U.S. Bureau of Labor Statistics: Löhne von Montage- und Fertigungsarbeitern, Mai 2025.
- National Institute of Standards and Technology: Prozessfähigkeit und Charakterisierung des Messprozesses.
- OPC Foundation: PackML-Fernschnittstelle und Materialverriegelung.
- International Organization for Standardization: ISO 10218-2:2025; Association for Advancing Automation: Aktualisierte FAQ zu ISO 10218.
- Electronic Code of Federal Regulations: 29 CFR 1910.147.
- ASSEMBLY: Durchsatz in automatisierten Montagesystemen definieren; Manuell, halbautomatisch oder vollautomatisch?
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge
Im Trend