Kontaktieren Sie Zeyu lntelligent Industrial Company
Leitfaden für Farbring-Beschichtungsmaschinen: Bandübertragung, UV-Härtung & CCD-Prüfung

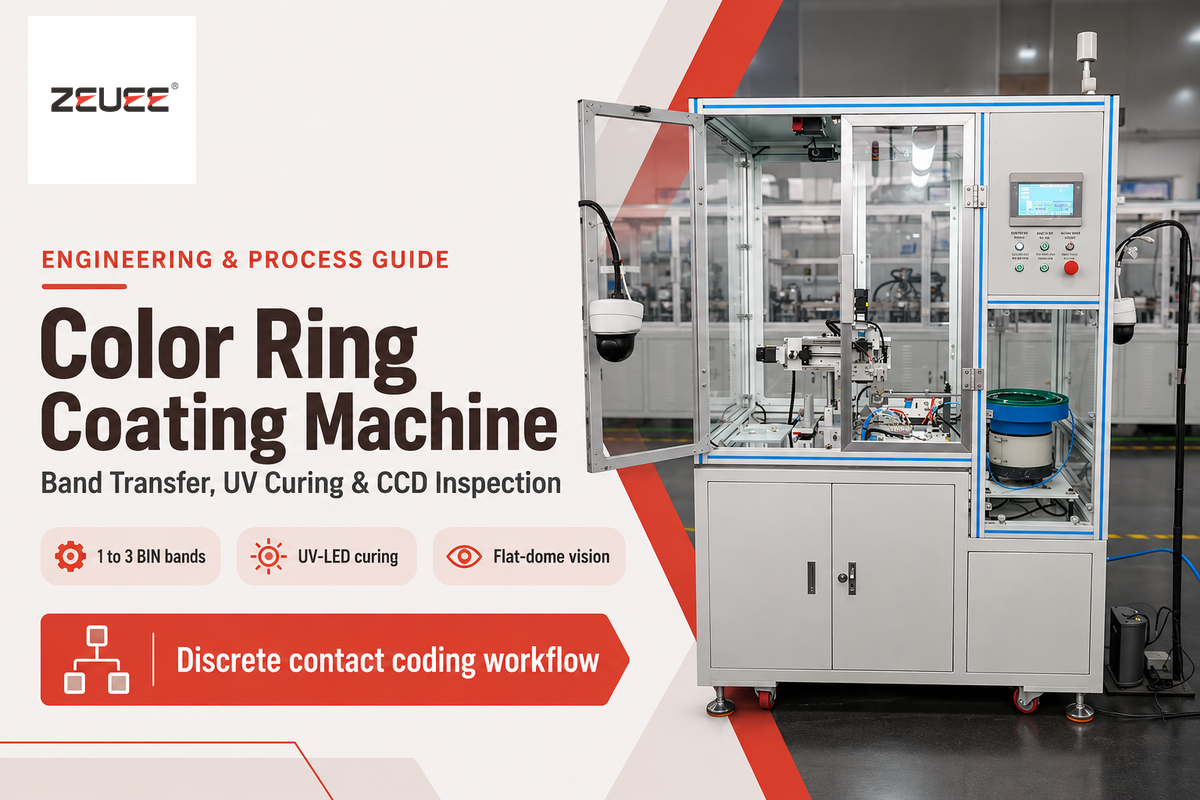
Eine Farbring-Beschichtungsmaschine trägt 1 bis 3 konzentrische Kennzeichnungsbänder auf einzelne zylindrische Steckkontakte auf. Veröffentlichte Referenzwerte für die Kodierung von Kontaktstiften liegen bei rund 60 Zyklen pro Minute (etwa ein Kontaktstift pro Sekunde), während größere Beschichtungsanlagen für Sicherungsrohre bis zu 100 Stück pro Minute erreichen. Vollständige dreistellige Basic-Identification-Number-Codes (BIN) nach SAE AS39029 erfordern drei Farbbänder. Die Kenntnis der rotatorischen Übertragungsmechanik, der Grenzen der UV-LED-Härtung und der Kamerabewertung verhindert, dass Einkäufer versehentlich Schüttgut-Spritzkabinen oder Vakuumkammern anfragen.
Aktualisiert im November 2026 · Von Cherry
Technische Zusammenfassung
- Zu den Zielbauteilen gehören einzelne zylindrische Stift- und Buchsen-Steckkontakte (SAE AS39029 Größen #22D bis #12), Anschlusskontakte und kleine Wellen.
- Einzeldurchlauf-Zellen tragen 1 bis 3 konzentrische Farbbänder auf, wobei drei Bänder eine vollständige dreistellige BIN-Folge kodieren.
- Als Härtungsquellen dienen schmalbandige UV-LED-Strahler (365, 385, 395 oder 405 nm), die auf die Fotoinitiatoren der Tinte abgestimmt sind, oder eine geregelte thermische Trocknung.
- Qualitätsschranken kombinieren diffuse Flachkuppel-Optiken mit einer Inline-CCD-Farbbewertung und einer sensorgestützten Ausschussweiche.
Eine diskrete Farbring-Beschichtungsmaschine trägt 1 bis 3 Farbbänder auf zylindrische Steckkontakte in einer getakteten Zelle auf. Sie nutzt zudem eine UV-LED-Härtung und eine Inline-CCD-Prüfung.
Was ist eine Farbring-Beschichtungsmaschine und wie funktioniert die rotatorische Bandübertragung?
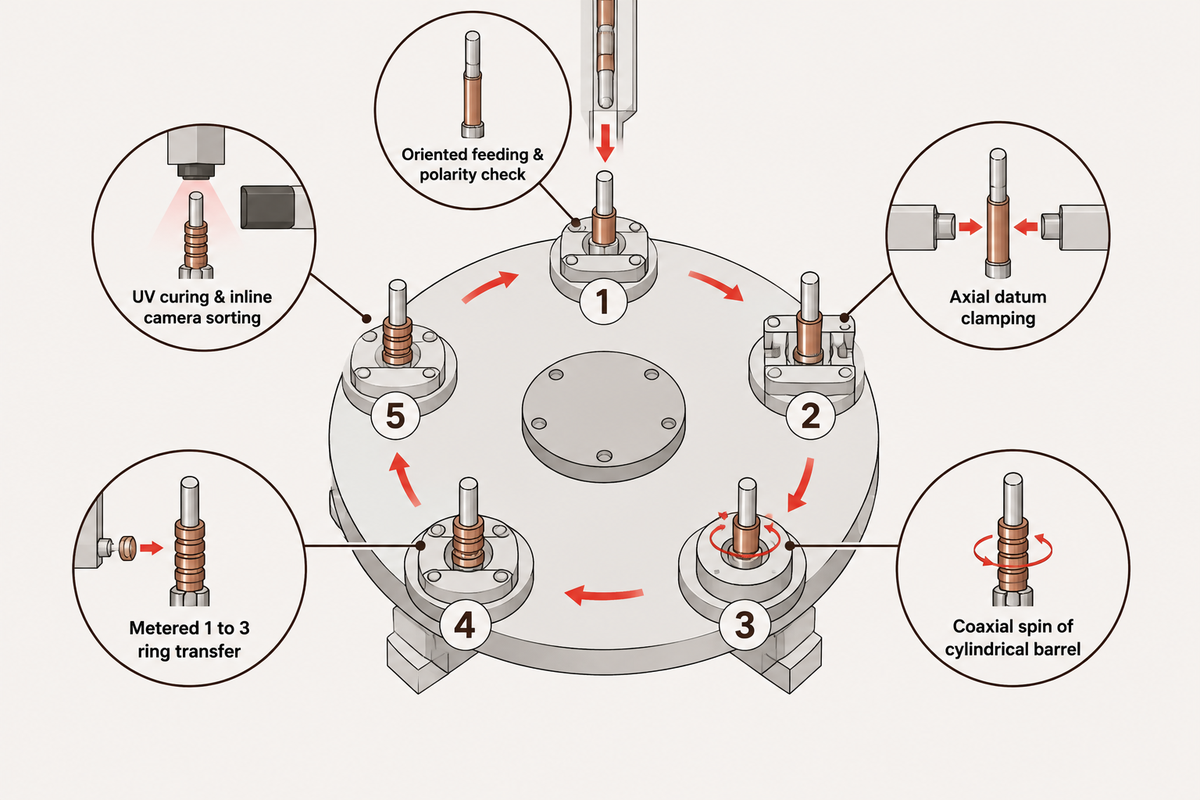
Farbring-Beschichtungsanlagen takten einzelne zylindrische Steckkontakte um einen Rundschalttisch, drehen das Bauteil gegen einen dosierten Applikator und härten die Tinte sofort aus. Eine Kamera sortiert Ausschuss aus. Im Gegensatz zu Schüttgut-Lackierkabinen tragen diese Zellen Farbringe ausschließlich auf die vorgesehene Drahthülse auf, während die Steckflächen unbeschichtet bleiben.
Wie arbeitet eine Farbring-Beschichtungsmaschine bei zylindrischen Steckkontakten?
Eine automatisierte Kontaktbeschichtungsanlage führt fünf Funktionen aus: orientierte Zuführung und Polaritätsprüfung; axiale Bezugsklemmung; koaxiale Rotation; dosierte Ringübertragung; sowie UV-Härtung mit Inline-Kamerasortierung. Erstens vereinzelt die Zuführung das Schüttgut (Kontaktstifte oder Buchsen) und prüft die axiale Polarität, sodass die Drahthülse zum Applikator zeigt. Zweitens positioniert ein Festanschlag den Kontakt entlang seiner Achse, damit die Bandposition reproduzierbar bleibt.
Drittens dreht ein koaxiales Spannfutter oder eine Spannzangen-Trägerband-Aufnahme den Zylinder mit geregelter Drehzahl. Viertens berühren Übertragungsräder, dosierende Dispensnadeln oder abgerakelte Walzen die rotierende Hülse und tragen in einem Durchgang 1, 2 oder 3 Ringe auf. Fünftens taktet der Rundschalttisch den Kontakt weiter, wobei die UV-Härtung zusammen mit der Kamerabewertung zur Qualitätsprüfung eingesetzt wird. Nicht spezifikationsgerechte Chargen werden ausgeschleust.
Veröffentlichte Patente von Drittanbietern zeigen, wie Ingenieure schmale Bänder auf Miniaturhülsen erzeugen. So offenbart beispielsweise das veröffentlichte Patent CN118744073A (Shanghai Workpower Telecom Co., Ltd.) eine Ausführung mit Ringbreiten von 0,5 mm und 1,0 mm bei einem 1,0 mm Rastermaß. Diese Konstruktion verwendet Nadeln der Größen 27G (0,42 mm AD) und 30G (0,31 mm AD), ein pneumatisches Spannfutter und einen Silikonabstreifer mit Shore A50.
Eine separate externe Anmeldung, das veröffentlichte Patent CN122558722A (Kunshan Aisyitian Automation), beschreibt einen elektrischen Rundschalttisch in Kombination mit einem Vibrationsförderer und Spannzangen-Trägerband-Mitnehmern. Das System nutzt einen axialen Schiebeanschlag, Gummi-Antriebsräder und einen Laser-Entladesensor. Keine der beiden Veröffentlichungen offenbart geistiges Eigentum von ZEUEE. Frühere Aufsteckclips im abgelaufenen US-Patent US6311229B1 (Elsag International BV) passen auf Block-I/O-Steckergehäuse, jedoch nicht in enge Rundsteckverbinder-Kammern, die auf ausgehärtete Flüssigringe angewiesen sind.
Diskrete Kontaktbeschichtungsanlagen arbeiten im kontinuierlichen Einzelteil-Takt statt mit Chargentrays. Die technische Referenz von ZEUEE beziffert Zellen für einzelne Steckkontakte auf etwa einen Kontakt pro Sekunde, wobei bis zu drei Farbbänder pro Durchgang samt Bildverarbeitungsbewertung für einen vollständigen dreistelligen BIN-Code aufgetragen werden. Dieser kontinuierliche Beschichtungsrhythmus unterscheidet sich deutlich von spulengespeisten Stranglinien wie dem MCM-System von Rosendahl Nextrom, das 80+ Kennungen für optische Glasfaser mit 1.600 m/min markiert.
Abgrenzung von Kontaktring-Beschichtungsanlagen gegenüber industriellen Schüttgut-Beschichtungssystemen
Die Verwechslung von diskreten Kontaktbeschichtungsanlagen mit Schüttgut-Oberflächenanlagen kann dazu führen, dass Einkäufer unpassende Maschinenangebote einholen. Eine Pulverbeschichtungskabine sprüht trockenes Duroplast-Polymer über Metallplatten, während eine Vakuumbeschichtungsmaschine metallische Dünnschichten gleichmäßig auf bestückte Gestelle in einer Vakuumkammer abscheidet. Im Gegensatz dazu konzentriert sich das zitierte Kontaktbeschichtungspatent (CN118744073A) auf selektive schmale Flüssigringe auf einzelnen Drahthülsen.
Eine ähnliche Situation zeigt sich in Gebrauchtmaschinenkatalogen für die Pharma- und Süßwarenindustrie. Ein Dragierkessel dreht eine rotierende Trommel, um Tabletten abzurollen und allseitig eine gleichmäßige Filmschicht aufzubauen. In Pharmakatalogen wälzt eine teilperforierte Zuckerbeschichtungstrommel Tabletten in erwärmter Luft um. Eine pneumatisch betätigte teilperforierte Trommel für den Chargenaustrag verarbeitet Schüttgutkerne statt empfindlicher Kontaktstifte aus Messing oder Berylliumkupfer.
| Anlagenkategorie | Primärer Prozessmechanismus | Beschichtungsgeometrie | Eignung für die Kontakt-BIN-Kodierung |
|---|---|---|---|
| Diskrete Farbring-Beschichtungsmaschine | Getaktete Rotation + dosierte Rad- oder Nadelübertragung + UV-Härtung | 1–3 selektive 360°-Bänder auf der Drahthülse | Hält die vergoldete Steckzone frei; unterstützt CCD-Farbbewertung |
| Kontinuierlicher Glasfaser-Ringmarkierer | Berührungsloses Nass-in-Nass-Aufspritzen auf den laufenden Strang | Periodische Ringe entlang einer mit 1.600 m/min laufenden Glasfaser | Ausgelegt für endlose biegsame Stränge, nicht für starre vereinzelte Kontaktstifte |
| Chargen-PVD- / Magnetronkammer | Multi-Arc-Ionen- und Magnetronsputtern im Vakuum | Vollflächige metallische Dünnschicht auf Gestellen | Konzipiert für vollflächige Beschichtung statt mehrfarbiger BIN-Bänder |
| Schüttgutkessel, Trommel oder Pulverkabine | Umwälz-Sprühtrommel oder elektrostatische Pulverpistole | Unselektive Vollflächenbeschichtung des Bauteils | Risiko von Verbiegungen am Kontaktstift und unerwünschter Beschichtung auf Steckflächen |
Auswahlgrenze: Nutzen Sie einen kontinuierlichen Strangmarkierer für biegsamen Draht oder optische Glasfaser von der Spule. Starre gedrehte Steckkontakte nutzen typischerweise eine auf einer Spannvorrichtung basierende Rundschalttaktung, wenn eine automatisierte Mehrfarbenberingung gegenüber manuellen oder chargenbasierten Verfahren gewählt wird.
Kontaktgeometrie, Bandbreitentoleranzen und Spezifikationen der Tintenhärtung
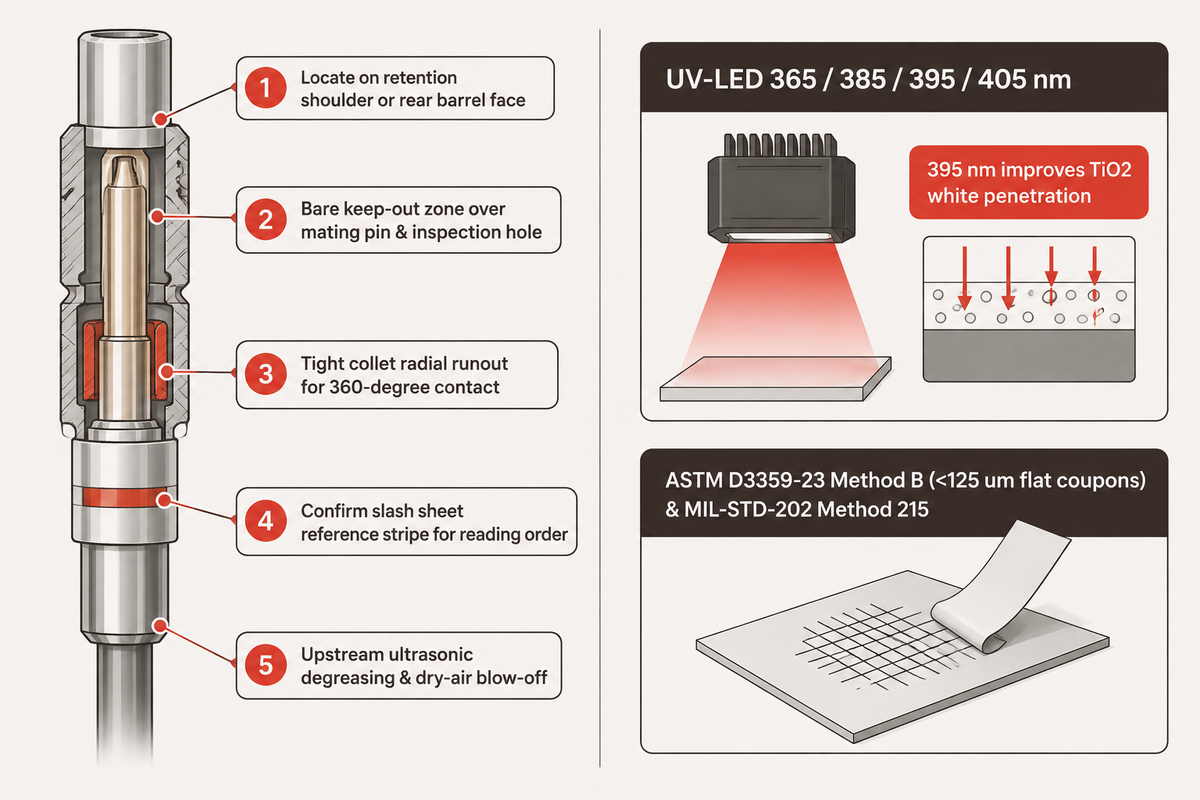
Nachdem die rotatorische Bandübertragung nasse Tinte auf eine Drahthülse aufgetragen hat, bestimmen Kontaktgeometrie und Härtungsphysik, ob diese Bänder das Crimpen und die Reinigung überstehen. Ingenieure knüpfen die Bandzonen an die Slash-Sheets nach SAE AS39029, halten vergoldete Steckflächen frei von Tinte und stimmen Wellenlänge sowie Dosis der UV-LED auf die Tintenchemie ab.
Kontaktfamilien nach SAE AS39029 und Layout der BIN-Farbbänder
Steckverbinder für Luft- und Raumfahrt sowie Verteidigung nach MIL-DTL-38999 oder MIL-DTL-26482 verwenden lösbare Steckkontakte gemäß SAE AS39029 (früher MIL-C-39029). Laut der AS39029-Übersicht des nach ISO/IEC 17025 akkreditierten Prüflabors Lectromec müssen qualifizierte Steckkontakte, einschließlich der in MIL-DTL-38999-Steckverbindern eingesetzten, mindestens 500 Steckzyklen standhalten, die axiale Verschiebung auf höchstens 0,3 mm begrenzen und Schockprüfungen ohne elektrische Unterbrechungen von mehr als 1 Mikrosekunde bestehen. Lectromec fasst die mechanische Halteanforderung direkt zusammen:
“Steckkontakte der Größe 22 in MIL-DTL-38999-Steckverbindern müssen einer axialen Kraft von mindestens 10 lbf (44 N) ohne Herauslösen standhalten, und größere Steckkontakte (Größe 16, 12 usw.) unterliegen noch höheren Mindesthalteanforderungen (bis zu 25 lbf oder ~111 N für die größte Baugröße).”
Eine Vergoldung erschwert die Tintenhaftung im Vergleich zur Markierung auf blankem Stahl oder Kunststoff. Der M39029-Leitfaden von Connector Supplier hält fest, dass die Spezifikation historisch 0.000050 in (50 Mikrozoll) Gold über den gesamten Außenkörper vorschrieb, wenngleich heute eine selektive Vergoldung zulässig ist. Glattes Gold besitzt eine niedrige Oberflächenenergie und bietet nasser Tinte nur minimalen Halt. Zurückbleibendes Bearbeitungsöl verursacht nach dem Aushärten Poren oder Abplatzungen. Für vorgelagerte mechanische Toleranzen vor der Beringung lesen Sie unseren Leitfaden zu Abläufen der Montage von Stift- und Buchsen-Steckkontakten.
Auf Steckkontakten nach SAE AS39029 kodieren drei Farbbänder die dreistellige Basic Identification Number (BIN), gelesen von der Drahthülse in Richtung Steckspitze. Genaue Hülsendurchmesser und Bandbreitentoleranzen ergeben sich aus dem jeweiligen M39029-Slash-Sheet des Bauteils und nicht aus einer einzigen Universaltabelle. Das Patent CN118744073A veranschaulicht Ringbreiten im Submillimeter- und Millimeterbereich für Steckkontakte zum Crimpen, während der beim TIU-03 von Yulishih genannte Bereich von Ø4.4–5,9 mm für größere Sicherungsrohre statt für Miniatur-Kontaktstifte gilt. Die nachstehende Referenzmatrix stellt elf veröffentlichte M39029-Kontaktmodelle von MILNEC und Aiconics über die Größen #22D bis #12 zusammen.
| Kontaktmodell | Kontakttyp & Größenklasse | Drahtstärke (AWG) | Veröffentlichte BIN-Farbfolge | Primärer Schwerpunkt bei Beschichtung & Zuführung |
|---|---|---|---|---|
| M39029/58-360 | Kontaktstift · Größe #22D | 22–28 AWG | Orange, Blau, Schwarz | Zuführung mit geringer Fallhöhe gegen Verbiegen dünner Kontaktstifte; enger axialer Bezug |
| M39029/56-348 | Buchse · Größe #22D | 22–28 AWG | Orange, Gelb, Grau | Geschlitzte Buchsenkappe schützen; Kontrast bei grauen/gelben Bändern prüfen |
| M39029/58-363 | Kontaktstift · Größe #20 | 20–24 AWG | Orange, Blau, Orange | Strikter Sperrbereich nahe Schulter und Sichtloch der Prüfung |
| M39029/56-351 | Buchse · Größe #20 | 20–24 AWG | Orange, Grün, Braun | Diffuse Beleuchtung zur Trennung von braunen und orangen Farbtönen auf Gold |
| M39029/1-100 | Kontaktstift · Größe 16 / Hülse 22 | 22 AWG | Braun, Schwarz, Schwarz | Abgestufte Hülsengeometrie erfordert angepassten Spannzangendurchmesser |
| M39029/1-101 | Kontaktstift · Größe 16 / Hülse 20 | 20 AWG | Braun, Schwarz, Braun | Axiale Ausrichtung vor der Tintenübertragung auf reduzierter Hülse prüfen |
| M39029/58-364 | Kontaktstift · Größe #16 | 16–20 AWG | Orange, Blau, Gelb | UV-Dosis bei deckendem gelbem Pigment über den gesamten Umfang verifizieren |
| M39029/56-352 | Buchse · Größe #16 | 16–20 AWG | Orange, Grün, Rot | Kamera-Farbtonabstand zwischen roten und orangen Bändern kalibrieren |
| M39029/58-365 | Kontaktstift · Größe #12 | 12–14 AWG | Orange, Blau, Grün | Höhere Kontaktmasse erfordert gedämpfte Bahnen der Zuführung gegen Abrieb |
| M39029/56-353 | Buchse · Größe #12 | 12–14 AWG | Orange, Grün, Orange | Vollständige umlaufende UV-Belichtung bei größerem Hülsendurchmesser sicherstellen |
| M39029/31-234 | Kontaktstift · Größe #12 | 12–14 AWG | Rot, Orange, Gelb | Dreifarbenprüfung mit hoher Farbsättigung unter diffuser Flachkuppel-Beleuchtung |
Checkliste für die BIN-Band-Toleranzkette
Prüfen Sie fünf Maß- und Oberflächenvorbereitungsparameter aus der Checkliste für die BIN-Band-Toleranzkette, bevor Sie eine Kontaktzeichnung an einen Anlagenbauer freigeben. Eine Fehlausrichtung dieser Parameter kann zu Maßabweichungen und einem Verlaufen der Tinte führen, was Ausschuss verursachen kann.
- Positionieren Sie den Kontakt an der Halteschulter oder der hinteren Hülsenstirnfläche statt an der empfindlichen Steckspitze.
- Definieren Sie eine unbeschichtete Sperrzone über dem aktiven Kontaktstift, der Buchsenkappe und dem Sichtloch für das Crimpen.
- Halten Sie den radialen Rundlauffehler der Spannzange eng, damit das Übertragungsrad oder die Nadel über 360 Grad hinweg einen gleichmäßigen Kontakt herstellt.
- Prüfen Sie im geltenden M39029-Slash-Sheet, ob das erste Band einen breiteren Referenzring für die Leserichtung nutzt.
- Stellen Sie vor der Beschichtungsproduktion eine vorgelagerte Ultraschallentfettung und Trockenluft-Abblasung sicher, damit Bearbeitungsöle die Benetzung nicht beeinträchtigen.
Physik der UV-LED-Härtung und Empfindlichkeit der Tintenformulierung
Kommerzielle UV-LED-Arrays emittieren laut dem UV-Härtungsleitfaden von GEW schmalbandige UVA-Spitzen bei 365, 385, 395 oder 405 nm ohne Infrarotwärme. UV-Tinten kombinieren 50–80 % Oligomere, bis zu 50 % Monomere und 0,5–15 % Fotoinitiatoren, die vernetzen, anstatt durch Lösungsmittelverdunstung zu trocknen. Die Deckkraft der Pigmente beeinflusst die Wahl der Wellenlänge erheblich. UVNDT weist darauf hin, dass weiße Tinte Titandioxid (TiO2) enthält, das UV-Licht unterhalb von 380 nm blockiert. Unter weißem Pigment besteht bei einer 365-nm-Lampe das Risiko, dass die untere Beschichtungslage unzureichend aushärtet. Ein Wechsel auf 395 nm verbessert die Durchdringung, sofern eine Abstimmung auf die Fotoinitiator-Absorption, die Schichtdicke und die abgegebene UV-Dosis erfolgt.
Härtungsfenster hängen von der Tintenformulierung ab und nicht allein von der Lampenleistung. Forscher am National Institute of Standards and Technology (NIST) (Bennett, 2017; aktualisiert am 7. Mai 2026) haben fünf kommerzielle Fotopolymerharze für die additive Fertigung bei 365 nm und 405 nm vermessen. Sie verzeichneten eine bis zu 7X hohe Abweichung bei der kritischen Härtungsenergie (Ec) und eine 10X hohe Abweichung bei der Eindringtiefe (Dp). Diese Studie untersuchte Harze für die additive Fertigung statt Kontaktring-Tinten, verdeutlicht jedoch die Empfindlichkeit der Formulierung. Da ein UV-Radiometer die Bestrahlungsstärke und Dosis der Lampe statt direkt die Tintenhaftung misst, kombinieren Ingenieure die Protokolle der Radiometer-Ausbringung mit realen Härtungs- und Lösungsmittelprüfungen an beschichteten Muster-Steckkontakten. Dieselbe NIST-Studie ergab zudem, dass Messschieberprüfungen bei weichen Elastomeren ungenau sind, weshalb bei der Qualifizierung optische Messgeräte oder Profilometer bevorzugt werden.
Durchgerechnetes Beispiel für Umfangsrotation und UV-Belichtung
Angenommen, ein Ingenieur modelliert einen Kontakt mit einem angenommenen Drahthülsen-Außendurchmesser von 1,60 mm, der sich mit 150 U/min für 0,30 s an einem einzeiligen UV-Strahl vorbeidreht. Die Umfangsgeschwindigkeit beträgt pi × 1,60 mm × (150 ÷ 60) = 12,57 mm/s. Eine vollständige Umdrehung entspricht pi × 1,60 mm = 5,03 mm. Während 0,30 s dreht sich die Hülse um 12,57 × 0.30 = 3,77 mm bzw. 0.75 einer vollen Umdrehung (270 Grad). Da die Hülse an einem Punkt-Linien-Strahl keine volle Umdrehung vollendet hat, erhält ein Teil des Umfangs keinen direkten Strahldurchgang (der genaue unbelichtete Bogen hängt vom optischen Abdeckungswinkel des Strahlers ab). Eine Verlängerung der Verweilzeit auf 0,40 s schließt eine volle Umdrehung ab, während die vollständige Durchhärtung weiterhin die Abstimmung von Fotoinitiatorchemie, Schichtdicke und abgegebener Energiedosis erfordert.
Welche Tintenhaftungs- und Lösungsmittelprüfungen verifizieren ausgehärtete Kontaktfarbbänder?
Die Klebeband-Haftungsprüfung nach ASTM D3359-23 und die Lösungsmittelbeständigkeitsprüfung nach MIL-STD-202 Prüfverfahren 215 sind zwei Kernmethoden, die neben den Kriterien der Kundenzeichnung zur Verifizierung von Beschichtungsanforderungen eingesetzt werden. ASTM D3359-23 (Aktiv, März 2023) bewertet die Klebebandhaftung auf metallischen Substraten von 0 bis 5 mittels eines schnellen 180-Grad-Abzugs. Verfahren B gilt für Schichten dünner als 125 μm (5 mils), während Verfahren A oberhalb von 125 μm greift; Verfahren B kann bei größerem Schnittabstand und ausdrücklicher Vereinbarung zwischen Käufer und Verkäufer auch über 125 μm hinaus angewendet werden. Da die Einstufung von 0–5 nach ASTM D3359 weder die absolute Abzugskraft noch schmale gekrümmte Kontaktringe direkt misst, prüfen Qualitätslabore flache Referenzcoupons mit identischer Beschichtung, die in derselben Maschine ausgehärtet wurden. An realen Steckkontakten führen Labore Prüfungen der Lösungsmittelbeständigkeit nach MIL-STD-202 Prüfverfahren 215 durch. Prüfleitfäden von DESolutions und eComp bestätigen, dass Verfahren 215 markierte Bauteile Lösungsmitteln wie Testbenzin, Aceton, NMP oder Dynasolve aussetzt, um die Lesbarkeit der Markierung und die Beständigkeit gegen Verfärbung zu prüfen.
Härtungsgrenze: Wenn deckend weiße oder gelbe Bänder die Lösungsmittelbeständigkeit unter 365-nm-UV nicht bestehen, prüfen Sie zuerst die Kompatibilität des Fotoinitiators der Tinte und die abgegebene UV-Dosis. Prüfen Sie die Sauerstoffinhibierung an der Oberfläche und die Entfettung des Substrats, bevor Sie die Lampenwellenlänge oder die Schichtdicke ändern.
Rotatorische Farbringbeschichtung vs. Handlackierung, Tampondruck, Laser- und PVD-Verfahren
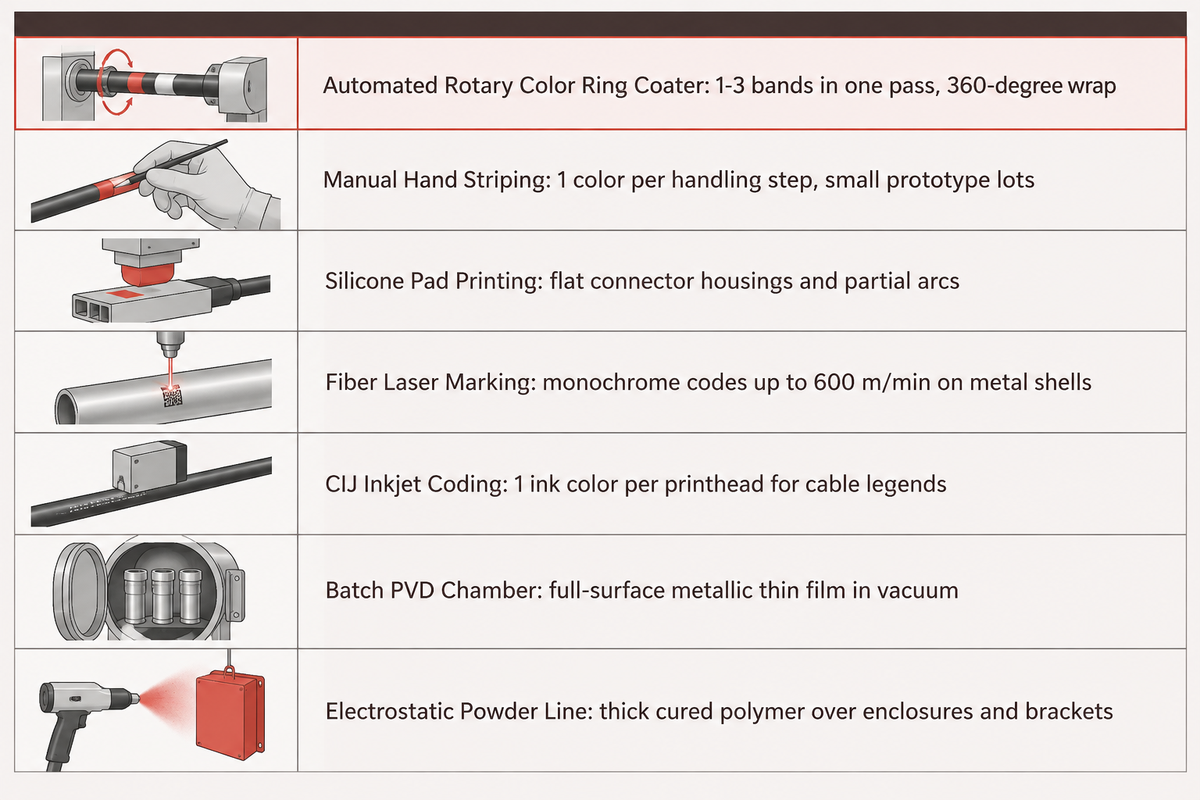
Die automatisierte rotatorische Farbringbeschichtung eignet sich für einzelne zylindrische Steckkontakte, die drei randscharfe 360-Grad-BIN-Bänder benötigen, wenn Stückzahl, Taktung der Umrüstung und Prüfung eine dedizierte Zelle rechtfertigen. Manuelle Beringung und derzeit zugelassene Verfahren sind für Anwendungen mit geringeren Stückzahlen praktikabel. Laser-, Inkjet- und PVD-Systeme werden für andere Markierungsanwendungen eingesetzt.
Wann sollten Ingenieure eine automatisierte rotatorische Beschichtung anstelle einer Laser- oder Inkjet-Markierung wählen?
Wählen Sie eine automatisierte rotatorische Farbring-Beschichtungsanlage, wenn Zeichnungen mehrfarbige 360-Grad-Bänder vorschreiben und Produktionsvolumen, Wiederholgenauigkeit sowie Anforderungen an die Prüfung eine dedizierte Zelle rechtfertigen. Glasfaserlaser eignen sich hervorragend für schnellen monochromen Text und 2D-Codes. Videojet dokumentiert 50W-Glasfaserlaser und einen 100W-Glasfaserlaser mit bis zu 600 m/min auf Metallteilen sowie Continuous-Inkjet-Einheiten (CIJ), die mit alphanumerischen MIL-SPEC-Tinten bestückt sind. Diese Systeme zielen jedoch auf alphanumerische Codes, Barcodes und fortlaufende Beschriftungen ab, nicht auf mehrfarbige Widerstandsbänder auf dünnen vergoldeten Hülsen.
Ebenso ist der Silikon-Tampondruck auf flache Steckergehäuse oder Teilbögen ausgelegt, sofern keine mehrstufigen rotierenden Spannvorrichtungen ergänzt werden. Standard-CIJ-Druckköpfe erfordern ebenfalls eine spezielle Rotationssynchronisation und eine enge Tropfenregistrierung, um winzige vereinzelte Kontaktstifte zu beringen. Dedizierte rotatorische Kontaktbeschichtungsanlagen lösen diese Herausforderungen bei der Integration serienmäßig. Externe veröffentlichte Spezifikationen führen das Model 1174 von Adapt Automation mit geschätzten 60 Zyklen pro Minute für 1–3 Kontaktringe. Der UV-Ringbeschichter TIU-03 von Yulishih gibt bis zu 100 Stück/min (einschließlich Härtung) bei größeren Sicherungsrohren mit Ø4.4–5,9 mm an.
Breit angelegte Suchen liefern oft auch eine PVD-Beschichtungsmaschine oder eine Beschichtungsanlage für Schmuckhersteller, die für eine vollflächige dekorative Beschichtung gedacht sind. Beispielsweise beschichtet eine Magnetron-Sputter-Beschichtungskammer mit den Abmessungen φ1300 × H1300 mm bestückte Gestellware gleichmäßig in Vakuumchargen, anstatt einzelne elektrische Kontaktstifte mit Farbringen zu versehen. Darüber hinaus nutzt eine professionelle Pulverbeschichtungskabine oder eine komplette industrielle Pulverbeschichtungslinie eine elektrostatische Pulversprühpistole, die für Schaltschränke und Halterungen konzipiert ist. Multifunktionale Beschichtungslinien für Konsumgüter-Beschläge erfordern kundenspezifische Maskierungs- und Aufspannschritte, die im Vergleich zu dedizierten Einzelstift-Rotationsbeschichtern zusätzliche Komplexität verursachen.
| Verfahren | 360°-Bandintegrität | Farben pro Durchgang | Substrateinfluss | Veröffentlichte Referenzgeschwindigkeit | Optimale Anwendung |
|---|---|---|---|---|---|
| Automatisierte rotatorische Farbring-Beschichtungsanlage | Durchgehende 360°-Umschließung durch koaxiale Rotation | 1–3 Bänder in einem Durchgang | Nicht-abtragende Flüssig-/UV-Tinte auf der Drahthülse | ~60 Zyklen/min geschätzt (Adapt 1174 Kontaktstifte); bis zu 100 Stück/min (Yulishih TIU-03 Sicherungen) | Serienfertigung von M39029-Steckkontakten und Anschlusskontakten für Luft-/Raumfahrt und Verteidigung |
| Manuelle Handberingung | Bedienerabhängige Überlappung und Kanten | 1 Farbe pro Handhabungsschritt | Nicht-abtragend; hohes Verschmierrisiko im Tray | Manuelle Werkbankrate | Kleine Prototypenlose und Entwicklungsmuster |
| Silikon-Tampondruck | Geeignet für flache Flächen oder Teilbögen ohne Rotation | 1–2 Farben über getaktete Hübe | Nicht-abtragend; erfordert rotierende Werkzeuge und Vorrichtungen für volle Umschließung | Chargenweise Taktung über Spannvorrichtung | Flache Steckergehäuse und einseitige Beschriftungen |
| Glasfaserlaser-Markierung | Monochromer Kontrast; Rotationsachse erforderlich | 0 standardisierte Pigmentfarben | Oberflächenoxid-Markierung; Integrität dünner Goldschichten prüfen | Bis zu 600 m/min auf Metall (Videojet 50W/100W) | Alphanumerische Chargencodes und 2D-Codes auf Hülsen |
| CIJ-Inkjet-Kodierung | Erfordert synchronisierte Rotation für geschlossene Ringe | 1 Tintenfarbe pro Druckkopf | Berührungslos; MIL-SPEC-Texttinten verfügbar | Kontinuierliche Hochgeschwindigkeits-Kabellinien | Kabelmantel-Beschriftungen und flache Metallhalterungen |
| Chargen-PVD-Kammer | Unselektive Vollflächenschicht ohne Maskierung | 1 einheitliche Kammerbeschichtung pro Durchlauf | Scheidet metallische Schicht auf freiliegenden Oberflächen ab | Chargen-Vakuumzyklus (Abpumpzeit <=20 min laut zitierter Spezifikation) | Dekorativer Schmuck und vollflächige Beschlagbeschichtung |
| Elektrostatische Pulverbeschichtungslinie | Unselektiver Sprühauftrag ohne Maskierung | 1 Pulverbeschichtung pro Kabinendurchlauf | Dicke ausgehärtete Polymerschicht auf freiliegendem Metall | Fördergestützte Kabinen- und Ofenchargen | Schaltschränke, Halterungen und Strukturplatten |
Entscheidungsregel: Behalten Sie Laser- oder CIJ-Einheiten für Steckverbinderhülsen und Kabelmäntel bei, während Sie manuelle Beringung oder automatisierte Rundtaktzellen auf Chargenvolumen, Taktung der Umrüstung und qualifizierte Prozesse abstimmen.
Teilezuführung, axiale Ausrichtung und Steuerung der schnellen Farbumrüstung
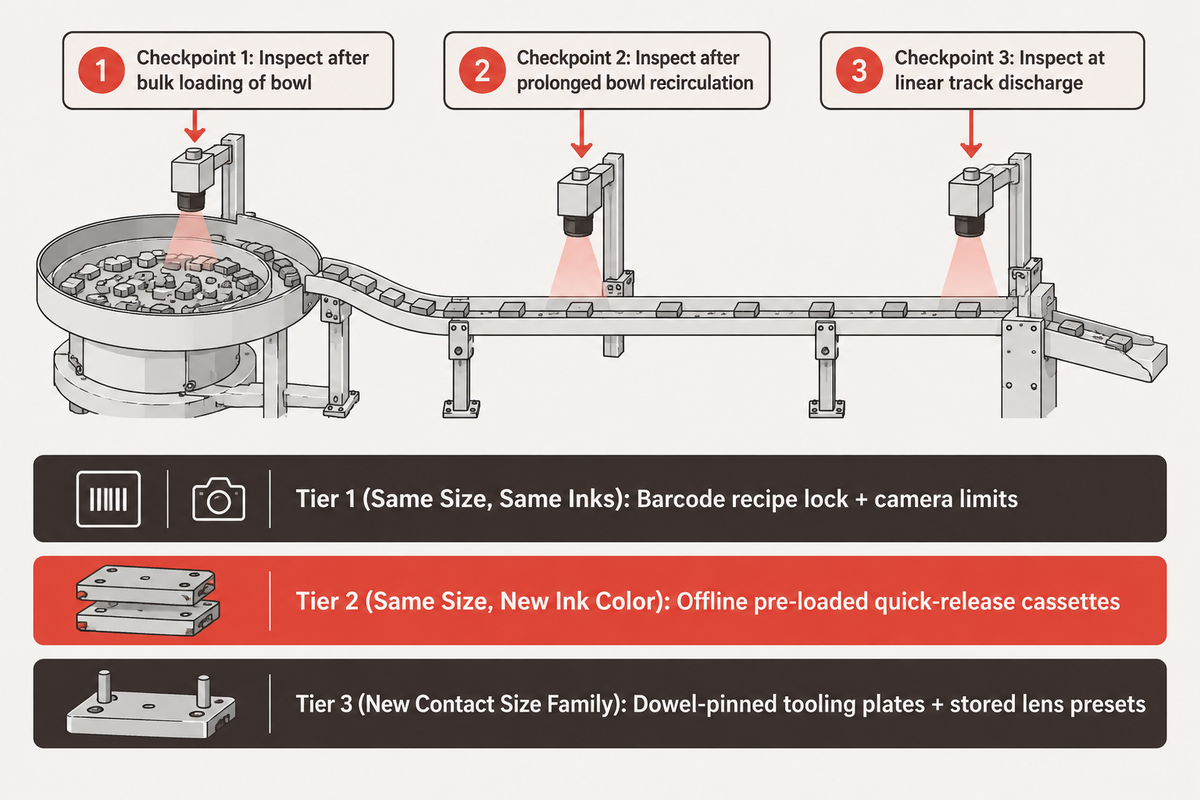
Die tatsächliche Schichtausbeute wird stärker durch die Teilezuführung und die Farbumrüstung bestimmt als durch die Taktgeschwindigkeit des Rundschalttisches. Empfindliche vergoldete Kontaktstifte verbiegen oder verkratzen, wenn die Amplitude des Vibrationsfördertopfes zu hoch ansteigt. Kontaktfertiger mit hoher Variantenvielfalt verlieren zudem Anlagenverfügbarkeit, sofern Tintenkassetten, Walzen sowie Werkzeuge und Vorrichtungen nicht unter reproduzierbaren Steuerungen gewechselt werden.
Wie verhindert man das Verbiegen von Kontaktstiften bei der automatisierten Wendelförderer-Zuführung?
Wählen Sie den passenden Mechanismus der Zuführung entsprechend der Kontaktsteifigkeit, anstatt jeden Kontaktstift durch einen blanken Stahltopf zu zwingen. Schüttguttöpfe wie der 18-Zoll-Edelstahltopf beim Model 1174 von Adapt Automation oder der 5.000-Teile-Bunker beim TIU-03 von Yulishih fördern robuste Anschlusskontakte und Sicherungsrohre sauber. Dünne Kontaktstifte der Größe #22D und geschlitzte Buchsen können sich unter dem Gewicht umlaufender Teile verhaken und verformen. Nutzen Sie Magazin- oder Stangenlader mit geringer Fallhöhe, um die Ausbeute bei empfindlichen Geometrien zu sichern.
Schützende Topfbeschichtungen helfen zwar bei der Dämpfung der Bauteile, können jedoch Mängel an mechanischen Werkzeugen und Vorrichtungen nicht ausgleichen. Lancing UK Bowlfeeders betont, dass Elastomerbeschichtungen die Reibung verbessern oder das Prellen verringern können, aber weder korrekte Werkzeuge und Vorrichtungen noch die Orientierungslogik und die Bauteilqualitätskontrolle ersetzen. Überwachen Sie die Steckkontakte während der Inbetriebnahme an drei separaten Punkten: nach dem Schüttgut-Befüllen des Topfes, nach längerer Umwälzung im Topf und am Austritt der Linearschiene. Die Betrachtung aller drei Punkte ermöglicht die Feststellung, ob Goldabrieb durch das Bunkergewicht, Schienengrate oder Einklemmen an der Vereinzelung entsteht.
Die Wendelförderer-Analyse von RNA Automation vom August 2026 beleuchtet eine häufige Falle in der Fertigung. Angenommen, ein Vibrationsförderer liefert konstant 200 Teile pro Minute in eine Beschichtungszelle. Schichtleiter sehen stabile Zählwerte der Zuführung und nehmen an, dass die Ausrichtung ebenso stabil ist. Währenddessen lassen leichter Schienenverschleiß und eine überhöhte Vibrationsamplitude Kontaktstifte über Orientierungsabstreifer springen und verkehrt herum in das Spannfutter gelangen. Wie RNA Automation warnt, ist mehr Vibration nicht immer besser. Innerhalb einer Stunde führt die Beschichtungsmaschine verdrehte Steckkontakte in die Übertragungsstation ein, beringt die Steckspitze anstelle der Hülse und füllt die Ausschussrutsche.
Installieren Sie einen optischen oder laserbasierten Polaritätssensor vor der Ladevereinzelung, um verkehrt liegende Steckkontakte trocken auszuschleusen. Stimmen Sie die Werkstückaufnahmen für Werkzeuge und Vorrichtungen der Zuführung sorgfältig ab, wenn Sie gemischte Steckverbinderfamilien gruppieren; beachten Sie bei der Auslegung der Werkzeuge und Vorrichtungen unseren Leitfaden zu Steckverbinder-Kontakttypen und Geometrieauswahl.
Umrüstzeit-Uhr vom letzten Gutteil zum ersten Gutteil
Abrufe einer Rezeptur, die mit zwei Minuten angegeben werden, zählen oft nur die Touchscreen-Klicks. Fertigungsbetriebe mit hoher Variantenvielfalt sollten die Umrüstzeit-Uhr vom letzten Gutteil zum ersten Gutteil nutzen, um die tatsächliche Stillstandszeit zu messen. Messen Sie jede Minute vom letzten abgenommenen Kontaktstift aus Los A bis zum ersten kamerageprüften Kontaktstift aus Los B über drei betriebliche Stufen hinweg:
| Stufe der Umrüstung | Physische Maßnahmen & Software-Schritte | Haupttreiber der Stillstandszeit | Maßnahme zur Verkürzung der Umrüstzeit |
|---|---|---|---|
| Stufe 1: Gleiche Größe, gleiche Tinten | HMI-Rezeptur laden; aktive Presskopf-Einheiten und BIN-Prüfung neu zuweisen | Erstmuster-Freigabe der Farbreihenfolge | Barcode-Verriegelung der Rezeptur + automatische Steuerung der Kameragrenzwerte |
| Stufe 2: Gleiche Größe, neue Tintenfarbe | Tintenkassette und Rad tauschen oder Nadelverteiler spülen | Lösungsmittelspülung und Farbtonstabilisierung | Offline vorbefüllte Schnellwechsel-Farbkassetten |
| Stufe 3: Neue Kontaktgrößenfamilie | Schiene, Spannzangen-Werkstückaufnahmen, Axialanschlag und Kamerafokus tauschen | Mechanische Ausrichtung und Rundlaufprüfung | Verstiftete Platten für Werkzeuge und Vorrichtungen + gespeicherte Objektivvoreinstellungen |
Regel für die Umrüstung: Wenn Ihre Linie die BIN-Tintenfarben mehr als zweimal pro Schicht wechselt, spezifizieren Sie herausnehmbare vorbefüllte Applikatorkassetten, damit Techniker nasse Lösungsmittelspülungen im Maschinenrahmen vermeiden.
Inline-Bildverarbeitungsprüfung und Fehlerbehebung
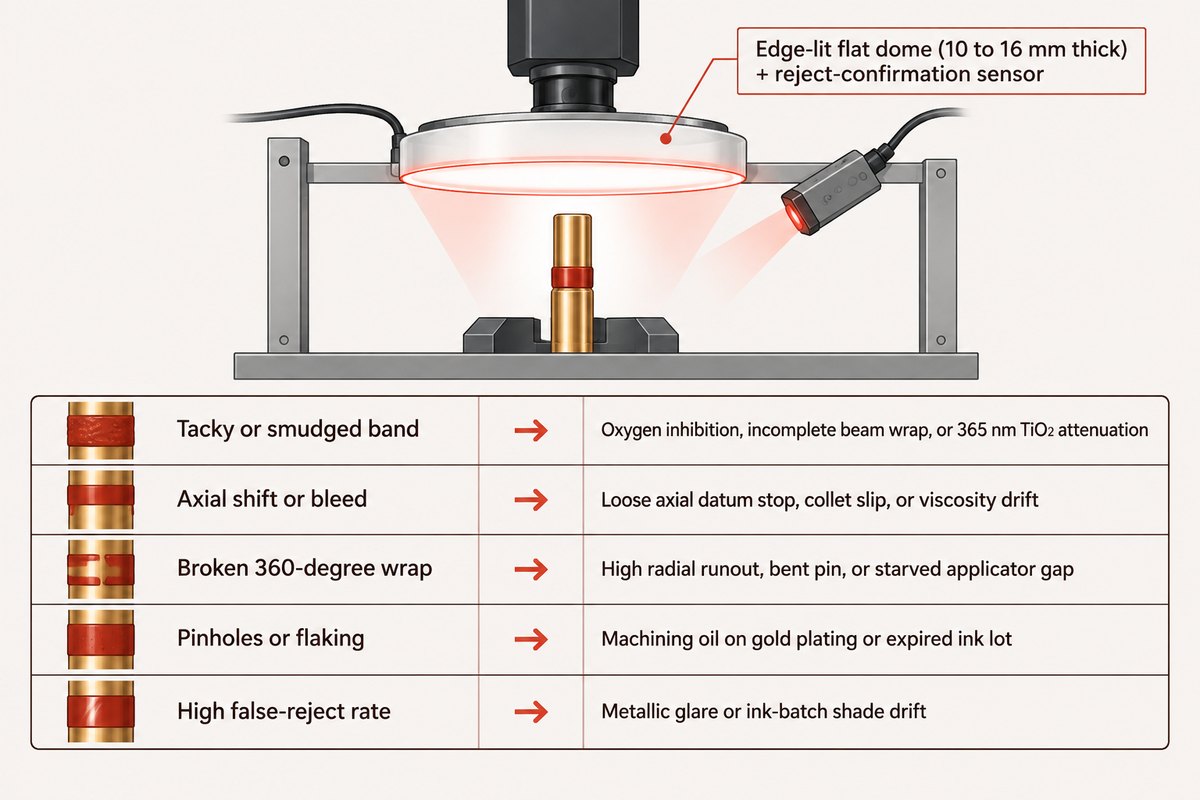
Die Inline-Bildverarbeitung kann sichtbare Beschichtungsmerkmale in einem ungeregelten Beschichtungsprozess prüfen. Da gekrümmte vergoldete Kontaktstifte wie Spiegel wirken, erfordert eine genaue Bewertung kalibrierte Farbfenster, eine diffuse Flachkuppel-Beleuchtung und eine deterministische Ausschusssortierung, die mit den physikalischen Grundursachen verknüpft ist.
Beherrschung spiegelnder Reflexionen auf glänzenden vergoldeten Zylindern
Standard-Ringlichter stoßen bei glänzenden zylindrischen Steckkontakten an ihre Grenzen. Punktlicht-LEDs werfen eine helle weiße Glanzlinie entlang des Scheitels eines vergoldeten Kontaktstifts, während die Flanken dunkel bleiben. Diese Verzerrung verschiebt den gemessenen Farbton und löst Fehlausschuss zwischen braunen, roten und orangen Bändern aus. In der Studie zur Zylinderbeleuchtung von Vision Systems Design (Joe Gugliotti und Marc Landman, September 2020) untersuchen die Autoren eine kantenbeleuchtete Flachkuppel. Mit einer Dicke von 10 bis 16 mm und einem klaren Sichtfenster hüllt sie glänzende Metallzylinder in gleichmäßiges diffuses Licht. Im Gegensatz zu herkömmlichen Halbkugelkuppeln eliminiert eine Flachkuppel sowohl Blend-Hotspots als auch die dunkle Kameraloch-Reflexion auf dem Zylinder.
Kombinieren Sie diffuse Optiken mit einer Mehrwinkel-Bildaufnahme oder einer Rotation unter dem Objektiv, damit die Steuerung die geschlossene 360-Grad-Umschließung prüft. Vier Merkmale sollten für jeden Kontakt bewertet werden: BIN-Farbreihenfolge, Bandbreite, axialer Versatz zur Schulter und Sauberkeit der Sperrzone. Für jede Ausschuss-Abblasung oder Weiche sollte ein Ausschuss-Bestätigungssensor eingesetzt werden, damit ein fehlgeschlagener Auswurf den Rundschalttisch stoppt. Weitere Best Practices zur Kameraeinrichtung finden Sie in unserem Leitfaden zur Automatisierung der Steckverbinder-Prüfung und Kameraverifizierung.
Warum erzeugt eine Farbring-Beschichtungsmaschine verschmierte oder versetzte Bänder?
Verschmierte oder versetzte Bänder lassen sich häufig auf übermäßige Tintenübertragung, axiales Durchrutschen im Spannfutter, verschlissene Abstreifer oder Nadeln, unvollständige UV-Härtung, Viskositätsdrift der Tinte, Oberflächenkontamination oder Berührung bei der Entnahme zurückführen. Der Härtungsleitfaden von UVNDT identifiziert die Sauerstoffinhibierung als häufiges Oberflächenproblem unter schmalbandigen 395-nm-UV-LED-Lampen. Das Band sieht trocken aus, fühlt sich jedoch klebrig an, weil Luftsauerstoff freie Radikale an der Oberseite der Beschichtungslage abfängt, was zu Verschmierungen in der Entladerutsche führt.
Techniker sollten mechanische Drift niemals mit Klebeband oder provisorischen Beilagscheiben kaschieren, ein typischer Instandhaltungsfehler in der Industrie, der verschlissene Spannvorrichtungen verdeckt, bis ganze Chargen zu Ausschuss werden. Isolieren Sie wiederkehrende Fehler sauber mit dem nachstehenden Protokoll zur Fehlerisolierung von der Beschichtung bis zur Härtung.
| Beobachteter Fehler | Physikalische Grundursache | Sofortige Korrekturmaßnahme | Präventiver Auslöser |
|---|---|---|---|
| Klebriges oder verschmiertes Band im Tray | UV-LED-Sauerstoffinhibierung, unvollständige Strahlabdeckung am Umfang oder 365-nm-Abschwächung durch TiO2 | Tintenkompatible Wellenlänge (etwa 395 nm für TiO2-Weiß), volle 360°-Strahlabdeckung (Verweilzeit für eine Umdrehung oder beidseitiges Array) und Radiometerdosis prüfen | Quarzfenster-Reinigung pro Schicht und Radiometer-Bestrahlungsstärkeprotokoll |
| Axialer Versatz oder Einlaufen in die Steckzone | Lockerer axialer Bezugsanschlag, Durchrutschen der Spannzange, Viskositätsdrift oder überfüllter Tintenspalt | Schulterbezug neu justieren; Spanndruck des Spannfutters prüfen; Übertragungsschichtdicke verringern | Bezugsverschleiß und Spann-Kraft bei jedem Stufe-3-Wechsel der Werkzeuge und Vorrichtungen prüfen |
| Unterbrochene 360°-Ringumschließung | Hoher radialer Rundlauffehler, verbogener Kontaktstift im Spannfutter oder unterversorgter Applikatorspalt | Topfamplitude und Sperre für verbogene Kontaktstifte prüfen; Presskopf-Spalt neu nullen | Schienen der Zuführung prüfen und verschlissene Silikonabstreifer planmäßig tauschen |
| Poren oder Abplatzungen nach Lösungsmittelprüfung | Bearbeitungsöl auf der Vergoldung oder abgelaufene Tintencharge | Charge sperren; vorgelagerte Entfettung prüfen; frische Tinte einfüllen | Haltbarkeit der Tinte überwachen und Prüfung nach MIL-STD-202 Verfahren 215 beim Chargenstart durchführen |
| Hohe Fehlausschussrate | Metallische Blendung oder Farbtondrift der Tintencharge außerhalb der Kameratoleranz | Flachkuppel-Diffusor reinigen; Kamerafenster gegen Referenz-Kontaktstift prüfen | Weißabgleich bei jeder neuen Tintencharge neu kalibrieren |
Reinigen Sie die UV-Quarzlinsen und protokollieren Sie die Bestrahlungsstärke des Radiometers bei jedem Wechsel von deckend weißer oder deckend gelber Tinte, bevor Sie die SPS-Taktzeiten anpassen.
Compliance-Grenzen in Luft- und Raumfahrt, Automobilindustrie und Industrie
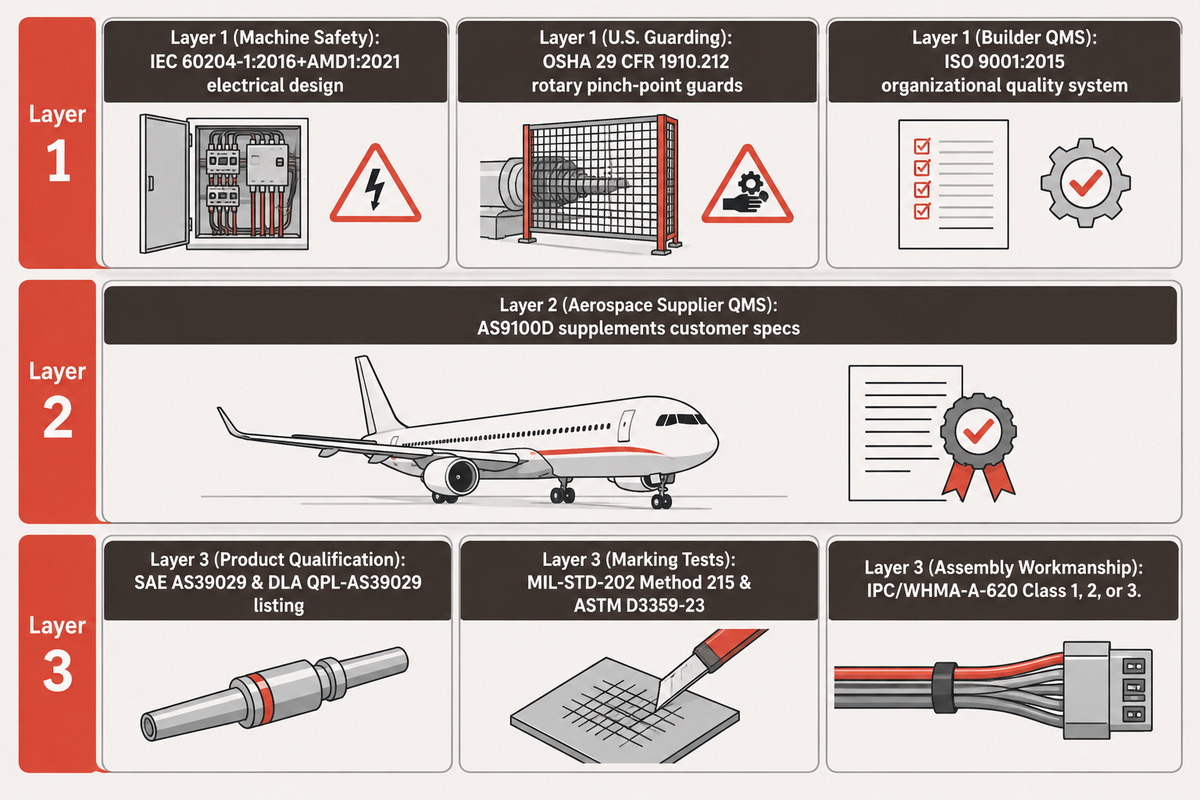
Audits in der Luft- und Raumfahrt sowie in der Automobilindustrie geraten ins Stocken, wenn Einkäufer Maschinensicherheitszeichen mit qualifizierten elektrischen Steckkontakten gleichsetzen. Die regulatorische Verantwortung gliedert sich in drei Ebenen: Ebene 1 umfasst Maschinensicherheit und OEM-Governance (einschließlich ISO 9001:2015), Ebene 2 umfasst das QMS von Luft- und Raumfahrtzulieferern (AS9100D) und Ebene 3 umfasst die Qualifizierung von Steckkontakten und Montage.
Drei-Ebenen-Trennung: Maschinensicherheit, organisatorisches QMS und Kontaktqualifizierung
Auditoren trennen bei einem Qualitätsmanagement-Audit strikt die drei Hauptverantwortungsbereiche: Maschinensicherheit, Qualitätsmanagement und Bauteilqualifizierung. Diese drei Bereiche müssen in allen Beschaffungsdokumenten strikt voneinander getrennt werden.
- Ebene 1 umfasst die Hardware-Maschinensicherheit und die Governance des Anlagenbauers. Die elektrische Auslegung der Beschichtungsanlage fällt ab dem Netzanschluss unter die IEC 60204-1:2016+AMD1:2021 (sechste Ausgabe, ersetzt die fünfte Ausgabe von 2005). An Arbeitsplätzen unter US-Bundesgerichtsbarkeit schreibt OSHA 29 CFR 1910.212 trennende oder elektronische Schutzeinrichtungen an Rotations- und Quetschstellen vor und beschränkt Handbeschickungswerkzeuge ausdrücklich auf eine ergänzende Funktion. Anlagenbauer wie ZEUEE dokumentieren geltende CE-Konformitätserklärungen, CQC-Produktzulassungen (sofern erforderlich) sowie das organisatorische Qualitätsmanagement nach ISO 9001:2015 separat, wobei keines davon die Leistungsfähigkeit auf Kontaktebene zertifiziert.
- Ebene 2 umfasst das organisatorische Qualitätsmanagement für die Luft- und Raumfahrt (AS9100D). Die AS9100D beinhaltet die ISO 9001:2015 und ergänzt organisatorische Qualitätsregeln für Luftfahrt, Raumfahrt und Verteidigung. Sie zertifiziert das Qualitätsmanagementsystem des Lieferanten; sie ergänzt Kundenzeichnungen, anstatt sie zu ersetzen, und qualifiziert niemals einen einzelnen Kontakt oder eine Beschichtungsmaschine.
- Ebene 3 umfasst die Produktqualifizierung von Steckkontakten und Montage. Steckkontakte nach SAE AS39029 für Militär sowie Luft- und Raumfahrt erfordern eine aktive Produktlistung unter QPL-AS39029 in der Qualified Products Database (QPD) der Defense Logistics Agency. Der Kauf einer Beschichtungszelle bringt einen Kontakt niemals auf die QPL-AS39029. Sofern in der Kontaktspezifikation gefordert, verifizieren Kontakthersteller die Lösungsmittelbeständigkeit nach MIL-STD-202 Verfahren 215. Nachgelagerte Hersteller für die Kabel-Montage prüfen die Anschluss- und Montageausführung nach IPC/WHMA-A-620, wenn dies vertraglich festgelegt ist.
Gemäß OSHA 29 CFR 1910.212(a)(3)(iii) dürfen spezielle Handwerkzeuge zum Einlegen oder Entnehmen kleiner zylindrischer Steckkontakte an einer Bearbeitungsstelle nur ergänzend zu vorgeschriebenen Schutzeinrichtungen verwendet werden und dürfen in den USA niemals mechanische oder elektronische Schutzeinrichtungen ersetzen.
Auch die Ausführungsklassen richten sich nach Einsatzdefinitionen statt nach pauschalen Branchenetiketten. Die Übersicht von Spartronics vom April 2026 bestätigt, dass IPC/WHMA-A-620 die ISO 9001 ergänzt, anstatt sie zu ersetzen. Klasse 1 gilt für allgemeine Elektronikprodukte, Klasse 2 für Elektronikprodukte im zweckgebundenen Einsatz und Klasse 3 für Hochleistungsprodukte oder Produkte für raue Umgebungen. Das Addendum für Raumfahrt- und Militäravionik gilt, wenn es vertraglich vereinbart ist. Der Klassenvergleich von Cloom Tech ergänzt, dass die meisten elektrischen Baugruppen im Automobilbereich nach Klasse 2 eingestuft sind, während Klasse 3 sicherheitskritischen Schaltkreisen vorbehalten bleibt. Regeln für nachgelagerte Rundsteckverbinderhülsen finden Sie in unserem Leitfaden zu Anforderungen für die Montage von MIL-DTL-38999-Rundsteckverbindern.
| Norm / Vorschrift | Compliance-Ebene | Hauptverantwortlicher | Geltungsgrenze |
|---|---|---|---|
| IEC 60204-1:2016+AMD1:2021 | Ebene 1: Maschinensicherheit | Anlagen-OEM | Elektrische Maschinensicherheit ab Netzanschluss; keine Kontakt-BIN-Prüfungen |
| OSHA 29 CFR 1910.212 | Ebene 1: Maschinensicherheit (USA). | OEM & Werks-EHS | Absicherung rotierender Quetschstellen an US-Arbeitsplätzen; Handwerkzeuge ergänzen Schutzeinrichtungen |
| ISO 9001:2015 | Ebene 1: QMS des Anlagenbauers | Anlagen-OEM | Organisatorisches Qualitätsmanagementsystem; kein Produktleistungszeichen |
| AS9100D | Ebene 2: Organisatorisches QMS Luft- und Raumfahrt | Luft- und Raumfahrtzulieferer | QMS für Luft-/Raumfahrt und Verteidigung; ergänzt Kundenspezifikationen und qualifiziert keine Bauteile |
| SAE AS39029 & DLA QPL-AS39029 | Ebene 3: Produktqualifizierung | Kontakthersteller | 500-Zyklen-Haltbarkeit, Haltekraft, Geometrie und aktive QPD-Listung |
| MIL-STD-202 Verfahren 215 & ASTM D3359-23 | Ebene 3: Markierungsverifizierung | QS für Kontakt / Montage | Lösungsmittellesbarkeit an Steckkontakten + Klebebandbewertung 0–5 auf flachen Referenzcoupons |
| IPC/WHMA-A-620 (Klasse 1/2/3) | Ebene 3: Ausführungsqualität der Montage | Kabelkonfektionär | Abnahme von Anschluss, Kennzeichnung und Prüfung nach spezifizierter Klasse |
Audit-Grenze: Prüfen Sie Teilenummern für Steckkontakte in Verteidigung sowie Luft- und Raumfahrt direkt in der Qualified Products Database der DLA. CE-Zeichen der Maschine und ISO-9001-Zertifikate des OEM belegen keinen QPL-Status der Steckkontakte.
Was bestimmt Budget, Amortisationszeit und Lieferantenqualifizierung bei automatischen Farbring-Beschichtungsmaschinen?
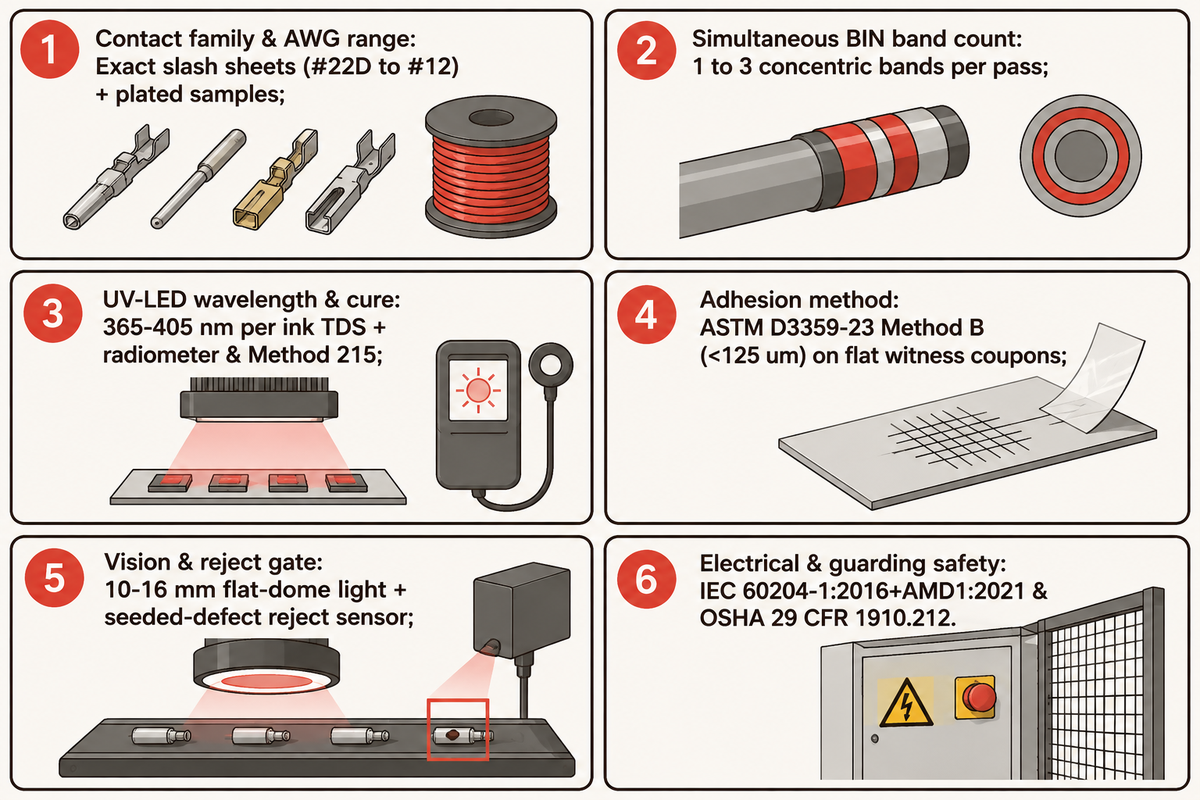
Kontaktgeometrie, geschlossene CCD-Bildverarbeitung und Bandanzahl bestimmen die Investitionskosten weitaus stärker als die Stellfläche des Rahmens. Dedizierte Maschinen werden nach Ihren Musterzeichnungen gebaut, sodass genaue Maschinenkosten ein individuelles Angebot erfordern und Modelle für die Amortisationszeit sowohl Einsparungen bei der Kennzeichnungsarbeit als auch das im Werk gemessene Risiko durchschlüpfender Nacharbeit berücksichtigen sollten.
Fünf Kostentreiber hinter Angeboten für kundenspezifische Beschichtungsmaschinen
Kundenspezifische vollautomatische Farbringzellen werden rund um Ihre Zeichnungen und Chargenanforderungen konstruiert. Der Angebotsumfang wird durch die folgenden Konstruktionsentscheidungen bestimmt:
- Gleichzeitig arbeitende Farb-Presskopf-Einheiten erfordern im Vergleich zu einem Einzelband-Presskopf synchronisierte Applikatoren, individuelle Dosierantriebe und eine breitere UV-Belichtung.
- Der Umfang für Zuführung sowie Werkzeuge und Vorrichtungen steigt, wenn Werke von einem einzelnen Edelstahltopf auf wechselbare Schienen, verstiftete Spannzangen oder Magazinlader wechseln, um die Handhabung empfindlicher Kontaktstifte der Größe #22D anzupassen.
- Optische Stufen der Prüfung ergänzen Mehrwinkel-CCD-Kameras, diffuse Flachkuppel-Optiken, Farbfolgesoftware und sensorbestätigte Ausschussweichen, um das Durchschlüpfen von BIN-Fehlern zu reduzieren.
- Ein abgestimmter Quarzschutz, ein UV-LED-Wellenlängen-Array und ein Prozessüberwachungsalarm können für eine gleichmäßigere Härtung pigmentierter Tinten integriert werden.
- Zusätzliche Ingenieurstunden für die Steuerungstechnik fallen an, wenn eine SPS-Verriegelung der Rezeptur mit Barcode-Chargenscan und OPC-UA-/MES-Protokollierung eingebunden wird.
Berechnung der Amortisationszeit im Kontext von Arbeitsersparnis und nachgelagerter Nacharbeit
Wer die Amortisationszeit allein anhand der Stundenlöhne der Bediener bewertet, übersieht die nachgelagerten Risiken bei komplexen Baugruppen der Steckverbindermontage. Beim direkten Arbeitsaufwand nennt der veröffentlichte Automatisierungs-Referenzwert von ZEUEE eine typische Reduzierung der Kennzeichnungsarbeit um >50 %, wenn manuelle Markierungsschritte in der Kabel-Montage automatisiert werden. Gleichzeitig berichtet Connector Supplier, dass nicht-militärische Baugruppen mit kommerziell gleichwertigen Steckkontakten, bei denen QPL-Qualifizierung, Militärprüfungen und BIN-Kodierung zusammen entfallen, geschätzte 25–50 % bei den Kontaktstückkosten einsparen. Qualifizierte Steckkontakte für die Luft- und Raumfahrt weisen daher einen wesentlich höheren Stückwert auf als kommerzielle Äquivalente, was die finanziellen Auswirkungen von Ausschuss erhöht.
Prüfkennzahlen auf Systemebene der Montage bieten zusätzlichen Kontext zum Wert einer automatisierten Verifizierung. Der Leitfaden für kundenspezifische Montage von HooHA Wire & Cable hält fest, dass automatisierte Hochleistungs-Prüfsysteme mit einem Durchsatz von 300–500 Baugruppen pro Stunde Schlupfraten von unter 0,1 % erreichen, gegenüber 2–3 % bei manueller Prüfung. Laser Wire Solutions berichtet gleichermaßen, dass Luft- und Raumfahrtbaugruppen, die NASA-STD-8739.4 sowie FAA-/EASA-Regeln unterliegen, kostspielige Nacharbeit, Ausschuss und Verzögerungen durch Neuzertifizierungen nach sich ziehen, sobald vorgelagerte Fehler in die End-Montage gelangen.
Rechenbeispiel zur Amortisationszeit: HooHA hat Schlupfratendaten für die Prüfung kompletter Baugruppen der Kabel-Montage veröffentlicht und weist Farbringfehler nicht separat aus. Ingenieure sollten interne Werks-Ausschussprotokolle in ihr Modell einbeziehen. Angenommen, die Verifizierung verbessert sich bei einem Jahreslos von 10.000 Einheiten von 2 % manueller Schlupfrate auf 0,1 % bei automatisierter Bewertung. Durchgeschlüpfte Fehler sinken von 200 Einheiten auf 10 Einheiten, wodurch 190 späte Demontagefälle pro Jahr entfallen und zugleich >50 % des direkten Markierungsaufwands eingespart werden. Um die genaue Konfiguration der beschriebenen Maschinen und die damit verbundenen Kosten zu ermitteln, informieren Sie sich über die automatisierten Lösungen für Farbring-Beschichtungsmaschinen von ZEUEE und stellen Sie Musterbauteile zur Bewertung bereit.
Kopieren Sie die nachstehende Checkliste in Ihre Lieferanten-RFQs, um die Basislinie zu standardisieren, auf die alle Anbieter bieten:
RFQ-Checkliste — kopieren Sie diese Punkte in Ihre Angebotsanfrage:
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Wie zu verifizieren |
|---|---|---|---|
| Kontaktfamilie & AWG-Bereich | Genaue Slash-Sheets (etwa #22D 22–28 AWG bis #12 12–14 AWG) | Bestimmt Spannzangen, Topfbeschichtung gegenüber Magazinlader und Axialanschlag | 2D-Zeichnungen beifügen und echte beschichtete Muster-Steckkontakte einsenden |
| Anzahl gleichzeitiger BIN-Bänder | 1 bis 3 konzentrische Bänder pro Durchgang (3 für vollständige BIN) | Bestimmt die Anzahl der Applikator-Presskopf-Einheiten und die Einzeldurchlauf-Taktrate | Mehrbandbreite und Abstandstoleranz am Versuchslos messen |
| UV-LED-Wellenlänge & Härtungsprüfung | Wellenlänge (365–405 nm) laut technischem Datenblatt der Tinte wählen; 395 nm durchdringt TiO2-Weiß bei abgestimmtem Fotoinitiator oft besser | Durchhärtung erfordert auf die Tinte abgestimmte Wellenlänge, Schichtdicke und Dosis; Sauerstoffinhibierung kann dennoch Oberflächenklebrigkeit verursachen | Radiometer-Bestrahlungsstärke-/Dosisprotokoll sowie tintenspezifische Härtungs- und MIL-STD-202-Verfahren-215-Prüfungen verifizieren |
| Verfahren zur Haftungsverifizierung | ASTM D3359-23 Verfahren B (<125 µm) auf flachen Referenzcoupons | Gekrümmte schmale Kontaktringe lassen kein flaches Gitterschnittraster zu | Flache Coupons mit identischer Beschichtung durch dieselbe Maschinenhärtung führen |
| Bildverarbeitungs-Beleuchtung & Ausschussschranke | Diffuses Flachkuppellicht (etwa 10–16 mm dickes Panel laut Vision Systems Design, Öffnung an Sichtfeld angepasst) + Ausschuss-Bestätigungssensor | Reduziert metallische Blendung auf gekrümmten Kontaktstiften und meldet unbestätigte Weichen-Hub-Bewegungen | Bekannte fehlerhafte Kontaktstifte bei der FAT-Abnahme einschleusen und verifizieren, dass jeder Fehler mit Sensorbestätigung ausgeschleust wird |
| Elektrische Sicherheit & Schutzeinrichtungen | IEC 60204-1:2016+AMD1:2021 (Elektrik); OSHA 29 CFR 1910.212 (US-Schutzeinrichtungen) | Geltende regionale Gesetze und Käuferspezifikationen regeln die EHS-Freigabe | Schaltplan, Not-Halt-Kreis und Schutztürverriegelungen gegen den Vertragsumfang prüfen |
Angebotsgrenze: Klären Sie vor dem Angebotsvergleich, ob kundenspezifische Werkzeuge und Vorrichtungen für Steckkontakte, Kalibriernormale für die Bildverarbeitung und UV-Abluftgebläse im Basisangebot enthalten sind.
Integration, Werksmedien und Anlagenqualifizierung für Beschichtungslinien
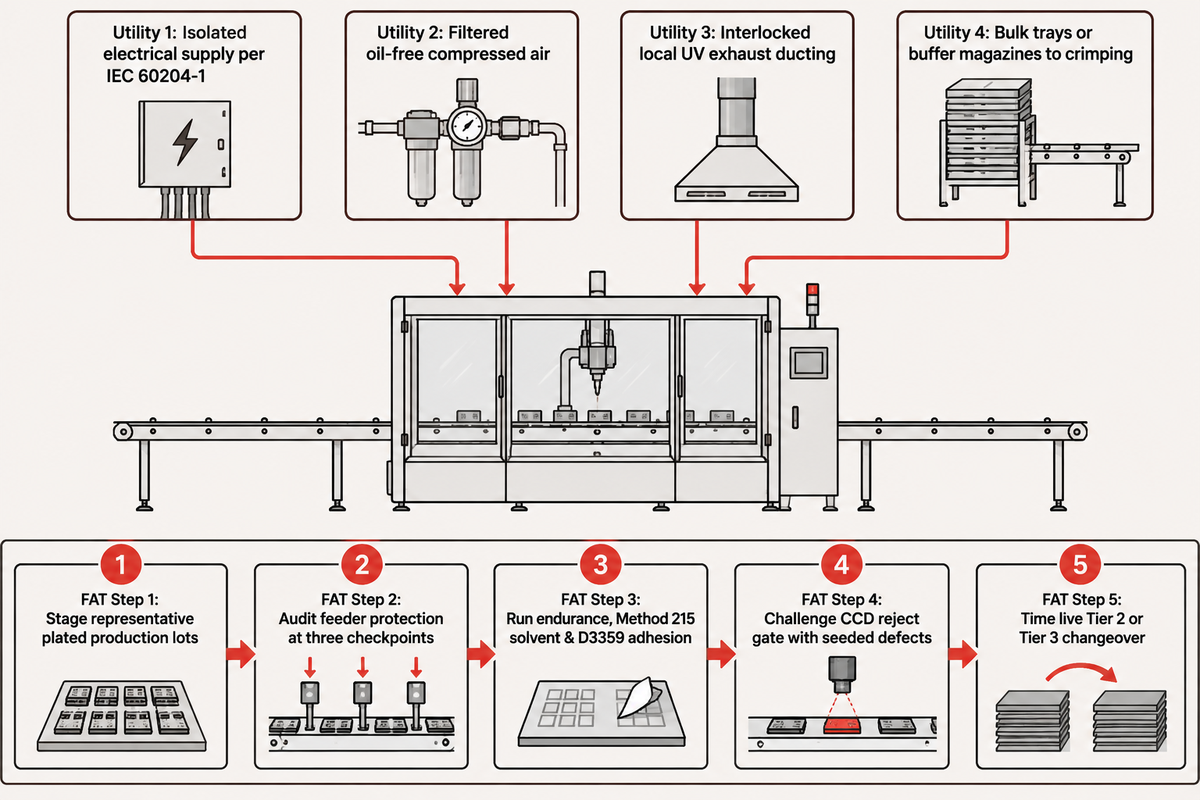
Anlaufverzögerungen entstehen nicht immer am Tintenrad. Sie treten auf, wenn Werksstromversorgung, ölfreie Druckluft, UV-Abluftkanäle und Kriterien für die Werksabnahmeprüfung (FAT) bis zur Auslieferung ungeklärt bleiben. Die feste Definition von Medienanschlüssen und musterbasierter FAT-Abnahme schützt die Produktionsplanung.
Werksmedien vor der Installation und Inline-Kopplung
Vor dem Einbringen einer Beschichtungszelle in die Werkshalle müssen die Gebäudetechnik-Teams die vier vom Anlagen-OEM vorgegebenen physischen Schnittstellen vorbereiten.
- Stimmen Sie Werksspannung, Phasenlage und Sicherungsleistung am Netzanschluss gemäß IEC 60204-1:2016+AMD1:2021 ab und trennen Sie die Stromschienen für Bildverarbeitung und SPS von induktiven Lasten.
- Versorgen Sie Spannfutter, Vereinzelungen und Abblasdüsen mit gefilterter, ölfreier Druckluft, damit Ölnebel aus der Luft niemals die Vergoldung verunreinigt.
- Schließen Sie eine mit dem Maschinenlaufstatus verriegelte lokale Abluftleitung an, um Monomerdämpfe und LED-Abwärme während der laufenden Beschichtungsproduktion abzuführen.
- Entscheiden Sie, ob die Zelle in Schüttguttrays oder über Puffermagazine zur Überbrückung von Nachfüllstopps an eine nachgelagerte Maschine zum Crimpen von Steckverbindern übergibt.
Fünfstufiges Qualifizierungsprotokoll für die Werksabnahmeprüfung (FAT)
Vereinbaren Sie nach dem Übergabemodell von Lancing UK Bowlfeeders vor der Auslieferung repräsentative Muster, Prüfdauer, Anforderungssequenz, Ausschussbehandlung und Nachfüllregeln. Qualifizieren Sie jede neue Farbring-Beschichtungsmaschine in fünf geordneten Schritten:
- Repräsentative beschichtete Steckkontakte bereitstellen — liefern Sie Serienlose Ihrer kleinsten und größten Baugrößen anstelle unbeschichteter Dummy-Stifte.
- Schutz der Zuführung an drei Kontrollpunkten prüfen — begutachten Sie Spitzen der Kontaktstifte und Goldoberfläche nach dem Schüttgut-Einfüllen, nach längerer Topfumwälzung und am Austritt der Linearschiene.
- Dauerlauf-, Lösungsmittel- und Haftungsprüfungen durchführen — fahren Sie ein unterbrechungsfreies Dauerlauflos und verifizieren Sie anschließend die Lösungsmittelbeständigkeit der Markierung nach MIL-STD-202 Verfahren 215 sowie die Beschichtungshaftung auf Flachcoupons nach ASTM D3359-23.
- CCD-Bildverarbeitungs-Ausschussschranke herausfordern — schleusen Sie verdrehte Kontaktstifte, verschmierte Ringe und vertauschte BIN-Farben ein und bestätigen Sie, dass jeder fehlerhafte Kontaktstift physisch mit Sensorprotokollierung ausgeschleust wird.
- Einen realen Wechsel der Stufe 2 oder Stufe 3 stoppen — messen Sie die Zeit der Techniker beim Wechsel von Tintenfarben oder Kontaktgrößen vom letzten guten Kontaktstift bis zum ersten verifizierten guten Kontaktstift.
Öffentlich zugängliche Kataloge zeigen dedizierte Kontaktbeschichtungsanlagen mit CCD-Bildverarbeitung von ZEUEE (Zellen für einzelne Steckkontakte), Adapt Automation (Kontaktstift-Beringungsanlage Model 1174) und Yulishih (Sicherungsrohr-Beschichter TIU-03 mit CCD-Bildverarbeitung). Musterversuche und die Freigabe der FAT-Abnahme bleiben entscheidend. Einkäufer, die dedizierte Kapazitäten für die Steckverbinder-Automatisierung prüfen, können die Automatisierungs- und Entwicklungsstandorte von ZEUEE in Shenzhen und Taihe besichtigen. Der Betrieb umfasst einen 20.000 m² großen Campus in Taihe, hält 150+ Patente in der Steckverbinder-Automatisierung und exportiert in 30+ Länder.
Freigaberegel für die FAT-Abnahme: Stützen Sie die endgültige Lieferfreigabe auf Erfassungsprotokolle der Bildverarbeitung mit eingeschleusten Fehlern sowie auf lösungsmittelgeprüfte Muster-Steckkontakte aus Ihren eigenen beschichteten Losen statt allein auf Trockenlauf-Videos.
Häufig gestellte Fragen
Wofür wird eine Farbring-Beschichtungsmaschine in der Steckverbinder-Fertigung eingesetzt?
In der Steckverbinder-Fertigung trägt diese Maschine bis zu drei konzentrische Kennzeichnungsringe auf zylindrische Stift- und Buchsen-Steckkontakte auf. Drei Farbbänder kodieren eine vollständige dreistellige Basic Identification Number (BIN) nach SAE AS39029. Automatisierte Zellen kombinieren orientierte Zuführung, koaxiale Rotation, dosierte UV-Tintenübertragung, sofortige Härtung und Inline-CCD-Prüfungen, um Fehlbestückungen falscher Querschnitte zu verhindern.
Wie liest man die drei Farbbänder auf einem AS39029-Kontaktstift oder Buchsenkontakt?
Lesen Sie die drei Farbbänder der Reihe nach von der Drahthülse zum Crimpen in Richtung Steckspitze. Jeder Farbring entspricht einer Standard-Widerstandsziffer von 0 bis 9 und bildet die dreistellige Basic Identification Number des Kontakts. Beispielsweise kennzeichnet Orange-Blau-Schwarz die BIN 360 auf M39029/58-360-Steckkontakten und bestätigt Kontaktkammergröße sowie Drahtquerschnitt.
Welche Konfiguration einer Farbring-Beschichtungsmaschine eignet sich am besten für gemischte M39029-Kontaktchargen?
M39029-Fertigungsbetriebe mit hoher Variantenvielfalt erzielen die besten Ergebnisse mit einer Dreifach-Presskopf-Rundtaktzelle mit vorbefüllten Schnellwechselkassetten, verstifteten Kontakt-Werkstückaufnahmen für Werkzeuge und Vorrichtungen sowie barcodeverriegelten Bildverarbeitungs-Rezepturen. Die Kombination aus weich ausgekleideten Fördertöpfen oder Magazinladern mit tintenabgestimmter UV-LED-Härtung und Flachkuppel-CCD-Optik verkürzt die Stillstandszeit bei der Umrüstung und schützt empfindliche vergoldete Kontaktstifte der Größe #22D.
Was kostet eine industrielle Farbring-Beschichtungsmaschine typischerweise?
Für industrielle Farbring-Beschichtungsmaschinen gibt es keinen veröffentlichten Listenpreis; sie erfordern eine kundenspezifische Angebotsanfrage (RFQ). Das Budget skaliert mit dem Kontaktdurchmesserbereich, der Anzahl gleichzeitiger Bänder, der Art der Zuführung und der Ausbaustufe der CCD-Prüfung. Trennen Sie bei jedem Angebot Basismaschine, größenspezifische Werkstückaufnahmen der Werkzeuge und Vorrichtungen, Bildverarbeitungs-Referenznormale und UV-Absaugung.
Kann eine automatisierte Farbring-Beschichtungsanlage eine Laser- oder Inkjet-Drahtmarkiermaschine ersetzen?
Nein, jede Maschine bedient eine andere Markierungsgeometrie und ein anderes Compliance-Ziel. Glasfaserlaser und Continuous-Inkjet-Drucker eignen sich hervorragend für schnelle alphanumerische Chargencodes, 2D-Barcodes und Beschriftungen auf endlosen Kabelmänteln oder flachen Steckverbinderhülsen. Laser erzeugen jedoch keine standardisierten mehrfarbigen Widerstandsbänder auf dünnen 0.000050-in-Vergoldungen, und Standard-Inkjet-Druckköpfe erfordern eine spezielle Rotations-Integration, um winzige vereinzelte Kontaktstifte sauber zu beringen. Steckverbinderwerke betreiben rotatorische Ringbeschichtungsanlagen typischerweise parallel zu Laser- oder Inkjet-Stationen.
Welche Mustermaterialien sollten Einkäufer für einen Versuch auf einer Farbring-Beschichtungsmaschine einsenden?
Senden Sie echte beschichtete Serien-Steckkontakte über alle Zielgrößen hinweg, 2D-Bauteilzeichnungen mit markierten Sperrzonen der Steckfläche, Ihre geforderten M39029-BIN-Farbcodes und Ihre Lösungsmittelspezifikation nach MIL-STD-202 Verfahren 215 ein. Fügen Sie flache Referenzcoupons mit identischer Beschichtung bei, sobald eine Haftungsbewertung nach ASTM D3359-23 gefordert ist.
Benötigen Sie eine technische Machbarkeitsprüfung für Ihre Kontaktzeichnungen?
Wie lautet Ihr Kontaktgrößenbereich? Welche BIN-Farbfolgen setzen Sie ein? Wie lauten Ihre Toleranzen für die Prüfung? Teilen Sie diese Daten unserem Ingenieurteam mit, um Musterversuche, das Layout für die Umrüstung der Werkzeuge und Vorrichtungen sowie die Kriterien für die Werksabnahmeprüfung (FAT) auszulegen.
Kontaktmusterversuch & technisches Angebot anfordernGeprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. Dieser Leitfaden nutzt öffentliche Normen, veröffentlichte Patentmechanismen, unabhängige Laborzusammenfassungen und gekennzeichnete technische Berechnungen. Die Produktionsfreigabe basiert auf Produktzeichnungen, Tintendatenblättern und Werksabnahmeprüfungen.
Referenzen & Quellen
- CN118744073A, Automatische Kontakt-Farbringbeschichtungsvorrichtung (2024) Google Patents (Shanghai Workpower Telecom Co., Ltd.)
- CN122558722A, Automatische Farbring-Beschichtungsvorrichtung für Zylinderwellen (2026) Google Patents (Kunshan Aisyitian Automation)
- US6311229B1, Farbkodierungs-Kennzeichnungssystem für ein Block-I/O-System (Abgelaufen) Google Patents (Elsag International BV)
- Eine Untersuchung von AS39029, Teil 1 (2025) Lectromec (Prüflabor nach ISO/IEC 17025)
- M39029-Steckkontakte: Leitfaden zu Beschichtung, QPL und BIN-Kennzeichnung Connector Supplier
- Messung von UV-Härtungsparametern kommerzieller Fotopolymere (Aktualisiert im Mai 2026) National Institute of Standards and Technology (NIST), U.S. Department of Commerce
- ASTM D3359-23, Standardprüfverfahren zur Bewertung der Haftung mittels Klebebandprüfung ASTM International
- Flachkuppelleuchten bändigen Reflexionen und Schatten in der Bildverarbeitung (2020) Vision Systems Design
- IEC 60204-1:2016+AMD1:2021, Sicherheit von Maschinen: Elektrische Ausrüstung von Maschinen (6. Ausgabe) International Electrotechnical Commission (IEC)
- 29 CFR 1910.212, Allgemeine Anforderungen für alle Maschinen Occupational Safety and Health Administration (OSHA), U.S. Department of Labor
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend