Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zu D-Sub- und Micro-D-Steckverbindermaschinen: von der Prozesssteuerung bis zur FAT

Aktualisiert im August 2026
Eine D-Sub- und Micro-D-Steckverbindermaschine ist keine universell einsetzbare Anlage. Sie ist ein projektspezifisch definiertes Fertigungssystem, das Steckverbinderbaugruppen gemäß einer kontrollierten Produktdefinition vorbereitet, zuführt, fügt, prüft, aussortiert und dokumentiert. Der Umfang der Maschine ergibt sich aus der Zeichnung, der Kontaktkonstruktion, dem Anlieferzustand, den erforderlichen Prüfungen, dem Variantenmix und dem Abnahmeplan.
D-Sub- und Micro-D-Steckverbindermaschine: Legen Sie Produktrevision, Stationsumfang, Prozesssignale, Produktprüfungen und aufzubewahrende Nachweise fest, bevor Sie die Anlage auswählen. Ein abgeschlossener Zyklus belegt, dass eine Bewegung ausgeführt wurde; er beweist für sich allein nicht, dass der Steckverbinder den Anforderungen entspricht.
Kurzer Projektüberblick
- Inhaltlicher Schwerpunkt: Leitfaden zu Fertigung und Validierung, keine Angebotsseite für eine Maschine
- Wichtige Eingaben: freigegebene Zeichnungen, Stückliste, Revision, Muster und Variantenmatrix
- Zentrale Nachweise: Prozesssignale und die festgelegten Produktprüfungen
- Numerische Grenzwerte: abhängig von Zeichnung, Spezifikation und Versuch
- Kommerzielle Weiterleitung: die bestehende ZEUEE-Seite zur D-Sub- und Micro-D-Lösung
Wichtige Punkte
- Die Bezeichnung der Steckverbinderfamilie legt den Fertigungsablauf nicht fest.
- D-Sub und Micro-D können einige Stationsfunktionen gemeinsam nutzen. Die Eignung gemeinsamer Anlagen muss jedoch anhand repräsentativer Teile nachgewiesen werden.
- Kraft, Position und Bildverarbeitung liefern Prozessnachweise; für den Nachweis der Produktkonformität sind das jeweilige Merkmal und das Prüfverfahren maßgeblich.
- Eine aussagekräftige Werksabnahmeprüfung beginnt mit der Anwenderspezifikation, nicht mit vom Lieferanten ausgewählten Vorführteilen.
Was eine D-Sub- und Micro-D-Steckverbindermaschine tatsächlich umfasst
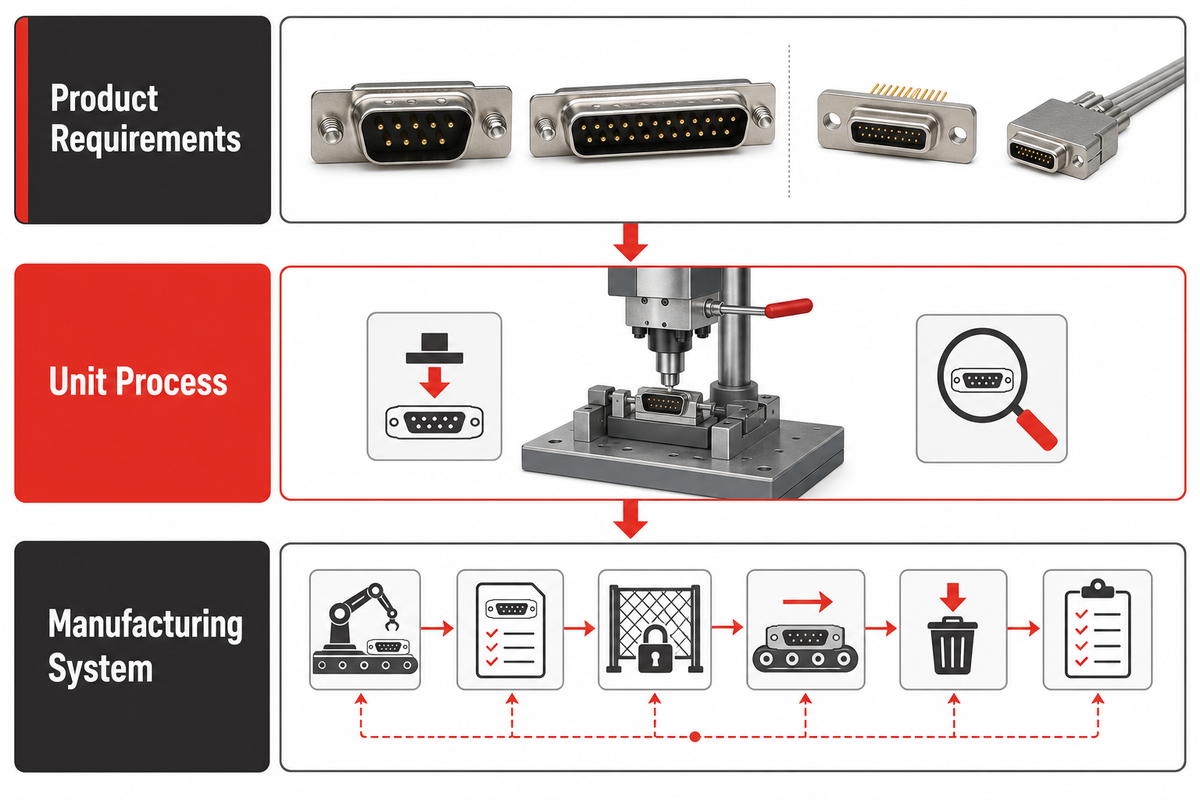
Ein D-Sub- oder Micro-D-Fertigungsprojekt kann sich auf drei verschiedene Dinge beziehen: das Steckverbinderprodukt, einen Einzelprozess oder ein vernetztes Fertigungssystem. Werden diese Ebenen getrennt betrachtet, vergleicht ein Einkäufer nicht versehentlich eine Maschine zur Kontaktformung mit einer Kontaktbestückungsstation oder einer kompletten Linie, als wären es gleichartige Angebote.
Die Produktanforderungen legen fest, was gefertigt werden muss. Dazu gehören die Steckverbinderzeichnung, freigegebene Werkstoffe, die Kontaktanordnung, das Kontaktierungsverfahren, Merkmale von Gehäuse oder Schale, Kennzeichnungen und Abnahmemerkmale. Ein abgegrenzter Einzelprozess kann die Kontaktvorbereitung, das Crimpen, Löten, Einsetzen, die Montage der Schale, die Sichtprüfung, elektrische Prüfungen oder die Kennzeichnung umfassen. Auf Systemebene werden ausgewählte Prozesse durch Teiletransport, Maschinenrezepte, Verriegelungen, Ausschleusung und Rückverfolgbarkeitsaufzeichnungen miteinander verbunden.
| Ebene | Welche Frage wird beantwortet? | Benötigte Nachweise | Fehler bei fehlender Definition |
|---|---|---|---|
| Steckverbinderprodukt | Welche Anforderungen muss die fertige Baugruppe erfüllen? | Zeichnung, Stückliste, Revision, geltende Spezifikation, Prüfplan | Eine generische Maschine wird für ein nicht definiertes Produkt angeboten |
| Einzelprozess | Welcher Fertigungs- oder Prüfschritt wird ausgeführt? | Eingangszustand, Ausgangsmerkmal, Werkzeug und Prüfverfahren | Es wird angenommen, eine Station könne voneinander unabhängige Arbeitsschritte erledigen |
| Fertigungssystem | Wie werden Teile, Entscheidungen, Ausschussteile und Aufzeichnungen weitergegeben? | Schnittstellenplan, Maschinenrezeptlogik, Rückverfolgbarkeitsfelder, Eindämmungsweg | Die Stationen arbeiten einzeln, aber die Linie kann das Produkt nicht steuern |
Was ist ein Micro-D-Steckverbinder?
Micro-D bezeichnet eine polarisierte, rechteckige und miniaturisierte Steckverbinderfamilie mit Schale. MIL-DTL-83513 ist die offizielle US-amerikanische Spezifikationsfamilie für den Verteidigungsbereich, die häufig mit qualifizierten Micro-D-Produkten verbunden wird. Bezeichnungen wie „Micro D-Sub“ oder „mil-spec“ sind Kurzformen für die Suche, aber keine vollständigen Fertigungsdefinitionen. Kabelstecker und Leiterplattenbuchsen können unterschiedliche Anforderungen an Handhabung und Schnittstellen für elektrische Prüfungen stellen, selbst wenn sie zur selben Familie gehören. Die Anforderungen an den Steckverbinder ergeben sich aus der Spezifikation; sie schreibt kein universelles Automatisierungslayout vor. Informationen zu Schalengrößen, Einzelblättern, Kontaktierungsverfahren, Teilenummern und Beschaffung finden Sie im separaten Käuferleitfaden zu Micro-D-Steckverbindern.
Entscheidungspunkt: Bitten Sie jeden Lieferanten, jeden Angebotsbestandteil als Produktwerkzeug, Einzelprozessstation, gemeinsame Linieninfrastruktur oder ausgeschlossenen Arbeitsschritt zu kennzeichnen. Diese einfache Einteilung beseitigt viele Unklarheiten zum Leistungsumfang, bevor die Layoutplanung beginnt.
D-Sub und Micro-D: Was sich in der Fertigung unterscheidet
D-Sub- und Micro-D-Fertigung sollte anhand der Auswirkungen auf den Prozess verglichen werden, nicht mit pauschalen Aussagen, eine Familie sei einfach größer, kleiner oder besser. Rastermaß, Kontaktaufbau, Zugänglichkeit, Gehäusebezug, Kontaktierungsverfahren, Abschirmung und Prüfbarkeit beeinflussen Zuführung, Werkzeuge, Sensorauswahl und die nach der Montage erforderlichen Nachweise.
Standardmäßige D-Sub-Baugruppen können mit losen oder gegurteten Kontakten, Gehäusen, Metallschalen, Rückgehäusen, Kabeln, Leiterplattenteilen oder teilweise montierten Baugruppen angeliefert werden. Bei Micro-D-Projekten können eine andere Kontaktkonstruktion, ein eingeschränkterer Zugang zu Merkmalen mit hoher Kontaktdichte und produktspezifische Grenzen bei der Handhabung relevant sein. Die Familienbezeichnung verrät jedoch nicht, ob Kontakte gecrimpt, gelötet, vorverdrahtet, geformt, eingesetzt, umspritzt oder als fertiger Einsatz geliefert werden. Das klären Zeichnungen und Stücklisten.
| Fertigungsvariable | Auswirkung auf die Maschine | Anzufordernder Nachweis | Einschränkung |
|---|---|---|---|
| Format der angelieferten Teile | Zuführer, Tray, Gurt, Träger oder manuelle Zuführung | Verpackungsmuster und Spezifikation des Anlieferzustands | Ein sauberes Mustertray belegt nicht, dass auch die Serienverpackung zuverlässig zugeführt werden kann |
| Kontaktgeometrie | Greif-, Führungs-, Umform- und Einsetzverfahren sowie Methode zur Schadenserkennung | Aktuelle Kontaktzeichnung und freigegebener Werkstoffzustand | Die Kontaktart lässt sich nicht aus der Familienbezeichnung ableiten |
| Gehäuse- oder Schalenbezug | Nestposition, Ausrichtung, Anfahrweg und Wiederholgenauigkeit der Vorrichtung | Bezugssystem und Toleranzkette laut Produktzeichnung | Eine sichtbare Oberfläche muss kein funktionaler Bezug sein |
| Fügeprozess | Crimpen, Löten, Einsetzen, Umformen oder externer Arbeitsschritt | Prozessspezifikation und freigegebene Werkzeuge | Für alle Varianten kann nicht derselbe Fertigungsablauf vorausgesetzt werden |
| Zugang für Prüfungen | Kamerawinkel, Beleuchtung, Prüfspitzenzugang, Lehre oder zerstörende Musterprüfung | Merkmalsliste und Messverfahren | Sichtbarkeit belegt weder den Halt noch die elektrische Leistung |
| Variantenwechsel | Wechselteile, Maschinenrezepte, Lehren, Verifizierung und Zugriffssteuerung | Variantenmatrix und geplante Umrüstfolge | Ein gemeinsamer Maschinenrahmen garantiert keinen gemeinsam validierten Prozess |
Werden alle D-Sub-Steckverbinder auf dieselbe Weise gefertigt?
Nein. D-Sub bezeichnet eine Produktfamilie und kein einzelnes Maschinenrezept. Konfigurationen mit standardmäßiger oder hoher Kontaktdichte, gemischter Anordnung, Leiterplattenmontage, Kabelanschluss, Crimp- oder Lötverbindung können unterschiedliche Eingangsmaterialien, Werkzeuge, Zugänge, Prüfungen und Ausschussregeln erfordern. Angebote sollten deshalb die abgedeckten Baugruppen und Revisionen genau aufführen und nicht nur „D-Sub-kompatibel“ angeben.
Auch bei der Kontaktauswahl ist Sorgfalt geboten. Wenn im Projekt Twist-Pin-, Hyperboloid- oder gestanzte Kontakte verglichen werden müssen, sollte diese Entscheidung in einem separaten technischen Arbeitspaket behandelt werden. Der bestehende Leitfaden zu Steckverbinder-Kontakttypen von ZEUEE erläutert diese Auswahl, ohne aus diesem Maschinenleitfaden eine doppelte Produktvergleichsseite zu machen.
Erstellen Sie vor der Auswahl der Anlage eine Matrix von Produktfamilie zu Station
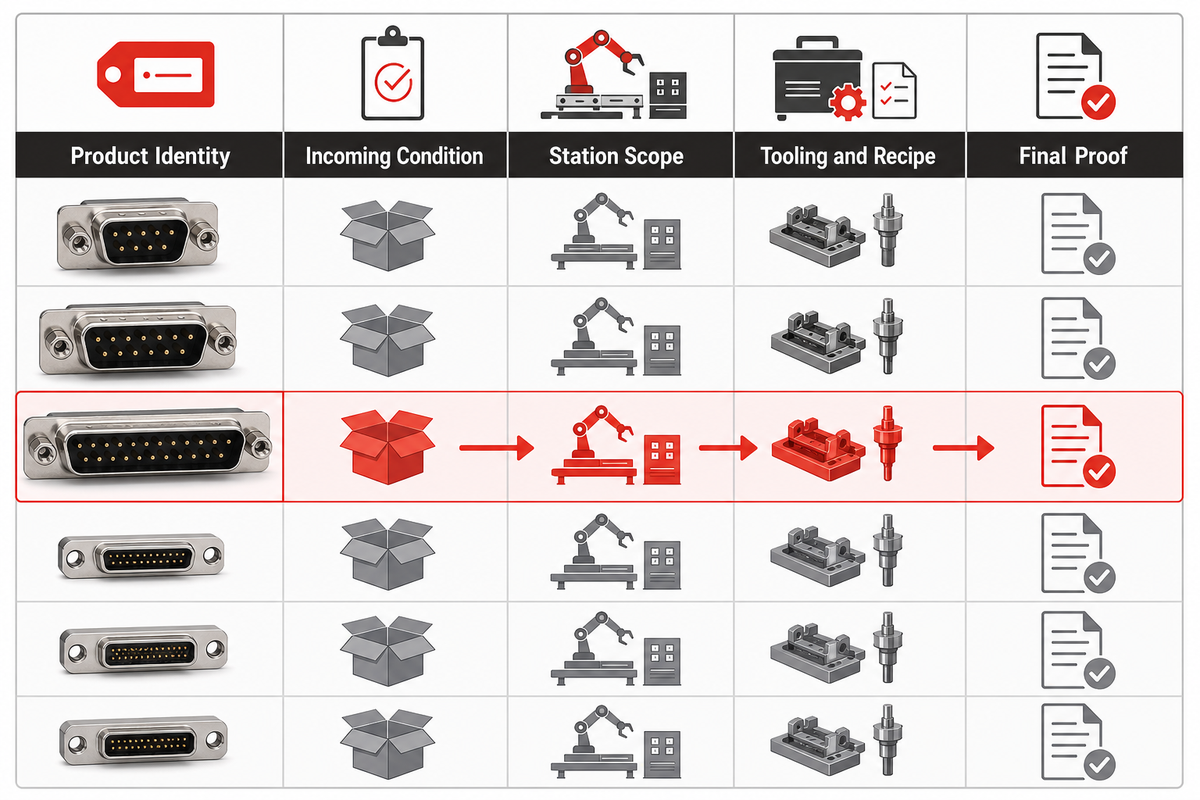
Die Matrix von Produktfamilie zu Station ist eine kontrollierte Übersicht, die jede freigegebene Steckverbinder-Variante den erforderlichen Arbeitsschritten, Werkzeugen, Maschinenrezepten, Prüfungen und Ausschlüssen zuordnet. Sie zeigt, wo eine gemeinsame Station plausibel ist, wo eigene Hardware erforderlich ist und wo dem Lieferanten noch Nachweise fehlen, um eine der beiden Aussagen zu belegen.
Beginnen Sie mit der Zeichnung und nicht mit der Maschinenbroschüre. Verfolgen Sie das Material von der Identifikation und Zuführung über Vorbereitung, Fügen, Einsetzen, Prüfung und Ausschussbestätigung bis zur Erstellung der Aufzeichnungen. Einige Schritte können manuell oder extern ausgeführt werden. Das ist in Ordnung, sofern Schnittstelle, Verantwortlicher und Abnahmenachweis klar festgelegt sind.
| Matrixfeld | Zu dokumentieren | Auswirkung auf die Konstruktion | Nachweis beim Versuch |
|---|---|---|---|
| Produktidentität | Familie, Teilenummer, Zeichnungs- und Stücklistenrevision | Verhindert die Verwendung eines Maschinenrezepts für die falsche Baugruppe | Rückverfolgbarkeitsaufzeichnung stimmt mit dem physischen Muster überein |
| Anlieferzustand | Verpackung, Ausrichtung, Sauberkeit, Vorbearbeitung, zulässige Abweichungen | Steuert das Risiko bei Zuführung und Verwechslungsschutz | Repräsentative Serienverpackung lässt sich ohne besondere Handhabung zuführen |
| Stationsumfang | Vorgeschriebene, optionale, manuelle, externe und ausgeschlossene Arbeitsschritte | Verhindert versteckte Prozesslücken | Für jede Übergabe sind Eingang und Ausgang festgelegt |
| Werkzeuge und Maschinenrezept | Nest, Greifer, Führung, Applikator, Programm, Lehre | Legt Umrüst- und Steuerungsstrategie fest | Werkzeug- und Maschinenrezeptidentität werden zusammen mit den Ergebnissen gespeichert |
| Prozessbegleitende Prüfung | Vorhandensein, Ausrichtung, Position, Kraft, Bild, Verriegelung | Legt unmittelbare Erkennung und Eindämmung fest | Bekannte Gutteile und bekannte fehlerhafte Zustände werden unterschieden |
| Abschließender Nachweis | Festgelegtes Produktmerkmal und Prüfverfahren | Trennt den Prozessabschluss vom Konformitätsnachweis | Das Ergebnis entspricht dem freigegebenen Abnahmeverfahren |
| Umrüstpunkt | Physisches Wechselteil, Maschinenrezept, Lehre, Erststückprüfung | Steuert das Risiko durch gemischte Varianten | Das Umrüsten wird gemäß Versuchsplan durchgeführt und erneut geprüft |
| Nicht im Leistungsumfang | Arbeitsschritte und Merkmale, für die andere Stellen verantwortlich sind | Verhindert, dass Fähigkeiten stillschweigend vorausgesetzt werden | Externe Übergabe und Verantwortlicher sind dokumentiert |
| Offene Annahme | Nicht nachgewiesene Zuführung, Toleranz, Prüfung oder Schnittstelle | Zeigt, welche Faktoren Kosten und Zeitplan noch verändern können | Annahme ist geklärt, qualifiziert oder als Einschränkung akzeptiert |
Kann eine Maschine sowohl D-Sub- als auch Micro-D-Baugruppen verarbeiten?
Eine Plattform kann Steuerungen, Rahmen, Datensysteme oder ausgewählte Stationen für beide Familien gemeinsam nutzen. Das ist jedoch ein prüfbarer Vorschlag und keine Tatsache, die vorausgesetzt werden kann. Repräsentative Teile müssen für jede einbezogene Variante Zuführung, Werkzeugzugang, Sensorauflösung, Schutz der Maschinenrezepte, Umrüsten, Prüfung und Ausschleusung nachweisen. Eine nicht geprüfte Produktfamilie bleibt außerhalb des validierten Umfangs.
Wichtigste Erkenntnis
Gemeinsame Hardware bedeutet nicht, dass auch der Prozess gemeinsam validiert wurde. Für jede Variante muss aus der Matrix hervorgehen, welche Station, welches Werkzeug, welches Maschinenrezept, welche Prüfung und welcher abschließende Nachweis tatsächlich vorgeführt wurden.
Nutzen Sie eine Rückverfolgungsmatrix für Fehler, statt die letzte Station anzupassen
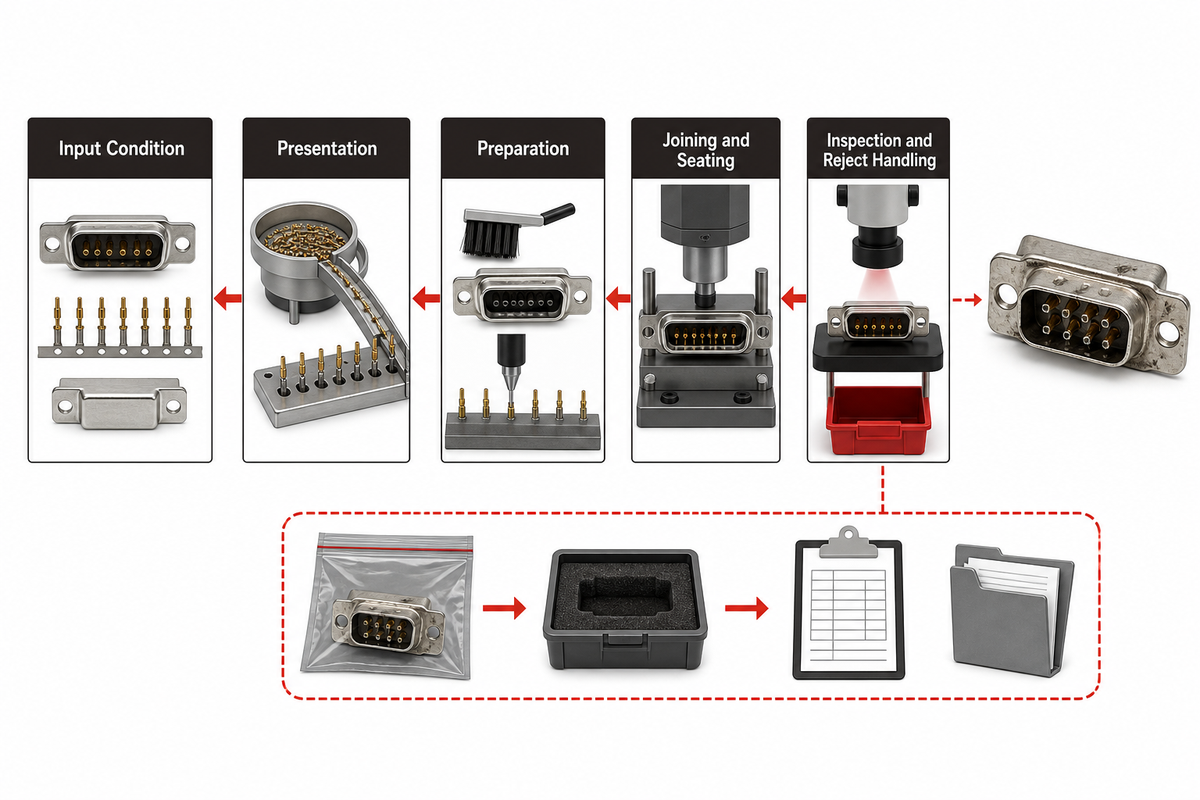
Die Rückverfolgungsmatrix für Fehler beginnt mit einem beobachteten Fehlerbild und führt dann stromaufwärts durch Eingangszustand, Zuführung, Vorbereitung, Fügen, Einsetzen, Prüfung und Ausschleusung. Sie dient der Eindämmung und Fehleranalyse. Eine Ursache gilt erst dann als festgestellt, wenn der vermutete Zustand reproduziert oder anderweitig bestätigt wurde.
Zu flach sitzende Kontakte können beispielsweise durch einen falschen Gehäusebezug, einen beschädigten Kontakt, unvollständige Vorbereitung, Werkzeugverschleiß, ein Hindernis, eine Bewegungsgrenze oder eine fehlerhafte Prüfregel verursacht werden. Eine höhere Einsetzkraft kann ein Fehlerbild zwar verdecken, aber dabei das Produkt oder Werkzeug beschädigen. Zur sicheren Eindämmung sollten Sie das fehlerhafte Muster aufbewahren, Produkt- und Maschinenrezeptaufzeichnung identifizieren, den Prozessverlauf prüfen und die vermutete Station mit einem freigegebenen Prüfverfahren untersuchen.
| Beobachtetes Fehlerbild | Vorgelagerte Schritte prüfen | Bestätigungsnachweis | Nicht als Beleg heranziehen |
|---|---|---|---|
| Fehlender oder falscher Kontakt | Teileidentität, Zuführerausgabe, Ausrichtung, Bestätigung der Entnahme, Maschinenrezept | Rückverfolgbarkeitsaufzeichnung sowie gespeichertes Bild oder physische Prüfung | Allein das Zyklusabschluss-Signal |
| Verbiegter oder beschädigter Kontakt | Anlieferzustand, Führungsweg, Greifpunkt, Störung, Ausschleusung | Prüfung vor und nach dem Prozess sowie kontrollierte Reproduktion | Abschließende Kameraansicht, die die Schadensebene nicht erfasst |
| Zu flacher oder zu tiefer Sitz | Bezug, Teileaufbau, Werkzeugposition, Hindernis, Einsetzverlauf | Freigegebene Tiefen- oder Positionsmessung | Endposition des Aktuators ohne Messung am Produkt |
| Schwache Kontaktierung | Werkstoffidentität, Vorbereitung, Werkzeug/Einstellung, Verschleiß, Prozessverifizierung | Festgelegte Halte- oder Auszugprüfung und rückverfolgbares Muster | Allein der optische Eindruck |
| Durchgangsprüfung nicht bestanden | Falscher Kontakt, Beschädigung, Kontaktierung, unvollständiger Sitz, Prüfschnittstelle | Kontrollierte elektrische Prüfung und physische Untersuchung | Allein der mechanische Kraftverlauf |
| Verunreinigung oder Fremdkörper | Eingangsteile, Werkzeuge, Handhabung, Reinigung, Einhausung, Nacharbeit | Prüfung anhand des freigegebenen Sauberkeitskriteriums | Eine normale Zykluszeit |
| Abweichung zwischen Aufzeichnung und Teil | Scanner, Warteschlange, Auswahl des Maschinenrezepts, Etikett, Nacharbeit und Datenschnittstelle | Durchgängige Prüfung mit gemischten Identitäten | Ein Datenbankeintrag ohne Zuordnung zum physischen Teil |
Der NASA-Standard für die fachgerechte Ausführung von Crimpverbindungen und Verbindungselementen bietet ein nützliches Steuerungsmuster: Prozess verifizieren, rückverfolgbare Aufzeichnungen aufbewahren, fertige Arbeit prüfen und die vor einer fehlgeschlagenen Verifizierung gefertigten Teile als möglicherweise betroffen behandeln. Seine Regeln und numerischen Kriterien für Missionshardware sind keine universellen Grenzwerte für die kommerzielle Fertigung, doch die Logik der Nachweisführung ist übertragbar.
Tun
- Fehlerhaftes Teil und zugehörige Rückverfolgbarkeitsaufzeichnung aufbewahren
- Eingaben der vorgelagerten Schritte prüfen, bevor die letzte Station verändert wird
- Eine vermutete Ursache mit dem freigegebenen Verfahren bestätigen
- Andere Teile eindämmen, die unter derselben verdächtigen Bedingung gefertigt wurden
Nicht tun
- Kraft erhöhen, damit das Fehlerbild eines fehlerhaften Sitzes verschwindet
- Ein Prüfergebnis der Bildverarbeitung als Nachweis für verborgene Merkmale behandeln
- Einrichtausschuss mit ungeklärten Produktionsausschussteilen vermischen
- Untersuchung ohne reproduzierbares Ergebnis abschließen
Prozesssignale und Steckverbinderkonformität getrennt bewerten
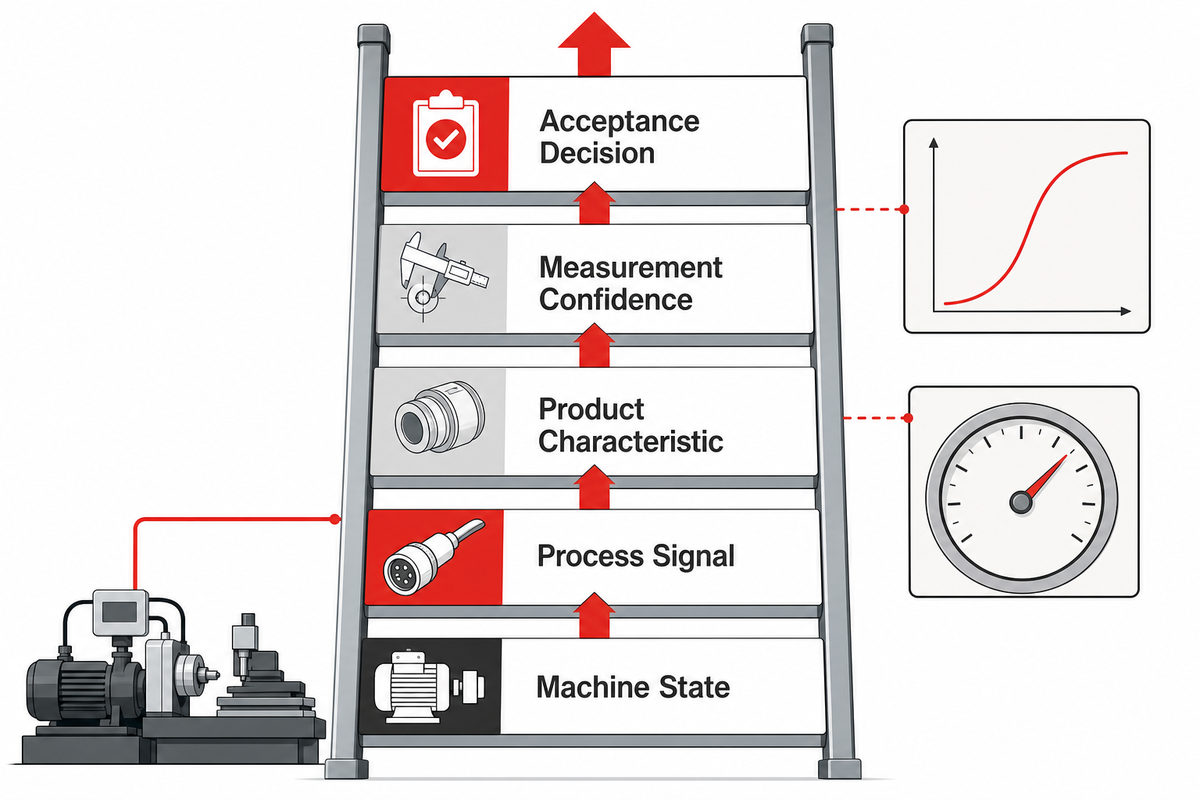
Die Nachweiskette vom Signal zur Konformität unterscheidet fünf Ebenen: Maschinenzustand, Prozesssignal, Produktmerkmal, Messsicherheit und Abnahmeentscheidung. Für den Übergang zur jeweils höheren Ebene muss ein klar definierter Zusammenhang bestehen. Eine Kraftkurve kann Veränderungen im Prozess sichtbar machen, aber nicht stillschweigend als Nachweis für alle elektrischen, maßlichen, mechanischen Halte-, Abschirmungs- oder Lebensdaueranforderungen gelten.
- Maschinenzustand bestätigen – geladenes Maschinenrezept, Produkt, Werkzeug, Verriegelungen und Betriebsmodus identifizieren.
- Prozesssignal erfassen – relevante Ergebnisse zu Kraft, Weg, Zeit, Strom, Drehmoment, Bild oder Position aufbewahren.
- Produktmerkmal messen – die freigegebene Prüfung auf Sitz, Haltekraft, Durchgang, Widerstand, Abmessungen, Kennzeichnung oder ein anderes festgelegtes Ergebnis anwenden.
- Messsicherheit qualifizieren – Kalibrier- oder Verifizierungsstatus, Wiederholbarkeit, Reproduzierbarkeit, Stabilität, Stichprobenahme und Rückverfolgbarkeitsverknüpfung steuern.
- Abnahmeentscheidung treffen – Ergebnis mit aktueller Zeichnung, geltender Detail-Spezifikation, freigegebenem Verfahren, Grenzwert, Wiederholungsprüfungsregel und Entscheidungsweg vergleichen.
IEC 60512-1:2018 ist hier besonders hilfreich, da die Norm einen allgemeinen Rahmen für Prüfungen und Messungen an Steckverbindern beschreibt, einschließlich Vorbereitung, Prüfung, Anforderungen, Dokumentation und Kalibrierkontext. Auf der Veröffentlichungsseite wird außerdem die Abgrenzung deutlich: Die jeweilige Produktdetailspezifikation legt erforderliche Prüfungen, Schärfegrad, zulässige Grenzwerte und besondere Verfahren fest.
Die Eignung des Messsystems ist unabhängig von der Maschinenfähigkeit zu beurteilen. Die NIST-Leitlinie zur Messsystemanalyse (Gauge R&R) beschreibt Messfehler in der Fertigung anhand von Wiederholbarkeit, Reproduzierbarkeit und Stabilität. Kann die Lehre unter den vorgesehenen Bedingungen Produktabweichungen nicht von Messabweichungen unterscheiden, sollte ihr Ergebnis die Abnahme nicht allein deshalb steuern, weil die Maschine es anzeigt.
Technischer Hinweis
Legen Sie fest, was jedes Signal belegt und was nicht, wer für den Abnahmegrenzwert verantwortlich ist und wie das Ergebnis dem physischen Steckverbinder zugeordnet wird. Lassen Sie Zahlenbereiche offen, bis sie durch die freigegebene Quelle und einen repräsentativen Versuch festgelegt sind.
| Nachweis | Kann belegen | Kann allein nicht belegen | Für die Abnahme verantwortliche Stelle |
|---|---|---|---|
| Identität von Maschinenrezept und Werkzeug | Die richtige kontrollierte Einrichtung wurde ausgewählt | Das Produkt wurde korrekt montiert | Prozessentwicklung und Qualitätssicherung |
| Kraft-Positions-Verlauf | Prozessmuster und Prüfung der Grenzwerte | Konformität hinsichtlich elektrischer Eigenschaften, Haltekraft oder Abmessungen | Prozessverantwortlicher mit Bezug zum Produkt |
| Prüfergebnis der Bildverarbeitung | Sichtbares Vorhandensein, Ausrichtung, Position oder Kennzeichnungsregel | Verborgener Kontaktzustand oder elektrische Leistung | Qualitätsverantwortlicher für das sichtbare Merkmal |
| Durchgangsprüfung | Definierter elektrischer Pfad unter den Prüfbedingungen | Mechanische Haltekraft oder Langzeitstabilität | Verantwortlicher für elektrische Prüfungen |
| Ergebnis der Halte- oder Auszugprüfung | Festgelegtes mechanisches Merkmal des geprüften Musters | Jede ungeprüfte Einheit, sofern der Prüfplan keine Rückschlüsse zulässt | Verantwortlicher für Produktqualität und Spezifikation |
| Rückverfolgbarkeitsaufzeichnung | Zuordnung von Produkt, Maschinenrezept, Werkzeug, Zeit, Ergebnis und Entscheidung | Genauigkeit eines Messverfahrens | Verantwortlicher für Qualitätssystem und Daten |
Erstellen Sie die URS, bevor Musterlauf und FAT geplant werden
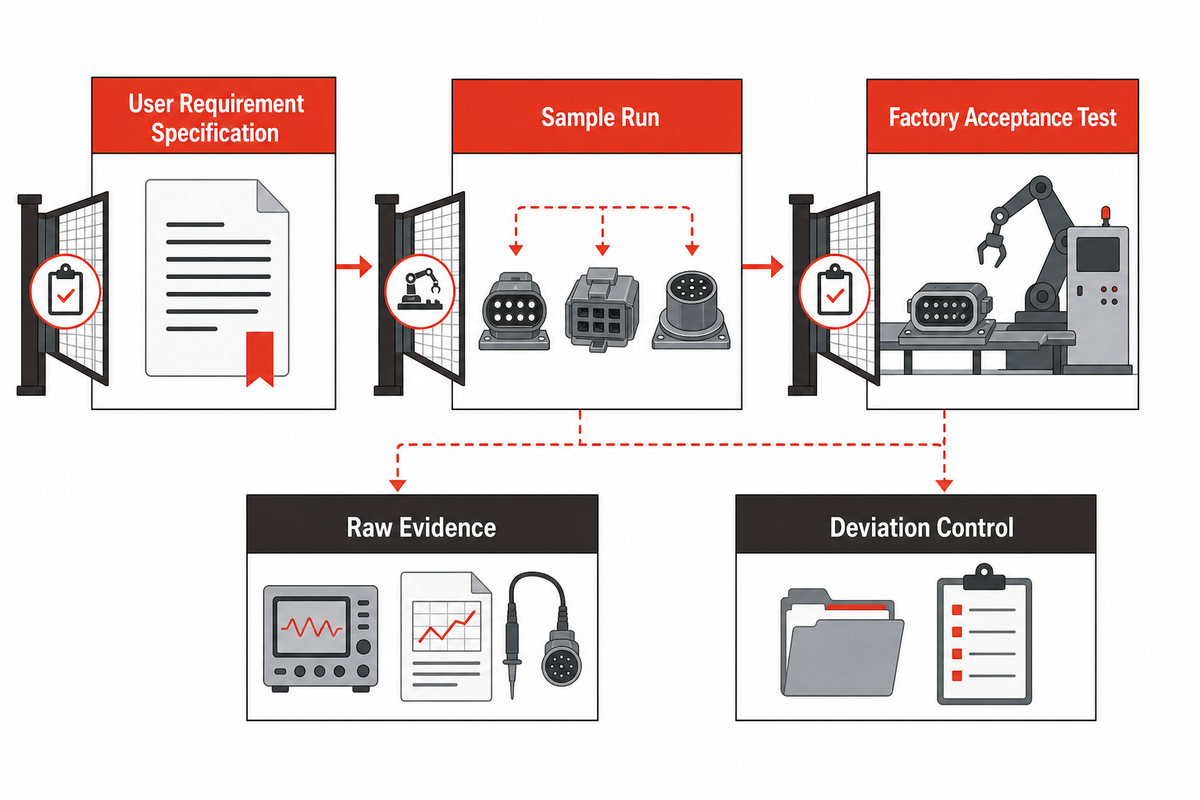
Eine Anwenderspezifikation sollte Produkt, Schnittstellen, Steuerungsanforderungen und Abnahmeverfahren festlegen, bevor repräsentative Muster eingesandt werden. Anschließend prüft der Musterlauf diese Anforderungen, während die Werksabnahmeprüfung dokumentiert, ob der vereinbarte Umfang bestanden wurde. Eine Umkehr dieser Reihenfolge macht aus einer Lieferantenvorführung eine Abnahme ohne klar definierte Grundlage.
Die URS muss nicht jede konstruktive Einzelheit vorgeben. Sie muss jedoch die kontrollierten Revisionen von Zeichnung und Stückliste, einbezogene Varianten, Anlieferzustand, erforderliche Arbeitsschritte, Produktmerkmale, geltende Normen oder Prüfverfahren, Rückverfolgbarkeitsfelder, Regeln für Ausschuss und Nacharbeit, Umrüsterwartungen, Medienversorgung, Zugriffsrollen, Dokumentation, Schulung, Instandhaltung und Abnahmeverantwortliche benennen.
Auch die Auswahl der Muster erfordert Sorgfalt. Nehmen Sie normale Serienteile und die Grenzbedingungen auf, die die Anlage bewältigen soll. Berücksichtigen Sie die vorgesehenen Varianten, Verpackungen, Chargen und Anlieferzustände. Planen Sie genügend Material für Einrichtung, den kontrollierten Lauf, begründete Wiederholungsprüfungen, Rückstellmuster und sichere Prüfmuster ein, sofern der Qualitätsplan dies zulässt. Mit vom Lieferanten ausgewählten idealen Teilen lässt sich kein Fertigungsfenster belegen, das schwierige, aber zulässige Bedingungen des Einkäufers ausschließt.
Das NIST-Projekt zum Einsetzen eines Stifts in eine Bohrung veranschaulicht anhand aufgezeichneter Eingaben und Ausrichtungen sowie einer projektspezifischen Regel den Aufbau eines expliziten Einsetzversuchs. Der numerische Kraftgrenzwert gilt ausschließlich für dieses Experiment. Übertragbar ist die Notwendigkeit, Eingangszustand, aufgezeichnetes Signal, Definition des Prozessabschlusses und Ergebnis vor der Auswertung festzulegen.
| FAT-Bereich | Zu klärende Frage | Erforderliche Aufzeichnung | Folge bei fehlender Festlegung |
|---|---|---|---|
| Voraussetzungen | Sind Zeichnungen, Teile, Werkzeuge, Software, Lehren und Medienversorgung im vereinbarten Zustand? | Unterzeichnete Bereitschaftsliste und Revisionskennungen | Ergebnisse lassen sich keiner kontrollierten Einrichtung zuordnen |
| Mustermatrix | Welche normalen, grenznahen und variantenabhängigen Bedingungen sind abgedeckt? | Rückverfolgbare Musterliste und Ablauf des Versuchs | Eine begrenzte Vorführung wird fälschlich als Nachweis des vollständigen Umfangs angesehen |
| Bestanden-/Nicht-bestanden-Regel | Welche Quelle und welches Verfahren sind für jede Entscheidung maßgeblich? | Abnahmematrix mit Verantwortlichem und Quelle der Grenzwerte | Ergebnisse werden erst nach dem Versuch diskutiert |
| Abbruchregel | Welches Ereignis beendet den Versuch oder gefährdet die Produktion? | Freigegebene Anweisung zur Eindämmung und Eskalation | Verdächtige Teile durchlaufen den Test weiter |
| Regel für Wiederholungsprüfungen | Wann ist eine Wiederholungsprüfung zulässig und welches Ergebnis ersetzt sie? | Begründung, Genehmigung, Musteridentität, ursprüngliches und neues Ergebnis | Selektive Wiederholungsprüfungen verschleiern Instabilität |
| Ausschussprüfung | Können bekannte zulässige Fehlerfälle erkannt und eingedämmt werden? | Definition des Fehlerfalls und beobachtete Entscheidung | Es wird nie nachgewiesen, dass die Prüfung Fehler erkennt |
| Rohdaten und Nachweise | Lässt sich die Zusammenfassung auf Bilder, Signale, Prüfungen und Identitäten zurückführen? | Exportierte Rohdaten und Zusammenfassung | Es bleibt nur die Aussage, dass die Prüfung bestanden wurde |
| Abweichungssteuerung | Wer darf eine Abweichung vom Prüfprotokoll akzeptieren? | Abweichung, Begründung, Auswirkung, Verantwortlicher und Entscheidung | Der Prüfumfang ändert sich ohne klare Verantwortlichkeit |
| Freigabe | Wer nimmt die Ergebnisse ab und wer verantwortet offene Maßnahmen? | Unterzeichnetes Ergebnis und Verzeichnis offener Maßnahmen | Der Versand erfolgt trotz ungeklärter Annahmen |
Qualitätsregel: Bitten Sie einen Lieferanten nicht pauschal darum, „die Funktionsfähigkeit der Maschine nachzuweisen“. Ordnen Sie jeder Anforderung ein Prüfverfahren, ein Nachweisformat, einen Verantwortlichen und eine Entscheidungsregel zu. So wird aus einer subjektiven Vorführung eine nachvollziehbare FAT.
Rückverfolgbarkeit, Umrüsten und erneute Validierung nach der Übergabe steuern
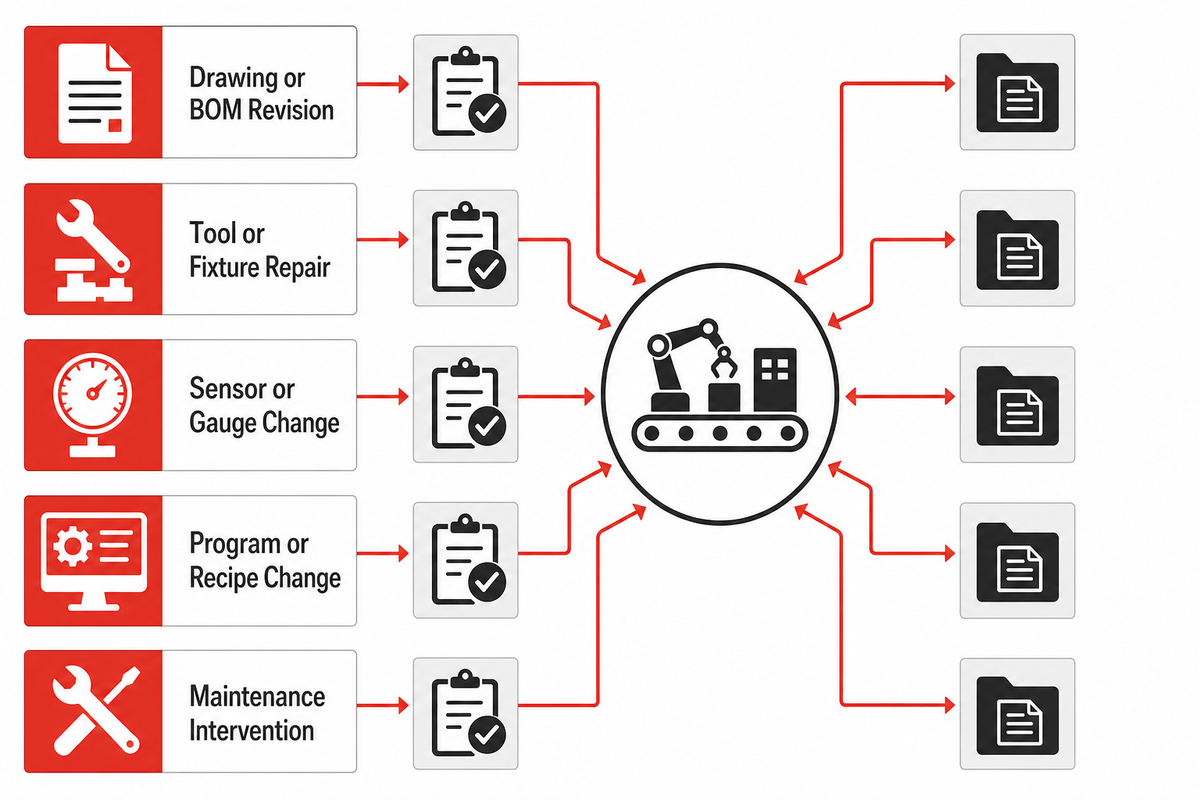
Die Produktionssteuerung endet nicht mit der FAT. Die Rückverfolgbarkeit muss den physischen Steckverbinder seiner Produktrevision, gegebenenfalls der Eingangscharge, dem Werkzeug, Maschinenrezept, Prozessergebnis, Prüfergebnis, Zeitpunkt und der Entscheidung zuordnen. Beim Umrüsten muss dieser Zusammenhang auch dann erhalten bleiben, wenn sich Vorrichtungen, Maschinenrezepte, Werkstoffe, Sensoren oder Produktrevisionen ändern.
Die GSFC-Norm zum Stecken von Flugsteckverbindern ist ein eng abgegrenztes Beispiel für Verfahrenssteuerung: Schulung, Werkzeugbereitschaft, Prüfung sowie Aufzeichnungen zum Stecken und Trennen sind Teil des Arbeitsvorgangs. In der kommerziellen Fertigung gelten andere Risiken und Konformitätsanforderungen, doch das Prinzip ist relevant: Eine physische Handlung ohne Identität, Genehmigung und kontrollierte Aufzeichnung lässt sich später nur schwer nachvollziehen.
| Änderung | Vor der Freigabe prüfen | Aufzubewahrender Nachweis | Möglicher Umfang der erneuten Validierung |
|---|---|---|---|
| Revision von Zeichnung oder Stückliste | Auswirkungen auf Passung, Prozess, Merkmal, Programm und Werkzeuge | Änderungsbewertung und freigegebene Revision | Betroffene Stationen und Produktprüfungen |
| Eingangsmaterial oder Lieferant | Zuführung, Werkstoffzustand, Toleranzen, Sauberkeit | Qualifizierte Werkstoffidentität und Versuchsergebnis | Zusammenhang mit Zuführung, Handhabung, Fügen und Prüfung |
| Reparatur von Werkzeug oder Vorrichtung | Bezug, Verschleißfläche, Ausrichtung, Einstellung, Kennzeichnung | Reparaturaufzeichnung, Verifizierung und Erststückergebnis | Werkzeugabhängige Prozess- und Produktmerkmale |
| Sensor- oder Lehrenwechsel | Messbereich, Einrichtung, Software, Messkorrelation | Kalibrierung oder Verifizierung und Korrelationsaufzeichnung | Messsicherheit und Entscheidungsgrenzwerte |
| Programm- oder Maschinenrezeptänderung | Betroffene Bewegungen, Logik, Grenzwerte, Daten, Ausschleusung | Version, Genehmigung, Prüfergebnis, Rücksetzplan | Geänderte Funktionen und Schnittstellen |
| Instandhaltungseingriff | Ausgetauschte Teile, veränderte Einstellungen, Schutzvorrichtungen und Verriegelungen | Instandhaltungsaufzeichnung und Prüfung vor Produktionsfreigabe | Auf den Eingriff abgestimmte Wiederanlaufprüfungen |
Wann sollte der Aufbau einer eigenen Steckverbinderlinie aufgeschoben werden?
Verschieben Sie eine dedizierte Fertigungslinie, wenn die Zeichnungen noch nicht stabil sind, zulässige Eingangsschwankungen unbekannt sind, Teile nicht durchgängig gleich zugeführt werden können, Varianten im Musterumfang fehlen, Abnahmemerkmale nicht definiert sind oder niemand für Nacharbeit und Eindämmungsmaßnahmen verantwortlich ist. Unter diesen Bedingungen lässt sich keine aussagekräftige Maschinenspezifikation erstellen; nach dem Bau der Hardware werden sie nicht einfacher zu lösen sein.
Mögliche Übergangslösungen sind kontrollierte manuelle Werkzeuge, eine halbautomatische Vorrichtung, modulare Stationen, flexible Robotik, die Stabilisierung des Lieferantenprozesses oder eine montagegerechte Konstruktionsänderung. Eine hohe Variantenvielfalt oder ein geringes Volumen allein entscheiden nicht über die geeignete Lösung. Entscheidend ist, ob die gewählte Lösung die tatsächlichen Varianten beherrscht und die vom Käufer benötigten Nachweise erbringt, ohne ungeklärte Annahmen in dedizierten Werkzeugen festzuschreiben.
Ein URS-bis-FAT-Nachweispaket für den Lieferantenvergleich erstellen
Das URS-bis-FAT-Nachweispaket führt Anforderungen, Muster, Lieferantenannahmen, Versuchsergebnisse und Abnahmeprotokolle in einer kontrollierten Dokumentationskette zusammen. So können Käufer Angebote anhand des abgedeckten Umfangs und der Nachweise vergleichen, statt anhand allgemein gehaltener Leistungsversprechen. Fehlende Angaben bleiben als offene Annahmen sichtbar und verschwinden nicht im Angebot.
Die folgenden Angaben können Sie in eine RFQ übernehmen. Ersetzen Sie jeden Platzhalter durch einen projektspezifischen Wert oder durch die ausdrückliche Angabe „nicht zutreffend“. Fordern Sie keinen erfundenen empfohlenen Bereich an, wenn der maßgebliche Wert aus Ihrer Zeichnung, Produktspezifikation, Prüfmethode oder einem validierten Versuch hervorgehen muss.
RFQ-Checkliste – übernehmen Sie diese Angaben in Ihre Angebotsanfrage:
| Parameter | Projektspezifischer Wert | Warum der Wert wichtig ist | Prüfmethode |
|---|---|---|---|
| Produktumfang | Teilenummern, Zeichnungen, Stücklisten, Revisionen | Legt fest, was die Anlage fertigen muss | Kontrollierte Dokumentenliste |
| Anlieferzustand | Verpackung, Ausrichtung, Vorbearbeitung, zulässige Abweichungen | Bestimmt Zuführung und Fehlervermeidung | Produktionsnahe Materialien einsetzen |
| Enthaltene Prozessschritte | Vorgeschrieben, optional, manuell, extern, ausgeschlossen | Grenzt den Prozessumfang ab | Prüfung der Stationen und Übergaben |
| Qualitätsmerkmale | Merkmal, Quelle, Methode, Grenzwert, Stichprobenumfang | Legt die Nachweise zur Konformität fest | Abnahmematrix-Prüfung |
| Varianten und Umrüsten | Variantenmatrix, Wechselteile, Parametersätze, Prüfungen | Bestimmt den gemeinsamen und dedizierten Umfang | Beobachteter repräsentativer Umrüstvorgang |
| Rückverfolgbarkeit | Erforderliche Kennungen, Signale, Prüfungen, Exporte, Aufbewahrung | Verknüpft Nachweise mit dem physischen Produkt | Prüfung der durchgängigen Identitätszuordnung |
| Musterlauf und FAT | Muster, Voraussetzungen, Bestanden/Nicht bestanden, Wiederholungsprüfung, Abbruch, Freigabe | Verhindert nachträgliche Verhandlungen über die Prüfergebnisse | Freigegebenes Prüfprotokoll und Rohdaten |
| Lieferumfang über den gesamten Lebenszyklus | Betriebsanleitungen, Sicherungen, Schulungen, Ersatzteile, Wartung, Änderungslenkung | Sichert den Prozess nach der Übergabe ab | Dokumenten- und Übergabeaudit |
Sobald dieses Nachweispaket belastbar ist, prüfen Sie die Lösung von ZEUEE für D-Sub- und Micro-D-Steckverbinder-Fertigungslinien auf anlagenspezifische Funktionen und stimmen Sie kommerzielle Aspekte ab. Wenn dieser Übergang auf der Lösungsseite bleibt, konkurriert dieser Leitfaden nicht um dieselbe Angebotsanfrage.
Haben Sie Zeichnungen und repräsentative Muster bereit?
Übermitteln Sie die Produktrevisionen, Variantenmatrix, Eingangsbedingungen und vorgeschlagenen Abnahmenachweise. Das Team von ZEUEE kann dann einen klar abgegrenzten Automatisierungsumfang besprechen, statt eine allgemeine Maschinenanfrage zu bearbeiten.
Projektumfang besprechenHäufig gestellte Fragen
Worin unterscheiden sich D-Sub- und Micro-D-Steckverbinder in der Fertigung?
Die wesentlichen Unterschiede betreffen Zuführung, Handhabung der Kontakte, Bezugspunkte, Zugänglichkeit beim Fügen, Prüfung, Werkzeuge und Umrüsten – nicht einfach die Größe.
Ausgangspunkt sind die kontrollierte Zeichnung und Stückliste für jede Baugruppe. Bei D-Sub- und Micro-D-Projekten können sich Kontaktausführungen, Bezugspunkte am Gehäuse oder Schirm, Kontaktierungsverfahren, Zugänglichkeit, Verpackung und Produktprüfungen unterscheiden. Dadurch ändern sich Zuführgerät, Werkstückaufnahme, Greifer, Führungsweg, Kamerasichtfeld, Fügevorrichtung, Prüflehre, Parametersatz und Ausschleusung. Beschreibungen auf Familienebene legen kein Prozessfenster fest. Lieferanten sollten jede einbezogene Revision dem Umfang der jeweiligen Station zuordnen und zeigen, welche Teile die vorgeschlagene Werkzeuggestaltung und Prüfmethode tatsächlich abdecken.
Werden alle D-Sub-Steckverbinder auf dieselbe Weise gefertigt?
Nein. D-Sub bezeichnet eine Steckverbinderfamilie; der tatsächliche Prozess hängt von der Baugruppe und dem Qualitätsplan ab.
Nein. Verpackung, Kontaktierungsverfahren, Werkzeugzugang, Prüfmerkmale und abschließende Prüfungen können unterschiedlich sein. Jedes Angebot sollte die genauen Teilenummern und Revisionen sowie enthaltene Prozessschritte und Ausschlüsse aufführen.
Was ist ein Micro-D-Steckverbinder?
Micro-D bezeichnet eine polarisierte, mikrominiaturisierte Familie rechteckiger elektrischer Steckverbinder.
MIL-DTL-83513 enthält produktspezifische Anforderungen, die häufig mit qualifizierten Micro-D-Steckverbindern verbunden sind. Daraus ergibt sich keine universell einsetzbare Fertigungslinie oder Maschineneinstellung. Die Automatisierung hängt weiterhin von Kontaktausführung, Kontaktierungsverfahren, Eingangszustand, Zeichnungsgrenzwerten, Prüfmethode und Variantenumfang ab.
Kann eine Maschine sowohl D-Sub- als auch Micro-D-Baugruppen verarbeiten?
Möglicherweise, aber zum validierten gemeinsamen Umfang gehören nur nachgewiesene Stationen und Varianten.
Möglicherweise lassen sich Steuerungen, Daten, Gestelle oder ausgewählte Prozessschritte gemeinsam nutzen. Repräsentative Versuche müssen jedoch für jede einbezogene Baugruppe die Zuführung, den Werkzeugzugang, die Sensorauflösung, Parametersätze, das Umrüsten, Produktprüfungen und die Ausschleusung nachweisen.
Welche Nachweise sollte die FAT einer Steckverbindermaschine umfassen?
Aussagekräftige FAT-Nachweise verknüpfen kontrollierte Voraussetzungen und rückverfolgbare Muster mit Rohdaten und einer unterzeichneten Abnahme.
Bewahren Sie die freigegebene Produkt- und Musterliste, Eingangsbedingungen, Werkzeug- und Parametersatzkennungen, rohe Prozesssignale, Ergebnisse der spezifizierten Produktprüfungen, Ausschleusungstests, Abweichungen, Entscheidungen zur Abweichungsbehandlung und die Abnahmeunterlagen auf. Legen Sie vor dem Lauf die Bestehens- und Ablehnungsgrenzwerte samt Quelle, Abbruch- und Wiederholungsregeln, Nachweisformat und Freigabeverantwortliche fest. Führen Sie ungeklärte Annahmen in einer Maßnahmenliste mit Verantwortlichem und Fälligkeitstermin auf; erklären Sie sie nicht uneingeschränkt für bestanden und verbergen Sie sie nicht im zusammenfassenden Bericht.
So wurde dieser Leitfaden erstellt
Dieser Artikel grenzt die kommerzielle D-Sub- und Micro-D-Lösung von ZEUEE von den technischen Nachweisen ab, die Käufer vor einer Angebotsanfrage benötigen. Er wurde anhand aktueller offizieller Quellen zu Steckverbindern, fachgerechter Ausführung, Messung und robotergestütztem Einsetzen erstellt und anschließend mit den bestehenden Artikeln von ZEUEE zu Micro-D und Kontaktausführungen abgeglichen, um deren Aufgabe bei der Produktauswahl nicht zu wiederholen.
Informationen zur Unternehmensidentität und zum Automatisierungsumfang finden Sie im Unternehmensprofil von ZEUEE.
Referenzen und Quellen
- Spezifikationsnachweis MIL-DTL-83513; Defense Logistics Agency ASSIST
- NASA-STD-8739,4A – Norm für fachgerechte Ausführung; National Aeronautics and Space Administration
- IEC 60512-1:2018; Internationale Elektrotechnische Kommission
- Messsystemanalyse R&R; National Institute of Standards and Technology
- Daten zum Einsetzen von Stiften in Bohrungen; National Institute of Standards and Technology
- GSFC-STD-8013 – Norm für das Stecken von Flugkabeln und Steckverbindern; NASA Goddard Space Flight Center
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






