Kontaktieren Sie Zeyu lntelligent Industrial Company

Steckverbinder-Montagemaschinen
Steckverbinder-Montagemaschinen: Twist-Pin-, Hyperboloid- und MIL-Spec-Kontaktfertigungslinien
ZEUEE fertigt Montagemaschinen für Steckverbinder, mit denen die Kontakte selbst hergestellt werden – Twist-Pin- und Hyperboloid-Federkontakte – und anschließend zu MIL-Spec-, Micro-D-, Nano-D- und Rundsteckverbindern montiert werden. Unsere Fertigungslinien umfassen 24 Maschinenmodelle und decken die gesamte Prozesskette ab: vom Flechten von Beryllium-Kupfer-Draht bis zum Vierpunktcrimpen und zur 100%igen CCD-Prüfung.
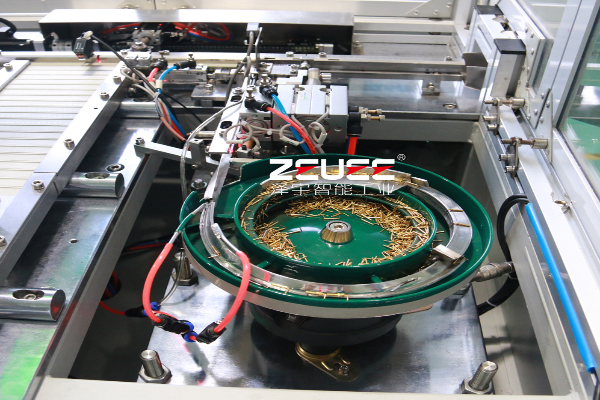
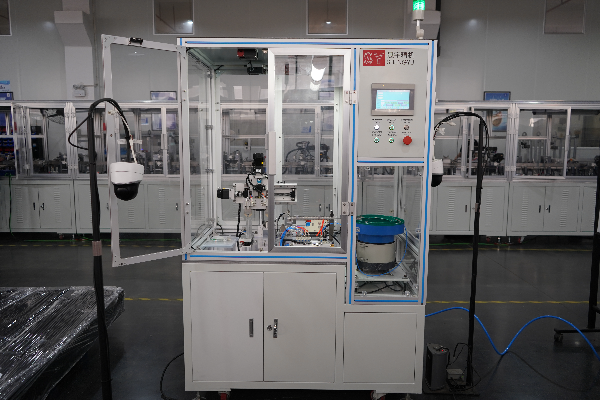
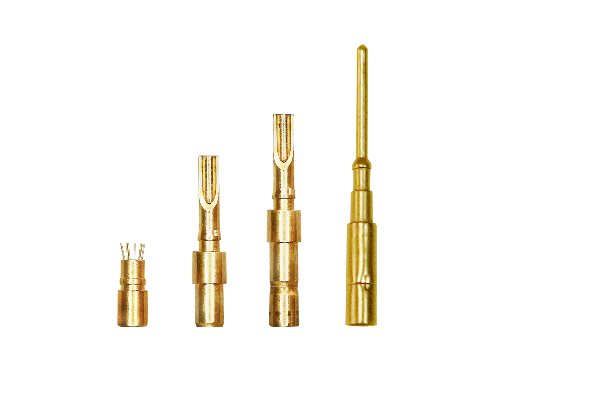
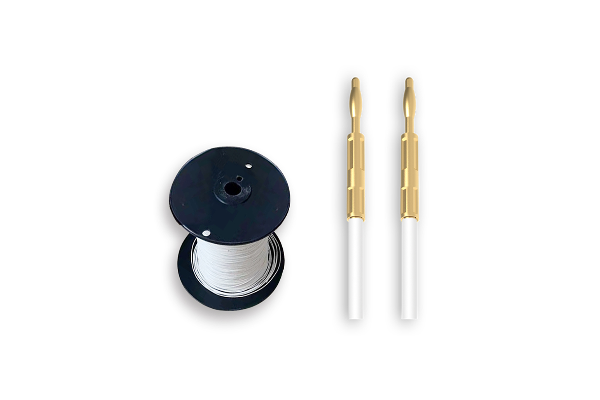
ZEUEE-Montagemaschine für Steckverbinder – automatische Linie zur Kontaktstiftbestückung
24
Maschinenmodelle in einer Fertigungslinie
6-Stationen
Twist-Pin-Kontaktkette
±0,02 mm
Laserschneidgenauigkeit
150+
F&E-Patente
ISO 9001:2015
zertifiziert seit
30+
belieferten Ländern
Warum die Automatisierung auf Kontaktebene über die Zuverlässigkeit von Steckverbindern entscheidet
Ein Steckverbinder versagt dort, wo das Metall auf den Gegenkontakt trifft, nicht dort, wo das Gehäuse einrastet. Branchenempfehlungen von Steckverbinderexperten sind eindeutig: Robustheit und Zuverlässigkeit beginnen am Kontakt, nicht am Gehäuse. Genau diesen Schritt überspringt der Großteil der Automatisierung – herkömmliche Montagemaschinen für Steckverbinder verarbeiten zugekaufte Kontakte und pressen sie lediglich in Kunststoff. Die Zuverlässigkeit wird bereits einen Prozessschritt früher festgelegt: durch die Art, wie der Twist-Pin- oder Hyperboloid-Kontakt gewickelt, geschweißt und gecrimpt wird.
Die Entscheidung: Kontakt selbst fertigen oder zukaufen
Hier verläuft die Grenze zwischen einer automatischen Montagemaschine für Steckverbinder und einer Kontaktfertigungslinie. Die meisten Hersteller montieren Steckverbinder aus zugekauften Kontakten; ZEUEE entwickelt Maschinen, die den Kontakt selbst fertigen. Das ist besonders bei MIL-Spec-Anwendungen entscheidend: Ein aus Beryllium-Kupfer-Litzen gefertigter Twist-Pin-Kontakt bietet sieben unabhängige Kontaktpunkte und bleibt auch bei Stoß und Vibration verbunden. Hyperboloid-Federkontakte ermöglichen dank ihrer auslenkbaren Drahtgeometrie eine geringe Steckkraft, statt auf eine einzelne steife Blattfeder zu setzen. Die Qualität hängt davon ab, wie der Kontakt geformt wird – genau diesen Prozess steuern unsere 24 Maschinen. Suchen Sie eine Maschine zur Kontaktstiftbestückung von Steckverbindern oder eine Twist-Pin-Maschine, geht es letztlich um dieselbe Frage: Wer fertigt den Kontakt und wie präzise wird der Prozess kontrolliert?
Komplettes Integrationsportfolio
Die ZEUEE-Fertigungslinie für Steckverbinder-Montagemaschinen —
Die ZEUEE-Fertigungslinie für Steckverbinder-Montagemaschinen —
24 Maschinen für die gesamte Prozesskette
Kunden benötigen selten nur eine einzelne Maschine. Sie brauchen einen Prozess, der vom Rohdraht bis zum geprüften Steckverbinder reicht und keine manuelle Lücke aufweist. Diese Steckverbinderlinie ist ein Teil des umfassenderen Angebots von ZEUEE im Bereich kundenspezifischer Automatisierungstechnik. Die folgende Übersicht ist nach zwei Kriterien gegliedert: nach Prozessschritt (welche Aufgabe die Maschine übernimmt) und nach Steckverbindertyp (Board-to-Board, rund, rechteckig, D-Sub und Micro-D, MIL-DTL, blind steckend und PCB). Jedes Modell ist eine betriebsbereite, modulare Einheit mit derselben Steuerungsplattform – Mitsubishi-SPS, Servoantrieben, THK-Führungen und präzisionsgeschliffenen S136-Werkzeugen. So lassen sich die Stationen zu einer durchgängigen Produktionslinie verbinden, die wir an die jeweilige Steckverbinderzeichnung anpassen. Diese Bandbreite unterscheidet eine einzelne Montagemaschine von einer vollständig automatisierten Montagelinie für Steckverbinder. Das Verfahren der automatisierten Montage ist öffentlich dokumentiert; ZEUEE folgt bei der Fertigung demselben Prinzip mit Dorn und Laserschweißung, das in US 9.490.562 B2 beschrieben ist.
Galerie der wichtigsten Fertigungsmaschinen
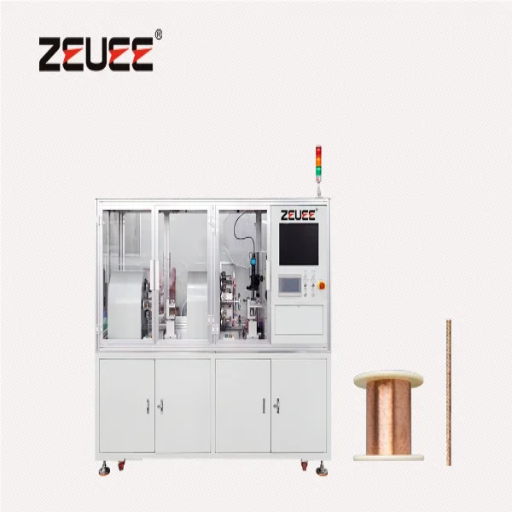
Flechtmaschine für Twist-Pin-Kontakte
- ProzessschrittKontakt: Flechten
- Wichtige Spezifikation3 innere + 7–9 äußere BeCu-Drähte, 50 m/min
- Geeignet fürMicro-D / Nano-D
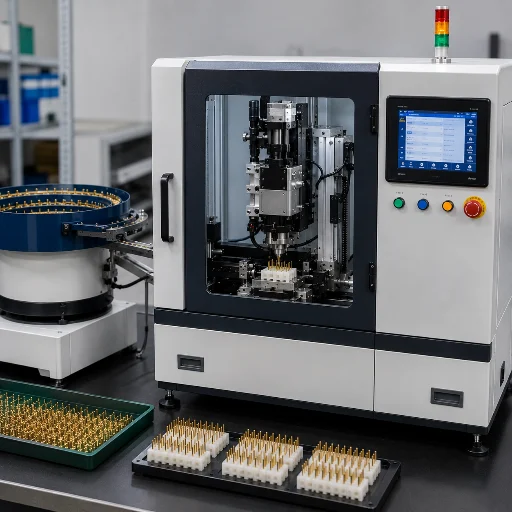
Entspannungsmaschine für Twist-Pin-Kontakte
- ProzessschrittKontakt: Ausrichten
- Wichtige Spezifikation4,5–5 m/min, Mehrfachrollen H+V
- Geeignet fürMicro-D / Nano-D
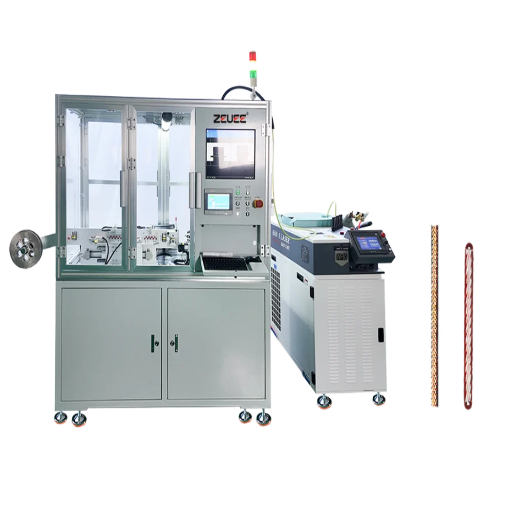
Schneid- und Schweißmaschine für Twist-Pin-Kontakte
- ProzessschrittKontakt: Schneiden und Laserschweißen
- Wichtige SpezifikationSchnittgenauigkeit ±0,02 mm, 10–13 Stück/min
- Geeignet fürMicro-D / Nano-D
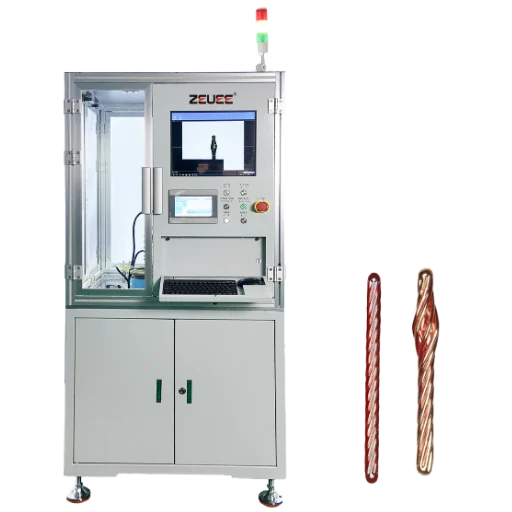
Aufweitmaschine für Twist-Pin-Kontakte
- ProzessschrittKontakt: Taillenformung
- Wichtige SpezifikationServo, CCD-Sortierung, 15–17 Stück/min
- Geeignet fürMicro-D / Nano-D
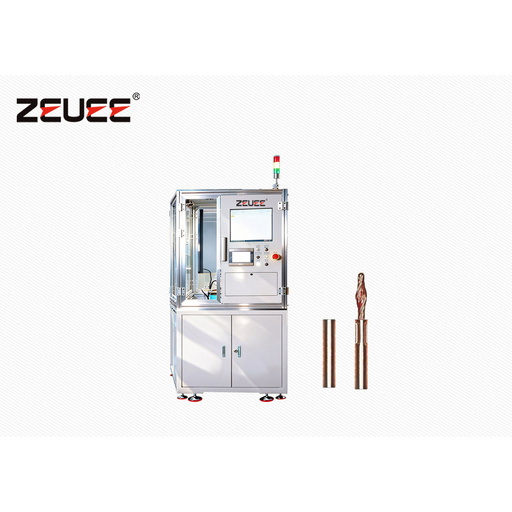
Crimpmaschine für Twist-Pin-Kontakte
- MontageschrittKontakt: 4-Punkt-Crimpung
- Wichtige SpezifikationCCD-Konzentrizitätsprüfung, 10–13 Stück/min
- Geeignet fürMicro-D / Nano-D
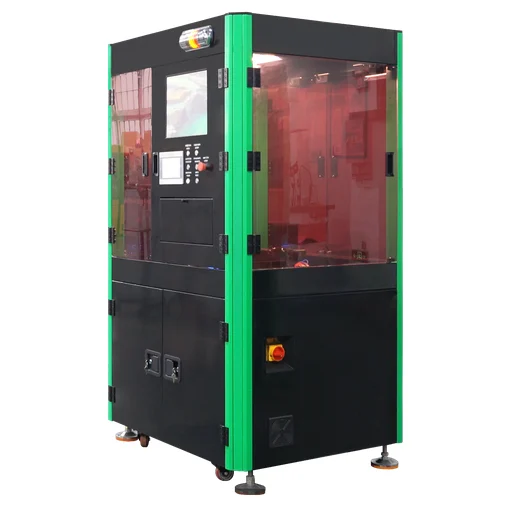
Twist-Pin-Maschine
- ProzessschrittKontakt: integrierte Fertigungszelle
- Wichtige Spezifikationkomplette Twist-Pin-Teillinie
- Geeignet fürMicro-D / Nano-D
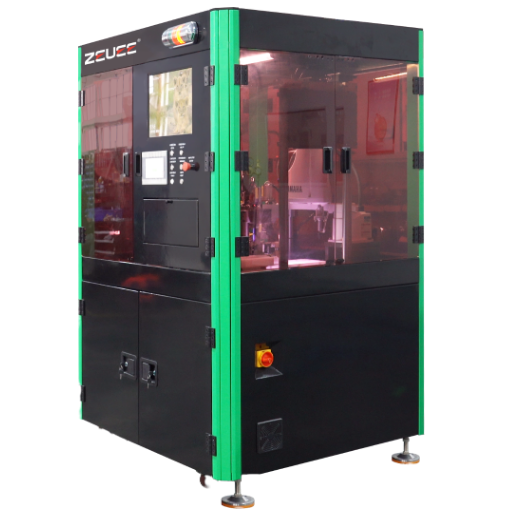
Mikro-Twist-Pin-Maschine
- ProzessschrittKontakt: Mikroformat
- Wichtige SpezifikationRastermaßklasse 1,27 mm
- Geeignet fürMicro-D (MIL-DTL-83513)
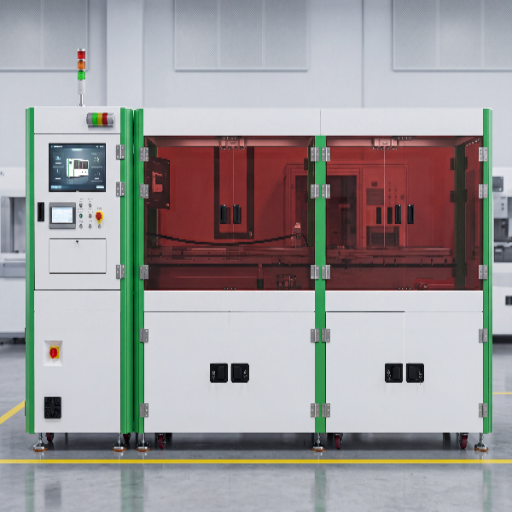
Nano-Twist-Pin-Maschine
- ProzessschrittKontakt: Nanoformat
- Wichtige SpezifikationRastermaßklasse 0,635 mm
- Geeignet fürNano-D (MIL-DTL-32139)
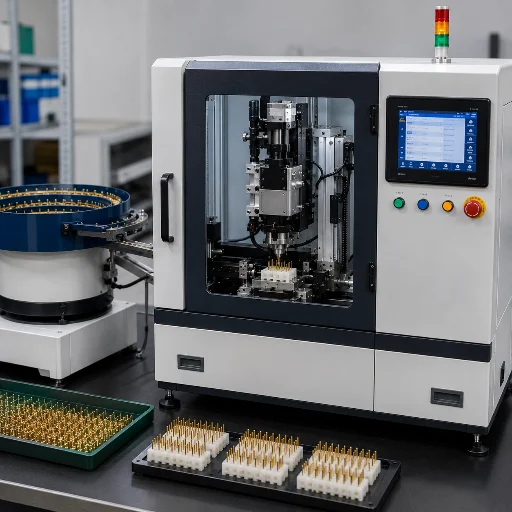
Maschine zum Einsetzen von Twist-Pin-Kontakten und Isolierkörpern
- ProzessschrittMontage: Einsetzen
- Wichtige SpezifikationBestückung des Isolierkörpers mit Kontakten
- Geeignet fürMicro-D / rechteckige Steckverbinder
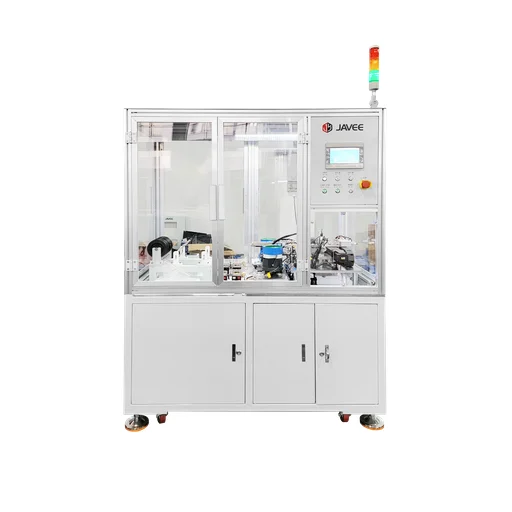
Maschine für Hyperboloid-Kontakte
- ProzessschrittKontakt: Drahteinfädeln
- Wichtige SpezifikationC13-Serie, Draht 0.76
- Geeignet fürrunde Steckverbinder / Leistungssteckverbinder
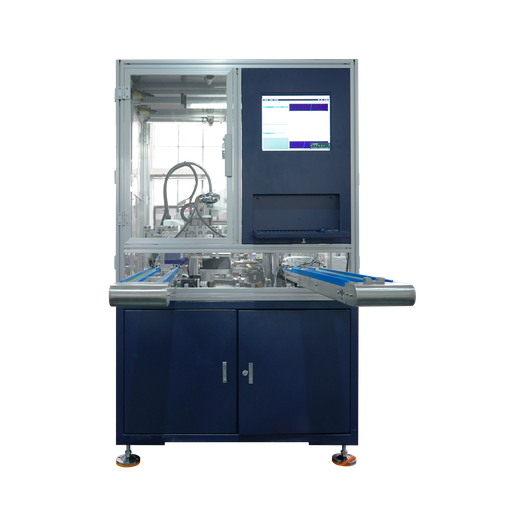
Maschine zur Kontaktstiftbestückung
- ProzessschrittMontage: Einsetzen
- Wichtige SpezifikationKontaktstift 0,3 mm/Bohrung 0,4 mm, 30 Kontaktstifte/min
- Geeignet fürPCB / rechteckige Steckverbinder
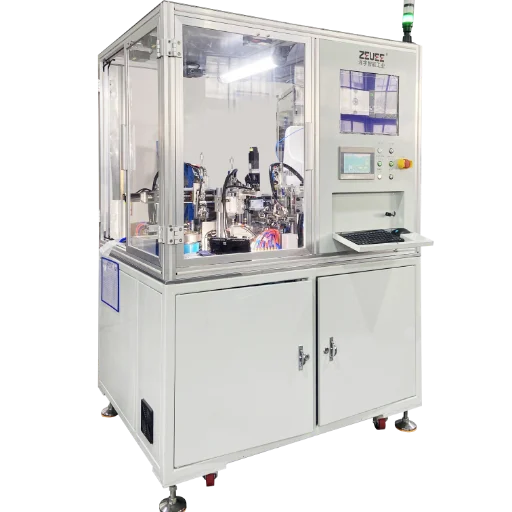
Crimpmaschine für Steckverbinder
- ProzessschrittMontage: Crimpen
- Wichtige SpezifikationKontakt-Draht-Crimpverbindung
- Geeignet fürrunde / rechteckige Steckverbinder
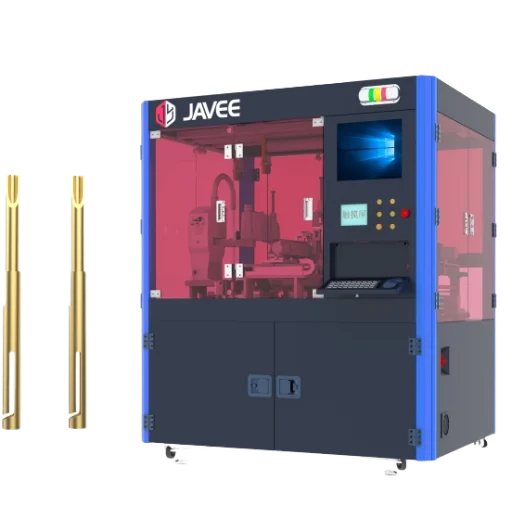
Maschine für rechteckige Steckverbinder
- ProzessschrittMontage: Steckverbinder-Fertigungslinie
- Wichtige SpezifikationAutomatische Montage von Anschlusskontakten und Isolierkörpern
- Geeignet fürrechteckige Steckverbinder
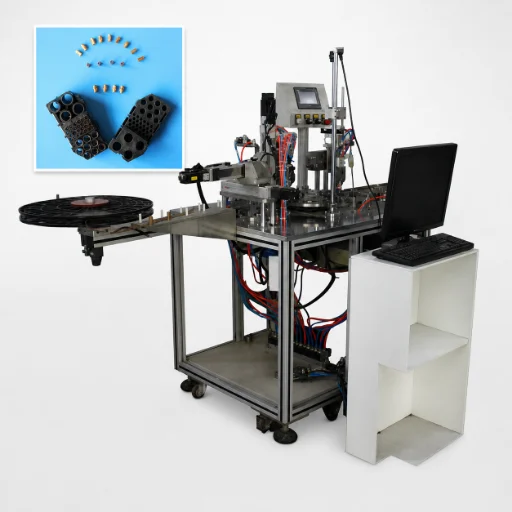
Maschine für Rundsteckverbinder
- ProzessschrittMontage: Steckverbinder-Fertigungslinie
- Wichtige SpezifikationZEUEE-H0201, 380 kg, CCD
- Geeignet fürrunde Steckverbinder (Militär)
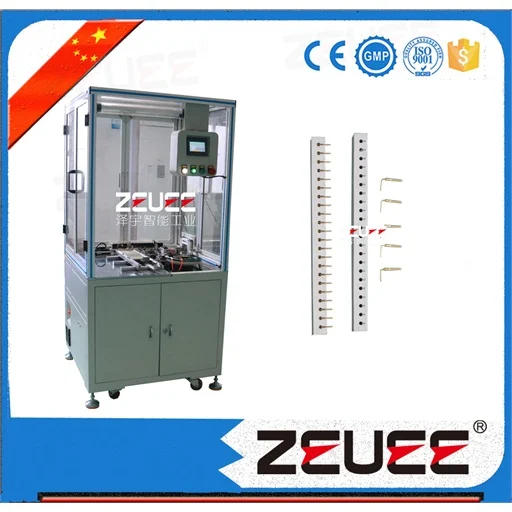
Maschine für blind steckende Steckverbinder
- ProzessschrittMontage: automatische Kontaktstiftbestückung
- Wichtige SpezifikationA15-ZY02-02, 15–20 Kontaktstifte/min
- Geeignet fürblind steckende Steckverbinder
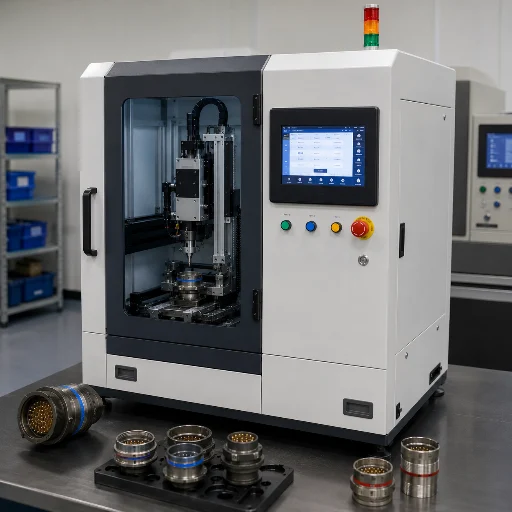
Maschine für MIL-DTL-38999-Steckverbinder
- ProzessschrittMontage: Steckverbinder-Fertigungslinie
- Wichtige SpezifikationSerie 4, Kontakte der Größe #22
- Geeignet fürrunde Steckverbinder (MIL-DTL-38999)
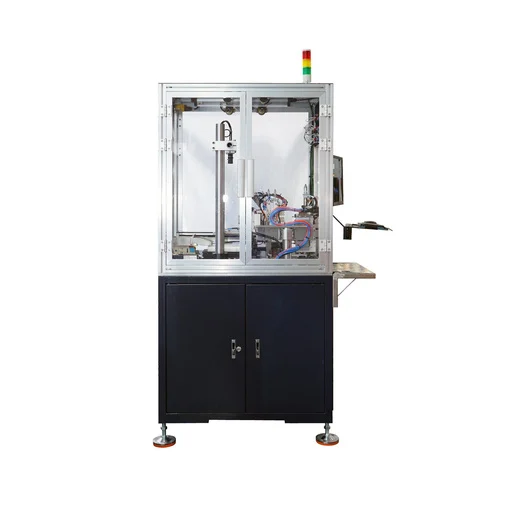
Maschine für MIL-DTL-26482-Steckverbinder
- ProzessschrittMontage: Steckverbinder-Fertigungslinie
- Wichtige Spezifikation2er-Serie, Bajonett-I/O
- Geeignet fürrunde Steckverbinder (MIL-DTL-26482)
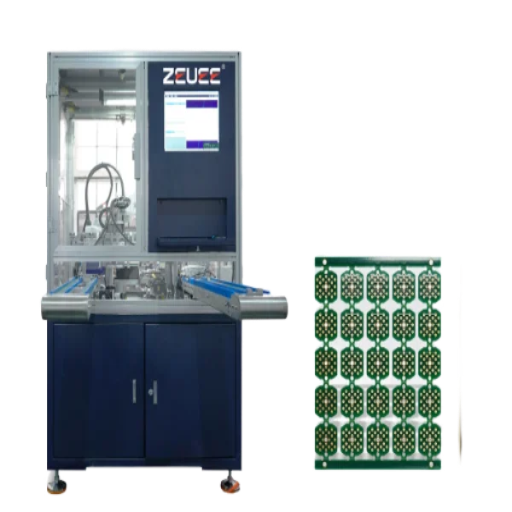
PCB-Steckverbinder-Montagelinie
- ProzessschrittMontage: Leiterplattenlinie
- Wichtige SpezifikationEinpress- / Durchsteckmontage
- Geeignet fürBoard-to-Board / PCB
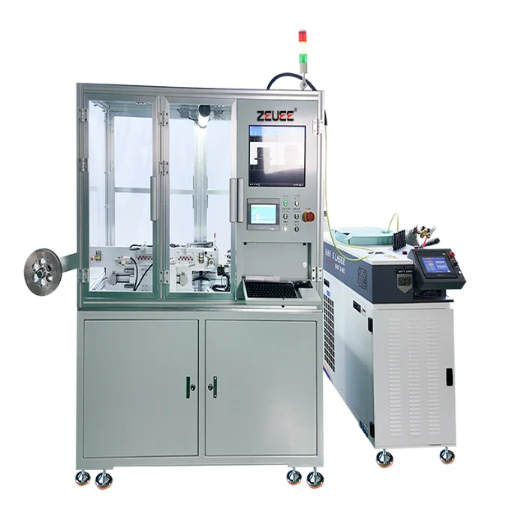
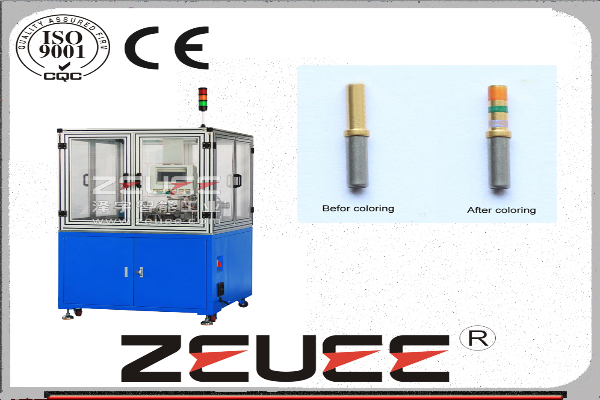
Farbmarkierungsmaschine für Ringe
- ProzessschrittEndbearbeitung: Markierung
- Wichtige SpezifikationBeschichtung farbiger Kennzeichnungsringe
- Geeignet füralle Produktfamilien
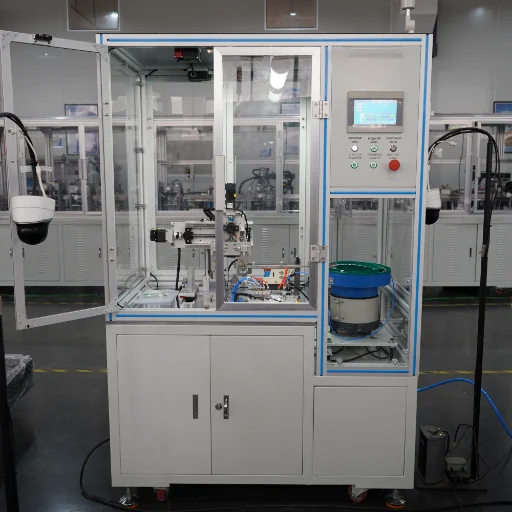
Fertigungslinie zum Ablängen, Abisolieren und Crimpen von Kabeln
- ProzessschrittNachgelagerter Prozess: Kabel
- Wichtige SpezifikationAblängen, Abisolieren, Crimpen und Einsetzen
- Geeignet fürKabel / Drähte
Spezialisierte Systeme und Spezifikationen entdecken
HYPCON-Kontaktmaschine
ProzessschrittKontakt: Hyperboloid-Feder
Wichtige SpezifikationAufbau eines Hyperboloid-Kontaktkäfigs
Geeignet fürrunde Steckverbinder / Leistungssteckverbinder
Maschine für Stift- und Buchsenkontakte
ProzessschrittKontakt: Stift/Buchse
Wichtige SpezifikationGestanzte und geformte Kontakte
Geeignet fürrechteckige / runde Steckverbinder
D-Sub- und Micro-D-Steckverbinder-Maschine
ProzessschrittMontage: Steckverbinder-Fertigungslinie
Wichtige SpezifikationC49-Twist-Pin-Familienplattform
Geeignet fürD-Sub / Micro-D
Automatisierte Steckverbinderprüfung
ProzessschrittQualitätskontrolle: 100%ige Prüfung
Wichtige SpezifikationCCD-Prüfung von Länge, Schweißung und Konzentrizität
Geeignet füralle Produktfamilien
Branchenübergreifende Anwendungen
Diese Maschinen fertigen Steckverbinder für die Automobilindustrie, Luft- und Raumfahrt, Medizintechnik und zahlreiche weitere Branchen – von Gehäusen für Kabel-Platine- und Platine-Platine-Steckverbinder bis hin zu IDC-Flachbandkabelkontakten und Hochspannungssteckverbindern. Dieselbe modulare Montagetechnik verarbeitet unterschiedliche Steckverbinder und Kontakttypen auf einem Maschinengestell. So können Steckverbinderhersteller eine hybride Fertigungslinie mit automatischen und halbautomatischen Stationen betreiben, ohne für jedes Steckverbindergehäuse separate Maschinen anschaffen zu müssen.
Anpassungsfähiger Montageprozess
Wenn eine Standardzelle nicht passt, richten wir die Fertigung als anpassungsfähigen, kundenspezifischen Montageprozess ein – mit robotergestützter Be- und Entladung, Servo-Spannvorrichtungen und einer auf Ihr Bauteil abgestimmten CCD-Qualitätskontrolle. So entsteht eine schnelle, reproduzierbare Montagelösung bei gleichbleibender Leistung und Zuverlässigkeit.
Ihre Fertigungslinie konfigurieren
Für viele Kunden ist eine durchgängig verkettete Fertigungslinie die ideale Lösung; für andere eignet sich eine schrittweise Einführung besser. Sie sind unsicher, aus welchen Modellen Ihre Linie bestehen sollte? Ingenieure gehen meist vom Kontakttyp aus und planen die weiteren Schritte darauf aufbauend. Sie können eine CCD-Prüfautomation auch als eigenständige Prüfstufe in eine bestehende Linie integrieren oder mit einer einzelnen Station zur Kontaktstiftbestückung beginnen und die Linie später erweitern.
Die Prozesskette zur Twist-Pin-Fertigung
Das kann keine allgemeine Montagezelle leisten: Ein Twist-Pin-Kontakt wird nicht zugekauft, sondern an sechs aufeinanderfolgenden Stationen aus Beryllium-Kupfer-Draht gefertigt. Warum das wichtig ist, lässt sich sachlich erklären: Der Kontaktwiderstand von Twist-Pin-Kontakten ist deutlich geringer als der von gestanzten und geformten Kontakten gleicher Größe. Das Fertigungsverfahren beeinflusst also die elektrische Leistung und nicht nur die Montagegeschwindigkeit.
Dieselbe Sechs-Stationen-Logik lässt sich sowohl für Micro-Twist-Pin-Kontakte mit einem Rastermaß von 1,27 mm als auch für Nano-Twist-Pin-Kontakte mit 0,635 mm einsetzen. Bei Hyperboloid-Kontakten wird der Draht in einem kontrollierten Helixwinkel gewickelt (β etwa 8° für Leistungsschaltkreise); den Parameterbereich beschreibt das Patent CN 104064898 A.
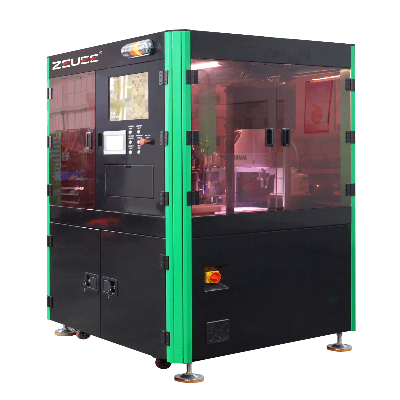
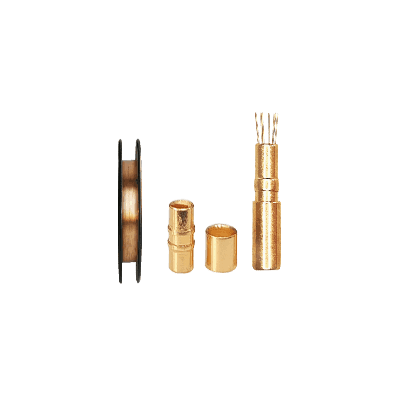
ST 01
Spulenwicklung
C49-ZY01-01Große BeCu-Spule in kleinere Spulen umwickeln; konstante Spannung, Stopp bei Drahtbruch.
Durchsatz
50 m/min
Leistungsaufnahme
400 W
ST 02
Flechten
C49-ZY02-013 innere und 7–9 äußere Drähte flechten; inneres Rastermaß 0,75–0,3 mm.
Durchsatz
50 m/min
Leistungsaufnahme
9 kW
ST 03
Spannungsabbau und Ausrichtung
C49-ZY03-01Richtvorgang mit gegenläufigen Mehrfachrollen; Spannungserkennung.
Durchsatz
4,5–5 m/min
Leistungsaufnahme
5 kW
ST 04
Schneiden und Laserschweißen
C49-ZY04-01Auf Länge schneiden und beide Enden laserschweißen; CCD-Prüfung, ±0,02 mm.
Durchsatz
10–13 Stück/min
Leistungsaufnahme
7,5 kW
ST 05
Aufweiten (Taillenformung)
C49-ZY05-01Servo-Taillenformung (Federhülse); CCD-Sortierung in Gutteile und Ausschuss.
Durchsatz
15–17 Stück/min
Leistungsaufnahme
2 kW
ST 06
Crimpen
C49-ZY06-01Kontaktstift und Kupferhülse montieren, 4-Punkt-Crimpung; Konzentrizitätsprüfung per CCD.
Durchsatz
10–13 Stück/min
Leistungsaufnahme
2 kW
ZEUEE-Kontaktfertigungslinien im Vergleich zu allgemeinen Montagesystemen und manueller Fertigung
Dieser Zielkonflikt besteht tatsächlich, und wir behaupten nicht, dass Automatisierung in jedem Fall gewinnt. Bei einem 50-Teile-Prototyp mit wöchentlichen Konstruktionsänderungen sind ein erfahrener Bediener und eine Tischcrimpmaschine die richtige Wahl – Automatisierung rechnet sich erst, wenn das Volumen die Gewinnschwelle überschreitet. Oberhalb dieser Schwelle sprechen die Zahlen klar für die Automatisierung; entscheidend ist dabei der Kontakt, an dem spät entdeckte Fehler am teuersten sind. Eine dedizierte Kontaktfertigungslinie wird bei hohen Stückzahlen durch das Kaltfließpressen und Laserschweißen wirtschaftlich. Dieses in US 9.490.562 B2 dokumentierte Fertigungsverfahren ersetzt die Präzisionsbearbeitung, durch die sich solche Kontakte früher nur langsam und kostspielig herstellen ließen.
>50%
Branchendaten: Die automatisierte Kontaktverarbeitung senkt die Arbeitskosten im Vergleich zum manuellen Ablängen, Abisolieren und Kontaktieren um mehr als 50 %. Gleichzeitig reduziert die Kraftüberwachung mit 100%iger Prüfung die Crimpfehlerquote von 2.000–5.000 PPM auf unter 50 PPM.
Quelle: Branchendurchschnittswerte, wireharnessproduction.com und wiringharnessnews.com – nicht von ZEUEE gemessen. Die tatsächlichen Ergebnisse hängen vom Produktionsvolumen und Kontakttyp ab.
Systemarchitektur
Präzisions- und Qualitätssysteme — CCD-Bildverarbeitung, Servosteuerung, ±0,02 mm
Dass eine in China gefertigte Maschine MIL-Spec-Toleranzen einhalten kann, ist keine Marketingaussage – entscheidend sind die Subsysteme und das Prüfverfahren. Alle ZEUEE-Kontakt- und Steckverbinderlinien weisen dieselben Konstruktionsmerkmale auf, und jede Maßangabe wird kamerabasiert geprüft, nicht mit dem bloßen Auge eines Bedieners.
Unsere Crimpstation stellt die Verbindung zwischen Twist-Pin-Kontakt und Hülse durch Vierpunktcrimpen her. Anschließend prüft die CCD-Kamera Konzentrizität, Länge und Crimpmaß, bevor das Teil sortiert wird. Vier symmetrische Crimppunkte halten den Kontakt mittig. Dadurch wird verhindert, dass der Gegenkontakt eine Wand der Buchse einseitig belastet. Das ist der konstruktive Grund, warum ein Twist-Pin-Kontakt mit sieben Kontaktpunkten – von Steckverbinderherstellern für bis zu 100.000 Steckzyklen bei einem Widerstand von unter 8 mΩ ausgelegt – seine Kennwerte auch unter Vibration einhält. Teile außerhalb der Toleranz werden automatisch aussortiert und nicht nachgelagert nachbearbeitet.
Die unterstützenden Subsysteme sind bewusst konventionell und servicefreundlich ausgeführt: Pneumatik von AirTAC und Festo, Präzisionsführungen von THK, präzisionsgeschliffene S136-Formwerkzeuge, Mitsubishi-SPS mit Touchscreen-Steuerung, Servomodule für den Materialvorschub beim Schneiden und Schweißen, Drahtführung mit konstanter Spannung sowie Erkennung von Eingangsmaterial und Drahtbruch mit Alarm und automatischem Stopp. Die von diesen Maschinen gefertigten Hyperboloid-Kontakte werden kostengünstig kaltgepresst statt präzisionsbearbeitet und erreichen dabei die Stromtragfähigkeit von Kupferlegierungen. Der Bereich von 80–400 A ist in US 9.490.562 B2 beschrieben; Einzelheiten zur Helix der Drahtfedern finden sich in CN 104064898 A. Vor dem Versand zertifiziert ZEUEE jede Fertigungslinie anhand der Prozesskontrollen nach ISO 9001:2015.
Eine klare Einschränkung: Die 100%ige CCD-Prüfung ist auf die von uns gefertigten Kontaktfamilien abgestimmt – Twist-Pin-, Hyperboloid- sowie gestanzte Stift- und Buchsenkontakte. Für eine grundlegend andere Kontaktgeometrie muss das Bildverarbeitungsmodell neu trainiert werden. Dies planen wir im Rahmen einer kundenspezifischen Fertigung ein, statt eine direkte Kompatibilität zu versprechen.
Branchen, die wir ausstatten — Luft- und Raumfahrt, Verteidigung, Medizintechnik, Präzisionselektronik und neue Energien
Die von ZEUEE-Maschinen gefertigten Kontaktfamilien kommen in vielen Branchen zum Einsatz. Twist-Pin-Kontakte für Micro-D- und Nano-D-Steckverbinder finden sich in Raketensystemen, Satelliten und UAVs; Hyperboloid-Federkontakte werden in implantierbaren medizinischen Geräten und EV-Leistungsschaltkreisen eingesetzt. Das zeigt, dass dasselbe Kontaktformverfahren auch außerhalb der Verteidigungsindustrie verwendet wird; für medizinische Anwendungen ist es durch EP 2362801 B1 patentiert. ZEUEE-Maschinen beliefern die Bereiche Gebäudetechnik, 3C-Elektronik, Luft- und Raumfahrttechnik, Präzisionselektrik, Lagerhaltung und Logistik, Automobilteile, Medizintechnik und neue Energien – das gesamte Spektrum der Branchen, in denen unsere Automatisierungslinien eingesetzt werden.
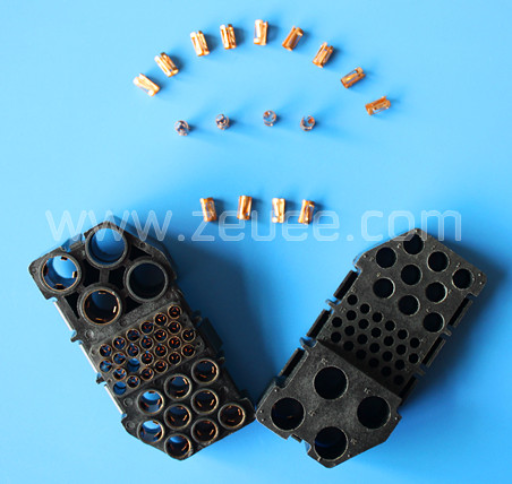
Maschine ZEUEE-H0201 zur Montage der Positionierklauen von Rundsteckverbindern
Eine Montagemaschine für Rundsteckverbinder (ZEUEE-H0201) mit automatischer Montage von Anschlusskontakten und Isolierkörpern sowie CCD-Prüfung.
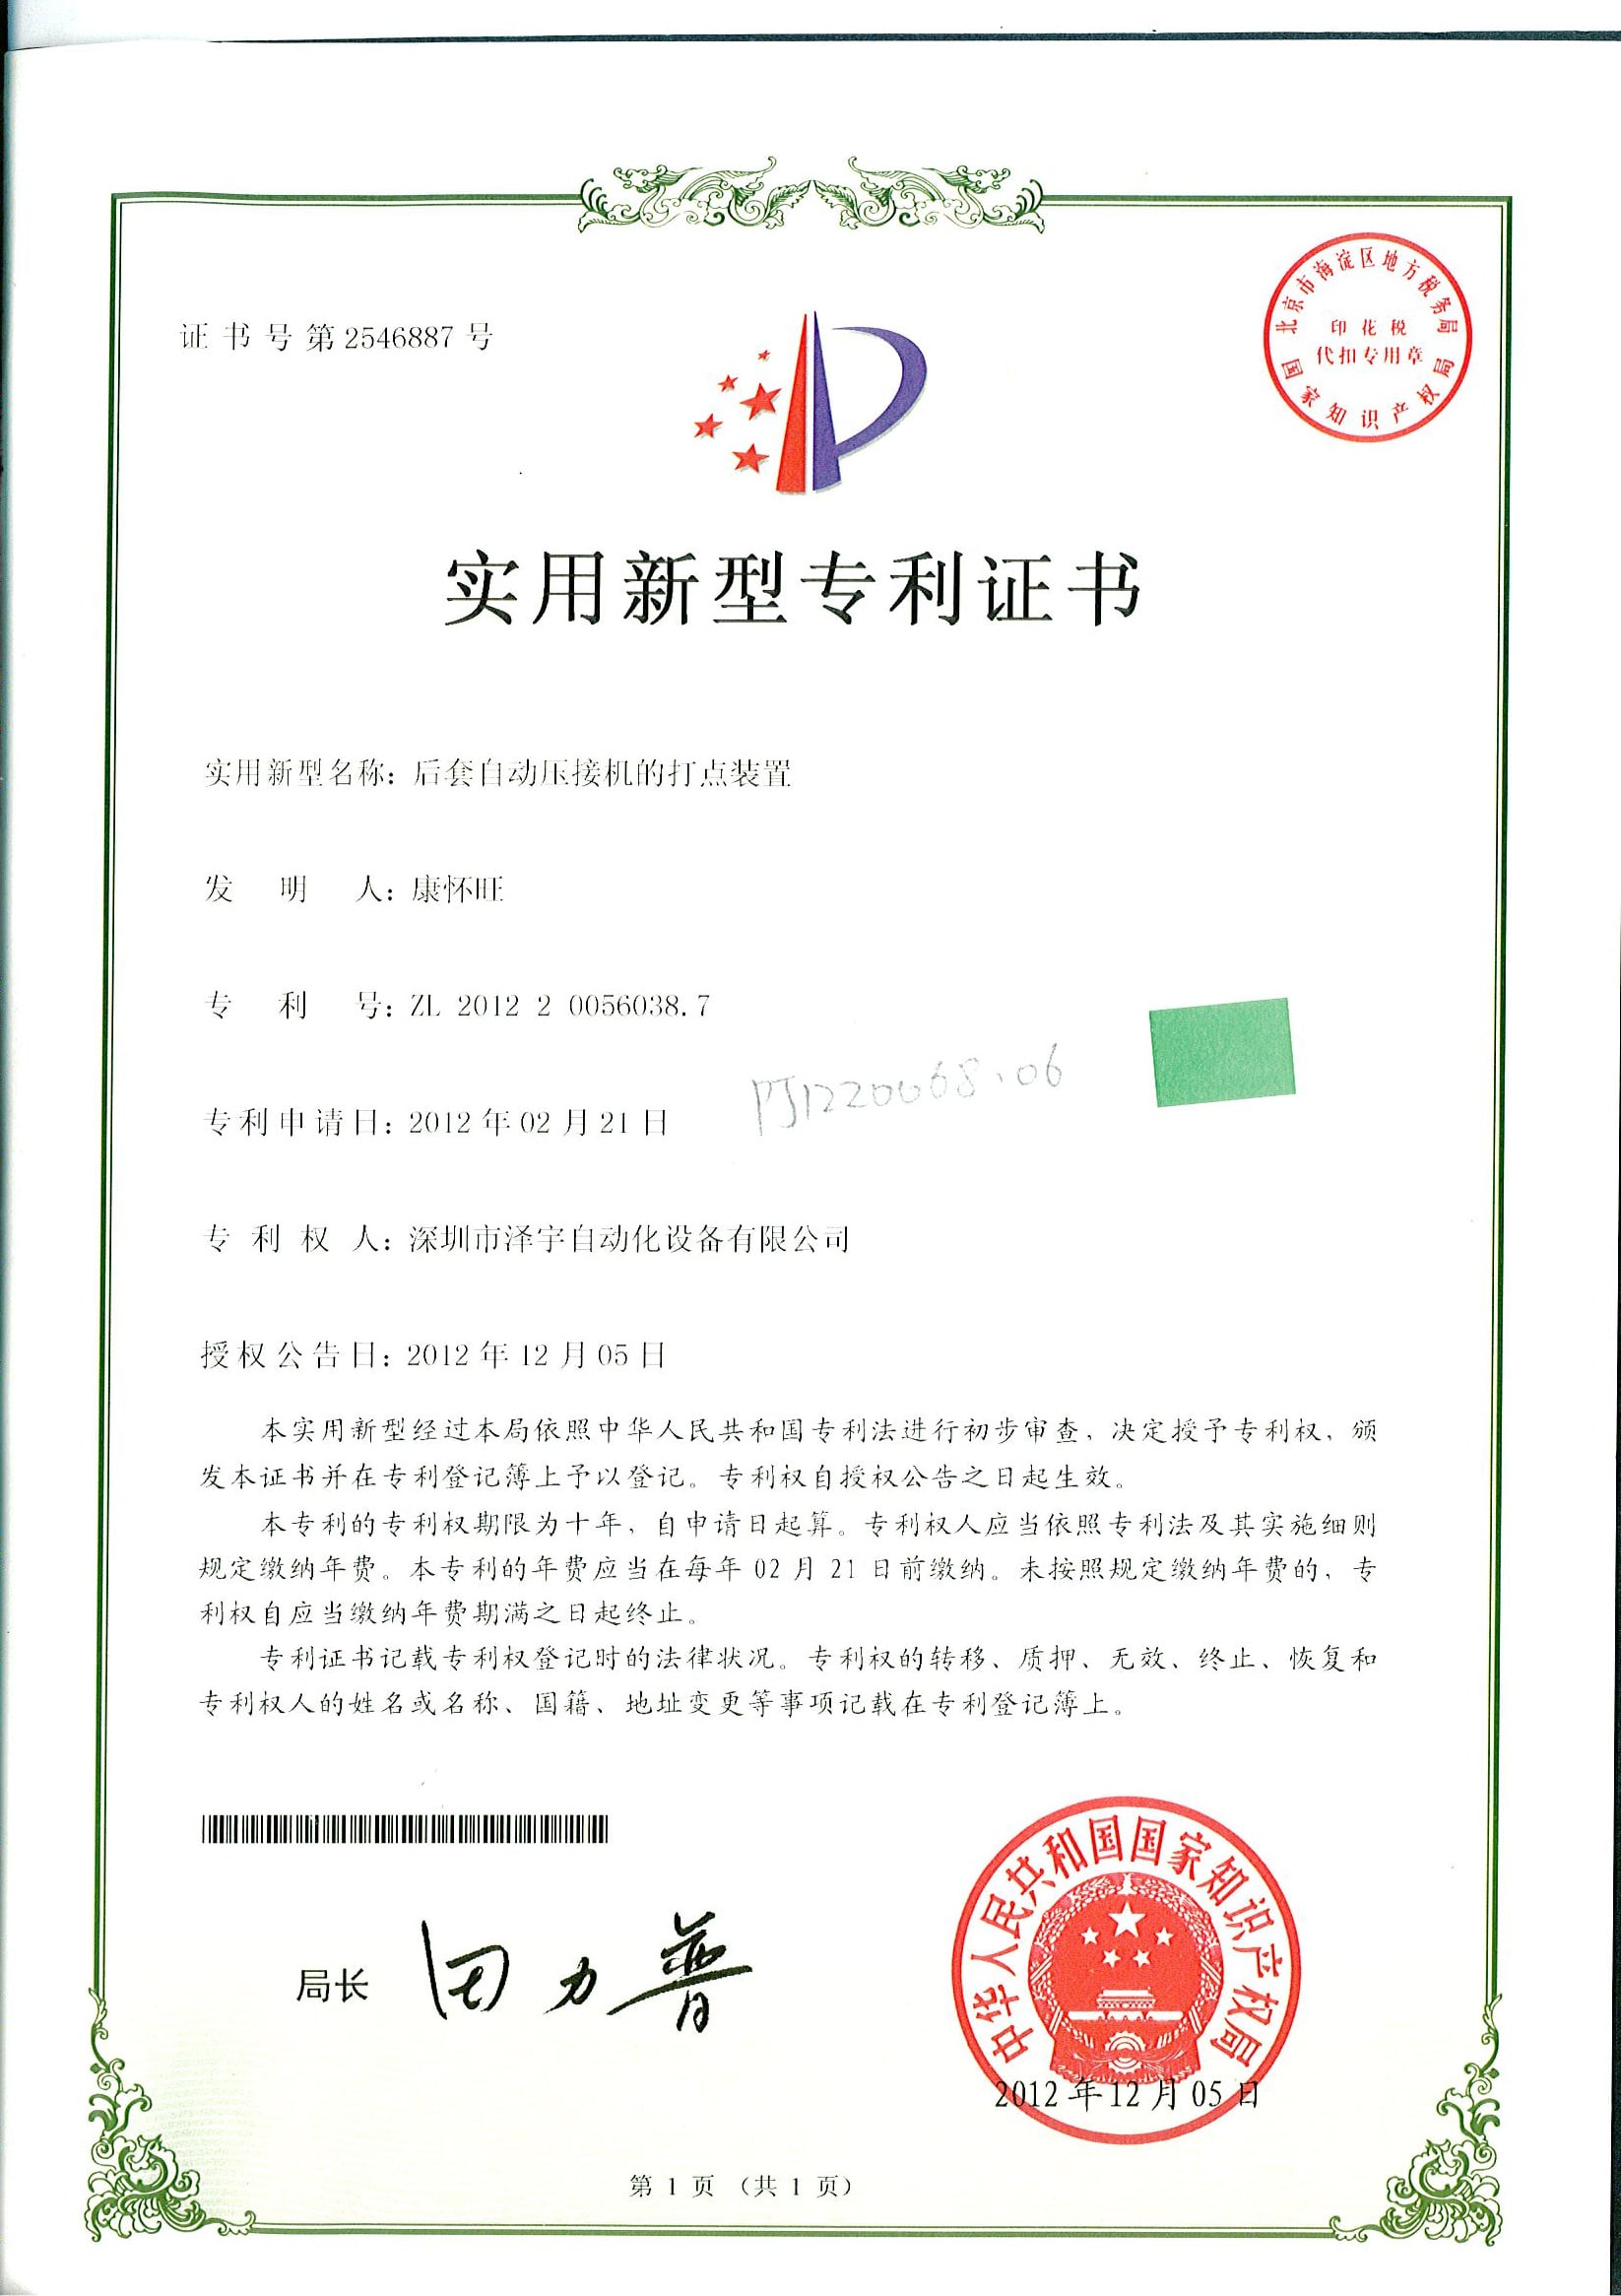
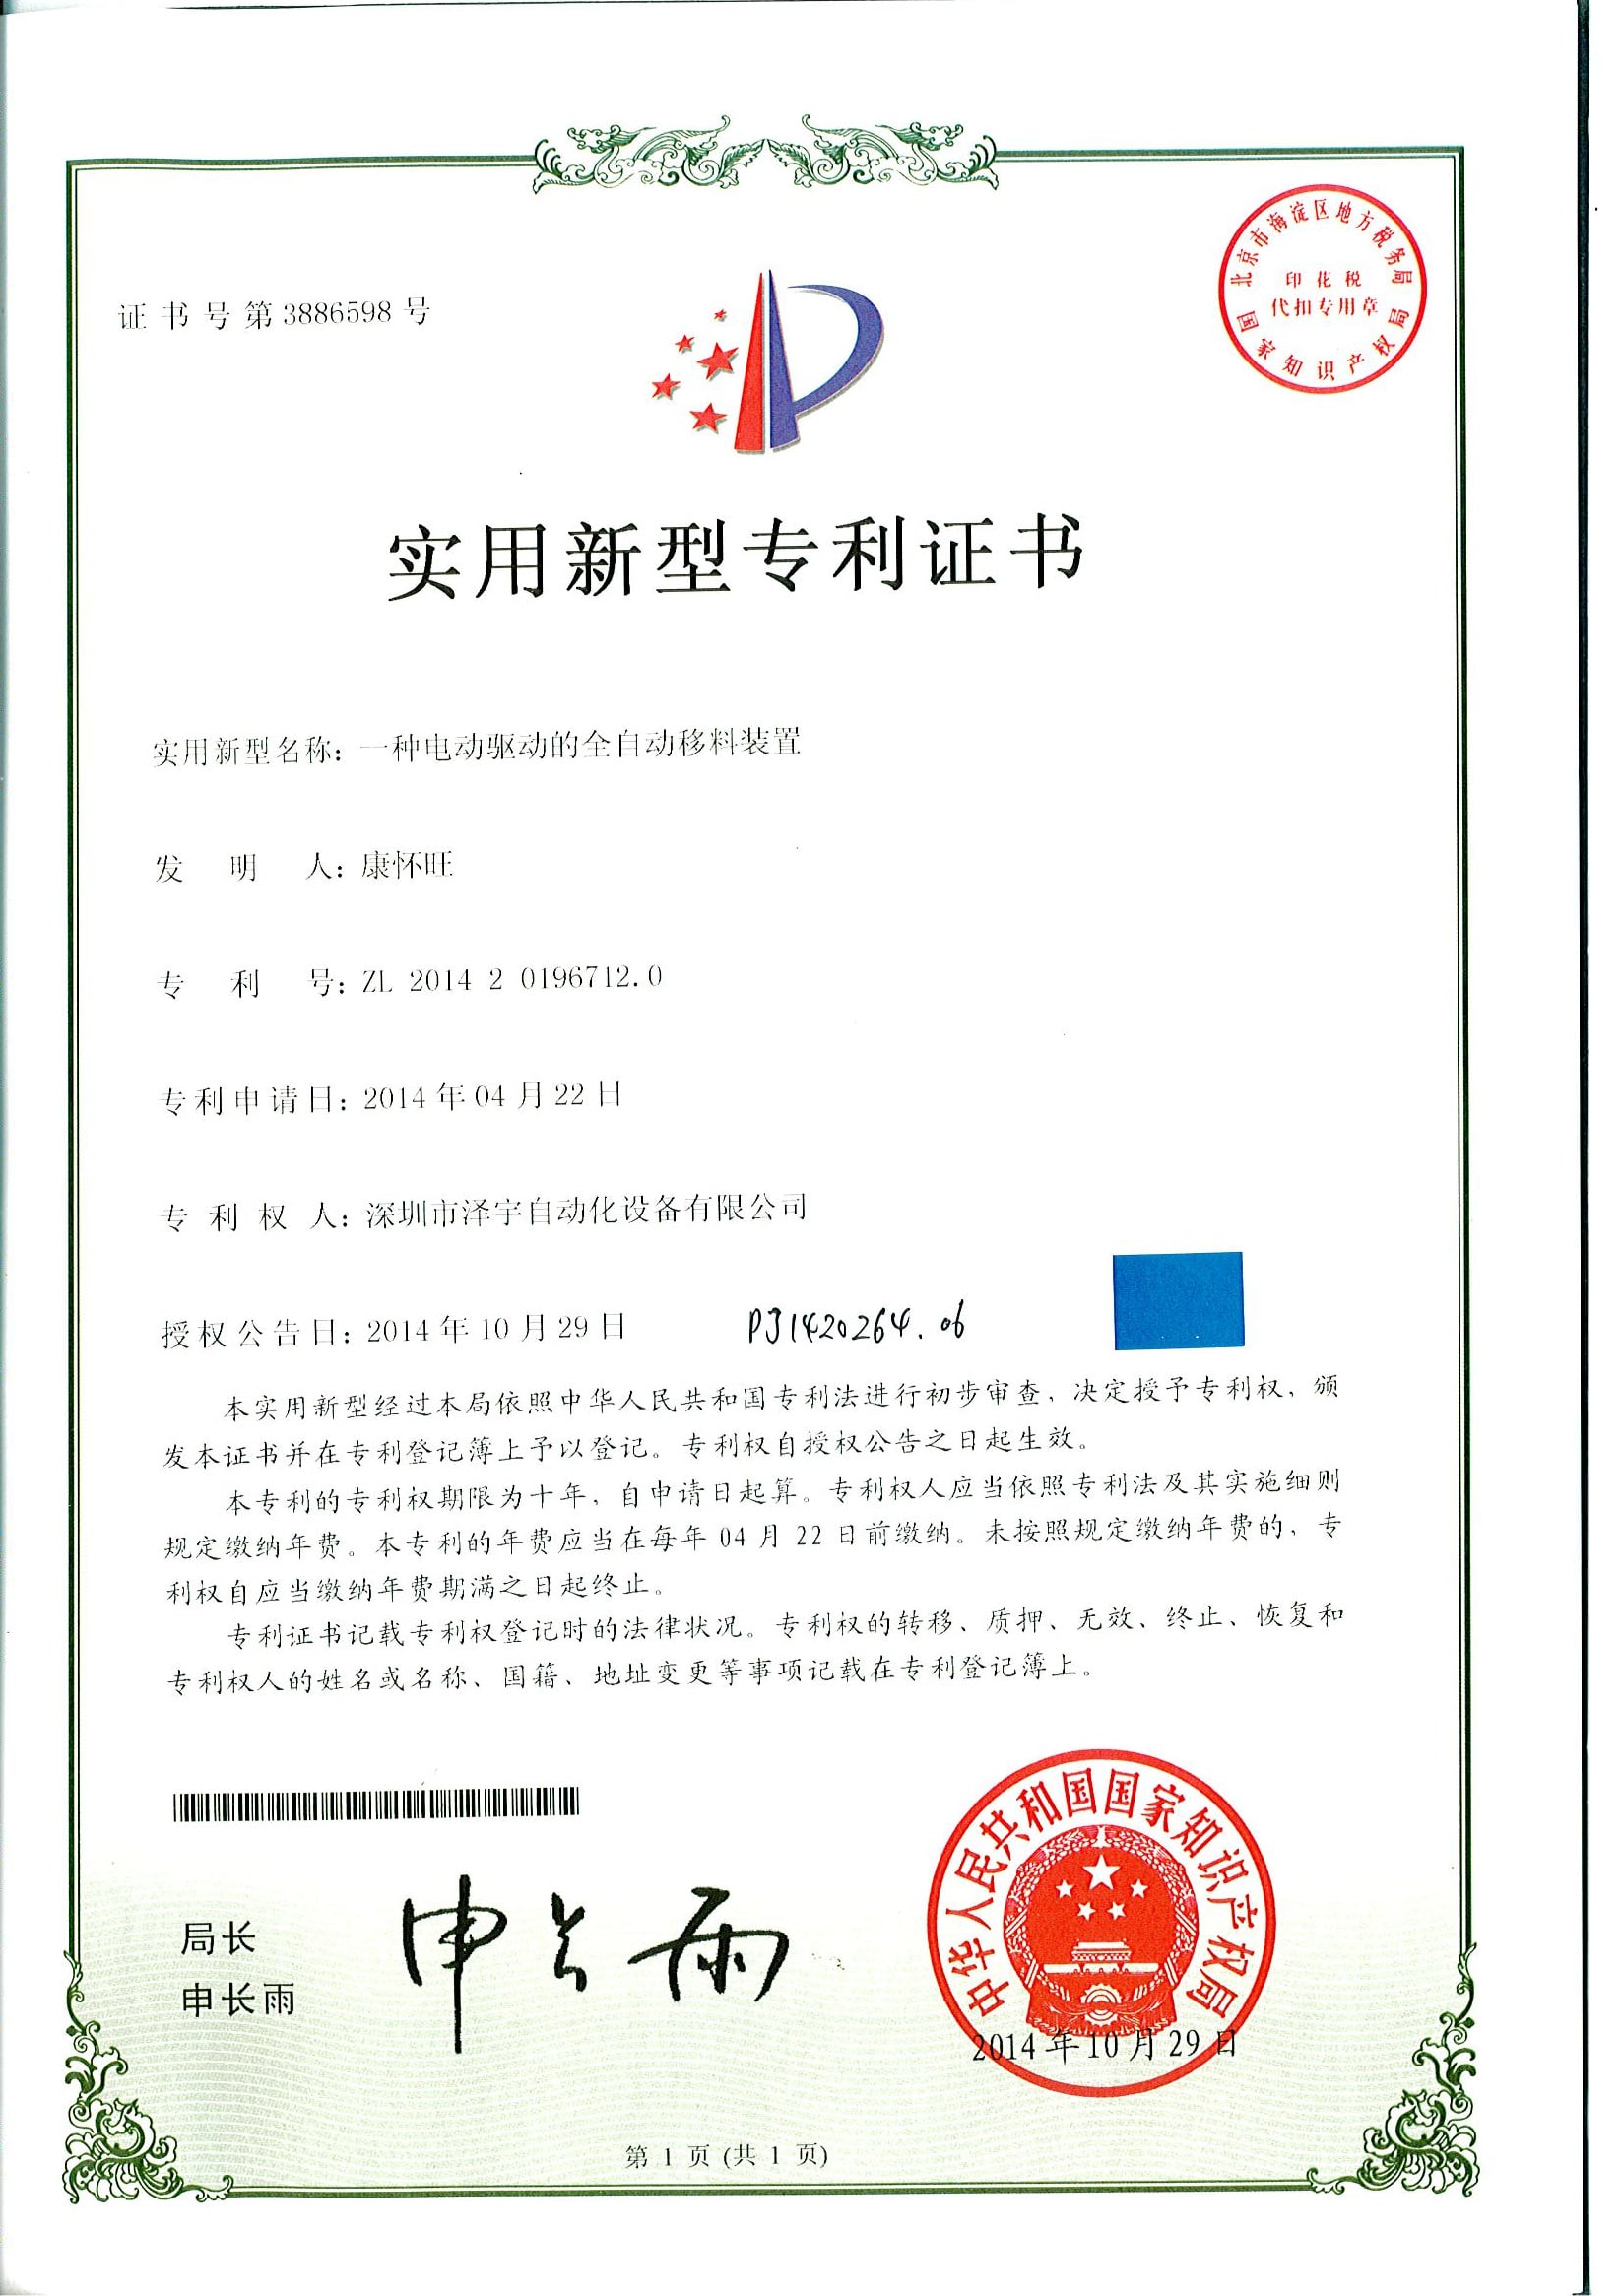
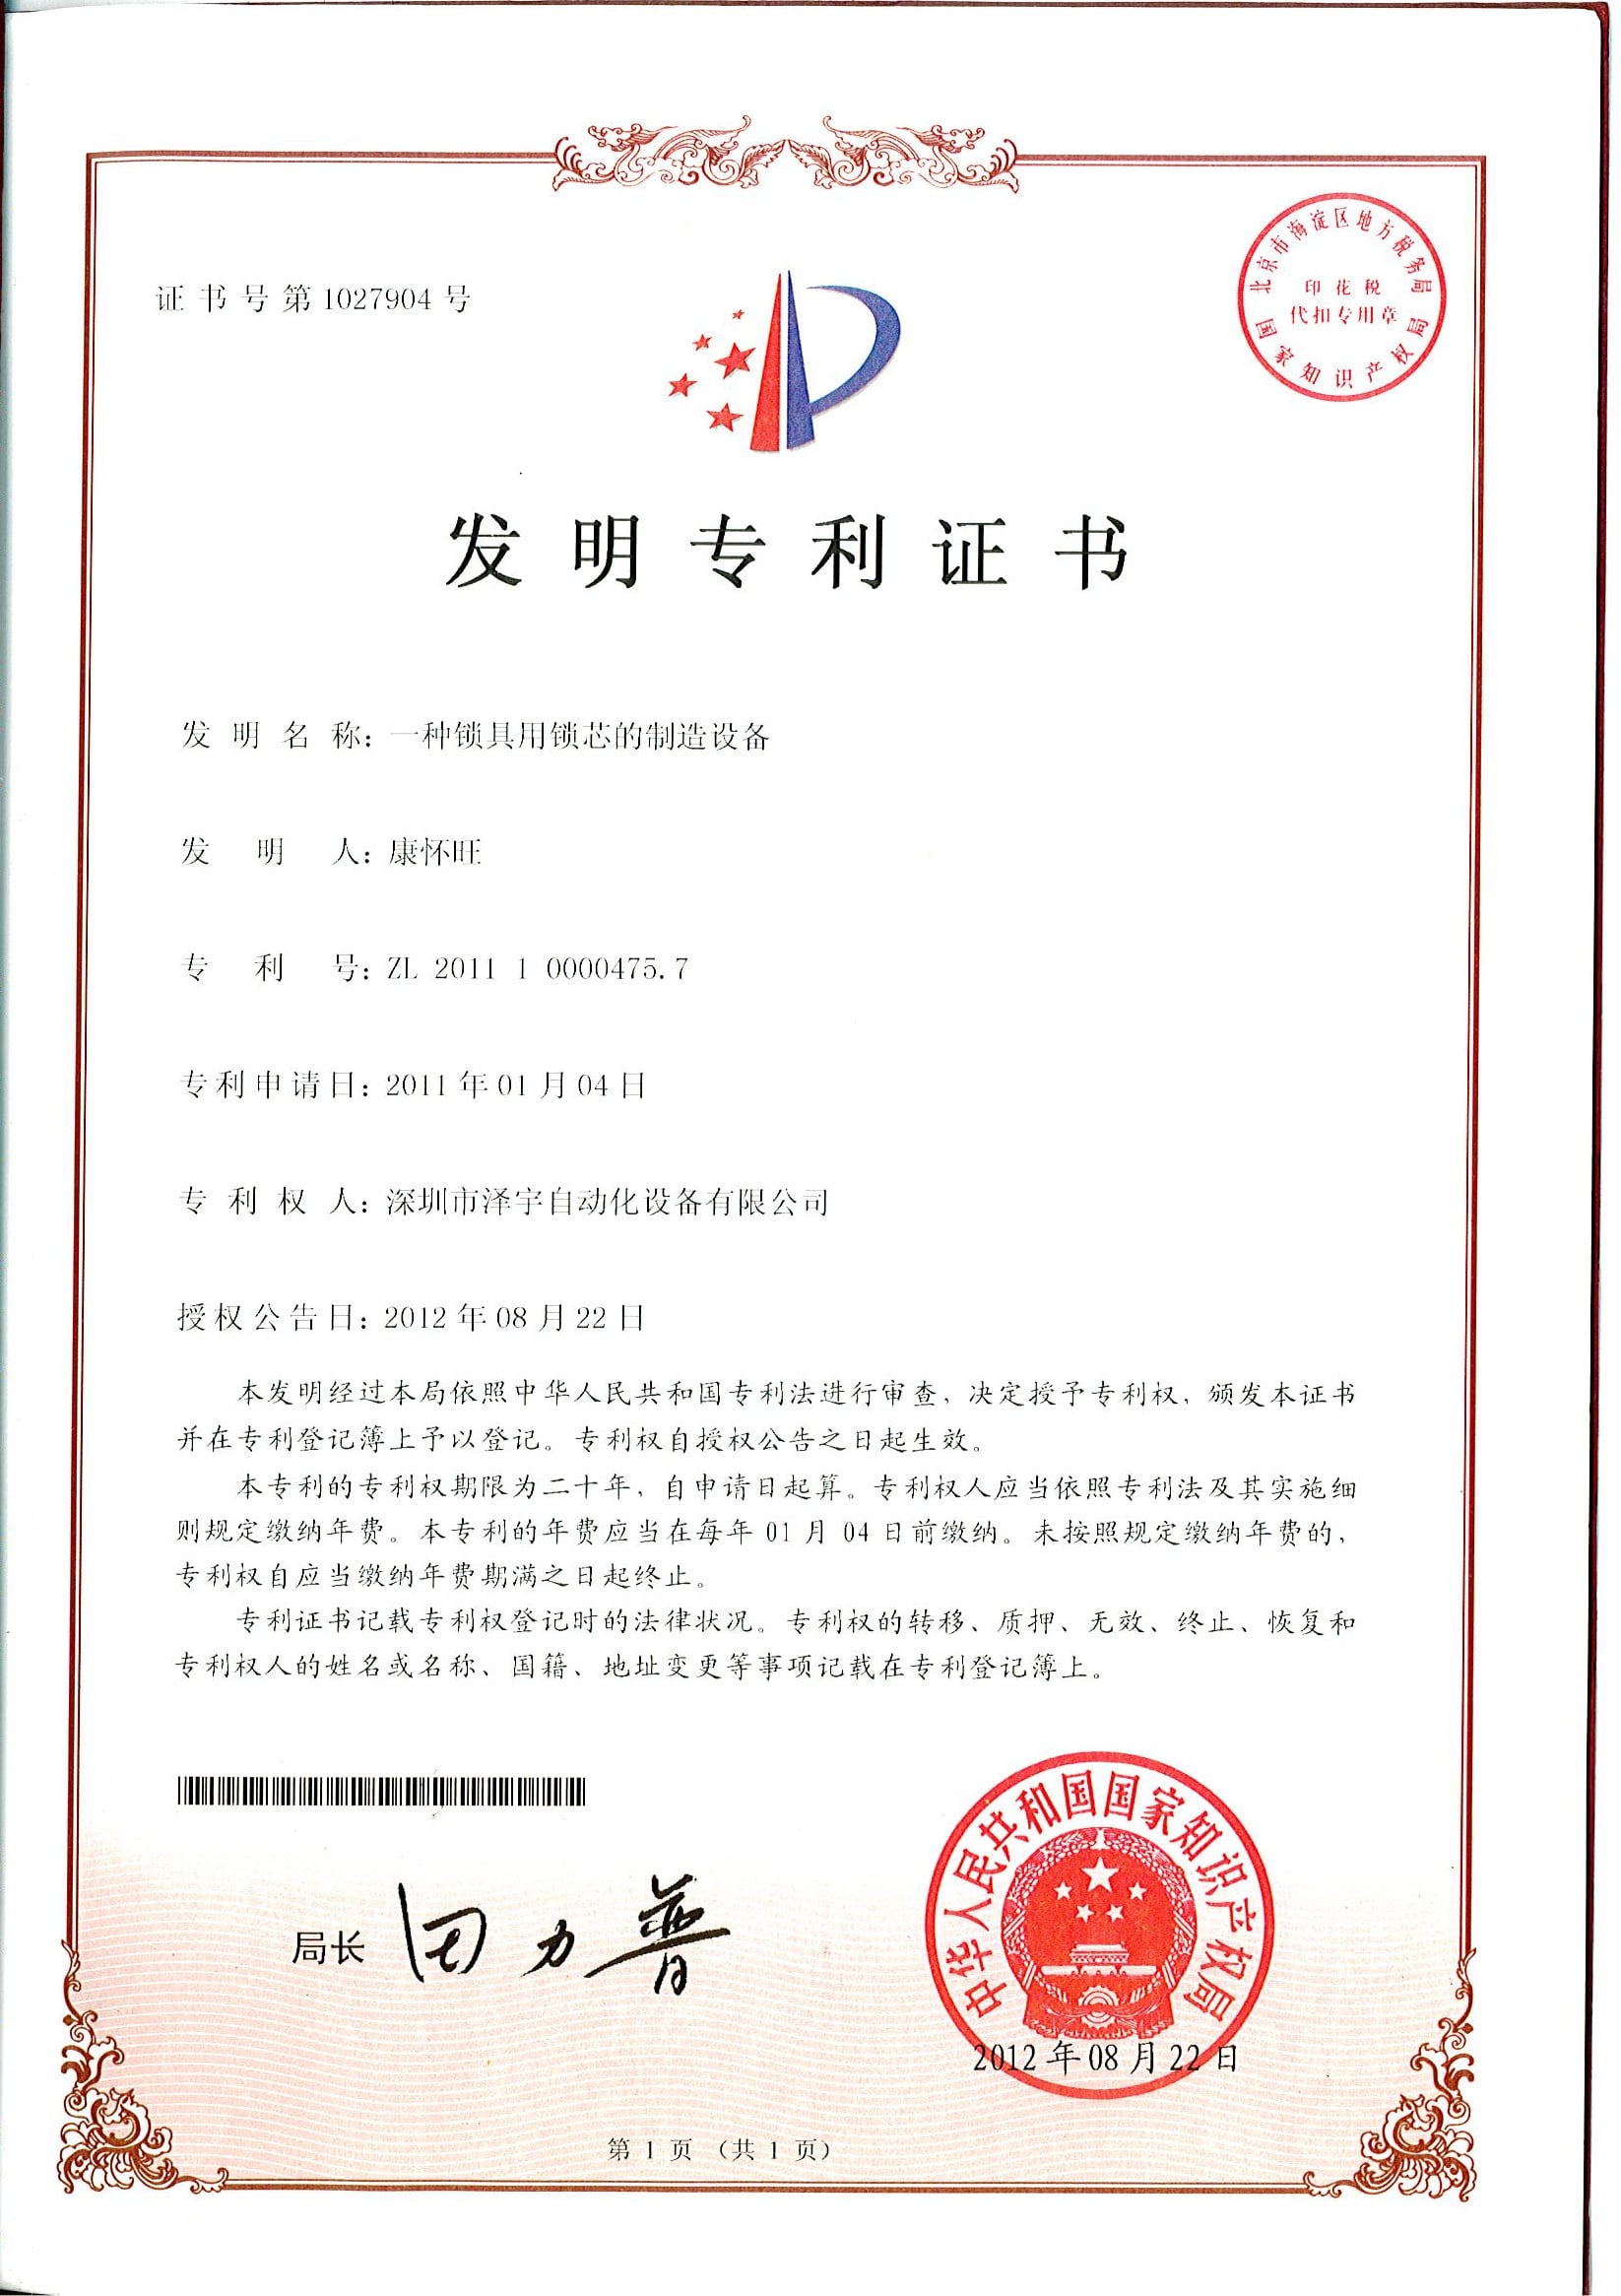
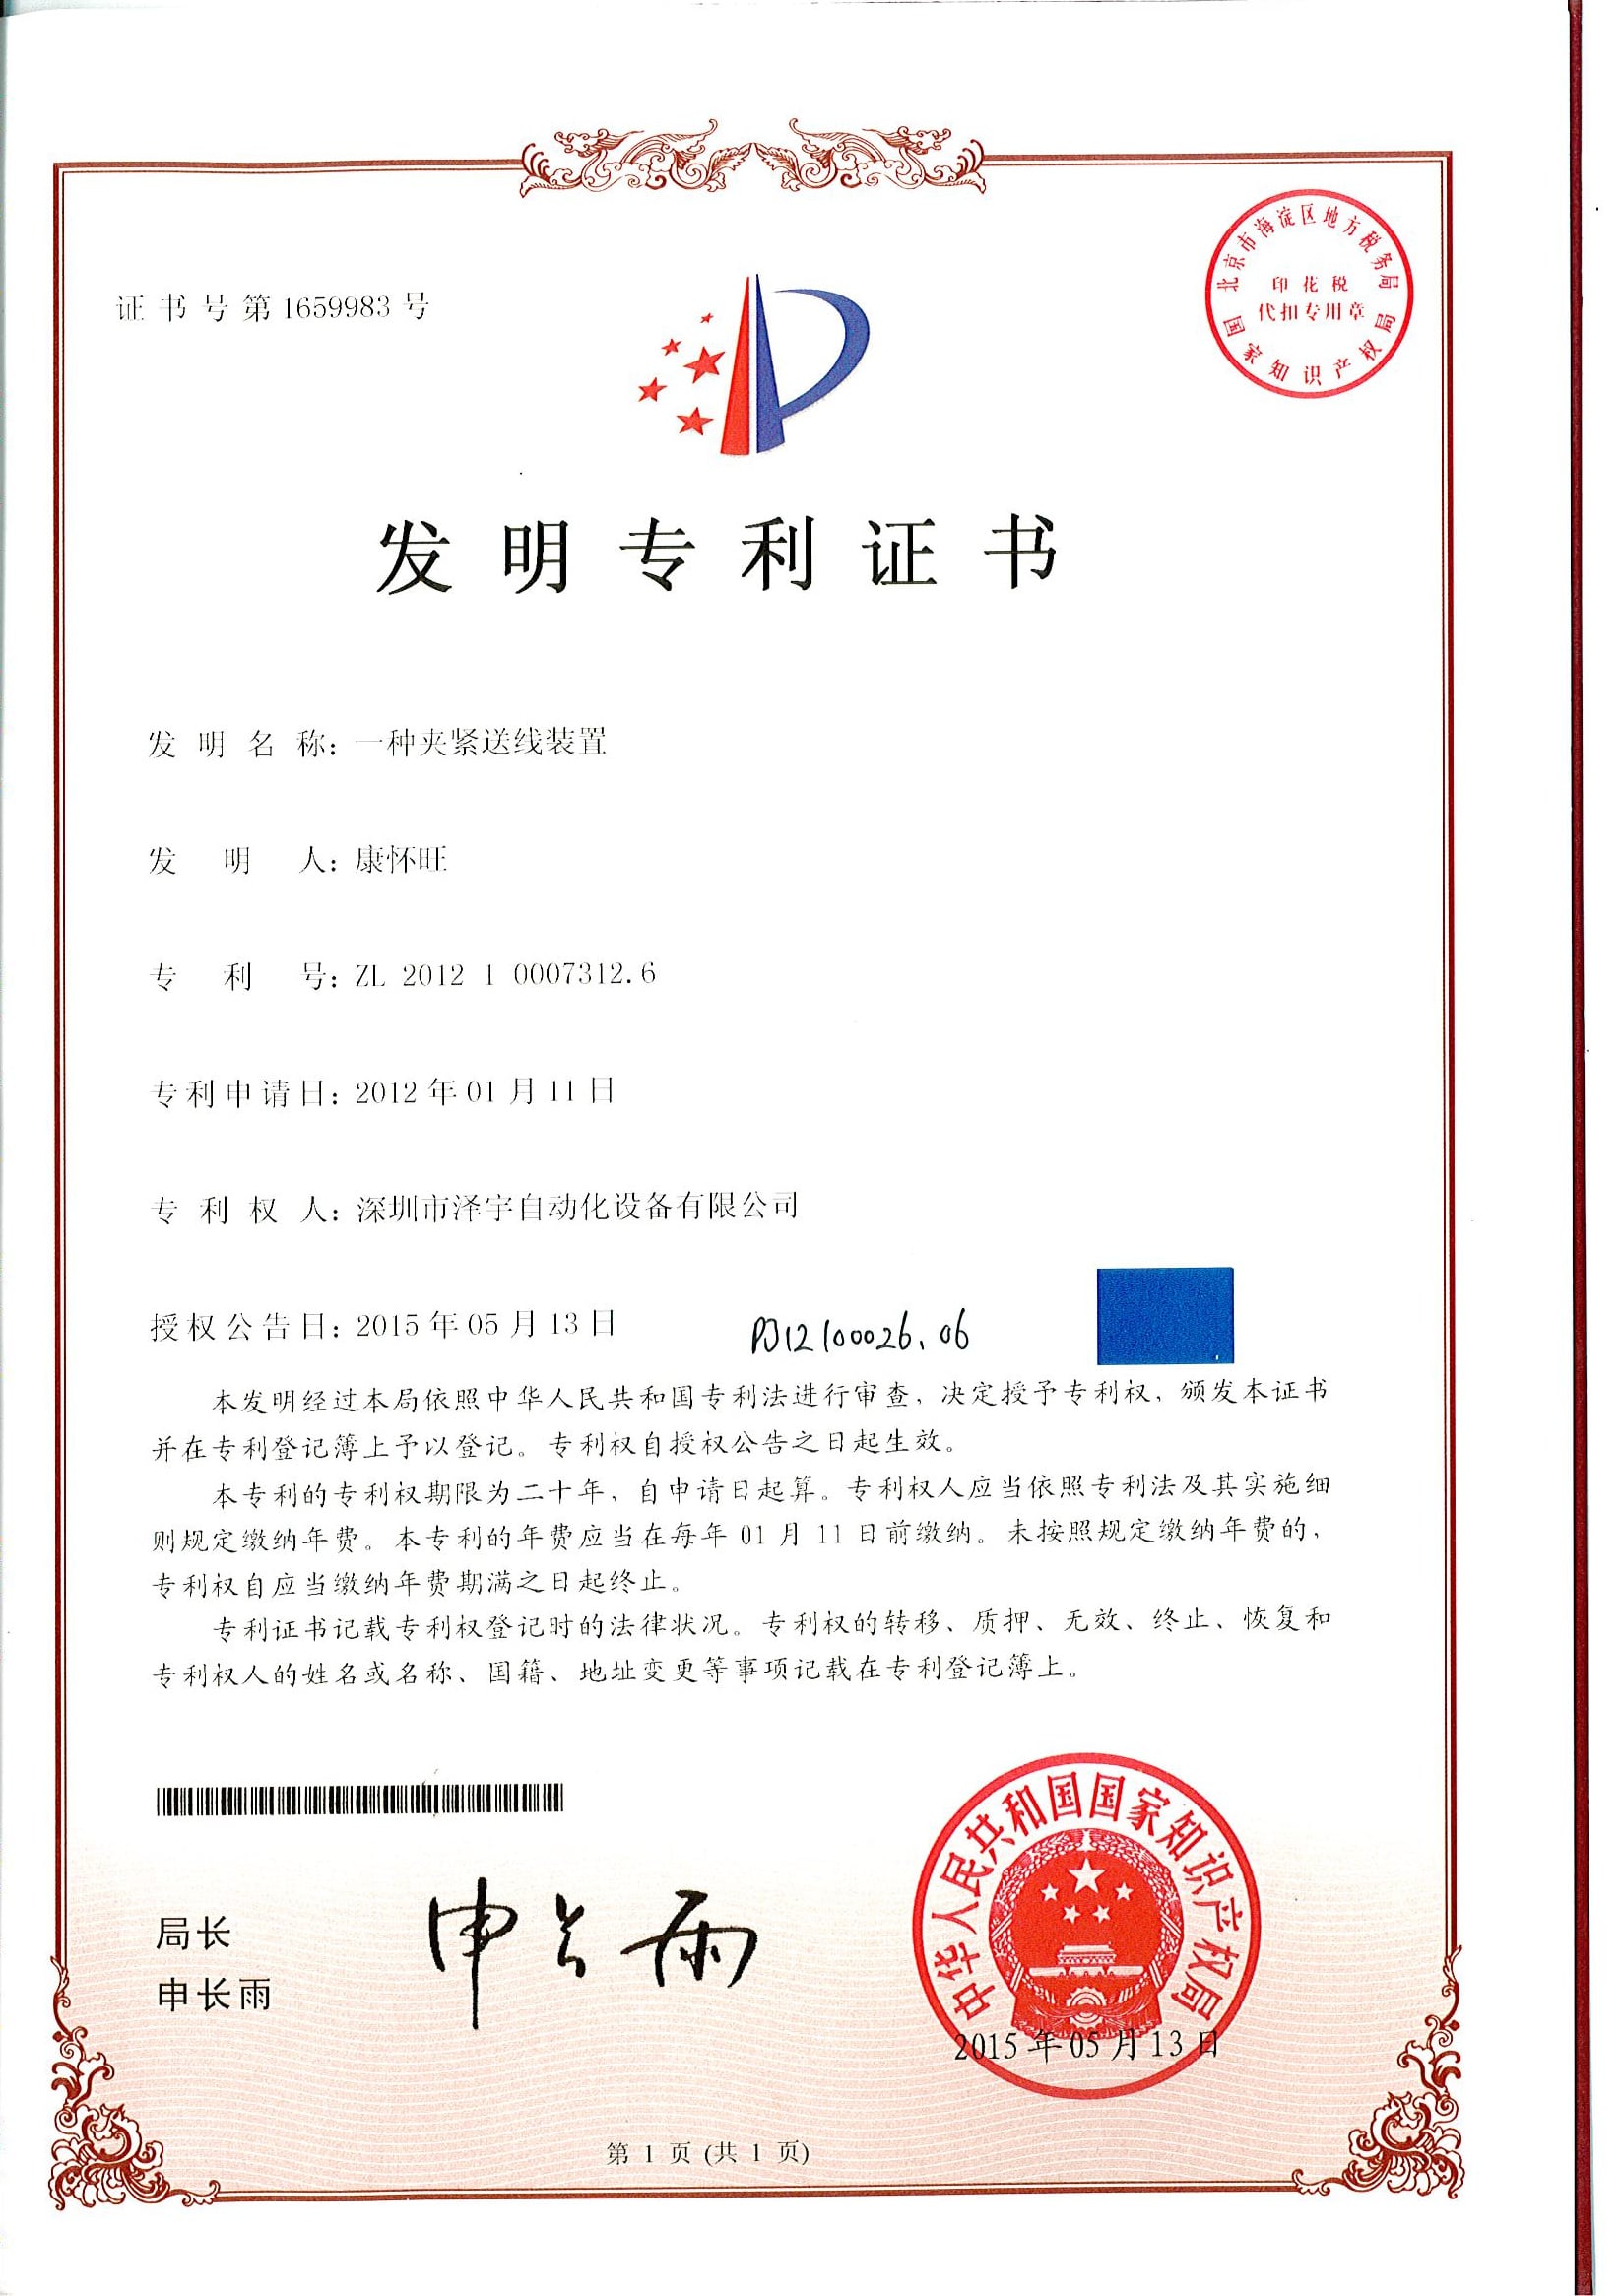
Zertifizierungen und technische Nachweise
Einkaufsteams lehnen Lieferanten regelmäßig ab, wenn diese bei einem Audit kein Zertifikat vorlegen können – eine Dokumentationslücke, die ein Steckverbinderprojekt um Wochen verzögert. ZEUEE ist als National High-Tech Enterprise und SRDI-qualified Enterprise anerkannt und betreibt ein Qualitätsmanagementsystem nach ISO 9001:2015. Jeder der folgenden Nachweise entspricht einem Dokument, das wir bei der Abnahme übergeben. Diese Nachweise prüfen Einkaufsteams, bevor sie einen Lieferanten für Steckverbindermaschinen in ihre Liste zugelassener Anbieter aufnehmen.
Die Normen für Kontakte, nach denen diese Maschinen Steckverbinder montieren, umfassen das Qualitätsmanagement nach ISO 9001 für die Prozesse sowie MIL-DTL-83513 (Micro-D, Rastermaß 1,27 mm), MIL-DTL-32139 (Nano-D, Rastermaß 0,635 mm), MIL-DTL-38999 und MIL-DTL-26482 (Rundsteckverbinder) für die Produkte. Sie legen die Maß- und Prüfanforderungen fest, die die Werkzeuge erfüllen müssen. Die vollständige Rückverfolgbarkeit der Fertigungslose und die Dokumentation der Erstmusterprüfung sind in jeder Linie vorgesehen, damit die gefertigten Steckverbinder mit den erforderlichen Nachweisen geliefert werden.
ISO 9001:2015
Qualitätsmanagementsystem
150+ Patente
32 Erfindungspatente + 68 Gebrauchsmuster
National High-Tech
Anerkennung als Unternehmen
SRDI Enterprise
Vom MIIT anerkanntes SRDI-Unternehmen
Gegründet 2005
Standort Taihe mit 20.000 m²












×
![Vergrößertes Zertifikat]()
Optimierungswerkzeuge für die Steckverbindermontage
Durchsatzrechner für Twist-Pin-Fertigungslinien
Schätzen Sie die jährliche Kontaktausbringung einer ZEUEE-Twist-Pin-Linie. Die Crimp- sowie Schneid- und Schweißstationen bestimmen den Linientakt mit 10–13 Teilen/min. Dieses Werkzeug berechnet die benötigte Kapazität anhand Ihres Produktionsvolumens.
Rechner öffnen →Rechner für Fehlerkosten: manuelle und automatisierte Fertigung
Branchendaten zufolge liegt die Fehlerquote manuell gecrimpter Kontakte bei 2.000–5.000 PPM, verglichen mit unter 50 PPM auf einer kraftüberwachten und CCD-geprüften Linie. Dieses Werkzeug schätzt die Kostenunterschiede im Feld – spät entdeckte Fehler sind deutlich teurer als vermiedene Fehler.
Kosten berechnen →FAQ — Steckverbinder-Montagemaschinen
01 Fertigt ZEUEE die Kontakte selbst oder die Maschinen, mit denen die Kontakte gefertigt werden?
ZEUEE baut die Maschinen zur Fertigung der Kontakte, nicht die Kontakte selbst. Unsere Anlagen zur Fertigung von Twist-Pin- und Hyperboloid-Kontakten bestehen aus einer sechsstufigen Twist-Pin-Fertigungslinie und Maschinen, die Linienfederkontakte direkt aus Beryllium-Kupfer-Draht formen. Anschließend bestücken unsere Montagelinien die fertigen Kontakte in Steckverbindergehäuse. Sie kaufen also eine Steckverbindermontagemaschine und behalten die Kontaktfertigung im eigenen Haus – genau dort entscheidet sich, ob die Zuverlässigkeit gemäß MIL-Spezifikation gewährleistet ist, noch bevor das Gehäuse einrastet.
02 Können Sie eine Maschine für unseren spezifischen MIL-DTL- oder Micro-D-Steckverbinder bauen?
Ja – jede Linie wird auf Ihre Steckverbinderzeichnung abgestimmt. Wir fertigen Maschinen für Micro-D (MIL-DTL-83513, Rastermaß 1,27 mm), Nano-D (MIL-DTL-32139, Rastermaß 0,635 mm), die Rundsteckverbinder MIL-DTL-38999 und MIL-DTL-26482 sowie rechteckige, blind steckbare und PCB-Steckverbinder. Bei ungewöhnlicher Kontaktgeometrie entwickeln wir ein maßgeschneidertes CCD-Bildverarbeitungsmodell und passende Werkzeuge, statt eine Standardzelle dafür zu erzwingen.
03 Welchen Durchsatz erreicht eine Twist-Pin-Kontaktfertigungslinie?
Der Durchsatz einzelner Stationen reicht von 50 m/min beim Drahtflechten bis zu 10–17 Stück/min beim Trennen und Schweißen, Aufweiten und Crimpen. Crimp- und Trennschweißstationen geben normalerweise den Takt vor. Der Ausstoß der Linie richtet sich daher nach diesen Werten, der Größe Ihrer Kontakte und der Anzahl parallel arbeitender Stationen.
04 Wie halten Sie bei so kleinen Kontakten die Toleranzen gemäß MIL-Spezifikation ein?
An jeder Umformstation erfolgt eine CCD-Prüfung. Hinzu kommt ein Vierpunkt-Crimpvorgang mit Rundlaufprüfung: Eine Kamera entscheidet bei 100 % der Teile über Gutteil oder Ausschuss – nicht der Bediener. Unsere Trenn- und Schweißstation hält die Länge auf ±0,02 mm genau und sortiert Kontakte außerhalb des Toleranzbereichs aus, bevor sie die Crimpstation erreichen. Servoantriebe, Präzisionsschienen von THK und geschliffene Werkzeuge aus S136 gewährleisten die mechanische Genauigkeit. Eine konstante Zugkraftregelung stabilisiert den Draht beim Flechten und Richten. Jede Linie wird anhand der Prozesskontrollen nach ISO 9001:2015 zertifiziert und vor dem Versand einem Trockenlauf unterzogen.
05 Termingerechte Lieferung und Rückverfolgbarkeit – wozu verpflichten Sie sich?
Unser Zielwert für termingerechte Lieferungen liegt bei über 97 %; daran werden wir gemessen. Der Zeitplan wird bei der Abnahmeprüfung verbindlich festgelegt. Eine lückenlose Rückverfolgbarkeit von Fertigungslosen und Seriennummern, Erstmusterprüfberichte und ein namentlich benannter Fertigungsstandort gehören zum Standard. So verfügen Ihre Steckverbinder über die Nachweise, die Abnehmer aus der Luft- und Raumfahrt sowie dem Verteidigungsbereich verlangen.
06 Ist die Automatisierung der Steckverbindermontage immer günstiger als die manuelle Montage?
Nein – das sagen wir ganz offen. Bei kleinen Stückzahlen, stark kundenspezifischen Produkten oder häufig wechselnden Aufträgen bleibt die manuelle Montage unterhalb der Wirtschaftlichkeitsschwelle und bietet mehr Flexibilität. Automatisierte Kontaktfertigungslinien amortisieren sich bei hohen Stückzahlen.
07 Können wir mit einer Maschine anfangen und später auf eine komplette Linie erweitern?
Ja. Viele Kunden beginnen mit einer einzelnen Station – etwa einer Maschine zum Einsetzen von Kontaktstiften oder einer Crimpmaschine – und ergänzen später die vorgelagerte Kontaktfertigung sowie die nachgelagerte Prüfung. Da alle Maschinen dieselbe Mitsubishi-Steuerungsplattform und einen modularen Rahmen nutzen, lassen sich die Stationen ohne Neukonstruktion Ihrer vorhandenen Fertigungszellen zu einer durchgängigen Linie verbinden. Der stufenweise Ausbau verursacht daher keine Nacharbeitskosten.
ZEUEE-LEITFÄDEN
Über diesen Leitfaden zur Ausrüstung
Sofort ein Angebot anfordernModellcodes, Durchsatzwerte und Toleranzen von ±0,02 mm auf dieser Seite stammen aus den eigenen Werkzeugen für Steckverbinder von ZEUEE.
Angaben zur Kontaktleistung, etwa die Sieben-Punkt-Bewertung für Twist-Pin-Kontakte und die 100.000-Zyklen-Bewertung für Hyperboloid-Kontakte, stammen aus Branchendaten von Steckverbinderanalysten und sind entsprechend gekennzeichnet. Sie werden nicht als Messwerte von ZEUEE dargestellt – denn wir bauen die Maschinen, mit denen diese Kontakte gefertigt werden, und dieser Unterschied ist wichtig.
Wo uns keine eigenen Daten vorliegen, sagen wir das.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






