ติดต่อ Zeyu lntelligent Industrial Company

เครื่องประกอบด้ามจับ: เซลล์การผลิตแบบโมดูลาร์ 12 ชิ้นส่วน เปลี่ยนรุ่นการผลิตใน 15 นาที
เครื่องประกอบด้ามจับ ZEUEE C22-ZY05-01 ประกอบด้ามจับครบชุดได้ใน 7.5-12 วินาที ด้วยสถาปัตยกรรมชุดประกอบย่อยแบบโมดูลาร์ โดยเตรียมกระบอกล็อกและพินสี่เหลี่ยมนอกฟิกซ์เจอร์ เพื่อไม่ให้แรงกดภายในสัมผัสกับตัวด้ามที่ประกอบเสร็จแล้ว เราออกแบบและสร้างเซลล์การผลิตลักษณะนี้ให้ผู้ผลิตด้ามจับประตู มือจับก้านโยก และมือจับแบบดึงใน 5 อุตสาหกรรม จากโรงงานแบบครบวงจรในเจียงซี พื้นที่ 20,000 m
5–8 ชิ้น/นาที
อัตราการผลิตต่อเซลล์การผลิต
12 ชิ้นส่วน
ประกอบต่อรอบการทำงาน
15 นาที
เปลี่ยนรุ่นการผลิตได้รวดเร็ว (หลายรุ่น)
ISO 9001:2015
และสิทธิบัตรการประดิษฐ์ 32 ฉบับ
[SYS_REPORT] การวิเคราะห์ผลตอบแทนจากการลงทุนและอัตราการผลิต
จากคอขวดของงานประกอบด้วยมือสู่อัตราการผลิตของเซลล์การผลิต
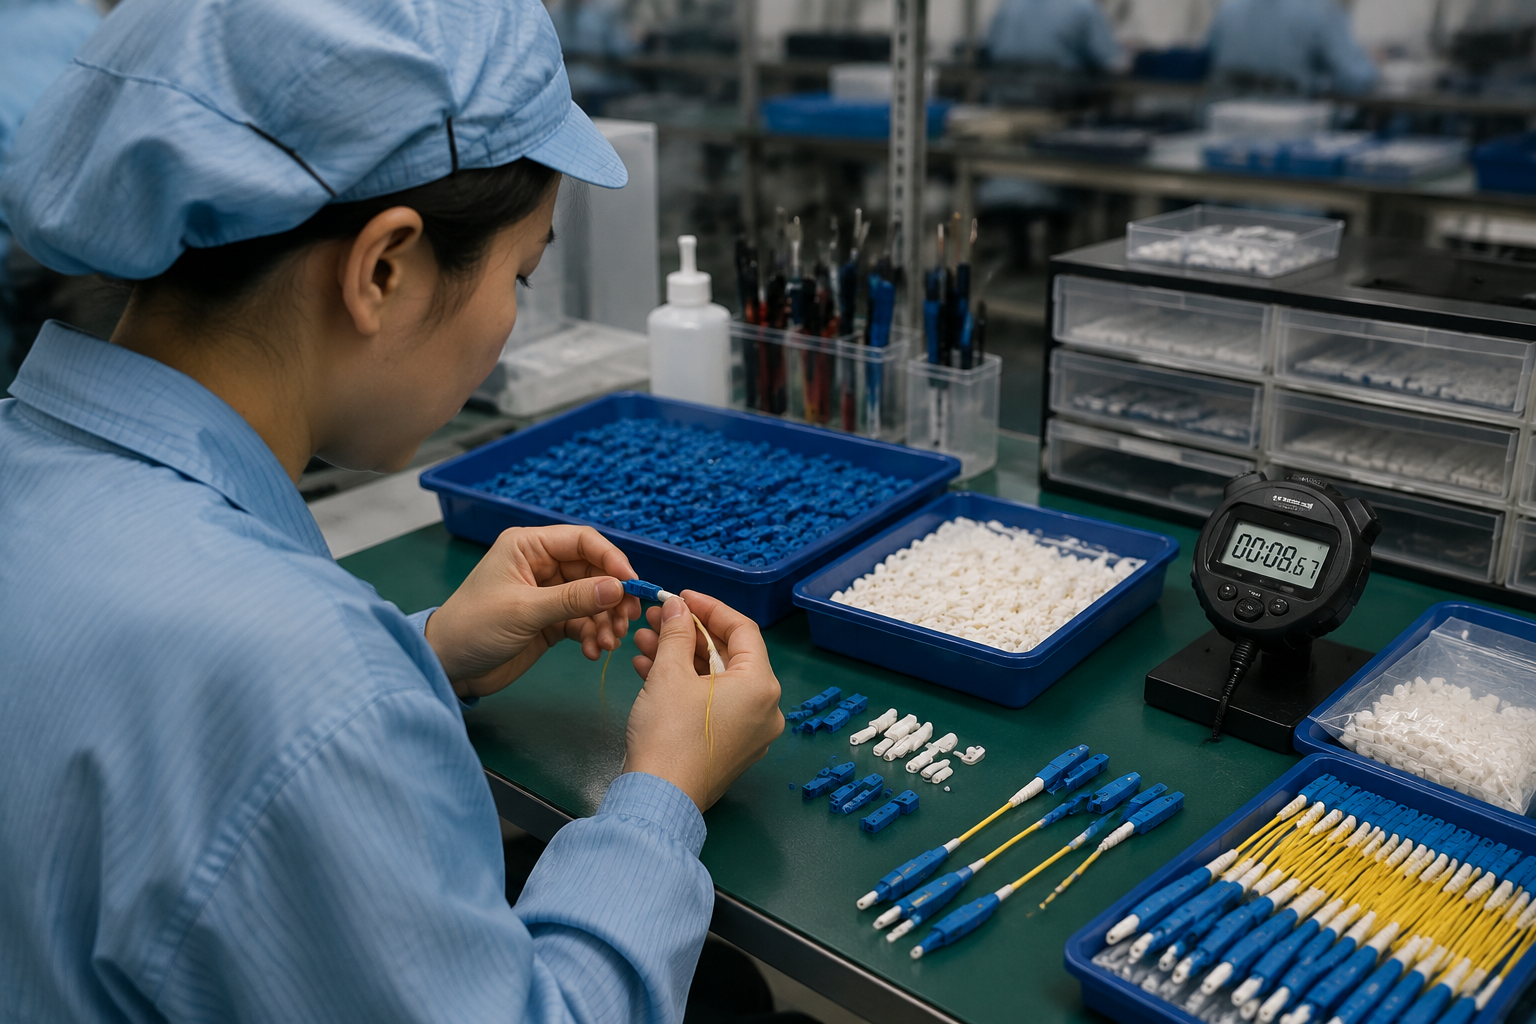
การลงทุนในเครื่องประกอบด้ามจับมักเริ่มจากปัญหาเดิม นั่นคือเป้าหมายปริมาณการผลิตที่เพิ่มขึ้นสวนทางกับสายการผลิตด้วยมือที่ทำได้เพียง 7-11 ชิ้น/นาที ผู้ปฏิบัติงานใช้เวลา 60-90 วินาทีต่อชิ้นในการป้อนชิ้นส่วนขนาดเล็ก 12 ชิ้นด้วยมือ อัตราของเสียอยู่ที่ 3-5% เพราะหากลืมใส่แหวนหล่อลื่นหรือใส่พินสี่เหลี่ยมไม่ตรงแนว ก็อาจกลายเป็นปัญหาการเคลมประกันในขั้นตอนถัดไป และเพดานอัตราการผลิตก็จำกัดรายได้ ความเสี่ยงเชิงโครงสร้างคือ ทุกกะการทำงานที่เพิ่มขึ้นยังคงมีอัตราข้อบกพร่องเท่าเดิม การเพิ่มแรงงานจึงไม่ช่วยแก้ปัญหา วิศวกร ZEUEE พัฒนาแพลตฟอร์ม C22-ZY05-01 เพราะต้นเหตุอยู่ที่การจับยึดชิ้นงานและการควบคุมแรงบิด ไม่ใช่ทักษะของผู้ปฏิบัติงาน โดยประเมินความเสี่ยงตาม ISO 12100:2010 ตั้งแต่ขั้นตอนแนวคิดแรก
01
ข้อจำกัดของกระบวนการเดิม
การประกอบด้ามจับหลายชิ้นส่วนด้วยมือจำกัดอัตราการผลิตของสายการผลิตไว้ที่ 7-11 ชิ้น/นาทีต่อผู้ปฏิบัติงานที่มีทักษะ และทำให้ค่าแรงเป็นสัดส่วนหลักของต้นทุนต่อหน่วย
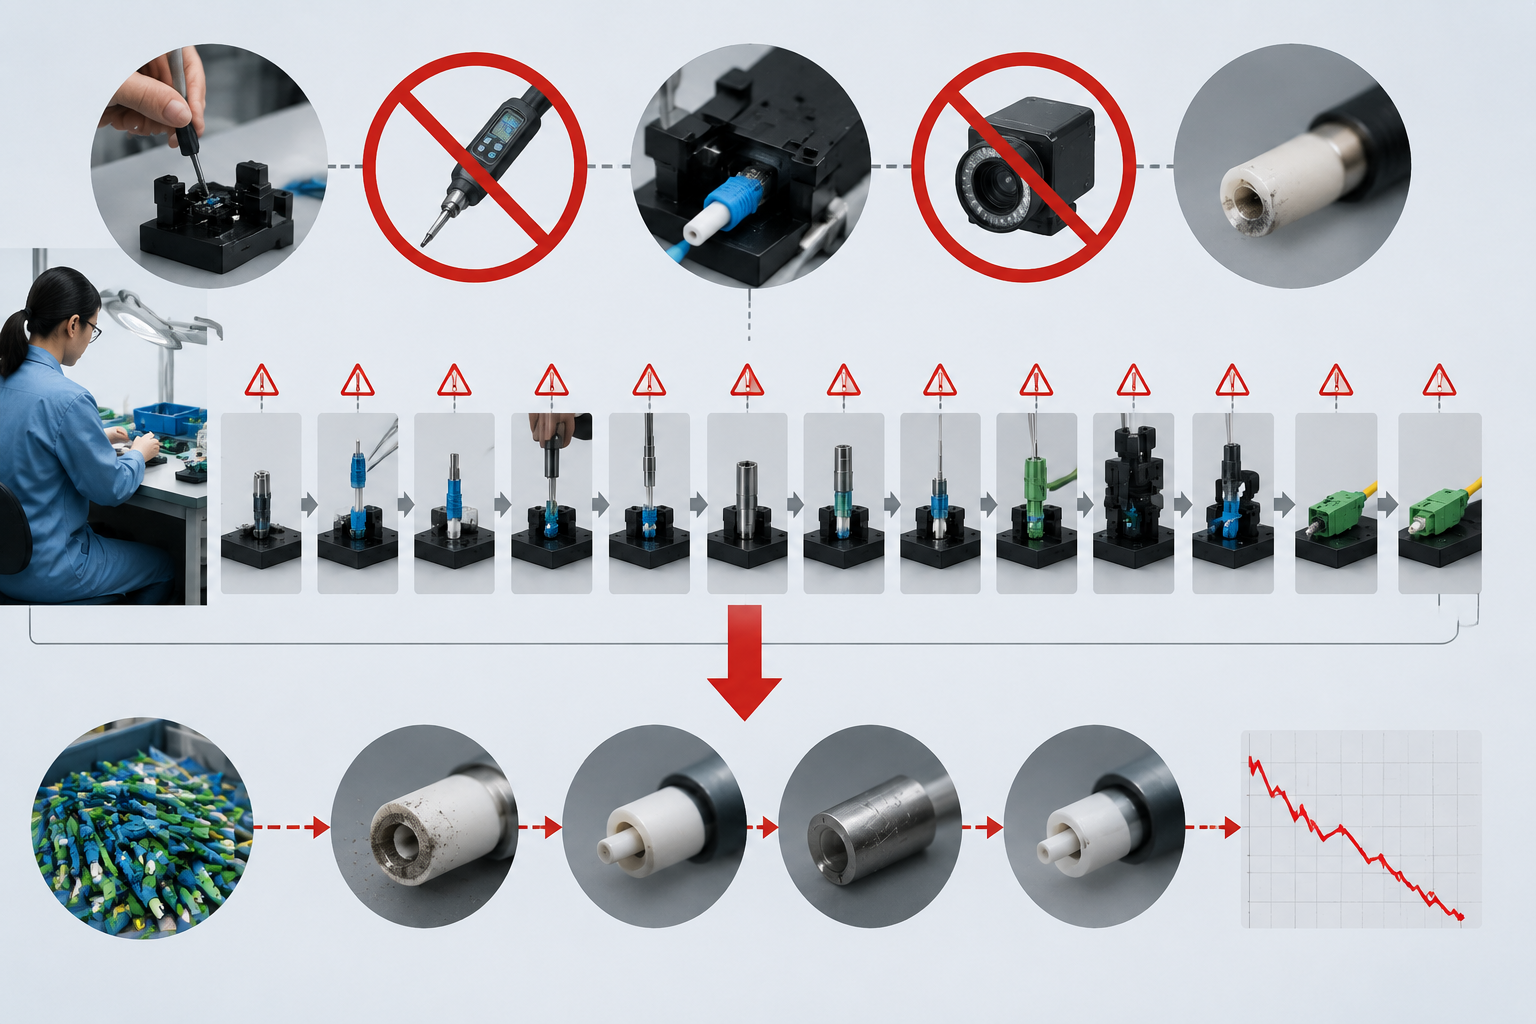
02
การวิเคราะห์สาเหตุหลัก
ต้นเหตุคือช่องว่างด้านการจับยึดชิ้นงาน เมื่อไม่มีการควบคุมแรงบิดและไม่มีแมชชีนวิชันตรวจสอบในสายการผลิต ความผิดพลาดของคนจึงสะสมตลอดการทำงาน 12 ขั้นตอนต่อเนื่อง
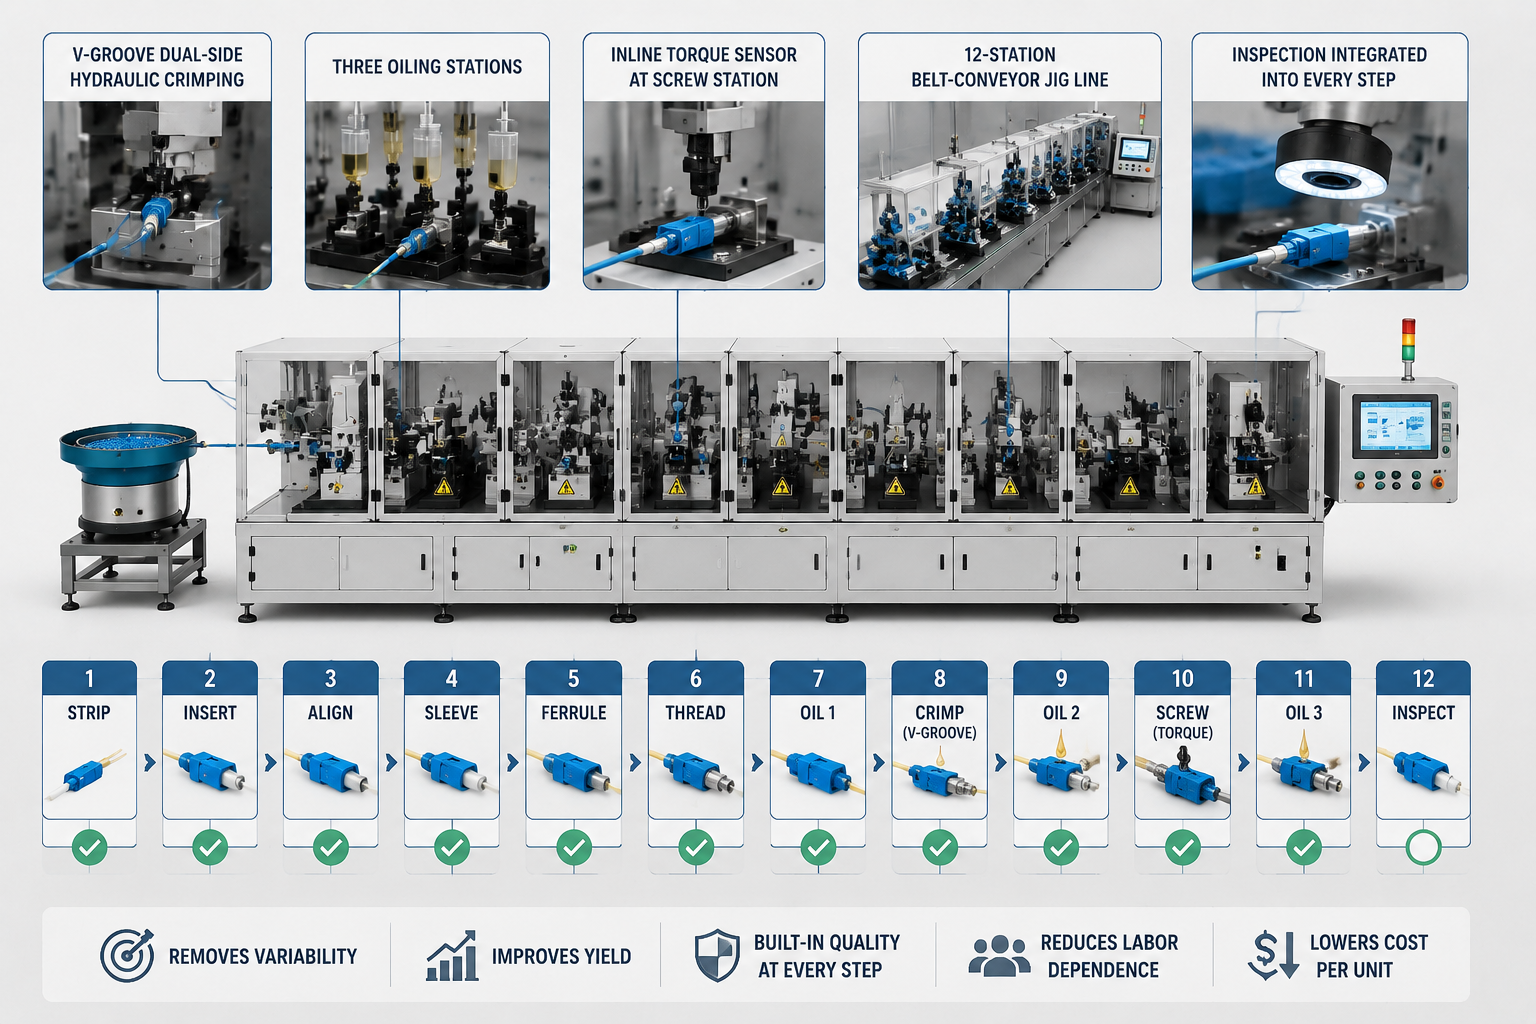
03
การบูรณาการกระบวนการ
การเปลี่ยนมาใช้เครื่องประกอบอัตโนมัติที่ออกแบบเฉพาะ พร้อมการย้ำขั้วต่อไฮดรอลิกสองด้านแบบร่อง V สถานีงานหยอดน้ำมัน 3 จุด เซนเซอร์วัดแรงบิดในสายการผลิตที่สถานีงานขันสกรู และสายพานลำเลียงฟิกซ์เจอร์ 12 สถานีงาน ช่วยลดความแปรปรวนและรวมการตรวจสอบไว้ในทุกขั้นตอนของกระบวนการประกอบ
04
ผลลัพธ์ด้านสมรรถนะ
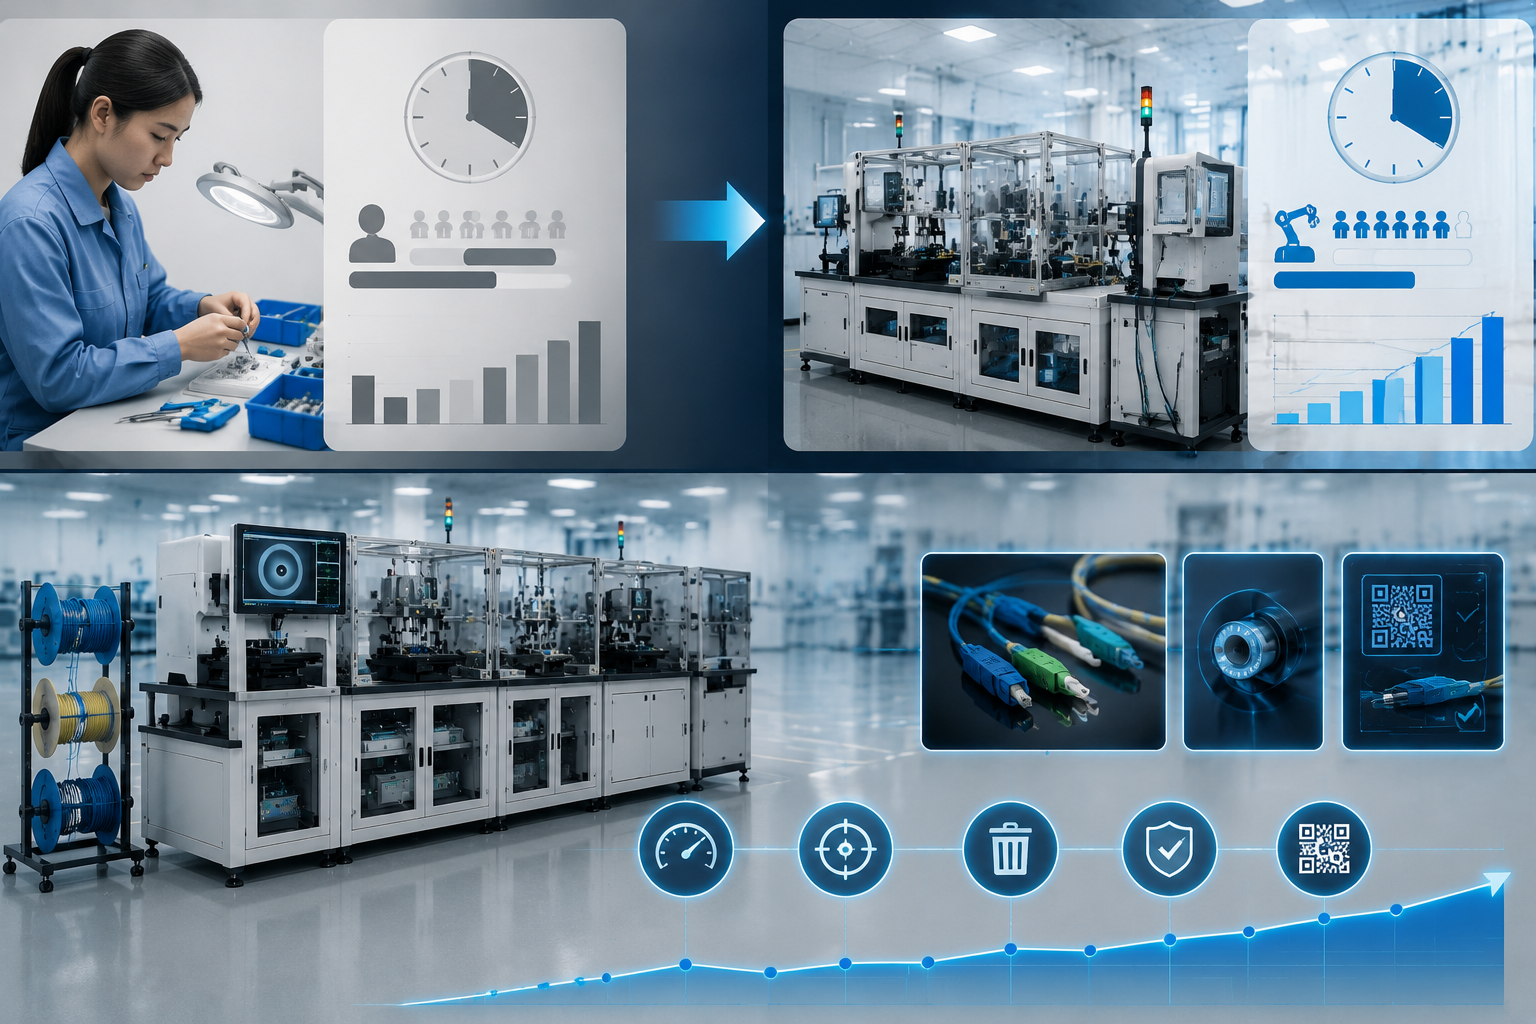
ผลการทดสอบชัดเจนกว่ากระบวนการด้วยมือเดิม แพลตฟอร์ม ZEUEE C22-ZY05-01 ให้อัตราการผลิตคงที่ 5-8 ชิ้น/นาที ตั้งเป้าอัตราของเสียต่ำกว่า 1% และรองรับการตรวจสอบย้อนกลับของชิ้นงานคุณภาพสูง เพิ่มอัตราการผลิต 8-12 เท่าเมื่อเทียบกับการประกอบชิ้นส่วนจำนวนเท่ากันด้วยมือ

05
มุมมองใหม่ต่อผลตอบแทนจากการลงทุน
การคำนวณผลตอบแทนในกรณีนี้แทบไม่เคยสรุปได้จากการประหยัดค่าแรงเพียงอย่างเดียว บทวิเคราะห์อุตสาหกรรมจากคู่มือ Manufacturing Automation ROI Guide ของ Oxmaint ระบุว่า ข้อผิดพลาดที่พบบ่อยที่สุดในการคำนวณผลตอบแทนจากการลงทุนในระบบอัตโนมัติสำหรับงานประกอบ คือการนำต้นทุนหุ่นยนต์หารด้วยค่าแรงที่ลดลง ซึ่งทำให้ประเมินค่าแรงจริงต่ำกว่าความเป็นจริง 30-60% ควรปรับมุมมองในการคำนวณ โดยพิจารณาการเพิ่มอัตราการผลิตเป็นปัจจัยหลักของผลตอบแทนจากการลงทุน ซึ่งมักมีน้ำหนักมากกว่าการลดแรงงาน เมื่อรวมต้นทุนแรงงานทั้งหมด อัตราของเสีย การฝึกอบรม และต้นทุนจากกำลังการผลิตที่เคยต้องปฏิเสธไป
ต้องการทราบว่าคอขวดในสายการผลิตของคุณอยู่ตรงไหนหรือไม่?
ขอรับการประเมินความเป็นไปได้เบื้องต้นสำหรับโครงการของคุณรุ่น ZEUEE: สถาปัตยกรรมชุดประกอบย่อยแบบโมดูลาร์
ในการประกอบด้ามจับหลายชิ้นส่วน แรงกดจะบดทับพื้นผิวที่ประกอบเสร็จแล้ว ซึ่งเป็นการประนีประนอมที่ทำให้เกิดชิ้นงานเสียด้านรูปลักษณ์ 30-40% ในเซลล์การผลิตย้ำขั้วแบบอินไลน์ “ปัญหาพื้นฐานอยู่ที่ลำดับการกดเอง ไม่ใช่วิธีการของผู้ปฏิบัติงาน” วิศวกร ZEUEE อธิบาย “เครื่อง C22-ZY05-01 ซึ่งเป็นเครื่องจักรประกอบอัตโนมัติหลายสถานี ประกอบทุกอย่างพร้อมกันผ่านสายฟิกซ์เจอร์สายพานลำเลียง มีแผ่นฐานเครื่องมือการผลิตเพียงแผ่นเดียวสำหรับด้ามจับทั้งสามรุ่น ผู้ปฏิบัติงานเปลี่ยนเฉพาะเครื่องมือการผลิตที่ใช้กับด้ามจับแต่ละรุ่นบนชุดจิ๊กตามความต้องการในการผลิต และผลิตภัณฑ์หนึ่งรุ่นใช้เวลาเปลี่ยนรุ่นการผลิตประมาณ 15 นาที เทียบกับ 2-4 ชั่วโมงสำหรับเครื่องจักรอเนกประสงค์ที่ดัดแปลงเพิ่มเติม” ระหว่างขั้นตอนการทำงาน ระบบขนย้ายวัสดุด้วยกระสวยอัตโนมัติเต็มรูปแบบจะเคลื่อนย้ายชิ้นงานข้ามสายการผลิตผ่านกลไกถ่ายโอนของระบบเอง ส่วนผู้ปฏิบัติงานเพียงวางชิ้นส่วนบนสายพานจิ๊กของขั้นตอนแรกและนำชุดประกอบที่เสร็จแล้วออก หลักการประกอบชิ้นส่วนย่อยนอกฟิกซ์เจอร์สอดคล้องกับสิทธิบัตร USPTO US20030083768A1 ซึ่งอธิบายสถาปัตยกรรมสถานีงานแบบถอดแยกได้สำหรับการประกอบอัตโนมัติแบบโมดูลาร์.
ข้อกำหนด — C22-ZY05-01
| พารามิเตอร์ | ค่า | หมายเหตุ |
|---|---|---|
| อัตราการผลิต | 5–8 ชิ้น/นาที | การผลิตต่อเนื่อง สำหรับด้ามจับ 3 รุ่น |
| ชิ้นส่วนต่อรอบการทำงาน | 12 | ด้ามจับ แหวนรอง เฟือง สปริง ลูกเหล็ก สกรู ฝาครอบ ชุดล็อก และพินสี่เหลี่ยม |
| สถานีงาน | สายการผลิตจิ๊กแบบสายพาน 12 สถานีงาน | หลายสถานีงาน พร้อมชุดประกอบย่อยนอกสายการผลิต |
| การเปลี่ยนรุ่นการผลิต | 15 นาที | เปลี่ยนเฉพาะจิ๊ก ระบบโหลดชุดค่าพารามิเตอร์การผลิต PLC อัตโนมัติ |
| การย้ำขั้วต่อ | ระบบไฮดรอลิกสองด้านแบบร่อง V | รองรับหลายขนาด พร้อมวาล์วนิรภัยและวาล์วระบายแรงดัน |
| สถานีงานหยอดน้ำมัน | 3 | หล่อลื่น พร้อมซีลกันฝุ่นและสารยับยั้งการเกิดสนิม |
| พื้นที่ติดตั้ง (ยาว × กว้าง × สูง) | 2800 × 1600 × 1850 mm | พื้นที่พื้น 4.48 m² |
| กำลังไฟพิกัด | 2.5 kW | รองรับไฟฟ้าเฟสเดียว |
| แรงดันลม / แรงดันไฟฟ้า | 0.4–0.6 MPa / 220 V AC | ระบบสาธารณูปโภคมาตรฐานสากล |
| ระบบควบคุม | PLC + หน้าจอสัมผัส HMI | บันทึกผลผลิตและข้อขัดข้องแบบเรียลไทม์ |
| การปฏิบัติตามข้อกำหนดด้านความปลอดภัย | ประเมินความเสี่ยงตาม EN ISO 12100 | วาล์วระบายแรงดัน ม่านแสงนิรภัย และปุ่มหยุดฉุกเฉิน |
ต้องการเอกสารข้อกำหนดเฉพาะของ C22-ZY05-01 ที่กำหนดค่าตามรายการวัสดุของด้ามจับ (BOM) สำหรับอุปกรณ์ของคุณหรือไม่?
ดาวน์โหลดเอกสารตัวอย่าง (PDF)การประกอบด้ามจับด้วยมือเทียบกับระบบอัตโนมัติ: รอบการทำงาน คุณภาพ และต้นทุน
สิ่งแรกที่ผู้จัดการโรงงานคำนวณเมื่อเปรียบเทียบสายการผลิตด้ามจับแบบใช้แรงงานคนกับระบบอัตโนมัติ คือความสัมพันธ์ระหว่างศักยภาพด้านอัตราการผลิตกับเงินลงทุนสำหรับอุปกรณ์อัตโนมัติใหม่ รวมถึงความแปรปรวนของกระบวนการผลิตที่ตามมา ไม่มีคำตอบที่ถูกต้องเพียงคำตอบเดียว แต่การตอบให้ครบต้องระบุตัวชี้วัดหลัก 3 รายการ ได้แก่ เวลารอบการทำงาน อัตราข้อบกพร่อง และต้นทุนรวม (รวมต้นทุนแฝงด้านการฝึกอบรม การกำกับดูแล และการทำงานล่วงเวลา) เราจัดทำแบบคำนวณ TCO ให้ผู้ซื้อในสหภาพยุโรปและสหรัฐฯ ใช้ประกอบการตัดสินใจภายในองค์กร และจัดส่งพร้อมเอกสารอ้างอิงระดับสมรรถนะ ISO 13849-1:2023 เพื่อให้วิศวกรระบบควบคุมตรวจสอบขอบเขตความปลอดภัยได้อย่างอิสระ
| ตัวชี้วัด | การประกอบด้วยมือ | กึ่งอัตโนมัติ | เซลล์การผลิต ZEUEE แบบเต็มรูปแบบ (C22-ZY05-01) |
|---|---|---|---|
| เวลารอบการทำงานต่อด้ามจับ | 60–90 s | 20–35 s | 7.5–12 s |
| อัตราการผลิตต่อกะ (เวลาผลิตจริง 7.5 hr) | 300–450 ชิ้น | 770–1,350 ชิ้น | 2,250–3,600 ชิ้น |
| อัตราของเสียโดยทั่วไป | 3–5% | 1–2% | เป้าหมาย <1% |
| จำนวนผู้ปฏิบัติงานต่อเซลล์การผลิต | 3–5 คนที่ผ่านการฝึกอบรม | 1–2 | 1 คน (ป้อนชิ้นงานและนำชิ้นงานออก) |
| การเปลี่ยนรุ่นการผลิตหลายรุ่น | 2–4 ชั่วโมง | 45–90 นาที | 15 นาที (เปลี่ยนจิ๊ก) |
| การตรวจสอบย้อนกลับ | บันทึกกระดาษ | PLC บางส่วน | PLC + HMI เต็มรูปแบบ พร้อมบันทึกผลผลิตแยกตามชิ้นงาน |
| การใช้พลังงาน | ไม่มีข้อมูล (ทำงานด้วยมือ) | ~1.5 kW | 2.5 kW |
ผลลัพธ์จากลูกค้า: แบรนด์ระดับ Tier-1 ที่ใช้เซลล์การผลิตประกอบของ ZEUEE
ZEUEE สร้างและจัดส่งเครื่องประกอบอัตโนมัติให้ OEM ในกว่า 30 ประเทศ ครอบคลุมอุตสาหกรรมการบิน การเดินเรือ ยานยนต์ อิเล็กทรอนิกส์ การประกอบอุปกรณ์การแพทย์ และของเล่น ซึ่งเป็นส่วนหนึ่งของรายชื่อลูกค้าที่เว็บไซต์คู่แข่งมักไม่กล่าวถึง จากแพลตฟอร์ม C22 เพียงชุดเดียวที่ผลิตฮาร์ดแวร์พื้นฐานสำหรับด้ามจับประตู เราสามารถปรับเครื่องมือการผลิตเพื่อประกอบฝาครอบอุปกรณ์การแพทย์ของคุณ พร้อมชุดครอบสำหรับห้องสะอาดและการตรวจสอบแรงบิดที่เข้มงวดขึ้น โดยเซลล์การผลิตเดียวกันมีเอกสารบันทึกตามข้อกำหนดบันทึกการผลิต ISO 9001:2015 ไม่ว่าจะใช้งานในอุตสาหกรรมใด
AVIC
การต่อเรือจีน (China Shipbuilding)
GAC Group
Corning USA
Hunter
ทีอี คอนเน็กทิวิตี (TE Connectivity)
Sumitomo ญี่ปุ่น
LEGO Denmark
TCL
SONY
Foxconn
+ 30 ประเทศ
ตัวอย่างการติดตั้งใช้งาน 3 รูปแบบ (ปกปิดข้อมูลเพื่อคุ้มครองข้อกำหนดของลูกค้าปลายทาง)
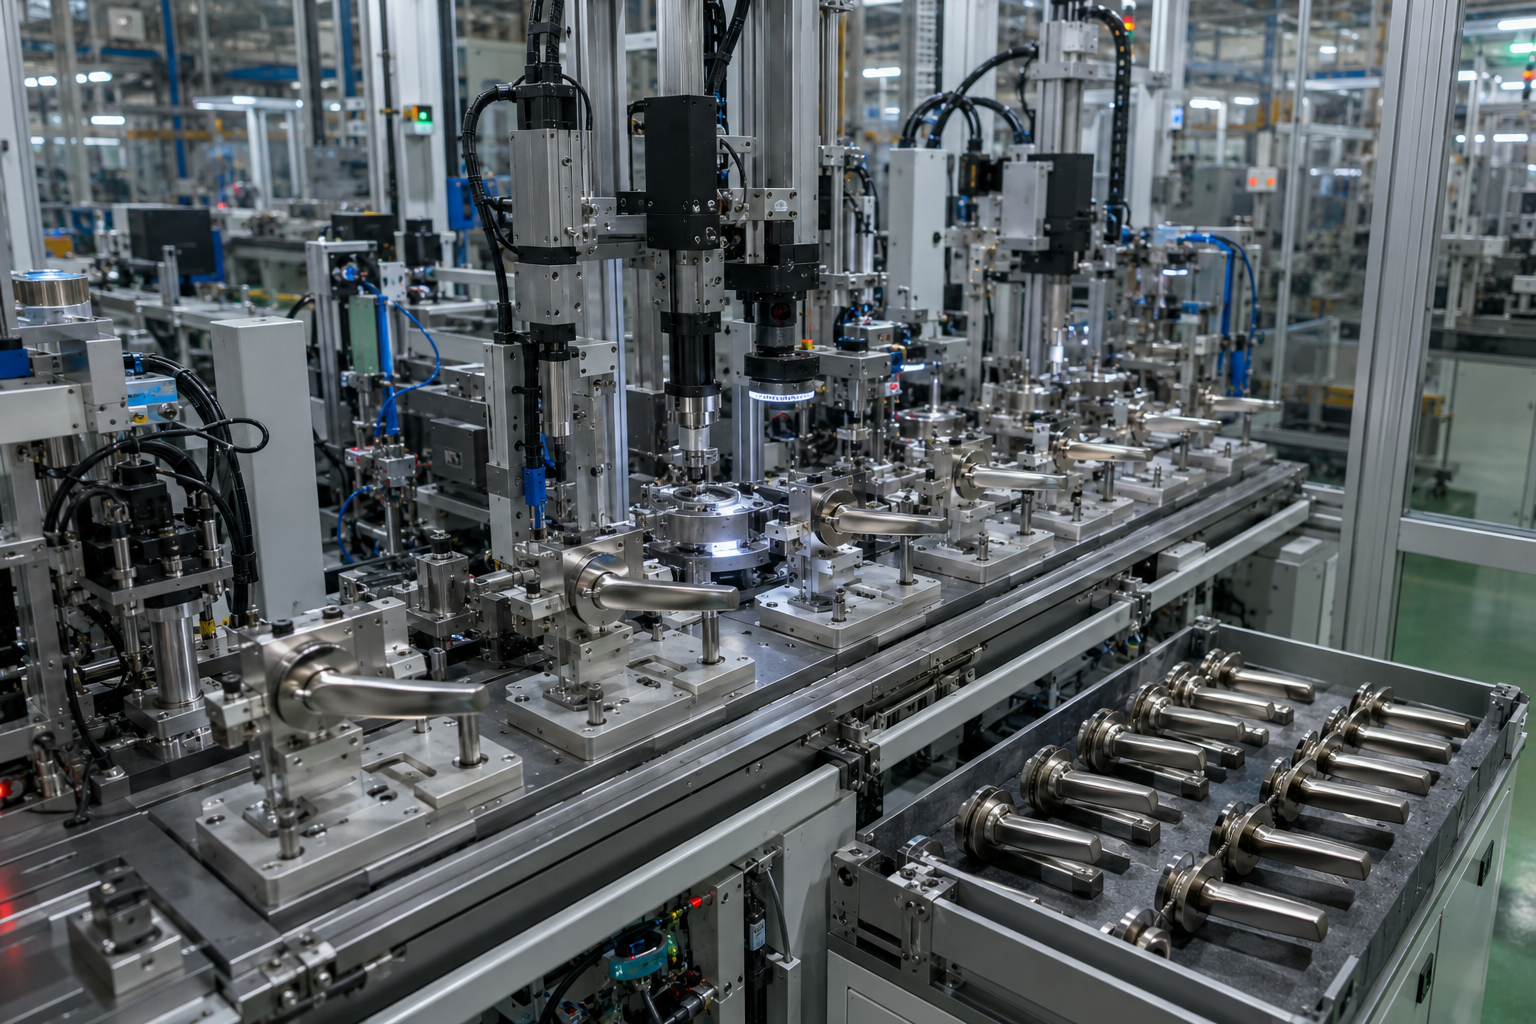
OEM ฮาร์ดแวร์ก่อสร้าง สายการผลิตมือจับก้านโยก เอเชียตะวันออกเฉียงใต้
เราเปลี่ยนสายการผลิตด้วยมือที่มีผู้ปฏิบัติงาน 5 คนและผลิตได้ 7 ชิ้น/นาที เป็นเซลล์การผลิตแพลตฟอร์ม C22 เพียงชุดเดียว ปริมาณการผลิตของเราเพิ่มขึ้นในช่วงที่ผ่านมาเป็น 18,000 ชิ้นต่อเดือน และมีการใช้กำลังการผลิตตามแผน 80%; อัตราของเสียที่สถานีงานตรวจสอบขั้นสุดท้ายลดลงจาก 3.8% เหลือต่ำกว่า 1%
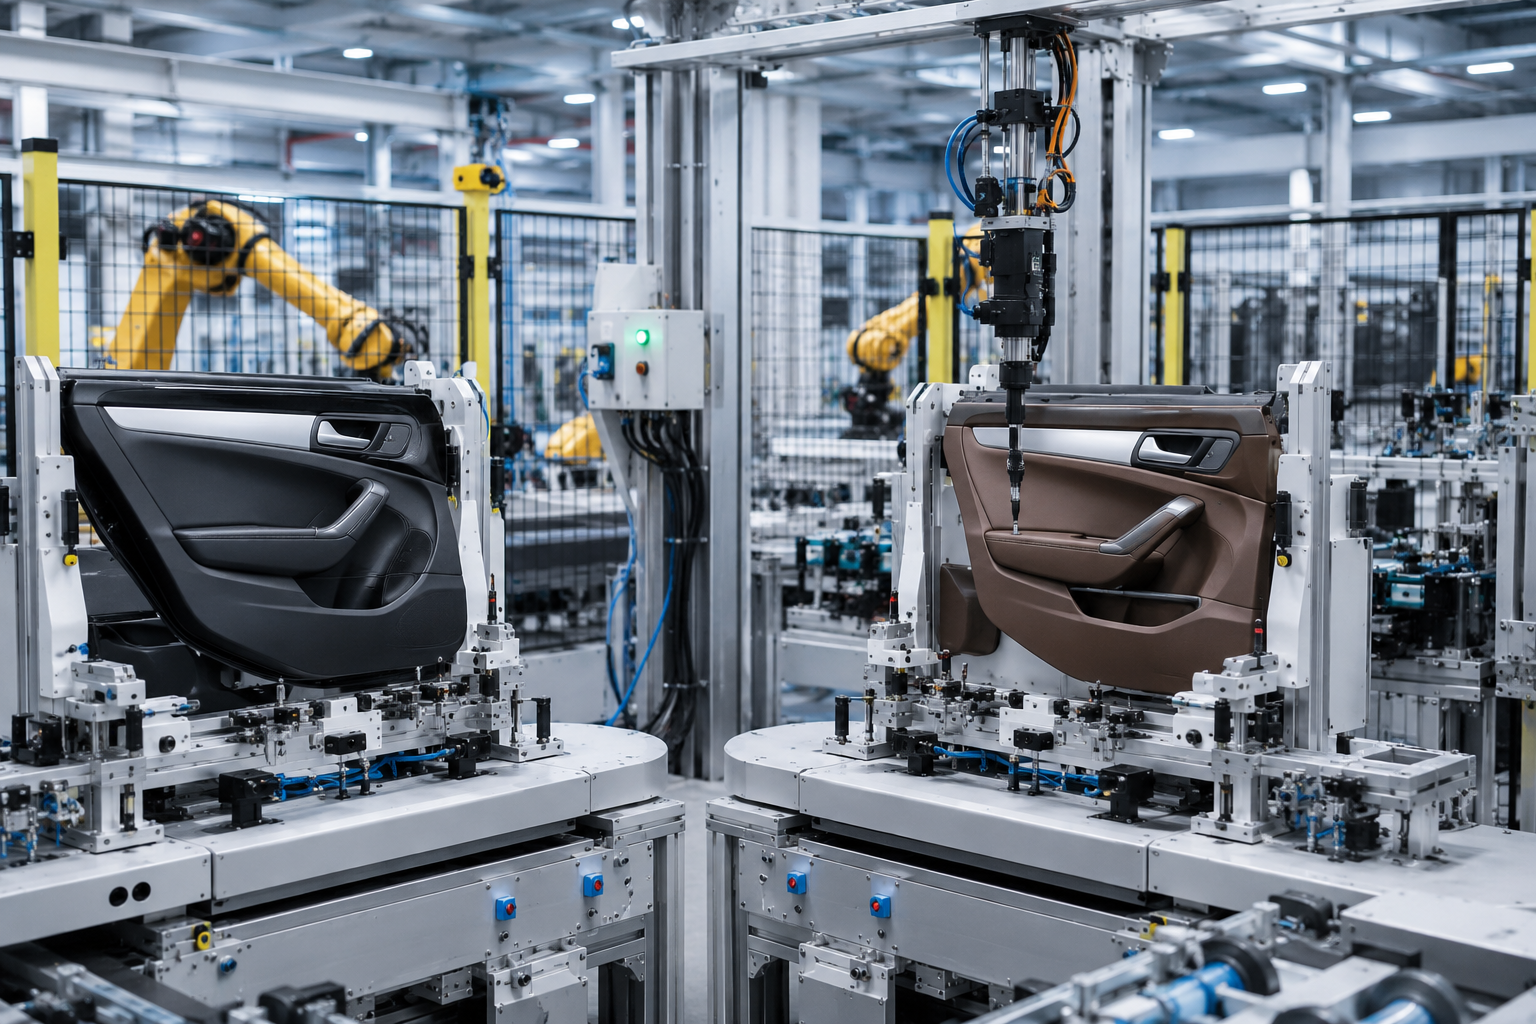
ผู้ผลิตชิ้นส่วนยานยนต์ Tier-2 โครงการมือจับดึงประตูรถยนต์ ยุโรป
เซลล์การผลิต C22 แบบสายการผลิตคู่รองรับโครงการรถยนต์ 2 โครงการที่อยู่ติดกัน โดยใช้พื้นที่ติดตั้งของเซลล์เดียวและเปลี่ยนจิ๊กได้ใน 15 นาที การตรวจสอบแรงบิดในสายการผลิตสำหรับสกรูฝาครอบช่วยให้เราปิดข้อบกพร่องด้านคุณภาพที่เปิดอยู่สำหรับการตรวจประเมิน IATF 16949 ของลูกค้าได้

OEM เครื่องใช้ในบ้าน มือจับแบบสลักล็อก ตลาดภายในประเทศจีน
เราเพิ่มระบบกำหนดทิศทางฝาครอบด้วยแมชชีนวิชันให้กับแพลตฟอร์มพื้นฐาน C22 และบันทึกแรงบิดกับการหล่อลื่นแยกตามชิ้นงานไว้ในระบบ PLC + HMI เดิม โดยไม่ต้องปรับแก้ MES
เมื่อนำเข้าฮาร์ดแวร์จากต่างประเทศ การกล่าวอ้างประสบการณ์กับ “หลักฐานที่ตรวจสอบได้” เป็นปัจจัยชี้ขาด ดังที่ QualityInspection.org ระบุว่า ผู้ซื้อกังวลเรื่องความโปร่งใสของผู้จัดจำหน่ายช่วงต่อจากซัพพลายเออร์จีนด้านอุปกรณ์ระบบอัตโนมัติ: “หากอ้างว่าส่งออกมาหลายปีแต่ไม่มีบันทึกการจัดส่ง ก็หนีไปให้ไกล” ประวัติการส่งออกของ ZEUEE ไปยัง 30 ประเทศตรวจสอบได้ผ่านบุคคลที่สาม เช่น Panjiva และ ImportGenius เราขอเชิญผู้ซื้อศึกษาข้อมูลของเราก่อนติดต่อขอใบเสนอราคา
ต้องการพูดคุยกับลูกค้าปัจจุบันในอุตสาหกรรมของคุณเพื่อสอบถามอ้างอิงเกี่ยวกับโครงการเฉพาะหรือไม่?
ขอใบเสนอราคา พร้อมข้อมูลอ้างอิงลูกค้าที่เกี่ยวข้องกับปริมาณการผลิตของคุณการรับรองทางวิศวกรรมและมาตรฐานคุณภาพ
การเผยแพร่ข้อมูลการรับรองมีความหมายน้อยมาก หากลูกค้าไม่สามารถตรวจสอบข้อเท็จจริงเกี่ยวกับการรับรองนั้นได้ด้วยตนเอง การกล่าวอ้างการรับรองโดยไม่มีหลักฐานที่ตรวจสอบได้โดยง่ายยังเป็นสาเหตุหลักที่ทำให้ RFQ สำหรับชิ้นส่วนจากแหล่งผลิตในภูมิภาค 30-40% ถูกคัดออกในการตรวจประเมินรอบแรก ZEUEE เผยแพร่ทั้งไฟล์ PDF ใบรับรองและเลขทะเบียนของหน่วยงานรัฐที่เปิดเผยต่อสาธารณะ เพื่อให้ตรวจสอบสถานะได้จริง ก่อนที่ทีมของคุณจะใช้เวลาแม้แต่ 30 นาทีของซัพพลายเออร์ที่อาจได้รับเลือก โรงงานของเราในเจียงซีรักษามาตรฐาน ISO 9001 ตั้งแต่วันแรก และบันทึกการต่ออายุรวมอยู่ในชุดเอกสาร FAT ของทุกเซลล์การผลิต
ISO 9001:2015
ระบบบริหารคุณภาพ — มีใบรับรองในเอกสาร
วิสาหกิจเทคโนโลยีขั้นสูงระดับชาติ
ต่ออายุ 2025-10 → 2028-10
SME ประเภท Little Giant (专精特新)
ระดับ “Little Giant” — ทะเบียนระดับมณฑล
สิทธิบัตรการประดิษฐ์ 32 ฉบับ
และสิทธิบัตรแบบจำลองอรรถประโยชน์ 68 ฉบับ
วิสาหกิจสาธิตด้านสิทธิบัตร
ทะเบียนเมืองเจี้ยน บันทึกสาธารณะ
ความเกี่ยวข้องกับสมาคมอุตสาหกรรม
รองประธาน Guangdong Robot Association; สมาชิก CIMA
การปฏิบัติตามข้อกำหนดความปลอดภัยของเครื่องจักร
เครื่องจักร ZEUEE ทั้งหมดได้รับการประเมินตาม EN ISO 12100 ซึ่งเป็นมาตรฐานสากลที่เป็นที่ยอมรับสำหรับการระบุความเสี่ยง การประเมินความเสี่ยง และการจัดการอันตราย เราติดตั้งอุปกรณ์ป้องกันทางกลและระบบดูดควันจากสถานีงานเชื่อมสำหรับเซลล์การผลิตที่ออกแบบมาเพื่อกระบวนการเชื่อม ระบบควบคุมความปลอดภัยเป็นไปตาม EN ISO 13849-1 และกำหนดระดับสมรรถนะ PLr จากการประเมินความเสี่ยงตามข้อกำหนดของ ISO 12100 คู่มือความปลอดภัย FERSMEK ของเรา ซึ่งอธิบาย EN ISO 12100 ให้ผู้ออกแบบเครื่องจักรเข้าใจได้อย่างชัดเจนและเรียบง่าย ย้ำว่า “คุณสามารถกำหนดระดับสมรรถนะให้ฟังก์ชันความปลอดภัยได้หลังจากดำเนินการตาม ISO 12100 เสร็จแล้วเท่านั้น”
สำหรับเครื่องจักรที่ผลิตเพื่อจำหน่ายในตลาดสหภาพยุโรป เรากำหนดค่าเซลล์การผลิตล่วงหน้าเพื่อให้ได้รับเครื่องหมาย CE ตามระเบียบเครื่องจักรของสหภาพยุโรป 2023/1230 ซึ่งมาแทนที่ข้อกำหนดเดิม Machinery Directive 2006/42/EC การปรับปรุง ISO 12100 ในปี 2026 จะช่วยให้หลักฐานด้านเอกสารสอดคล้องกับขั้นตอนการประเมินความสอดคล้องตามระเบียบมากยิ่งขึ้น เราตรวจสอบย้อนกลับข้อมูลทั้งหมดผ่านกระบวนการทางวิศวกรรมและบันทึกไว้ในชุดเอกสารการผลิต
วิธีตรวจสอบใบรับรอง ZEUEE
ขอไฟล์ PDF ใบรับรองพร้อม RFQ จากนั้นขอ URL ของวิสาหกิจเทคโนโลยีขั้นสูงระดับชาติและ Little Giant แล้วตรวจสอบชื่อหน่วยงานตามกฎหมายของเราด้วยตนเอง (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) กับรายชื่อหน่วยงานรัฐที่เกี่ยวข้อง วิธีนี้เร็วกว่ารอผู้ตรวจประเมินจากบุคคลที่สาม

คู่มือจัดซื้อ: ปัจจัยด้านราคา ระยะเวลาส่งมอบ และการผลิตตามแบบ
โครงการระบบอัตโนมัติสำหรับการประกอบแบบสั่งทำพิเศษไม่ใช่โครงการที่เลือกเสนอราคาจากแค็ตตาล็อกได้ และผู้จำหน่ายที่เสนอราคาโดยไม่มีการตกลงขอบเขตงานก็เพียงคาดเดาต้นทุนจริงของโครงการ ทีมจัดซื้อในยุโรปและสหรัฐฯ มักระบุความเสี่ยงนี้ไว้ในรายการตรวจประเมินซัพพลายเออร์ ใบเสนอราคาทุกฉบับที่เราจัดส่งอ้างอิงข้อกำหนดบันทึกการผลิต ISO 9001:2015 เพื่อให้ผู้ตรวจประเมินของผู้ซื้อเทียบชุดเอกสาร FAT กับกรอบมาตรฐานที่เป็นที่รู้จักได้ เพราะขอบเขตงานที่ไม่ตรงกันอาจเพิ่มต้นทุนการผลิตจริงของคุณ 20%-30% วิศวกร ZEUEE ระบุปัจจัยที่ทำให้ต้นทุนสูงขึ้นเป็นลายลักษณ์อักษร ประเมินและยืนยันระยะเวลาดำเนินงานตามจริง พร้อมกำหนดกระบวนการผลิตตามแบบที่ผ่านการตรวจสอบได้ในทุกขั้นตอน ทุก RFQ สำหรับการผลิตตามแบบจะจัดส่งพร้อม BOM ข้อกำหนดผลผลิตและเวลารอบการทำงาน และเสนอราคาภายใน 5 วัน
ปัจจัยที่กำหนดราคาเสนอ
จำนวนสถานีงาน + เป้าหมายเวลารอบการทำงาน
จำนวนสถานีงานที่มากขึ้นและเวลารอบการทำงานที่สั้นลงทำให้ต้องกำหนดข้อกำหนดฮาร์ดแวร์สูงขึ้น เช่น จำนวนเครื่องป้อน ระยะเอื้อมของแขนหุ่นยนต์ จำนวนกล้องในระบบวิชัน และชั่วโมงงานวิศวกรรม
ระดับความละเอียดของการตรวจสอบและการตรวจสอบย้อนกลับ
การบันทึกแรงบิดแยกตามชิ้นงาน การตรวจสอบตำแหน่งด้วยแมชชีนวิชัน และการบูรณาการ MES เพิ่มภาระงานซอฟต์แวร์ PLC + HMI และเวลาตรวจสอบยืนยัน
ช่วงจำนวนรุ่นและความเร็วในการเปลี่ยนรุ่นการผลิต
การเปลี่ยนรุ่นการผลิตภายใน 15 นาทีสำหรับ 3 รุ่นต้องออกแบบไว้ตั้งแต่ต้น ส่วนการรองรับ 6 รุ่นและเปลี่ยนงานภายใน 10 นาทีจะทำให้แนวทางออกแบบจิ๊กเปลี่ยนไป
ตลาดเป้าหมายด้านการปฏิบัติตามข้อกำหนด
การติดเครื่องหมาย CE ตามระเบียบเครื่องจักรของสหภาพยุโรป 2023/1230 ต้องใช้หลักฐานมากกว่าการติดตั้งใช้งานภายในประเทศเพียงอย่างเดียว
ระดับราคาของอุตสาหกรรมใช้เป็นเกณฑ์อ้างอิงในการพูดคุย คู่มือผู้ซื้อปี 2026 ของ SDC Automation แบ่งระบบอัตโนมัติแบบสั่งทำพิเศษเป็น 4 ระดับ ได้แก่ $150K-350K สำหรับเซลล์การผลิตกึ่งอัตโนมัติ $200K-600K สำหรับการติดตั้งแบบสถานีงานเดียว $500K-1.5M สำหรับการออกแบบหลายสถานีงาน และ $1M-5M+ สำหรับสายการผลิตแบบบูรณาการเต็มรูปแบบ C22-ZY05-01 อยู่ในระดับสถานีงานเดียวหรือหลายสถานีงาน ขึ้นอยู่กับขอบเขตงาน และสามารถจัดทำใบเสนอราคาเฉพาะตาม BOM และเป้าหมายปริมาณการผลิตของคุณได้
คลิกเพื่อขอราคาโครงการและระยะเวลาส่งมอบช่วงระยะเวลาส่งมอบ
| ขอบเขตงาน | จากแนวคิดจนถึงการทดสอบและติดตั้งใช้งาน | หมายเหตุ |
|---|---|---|
| เซลล์การผลิตเดี่ยว (ผลิตภัณฑ์เดียว แพลตฟอร์มพื้นฐาน) | 16–20 สัปดาห์ | การผลิตจิ๊ก + เครื่องป้อน + ชุดค่าพารามิเตอร์การผลิต PLC |
| เซลล์การผลิตหลายรุ่น (2–3 รุ่น เปลี่ยนรุ่นการผลิตใน 15 นาที) | 20–36 สัปดาห์ | รวมงานวิศวกรรมแมชชีนวิชันและชุดจิ๊ก |
| สายการผลิตแบบบูรณาการ (หลายเซลล์การผลิต + การบูรณาการ MES) | 36–50+ สัปดาห์ | รวมระบบความปลอดภัยระดับสายการผลิตและการทดสอบรับรองจากโรงงาน |
เกณฑ์มาตรฐานอุตสาหกรรมเหล่านี้สะท้อนอยู่ในเกณฑ์เปรียบเทียบระบบอัตโนมัติของเรา และทุกเซลล์การผลิตมีสมุดบันทึกกระบวนการผลิต ชุดเอกสารความปลอดภัย และรายงาน FAT ไม่ว่าขอบเขตการออกแบบจะเป็นอย่างไร
การผลิตตามแบบ: จุดตรวจประเมิน 4 ขั้นตอน
-
01
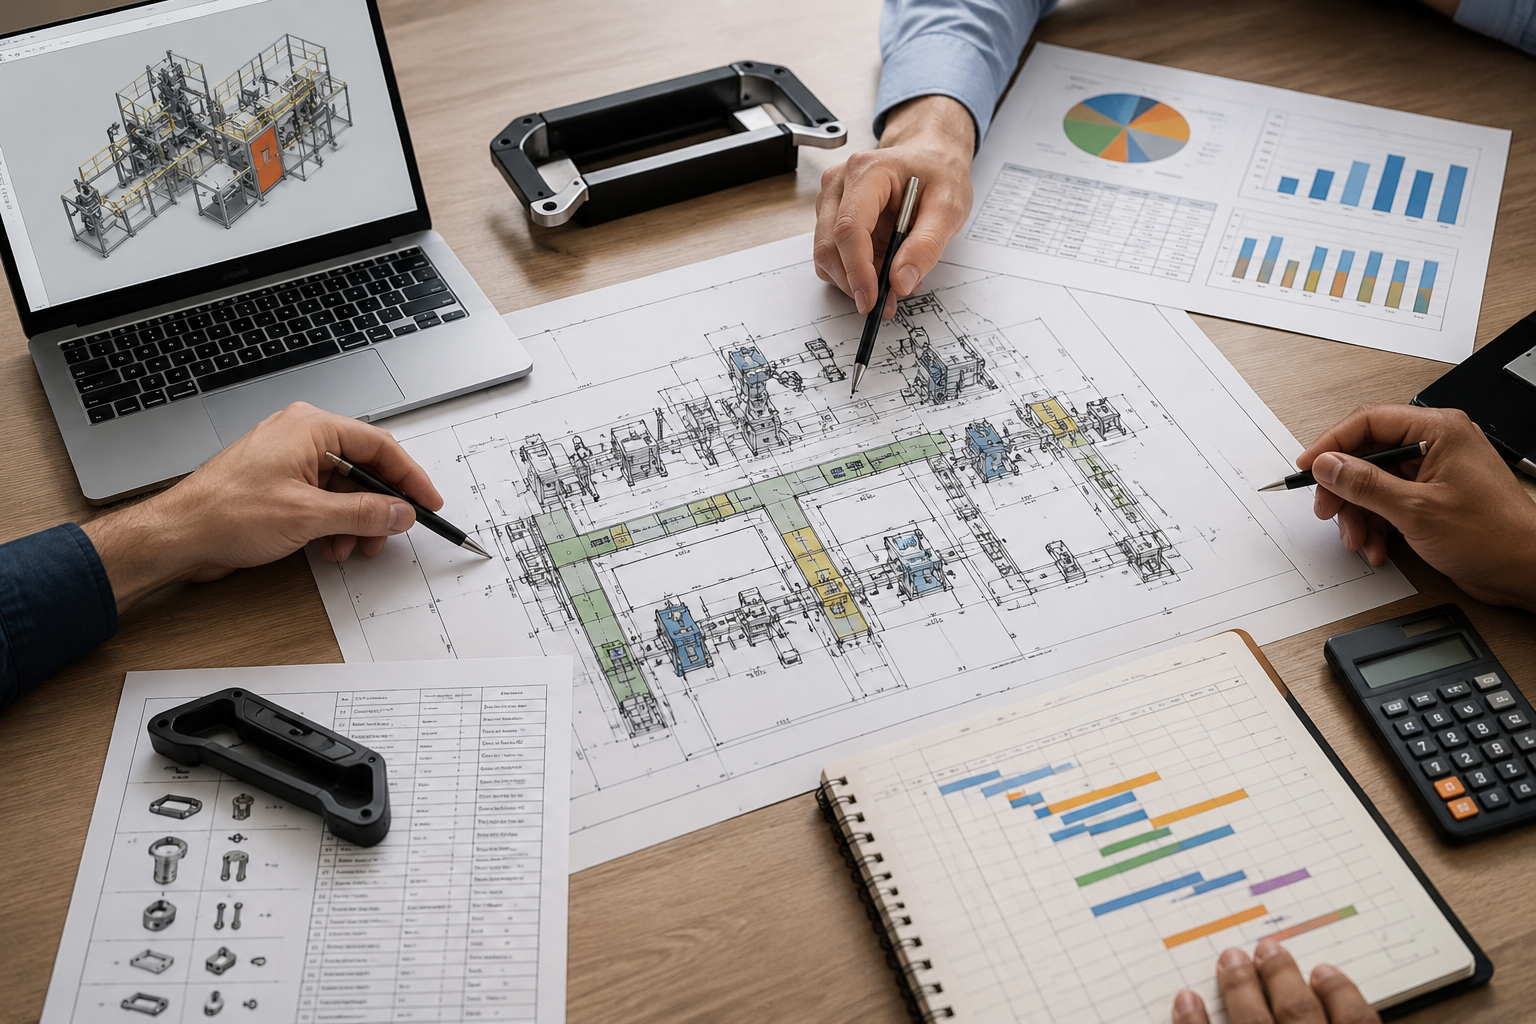
แนวคิดและประมาณการงบประมาณ
ร่วมกันกำหนดขอบเขตงานกับทีมกระบวนการของคุณ รวมถึงร่างผังการติดตั้ง ทบทวนปัจจัยด้านต้นทุนในระดับ BOM และประเมินกำหนดการกับงบประมาณ
-
02
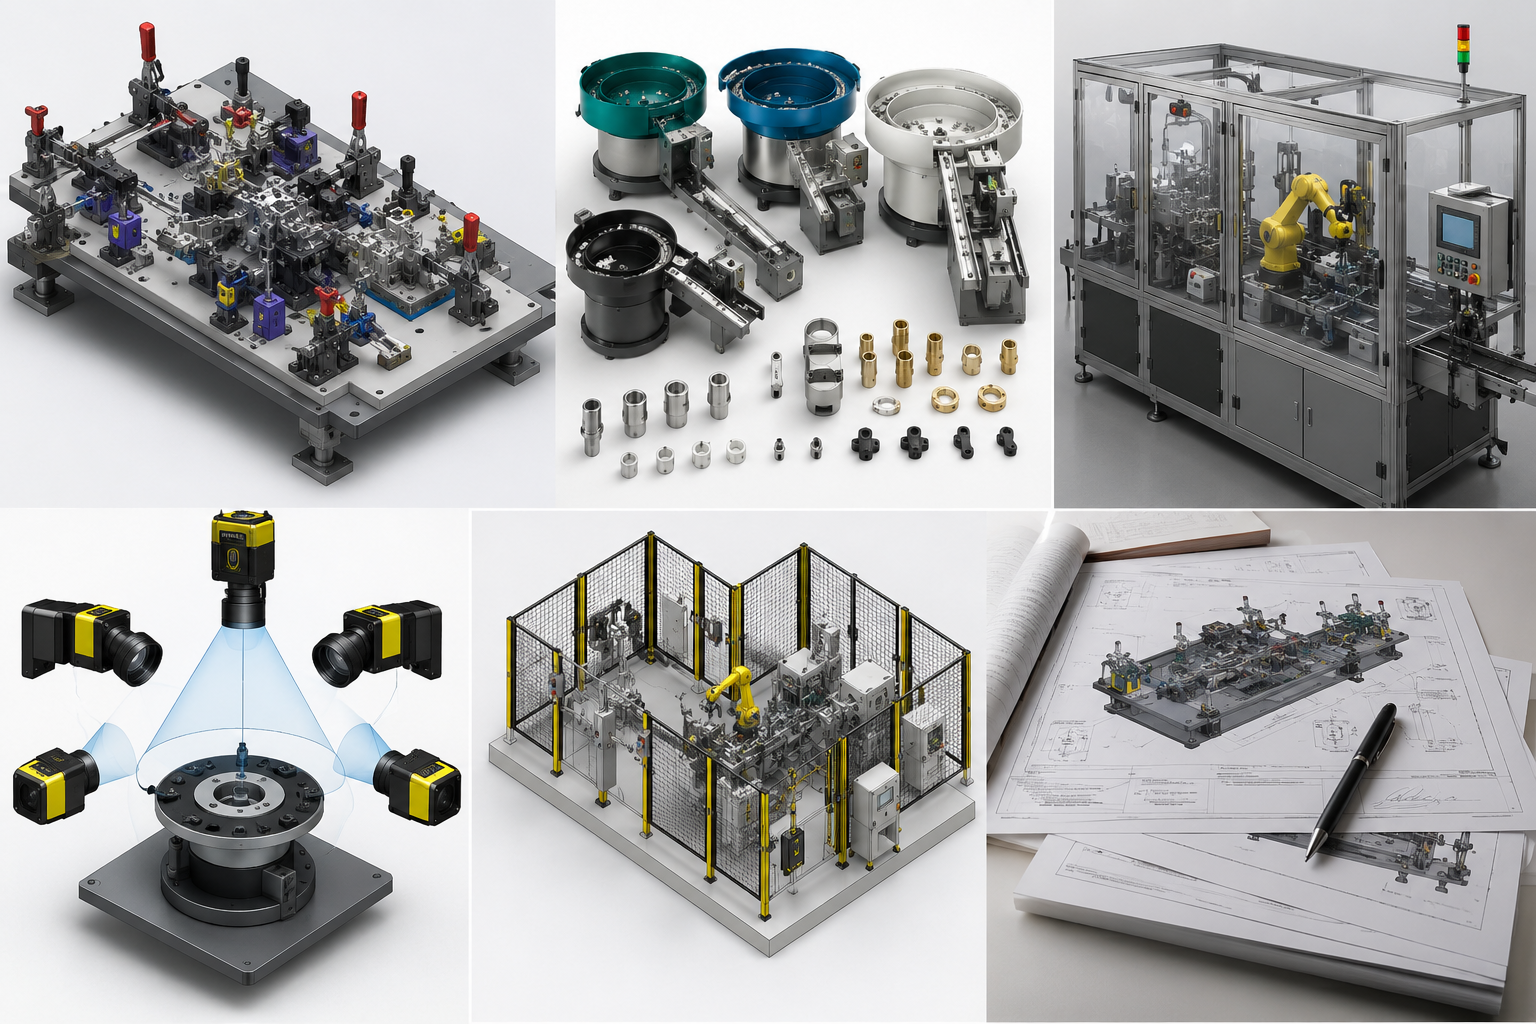
ออกแบบรายละเอียดและทบทวน DFM
รวมถึงการออกแบบฟิกซ์เจอร์ การเลือกเครื่องป้อน สถาปัตยกรรมระบบวิชัน และการกำหนดค่าความปลอดภัย จัดทำเอกสาร DFM ที่ลงนามก่อนจัดซื้อ
-
03
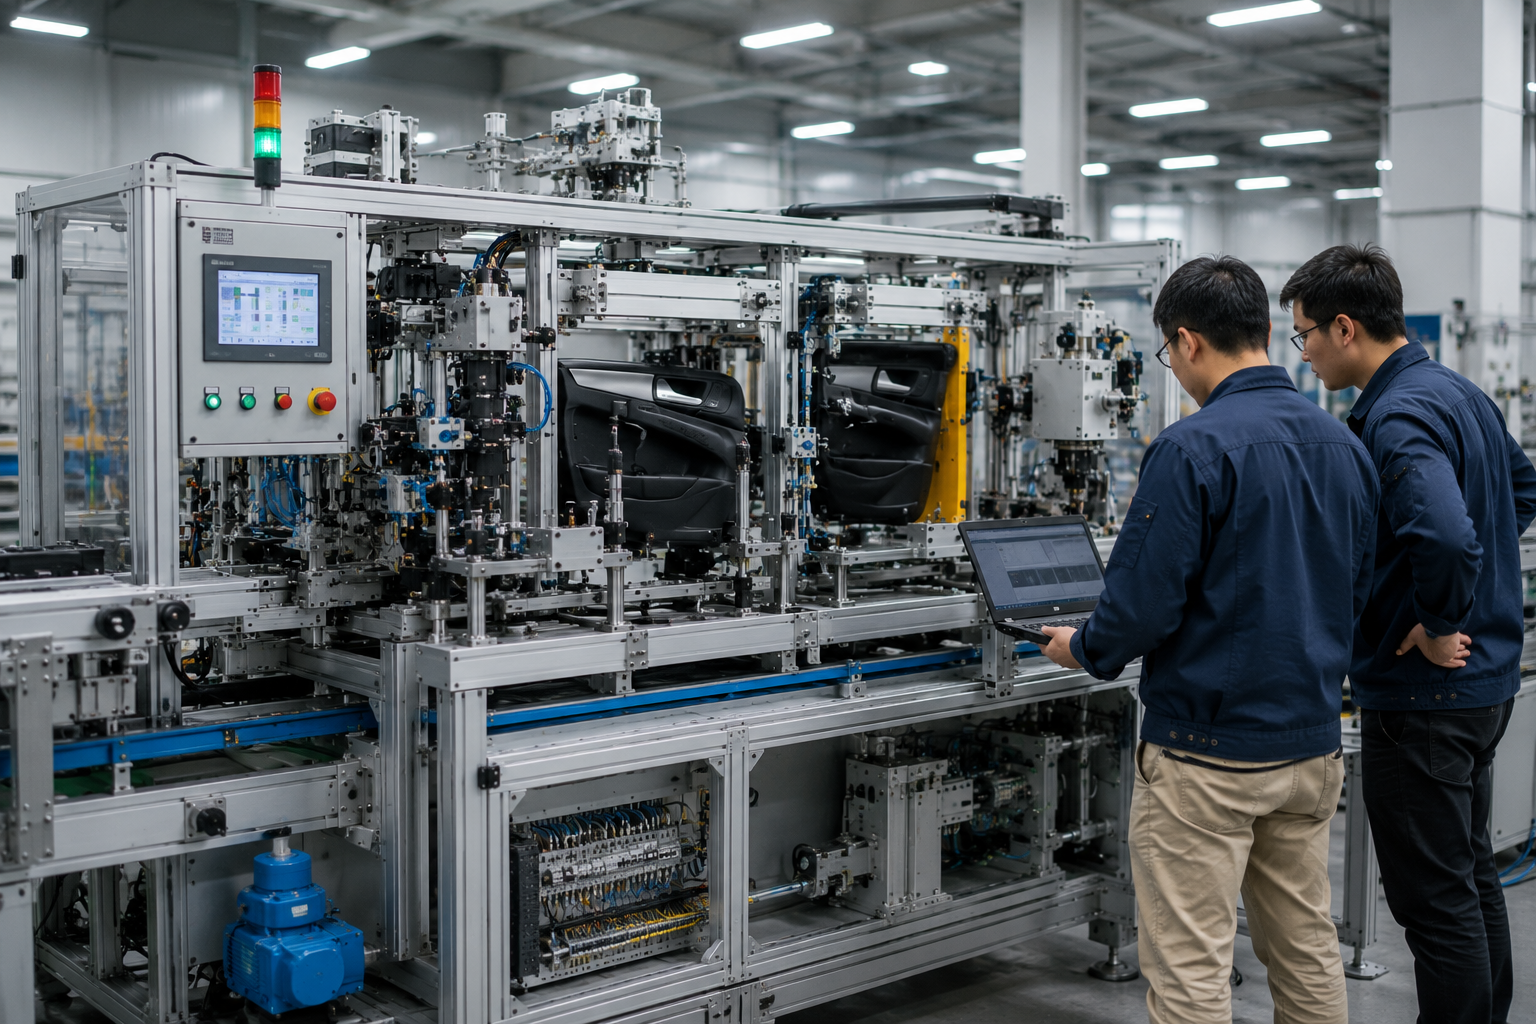
การผลิต การแก้ไขข้อบกพร่อง และการทดสอบภายในโรงงาน
ดำเนินการทดสอบการยอมรับจากโรงงาน (Factory Acceptance Test) อย่างครบถ้วนที่โรงงานของเราใน Jiangxi โดยให้ทีมของคุณเข้าร่วม ณ สถานที่จนกว่าจะบรรลุเป้าหมายของโครงการ
-
04
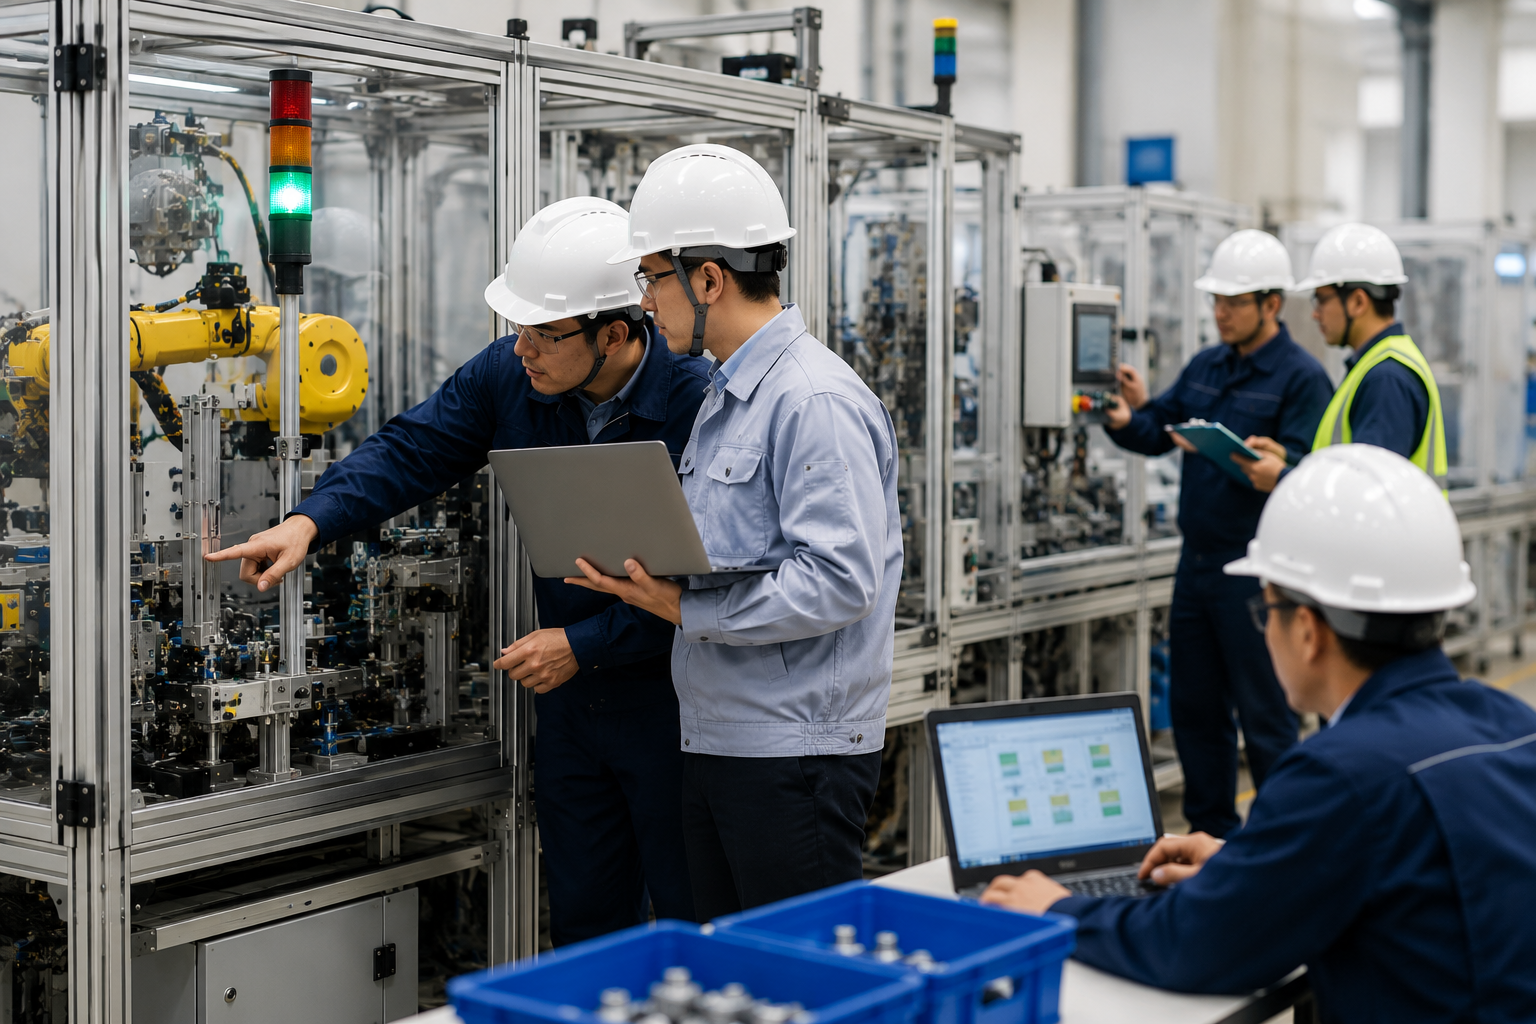
การติดตั้ง การทดสอบการยอมรับ ณ สถานที่ติดตั้ง (SAT) และการสนับสนุนช่วงเพิ่มกำลังการผลิต
การทดสอบการยอมรับ ณ สถานที่ติดตั้งและการสนับสนุนการผลิต
จากข้อมูลของ sdcautomation การมุ่งหา “ราคาต่ำสุดแบบไม่สมเหตุสมผล” ยังคงเป็นหนึ่งในข้อผิดพลาดสำคัญที่สุดที่ผู้ซื้อทำในกระบวนการจัดซื้อเครื่องจักร ซึ่งส่งผลให้เกิด “เวลาหยุดทำงานบ่อยครั้งและมีค่าใช้จ่ายสูง จำกัดความสามารถในการขยายกำลังการผลิต ต้องแก้ไขงานซ้ำโดยไม่จำเป็น และสมรรถนะไม่สม่ำเสมอ” ระบบ 2 ชุดที่ดูเหมือนกันในภาพรวมอาจทำงานจริงได้แตกต่างกันมาก เนื่องจากความคลาดเคลื่อนของฟิกซ์เจอร์ รอบการทำงานของฟีดเดอร์ หรือระดับความครอบคลุมของระบบความปลอดภัย แนวปฏิบัติที่ดีและเรียบง่ายคือ ตรวจสอบให้ใบเสนอราคาทุกรายการมีบัญชีรายการวัสดุ (BOM) ที่เหมือนกัน หรือมี BOM สำหรับเปรียบเทียบ และกำหนดให้เปรียบเทียบเครื่องจักรบนเกณฑ์เดียวกัน
ต้องการเทมเพลตข้อกำหนดทางเทคนิคสำหรับเปรียบเทียบแบบเคียงข้างกันเพื่อนำไปแจกจ่ายให้ผู้ขายหลายรายหรือไม่?
ขอเทมเพลตข้อกำหนดทางเทคนิคเมทริกซ์ตัดสินใจเลือกสถาปัตยกรรมการประกอบด้ามจับของ ZEUEE
โปรแกรมการผลิตด้ามจับแต่ละแบบต้องใช้สถาปัตยกรรมแบบใด? คำถามนี้มักเป็นประเด็นสำคัญในการกำหนดขอบเขตของ RFQ เราทราบดีว่าการตัดสินใจนี้ไม่ง่าย เพราะตัวเลือกที่เหมาะสมจะช่วยเพิ่มอัตราการผลิตสูงสุด พร้อมคงความยืดหยุ่นในการผลิตหลายรุ่น แต่การเลือกสถาปัตยกรรมผิดอาจทำให้ต้นทุนสูงขึ้นอย่างรวดเร็ว ตารางนี้แสดงการเปรียบเทียบด้ามจับ 3 ประเภท (แบบคันโยก แบบดึง และแบบสลัก) กับ 3 อุตสาหกรรมหลัก และข้อกำหนดสำคัญ 5 ข้อที่มีผลต่อการตัดสินใจของผู้ซื้อภาคอุตสาหกรรมส่วนใหญ่ วิศวกรของ ZEUEE ใช้ข้อมูลนี้ประกอบการหารือทุกครั้ง และมักจัดทำข้อเสนอการตัดสินใจที่ผ่านการตรวจสอบในโรงงานโดยอิงจากบันทึกการผลิตได้ภายในไม่กี่นาที ความแตกต่างของสถาปัตยกรรมเหล่านี้มีที่มาจากสิทธิบัตรพื้นฐาน เช่น USPTO US20030083768A1 ว่าด้วยการประกอบอัตโนมัติแบบโมดูลาร์ และกรอบระบบฟิกซ์เจอร์แบบปรับกำหนดค่าใหม่ได้ฉบับใหม่กว่าใน US20200130189A1
กรอบการนำสถาปัตยกรรมไปใช้งาน
สถานะ: ผ่านการตรวจสอบ
| ด้ามจับ × อุตสาหกรรม | สถาปัตยกรรม | เป้าหมายอัตราการผลิต | เป้าหมายเวลาการเปลี่ยนรุ่นการผลิต | แนวทางพื้นที่ติดตั้ง | ช่วงกำลังไฟฟ้า | มาตรฐานที่เน้น |
|---|---|---|---|---|---|---|
| แบบคันโยก × อุปกรณ์ฮาร์ดแวร์อาคาร | แบบเชิงเส้นหลายสถานีงาน | 5–8 ชิ้น/นาที | เปลี่ยนจิ๊ก 15 min | ขนาดพื้นฐาน 2.8 × 1.6 m | 2.0–2.5 kW | ISO 9001 + CE |
| แบบคันโยก × ยานยนต์ Tier-2 | แบบเชิงเส้นหลายสถานีงาน + แมชชีนวิชัน | 6–9 ชิ้น/นาที | 20–30 min สำหรับ 2 รุ่น | 3.0 × 1.8 m | 2.5–3.0 kW | IATF 16949 + ISO 9001 |
| แบบคันโยก × เครื่องใช้ไฟฟ้าภายในบ้าน | แบบเชิงเส้นหลายสถานีงาน | 5–8 ชิ้น/นาที | 15 min | 2.8 × 1.6 m | 2.5 kW | ISO 9001 + มาตรฐานเฉพาะภูมิภาค |
| แบบดึง × อุปกรณ์ฮาร์ดแวร์อาคาร | แบบเชิงเส้นหลายสถานีงาน (สกรู 4 แกน) | 4–6 ชิ้น/นาที | 20 min | 3.2 × 1.6 m | 2.5–3.0 kW | ISO 9001 + CE |
| แบบดึง × ยานยนต์ Tier-2 | หลายสถานีงาน + แขนหุ่นยนต์ | 5–7 ชิ้น/นาที | 25 min | 3.5 × 2.0 m | 3.0–4.0 kW | IATF 16949 + UL |
| แบบดึง × เครื่องใช้ไฟฟ้าภายในบ้าน | แบบเชิงเส้นหลายสถานีงาน | 5–7 ชิ้น/นาที | 20 min | 3.0 × 1.6 m | 2.5 kW | ISO 9001 + RoHS |
| แบบสลัก × อุปกรณ์ฮาร์ดแวร์อาคาร | แบบดัชนีหมุน (ผลิตภัณฑ์เดียว) | 10–14 ชิ้น/นาที | 40 min | 2.4 × 2.4 m | 2.0 kW | ISO 9001 |
| แบบสลัก × ยานยนต์ Tier-2 | การเคลื่อนที่ต่อเนื่อง | 15–22 ชิ้น/นาที | 60+ min | 3.6 × 2.0 m | 3.0 kW | IATF 16949 + UL |
| แบบสลัก × เครื่องใช้ไฟฟ้าภายในบ้าน | แบบดัชนีหมุน | 12–18 ชิ้น/นาที | 45 min | 2.4 × 2.4 m | 2.0–2.5 kW | ISO 9001 + RoHS |
เครื่องมือทางวิศวกรรม
เครื่องจักรประกอบอัตโนมัติ / เครื่องประกอบด้ามจับ
เครื่องคำนวณ ROI
ตัวช่วยเลือกสถาปัตยกรรม
เครื่องมือประมาณระยะเวลาส่งมอบ
คำถามที่พบบ่อย
คำตอบชัดเจนเกี่ยวกับต้นทุนเซลล์การผลิต กำหนดเวลาการติดตั้งใช้งาน และการตัดสินใจเลือกสถาปัตยกรรม
รุ่นพื้นฐาน C22-ZY05-01 ของ ZEUEE อยู่ในช่วงขีดความสามารถของระบบอัตโนมัติแบบสั่งทำที่มีสถานีงานเดียว ตามที่ระบุไว้ใน “คู่มือผู้ซื้อปี 2026” ของ SDC ระบบหลายรุ่นที่มีตัวเลือกเสริม เช่น ระบบนำทางด้วยแมชชีนวิชัน แขนหุ่นยนต์ Baruvir Mozuz หรือการตรวจสอบแรงบิดแยกเป็นรายชิ้น มีแนวโน้มอยู่ในช่วงระบบหลายสถานีงาน นอกจากนี้ยังรองรับงานประกอบระดับไฮเอนด์แบบหลายเซลล์ที่บูรณาการ MES อย่างครบวงจร โดยราคาจะแตกต่างกันมากตามความต้องการเฉพาะของโปรแกรม ปัจจัยด้านราคาประกอบด้วยจำนวนสถานีงาน เวลารอบการทำงานที่ต้องการ ระดับการตรวจสอบที่จำเป็น จำนวนรุ่น และมาตรฐาน CE/IATF ใบเสนอราคาเฉพาะของคุณคำนวณจาก BOM และเป้าหมายอัตราการผลิต ไม่ใช่ราคาทั่วไปตามรายการ คุณจะได้รับประมาณการงบประมาณภายใน 5 วันทำการหลังจากเราได้รับ RFQ
- C22 แบบสถานีงานเดียว: 16-20 สัปดาห์
- ระบบหลายรุ่น (มีระบบช่วยด้วยแมชชีนวิชัน ฯลฯ): 20-36 สัปดาห์
- ระบบหลายเซลล์แบบบูรณาการ: 36+ สัปดาห์
ได้แน่นอน! การออกแบบ C22 รุ่นพื้นฐานรองรับได้สูงสุด 3 รุ่น ส่วนระบบหลายรุ่นของเราออกแบบให้รองรับได้ถึง 6 รุ่นตั้งแต่เริ่มใช้งาน พร้อมคลังจิ๊กแบบสั่งทำและฟีดเดอร์โมดูลาร์ที่เปลี่ยนได้อย่างรวดเร็ว ZEUEE จัดหาระบบที่ทำเวลาเปลี่ยนรุ่นการผลิตได้ตามที่ระบุไว้อย่างสม่ำเสมอ เราสร้างชุดค่าพารามิเตอร์ PLC แบบสั่งทำ และโหลดโดยอัตโนมัติจาก ID บาร์โค้ดของจิ๊กแต่ละตัว เพื่อลดข้อผิดพลาดของผู้ปฏิบัติงาน Zegbrk_0006.
ระบบกึ่งอัตโนมัติมักมีสถานีงานที่ต้องใช้คนประจำ 2 หรือ 3 จุด โดยปกติเป็นสถานีบรรจุขั้นสุดท้าย การตรวจสอบขั้นสุดท้าย หรือสถานีจัดแนว ส่วนเซลล์อัตโนมัติเต็มรูปแบบ เช่น C22 ยังคงต้องมีผู้ปฏิบัติงาน 1 คนคอยใส่และนำชิ้นส่วนออก ขณะที่ชิ้นส่วนทั้ง 12 ชิ้นในสถานีงานประกอบ เครื่องกดพินหน้าตัดสี่เหลี่ยม และขั้นตอนหยอดน้ำมัน 2 ครั้งทำงานได้โดยไม่ต้องให้ผู้ปฏิบัติงานช่วย ปริมาณการผลิต ความหลากหลายของผลิตภัณฑ์ และขั้นตอนการทำงานด้วยมือที่มีต้นทุนสูงที่สุดเป็นตัวกำหนดว่าระบบใดเหมาะกับคุณ
ได้ โดยเริ่มปรับจากสถานีงานที่มีข้อผิดพลาดหรือใช้รอบการทำงานสูงที่สุด แล้วเพิ่มสถานีงานที่อยู่ใกล้เคียงตามข้อมูลที่มี
โดยรวมแล้ว ระบบถ่ายโอนชิ้นงานในสายการผลิตเหมาะกว่าระบบนอกสายการผลิตสำหรับด้ามจับที่มีหลายชิ้นส่วน ส่วนระบบดัชนีเหมาะกับการผลิตผลิตภัณฑ์เดียวที่มีความเสถียร เมทริกซ์ตัดสินใจด้านล่างแสดงวิธีที่เราใช้เลือกตัวเลือกที่ดีที่สุดสำหรับกรณีนี้
อัตราการผลิตคงที่อยู่ที่ 5-8 ชิ้น/นาที สำหรับรุ่นพื้นฐานที่มี 12 ชิ้นส่วน อัตรานี้เพิ่มขึ้นได้มากเมื่อจำนวนชิ้นส่วนต่อผลิตภัณฑ์เหลือ 8 ชิ้นหรือน้อยกว่า และเมื่อการออกแบบใช้ระบบดัชนีหมุนสำหรับผลิตภัณฑ์เดียว (เดินเครื่องด้วย BOM เดียวอย่างต่อเนื่องโดยไม่มีเวลาเพิ่มจากการเปลี่ยนรุ่นการผลิต) เราสามารถออกแบบเวลารอบการทำงานที่ทำได้จริงตาม BOM ของคุณได้ โดยกำหนดในขั้นประเมินแนวคิด และสัญญา FAT จะผูกมัดเราเรื่องเวลารอบการทำงาน อัตราผลได้ และอื่น ๆ
โปรดขอเอกสาร PDF ของ ISO 9001:2015 ใน RFQ ของคุณ คุณสามารถค้นหาการขึ้นทะเบียน National High-Tech และ Little Giant SME (“”) ได้จากทะเบียนของรัฐบาลจีน โดยค้นหาชื่อนิติบุคคล Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. เราจัดเตรียมข้อมูลอ้างอิงจากลูกค้าได้เมื่อมี NDA โดยพิจารณาเป็นราย RFQ นอกจากนี้ยังตรวจสอบบันทึกการนำเข้า เช่น ประเทศปลายทางและความถี่ ได้ด้วยตนเองผ่าน Panjiva หรือ ImportGenius
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





