ติดต่อ Zeyu lntelligent Industrial Company

สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสง ระบบผลิตคอนเน็กเตอร์ใยแก้วนำแสงอัตโนมัติ
สายการผลิตเครื่องประกอบคอนเน็กเตอร์ใยแก้วนำแสงจาก ZEUEE ที่กำหนดค่าได้ รองรับกระบวนการตั้งแต่ใยแก้วเปลือย ผ่านการปอก การตัดปลาย การจ่ายอีพ็อกซี การบ่ม การขัด และการทดสอบ IL/RL ออกแบบมาสำหรับผู้รับจ้างประกอบที่ต้องการควบคุมรูปทรงหน้าตัดปลายใยแก้วให้สม่ำเสมอสำหรับ LC, SC, FC และ MPO โดยไม่ต้องเพิ่มจำนวนผู้ปฏิบัติงาน
ขอใบเสนอราคาสายการผลิต
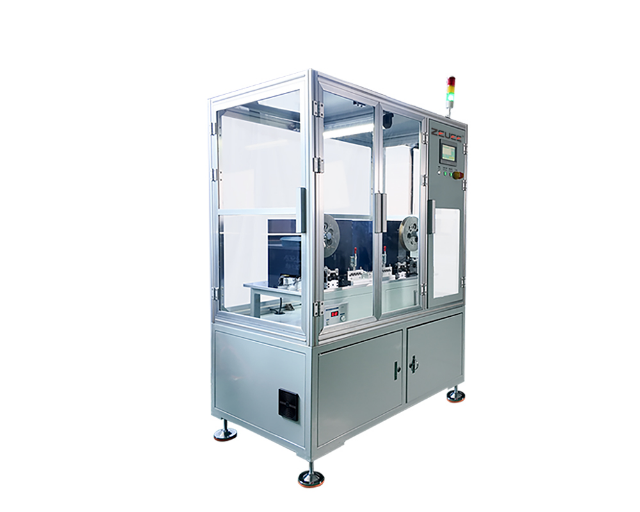
โซลูชันการประกอบอัตโนมัติ: สมรรถนะ กระบวนการ และการปฏิบัติตามข้อกำหนด
10
สถานีงาน: ปอก → ตัดปลาย → จ่ายอีพ็อกซี → บ่ม → ขัด → ตรวจสอบ → ทดสอบ IL/RL
7–25 mm
ควบคุมรัศมีความโค้งของหน้าตัดปลายใยแก้วตาม Telcordia GR-326
<0.05 mm
ระยะเยื้องของจุดยอด (<50 µm) ตาม GR-326 / IEC 61755
LC·SC·FC·MPO
รองรับคอนเน็กเตอร์และหน้าตัดปลายแบบ UPC กับ APC
+25%
การเพิ่มขึ้นของอัตราผ่านเกณฑ์โดยทั่วไปเมื่อเทียบกับงานประกอบด้วยมือ 60–70% (ข้อมูลอุตสาหกรรม)
ISO 9001:2015
ZEUEE ได้รับการรับรอง · 30+ ประเทศ · สร้างเครื่องจักรแล้ว 10,000+
สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงเข้ามาแทนแถวไมโครมิเตอร์ที่ควบคุมด้วยมือ ซึ่งยังพบได้ทั่วไปในอุตสาหกรรมนี้ ปัจจุบันมีการประกอบชิ้นส่วนใยแก้วนำแสงด้วยมือมากกว่า 75% และวิธีนี้กำลังไปถึงขีดจำกัด ทั้งความแปรปรวนระหว่างผู้ปฏิบัติงาน อัตราผ่านเกณฑ์ของงานประกอบด้วยมือที่ค้างอยู่ที่ 60–70% และระยะเวลาส่งมอบที่ยืดออก ขณะที่ความต้องการชุดประกอบ MPO ซึ่งขับเคลื่อนโดยศูนย์ข้อมูลไฮเปอร์สเกลเพิ่มสูงขึ้น ZEUEE สร้างสายการผลิตเพื่อปิดช่องว่างนี้ พร้อมชี้ให้เห็นอย่างตรงไปตรงมาว่าระบบอัตโนมัติคุ้มค่าในขั้นตอนไหนและไม่คุ้มค่าในขั้นตอนไหน
เหตุใดการเข้าหัวคอนเน็กเตอร์ใยแก้วด้วยมือจึงถึงขีดจำกัด และสายการผลิตคุ้มค่าในกรณีใด
ความท้าทายหลัก
ขออธิบายประเด็นระบบอัตโนมัติอย่างตรงไปตรงมา เพราะนี่คือเรื่องที่ผู้รับจ้างประกอบต้องพิจารณาจริง ๆ คอนเน็กเตอร์ใยแก้วนำแสงคือปลายสายเคเบิลใยแก้วนำแสงที่ผ่านการเข้าหัว ขัด และทดสอบแล้ว โดยแกนใยแก้วขนาด 9 ไมครอนต้องสัมผัสกับแกนอีกเส้นที่มีขนาด 9 ไมครอนโดยแทบไม่มีช่องว่าง การทำให้หน้าสัมผัสนี้ถูกต้องด้วยมือใช้เวลานาน และตัวเลขก็แสดงให้เห็นว่า การเข้าหัวคอนเน็กเตอร์ด้วยมือมีอัตราผ่านเกณฑ์ตั้งแต่ครั้งแรกเพียง 60–70% อีกทั้งผลลัพธ์ยังเปลี่ยนไปตามผู้ปฏิบัติงานในแต่ละกะ . ระบบเข้าหัวคอนเน็กเตอร์และตรวจสอบอัตโนมัติพยายามแก้ปัญหานี้มาหลายทศวรรษแล้ว ย้อนกลับไปได้ถึง US6466310
กำลังการผลิตและความต้องการ
ความต้องการนี่เองที่ทำให้ปัญหาน่ารำคาญกลายเป็นข้อจำกัดจริง เซิร์ฟเวอร์ GPU เพียงเครื่องเดียวที่มีตัวเร่งความเร็ว 8 ตัว ต้องใช้สายแพตช์ MPO ราว 128 เส้น และความต้องการใยแก้วนำแสงในศูนย์ข้อมูลเติบโตประมาณ 76% เมื่อเทียบกับปีก่อนตลอดปี 2025 กำลังการผลิตด้านการประกอบตามความต้องการไม่ทัน ระยะเวลาส่งมอบจึงยืดออกไปเกือบหนึ่งปี การจ้างคนเพิ่มแก้ปัญหานี้ไม่ได้ เมื่อผู้ปฏิบัติงานที่มีทักษะด้านการขัดเงาหาได้ยากอยู่แล้ว
จุดคุ้มค่าของระบบอัตโนมัติ
สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงช่วยแก้ปัญหาทั้งด้านปริมาณการผลิตและความสม่ำเสมอได้พร้อมกัน โดยแต่ละสถานีงานใช้แรง เวลาแช่ และเกณฑ์การตรวจสอบเดียวกันในทุกรอบการทำงาน อย่างไรก็ตาม ระบบอัตโนมัติเต็มรูปแบบที่ปรับเปลี่ยนได้ยากจะคุ้มค่าก็ต่อเมื่อกระบวนการมีเสถียรภาพและผลิตเกิน 100,000 หน่วยต่อปี . ผู้รับจ้างประกอบส่วนใหญ่ทำงานที่มีรุ่นหลากหลายและปริมาณต่ำกว่า ด้วยเหตุนี้ ZEUEE จึงออกแบบสายการผลิตเป็นสถานีงานที่ปรับกำหนดค่าใหม่ได้ แทนการใช้เครื่องจักรแบบตายตัวเครื่องเดียว เพื่อให้รองรับสัดส่วนและความหลากหลายของคอนเน็กเตอร์ที่ผลิต แทนที่จะบังคับให้ปรับงานให้เข้ากับเครื่องจักร
ตัวอย่างในอุตสาหกรรม
ลองนึกถึงผู้รับจ้างประกอบที่สร้างชื่อเสียงจากการขัดคอนเน็กเตอร์ SC ด้วยมือ เมื่อผู้ปฏิบัติงานอาวุโสด้านการขัด 2 คนเกษียณในไตรมาสเดียวกัน อัตราผ่านเกณฑ์ตั้งแต่ครั้งแรกลดลง ไม่มีขั้นตอนการทำงานเป็นลายลักษณ์อักษรส่งต่อให้พนักงานใหม่ และงานค้างก็เพิ่มขึ้นระหว่างที่พนักงานเหล่านั้นเรียนรู้งาน นี่คือปัญหาที่ซ่อนอยู่เบื้องหลังตัวเลขอัตราผ่านเกณฑ์ ทักษะเดินออกจากประตูไป และสายการผลิตก็หยุดชะงักตามไปด้วย ไม่ว่าคุณจะดำเนินร้านประกอบในภูมิภาคหรือเป็นผู้จัดหาให้ผู้ซื้อภาคอุตสาหกรรมที่กำลังขยายกำลังผลิตสำหรับโครงการไฮเปอร์สเกล ความเสี่ยงนี้ก็เหมือนกัน
ภายในสายการผลิต: 10 สถานีงานตั้งแต่ใยแก้วเปลือยจนถึงคอนเน็กเตอร์ที่ผ่านการทดสอบ
กลุ่มผู้อ่าน: วิศวกรรม (หลัก) · จัดซื้อ (เทียบข้อกำหนด RFQ)วิศวกรในอุตสาหกรรมระบุว่าการทำระบบอัตโนมัติสำหรับการประกอบใยแก้วทำได้ยากกว่าการประกอบชิ้นส่วนแข็ง เพราะใยแก้วนำแสงที่ยืดหยุ่นจัดการได้ยาก และยังไม่มีมาตรฐานกระบวนการประกอบเดียวที่ใช้ได้กับคอนเน็กเตอร์ทุกตระกูล . ZEUEE แก้ปัญหานี้ตามแนวทางที่คาดหวังได้จากผู้สร้างระบบอัตโนมัติตามความต้องการเฉพาะ โดยกำหนดให้แต่ละกระบวนการมีสถานีงานของตนเอง และเพิ่ม ถอด หรือปรับเครื่องมือการผลิตของสถานีให้ตรงกับงาน การรู้วิธีประกอบสายเคเบิลใยแก้วด้วยมือเป็นเรื่องหนึ่ง แต่การผลิตในปริมาณมากพร้อมควบคุมรูปทรงหน้าตัดปลายใยแก้วให้ทำซ้ำได้เป็นอีกเรื่องหนึ่ง และช่องว่างระหว่างสองสิ่งนี้คือจุดที่สายการผลิตสร้างความคุ้มค่า ขั้นตอนด้านล่างแสดงการผลิตแบบซิงเกิลโหมดครบชุด ส่วนงานคอนเน็กเตอร์แบบติดตั้งเร็วหรือสายพิกเทลใช้เพียงบางสถานี
ลำดับการเข้าหัวคอนเน็กเตอร์ 10 สถานีงานของ ZEUEE
-
#หน้าที่ของสถานีงานพารามิเตอร์ควบคุมการควบคุมคุณภาพระหว่างกระบวนการ
-
1
ป้อนและตัดสายเคเบิล
จ่ายสายและตัดตามความยาวจากม้วนค่าคลาดเคลื่อนของความยาว (mm)เกจวัดความยาว -
2
ปอกปลอกหุ้มและบัฟเฟอร์
ลอกปลอกหุ้ม ชั้นเส้นใย และสารเคลือบออกความยาวที่ปอก ความสมบูรณ์ของใยแก้วตรวจสอบด้วยแมชชีนวิชัน -
3
ทำความสะอาด
ขจัดสิ่งสกปรก น้ำมัน และอนุภาคต่าง ๆความสะอาด (NASA-STD-8739.5)สแกนตรวจสอบความสะอาดเชิงแสง -
4
ตัดปลายใยแก้ว
ตัดปลายใยแก้วเปลือยให้ได้ฉากมุมตัดปลายตรวจสอบมุมด้วยระบบวิชัน -
5
จ่ายอีพ็อกซี
ตวงและฉีดกาวเข้าไปในเฟอร์รูลปริมาตร อัตราส่วนผสมน้ำหนักที่จ่าย -
6
ใส่และบ่ม
ใส่ใยแก้วลงในเฟอร์รูล แล้วบ่มด้วยความร้อนอุณหภูมิการบ่ม (°C) และเวลาบันทึกโปรไฟล์การบ่ม -
7
ย้ำและประกอบ
ติดตั้งตัวเรือน บูต และชิ้นส่วนลดแรงดึงแรงย้ำบันทึกกราฟแรง -
8
ขัด
ขัดด้วยฟิล์มหลายขั้นตอนให้ได้ผิว PC/UPC/APCแรงกด เวลาแช่ ความหยาบของฟิล์มตรวจสอบหน้าตัดปลายด้วยระบบวิชัน -
9
ตรวจสอบด้วยอินเตอร์เฟอโรมิเตอร์
วัดรูปทรงหน้าตัดปลายใยแก้วรัศมี 7–25 mm ระยะเยื้องของจุดยอด <0.05 mmอินเตอร์เฟอโรมิเตอร์ 3D -
10
ทดสอบ IL / RL
วัดการสูญเสียจากการแทรกและการสูญเสียย้อนกลับเกณฑ์ผ่าน IL / RLทดสอบเชิงแสงและคัดแยก
ตั้งแต่ม้วนสายเคเบิลจนถึงคอนเน็กเตอร์ที่ผ่านการวัดด้วยอินเตอร์เฟอโรมิเตอร์และการทดสอบเชิงแสง แสดงให้เห็นห่วงโซ่กระบวนการทั้งหมด พารามิเตอร์ที่ควบคุมแต่ละขั้นตอน และจุดตรวจสอบระหว่างกระบวนการที่ตรวจจับข้อบกพร่องก่อนส่งชิ้นงานไปยังสถานีถัดไป
เมทริกซ์ตัดสินใจ: การกำหนดค่าสายการผลิตแบบใดเหมาะกับงานของคุณ
-
ลักษณะงานของคุณปริมาณการผลิตต่อปีประเภทคอนเน็กเตอร์ที่ผลิตรูปแบบเครื่องจักรที่แนะนำขัด
-
งานต้นแบบหลากหลายรุ่น / การบินและอวกาศทางทหาร
< 20,000LC · SC · FC · STกึ่งอัตโนมัติ ป้อนชิ้นงานด้วยมือ1–2 -
สายแพตช์ ปริมาณการผลิตปานกลาง
20,000–100,000LC · SC ดูเพล็กซ์สายการผลิตแบบโมดูลาร์ ใช้สถานีตรวจสอบร่วมกัน2–4 -
ผลิตคอนเน็กเตอร์ตระกูลเดียวในปริมาณมาก
> 100,000LC ซิมเพล็กซ์ หรือ MPOสายการผลิตเต็มรูปแบบ พร้อมทดสอบ IL/RL ระหว่างกระบวนการ4–6 -
โครงการ MPO สำหรับศูนย์ข้อมูล
> 100,000MPO / MT 12–24 แกนสายการผลิตเฉพาะสำหรับ MPO4–8
โดยทั่วไป การบ่มอีพ็อกซีของเฟอร์รูลด้วยความร้อนจะใช้ 85–120 °C เป็นเวลา 30–60 min แล้วจึงเริ่มขัด สถานีงาน 8 ถึง 10 เป็นจุดที่ข้อโต้แย้งด้านคุณภาพส่วนใหญ่ตัดสินแพ้ชนะ และเป็นจุดที่เครื่องจักรมีข้อได้เปรียบเหนือการทำงานด้วยมือมากที่สุด ฟิกซ์เจอร์ขัดหนึ่งชุดยึดคอนเน็กเตอร์ใยแก้วเดี่ยวได้ 12 ถึง 24 ตัว บางรุ่นได้ถึง 72 ตัว และใช้แรงกดกับเวลาแช่เท่ากันทุกชิ้น นี่จึงเป็นเหตุผลที่การขัดอัตโนมัติกลายเป็นสิ่งจำเป็นมากกว่าความหรูหราสำหรับผู้รับจ้างประกอบที่ต้องควบคุมข้อกำหนดอย่างเข้มงวด . แนวทางนี้สอดคล้องกับกระบวนการที่ระบุในเอกสารสิทธิบัตร USPTO เช่น US8824849B2 (การบ่มอีพ็อกซี การตัด และการขัดโดยใช้พาเลต) และสิทธิบัตรฟิกซ์เจอร์ขัดของ Senko ปี 2024 หมายเลข US20240033879A1
โครงเครื่องชุดเดียวรองรับงาน LC ซิมเพล็กซ์ในสัปดาห์หนึ่งและ MPO 24 แกนในสัปดาห์ถัดไป จึงตอบโจทย์ความยืดหยุ่นที่สื่ออุตสาหกรรมมักระบุว่าเป็นอุปสรรคต่อการใช้ระบบอัตโนมัติในวงกว้าง สำหรับผู้ผลิตชุดประกอบสายเคเบิลใยแก้วนำแสงส่วนใหญ่ ความยืดหยุ่นนี้สำคัญกว่าความเร็วสูงสุด เพราะคำสั่งซื้อเปลี่ยนแปลงอยู่เสมอ แทนที่จะเป็นหมายเลขชิ้นส่วนเดียวที่ผลิตต่อเนื่อง
ระบบอัตโนมัติเทียบกับการทำงานด้วยมือ: อัตราผ่านเกณฑ์ การสูญเสียจากการแทรก และอัตราการผลิต
กลุ่มผู้อ่าน: วิศวกรรม + ฝ่ายบริหาร · จัดซื้อ (ต้นทุน)
ความสม่ำเสมอของสมรรถนะ
ความเชื่อมั่นในสายการผลิตคอนเน็กเตอร์ขึ้นอยู่กับความสามารถในการรักษารูปทรงหน้าตัดปลายใยแก้วและสมรรถนะเชิงแสงให้สม่ำเสมอในทุกกะ ผู้ซื้อย่อมถามได้อย่างสมเหตุสมผลว่าผู้สร้างระบบอัตโนมัติจากจีนจะทำได้สม่ำเสมอตามที่คาดหวังจากแบรนด์เครื่องขัดระดับพรีเมียมหรือไม่ คำตอบที่เป็นธรรมคือเปรียบเทียบจากพารามิเตอร์ที่วัดได้ ไม่ใช่คำคุณศัพท์ ดังนั้นนี่คือการเปรียบเทียบด้วยตัวเลขที่ใช้ตัดสินว่าคอนเน็กเตอร์ผ่านหรือไม่ผ่าน
ตัวอย่างสถานการณ์การผลิต
ลองนึกถึงผู้รับจ้างประกอบอุปกรณ์โทรคมนาคมที่ผลิตสายแพตช์ SC/APC สำหรับโครงการ FTTx ที่แท่นทำงานด้วยมือ ระยะเยื้องของจุดยอดจากผู้ปฏิบัติงานกะที่ 3 เลยช่วง 50 ไมครอน ทำให้การสูญเสียย้อนกลับไม่ผ่านการตรวจรับขาเข้าของลูกค้า และสายสำเร็จรูปทั้งม้วนถูกกักกันหลังจากจัดส่งไปแล้วหลายวัน แต่บนสายการผลิต สถานีงานที่ 9 ตรวจพบความคลาดเคลื่อนเดียวกันที่เฟอร์รูล จึงต้องทิ้งเพียงชิ้นส่วนเดียวแทนที่จะกักกันทั้งล็อต ความสม่ำเสมอสร้างความแตกต่างให้ผู้ผลิตชุดประกอบสายเคเบิลใยแก้วนำแสงที่มีอัตรากำไรต่ำอย่างไร นี่คือคำตอบ ไม่ว่าจะเป็นผู้รับจ้างประกอบขนาดเล็กหรือขนาดกลาง หรือผู้ซื้อในสหภาพยุโรปที่ต้องการขึ้นบัญชีผู้ขายที่ผ่านการอนุมัติ สายการผลิตช่วยให้ลูกค้าของ ZEUEE ควบคุมข้อกำหนดได้โดยไม่เสี่ยงให้การตรวจประเมินของลูกค้ากลายเป็นการเรียกคืนสินค้า
-
พารามิเตอร์ทำด้วยมือ / ตั้งโต๊ะสายการผลิตอัตโนมัติ ZEUEEเหตุผลที่สำคัญ
-
อัตราผ่านเกณฑ์ตั้งแต่ครั้งแรก
60–70%ตั้งเป้าเพิ่มขึ้น +25% ตามรายงานอุตสาหกรรมงานแก้ไขซ้ำคือตัวขับเคลื่อนต้นทุนแฝง -
รัศมีความโค้งของหน้าตัดปลายใยแก้ว
ขึ้นอยู่กับผู้ปฏิบัติงาน7–25 mm (ช่วงตาม GR-326)ควบคุมแรงสัมผัสทางกายภาพ -
ระยะเยื้องของจุดยอด
เปลี่ยนแปลงตามแรงกดจากมือน้อยกว่า 0.05 มม. (น้อยกว่า 50 ไมโครเมตร)ช่วยให้แกนใยแก้วสัมผัสกัน -
ความสม่ำเสมอในการขัด
1 คอนเน็กเตอร์ / รอบการทำงาน แปรผันได้12–72 ตัว / ฟิกซ์เจอร์ ใช้แรงกดเท่ากันทำซ้ำได้สม่ำเสมอทั่วทั้งล็อต -
อัตราการผลิต
หลายชั่วโมงต่อล็อตสูงสุดประมาณ 10× (สายการผลิตระดับ Corning)รองรับความต้องการ MPO ที่เพิ่มขึ้นอย่างฉับพลัน -
การพึ่งพาผู้ปฏิบัติงาน
สูง — ขึ้นอยู่กับทักษะควบคุมด้วยกระบวนการและมีบันทึกรองรับได้แม้มีการเปลี่ยนพนักงาน
ตัวเลขข้างต้นเป็นเกณฑ์อ้างอิงที่รายงานในอุตสาหกรรม ไม่ใช่ผลการวัดเฉพาะของ ZEUEE เพียงรายเดียว Corning ลดเวลาประกอบคอนเน็กเตอร์ด้วยระบบอัตโนมัติจากหลายชั่วโมงเหลือเพียงไม่กี่นาที เพิ่มอัตราการผลิตราว 10 เท่า และการเปลี่ยนจากกระบวนการทำงานด้วยมือแบบเดิมช่วยเพิ่มผลผลิตการผลิตประมาณ 25% . ผลลัพธ์ที่คุณทำได้จริงขึ้นอยู่กับตระกูลคอนเน็กเตอร์และใยแก้วขาเข้า ดังนั้นทุกสายการผลิตจึงจัดให้มีการทดสอบรับมอบโดยใช้ชิ้นส่วนของคุณเองก่อนลงนามรับมอบ การเข้าหัวคอนเน็กเตอร์อัตโนมัติพร้อมตรวจสอบหน้าตัดปลายระหว่างกระบวนการมีบันทึกไว้ในเอกสารสิทธิบัตรอย่างชัดเจน (ดู US6733184)
“เราไม่ได้ขายแค่ความเร็ว ในงาน MPO 24 คอร์ จุดที่สร้างความแตกต่างคือสถานีงานที่ 9 แจ้งเตือนเมื่อค่าเยื้องของจุดยอดอยู่นอกช่วงที่กำหนด ก่อนที่คอนเน็กเตอร์จะไปถึงขั้นตอนทดสอบทางแสง ทำให้ต้องทิ้งเฟอร์รูลเพียงชิ้นเดียว แทนที่จะต้องทิ้งชุดประกอบที่เสร็จแล้ว นี่คือจุดที่ทำให้อัตราผลผลิตเปลี่ยนแปลงจริง”
ประเภทคอนเน็กเตอร์และรูปทรงหน้าตัดปลายที่สายการผลิตรองรับ
กลุ่มผู้อ่าน: วิศวกรรม · จัดซื้อ
รูปทรงหน้าตัดปลายใยแก้ว
คำถามว่าจะประกอบคอนเน็กเตอร์ใยแก้วนำแสงข้ามตระกูลต่าง ๆ ได้อย่างไร แท้จริงแล้วคือการถามว่าสายการผลิตเดียวรองรับผลิตภัณฑ์ทั้งหมดของคุณได้หรือไม่ รูปทรงหน้าตัดปลายใยแก้วกำหนดด้วยพารามิเตอร์ 3 รายการเดียวกันตาม Telcordia GR-326 ไม่ว่าตัวเรือนคอนเน็กเตอร์จะเป็นแบบใด ได้แก่ รัศมีความโค้ง ระยะเยื้องของจุดยอด และความสูงของใยแก้ว ซึ่งวัดตาม IEC 61300-3-16/17/23 . สิ่งที่เปลี่ยนไปในแต่ละตระกูลคือเส้นผ่านศูนย์กลางเฟอร์รูล ฟิกซ์เจอร์ และรูปทรงหน้าตัดปลายที่เป็นแบบแบน APC หรือโดม UPC
ปัญหาเมื่อขยายรายการผลิตภัณฑ์
ปัญหาจะปรากฏทันทีที่รายการผลิตภัณฑ์ของคุณขยายตัว โรงงานด้านการบินและอวกาศทางทหารที่วันนี้ขัดเฟอร์รูล SMA แกนใหญ่ พรุ่งนี้ผลิต LC ดูเพล็กซ์ และไตรมาสหน้าผลิต MPO 24 แกน ต้องเผชิญทางเลือกที่ยากลำบาก คือซื้อเครื่องจักรแยกสำหรับแต่ละตระกูล หรือส่งงานส่วนเกินกลับไปทำที่แท่นงานด้วยมือซึ่งมีปัญหาอัตราผ่านเกณฑ์ 60–70% ร้านประกอบแห่งหนึ่งที่เราประเมินเสนอระยะเวลาส่งมอบงาน MPO ถึง 8 สัปดาห์ เพียงเพราะเซลล์ขัดเครื่องเดียวต้องใช้กับคำสั่งซื้อ ST รุ่นเดิม สายการผลิตที่ปรับเครื่องมือการผลิตระหว่างตระกูลได้โดยไม่ต้องใช้เครื่องจักรแยกสำหรับแต่ละตระกูลคือความแตกต่างระหว่างการรับคำสั่งซื้อนั้นกับการปฏิเสธ วิศวกรของ ZEUEE ปรับเครื่องมือการผลิตสำหรับคอนเน็กเตอร์แต่ละตระกูลให้ได้ข้อกำหนดหน้าตัดปลายเดียวกัน นี่คือจุดแตกต่างที่ผู้ซื้อภาคอุตสาหกรรมให้ความสำคัญ เมื่อต้องตรวจประเมินโดยลูกค้ารายเดียวสำหรับ LC, SC และ MPO ภายใต้ใบสั่งซื้อเดียว
ตารางประเภทคอนเน็กเตอร์ที่รองรับ
คอนเน็กเตอร์แต่ละตระกูลที่สายการผลิตติดตั้งเครื่องมือการผลิตให้ได้ ประเภทเฟอร์รูลที่รองรับ ผิวหน้าตัดปลายที่กำหนดเป้าหมาย และการใช้งานในโครงการประกอบจริง
-
ประเภทคอนเน็กเตอร์ประเภทเฟอร์รูลผิวหน้าตัดปลายหลังการขัดจำนวนใยแก้วโครงการที่ใช้งานโดยทั่วไป
-
LC
เซรามิก 1.25 mmUPC / APCซิมเพล็กซ์ / ดูเพล็กซ์สายแพตช์สำหรับศูนย์ข้อมูล -
SC
เซรามิก 2.5 mmUPC / APCซิมเพล็กซ์ / ดูเพล็กซ์FTTx โทรคมนาคม -
FC
เซรามิก 2.5 mmUPC / APCซิมเพล็กซ์การทดสอบและการวัด -
ST
เซรามิก 2.5 mmPC / UPCซิมเพล็กซ์ระบบรุ่นเดิม / อุตสาหกรรม -
MPO / MT
MT ทรงสี่เหลี่ยมแบบแบน / APC หลายใยแก้ว12 / 24 แกน800G / โครงข่ายหลักไฮเปอร์สเกล -
MU
เซรามิก 1.25 mmUPC / APCซิมเพล็กซ์โทรคมนาคมความหนาแน่นสูง -
E2000
เซรามิก 2.5 mmAPCซิมเพล็กซ์เมโทร / CATV -
SMA / แกนใหญ่
โลหะ / ข้อกำหนดทางทหารแบบแบน / PCซิมเพล็กซ์การบินและอวกาศทางทหาร การตรวจจับ -
สายพิกเทล / คอนเน็กเตอร์แบบติดตั้งเร็ว
หลากหลายขัดล่วงหน้า / ติดตั้งภาคสนามซิมเพล็กซ์ชุดสายเคเบิลใยแก้วนำแสงสั่งทำพิเศษ
NASA-STD-8739.5A กำหนดเกณฑ์งานฝีมือสำหรับการตรวจสอบหลังการขัด ทั้งเกณฑ์หน้าตัดปลาย สภาพเฟอร์รูล และความสะอาด สถานีแมชชีนวิชันและอินเตอร์เฟอโรมิเตอร์ของสายการผลิตได้รับการออกแบบให้เป็นไปตามเกณฑ์การตรวจรับลักษณะนี้ เมื่อคำสั่งซื้อชุดใยแก้วที่เข้าหัวแล้วมีคอนเน็กเตอร์หลายตระกูลในสายเคเบิลเดียว สายการผลิตเดียวกันก็ปรับเครื่องมือการผลิตระหว่างตระกูลได้โดยไม่ต้องเปลี่ยนรุ่นการผลิตทั้งหมด นี่คือความหมายในทางปฏิบัติของกระบวนการผลิตแบบยืดหยุ่นที่อุตสาหกรรมเรียกร้องอยู่เสมอ
ผลลัพธ์หน้างาน: แรงงาน อัตราผ่านเกณฑ์ตั้งแต่ครั้งแรก และการคืนทุน
ชุดสายเคเบิลใยแก้วนำแสงมีต้นทุนเท่าใด เมื่อคิดรวมงานแก้ไขซ้ำที่ไม่เคยปรากฏในใบเสนอราคา นี่คือคำถามที่สายการผลิตต้องตอบให้ผู้จัดการโรงงาน และวิธีคิดที่ตรงไปตรงมาคือต้นทุนรวมต่อคอนเน็กเตอร์ที่ผ่านเกณฑ์คุณภาพ ไม่ใช่ราคาติดป้ายของเครื่องจักร
60–80%
รายงานการลดต้นทุนแรงงานจากการใช้ระบบอัตโนมัติ
+25%
การเพิ่มขึ้นของอัตราผ่านเกณฑ์เมื่อเทียบกับค่าฐานงานทำด้วยมือ 60–70%
~10×
การเพิ่มขึ้นของอัตราการผลิต (สายการผลิตระดับ Corning)
$23–29
ต้นทุนต่อชิ้นส่วนที่รายงานสำหรับงานกึ่งอัตโนมัติแบบป้อนด้วยมือ จำแนกตามจำนวนกะ
ตัวเลขเป็นค่าเฉลี่ยอุตสาหกรรมจากรายงานของ Assembly Magazine ไม่ใช่การรับประกันจากการวัดของ ZEUEE มีรายงานว่าการทำงานกึ่งอัตโนมัติแบบป้อนชิ้นงานด้วยมือมีต้นทุน $29 ต่อชิ้นสำหรับ 1 กะ $24 สำหรับ 2 กะ และ $23 สำหรับ 3 กะ ยิ่งเดินสายการผลิตมาก ต้นทุนต่อคอนเน็กเตอร์ก็ยิ่งลดลง
บัญชีอัตราผ่านเกณฑ์ตั้งแต่ครั้งแรก
จุดที่ช่วยประหยัดค่าใช้จ่ายได้จริงคือ ทุกจุดเปอร์เซ็นต์ของอัตราผ่านเกณฑ์ตั้งแต่ครั้งแรกที่เพิ่มกลับคืนมา หมายถึงคอนเน็กเตอร์ที่ไม่ต้องขัดซ้ำ ทดสอบซ้ำ หรือทิ้ง
ต่อคอนเน็กเตอร์ 1,000 ชิ้น
ทำด้วยมือ @ 65%
อัตโนมัติ @ 90%
จำนวนที่ได้คืน
ผ่านเกณฑ์ตั้งแต่ครั้งแรก
650
900
+250
แก้ไขซ้ำ / ทิ้ง
350
100
−250
สัดส่วนแรงงานสำหรับงานแก้ไขซ้ำ
สูง
ต่ำ
ลดลง 60–80%
กรอบเวลาคืนทุนเมื่อเปลี่ยนจากการทำงานด้วยมือเป็นระบบอัตโนมัติ
ปริมาณการผลิตเป็นตัวกำหนดการคืนทุน ไม่ใช่ความคาดหวังที่ไม่มีข้อมูลรองรับ หากปริมาณการผลิตต่ำกว่าเกณฑ์จริง สายการผลิตกึ่งอัตโนมัติเป็นการลงทุนที่เหมาะกว่าสายการผลิตเต็มรูปแบบ และเราจะแจ้งให้ทราบว่าคุณอยู่ในช่วงใด
กรอบเวลาคืนทุนขึ้นอยู่กับเกณฑ์ 100,000 หน่วยต่อปีตามข้อมูลอุตสาหกรรม . หากสูงกว่าเกณฑ์ สายการผลิตเต็มรูปแบบที่ตรวจสอบระหว่างกระบวนการจะคืนทุนได้รวดเร็วจากการลดแรงงานและเพิ่มอัตราผ่านเกณฑ์ หากต่ำกว่าเกณฑ์ เครื่องจักรแบบโมดูลาร์กึ่งอัตโนมัติยังช่วยควบคุมคุณภาพหน้าตัดปลายใยแก้วได้เท่าเดิม โดยไม่ต้องลงทุนสูงเกินกว่าจะตัดจำหน่ายได้ การบอกผู้ซื้อว่าต้องใช้สายการผลิตขนาดเล็กกว่าคือวิธีสร้างความไว้วางใจในหมวดนี้
กลุ่มผู้อ่าน: จัดซื้อ (หลัก) · วิศวกรรม (ความเหมาะสมในการใช้งาน)
มาตรฐานและข้อกำหนดที่ใช้ในการออกแบบสายการผลิต
สำหรับฝ่ายจัดซื้อ มาตรฐานที่ใช้ในการออกแบบสายการผลิตคือสิ่งที่แยกคำกล่าวอ้างออกจากข้อผูกพัน ผู้จัดหาโครงการด้านกลาโหมที่แสดงข้อมูลหน้าตัดปลายตาม GR-326 และบันทึกการตรวจสอบตาม NASA-STD-8739.5 ไม่ได้แค่เสียเปรียบในการโต้แย้ง แต่ยังเสียสัญญา ซึ่งมักเกิดขึ้นหลังผ่านกระบวนการรับรองคุณสมบัติมาหลายเดือน การสร้างสายการผลิตตามมาตรฐานที่ระบุชื่อชัดเจนช่วยให้การหารือสั้นลงเมื่อลูกค้าเข้าตรวจประเมินที่โรงงาน ซึ่งเป็นสิ่งที่ผู้ซื้อภาคอุตสาหกรรมในธุรกิจป้องกันประเทศหรือดาตาคอมต้องเห็นก่อนออกใบสั่งซื้อ ZEUEE ออกแบบสถานีงานเข้าหัวคอนเน็กเตอร์และตรวจสอบตามมาตรฐานการตรวจรับใยแก้วนำแสงที่เป็นที่ยอมรับ แทนการใช้ข้อกำหนดภายในองค์กรเพียงอย่างเดียว










01/10
Telcordia GR-326
รูปทรงหน้าตัดปลายคอนเน็กเตอร์ซิงเกิลโหมด: รัศมี 7–25 mm ระยะเยื้องของจุดยอด <50 µm และความสูงของใยแก้ว
IEC 61300-3-16/17/23
วิธีวัดรูปทรงหน้าตัดปลายใยแก้ว; เกรดการสัมผัสทางกายภาพตาม IEC 61755-3
NASA-STD-8739.5A
ข้อกำหนดงานประกอบปลายใยแก้วนำแสง: การขัด การตรวจสอบหน้าตัดปลาย และความสะอาด
ISO 9001:2015
ระบบบริหารคุณภาพของ ZEUEE; สถานะองค์กร National High-Tech และ Sp-Inn (SRDI)
เอกสารอ้างอิงเหล่านี้เป็นชุดเดียวกับที่อุตสาหกรรมใช้อ้างถึง โดย SENKO และ Promet Optics ต่างยึด GR-326 และชุดมาตรฐานการวัด IEC 61300 เป็นหลักในการตรวจรับหน้าตัดปลายใยแก้ว วรรณกรรมของ IEEE เชื่อมโยงรูปทรงหน้าตัดปลายเข้ากับสมรรถนะของคอนเน็กเตอร์โดยตรง และ ISO 9001:2015 กำกับระบบคุณภาพที่รองรับกระบวนการดังกล่าว (iso.org). การปรับสายการผลิตให้สอดคล้องกับมาตรฐานเหล่านี้หมายความว่าคอนเน็กเตอร์ที่ผ่านการตรวจที่นี่จะผ่านการตรวจรับขาเข้าของลูกค้าคุณด้วย
การจัดซื้อ ปัจจัยด้านราคา ระยะเวลาส่งมอบ การติดตั้ง และการฝึกอบรม
การเสนอราคาและกลยุทธ์ด้านราคา
สายการผลิตคอนเน็กเตอร์เป็นการลงทุนในเครื่องจักรที่กำหนดค่าเฉพาะ ไม่ใช่สินค้าในแค็ตตาล็อก ดังนั้นราคาตั้งเดียวจึงอาจทำให้เข้าใจผิดมากกว่าจะให้ข้อมูล ปัจจัยที่กำหนดใบเสนอราคามีอยู่ไม่กี่ข้อ และการชี้แจงให้ชัดตั้งแต่ต้นก็เป็นส่วนหนึ่งของการวางแผนการผลิตประจำปีสำหรับผู้ผลิตชุดประกอบสายเคเบิลใยแก้วนำแสง
ระยะเวลาส่งมอบและข้อผูกพัน
ผู้ซื้ออาจเสียหายได้เมื่อผู้ขายเสนอราคาที่ดูชัดเจนพร้อมกำหนดเวลาที่แน่นอน แต่การติดตั้งกลับล่าช้าและสายการผลิตยังไม่ได้รับการทดสอบเดินระบบ ขณะที่คำสั่งซื้อสะสมรออยู่เบื้องหลัง โครงการศูนย์ข้อมูลแห่งหนึ่งที่จองสายการผลิต MPO เพื่อเร่งกำลังการผลิตในไตรมาส 3 ไม่อาจยอมรับเหตุไม่คาดคิดจากการทดสอบเดินระบบในไตรมาส 4 ได้ ZEUEE รวมราคาเครื่องจักร ช่วงเวลาติดตั้ง และการทดสอบรับมอบไว้ในข้อผูกพันเดียว เพื่อให้เห็นความเสี่ยงด้านกำหนดการก่อนลงนาม ไม่ใช่หลังจากนั้น
ปัจจัยที่กำหนดใบเสนอราคา
01
จำนวนสถานีงานและขอบเขตกระบวนการ
เซลล์งานขัดและทดสอบ 3 สถานีมีราคาต่ำกว่าสายการผลิตครบชุด 10 สถานีมาก
02
จำนวนตระกูลคอนเน็กเตอร์ในขอบเขตงาน
เครื่องมือการผลิตสำหรับ LC ตระกูลเดียวมีความซับซ้อนน้อยกว่าสายการผลิตที่รองรับ MPO/MT ด้วย
03
ระดับความละเอียดในการตรวจสอบ
มีผลต่อรูปแบบเครื่องจักร การเพิ่มอินเตอร์เฟอโรมิเตอร์ 3D และการคัดแยก IL/RL ระหว่างกระบวนการจะเพิ่มทั้งขีดความสามารถและต้นทุน
04
เป้าหมายอัตราการผลิตของคุณ
เป็นตัวกำหนดขนาดของสายการผลิต เนื่องจากความจุของฟิกซ์เจอร์และการทำงานขนานกันของสถานีงานจะปรับตามปริมาณการผลิตต่อปี
05
การบูรณาการระบบ
การเชื่อมต่อกับระบบจ่ายสาร ระบบบ่ม หรือระบบ MES ที่มีอยู่
ระยะเวลาส่งมอบตลอดห่วงโซ่อุปทานใยแก้วนำแสงยาวนานขึ้น เนื่องจากโครงการก่อสร้างดาต้าเซ็นเตอร์ระดับไฮเปอร์สเกลใช้กำลังการผลิตไปมาก ดังนั้นคำแนะนำที่นำไปใช้ได้จริงคือจองคิวการผลิตไว้แต่เนิ่น ๆ แทนการไล่ตามจำนวนสัปดาห์ที่ระบุในใบเสนอราคา ซึ่งทั้งอุตสาหกรรมกำลังประสบปัญหาในการรักษากำหนดการนั้น แบบคอนเน็กเตอร์ที่ยืดหยุ่นและเอื้อต่อระบบอัตโนมัติกำลังเป็นประเด็นที่มีการจดสิทธิบัตรอย่างต่อเนื่อง (US11899250) และเครื่องมือในสายการผลิตสำหรับแบบเหล่านี้ ทุกสายการผลิตของ ZEUEE มีบริการติดตั้ง การทดสอบการยอมรับโดยใช้ชิ้นส่วนของคุณ และการฝึกอบรมผู้ปฏิบัติงาน พร้อมบริการสนับสนุนชิ้นส่วนสึกหรอหลังจากนั้น
ติดต่อ ZEUEE เพื่อขอใบเสนอราคาโดยละเอียดตามประเภทและปริมาณคอนเน็กเตอร์ของคุณสมรรถนะและโมดูลการติดตั้งสายการผลิตคอนเน็กเตอร์ใยแก้วนำแสง
เครื่องมือคำนวณการคืนทุนจากการเปลี่ยนงานแบบแมนนวลเป็นระบบอัตโนมัติ
ตัวกำหนดค่าระบบ
เริ่มต้นเครื่องมือคำนวณ →
เครื่องมือกำหนดค่าสายการผลิตคอนเน็กเตอร์ใยแก้วนำแสง
สถาปัตยกรรมสายการผลิต
กำหนดค่าสายการประกอบ →
เครื่องมือตรวจสอบข้อกำหนดรูปทรงเรขาคณิตของหน้าปลาย
มาตรวิทยาและการปฏิบัติตามข้อกำหนด
ตรวจสอบข้อกำหนด →
คำถามที่พบบ่อยเกี่ยวกับสายการประกอบคอนเน็กเตอร์ใยแก้วนำแสง
เหตุใดการประกอบคอนเน็กเตอร์ใยแก้วนำแสงแบบอัตโนมัติจึงทำได้ยาก
ใยแก้วนำแสงที่ยืดหยุ่นจัดการได้ยากกว่าชิ้นส่วนที่แข็ง และไม่มีชุดค่าพารามิเตอร์การผลิตสำหรับการประกอบแบบมาตรฐานชุดเดียวที่ใช้ได้กับคอนเน็กเตอร์ทุกตระกูล ดังนั้นเครื่องมือการผลิตที่ใช้กับเฟอร์รูล LC จึงนำไปใช้กับ MT แบบ 24-core โดยตรงไม่ได้ ความแตกต่างนี้เองเป็นเหตุผลที่งานประกอบส่วนใหญ่ยังทำด้วยมือ และเป็นเหตุให้สื่อในอุตสาหกรรมเรียกร้องให้ใช้อุปกรณ์ที่พร้อมรองรับระบบอัตโนมัติและปรับกำหนดค่าใหม่ได้ แทนการใช้เครื่องจักรแบบตายตัว ZEUEE ตอบโจทย์นี้ด้วยการออกแบบแบบแบ่งสถานี โดยมองแต่ละกระบวนการเป็นโมดูลที่ปรับเปลี่ยนเครื่องมือการผลิตได้ แทนที่จะต้องเปลี่ยนสายการผลิตทั้งสาย
สายการผลิตหนึ่งสายรองรับคอนเน็กเตอร์หลายรูปแบบได้หรือไม่
ได้ เครื่องจักรฐานเดียวรองรับ LC, SC, FC, ST และ MPO โดยเปลี่ยนฟิกซ์เจอร์และชุดค่าพารามิเตอร์การขัดเงา
จะลดค่าใช้จ่ายพร้อมยกระดับคุณภาพคอนเน็กเตอร์ได้อย่างไร
ด้วยการเพิ่มอัตราผ่านครั้งแรก เมื่อปรับปรุงจากค่าพื้นฐานของการทำงานแบบแมนนวลที่ 60–70% ไปสู่การเพิ่มขึ้น +25% จากระบบอัตโนมัติตามรายงาน คอนเน็กเตอร์ที่ต้องนำกลับมาขัดเงา ทดสอบซ้ำ หรือคัดทิ้งจะลดลง และแรงงานสำหรับงานแก้ไขจะลดลง 60–80%
ปริมาณการผลิตของเรามากพอที่จะคุ้มค่ากับสายการผลิตเต็มรูปแบบหรือไม่
โดยทั่วไป ระบบอัตโนมัติแบบอินไลน์เต็มรูปแบบคุ้มค่าเมื่อผลิตได้มากกว่า 100,000 คอนเน็กเตอร์ต่อปี หากปริมาณต่ำกว่านั้น ระบบกึ่งอัตโนมัติแบบโมดูลยังคงรักษารูปทรงเรขาคณิตของหน้าปลายได้เช่นเดิม โดยไม่ต้องลงทุนในส่วนที่คุณไม่สามารถตัดจำหน่ายได้ เราจะแนะนำตัวเลือกที่เหมาะกับคุณ
สายการผลิตควบคุมคุณภาพหน้าปลายได้ระดับใด
รัศมีความโค้งอยู่ภายในช่วง 7–25 mm ตามข้อกำหนด GR-326 และระยะเยื้องของจุดยอดต่ำกว่า 0.05 mm (50 µm) โดยตรวจสอบด้วยอินเตอร์เฟอโรเมทรีแบบอินไลน์ก่อนการทดสอบทางแสง ค่าที่ทำได้จริงจะยืนยันในการทดสอบการยอมรับโดยใช้คอนเน็กเตอร์ของคุณเอง
สายการผลิตรองรับความต้องการ MPO สำหรับดาต้าเซ็นเตอร์ระดับไฮเปอร์สเกลได้ทันหรือไม่
ได้ การกำหนดค่าสำหรับ MPO โดยเฉพาะรองรับเฟอร์รูล MT แบบ 12- และ 24-core ในการผลิตปริมาณมาก และเนื่องจากเครื่องจักรฐานเดียวกันยังรองรับงาน LC และ SC ระหว่างชุดการผลิต MPO ได้ สายการผลิตจึงทำงานต่อเนื่องแทนที่จะหยุดรอระหว่างโปรแกรมต่าง ๆ เมื่อพิจารณาจากระยะเวลาส่งมอบใยแก้วนำแสงที่ยาวนานขึ้นมากตลอดห่วงโซ่อุปทาน การจองคิวการผลิตไว้แต่เนิ่น ๆ จึงเป็นทางเลือกที่สมเหตุสมผล
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






