ติดต่อ Zeyu lntelligent Industrial Company

ได้รับการรับรองระบบบริหารคุณภาพ ISO 9001
เครื่องย้ำขั้วทวิสต์พิน
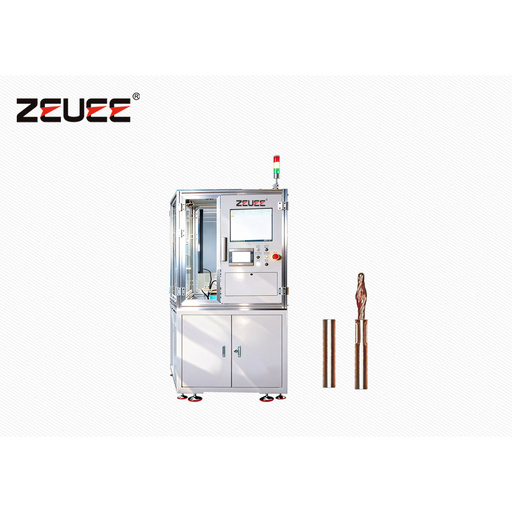
เครื่องย้ำขั้วทวิสต์พิน — ย้ำอัตโนมัติ 4 จุด พร้อมตรวจสอบด้วย CCD
หน้าสัมผัสทวิสต์พินต้องการการย้ำตามข้อกำหนดที่วิศวกร NASA ระบุไว้ ซึ่งเป็นเงื่อนไขที่วิศวกรการบินและอวกาศไม่ยอมผ่อนปรน เครื่องอัตโนมัติ ZEUEE 0.45 ให้การย้ำ 4 จุดแบบปิดผนึกแน่นด้วยแก๊ส พร้อมตรวจสอบศูนย์ร่วมด้วย CCD ที่อัตราการผลิต 10-13 ชิ้นต่อนาที.
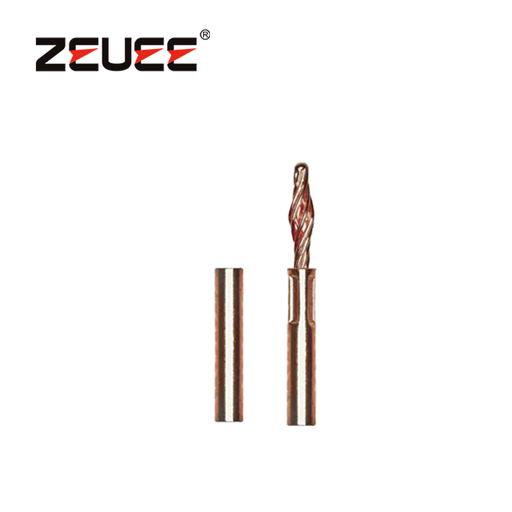
รูปทรงการย้ำ 4 จุด
การตรวจสอบ 3 แกนด้วย CCD
คลิกเพื่อสลับ
10–13
ชิ้น/นาที
±5 µm
ความแม่นยำระดับแมชชีนวิชัน
220 V
ไฟ AC / 2 kW
ISO 9001
ได้รับการรับรองระบบบริหารคุณภาพ
เหตุใดการย้ำแบบมาตรฐานจึงใช้กับพินสี่เหลี่ยมจิ๋วไม่ได้ — และเครื่องย้ำขั้วทวิสต์พินของเราแก้ปัญหานี้อย่างไร
เครื่องย้ำทวิสต์พินไม่ใช่เครื่องมือย้ำทั่วไป.
หน้าสัมผัสทวิสต์พินตามข้อกำหนด NASA INST-EEE-002 เป็นหน้าสัมผัสหลายเส้นพันเกลียวสำหรับคอนเน็กเตอร์ Micro-D ซึ่งมีจุดบกพร่องที่อุปกรณ์ทั่วไปไม่ต้องคำนึงถึงอยู่ 2 ประการ ได้แก่ การย้ำไม่สมมาตรที่ทำให้ความแน่นสนิทด้วยแก๊สลดลงเมื่อผ่านการเปลี่ยนแปลงอุณหภูมิเป็นรอบ และการเคลื่อนตัวขนาดจิ๋วระหว่างบริเวณสัมผัส
01
ทีมจัดซื้อของคุณมีทางเลือกที่เรียบง่ายกว่า:
ไม่ใช่คำถามว่า “การย้ำแบบสี่จุดดีกว่าการย้ำแบบสองจุดหรือไม่” เพราะ NASA ได้กำหนดให้วิธีนี้เป็นมาตรฐานสำหรับคอนเน็กเตอร์ Micro-D ที่ใช้ในงานความน่าเชื่อถือสูงไว้แล้วใน NASA INST-EEE-002.
คำถามมีเพียงว่าจะทำอย่างไร: เครื่องจักรใดรองรับรูปทรงแม่พิมพ์ย้ำ 4 จุดได้จริง ตรวจสอบศูนย์ร่วมบนสายการผลิตได้ และจัดทำรายงานการย้ำที่ผู้ตรวจประเมิน AS9100 ตรวจสอบย้อนกลับได้
ดังที่ Cinch Connectivity ระบุไว้ในเอกสารเกี่ยวกับคอนเน็กเตอร์ MIL-DTL-83513 ว่า “ความสมบูรณ์ของการย้ำเป็นความท้าทายเพิ่มเติม เนื่องจากหน้าสัมผัสปั๊มขึ้นรูปใช้โลหะบางที่ขึ้นรูปแล้ว การย้ำให้แน่นและปิดผนึกด้วยแก๊สอย่างเชื่อถือได้ โดยเฉพาะกับชิ้นงานขนาดจิ๋ว จึงทำได้ยาก ผู้ผลิตบางรายแก้ปัญหาด้วยการเพิ่มกระบวนการรอง เช่น การเชื่อมจุด ซึ่งเพิ่มทั้งความซับซ้อนและจุดที่อาจเกิดความขัดข้อง”
02
เครื่องย้ำขั้วทวิสต์พิน 0.45 ของเราทำได้ครบในขั้นตอนเดียว
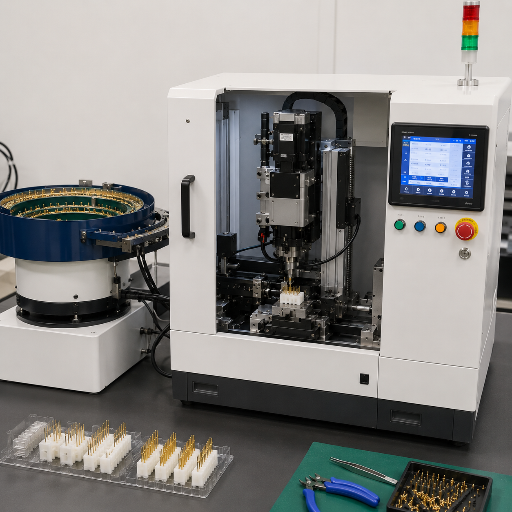
ปลอกทองแดงและทวิสต์พินที่ป้อนด้วยถังสั่นจะถูกนำทางพร้อมกันเข้าสู่ฟิกซ์เจอร์ประกอบแบบหมุน โดยถังสั่น 2 ชุดทำงานแยกจากกัน
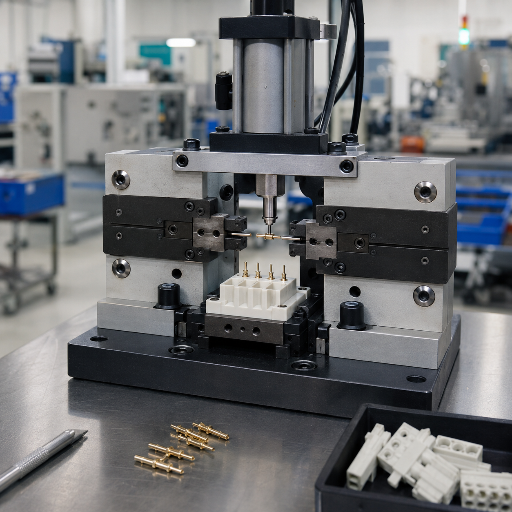
สถานีงานเครื่องมือการผลิต 4 จุดออกแรงดันถังย้ำออกในแนวรัศมีพร้อมกัน จากนั้นโมดูลแมชชีนวิชัน CCD ในตัวจะตรวจสอบขนาด ความยาว และศูนย์ร่วม ก่อนส่งชิ้นส่วนไปยังรางชิ้นงานผ่านเกณฑ์หรือราง NG ผลต่อกระบวนการประกอบสายไฟขั้นถัดไปคือควบคุมงานแก้ไขได้ และชิ้นส่วนทุกชิ้นผ่านข้อกำหนดด้านหลักฐานของฝ่ายจัดซื้อ โดยมีผลตรวจยืนยันสำหรับแต่ละชิ้นส่วนที่จัดส่ง
หลักการย้ำเดียวกันนี้ใช้กับการประกอบทวิสต์พินด้วย เมื่อใช้แม่พิมพ์ย้ำ 4 จุด เกลียวจะเสียรูปอย่างสม่ำเสมอรอบแกน จึงคงคุณสมบัติที่ทำให้หน้าสัมผัสทวิสต์พินมีประโยชน์ไว้ได้
เครื่องย้ำขั้วทวิสต์พิน ZEUEE 0.45 — ข้อกำหนดและการกำหนดค่า
เครื่องจักรนี้ติดตั้งเข้ากับสภาพแวดล้อมระบบอัตโนมัติในโรงงานมาตรฐานได้สะดวก เหมาะสำหรับจัดเป็นเซลล์งานย้ำทวิสต์พินโดยเฉพาะ รุ่นพื้นฐานรองรับรูปทรงหน้าสัมผัส Micro-D และสี่เหลี่ยมจิ๋วแบบใกล้เคียง ส่วนสถานีงานเครื่องมือการผลิตเพิ่มเติมและการเลือกถังป้อนชิ้นงานจะเสนอให้ตาม RFQ (หากคุณเป็นผู้ซื้อ โปรดไปที่หน้า X อ่าน Decision Matrix แล้วกลับมาที่นี่).
ตารางข้อกำหนดมาตรฐาน
| พารามิเตอร์ | ค่า | หมายเหตุ |
|---|---|---|
| รหัสรุ่น | C49-ZY06-01 | เครื่องย้ำขั้วทวิสต์พินอัตโนมัติ 0.45 |
| กำลังการผลิต | 10–13 ชิ้น / นาที | ช่วงการทำงานคงที่ 600–780 ชิ้น / ชั่วโมง |
| วิธีการย้ำ | การย้ำแนวรัศมี 4 จุด | ออกแรงพร้อมกันจากสถานีงานชุบแข็ง 4 จุด |
| การตรวจสอบในสายการผลิต | ระบบแมชชีนวิชัน CCD | ศูนย์ร่วม · ความยาว · ขนาดการย้ำ |
| การป้อนวัตถุดิบ | ชุดป้อนชิ้นงานแบบชามคู่ | ช่องป้อนปลอกทองแดงและทวิสต์พินแยกกัน |
| ฟิกซ์เจอร์ประกอบ | การจัดตำแหน่งแบบหมุนเป็นช่วง | จัดแนวปลอกครอบพินก่อนการย้ำ |
| กำลังไฟพิกัด | 2 kW | เซอร์โว + แอคชูเอเตอร์นิวแมติก |
| แรงดันไฟฟ้าขาเข้า | 220 V AC | 50 / 60 Hz; มีรุ่น 110 V ให้เมื่อร้องขอ |
| แรงดันลม | 0.4–0.6 MPa | ใช้ลมโรงงานมาตรฐาน; แนะนำให้ใช้ตัวปรับแรงดันแบบไม่ใช้น้ำมัน |
| ขนาด (ยาว × กว้าง × สูง) | 1,100 × 900 × 1,850 mm | เซลล์เดี่ยวแบบตั้งพื้น |
| การคัดแยก NG | แยกถังรับชิ้นงานอัตโนมัติ | ประตูลมนิวแมติกแยกชิ้นงานผ่านเกณฑ์ / NG / ตรวจซ้ำ |
| เป้าหมายการเป็นไปตามข้อกำหนด | รูปทรงการย้ำตาม MIL-DTL-83513 | กำหนดค่าเครื่องมือการผลิตตามกลุ่มพิน |
Decision Matrix — การกำหนดค่านี้เหมาะกับงานแบบใด
| โปรไฟล์การใช้งาน | ช่วงเส้นผ่านศูนย์กลางพิน | ปริมาณการผลิตต่อปี | การกำหนดค่าที่แนะนำ |
|---|---|---|---|
| ทวิสต์พิน Micro-D ตาม MIL-DTL-83513 | 0.040–0.060 in | 50k–500k ชิ้น / ปี | รุ่นมาตรฐาน 0.45 + เครื่องมือการผลิต Micro-D |
| ทวิสต์พิน Nano-D ตาม MIL-DTL-32139 | 0.025–0.040 in | 20k–200k ชิ้น / ปี | 0.45 + เครื่องมือการผลิตขนาดจิ๋วสั่งทำพิเศษ (RFQ) |
| การประกอบสายเคเบิลการบินพลเรือน | 0.045–0.080 in | 100k+ ชิ้น / ปี | 0.45 + ตัวเลือกสถานีงานคู่ |
| การเชื่อมต่ออุปกรณ์การแพทย์ | 0.030–0.0055 in | 10k–100k ชิ้น / ปี | รุ่นมาตรฐาน 0.45 + ตัวเลือกผู้ปฏิบัติงานที่ป้องกันไฟฟ้าสถิต (ESD) |
| ล็อตทดสอบเพื่อการวิจัยและพัฒนา / การรับรองคุณสมบัติ | ทุกขนาดในช่วงที่กำหนด | <5k / ปี | โหมดควบคุมด้วยมือ + หน่วยความจำโปรแกรม |
บันทึกทางวิศวกรรม — การซิงโครไนซ์ถังป้อนชิ้นงาน
ถังป้อนชิ้นงานคู่ของเราสั่นแยกจากกัน โดยปรับอัตราการป้อนตามชิ้นงานแต่ละชนิด ได้แก่ ปลอกทองแดงน้ำหนักเบาด้านหนึ่ง และทวิสต์พินโค้งอีกด้านหนึ่ง ฟิกซ์เจอร์จะไม่ปล่อยชิ้นงานไปยังสถานีงานเครื่องมือการผลิตจนกว่าถังทั้ง 2 ชุดจะยืนยันว่ามีชิ้นงานอยู่ ซึ่งเป็นอินเตอร์ล็อกฮาร์ดแวร์ที่กำจัดปัญหา “ไม่มีปลอก” ที่เกิดบ่อยในระบบดัดแปลงหรือระบบที่ใช้ถังป้อนชุดเดียว รอบการย้ำพินคอนเน็กเตอร์จะไม่เริ่มจนกว่าจะยืนยันว่าจุดย้ำทั้ง 4 จุดอยู่ร่วมศูนย์อย่างถูกต้อง ซึ่งเป็นเงื่อนไขที่จำเป็นต่อการกระจายแรงอย่างสมดุลโดยไม่ทำให้เกลียวเสียรูป
กระบวนการแปรรูปสายไฟขั้นต้น — การตัด การปอก และการชุบดีบุก
การย้ำสายไฟสำหรับหน้าสัมผัสทวิสต์พินเริ่มขึ้นก่อนที่พินจะมาถึงสถานีย้ำ ในเซลล์แปรรูปสายไฟสำหรับงานการบินและอวกาศ สายไฟจะผ่านขั้นตอนตามลำดับ ได้แก่ การตัด การปอก (เลือกชุบดีบุกได้) และการเตรียมวงแหวน / ขั้วต่อ ซึ่งทั้งหมดอยู่ก่อนเครื่องย้ำ เครื่องย้ำขั้วทวิสต์พิน ZEUEE 0.45 เชื่อมต่อโดยตรงกับเครื่องตัดสายไฟมาตรฐาน (มาตรฐาน).
ตัวอย่างเช่น เมื่อใช้การตัดสายไฟ การปอกสายไฟ และการแปรรูปสายเคเบิลแบบมาตรฐาน สถานีย้ำอาจรับสายไฟที่ผ่านการเตรียมล่วงหน้าและเข้าหัวตามช่วงขนาดสายที่ถูกต้อง ซึ่งโดยทั่วไปอยู่ระหว่าง 22 และ 32 AWG สำหรับการย้ำขั้วต่อ Micro-D เครื่องย้ำใช้เครื่องแปรรูปสายไฟอัตโนมัติขั้นต้นเพื่อควบคุมทั้งความยาวการตัดและความยาวการปอกตามหน่วยความจำโปรแกรม
ผู้ผลิตเซลล์ประกอบสายไฟโดยเฉพาะมักจับคู่เครื่องย้ำกับเครื่องปอกสายไฟแยกต่างหากและสายการผลิตชุบดีบุกเฉพาะทาง สำหรับงานปริมาณน้อย อาจใช้เครื่องมือย้ำแบบตั้งโต๊ะป้อนแม่พิมพ์ย้ำโดยตรงจากม้วนวัตถุดิบ โดยทั่วไปเราแนะนำให้ใช้เครื่องจักรแยกสำหรับการตัด การปอก และการย้ำในงานผลิตปริมาณมาก ผู้จัดหาอุปกรณ์ขั้นต้นที่รองรับจากยุโรป อเมริกาเหนือ และญี่ปุ่น ใช้มาตรฐานช่วงขนาดสายไฟและค่าความคลาดเคลื่อนความยาวเดียวกับที่รุ่น 0.45 กำหนด จึงเชื่อมต่อกับสายการผลิตแปรรูปสายไฟที่มีอยู่ได้โดยไม่ต้องเปลี่ยนอุปกรณ์
อุปกรณ์เสริมและท่อหด
อุปกรณ์มาตรฐานประกอบด้วยชุดแม่พิมพ์ย้ำ 4 จุด ชุดป้อนชิ้นงานแบบชามคู่ โมดูลแมชชีนวิชัน CCD ในตัว และ HMI แบบจอสัมผัส อุปกรณ์เสริมที่มีให้เลือก ได้แก่ อุปกรณ์เพิ่มเติมสำหรับท่อหดความร้อนปลายสาย เครื่องตรวจวัดแรงย้ำเพื่อป้องกันข้อผิดพลาดอีกชั้นหนึ่ง (เพิ่มเติมจากระบบแมชชีนวิชัน) ระบบป้อนสายไฟล่วงหน้าอัตโนมัติสำหรับการทำงานปริมาณสูงโดยป้อนจากม้วน และกลไกการทำงาน อุปกรณ์เสริมทั้งหมดเสนอราคาเมื่อสอบถาม (โปรดดูคู่มือการจัดซื้อด้านล่าง)
เปรียบเทียบประสิทธิภาพการย้ำ 4 จุดกับ 2 จุดและแบบหกเหลี่ยม
ปัจจัยพื้นฐาน 3 ประการที่กำหนดประสิทธิภาพตามรูปทรงแม่พิมพ์ย้ำ ได้แก่ แรงกระจายรอบถังหน้าสัมผัสอย่างสม่ำเสมอเพียงใด ทองแดงยุบตัวเข้าไปในเส้นลวดฝอยมากน้อยเพียงใด และรอยต่อที่เกิดขึ้นปิดผนึกด้วยแก๊สได้อย่างมีประสิทธิภาพหรือไม่ (ประเด็นสำคัญสำหรับผู้ซื้อ: ใช้ข้อมูล EN + MGR แต่เน้นคำแนะนำที่คำนึงถึงคุณค่าทางธุรกิจ) ด้านล่างเป็นการเปรียบเทียบการย้ำ 4 จุด (รูปทรงของเครื่องจักรเรา) กับการย้ำ 2 จุดและการย้ำหกเหลี่ยมสำหรับงานประกอบด้านการบินและอวกาศและกลาโหม ในด้านความต้านทานหน้าสัมผัส ความไวต่อการสั่นสะเทือน และความสมบูรณ์ของรอยต่อย้ำ ตัวเลขประสิทธิภาพอ้างอิงข้อมูลหน้าสัมผัสที่ Cinch เผยแพร่ (Micro-D Technology Analysis) และเอกสารเทียบข้อกำหนด MIL-DTL-83513 ของเรา (แยกตามผู้จัดหาคอนเน็กเตอร์).
การย้ำ 2 จุด
จุดกระจายแรง2
ความต้านทานหน้าสัมผัสโดยทั่วไป~8 mΩ¹
การทนต่อแรงกระแทก50 G¹
การทนต่อการสั่นสะเทือน20 G¹
การย้ำให้แน่นสนิทด้วยแก๊สสำหรับพินขนาดจิ๋วทำได้ยาก¹
การคงรูปทรงเกลียวเสียรูปไม่สมมาตร
ช่วง AWG ที่รองรับ (ทวิสต์พิน)22–28
มาตรฐานที่ยอมรับขั้วต่อ UL
การยอมรับตาม NASA INST-EEE-002ไม่ใช้กับ Micro-D
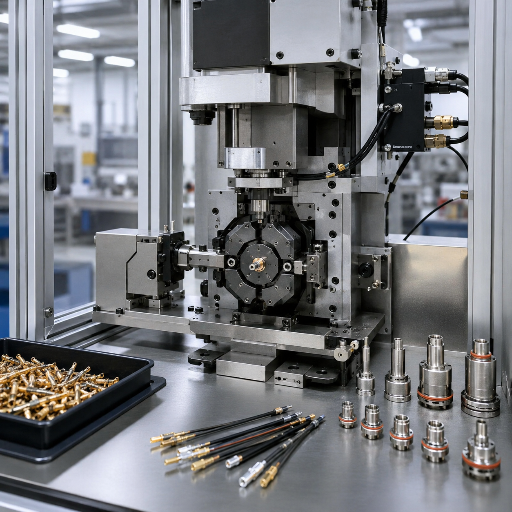
การย้ำหกเหลี่ยม
จุดกระจายแรง6
ความต้านทานหน้าสัมผัสโดยทั่วไป~5 mΩ
การทนต่อแรงกระแทก~150 G
การทนต่อการสั่นสะเทือน~80 G
การย้ำให้แน่นสนิทด้วยแก๊สสำหรับพินขนาดจิ๋วมีข้อจำกัด
การคงรูปทรงเกลียวถูกอัดมากเกินไป
ช่วง AWG ที่รองรับ (ทวิสต์พิน)22–26
มาตรฐานที่ยอมรับปลอกเฟอร์รูล IPC
การยอมรับตาม NASA INST-EEE-002ไม่ใช้กับ Micro-D
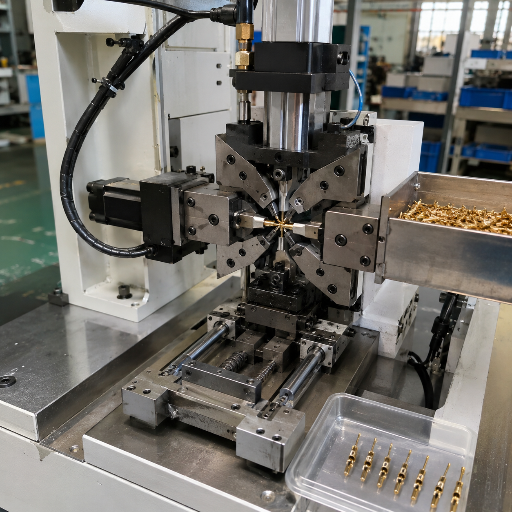
การย้ำ 4 จุด
จุดกระจายแรง4 (แนวรัศมี ออกแรงพร้อมกัน)
ความต้านทานหน้าสัมผัสโดยทั่วไป~3 mΩ¹
การทนต่อแรงกระแทก500 G¹
การทนต่อการสั่นสะเทือน200 G¹
การย้ำให้แน่นสนิทด้วยแก๊สสำหรับพินขนาดจิ๋วออกแบบมาสำหรับ
การคงรูปทรงเกลียวสม่ำเสมอในแนวรัศมี
ช่วง AWG ที่รองรับ (ทวิสต์พิน)22–32
มาตรฐานที่ยอมรับMIL-DTL-83513 / 32139
การยอมรับตาม NASA INST-EEE-002ข้อกำหนด²
“หน้าสัมผัสทวิสต์พินมีความต้านทานหน้าสัมผัสต่ำกว่า โดยทั่วไปอยู่ที่ประมาณ 3 mΩ เมื่อเทียบกับ 8 mΩ ของคอนเน็กเตอร์ M83513 มาตรฐาน ความน่าเชื่อถือนี้ช่วยลดการเสื่อมของสัญญาณและรองรับประสิทธิภาพที่คาดการณ์ได้ แม้พื้นผิวจะเกิดออกซิเดชันหรือสึกหรอ”
รูปทรงแม่พิมพ์ย้ำ 4 จุดมีความสำคัญเพราะเกี่ยวข้องกับโครงสร้างของหน้าสัมผัสทวิสต์พิน ลวดนำไฟฟ้าสูงหลายเส้น — อย่างน้อย 7 เส้นในแบบมาตรฐาน — ถูกพันเป็นเกลียวอย่างแม่นยำ โดยชั้นนอกเป็นทองแดงเบริลเลียมชุบทอง การย้ำ 2 จุดจะบีบด้านตรงข้ามของมัดลวดที่พันเกลียวเข้าหากัน ผลลัพธ์ยังเป็นหน้าสัมผัสทางไฟฟ้า แต่ทำลายรูปทรงหน้าสัมผัสหลายจุดที่กำหนดความสมบูรณ์ของทวิสต์พิน การย้ำหกเหลี่ยมอัดมัดลวดมากเกินไป เสี่ยงทำให้เส้นลวดชั้นนอกแตกหัก และทำให้ปลอกเสียรูปจนกระทบต่อการปิดผนึกด้วยแก๊ส รูปทรง 4 จุดของเราออกแรงในแนวรัศมีอย่างสมดุลรอบมัดลวด คงรูปทรงเกลียวไว้ภายใต้แรงต่อเนื่อง และทำให้เกิดการปิดผนึกด้วยแก๊สที่ผ่านค่าพิกัดแรงกระแทก 500 G / การสั่นสะเทือน 200 G ซึ่ง Cinch เผยแพร่สำหรับคอนเน็กเตอร์ Dura-Con
ประเด็นสำคัญทางธุรกิจ
ต้องใช้การย้ำ 4 จุดที่ส่วนเข้าหัวสายทุกครั้งที่ตัวคอนเน็กเตอร์จะนำไปใช้ในโปรแกรมที่ผ่านการตรวจประเมิน AS9100D หรือการคัดกรองของ NASA ไม่ว่าจะประกอบเข้ากับตัวคอนเน็กเตอร์ Micro-D ของ Cinch Dura-Con, Glenair, ITT Cannon หรือ Axon' ส่วนสายไฟต้องย้ำ 4 จุดจึงจะผ่านเกณฑ์ เครื่องจักรของเราจัดส่งพร้อมชุดแม่พิมพ์ย้ำนี้เป็นค่าเริ่มต้นจากโรงงาน
คุณภาพที่ตรวจสอบด้วย CCD — การตรวจสอบศูนย์ร่วม ความยาว และขนาดการย้ำ
เมื่อรวมการตรวจสอบและยืนยันขนาดเข้าด้วยกัน การย้ำจะเปลี่ยนจากรูปทรงของกระบวนการไปเป็นระบบการผลิตที่ตรวจสอบได้
วิธีตรวจสอบอีกแบบอาศัยการคาดหวังว่าชิ้นงานจะอยู่ในตำแหน่งที่ถูกต้อง แต่เราสามารถจัดทำหลักฐานด้านขนาดได้ด้วยแมชชีนวิชัน CCD บนสถานีงานประกอบของเครื่องจักร (มุมมองผู้ซื้อ EN - รายละเอียดการดำเนินงาน; MGR - การตรวจสอบย้อนกลับ)
เรามีโมดูล CCD สำหรับการตรวจสอบบนเครื่องจักรรุ่น 0.45 โดยวัดขนาด 3 รายการบนพินหน้าสัมผัสที่ผ่านการย้ำ ได้แก่ ศูนย์ร่วมระหว่างตัวหน้าสัมผัสกับสายไฟ ความยาวหลังย้ำ และเส้นผ่านศูนย์กลางภายนอกของถังย้ำ หากค่าใดอยู่นอกค่าความคลาดเคลื่อนที่กำหนด พินหน้าสัมผัสจะถูกส่งไปยังถังชิ้นงานคัดทิ้งและบันทึกข้อมูล รอบการวัดสำหรับการตรวจนี้ใช้เวลาน้อยกว่า .0425 วินาที จึงรวมการตรวจสอบไว้ในอัตราการผลิต 10-13 ชิ้นต่อนาทีแล้ว
เพื่อใช้เป็นข้อมูลอ้างอิง CCD ของเราทำงานในช่วงขนาดเดียวกับผู้จัดหาชั้นนำรายอื่นหลายราย ซึ่งหลายรายทำงานในช่วงไมโครถึงต่ำกว่าไมโครเมตร
ตัวอย่างเช่น Kistler ระบุว่าระบบแมชชีนวิชันพารามิเตอร์ 7 มิติทำงานด้วยความแม่นยำ .005mm และผลิตภัณฑ์เครื่องจักรอุตสาหกรรมจาก Averna วัดชิ้นส่วนได้หลายร้อยชิ้นต่อนาทีด้วยความแม่นยำที่มักอยู่ในช่วงไมโครถึงต่ำกว่าไมโครเมตร ด้วยเหตุนี้ระบบแมชชีนวิชันของเราจึงแยกแยะได้ว่าปลอกทองแดงวางเข้าที่ถูกต้องหรือถูกสอดลึกเกินไป 0.050 mm
เหตุใดจึงวัด 3 มิติ ไม่ใช่มิติเดียว
หากวัดแรงย้ำเพียงอย่างเดียว (อินพุตมิติเดียวที่ใช้กันทั่วไปในเครื่อง Ketalars รุ่นเก่าหลายเครื่อง) คุณจะไม่ทราบว่าเครื่องมือเคลื่อนจนสุดและจัดหน้าสัมผัสให้อยู่กึ่งกลางหรือไม่ การตรวจสอบความยาวช่วยยืนยันได้ว่าสายไฟมีขนาดถูกต้อง แต่ไม่ได้บอกว่าถังย้ำมีลักษณะเป็นวงรีหรือไม่ การวัดศูนย์ร่วมของการย้ำเพียงอย่างเดียวช่วยยืนยันว่าชิ้นงานสมมาตร แต่ไม่ได้ยืนยันว่าพินจะใส่และทำงานในฉนวนพลาสติกได้อย่างถูกต้อง CCD 3 มิติของเราวัดได้ครบทุกด้านและมากกว่านั้น จึงมีข้อมูลครบถ้วนสำหรับพินแต่ละชิ้นก่อนตัดสินว่าชิ้นงานผ่านเกณฑ์
คำกล่าวหนึ่งจากลูกค้าที่มีข้อกำหนดเข้มงวดที่สุดของเรา: “สิ่งที่ผู้ตรวจประเมิน AS9100 มองหาไม่ใช่เอกสารข้อกำหนดของคุณ แต่เป็นบันทึกการย้ำ หากเพิ่งผลิตล็อตเสร็จและพบเหตุการณ์ NG เพียง 3 ครั้งจากล็อตทั้งหมด 1,200 ชิ้น พร้อมบันทึกการคัดทิ้งที่เกี่ยวข้องครบถ้วน การประชุมรับรองคุณสมบัติอาจใช้เวลา 30 นาที แทนที่จะเป็น 3 วัน”.
ผลลัพธ์จาก CCD นำไปใช้ในกระบวนการขั้นถัดไปอย่างไร
ติดตามแนวโน้มอัตราการคัดทิ้งของแต่ละล็อต โดยแยกตามกะ กลุ่มพิน และผู้ปฏิบัติงาน
ตรวจจับการเบี่ยงเบนในกระบวนการย้ำได้ตั้งแต่ระยะแรก เพื่อช่วยคาดการณ์การสึกหรอของเครื่องมือ และระบุช่วงที่พารามิเตอร์มีแนวโน้มเข้าใกล้ขีดจำกัดค่าความคลาดเคลื่อนก่อนกระทบอัตราผลผลิตผ่านเกณฑ์
หลักฐานสำหรับการตรวจประเมิน AS9100 โดยจัดทำบันทึกที่ตรวจสอบยืนยันได้และเชื่อมโยงกับล็อตการผลิตเฉพาะ ตามข้อกำหนด 8.1.3 (การควบคุมการผลิตและกระบวนการ) และ 8.5.1 (การควบคุมการจัดเตรียมการผลิตและบริการ)
ข้อมูลสำหรับการตรวจสอบชิ้นงานแรก (FAI) — ใช้ผลการวัดขนาดชุดเดียวกันนี้จัดทำรายงาน AS9102 FAI ได้โดยไม่ต้องวัดซ้ำด้วยเกจแยกต่างหาก
การใช้งาน — การบินและอวกาศ กลาโหม เครื่องมือความแม่นยำ และอุปกรณ์การแพทย์
หน้าสัมผัสทวิสต์พินใช้ได้ในงานที่หน้าสัมผัสปั๊มขึ้นรูปล้มเหลว เครื่องจักรนี้ออกแบบมาสำหรับสภาพการทำงานในลักษณะเดียวกัน คือโปรแกรมที่ต้องการความน่าเชื่อถือสูง โดยคอนเน็กเตอร์สี่เหลี่ยมจิ๋วส่งสัญญาณสำคัญต่อภารกิจ
ระบบการบินและอวกาศและดาวเทียม
ระบบอิเล็กทรอนิกส์การบิน อุปกรณ์สื่อสารดาวเทียม และระบบอิเล็กทรอนิกส์บนยาน คอนเน็กเตอร์ Micro-D ตาม MIL-DTL-83513 ที่ติดตั้งหน้าสัมผัสทวิสต์พินทนต่อช่วงอุณหภูมิ -55C ถึง +125C แรงกระแทก 500 G และการสั่นสะเทือน 200 G ซึ่งเป็นสภาพการทำงานระหว่างการปล่อยและการเข้าสู่วงโคจร โปรแกรมการบินพลเรือนใช้คอนเน็กเตอร์ตระกูลเดียวกันและมีข้อกำหนดการย้ำใกล้เคียงกัน โดยเฉพาะภายใต้โปรแกรมคุณภาพ EN 9100
ระบบป้องกันขีปนาวุธและอุปกรณ์ทางทหาร
ระบบนำวิถี เรดาร์ และการสื่อสารที่ปลอดภัย การตรวจประเมินผู้จัดหาตาม AS9100D และ EN 9100 ต้องมีบันทึกการย้ำเป็นเอกสาร ซึ่งโมดูล CCD จัดทำให้อัตโนมัติ รูปทรงพินขนาดกะทัดรัดช่วยให้จัดวางคอนเน็กเตอร์ความหนาแน่นสูงในระบบอิเล็กทรอนิกส์ของยานพาหนะและระบบอาวุธได้
การบินและอวกาศ
กลาโหม
เครื่องมือความแม่นยำและอุปกรณ์ธรณีฟิสิกส์
ฟิกซ์เจอร์ทดสอบที่ต้องผ่านรอบการเชื่อมต่อหลายพันครั้ง เครื่องมือวัดใต้หลุมเจาะที่ทำงานในอุณหภูมิและการสั่นสะเทือนสูง และระบบวัดในห้องปฏิบัติการ ล้วนใช้รูปทรงหน้าสัมผัสสำรองของทวิสต์พินเพื่อรักษาความต้านทานหน้าสัมผัสให้ต่ำตลอดอายุการใช้งานที่ยาวนาน ConnectorSupplier ระบุว่าคอนเน็กเตอร์ตระกูล MIL-DTL-83513 ถูกนำไปใช้ในอุปกรณ์ธรณีฟิสิกส์และอุปกรณ์น้ำมันและก๊าซใต้หลุมเจาะ ควบคู่กับประวัติการใช้งานในงานการบินและอวกาศทางทหาร
อุปกรณ์การแพทย์
อุปกรณ์ฝังในร่างกาย หุ่นยนต์ผ่าตัด และระบบสร้างภาพเพื่อการวินิจฉัย ความทนทานต่อการสั่นสะเทือนและการเปลี่ยนแปลงอุณหภูมิเป็นรอบมีความสำคัญไม่แพ้กันทั้งในห้องผ่าตัดและการดูแลผู้ป่วยนอก และการมีหน้าสัมผัสสำรองที่ทำให้ทวิสต์พินเหมาะกับงานการบินและอวกาศยังรองรับข้อกำหนดความน่าเชื่อถือของอุปกรณ์การแพทย์ ซึ่งไม่อาจยอมรับการเชื่อมต่อที่ขาดหายเป็นช่วง ๆ ได้
เครื่องมือ
การแพทย์
รายชื่อลูกค้า — ลูกค้าอุตสาหกรรมที่ร่วมงานกัน
AVIC
CSIC
GAC Group
Corning USA
Hunter
TE
Sumitomo
LEGO Denmark
TCL
SONY
Foxconn
มาตรฐานและการปฏิบัติตามข้อกำหนด — MIL-DTL-83513, NASA INST-EEE-002, AS9100D
ทีมจัดซื้อที่อ่านส่วนนี้กำลังถามคำถามเดียวว่า: ผู้จัดหารายนี้ผ่านการตรวจประเมินรับรองผู้จัดหาได้หรือไม่? มีเอกสารคำตอบอยู่ด้านล่าง
ตารางเทียบมาตรฐาน
| มาตรฐาน | ขอบเขต | ความเกี่ยวข้องกับเครื่องจักรนี้ |
|---|---|---|
| MIL-DTL-83513 | ข้อกำหนดคอนเน็กเตอร์ Micro-D (DLA / DoD) | ตระกูลตัวคอนเน็กเตอร์ที่ออกแบบเครื่องมือการผลิตสำหรับการย้ำนี้ ระยะห่างระหว่างหน้าสัมผัส .050 in / 1.3 mm; อายุการเชื่อมต่อ ≥500 รอบ; แรงยึดหน้าสัมผัส ≥5 lb. |
| MIL-DTL-32139 | ข้อกำหนดคอนเน็กเตอร์ Nano-D | ตระกูลพินขนาดเล็กกว่าในกลุ่มคอนเน็กเตอร์สี่เหลี่ยมจิ๋วเดียวกัน; มีตัวเลือกเครื่องมือการผลิตสั่งทำพิเศษ |
| NASA INST-EEE-002 | คู่มือการเลือกชิ้นส่วน EEE ของ NASA | กำหนดให้ใช้หน้าสัมผัสทวิสต์พินสำหรับ Micro-D ในอุปกรณ์ที่มีความสำคัญต่อภารกิจ การย้ำ 4 จุดของเราช่วยรักษาความสมบูรณ์ของหน้าสัมผัสตามที่ NASA กำหนด.² |
| NASA-STD-8739.4A | แนวปฏิบัติการย้ำสำหรับฮาร์ดแวร์อวกาศ | กำหนดค่าแรงดึงขั้นต่ำของการย้ำและรูปแบบความเสียหาย การตรวจสอบด้วย CCD จัดทำบันทึกขนาดรายชิ้นตามที่มาตรฐานนี้กำหนด⁶ |
| AS9100D / EN 9100 | ระบบบริหารคุณภาพการบินและอวกาศ (การรับรองผู้จัดหา) | บันทึกการตรวจสอบด้วย CCD เป็นไปตามข้อกำหนด §8.1.3 (การควบคุมการผลิต) และ §8.5.1 (การตรวจสอบย้อนกลับในการผลิต) |
| AS9102 | การตรวจสอบชิ้นงานแรก (FAI) | นำผลลัพธ์ CCD แบบ 3 มิติไปใช้ในรายงาน FAI ได้โดยตรง โดยไม่ต้องวัดแยกต่างหาก |
| IPC/WHMA-A-620 | การประกอบสายเคเบิลและชุดสายไฟ | มาตรฐานอุตสาหกรรมสำหรับการยอมรับงานย้ำ; การย้ำ 4 จุดเป็นไปตามข้อกำหนดรูปทรงการย้ำ Class 3 (ความน่าเชื่อถือสูง) |
| MIL-STD-1344 (Method 2005) | วิธีทดสอบการสั่นสะเทือน | เกณฑ์อ้างอิงสำหรับการเปรียบเทียบการทนต่อแรงสั่นสะเทือนระหว่างหน้าสัมผัสปั๊ม 20 G กับทวิสต์พิน 200 G¹ |
ข้อมูลคุณสมบัติผู้จัดหาของ ZEUEE
ระบบบริหารคุณภาพ ISO 9001:2015
วิสาหกิจเทคโนโลยีขั้นสูงแห่งชาติ
วิสาหกิจขนาดกลางและขนาดย่อมเฉพาะทาง (SRDI)
วิสาหกิจสาธิตด้านสิทธิบัตร
สิทธิบัตรการประดิษฐ์ 32+
สิทธิบัตรแบบอรรถประโยชน์ 68+
หน่วยรองประธานสมาคมหุ่นยนต์กวางตุ้ง
หน่วยสมาชิก CIMIA
01 / 10
ขยาย


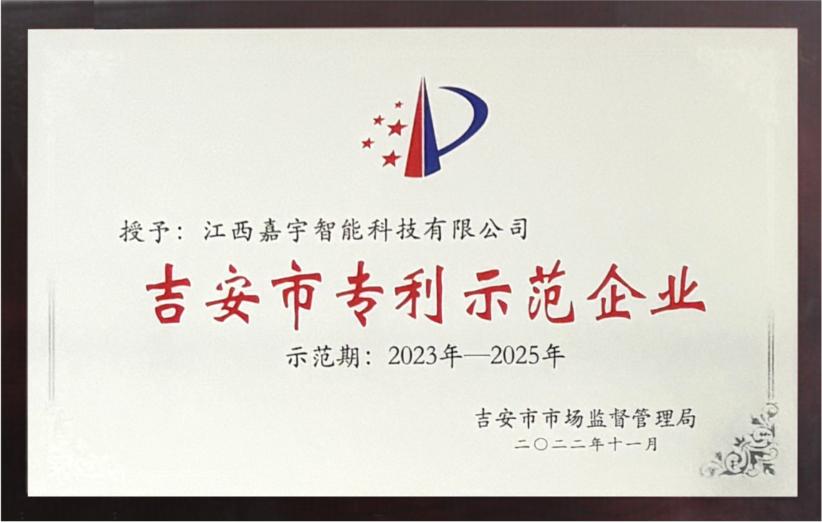
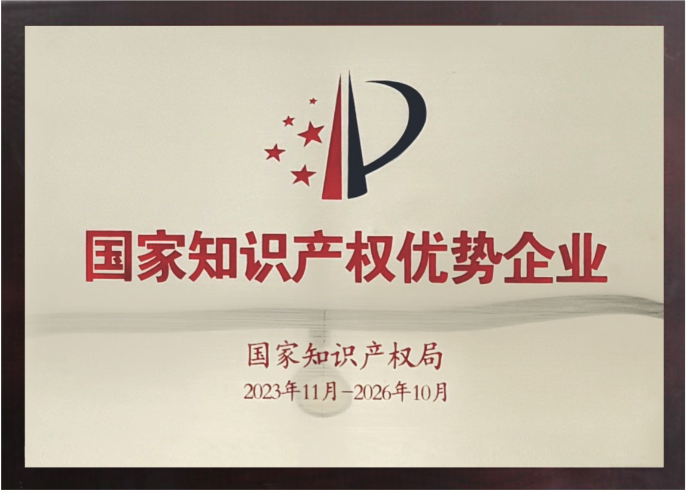
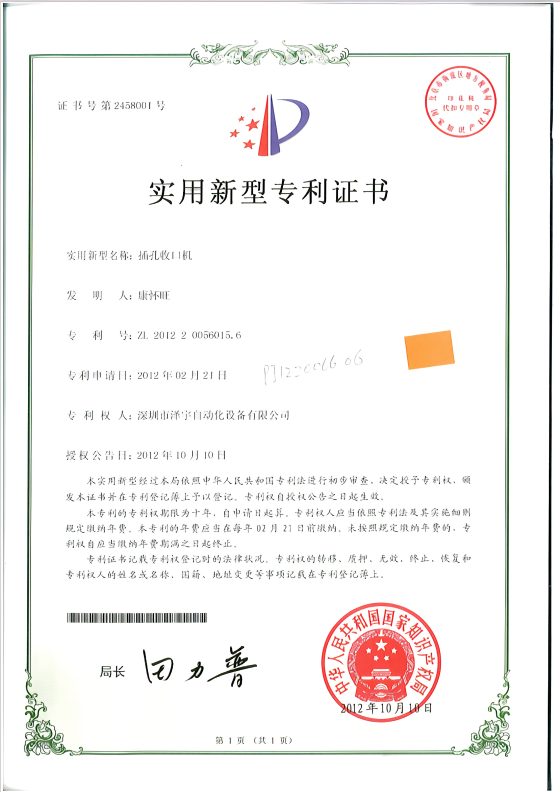
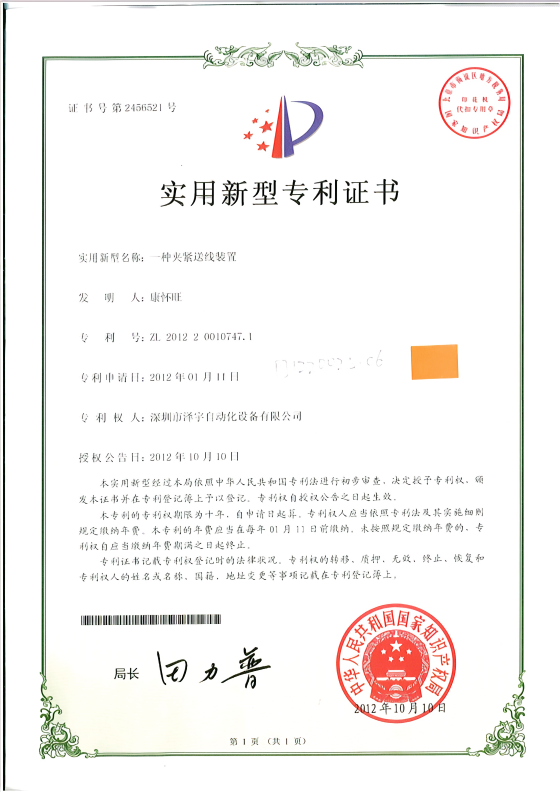
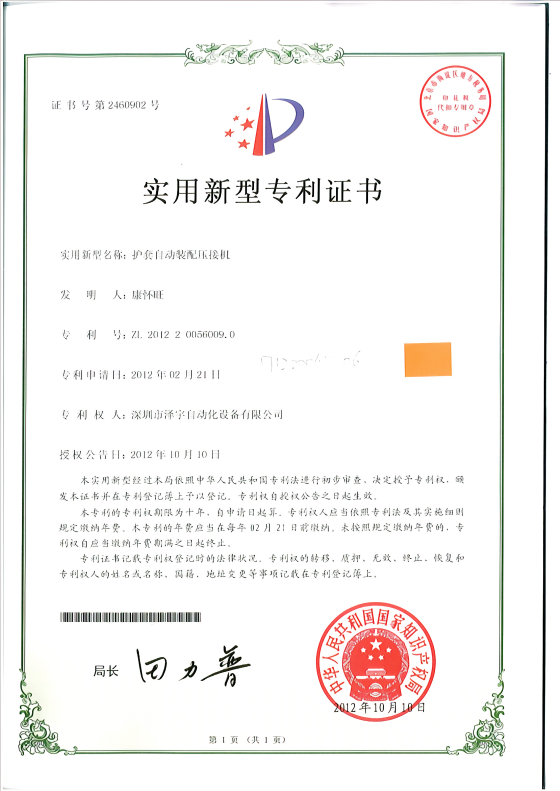
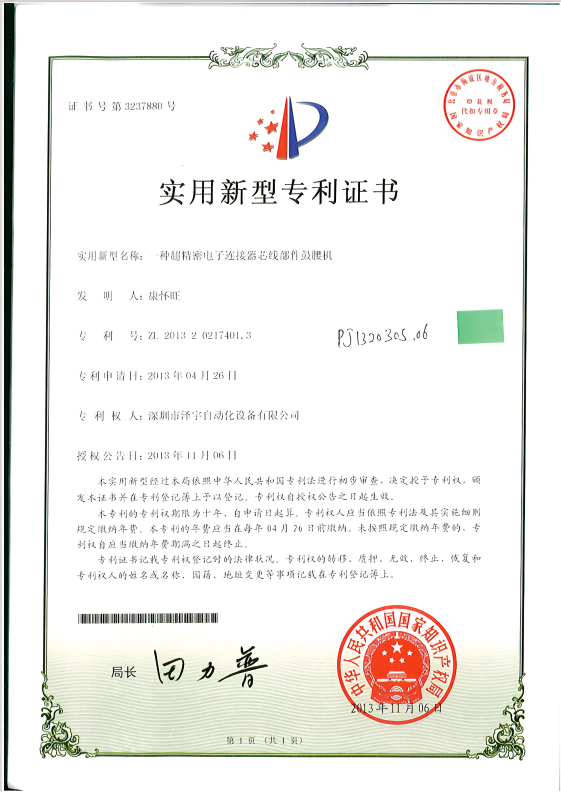
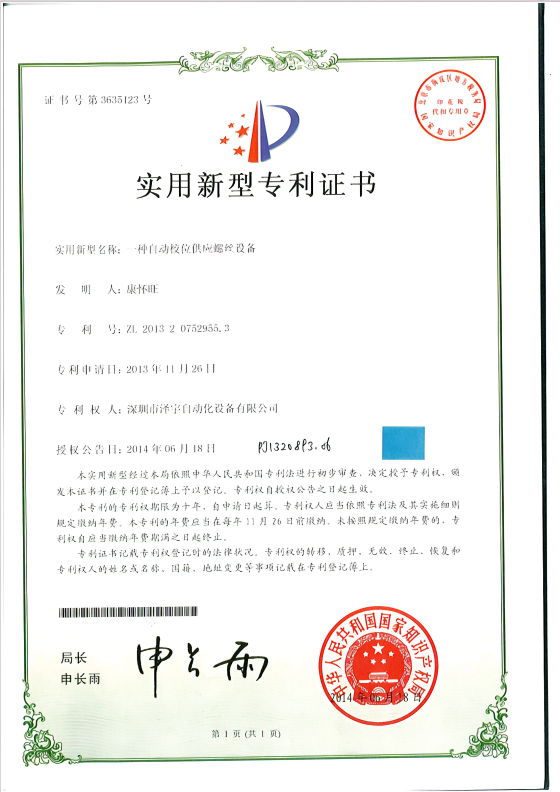
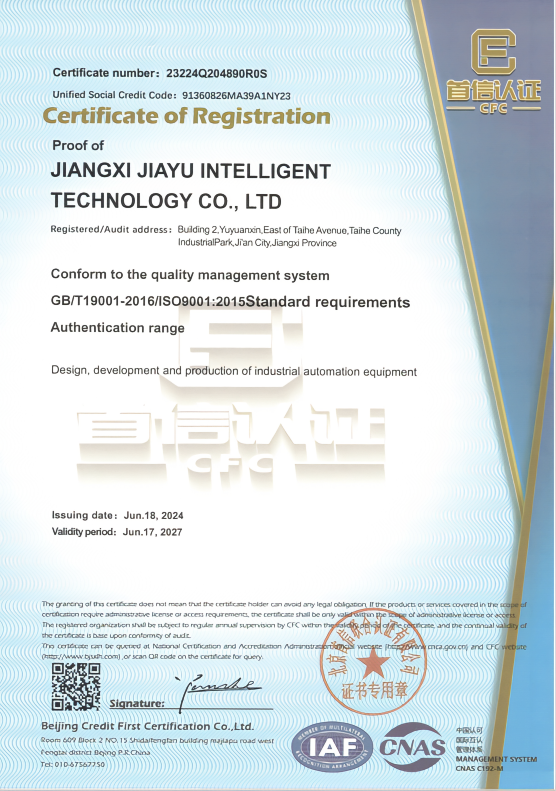
ประสบการณ์ด้านการตรวจประเมินผู้จัดหาในอุตสาหกรรมการบินและอวกาศเป็นหลักฐานถึงสาระสำคัญของส่วนนี้ KLINGER IGI ซึ่งให้คำแนะนำแก่โปรแกรมการบินและอวกาศ กลาโหม และอิเล็กทรอนิกส์เกี่ยวกับการปฏิบัติตาม AS9100D ระบุว่า "เมื่อทีมจัดซื้อประเมินว่าผู้จัดหาสามารถปฏิบัติตามข้อกำหนดเหล่านั้นได้หรือไม่ การรับรอง AS9100D ช่วยลดระยะเวลาการประเมินลงอย่างมาก" Caton connector ย้ำถึงการถ่ายโอนความรับผิดชอบที่เป็นที่มาของข้อกำหนดนี้ว่า "คุณมีหน้าที่รับผิดชอบต่อคุณภาพของผู้จัดหา..." ด้วยเหตุนี้จึงไม่สามารถมอบหมายการรับรองผู้จัดหาให้ผู้อื่นได้
ZEUEE ดำเนินงานภายใต้ ISO 9001:2015 และจัดหาอุปกรณ์ระบบอัตโนมัติอุตสาหกรรมให้กับโปรแกรมที่ตรวจประเมินผู้จัดหาขั้นถัดไปด้วย แฟ้มความเสี่ยงทางเทคนิคที่ทีมจัดซื้อรวบรวมก่อนเริ่มการรับรองทางวิศวกรรมประกอบด้วยพอร์ตโฟลิโอสิทธิบัตรของเรา (สิทธิบัตรการประดิษฐ์ 32+ รายการ + สิทธิบัตรแบบอรรถประโยชน์ 68+ รายการ) และประวัติการดำเนินงาน 20 ปี
คู่มือการจัดซื้อ — การกำหนดค่า ระยะเวลาส่งมอบ การรับประกัน และบริการหลังการขาย
ทีมจัดซื้อต้องการข้อมูล 3 อย่างจากหน้าผู้จัดหา ได้แก่ ขอบเขตการจัดหาที่กำหนดค่าได้ ความชัดเจนเรื่องระยะเวลาส่งมอบ และเงื่อนไขบริการหลังการขายที่ยังใช้ได้เมื่อมีการพูดคุยเรื่องการรับประกันครั้งแรก ส่วนนี้ตอบครบทั้ง 3 เรื่อง โดยไม่ทำเสมือนว่าอุปกรณ์เป็นสินค้า SKU ที่มีวางบนชั้น
ROI และ TCO — เหตุใดการย้ำขั้วต่ออัตโนมัติภายในโรงงานจึงช่วยให้คืนทุน
หัวข้อนี้กล่าวถึงสิ่งที่เรามีหลักฐานรองรับ ไม่ใช่สิ่งที่เรารับปากได้ การกล่าวอ้างเปอร์เซ็นต์ ROI โดยไม่มีข้อมูลลูกค้าที่เผยแพร่ถือเป็นการคาดเดา ส่วนการคำนวณ TCO จากเศรษฐศาสตร์อุตสาหกรรม (เช่น แหล่งอ้างอิงด้านล่าง) เป็นงานวิศวกรรม
ปัจจัยด้านต้นทุนรวมตลอดอายุการใช้งาน
01
50–65%
ต้นทุนการประกอบสายไฟทั้งหมดเป็นค่าวัสดุ โดยทองแดงเพียงอย่างเดียวคิดเป็น 30–50% การลดอัตรา NG ลงทุก 1% ช่วยลดต้นทุนในหมวดค่าใช้จ่ายที่ใหญ่ที่สุดได้ต่อเนื่อง⁹
02
~5 µm
ความแม่นยำด้านมิติระดับ CCD ที่ความเร็วการผลิต ช่วยลดความจำเป็นในการตรวจวัดมิติซ้ำด้วยมือในขั้นตอนถัดไป⁴
03
7+
จุดสัมผัสอิสระต่อทวิสต์พิน — ความซ้ำซ้อนนี้ช่วยลดความเสี่ยงที่อุปกรณ์จะขัดข้องระหว่างใช้งานในโครงการด้านการบินและอวกาศที่ดำเนินต่อเนื่องหลายทศวรรษ¹
แหล่งอ้างอิงข้อมูลอุตสาหกรรม — ดูรายการ 1, 4, 9 ในหัวข้อเอกสารอ้างอิงและแหล่งข้อมูล
การย้ำขั้วต่อภายในโรงงานเทียบกับการจ้างประกอบชุดสายไฟภายนอก
ปัจจัยหนึ่งที่พบอย่างสม่ำเสมอในการกล่าวถึงความท้าทายของการจ้างผลิตภายนอก คือ “โรงงานภายในเข้าถึงเครื่องจักรย้ำขั้วต่ออัตโนมัติ ปอกสายไฟ หรือใส่ขั้วต่อได้ยาก... และมีค่าแรงสูงสำหรับช่างเทคนิคที่ผ่านการฝึกอบรม”
เครื่องย้ำทวิสต์พิน 0.45 ช่วยขจัดข้อจำกัดในการเข้าถึงเครื่องจักรดังกล่าวไปได้มาก ปัจจุบันการซื้อเครื่องจักรจึงเป็นทางเลือกหนึ่งในการรักษาทรัพย์สินทางปัญญา/การตรวจสอบย้อนกลับและอัตราการผลิตไว้ภายในโรงงาน
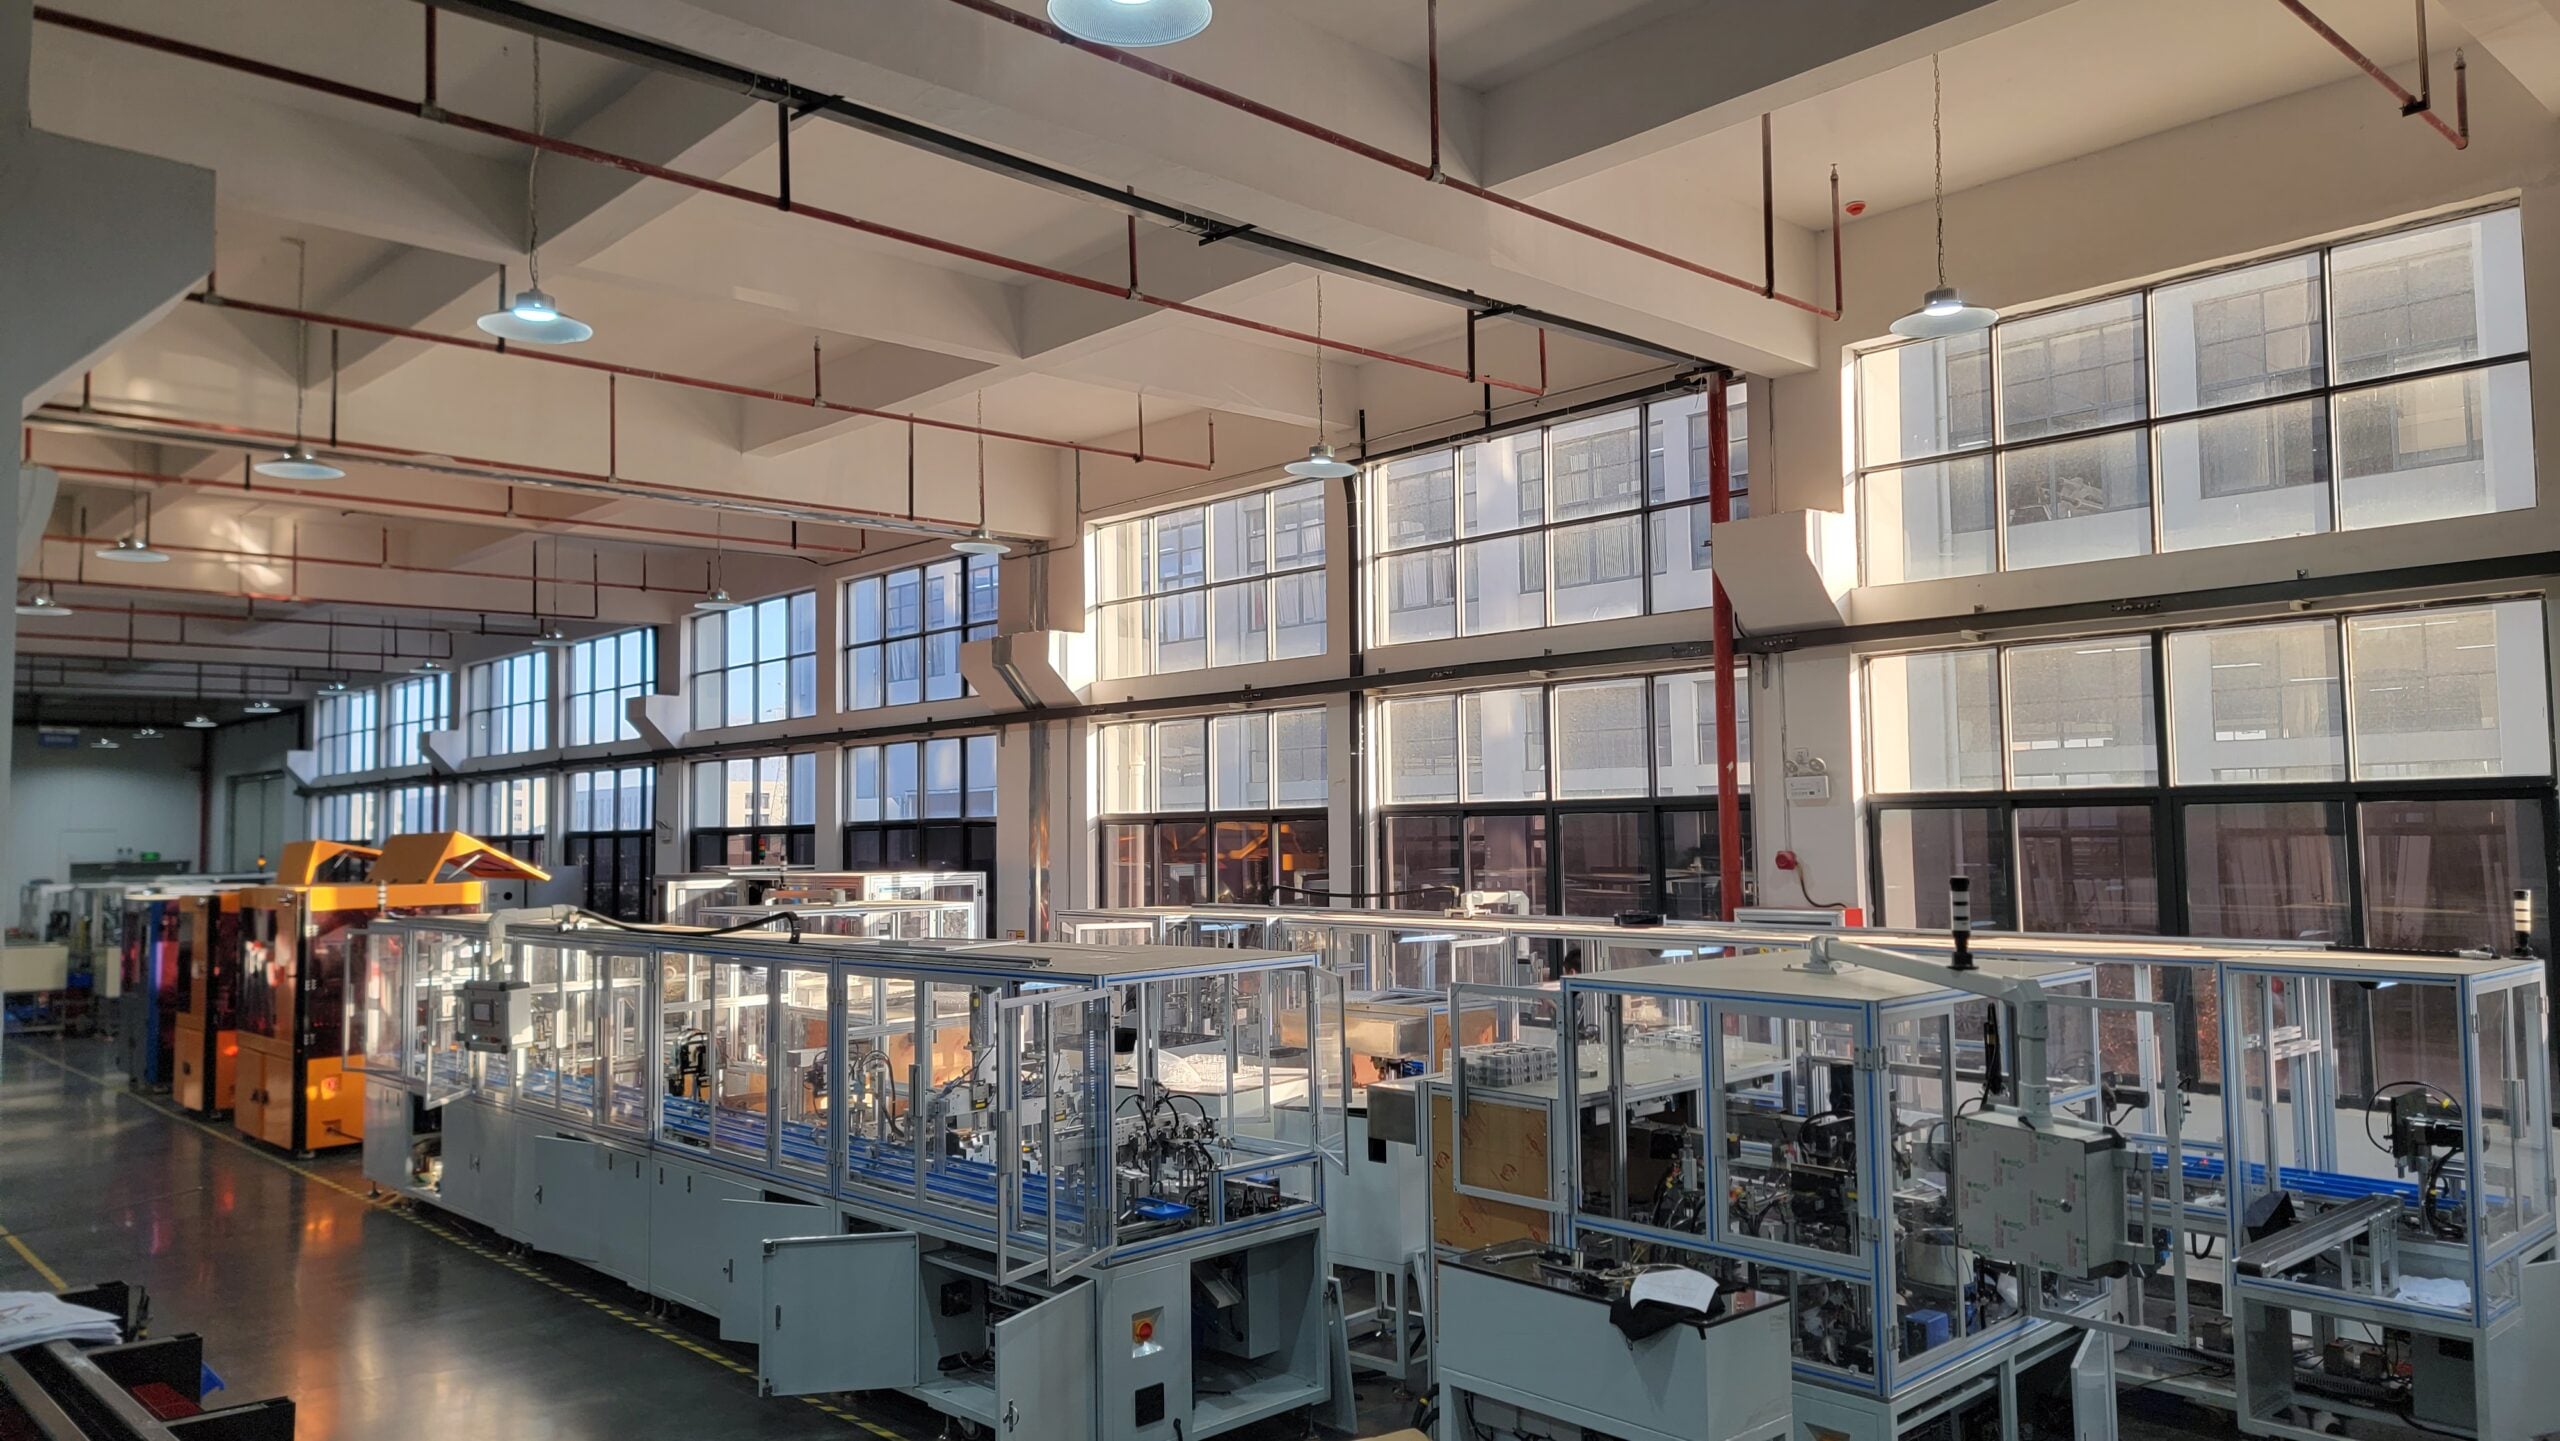
เครื่องย้ำทวิสต์พินประสิทธิภาพสูง
เครื่องมือวิศวกรรมแบบโต้ตอบสำหรับเครื่องย้ำทวิสต์พิน
01
เครื่องมือเลือกความเข้ากันได้ของเครื่องมือการผลิตสำหรับทวิสต์พิน
จับคู่ข้อกำหนดพินของคุณกับการกำหนดค่า ZEUEE 0.45 ที่เหมาะสม ส่งผลลัพธ์ให้ทีมวิศวกรรมของเราพร้อมขอ RFQ ที่ปรับให้ตรงกับงานของคุณได้ในคลิกเดียว
สำรวจเครื่องมือ
02
เครื่องคำนวณ ROI / การประหยัดวัสดุจากอัตรา NG
ประเมินการกู้คืนมูลค่าวัสดุรายปีจากการลดอัตรา NG ในการย้ำขั้วต่อ ด้วยการย้ำ 4 จุดที่ตรวจสอบยืนยันด้วย CCD
คำนวณ ROI
03
เปรียบเทียบรูปทรงรอยย้ำ — 2 จุด เทียบกับหกเหลี่ยม เทียบกับ 4 จุด
คลิกวิธีการเพื่อดูว่าการกระจายแรงส่งผลต่อความต้านทานหน้าสัมผัส การทนต่อแรงสั่นสะเทือน และความสมบูรณ์ของรอยย้ำบนหน้าสัมผัสทวิสต์พินอย่างไร ข้อมูลอ้างอิงจาก Cinch Connectivity (2025) และข้อกำหนด MIL-DTL-83513
ดูการเปรียบเทียบ
คำถามที่พบบ่อย
มีตัวเลือกเครื่องมือการผลิตแบบใดบ้างสำหรับเครื่องจักรนี้? หน้าสัมผัสทวิสต์พินประกอบด้วยลวดหลายเส้น (โดยทั่วไปมี 7 เส้น) โดยปกติชั้นนอกทำจากทองแดงเบริลเลียมชุบทอง พันเป็นเกลียวอย่างแม่นยำเพื่อให้มีจุดสัมผัสแยกกัน 7 จุดขึ้นไประหว่างการจับคู่ ด้วยเหตุนี้ NASA INST-EEE-002 จึงกำหนดให้ใช้หน้าสัมผัสทวิสต์พินในคอนเน็กเตอร์ Micro-D การย้ำตามรูปทรง 4 จุดบนชิ้นงานประกอบจะบีบอัดชิ้นงานอย่างแม่นยำโดยไม่ทำให้แบน
เครื่องจักรมาตรฐานทำงานได้ที่ 10 ถึง 13 ชิ้นต่อนาที หรือ 600 ถึง 780 ชิ้นต่อชั่วโมง โดยรวมการตรวจสอบไว้ด้วย ทั้งนี้ สมมติว่าหน้าต่างเวลาสำหรับตรวจสอบรอยย้ำรวมอยู่ในเวลารอบการทำงานของเครื่องจักรแล้ว และการตรวจวัดมิติเป็นส่วนหนึ่งของรอบดังกล่าว
เครื่องจักรมาตรฐานของเรารองรับทวิสต์พิน Micro-D ตาม MIL-DTL-83513 ในช่วงเส้นผ่านศูนย์กลาง 0.040–0.060 inch สำหรับ Nano-D (MIL-DTL-32139) การบินและอวกาศภาคพลเรือนขนาดใหญ่กว่า หรือตระกูลคอนเน็กเตอร์แบบสั่งทำ โปรดส่งแบบทางวิศวกรรมของพินมาให้เรา เพื่อเสนอราคาเครื่องมือการผลิตตามการใช้งานเฉพาะ
ชุดดาย 4 จุดและระบบ 4 จุดของเครื่องจักรเป็นไปตามข้อกำหนดของมาตรฐานทวิสต์พิน Micro-D ของ NASA INST-EEE-002 และยังออกแบบขนาดให้ย้ำทวิสต์พินในตระกูลคอนเน็กเตอร์ MIL-DTL-83513 ได้ การยืนยันว่าการย้ำเป็นไปตามข้อกำหนดระดับโครงการสำหรับตัวเรือนคอนเน็กเตอร์และสายไฟที่ใช้ในโครงการนั้น ต้องอาศัยบันทึกการตรวจสอบมิติที่เครื่องจักรจัดทำระหว่างการตรวจรับรองเครื่องมือ เพื่อพิสูจน์ว่าเป็นไปตามข้อกำหนดเฉพาะของคุณ
ได้ โมดูล CCD มาตรฐานที่ติดตั้งในเครื่องจะบันทึกความร่วมศูนย์ ความยาวและเส้นผ่านศูนย์กลางของกระบอกย้ำแยกตามชิ้นงาน สามารถจัดส่งบันทึกในรูปแบบ CSV มาตรฐานและเชื่อมต่อกับระบบ MES ได้โดยตรง บันทึกเหล่านี้ออกแบบมาเพื่อสนับสนุน AS9100D โดยเฉพาะหัวข้อการตรวจประเมิน 8.1.3 และ 8.5.1
การตรวจติดตามแรงย้ำไม่เพียงพอ เพราะบอกได้เพียงว่าดายปิดแล้ว แต่ไม่ได้ยืนยันว่าทวิสต์พินเข้าไปในเครื่องมือโดยไม่ทำให้เปลือกชั้นนอกเสียรูปหรือไม่ หรืออยู่กึ่งกลางและมีความยาวถูกต้องหรือไม่ อีกทั้งยังให้ข้อมูลไม่เพียงพอว่าหนามของรอยย้ำงอจนเกินค่ามิติหรือไม่ เมื่อผ่านดายที่เปิดอยู่แทนกระบวนการแบบดายปิด ในการตรวจประเมิน คุณอาจถูกขอให้แสดงมิติเฉพาะของรอยย้ำแต่ละจุด ไม่ใช่กราฟแรง
โดยปกติเครื่องจักรจัดส่งตรงจากจีน เครื่องมือชุดสั่งทำและเครื่องมือเพิ่มเติมบางรายการต้องใช้เวลาเพิ่มสำหรับงานวิศวกรรมและการตรวจรับรอง ทั้งนี้ขึ้นอยู่กับรูปทรงพินของเครื่องมือ การดำเนินการตามคำสั่งซื้ออาจใช้เวลาสูงสุด 8 สัปดาห์หลังสั่งซื้อตัวเลือกแบบสั่งทำ และจะยืนยันอีกครั้งเมื่อส่งคำสั่งซื้อ
มี โดยรวมการทดสอบเดินระบบจากระยะไกลไว้ในค่าใช้จ่ายเพิ่มเติมสำหรับการทดสอบเดินระบบ ณ สถานที่ติดตั้ง การฝึกอบรม และการติดตั้งทั้งหมด
ตัวเลือกเครื่องมือการผลิตมีระบบป้อนชิ้นงานแบบชามซึ่งรวมอุปกรณ์เพิ่มเติมไว้ด้วย และมีระบบเปลี่ยนเครื่องมืออย่างรวดเร็วแบบมาตรฐาน 1 ชุด ซึ่งช่วยให้เปลี่ยนไปใช้เครื่องมือของตระกูลใหม่ได้ภายในเวลาประมาณ 45 นาที
ชิ้นส่วนสึกหรอหลักของระบบแปรรูปสายไฟอัตโนมัติของ ZEUEE ได้แก่ ชิ้นส่วนดายย้ำ วงแหวน CCD และซีลนิวแมติก ZEUEE กำหนดกำหนดการบำรุงรักษาเชิงป้องกันสำหรับดายย้ำ 4 จุดโดยอิงจำนวนรอบการทำงานแทนเวลาเป็นชั่วโมง (มีคำแนะนำในคู่มือการใช้งาน) และพบว่าระบบกรองอากาศในโรงงานทั่วไปช่วยให้มีชิ้นส่วนสึกหรอสำรองในปริมาณน้อยได้ ZEUEE จัดเก็บอะไหล่คุณภาพสำหรับงานซ่อมไว้ที่โรงงานในเซินเจิ้น โดยทั่วไปอะไหล่สำคัญจะจัดส่งทางอากาศถึงภายใน 7 วัน
มี แม้ดายย้ำและการเข้าหัวสายของ ZEUEE จะไม่อยู่ภายใต้ข้อจำกัดดีบุกของ MIL-DTL-83513 โดยตรง แต่ข้อจำกัดนี้มีผลหากใช้วัสดุหน้าสัมผัสคอนเน็กเตอร์ที่มีปริมาณดีบุกสูงกว่า 3 เปอร์เซ็นต์ในกระบวนการแปรรูปสายไฟต้นทางที่ใช้ดีบุกเคลือบ และมีการระบุให้ใช้คอนเน็กเตอร์ MIL-DTL-83513 กับชิ้นส่วนดังกล่าว MIL-DTL-83513 กำหนดว่าวัสดุคอนเน็กเตอร์ทุกประเภทการใช้งานต้องมีดีบุกไม่เกิน 3 เปอร์เซ็นต์โดยน้ำหนัก และไม่อนุญาตให้ใช้ดีบุกบริสุทธิ์ เนื่องจากกังวลเรื่องเส้นใยดีบุกในงานอวกาศและงานทางทหารที่มีอายุการใช้งานยาวนาน
การกำหนดค่าเครื่องจักรมาตรฐานมาพร้อมการรับประกันอะไหล่และค่าแรงตามระยะเวลาที่กำหนด ส่วนเครื่องมือการผลิตมีรอบการสึกหรอแยกต่างหาก (แจ้งให้ทราบแยกกัน) ชิ้นส่วนสึกหรอที่ ZEUEE ระบุ รวมถึงชิ้นส่วนดายย้ำ ไฟ LED สำหรับแมชชีนวิชันของ CCD และซีลนิวแมติก จำหน่ายเป็นวัสดุสิ้นเปลือง โดยมีช่วงเวลาเปลี่ยนที่แนะนำระบุไว้ในคู่มือการใช้งาน
โปรดเลือกหนึ่งใน 3 วิธีต่อไปนี้:
1) ตรวจสอบเอกสารข้อกำหนดทางเทคนิคสำหรับงานวิศวกรรมของเรา
2) นัดปรึกษาทีมวิศวกรรมการใช้งานของเรา 30 นาที เพื่อหารือเรื่องความเหมาะสมและตัวเลือกการเชื่อมต่อ
3) ส่งตัวอย่างล็อตงานย้ำที่เป็นตัวแทนภายใต้ NDA ให้ทีมวิศวกรรมการใช้งานของ ZEUEE ทดสอบด้วยการกำหนดค่าเครื่องทดสอบของเรา คุณจะได้รับบันทึกการตรวจสอบที่ได้เป็นส่วนหนึ่งของผลการทดสอบ
ผู้ผลิตคอนเน็กเตอร์ที่ผ่านเกณฑ์ MIL-DTL-83513 และซัพพลายเออร์อุปกรณ์ประกอบ ได้แก่ TE Connectivity, Cinch Connectivity Solutions (Bel Fuse), Glenair, ITT Cannon และบริษัทอื่น ๆ ในห่วงโซ่อุปทานคอนเน็กเตอร์ ตลอดจนซัพพลายเออร์จากตะวันตกและเอเชียหลายรายในกลุ่มงานประกอบ การคัดเลือกผู้ผลิตเหล่านี้ให้เหมาะสมต้องประเมินต้นทุนรวมตลอดอายุการใช้งาน (TCO) ในช่วง 5 ปี โดยรวมต้นทุนอุปกรณ์ การทดสอบเดินระบบ วัสดุสิ้นเปลืองสำหรับเครื่องมือการผลิต อะไหล่ และบริการหลังการขาย ประสบการณ์ด้านระบบอัตโนมัติสำหรับอุตสาหกรรมกว่า 2 ทศวรรษของ ZEUEE สิทธิบัตรการประดิษฐ์จำนวนมาก (32+) และฐานลูกค้าต่างประเทศที่กว้างขวาง (30+ ประเทศ) ล้วนเป็นปัจจัยที่ทีมจัดซื้อพิจารณาเมื่อเปรียบเทียบ ZEUEE กับคู่แข่งจากตะวันตก
พร้อมระบุข้อกำหนดเครื่องย้ำทวิสต์พิน 0.45 แล้วหรือยัง?
ส่งแบบทางวิศวกรรมของพินและปริมาณการผลิตรายปีมาให้เรา ทีมวิศวกรรมการใช้งานของเราจะจัดทำข้อเสนอการกำหนดค่า ประมาณการระยะเวลาส่งมอบ และแบบฟอร์มคำนวณ TCO ที่ปรับให้เหมาะกับโครงการของคุณ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






