ติดต่อ Zeyu lntelligent Industrial Company

วิธีเลือกผู้ผลิตสายการประกอบคอนเน็กเตอร์ออปติกที่เหมาะสม

อัปเดต สิงหาคม 2026 · โดย XCX
การเลือกผู้ผลิตสายการประกอบคอนเน็กเตอร์ออปติกที่เหมาะสม ต้องพิจารณาหลักฐานที่ตรงกับขอบเขตผลิตภัณฑ์ของคุณ ไม่ใช่ระยะเวลาการพาชมโรงงาน ซัพพลายเออร์ที่เหมาะสมควรแสดงให้เห็นได้ว่าคอนเน็กเตอร์และสายเคเบิลแต่ละรุ่นของคุณเคลื่อนผ่านแต่ละสถานีงานอย่างไร วัดผลอย่างไร และจะมีการตรวจรับผลผลิตที่ยอมรับได้ก่อนจัดส่งอย่างไร
โรงงานขนาดใหญ่ จำนวนสิทธิบัตร รายชื่อลูกค้า และใบรับรองระบบบริหารคุณภาพอาจช่วยประกอบการตรวจสอบสถานะได้ แต่ไม่มีสิ่งใดพิสูจน์ว่าการกำหนดค่าเครื่องจักรที่เสนอสามารถประกอบ ตรวจสอบ ทดสอบ เปลี่ยนรุ่นการผลิต และจัดทำเอกสารสำหรับผลิตภัณฑ์ของคุณได้ ใช้กรอบแนวทางด้านล่างเปลี่ยนทุกคำกล่าวอ้างที่ฟังดูดีให้เป็นข้อกำหนดที่ทดสอบได้
1. เริ่มจากขอบเขตผลิตภัณฑ์และการตรวจรับ ไม่ใช่การพาชมโรงงาน
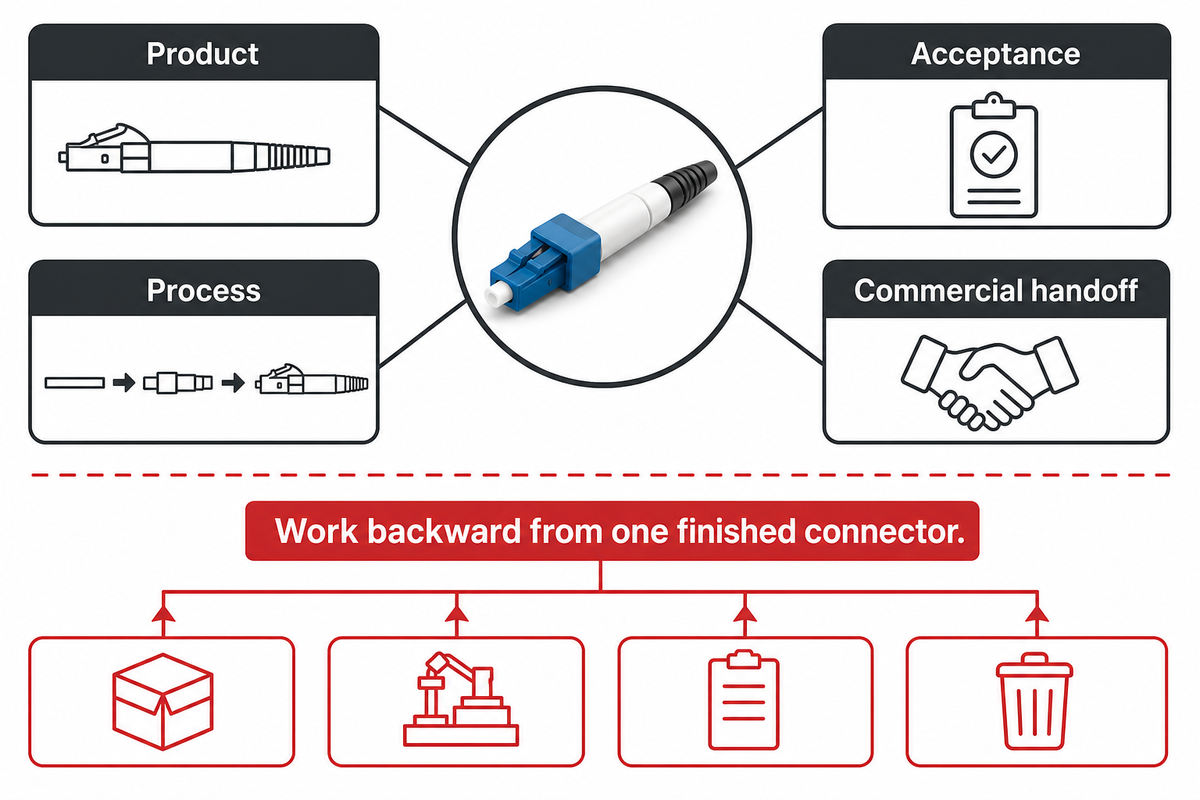
ให้เริ่มกำหนดขอบเขตจากจุดนี้: คำว่า “สายการผลิตครบวงจร” ไม่ใช่ขอบเขตการจัดซื้อที่ชัดเจน ให้ระบุกลุ่มคอนเน็กเตอร์ รูปแบบเฟอร์รูล รูปแบบการขัดเงา โครงสร้างสายเคเบิล การตรวจสอบย้อนกลับตามล็อต การทำเครื่องหมาย การบรรจุ และตลาดปลายทาง จากนั้นกำหนดจุดเริ่มต้นและจุดสิ้นสุดของความรับผิดชอบซัพพลายเออร์ เช่น สายเคเบิลที่เตรียมไว้แล้ว ชิ้นส่วนคอนเน็กเตอร์ดิบ ชุดสายเคเบิลสำเร็จรูป หรือผลิตภัณฑ์ที่บรรจุแล้ว
- ผลิตภัณฑ์: แบบทางวิศวกรรม ตัวอย่างที่อนุมัติ รุ่นคอนเน็กเตอร์/สายเคเบิล วัสดุสำคัญ และการตกแต่งผิว
- กระบวนการ: การทำงานอัตโนมัติ การทำงานโดยมีผู้ช่วย การทำงานด้วยมือ และงานที่ผู้ซื้อจัดหาให้
- การตรวจรับ: คุณลักษณะ เครื่องมือวัด กฎการสุ่มตัวอย่าง ข้อมูลดิบ และการตัดสินผล
- การส่งมอบเชิงพาณิชย์: การฝึกอบรม อะไหล่สำรอง ซอฟต์แวร์ เอกสาร งาน ณ สถานที่ติดตั้ง และประเด็นเบี่ยงเบนที่ยังค้างอยู่
ขอบเขตนี้ยังช่วยแยกขอบเขตการจัดซื้อของ ผู้ผลิตอุปกรณ์ระบบอัตโนมัติ ออกจากขอบเขตของผู้ผลิตชุดสายเคเบิล ให้ถือว่าเป็นบทบาทการจัดหาคนละประเภท ข้อเสนอที่มีความสามารถจะระบุชัดเจนว่าซัพพลายเออร์รับบทบาทใด แทนที่จะปล่อยให้ความรับผิดชอบเหล่านั้นคลุมเครือ
วิธีตรวจสอบขอบเขต: เลือกคอนเน็กเตอร์สำเร็จรูป 1 ชิ้น แล้วไล่ย้อนกลับไปทีละขั้นตอน สำหรับทุกกระบวนการ ให้ถามว่าใครจัดหาวัตถุดิบ ใครเป็นผู้รับผิดชอบฟิกซ์เจอร์ มีบันทึกใดเป็นหลักฐานว่างานเสร็จสมบูรณ์ และใครเป็นผู้จัดการเมื่อเกิดความผิดพลาด หากคำตอบข้อใดคือ “ผู้ซื้อจัดการภายหลัง” ให้จัดกระบวนการนั้นไว้นอกขอบเขตสายการผลิตที่จัดหา และแยกประเมินค่าแรง อุปกรณ์ พื้นที่โรงงาน และการตรวจสอบยืนยัน แบบฝึกหัดนี้ช่วยเผยให้เห็นความแตกต่างระหว่างรายการเครื่องจักรที่ครบถ้วนกับความรับผิดชอบด้านการผลิตที่ครบถ้วน
ข้อมูลเบื้องต้นจากผู้ซื้อมักอ้างถึงการใช้งานใยแก้วนำแสงในด้านใกล้เคียง เช่น การเชื่อมต่อศูนย์ข้อมูล โทรคมนาคมภายนอกอาคาร เครือข่ายออปติกอุตสาหกรรม หรือโครงข่ายรับส่งข้อมูลสำหรับเครือข่ายไร้สาย คำเหล่านี้บอกถึงการใช้งาน ไม่ใช่หลักฐานด้านการประกอบ ให้แปลงเป็นข้อมูลผลิตภัณฑ์และข้อกำหนดการทดสอบ แทนการสันนิษฐานว่าซัพพลายเออร์เข้าใจเส้นทางใยแก้วนำแสงที่ต้องการ
| ขอบเขตใยแก้วนำแสง | ใยแก้วนำแสง, เส้นใยนำแสง, คอนเน็กเตอร์ใยแก้วนำแสง, สายเคเบิลใยแก้วนำแสง, สายใยแก้วนำแสง, ใยแก้ว, โหมดเดี่ยว, หลายโหมด, เปลือกหุ้ม, สัญญาณแสง |
|---|---|
| ขอบเขตคอนเน็กเตอร์ | ชนิดคอนเน็กเตอร์, ประเภทของคอนเน็กเตอร์, ประเภทของคอนเน็กเตอร์ใยแก้วนำแสง, คอนเน็กเตอร์ SC และ LC, อะแดปเตอร์ใยแก้วนำแสง, ปลั๊กคอนเน็กเตอร์, รูปแบบผลิตภัณฑ์, การกำหนดประเภท, จำนวนรอบการเสียบต่อ |
| ขอบเขตการใช้งาน | การส่งข้อมูลความเร็วสูง, การเชื่อมต่อข้อมูล, ความสมบูรณ์ของสัญญาณ, การสื่อสารด้วยแสง, เครือข่ายสื่อสาร, อุตสาหกรรมโทรคมนาคม, การรบกวนทางแม่เหล็กไฟฟ้า, พื้นที่ในแร็ก |
| ขอบเขตการผลิต | ระบบอัตโนมัติในโรงงาน, กระบวนการผลิต, โรงงานผลิต, การผลิตคอนเน็กเตอร์, การควบคุมกระบวนการ, ค่าความคลาดเคลื่อน, ความก้าวหน้าทางเทคโนโลยี, เครื่องวัดกำลังแสง |
| ขอบเขตการปฏิบัติตามข้อกำหนด | มาตรฐานอุตสาหกรรม, มาตรฐานสากล, Telcordia, RoHS, สภาวะแวดล้อม, ความทนทานต่อสภาพแวดล้อม, สภาพแวดล้อมอุตสาหกรรมที่รุนแรง, หน้าที่ด้านความปลอดภัยและกฎระเบียบ |
2. ใช้เกณฑ์คัดกรองความเหมาะสมของสายการผลิตแบบ 4 สถานะ
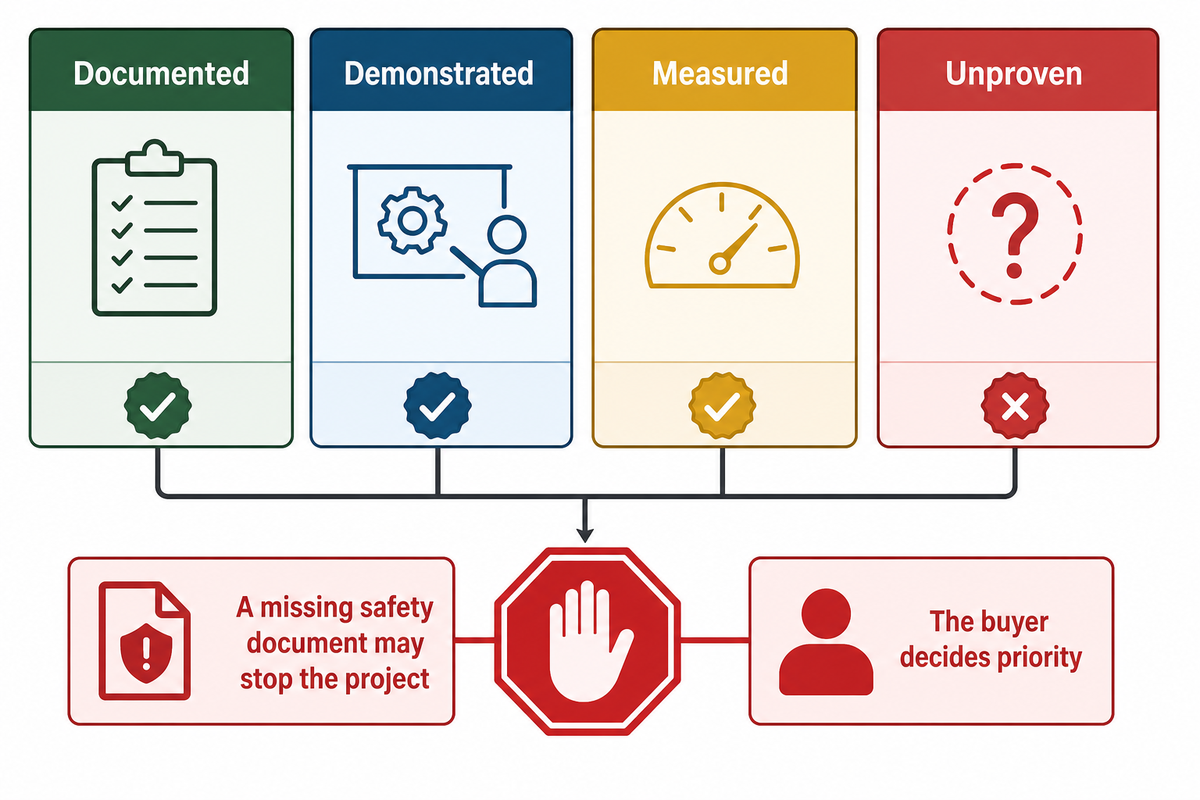
เมื่อระบุผลิตภัณฑ์และข้อมูลการทดสอบไว้อย่างชัดเจนแล้ว ให้จัดประเภทข้อกำหนดแต่ละข้อเป็น มีเอกสารยืนยัน สาธิตให้ดูแล้ว วัดผลแล้ว หรือ ยังไม่มีหลักฐานยืนยัน อย่านำสถานะเหล่านี้มารวมเป็นคะแนนกลางแบบเดียว เอกสารความปลอดภัยที่ขาดหายไปอาจเป็นเงื่อนไขที่ต้องหยุดดำเนินการ ส่วนคุณลักษณะอำนวยความสะดวกที่ขาดไปอาจเพียงเป็นประเด็นค้าง ผู้ซื้อเป็นผู้กำหนดลำดับความสำคัญ
| ข้อกำหนด | หลักฐานที่ขอ | สิ่งที่ใช้แทนอย่างไม่เพียงพอ | เงื่อนไขผ่านของโครงการ | ข้อจำกัด |
|---|---|---|---|---|
| 1. ขอบเขตผลิตภัณฑ์ | รายการรุ่นและข้อมูลป้อนเข้าที่ลงนามรับรอง | “รองรับได้หลายรุ่น” | ระบุชื่อรุ่นผลิตภัณฑ์ที่อนุมัติให้ผลิตทุกรุ่น | รายการรุ่นไม่ได้พิสูจน์ผลผลิต |
| 2. แผนผังสถานีงาน | กระบวนการ ผู้รับผิดชอบ ข้อมูลป้อนเข้า ผลลัพธ์ และจุดพักชิ้นงานระหว่างสถานี | ภาพถ่ายเครื่องจักร | ไม่มีขั้นตอนทำงานด้วยมือที่ซ่อนอยู่ | ผังการจัดวางอาจเปลี่ยนหลังการทดลอง |
| 3. เครื่องมือการผลิต | รายการฟิกซ์เจอร์ แบบทางวิศวกรรม ผู้รับผิดชอบ และอายุการใช้งาน | ชื่อคอนเน็กเตอร์ในโบรชัวร์ | แต่ละกลุ่มมีเส้นทางการใช้เครื่องมือการผลิต | วัสดุสิ้นเปลืองยังขึ้นอยู่กับล็อต |
| 4. แผนควบคุม | การควบคุมข้อมูลป้อนเข้าสำคัญและข้อบกพร่อง | ใบรับรองคุณภาพทั่วไป | แผนตอบสนองมีผู้รับผิดชอบ | แผนยังต้องมีบันทึกการดำเนินงาน |
| 5. การวัด | วิธีการ เครื่องมือวัด การตรวจสอบย้อนกลับ และข้อมูล | ภาพจากกล้องจุลทรรศน์ที่คมชัด | มีการตัดสินผลสำหรับคุณลักษณะทุกข้อ | วิธีการต่าง ๆ ใช้แทนกันไม่ได้ |
| 6. วิธีการตรวจรับผลผลิต | ล็อตที่มีผู้ร่วมสังเกตการณ์และบันทึกเหตุการณ์ดิบ | เวลาในรอบการทำงานของเครื่องเปล่า | ผลผลิตที่ยอมรับได้เกิดซ้ำได้ในการทดลอง | การทดลองไม่ได้ยืนยันความสามารถระยะยาว |
| 7. การเปลี่ยนรุ่นการผลิต | จับเวลาการเปลี่ยนรุ่นและอนุมัติชิ้นงานแรก | ภาพหน้าจอเมนูชุดค่าพารามิเตอร์การผลิต | มีผู้ร่วมสังเกตการณ์การผลิตรุ่นที่มีเงื่อนไขยากที่สุด | ต้องรวมการเคลียร์วัสดุออกจากเครื่อง |
| 8. ความปลอดภัยและเอกสาร | แฟ้มประเมินความเสี่ยง แบบทางวิศวกรรม คู่มือ และการตรวจสอบยืนยัน | คำรับรองจากซัพพลายเออร์เพียงอย่างเดียว | มีการกำหนดผู้รับผิดชอบตามข้อกำหนดของพื้นที่ปลายทาง | กฎหมายท้องถิ่นขึ้นอยู่กับการกำหนดค่าเครื่องจักรขั้นสุดท้าย |
| 9. การส่งมอบงานบริการ | ข้อมูลสำรอง อะไหล่สำรอง สิทธิ์เข้าถึง การฝึกอบรม และการยกระดับปัญหา | ระยะเวลาการรับประกัน | มีการทดสอบการกู้คืนและกำหนดผู้รับผิดชอบ | เงื่อนไขการสนับสนุนยังคงเป็นข้อกำหนดตามสัญญา |
3. จับคู่กลุ่มคอนเน็กเตอร์กับสถานีงาน ฟิกซ์เจอร์ และวัสดุสิ้นเปลือง
จากนั้นนำข้อกำหนดของกลุ่มผลิตภัณฑ์ที่ยังไม่มีหลักฐานยืนยันเข้าสู่ การทบทวนความเข้ากันได้ การระบุชื่อกลุ่มผลิตภัณฑ์เป็นเพียงจุดเริ่มต้น ไม่ใช่ข้อสรุป เฟอร์รูลทรงกระบอกสำหรับใยแก้วเส้นเดียวและเฟอร์รูลทรงสี่เหลี่ยมสำหรับใยแก้วหลายเส้นอาจใช้ฟิกซ์เจอร์ รูปทรงการขัดเงา ขอบเขตการตรวจสอบ และส่วนเชื่อมต่อสำหรับการทดสอบต่างกัน IEC 61300-3-30:2026 มีขอบเขตเฉพาะด้านรูปทรงหน้าปลายของใยแก้วหลายเส้นแบบทรงสี่เหลี่ยม ซึ่งเป็นเหตุผลเพียงพอที่จะขอเอกสารข้อมูลส่วนเชื่อมต่อเฉพาะแต่ละกลุ่มผลิตภัณฑ์
| กลุ่ม | สิ่งที่ต้องตรวจสอบในระดับสถานีงาน | หลักฐาน |
|---|---|---|
| LC | ขอให้ซัพพลายเออร์ระบุเส้นทางของสถานีงาน ฟิกซ์เจอร์ วัสดุสิ้นเปลือง การตรวจสอบ และการทดสอบ | การตั้งค่าที่มีผู้ร่วมสังเกตการณ์ หมายเลขประจำเครื่องมือการผลิต และตัวอย่างที่ผ่านการยอมรับ |
| SC | ขอให้ซัพพลายเออร์ระบุเส้นทางของสถานีงาน ฟิกซ์เจอร์ วัสดุสิ้นเปลือง การตรวจสอบ และการทดสอบ | การตั้งค่าที่มีผู้ร่วมสังเกตการณ์ หมายเลขประจำเครื่องมือการผลิต และตัวอย่างที่ผ่านการยอมรับ |
| FC | ขอให้ซัพพลายเออร์ระบุเส้นทางของสถานีงาน ฟิกซ์เจอร์ วัสดุสิ้นเปลือง การตรวจสอบ และการทดสอบ | การตั้งค่าที่มีผู้ร่วมสังเกตการณ์ หมายเลขประจำเครื่องมือการผลิต และตัวอย่างที่ผ่านการยอมรับ |
| ผิวขัดแบบ UPC | ขอให้ซัพพลายเออร์ระบุความแตกต่างของฟิกซ์เจอร์ วัสดุสิ้นเปลือง กระบวนการ และการวัด | การตั้งค่าที่อนุมัติและตัวอย่างที่ผ่านการยอมรับ |
| ผิวขัดแบบ APC | ขอให้ซัพพลายเออร์ระบุความแตกต่างของฟิกซ์เจอร์ วัสดุสิ้นเปลือง กระบวนการ และการวัด | การตั้งค่าที่อนุมัติและตัวอย่างที่ผ่านการยอมรับ |
| สายเคเบิลแบบซิมเพล็กซ์ | ขอให้ซัพพลายเออร์ระบุข้อกำหนดด้านการจัดการ การทำเครื่องหมาย การตรวจสอบย้อนกลับ และการบรรจุ | เอกสารติดตามล็อตและตัวอย่างบรรจุภัณฑ์ที่ผ่านการยอมรับ |
| สายเคเบิลแบบดูเพล็กซ์ | ขอให้ซัพพลายเออร์ระบุข้อกำหนดด้านการจัดการ การทำเครื่องหมาย ขั้ว และการบรรจุ | เอกสารติดตามล็อตและตัวอย่างบรรจุภัณฑ์ที่ผ่านการยอมรับ |
| ใยแก้วหลายเส้นรูปแบบ MPO | ขอให้ซัพพลายเออร์ระบุเส้นทางของสถานีงาน ฟิกซ์เจอร์ วัสดุสิ้นเปลือง การตรวจสอบ และการทดสอบ | การตั้งค่าที่มีผู้ร่วมสังเกตการณ์ หมายเลขประจำเครื่องมือการผลิต และตัวอย่างที่ผ่านการยอมรับ |
| ชุดประกอบแบบสั่งทำหรือแบบไฮบริด | ข้อยกเว้นที่ต้องทำด้วยมือและกระบวนการที่ผู้ซื้อจัดหาให้ | แผนผังขอบเขตสถานีงานที่ทำเครื่องหมายแก้ไขแล้ว |
ในแต่ละแถว ให้ระบุว่าการโหลด การปอกสาย การจัดการกาว การบ่ม การตัด การขัดเงา การตรวจสอบ การทดสอบทางแสง การทำเครื่องหมาย และการนำชิ้นงานออก เป็นแบบอัตโนมัติ ทำโดยมีผู้ช่วย ทำด้วยมือ หรืออยู่นอกขอบเขตการจัดหา วิธีนี้ช่วยป้องกันไม่ให้คำว่า “เข้ากันได้” ซ่อนข้อยกเว้นที่ต้องใช้แรงงานมาก
ควรระบุวัสดุสิ้นเปลืองไว้ในเอกสารแผ่นเดียวกันด้วย ให้บันทึกประเภทกาวหรือการบ่ม ฟิล์มขัดเงาและเกณฑ์การเปลี่ยน วัสดุทำความสะอาด เครื่องมือย้ำขั้วต่อ สายอ้างอิง อะแดปเตอร์ และชุดค่าพารามิเตอร์การผลิตที่ซัพพลายเออร์ควบคุม สายการผลิตอาจรองรับคอนเน็กเตอร์ในเชิงกล แต่ยังต้องใช้วิธีจัดการ การบ่ม การขัดเงา การตรวจสอบ หรือเงื่อนไขการเชื่อมต่อที่ต่างกัน ดังนั้น ความเข้ากันได้จึงเป็นลำดับการอนุมัติในระดับสถานีงาน ไม่ใช่คุณสมบัติแบบมีหรือไม่มีของโครงเครื่อง
4. ตรวจสอบห่วงโซ่การวัดให้ครบถ้วน
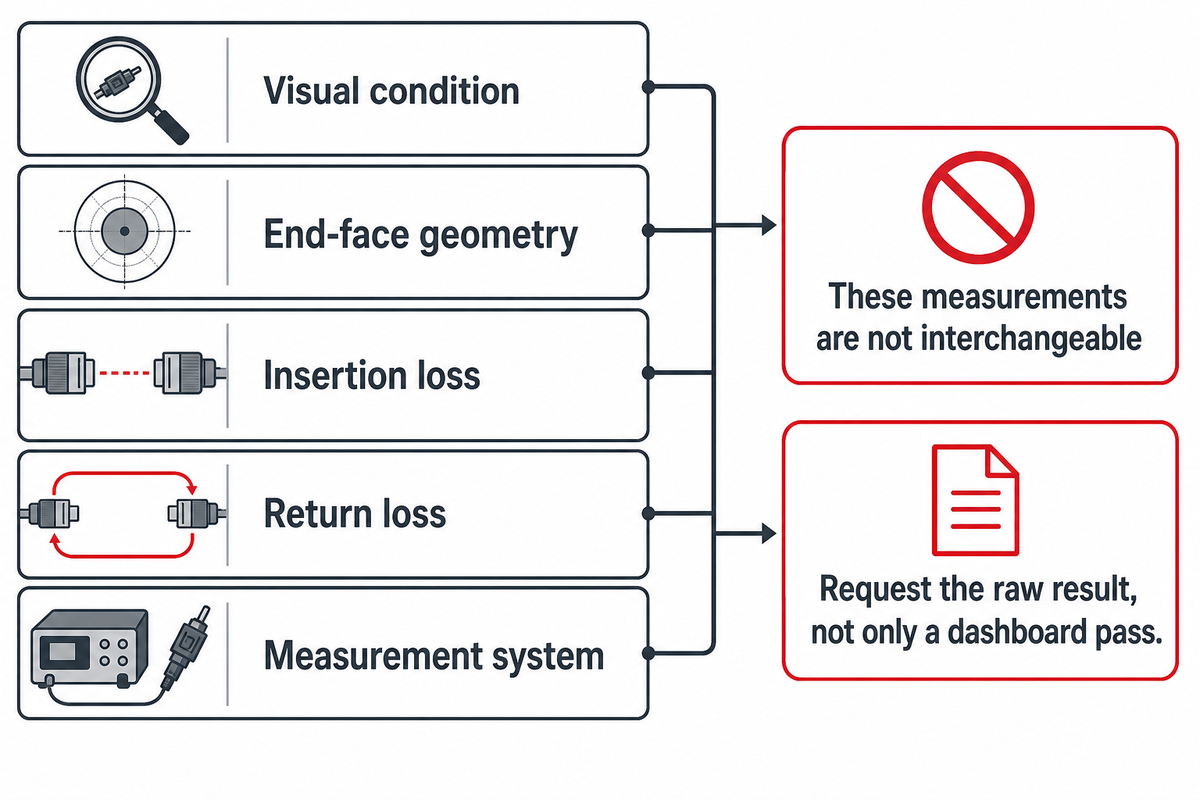
ภาพหน้าปลายที่คมชัดมีประโยชน์ แต่ไม่ได้แสดงผลสมรรถนะทางแสง ขอบเขตอย่างเป็นทางการของ IEC 61300-3-35:2022 ระบุว่าการตรวจสอบด้วยสายตาเป็นการตรวจเพิ่มเติม และใช้แทนการวัดการสูญเสียจากการลดทอน การสูญเสียย้อนกลับ หรือพารามิเตอร์หน้าปลายไม่ได้ ขอให้ซัพพลายเออร์แยกให้ชัดเจนว่าสิ่งใดตรวจดู สิ่งใดวัด และสิ่งใดผ่านเกณฑ์ที่กำหนด
| ปริมาณที่วัด | กำหนด | บันทึก | ห้ามใช้สิ่งต่อไปนี้แทน |
|---|---|---|---|
| สภาพที่ตรวจดูด้วยสายตา | โซน ชุดค่าพารามิเตอร์ สถานะคอนเน็กเตอร์ | ภาพและการตัดสินผล | การสูญเสียจากการแทรก |
| รูปทรงหน้าปลาย | กลุ่มเฟอร์รูลและส่วนเชื่อมต่อ | ไฟล์ข้อมูลรูปทรงดิบ | ภาพความสะอาด |
| การสูญเสียจากการแทรก | ความยาวคลื่น ค่าอ้างอิง วิธีเชื่อมต่อ | ผลและข้อมูลระบุตัวอย่าง | ลักษณะภายนอก |
| การสูญเสียย้อนกลับ | ความยาวคลื่นและการกำหนดค่าการทดสอบ | ผลและหมายเลขประจำเครื่องมือวัด | การสูญเสียจากการแทรก |
| ระบบการวัด | การตรวจสอบย้อนกลับ ความไม่แน่นอน ความทำซ้ำได้ | การสอบเทียบและการตรวจยืนยัน | ชื่อแบรนด์เครื่องมือวัด |
เมื่อความทำซ้ำได้และความสามารถในการทำซ้ำมีความสำคัญ ให้กำหนดการศึกษาและเกณฑ์การยอมรับก่อนการทดลอง สติกเกอร์สอบเทียบไม่ได้พิสูจน์ว่าอะแดปเตอร์ที่เลือกหรือวิธีการวัดทั้งหมดเหมาะกับผลิตภัณฑ์
ขอผลการวัดดิบ ไม่ใช่เพียงผลผ่านบนแดชบอร์ด ไฟล์ควรเก็บข้อมูลระบุตัวผลิตภัณฑ์ เวลา ชุดค่าพารามิเตอร์ การกำหนดค่าเครื่องมือวัดและอะแดปเตอร์ ผู้ปฏิบัติงานหรือสถานีงาน ความยาวคลื่นเมื่อเกี่ยวข้อง ค่าที่วัด กฎที่ใช้ และการตัดสินผล จากนั้นวัดตัวอย่างที่ทราบค่าแล้วจำนวนหนึ่งซ้ำ หลังเปลี่ยนฟิกซ์เจอร์ อะแดปเตอร์ ชุดค่าพารามิเตอร์ หรือซอฟต์แวร์ วิธีนี้เพียงอย่างเดียวไม่ได้ตรวจสอบยืนยันระบบการวัด แต่ช่วยให้เห็นว่าติดตามย้อนกลับและเปรียบเทียบผลได้หรือไม่
5. เปรียบเทียบผลผลิตจาก 3 ล็อตที่ตกลงกันและมีผู้ร่วมสังเกตการณ์
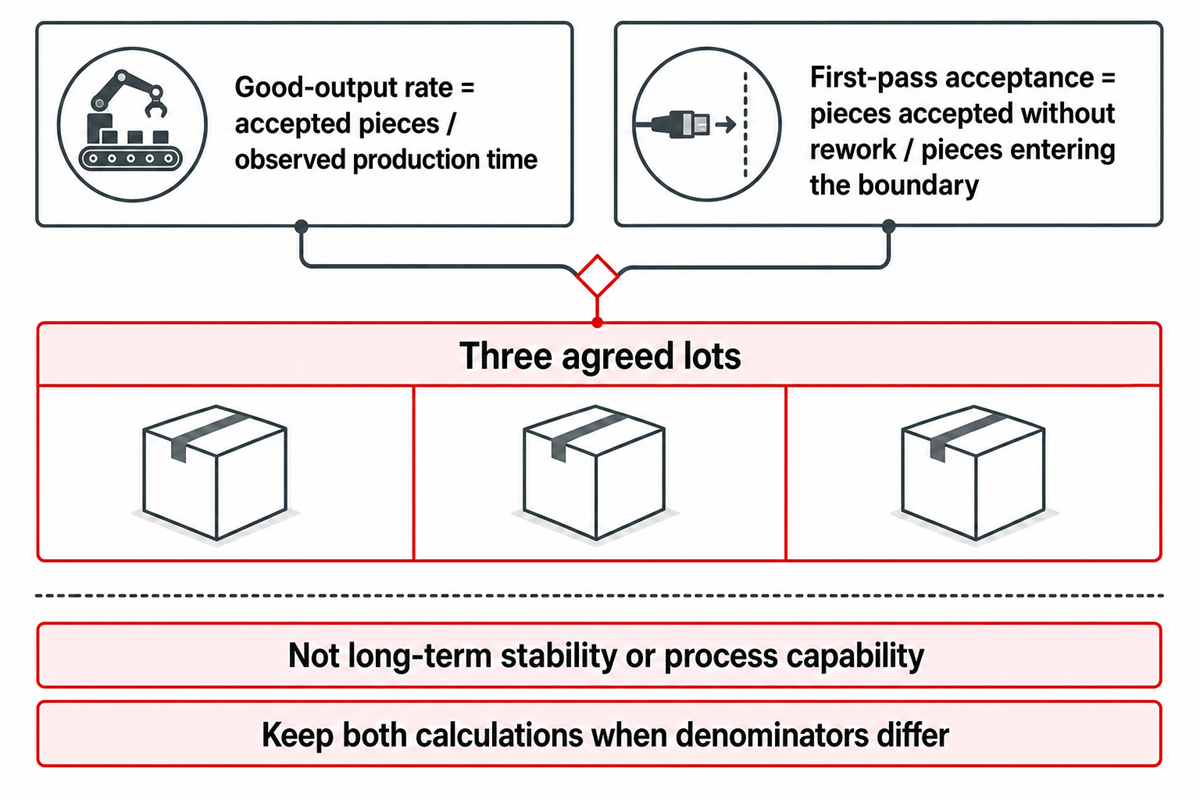
เมื่อกำหนดวิธีวัดผลิตภัณฑ์แล้ว รอบเวลาการทำงานที่เสนอราคาอาจไม่รวมการโหลด การอุ่นเครื่อง การตรวจสอบ ชิ้นงานที่ไม่ผ่าน การแก้ไขงาน การหยุดตามแผน และการเปลี่ยนรุ่นการผลิต ให้กำหนดกฎเหล่านี้ให้ชัดเจน แล้วคำนวณ อัตราผลผลิตที่ผ่านเกณฑ์ = จำนวนชิ้นงานที่ยอมรับ / เวลาการผลิตที่สังเกตการณ์ ภายใต้วิธีวัดและเกณฑ์การยอมรับผลิตภัณฑ์เดียวกัน ให้รายงาน อัตราการยอมรับผ่านครั้งแรก = จำนวนชิ้นงานที่ยอมรับโดยไม่ต้องแก้ไข / จำนวนชิ้นงานที่เข้าสู่ขอบเขต แยกต่างหาก
ตัวอย่างเพื่ออธิบายโดยสมมติขึ้น — ไม่ใช่สมรรถนะของ ZEUEE หรืออุตสาหกรรม:
| ล็อต | จำนวนที่เข้าสู่กระบวนการ | จำนวนที่ยอมรับผ่านครั้งแรก | จำนวนที่ยอมรับหลังแก้ไขงาน | เวลาที่สังเกตการณ์ | อัตราผลผลิตที่ผ่านเกณฑ์ | อัตราการยอมรับผ่านครั้งแรก |
|---|---|---|---|---|---|---|
| A | 240 | 222 | 8 | 120 min | 115.0/hour | 92.5% |
| B | 240 | 218 | 12 | 125 min | 110.4/hour | 90.8% |
| C | 240 | 225 | 6 | 118 min | 117.5/hour | 93.8% |
การเปรียบเทียบ 3 ล็อตอาจเผยให้เห็นความแปรปรวนที่การสาธิตอย่างดีเพียงครั้งเดียวอาจปกปิดไว้ แต่ไม่ได้ยืนยันเสถียรภาพระยะยาว ความสามารถของกระบวนการ ขีดจำกัดความเชื่อมั่น ผลได้ในอนาคต หรือกำลังการผลิตของโรงงาน แนวทางสถิติของ NIST ถือว่าสิ่งเหล่านี้เป็นคำถามที่ใหญ่กว่าและขึ้นอยู่กับเวลา โดยเกี่ยวข้องกับข้อมูลสังเกตการณ์ที่เป็นอิสระต่อกันและกระบวนการที่อยู่ภายใต้การควบคุม ดังนั้น สัญญาซื้อขายจึงควรระบุว่านี่เป็นการเปรียบเทียบเพื่อการตรวจรับโดยมีผู้ร่วมสังเกตการณ์ ไม่ใช่การศึกษาความสามารถของกระบวนการ
หากทำได้ ให้ใช้วัตถุดิบขาเข้าที่ผู้ซื้อควบคุม หรือกำหนดล็อตและสถานะการตรวจสอบของวัตถุดิบจากซัพพลายเออร์ให้ชัดเจน บันทึกเวลาที่เครื่องขาดวัตถุดิบ เวลาที่เครื่องติดค้าง ช่วงพักตามแผน การหยุดเล็กน้อย และการกู้คืนด้วยมือ แทนการตัดเวลาเหล่านี้ออกจากตัวหารโดยไม่แจ้ง หากซัพพลายเออร์เสนอขอบเขตคำนวณที่ต่างออกไป ให้เก็บผลคำนวณทั้งสองแบบไว้ ความเห็นต่างเรื่องตัวหารเป็นความแตกต่างทางการค้าที่ควรเปิดเผยก่อนออกใบสั่งซื้อ ไม่ใช่เพิ่งมาพบระหว่างการเพิ่มกำลังการผลิต
6. ทดสอบคำมั่นเรื่องการเปลี่ยนรุ่นการผลิตและการตรวจสอบย้อนกลับ
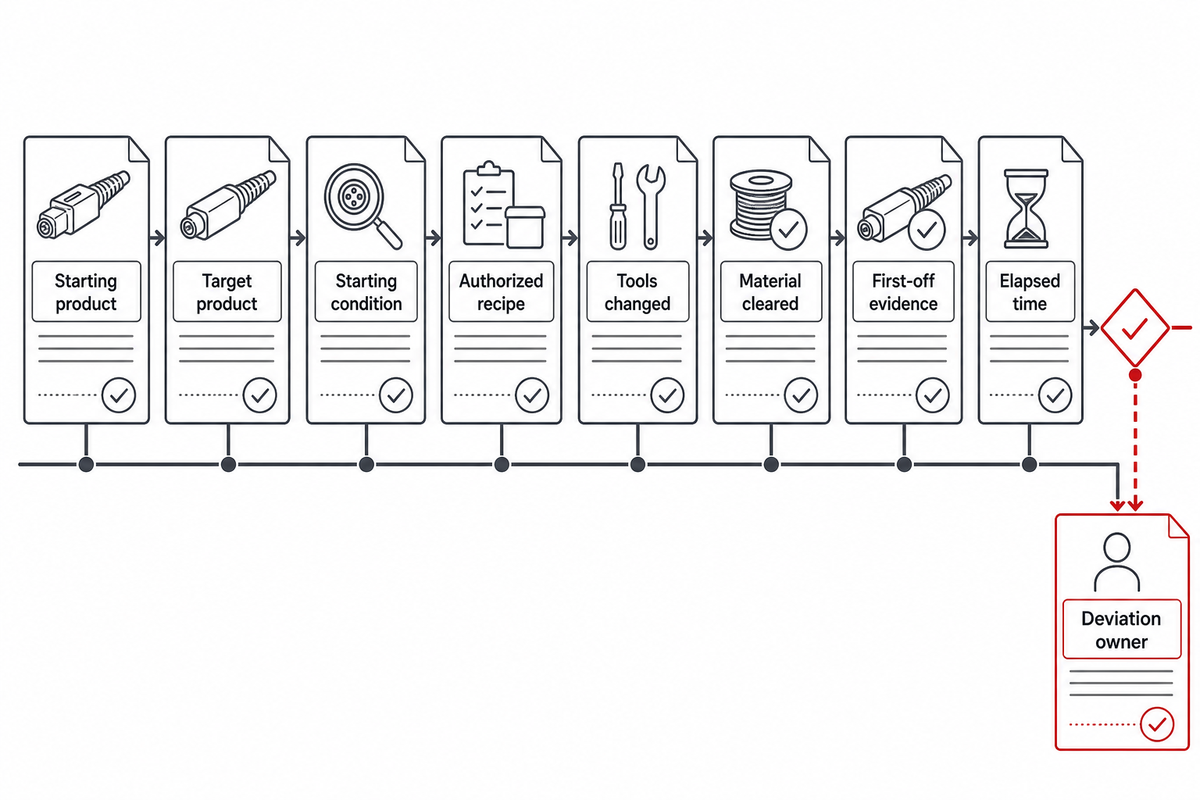
ปุ่มเลือกชุดค่าพารามิเตอร์ไม่ได้พิสูจน์ผลการเปลี่ยนรุ่นการผลิต ให้สังเกตการณ์การเปลี่ยนจากการกำหนดค่าเริ่มต้นไปเป็นรุ่นผลิตภัณฑ์ที่สำคัญทางการค้าหรือมีเงื่อนไขยาก บันทึกการเปลี่ยนเครื่องมือ การเคลียร์วัสดุ การอนุมัติชุดค่าพารามิเตอร์ การแทรกแซงของผู้ปฏิบัติงาน การตรวจสอบชิ้นงานแรก ชิ้นแรกที่อนุมัติแล้ว เวลาที่ใช้ และประเด็นเบี่ยงเบนที่ยังไม่ได้แก้ไข
แถวการตรวจรับการเปลี่ยนรุ่นการผลิต: ผลิตภัณฑ์เริ่มต้น → ผลิตภัณฑ์เป้าหมาย → สภาพเริ่มต้น → ชุดค่าพารามิเตอร์ที่ได้รับอนุมัติ → เครื่องมือที่เปลี่ยน → วัสดุที่เคลียร์ออก → หลักฐานชิ้นงานแรก → เวลาที่ใช้ → ผู้รับผิดชอบประเด็นเบี่ยงเบน
จากนั้นติดตามหมายเลขประจำชิ้นหรือล็อตเดียวกันผ่านวัตถุดิบขาเข้า เหตุการณ์ในแต่ละสถานีงาน ไฟล์การตรวจสอบ ผลการทดสอบทางแสง ชิ้นงานที่ไม่ผ่าน งานแก้ไข และการบรรจุ หากมีการเปลี่ยนชิ้นส่วนหรือรุ่นซอฟต์แวร์หลังการตรวจรับจากโรงงาน ให้ระบุหลักฐานที่ได้รับผลกระทบและทดสอบส่วนที่เกี่ยวข้องซ้ำ
อย่าทดสอบเฉพาะทิศทางที่ง่ายที่สุด การเปลี่ยนจากการตั้งค่าที่ซับซ้อนไปเป็นแบบง่ายอาจไม่เผยให้เห็นปัญหาการทำความสะอาด การจัดแนว หรือการตรวจสอบชิ้นงานแรก ซึ่งอาจเกิดขึ้นเมื่อเปลี่ยนย้อนกลับ รวมการเริ่มเดินเครื่องขณะเย็นหากการกู้คืนหลังเริ่มต้นมีความสำคัญ และตกลงกันว่าจะหยุดจับเวลาเมื่อใด: เมื่อผู้ปฏิบัติงานยืนยัน เมื่อได้ชิ้นงานที่ประกอบทางกลครบถ้วนชิ้นแรก หรือเมื่อได้ชิ้นงานชิ้นแรกที่ผ่านการวัดทุกข้อกำหนด จุดสิ้นสุดที่เลือกอาจทำให้เวลาเปลี่ยนรุ่นการผลิตที่รายงานแตกต่างกันอย่างมีนัยสำคัญ
7. กำหนดความรับผิดชอบด้านความปลอดภัยของเครื่องจักรและพื้นที่ปลายทาง
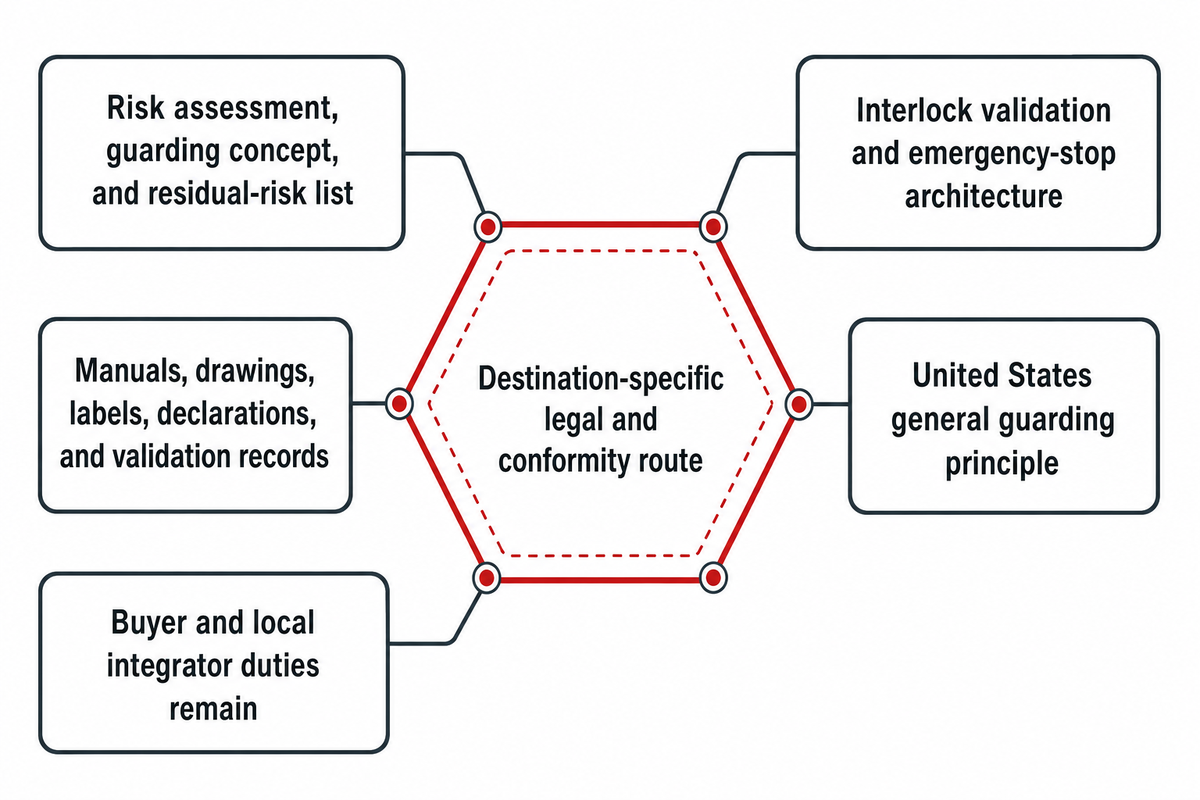
เมื่อกำหนดเงื่อนไขการเปลี่ยนรุ่นและการเริ่มเดินเครื่องแล้ว ยังต้องแยกกำหนดขอบเขตด้านความปลอดภัยของเครื่องจักรต่างหาก สำหรับการติดตั้งใน United States ข้อกำหนด OSHA 29 CFR 1910.212 ระบุหลักการทั่วไปเกี่ยวกับการติดตั้งอุปกรณ์ป้องกันบริเวณจุดปฏิบัติงาน จุดหนีบขาเข้า ชิ้นส่วนหมุน และเศษวัสดุหรือประกายไฟที่กระเด็น ข้อกำหนดนี้ไม่ใช่การรับรองสากล และการรับรองระบบบริหารตาม ISO 9001 ก็ไม่ใช่การอนุมัติเครื่องจักรหรือผลิตภัณฑ์เครื่องใดเครื่องหนึ่ง
“ต้องจัดให้มีวิธีป้องกันอันตรายจากเครื่องจักรอย่างน้อยหนึ่งวิธี เพื่อคุ้มครองผู้ปฏิบัติงานและพนักงานคนอื่น ๆ ในบริเวณเครื่องจักร”
OSHA 29 CFR 1910.212(a)(1)
- ขอเอกสารประเมินความเสี่ยง แนวคิดการติดตั้งอุปกรณ์ป้องกัน การตรวจสอบยืนยันอินเตอร์ล็อก โครงสร้างระบบหยุดฉุกเฉิน และรายการความเสี่ยงคงเหลือ
- ระบุผู้จัดหาคู่มือ แบบทางวิศวกรรม ฉลาก คำประกาศ บันทึกการตรวจสอบยืนยัน และงานบูรณาการในพื้นที่ท้องถิ่น
- ก่อนจัดส่ง ให้ยืนยันแนวทางด้านกฎหมายและการรับรองที่เกี่ยวข้องกับพื้นที่ปลายทาง โดยอ้างอิงการกำหนดค่าเครื่องจักรขั้นสุดท้าย
คำรับรองจากซัพพลายเออร์ โลโก้ลูกค้า หรือใบรับรองทั่วไปอาจเป็นส่วนหนึ่งของเอกสาร แต่ไม่มีสิ่งใดใช้แทนหลักฐานเฉพาะโครงการหรือหน้าที่ของผู้ซื้อและผู้บูรณาการระบบในพื้นที่ได้
8. ตรวจสอบระบบสาธารณูปโภค การเป็นเจ้าของข้อมูล อะไหล่สำรอง และวงจรชีวิตซอฟต์แวร์
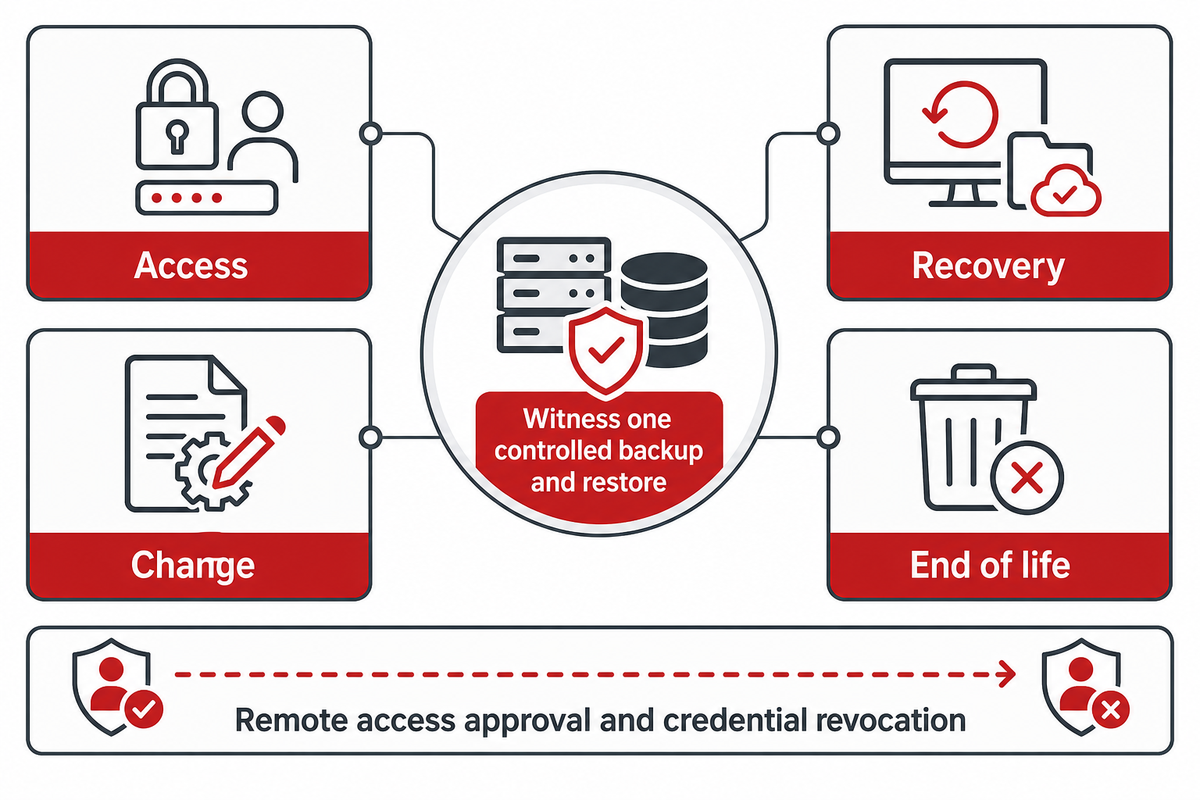
ต้องออกแบบความพร้อมในการสนับสนุนก่อนซื้อ กำหนดกำลังไฟฟ้า ลม อากาศระบายทิ้ง น้ำหนักบรรทุกพื้น จุดเชื่อมต่อเครือข่าย บทบาทผู้ใช้ รูปแบบข้อมูลดิบ ระยะเวลาเก็บรักษา ตำแหน่งสำรองข้อมูล และวิธีกู้คืนให้ชัดเจน ถามว่าผู้ซื้อสามารถกู้คืนสายการผลิตได้โดยไม่ต้องพึ่งวิศวกรคนเดิมหรือไม่ และจะเปลี่ยนคอมพิวเตอร์อุตสาหกรรมที่เสียหรือชิ้นส่วนที่เลิกผลิตแล้วอย่างไร
การเข้าถึง
บัญชีผู้ใช้ การดูแลรหัสผ่าน การอนุมัติเข้าใช้งานระยะไกล การเพิกถอนสิทธิ์ และบันทึกการใช้งาน
บัญชีผู้ใช้ การดูแลรหัสผ่าน การอนุมัติเข้าใช้งานระยะไกล การเพิกถอนสิทธิ์ และบันทึกการใช้งาน
การกู้คืน
โปรแกรม ชุดค่าพารามิเตอร์ สูตรข้อมูล การสำรองข้อมูล และการทดสอบกู้คืนโดยมีผู้ร่วมสังเกตการณ์
โปรแกรม ชุดค่าพารามิเตอร์ สูตรข้อมูล การสำรองข้อมูล และการทดสอบกู้คืนโดยมีผู้ร่วมสังเกตการณ์
การเปลี่ยนแปลง
การส่งมอบอัปเดต บันทึกประจำรุ่น ชิ้นส่วนทดแทน การทดสอบถดถอย และการย้อนกลับ
การส่งมอบอัปเดต บันทึกประจำรุ่น ชิ้นส่วนทดแทน การทดสอบถดถอย และการย้อนกลับ
การสิ้นสุดอายุการใช้งาน
ซอฟต์แวร์ล้าสมัย ฮาร์ดแวร์ที่ไม่มีการสนับสนุน ขอบเขตการส่งมอบซอร์สโค้ด และผู้รับผิดชอบการย้ายระบบ
ซอฟต์แวร์ล้าสมัย ฮาร์ดแวร์ที่ไม่มีการสนับสนุน ขอบเขตการส่งมอบซอร์สโค้ด และผู้รับผิดชอบการย้ายระบบ
แนวทางของ NIST ด้านเทคโนโลยีปฏิบัติการสนับสนุนให้มองอุปกรณ์ที่เชื่อมต่อเป็นประเด็นความปลอดภัยตลอดวงจรชีวิต แต่ไม่ได้กำหนดสถาปัตยกรรมของคุณหรือโอนสิทธิ์ความเป็นเจ้าของซอร์สโค้ด รายละเอียดเหล่านั้นควรระบุในสัญญา พร้อมการฝึกอบรม อะไหล่สำรอง การยกระดับปัญหา และความคาดหวังด้านการตอบสนอง
ขอให้ซัพพลายเออร์สาธิตการสำรองและกู้คืนข้อมูลที่ควบคุมไว้หนึ่งครั้งบนการกำหนดค่าที่อนุมัติให้ใช้งานแล้ว บันทึกเวอร์ชันซอฟต์แวร์ ค่าแฮช ใบอนุญาต ผู้ดูแลบัญชี ระยะเวลากู้คืน และฟังก์ชันที่ทดสอบซ้ำหลังจากนั้น นอกจากนี้ ให้ตกลงว่าจะปิดการเข้าถึงระยะไกลไว้ตามปกติหรือไม่ ใครเป็นผู้เปิดใช้งาน บันทึกการอนุมัติอย่างไร และเพิกถอนข้อมูลรับรองอย่างไรเมื่อมีการเปลี่ยนบุคลากรหรือผู้ให้บริการ ไฟล์สำรองข้อมูลที่ไม่เคยผ่านการกู้คืนเป็นเพียงคำกล่าวอ้างเท่านั้น
9. ใส่ทะเบียนหลักฐาน RFQ-to-FAT ไว้ในชุดเอกสารจัดซื้อ
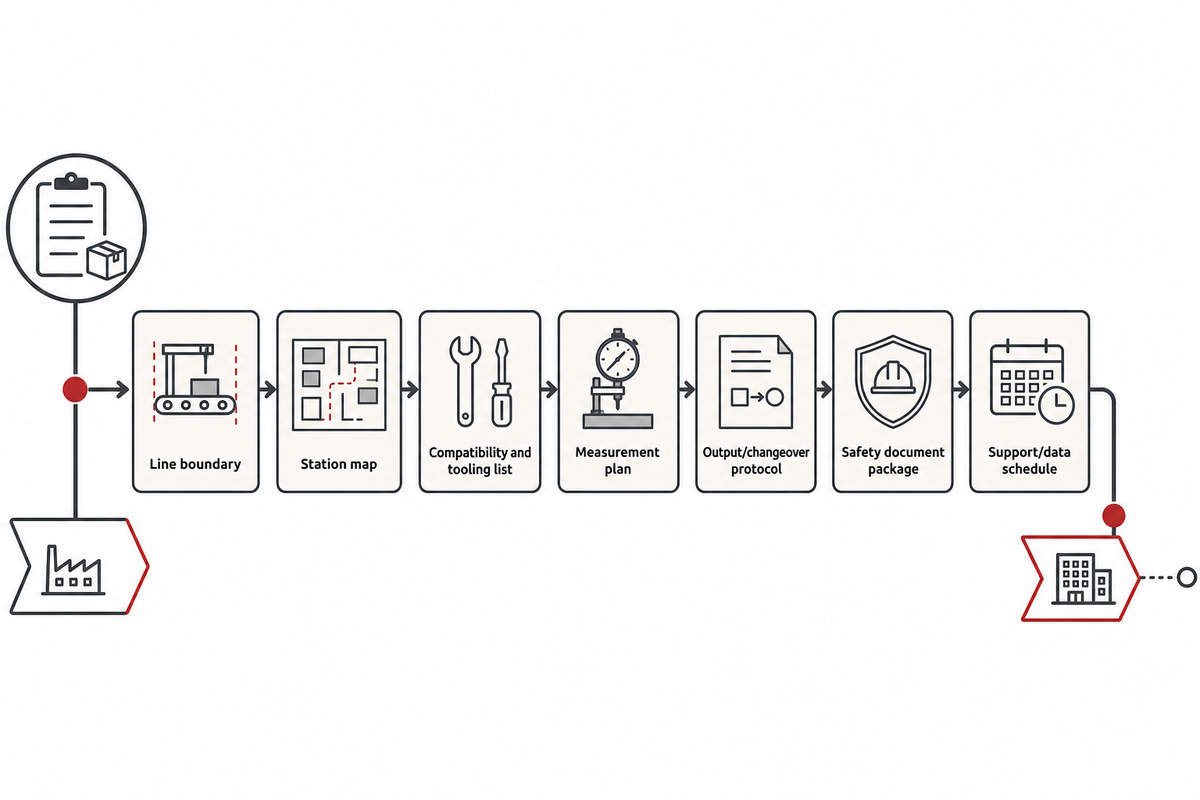
เมื่อกำหนดหน้าที่ด้านการสำรองและกู้คืนแล้ว เอกสารขอใบเสนอราคา และแผนตรวจรับจากโรงงานควรใช้รหัสข้อกำหนดเดียวกันกับหน้าที่เหล่านี้ คำมั่นทุกข้อจึงมีวิธีแสดงหลักฐาน ตัวอย่างหรือล็อต ไฟล์ข้อมูล ผู้ร่วมสังเกตการณ์ ผล ข้อจำกัด และผู้รับผิดชอบประเด็นเบี่ยงเบน ใช้ทะเบียนนี้เป็นเครื่องมือสำหรับผู้ซื้อที่จัดทำขึ้นเฉพาะบทความ และอย่านำเสนอว่าเป็นแบบฟอร์มของ IEC หรือ ISA
| รหัส | ข้อกำหนด | ผลิตภัณฑ์/รุ่น | เป้าหมายหรือกฎ | วิธีแสดงหลักฐาน | ตัวอย่าง/ล็อต | ไฟล์ข้อมูล | ผู้ร่วมสังเกตการณ์ | ผู้รับผิดชอบประเด็นเบี่ยงเบน | ข้อจำกัด |
|---|---|---|---|---|---|---|---|---|---|
| P-01 | ขอบเขตสถานีงาน | ผลิตภัณฑ์ทุกรุ่นที่อนุมัติให้ผลิต | แผนผังสถานีงานที่ลงนามแล้ว | ทบทวนเอกสาร | ไม่เกี่ยวข้อง | PDF ที่อนุมัติแล้ว | ผู้ซื้อ + ซัพพลายเออร์ | ผู้จัดการโครงการ | ควบคุมตามฉบับแก้ไข |
| T-02 | ความเข้ากันได้ของเครื่องมือการผลิต | แต่ละกลุ่มผลิตภัณฑ์ | เส้นทางเครื่องมือการผลิตที่อนุมัติแล้ว | ตั้งค่าโดยมีผู้ร่วมสังเกตการณ์ | การตั้งค่าหนึ่งครั้ง/กลุ่มผลิตภัณฑ์ | รายการเครื่องมือ | วิศวกรกระบวนการ | หัวหน้าฝ่ายเครื่องกล | ไม่รวมการสึกหรอ เว้นแต่ตกลงกันไว้ |
| M-03 | ห่วงโซ่การวัด | รุ่นสำคัญ | วิธีที่อนุมัติแล้ว | สาธิตวิธีการ | ตัวอย่างที่กำหนดไว้ | ส่งออกผลการวัดดิบ | วิศวกรคุณภาพ | ผู้รับผิดชอบมาตรวิทยา | ระบุความไม่แน่นอนแล้ว |
| O-04 | ผลผลิตที่ผ่านเกณฑ์ | รุ่นที่ตกลงกัน | กฎตามสัญญา | 3 ล็อตที่มีผู้ร่วมสังเกตการณ์ | ผู้ซื้อเป็นผู้กำหนด | บันทึกเหตุการณ์ + บันทึกการทดสอบ | ทีมตรวจรับ | หัวหน้าฝ่ายผลิต | ไม่ใช่หลักฐานความสามารถของกระบวนการ |
| C-05 | การเปลี่ยนรุ่นการผลิต | คู่รุ่นที่มีเงื่อนไขยากที่สุด | ขอบเขตเวลาที่ตกลงกัน | เปลี่ยนรุ่นโดยมีผู้ร่วมสังเกตการณ์ | การทดลองหนึ่งครั้งขึ้นไป | บันทึกการเปลี่ยนแปลง | วิศวกรฝ่ายผู้ซื้อ | หัวหน้าฝ่ายระบบควบคุม | รวมการเคลียร์วัสดุแล้ว |
| S-06 | เอกสารความปลอดภัย | เครื่องจักรขั้นสุดท้าย | รายการเอกสารสำหรับพื้นที่ปลายทาง | ทบทวนเอกสาร + การทำงาน | ไม่เกี่ยวข้อง | ชุดเอกสารที่ลงนามแล้ว | ผู้รับผิดชอบด้านความปลอดภัย | ฝ่ายที่ระบุชื่อไว้ | ยังต้องมีการทบทวนในพื้นที่ท้องถิ่น |
| L-07 | การกู้คืนตลอดวงจรชีวิต | ซอฟต์แวร์ที่อนุมัติให้ใช้งาน | กู้คืนสำเร็จ | ทดสอบการสำรอง/กู้คืน | ระบบสะอาดหนึ่งชุด | ใบรับมอบ + ค่าแฮช | ผู้รับผิดชอบด้าน IT/OT | หัวหน้าฝ่ายซอฟต์แวร์ | ควบคุมข้อมูลรับรองแล้ว |
ปิดการตรวจรับจากโรงงานด้วยเอกสารส่งมอบที่ควบคุมไว้ 7 รายการ ได้แก่ ขอบเขตสายการผลิต แผนผังสถานีงาน รายการความเข้ากันได้และเครื่องมือการผลิต แผนการวัด วิธีตรวจรับผลผลิต/การเปลี่ยนรุ่นการผลิต ชุดเอกสารความปลอดภัย และตารางการสนับสนุน/ข้อมูล ให้นำรายการที่ยังไม่เสร็จสมบูรณ์ไปติดตามต่อในการตรวจรับ ณ สถานที่ติดตั้ง พร้อมระบุผู้รับผิดชอบและกำหนดส่ง
10. เมื่อใดที่ควรพิจารณา ZEUEE ในรายชื่อผู้ผลิตที่ผ่านการคัดเลือก
ZEUEE ระบุว่าก่อตั้งขึ้นใน 2005 และดำเนินฐานการผลิตขนาด 20,000 ตารางเมตรใน Jiangxi โดยมีผู้เชี่ยวชาญกว่า 120 คน และสิทธิบัตรด้านการวิจัยและพัฒนากว่า 150 ฉบับ นอกจากนี้ยังระบุว่าได้รับการรับรอง ISO 9001:2015 ข้อมูลเหล่านี้เป็นข้อเท็จจริงจากบริษัทและบริบทสำหรับการตรวจสอบสถานะ ไม่ใช่หลักฐานว่าสายการผลิตที่เสนอเป็นไปตามข้อกำหนดด้านคอนเน็กเตอร์ ผลผลิต การทดสอบ หรือพื้นที่ปลายทางของคุณ
ใช้หน้าผลิตภัณฑ์ของ ZEUEE เพื่อ ทบทวนขอบเขตสายการผลิตที่ ZEUEE ระบุไว้ เป็นจุดเริ่มต้นสำหรับหารือด้านวิศวกรรมตามขอบเขตงาน ส่งแบบทางวิศวกรรม ตัวอย่าง รุ่นผลิตภัณฑ์ที่คาดว่าจะผลิต ขอบเขตสถานีงาน และทะเบียนหลักฐานข้างต้น ขอให้ ZEUEE ส่งหลักฐานประกอบข้อกำหนดแต่ละข้อ แทนการถือว่าคำอธิบายทั่วไปบนหน้าผลิตภัณฑ์เป็นหลักฐานยืนยันการกำหนดค่าเครื่องจักร
เปลี่ยนขอบเขตผลิตภัณฑ์ของคุณให้เป็นข้อเสนอที่พร้อมตรวจรับ
ส่งข้อมูลกลุ่มคอนเน็กเตอร์ โครงสร้างสายเคเบิล ตัวอย่างผลิตภัณฑ์ กฎการตรวจสอบ ขอบเขตผลผลิต พื้นที่ปลายทาง และทะเบียนหลักฐาน RFQ-to-FAT ให้ ZEUEE
ขอรับการทบทวนความเหมาะสมของสายการผลิต11. กิจกรรมด้านมาตรฐานใน 2026 มีความหมายอย่างไรต่อผู้ซื้อ
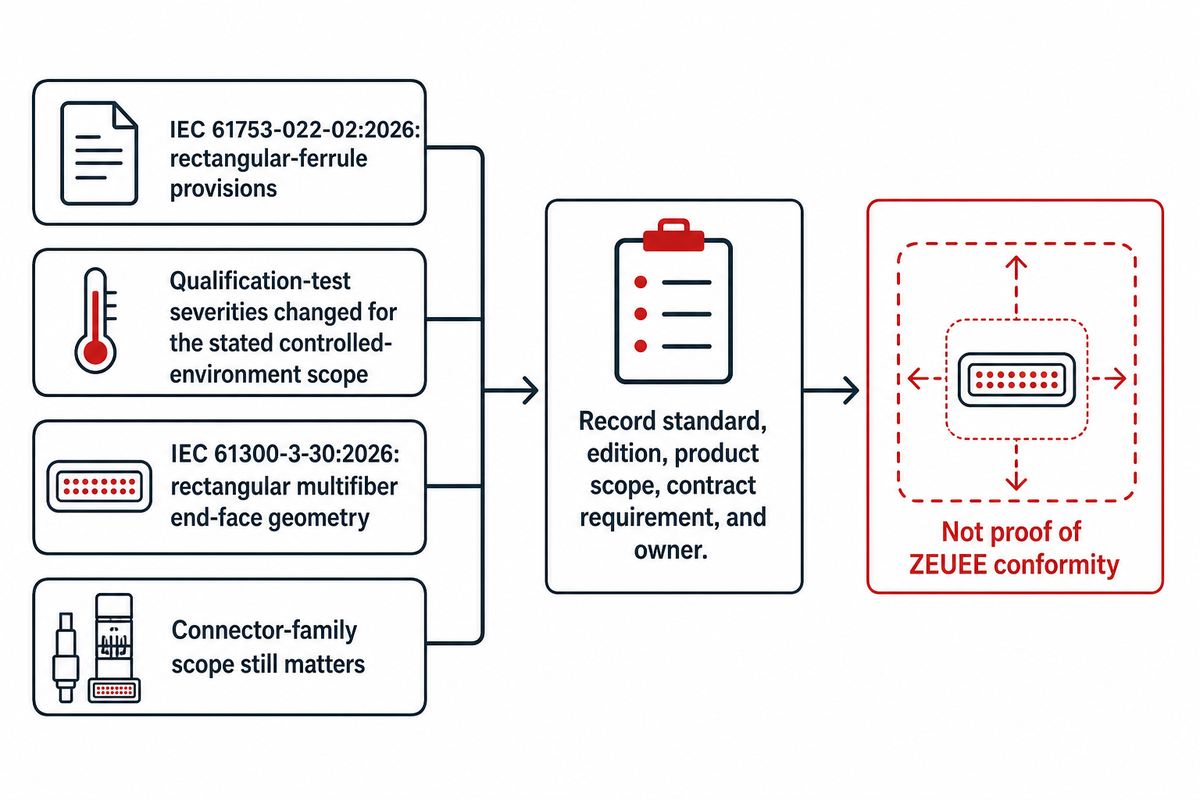
หลังจากกำหนดพื้นที่ปลายทางและขอบเขตกลุ่มคอนเน็กเตอร์แล้ว ยังต้องระบุฉบับมาตรฐานที่เกี่ยวข้อง IEC เผยแพร่ IEC 61753-022-02:2026 ซึ่งมีข้อกำหนดเกี่ยวกับเฟอร์รูลทรงสี่เหลี่ยม และปรับระดับความรุนแรงของการทดสอบรับรองคุณสมบัติสำหรับขอบเขตสภาวะแวดล้อมควบคุมตามที่ระบุไว้ ส่วน IEC 61300-3-30:2026 กล่าวถึงรูปทรงหน้าปลายของคอนเน็กเตอร์ใยแก้วหลายเส้นแบบทรงสี่เหลี่ยมแยกต่างหาก นัยต่อการจัดซื้อมีขอบเขตเฉพาะแต่เป็นประโยชน์: ขอบเขตกลุ่มคอนเน็กเตอร์ยังมีความสำคัญ และควรแทนที่คำมั่นทั่วไปเรื่องความยืดหยุ่นในอนาคตด้วยหลักฐานจากกลุ่มผลิตภัณฑ์ ฟิกซ์เจอร์ การวัด และการเปลี่ยนรุ่นการผลิตที่มีผู้ร่วมสังเกตการณ์
กิจกรรมด้านมาตรฐานนี้ไม่ใช่การคาดการณ์การเติบโตของตลาด ไม่ใช่หลักฐานการปฏิบัติตามข้อกำหนดของ ZEUEE และไม่ได้หมายความว่าทุกโครงการต้องใช้มาตรฐานฉบับเดียวกัน ให้บันทึกมาตรฐาน ฉบับ ขอบเขตผลิตภัณฑ์ ข้อกำหนดในสัญญา และผู้รับผิดชอบที่เกี่ยวข้องกับชุดประกอบขั้นสุดท้ายของคุณ
คำถามที่พบบ่อย
จะเลือกผู้ผลิตสายการประกอบคอนเน็กเตอร์ออปติกที่เหมาะสมได้อย่างไร?
เลือกซัพพลายเออร์ที่พิสูจน์ความเหมาะสมกับกลุ่มคอนเน็กเตอร์ โครงสร้างสายเคเบิล ขอบเขตสถานีงาน แผนการวัด การเปรียบเทียบผลผลิตโดยมีผู้ร่วมสังเกตการณ์ การเปลี่ยนรุ่นการผลิต เอกสารส่งมอบด้านความปลอดภัย และรูปแบบการสนับสนุนของคุณได้ ขอแบบทางวิศวกรรม หมายเลขประจำเครื่องมือการผลิต ตัวอย่างที่ผ่านการยอมรับ บันทึกการทดสอบดิบ และทะเบียนหลักฐาน ประวัติบริษัทและการรับรองระบบคุณภาพอาจช่วยประกอบการตรวจสอบสถานะ แต่ไม่ได้พิสูจน์รอบเวลาการทำงาน ผลได้ สมรรถนะทางแสง หรือการปฏิบัติตามข้อกำหนดขั้นสุดท้าย ก่อนลงนามในใบสั่งซื้อ ให้ปฏิเสธข้อเสนอที่ยังมีข้อกำหนดสำคัญซึ่งไม่มีวิธีแสดงหลักฐานหรือผู้รับผิดชอบที่ตรวจสอบได้
สายการประกอบคอนเน็กเตอร์ออปติกควรมีการทดสอบอะไรบ้าง?
คำตอบขึ้นอยู่กับข้อกำหนดผลิตภัณฑ์และขอบเขตกระบวนการ แผนอาจรวมการตรวจสอบด้วยสายตา รูปทรงหน้าปลาย การสูญเสียจากการแทรก การสูญเสียย้อนกลับ การตรวจสอบขนาดหรือแรงยึด และการตรวจสอบย้อนกลับ การวัดเหล่านี้ใช้แทนกันไม่ได้ ให้กำหนดวิธีที่ใช้ เครื่องมือวัด ความยาวคลื่น วัตถุอ้างอิง การตรวจสอบย้อนกลับของการสอบเทียบ ความไม่แน่นอน กฎการสุ่มตัวอย่าง รูปแบบข้อมูลดิบ และเกณฑ์ผ่าน/ไม่ผ่านสำหรับคุณลักษณะที่กำหนดแต่ละข้อ นอกจากนี้ ให้ระบุว่าทดสอบทุกชิ้นข้อใด สุ่มตรวจตามล็อตข้อใด และจะดำเนินการอย่างไรเมื่อผลตัวอย่างไม่ผ่าน
สายการผลิตหนึ่งสายรองรับคอนเน็กเตอร์ LC, SC, FC และ MPO ได้หรือไม่?
อาจรองรับได้ แต่รายการในโบรชัวร์ไม่ใช่หลักฐานยืนยัน ให้ระบุ LC, SC, FC และ MPO เป็นรุ่นที่ต้องแจ้งแยกกันในคำขอ ขอให้ซัพพลายเออร์แสดงเส้นทางของสถานีงาน เครื่องมือการผลิต วัสดุสิ้นเปลือง การตรวจสอบ และการทดสอบสำหรับทุกรุ่นที่สำคัญทางการค้า พร้อมหลักฐานการเปลี่ยนรุ่นที่มีผู้ร่วมสังเกตการณ์ บันทึกชิ้นงานแรก และตัวอย่างที่ผ่านการยอมรับ ระบุข้อยกเว้นที่ต้องทำด้วยมือและผลกระทบต่อจำนวนพนักงาน คุณภาพ และรอบเวลาการทำงาน
ควรตรวจสอบอัตราการผลิตอย่างไรก่อนซื้อ?
ใช้การทดลองผลิตที่มีพยานร่วมสังเกต โดยนับชิ้นงานที่ผ่านเกณฑ์ ณ จุดสิ้นสุดที่ตกลงกัน ไม่ใช่นับรอบการทำงานเปล่า กำหนดผลิตภัณฑ์ วัตถุดิบขาเข้า ขนาดล็อต จำนวนผู้ปฏิบัติงาน การอุ่นเครื่อง การหยุดตามแผน ชิ้นงานที่ไม่ผ่าน การทำงานซ้ำ ระยะเวลาทดสอบ และวิธีนับการเปลี่ยนรุ่นการผลิตให้ชัดเจน เปรียบเทียบอัตราผลผลิตที่ผ่านเกณฑ์และอัตราการผ่านตั้งแต่ครั้งแรกแยกจากกัน
เก็บทั้งตัวหารที่ซัพพลายเออร์ใช้และตัวหารตามสัญญาของผู้ซื้อไว้ หากทั้งสองค่าแตกต่างกัน การเปรียบเทียบล็อตที่ตกลงกัน 3 ล็อตอาจช่วยให้เห็นว่าการสาธิตมีสภาพการผลิตที่ราบรื่นผิดปกติหรือไม่ แต่ไม่สามารถยืนยันความสามารถของกระบวนการในระยะยาว ช่วงความเชื่อมั่น ผลได้ในอนาคต หรือกำลังการผลิตของโรงงานได้ เก็บบันทึกเหตุการณ์ การหยุด ชิ้นงานที่ไม่ผ่าน การทำงานซ้ำ และการทดสอบดิบไว้ เพื่อให้สามารถคำนวณย้อนหลังได้
ควรระบุอะไรบ้างใน RFQ สำหรับสายการประกอบคอนเน็กเตอร์ออปติคัล?
ระบุขอบเขตของผลิตภัณฑ์ รุ่นย่อย แผนผังสถานีงาน ความรับผิดชอบด้านระบบอัตโนมัติ เครื่องมือการผลิต แผนการวัด ระเบียบวิธีตรวจสอบผลผลิตและการเปลี่ยนรุ่นการผลิต เอกสารความปลอดภัย ระบบสาธารณูปโภค กรรมสิทธิ์ข้อมูล การสำรองข้อมูล การฝึกอบรม อะไหล่ การสนับสนุน การตรวจรับ และหลักเกณฑ์การจัดการข้อเบี่ยงเบน กำหนดวิธีเก็บหลักฐาน ตัวอย่างหรือล็อต ไฟล์ข้อมูล พยาน ข้อจำกัด และผู้รับผิดชอบให้กับข้อกำหนดทุกรายการ
เอกสารอ้างอิงและแหล่งข้อมูล
- แค็ตตาล็อกอย่างเป็นทางการ IEC 61300-3-35:2022 — ขอบเขตการตรวจสอบด้วยสายตาและขอบเขตการวัด
- แค็ตตาล็อกอย่างเป็นทางการ IEC 61300-3-30:2026 — รูปทรงเรขาคณิตของเฟอร์รูลมัลติไฟเบอร์ทรงสี่เหลี่ยม
- แค็ตตาล็อกอย่างเป็นทางการ IEC 61753-022-02:2026 — ขอบเขตที่ระบุไว้ในปัจจุบันและการเปลี่ยนแปลงทางเทคนิค
- OSHA 29 CFR 1910.212 — ข้อกำหนดทั่วไปด้านการ์ดป้องกันเครื่องจักรของ United States
- NIST: Multi-Job Production Systems — บริบทเกี่ยวกับสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ เวลาในการประมวลผล อัตราการผลิต และคอขวด
- แนวทาง NIST เรื่องเสถียรภาพของกระบวนการ — ขอบเขตการสังเกตและเวลา
- แนวทาง NIST เรื่องความสามารถของกระบวนการ — ขอบเขตของกระบวนการที่อยู่ภายใต้การควบคุมและความเพียงพอของข้อมูล
- NIST SP 800-82 Rev. 3 — แนวทางวงจรชีวิตด้านความมั่นคงปลอดภัยของเทคโนโลยีปฏิบัติการ
- ISO 22400-1:2014 — กรอบตัวชี้วัดประสิทธิภาพการผลิต
- ภาพรวมมาตรฐาน ISA-105 — บริบทการวางแผนทดสอบการตรวจรับที่ปรับใช้ได้
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










