ติดต่อ Zeyu lntelligent Industrial Company

การผลิตอากาศยานและอุปกรณ์ป้องกันประเทศ: คุณภาพ การตรวจสอบย้อนกลับ และระบบอัตโนมัติ

อัปเดต สิงหาคม 2026
การผลิตอากาศยานและอุปกรณ์ป้องกันประเทศ ครอบคลุมผลิตภัณฑ์และระบบสำหรับการบินพลเรือน โครงการอวกาศ และโครงการด้านการป้องกันประเทศ ความท้าทายสำคัญในโรงงานไม่ใช่การรับรองมาตรฐานฉบับเดียวที่ใช้ได้กับทุกกรณี ผู้ผลิตต้องระบุข้อกำหนดด้านคุณภาพ ผลิตภัณฑ์ สัญญา ความมั่นคงปลอดภัยของข้อมูล และการควบคุมการส่งออกที่เกี่ยวข้อง จากนั้นเก็บรักษาหลักฐานว่าได้ผลิตตามฉบับแก้ไขที่อนุมัติ ภายใต้กระบวนการควบคุม และตรวจรับด้วยวิธีการวัดที่เหมาะสม การวางแผนแบ่งเป็น 4 ส่วน ได้แก่ กำหนดขอบเขตข้อกำหนด จัดทำห่วงโซ่หลักฐานการผลิต เลือกระบบอัตโนมัติตามหลักฐานและความเสี่ยง และตกลงวิธีพิสูจน์ผลลัพธ์ก่อนอนุมัติให้ผ่านไปยังกระบวนการถัดไป การกำหนดค่าอุปกรณ์และตัวเลือกเชิงพาณิชย์อยู่ในหน้าโซลูชันระบบอัตโนมัติสำหรับการผลิตด้านการบินและอวกาศและการป้องกันประเทศของ ZEUEE ส่วนเนื้อหาในหน้านี้จะเน้นด้านการจัดการการผลิตภายในขอบเขตดังกล่าวหมายเหตุเกี่ยวกับขอบเขต: บทความนี้เป็นกรอบการวางแผนการผลิต ไม่สามารถใช้แทนแบบทางวิศวกรรม สัญญา เกณฑ์การอนุมัติ มาตรฐานที่ได้รับอนุญาตให้ใช้ หรือการทบทวนโดยผู้เชี่ยวชาญที่ผ่านเกณฑ์ได้
ความหมายของอุตสาหกรรมอากาศยานและการป้องกันประเทศในโรงงาน
อุตสาหกรรมอากาศยานและการป้องกันประเทศคืออะไร?
อุตสาหกรรมอากาศยานครอบคลุมอากาศยาน ยานอวกาศ ระบบที่เกี่ยวข้อง และห่วงโซ่อุปทาน ส่วนอุตสาหกรรมป้องกันประเทศครอบคลุมผลิตภัณฑ์และบริการสำหรับภารกิจความมั่นคงแห่งชาติ บางโครงการเกี่ยวข้องกับทั้งสองด้าน แต่ป้ายชื่ออุตสาหกรรมไม่ได้กำหนดให้ใช้กฎโรงงานชุดเดียวกัน ชิ้นส่วนดาวเทียม ชิ้นส่วนอากาศยานพลเรือน และชุดประกอบระบบป้องกันภาคพื้นดินอาจมีเส้นทางอนุมัติ ลูกค้า และการควบคุมข้อมูลต่างกัน ข้อกำหนดการผลิตขึ้นอยู่กับผลิตภัณฑ์ ลูกค้า สถานะการอนุมัติ สัญญา ปลายทาง และข้อมูลที่ใช้ระหว่างการทำงาน ดูข้อมูลภาพรวมได้จาก สำนักงานบริหารการค้าระหว่างประเทศสหรัฐฯ ส่วนข้อผูกพันในโรงงานให้ยึดเอกสารควบคุมของโครงการ มีผลตามมา 3 ประการ ข้อกำหนดอาจเปลี่ยนไปในแต่ละโครงการ ในอุตสาหกรรมอากาศยาน โครงการผลิตใหม่ จัดซื้อ และซ่อมใหญ่ อาจส่งต่อข้อกำหนดที่แตกต่างกันมายังผู้ส่งมอบรายเดียวกัน ดังนั้นต้องใช้แฟ้มข้อมูลโครงการเป็นตัวกำหนดแผนกระบวนการ ไม่ใช่ชื่ออุตสาหกรรม ลักษณะสำคัญที่ตกหล่นหรือการใช้ฉบับแก้ไขผิดอาจส่งผลต่อเนื่องไปไกลกว่าสถานีงานที่เป็นต้นเหตุ หลักฐานยังต้องอ่านและตีความได้เมื่อมีการเปลี่ยนผู้ส่งมอบ ซ่อมบำรุง ทำงานซ้ำ และตลอดอายุการใช้งานที่ยาวนานของผลิตภัณฑ์| บริบทของโครงการ | ผู้รับผิดชอบที่น่าจะเกี่ยวข้อง | ผลกระทบต่อการผลิต | คำถามเกี่ยวกับหลักฐาน |
|---|---|---|---|
| แบบที่อนุมัติแล้ว | หน่วยงานด้านการออกแบบหรืออนุมัติ | การควบคุมฉบับแก้ไขและการกำหนดค่า | หน่วยนี้ผลิตตามนิยามฉบับใดที่ได้รับอนุมัติ? |
| สัญญากับลูกค้า | ผู้รับผิดชอบด้านสัญญาและคุณภาพ | ข้อกำหนดที่ส่งต่อ บันทึก และการแจ้งเตือน | ข้อกำหนดข้อใดส่งต่อไปยังกระบวนการและผู้ส่งมอบ? |
| ข้อมูลโครงการที่มีการควบคุม | ผู้รับผิดชอบด้านความมั่นคงปลอดภัยและการควบคุมการค้า | ขอบเขตการเข้าถึง การถ่ายโอน และระบบ | ใครมีสิทธิ์ได้รับไฟล์และบันทึกแต่ละรายการ? |
จัดทำชุดข้อกำหนดก่อนออกแบบกระบวนการ
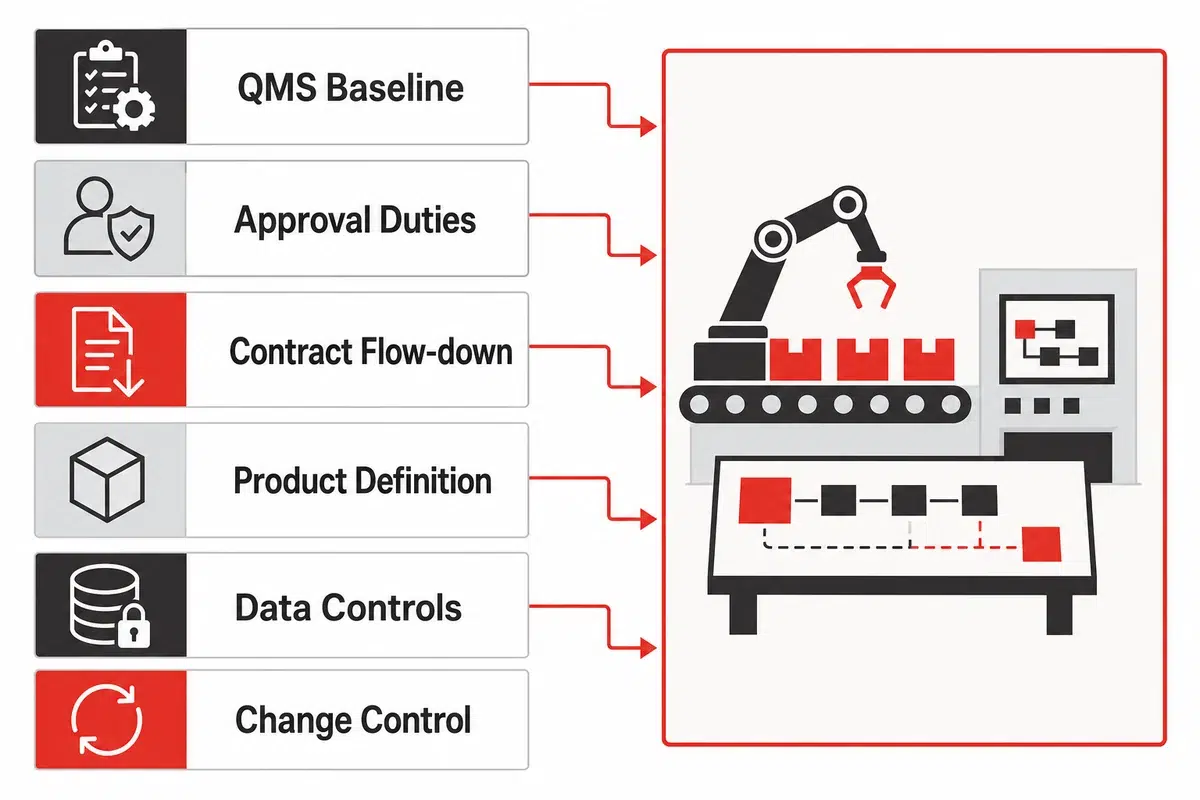
| ชั้นข้อกำหนด | ข้อมูลอ้างอิงที่ใช้ควบคุม | ผู้รับผิดชอบที่ต้องยืนยันขอบเขต | ผลลัพธ์สำหรับการผลิต |
|---|---|---|---|
| พื้นฐานระบบบริหารคุณภาพ | ข้อผูกพันด้านระบบคุณภาพที่เกี่ยวข้อง | ผู้บริหารด้านคุณภาพ | ขั้นตอนและความรับผิดชอบที่อยู่ภายใต้การควบคุม |
| หน้าที่ด้านการอนุมัติ | เกณฑ์การอนุมัติและข้อบังคับ | ผู้รับผิดชอบด้านการอนุมัติหรือกฎระเบียบ | การควบคุมและบันทึกที่ต้องมี |
| ข้อกำหนดตามสัญญาที่ส่งต่อ | ใบสั่งซื้อ ข้อสัญญา และเอกสารลูกค้า | ฝ่ายสัญญาและคุณภาพลูกค้า | หน้าที่ของผู้ส่งมอบ การแจ้งเตือน และหลักฐาน |
| นิยามผลิตภัณฑ์ | แบบทางวิศวกรรม BOM โมเดล ซอฟต์แวร์ และข้อกำหนด | หน่วยงานด้านการออกแบบ | ลักษณะ ขีดจำกัด และฉบับแก้ไขที่อนุมัติแล้ว |
| นิยามกระบวนการ | คำแนะนำการทำงานและวิธีการที่อนุมัติแล้ว | วิศวกรรมการผลิต | ลำดับขั้น พารามิเตอร์ เครื่องมือการผลิต และการตรวจสอบ |
| การวัด | วิธีการตรวจสอบหรือทดสอบ และเกณฑ์การยอมรับ | ฝ่ายคุณภาพและมาตรวิทยา | วิธีการวัด อุปกรณ์ และผู้รับผิดชอบในการตัดสิน |
| ความมั่นคงปลอดภัยทางไซเบอร์ | สัญญาและบัญชีรายการข้อมูล | เจ้าหน้าที่ด้านความมั่นคงปลอดภัยและสัญญา | ระบบ ผู้ใช้ และช่องทางถ่ายโอนที่อนุมัติแล้ว |
| การควบคุมการค้า | ขอบเขตของสิ่งของ กิจกรรม ปลายทาง และข้อมูล | เจ้าหน้าที่ผู้มีอำนาจหรือที่ปรึกษากฎหมายที่ผ่านเกณฑ์ | ขอบเขตการจัดการและการอนุญาต |
| การควบคุมการเปลี่ยนแปลง | กฎการเปลี่ยนแปลงและการแจ้งเตือนโครงการ | คณะทำงานข้ามฝ่ายเพื่อทบทวนการเปลี่ยนแปลง | การทบทวน การตรวจสอบยืนยันซ้ำ และเงื่อนไขการอนุมัติ |
ผู้ส่งมอบอากาศยานและอุปกรณ์ป้องกันประเทศทุกรายต้องได้รับการรับรอง AS9100 หรือไม่?
ไม่มีข้อบังคับสากลที่ใช้กับทุกกรณี กฎการรับรองคุณสมบัติของลูกค้า สัญญา สถานะการอนุมัติ และตลาดที่ให้บริการเป็นตัวกำหนดว่าจำเป็นต้องได้รับการรับรองหรือไม่ ข้อมูลสาธารณะของ IAQG อธิบายบทบาทของระบบบริหารคุณภาพ ควรตรวจสอบข้อกำหนดที่ส่งต่อจริงก่อนตัดสินใจเปลี่ยนการประกันความสำเร็จของภารกิจให้เป็นห่วงโซ่หลักฐานการผลิต
ห่วงโซ่หลักฐานการผลิต
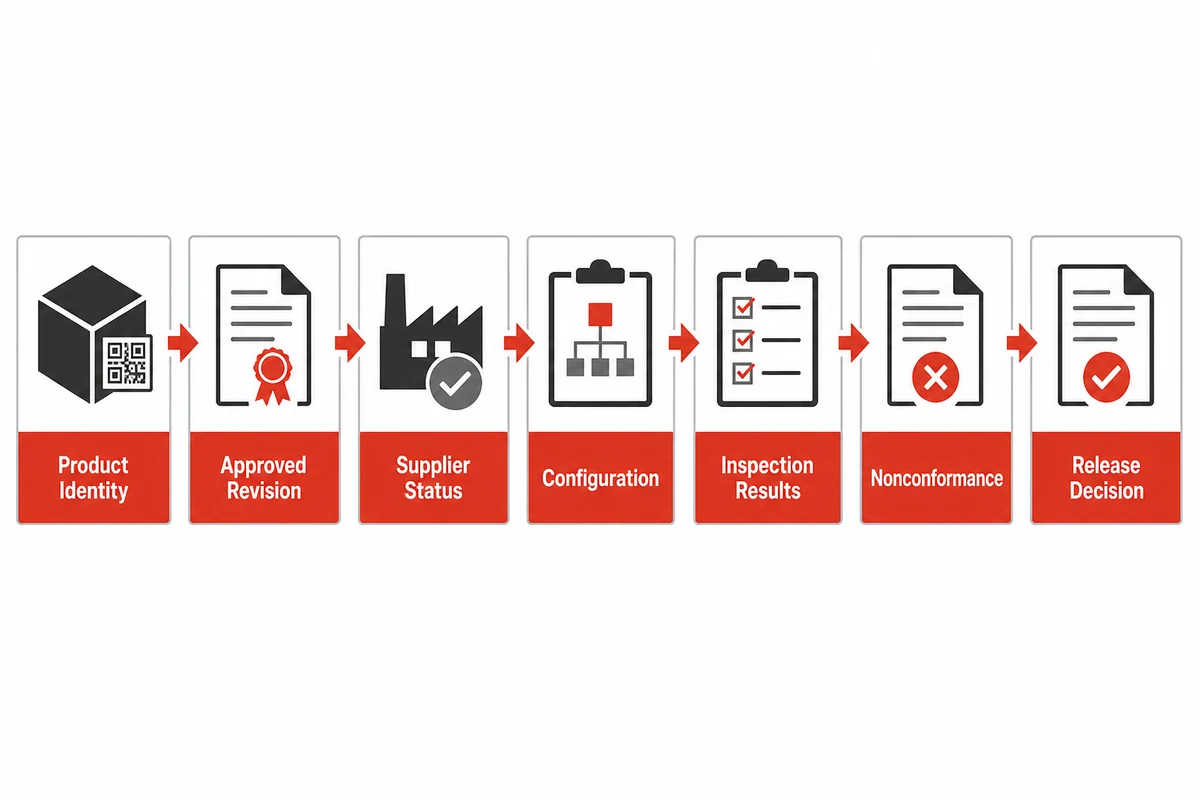
สำหรับผู้ยื่นขอและผู้ถือใบรับรองการผลิตของ FAA ข้อกำหนด 14 CFR 21.137 แสดงให้เห็นว่าการควบคุมผู้ส่งมอบ การควบคุมกระบวนการผลิต การตรวจสอบและทดสอบ การสอบเทียบ สถานะ รายการที่ไม่เป็นไปตามข้อกำหนด การดำเนินการแก้ไข บันทึก และการหลุดรอดของปัญหาคุณภาพ ล้วนเป็นส่วนเชื่อมโยงของระบบเดียวกัน แม้ข้อกำหนดนี้มีขอบเขตจำกัด แต่ความสัมพันธ์ระหว่างการควบคุมเหล่านี้เป็นบทเรียนที่นำไปใช้วางโครงสร้างระบบได้
- ระบุผลิตภัณฑ์ หมายเลขประจำชิ้นงานหรือล็อต และอัตลักษณ์ของวัตถุดิบหรือชิ้นส่วนที่เกี่ยวข้อง
- ผูกหน่วยผลิตเข้ากับฉบับแก้ไขของแบบทางวิศวกรรม BOM ซอฟต์แวร์ และคำแนะนำการทำงานที่อนุมัติแล้ว
- แนบหลักฐานผู้ส่งมอบ ใบรับรอง และสถานะการตรวจรับวัตถุดิบเมื่อกำหนดให้มี
- บันทึกเครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต พารามิเตอร์กระบวนการ และสถานะอุปกรณ์ที่เกี่ยวข้อง
- เก็บรักษาข้อมูลประจำตัวของผู้ปฏิบัติงานหรือผู้มีอำนาจอนุมัติ พร้อมเวลาบันทึกเมื่อกำหนดให้มี
- เชื่อมโยงผลการตรวจสอบหรือทดสอบกับอัตลักษณ์อุปกรณ์วัด และสถานะการสอบเทียบหรือการตรวจยืนยัน
- เชื่อมโยงความไม่สอดคล้อง การทบทวน การตัดสินใจ การทำงานซ้ำ การตรวจสอบซ้ำ และการอนุมัติขั้นสุดท้าย
หลักฐานชิ้นงานแรกกับการควบคุมอย่างต่อเนื่อง
วัตถุประสงค์สาธารณะของ AS9102C คือกำหนดข้อกำหนดด้านเอกสารสำหรับการตรวจสอบชิ้นงานแรก (FAI) FAI ช่วยแสดงให้เห็นว่า ณ เวลานั้น การวางแผนและกระบวนการผลิตตามที่กำหนดทำให้ได้ชิ้นงานที่ตรงตามข้อกำหนดที่ระบุไว้ อย่างไรก็ตาม การควบคุมอย่างต่อเนื่องยังต้องอาศัยการจัดการฉบับแก้ไข กระบวนการที่เสถียร การวัดที่สอบเทียบหรือตรวจยืนยันแล้ว การจัดการข้อยกเว้น และหลักฐานของหน่วยผลิตในลำดับถัดไป การยอมรับชิ้นงานแรกไม่ได้ทำให้ผู้ส่งมอบ เครื่องมือ ชุดค่าพารามิเตอร์ หรือเงื่อนไขการตรวจสอบทั้งหมดคงเดิมไปตลอดออกแบบการตรวจสอบย้อนกลับของผลิตภัณฑ์ให้รองรับการเปลี่ยนแปลง
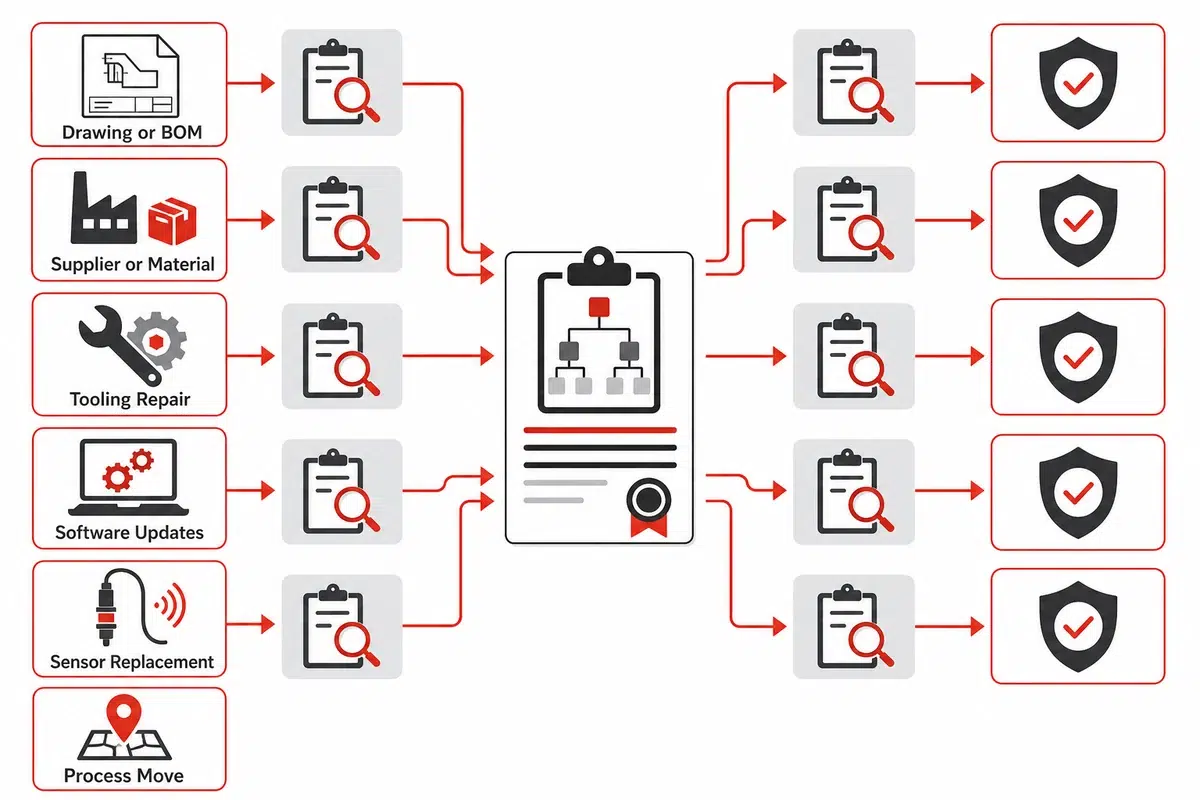
| การเปลี่ยนแปลง | ผู้รับผิดชอบการทบทวน | หลักฐานที่ได้รับผลกระทบ | คำถามสำหรับการตรวจสอบยืนยันซ้ำ |
|---|---|---|---|
| ฉบับแก้ไขของแบบทางวิศวกรรมหรือ BOM | วิศวกรรมการออกแบบและการผลิต | โปรแกรม เครื่องมือการผลิต ชุดค่าพารามิเตอร์ การตรวจสอบ | ลักษณะหรือวิธีการใดเปลี่ยนไป? |
| ผู้ส่งมอบหรือวัตถุดิบ | คุณภาพผู้ส่งมอบ | การอนุมัติ หลักฐานการรับเข้า ช่วงการทำงานของกระบวนการ | แหล่งใหม่เปลี่ยนความเสี่ยงหรือข้อกำหนดการตรวจสอบยืนยันหรือไม่? |
| เครื่องมือ เซนเซอร์ หรือซอฟต์แวร์ | ผู้รับผิดชอบด้านอุปกรณ์และคุณภาพ | การกำหนดค่า การวัด ผลก่อนหน้า | หลักฐานใดพิสูจน์สมรรถนะที่เทียบเท่ากัน? |
| การย้ายกระบวนการหรือการบำรุงรักษา | ฝ่ายปฏิบัติการและวิศวกรรมการผลิต | การตั้งค่า สภาพแวดล้อม ความสามารถ การอนุมัติ | สิ่งใดได้รับผลกระทบ และต้องตรวจสอบอะไรซ้ำ? |
ตัดสินใจเลือกกระบวนการที่จะทำให้เป็นระบบอัตโนมัติด้วยเมทริกซ์ความเสี่ยงและหลักฐาน
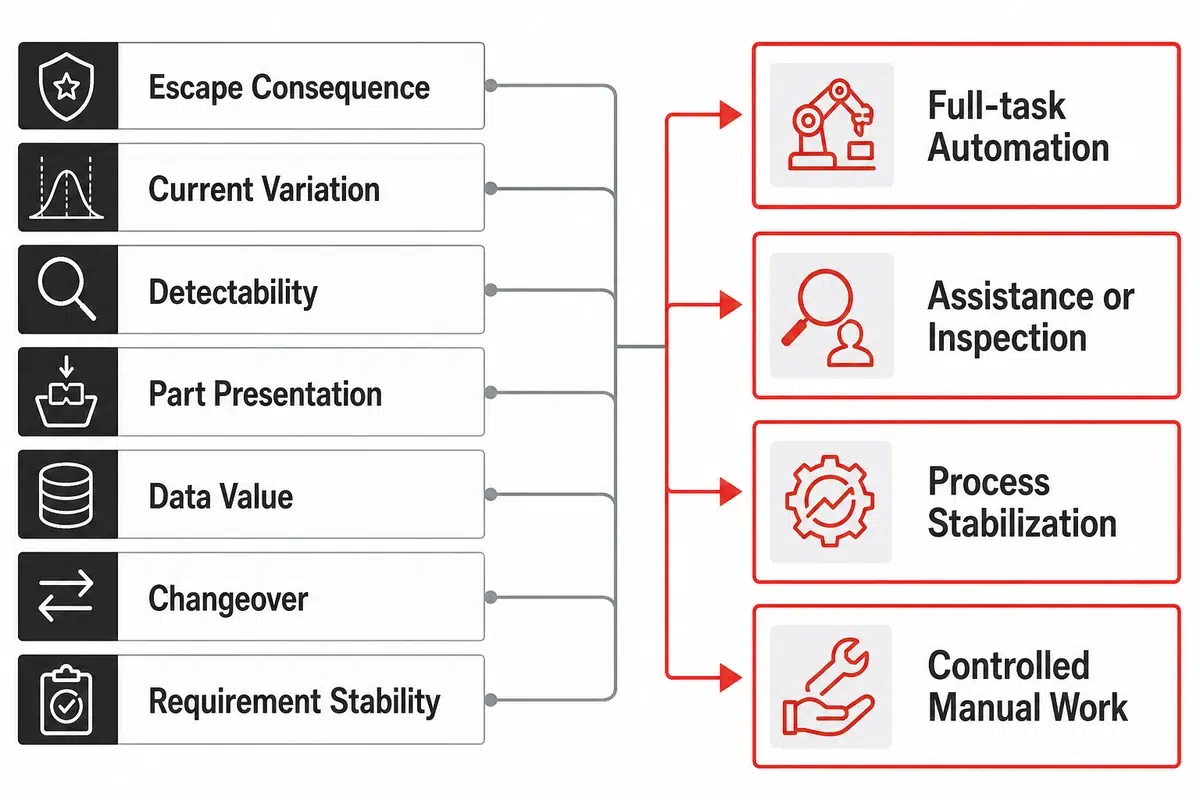
| มิติที่ใช้ตัดสินใจ | หลักฐานที่ต้องทบทวน | สัญญาณให้ดำเนินการ | สัญญาณให้หยุดพิจารณา |
|---|---|---|---|
| ผลกระทบเมื่อข้อบกพร่องหลุดรอด | การวิเคราะห์ความล้มเหลวและแผนควบคุม | ลักษณะที่กำหนดต้องได้รับการป้องกันหรือตรวจจับอย่างมีประสิทธิภาพยิ่งขึ้น | ผลกระทบและเกณฑ์การยอมรับยังไม่ชัดเจน |
| ความแปรปรวนในปัจจุบัน | รูปแบบข้อบกพร่องและประวัติกระบวนการ | เข้าใจแหล่งความแปรปรวนหลักแล้ว | สภาพวัตถุดิบรับเข้าหรือกระบวนการเปลี่ยนแปลงโดยไม่มีการควบคุม |
| ความสามารถในการตรวจจับ | ความครอบคลุมการตรวจสอบที่สถานีงานและขั้นตอนถัดไป | วิธีการนี้ตรวจจับความล้มเหลวที่กำหนดไว้ได้ | นำเอาต์พุตจากเซนเซอร์ไปใช้ตัดสินการยอมรับโดยไม่มีการตรวจสอบความสัมพันธ์ |
| การจัดวางชิ้นงาน | การทดลองกำหนดจุดอ้างอิง ทิศทาง และการจัดการชิ้นงาน | จัดวางชิ้นงานซ้ำได้ในรุ่นที่อนุมัติทั้งหมด | รูปทรงหรือสภาพชิ้นงานทำให้ระบุตำแหน่งได้ไม่แม่นยำ |
| คุณค่าของข้อมูล | ความต้องการด้านการอนุมัติ การควบคุมชิ้นงาน และการตรวจสอบย้อนกลับ | ระบบอัตโนมัติเก็บหลักฐานดิบที่นำมาตรวจทบทวนได้ | เหลือเพียงบิตแสดงผลผ่าน |
| การเปลี่ยนรุ่นการผลิต | เมทริกซ์รุ่นผลิตภัณฑ์และชุดค่าพารามิเตอร์ | ควบคุมชุดค่าพารามิเตอร์ เครื่องมือการผลิต และสิทธิ์การเข้าถึงได้ | การรองรับรุ่นผลิตภัณฑ์ต้องพึ่งพาความรู้ของผู้ปฏิบัติงานที่ไม่ได้บันทึกไว้ |
| ความเสถียรของข้อกำหนด | ประวัติฉบับแก้ไขและประเด็นการตัดสินใจทางวิศวกรรมที่ยังไม่ยุติ | เผยแพร่เกณฑ์การยอมรับและส่วนเชื่อมต่อแล้ว | การใช้ฮาร์ดแวร์เฉพาะทางจะทำให้ข้อกำหนดที่ยังไม่ยุติต้องตายตัว |
ควรเริ่มทำให้กระบวนการผลิตอากาศยานใดเป็นระบบอัตโนมัติก่อน?
เริ่มจากงานที่ทำซ้ำได้ วัดผลได้ และมีเสถียรภาพ โดยกำหนดผลกระทบเมื่อเกิดข้อบกพร่องหลุดรอดไว้อย่างชัดเจน และกระบวนการปัจจุบันให้หลักฐานไม่เพียงพอ การทำงานทั้งขั้นตอนให้เป็นระบบอัตโนมัติเหมาะเมื่อควบคุมการจัดวางชิ้นงาน วิธีการ และเกณฑ์การยอมรับได้ หากยังจำเป็นต้องใช้วิจารณญาณของผู้ปฏิบัติงาน การใช้ระบบช่วยทำงานหรือการตรวจสอบอาจเป็นขอบเขตที่เหมาะสมกว่า หากข้อกำหนดหรือสภาพวัตถุดิบรับเข้ายังเปลี่ยนแปลง ควรเริ่มจากการปรับกระบวนการให้เสถียรก่อน ไม่ว่าจะเลือกแนวทางใด ให้ระบุบันทึกดิบที่ใช้รองรับการอนุมัติและผู้รับผิดชอบในการทบทวนข้อยกเว้น เวลาในรอบการทำงานและการประหยัดแรงงานเป็นปัจจัยทางธุรกิจที่ใช้พิจารณาได้ แต่ทั้งสองอย่างไม่ได้พิสูจน์ว่าเซลล์การผลิตจะปกป้องคุณภาพผลิตภัณฑ์ได้ เมื่อตรรกะการตัดสินใจชัดเจนแล้ว สามารถเปรียบเทียบสถาปัตยกรรมอุปกรณ์ได้ที่หน้า โซลูชันระบบอัตโนมัติสำหรับการผลิตอากาศยานและอุปกรณ์ป้องกันประเทศ โดยเฉพาะตรวจสอบยืนยันระบบอัตโนมัติตั้งแต่ URS จนถึงการยอมรับ
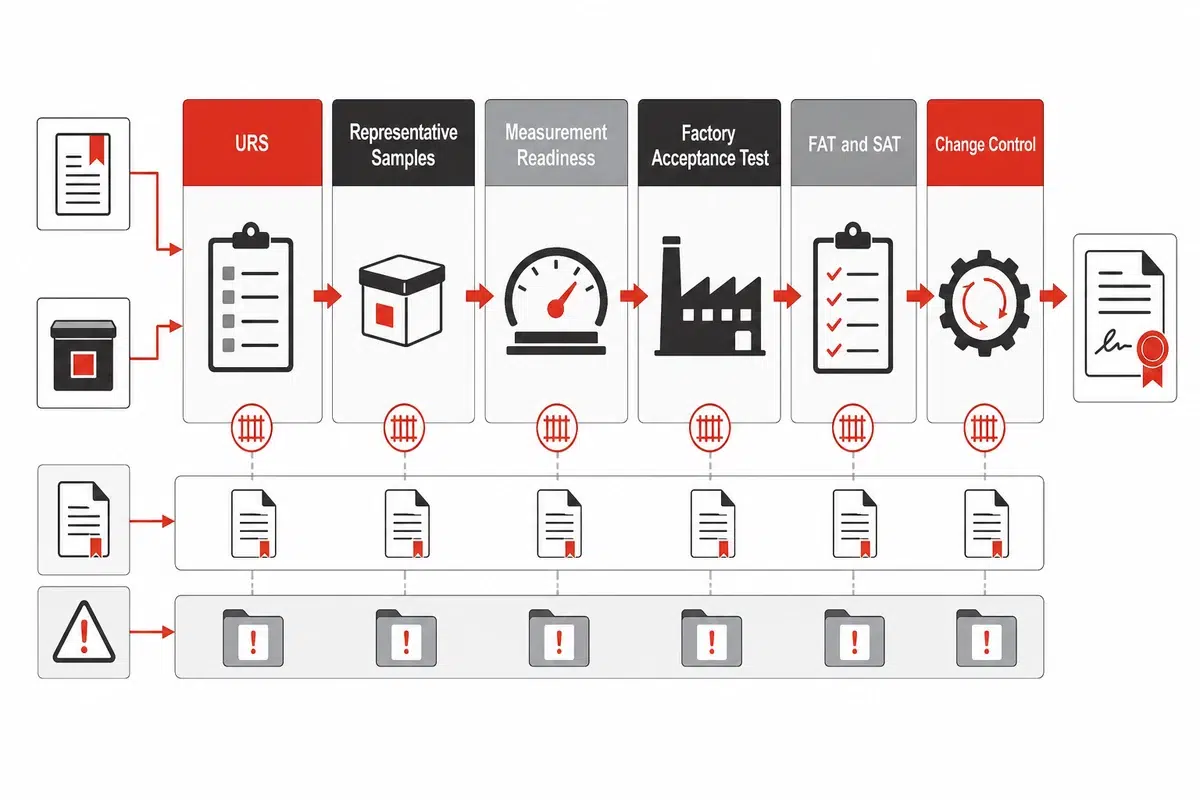
เส้นทางจาก URS สู่การยอมรับ
URS ที่มีประโยชน์ครอบคลุมสภาพวัตถุดิบรับเข้า รุ่นผลิตภัณฑ์ ขีดจำกัดกระบวนการ การทดสอบ เส้นทางปฏิเสธและทำงานซ้ำ การเข้าถึงข้อมูล ส่วนเชื่อมต่อ ความปลอดภัย ระบบสาธารณูปโภค การฝึกอบรม การบำรุงรักษา เอกสาร และผู้รับผิดชอบการยอมรับ แผนการสุ่มตัวอย่างควรครอบคลุมฉบับแก้ไขที่อนุมัติและสภาวะขอบเขตที่มีนัยสำคัญ แทนการเลือกเฉพาะชิ้นงานปกติที่หาได้สะดวก ชิ้นงานท้าทายอาจมีประโยชน์เมื่อทราบสถานะ ใช้งานได้อย่างปลอดภัย และตกลงวัตถุประสงค์ร่วมกันแล้ว
ความพร้อมด้านการวัดมีมากกว่าการระบุชื่อเกจ ผู้ซื้อและผู้ส่งมอบควรทราบวิธีการ อัตลักษณ์อุปกรณ์ สถานะการสอบเทียบหรือการตรวจยืนยัน ความละเอียดหรือความสามารถที่เกี่ยวข้อง รูปแบบผลลัพธ์ดิบ และผู้มีอำนาจตัดสินผ่านหรือไม่ผ่าน ดูคำถามโดยละเอียดในการเลือกอุปกรณ์ได้จาก คู่มืออุปกรณ์ทดสอบอัตโนมัติ และ คู่มือระบบตรวจสอบด้วยแมชชีนวิชัน
- กำหนดเมทริกซ์ผลิตภัณฑ์และฉบับแก้ไข กระบวนการ และลักษณะที่เกี่ยวข้องซึ่งผ่านการอนุมัติแล้วให้ชัดเจน
- กำหนดตัวอย่างสภาวะปกติ สภาวะขอบเขต และรุ่นที่มีนัยสำคัญ พร้อมที่มาและรายการยกเว้น
- ตกลงวิธีการวัด สถานะอุปกรณ์ และผู้รับผิดชอบการตัดสินการยอมรับแต่ละรายการ
- จัดทำข้อกำหนดเบื้องต้น ลำดับการดำเนินการ เงื่อนไขหยุด ปฏิเสธ ทดสอบซ้ำ และเบี่ยงเบนสำหรับ FAT และ SAT
- ผูกงานค้าง หลักฐาน การอนุมัติ และเงื่อนไขที่ทำให้ต้องทบทวนในภายหลังเข้ากับการกำหนดค่าที่เผยแพร่แล้ว
FAT ของระบบอัตโนมัติควรมีหลักฐานอะไรบ้าง?
บันทึกเงื่อนไขเบื้องต้น ผลิตภัณฑ์และฉบับแก้ไขที่อนุมัติ ที่มาของตัวอย่าง การกำหนดค่า ลำดับการทำงาน ผลลัพธ์ดิบ ข้อยกเว้น การตัดสินใจ และผู้ลงนาม ข้อกำหนดของโครงการเป็นตัวกำหนดจำนวนตัวอย่างและเป้าหมายสมรรถนะ ไม่ใช่กฎทั่วไปของเครื่องจักรประเมินผู้ส่งมอบระบบอัตโนมัติจากหลักฐาน ไม่ใช่คำสัญญา
ขอข้อมูล
- สมมติฐานที่ระบุผู้รับผิดชอบอย่างชัดเจน
- หลักฐานดิบและเส้นทางจัดการข้อยกเว้น
- รุ่นผลิตภัณฑ์ที่อนุมัติและรายการยกเว้น
- ความรับผิดชอบด้านการเปลี่ยนแปลงและการตรวจสอบยืนยันซ้ำ
อย่ายอมรับสิ่งเหล่านี้เป็นหลักฐาน
- วิดีโอรอบการทำงานปกติเพียงอย่างเดียว
- ไฟแสดงสถานะผ่านที่ไม่มีคำอธิบาย
- คำกล่าวว่า “ครอบคลุมทุกชิ้นงาน” โดยไม่ระบุขอบเขต
- คำรับรองการเป็นไปตามข้อกำหนดที่ไม่มีข้อมูลนำเข้าตามขอบเขต
ควบคุมข้อมูลการผลิตให้สอดคล้องกับข้อกำหนดแต่ละชุด
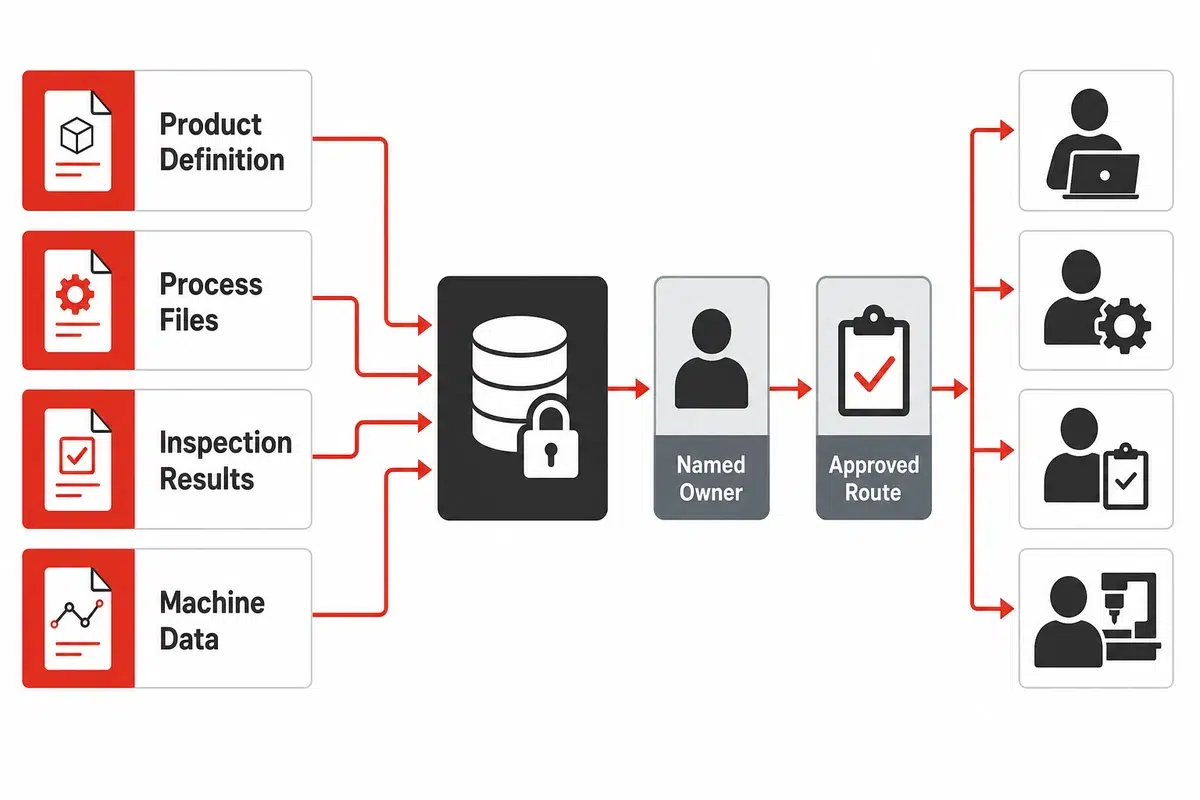
ใช้ digital thread และ AI เมื่อช่วยยกระดับหลักฐาน
จัดทำชุดเอกสารความพร้อมด้านการผลิต
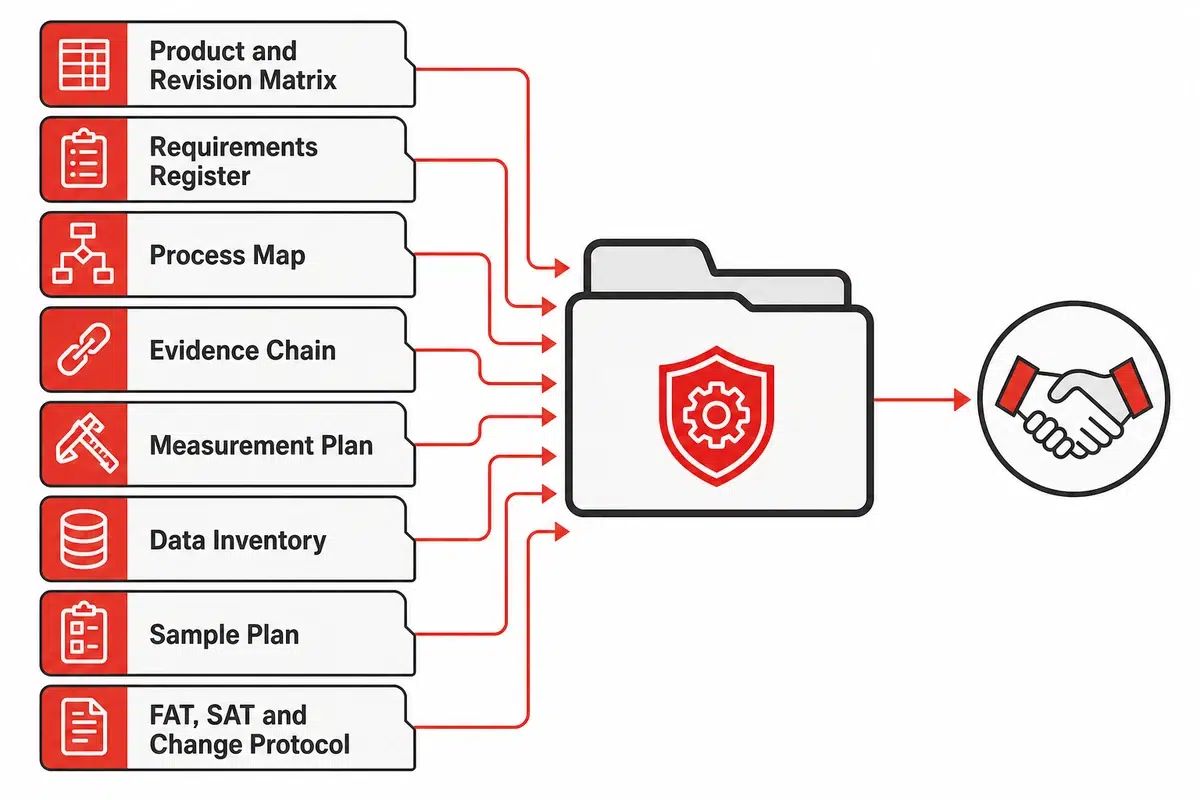
| รายการ | ฉบับแก้ไขปัจจุบันหรือผู้รับผิดชอบ | ความสำคัญ | วิธีตรวจสอบยืนยัน |
|---|---|---|---|
| เมทริกซ์ผลิตภัณฑ์และฉบับแก้ไข | หน่วยงานด้านการออกแบบ | กำหนดขอบเขตที่อนุมัติแล้ว | การทบทวนการกำหนดค่า |
| ทะเบียนข้อกำหนด | ผู้รับผิดชอบจากฝ่ายต่าง ๆ | แยกขอบเขตและอำนาจหน้าที่ให้ชัดเจน | การอนุมัติจากผู้รับผิดชอบและการทบทวนการตรวจสอบย้อนกลับ |
| แผนผังกระบวนการและห่วงโซ่หลักฐาน | ฝ่ายการผลิตและคุณภาพ | แสดงการควบคุมและความเชื่อมโยงของบันทึก | ทบทวนขั้นตอนโดยใช้บันทึกจริง |
| สภาพวัตถุดิบรับเข้าและการจำแนกประเภทข้อบกพร่อง | คุณภาพผู้ส่งมอบ | ป้องกันไม่ให้ความแปรปรวนแฝงเข้ามาในแนวคิดการออกแบบ | การทบทวนตัวอย่างและข้อบกพร่อง |
| แผนการวัด | ผู้รับผิดชอบด้านมาตรวิทยา | กำหนดวิธีตัดสินการยอมรับ | การทบทวนความพร้อมของวิธีการและอุปกรณ์ |
| บัญชีรายการข้อมูลและสิทธิ์การเข้าถึง | ผู้รับผิดชอบด้านความมั่นคงปลอดภัยและการควบคุมการค้า | การควบคุมระบบและขอบเขตของผู้ส่งมอบ | ตรวจสอบเส้นทางและผู้รับที่ได้รับอนุมัติ |
| URS และแผนการสุ่มตัวอย่าง | ผู้รับผิดชอบโครงการ | เชื่อมโยงขอบเขตกับหลักฐานที่เป็นตัวแทน | การตรวจสอบย้อนกลับข้อกำหนดและตัวอย่าง |
| FAT, SAT และระเบียบการเปลี่ยนแปลง | ผู้รับผิดชอบการยอมรับ | กำหนดการอนุมัติและการตรวจสอบยืนยันซ้ำในภายหลัง | การดำเนินงานภายใต้การสังเกตการณ์และการปิดงาน |
หารือโครงการผลิตอากาศยานของคุณ
คำถามที่พบบ่อย
อุตสาหกรรมอากาศยานและการป้องกันประเทศคืออะไร?
อุตสาหกรรมอากาศยานครอบคลุมอากาศยาน ยานอวกาศ และระบบที่เกี่ยวข้อง ส่วนอุตสาหกรรมป้องกันประเทศครอบคลุมผลิตภัณฑ์และบริการที่สนับสนุนภารกิจความมั่นคงแห่งชาติ ทั้งสองด้านมักเกี่ยวข้องกัน โดยเฉพาะเมื่อห่วงโซ่อุปทานด้านการบิน อวกาศ และการป้องกันประเทศใช้เทคโนโลยีหรือผู้ส่งมอบร่วมกัน อย่างไรก็ตาม ข้อผูกพันในโรงงานยังแตกต่างกันตามผลิตภัณฑ์ โครงการ การอนุมัติ สัญญา ลูกค้า ปลายทาง และข้อมูลที่มีการควบคุม ก่อนกำหนดกระบวนการหรือระบบ ให้ระบุว่าหน่วยงานใดรับผิดชอบข้อกำหนดแต่ละข้อ และบันทึกใดจะแสดงว่าปฏิบัติตามแล้วผู้ส่งมอบอากาศยานและอุปกรณ์ป้องกันประเทศทุกรายต้องได้รับการรับรอง AS9100 หรือไม่?
ไม่จำเป็นโดยอัตโนมัติ การรับรองคุณสมบัติของลูกค้า ข้อกำหนดตามสัญญาที่ส่งต่อ สถานะการอนุมัติ และการเข้าถึงตลาด อาจทำให้จำเป็นต้องได้รับการรับรอง ข้อมูลสรุปของ IAQG อธิบายวัตถุประสงค์ของมาตรฐาน แต่ข้อกำหนดจริงของลูกค้าและสัญญาเป็นตัวควบคุมการตัดสินใจการตรวจสอบย้อนกลับในการผลิตอากาศยานควรครอบคลุมอะไรบ้าง?
การตรวจสอบย้อนกลับควรเชื่อมโยงผลิตภัณฑ์ หมายเลขประจำชิ้นงานหรือล็อต เข้ากับแบบทางวิศวกรรม BOM ซอฟต์แวร์ และคำแนะนำการทำงานที่อนุมัติแล้ว เมื่อโครงการกำหนดให้มี ควรรวมสถานะผู้ส่งมอบและการรับเข้า อัตลักษณ์วัตถุดิบ การอนุญาตของผู้ปฏิบัติงาน เครื่องมือการผลิต ชุดค่าพารามิเตอร์ พารามิเตอร์กระบวนการ ผลการตรวจสอบหรือทดสอบ สถานะอุปกรณ์วัด ความไม่สอดคล้อง การตัดสินใจ และการอนุมัติ รายการข้อมูลและระยะเวลาเก็บรักษาที่แน่นอนขึ้นอยู่กับสัญญาและเกณฑ์การอนุมัติ หากไม่มีความเชื่อมโยงเหล่านี้ หมายเลขประจำชิ้นงานจะระบุได้เพียงหน่วยผลิต แต่ไม่อธิบายเหตุผลที่ยอมรับชิ้นงานควรเริ่มทำให้กระบวนการผลิตอากาศยานใดเป็นระบบอัตโนมัติก่อน?
เลือกงานที่ทำซ้ำได้ วัดผลได้ และมีเสถียรภาพ โดยกำหนดผลกระทบเมื่อเกิดข้อบกพร่องหลุดรอดไว้ชัดเจน และหลักฐานจากกระบวนการปัจจุบันยังไม่เพียงพอ หากข้อมูลนำเข้า การจัดวางชิ้นงาน หรือเกณฑ์การยอมรับยังไม่ยุติ ควรปรับกระบวนการให้เสถียร หรือทำให้เฉพาะส่วนที่ควบคุมได้เป็นระบบอัตโนมัติFAT ของระบบอัตโนมัติควรมีหลักฐานอะไรบ้าง?
เริ่มจากตรวจสอบเงื่อนไขเบื้องต้น ได้แก่ ระบบสาธารณูปโภค สถานะความปลอดภัย ซอฟต์แวร์ที่อนุมัติให้ใช้งาน ชุดค่าพารามิเตอร์การผลิตที่อนุมัติแล้ว และความพร้อมของการวัด ระบุรุ่นแก้ไขของผลิตภัณฑ์และชิ้นงานตัวอย่างทุกรายการ รวมถึงที่มา บทบาทว่าเป็นตัวอย่างปกติหรือตัวอย่างขอบเขต และรายการที่ไม่นำมาพิจารณา ระหว่างดำเนินการ ให้บันทึกลำดับการทำงาน ค่าที่อ่านได้ดิบ สัญญาณเตือน การหยุด ชิ้นงานที่ไม่ผ่าน การทดสอบซ้ำ และการแทรกแซงของผู้ปฏิบัติงานทุกกรณี เมื่อเสร็จสิ้น ให้ปิดบันทึกด้วยผลการตัดสินตามข้อกำหนดแต่ละข้อ ข้อเบี่ยงเบน การดำเนินการที่ยังไม่คลี่คลาย ผู้รับผิดชอบ และการอนุมัติ แผนการตรวจรับของโครงการเป็นตัวกำหนดจำนวนชิ้นงานตัวอย่างและขีดจำกัดสมรรถนะ ผู้จัดหาไม่ควรกำหนดค่าเดียวที่ใช้ได้กับทุกกรณีสำหรับการสาธิตเอกสารอ้างอิง
- สำนักงานการค้าระหว่างประเทศ: อุตสาหกรรมการบินและอวกาศและการป้องกันประเทศ
- IAQG: ข้อกำหนดระบบบริหารคุณภาพ 9100 สำหรับองค์กรด้านการบิน อวกาศ และการป้องกันประเทศ
- 14 CFR 21.137: ระบบคุณภาพ
- SAE: ข้อกำหนดการตรวจสอบชิ้นงานแรกด้านการบินและอวกาศ AS9102
- NIST: ดิจิทัลเธรดสำหรับการผลิต
- NIST SP 800-171 Rev. 3
- 32 CFR Part 170: โครงการ CMMC
- EAR Part 734: ขอบเขตของข้อบังคับการบริหารการส่งออก
- 22 CFR 120.33: ข้อมูลทางเทคนิค
ผู้เผยแพร่: Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. บริษัทที่อยู่เบื้องหลัง ZEUEE.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





