Kontaktieren Sie Zeyu lntelligent Industrial Company

Twist-Pin-Flechtmaschine: Der umfassende Leitfaden 2026

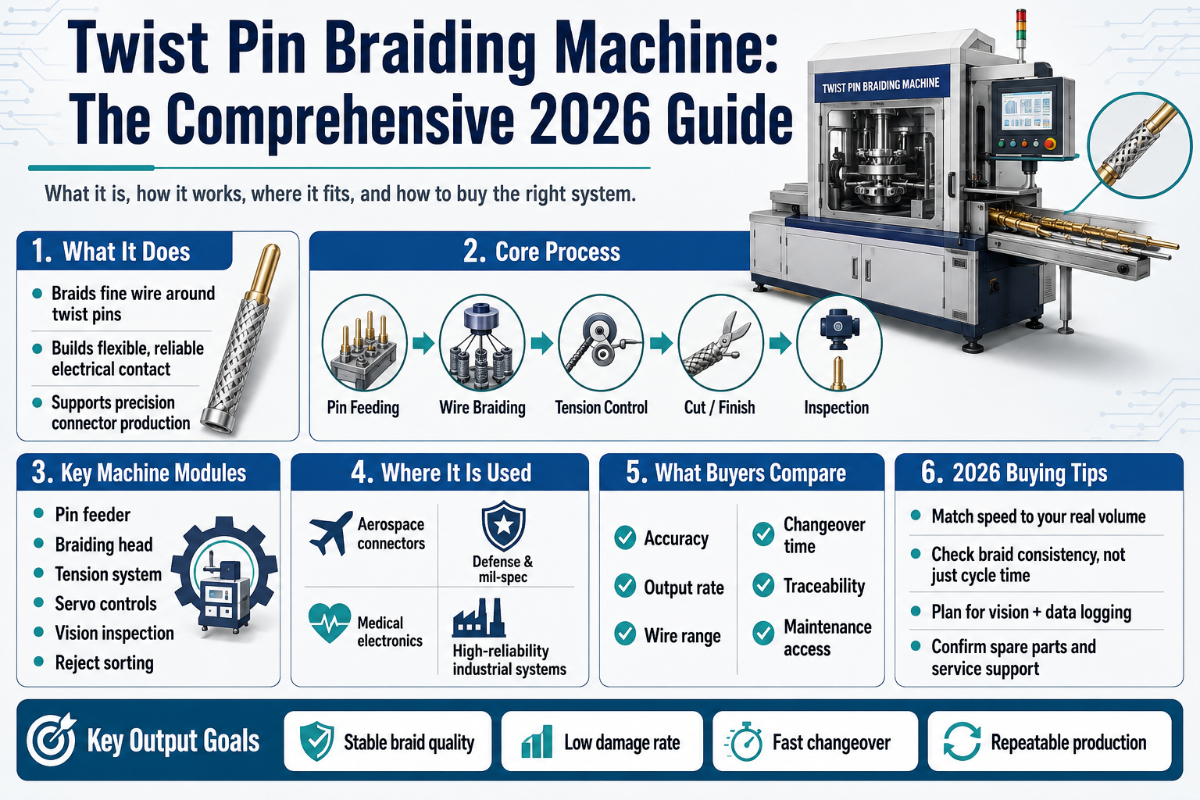
Twist-Pin-Flechtmaschine: Ein Praxisleitfaden zu Klöppelzahlen, Normen und Auswahl
Veröffentlicht am 29. Mai 2026 · Geprüft vom ZEUEE-Engineering-Team
Eine Twist-Pin-Flechtmaschine ist eine Flechtzelle mit kleinen Klöppeln, die speziell dafür ausgelegt ist, Käfige aus 10 BeCu-Drähten um einen Dorn zu flechten. So entsteht das Hyperboloid-Kontaktelement in Steckverbindern der Typen MIL-DTL-83513 Micro-D und MIL-DTL-32139 Nano-D. Sie ähnelt einer Draht- und Kabelflechtmaschine, doch Klöppelzahl, Flechtwinkel und Prüfablauf sind auf Kontakte im Mikrometerbereich abgestimmt, nicht auf das Überflechten von Kabelbäumen. Dieser Leitfaden erklärt, was die Maschine ist, wie sie tatsächlich funktioniert, welche fünf Maschinenkategorien Käufer bei der Angebotsanfrage häufig verwechseln, wie ein Entscheidungsbaum mit fünf Fragen zur passenden Spezifikation führt und was sich 2026 ändert.Kurzüberblick: Twist-Pin-Flechtmaschine
| Typische Klöppelzahl | 16, 24, 32, 48 (Twist-Pin-Bereich; medizinische Flechtmaschinen bis 288) |
| Drahtdurchmesserbereich | 0,04 mm – 0,30 mm BeCu (Klasse UNS C17200) |
| Drähte pro Kontaktkäfig | 10 (Standard-Hyperboloid-Geometrie) |
| Ausgabebereich der Flechtlänge | 0,5 mm – 80 mm (abhängig von Drehzahl des Hornrads und Abzugsverhältnis) |
| Maßgebliche Normen | MIL-DTL-83513G (29. Okt. 2008), MIL-DTL-32139 Rev A (23. Juni 2006) |
| Investitionsrahmen (gemeldete Preisspannen 2026) | $1.800 Einstiegsklasse – $500.000+ einsatzkritische Klasse |
Was eine Twist-Pin-Flechtmaschine tatsächlich ist (und warum es sie gibt)
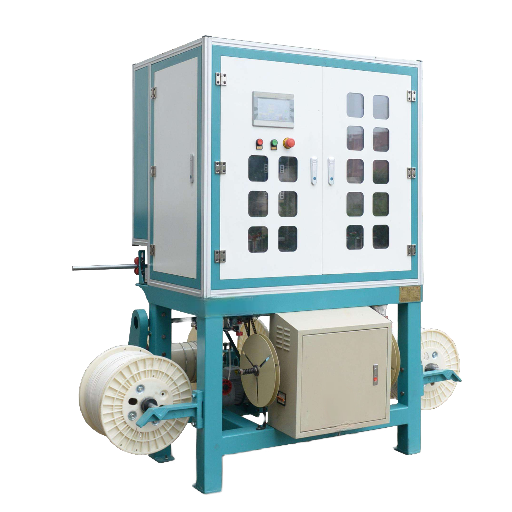 Bei der Suche nach „Drahtflechtmaschine“ stößt man auf führende Namen wie Wardwell, Herzog, Steeger und Cobra. Sie alle bieten unterschiedliche Anlagen für unterschiedliche Branchen. Warum gibt es also eine eigene Kategorie „Twist-Pin-Flechtmaschine“? Weil das Kontaktelement im Inneren eines Micro-D- oder Nano-D-Steckverbinders nicht dasselbe Bauteil ist wie eine Drahtabschirmung über einem Kabelbaum. Es handelt sich um einen Käfig aus 10 feinen Berylliumkupferdrähten, die um einen winzigen Dorn geflochten und anschließend zu einem Hyperboloid aufgeweitet werden. Wird ein Gegenkontaktstift hindurchgeschoben, berührt jeder Draht den Stift linienförmig. Dadurch entsteht eine hohe Kontaktdichte bei sehr geringer Steckkraft – deshalb ist diese Bauart in Steckverbindern für Luft- und Raumfahrt sowie Verteidigung nach MIL-Spezifikation vorgeschrieben.
Für diese Kategorie gilt eine grundlegende Norm: MIL-DTL-83513, zuletzt überarbeitet mit Rev G am 29. Oktober 2008. Sie legt rechteckige Mikrominiatur-Steckverbinder mit einem Kontaktabstand von 0.050 inch und 9 bis 100 Kontakten fest. Die kleinere Variante, MIL-DTL-32139, wurde erstmals am 16. Dezember 2003 veröffentlicht und am 23. Juni 2006 mit Rev A überarbeitet. Sie schreibt einen engeren Kontaktabstand von 0.025 inch vor – das Nano-D-Format. Geflochtene Kontakte sind nach keiner der beiden Spezifikationen optional. Sie ermöglichen die geforderte Zahl an Steckzyklen und die niedrigen Kontaktwiderstandswerte. Wird der Käfig falsch gefertigt, besteht der Steckverbinder die Qualifikation nicht.
Fragt ein Beschaffungsingenieur also: „Ist das einfach eine Drahtflechtmaschine?“, lautet die richtige Antwort: gleiche physikalische Grundlagen, aber eine ganz andere Maschine. Flechtmaschinen zum Überflechten von Kabelbäumen verarbeiten Drähte im Millimeterbereich und messen den Bedeckungsgrad in Prozent. Bei Twist-Pin-Flechtzellen zählen der Winkel zwischen Draht und Dorn sowie die Konstanz der Flechtlänge im Mikrometerbereich. Anderes Problem, andere Anlage. Die Flechtzelle C49-BR von ZEUEE ist für diesen zweiten Anwendungsfall ausgelegt.
Im Käfig aus 10 Drähten: So entsteht das Geflecht um einen Dorn
So funktioniert der Mechanismus: Stellen Sie sich ein Hakenrad vor – eine gezahnte Scheibe, die von einem darunterliegenden Stirnrad angetrieben wird. Die Spulen bewegen sich von einer Kerbe zur nächsten über benachbarte Zahnräder und flechten dabei um eine Mittelachse. Diese Innovation von Simon Wardwell aus dem Jahr 1922 bewegte die Drähte statt der Klöppel. Dadurch konnte die kreisförmige Bahn die ältere sinusförmige Klöppelbahn ersetzen. Gängige Klöppelzahlen bei Twist-Pin-Maschinen sind 16, 24, 32 und 48. Jeder Klöppel trägt eine Spule, von der ein oder mehrere sehr feine BeCu-Drähte ablaufen. Für einen Twist-Pin-Käfig aus 10 Drähten werden üblicherweise 16 Klöppel (oder 32 für eine höhere Bedeckung) verwendet; dabei sind ausgewählte Spulen aktiv. Der Draht läuft durch eine Baugruppe aus Spanner und Kupplung, sodass an jedem Draht dieselbe Abzugsspannung anliegt. Der feine Draht aus Berylliumkupfer mit einem Durchmesser von 0,04 mm bis 0,30 mm, üblicherweise entsprechend der Zusammensetzung von UNS C17200, trifft in einem präzisen Winkel auf den Dorn. Dieser wird durch die Drehzahl des Hakenrads und die Abzugsgeschwindigkeit bestimmt. Der Winkel legt die Flechtlänge fest – die wichtigste spezifikationskritische Kenngröße der Maschine. In Referenzwerken der Drahtindustrie wird die grundlegende Produktivitätsgleichung wie folgt angegeben: Flechtlänge × Hakenraddrehzahl × 4 × 0.06 / Anzahl der Klöppel = Geflechtmeter pro Stunde. Sie zeigt, warum es enge Grenzen gibt, wenn die Flechtlänge erhöht werden soll, um die Zykluszeit zu verbessern.Aufbau eines Geflechts aus 10 Berylliumkupferdrähten
| Komponententyp | Funktion im Käfig | Twist-Pin-Spezifikation |
|---|---|---|
| Hakenrad | Führt die Spulen um die Dornachse | Typisches Zahnflankenspiel < 0.02 mm |
| Spulenklöppel | Hält eine Spule und sorgt für Abzugsspannung | Anzahl: 16 / 24 / 32 / 48 |
| BeCu-Draht | Leitungsdraht, aus dem die Käfigwand entsteht | 0,04 – 0,30 mm Außendurchmesser, UNS C17200 |
| Dorn | Legt den Innendurchmesser des Käfigs fest | Ausziehpassung; geschliffene Oberfläche ≤ Ra 0,4 µm |
| Spanner / Kupplung | Gleicht die Drahtspannung über alle Klöppel hinweg an | Zielwert für Abweichung: ±5 % |
| Abzugsrad | Zieht das Geflecht weiter und legt die Flechtlänge fest | Bei Ausführungen nach MIL-Spezifikation servogesteuert |
| CCD-Prüfmodul | Erkennt Drahtbrüche und Abweichungen der Flechtlänge direkt in der Linie | In der Einstiegsklasse optional; in der einsatzkritischen Klasse vorgeschrieben |
| Drahtbruchsensor | Zählt die erwartete Drahtzahl an der Sammeldüse | Auf die Anzahl der bestückten Spulen programmiert |
| Hauptkupplungsfederbaugruppe | Steuert das Ein- und Auskuppeln des Hakenrads | Regelmäßige Ermüdungsprüfung im Ersatzteilplan |
„Bei einer Twist-Pin-Flechtzelle bestimmen Flechtlänge und Spannungsausgleich, welchen Kontaktwiderstand Sie sechs Monate später im Einsatz messen. Ist das Zahnflankenspiel des Hakenrads falsch, können Sie monatelang einem Fehler nachgehen, ohne ihn jemals auf dem CCD-Bild zu sehen.“ — ZEUEE-Engineering-Team zu einer wiederkehrenden Beschaffungsfrage
Fünf Flechtmaschinenkategorien, die Käufer häufig verwechseln
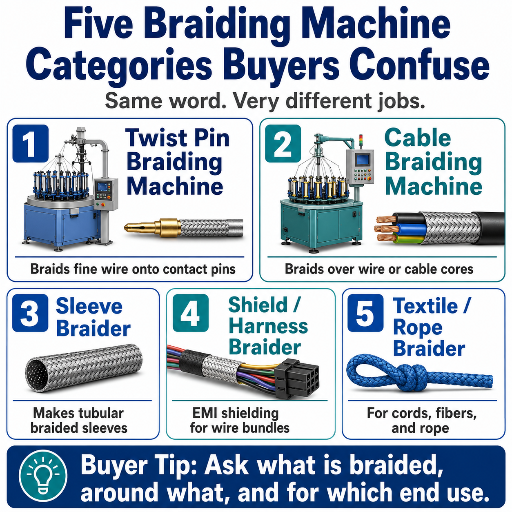 Hinter den meisten Angebotsanfragen für eine „Flechtmaschine“ steckt tatsächlich einer von fünf verschiedenen Maschinentypen. Die Anbieter der jeweiligen Typen stehen nur selten im direkten Wettbewerb. Eine Verwechslung der Kategorien ist der einfachste Weg, einen Evaluierungszyklus zu verschwenden.
Katalog mit 5 Flechtmaschinenkategorien
| Kategorie | Klöppel | Draht / Garn | Typischer Erstausrüster | Referenznorm | Angegebene Preisspanne (USD) |
|---|---|---|---|---|---|
| Twist-Pin-Kontakte | 16 – 48 | 0,04 – 0,30 mm BeCu | ZEUEE C49-BR, Nischenspezialisten | MIL-DTL-83513 / 32139 | $40k – $500k+ |
| Überflechten von Kabelbäumen | 24 – 96 | Stahl-, Aluminium- und Kupferdraht | Herzog, Wardwell, Cobra | Interne OEM-Normen | $80k – $400k |
| Medizinischer Katheter / Stent | 8 – 288 | Feiner Edelstahl, Nitinol, Polymerfaser | Medizinische Produktlinie von Steeger USA | ISO 13485 + Kundenprotokoll | $120k – $600k |
| Textil / Industrieseil | 16 – 144 | Polyester, Nylon, Aramid | Credit Ocean, regionale Textil-OEMs | Anwendungsabhängig | $8k – $80k |
| Flexibler Metallschlauch | 24 – 36 rotierende Klöppel | Edelstahldraht | Longterm Machinery, chinesische OEMs | Druckprüfprotokolle | $15k – $90k |
Wo Twist-Pin-Flechtmaschinen unverzichtbar sind: Verteidigung, Luft- und Raumfahrt sowie medizinische Implantatkabel
In Datenbanken zur Zuverlässigkeit von Steckverbindern tauchen Twist-Pin-Kontakte vor allem in wenigen, besonders anspruchsvollen Anwendungen auf. Sechs Anwendungsbereiche sorgen für den Großteil der Nachfrage nach diesen Maschinen:- Avionikverbindungen — Micro-D-Steckverbinder verbinden bei den meisten modernen Flugzeugzellen die Flugcomputer-Kabelbäume zwischen den Buchten und entsprechen MIL-DTL-83513.
- Satellitennutzlast-Kabelbaum — Nano-D-Steckverbinder nach MIL-DTL-32139 Rev A dominieren die Verkabelung von Nutzlastdecks, wo geringes Gewicht und hohe Kontaktdichte Vorrang vor den Stückkosten haben.
- Steckverbindermontage für U-Boote und Unterseekabel — Twist-Pin-Kontakte widerstehen Vibrationen und halten hermetischen Auszugprüfungen zuverlässiger stand als gestanzte Buchsen derselben Größe.
- Zuleitung für Cochlea-Implantate — Steeger USA führt in seinem Portfolio medizinischer Flechtmaschinen ausdrücklich „Leitungen“ neben Kathetern und Stents auf; Kontakte aus feinen Flechtdrähten schließen die Leitung am Empfänger ab.
- Leitung für Neurostimulatoren — dieselbe Produktfamilie, andere Anwendung; der Kontakt muss Millionen von Mikrobeugezyklen überstehen.
- Backup-Kontakt für Hochvolt-Systeme in Elektrofahrzeugen — ein neues Einsatzgebiet, in dem redundante geflochtene Kontakte den primären Anschlusskontakt ergänzen, um die Sicherheitsqualifikation zu erfüllen.
📐 Technischer Hinweis
Für die Fertigung von Micro-D-Kontakten nach MIL-DTL-83513 müssen die Kontakte gemäß MIL-DTL-45204 Type II Class 1 Grade C über einer geeigneten Unterschicht vergoldet werden. Diese Spezifikation gilt für die Oberflächenbeschichtung nach der Montage. Die Geflechtgeometrie ist Voraussetzung für die Vergoldung, nicht umgekehrt. Wird ein Fehler in der Flechtlänge erst nach dem Beschichten erkannt, wird die Demontage teuer.
Entscheidungsbaum mit 5 Fragen: Welche Maschinenkonfiguration passt zu Ihrem Produktionsbedarf?
 Die Spezifikation einer Twist-Pin-Flechtzelle ist schnell zum Scheitern verurteilt, wenn Käufer nur nach der Klöppelzahl auswählen. Wer die fünf Fragen der Reihe nach durchgeht, kann in den meisten Fällen eine gut begründete Konfiguration festlegen, bevor das erste Angebot eintrifft.
Wie viele Klöppel brauche ich tatsächlich?
Gehen Sie von der Geometrie des Käfigs aus, nicht vom Prospekt. Für einen Twist-Pin-Käfig mit 10 Drähten auf einem Dorn mit 0,4 mm Durchmesser sind keine 48 Klöppel erforderlich. Branchenreferenzen nennen 12, 16 und 24 als die gängigsten Klöppelzahlen für das Flechten feiner elektrischer Leiter. Die Konfiguration von ZEUEE mit 16 Klöppeln deckt den gängigen Micro-D-Bereich ab; 24 und 32 eignen sich für Nano-D und Varianten mit hoher Bedeckung. 48 Klöppel gehören zum Überflechten, nicht zur Kontaktmontage. Eine überdimensionierte Konfiguration ist in dieser Kategorie der häufigste vermeidbare Beschaffungsfehler.Entscheidungsbaum mit 5 Fragen zur Auswahl einer Twist-Pin-Flechtmaschine
Gehen Sie die Fragen der Reihe nach durch:
Beachten Sie, dass keine dieser Fragen die Marke betrifft. Die Marke ergibt sich von selbst, sobald die Konfiguration feststeht. Fordern Sie ein individuelles Angebot an, sobald der Entscheidungsbaum bei zwei unabhängigen Durchläufen dieselbe Konfiguration ergibt.
- Außendurchmesser der Kontakte — ≤0,25 mm → Nano-D-Familie (32139); 0,25 – 0,5 mm → gängiges Micro-D-Format (83513); >0,5 mm → prüfen, ob geflochtene Kontakte wirklich erforderlich sind oder gestanzte Kontaktstifte ausreichen.
- Jahresvolumen — <5,000 Käfige/Jahr → manueller oder halbautomatischer Schlitten kann genügen; 5,000 – 50,000 → servogesteuerte Ausführung mit 24 Klöppeln; >50.000 → 32 Klöppel mit vollständiger CCD-Prüfung und Chargenrückverfolgung per Barcode.
- Maßgebliche MIL- oder Medizinproduktnorm — MIL-DTL-83513G verlangt vergoldete Kontakte gemäß MIL-DTL-45204 und Chargenprotokolle nach Spezifikation; MIL-DTL-32139 legt den Kontaktabstand von 0.025 inch und die Prüfung der Änderungsliste fest; IEC 60601-1 und ISO 14708-1 erfordern eine Chargenzertifizierung für biokompatibles BeCu.
- Werkzeuge für die Flechtlänge intern oder extern beschaffen — eigene Werkzeuge erhöhen die Investitionskosten um 15 – 25 %, verkürzen aber beim Wechsel zwischen Spezifikationen die Umrüstzeit von Stunden auf Minuten.
- CCD-Prüfung inline oder nach dem Prozess — die Inline-Prüfung erkennt Abweichungen der Flechtlänge am aktuellen Käfig, die nachgelagerte Prüfung erst nach Fertigstellung der Charge. Bei einsatzkritischen Anwendungen ist die Inline-Prüfung unverzichtbar.
Anwendungsbeispiel: 0,25 mm Kontaktaußendurchmesser + 50.000 Käfige/Jahr + MIL-DTL-32139 + externe Werkzeuge + CCD-Inline-Prüfung → servogesteuerte Flechtmaschine mit 32 Klöppeln und Bildverarbeitungsmodul.
Das Datenblatt lesen: MIL-DTL-83513, MIL-DTL-32139 und die tatsächlich entscheidenden Kennzahlen
Datenblätter von Lieferanten sollen verkaufen, nicht qualifizieren. Sie sollten die acht Kennzahlen ermitteln, die eine Twist-Pin-Flechtmaschine nach MIL-Spezifikation erfüllen muss, und prüfen, ob jede davon konkret angegeben oder nur vage behauptet wird. Die folgende Übersicht ordnet jeden Parameter dem entsprechenden Abschnitt der maßgeblichen Norm zu.Übersicht zur Konformität mit MIL-Spezifikationen
| Parameter | Worauf Sie achten sollten | Referenznorm | Häufige Ausflucht des Lieferanten |
|---|---|---|---|
| Konstanz der Flechtlänge | ±5 % über eine 1 m lange Probe, dokumentierter Messwert | MIL-DTL-83513G §3.5.3 (allgemein) | „innerhalb der Toleranz“, ohne konkreten Wert |
| Flechtwinkel | Angabe in Grad, mit Bezug zum Bedeckungsgrad | Fertigungsqualität nach MIL-DTL-83513G | Bedeckungsgrad in % ohne Angabe des Winkels |
| Gleichmäßigkeit der Drahtspannung | ±5 % von Spule zu Spule, Messwert in cN | Aus der Spezifikation abgeleitet; Ausführung der Flechtlänge | „Alle Spulen kalibriert“, ohne Nachweis |
| Austauschzyklus der Spulen | Standardarbeitsanweisung zum Umgang mit Drahtverbindungen, einschließlich Handschuhvorgaben | Kontaminationsklauseln der IPC J-STD-001 | Drahtverbindung „bei Bedarf“, ohne Standardarbeitsanweisung |
| Zahnflankenspiel des Hakenrads | <0.02 mm; Wechselintervall für Lager | Fertigungsqualität + Standardarbeitsanweisung des Lieferanten | „Präzisionszahnräder“, ohne konkrete Kennzahl |
| CCD-Fehlerklassen | Benannte Klassen (Drahtbruch, Knick, fehlender Draht, Drahtverbindung) | Fertigungsqualität + Qualifikationspaket | „Bildverarbeitungsprüfung“, ohne Fehlerliste |
| Aufbewahrung von Produktionsmustern | Aufbewahrung eines Chargenmusters für 2 Jahre; rückverfolgbare Chargen-ID | Chargenprotokolle nach MIL-DTL-83513G | „Muster werden aufbewahrt“, ohne Aufbewahrungsfrist |
| Variationskoeffizient des fertigen Geflechtaußendurchmessers | Variationskoeffizient <3% innerhalb einer Charge | QS-Protokoll zur Chargenfreigabe | „Durchschnittlicher Außendurchmesser“, ohne Angabe des Variationskoeffizienten |
Die tatsächlichen Kosten 2026: Investitionskosten für neue, überholte und kundenspezifische Maschinen
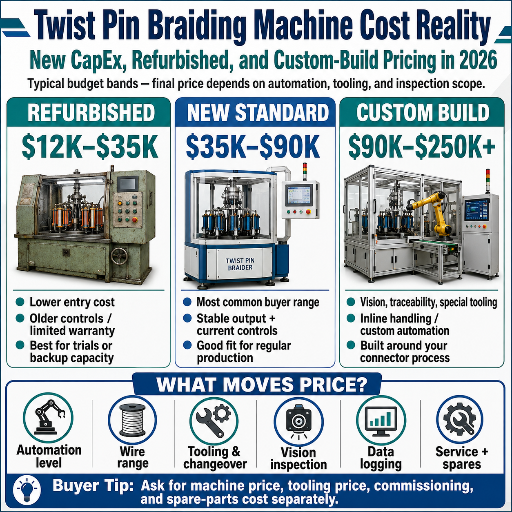 Öffentlich verfügbare Angebote für Twist-Pin-Flechtmaschinen sind rar. Ein Beschaffungsrahmen mit drei Preisklassen zeigt jedoch, was Käufer tatsächlich am Markt vorfinden. Die folgenden Spannen sind gemeldete Preisspannen aus öffentlichen Angeboten (Einstiegsklasse) oder aus typischen Angebotsmustern abgeleitet (kommerzielle und einsatzkritische Klasse). Es handelt sich nicht um genaue Preisangebote.
Preistabelle 2026 mit 3 Klassen
| Klasse | Ausstattung der Maschine | Angegebene Preisspanne (USD) | Was Sie dafür in Kauf nehmen |
|---|---|---|---|
| Einstiegsklasse | Standard-Drahtflechtmaschine; keine Twist-Pin-Geometrie, keine CCD-Inline-Prüfung, keine Rückverfolgbarkeit nach MIL. | $1.800 – $10.000 (Angebote auf Alibaba und IndiaMART nennen Preisspannen von $1.680 – $10.000) | Fertigung nach MIL-Spezifikation; Chargenrückverfolgbarkeit; statistische Kontrolle der Flechtlänge. |
| Kommerzielle Klasse | Servogesteuerte Ausführung mit 24 – 32 Klöppeln und einfacher CCD-Prüfung; für Twist-Pin-Geometrie geeignet; teilweise rückverfolgbar nach MIL. | $40.000 – $120.000 (abgeleitet aus typischen Angebotsmustern der Branche) | Dauerbetrieb in einsatzkritischen Anwendungen; fortgeschrittene ML-Fehlerklassen; vollständige chargenbezogene Aufbewahrung mit Barcode-Verknüpfung. |
| Einsatzkritische Klasse | Vollständige Servosteuerung, CCD-Inline-Prüfung mit Fehlerklassenbibliothek, chargenbezogene Protokolle mit MIL-Rückverfolgbarkeit, Qualifikationspaket. | $150.000 – $500.000+ (Referenz für die Premiumklasse von Wardwell / Herzog) | Geringere Anfangsinvestition; schnellere Lieferung; Ersatzteilversorgung nicht verbindlich geregelt. |
Fünf Produktionsfehler, mit denen Bediener von Twist-Pin-Flechtmaschinen tatsächlich konfrontiert sind
Zuverlässigkeit hängt nicht vom Maschinennamen auf der Bestellung ab. Entscheidend ist, zu verstehen, wie diese Maschinen unter realer Produktionsbelastung tatsächlich ausfallen. Fünf Fehlerarten tauchen in veröffentlichten Fehleranalysen und Gesprächen mit Bedienern immer wieder auf.Katalog mit 5 Produktionsfehlerarten
| Fehlerart | Ursache | Symptom | Erkennung | Behebung |
|---|---|---|---|---|
| Abweichung der Flechtlänge | Schwankende Spindeldrehzahl und Abzugsgeschwindigkeit; verschlissene Hakenradlager verursachen Schlupf | Die Flechtlänge weicht im Laufe einer Schicht zunehmend von der Spezifikation ab | Inline-Sensor für die Flechtlänge oder Stichprobenprüfung nach der Schicht | Lagerwechselzyklus festlegen und Abzugsservomotor genauer abstimmen |
| Unbemerkter Drahtbruch | Ausfall des Spannungssensors an der Spule; der gerissene Draht läuft weiter ab, bis die Spule leer ist | Dem Käfig fehlt nachgelagert ein Draht | Drahtbruchsensor an der Sammeldüse, abgestimmt auf die Zahl der bestückten Spulen | Kalibrierintervall des Sensors; bei falscher Zählung Chargen getrennt stoppen |
| Fehlausrichtung des Dorns | Fehler beim Einrichten durch den Bediener oder thermische Drift nach langen Laufzeiten; eine „Abweichung der Garnspannung“ verschiebt den Flechtpunkt aus der Mitte | Exzentrische Käfiggeometrie | Visuelle Prüfung oder Inline-Modul zur geometrischen Bildverarbeitung | Standardarbeitsanweisung zur Zentrierung des ersten Teils; thermische Einweichzeit vor Start der MIL-Charge |
| Falsche Gutteilentscheidung bei der CCD-Bildverarbeitung | Drift der Beleuchtung, Staub auf der Optik oder regelbasierter Klassifikator außerhalb des trainierten Bereichs (Frontiers in Materials 2023) | Der Fehler gelangt in den nachgelagerten Prozess und wird an der nächsten Station erkannt | Tägliche Beleuchtungsreferenzkarte; regelmäßige Aufbewahrung eines Referenzteils mit Goldbeschichtung | Auf einen ML-Fehlerklassifikator mit Modellaktualisierungen des Lieferanten umstellen |
| Verunreinigung an einer Spulenverbindung | Der Bediener berührt den Draht beim Verbinden mit bloßen Händen; Hautfette verunreinigen den Bereich | Lötbarkeit oder Haftung der Goldbeschichtung nicht bestanden | Ionentest nach IPC J-STD-001 an einer Mustercharge | Standardarbeitsanweisung zu Handschuhen, chargenbezogene Aufzeichnungen zu Drahtverbindungen, dokumentierte Standardarbeitsanweisung zum Verbinden |
Was sich 2026 ändert: KI in der Bildverarbeitung, Mikrominiaturisierung und die Frage der Verlagerung ins Inland
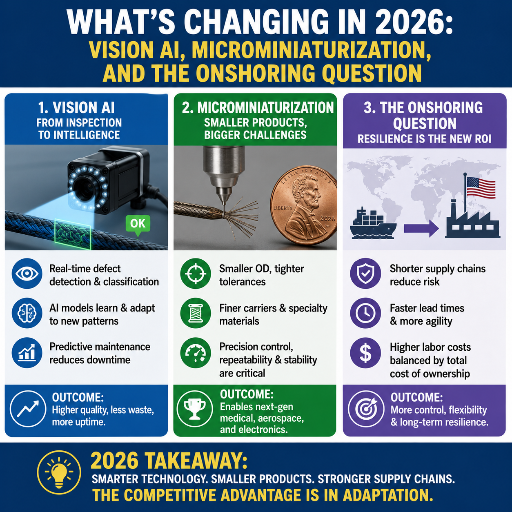 Drei Entwicklungen verändern 2026 den Markt für Twist-Pin-Flechtmaschinen. Jede davon sollte bei der Beschaffungsplanung berücksichtigt werden.
KI in der Bildverarbeitung ersetzt regelbasierte CCD-Prüfung in der Umformzone. Frontiers in Materials veröffentlichte 2023 eine Studie zur optischen Prüfung der Geflechtumformzone. Sie ist eine von mehreren begutachteten Forschungsarbeiten, die den Wechsel von manuell abgestimmten Schwellenwerten hin zu lernbasierter Fehlerklassifizierung vorantreiben. Käufer, die eine Flechtmaschine mit einem Planungshorizont von fünf Jahren spezifizieren, sollten klären, ob sich die Modelle des CCD-Subsystems anhand der Fehlerbibliothek des Lieferanten aktualisieren lassen oder ob sie ab der Installation unverändert bleiben.
Die Kontaktdichte von Nano-D wird weiter erhöht. MIL-DTL-32139 legt bereits einen Kontaktabstand von 0.025 inch fest; für die Normenfamilie wurden zwei Änderungen veröffentlicht. Patente (USPTO 8,142,236, Steckverbinder mit verbesserter Kontaktdichte) deuten darauf hin, dass weitere Arbeiten an der Kontaktdichte im Gange sind. Eine Flechtmaschine, die nur für den Micro-D-Kontaktabstand qualifiziert ist, kann den nächsten Schritt zu höherer Dichte möglicherweise nicht ohne Werkzeugwechsel bewältigen.
Der Druck zur Verlagerung der Verteidigungsbeschaffung ins Inland verändert den Standort der Flechtkapazitäten. Die Beschaffung im Verteidigungsbereich der USA und ihrer Verbündeten verlangt bei sensiblen Programmen zunehmend Steckverbinder aus inländischer oder verbündeter Fertigung. Das ist keine wörtliche Bestimmung des CHIPS Act für Steckverbinder, entspricht jedoch der Beschaffungspraxis bei Verträgen, die durch den NDAA finanziert werden. Bei Kapazitätsentscheidungen im Jahr 2026 ist zu berücksichtigen, dass sich die nächste Amortisationsperiode von zehn Jahren über eine Schwelle bei den Anforderungen an den Inlandsanteil erstrecken kann.
Häufig gestellte Fragen
F: Wie lang ist die typische Lieferzeit für eine kundenspezifische Twist-Pin-Flechtzelle?
Antwort anzeigen
Die Lieferzeit für eine servogesteuerte Ausführung der kommerziellen Klasse mit 24 bis 32 Klöppeln und CCD-Inline-Prüfung beträgt ab Bestellung üblicherweise 14 bis 20 Wochen. Sie hängt davon ab, wie die Beschaffung des Hakenrads und der Umfang der Integration des Prüfmoduls ausfallen. Bei einsatzkritischen Ausführungen mit vollständigem Qualifikationspaket und einer Abnahme im Werk unter Anwesenheit des Kunden kann sie sich auf 26 bis 32 Wochen verlängern. Standardflechtmaschinen der Einstiegsklasse sind ab Lager innerhalb von 4 bis 8 Wochen lieferbar, können aber unabhängig von der Konfiguration nach dem Kauf keine Fertigung nach MIL-Spezifikation gewährleisten.
F: Wie lange hält ein Hakenradsatz, bevor er ausgetauscht werden muss?
Antwort anzeigen
Hornradlager sind die am stärksten verschleißenden Komponenten. Bei einer Flechtmaschine der kommerziellen Leistungsklasse im Einschichtbetrieb sollte die Lagerprüfung nach 6.000 Betriebsstunden und der Austausch nach 10.000 bis 12.000 Betriebsstunden eingeplant werden. Die Zahnräder selbst halten mindestens dreimal so lange wie die Lager. Ein verschlissenes Lager verursacht jedoch Spiel, das die Flechtlänge schon lange vor sichtbarem Zahnradverschleiß außerhalb der Spezifikation liegen lässt.
F: Lässt sich eine Flechtmaschine für Kabelbäume auf Twist-Pin-Kontakte umrüsten?
Antwort anzeigen
Theoretisch ist die Hornradarchitektur dieselbe. In der Praxis müssen jedoch die Spannpatronen, Spulengrößen und der Prüfbereich angepasst werden, und der Trägerweg ist nicht für Draht mit 0,04 bis 0,30 mm ausgelegt. Die meisten Umrüstversuche scheitern an der gleichmäßigen Strangspannung: Spulen für Stahldraht in Kabelbäumen können feine BeCu-Drähte nicht auf Spannung halten. Eine speziell entwickelte Twist-Pin-Fertigungszelle ist meist günstiger als eine umfassende Umrüstung, wenn Werkzeuge, Qualifizierung und Ausfallzeit berücksichtigt werden.
F: Gibt es normkonforme Flechtmaschinen aus China, oder muss ich bei Wardwell oder Herzog einkaufen?
Antwort anzeigen
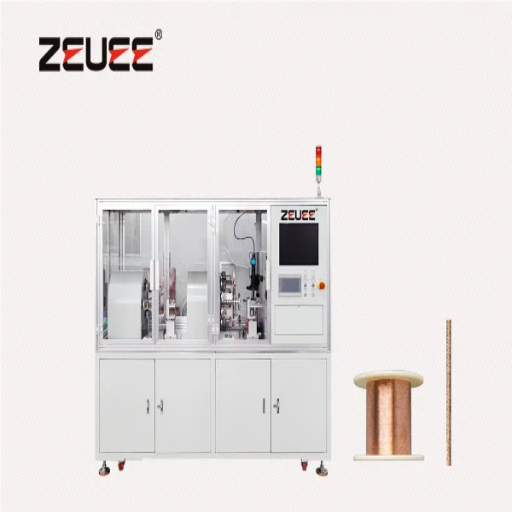
Ja. Entscheidend ist nicht das Herstellungsland, sondern die Qualifizierungsdokumentation, die mit der Maschine geliefert wird. Eine Flechtmaschine kann unabhängig vom Herstellungsort nach MIL-DTL-83513 oder MIL-DTL-32139 qualifiziert werden, sofern der Lieferant dokumentierte SPC-Aufzeichnungen zur statistischen Prozesskontrolle der Flechtlänge, Prüfcoupons mit Goldbeschichtung, Chargenrückstellmuster und einen schriftlichen CCD-Fehlerklassenkatalog bereitstellt. Umgekehrt müsste auch eine Wardwell- oder Herzog-Maschine ohne diese Dokumentation erst ein Qualifizierungsprogramm durchlaufen, bevor Produkte nach MIL-Spezifikation ausgeliefert werden können. Einkaufsteams erzielen hier bessere Ergebnisse, wenn sie Anbieter nach der Qualität ihrer Dokumentation statt nach dem Typenschild bewerten. Die ZEUEE C49-BR-Serie wird standardmäßig mit der Qualifizierungsdokumentation geliefert – genau das steckt hinter der Kennzahl in der Broschüre.
F: Welche CCD-Kameraauflösung reicht für Prüfungen nach MIL-DTL-83513 aus?
Antwort anzeigen
Ein 5-MP-Sensor mit Global Shutter im Flechtbereich ist heute kommerzieller Standard. Eine gute Beleuchtung ist wichtiger als eine noch höhere Auflösung.
F: Ist eine Maschine mit 32 Trägern immer besser als eine mit 16 Trägern?
Antwort anzeigen
Nein. Für gängige Micro-D-Anwendungen werden Maschinen mit 16 Trägern häufig eingesetzt. Zusätzliche Träger erhöhen Kosten und Komplexität; sie sollten nur vorgesehen werden, wenn die Käfiggeometrie es erfordert.
Verwandte Artikel
- Nano-Twist-Pin-Maschine: Einkaufsleitfaden — ergänzender Leitfaden zu Montagelinien nach MIL-DTL-32139.
- ZEUEE C49-BR Twist-Pin-Flechtzelle — Produktseite mit Einzelheiten zur Qualifizierungsdokumentation.
- Stufe zum Schneiden und Schweißen von Twist-Pins — nachgelagerte Fertigungszelle nach dem Flechten.
- Stufe zur Spannungsentlastung von Drähten — vorgelagerte Zelle zur Drahtvorbereitung vor dem Flechten.
- Nano-Twist-Pin-Montagezelle — nachgelagerte Anlagen zur Kontaktmontage nach MIL-DTL-32139.
- Micro-Twist-Pin-Montagezelle — nachgelagerte Anlagen zur Kontaktmontage nach MIL-DTL-83513.
Referenzen und Quellen
- MIL-DTL-83513 Rev G (29. Okt. 2008) — Spezifikation für mikrominiaturisierte rechteckige Steckverbinder — U.S. Defense Logistics Agency.
- Detailliertes Spezifikationsblatt MIL-DTL-32139 — U.S. Defense Logistics Agency, Kontaktfamilie Nano-D mit 0,025-Zoll-Rastermaß.
- Flechtmaschine — Wikipedia; behandelt Wardwells Hornradinnovation von 1922 und die Architektur von Maypole- und Vierkantflechtmaschinen.
- Optische Prüfung der Flechtzone während der Fertigung von Preforms aus Verstärkungsfasern zur Fehlererkennung — Frontiers in Materials, 2023.
- U.S. Patent 10.422.059 — Flechtmaschine — USPTO, Hintergrund zum Mechanismus.
- U.S. Patent 8.142.236 — Elektrischer Steckverbinder mit verbesserter Dichte und verbesserten Routing-Eigenschaften — USPTO, Schutzrechte für hochdichte Steckverbinder.
- Steeger USA: Flechtmaschinen für Drähte, Kabel und Mikroelektronik — Produktprogramm des Anbieters mit Einteilung nach Trägerzahl.
- Drahtflechtmaschinen von Herzog — Referenz eines deutschen OEM für die Kategorie der Flechtmaschinen für Kabelbaumummantelungen.
Über diese Analyse
Dieser Leitfaden wurde im Mai 2026 vom ZEUEE-Engineering-Team als Branchenreferenz für Einkaufsteams erstellt, die Twist-Pin-Flechtzellen anhand der Spezifikationen MIL-DTL-83513 und MIL-DTL-32139 bewerten. Die oben genannten Preisspannen beruhen auf veröffentlichten Preisen aus öffentlichen Ausstellungsräumen (Einstiegsklasse) sowie auf Mustern aus mehreren Jahren von Angeboten (kommerzielle und einsatzkritische Klasse); es handelt sich nicht um verbindliche Preisangebote. Wenn für einen Parameter ein einzelner Abschnitt der MIL-Spezifikation maßgeblich ist, wird dieser Abschnitt direkt im Text genannt.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






