ติดต่อ Zeyu lntelligent Industrial Company

โซลูชันโรงงานอัจฉริยะ: คืออะไร มีค่าใช้จ่ายเท่าไร และเลือกอย่างไร

คู่มือผู้ซื้อที่เป็นกลางต่อผู้ขาย · อัปเดตมิถุนายน 2026
โซลูชันโรงงานอัจฉริยะประกอบด้วยเทคโนโลยีที่เชื่อมต่อถึงกัน เซ็นเซอร์ ซอฟต์แวร์ ระบบอัตโนมัติ และการวิเคราะห์ข้อมูล ซึ่งเปลี่ยนโรงงานแบบดั้งเดิมให้เป็นการดำเนินงานที่ขับเคลื่อนด้วยข้อมูล สามารถตรวจติดตาม คาดการณ์ และปรับการทำงานได้เอง นี่คือคู่มือที่เป็นกลางต่อผู้ขายสำหรับภาพรวมของหมวดหมู่นี้ ตั้งแต่โซลูชันทั้ง 10 ด้าน ค่าใช้จ่ายจริงของแต่ละด้าน ไปจนถึงวิธีเลือกโดยไม่ผูกติดกับผู้ขาย หากคุณทราบอยู่แล้วว่าต้องการให้ผู้เชี่ยวชาญดำเนินการให้ครบ ZEUEE มีโซลูชันโรงงานอัจฉริยะครบวงจรสำหรับงานติดตั้ง บทความนี้คือแผนที่ที่ควรอ่านก่อนสรุปในย่อหน้าเดียว: โซลูชันโรงงานอัจฉริยะเชื่อมต่อเครื่องจักร เซ็นเซอร์ และซอฟต์แวร์ เพื่อให้ข้อมูลการผลิตไหลเวียนแบบเรียลไทม์และนำไปสู่การลงมือทำ เช่น การบำรุงรักษาเชิงคาดการณ์ การตรวจสอบอัตโนมัติ หรือการขนถ่ายวัสดุแบบอัตโนมัติ โซลูชันนี้ไม่ใช่ผลิตภัณฑ์ชิ้นเดียว แต่เป็นชุดเทคโนโลยี 10 ด้านที่ซ้อนอยู่บนโครงข่ายการเชื่อมต่อ ต้นทุนสูงสุดและจุดที่ทำให้โครงการล้มเหลวบ่อยที่สุดเป็นเรื่องเดียวกัน คือการบูรณาการระบบ ไม่ใช่ฮาร์ดแวร์
ประเด็นสำคัญ
- โดยทั่วไป การบูรณาการระบบมีต้นทุนสูงที่สุด และเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้โครงการหยุดชะงัก มากกว่าการซื้อเครื่องจักรใหม่
- แทบไม่จำเป็นต้องเปลี่ยนอุปกรณ์ที่ยังทำงานได้ ผลลัพธ์ช่วงแรกส่วนใหญ่มาจากการติดตั้งเซ็นเซอร์และระบบเชื่อมต่อเพิ่มเติมให้กับอุปกรณ์เดิม
- เลือกโซลูชันให้ตรงกับปัญหาที่วัดผลได้อันดับ 1 ของคุณ (เวลาหยุดทำงาน ข้อบกพร่อง หรือการมองเห็นข้อมูล) อย่าเลือกตามเทคโนโลยีที่กำลังเป็นกระแส
- เวลาหยุดทำงานที่ไม่ได้วางแผนไว้สร้างความเสียหายให้บริษัทใน Fortune Global 500คิดเป็นประมาณ11% ของรายได้ต่อปี หรือราว $1.4 trillion (จากการวิเคราะห์ของ Siemens)
- ในปี 2026 เทคโนโลยีแนวหน้าคือ AI แบบเอเจนต์ที่ลงมือทำในพื้นที่การผลิตได้ แต่ยังต้องทำงานภายใต้กรอบควบคุมที่มนุษย์กำหนด ไม่ได้ทำงานได้เองอย่างอิสระ
โรงงานอัจฉริยะโดยสังเขป
| คืออะไร | โรงงานที่เชื่อมต่อและขับเคลื่อนด้วยข้อมูล (ส่วนที่เป็นสถานที่และอุปกรณ์จริงของการผลิตอัจฉริยะ / Industry 4.0) |
| ด้านหลัก | IIoT, SCADA/edge, MES, ERP/PLM, แมชชีนวิชัน, การบำรุงรักษาเชิงคาดการณ์, หุ่นยนต์/โคบอต, AGV/AMR, ดิจิทัลทวิน, การวิเคราะห์ข้อมูลด้วย AI |
| กรอบอ้างอิง | NIST Smart Manufacturing, ISA-95 / IEC 62264, กรอบ Smart Manufacturing ของ CESMII |
| ตัวชี้วัดผลลัพธ์หลัก | OEE, เวลาหยุดทำงานที่ไม่ได้วางแผนไว้, อัตราผ่านครั้งแรก, ของเสีย, ชั่วโมงแรงงาน, ROI |
| ปัจจัยต้นทุนหลัก | การบูรณาการระบบ + ข้อมูล + การบริหารการเปลี่ยนแปลง (มักคิดเป็น >50% ของต้นทุนทั้งหมด) |
โซลูชันโรงงานอัจฉริยะคืออะไร และแตกต่างจากการผลิตอัจฉริยะกับ Industry 4.0 อย่างไร
| คำศัพท์ | ขอบเขต | อธิบายอย่างง่าย |
|---|---|---|
| Industry 4.0 / 4IR | ยุคสมัย | ระบบไซเบอร์-กายภาพที่พลิกโฉมวิธีการผลิต |
| การผลิตอัจฉริยะ | กลยุทธ์ | เชื่อมโยงคน เครื่องจักร และข้อมูลตลอดห่วงโซ่คุณค่า |
| โรงงานอัจฉริยะ | สถานที่ผลิต | โรงงานแห่งเดียวที่นำกลยุทธ์นั้นไปปฏิบัติจริง |
ประเด็นสำคัญ: คุณไม่ได้ “ซื้อโรงงานอัจฉริยะ” แต่ประกอบโซลูชันโรงงานอัจฉริยะทีละด้าน บนโครงข่ายข้อมูลที่เชื่อมต่อถึงกัน (คำว่าโรงงานดิจิทัล โรงงานอัจฉริยะ และระบบโรงงานอัจฉริยะก็มักใช้เรียกแนวคิดโรงงานอัจฉริยะเดียวกันอย่างกว้าง ๆ)
โรงงานอัจฉริยะที่ใช้งานจริงมีหน้าตาอย่างไร
ตัวอย่างโรงงานอัจฉริยะที่เห็นภาพชัดที่สุดมาจากเครือข่าย “Lighthouse” ของ World Economic Forum ซึ่งรวบรวมโรงงานที่ได้รับการยอมรับ โรงงาน Changwon ของ LG ลดพื้นที่คลังสินค้าได้ 30% และลดเวลาขนส่งวัสดุได้ 25% โดยใช้รถขนส่งอัตโนมัติบนเครือข่าย 5G โรงงานอิเล็กทรอนิกส์ Amberg ของ Siemens ผลิตชิ้นส่วน 17 million ชิ้นต่อปี พร้อมใช้ AI ตรวจสอบรอยบัดกรีและรอยเชื่อม Ford ถ่ายภาพรอยเชื่อมทุกรอยบนสายการผลิต F-150 ไฟฟ้า และใช้ AI แจ้งข้อบกพร่องก่อนชิ้นส่วนจะเคลื่อนต่อไป สิ่งที่ทำให้โรงงานอัจฉริยะเหล่านี้ประสบความสำเร็จและแตกต่างจากการผลิตแบบดั้งเดิมไม่ใช่เครื่องจักรเพียงเครื่องเดียว แต่เป็นการพลิกโฉมโรงงานด้วยการเชื่อมเครื่องจักรและอุปกรณ์ ฮาร์ดแวร์และซอฟต์แวร์ ให้เป็นวงจรเดียวที่วิเคราะห์ข้อมูลพิมพ์เขียวโรงงานอัจฉริยะ 10 ด้าน
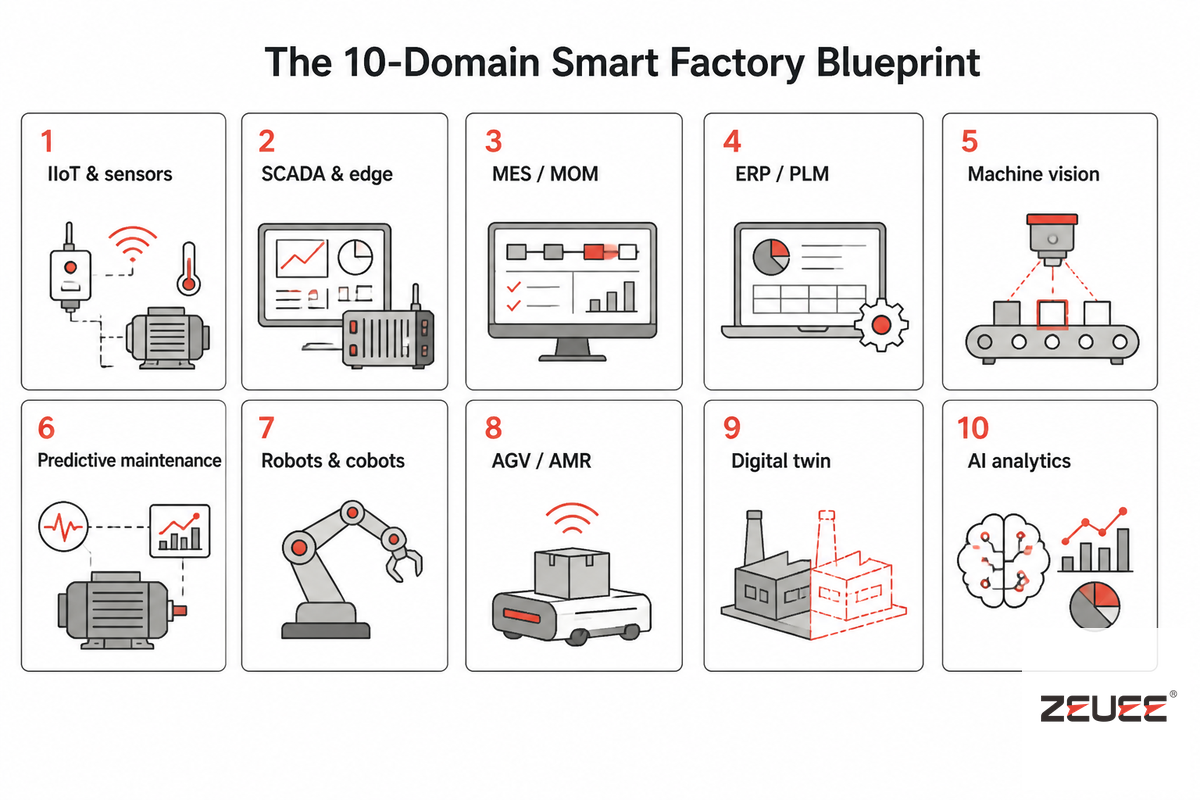
| ลำดับ | ด้านของโซลูชัน | ทำอะไร | ผลลัพธ์หลัก | เงื่อนไขเบื้องต้นโดยทั่วไป |
|---|---|---|---|---|
| 1 | อินเทอร์เน็ตของสรรพสิ่งในอุตสาหกรรม (IIoT) และเซ็นเซอร์ | ติดตั้งเครื่องมือวัดในเครื่องจักรและเก็บข้อมูลแบบเรียลไทม์ | การมองเห็นข้อมูล | เกตเวย์ Edge บนอุปกรณ์ |
| 2 | SCADA และ Edge Computing | ควบคุมดูแลและประมวลผลสัญญาณเบื้องต้นใกล้เครื่องจักร | ควบคุมด้วยความหน่วงต่ำ ลดสัญญาณรบกวนในข้อมูล | เซ็นเซอร์ IIoT |
| 3 | MES / MOM | ดำเนินการและบันทึกใบสั่งผลิต | การตรวจสอบย้อนกลับ, OEE แบบเรียลไทม์ | การเชื่อมต่อในพื้นที่การผลิต |
| 4 | การบูรณาการระบบ ERP / PLM | ซิงก์ข้อมูลการวางแผน สินค้าคงคลัง และการออกแบบ | การวางแผนแบบป้อนกลับเป็นวงจร | แบบจำลองข้อมูลร่วมกัน (การทำแผนผังตาม ISA-95) |
| 5 | แมชชีนวิชัน / AOI | การตรวจสอบชิ้นส่วนด้วยแสงแบบอัตโนมัติ | ลดข้อบกพร่องที่หลุดรอดไป | ระบบแสง อุปกรณ์จับยึด กล้อง |
| 6 | การบำรุงรักษาเชิงคาดการณ์ (PdM) | ตรวจติดตามสภาพและคาดการณ์ความขัดข้อง | ลดเวลาหยุดทำงานที่ไม่ได้วางแผนไว้ | เซ็นเซอร์ + ระบบบันทึกและจัดเก็บข้อมูลตามเวลา |
| 7 | หุ่นยนต์อุตสาหกรรมและโคบอต | ทำให้การขนถ่าย การประกอบ และการเชื่อมเป็นระบบอัตโนมัติ | ลดภาระแรงงาน เพิ่มความสม่ำเสมอ | การออกแบบเซลล์งาน + ความปลอดภัย |
| 8 | การขนถ่ายวัสดุด้วย AGV / AMR | เคลื่อนย้ายวัสดุระหว่างเซลล์การผลิตได้โดยอัตโนมัติ | การไหลเวียนดีขึ้น ลดงานระหว่างผลิต | การทำแผนผังโรงงาน |
| 9 | ดิจิทัลทวิน | แบบจำลองเสมือนสำหรับการจำลองและวิเคราะห์สถานการณ์สมมติ | เปลี่ยนรุ่นการผลิตได้เร็วขึ้น ลดความเสี่ยง | โครงข่ายข้อมูลที่สะอาดและพร้อมใช้งาน |
| 10 | การวิเคราะห์ข้อมูลด้วย AI / AI แบบเอเจนต์ | เปลี่ยนข้อมูลให้เป็นคำแนะนำและการลงมือทำ | ตัดสินใจได้ดีขึ้น พร้อมความสามารถในการทำงานอัตโนมัติที่กำลังพัฒนา | ข้อมูลที่สะอาด + การกำกับดูแลข้อมูล |
รวบรวมข้อมูลด้านต่าง ๆ และเงื่อนไขเบื้องต้นจากเอกสารอ้างอิงของ NIST, ISA-95 และ CESMII รวมถึงประสบการณ์ติดตั้งใช้งานจริง
โครงข่ายหลักโรงงานอัจฉริยะ 4 ชั้น: เหตุใดการบูรณาการระบบจึงเป็นตัวกำหนด ROI
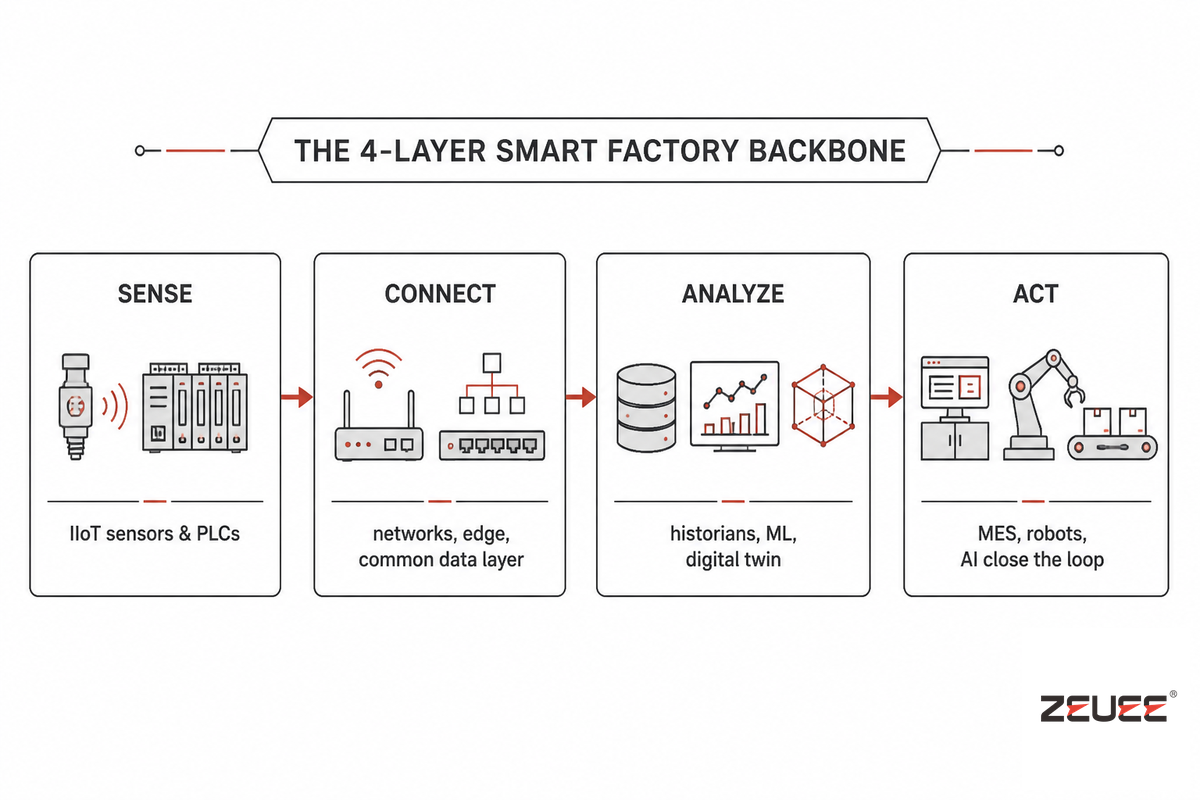
- 1.รับรู้ เซ็นเซอร์ IIoT และ PLC ที่มีอยู่สร้างข้อมูลแบบเรียลไทม์เกี่ยวกับอุณหภูมิ การสั่นสะเทือน รอบการทำงาน และคุณภาพ
- 2.เชื่อมต่อ เครือข่าย Edge Computing และชั้นข้อมูลกลางช่วยส่งข้อมูลโดยไม่แยกเป็นไซโล มาตรฐานการทำงานร่วมกันอยู่ในชั้นนี้ เช่น ISA-95 / IEC 62264 สำหรับการบูรณาการระบบระหว่างองค์กรกับระบบควบคุม และ OPC UA สำหรับการเชื่อมต่อระหว่างเครื่องจักร
- 3.วิเคราะห์ ระบบบันทึกข้อมูลตามเวลา เครื่องมือจัดการข้อมูลขนาดใหญ่ แมชชีนเลิร์นนิง และดิจิทัลทวินเปลี่ยนสัญญาณดิบให้เป็นรูปแบบและการคาดการณ์
- 4.ลงมือทำ MES ระบบควบคุม หุ่นยนต์ และ AI ที่เริ่มมีบทบาทมากขึ้นจะปิดวงจรด้วยการสั่งงานบำรุงรักษา เปลี่ยนเส้นทาง หรือแก้ไขการเชื่อม
ในพื้นที่การผลิต เป้าหมายคือระบบอัตโนมัติอัจฉริยะที่เชื่อมระบบและการดำเนินงานของโรงงานเข้าด้วยกัน ทั้งหุ่นยนต์กับระบบอัตโนมัติ ตลอดจนระบบอัตโนมัติกับ AI ให้ทำงานจากข้อมูลชุดเดียวกันแทนการใช้แดชบอร์ดแยกกัน ข้อควรทราบเกี่ยวกับขอบเขตของมาตรฐานซึ่งมักมีผู้เข้าใจผิด: Levels 0–4 ของ ISA-95 เป็นลำดับชั้นอ้างอิงเชิงหน้าที่ที่มีประโยชน์ (Level 0 กระบวนการทางกายภาพ, Level 1 การตรวจจับ, Level 2 การเฝ้าติดตาม/SCADA, Level 3 MES/MOM, Level 4 ERP) แต่หัวใจการบูรณาการระบบของมาตรฐานตามที่กำหนดในISA-95 / IEC 62264มุ่งเน้นขอบเขตระหว่างระบบควบคุมกับองค์กรใน Level 3 ถึง Level 4 ใช้มาตรฐานนี้เป็นภาษากลางสำหรับการบูรณาการระบบ ไม่ใช่พิมพ์เขียวฉบับสมบูรณ์สำหรับโรงงานอัจฉริยะทั้งหมด“โครงการที่ประสบความสำเร็จมองชั้นข้อมูลเป็นตัวผลิตภัณฑ์ เราเห็นโรงงานใช้เวลาหลายเดือนติดตั้งเครื่องมือวัดในเครื่องจักร แล้วจึงพบว่างานจริงและต้นทุนส่วนใหญ่คือการทำให้สัญญาณเหล่านั้นสอดคล้องกัน หุ่นยนต์ไม่เคยเป็นส่วนที่ยากที่สุด”
ทีมวิศวกร ZEUEE จากโครงการระบบอัตโนมัติมากกว่า 10,000+ โครงการในกว่า 30+ ประเทศ
เลือกโซลูชันให้ตรงปัญหา อย่าตามกระแส
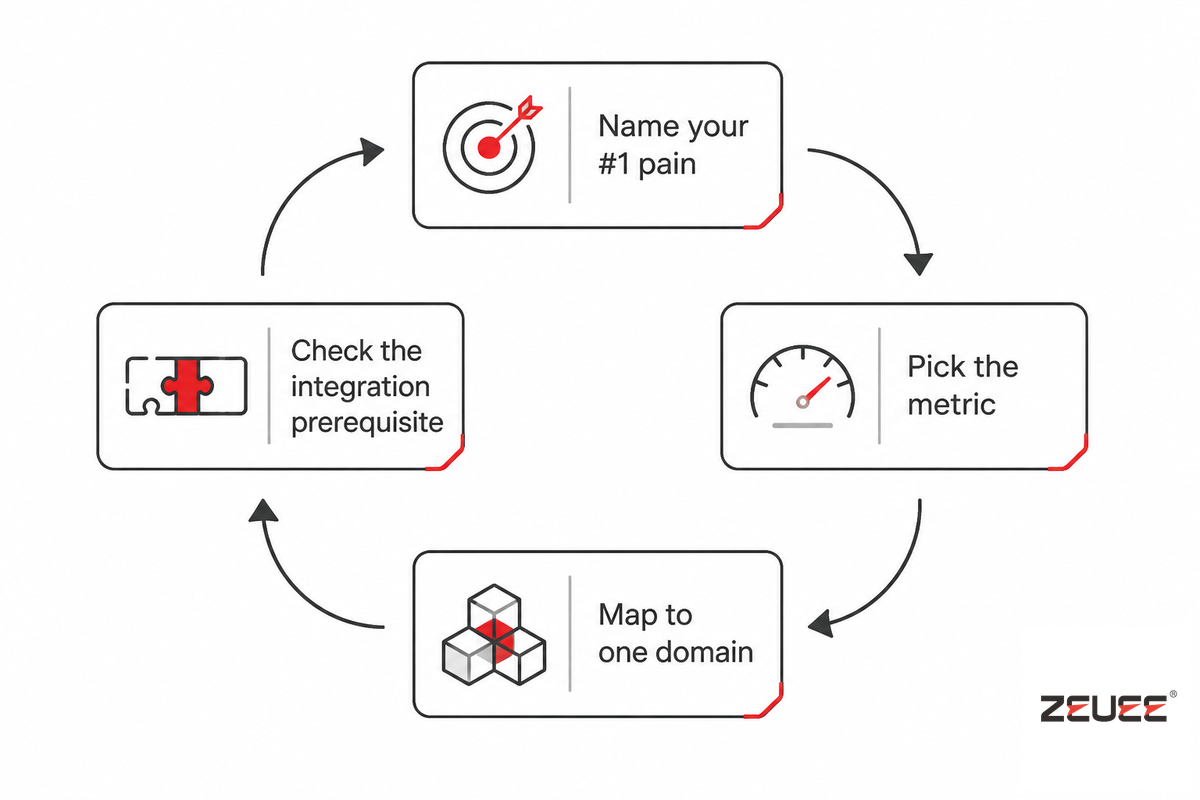
| หากปัญหาใหญ่ที่สุดของคุณคือ… | เริ่มจาก… | เพราะ… |
|---|---|---|
| เวลาหยุดทำงานที่ไม่ได้วางแผนไว้ทำให้ผลผลิตลดลง | การบำรุงรักษาเชิงคาดการณ์ + เซ็นเซอร์ IIoT | เห็น ROI ชัดเจนและรวดเร็วที่สุดเมื่อใช้กับอุปกรณ์ที่มีปัญหาอยู่แล้ว |
| ข้อบกพร่องหลุดไปถึงลูกค้า | แมชชีนวิชัน / AOI | ตรวจพบข้อผิดพลาดตั้งแต่ต้นทาง ก่อนจัดส่ง |
| “เราไม่เห็นว่าเกิดอะไรขึ้น” | MES + การมองเห็นข้อมูลผ่าน IIoT | ต้องรู้สถานการณ์จริงแบบเรียลไทม์ก่อนทำให้สิ่งใดเป็นระบบอัตโนมัติ |
| แรงงานขาดแคลนสำหรับงานซ้ำ ๆ | หุ่นยนต์ / โคบอต, AGV / AMR | ลดภาระแรงงานและทำให้อัตราการผลิตมีเสถียรภาพ |
| ข้อมูลมีอยู่ทุกที่ แต่ไม่มีการตัดสินใจ | ชั้นข้อมูลแบบรวมศูนย์ + การวิเคราะห์ข้อมูลด้วย AI | เปลี่ยน “สุสานข้อมูล” ให้สัญญาณนำไปสู่การลงมือทำ |
โซลูชันโรงงานอัจฉริยะมีค่าใช้จ่ายเท่าไร รวมถึงต้นทุนที่ผู้ขายไม่ค่อยเสนอราคา
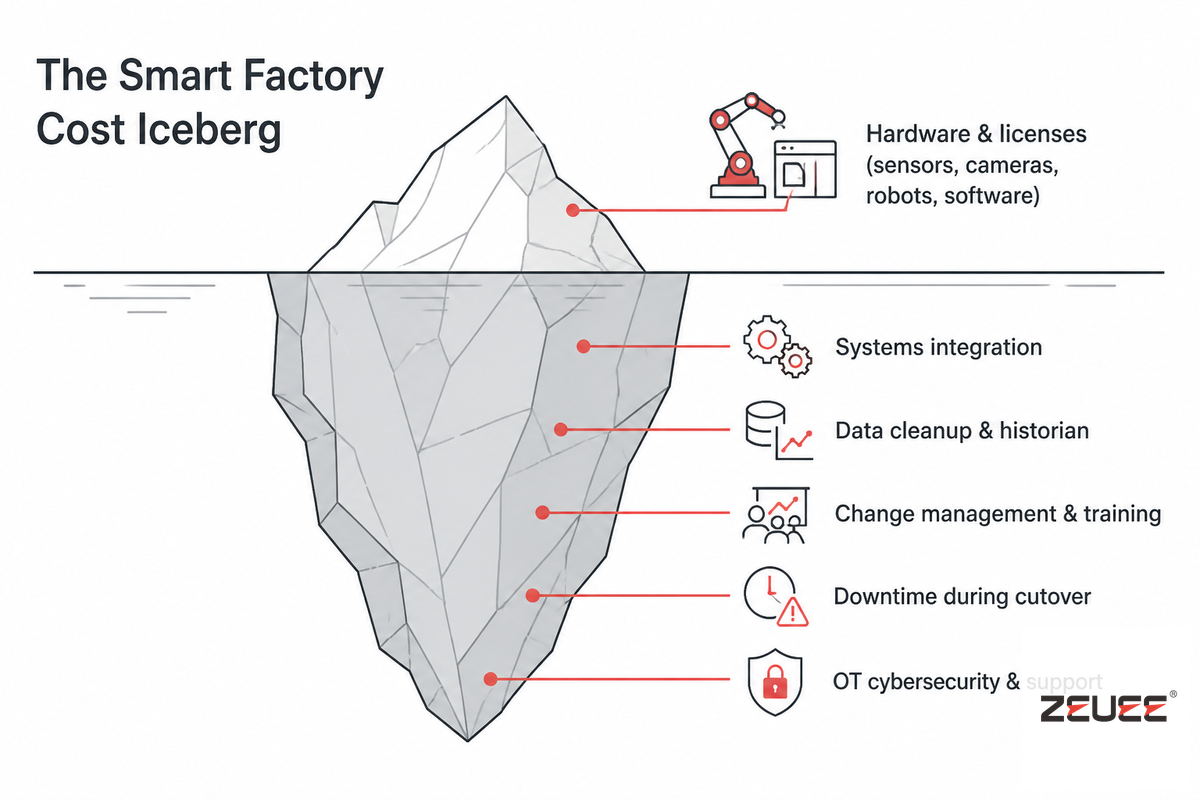
เหนือผิวน้ำ (มองเห็นได้)
- เซ็นเซอร์ เกตเวย์ กล้อง หุ่นยนต์
- ค่าลิขสิทธิ์ซอฟต์แวร์ (MES, การวิเคราะห์ข้อมูล)
- เซิร์ฟเวอร์ / ค่าสมัครใช้คลาวด์
ใต้ผิวน้ำ (ส่วนที่ซ่อนอยู่)
- การบูรณาการระบบและมิดเดิลแวร์
- การทำความสะอาดข้อมูล ระบบบันทึกข้อมูลตามเวลา การสร้างแบบจำลองข้อมูล
- การบริหารการเปลี่ยนแปลงและการฝึกอบรมผู้ปฏิบัติงาน
- เวลาหยุดทำงานระหว่างการเปลี่ยนระบบ
- ความมั่นคงปลอดภัยไซเบอร์ OT และการสนับสนุนอย่างต่อเนื่อง
วิธีประเมินโซลูชันหรือผู้ขายโดยไม่ผูกติดกับรายใดรายหนึ่ง
- ✔การทำงานร่วมกัน: รองรับมาตรฐานเปิด เช่น OPC UA, MQTT และแบบจำลองที่สอดคล้องกับ ISA-95 หรือใช้ได้เฉพาะโปรโตคอลของตนเองเท่านั้น
- ✔การเป็นเจ้าของและการส่งออกข้อมูล: หากเลิกใช้ระบบ คุณส่งออกข้อมูลจากระบบบันทึกข้อมูลตามเวลาและการกำหนดค่าต่าง ๆ ได้หรือไม่ หากไม่ได้ นั่นคือการผูกติดกับผู้ขาย
- ✔ความมั่นคงปลอดภัยไซเบอร์ OT: สถาปัตยกรรมเป็นไปตามแนวทาง NIST SP 800-82 Rev. 3 สำหรับการรักษาความปลอดภัยของเทคโนโลยีปฏิบัติการและการแบ่งส่วนเครือข่ายหรือไม่
- ✔ความสามารถในการขยายระบบ: คุณเริ่มจากเซลล์การผลิตเดียวแล้วขยายเป็นสายการผลิตและทั้งโรงงานได้โดยไม่ต้องเปลี่ยนแพลตฟอร์มหรือไม่ เลือกโซลูชันที่ขยายระบบได้และสถาปัตยกรรมที่เติบโตสู่ระบบอัตโนมัติอุตสาหกรรมทั่วทั้งโรงงาน โดยใช้โซลูชันที่เจาะจงกับสายการผลิตของคุณแทนแพลตฟอร์มแบบเดียวที่ใช้ได้กับทุกงาน
- ✔ความเหมาะสมกับวิธีจัดซื้อของคุณ: ไม่ว่าคุณจะเลือกแพลตฟอร์มโรงงานอัจฉริยะ ซอฟต์แวร์การผลิตแบบแยกเดี่ยว หรือโซลูชันซอฟต์แวร์ที่พัฒนาขึ้นเฉพาะ ตรรกะการบูรณาการระบบต้องตรงกับเครื่องจักรของคุณ
- ✔ข้อมูลอ้างอิงที่ตรวจสอบได้: ขอพูดคุยกับลูกค้าในอุตสาหกรรมเดียวกับคุณซึ่งใช้งานในระดับใกล้เคียงกัน
โครงการโรงงานอัจฉริยะมักผิดพลาดตรงไหน (และความเชื่อผิด ๆ เรื่อง “รื้อแล้วเปลี่ยนใหม่”)
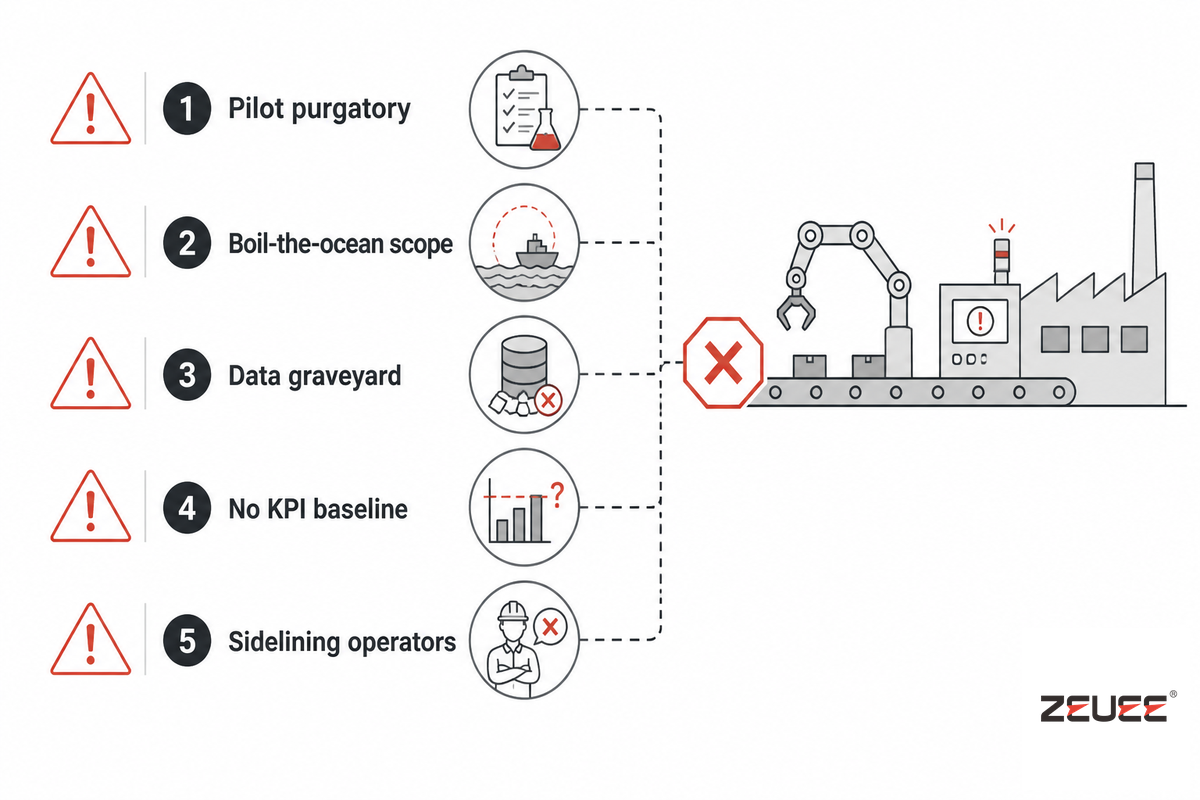
⚠️ 5 สาเหตุที่ทำให้โครงการหยุดชะงักบ่อยที่สุด
- ติดอยู่ในช่วงทดลอง โครงการสาธิตที่ไม่เคยขยายผลได้ เพราะสร้างขึ้นเหมือนงานสาธิต ไม่ใช่สถาปัตยกรรมระบบ
- ขอบเขตงานใหญ่เกินไป พยายามเปลี่ยนโฉมโรงงานทั้งหมดในคราวเดียว
- มีข้อมูลแต่ไม่มีการลงมือทำ แดชบอร์ดเต็มไปด้วยข้อมูล แต่การตัดสินใจไม่เปลี่ยนแปลง (“สุสานข้อมูล”)
- ไม่มีค่า KPI ตั้งต้น ไม่มีตัวเลขก่อนเริ่ม จึงพิสูจน์ผลลัพธ์หลังดำเนินการไม่ได้
- ละเลยผู้ปฏิบัติงาน ผู้ที่ทำงานกับสายการผลิตได้รับการฝึกอบรมเป็นกลุ่มสุดท้าย หากมีการฝึกอบรมเลย
บริษัทจำเป็นต้องเปลี่ยนอุปกรณ์ทั้งหมดเพื่อสร้างโรงงานอัจฉริยะหรือไม่
ไม่จำเป็น แทบไม่ต้องรื้อเครื่องจักรที่ยังทำงานได้ออกทั้งหมด ผลลัพธ์ช่วงแรกส่วนใหญ่มาจากการติดตั้งเซ็นเซอร์ IIoT และเกตเวย์ Edge เพิ่มเติมให้กับอุปกรณ์ที่มีอยู่ แม้แต่อุปกรณ์แอนะล็อกที่มีอายุหลายสิบปีก็ติดตั้งเครื่องมือวัดได้ วิศวกรระบบอัตโนมัติรายหนึ่งกล่าวไว้ว่า “ไม่จำเป็นต้องมีระบบใหม่เอี่ยมเสมอไปเพื่อให้ได้ประสิทธิภาพเทียบเท่าระบบใหม่ การปรับปรุงอุปกรณ์เดิมอย่างมีกลยุทธ์ช่วยยืดอายุการใช้งานและเพิ่มขีดความสามารถ” ควรเปลี่ยนอุปกรณ์เป็นทางเลือกสุดท้าย เมื่ออุปกรณ์ไม่ปลอดภัยจริง ๆ หรือไม่มีการสนับสนุนอีกต่อไป ไม่ใช่จุดเริ่มต้น แนวทางปรับปรุงอุปกรณ์เดิมก่อนยังช่วยลดต้นทุนส่วนที่ซ่อนอยู่ เพราะนำอุปกรณ์กลับมาใช้และเพิ่มเฉพาะชั้นการเชื่อมต่อการวัดความสำเร็จ: KPI และประโยชน์ที่ใช้พิสูจน์ผลลัพธ์
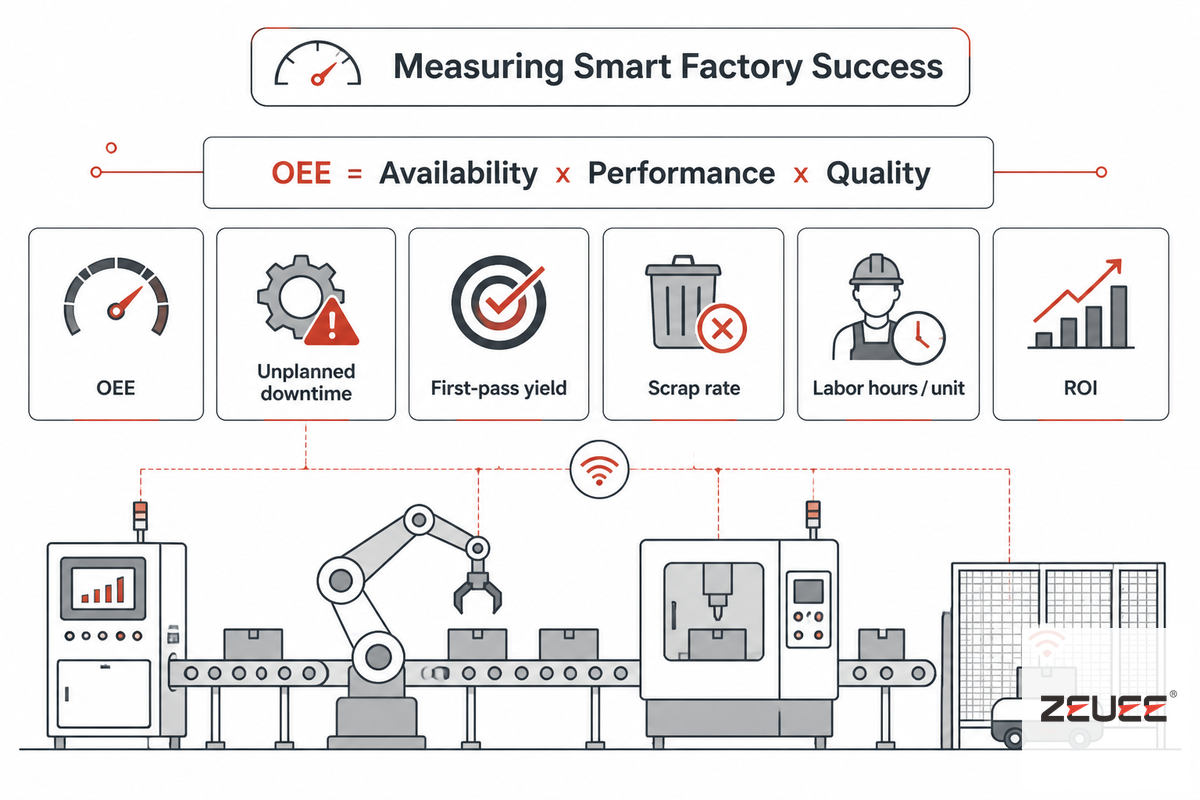
📐 หมายเหตุทางวิศวกรรม — OEE ทำงานอย่างไรในทางปฏิบัติ
OEE = ความพร้อมใช้งาน × สมรรถนะ × คุณภาพ โดยทั่วไปมักอ้างอิงค่า ~85% ว่าเป็นระดับชั้นนำ ซึ่งคำนวณได้จากความพร้อมใช้งาน 90% × สมรรถนะ 95% × คุณภาพ 99%; ส่วน ~60% เป็นค่าทั่วไปของการผลิตแบบแยกชิ้น ตัวอย่างการคำนวณ: เซลล์การผลิตที่มีค่า 90% × 95% × 99% จะได้ OEE เท่ากับ 84.6% หากความพร้อมใช้งานของเซลล์เดิมลดลงเหลือ 70% เนื่องจากการหยุดย่อยบ่อยครั้ง OEE จะลดลงเหลือประมาณ 65.8% แม้สมรรถนะและคุณภาพไม่เปลี่ยนแปลง เมื่อคำนวณแล้วจะเห็นชัดว่าปัญหาอยู่ที่ความพร้อมใช้งาน ดังนั้นควรเริ่มแก้ด้วยการบำรุงรักษาเชิงคาดการณ์ แทนการซื้อเครื่องจักรใหม่
คำนวณ ROI ของโซลูชันโรงงานอัจฉริยะอย่างไร?
เชื่อมโยงเงินลงทุนกับความสูญเสียที่กู้คืนได้ และนับทั้งเงินประหยัดที่วัดเป็นตัวเลขได้และประโยชน์ที่วัดเป็นตัวเลขได้ยาก ตัวอย่างการคำนวณ: สายการผลิตบรรจุภัณฑ์สูญเสียเวลา 6 ชั่วโมงต่อเดือนจากการหยุดที่ไม่ได้วางแผนไว้ โดยมีต้นทุน $4,000/hour คิดเป็น $288,000 ต่อปี การปรับปรุงระบบติดตามสภาพเครื่องจักรที่ช่วยลดเวลาหยุดทำงานที่ไม่ได้วางแผนไว้ได้ 40% — ซึ่งอยู่ในช่วง 30–50% ที่ McKinsey และบทวิเคราะห์ในอุตสาหกรรมรายงาน — จะช่วยประหยัดได้ประมาณ $115,000 ต่อปี เมื่อมีต้นทุนติดตั้ง $90,000 ระยะเวลาคืนทุน ≈ $90,000 ÷ $115,000 ≈ 0.78 year หรือประมาณ 9–10 เดือน ใช้วิธีคำนวณเดียวกันกับการลดของเสียหรือชั่วโมงแรงงาน แล้วคุณจะได้กรณีทางธุรกิจที่ตอบข้อซักถามของ CFO ได้ โครงการระบบอัตโนมัติในสายการผลิต จะสำเร็จหรือล้มเหลวก็ขึ้นอยู่กับตัวเลขนี้ เพื่อให้เห็นภาพรวม: การวิเคราะห์ของ Siemens ประเมินว่าการหยุดทำงานที่ไม่ได้วางแผนไว้สร้างต้นทุนให้บริษัท Fortune Global 500 ราว 11% ของรายได้ต่อปี หรือประมาณ $1.4 trillion เป้าหมายของคุณไม่ใช่การเพิ่มประสิทธิภาพเพียงเล็กน้อย แต่คือการกู้คืนความสูญเสียที่ฝังอยู่ในระบบแนวโน้มปี 2026: จากแดชบอร์ดที่รายงานผลสู่ AI ที่ลงมือทำ
คำถามที่พบบ่อยเกี่ยวกับโซลูชันโรงงานอัจฉริยะ
โรงงานอัจฉริยะกับการผลิตอัจฉริยะแตกต่างกันอย่างไร?
ดูคำตอบ
การผลิตอัจฉริยะคือกลยุทธ์ในภาพกว้างที่ใช้เทคโนโลยีดิจิทัลที่เชื่อมต่อถึงกันเพื่อประสานการทำงานของบุคลากร เครื่องจักร และกระบวนการตลอดทั้งห่วงโซ่คุณค่า ส่วนโรงงานอัจฉริยะคือสถานประกอบการจริงที่นำกลยุทธ์ดังกล่าวมาใช้ กล่าวโดยสรุป การผลิตอัจฉริยะคือแนวคิดและแนวทางที่ครอบคลุมทั้งห่วงโซ่อุปทาน ส่วนโรงงานอัจฉริยะคือโรงงานที่เชื่อมต่อถึงกันโดยเฉพาะ ทั้งสองแนวคิดอยู่ภายใต้กรอบ Industry 4.0 ซึ่งเป็นยุคของระบบการผลิตไซเบอร์กายภาพ
การสร้างโรงงานอัจฉริยะจำเป็นต้องเปลี่ยนอุปกรณ์ทั้งหมดหรือไม่?
ดูคำตอบ
ไม่จำเป็น วิธีที่เร็วและประหยัดที่สุดคือปรับปรุงเครื่องจักรที่มีอยู่เดิมด้วยเซ็นเซอร์ IIoT และเกตเวย์เอดจ์ แทนการเปลี่ยนเครื่องจักร แม้แต่อุปกรณ์แอนะล็อกที่ใช้งานมาหลายทศวรรษก็สามารถติดตั้งเครื่องมือวัดและเก็บข้อมูลเพื่อส่งข้อมูลเข้าสู่แพลตฟอร์มโรงงานอัจฉริยะได้ ควรเปลี่ยนอุปกรณ์ทั้งหมดเฉพาะกรณีที่อุปกรณ์ไม่ปลอดภัยหรือไม่สามารถรองรับการใช้งานต่อได้ การเริ่มจากการปรับปรุงเครื่องจักรเดิมช่วยลดต้นทุนโดยรวม เพราะนำอุปกรณ์กลับมาใช้และเพิ่มเฉพาะระบบเชื่อมต่อกับชั้นข้อมูลเข้าไป
คำนวณ ROI ของโซลูชันโรงงานอัจฉริยะอย่างไร?
ดูคำตอบ
เชื่อมโยงต้นทุนกับความสูญเสียที่กู้คืนได้ คำนวณความสูญเสียปัจจุบันจากปัญหาที่เฉพาะเจาะจง เช่น ค่าใช้จ่ายจากเวลาหยุดทำงานที่ไม่ได้วางแผนไว้ต่อชั่วโมง คูณด้วยจำนวนชั่วโมงที่สูญเสียต่อปี จากนั้นประมาณสัดส่วนความสูญเสียที่โซลูชันช่วยกู้คืนได้ แล้วหารต้นทุนติดตั้งด้วยเงินที่ประหยัดได้ต่อปีเพื่อคำนวณระยะเวลาคืนทุน ตัวอย่างเช่น การกู้คืนมูลค่า $115,000 ต่อปี เทียบกับการปรับปรุงเครื่องจักรเดิมด้วยต้นทุน $90,000 จะคืนทุนได้ภายในเวลาไม่ถึงหนึ่งปี ให้นับทั้งเงินประหยัดที่วัดได้โดยตรง เช่น เวลาหยุดทำงาน เศษวัสดุ และแรงงาน รวมถึงประโยชน์ที่วัดเป็นตัวเงินได้ยาก เช่น การตัดสินใจที่รวดเร็วขึ้นและการหลุดรอดของข้อบกพร่องที่ลดลง.
AI มีบทบาทอย่างไรในโรงงานอัจฉริยะ?
ดูคำตอบ
AI วิเคราะห์ข้อมูลที่ส่งมาจากเครื่องจักรอย่างต่อเนื่องเพื่อตรวจจับรูปแบบ คาดการณ์ความขัดข้อง และเริ่มดำเนินการต่างๆ มากขึ้น เช่น การออกใบสั่งงานบำรุงรักษาหรือการปรับแก้แนวเชื่อม ในปี 2026 AI ทำงานได้ดีที่สุดกับงานเฉพาะด้านที่มีเครื่องมือวัดและเก็บข้อมูลครบถ้วน ภายใต้ขอบเขตควบคุมที่มนุษย์กำหนด แทนการควบคุมการทำงานทั่วทั้งโรงงานโดยอัตโนมัติ
โรงงานอัจฉริยะคุ้มค่าสำหรับผู้ผลิตขนาดเล็กหรือขนาดกลางหรือไม่?
ดูคำตอบ
คุ้มค่า หากกำหนดขอบเขตโครงการให้แก้ปัญหาที่วัดผลได้เพียงเรื่องเดียว โรงงานขนาดเล็กจะประสบความสำเร็จได้ด้วยการเริ่มจากงานที่สร้างผลกระทบสูงเพียงด้านเดียว โดยทั่วไปมักเป็นการบำรุงรักษาเชิงคาดการณ์หรือแมชชีนวิชันกับเครื่องจักรที่มีต้นทุนสูงที่สุด จากนั้นพิสูจน์ ROI แล้วจึงขยายผล ความผิดพลาดคือการพยายามทำให้โรงงานมีชื่อเสียงในฐานะ “lighthouse” เทียบเท่าโรงงานต้นแบบชั้นนำภายในโครงการเดียว เริ่มจากขนาดเล็ก วัดผล แล้วขยายต่อยอดจากเงินประหยัดที่พิสูจน์ได้
โรงงานอัจฉริยะควรติดตามข้อมูลอะไรบ้าง?
ดูคำตอบ
เริ่มจากข้อมูลที่ใช้คำนวณตัวชี้วัดหลัก ได้แก่ ความพร้อมใช้งานของเครื่องจักรและเหตุการณ์หยุดทำงาน รอบการทำงานและสมรรถนะ จำนวนข้อบกพร่องและของเสีย ตลอดจนการใช้พลังงาน การติดตามสัญญาณสำคัญเพียงไม่กี่รายการที่เชื่อมโยงกับ OEE ให้ผลดีกว่าการเก็บข้อมูลทุกอย่างโดยไม่ได้นำไปใช้
กำลังวางแผนโครงการโรงงานอัจฉริยะอยู่หรือไม่?
ZEUEE ออกแบบ สร้าง และบูรณาการระบบอัตโนมัติทั่วทั้งโรงงาน ตั้งแต่เซลล์การผลิตที่ปรับปรุงจากระบบเดิมเพียงเซลล์เดียวไปจนถึงสายการผลิตแบบครบวงจร วางแผนด้านที่จะเริ่มต้นและให้ผลตอบแทนจากการลงทุนสูงสุดร่วมกับทีมของเรา
ดูโซลูชันโรงงานอัจฉริยะจาก ZEUEE →เกี่ยวกับคู่มือนี้
เราเขียนเนื้อหานี้ในฐานะผู้สร้างระบบอัตโนมัติ ไม่ใช่ผู้จำหน่ายซอฟต์แวร์ จึงตั้งใจนำเสนอโดยไม่เอนเอียงเข้าข้างผู้จำหน่ายรายใด คำแนะนำเรื่องต้นทุนที่ซ่อนอยู่และการเริ่มจากการปรับปรุงระบบเดิมสะท้อนประสบการณ์ของ ZEUEE จากการสร้างระบบกว่า 10,000 โครงการในกว่า 30 ประเทศตั้งแต่ปี 2005 โดยมูลค่าส่วนใหญ่ของโรงงานอัจฉริยะมาจากการบูรณาการระบบและติดตั้งเครื่องมือวัดและเก็บข้อมูลให้สายการผลิตที่มีอยู่ ไม่ใช่การเปลี่ยนสายการผลิตใหม่ ตรวจทานโดยทีมเทคนิคของ Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
เอกสารอ้างอิงและแหล่งข้อมูล
- โครงการการผลิตอัจฉริยะ, สถาบันมาตรฐานและเทคโนโลยีแห่งชาติสหรัฐอเมริกา (NIST)
- NIST IR 8107: ภาพรวมมาตรฐานปัจจุบันสำหรับระบบการผลิตอัจฉริยะ, NIST
- NIST SP 800-82 Rev. 3: คู่มือความมั่นคงปลอดภัยของเทคโนโลยีปฏิบัติการ (OT), NIST
- ISA-95 / IEC 62264: การบูรณาการระบบควบคุมกับระบบองค์กร, International Society of Automation
- รายงาน World Robotics 2025, International Federation of Robotics (IFR)
- NIST IR 8183 Rev. 2: โปรไฟล์กรอบงานความมั่นคงปลอดภัยทางไซเบอร์ 2.0 สำหรับภาคการผลิต (ร่าง, 2025), NIST
- กรอบการเร่งการผลิตอัจฉริยะ, CESMII, the U.S. Smart Manufacturing Innovation Institute
- ISO 22400: KPI สำหรับการจัดการการดำเนินงานการผลิต, International Organization for Standardization
- ส่วนขยาย AI และการตรวจสอบความถูกต้องของโมเดลอัจฉริยะสำหรับดิจิทัลทวินอุตสาหกรรม (EP3696622B1), Google Patents
บทความที่เกี่ยวข้อง
- คู่มือระบบตรวจสอบด้วยแมชชีนวิชัน, เจาะลึกด้านแมชชีนวิชัน / AOI
- คู่มืออุปกรณ์ทดสอบอัตโนมัติ, การทดสอบการทำงานและสถานีงานตรวจสอบคุณภาพ
- คู่มือระบบอัตโนมัติในสายการผลิต, การขยายขนาดจากเซลล์การผลิตสู่สายการผลิตเต็มรูปแบบ
- คู่มืออุปกรณ์ระบบอัตโนมัติสั่งทำพิเศษ, การตัดสินใจระหว่างสร้างกับซื้อสำหรับชั้นการบูรณาการระบบ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










