ติดต่อ Zeyu lntelligent Industrial Company
เช็กลิสต์ทดสอบรับรองเครื่องจักรที่โรงงาน: เปลี่ยนการทดลองเดินเครื่องให้เป็นหลักฐานก่อนจัดส่ง

เช็กลิสต์ทดสอบรับรองเครื่องจักรที่โรงงานเชื่อมโยงข้อกำหนดแต่ละข้อของเครื่องจักรกับการทดสอบที่ตกลงกันไว้ ผลการทดสอบที่บันทึกไว้ และแนวทางจัดการผล ก่อนทดสอบให้กำหนดค่าการตั้งเครื่อง กติกาการนับ และผู้มีอำนาจตัดสินใจ เพื่อให้ช่องที่ทำเครื่องหมายไว้มีหลักฐานรองรับ
การหารือที่ยากมักเริ่มขึ้นหลังการสาธิตที่ดูน่าเชื่อถือ: นับชิ้นงานใดบ้าง? ใช้การตั้งค่าอะไร? ลายเซ็นรับรองมีผลอย่างไร? ใช้คู่มือทดสอบรับรองเครื่องจักรที่โรงงานนี้เตรียมชุดหลักฐานสำหรับเครื่องจักรประกอบสั่งทำพิเศษ ช่องข้อมูลในแบบฟอร์มด้านล่างเป็นคำแนะนำสำหรับผู้ซื้อ ซึ่งควรปรับร่วมกับผู้รวมระบบ ไม่ใช่มาตรฐานการรับรองที่ใช้ได้กับทุกกรณี
- กำหนดการทดสอบก่อนเข้าตรวจ:ตรึงข้อกำหนด ตัวอย่าง วิธีทดสอบ และความรับผิดชอบให้ชัดเจน
- เก็บข้อมูลตัวหารไว้:แยกเวลาที่ผ่านไป ผลผลิตที่ผ่านตั้งแต่ครั้งแรก และชิ้นงานทดสอบท้าทายออกจากกัน
- บันทึกการตัดสินใจ 4 เรื่อง:ผลการทดสอบ การอนุญาตให้จัดส่ง งวดการชำระเงิน และการรับรองขั้นสุดท้าย
- วางแผนงานที่หน้างาน:ระบุรายการตรวจสอบการติดตั้งและการทดสอบที่โรงงานไม่สามารถทำให้เสร็จได้
จัดทำเช็กลิสต์ทดสอบรับรองเครื่องจักรที่โรงงานโดยยึดหลักฐานเป็นหลัก
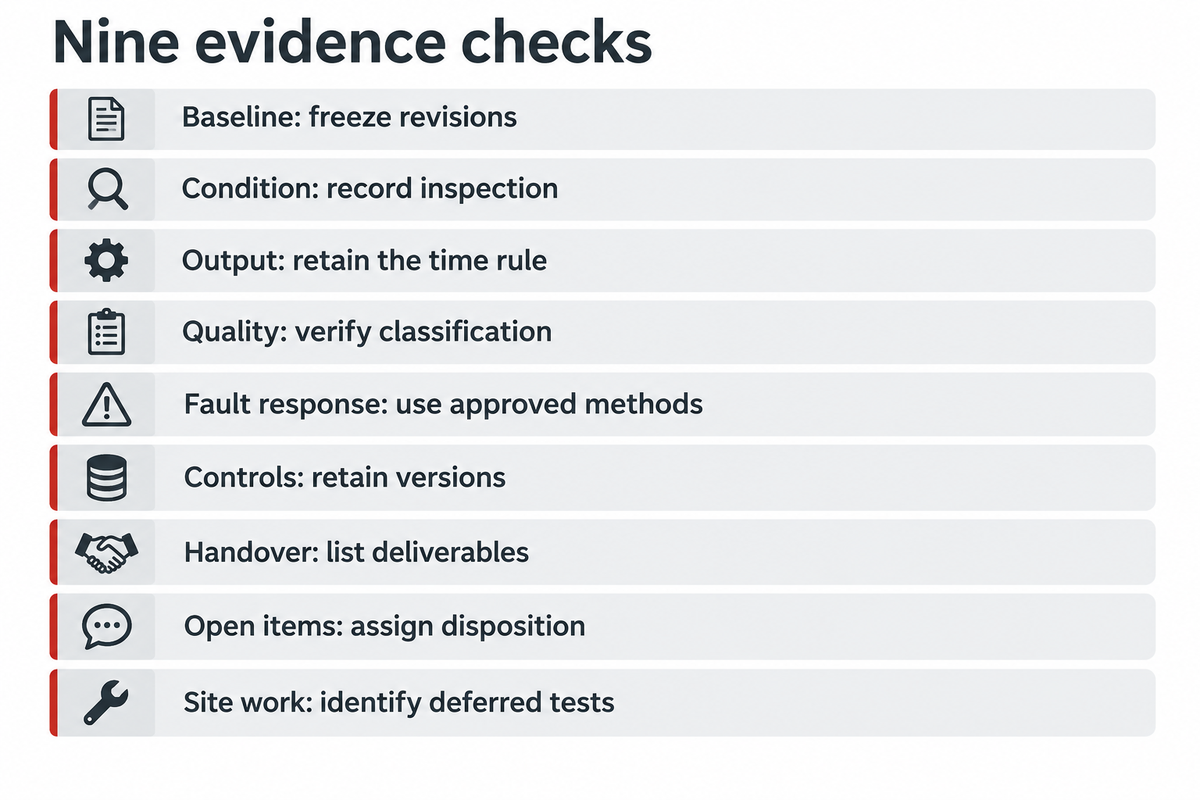
เช็กลิสต์ FAT ติดตามข้อกำหนดของเครื่องจักรไปจนถึงหลักฐาน ระบุการทดสอบแต่ละรายการด้วยรหัสข้อกำหนด การตั้งค่า วิธีทดสอบ เกณฑ์การยอมรับ ผลลัพธ์ และผู้ตรวจทาน เครื่องหมายว่าผ่านโดยไม่มีคำอธิบายไม่ช่วยให้ผู้อ่านภายหลังทราบว่าทดสอบฉบับแก้ไขใด หรือผู้มีอำนาจยอมรับข้อเบี่ยงเบนหรือไม่
เช็กลิสต์ทดสอบรับรองเครื่องจักรที่โรงงานควรครอบคลุมอะไรบ้าง?
เช็กลิสต์ควรครอบคลุมการเตรียมการ สภาพทางกายภาพ ผลผลิตที่วัดได้ คุณภาพผลิตภัณฑ์ การตอบสนองต่อข้อขัดข้อง ระบบควบคุม เอกสาร ปัญหาที่ยังไม่คลี่คลาย และการเปลี่ยนผ่านไปสู่การทดสอบที่หน้างาน แต่ละหัวข้อควรมีไฟล์หลักฐานและแนวทางจัดการผล หากไม่ได้ทดสอบรายการใด ให้ระบุเหตุผลและสถานที่ที่จะทดสอบในอนาคต แทนการปล่อยช่องว่างไว้
สำหรับแต่ละรายการ ให้ถามว่าวิศวกรอีกคนจะตรวจสอบย้อนกลับผลได้หรือไม่ โดยไม่ต้องอาศัยความทรงจำของผู้ร่วมสังเกตการณ์ แนวทาง Product Verification ของ NASA หัวข้อ 5.3.1.2.4 บันทึกข้อกำหนดและรุ่นผลิตภัณฑ์ ข้อมูลทดสอบ เครื่องมือ และข้อคลาดเคลื่อน โครงสร้างบันทึกทางวิศวกรรมนี้มีประโยชน์ในกรณีดังกล่าว แต่ไม่ได้กำหนดเงื่อนไขทางการค้าสำหรับคำสั่งซื้อเครื่องจักรของคุณ
| จุดตรวจ | สิ่งที่ต้องตกลง | หลักฐานที่ต้องเก็บ | แนวทางตัดสินใจเมื่อข้อมูลไม่ครบ |
|---|---|---|---|
| ข้อมูลอ้างอิง | ฉบับแก้ไขของข้อกำหนดและการตั้งค่า | ระเบียบวิธีที่อนุมัติและบันทึกระบุข้อมูล | แก้ไขความขัดแย้งของฉบับเอกสารก่อนทดสอบ |
| สภาพทางกายภาพ | ขอบเขตการตรวจสอบและเอกสารอ้างอิงแบบ | บันทึกการตรวจสอบด้วยสายตาและภาพถ่าย | บันทึกความเสียหายหรือชุดประกอบที่ขาดหาย |
| ผลผลิต | กติกาการนับและเวลาที่ผ่านไป | บันทึกเวลาเริ่ม/หยุด ตัวอย่าง: ชิ้นงานที่ผ่านตั้งแต่ครั้งแรก 285 ชิ้นใน 60 min | คำนวณใหม่ตามตัวหารที่ตกลงกัน |
| คุณภาพผลิตภัณฑ์ | ประเภทข้อบกพร่องและวิธีการวัด | ผลที่ตรวจสอบย้อนกลับได้และหลักฐานระบบการวัด | ตรวจสอบการจำแนกประเภทที่ไม่น่าเชื่อถือ |
| การตอบสนองต่อข้อขัดข้อง | ขั้นตอนทดสอบท้าทายที่อนุมัติและปลอดภัย | การตอบสนองที่คาดหวังเทียบกับที่สังเกตได้ | แก้ไขฟังก์ชันที่ไม่ผ่านก่อนทบทวนการอนุมัติปล่อยเครื่อง |
| ระบบควบคุม | ข้อมูลอ้างอิงของสูตร ซอฟต์แวร์ และฮาร์ดแวร์ | รายการเวอร์ชัน บันทึกการสำรองและกู้คืนข้อมูล | ประเมินการเปลี่ยนแปลงและการทดสอบซ้ำที่ได้รับผลกระทบ |
| การส่งมอบ | ขอบเขตเอกสาร การฝึกอบรม และอะไหล่ | ทะเบียนรายการส่งมอบและใบรับมอบ | ระบุรายการที่ขาดและผู้รับผิดชอบ |
| รายการค้างดำเนินการ | ผู้มีอำนาจกำหนดแนวทางจัดการผลและหลักฐานการปิดรายการ | รายการแก้ไขที่เชื่อมโยงกับรหัสการทดสอบ | บันทึกการดำเนินการถัดไปที่ได้รับอนุมัติ |
| งานหน้างาน | การตรวจสอบการติดตั้งและจุดเชื่อมต่อที่เลื่อนการทดสอบ | ตารางแบ่งความรับผิดชอบการทดสอบที่โรงงาน/หน้างาน | แสดงข้อกำหนดที่ยังไม่ได้ทดสอบให้เห็นชัดเจน |
หากฝ่ายจัดซื้อขอเทมเพลตเช็กลิสต์ฟรี ให้เพิ่มคอลัมน์รหัสข้อกำหนด ค่าที่คาดหวัง ค่าที่สังเกตได้ ชื่อไฟล์หลักฐาน ผู้รับผิดชอบ และวันที่ ลงในตัวอย่างรายการที่คัดลอกมาวางไว้ที่นี่ ไฟล์ PDF มีประโยชน์สำหรับเก็บสำเนาของผู้ร่วมสังเกตการณ์แบบคงที่ ส่วนต้นฉบับควรเก็บไว้ในรูปแบบแก้ไขได้เพื่อควบคุมการปรับปรุงฉบับ เอกสารแบบฟอร์มที่ดาวน์โหลดมาไม่ควรใช้แทนข้อกำหนดของเครื่องจักร
จุดตรวจหลักฐาน:ตัวอย่าง 285 ชิ้นใน 60 min ใช้กับการตั้งค่าที่ระบุไว้ชุดหนึ่ง ต้องแนบการตั้งค่านั้นและบันทึกต้นฉบับพร้อมผลทดสอบ ช่องข้อมูลในบันทึกของ NASA ช่วยให้ตรวจสอบย้อนกลับการทดสอบได้ ส่วนผู้ซื้อและผู้ขายยังต้องตกลงกันว่าผลนั้นอนุญาตให้ดำเนินการใด
ตรึงข้อมูลอ้างอิงสำหรับวางแผน FAT ก่อนทดสอบ
การวางแผน FAT เริ่มจากการใช้ข้อมูลอ้างอิงชุดเดียวกันสำหรับการทดสอบที่ตกลงไว้ ได้แก่ ข้อกำหนดทางเทคนิค ขั้นตอนการทดสอบ ตัวอย่าง อุปกรณ์ และบุคลากร แก้ไขข้อขัดแย้งก่อนที่ผู้ร่วมสังเกตการณ์จะเดินทางไปโรงงาน มิฉะนั้นการทดสอบอาจกลายเป็นการสาธิตเฉพาะฟังก์ชันที่พร้อมใช้งาน และพบข้อกำหนดที่ขาดหายหลังจากเสียเวลาเดินทางไปแล้ว
สำหรับอุปกรณ์ระบบอัตโนมัติสั่งทำพิเศษ ให้กำหนดขอบเขตของเครื่องจักรโดยแยกจากเครื่องมือ วัสดุ และบริการต้นทางที่ลูกค้าจัดหา ตรวจสอบให้ใบสั่งซื้อตรงกับระเบียบวิธี FAT ที่อนุมัติ หากแบ่งโครงการออกเป็นใบสั่งซื้อหลายฉบับ ให้ระบุว่าใบสั่งซื้อใดรับผิดชอบจุดเชื่อมต่อแต่ละจุด แทนการคาดว่าเครื่องจักรครอบคลุมทุกอย่าง
แผนงานทดสอบรับรองเครื่องจักรที่โรงงานของ PMMI ปี 2021 เน้นความสำคัญของการวางแผนล่วงหน้า และแนะนำให้ใช้วัสดุการผลิตระหว่าง FAT พร้อมให้ผู้ปฏิบัติงานเข้าร่วม บริบทด้านเครื่องจักรบรรจุภัณฑ์มีบทเรียนในการเตรียมงานที่นำไปใช้ได้ แต่ไม่ได้กำหนดระยะเวลาการเดินเครื่องที่ใช้ได้กับเครื่องประกอบทุกชนิด
- ตรวจสอบแบบ รหัสข้อกำหนด และระเบียบวิธี FAT ฉบับปัจจุบันให้สอดคล้องกัน
- ยืนยันจำนวนตัวอย่าง ฉบับแก้ไขของวัสดุ และตัวอย่างข้อบกพร่องที่ทราบอยู่แล้ว
- ตรวจสอบความเหมาะสมของเครื่องมือวัดและใบรับรองการสอบเทียบ
- มอบหมายผู้ร่วมสังเกตการณ์ เจ้าของข้อมูล และผู้มีอำนาจจัดการข้อเบี่ยงเบน
- ตกลงเงื่อนไขการหยุดและผลของการเปลี่ยนการตั้งค่าต่อการทดสอบที่เสร็จแล้ว
ตัวอย่าง: ผู้ซื้อส่งคอนเนกเตอร์มาให้เพียง 1 รุ่นสำหรับการทดลองตามแผน 60 min แต่การผลิตยังต้องใช้ตัวเรือนอีกรุ่นหนึ่ง รุ่นแรกเดินเครื่องได้ แต่รุ่นที่สองต้องใช้เบ้ารองชิ้นงานคนละแบบและปรับสูตรการตรวจสอบ การระบุว่าเครื่องจักรผ่านการรับรองทั้งหมดจะปิดบังเงื่อนไขที่ยังไม่ได้ทดสอบ ก่อนเข้าตรวจ ผู้ซื้อควรระบุทั้ง 2 รุ่น ระบุตัวอย่างที่มีอยู่ และกำหนดให้การตั้งค่าที่ไม่มีตัวอย่างเป็นความรับผิดชอบของการทดสอบอีกครั้ง หากเข้าร่วมสังเกตการณ์ได้เพียงรุ่นเดียว รายงานควรระบุให้ชัดเจนว่าครอบคลุมรุ่นและสูตรใด ฝ่ายพาณิชย์ควรเป็นผู้ตัดสินใจว่างานที่เหลือส่งผลต่องวดที่ตกลงกันอย่างไร แทนการให้วิศวกรลงนามเพื่อยุติข้อพิพาทตามสัญญา
จุดตรวจการวางแผน:กำหนดการทดลอง 60 min สำหรับรุ่นและฉบับเอกสารที่ระบุชัดเจน PMMI แนะนำให้ใช้ตัวอย่างที่เป็นตัวแทนและให้ผู้ปฏิบัติงานเข้าร่วม ส่วนรุ่นที่ไม่มีตัวอย่างควรระบุเป็นความรับผิดชอบในการทดสอบอย่างชัดเจน แทนที่จะหายไปในข้อความกว้างๆ ว่าทดสอบ FAT เสร็จแล้ว
กำหนดเกณฑ์วัดสมรรถนะและการตรวจจับข้อบกพร่อง
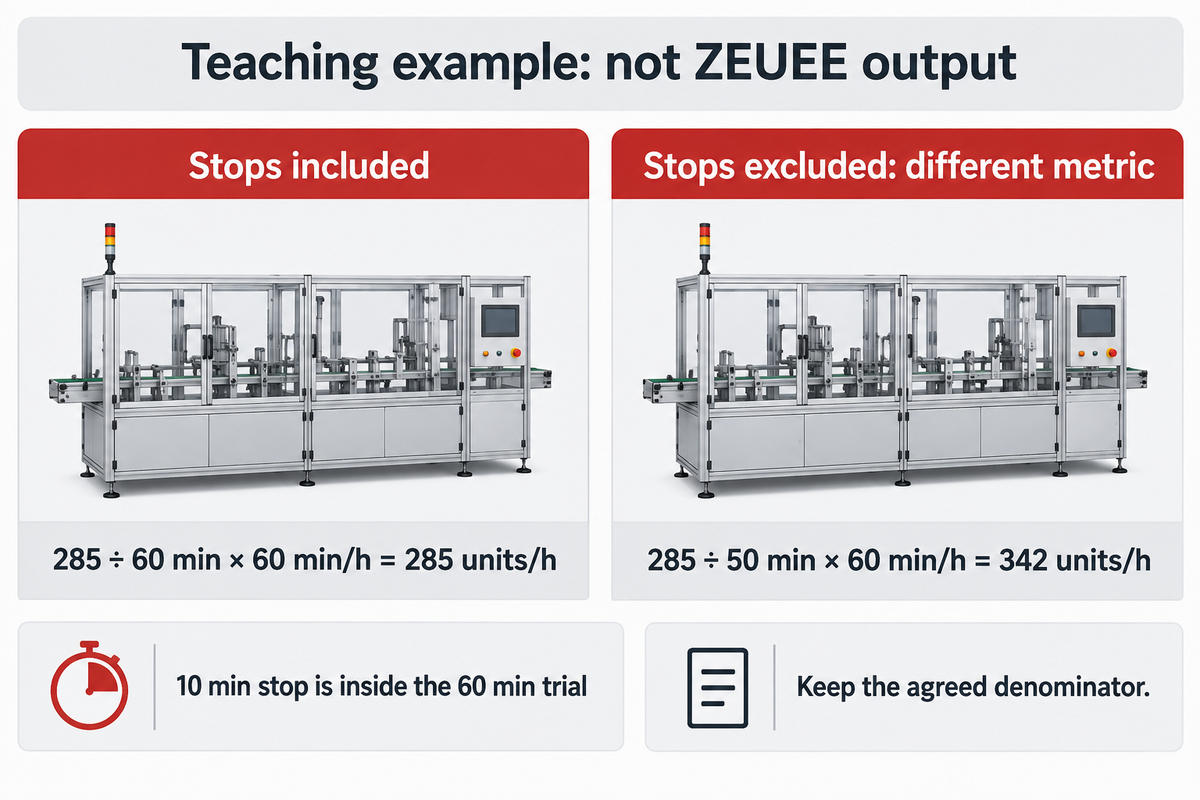
การประเมินสมรรถนะเครื่องจักรต้องมีทั้งการนับที่เชื่อถือได้และฐานเวลาที่กำหนดชัดเจน ตกลงร่วมกันว่าการหยุดเครื่อง ชิ้นงานที่คัดออก การแก้ไขงาน และการเปลี่ยนรุ่นส่งผลต่อผลลัพธ์อย่างไร ตรวจสอบว่าระบบการวัดจำแนกคุณลักษณะที่กำหนดได้อย่างสม่ำเสมอ แม้คำนวณอัตรารายชั่วโมงได้ถูกต้อง แต่หลักฐานก็ยังอ่อนหากการตัดสินว่าชิ้นงานผ่านเกณฑ์หรือไม่นั้นไม่น่าเชื่อถือ
คู่มือการศึกษาระบบวัดของ NIST แยกข้อผิดพลาดที่เกี่ยวข้องกับการทำซ้ำได้ ความสามารถในการทำซ้ำระหว่างผู้วัด ความเสถียร และความเอนเอียง ควรขอการศึกษาวิเคราะห์ระบบการวัดที่เกี่ยวข้องหรือวิธีอื่นที่มีเหตุผลรองรับสำหรับคุณลักษณะสำคัญ การสอบเทียบเพียงอย่างเดียวไม่เพียงพอที่จะอธิบายข้อผิดพลาดทั้งหมดที่อาจส่งผลต่อการตัดสินใจด้านการผลิตสำหรับระบบอัตโนมัติตรวจสอบคอนเนกเตอร์ ระบุข้อบกพร่อง วิธีอ้างอิง และชิ้นงานทดสอบท้าทายก่อนทดสอบการตรวจจับและการคัดออก
ตัวอย่างคำนวณ: เซลล์ประกอบผลิตชิ้นงานสำหรับการผลิต 300 ชิ้นในเวลา 60 min ที่ผ่านการตรวจสอบ 285 ชิ้นเป็นชิ้นงานดีตั้งแต่ครั้งแรก 10 ชิ้นต้องแก้ไข และ 5 ชิ้นเป็นเศษเสีย ช่วงเวลาดังกล่าวรวมเวลาหยุดเครื่อง 10 min หากตัวชี้วัดที่ตกลงกันคือจำนวนชิ้นงานดีตั้งแต่ครั้งแรกต่อชั่วโมงที่ผ่านไป ให้คำนวณ 285 ÷ 60 min × 60 min/h = 285 ชิ้น/h เมื่อตัดเวลาหยุดเครื่องออก จะได้ 285 ÷ 50 min × 60 min/h = 342 ชิ้น/h ซึ่งเป็นคำตอบของอีกคำถามหนึ่ง แยกชิ้นงานที่ต้องแก้ไข 10 ชิ้นออกจากจำนวนที่ผ่านตั้งแต่ครั้งแรก แม้จะนำไปซ่อมภายหลัง บันทึกชิ้นงานทดสอบท้าทายแยกต่างหาก เพื่อไม่ให้ยอดการผลิตเปลี่ยนแปลง เปรียบเทียบผลกับเกณฑ์ที่ตกลงกันก่อนการทดลอง
60 minช่วงเวลาทดสอบที่ผ่านไป
285 ชิ้น/hผลผลิตดีตั้งแต่ครั้งแรก
10 minรวมเวลาหยุดเครื่อง
แนวทางด้านเสถียรภาพของกระบวนการของ NIST ให้ประเมินเสถียรภาพก่อนความสามารถของกระบวนการ ผลรวมระยะสั้นที่ทำซ้ำได้ไม่ได้หมายความว่ากระบวนการจะมีสมรรถนะเสถียรในกะการทำงาน ล็อตวัตถุดิบ หรือสภาวะอุ่นเครื่องที่ต่างกัน
ขอหลักฐานสมรรถนะของกระบวนการต่อเนื่องแยกต่างหาก หากเป็นส่วนหนึ่งของการรับรอง
จุดตรวจสมรรถนะ: 285 ชิ้น/h ใน 60 min และ 342 ชิ้น/h ใน 50 min เป็นตัวชี้วัดที่ต่างกันจากตัวอย่างเดียวกัน เก็บบันทึกเวลาหยุดเครื่อง 10 min ฐานการวัด และกติกาการนับไว้ หลักฐานเหล่านี้ช่วยให้ผู้ตรวจทานประเมินการทดลองตามที่ตกลงกัน และป้องกันไม่ให้การทดลองถูกนำไปสรุปเป็นกำลังการผลิตระยะยาวโดยไม่มีหลักฐานรองรับ
ตรวจสอบฟังก์ชันความปลอดภัยและการกู้คืนจากข้อขัดข้องตามขั้นตอนควบคุม
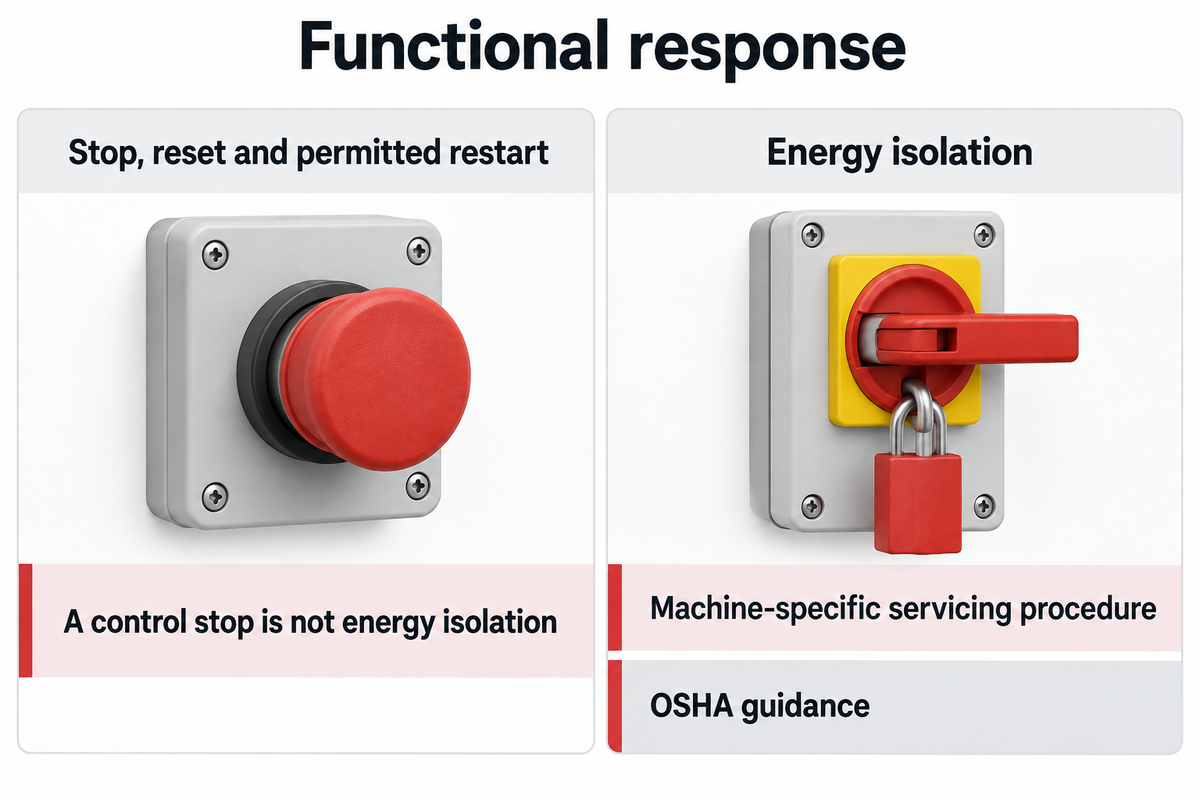
การทดสอบฟังก์ชันที่เกี่ยวข้องกับความปลอดภัยต้องใช้ขั้นตอนเฉพาะเครื่องจักรที่ได้รับอนุมัติ ระบุการตอบสนองที่คาดหวัง และดำเนินการโดยบุคลากรที่มีความสามารถและได้รับอนุญาต ตรวจสอบการทำงานปกติ ข้อขัดข้อง และการกู้คืนตามขั้นตอนดังกล่าว อย่าทดลองทดสอบในลักษณะที่เสี่ยงอันตรายเพื่อให้ได้เครื่องหมายว่าผ่าน การสาธิตปุ่มหยุดฉุกเฉินเพียงอย่างเดียวไม่ได้ยืนยันการปฏิบัติตามข้อกำหนดความปลอดภัยของการติดตั้งทั้งหมด
อินเตอร์ล็อกนิรภัยทำงานหรือไม่?
ตรวจสอบอินเตอร์ล็อกแต่ละรายการที่เกี่ยวข้องตามฟังก์ชันความปลอดภัยที่บันทึกไว้ รวมถึงเงื่อนไขเริ่มต้น การตอบสนองที่คาดหวัง การรีเซ็ต และการเริ่มทำงานใหม่ที่อนุญาต เก็บผลที่สังเกตได้และข้อมูลการตั้งค่าไว้ ผู้เชี่ยวชาญด้านความปลอดภัยของเครื่องจักรควรกำหนดวิธีตรวจยืนยันและหลักฐานอื่นที่ต้องใช้ การที่ผู้ร่วมสังเกตการณ์กดปุ่มไม่ได้เป็นการตรวจยืนยันความปลอดภัย
ให้แยกการตัดแยกพลังงานออกจากการทดสอบอื่น OSHA ระบุว่าวงจรควบคุมและประตูที่มีอินเตอร์ล็อกไม่ใช่อุปกรณ์แยกพลังงาน เมื่อการซ่อมบำรุงทำให้บุคลากรสัมผัสพลังงานอันตราย ให้ใช้ขั้นตอนแยกพลังงานที่เกี่ยวข้องกับเครื่องจักรนั้น ปุ่มหยุดฉุกเฉินและปุ่มหยุดฉุกเฉินอื่นๆ ควรรวมไว้ในแผนทดสอบการทำงาน แต่ไม่ควรนำเสนอเป็นการอนุญาตให้เข้าไปในพื้นที่อันตราย
ควรทำ
- ใช้การจำลองข้อขัดข้องที่ได้รับอนุมัติ
- บันทึกพฤติกรรมการหยุดและการกู้คืนที่คาดหวัง
- เชื่อมโยงบันทึกการตรวจยืนยันความปลอดภัยกับข้อมูลการตั้งค่า
ไม่ควรทำ
- ข้ามอุปกรณ์ป้องกันเพื่อสาธิตการทำงาน
- ถือว่าการหยุดด้วยระบบควบคุมเป็นการแยกพลังงาน
- อนุมัติลำดับการเริ่มทำงานใหม่ที่ยังไม่ได้ทดสอบ
จุดตรวจการกู้คืน:บันทึกเวลาหยุดเครื่อง 10 min ในการทดลองประกอบตัวอย่างควรระบุสาเหตุที่เครื่องหยุดและวิธีกลับมาเดินเครื่อง ผลผลิตที่กลับมาทำงานและถูกนับไม่ได้ยืนยันว่าการกู้คืนปลอดภัย เก็บหลักฐานการตอบสนองต่อข้อขัดข้องที่ได้รับอนุมัติแยกจากยอดการผลิตและขั้นตอนแยกพลังงานที่ใช้ในการซ่อมบำรุง
ส่งมอบระบบควบคุมและเอกสารให้ครบถ้วน
ความพร้อมในการส่งมอบขึ้นอยู่กับการเก็บข้อมูลการตั้งค่าที่ใช้กับผลการทดสอบและข้อมูลที่เกี่ยวข้องต่อการใช้งานและบำรุงรักษา ก่อนเครื่องจักรออกจากโรงงาน ให้ตรวจสอบเวอร์ชันซอฟต์แวร์ แบบ ข้อมูลสำรอง และทะเบียนรายการส่งมอบให้ตรงกัน สิทธิ์เข้าถึงที่ขาดหายหรือวิธีกู้คืนที่ยังไม่ได้ทดสอบอาจทำให้ชุดเอกสารที่ดูครบถ้วนใช้งานไม่ได้
ทบทวนลำดับการทำงานร่วมกับบุคลากรฝ่ายผลิตและซ่อมบำรุง โดยครอบคลุมหน้าที่ของข้อความแจ้งเตือน การเลือกสูตร และการกู้คืน ทดสอบซอฟต์แวร์และฮาร์ดแวร์ตามขอบเขตที่อนุมัติ HMI ควรช่วยให้ผู้ใช้เป้าหมายเข้าใจสถานะของเครื่องจักร สำหรับเครื่องจักรประกอบอัตโนมัติ ให้จับคู่สูตรผลิตภัณฑ์แต่ละรายการกับเครื่องมือและขีดจำกัดการตรวจสอบ
“การยืนยันตามคำกล่าวอ้างกับการสาธิตให้เห็นจริงนั้นไม่ใช่เรื่องเดียวกัน”
Bedre อธิบายว่าปัญหาการทดสอบระบบแบบบูรณาการเกิดจากสายเคเบิลที่ไม่ได้เชื่อมต่อและการเปลี่ยนแปลงซอฟต์แวร์ คำถามสำคัญสำหรับทีมส่งมอบคือ การตั้งค่าที่เชื่อมต่อกันนั้นได้แสดงลำดับการทำงานตามข้อกำหนดแล้วหรือไม่ โดยมีการบันทึกการเปลี่ยนแปลงและผลกระทบไว้
- ตรวจสอบแบบไฟฟ้าตามที่สร้างจริง รายการวัสดุ (BOM) และบันทึกเวอร์ชันให้ตรงกัน
- ยืนยันฉบับแก้ไข ภาษา และสิทธิ์เข้าถึงของคู่มือการใช้งานและบำรุงรักษา
- ตรวจสอบรายการอะไหล่เทียบกับอะไหล่ที่จัดส่งและวัสดุสิ้นเปลืองที่ตกลงกัน
- บันทึกเนื้อหาในข้อมูลสำรอง ผู้รับผิดชอบการกู้คืน และการกู้คืนที่สาธิตแล้ว หากรวมอยู่ในขอบเขต
- เชื่อมโยงการฝึกอบรมที่เสร็จสิ้น เอกสารที่ยังขาด และการดำเนินการแก้ไขกับผู้รับผิดชอบ
เอกสารที่ครบถ้วนหมายถึงมีรายการส่งมอบตามที่ตกลงครบ และเห็นข้อบกพร่องได้ชัดเจน เอกสารที่เหมาะสมควรมีชื่อไฟล์ที่ใช้งานได้และประวัติการแก้ไขที่ควบคุมได้ คำแนะนำของผู้ผลิตและแผนบำรุงรักษาของผู้ซื้อควรใช้ประกอบการพิจารณาว่าต้องมีเอกสารคำแนะนำใด ณ จุดใช้งาน
จุดตรวจการส่งมอบ:จับคู่บันทึก 60 min ในตัวอย่างกับฉบับแก้ไขของสูตร โปรแกรม และแบบ หากมีการเปลี่ยนพารามิเตอร์ภายหลัง ให้บันทึกการเปลี่ยนแปลงและประเมินการทดสอบที่ได้รับผลกระทบ โฟลเดอร์ที่มีไฟล์ปะปนกันโดยไม่ระบุข้อมูลการตั้งค่าใช้ตรวจสอบไม่ได้ว่าเครื่องจักรชุดใดผลิตชิ้นงานที่ผ่านตั้งแต่ครั้งแรก 285 ชิ้น
ตัดสินใจอนุมัติจัดส่งจากทะเบียนรายการค้างดำเนินการ
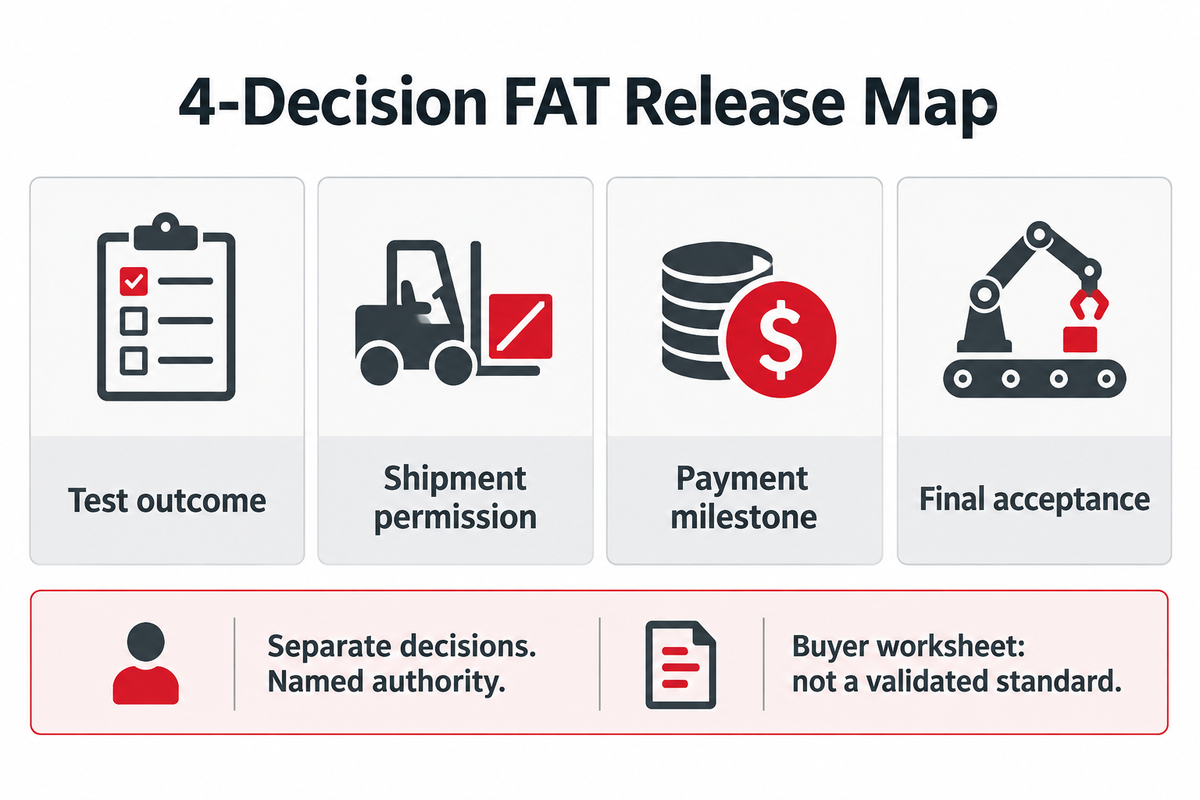
รายการแก้ไขควรนำไปสู่แนวทางจัดการผลที่ชัดเจน โดยระบุผู้รับผิดชอบ หลักฐาน และผู้มีอำนาจสำหรับข้อกำหนดที่ยังไม่คลี่คลายแต่ละข้อ แยกผลการทดสอบออกจากการอนุญาตให้จัดส่ง งวดการชำระเงิน และการรับรองขั้นสุดท้าย การตัดสินใจเหล่านี้ควรเป็นไปตามสัญญาและข้อผูกพันที่เกี่ยวข้อง ลายเซ็น FAT ทั่วไปไม่ควรใช้แทนการตัดสินใจทั้งหมด
แผนผังการตัดสินใจปล่อย FAT 4 เรื่อง
แผนผังการตัดสินใจปล่อย FAT 4 เรื่องบันทึกผลการทดสอบ การอนุญาตให้จัดส่ง งวดการชำระเงิน และการรับรองขั้นสุดท้ายแยกกัน พร้อมหลักฐานและผู้รับผิดชอบที่ได้รับอนุญาต
นี่คือแบบฟอร์มสำหรับผู้ซื้อที่แนะนำไว้ในคู่มือนี้ ไม่ใช่มาตรฐานที่ผ่านการรับรองหรือกฎการอนุมัติจัดส่งโดยอัตโนมัติ แนวทางการเปลี่ยนผ่านผลิตภัณฑ์ของ NASA แยกการเตรียมการจัดส่งและเอกสารออกจากการขนส่งและการติดตั้ง สัญญาของคุณเป็นตัวกำหนดผู้มีอำนาจอนุมัติในเชิงพาณิชย์
| การตัดสินใจ | คำถามที่ต้องตอบ | บันทึกที่ต้องเก็บ |
|---|---|---|
| ผลการทดสอบ | ข้อกำหนดใดผ่าน ไม่ผ่าน หรือยังไม่ได้ทดสอบ? | ผลลัพธ์ที่เชื่อมโยงกับหลักฐานและข้อเบี่ยงเบน |
| การอนุญาตให้จัดส่ง | อนุมัติการจัดส่งภายใต้เงื่อนไขและมาตรการป้องกันที่ระบุไว้หรือไม่? | แนวทางจัดการผลที่ได้รับอนุมัติและการเตรียมการขนส่ง |
| งวดการชำระเงิน | สัญญาที่ตกลงกันกำหนดไว้อย่างไร? | การพิจารณาทางการค้าโดยผู้มีอำนาจที่ได้รับมอบหมาย |
| การรับรองขั้นสุดท้าย | ปฏิบัติตามข้อผูกพันที่เกี่ยวข้องทั้งในโรงงานและหน้างานแล้วหรือไม่? | บันทึกการรับรองที่ระบุข้อผูกพันที่ยังเหลือ |
ตัวอย่าง: ฝ่ายจัดซื้อสอบถามว่าสามารถดำเนินการจัดส่งได้หรือไม่ วิศวกรคุณภาพตรวจสอบย้อนกลับผล 285 ชิ้น/h ได้ อย่างไรก็ตาม คู่มือบำรุงรักษาฉบับสุดท้ายยังขาดหาย และจุดเชื่อมต่อหน้างานยังไม่ได้ทดสอบ วิศวกรบันทึกผลการทดลองที่เสร็จแล้วและรายการค้างดำเนินการทั้งสองข้อ แทนการออกผลว่าผ่าน ผู้รับผิดชอบตรวจสอบสัญญา ข้อผูกพันที่เกี่ยวข้อง และความเสี่ยงจากการเคลื่อนย้ายอุปกรณ์ หากอนุมัติการจัดส่ง บันทึกควรระบุเงื่อนไขที่อนุมัติ ผู้รับผิดชอบ และหลักฐานการปิดรายการ หากฟังก์ชันความปลอดภัยที่ไม่ผ่านยังไม่ได้รับการแก้ไข การตัดสินใจทางธุรกิจเพื่อรักษากำหนดจัดส่งไม่ได้ทำให้ข้อบกพร่องนั้นหมดไป ส่วนการตัดสินใจเรื่องการชำระเงินต้องบันทึกตามอำนาจที่กำหนดไว้ในสัญญาแยกต่างหาก
จุดตรวจการอนุมัติปล่อยเครื่อง: 285 ชิ้น/h คือผลการทดสอบที่บันทึกไว้ ไม่ใช่การอนุญาตให้จัดส่ง ทะเบียนรายการค้างดำเนินการช่วยแสดงงานที่เหลือ แต่การบันทึกรายการเพียงอย่างเดียวไม่ได้ทำให้งานเสร็จสิ้น แนวทางตรวจยืนยันของ NASA กำหนดให้มีหลักฐานการปฏิบัติตามข้อกำหนดอย่างเป็นรูปธรรมหรือการยกเว้นที่ได้รับอนุมัติ และปิดข้อคลาดเคลื่อนตามกระบวนการทางวิศวกรรมของตน
การทดสอบรับรองเครื่องจักรที่โรงงานเทียบกับการทดสอบรับรองที่หน้างาน: กำหนดผู้รับผิดชอบการทดสอบซ้ำ
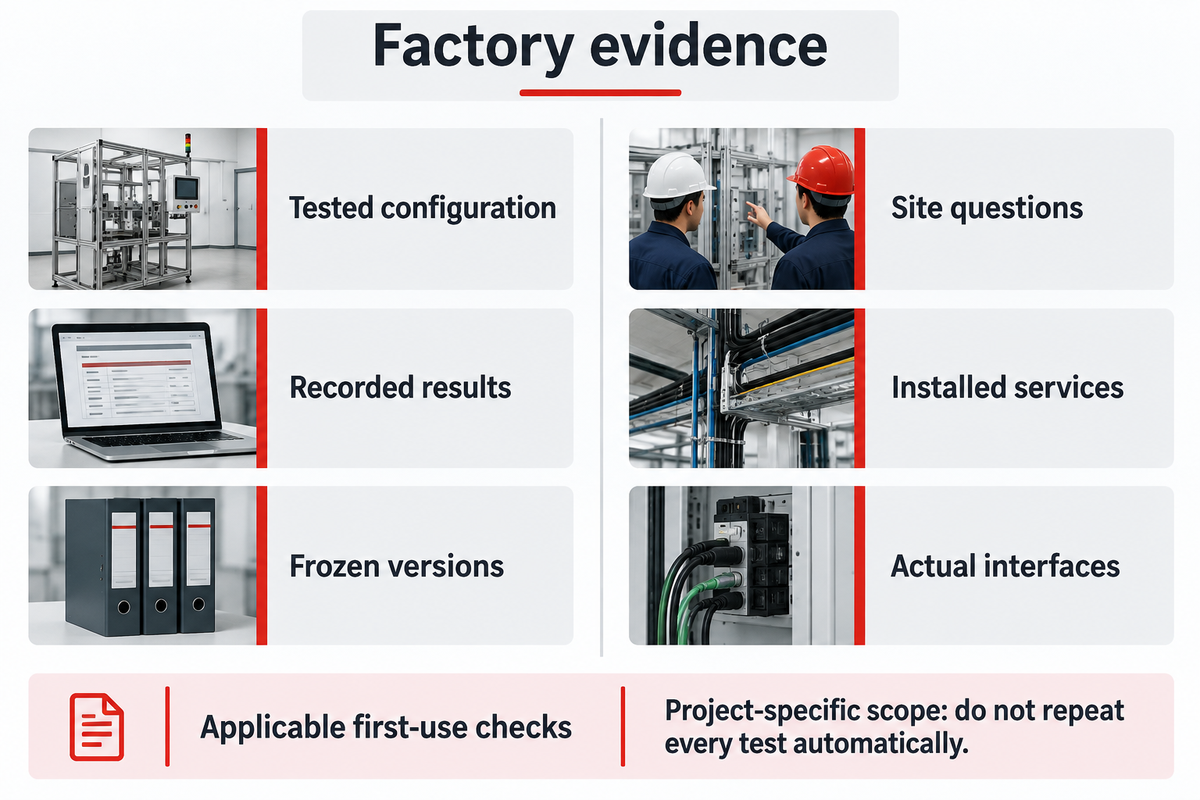
ความแตกต่างระหว่างการทดสอบรับรองเครื่องจักรที่โรงงานกับการทดสอบรับรองที่หน้างานอยู่ที่สภาพแวดล้อมและขอบเขตหลักฐานที่มี การทดลองที่โรงงานตรวจยืนยันการตั้งค่าที่ประกอบแล้วภายใต้เงื่อนไขที่ตกลงกันได้ แต่การติดตั้งทำให้เกิดปัจจัยด้านการขนส่ง ระบบสาธารณูปโภค และจุดเชื่อมต่อจริง วางแผนการตรวจสอบก่อนใช้งานครั้งแรกและการทดสอบซ้ำตามระดับความเสี่ยงไว้ก่อนเครื่องจักรมาถึง พร้อมระบุผู้รับผิดชอบแต่ละรายการ
สำหรับระบบอัตโนมัติในสายการผลิต สมรรถนะหน้างานอาจขึ้นอยู่กับการป้อนงานต้นทางและการจัดการปลายทาง ซึ่งจำลองไว้ที่โรงงานของผู้ขาย แนวทางการเปลี่ยนผ่านของ NASA รวมการทดสอบการทำงานและการรับรองหลังติดตั้ง เพื่อตรวจสอบความเสียหายจากการขนส่งหรือการขนย้าย ตารางเปรียบเทียบ FAT กับ SAT ด้านล่างแยกปัจจัยเหล่านั้นออกจากฟังก์ชันที่สาธิตแล้ว และเป็นแบบฟอร์มวางแผน ไม่ใช่ข้อกำหนดให้ทดสอบทุกรายการซ้ำ
| รายการ | หลักฐานจากโรงงาน | เงื่อนไขหรือเหตุให้ตรวจสอบที่หน้างาน | ระบุผู้รับผิดชอบ |
|---|---|---|---|
| สภาพทางกายภาพ | การตรวจสอบก่อนจัดส่ง | ความเสียหายหรือการเคลื่อนตัวระหว่างขนส่ง | ผู้รับมอบและผู้ขาย |
| ความปลอดภัยในการติดตั้ง | บันทึกการตรวจยืนยันความปลอดภัยของเครื่องจักร | ความปลอดภัยขึ้นอยู่กับสภาพการติดตั้ง | ผู้เชี่ยวชาญหน้างานที่มีความสามารถ |
| ระบบจ่ายไฟฟ้า | แหล่งจ่ายไฟและการตั้งค่าที่ใช้ทดสอบ | การต่อแหล่งจ่ายไฟขั้นสุดท้ายและระบบป้องกันหน้างาน | ผู้เชี่ยวชาญด้านไฟฟ้า |
| ลมและระบบสาธารณูปโภคอื่น | สภาพระบบสาธารณูปโภคที่โรงงาน | ความพร้อมและความผันแปรของระบบสาธารณูปโภคจริง | ฝ่ายอาคารสถานที่และผู้รวมระบบ |
| วัสดุต้นทาง | ตัวอย่างจากโรงงานที่ตกลงกัน | สภาพการป้อนชิ้นงานจริงและการทำงานร่วมกับสายการผลิต | ฝ่ายผลิตและผู้ขาย |
| จุดเชื่อมต่อปลายทาง | บันทึกการจำลองหรืออุปกรณ์ที่เชื่อมต่อ | การจับสัญญาณประสานงานจริงและพฤติกรรมเมื่อสายการผลิตติดขัด | ผู้รวมระบบสายการผลิต |
| การเชื่อมโยงอุปกรณ์ป้องกัน | การตั้งค่าและการตอบสนองที่โรงงาน | การประกอบใหม่ การเปลี่ยนสายไฟ หรือการเปลี่ยนผังการเข้าถึง | ผู้เชี่ยวชาญด้านความปลอดภัยของเครื่องจักร |
| ซอฟต์แวร์และสูตรการผลิต | เวอร์ชันที่ตรึงไว้และข้อมูลสำรอง | เวอร์ชัน ขีดจำกัด หรือระบบที่เชื่อมต่อมีการเปลี่ยนแปลง | ผู้รับผิดชอบระบบควบคุม |
| ผลผลิตของสายการผลิต | ตัวอย่าง: 285 ชิ้น/h ใน 60 min | สมรรถนะที่ต้องการภายใต้สภาพหน้างานจริง | ฝ่ายผลิตและคุณภาพ |
การตรวจสอบก่อนใช้งานครั้งแรกเป็นคนละเรื่องกับการเปลี่ยนแปลงการตั้งค่า ในบริเตนใหญ่ คำอธิบายของ HSE เกี่ยวกับข้อกำหนด PUWER ข้อ 6 ระบุว่าอุปกรณ์ที่ความปลอดภัยขึ้นอยู่กับสภาพการติดตั้งควรได้รับการตรวจสอบหลังติดตั้งและก่อนใช้งานครั้งแรก รวมถึงหลังประกอบใหม่ ณ สถานที่แห่งใหม่ กำหนดการตรวจสอบและอุปกรณ์ให้ตรงกับเขตอำนาจที่เกี่ยวข้อง อย่าสรุปว่าการไม่เปลี่ยนโปรแกรมทำให้ไม่ต้องปฏิบัติตามข้อกำหนดที่เกิดจากสภาพการติดตั้ง
จุดตรวจหน้างาน:เก็บหลักฐาน 60 min จากโรงงานไว้ แล้วระบุว่าสภาพการติดตั้งใดที่หลักฐานดังกล่าวยังไม่ครอบคลุม การทดสอบรับรองที่หน้างานควรตรวจสอบข้อกำหนดที่ได้รับมอบหมายภายใต้สภาพจริงและบันทึกผลที่ตรวจสอบย้อนกลับได้ การเปลี่ยนหัวข้อในแบบฟอร์มจาก FAT เป็น SAT ไม่ได้ทำให้มีหลักฐานเพิ่มขึ้น
เปรียบเทียบผู้ขายโดยตรวจสอบย้อนกลับผลการทดสอบ 1 รายการ
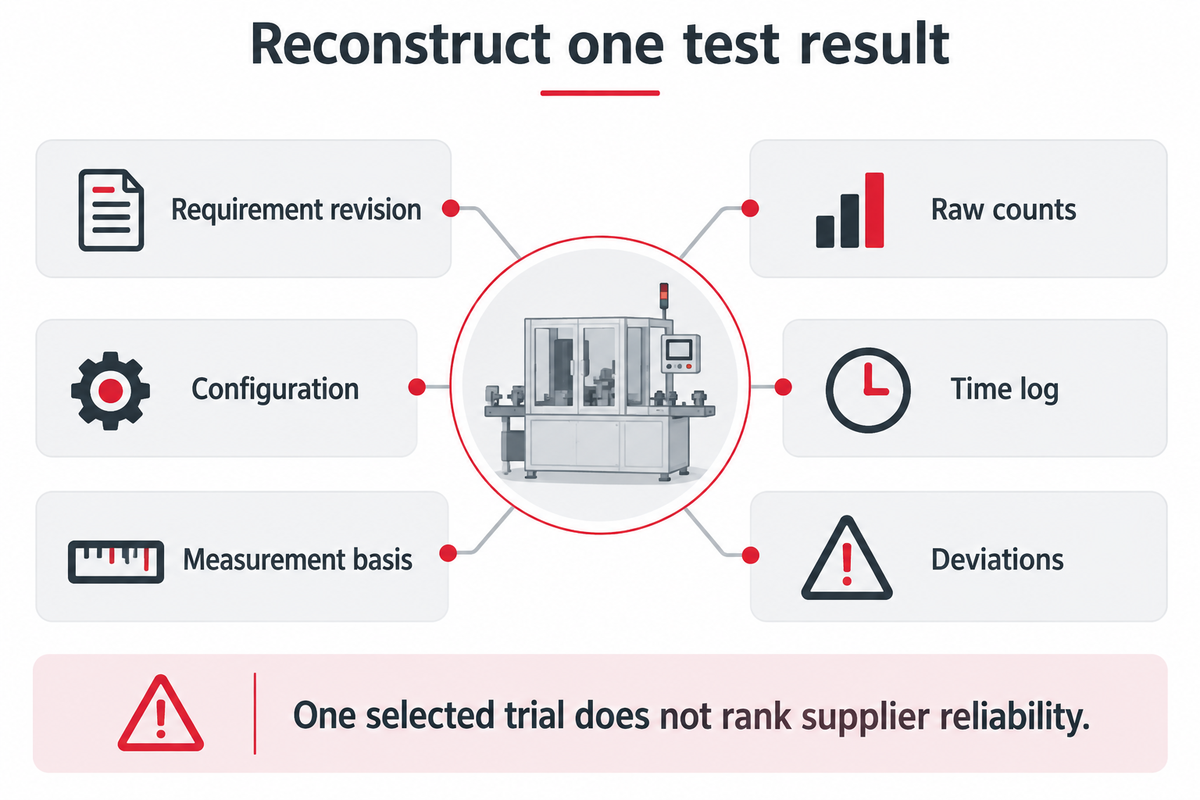
หลักการเดียวกันนี้ใช้กับบันทึกการทดสอบของซัพพลายเออร์ ขอหลักฐานที่จำเป็นต่อการตรวจสอบย้อนกลับผลทดสอบที่เกี่ยวข้องจากซัพพลายเออร์แต่ละราย ได้แก่ ฉบับแก้ไขของข้อกำหนด การกำหนดค่า หลักเกณฑ์การวัด จำนวนดิบ บันทึกเวลา และข้อเบี่ยงเบน วิธีนี้เป็นแนวทางที่เหมาะสมในการตรวจสอบความครบถ้วนและคุณภาพของบันทึก แต่การทดลองที่เลือกมาเพียงครั้งเดียวหรือสภาวะการทำงานที่ไม่ตรงกันไม่เพียงพอที่จะสรุปว่าซัพพลายเออร์รายใดน่าเชื่อถือกว่า
สิ่งสำคัญคือส่งคำขอข้อมูลชุดเดียวกันให้ผู้เสนอราคาทุกราย และตรวจสอบว่าสภาวะการทดสอบสอดคล้องกันจริงหรือไม่ แนวทางของ NIST สำหรับการเปรียบเทียบความน่าเชื่อถืออธิบายการทดสอบตัวอย่างสุ่มภายใต้สภาวะเดียวกัน ตัวอย่างอย่างวิดีโอสาธิตที่ดีที่สุดของผู้ขายไม่ได้มาจากการสุ่มตัวอย่างภายใต้หลักเกณฑ์เดียวกัน ส่วนคำถามเกี่ยวกับการจัดซื้อในวงกว้างสามารถศึกษาได้จากคู่มืออุปกรณ์ระบบอัตโนมัติสั่งทำพิเศษพร้อมกับคำขอข้อมูลนี้ที่มุ่งเน้นการตรวจรับ
- ผู้ตรวจสอบสามารถคำนวณตัวตั้งและตัวหารจากบันทึกดิบซ้ำได้หรือไม่?
- มีการระบุรุ่นผลิตภัณฑ์ ล็อตวัสดุ ค่าตั้ง และวิธีการวัดไว้หรือไม่?
- รายการตรวจสอบการควบคุมคุณภาพอธิบายข้อไม่เป็นไปตามข้อกำหนดและงานแก้ไขซ้ำหรือไม่?
- ผู้เชี่ยวชาญฝ่ายจัดซื้อสามารถเห็นสิ่งที่ยังไม่ได้ทดสอบหรือยังไม่ได้ข้อยุติตามสัญญาหรือไม่?
หากเข้าร่วมสังเกตการณ์จากระยะไกล ให้ตกลงเรื่องมุมกล้อง เวลาในบันทึก การเข้าถึงไฟล์ และการระบุตัวผู้สังเกตการณ์ วิดีโอช่วยยืนยันบันทึกได้ แต่คลิปไฮไลต์ที่ผ่านการตัดต่อไม่ได้แสดงเสมอไปว่ามีการทดสอบฟังก์ชันที่กำหนดครบทุกข้อ เมื่อตรวจรับ FAT ในรูปแบบดิจิทัล ให้ตรวจสอบว่าฟังก์ชันต่างๆ ทำงานตามลำดับที่กำหนด และเก็บผลการทดสอบต้นฉบับไว้
จุดตรวจสอบการเปรียบเทียบ: ซัพพลายเออร์คำนวณอัตรา 285 หน่วย/ชั่วโมงอย่างไร โดยใช้ตัวหาร 60 min และมีการหยุด 10 min? ก่อนเปรียบเทียบตัวเลขพาดหัวที่สูง การตรวจสอบย้อนกลับบันทึกจะช่วยเปิดเผยหลักฐานที่ขาดหายไป การจัดอันดับซัพพลายเออร์ที่น่าเชื่อถือต้องมีการออกแบบการเปรียบเทียบที่มีเหตุผลรองรับ มากกว่าตัวอย่างเดียวนี้
แนวโน้มอุตสาหกรรม: ปรับปรุงเกณฑ์พื้นฐานการตรวจรับให้เป็นปัจจุบัน
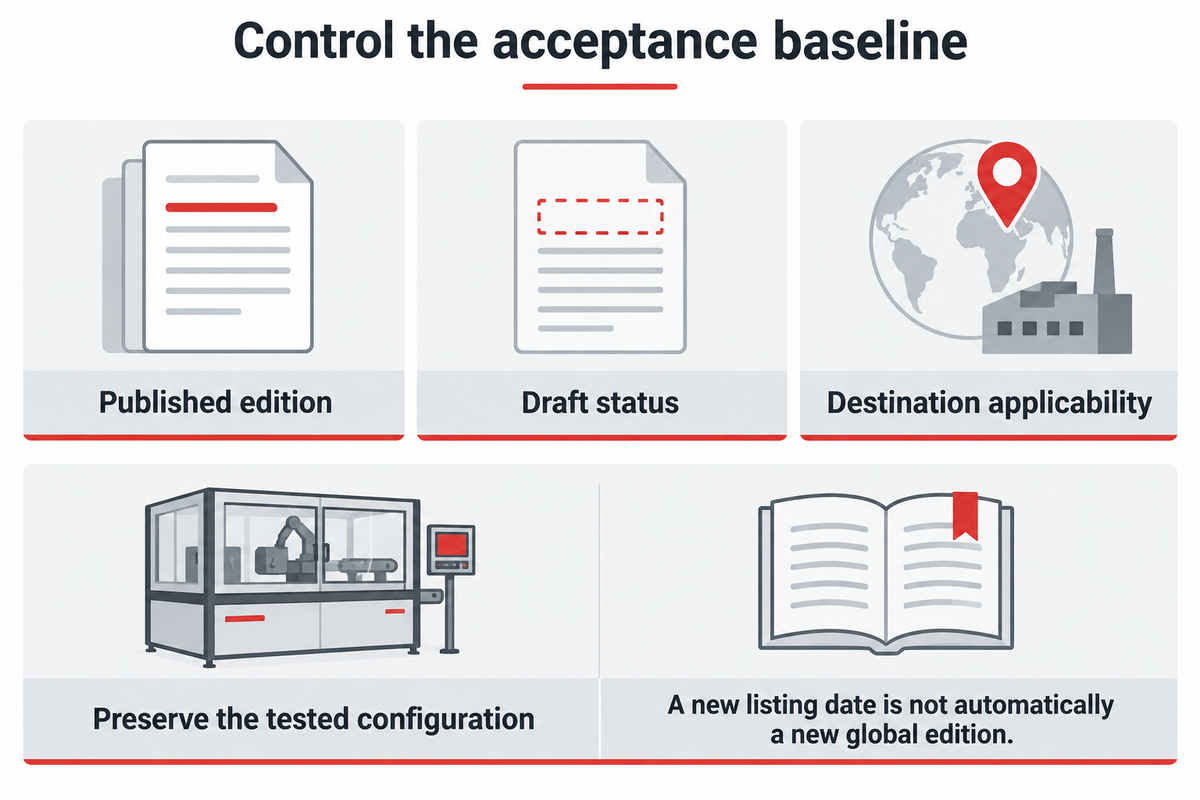
ในเดือนตุลาคม 2026 แนวทางที่เป็นประโยชน์คือควบคุมฉบับและการบังคับใช้ของเอกสารอ้างอิงทางเทคนิค ตรวจสอบมาตรฐานที่เผยแพร่แล้ว ข้อกำหนดของปลายทาง และฉบับแก้ไขที่ตกลงกันก่อนอนุมัติโพรโทคอล ร่างที่อยู่ระหว่างจัดทำและวันที่บนหน้ารับรองไม่ได้ทำให้ข้อกำหนดของคำสั่งซื้อเปลี่ยนแปลงเสมอไป
หน้าอย่างเป็นทางการของ ISO 12100:2010ระบุมาตรฐานที่เผยแพร่แล้วสำหรับการประเมินความเสี่ยงของเครื่องจักร และยืนยันสถานะในปี 2022 พร้อมลิงก์ไปยังงานจัดทำร่างฉบับถัดไป ให้บันทึกสถานะการเผยแพร่เมื่อตัดสินใจเลือกเอกสารอ้างอิง และอย่าระบุว่าฉบับแก้ไขที่ยังไม่เผยแพร่เป็นข้อกำหนดปัจจุบัน ผู้เชี่ยวชาญที่รับผิดชอบควรพิจารณาว่าโครงการอยู่ภายใต้ฉบับใดและข้อกำหนดด้านเครื่องจักรใดบ้างที่เกี่ยวข้อง
เอกสารอ้างอิงด้านไฟฟ้าต้องพิจารณาในลักษณะเดียวกัน รายการ IEC 60204-1:2016 ของ IECEEระบุว่าขอบเขตของอุปกรณ์ไฟฟ้าเริ่มต้นที่จุดเชื่อมต่อแหล่งจ่ายไฟของเครื่องจักร การประเมินว่าข้อกำหนดเฉพาะของแต่ละประเทศและวันที่มีผลใช้บังคับกับโครงการหรือไม่นั้นต้องพิจารณาแยกต่างหาก วันที่ลงรายการล่าสุดไม่ได้หมายความว่าเป็นฉบับสากลที่เพิ่งประกาศใช้
ผนวกการทบทวนนี้เข้ากับวงจรชีวิตของอุปกรณ์ ก่อนสั่งซื้ออุปกรณ์ใหม่ ให้ระบุเอกสารอ้างอิง ฉบับ และปลายทาง ก่อนทดสอบที่โรงงาน ให้เปรียบเทียบข้อกำหนดที่อนุมัติแล้วกับฉบับแก้ไขของเครื่องจักร ก่อนจัดส่ง ให้ประเมินการเปลี่ยนแปลงที่เกิดขึ้นระหว่างการปิดรายการข้อบกพร่อง หลังติดตั้ง ให้ประเมินแหล่งจ่ายไฟจริงและอุปกรณ์ป้องกันที่ติดตั้งรวมกัน จุดตรวจสอบเหล่านี้ช่วยให้ทีมตรวจรับมีเหตุผลในการทบทวนการทดสอบ โดยไม่ต้องเปิดงานอื่นที่ไม่เกี่ยวข้องขึ้นมาอีก
บันทึกดิจิทัลมีประโยชน์ต่อเมื่อเรียกดูประวัติฉบับแก้ไขได้ ให้แยกผลของซัพพลายเออร์ การพิจารณาของผู้ซื้อ และการดำเนินการแก้ไขภายหลังออกจากกัน หากซอฟต์แวร์ของผู้ผลิตเปลี่ยนแปลงหลังการสังเกตการณ์ ให้เก็บการกำหนดค่าทั้งสองชุดและระบุข้อกำหนดที่ได้รับผลกระทบ ไฟล์ฉบับใหม่กว่าต้องไม่ใช้แทนหลักฐานที่รองรับลายเซ็นก่อนหน้าโดยไม่มีการบันทึก
จุดตรวจสอบฉบับแก้ไข: ผลการทดสอบ 60 min ยังคงเป็นหลักฐานของการกำหนดค่าที่ทดสอบ แม้จะมีร่างมาตรฐานฉบับใหม่กว่าเผยแพร่ภายหลัง ให้ผู้เชี่ยวชาญที่รับผิดชอบประเมินการเปลี่ยนแปลงและปรับโพรโทคอลตามความจำเป็น ปรับปรุงโพรโทคอลเมื่อจำเป็น เก็บบันทึกฉบับก่อนหน้าไว้ และอนุมัติการทดสอบซ้ำที่จำเป็นก่อนระบุว่าเครื่องจักรที่เปลี่ยนแปลงแล้วผ่านการตรวจรับ
ประเด็นสำคัญ
บันทึก FAT ที่ครบถ้วนควรช่วยให้ผู้ตรวจสอบติดตามข้อกำหนด การกำหนดค่าที่ทดสอบ ผล และการพิจารณาที่ได้รับอนุมัติได้ แยกการตัดสินใจเพื่ออนุมัติการปล่อยงานทั้ง 4 รายการออกจากกัน และส่งต่อข้อกำหนดของหน้างานที่ยังไม่ได้ทดสอบไปดำเนินการต่อ
คำถามที่พบบ่อย
การทดสอบการตรวจรับที่โรงงานเหมือนกับการตรวจสอบก่อนจัดส่งหรือไม่?
การทดสอบการตรวจรับที่โรงงานแตกต่างจากการตรวจสอบก่อนจัดส่ง แม้ขอบเขตงานอาจทับซ้อนกัน แต่สิ่งที่การตรวจสอบแต่ละประเภทใช้ยืนยันนั้นขึ้นอยู่กับงานที่ตกลงกันไว้
การตรวจสอบก่อนจัดส่งอาจเน้นการระบุสินค้า สภาพ จำนวน หรือการบรรจุหีบห่อ ส่วนการทดสอบการตรวจรับที่โรงงานโดยทั่วไปจะดำเนินการตามโพรโทคอลที่ตกลงกันไว้ เพื่อทดสอบฟังก์ชันและประสิทธิภาพตามข้อกำหนดของอุปกรณ์ ขอขอบเขตงานและหลักฐานที่ใช้จริง แทนการพิจารณาจากชื่อบริการ หากต้องดำเนินการทั้ง 2 รายการ ให้ระบุรายการตรวจสอบที่ใช้ร่วมกัน และแสดงข้อกำหนดด้านฟังก์ชันที่ยังไม่ได้ทดสอบไว้ในรายงานอย่างชัดเจน
การทดสอบที่โรงงานโดยมีผู้สังเกตการณ์เหมือนกับการทดสอบการตรวจรับที่โรงงานหรือไม่?
การทดสอบที่มีผู้สังเกตการณ์หมายถึงการเฝ้าดูการทดสอบ ส่วนขอบเขตการตรวจรับกำหนดไว้ในโพรโทคอล FAT
ผู้ซื้อ ตัวแทน หรือผู้สังเกตการณ์ทางไกลอาจเข้าร่วมสังเกตการณ์การทดลองที่โรงงานบางรายการ โดยไม่ได้สังเกตการณ์ข้อกำหนดทุกข้อ ให้ตกลงว่าการทดสอบใดมีผู้สังเกตการณ์ บันทึกใดจะตรวจสอบภายหลัง และใครมีอำนาจอนุมัติข้อเบี่ยงเบน การเข้าร่วมเพียงอย่างเดียวไม่ได้ยืนยันว่าครอบคลุมกระบวนการ FAT ทั้งหมด รายงานควรระบุผู้สังเกตการณ์ การกำหนดค่า ขั้นตอน และผล รวมถึงการทดสอบที่เลื่อนไปดำเนินการในครั้งหรือสถานที่อื่น
แม่แบบรายการตรวจสอบการทดสอบการตรวจรับที่โรงงานนี้เหมาะสำหรับใคร?
รายการตรวจสอบการทดสอบการตรวจรับที่โรงงานนี้จัดทำขึ้นสำหรับผู้ซื้อ วิศวกรคุณภาพ ทีมผลิต และผู้รวมระบบที่กำหนดหลักฐานการตรวจรับเครื่องจักร
ให้ผู้เชี่ยวชาญที่รับผิดชอบปรับช่องข้อมูลให้เหมาะกับเครื่องจักร สัญญา และข้อกำหนดของปลายทาง โครงการระบบอัตโนมัติในอุตสาหกรรมมีความต้องการด้านการจัดเก็บบันทึกร่วมกัน แต่การทดสอบทางเทคนิคแตกต่างกัน สายการผลิตบรรจุภัณฑ์ เครื่อง CNC และเซลล์ประกอบคอนเนกเตอร์ต้องใช้เกณฑ์ประสิทธิภาพและแผนการตรวจสอบความปลอดภัยที่แตกต่างกัน ใช้แบบฟอร์มนี้จัดระเบียบข้อกำหนดเหล่านั้น โดยแบบฟอร์มไม่สามารถกำหนดขีดจำกัดทางเทคนิคหรืออนุมัติตามกฎระเบียบสำหรับอุปกรณ์ที่ยังไม่ได้ประเมินได้
เหตุใดจึงควรใช้รายการตรวจสอบการทดสอบการตรวจรับที่โรงงาน?
รายการตรวจสอบการทดสอบการตรวจรับที่โรงงานช่วยให้พบหลักฐานที่ขาดหายก่อนจัดส่ง
การเชื่อมโยงข้อกำหนด ผลการทดสอบ และรายการที่ยังไม่ได้ข้อยุติช่วยให้ทีมระบุการทดสอบที่ตกหล่นและมอบหมายงานเพื่อปิดประเด็นได้ ประโยชน์ของรายการตรวจสอบขึ้นอยู่กับความถูกต้องของบันทึกและการตัดสินใจที่ได้รับอนุมัติ
คู่มือการบำรุงรักษาต้องจัดทำเป็นภาษาใดภาษาหนึ่งโดยเฉพาะหรือไม่?
ภาษาของคู่มือการบำรุงรักษาขึ้นอยู่กับข้อกำหนดของปลายทาง ผู้ใช้งานเป้าหมาย และขอบเขตเอกสารที่ตกลงกันไว้
อย่าสันนิษฐานว่าคู่มือภาษาอังกฤษเป็นไปตามข้อกำหนดของทุกตลาด ให้ระบุภาษาที่ต้องการและฉบับแก้ไขไว้ในทะเบียนเอกสารส่งมอบ และขอให้ผู้เชี่ยวชาญที่รับผิดชอบพิจารณาว่าข้อกำหนดใดใช้บังคับ
การทดสอบการตรวจรับที่โรงงานมีไว้เพื่ออะไร?
การทดสอบการตรวจรับที่โรงงานใช้ตรวจสอบข้อกำหนดของอุปกรณ์ที่ตกลงกันไว้ก่อนจัดส่ง ภายใต้สภาวะการทดสอบที่โรงงานกำหนด
จุดประสงค์ของ FAT คือการตรวจสอบหลักฐานการเป็นไปตามข้อกำหนด และค้นหาข้อบกพร่องหรืองานที่ยังไม่เสร็จในช่วงที่อุปกรณ์ยังเข้าถึงได้ ณ สถานที่ของซัพพลายเออร์ การทดสอบประสิทธิภาพ การทดลองการทำงาน และการทบทวนเอกสารอาจเป็นส่วนหนึ่งของกระบวนการ การกรอกแม่แบบทั่วไปให้ครบไม่ได้เป็นการรับรองเครื่องจักรหรือยกเลิกภาระหน้าที่ในการติดตั้ง หากต้องการตรวจสอบเครื่องจักรตามคำสั่งซื้อ ให้ตกลงโพรโทคอล ขีดจำกัดการตรวจรับ และหลักฐานก่อน จากนั้นบันทึกผลที่สังเกตได้และการพิจารณาสำหรับข้อกำหนดที่เกี่ยวข้องแต่ละข้อ
จัดทำข้อมูลสรุปการตรวจรับสำหรับโครงการประกอบของคุณ
ส่งฉบับแก้ไขแบบชิ้นงาน รูปแบบการผลิต นิยามกำลังการผลิตที่ต้องการ วิธีการตรวจสอบ และจุดเชื่อมต่อกับหน้างานให้ทีมโครงการ ZEUEE ใช้ข้อมูลเหล่านี้กำหนดขอบเขตการทดสอบและหลักฐานที่ทีมของคุณต้องการ
เอกสารอ้างอิงและแหล่งข้อมูล
- คู่มือวิศวกรรมระบบของ NASA: การตรวจสอบผลิตภัณฑ์ หัวข้อ 5.3.1.2.3–4 และ 5.3.1.3
- คู่มือวิศวกรรมระบบของ NASA: การส่งมอบผลิตภัณฑ์ หัวข้อ 5.5
- PMMI ProSource: แนวทางสู่การทดสอบการตรวจรับที่โรงงานที่ประสบความสำเร็จ, 2021
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH: การศึกษา Gauge R&R หัวข้อ 2.4
- บันทึกทางเทคนิค NIST 2045: การยืนยันเกณฑ์ประสิทธิภาพด้วยผลการทดลองแบบทวิภาค, 2019
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH: การประเมินเสถียรภาพของกระบวนการ หัวข้อ 3.4.5
- OSHA: ข้อห้ามเกี่ยวกับวงจรควบคุมพลังงาน
- Madhur Bedre ใน Automation World: ก่อนการทดสอบการตรวจรับที่โรงงานแบบบูรณาการ, กันยายน 2026
- HSE: การตรวจสอบอุปกรณ์ทำงาน ปรับปรุงเมื่อเดือนตุลาคม 2024
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH: การเปรียบเทียบความน่าเชื่อถือระหว่างประชากร หัวข้อ 8.4.4
- ISO: สถานะการเผยแพร่ ISO 12100:2010
- IECEE: ขอบเขตและรายการมาตรฐาน IEC 60204-1:2016
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015