ติดต่อ Zeyu lntelligent Industrial Company

กระบวนการประกอบคอนเน็กเตอร์ใยแก้วนำแสง แยกตามสถานีงาน

อัปเดต สิงหาคม 2026 · เรียบเรียงจากมาตรฐานที่เผยแพร่และเอกสารกระบวนการของผู้ผลิต
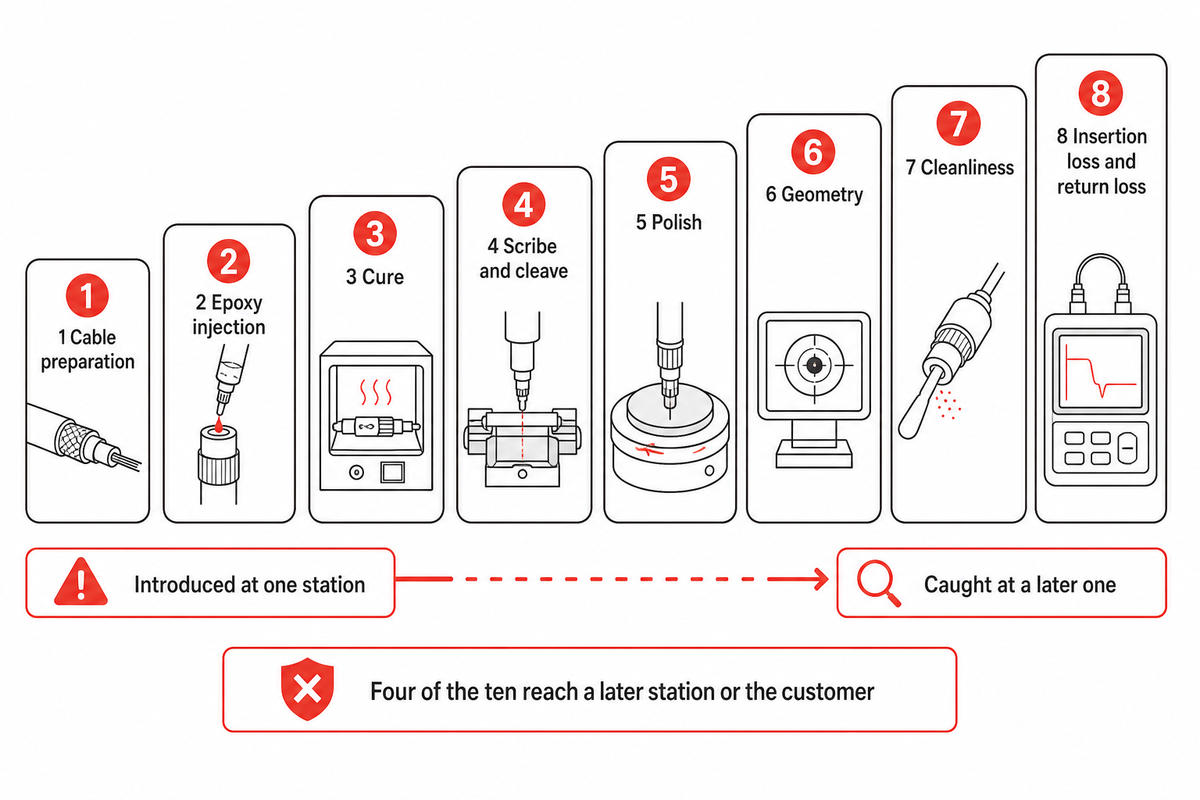
กระบวนการประกอบคอนเน็กเตอร์ใยแก้วนำแสงคือขั้นตอนการผลิตในโรงงานที่เปลี่ยนเส้นใยเปลือยและตัวคอนเน็กเตอร์เปล่าให้เป็นสายแพตช์คอร์ดสำเร็จรูปที่ผ่านการทดสอบการสูญเสีย โดยทำงานภายในโรงงาน ไม่ใช่บนบันได ขั้นตอนนี้มี 8 สถานีตั้งแต่ม้วนใยแก้วนำแสงจนถึงคอนเน็กเตอร์ที่พร้อมจัดส่ง ได้แก่ การเตรียมสายเคเบิล การฉีดอีพ็อกซี การบ่ม การตัดปลาย การขัด การตรวจรูปทรงหน้าปลาย การตรวจความสะอาด และการยอมรับค่าการสูญเสีย แต่ละสถานีต้องทำได้ตามค่าที่กำหนด
เนื้อหาเกี่ยวกับการเข้าหัวคอนเน็กเตอร์ส่วนใหญ่อธิบายงานคนละแบบ นั่นคือช่างตัดและยึดคอนเน็กเตอร์แบบเร็วที่ขัดปลายมาจากโรงงานแล้วไว้ในกล่องต่อสาย เราตรวจสอบผลการค้นหาหน้าแรกสำหรับคำค้นนี้โดยเฉพาะในเดือนสิงหาคม 2026: แหล่งอ้างอิงทั้ง 6 รายการที่อยู่เบื้องหลัง AI Overview ของ Google เป็นคำแนะนำการติดตั้งภาคสนาม โดย 3 รายการเป็นวิดีโอ YouTube และไม่มีผลการค้นหาแบบทั่วไปที่มองเห็นได้ 5 รายการใดติดตามกระบวนการต่อไปจนถึงในโรงงาน แหล่งที่ใกล้เคียงที่สุดคือบทเรียนเรื่องส่วนประกอบของคอนเน็กเตอร์ ซึ่งจบลงที่รูปทรงของเฟอร์รูลและตัวคอนเน็กเตอร์ หากคุณกำลังเข้าหัวสายในภาคสนาม คู่มือเครื่องมือจะเป็นประโยชน์มากกว่าเนื้อหาด้านล่างนี้ แต่หากคุณกำลังจัดซื้อคอนเน็กเตอร์ประกอบสำเร็จ กำหนดข้อกำหนด หรือสร้างสายการผลิตที่ผลิตคอนเน็กเตอร์เหล่านี้ ตัวเลขเหล่านี้คือเกณฑ์ที่ซัพพลายเออร์ต้องทำให้ได้
ข้อมูลจำเพาะโดยสรุป
| สัดส่วนคอนเน็กเตอร์ที่ใช้อีพ็อกซีบ่มด้วยความร้อน | ประมาณ 95% รวมถึงสายแพตช์คอร์ดที่ผลิตจากโรงงาน |
|---|---|
| การบ่มในเตาอบโดยทั่วไป | ประมาณ 5 min ที่อุณหภูมิเตาอบ; 65 °C เป็นเวลา 15 min ตามด้วยการทำให้เย็น 15 min ในขั้นตอนปฏิบัติงานระดับห้องปฏิบัติการ; ทิ้งไว้ข้ามคืนที่อุณหภูมิห้อง |
| ลำดับการขัด | ใช้ฟิล์มขัด 3 ถึง 6 ขั้น ตั้งแต่ 30 µm จนถึง 0.01 µm ขึ้นอยู่กับวัสดุเฟอร์รูล |
| ช่วงค่ารูปทรงหน้าปลาย | รัศมี 7–25 mm สำหรับ UPC, 7–12 mm สำหรับ APC; ค่าคลาดจากจุดยอดต่ำกว่า 50 µm; ความสูงของใยแก้วอยู่ในระดับหลายสิบ nanometres |
| เกณฑ์การยอมรับค่าการสูญเสีย | เกรด B: ค่าเฉลี่ย 0.12 dB, ค่าสูงสุด 0.25 dB สำหรับตัวอย่างมากกว่า 97% |
| ค่าขั้นต่ำของแรงดึงหลุดจากสายเคเบิลถึงปลายสาย | 98 N (22 lbf) โดยคงแรงไว้อย่างน้อยหนึ่งนาที |
ลำดับผลผลิต 8 สถานี: ขอบเขตของกระบวนการประกอบคอนเน็กเตอร์ใยแก้วนำแสง
การประกอบคอนเน็กเตอร์ในโรงงานคือขั้นตอนการใช้กาวและขัด โดยยึดใยแก้วเปลือยเข้ากับเฟอร์รูล ขจัดส่วนเกิน ขึ้นรูปหน้าปลายตามรูปทรงทางแสง และยืนยันผลด้วยการวัด ส่วนการเข้าหัวในภาคสนามเป็นงานอีกแบบที่ใช้เครื่องมือต่างกัน โดยมีชิ้นใยแก้วที่ขัดปลายจากโรงงานติดตั้งอยู่ในคอนเน็กเตอร์แล้ว หน้าที่ของช่างคือการตัดปลายและยึดเข้ากับชิ้นใยดังกล่าว
ความแตกต่างนี้ไม่ใช่เรื่องของความคิดเห็น สมาคม Fiber Optic Association ซึ่งทำหน้าที่เป็นหน่วยรับรอง ไม่ใช่ผู้จำหน่าย ระบุไว้ในคำแนะนำเกี่ยวกับคอนเน็กเตอร์แบบใช้กาวและขัดว่า คอนเน็กเตอร์ประมาณ 95% ทั้งหมด รวมถึงสายแพตช์คอร์ดที่ผลิตจากโรงงานทุกเส้น ใช้อีพ็อกซีบ่มด้วยความร้อน ขณะเดียวกัน ความเห็นร่วมกันของผู้ปฏิบัติงานในชุมชนด้านการติดตั้งภาคสนามคือ ปัจจุบันไม่มีใครทำงานอีพ็อกซีและขัดอีกแล้ว ทั้งสองข้อความเป็นจริงในบริบทของตนเอง และนี่คือประเด็นสำคัญของบทความนี้: กระบวนการใช้กาวอีพ็อกซีและขัดไม่ได้หายไป แต่ย้ายเข้ามาทำในโรงงาน
การย้ายกระบวนการนี้กล่าวถึงการผลิตเชิงพาณิชย์ในปริมาณมาก ไม่ใช่ทุกบริบท MIL-STD-2042-5, มาตรฐานวิธีการติดตั้งโครงข่ายสายเคเบิลใยแก้วนำแสงสำหรับเรือรบของกองทัพเรือ (คอนเน็กเตอร์และการเชื่อมต่อระหว่างอุปกรณ์) ยังคงเป็นมาตรฐานของกองทัพเรือสหรัฐฯ ที่มีผลบังคับใช้ โดยระบุวิธีการอย่างละเอียดสำหรับติดตั้งคอนเน็กเตอร์สายเคเบิลใยแก้วนำแสงและอุปกรณ์เชื่อมต่อระหว่างกัน และเผยแพร่ฉบับปรับปรุง C ในปี 2016 สายที่เสียหายในทะเลไม่สามารถส่งกลับโรงงานได้ การเข้าหัวในภาคสนามจึงไม่ได้ล้าสมัย แต่ยังเป็นมาตรฐานการติดตั้งทางทหารที่ได้รับการดูแลควบคู่ไปกับตลาดเชิงพาณิชย์ซึ่งรวมศูนย์การผลิตเป็นส่วนใหญ่
โปรดคำนึงถึงแผนผังด้านล่างตลอดบทความนี้ ข้อบกพร่องแต่ละชนิดที่กระบวนการนี้อาจทำให้เกิดจะเริ่มต้นที่สถานีหนึ่งและถูกตรวจพบในสถานีถัดไป และช่องว่างระหว่างสองคอลัมน์นั้นคือที่มาของชิ้นงานเสีย
| สถานีงาน | ชนิดข้อบกพร่องที่อาจเกิดขึ้น | สถานีงานที่ตรวจพบ | การวัดที่ใช้ตรวจพบ | เงื่อนไขที่ทำให้ข้อบกพร่องหลุดไปถึงลูกค้า |
|---|---|---|---|---|
| 1 การเตรียมสายเคเบิล | เส้นใยอะรามิดไม่ได้ถูกรวบไว้ใต้ปลอกย้ำ | ไม่มีการตรวจทางแสง มีเพียงการทดสอบแรงดึง | แรงดึงหลุดจากสายเคเบิลถึงปลายสาย โดยคงแรง 98 N ไว้หนึ่งนาที | สุ่มทดสอบการยึดแน่น แทนการทดสอบทุกชิ้น |
| 1 การเตรียมสายเคเบิล | ชั้นบัฟเฟอร์เป็นรอยระหว่างการปอก | ทดสอบค่าการสูญเสียขั้นสุดท้าย ซึ่งบางครั้งทำหลังจากนั้นหลายเดือน | ค่าการสูญเสียขณะสอดใส่เปลี่ยนแปลง และเกิดความเสียหายทางกลเมื่อดัดงอ | รอยบากตื้นพอที่จะผ่านการทดสอบขั้นสุดท้าย |
| 2 การฉีดอีพ็อกซี | รูภายในมีอีพ็อกซีไม่เพียงพอ ไม่มีเนื้อกาวออกมาที่หน้าปลายเฟอร์รูล | การขัด เมื่อใยแก้วถอยกลับ | ความสูงของใยแก้วติดลบ เกิดรอยเว้าซึ่งมองเห็นได้ | ไม่ได้วัดรูปทรงทุกชิ้น |
| 2 การฉีดอีพ็อกซี | มีฟองอากาศค้างอยู่ในแนวกาว | การทดสอบแรงดึงหรือการทดสอบวัฏจักรความร้อน | แรงดึงหลุดลดลง | ไม่มีการสุ่มตัวอย่างด้านสภาพแวดล้อมในล็อต |
| 3 การบ่ม | เนื้อกาวบ่มไม่เต็มที่และยังนิ่ม | การขัดทันที | เนื้อกาวเลอะ ใยแก้วเลื่อนเข้าออก และรูปทรงไม่เสถียร | พบได้น้อย เพราะความผิดปกตินี้เห็นชัดเมื่อถึงสถานีถัดไป |
| 4 การกรีดและตัดปลาย | รอยร้าวลามเข้าไปในรูเฟอร์รูล | ตรวจด้วยกล้องจุลทรรศน์โดยส่องแสงจากด้านหลัง | มองเห็นรอยร้าวเฉพาะเมื่อส่องแสงจากด้านหลัง | ตรวจโดยส่องแสงจากด้านหน้าเท่านั้น |
| 5 การขัด | ผิวใยแก้วเว้าต่ำกว่าผิวเฟอร์รูล | อินเตอร์เฟอโรมิเตอร์ | ความสูงของใยแก้วเป็นค่าลบ | ผ่านการทดสอบค่าการสูญเสีย แต่ข้ามการตรวจรูปทรง |
| 5 การขัด | ชั้นผิวเปลี่ยนแปลงจนทำให้การสะท้อนเพิ่มขึ้น | ทดสอบค่าการสูญเสียย้อนกลับเท่านั้น | ค่าการสูญเสียย้อนกลับเป็นหน่วย dB ซึ่งมองไม่เห็นด้วยกล้องจุลทรรศน์ | อนุมานค่าการสูญเสียย้อนกลับจากลักษณะที่เห็น |
| 6 การตรวจรูปทรง | ค่าคลาดจากจุดยอดเกินช่วงที่กำหนด | อินเตอร์เฟอโรมิเตอร์ที่สถานีงานเดียวกัน | ค่าคลาดจากจุดยอดเป็นหน่วย µm เทียบกับขีดจำกัดของตระกูลคอนเน็กเตอร์ | สุ่มตรวจรูปทรงตามล็อต |
| 7 ความสะอาด | มีอนุภาคตกค้างหลังการทดสอบขั้นสุดท้าย | ไม่มีใครตรวจพบ เพราะซีลไม่สามารถรักษาความสะอาดไว้ได้ | ผู้ใช้ตรวจสอบ ณ จุดที่จะเชื่อมต่อ | เกิดขึ้นเสมอ เป็นปัญหาเชิงโครงสร้าง ไม่ใช่ความผิดพลาดของกระบวนการ |
เรียบเรียงจากมาตรฐานและแหล่งข้อมูลกระบวนการที่อ้างอิงตลอดบทความนี้ การวัดเพื่อยอมรับงานในคอลัมน์ที่สี่และห้าคือรายการที่ระบุไว้ในเอกสารเหล่านั้น
ข้อบกพร่อง 4 ใน 10 ชนิดจะไปถึงสถานีถัดไปหรือลูกค้า แทนที่จะถูกพบโดยผู้ปฏิบัติงานที่ทำให้เกิดข้อบกพร่องนั้น ระยะห่างนี้ชี้ให้เห็นเหตุผลที่ต้องมีการวัด และเป็นเหตุผลที่มีสถานีงาน 3 ขั้นตอนสุดท้าย
สถานีงาน 1: เตรียมสายเคเบิลและย้ำเพื่อยึดตัวคอนเน็กเตอร์ใยแก้วนำแสง
การเตรียมสายเคเบิลมีเกณฑ์แรงดึงหลุดที่เผยแพร่ไว้ 2 ค่า ไม่ใช่ค่าเดียว MIL-PRF-29504C พร้อม Amendment 1 ซึ่งเป็นข้อกำหนดสมรรถนะของสำนักงานส่งกำลังบำรุงกลาโหมสหรัฐฯ สำหรับปลายสายใยแก้วนำแสง กำหนดแรงดึงหลุดขั้นต่ำระหว่างใยแก้วกับปลายสายไว้ที่ 14 N (3.1 lbf) และระหว่างสายเคเบิลกับปลายสายไว้ที่ 98 N (22 lbf) โดยคงแรงแต่ละค่ากไว้อย่างน้อยหนึ่งนาที
ตัวเลขทั้งสองไม่ใช่ค่าที่ยอมรับได้สำหรับการย้ำ และนั่นคือประเด็นสำคัญ ข้อกำหนดนี้มีขีดจำกัด 2 ค่า เพราะแก้วที่อยู่ในปลายสายกับสายเคเบิลที่อยู่ในส่วนรับแรงดึงเป็นคนละชิ้นส่วน และยึดไว้ด้วยกลไกคนละแบบ ปลอกย้ำที่ยึดเปลือกสายไว้แต่ไม่ครอบเส้นใยอะรามิดรับแรง จะผ่านการดึงทดสอบแบบคร่าว ๆ แต่ไม่ผ่านการทดสอบ 98 N เพราะแนวถ่ายแรงผ่านเปลือกพลาสติกแทนที่จะผ่านเส้นใยที่ออกแบบมาเพื่อรับแรงโดยเฉพาะ ตามข้อกำหนดนี้ การผ่านเกณฑ์ยังต้องไม่มีความเสียหายที่เปลือกสาย ไม่มีปลอกย้ำเสียหาย ไม่มีปลายสายผิดรูป และไม่มีสายเคเบิลหลุด ซึ่งเป็นข้อสังเกตแยกกัน 4 ข้อ ไม่ใช่แค่ผลผ่านหรือไม่ผ่านเพียงค่าเดียว
วัตถุดิบขาเข้าก็มีเกณฑ์ของตัวเองเช่นกัน ITU-T L.101 (08/2024) กำหนดค่าความเครียดจากการทดสอบพิสูจน์สภาพของใยแก้วที่เทียบเท่า 1% เป็นค่าอ้างอิงปกติ โดยอนุญาตให้ใช้ค่าความเครียดอื่นที่ตกลงกันหรือสูงกว่าได้สำหรับการใช้งานบางประเภท ใยแก้วที่รับเข้ามาในโรงงานโดยมีค่าต่ำกว่าเกณฑ์นี้จะไม่กลายเป็นวัสดุที่ยอมรับได้ เพียงเพราะประกอบคอนเน็กเตอร์ที่ปลายได้ดี
ความร่วมศูนย์ของเฟอร์รูลก็เป็นเรื่องของสถานีนี้เช่นกัน เพราะกำหนดไว้ก่อนใช้กาว ความเยื้องศูนย์ของรูภายในเมื่อเทียบกับเส้นผ่านศูนย์กลางภายนอกของเฟอร์รูลเป็นตัวกำหนดค่าขั้นต่ำของการสูญเสียในคู่คอนเน็กเตอร์ที่เชื่อมต่อกัน ซึ่งขัดมากเพียงใดก็ไม่อาจลดให้ต่ำกว่านั้นได้
สถานีงาน 2: เลือกอีพ็อกซี กำหนดปริมาณ และฉีดเข้าเฟอร์รูล
การเลือกอีพ็อกซีเป็นตัวกำหนดรูปแบบของสายการผลิตทั้งหมด เพราะกาวมีช่วงเวลาสำคัญ 2 ช่วงที่เดินไปในทิศทางตรงกันข้าม ระยะเวลาบ่มกำหนดว่าคอนเน็กเตอร์จะอยู่ในเตาอบนานเท่าใด ส่วนอายุการใช้งานหลังผสมกำหนดว่าส่วนผสมหนึ่งชุดยังใช้ได้อีกนานเท่าใด และด้วยเหตุนี้จึงกำหนดจำนวนคอนเน็กเตอร์ที่ใช้ส่วนผสมชุดนั้นได้ก่อนต้องทิ้ง
ช่วงเวลาที่เผยแพร่ไว้มีความแตกต่างกันมาก อีพ็อกซีที่บ่มที่อุณหภูมิห้องอาจมีอายุการใช้งานประมาณครึ่งชั่วโมงและต้องบ่มข้ามคืน ส่วนชนิดบ่มเร็วจะมีความแข็งแรงพร้อมขัดภายในหนึ่งชั่วโมง แต่มีอายุหลังผสมเพียง 5 นาที ซึ่งจำกัดขนาดของชุดการผลิตอย่างมาก อีพ็อกซีชนิดทนอุณหภูมิสูง รวมถึงเกรดที่กำหนดให้ใช้งานต่อเนื่องที่ 250 °C อาจมีช่วงเวลาทำงาน 4 ชั่วโมง แต่ต้องใช้เตาอบประกอบ FOA ระบุข้อแลกเปลี่ยนแบบเดียวกันในมุมมองของหน้างานว่า อีพ็อกซีที่มีอายุการใช้งาน 30 นาทีช่วยให้ผู้ปฏิบัติงานเตรียมคอนเน็กเตอร์หนึ่งถาดได้ จากนั้นเตาอบ 20 ตำแหน่งซึ่งใช้เวลาบ่มประมาณ 5 นาทีจะช่วยให้หมุนเวียนถาดนั้นได้รวดเร็ว
การควบคุมปริมาณคือจุดที่มีผลต่อต้นทุน ผู้จัดการฝ่ายผลิตคนหนึ่งของโรงงานประกอบในเยอรมนีอธิบายค่าความคลาดเคลื่อนไว้อย่างตรงไปตรงมาว่า อุปกรณ์จ่ายกาวจะปรับตั้งล่วงหน้าให้ตรงกับชุดใยแก้วและคอนเน็กเตอร์ที่ใช้ เพราะอีพ็อกซีทุกมิลลิกรัมมีความสำคัญ
“อีพ็อกซีทุกมิลลิกรัมมีความสำคัญ” อุปกรณ์จ่ายกาวจะปรับตั้งล่วงหน้าให้เหมาะกับชุดใยแก้วและคอนเน็กเตอร์แต่ละแบบ แทนการตั้งค่าเพียงครั้งเดียวสำหรับทั้งสายการผลิต
Dr. Stefan Hanf, ผู้จัดการฝ่ายผลิต, LASER COMPONENTS Germany GmbH
ปริมาณที่ไม่เหมาะสมทำให้เกิดปัญหาได้ 2 แบบ รูภายในที่มีอีพ็อกซีไม่เพียงพอจะยึดใยแก้วไว้เป็นระยะสั้นเกินไป ทำให้ใยแก้วถอยกลับเมื่อถูกแรงกดจากการขัด ส่วนตัวคอนเน็กเตอร์ที่มีอีพ็อกซีล้นจะมีอีพ็อกซีที่บ่มแล้วไปอุดโพรงด้านหลังเฟอร์รูล ทำให้ส่วนรับแรงดึงแข็งติดอยู่กับที่ และทุกครั้งที่สายเคเบิลงอ แรงเค้นจะไปรวมอยู่ที่จุดเดียว แนวทางการมองเห็นที่ระบุไว้ในขั้นตอนการทำคอนเน็กเตอร์ของ MIT OpenCourseWare 6.161 ช่วยแยกแยะปัญหาทั้งสองแบบได้ โดยฉีดจากด้านหลังตัวคอนเน็กเตอร์จนเห็นเนื้อกาวออกมาที่ด้านนอกของหน้าเฟอร์รูล และไล่อากาศออกจากกระบอกฉีดยาก่อน เพราะฟองอากาศที่ค้างในอีพ็อกซีหลังบ่มจะทำให้การยึดติดอ่อนลง ขั้นตอนเดียวกันนี้ตรวจเฟอร์รูลก่อนใช้งานโดยมองผ่านรูภายในไปยังแหล่งกำเนิดแสงที่อยู่ห่างออกไป 30 to 45 cm และกำหนดให้ใยแก้วยื่นพ้นปลายเฟอร์รูลอย่างน้อย 2.5 mm เมื่อตรวจประกอบทดสอบ
สถานีงาน 3: กำหนดตารางการบ่มและช่วงเวลาจากการบ่มจนถึงการตัดปลาย
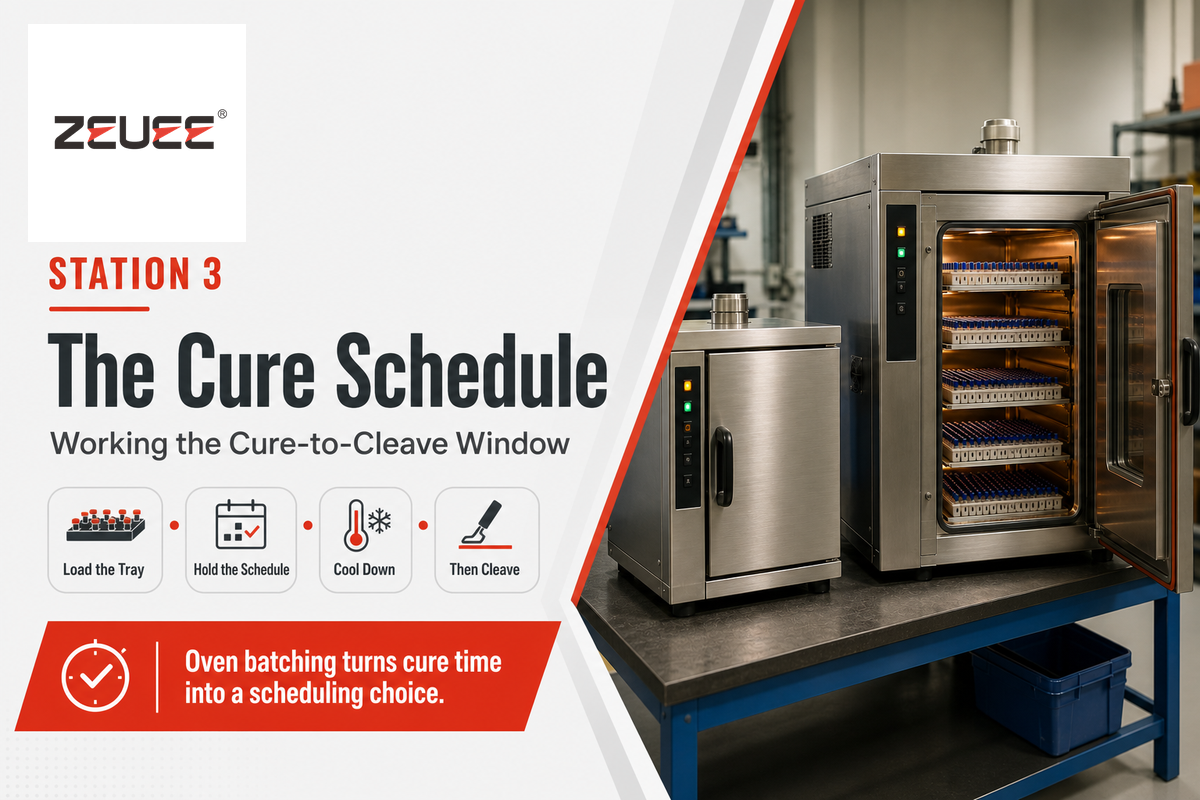
หากสายการผลิตกำหนดให้การบ่มเป็นเวลาพักคงที่ ก็ถือว่าได้ละเลยพารามิเตอร์สำคัญไปแล้ว ตารางการบ่มไม่ได้มีแบบเดียว เงื่อนไขการบ่มที่เผยแพร่ไว้สำหรับอีพ็อกซีของคอนเน็กเตอร์มีตั้งแต่ 5 นาทีในเตาอบไปจนถึงการวางทิ้งไว้บนโต๊ะข้ามคืน เพราะการบ่มขึ้นอยู่กับระบบกาว ไม่ใช่กระบวนการ และเอกสารกระบวนการใดที่ระบุตัวเลขเดียวว่าใช้ได้ทั่วไป ก็อ้างอิงจากซัพพลายเออร์ของตนเองเท่านั้น
เรียกช่วงเวลาตั้งแต่บ่มเสร็จสมบูรณ์จนถึงขั้นตอนกรีดและตัดปลายว่าช่วงเวลาจากการบ่มจนถึงการตัดปลาย ซึ่งเป็นช่วงที่เนื้อกาวแข็งแรงพอจะยึดใยแก้วระหว่างการตัดปลายและขัด แต่สายการผลิตยังไม่ต้องแบกรับต้นทุนจากการพักชิ้นงานก่อนเข้าเครื่องขัด เอกสารกระบวนการส่วนใหญ่ไม่ได้ระบุช่วงเวลานี้ไว้ชัดเจน จึงควรขอให้ซัพพลายเออร์กำหนดให้ เพราะมีปัญหาสองแบบที่เกิดขึ้นคนละด้านของช่วงเวลาดังกล่าว
หากตัดปลายเร็วเกินไป เนื้อกาวยังยืดหยุ่น ใยแก้วจะเคลื่อนขณะกรีด ทำให้ส่วนปลายหักเอียง และเมื่อถูกแรงกดจากการขัด ใยแก้วทั้งเส้นจะเลื่อนถอยเข้าไปในรู ส่งผลให้ความสูงของใยแก้วติดลบ ซึ่งจะไม่ผ่านการตรวจรูปทรงที่สถานีงาน 6 หลังจากเสียต้นทุนในทุกขั้นตอนก่อนหน้านั้นแล้ว
หากรอนานเกินไปจะไม่มีอะไรแตกหัก แต่สมมติฐานการทำงานที่ใช้กำหนดตารางจะค่อย ๆ ใช้ไม่ได้ การเร่งให้เร็วขึ้นก็ไม่ได้ดีกว่าเสมอไป งานวิจัยที่ตีพิมพ์ในNTT Technical Review เกี่ยวกับคอนเน็กเตอร์ใยแก้วนำแสงสำหรับประกอบภาคสนามแสดงให้เห็นประเด็นที่สวนทางกับความคาดคิดด้วยตัวเลขหนึ่งค่า: ช่องว่างระหว่างใยแก้วกับรูเฟอร์รูลมีขนาดต่ำกว่า 1 µm และเมื่อแนวกาวบางเพียงเท่านี้ ไซยาโนอะคริเลตที่แข็งตัวทันทีจะให้การยึดติดที่อ่อน ไพรเมอร์ของงานวิจัยนี้ออกแบบมาเพื่อชะลอการแข็งตัว โดยให้ความแข็งแรงพร้อมขัดประมาณ 5 นาทีหลังติดกาว แทนที่จะแข็งตัวทันที งานวิจัยฉบับเดียวกันระบุว่าการบ่มด้วยความร้อนแบบทั่วไปใช้เวลามากกว่า 30 นาทีที่อุณหภูมิสูงกว่า 100 °C
💡 เคล็ดลับจากผู้เชี่ยวชาญ
เมื่อประเมินซัพพลายเออร์ ให้ขอข้อมูลอายุการใช้งานหลังผสมและตารางการบ่มควบคู่กัน อายุการใช้งานหลังผสม 5 นาทีคู่กับการบ่มหนึ่งชั่วโมง และอายุการใช้งานหลังผสม 4 ชั่วโมงคู่กับการบ่มในเตาอบ เป็นเงื่อนไขของสายการผลิตที่แตกต่างกันโดยสิ้นเชิง มีเพียงแบบเดียวที่รองรับการหยุดชะงักได้โดยไม่ต้องทิ้งอีพ็อกซีที่ผสมแล้วทั้งชุด
สถานีงาน 4: กรีด ตัดปลาย และตรวจปลายใยแก้วเป็นครั้งแรก
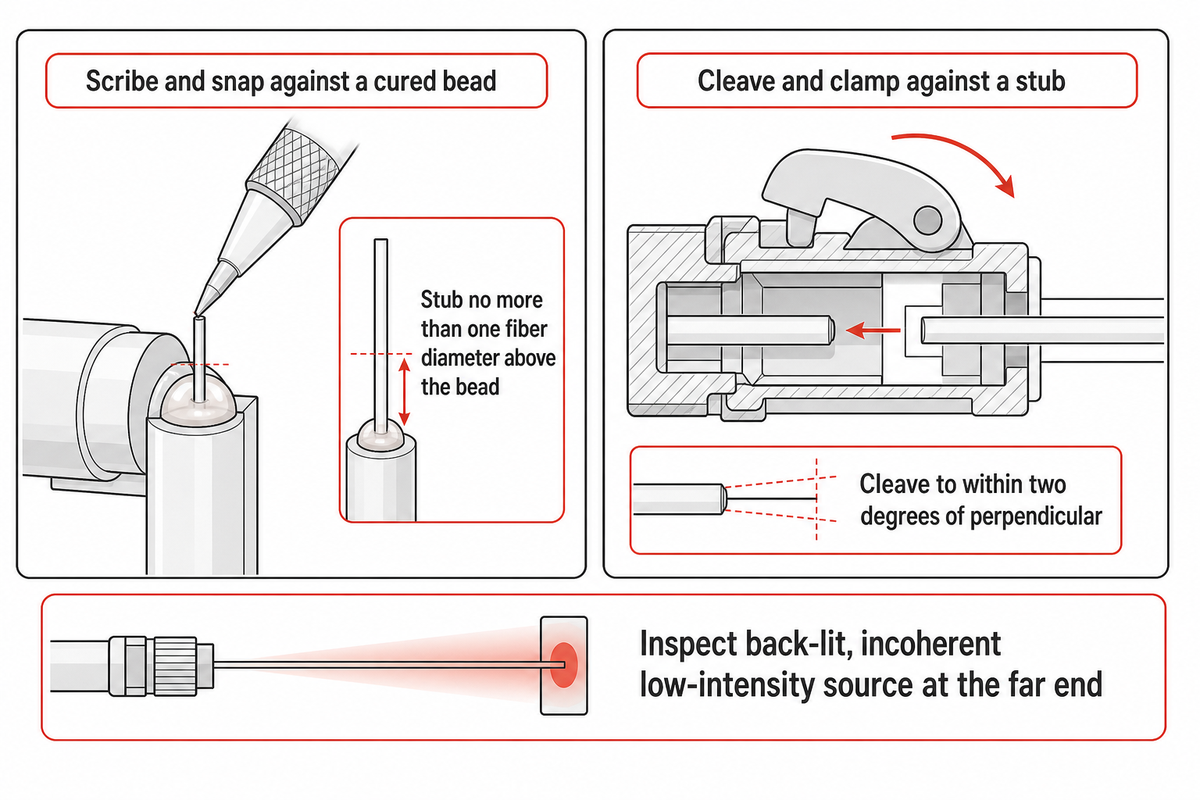
การกรีดและตัดปลายช่วยขจัดใยแก้วส่วนเกินที่ยื่นเหนือเนื้อกาวที่บ่มแล้ว และต้องทำก่อนให้วัสดุขัดสัมผัสชิ้นงานด้วยเหตุผลเฉพาะข้อหนึ่ง: รอยร้าวที่เกิดขึ้นในขั้นตอนนี้อาจลามลงไปในรูเฟอร์รูล ซึ่งไม่มีขั้นตอนขัดใดภายหลังขจัดออกได้ และกล้องจุลทรรศน์ที่ส่องแสงจากด้านหน้าก็มองไม่เห็น ขั้นตอนของ MIT ให้กรีดเหนือเนื้อกาวเล็กน้อย โดยเหลือส่วนปลายยื่นพ้นขึ้นมาไม่เกินเส้นผ่านศูนย์กลางของใยแก้วหนึ่งเส้น เพื่อให้การขัดครั้งแรกขจัดเนื้อวัสดุ แทนที่จะต้องจัดการกับแก้วส่วนสูงที่ทำหน้าที่เสมือนแขนงัด
การตรวจในขั้นตอนนี้แสดงให้เห็นจุดที่แนวทางของอุตสาหกรรมการบินและอวกาศแตกต่างจากแนวทางเชิงพาณิชย์อย่างมีประโยชน์ NASA-STD-8739.5, การเข้าหัวใยแก้วนำแสง ชุดสายเคเบิล และการติดตั้ง กำหนดให้ตรวจใยแก้วโดยส่องแสงจากด้านหลัง โดยใช้แหล่งกำเนิดแสงความเข้มต่ำที่ไม่เป็นแสงสอดคล้อง ณ ปลายสายอีกด้านหนึ่ง การส่องแสงจากด้านหลังเผยให้เห็นรอยร้าวที่การส่องจากด้านหน้ามองไม่เห็น มาตรฐานฉบับเดียวกันยังระบุให้ตรวจการเลื่อนเข้าออก ซึ่งเป็นการเคลื่อนตามแนวแกนของใยแก้วภายในเฟอร์รูล หลังทดสอบซ้ำ และกำหนดให้ตรวจรูปทรงหน้าปลายกับคุณภาพหน้าปลายเป็นการตรวจตามข้อกำหนด 2 รายการแยกจากกัน
ขั้นตอนเดียวกันนี้มีลักษณะอย่างไรในการเข้าหัวภาคสนาม
การเข้าหัวภาคสนามไปถึงจุดเดียวกันด้วยวิธีที่ต่างออกไป และความแตกต่างนี้ช่วยให้เห็นข้อจำกัดในโรงงานได้ชัดขึ้น ช่างจะปอกเปลือกพลาสติกที่ปลายใยแก้ว ลอกสารเคลือบออกจากใยแก้ว แล้วเช็ดทำความสะอาดด้วยผ้าไร้ขุยและแอลกอฮอล์
จากนั้นช่างจะสอดใยแก้วเข้าไปในคอนเน็กเตอร์จนปลายใยแก้วแนบกับชิ้นใยแก้วที่ติดตั้งจากโรงงานภายในเฟอร์รูล ใช้ลูกเบี้ยวหรือลิ่มล็อกคอนเน็กเตอร์เพื่อยึดใยแก้วให้อยู่กับที่ แล้วเลื่อนปลอกย้ำเข้าบนคอนเน็กเตอร์เหนือสายเคเบิลที่สอดเข้าจากด้านหลัง ต้องสวมปลอกหุ้มลงบนใยแก้วก่อนทำขั้นตอนเหล่านี้ และการลืมสวมเป็นสาเหตุที่ต้องตัดทิ้งแล้วทำใหม่ แม้การเข้าหัวจะทำได้ดีในด้านอื่นก็ตาม วิธีนี้ใช้คอนเน็กเตอร์ที่ขัดปลายไว้ล่วงหน้าทั้งกับงานใยแก้วหลายโหมดและโหมดเดี่ยว โดยทั่วไปคำแนะนำของผู้ผลิตกำหนดให้ตัดใยแก้วให้ตั้งฉากโดยคลาดเคลื่อนไม่เกิน 2 องศา เพราะปลายใยแก้วที่ตัดไม่เป็นมุมฉากจะเหลือช่องอากาศรูปลิ่มระหว่างปลายใยแก้วกับชิ้นใยแก้ว ซึ่งเจลปรับดัชนีหักเหไม่สามารถชดเชยได้ทั้งหมด
การเข้าหัวด้วยกาวใช้การยึดติดแทนการแนบปลาย แทนที่จะชนกับชิ้นใยแก้วที่ติดตั้งมาจากโรงงาน จะสอดใยแก้วผ่านอีพ็อกซีและบ่มให้อยู่กับที่ภายในตัวคอนเน็กเตอร์ จากนั้นผู้ปฏิบัติงานต้องใช้เหล็กคาร์ไบด์กรีดส่วนใยแก้วที่ยื่นเหนือเนื้อกาวอย่างเบามือ แล้วหักใยแก้วออกให้เรียบร้อย ในขั้นตอนนี้ไม่มีใครใช้เครื่องตัดใยแก้ว เพราะส่วนปลายที่เหลือสั้นเกินกว่าจะจับยึดได้ ความแตกต่างเพียงข้อนี้ คือการกรีดและหักกับเนื้อกาวที่บ่มแล้ว แทนการตัดปลายและยึดกับชิ้นใยแก้ว คือเหตุผลที่ผู้ใช้งานทั่วไปสามารถติดตั้งคอนเน็กเตอร์ใยแก้วแบบเชิงกลได้ ส่วนคอนเน็กเตอร์แบบใช้กาวเหมาะกับผู้ที่ทำงานนี้เป็นประจำทุกวัน
⚠️ ข้อสำคัญ
NASA-STD-8739.5 ไม่อนุญาตให้ซ่อมแก้หน้าปลายของชุดประกอบสำหรับการบินที่มีรอยร้าว โดยต้องเข้าหัวชุดประกอบใหม่หรือตัดทิ้ง มาตรฐานนี้ยังคงข้อกำหนดจาก NASA-STD-8739.6 ที่ห้ามผู้ปฏิบัติงานตรวจงานของตนเอง สายการผลิตเชิงพาณิชย์กำหนดเกณฑ์ที่ต่ำกว่าได้ แต่ควรกำหนดอย่างตั้งใจแทนการละเว้นโดยไม่ระบุไว้
สถานีงาน 5: ขัดหน้าปลายคอนเน็กเตอร์ใยแก้วนำแสงหลายขั้นตอน
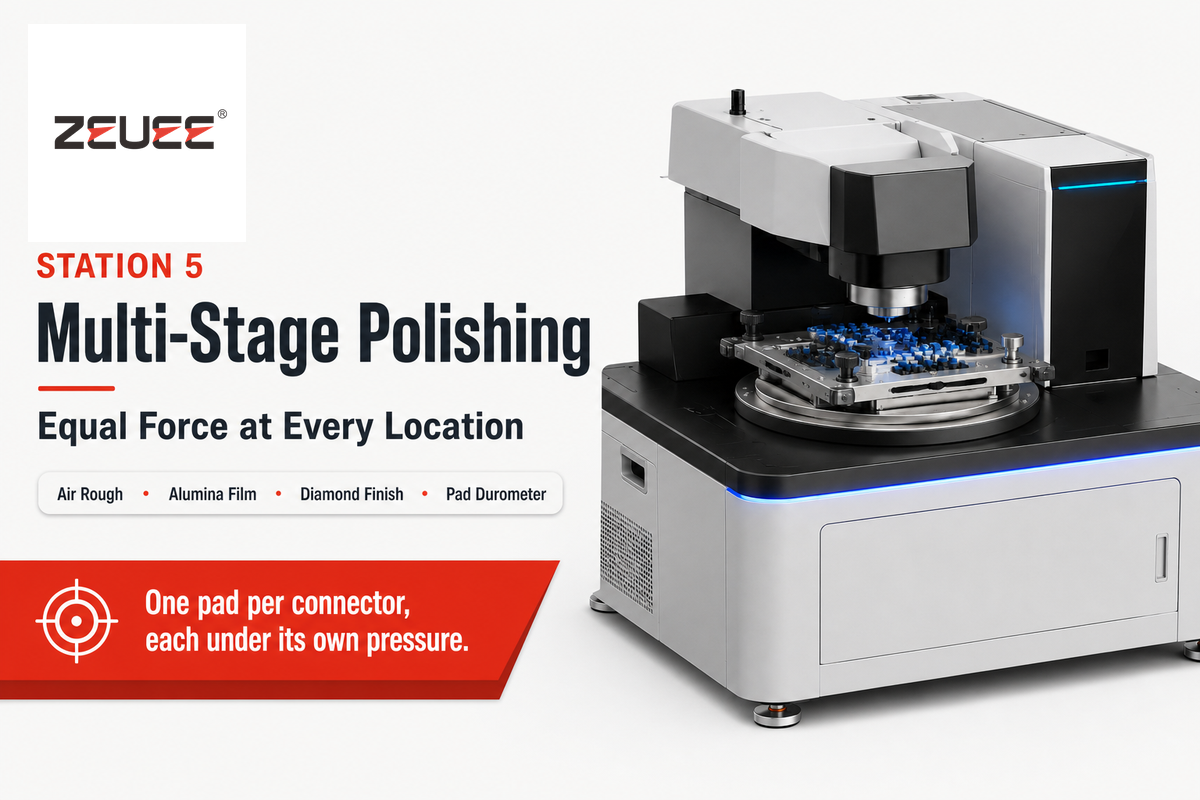
การขัดใช้ฟิล์มขัด 3 ถึง 6 ขั้นตอน โดยจำนวนขั้นตอนกำหนดจากวัสดุของเฟอร์รูล ไม่ใช่จากความต้องการให้มีขั้นตอนมากขึ้น ลำดับขั้นตอนที่เผยแพร่มีตั้งแต่แบบ 3 ขั้นตอนที่ใช้ 12 / 3 / 0.3 µm ไปจนถึงลำดับขั้นตอนสำหรับเซรามิก 5 ขั้นตอน ซึ่งเริ่มที่ 30 µm และจบที่ 0.01 µm ลำดับขั้นตอนที่เผยแพร่ไม่มีแบบใดเหมือนกันทุกประการ แสดงให้เห็นว่าจำนวนขั้นตอนไม่ใช่ข้อกำหนดทางเทคนิค
สิ่งที่ไม่เปลี่ยนคือหลักการ ขั้นหยาบกำจัดปลายเส้นใยที่ยื่นออกมาและก้อนอีพ็อกซี ขั้นปรับรูปทรงทำให้ได้ความโค้งตามต้องการ ขั้นกำจัดรอยขีดข่วนขจัดความเสียหายที่เหลือจากขั้นหยาบ ส่วนขั้นสุดท้ายมีเหตุผลด้านการมองเห็นเชิงแสง ไม่ใช่ด้านรูปทรง โดยจัดการกับชั้นผิวที่เปลี่ยนแปลงไปจากการขัดด้วยสารขัด ซึ่งดัชนีหักเหที่เปลี่ยนไปทำให้การสะท้อนสูงขึ้น ทั้งที่กล้องจุลทรรศน์ตรวจไม่พบความเปลี่ยนแปลงนั้น
การเลือกสารขัดต้องสอดคล้องกับวัสดุที่แข็งที่สุดบนผิวหน้าปลายคอนเน็กเตอร์ และหากเลือกผิดจะเกิดความเสียหายที่หลายคนคิดว่าเป็นไปไม่ได้ Mike A. Reed จาก Methode Electronics อธิบายกลไกนี้ไว้ใน Cabling Installation & Maintenance: การขัดมากเกินไปอาจสร้างความเสียหายต่อประสิทธิภาพของคอนเน็กเตอร์ได้พอๆ กับการขัดไม่เพียงพอ เพราะฟิล์มอะลูมิเนียมออกไซด์มาตรฐานกำจัดแก้วและอีพ็อกซีได้ แต่กำจัดเซรามิกไม่ได้ หากขัดต่อหลังจากที่เซรามิกหยุดถูกขัดออก แก้วจะยังคงถอยร่นลงไปเรื่อยๆ จนเส้นใยอยู่ต่ำกว่าผิวเฟอร์รูล อาการที่พบหลังขัดขั้นสุดท้ายด้วยอะลูมิเนียมออกไซด์ 0.3 µm คือจุดด่างในและรอบบริเวณแกนกลางและเปลือกหุ้มเส้นใย วิธีแก้คือใช้ฟิล์มเพชร 1 micron บนแผ่นรองที่ยืดหยุ่นได้กับน้ำกลั่น แล้วขัดเป็นรูปเลขแปดประมาณสิบครั้ง เพราะเพชรขัดเซรามิกออกได้จนเผยแก้วผิวใหม่ แต่อะลูมิเนียมออกไซด์ทำไม่ได้
แนวทางของ FOA ยืนยันหลักการเดียวกันจากอีกมุมหนึ่ง คือใช้อะลูมินากับแก้วและอีพ็อกซี ใช้เพชรเมื่อต้องการรูปทรงสำหรับไฟเบอร์โหมดเดี่ยว พร้อมระบุข้อกำหนดของแผ่นรองที่มักตกหล่นในเอกสารกระบวนการ: แผ่นยางขนาด 1/8-inch (3 mm) ที่ความแข็ง 80 durometer และคำแนะนำสั้นๆ 3 คำว่าอย่าขัดมากเกินไป
📐 บันทึกทางวิศวกรรม
ค่าความแข็งของแผ่นรองและความละเอียดของเม็ดขัดบนฟิล์มเป็นค่าที่ต้องกำหนดให้สอดคล้องกัน ไม่ใช่ค่าที่ตั้งแยกจากกัน แผ่นรองที่นิ่มกว่าจะทำให้ฟิล์มโอบขอบเฟอร์รูลและทำให้รัศมีความโค้งลดลงเข้าใกล้ขอบล่างของช่วง 7–25 mm ส่วนแผ่นรองที่แข็งกว่าจะทำให้ผิวแบนขึ้นเข้าใกล้ขอบบน และทำให้ระยะเยื้องของจุดยอดเพิ่มขึ้นหากฟิกซ์เจอร์ไม่ได้ฉาก หากสายการผลิตเปลี่ยนผู้จำหน่ายฟิล์มโดยไม่ตรวจรับรองแผ่นรองใหม่ คาดได้ว่าอินเตอร์เฟอโรมิเตอร์ที่สถานีงาน 6 จะเริ่มคัดชิ้นส่วนที่ยังผ่านการทดสอบการสูญเสียออก
สถานีงาน 6: รูปทรงผิวหน้าปลายคอนเน็กเตอร์บนอินเตอร์เฟอโรมิเตอร์
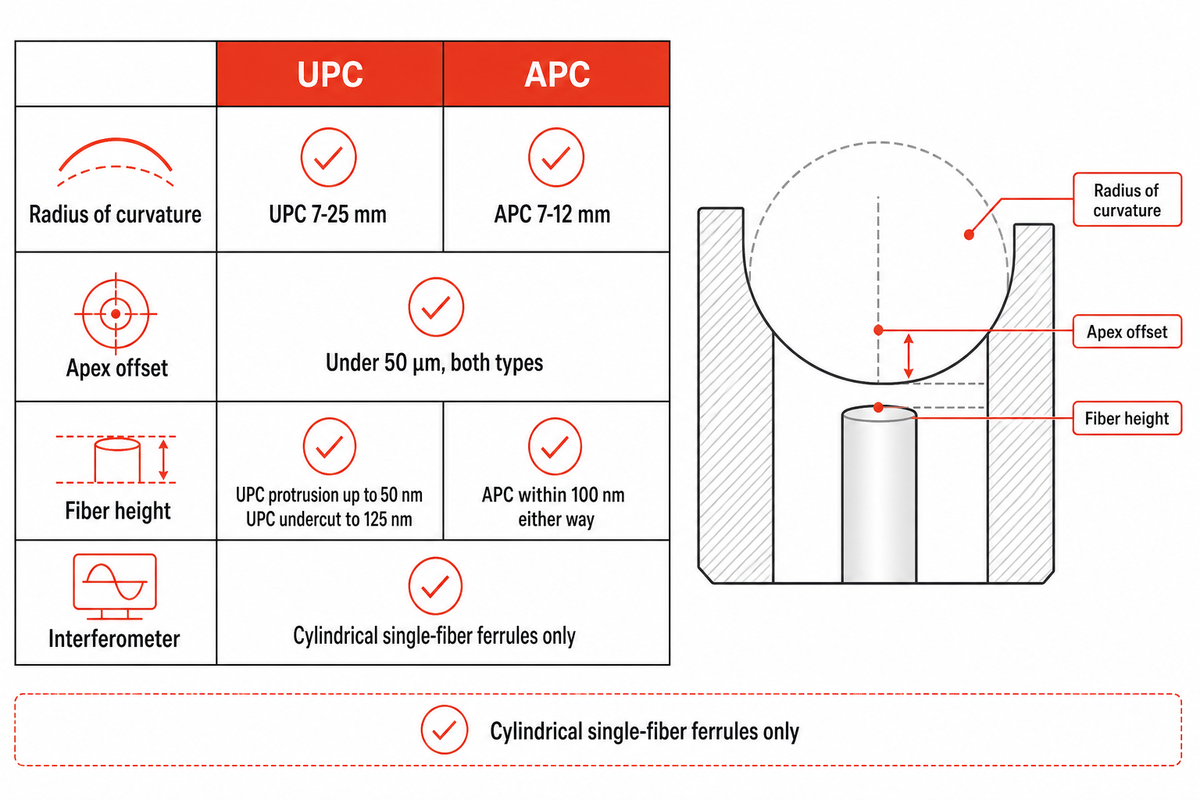
การประเมินรูปทรงผิวหน้าปลายคอนเน็กเตอร์ใช้ตัวเลข 3 ค่า ได้แก่ รัศมีความโค้ง ระยะเยื้องของจุดยอด และความสูงของเส้นใย รัศมีความโค้งคือรัศมีของทรงกลมที่ฟิตกับวงแหวนรอบเส้นใย ไม่ใช่ทั้งผิวหน้า ระยะเยื้องของจุดยอดคือระยะด้านข้างจากจุดยอดของทรงกลมนั้นถึงจุดศูนย์กลางของเส้นใย ความสูงของเส้นใยคือตำแหน่งของเส้นใยเมื่อเทียบกับผิวเฟอร์รูลโดยรอบ โดยเป็นค่าบวกเมื่อเส้นใยยื่นออกมา และเป็นค่าลบเมื่อเส้นใยจมลงไป
ตัวเลขทั้ง 3 ค่านี้ใช้อธิบายเฟอร์รูลทรงกระบอกสำหรับไฟเบอร์เดี่ยวชนิด PC, UPC และ APC ไม่ใช่แบบจำลองทั่วไปสำหรับรูปทรงของคอนเน็กเตอร์ทุกประเภท และมีเหตุผลที่คำบรรยายตารางด้านล่างระบุขอบเขตนี้ไว้ ซึ่งจะอธิบายต่อทันทีหลังตาราง
| พารามิเตอร์ | UPC | APC | เครื่องมือ | ผลกระทบเมื่อค่าเบี่ยงเบน |
|---|---|---|---|---|
| รัศมีความโค้ง | 7–25 mm | 7–12 mm | อินเตอร์เฟอโรมิเตอร์ | สูญเสียการสัมผัสทางกายภาพบริเวณแกนกลาง ทำให้การสูญเสียจากการสอดเพิ่มขึ้น |
| บริเวณที่ใช้ฟิตทรงกลม | วงแหวน เส้นผ่านศูนย์กลางภายนอก 250 µm / ภายใน 140 µm | ใช้หลักการกำหนดวงแหวนแบบเดียวกัน | ซอฟต์แวร์อินเตอร์เฟอโรมิเตอร์ | ห้องปฏิบัติการ 2 แห่งรายงานค่ารัศมีของชิ้นงานเดียวกันต่างกัน |
| ระยะเยื้องของจุดยอด | ต่ำกว่า 50 µm | ต่ำกว่า 50 µm | อินเตอร์เฟอโรมิเตอร์ | จุดสัมผัสเคลื่อนออกจากแกนกลาง ทำให้การสูญเสียและการสะท้อนกลับแย่ลงทั้งคู่ |
| ความสูงของเส้นใย กรณียื่นออกมา | สูงสุด +50 nm | อยู่ภายใน ±100 nm | อินเตอร์เฟอโรมิเตอร์ | เส้นใยเสียหายเมื่อเชื่อมต่อซ้ำหลายครั้ง |
| ความสูงของเส้นใย กรณีจมลงไป | ถึง −125 nm | อยู่ภายใน ±100 nm | อินเตอร์เฟอโรมิเตอร์ | เกิดช่องว่างอากาศที่รอยต่อ ทำให้การสูญเสียย้อนกลับลดลงอย่างมาก |
| มุมผิวหน้าปลายคอนเน็กเตอร์ | โดยปกติเป็นผิวระนาบ | มุมปกติ 8 องศา | อินเตอร์เฟอโรมิเตอร์ | มุมไม่ตรงกันเมื่อเชื่อมต่อ ทำให้การสูญเสียเพิ่มขึ้นมาก |
| การจัดแนวระหว่างร่องคีย์กับมุม | ไม่เกี่ยวข้อง | จำเป็น | ฟิกซ์เจอร์และอินเตอร์เฟอโรมิเตอร์ทำงานร่วมกัน | มุมถูกต้องแต่ตำแหน่งหมุนไม่ถูกต้องก็ยังไม่ผ่าน |
| คุณภาพพื้นผิวหลังขั้นตอนสุดท้าย | ไม่มีรอยขีดข่วนบริเวณแกนกลาง | ไม่มีรอยขีดข่วนบริเวณแกนกลาง | กล้องจุลทรรศน์ตรวจสอบเส้นใย | การสูญเสียจากการสอดเพิ่มขึ้น ส่วนการสูญเสียย้อนกลับอาจไม่เปลี่ยนแปลงเลย |
| เอกสารมาตรฐานที่ใช้อ้างอิง | IEC 61755 series สำหรับรอยต่อ; Telcordia GR-326-CORE สำหรับการรับรองคุณสมบัติ | เช่นเดียวกัน โดยรวมส่วนที่เกี่ยวกับเฟอร์รูลแบบเอียงด้วย | IEC 61300 series สำหรับวิธีการวัด | การอ้างถึง “มาตรฐาน IEC” โดยไม่ระบุหมายเลขชุดมาตรฐาน เท่ากับไม่ได้อ้างอิงอะไรเลย |
ค่าขีดจำกัดตามที่ Hexatronic Data Center เผยแพร่โดยอ้างอิง Telcordia GR-326-CORE ค่าช่วงที่ผู้จำหน่ายรายต่างๆ นำมาเผยแพร่ซ้ำแตกต่างกันบริเวณขอบช่วง โดยผู้จำหน่ายรายอื่นระบุช่วง 10–25 mm สำหรับ UPC และ 5–12 mm สำหรับ APC ซึ่งเป็นเหตุผลว่าทำไมจึงควรถามว่าขีดจำกัดที่อ้างถึงมาจากเอกสารฉบับใด ข้อกำหนดของรอยต่อด้านมิตินี้ระบุไว้ใน IEC 61755-3-1:2024 สำหรับเฟอร์รูลเซอร์โคเนียแบบตรง และ IEC 61755-3-2:2024 สำหรับแบบเอียง โดยเอกสารทั้งสองฉบับต้องชำระเงินเพื่อเข้าถึง ส่วนวิธีการวัดระบุอยู่ใน IEC 61300 series หากผู้จำหน่ายแจ้งช่วงขีดจำกัด ให้ถามว่าค่านั้นมาจากเอกสาร 2 ฉบับนี้ฉบับใด
เฟอร์รูลหลายไฟเบอร์ทรงสี่เหลี่ยมผืนผ้าใช้มาตรฐานเฉพาะของตนเอง ไม่ได้ประเมินด้วยตัวเลข 3 ค่านั้น IEC 61300-3-30:2026 ฉบับที่ 3.0 เผยแพร่เมื่อวันที่ 27 กรกฎาคม 2026 ใช้คุณลักษณะ 4 ข้อที่แตกต่างกันในการวัดรูปทรงของเฟอร์รูลหลายไฟเบอร์ทรงสี่เหลี่ยมผืนผ้า ได้แก่ ตำแหน่งของเส้นใยเมื่อเทียบกับผิวหน้าปลาย มุมของผิวหน้าปลายเมื่อเทียบกับรูนำศูนย์ รัศมีปลายเส้นใย และระยะจมของแกนกลางสำหรับไฟเบอร์มัลติโหมด ในบรรดาคุณลักษณะเหล่านี้ มีเพียงรัศมีปลายเท่านั้นที่ใกล้เคียงกับชุดค่าของไฟเบอร์เดี่ยว ส่วนมุมที่วัดเทียบกับรูนำศูนย์ไม่มีค่าที่เทียบเท่าสำหรับไฟเบอร์เดี่ยวเลย เพราะเฟอร์รูลไฟเบอร์เดี่ยวไม่มีรูนำศูนย์ ฉบับที่ 3 เพิ่มตารางขีดจำกัดรูปทรงสำหรับเฟอร์รูล 16-, 24- และ 32-fiber ซึ่งสะท้อนโดยตรงว่าความหนาแน่นของคอนเน็กเตอร์หลายไฟเบอร์กำลังมุ่งไปในทิศทางใด
สถานีงาน 7: ตรวจสอบความสะอาดของผิวหน้าปลายก่อนจัดส่งคอนเน็กเตอร์
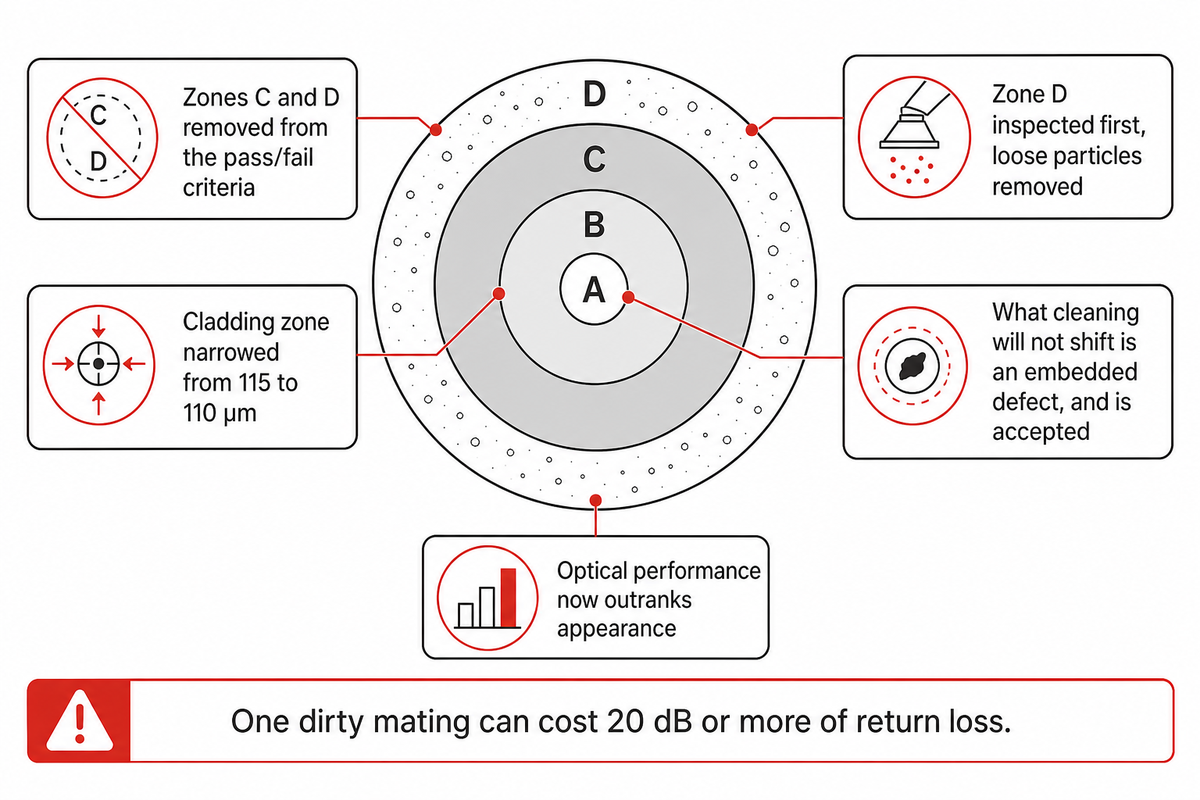
มาตรฐานเปลี่ยนข้อกำหนดเรื่องความสะอาดของผิวหน้าปลายเมื่อปี 2022 แต่ผู้ประกอบการส่วนใหญ่ยังปรับตามไม่ทัน IEC 61300-3-35:2022 ซึ่งเป็นวิธีตรวจสอบด้วยสายตาสำหรับผิวหน้าปลายภายในชุดการตรวจสอบและการวัดของ IEC 61300 ได้ยกเลิกการใช้โซน C (กาว) และโซน D (จุดสัมผัส) เป็นเกณฑ์ผ่าน/ไม่ผ่านทั้งหมดในฉบับที่ 3 โดยให้ตรวจสอบโซน D ก่อน กำจัดอนุภาคที่หลุดออกได้ และถือว่าสิ่งที่ยังขยับไม่ได้แม้ทำความสะอาดซ้ำเป็นข้อบกพร่องที่ฝังแน่นและยอมรับได้
การเปลี่ยนแปลงที่มีผลตามมามากกว่านั้นอยู่ในข้อกำหนดส่วนถัดไป ฉบับที่ 3 เพิ่มข้อความว่าห้ามปฏิเสธคอนเน็กเตอร์จากผลตรวจสอบด้วยสายตาที่ ไม่ผ่าน เพียงอย่างเดียว การผ่านข้อกำหนดด้านสมรรถนะเชิงแสงเป็นตัวตัดสินว่าจะนำไปใช้งานหรือไม่ ดังนั้นผิวหน้าที่กำจัดเศษสิ่งปนเปื้อนซึ่งหลุดออกได้แล้ว แต่ยังดูไม่ถูกต้อง ก็จัดส่งได้หากผ่านการทดสอบการสูญเสียจากการสอดและการสูญเสียย้อนกลับ สมรรถนะเชิงแสงมีความสำคัญเหนือรูปลักษณ์ในปัจจุบัน หน้าเว็บของผู้จำหน่ายที่ระบุว่าการตรวจสอบผิวหน้าปลายเป็นเกณฑ์ผ่าน/ไม่ผ่านจากรูปลักษณ์นั้นยังอ้างอิงแนวปฏิบัติตามฉบับที่ 2 เกณฑ์ของโซน A และโซน B ยังได้รับการผ่อนปรนเล็กน้อยและกำหนดให้ชัดเจนขึ้น ส่วนโซนเปลือกหุ้มเส้นใยแคบลงจาก 115 เป็น 110 µm เพราะสิ่งปนเปื้อนบริเวณขอบสุดของเปลือกหุ้มเส้นใยไม่ได้ลดทอนสัญญาณอย่างมีนัยสำคัญ สำหรับชุดไฟเบอร์ทรงสี่เหลี่ยมผืนผ้า ให้ตรวจสอบและทำความสะอาดเฟอร์รูลทั้งชิ้นก่อนประเมินโซน A และโซน B ของแต่ละเส้นใย
การปนเปื้อนควรได้รับความใส่ใจอย่างจริงจัง การวิเคราะห์สาเหตุของการสูญเสียย้อนกลับโดย Fluke Networks จัดให้ผิวหน้าปลายที่สกปรกเป็นสาเหตุอันดับแรก โดยมีระยะห่างจากสาเหตุอื่นมาก การเชื่อมต่อที่สกปรกเพียงครั้งเดียวอาจทำให้การสูญเสียย้อนกลับแย่ลง 20 dB หรือมากกว่า 20 เดซิเบลคือความแตกต่างระหว่างคอนเน็กเตอร์ 45 dB กับคอนเน็กเตอร์ที่แย่กว่า 26 dB ถึง 3 เกรด จากการเชื่อมต่อเพียงครั้งเดียว
ควรระบุข้อควรทราบอย่างตรงไปตรงมาไว้ตรงนี้ ซึ่งเป็นเรื่องที่โรงงานแก้ไขไม่ได้ FOA แนะนำให้ตรวจสอบและทำความสะอาดสายแพตช์คอร์ดใหม่เอี่ยมที่นำออกจากถุงปิดผนึกก่อนใช้งาน โรงงานรับประกันสภาพผิวหน้าปลาย ณ เวลาที่ทดสอบขั้นสุดท้าย แต่ถุงไม่ได้รักษาสภาพนั้นไว้ การทำความสะอาดควรใช้ไอโซโพรพิลแอลกอฮอล์ 99% แทนชนิด 70% ที่จำหน่ายเป็นแอลกอฮอล์เช็ดทำความสะอาด เพราะส่วนที่เหลือในเกรดราคาถูกกว่าคือน้ำ และน้ำทิ้งคราบไว้บนผิวหน้าที่กำลังจะนำไปเชื่อมต่อ
สถานีงาน 8: การยอมรับผลการทดสอบการสูญเสียจากการสอดและการสูญเสียย้อนกลับ
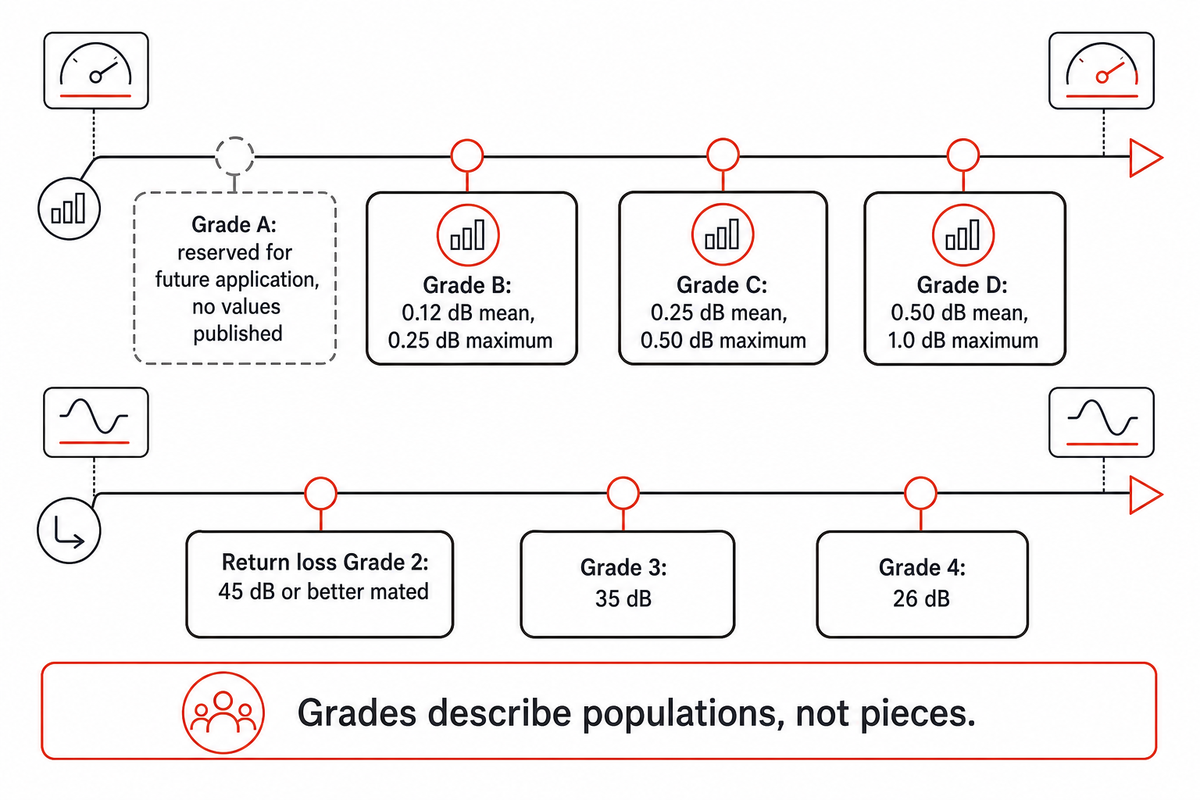
เกณฑ์ยอมรับค่าการสูญเสียของคอนเน็กเตอร์ประกอบด้วยตัวเลขสองค่าและเงื่อนไขเกี่ยวกับจำนวนตัวอย่าง ส่วนตัวเลขค่าเดียวที่มักระบุในหน้าของซัพพลายเออร์ส่วนใหญ่ไม่ใช่ค่าใดค่าหนึ่งในสองค่านี้ ตามระดับการลดทอนสัญญาณที่กำหนดไว้ใน IEC 61755-1 และแสดงไว้ในตาราง IEC 61755-2-1:2022 คอนเน็กเตอร์เกรด B หมายถึงมีค่าการลดทอนสัญญาณเฉลี่ยไม่เกิน 0.12 dB และ ค่าสูงสุดไม่เกิน 0.25 dB ในตัวอย่างมากกว่า 97% เกรด C มีค่าการลดทอนสัญญาณเฉลี่ย 0.25 dB และค่าสูงสุด 0.50 dB ส่วนเกรด D มีค่า 0.50 dB และ 1.0 dB ตามลำดับ ตารางระบุเกรด A ไว้โดยไม่มีค่า และสงวนไว้สำหรับการใช้งานในอนาคต ดังนั้นปัจจุบันเกรด B จึงเป็นระดับการลดทอนสัญญาณที่ดีที่สุดที่ผลิตคอนเน็กเตอร์ใยแก้วนำแสงได้ ส่วนระดับค่าการสูญเสียย้อนกลับแยกต่างหาก และยกเว้นเกรด 1 แล้ว ระดับเหล่านี้ใช้กับเส้นใยที่สัมผัสกันโดยไม่มีมุมเอียง ได้แก่ เกรด 2 ที่มีค่าอย่างน้อย 45 dB เมื่อเชื่อมต่อเข้าด้วยกัน เกรด 3 ที่ 35 dB และเกรด 4 ที่ 26 dB เกรด 1 ซึ่งมีค่าอย่างน้อย 60 dB สงวนไว้สำหรับเส้นใยที่สัมผัสกันทางกายภาพโดยมีมุมเอียงตาม IEC 61755-2-2
เกรดใช้ระบุประชากรตัวอย่าง ไม่ใช่ชิ้นงานแต่ละชิ้น EN IEC 61755-1:2022 กำหนดเกรดเหล่านี้ภายใต้กรอบประชากรที่เชื่อมต่อแบบสุ่ม วัดการลดทอนสัญญาณตาม IEC 61300-3-34 สำหรับคอนเน็กเตอร์ไฟเบอร์เดี่ยว และ IEC 61300-3-45 สำหรับคอนเน็กเตอร์หลายไฟเบอร์ ส่วนการสูญเสียย้อนกลับวัดตาม IEC 61300-3-6 โดยเกรดเหล่านี้ใช้ได้ตั้งแต่ 1310 nm ถึง 1625 nm IEC 61753-1 เป็นมาตรฐานสมรรถนะที่ใช้รับรองคุณสมบัติของผลิตภัณฑ์สำเร็จรูป ซึ่งเป็นคนละประเด็นกับค่าที่อ่านได้จากชิ้นงานเดียวบนแท่นทดสอบหนึ่งเครื่อง มาตรฐานรองรับข้อความว่า “สายการผลิตนี้ผลิตคอนเน็กเตอร์ Grade B” ไม่ใช่ “คอนเน็กเตอร์ชิ้นนี้เป็น Grade B” และการสับสนระหว่างค่าต่อชิ้นกับเกรดประชากรที่ผ่านการรับรองคือข้อผิดพลาดด้านข้อกำหนดที่พบบ่อยที่สุดในตลาดนี้
ตัวอย่างการคำนวณจากระยะทางจริงโดยใช้แหล่งกำเนิดแสงและเครื่องวัดกำลังแสงที่ 1310 nm ใช้สายไฟเบอร์โหมดเดี่ยวระยะ 4 km ที่มีคู่เชื่อมต่อกัน 4 คู่และจุดเชื่อมต่อแบบฟิวชัน 2 จุด การลดทอนสัญญาณของไฟเบอร์ที่ 0.35 dB/km ตลอดระยะ 4 km เท่ากับ 1.40 dB คู่เชื่อมต่อกัน 4 คู่ โดยใช้ค่าที่ FOA อนุญาตสำหรับงบประมาณลิงก์ที่ 0.3 dB ต่อคู่ เท่ากับ 1.20 dB จุดเชื่อมต่อ 2 จุดที่ 0.1 dB เท่ากับ 0.20 dB รวมทั้งสิ้น 2.80 dB เมื่อเทียบกับคู่ตัวส่งและตัวรับสัญญาณใยแก้วนำแสงที่มีงบกำลังแสง 5 dB จะมีค่าระยะเผื่อ 2.20 dB หากเปลี่ยนค่าการสูญเสียที่อนุญาตของคอนเน็กเตอร์เป็นค่าสูงสุดของ ANSI/TIA-568 ที่ 0.75 dB ต่อจุดเชื่อมต่อ คู่เชื่อมต่อกัน 4 คู่จะมีการสูญเสีย 3.00 dB ทำให้การสูญเสียรวมของลิงก์เป็น 4.60 dB และระยะเผื่อลดลงเหลือ 0.40 dB แนวทางของ FOA ระบุชัดเจนว่าค่าใดสะท้อนการใช้งานจริง: 0.75 dB ไม่ใช่ค่าของคอนเน็กเตอร์ที่ดี และคอนเน็กเตอร์มัลติโหมดที่เข้าหัวในภาคสนามในปัจจุบันควรมีค่าต่ำกว่า 0.3 dB ส่วนคอนเน็กเตอร์ไฟเบอร์โหมดเดี่ยวจากโรงงานอยู่ในช่วง 0.1 ถึง 0.2 dB
สิ่งที่การตรวจสอบทั้ง 8 สถานีไม่ได้ทดสอบ
ทั้งหมดที่กล่าวมาข้างต้นเป็นการวัด กระบวนการ ส่วนการรับรองคุณสมบัติของ ผลิตภัณฑ์ ใช้กระบวนการแยกต่างหาก โดยทดสอบตัวอย่างแทนการตรวจสอบทุกชิ้น และผู้ซื้อมักไม่ได้เห็นผลดังกล่าว IEC 61753-022-02:2026 ซึ่งเป็นฉบับแรกที่มาแทนเอกสารปี 2012 ครอบคลุมคอนเน็กเตอร์มัลติโหมดที่เข้าหัวแบบพิกเทลและสายแพตช์คอร์ด สำหรับ category C ซึ่งเป็นสภาพแวดล้อมแบบควบคุม
การเปลี่ยนแปลงจากฉบับก่อนหน้าที่ควรยกมาอ้างอิงในรายละเอียด ได้แก่ เพิ่มการทดสอบแรงบิด ลดเวลาทดสอบการยึดเส้นใยและสายเคเบิลสำหรับสายเคเบิลเสริมความแข็งแรงจากขั้นต่ำ 120 s เป็น 60 s ยกเลิกการทดสอบแรงด้านข้างแบบคงที่ ตัดสินการดัดงอส่วนคลายแรงดึงจากการเปลี่ยนแปลงของการลดทอนสัญญาณแทนการสูญเสียชั่วขณะ ลดความทนทานต่อการเชื่อมต่อของคอนเน็กเตอร์เฟอร์รูลทรงกระบอกจาก 500 รอบเป็น 200 รอบ เพิ่มการทดสอบความทนทานต่อการเชื่อมต่อของคอนเน็กเตอร์เฟอร์รูลทรงสี่เหลี่ยมผืนผ้าที่ 50 รอบ และเพิ่มภาคผนวก B ว่าด้วยการตรวจสอบด้วยสายตาการเคลื่อนตัวของปลอกหุ้มสายเคเบิลด้านนอกระหว่างการทดสอบการเปลี่ยนแปลงอุณหภูมิ การยึดสายเคเบิล และการคลายแรงดึง
ผู้ซื้อที่เปรียบเทียบผู้จำหน่ายจากภาพถ่ายผิวหน้าปลายและรายงานค่าการสูญเสียกำลังเปรียบเทียบผลลัพธ์ของกระบวนการ การถามว่าชุดประกอบผ่านการรับรองตามมาตรฐานสมรรถนะและ category ใดเป็นอีกประเด็นหนึ่ง และถามได้โดยไม่มีค่าใช้จ่ายมาก
เปรียบเทียบคอนเน็กเตอร์แบบอีพ็อกซีและขัด กับแบบ splice-on แบบเชิงกล และแบบเข้าหัวสำเร็จ
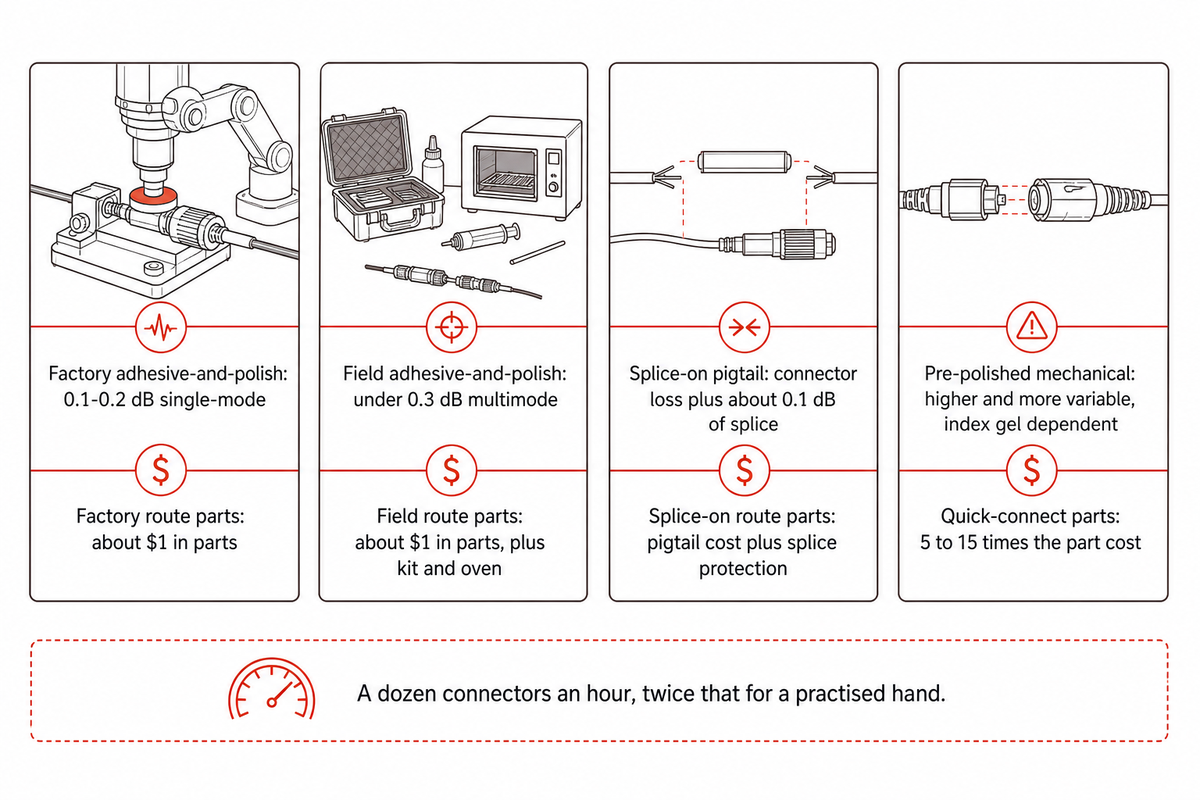
การเชื่อมฟิวชันเข้ากับพิกเทลจากโรงงานเหมาะกว่าการใช้คอนเน็กเตอร์แบบอีพ็อกซีและขัด สำหรับผู้ที่เข้าหัวสายไม่ถึงสองสามร้อยจุดต่อปี เพราะสมรรถนะการสูญเสียใกล้เคียงกัน และต้องเรียนรู้ทักษะการเชื่อมเพียงครั้งเดียวผ่านเครื่องเชื่อม แทนการฝึกขัดกับแท่นขัดเป็นเวลาหลายเดือน ปริมาณการผลิตเป็นปัจจัยที่ทำให้ผลการเปรียบเทียบพลิกกลับ และจุดเปลี่ยนนั้นเห็นได้ชัดเจน
| วิธีการ | ค่าการสูญเสียโดยทั่วไป | ต้นทุนวัสดุสิ้นเปลืองต่อคอนเน็กเตอร์ | การพึ่งพาทักษะ | วิธีแก้ไขงานซ้ำ | ไม่เหมาะสำหรับ |
|---|---|---|---|---|---|
| แบบใช้กาวและขัดจากโรงงาน | 0.1–0.2 dB สำหรับไฟเบอร์โหมดเดี่ยว | ชิ้นส่วนประมาณ $1 | ต่ำต่อผู้ปฏิบัติงาน แต่สูงต่อกระบวนการ | ขัดซ้ำ รวมถึงใช้เพชรแก้ไขผิวหน้าที่จมลงไป | งานซ่อมเป็นครั้งคราว; งานที่ต้องใช้คอนเน็กเตอร์ภายใน 1 ชั่วโมง |
| แบบใช้กาวและขัดในภาคสนาม | ต่ำกว่า 0.3 dB สำหรับมัลติโหมดเมื่อทำได้ดี | ชิ้นส่วนประมาณ $1 รวมชุดอุปกรณ์และเตาอบ | สูง — คอนเน็กเตอร์โหลหนึ่งต่อชั่วโมง หรือสองเท่าสำหรับผู้ที่มีมือชำนาญ | ขัดซ้ำหน้างานได้หากมีแท่นขัดและฟิล์มขัด | ผู้ใช้งานเป็นครั้งคราว; งานที่ไม่มีไฟฟ้าสำหรับเตาอบบ่มกาว |
| แบบ splice-on / พิกเทลร่วมกับการเชื่อมฟิวชัน | ค่าการสูญเสียของคอนเน็กเตอร์จากโรงงานบวกค่าการสูญเสียจากจุดเชื่อมประมาณ 0.1 dB | ต้นทุนพิกเทลบวกวัสดุป้องกันจุดเชื่อม | ปานกลาง; เครื่องเชื่อมเป็นตัวกำหนดความแม่นยำ | ตัดส่วนเดิมออกแล้วเชื่อมใหม่ | พื้นที่ที่ไม่มีเครื่องเชื่อม; พื้นที่ภายในตู้มีจำกัดมาก |
| แบบเชิงกลขัดผิวหน้ามาล่วงหน้า (เชื่อมต่อเร็ว) | สูงกว่าและแปรผันมากกว่า โดยขึ้นอยู่กับเจลปรับดัชนีหักเห | 5 ถึง 15 เท่าของต้นทุนชิ้นส่วนแบบใช้กาวและขัด | ต่ำ — โรงงานขัดผิวหน้าให้แล้ว | โดยทั่วไปทิ้งแล้วเปลี่ยนชิ้นใหม่ | งานเข้าหัวจำนวนมากที่ต้นทุนชิ้นส่วนเป็นปัจจัยหลัก; ลิงก์ไฟเบอร์โหมดเดี่ยวที่ต้องมีอายุใช้งานยาวนาน |
ตัวเลขการสูญเสียและต้นทุนมาจากแนวทางของ Fiber Optic Association สำหรับแบบใช้กาวและขัด ส่วนค่าการสูญเสียจากจุดเชื่อมมาจากตัวอย่างการคำนวณข้างต้น รูปแบบคอนเน็กเตอร์และวิธีระบุชนิดอธิบายไว้ใน เอกสารอ้างอิงการระบุชนิดคอนเน็กเตอร์ ของ FOA
กรณีที่ไม่ควรเลือกวิธีอีพ็อกซีและขัด
ความคุ้มค่าจะเกิดขึ้นเมื่อมีปริมาณงานถึงระดับหนึ่งเท่านั้น และการสังเกตการณ์เวลาและการเคลื่อนไหวของ FOA เองก็ชี้ให้เห็นจุดนี้: คอนเน็กเตอร์เป็นชิ้นส่วนราคาถูก โดยมีราคาประมาณหนึ่งดอลลาร์ แต่ผู้ปฏิบัติงานที่ชำนาญทำได้ประมาณโหลหนึ่งต่อชั่วโมง หรือสองเท่าเมื่อทำงานได้คล่องจริง หากมีการเข้าหัวสายน้อยกว่าไม่กี่ร้อยจุด ค่าแรงและเวลาเรียนรู้งานจะกลบส่วนประหยัดจากค่าชิ้นส่วน คำแนะนำที่ตรงไปตรงมาคือใช้สายพิกเทลและเครื่องเชื่อมใยแก้วนำแสง
เลือกวิธีใช้กาวและขัดเมื่อ
- มีงานเข้าหัวหลายพันจุด และต้นทุนชิ้นส่วนเป็นปัจจัยหลัก
- ต้องควบคุมรูปทรงสำหรับไฟเบอร์โหมดเดี่ยวให้อยู่ภายในช่วงรัศมี 7–25 mm
- มีเตาอบบ่มกาว อินเตอร์เฟอโรมิเตอร์ และแท่นทดสอบการสูญเสียพร้อมใช้งานในสถานที่เดียวกัน
- ผู้ปฏิบัติงานกลุ่มเดิมทำกระบวนการนี้ทุกวัน ไม่ใช่เพียงเป็นครั้งคราว
เลือกวิธีอื่นเมื่อ
- ต้องเข้าหัวน้อยกว่าสองสามร้อยจุดต่อปี
- ทำงานภายในตู้ที่ไม่มีไฟฟ้าและไม่มีแท่นทำงาน
- ไม่มีใครในพื้นที่ขัดคอนเน็กเตอร์เป็นประจำมากพอที่จะรักษาความชำนาญ
- ต้องซ่อมเพียงจุดเดียวในวันนี้ แทนที่จะทำเป็นชุดในสัปดาห์หน้า
สายทดสอบเกรดอ้างอิงควรพิจารณาแยกเป็นกรณีพิเศษ ผู้ปฏิบัติงานถือว่าสายชนิดนี้เป็นวัสดุสิ้นเปลืองที่มีอายุใช้งานเพียงหลักร้อยรอบการเชื่อมต่อ ซึ่งน้อยกว่าจำนวนรอบที่ระบุไว้สำหรับคอนเน็กเตอร์การผลิตอย่างมาก เพราะผิวหน้าปลายของสายนี้เป็นค่าอ้างอิงที่ใช้ในการวัดอื่นๆ ทั้งหมด
ประเภทคอนเน็กเตอร์ อะแดปเตอร์ และเครื่องมือเฉพาะที่จำเป็นสำหรับวิธีติดตั้งแต่ละแบบ
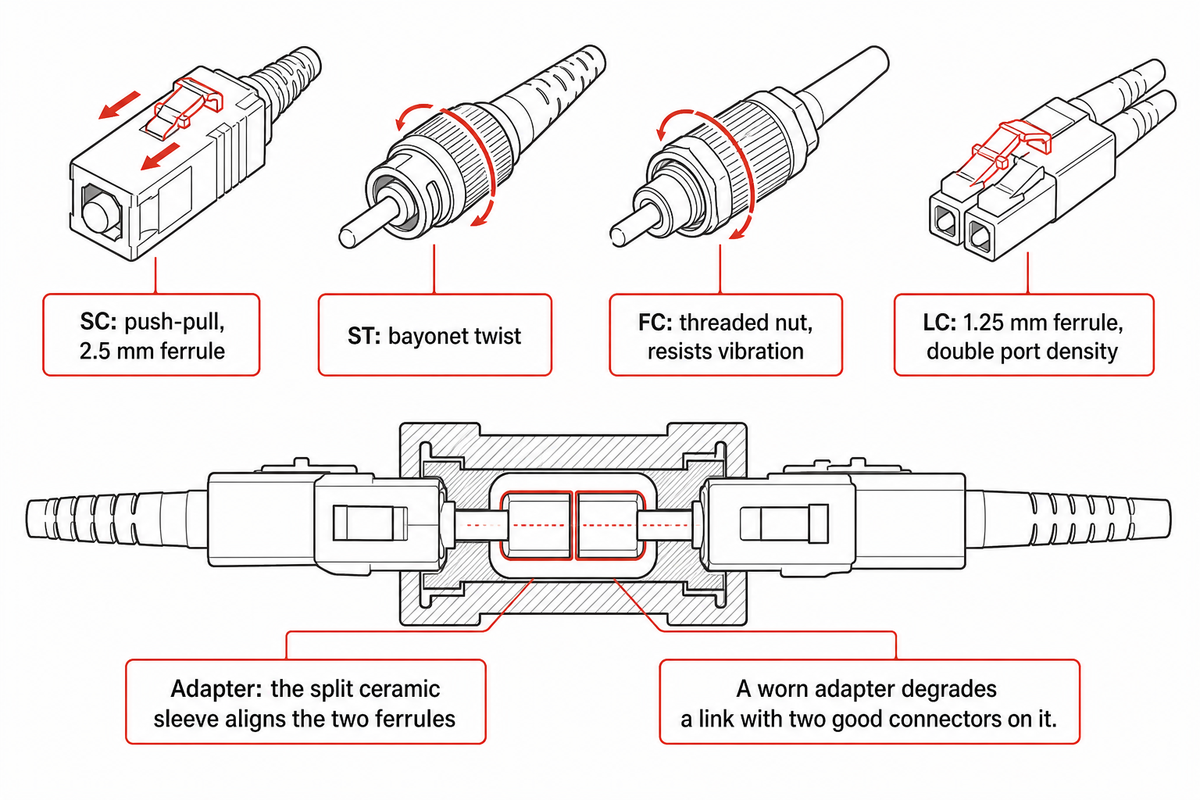
รูปแบบตัวคอนเน็กเตอร์สี่แบบครอบคลุมผลิตภัณฑ์ส่วนใหญ่ที่จัดส่งในปัจจุบัน คอนเน็กเตอร์ SC, ST และ FC ใช้เฟอร์รูลขนาด 2.5 mm และต่างกันเพียงวิธีล็อก ส่วน LC ลดขนาดเฟอร์รูลลงครึ่งหนึ่งเหลือ 1.25 mm เพื่อเพิ่มความหนาแน่นของพอร์ตเป็นสองเท่า เอกสารอ้างอิงสำหรับระบุชนิดคอนเน็กเตอร์ของ FOA เป็นแนวทางปฏิบัติที่ช่วยให้แยกความแตกต่างระหว่างชนิดได้เมื่อทำงานภาคสนาม
สิ่งที่ทำให้คอนเน็กเตอร์แต่ละแบบแตกต่างกันคือวิธีล็อก โดยทั่วไปจะเลือกคอนเน็กเตอร์จากกลไกล็อกมากกว่าประสิทธิภาพทางแสง เพราะช่างต้องถอดและเสียบคอนเน็กเตอร์ได้สะดวกนับพันครั้งตลอดอายุการใช้งานของแผงกระจายสาย SC เสียบและดึงออกตรง ๆ จึงติดตั้งได้ง่ายในพื้นที่ที่มือสอดเข้าไปจับตัวคอนเน็กเตอร์ได้ไม่ถนัด ST ใช้ระบบล็อกแบบบิด FC ใช้น็อตเกลียวที่ทนต่อแรงสั่นสะเทือน ส่วน LC ใช้สลักพลาสติกขนาดเล็กคล้ายแถบล็อก RJ45 เนื่องจากมีเส้นผ่านศูนย์กลางเฟอร์รูลเท่ากัน ชิ้นส่วน ST หรือ SC จึงใช้สลับกันผ่านแผงกั้นได้สะดวกกว่าเมื่อเทียบกับ LC และปัจจุบันคอนเน็กเตอร์ SC กับ LC รวมกันเป็นส่วนใหญ่ของระบบสายสัญญาณแบบมีโครงสร้าง
อะแดปเตอร์เป็นอีกครึ่งหนึ่งของจุดเชื่อมต่อ แต่กลับได้รับความสนใจน้อยกว่าที่ควร อะแดปเตอร์คือปลอกสำหรับยึดคอนเน็กเตอร์ 2 ตัวให้หันหน้าเข้าหากัน โดยปลอกเซรามิกแบบผ่าซีกด้านในเป็นส่วนที่จัดแนวเฟอร์รูลทั้ง 2 ตัว อะแดปเตอร์และคอนเน็กเตอร์มีทั้งแบบ simplex, duplex และ quad ส่วนอะแดปเตอร์ไฮบริดใช้เชื่อมต่อคอนเน็กเตอร์ต่างประเภทเข้าด้วยกัน เนื่องจากเฟอร์รูลของคอนเน็กเตอร์สัมผัสกับเฟอร์รูลอีกตัวเฉพาะภายในปลอกนี้ อะแดปเตอร์ที่สึกหรอจึงทำให้ลิงก์เสื่อมประสิทธิภาพได้ แม้คอนเน็กเตอร์ทั้ง 2 ปลายจะยังอยู่ในสภาพดี
เครื่องมือการผลิตแบ่งตามแนวทางเดียวกับที่ใช้แบ่งเนื้อหาในบทความนี้ งานในโรงงานต้องใช้เตาอบบ่ม อุปกรณ์จับยึดสำหรับขัดเงา อินเตอร์เฟอโรมิเตอร์ และเครื่องทดสอบการสูญเสียสัญญาณ ส่วนงานภาคสนามต้องใช้เครื่องมือพิเศษอีกชุด ได้แก่ คีมปอกใยแก้วนำแสงที่มีขนาดเหมาะสมเพื่อปอกสารเคลือบโดยไม่ขูดกระจก กล้องตรวจสอบปลายใยแก้วหรือคอนเน็กเตอร์ก่อนเชื่อมต่อ และชุดทำความสะอาด ทีมงานที่เลือกเชื่อมต่อใยแก้วแทนการขัดเงายังต้องใช้เครื่องตัดใยแก้วนำแสงที่แม่นยำพอจะตัดปลายให้ตั้งฉาก หากคีมปอกมีขนาดไม่ตรงกับใยแก้วเพียงหนึ่งระดับ ก็อาจบากชั้นหุ้มได้ ส่วนใบมีดของเครื่องตัดใยแก้วที่คลาดจากตำแหน่งอ้างอิงจะทำให้ปลายตัดเอียง ซึ่งแก้ไม่ได้ไม่ว่าจะระมัดระวังในขั้นตอนถัดไปเพียงใด
สายพิกเทลใยแก้วช่วยลดขั้นตอนเหล่านั้นได้เกือบทั้งหมด พิกเทลคือสายใยแก้วเส้นเดียวขนาดสั้นที่มีคอนเน็กเตอร์จากโรงงานอยู่ปลายด้านหนึ่ง ส่วนอีกด้านเป็นใยแก้วเปลือย โดยนำไปเชื่อมต่อกับสายเคเบิลภายในกล่องพักสายหรือถาดพักสายใยแก้ว เนื่องจากคอนเน็กเตอร์ผลิตและวัดค่ามาจากโรงงานแล้ว วิธีติดตั้งจึงเหลือเพียงการเชื่อมใยแก้วด้วยฟิวชัน 1 จุด นี่จึงเป็นเหตุผลที่ทีมงานใยแก้วมืออาชีพเลือกใช้พิกเทลทั้งกับใยแก้วมัลติโหมดและซิงเกิลโหมด แนวทางเดียวกันนี้ขยายไปสู่งานขนาดใหญ่ได้เช่นกัน เส้นทางใยแก้วเหนือดินและเครือข่ายเข้าถึงที่รองรับบรอดแบนด์กับโทรทัศน์ผ่านเคเบิล มีการใช้ชุดประกอบที่ติดตั้งคอนเน็กเตอร์จากโรงงานเพิ่มขึ้น แทนการเข้าหัวสาย ณ สถานที่ติดตั้ง
ควรกำหนดผู้ที่จะติดตั้งอุปกรณ์ใยแก้วนำแสง ณ สถานที่ติดตั้งให้ชัดเจนก่อนเลือกประเภทคอนเน็กเตอร์ เพราะความสำเร็จในการติดตั้งคอนเน็กเตอร์ใยแก้วนำแสงขึ้นอยู่กับผู้ติดตั้งมากกว่ายี่ห้อที่ซื้อ หากผู้ใช้ติดตั้งคอนเน็กเตอร์ใยแก้วเป็นครั้งคราว ควรเลือกแบบขัดเงามาล่วงหน้า แต่งานที่ทำทุกวันเหมาะกับการยึดด้วยกาวและขัดเงา
การเลือกประเภทใยแก้วกับการเลือกคอนเน็กเตอร์เป็นการตัดสินใจที่แยกจากกันไม่ได้ ใยแก้วมัลติโหมดทนต่อการเยื้องแนวด้านข้างได้มากกว่าซิงเกิลโหมด คอนเน็กเตอร์ใยแก้วแต่ละประเภทจึงมีค่าคลาดเคลื่อนของรูปทรงเรขาคณิตที่ยอมรับได้แตกต่างกัน แม้เฟอร์รูลจะดูเหมือนกันก็ตาม การติดตั้งลิงก์ใยแก้วนำแสงให้ถูกต้องเริ่มจากข้อกำหนด ไม่ใช่การย้ำขั้วต่อ เพราะหากเลือกใยแก้วตามงบการสูญเสียสัญญาณแบบหนึ่ง แต่เลือกคอนเน็กเตอร์ที่จัดระดับตามอีกแบบหนึ่ง ความไม่สอดคล้องจะปรากฏตั้งแต่การทดสอบครั้งแรก
ทิศทางความต้องการงานเข้าหัวสาย และผลที่เกิดขึ้นในโรงงาน
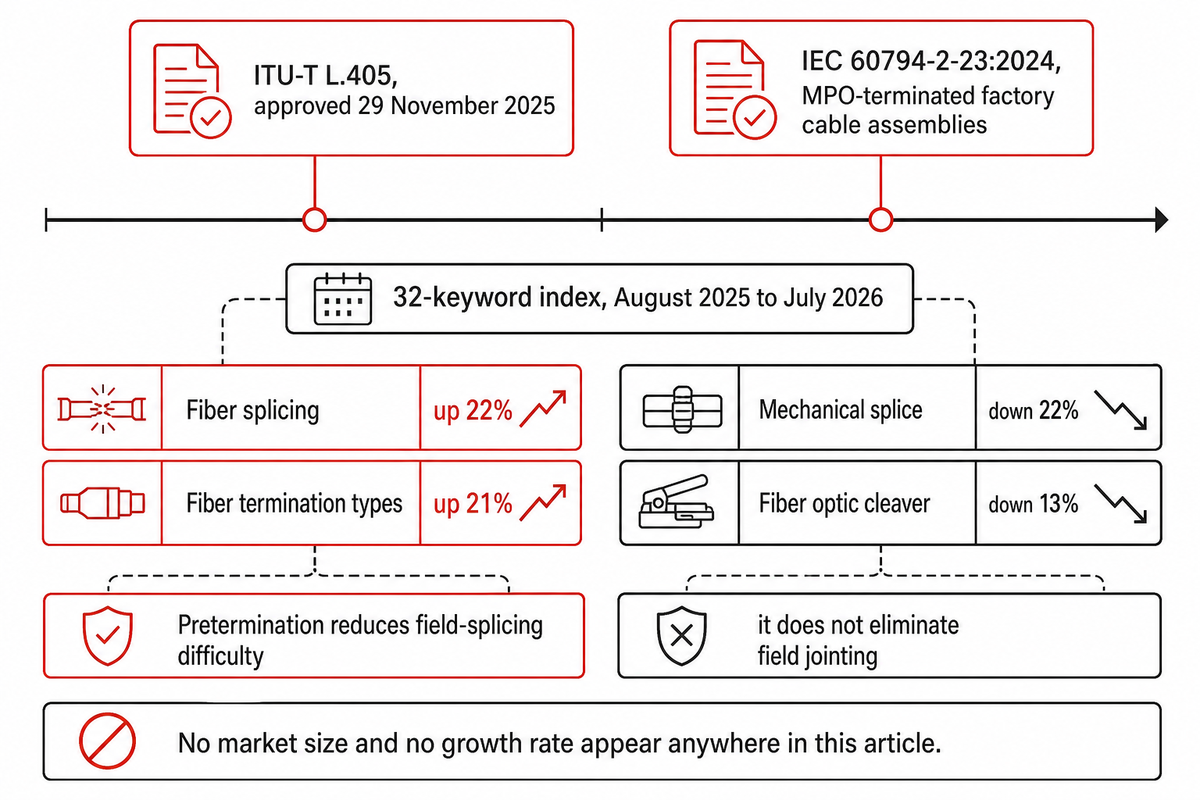
หน่วยงานกำหนดมาตรฐานสองแห่งเผยแพร่เอกสารเกี่ยวกับชุดประกอบที่เข้าหัวสายจากโรงงานภายในช่วงเวลาห่างกันยี่สิบสองเดือน ซึ่งเป็นสัญญาณที่ชัดเจนที่สุดเท่าที่มีในขณะนี้ว่ากระบวนการนี้กำลังมุ่งไปทางใด ITU-T L.405 ซึ่งได้รับอนุมัติเมื่อวันที่ 29 พฤศจิกายน 2025 กำหนดให้ตัวเรือนที่ติดตั้งคอนเน็กเตอร์ไว้ล่วงหน้า กล่องต่อสาย ชุดสายเคเบิล และขั้วต่อไฟฟ้า เป็นส่วนประกอบที่เข้าหัวคอนเน็กเตอร์จากโรงงาน IEC 60794-2-23:2024 ซึ่งเป็นเอกสารฉบับแรกที่เผยแพร่เมื่อวันที่ 31 มกราคม 2024 ระบุข้อกำหนดสำหรับสายเคเบิลใยแก้วนำแสงหลายเส้นภายในอาคาร โดยจัดทำขึ้นเฉพาะสำหรับชุดสายเคเบิลจากโรงงานที่เข้าหัวด้วย MPO
การวัดความต้องการของเราเองชี้ไปในทิศทางเดียวกัน แต่ไม่ได้อ้างว่าเป็นสถิติของตลาด จากดัชนีคำค้น 32 คำที่ติดตามในช่วง 12 เดือนตั้งแต่ August 2025 ถึง July 2026 การค้นหาเกี่ยวกับการเชื่อมใยแก้วเพิ่มขึ้น 22% และประเภทการเข้าหัวสายใยแก้วเพิ่มขึ้น 21% ขณะที่การเชื่อมต่อเชิงกลลดลง 22% และเครื่องตัดใยแก้วนำแสงลดลง 13% ศัพท์ที่ผู้ซื้อใช้กำลังเปลี่ยนไปหาแนวทางที่ใช้ฟิวชันและออกห่างจากวิธีเชิงกล ซึ่งทำให้การเข้าหัวสายปริมาณมากย้ายไปทำในโรงงานมากขึ้นแทนการทำภาคสนาม
ข้อกล่าวอ้างนี้มีขอบเขตจำกัด ซึ่งขอบเขตดังกล่าวอ้างอิงจากหน่วยงานกำหนดมาตรฐานเดียวกัน ITU-T L.250 (01/2024) ระบุว่าชุดประกอบที่ติดตั้งคอนเน็กเตอร์ล่วงหน้าเป็นทางเลือกหนึ่ง และโครงข่ายใยแก้วนำแสงที่ติดตั้งใช้งานจริงมีทั้งเทคโนโลยีเหนือดิน ใต้ดิน ในท่อ และในท่อขนาดเล็ก การติดตั้งคอนเน็กเตอร์ล่วงหน้าช่วยลดความยากในการเชื่อมใยแก้วภาคสนาม แต่ไม่ได้ทำให้การต่อสายภาคสนามหมดไป ดังนั้นข้อสรุปที่ถูกต้องจึงกล่าวถึงทิศทางของงานด้านข้อกำหนด ไม่ใช่สัดส่วนปริมาณงานระหว่างโรงงานกับภาคสนาม
บทความนี้ไม่ได้ระบุมูลค่าตลาดหรืออัตราการเติบโต มีการตรวจสอบหน้าเว็บวิจัยตลาดที่เผยแพร่ต่อกันมา 6 แหล่งในหัวข้อนี้ระหว่างการค้นคว้า สำหรับปีเดียวกัน ตัวเลขมูลค่าตลาดที่แต่ละแหล่งระบุอยู่ระหว่าง 5.61 ถึง 11.2 พันล้านดอลลาร์ ส่วนอัตราการเติบโตอยู่ระหว่าง 4.1% ถึง 12.6% ตัวเลขมูลค่าต่างกันถึง 2 เท่า และอัตราการเติบโตต่างกันถึง 3 เท่า เราแสดงตัวเลขเหล่านี้ไว้เพียงเพื่อให้เห็นความขัดแย้ง ซึ่งเป็นเหตุให้ไม่ควรนำตัวเลขใดไปอ้างอิง
สำหรับผู้ซื้อ ผลที่นำไปใช้ได้จริงคือการตรวจสอบข้อกำหนด ไม่ใช่การคาดการณ์ หากซัพพลายเออร์เสนอราคาชุดประกอบ MPO ให้สอบถามว่าสายเคเบิลเป็นไปตามข้อกำหนด IEC 60794-2-23:2024 หรือไม่ และมีการวัดรูปทรงเรขาคณิตตามมาตรฐานเฟอร์รูลสี่เหลี่ยมฉบับปี 2026 หรือไม่ เนื่องจากเอกสารทั้ง 2 ฉบับเพิ่งออกใหม่ ซัพพลายเออร์บางรายอาจยังใช้ข้อกำหนดฉบับก่อนหน้า
สิ่งที่เปลี่ยนไปเมื่อทำกระบวนการประกอบคอนเน็กเตอร์แบบอัตโนมัติ
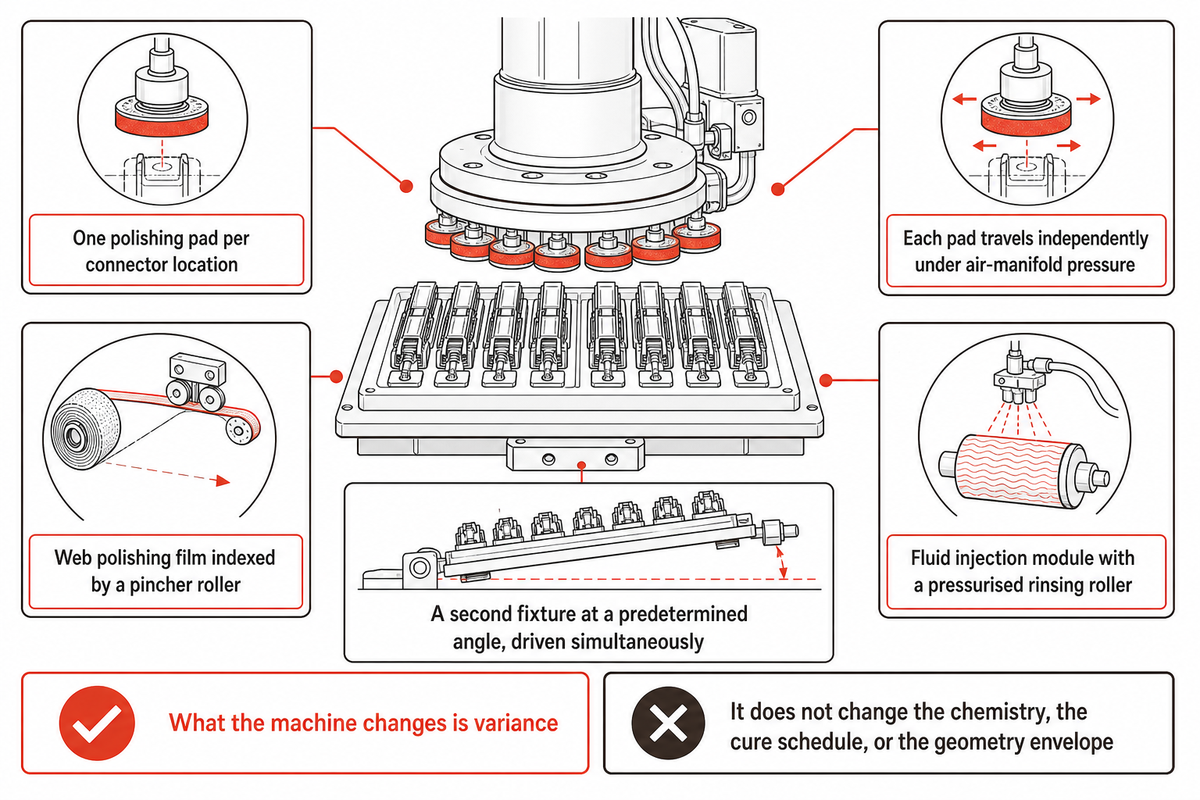
ระบบอัตโนมัติในสายการผลิตนี้ไม่ได้ช่วยให้มือทำงานเร็วขึ้น แต่ช่วยควบคุมสิ่งที่มือทำให้คงที่ไม่ได้ โดยมีกลไกเฉพาะที่ตรวจสอบเทียบกับสิทธิบัตรได้ EP1597021A1, อุปกรณ์และวิธีการขัดเงาคอนเน็กเตอร์ใยแก้วนำแสง (ADC Telecommunications ยื่นจดสิทธิบัตรเมื่อ 26 มกราคม 2004 และเผยแพร่เมื่อ 23 พฤศจิกายน 2005) อธิบายกลไกไว้ 4 แบบ
แบบแรกคือใช้แผ่นขัดเงา 1 แผ่นต่อจุดติดตั้งคอนเน็กเตอร์ โดยแต่ละแผ่นเคลื่อนที่ในแนวดิ่งได้อย่างอิสระภายใต้แรงดันจากท่อลม เพื่อให้ทุกแผ่นสัมผัสหน้าปลายอย่างสม่ำเสมอด้วยแรงเท่ากัน ไม่ว่าหน้าปลายจะอยู่ในตำแหน่งใด หากใช้แท่นขัดแบบมือถือ คอนเน็กเตอร์ที่ยื่นสูงกว่าเล็กน้อยจะรับแรงกดมากกว่าชิ้นข้างเคียง และความแตกต่างนี้เองทำให้สถานีงานที่ 6 คัดทิ้งชิ้นงานซึ่งมีความแปรผันของความสูงใยแก้ว
แบบที่ 2 คือฟิล์มขัดเงาแบบสายพานที่เลื่อนตำแหน่งด้วยลูกกลิ้งหนีบ เครื่องจักรจะเลื่อนฟิล์มเพื่อเปลี่ยนสภาพสารขัดถู แทนที่จะปล่อยให้ผู้ปฏิบัติงานใช้จนสึกโดยไม่ทราบสภาพ สิ่งนี้หลีกเลี่ยงไม่ได้เมื่อผู้ปฏิบัติงานมองไม่เห็นการเสื่อมสภาพ ตัวอย่างการทำงานในสิทธิบัตรระบุฟิล์มขัดเพชรขนาดหนึ่งไมครอน ซึ่งเป็นขนาดเดียวกับที่กำหนดสำหรับงานซิงเกิลโหมดและใช้แก้ไขเฟอร์รูลที่ขัดมากเกินไป
แบบที่ 3 คือโมดูลฉีดของเหลวที่มีลูกกลิ้งล้างอิ่มตัวด้วยของเหลวและมีแรงดัน ช่วยขจัดเศษสิ่งสกปรกระหว่างกระบวนการก่อนที่ขั้นตอนถัดไปจะลากเศษเหล่านั้นผ่านหน้าปลาย
แบบที่ 4 คือใช้อุปกรณ์จับยึดตัวที่ 2 ซึ่งยึดไว้ในมุมที่กำหนดล่วงหน้าและทำงานพร้อมกับตัวแรก ทำให้สามารถขัดผิวหน้าสัมผัสแบบเอียงและแบบแบนได้พร้อมกันในเครื่องจักรเดียว โดยไม่ต้องเปลี่ยนรุ่นการผลิต
การป้อนชิ้นงานเป็นเรื่องของการตัดสินใจจัดซื้อ ไม่ใช่คุณสมบัติของกระบวนการ สิทธิบัตรฉบับเดียวกันระบุว่าอาจป้อนชิ้นงานเข้าอุปกรณ์จับยึด “ด้วยมือ เช่น ป้อนอุปกรณ์จับยึดเข้าเครื่องจักรด้วยมือ หรือโดยอัตโนมัติ เช่น ใช้ระบบสายพานลำเลียง” สายการผลิตอาจทำระบบขัดเงาให้เป็นอัตโนมัติและยังป้อนชิ้นงานด้วยมือ หรือทำให้ทั้ง 2 ขั้นตอนเป็นอัตโนมัติ สิ่งที่เครื่องจักรเปลี่ยนคือความแปรปรวน โดยการจ่ายสารขัดถูซ้ำได้ในปริมาณเดิม แรงกดในแต่ละจุด และสภาพฟิล์มจะไม่ขึ้นอยู่กับว่าผู้ปฏิบัติงานคนใดเข้าเวร ส่วนสิ่งที่เครื่องจักรไม่เปลี่ยนคือเคมีของกาว ตารางการบ่ม หรือขอบเขตรูปทรงเรขาคณิตที่หน้าปลายต้องอยู่ภายใน
อุปกรณ์สำหรับงานนี้อยู่ในกลุ่มเดียวกับสายการผลิต เครื่องประกอบคอนเน็กเตอร์ใยแก้วนำแสงอัตโนมัติ ของเรา และ สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสง สำหรับการผลิตปริมาณมากกว่า ส่วนการวัดเป็นการจัดซื้อแยกต่างหาก การตรวจสอบหน้าปลายและรูปทรงเรขาคณิตใช้ ระบบอัตโนมัติสำหรับตรวจสอบคอนเน็กเตอร์ ส่วนงานกล้องที่อยู่เบื้องหลังใช้ ระบบตรวจสอบด้วยแมชชีนวิชัน หากต้องการวางขอบเขตเซลล์การผลิตทั้งเซลล์แทนการพิจารณาเพียงสถานีงานเดียว อ่านรายละเอียดเพิ่มเติมได้ใน คู่มือเครื่องจักรประกอบคอนเน็กเตอร์ และภาพรวมระดับโรงงานในหัวข้อ ระบบอัตโนมัติในสายการผลิต ผู้ซื้ออุปกรณ์อิเล็กทรอนิกส์ความแม่นยำสูงดูบริบทของอุตสาหกรรมได้ที่หน้า อุตสาหกรรมอิเล็กทรอนิกส์ 3C ของเรา
ประเด็นสำคัญที่ควรจำทุกสถานีในกระบวนการนี้ทำให้เกิดข้อบกพร่องที่สถานีถัดไปต้องตรวจจับ และข้อบกพร่อง 4 ประเภทที่ผู้ปฏิบัติงานในสถานีของตนตรวจไม่พบเป็นเหตุผลที่การยอมรับงานต้องอาศัยการวัด ไม่ใช่แค่การตรวจสอบด้วยสายตา สอบถามซัพพลายเออร์ว่าสถานีงานใดวัดชิ้นงานทุกชิ้น และสถานีงานใดสุ่มตรวจเป็นล็อต คำตอบเพียงข้อนี้บอกคุณได้มากกว่าภาพถ่ายหน้าปลายเกี่ยวกับคอนเน็กเตอร์ที่คุณจะได้รับ
ปรึกษาวิศวกรของเราเกี่ยวกับสายการประกอบคอนเน็กเตอร์ →
คำถามที่พบบ่อย
ถาม: โดยทั่วไปเชื่อมต่อสายเคเบิลใยแก้วนำแสงเข้าด้วยกันอย่างไร?
การต่อสายเคเบิลใยแก้วนำแสงทำได้ด้วยการฟิวชันสไปซ์ซิง ซึ่งหลอมใยแก้วนำแสง 2 เส้นให้เป็นเส้นทางต่อเนื่องเส้นเดียว หรือใช้คอนเน็กเตอร์ ซึ่งทำให้สามารถถอดแยกจุดต่อได้อีกครั้ง
การเชื่อมใยแก้วด้วยฟิวชันทำให้สูญเสียสัญญาณต่ำที่สุดและได้จุดเชื่อมต่อถาวร โดยทั่วไปอยู่ที่ประมาณ 0.1 dB คอนเน็กเตอร์ทำให้สูญเสียสัญญาณมากกว่า แต่ถอดออกได้ จึงใช้กับแผงกระจายสายทุกแผง ส่วนจุดเชื่อมต่อเชิงกลอยู่ระหว่าง 2 วิธีนี้ โดยใช้ปลอกจัดแนวพร้อมเจลปรับดัชนีหักเห ไม่มีการหลอมใยแก้ว และมีการสูญเสียสัญญาณสูงกว่าและแปรปรวนมากกว่า วิธีที่เหมาะกับงานขึ้นอยู่กับว่าจำเป็นต้องเปิดจุดเชื่อมต่ออีกครั้งหรือไม่
ถาม: ข้อผิดพลาดที่พบบ่อยที่สุดในการติดตั้งระบบใยแก้วนำแสงคืออะไร?
ข้อผิดพลาดที่พบบ่อยและมีค่าใช้จ่ายสูงที่สุดในงานใยแก้วนำแสงคือการมองว่าสิ่งปนเปื้อนบนหน้าปลายเป็นเรื่องความสะอาดทั่วไป แทนที่จะถือเป็นค่าที่ต้องวัด เพราะการเชื่อมต่อที่สกปรกเพียงครั้งเดียวอาจทำให้สูญเสียสัญญาณ 20 dB หรือมากกว่า
สิ่งปนเปื้อนบนหน้าปลายเป็นสาเหตุหลักที่ทำให้การสูญเสียย้อนกลับไม่ผ่านเกณฑ์ และค่าความเสียหาย 20 dB นี้มากพอที่จะทำให้คอนเน็กเตอร์ลดลง 3 ระดับประสิทธิภาพ ที่แย่กว่านั้นคือเมื่อเชื่อมต่อคอนเน็กเตอร์ที่ปนเปื้อน เศษสิ่งสกปรกจะฝังเข้าไป และเมื่อฝังแล้ว การทำความสะอาดจะทิ้งหลุมไว้ถาวร แม้แต่สายแพตช์คอร์ดใหม่เอี่ยมที่เพิ่งนำออกจากถุงปิดผนึกก็ไม่ได้รับการยกเว้น โรงงานรับรองสภาพหน้าปลายในการทดสอบขั้นสุดท้าย แต่ถุงบรรจุไม่ได้ช่วยรักษาสภาพดังกล่าวไว้ ตรวจสอบก่อนเชื่อมต่อทุกครั้ง และทำความสะอาดด้วยไอโซโพรพิลแอลกอฮอล์ 99% แทนแอลกอฮอล์เช็ดแผล 70%
ถาม: การเชื่อมใยแก้วยากแค่ไหน?
การเชื่อมใยแก้วด้วยฟิวชันเรียนรู้ได้ง่ายกว่าการเข้าหัวสายด้วยกาวและขัดเงา เพราะเครื่องเชื่อมช่วยควบคุมความแม่นยำ แต่ต้นทุนอุปกรณ์จ่ายล่วงหน้า และเงินลงทุนนี้เองเป็นปัจจัยตัดสินใจเลือกวิธีสำหรับผู้ติดตั้งส่วนใหญ่
เครื่องเชื่อมใยแก้วด้วยฟิวชันรุ่นใหม่จัดแนว หลอม และประเมินการสูญเสียสัญญาณได้เกือบทั้งหมดโดยอัตโนมัติ ทักษะส่วนใหญ่จึงอยู่ที่การเตรียมงาน ได้แก่ การปอกให้สะอาด การตัดปลายให้เรียบ และการจับใยแก้วอย่างถูกต้อง นี่คือเหตุผลที่ผู้ปฏิบัติงานภาคสนามส่วนใหญ่แนะนำให้ใช้พิกเทลและเชื่อมต่อ แทนการขัดเงาภาคสนาม สิ่งที่ต้องแลกคือเงินลงทุน ไม่ใช่ความยาก
ถาม: OS1, OS2, OM1, OM2, OM3 และ OM4 หมายถึงอะไร?
OS1 และ OS2 เป็นประเภทของใยแก้วซิงเกิลโหมด ส่วน OM1 ถึง OM4 เป็นประเภทของใยแก้วมัลติโหมดที่จัดระดับตามแบนด์วิดท์ของโหมด เลขและตัวอักษรบนเอกสารข้อกำหนดจะบอกว่าคอนเน็กเตอร์ต้องรักษาค่าคลาดเคลื่อนในการจัดแนวไว้เท่าใด
OS1 หมายถึงใยแก้วซิงเกิลโหมดสำหรับสายเคเบิลภายในอาคารที่มีชั้นบัฟเฟอร์แบบแน่น ส่วน OS2 ใช้กับโครงสร้างสายเคเบิลแบบท่อหลวมสำหรับงานภายนอกอาคารและระยะไกลซึ่งมีค่าการลดทอนต่ำกว่า ทั้ง 2 แบบมีแกนกลางขนาด 9 µm
กลุ่ม OM ครอบคลุมใยแก้วมัลติโหมด โดย OM1 มีแกนกลางขนาด 62.5 µm ส่วน OM2 ถึง OM4 มีขนาด 50 µm แต่ละระดับที่สูงขึ้นให้แบนด์วิดท์ของโหมดมากขึ้น จึงส่งข้อมูลได้ไกลขึ้นที่อัตราข้อมูลเท่ากัน OM3 และ OM4 ปรับให้เหมาะกับเลเซอร์เพื่อใช้กับแหล่งกำเนิดแสง VCSEL
เส้นผ่านศูนย์กลางแกนกลางกำหนดว่าจุดเชื่อมต่อรองรับการเยื้องแนวด้านข้างได้มากเพียงใด งานซิงเกิลโหมดจึงยอมรับความเยื้องศูนย์ของเฟอร์รูลและออฟเซ็ตของจุดยอดได้น้อยกว่างานมัลติโหมดมาก โดยเกณฑ์การยอมรับก็เปลี่ยนไปตามนั้น คือ ต่ำกว่า 0.3 dB สำหรับมัลติโหมดที่เข้าหัวภาคสนาม เทียบกับ 0.1 ถึง 0.2 dB สำหรับซิงเกิลโหมดที่เข้าหัวจากโรงงาน ข้อกำหนดคอนเน็กเตอร์ที่ไม่ระบุประเภทใยแก้วถือว่ายังไม่ครบถ้วน
ถาม: จะต่อสายเคเบิลใยแก้วนำแสงเข้ากับคอนเน็กเตอร์ได้อย่างไร?
ปอกปลอกสายและชั้นบัฟเฟอร์ สอดสายเคเบิลเข้าไปในตัวคอนเน็กเตอร์ ย้ำส่วนเสริมความแข็งแรง จากนั้นตัดปลายใยแก้วให้เสมอกับใยแก้วส่วนปลายที่ติดตั้งมาจากโรงงาน หรือยึดด้วยกาวแล้วขัดเงา
ขั้นตอนที่ใช้ใน 2 วิธีสุดท้ายขึ้นอยู่กับประเภทคอนเน็กเตอร์ที่ซื้อมา คอนเน็กเตอร์เชิงกลแบบขัดเงาล่วงหน้าสิ้นสุดที่การตัดปลายและการยึด ส่วนคอนเน็กเตอร์แบบใช้กาวและขัดเงาจะทำต่อใน 8 สถานีงานที่อธิบายไว้ข้างต้น
ถาม: การติดตั้งคอนเน็กเตอร์ LC เข้ากับใยแก้วด้วยตนเองคุ้มค่าหรือไม่?
หากต้องเข้าหัวสายจำนวนน้อย การซื้อสายแพตช์คอร์ดจากโรงงานหรือเชื่อมพิกเทลแทบทุกครั้งคุ้มกว่าการติดตั้งคอนเน็กเตอร์ LC ด้วยตนเอง เพราะทั้งค่าแรงรายชั่วโมงของช่างที่มีประสบการณ์และชุดเครื่องมือที่ต้องใช้ยืนยันผล ล้วนทำให้งานขนาดเล็กมีต้นทุนสูงขึ้น
เหตุผลเรื่องวัสดุสิ้นเปลืองทำให้เข้าใจผิด คอนเน็กเตอร์มีราคาชิ้นส่วนประมาณหนึ่งดอลลาร์ แต่ผู้ที่ทำงานนี้เป็นประจำทำได้ประมาณโหลหนึ่งต่อชั่วโมง และต้องมีชุดขัด เตาอบอบกาว กล้องจุลทรรศน์สำหรับการตรวจสอบ และชุดวัดการสูญเสียก่อน จึงจะทำชิ้นแรกให้ใช้งานได้ดี
ช่างเทคนิคภาคสนามแนะนำอย่างสม่ำเสมอให้ใช้คอนเน็กเตอร์เชิงกลแบบขัดเงาล่วงหน้า ณ สถานที่ติดตั้ง หรือเชื่อมต่อด้วยฟิวชันเข้ากับพิกเทล โดยหลักการแล้วการใช้กาวอีพ็อกซีและขัดเงาไม่ใช่เรื่องยาก แต่ต้องควบคุมการบ่ม ใช้แผ่นขัดและลำดับฟิล์มที่เข้าคู่กัน และมีเครื่องมือวัดเพื่อยืนยันผล ซึ่งเป็นเหตุผลที่ทำให้งานนี้ย้ายไปทำในโรงงาน
บทความที่เกี่ยวข้อง
- คู่มือเครื่องจักรประกอบอัตโนมัติ วิธีประเมินขอบเขตและกำหนดค่าเครื่องจักรเฉพาะทางแบบหลายสถานีงาน
- คู่มือระบบอัตโนมัติในสายการผลิต ระบบสายพานลำเลียง การจัดการชิ้นงาน และการบันทึกข้อมูลทั่วทั้งเซลล์การผลิต
- คู่มืออุปกรณ์ทดสอบอัตโนมัติ การสร้างสถานีงานวัดที่ทำให้บังคับใช้เกณฑ์การยอมรับได้
- คู่มือประเภทหน้าสัมผัสคอนเน็กเตอร์ ความแตกต่างของรูปทรงหน้าสัมผัสระหว่างตระกูลคอนเน็กเตอร์
เกี่ยวกับบทวิเคราะห์นี้
ZEUEE ผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำ รวมถึงสายการผลิตประกอบคอนเน็กเตอร์ใยแก้วนำแสงและคอนเน็กเตอร์ออปติคัล จากฐานการผลิตขนาด 20,000 m² ในไท่เหอ มณฑลเจียงซี บริษัทระบุว่าก่อตั้งขึ้นในปี 2005 ได้รับการรับรอง ISO9001:2015 และยื่นจดสิทธิบัตรด้านการวิจัยและพัฒนามากกว่า 150 ฉบับ โดยอย่างน้อย 32 ฉบับเป็นสิทธิบัตรการประดิษฐ์ ลำดับสถานีงาน พารามิเตอร์การบ่มและขัดเงา รวมถึงขีดจำกัดการยอมรับข้างต้น รวบรวมจากมาตรฐานและเอกสารกระบวนการที่เผยแพร่ ไม่ได้อ้างอิงจากเอกสารกระบวนการของซัพพลายเออร์รายใดรายหนึ่ง และตัวเลขด้านรูปทรงเรขาคณิต การสูญเสียสัญญาณ และแรงยึดทั้งหมดระบุแหล่งที่มาของเอกสารไว้ หากไม่สามารถหาแหล่งอ้างอิงของตัวเลขได้ เช่น ผลผลิต อัตราการแก้ไขงาน และมูลค่าตลาดคอนเน็กเตอร์ ก็จะไม่นำตัวเลขนั้นมาอ้าง
เอกสารอ้างอิงและแหล่งข้อมูล
- NASA-STD-8739.5, การเข้าหัวใยแก้วนำแสง ชุดสายเคเบิล และการติดตั้ง ระบบมาตรฐานทางเทคนิคของ NASA
- 6.161 โครงการห้องปฏิบัติการทัศนศาสตร์สมัยใหม่ ขั้นตอนการติดตั้งคอนเน็กเตอร์ในห้องปฏิบัติการ 7 MIT OpenCourseWare
- ข้อแนะนำสำหรับคอนเน็กเตอร์ใยแก้วนำแสงแบบใช้กาวและขัดเงา The Fiber Optic Association
- ข้อมูลอ้างอิงสำหรับจำแนกคอนเน็กเตอร์ใยแก้วนำแสง The Fiber Optic Association
- IEC 61300-3-35:2022, การตรวจสอบด้วยสายตาของคอนเน็กเตอร์ใยแก้วนำแสงและชิ้นส่วนส่งผ่านสัญญาณแบบปลายใยแก้ว International Electrotechnical Commission
- IEC 61300-3-30:2026, รูปทรงเรขาคณิตของหน้าปลายคอนเน็กเตอร์ใยแก้วหลายเส้นชนิดเฟอร์รูลสี่เหลี่ยม International Electrotechnical Commission
- EN IEC 61755-1:2022, จุดเชื่อมต่อทางแสงของใยแก้วซิงเกิลโหมด CENELEC
- IEC 61755-2-1:2022, พารามิเตอร์การเชื่อมต่อของใยแก้วที่สัมผัสกันทางกายภาพและไม่มีการเลื่อนการกระจาย โดยไม่ทำมุม International Electrotechnical Commission (ตารางระดับการลดทอนและการสูญเสียย้อนกลับ)
- IEC 61753-022-02:2026, มาตรฐานประสิทธิภาพของคอนเน็กเตอร์มัลติโหมดที่เข้าหัวเป็นพิกเทลและสายแพตช์คอร์ด ประเภท C International Electrotechnical Commission
- IEC 60794-2-23:2024, สายเคเบิลใยแก้วหลายเส้นสำหรับใช้ภายในอาคารในชุดสายเคเบิลที่เข้าหัวด้วย MPO International Electrotechnical Commission
- ITU-T L.101 (08/2024), สายเคเบิลใยแก้วนำแสงสำหรับการฝังดินโดยตรง International Telecommunication Union
- ITU-T L.405, ส่วนประกอบที่ติดตั้งคอนเน็กเตอร์ล่วงหน้าสำหรับเครือข่ายเข้าถึงใยแก้วนำแสง International Telecommunication Union
- ITU-T L.250 (01/2024), โครงสร้างเครือข่ายสำหรับเครือข่ายเข้าถึงใยแก้วนำแสง International Telecommunication Union
- คอนเน็กเตอร์ออปติคัลที่ประกอบภาคสนาม, NTT Technical Review Vol. 6 No. 11 NTT Photonics Laboratories
- การกู้คืนคอนเน็กเตอร์ใยแก้วนำแสงที่ขัดมากเกินไป, Mike A. Reed Cabling Installation & Maintenance
- สาเหตุของการสูญเสียย้อนกลับในระบบใยแก้วนำแสง Fluke Networks
- EP1597021A1, อุปกรณ์และวิธีการขัดเงาคอนเน็กเตอร์ใยแก้วนำแสง European Patent Office, ผ่าน Google Patents
- MIL-PRF-29504C with Amendment 1, ข้อกำหนดทั่วไปสำหรับขั้วต่อปลายใยแก้วนำแสง, US Defense Logistics Agency (อ้างถึงเอกสารตามรหัสที่กำหนด แต่ไม่สามารถเข้าถึงเว็บไซต์ DLA ได้จากเครือข่ายของเราในขณะที่จัดทำบทความ)
- MIL-STD-2042-5, วิธีมาตรฐานการติดตั้งโครงสร้างสายเคเบิลใยแก้วนำแสงสำหรับเรือรบ (คอนเน็กเตอร์และจุดเชื่อมต่อ), ฉบับแก้ไข C, 2016, NAVSEA (อ้างถึงเอกสารตามรหัสที่กำหนด แต่ไม่สามารถเข้าถึงเว็บไซต์ NAVSEA ได้จากเครือข่ายของเราในขณะที่จัดทำบทความ)
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










