ติดต่อ Zeyu lntelligent Industrial Company

เครื่องย้ำขั้วต่อทวิสต์พิน: คู่มือฉบับสมบูรณ์ (2026)

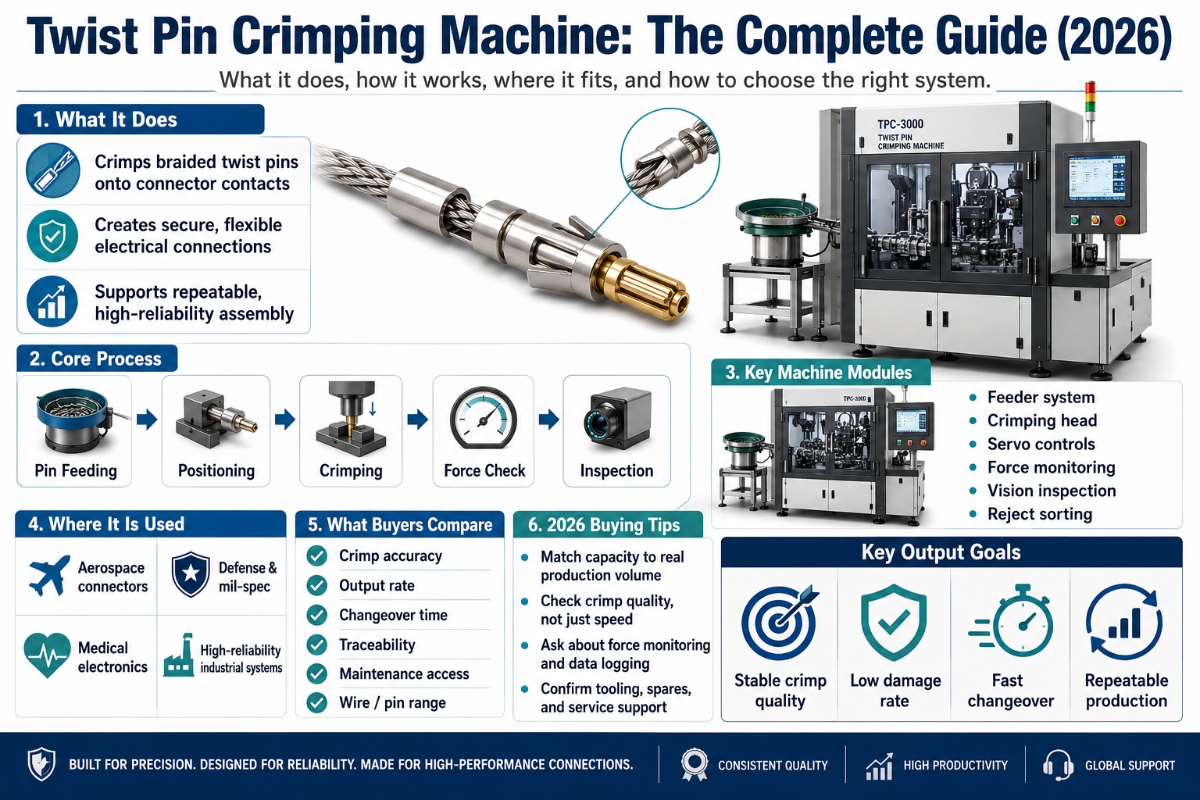
เครื่องย้ำขั้วต่อทวิสต์พิน คือเครื่องจักรเฉพาะทางที่ปอก บิด และย้ำสายไฟที่พันเป็นเกลียวของหน้าสัมผัสทวิสต์พิน (ไฮเพอร์โบลอยด์) เข้ากับตัวนำ ต่างจากคีมย้ำมือที่บีบกระบอกโลหะปั๊มขึ้นรูปเพียงชิ้นเดียว เครื่องนี้ขึ้นรูปสปริงหน้าสัมผัสจากสายไฟหลายเส้น และเข้าหัวตัวนำให้ได้ความสูงรอยย้ำที่สม่ำเสมอ ซึ่งเป็นความแตกต่างระหว่างจุดเชื่อมต่อที่ทนต่อรอบการเสียบและถอด 100,000 รอบ กับจุดเชื่อมต่อที่ทดสอบบนแท่นแล้วไม่ผ่าน คู่มือนี้อธิบายการทำงานของเครื่องจักรเหล่านี้ มาตรฐานที่ใช้ตัดสินผลงาน และแนวทางเลือกเครื่องให้เหมาะสม
ข้อมูลจำเพาะโดยย่อ: เครื่องย้ำขั้วต่อทวิสต์พิน
| ประเภทหน้าสัมผัส | ทวิสต์พิน / ไฮเพอร์โบลอยด์ (สปริงเกลียวจากสายไฟหลายเส้น) |
| ช่วงขนาดตัวนำ | ประมาณ 32–12 AWG ขึ้นอยู่กับเครื่องจักร |
| งานหลักของเครื่องจักร | ป้อน → ปอก → บิด → ย้ำ |
| มาตรฐานการย้ำ | IPC/WHMA-A-620F (2025) · MIL-DTL-22520 / M39029 · NASA-STD-8739.4 |
| ค่าความคลาดเคลื่อนของความสูงรอยย้ำ | โดยทั่วไป ±0.02 mm จากข้อกำหนดของขั้วต่อ |
| การควบคุมคุณภาพ | ความสูงรอยย้ำ แรงดึง (≥90% ของ UTS ของสายไฟ) และการตรวจติดตามแรงย้ำ |
หากต้องการข้อมูลเครื่องจักรที่พร้อมสำหรับการผลิต ทั้งรุ่น ความเข้ากันได้กับหน้าสัมผัส และอัตราการผลิต โปรดดูหน้าเครื่องย้ำขั้วต่อทวิสต์พินของ ZEUEE บทความนี้ให้ข้อมูลพื้นฐานที่ผู้ซื้อควรรู้ก่อนพูดคุยเรื่องดังกล่าว
เครื่องย้ำขั้วต่อทวิสต์พินคืออะไร?
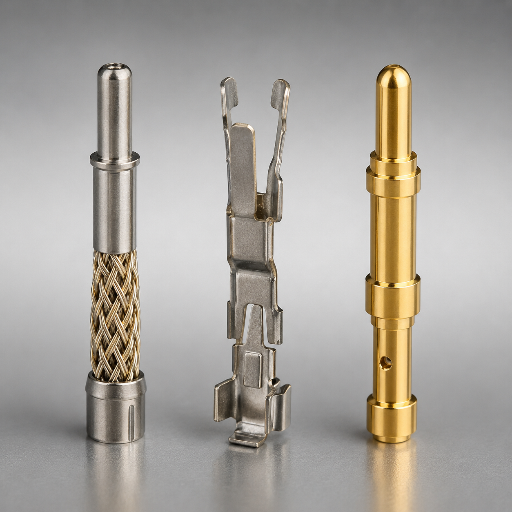
เริ่มจากหน้าสัมผัส เพราะหน้าสัมผัสนี่เองที่ทำให้เครื่องจักรนี้มีลักษณะเฉพาะ พินทั่วไปปั๊มขึ้นรูปจากโลหะแผ่นแบนแล้วพับเป็นกระบอก ส่วนทวิสต์พินมีโครงสร้างต่างออกไป ตามแบบคลาสสิกที่อธิบายไว้ในสิทธิบัตรสหรัฐฯ US Patent US4358180A แกนทองแดงปราศจากออกซิเจนเนื้อนิ่มจะถูกล้อมรอบด้วยกลุ่มสายสปริงทองแดงเบริลเลียมที่พันเป็นเกลียวรอบแกน โดยแบบเชิงพาณิชย์แต่ละแบบอาจแตกต่างกัน สายไฟชั้นนอกเหล่านี้โป่งออกด้านนอก และเมื่อเสียบเข้ากับซ็อกเก็ตที่เข้าคู่กัน ก็จะกดสัมผัสกับพินคู่ประกบหลายจุดรอบเส้นรอบวง
นี่คือหน้าสัมผัสตระกูลไฮเพอร์โบลอยด์ซึ่งเป็นพื้นฐานของคอนเน็กเตอร์ไฮเพอร์โบลอยด์สมัยใหม่ สายสปริงจะเรียงเป็นตะกร้าและบิดที่ปลายทั้งสองด้าน ทำให้ส่วนกลางคอดเป็นกรงที่ยืดหยุ่น รูปทรงนี้สร้างแนวสัมผัสหลายจุดรอบพินครบ 360° แทนจุดเสียดสีเพียง 2 หรือ 3 จุดของซ็อกเก็ตโลหะปั๊มขึ้นรูป เนื่องจากสายไฟมีน้ำหนักเบาและมวลน้อย จึงเคลื่อนตามการสั่นสะเทือนฉับพลันของพินได้โดยไม่สูญเสียการสัมผัส นี่คือเหตุผลที่หน้าสัมผัสไฮเพอร์โบลอยด์มีประวัติการใช้งานยาวนาน 50 ปีในคอนเน็กเตอร์ทางทหารและการบินและอวกาศ และทนต่อรอบการเสียบและถอดได้สูงสุด 100,000 รอบโดยเสื่อมสภาพเพียงเล็กน้อย
เครื่องย้ำขั้วต่อทวิสต์พินมีขึ้นเพราะไม่สามารถผลิตหน้าสัมผัสแบบนี้ได้ด้วยเครื่องกดทั่วไป เครื่องนี้ทำงาน 4 ขั้นตอนตามลำดับ ได้แก่ ป้อนสายไฟและหน้าสัมผัส ปอกฉนวนให้ได้ความยาวตามกำหนด บิดกลุ่มสายสปริงให้เป็นรูปทรงไฮเพอร์โบลอยด์ และ ย้ำ (หรือขึ้นรูปด้วยแรงกด) กระบอกเพื่อยึดสายไฟและเข้าหัวตัวนำ สิทธิบัตร US7775841B2 อธิบายขั้นตอนการตกแต่งนี้ไว้โดยตรงว่า ตัวเรือนทรงกระบอกถูก “ทำให้เสียรูปด้วยการรีด การย้ำ หรือการขึ้นรูปด้วยแรงกดเพื่อยึด” สายไฟที่วางทำมุมไว้อย่างถาวร การบิดและการย้ำไม่ใช่งานของเครื่องจักร 2 เครื่องแยกกัน แต่เป็นการเคลื่อนไหวที่ประสานกันในเซลล์งานที่ออกแบบมาเฉพาะ
📐 ข้อมูลสำหรับผู้ซื้อ
สำหรับผู้ซื้อภาคอุตสาหกรรมในโครงการการบินและอวกาศหรือการแพทย์ของ EU หรือ US เหตุผลเชิงโครงสร้างที่ยอมรับต้นทุนที่สูงกว่าของทวิสต์พินคือการลดความเสี่ยง หน้าสัมผัสแบบปั๊มขึ้นรูปที่เสียหายหลังผ่านการสั่นสะเทือน 5 ปีมีต้นทุนสูงกว่าหน้าสัมผัสที่ช่วยป้องกันความเสียหายนั้น ZEUEE ออกแบบจังหวะการบิดและย้ำให้ทำงานในเครื่องเดียว และโรงงานสามารถจัดทำรายงานตัวอย่างการย้ำให้ตรวจสอบได้เมื่อร้องขอ เพื่อให้คุณตรวจยืนยันรูปทรงก่อนตัดสินใจ (โครงสร้างทวิสต์พิน: US Patent US4358180A)
เปรียบเทียบหน้าสัมผัสทวิสต์พิน แบบปั๊มขึ้นรูป และแบบกลึง
ผู้ซื้อมักถามว่าโครงสร้างหน้าสัมผัสแบบใด “ดีที่สุด” คำตอบตามจริงคือขึ้นอยู่กับสิ่งที่ต้องป้องกัน ไม่ว่าจะเป็นการสั่นสะเทือน ต้นทุน หรือกระแสไฟฟ้า ตารางนี้แสดงข้อแลกเปลี่ยนของโครงสร้างทั้ง 3 แบบที่คุณจะนำมาเปรียบเทียบ เราจะไม่กล่าวอ้างว่าทวิสต์พินดีกว่าเสมอไป หากเป็นคอนเน็กเตอร์บนแผงวงจรที่มีต้นทุนต่ำและไม่เผชิญการสั่นสะเทือนมาก หน้าสัมผัสแบบปั๊มขึ้นรูปคือตัวเลือกที่เหมาะสม
ตารางเปรียบเทียบหน้าสัมผัสทวิสต์พิน แบบปั๊มขึ้นรูป และแบบกลึง
| คุณสมบัติ / ประเภทหน้าสัมผัส | ทวิสต์พิน (ไฮเพอร์โบลอยด์) | ปั๊มและขึ้นรูป | กลึง (กลึงขึ้นรูป) |
|---|---|---|---|
| โครงสร้าง | สายสปริงพันเป็นเกลียวรอบแกน | พับขึ้นรูปจากแผ่นโลหะแบน | กลึงขึ้นรูปจากแท่งโลหะ |
| จุดสัมผัส | หลายจุด เป็นแนวสัมผัสรอบ 360° | จุดสัมผัสแบบเช็ดถู 2–3 จุด | แถบสัมผัสต่อเนื่อง 1 แถบ |
| ความต้านทานหน้าสัมผัส | ประมาณ 3 mΩ (ทวิสต์พิน Cinch) | ประมาณ 8 mΩ (M83513 โดยทั่วไป) | ต่ำ ขึ้นอยู่กับการออกแบบ |
| แรงกระแทก / การสั่นสะเทือน | ดีเยี่ยม — สายไฟเคลื่อนตามพิน | ปานกลาง | ดี |
| รอบการเสียบประกบ | สูงสุด 100,000 | ~500–5,000 | ~5,000–10,000 |
| แรงในการเสียบประกบ | ต้นทุนต่อหน้าสัมผัสต่ำ | ปานกลาง | สูงกว่า |
| ต้นทุนโดยเปรียบเทียบ | สูงที่สุด | ต่ำที่สุด | ปานกลางถึงสูง |
| วิธีเข้าหัวสาย | บิด + ย้ำ / ขึ้นรูปด้วยแรงกด | ย้ำ | ย้ำหรือบัดกรี |
| ตัวนำที่ใช้โดยทั่วไป | สายสัญญาณประมาณ 32–20 AWG | ประมาณ 28–10 AWG | ประมาณ 24–12 AWG |
| อุตสาหกรรมที่ใช้โดยทั่วไป | การบินและอวกาศ กลาโหม การแพทย์ และการทดสอบ | ยานยนต์ สินค้าอุปโภคบริโภค | อุตสาหกรรม คอนเน็กเตอร์กลมสำหรับงานทางทหาร |
| ข้อกำหนดที่ใช้บังคับ | MIL-DTL-83513, IPC-620 | IPC-620, USCAR-21 | MIL-DTL-38999, IPC-620 |
ค่าความต้านทาน: หน้าสัมผัสทวิสต์พิน Cinch (ประมาณ 3 mΩ) เทียบกับ M83513 มาตรฐาน (ประมาณ 8 mΩ); ช่วงค่ารอบการเสียบประกบและต้นทุนเป็นค่าทั่วไป ไม่ใช่ขีดจำกัดตายตัว
ใช้ตารางนี้ประกอบการตัดสินใจ ไม่ใช่จัดอันดับ หากผลิตภัณฑ์ของคุณต้องเผชิญละอองเกลือ การเปลี่ยนแปลงอุณหภูมิเป็นรอบ และการสั่นสะเทือนนาน 15 ปี ความทนทานสำรองของทวิสต์พินก็คุ้มกับต้นทุน หากใช้งานในตู้ควบคุมที่มีสภาพแวดล้อมไม่รุนแรงและต้องควบคุมราคา หน้าสัมผัสแบบปั๊มขึ้นรูปที่เข้าหัวด้วยคีมย้ำทั่วไปคือคำตอบที่ถูกต้องตามหลักวิศวกรรม
📐 ข้อมูลสำหรับผู้ซื้อ
สำหรับผู้ซื้อภาคอุตสาหกรรมที่เปรียบเทียบด้วยราคา ปัญหาที่ซ่อนอยู่คือความเสี่ยงในภาคสนาม หน้าสัมผัสแบบปั๊มขึ้นรูปมีต้นทุนต่ำกว่า แต่ความล้มเหลว 1% ตลอด 100,000 รอบคือเหตุผลเชิงโครงสร้างที่อุตสาหกรรมการบินและอวกาศกำหนดให้ใช้ทวิสต์พิน ZEUEE ออกแบบรูปทรงให้ได้ตามข้อกำหนดอย่างสม่ำเสมอ แทนที่จะปล่อยให้ขึ้นอยู่กับเครื่องมือแบบใช้มือ ขอรับตัวอย่างภาพตัดขวางเพื่อดูความแตกต่างได้ (การประกอบแบบบิดไฮเพอร์โบลอยด์: US5326289A)
หลักการทำงานจริงของการย้ำขั้วต่อทวิสต์พิน
รอยย้ำคือรอยเชื่อมเย็นที่ป้องกันก๊าซแทรกซึม ในแต่ละรอบการทำงาน เครื่องกดจะบีบโลหะของกระบอกเข้ารอบเส้นลวดตัวนำจนเสียรูปและอัดเป็นเนื้อเดียวโดยไม่มีช่องว่างอากาศ ไม่ใช้ความร้อน ไม่บัดกรี และไม่มีฟลักซ์ หากบีบได้ถูกต้อง จุดต่อจะมีอายุการใช้งานยาวนานกว่าสายไฟ แต่หากทำผิด จุดต่ออาจดูเรียบร้อยแต่ไม่ผ่านการทดสอบแรงดึง งานทั้งหมดของเครื่องย้ำขั้วต่อทวิสต์พินคือทำให้การบีบนี้ได้ความสูงรอยย้ำตามค่าที่ควบคุม โดยวัดจากส่วนบนของรอยย้ำที่ขึ้นรูปถึงจุดต่ำสุดบนพื้นผิวแนวรัศมี
โครงสร้างรอยย้ำ 5 โซน
รอยย้ำที่ยอมรับได้ทุกชิ้นมี 5 โซน ผู้ตรวจสอบพิจารณาจากซ้ายไปขวา:
- 1.ปลายเส้นลวดตัวนำ — มีเส้นลวดเปลือยยื่นพ้นกระบอกตัวนำออกมาเล็กน้อย แสดงว่าสายไฟเข้าไปถึงด้านหลังของรอยย้ำ
- 2.กระบอกตัวนำ — ส่วนรับแรงของรอยย้ำ ซึ่งบีบให้ได้ตามข้อกำหนดความสูงรอยย้ำของขั้วต่อ
- 3.ช่วงเปลี่ยนผ่าน — ช่องว่างระหว่างส่วนที่ย้ำตัวนำกับส่วนที่ย้ำฉนวน
- 4.กระบอกฉนวน — ยึดฉนวนเพื่อช่วยรับแรงดึง โดยไม่เจาะทะลุฉนวน
- 5.ปากบาน — ปลายกระบอกบานออกเล็กน้อย
⚠️ ข้อสำคัญ
หลายคนมองว่าปากบานเป็นข้อบกพร่องและปฏิเสธรอยย้ำนั้น แต่ไม่ใช่เช่นนั้น ตามข้อกำหนด IPC ทั้ง 3 คลาส ปากบานเป็นสภาพที่แนะนำ เพราะช่วยนำเส้นลวดเข้าสู่กระบอกและป้องกันขอบคมของกระบอกบาดสายไฟ ข้อบกพร่องคือการไม่มีปากบาน ไม่ใช่การมีปากบาน
ความสูงรอยย้ำเป็นตัวแปรหลัก เพราะกำหนดระดับการบีบอัดสำหรับช่วงความแตกต่างทั้งหมดของการตีเกลียวสายไฟ การชุบผิว และวัสดุขั้วต่อ ข้อมูลภาคสนามแสดงให้เห็นว่าค่านี้มีความละเอียดอ่อนเพียงใด ในกรณีการผลิตที่มีการบันทึกไว้ ความสูงรอยย้ำที่คลาดเคลื่อนเพียง 0.08 mm หลังทำความสะอาดและตั้งแรมของชุดหัวกดใหม่ ทำให้ตัวอย่าง 11 จาก 60 ชิ้นมีแรงดึงต่ำกว่าข้อกำหนดขั้นต่ำ แหล่งข้อมูลเดียวกันระบุว่า เมื่อความสูงรอยย้ำคลาดเกิน ±0.02 mm อาจเกิดช่องอากาศในจุดต่อและทำให้ความต้านทานหน้าสัมผัสเพิ่มขึ้นได้ถึง 15% ให้ถือว่าตัวเลขเหล่านี้เป็นข้อมูลภาคสนามประกอบการพิจารณา ไม่ใช่ค่าคงที่ที่ใช้ได้ทั่วไป
เหตุใดจึงใช้ 1.6 mm สำหรับการย้ำตัวนำ และ 1.9 mm สำหรับการย้ำฉนวน?
เพราะทั้ง 2 โซนมีหน้าที่ต่างกัน รอยย้ำตัวนำ (ขนาดเล็กกว่า เช่น 1.6 mm) ต้องบีบเส้นลวดทองแดงให้เป็นเนื้อเดียวโดยป้องกันก๊าซแทรกซึม หากหลวมเกินไป ความต้านทานจะเพิ่มขึ้น หากแน่นเกินไป เส้นลวดจะถูกตัด ส่วนรอยย้ำฉนวน (ขนาดใหญ่กว่า เช่น 1.9 mm) มีหน้าที่ยึดฉนวนเพื่อช่วยรับแรงดึงเท่านั้น หากบีบให้มีขนาดเท่ากับส่วนตัวนำก็จะเจาะทะลุปลอกสาย เครื่องมือการผลิตที่ออกแบบมาเฉพาะจะกำหนดความสูงทั้ง 2 ค่าแยกจากกัน ซึ่งเป็นเหตุผลที่คีมย้ำมือทั่วไปทำงานได้ไม่แม่นยำเท่าเครื่องย้ำที่ออกแบบมาเฉพาะ
📐 หมายเหตุทางวิศวกรรม
ตั้งค่าความสูงรอยย้ำตามค่าที่ผู้ผลิตขั้วต่อกำหนด ควบคุมให้อยู่ในช่วง ±0.02 mm และตรวจยืนยันด้วยการทดสอบแรงดึง (IPC/WHMA-A-620 ใช้อัตราการดึง 25 mm/min) ค่าแรงดึงขั้นต่ำกำหนดตามขนาดสายไฟไว้ในเอกสารข้อมูลขั้วต่อและตารางมาตรฐาน โดย UL 486A-B, MIL-T-7928 และ IPC/WHMA-A-620 ต่างเผยแพร่ค่าของตนเอง ซึ่งไม่เหมือนกัน อย่าสมมติว่าใช้ค่าเดียวกันได้ ให้อ่านค่าขั้นต่ำสำหรับขนาดสายไฟและขั้วต่อที่ใช้งานจริงจากตารางมาตรฐานที่ใช้กับผลิตภัณฑ์ของคุณ แล้วทดสอบตามค่านั้น บันทึกความสูงรอยย้ำและแรงดึงควบคู่กัน แรงดึงที่ผ่านเกณฑ์แต่ความสูงรอยย้ำเริ่มคลาดเคลื่อนเป็นสัญญาณเตือนล่วงหน้า ไม่ใช่หลักฐานว่าทุกอย่างเรียบร้อย
📐 ข้อมูลสำหรับผู้ซื้อ
ปัญหาที่มีต้นทุนสูงสำหรับผู้ซื้อภาคอุตสาหกรรมใน US หรือ EU คือรอยย้ำที่ดูเรียบร้อยแต่ไม่ผ่านการทดสอบแรงดึงในอีกหลายสัปดาห์ เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบการควบคุมความสูงรอยย้ำให้อยู่ในช่วง ±0.02 mm คือ ความต้านทานที่เพิ่มขึ้น 15% จากช่องอากาศที่ซ่อนอยู่จะตรวจไม่พบจนกว่าจะเกิดปัญหาในภาคสนาม ขอรายงานภาพตัดขวางรอยย้ำโดยละเอียดตาม IPC/WHMA-A-620F ก่อนตัดสินใจ (วิธียึดด้วยการย้ำ/ขึ้นรูปด้วยแรงกด: US7775841B2)
มาตรฐานคุณภาพการย้ำ: IPC/WHMA-A-620 และ M39029
เอกสารมาตรฐาน 2 ตระกูลใช้ตัดสินว่ารอยย้ำยอมรับได้หรือไม่ IPC/WHMA-A-620 เป็นมาตรฐานการยอมรับด้านรูปลักษณ์และกลไกสำหรับชุดสายเคเบิลและสายไฟ ฉบับปัจจุบันคือ Revision F ซึ่งเผยแพร่ในปี 2025 และใช้แทน Revision E จากปี 2022 สำหรับหน้าสัมผัสแบบย้ำที่ถอดเปลี่ยนได้ในงานทางทหาร MIL-DTL-22520 กำกับเครื่องมือย้ำ และ MIL-DTL-39029 (ตระกูล M39029) กำกับหน้าสัมผัส ส่วนงานด้านอวกาศ NASA-STD-8739.4 เพิ่มข้อกำหนดเรื่องผู้ปฏิบัติงานที่ผ่านการรับรองและการควบคุมเครื่องมือ
IPC-620 แบ่งงานออกเป็น 3 คลาส คลาส 1 คืองานอิเล็กทรอนิกส์ทั่วไป คลาส 2 คือผลิตภัณฑ์สำหรับงานเฉพาะทาง และคลาส 3 คืออุปกรณ์ที่ต้องการความน่าเชื่อถือสูง เช่น งานการบินและอวกาศ การแพทย์ และการทหาร สำหรับงานย้ำ ความแตกต่างที่เห็นได้จริงอยู่ที่ความถี่ในการทดสอบแรงดึง ข้อกำหนดด้านภาพตัดขวาง และระดับการยอมรับสภาพที่ใกล้ขีดจำกัด สภาพหลายอย่างที่ “ยอมรับได้โดยมีข้อควรระวัง” ในคลาส 2 จะถูกปฏิเสธทันทีในคลาส 3
ตารางเกณฑ์การยอมรับรอยย้ำ IPC-620 คลาส 1/2/3
| เกณฑ์การยอมรับ | คลาส 1 | คลาส 2 | คลาส 3 |
|---|---|---|---|
| มองเห็นปลายเส้นลวดตัวนำ | แนะนำ | ต้องมี | ต้องมี |
| มีปากบาน | แนะนำ | แนะนำ | ต้องมี |
| การรองรับฉนวน | แนะนำ | ต้องมี | ต้องมี |
| ฉนวนถูกเจาะทะลุ | ปฏิเสธ | ปฏิเสธ | ปฏิเสธ |
| ความสูงรอยย้ำอยู่ในข้อกำหนด | ต้องมี | ต้องมี | ต้องมี |
| การทดสอบแรงดึง | สุ่มตัวอย่าง | เป็นระยะ | ถี่และบันทึกข้อมูล |
| การวิเคราะห์ภาพตัดขวาง | ไม่บังคับ | ตามความจำเป็น | อาจจำเป็นต้องทำ |
| ยอมให้มีเส้นลวดถูกตัด | เล็กน้อย | จำกัด | จำกัดมาก |
| ความยาวหางตัด | ผ่อนปรน | ควบคุม | ควบคุม |
| การยอมรับสภาพที่ใกล้ขีดจำกัด | สูงกว่า | ปานกลาง | ต่ำที่สุด |
สรุปจากหลักการยอมรับตาม IPC/WHMA-A-620 โปรดดู Revision F ฉบับปัจจุบันเพื่อพิจารณาขีดจำกัดด้านมิติและเกณฑ์ภาพถ่ายโดยละเอียด
📐 ข้อมูลสำหรับผู้ซื้อ
สำหรับผู้ซื้อภาคอุตสาหกรรมที่ใช้คลาส 3 รอยย้ำที่ใกล้ขีดจำกัดอาจสร้างปัญหาความล้มเหลวแฝงใน 1,000 ชิ้นจากหน้าสัมผัส 100,000 จุด เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบให้ผลงานตรวจสอบย้อนกลับได้และผ่านการรับรองตาม IPC/WHMA-A-620F คือ การตรวจประเมินด้านการบินและอวกาศหรือการแพทย์จะไม่ยอมรับการตรวจรับที่ไม่มีเอกสารบันทึก ขอใบประเมินทางวิศวกรรมสำหรับระดับการผลิตที่เหมาะกับปริมาณงานของคุณ (ข้อกำหนดด้านฝีมือการผลิต: NASA-STD-8739.4)
ไล่ระดับระบบอัตโนมัติสำหรับการย้ำ: จากคีมมือถึงระบบอัตโนมัติเต็มรูปแบบ
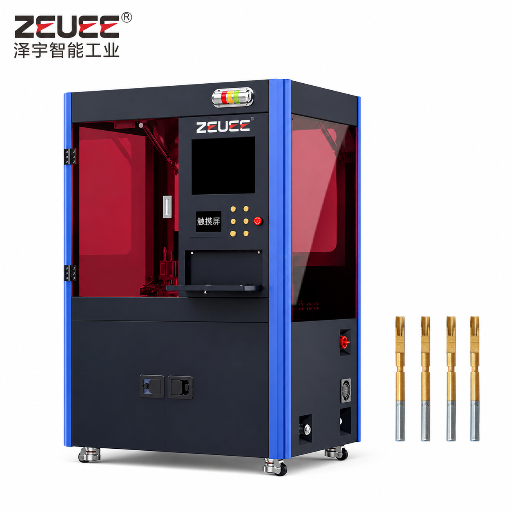
คำว่า “เครื่องย้ำขั้วต่อทวิสต์พิน” ครอบคลุมอุปกรณ์ตั้งแต่คีมมือที่บีบด้วยแรงมือ เครื่องย้ำแบบตั้งโต๊ะ ไปจนถึงเซลล์งานแบบอินไลน์ที่ตัด ปอก บิด ย้ำ และทดสอบได้โดยไม่ต้องให้ผู้ปฏิบัติงานสัมผัสสายไฟ การเพิ่มระดับช่วยให้ทำซ้ำได้สม่ำเสมอและตรวจสอบย้อนกลับได้ แต่ต้องแลกกับเงินลงทุนและเวลาในการตั้งค่า ควรเลือกระดับที่เหมาะกับปริมาณการผลิตและคลาสความน่าเชื่อถือ ไม่ใช่เลือกตามชื่อเสียง
ระบบอัตโนมัติสำหรับการย้ำ 4 ระดับ
| ลำดับ | ระดับ / ประเภทเครื่องจักร | ความสม่ำเสมอในการทำซ้ำ | เครื่องตรวจติดตามแรงย้ำ | ปริมาณการผลิตที่เหมาะสม |
|---|---|---|---|---|
| 1 | ระดับ 1 — คีมย้ำมือแบบใช้แรงคน | ขึ้นอยู่กับผู้ปฏิบัติงาน | ไม่มี | งานซ่อม ต้นแบบ |
| 2 | ระดับ 1 — เครื่องมือแบบเฟืองวงล้อพร้อมตัวกำหนดตำแหน่ง | ดี (เฟืองวงล้อทำงานครบหนึ่งรอบ) | ไม่มี | ปริมาณน้อย งานภาคสนามตามข้อกำหนดทางทหาร |
| 3 | ระดับ 2 — เครื่องเข้าหัวสายแบบตั้งโต๊ะ | สูง (เครื่องมือการผลิตยึดตำแหน่งคงที่) | ไม่บังคับ | การผลิตแบบชุด ปริมาณน้อยถึงปานกลาง |
| 4 | ระดับ 2 — เครื่องกดตั้งโต๊ะแบบใช้ลม | สูง | ไม่บังคับ | การผลิตแบบชุด ปริมาณปานกลาง |
| 5 | ระดับ 3 — ระบบกึ่งอัตโนมัติสำหรับปอก + ย้ำ | สูงมาก | ใช้กันทั่วไป | การผลิตปริมาณปานกลาง |
| 6 | ระดับ 3 — ระบบกึ่งอัตโนมัติสำหรับปอก + บิด + ย้ำ | สูงมาก | ใช้กันทั่วไป | การผลิตทวิสต์พินปริมาณปานกลาง |
| 7 | ระดับ 4 — เครื่องทำสายพร้อมขั้วต่ออัตโนมัติเต็มรูปแบบ | สูงที่สุด | มาตรฐาน | ปริมาณสูง |
| 8 | ระดับ 4 — เซลล์งานทวิสต์พินอัตโนมัติ | สูงที่สุด | มาตรฐาน | การผลิตทวิสต์พินปริมาณสูง |
| 9 | ระดับ 4 — เซลล์งานอินไลน์พร้อม CFM 100% | สูงที่สุด + ตรวจสอบย้อนกลับได้ | อินไลน์ 100% | การผลิตปริมาณสูงภายใต้ข้อกำกับ |
จำเป็นต้องย้ำสายไฟด้วยมือจริงหรือไม่?
ในอุตสาหกรรมการบินและอวกาศ นี่เป็นคำถามคัดกรองความสามารถ ช่างเทคนิคอาวุโสจะถามผู้ฝึกงานว่า “คุณย้ำสายไฟเป็นไหม” เพราะการย้ำด้วยมือแสดงให้เห็นว่าผู้ปฏิบัติงานเข้าใจเรื่องความสูงรอยย้ำและแรงดึงหรือไม่ แต่ “ทำด้วยมือได้” กับ “ควรทำด้วยมือเมื่อผลิตปริมาณมาก” เป็นคนละเรื่อง เครื่องมือแบบเฟืองวงล้อที่ผ่านการรับรองทำรอยย้ำตามข้อกำหนดทางทหารได้ดีทีละชิ้น แต่เมื่อจำเป็นต้องเข้าหัวสายหลายร้อยจุดต่อวันอย่างสม่ำเสมอและมีบันทึกตรวจสอบ เครื่องแบบตั้งโต๊ะและระบบกึ่งอัตโนมัติจะช่วยลดตัวแปรจากผู้ปฏิบัติงานที่หลีกเลี่ยงไม่ได้ในการย้ำด้วยมือ
📐 ข้อมูลสำหรับผู้ซื้อ
ต้นทุนแฝงของการเลือกระดับไม่เหมาะสมคือการแก้ไขงาน ผู้ซื้อภาคอุตสาหกรรมที่เลือกคีมมือสำหรับสายการผลิต 10,000 ชิ้นต่อวันต้องแลกกับกระบวนการที่ช้าลง 30% และอัตราความล้มเหลวที่ขึ้นอยู่กับผู้ปฏิบัติงาน เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบให้ทุกระดับมีการตรวจติดตามแรงย้ำคือการตรวจสอบย้อนกลับ ไม่ใช่ชื่อเสียง ขอใบประเมินทางวิศวกรรมโดยละเอียดตามปริมาณงานรายวันของคุณ (การประกอบหน้าสัมผัสไฮเพอร์โบลอยด์: US6464546)
วิธีตรวจสอบรอยย้ำ: การทดสอบแรงดึง CFM และภาพตัดขวาง
การตรวจสอบ 3 วิธีช่วยแยกรอยย้ำที่ผ่านการยืนยันออกจากรอยย้ำที่เพียงคาดว่าน่าจะผ่าน และเครื่องย้ำขั้วต่อทวิสต์พินที่ดีรองรับการตรวจสอบทั้ง 3 วิธี
จะทราบได้อย่างไรว่ารอยย้ำมีคุณภาพดี?
วัดด้วย 3 วิธี แล้วพิจารณาผลร่วมกัน:
ขั้นตอนการตรวจยืนยันรอยย้ำ
- ความสูงรอยย้ำ — วัดจากจุดอ้างอิงส่วนบนของรอยย้ำด้วยไมโครมิเตอร์ แล้วเทียบกับข้อกำหนดของขั้วต่อโดยให้คลาดเคลื่อนไม่เกิน ±0.02 mm ทำได้รวดเร็ว ไม่ทำลายชิ้นงาน และทำเป็นขั้นตอนแรก
- การทดสอบแรงดึง (แรงดึงเชิงกล) — ยึดขั้วต่อ จับสายไฟ แล้วดึงที่ 25 mm/min จนแยกออกจากกัน ตั้งเป้าตามค่าแรงดึงขั้นต่ำที่เผยแพร่สำหรับขนาดสายไฟของคุณในเอกสารข้อมูลขั้วต่อหรือตารางของมาตรฐานที่ใช้บังคับ (UL 486A-B, MIL-T-7928 หรือ IPC/WHMA-A-620) เนื่องจากตัวเลขแต่ละมาตรฐานต่างกัน ให้ใช้ค่าตามมาตรฐานที่ใช้กับผลิตภัณฑ์ของคุณ
- การวิเคราะห์ภาพตัดขวาง — ตัด ขัดเงา และตรวจสอบกระบอกเพื่อดูการบีบอัดและช่องว่าง วิธีนี้เผยให้เห็นการย้ำแน่นหรือหลวมเกินไปซึ่งอาจตรวจไม่พบจากการทดสอบแรงดึงเพียงอย่างเดียว
สำหรับเครื่องจักรอัตโนมัติ การตรวจติดตามแรงย้ำ (CFM) ทำให้การสุ่มตรวจเปลี่ยนเป็นการตรวจสอบ 100% โดยบันทึกกราฟแรงเทียบกับระยะเคลื่อนที่ของรอยย้ำทุกชิ้น และแจ้งเตือนทุกรอบการทำงานที่คลาดจากรูปแบบที่เรียนรู้ไว้ เช่น เส้นลวดขาดหาย สายไฟปอกสั้นเกินไป หรือแม่พิมพ์สึกหรอ สายการผลิตที่มีเสถียรภาพตั้งเป้าความสามารถของกระบวนการที่ Cpk ≥ 1.67 ซึ่งเป็นเกณฑ์ที่ช่วยควบคุมข้อบกพร่องให้ต่ำกว่าระดับไม่กี่ชิ้นต่อล้าน นี่คือเหตุผลในทางปฏิบัติที่ระบบอัตโนมัติเหมาะกับการผลิตปริมาณมาก ไม่ได้เพียงย้ำได้เร็วขึ้น แต่ยังพิสูจน์คุณภาพของรอยย้ำทุกชิ้นได้ด้วย
“แรงดึงที่ผ่านเกณฑ์แต่ความสูงรอยย้ำเริ่มคลาดเคลื่อนเป็นสัญญาณเตือนล่วงหน้า ไม่ใช่หลักฐานว่าทุกอย่างเรียบร้อย ข้อมูลความสูงรอยย้ำช่วยให้ทราบว่ากระบวนการกำลังเปลี่ยนแปลงก่อนที่การทดสอบแรงดึงจะเริ่มพบชิ้นงานไม่ผ่าน”
— แนวทางที่ผู้ปฏิบัติงานในกระบวนการย้ำรายงานกันโดยทั่วไป สรุปการตรวจยืนยันรอยย้ำตาม IPC-620
📐 ข้อมูลสำหรับผู้ซื้อ
สิ่งที่ผู้ซื้อส่วนใหญ่ใน US และ EU มองข้ามคือ รอยย้ำที่ผ่านการทดสอบแรงดึงอาจยังซ่อนกระบวนการที่กำลังคลาดเคลื่อนอยู่ เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบให้บันทึกแรงย้ำ 100% แทนการสุ่มตรวจคือปัญหารอยย้ำที่ความสูงเริ่มคลาดเคลื่อนเล็กน้อยจนทำให้ชิ้นงานมีแรงดึงต่ำกว่าค่าขั้นต่ำโดยไม่มีใครสังเกต ซึ่งเป็นสิ่งที่ต้องตรวจจับให้ได้ระหว่างกระบวนการ ดาวน์โหลดตัวอย่างคู่มือการตรวจยืนยันรอยย้ำก่อนการตรวจสอบชิ้นงานแรก (เกณฑ์การยอมรับฝีมือการย้ำ: NASA-STD-8739.4)
วิธีเลือกเครื่องย้ำขั้วต่อทวิสต์พิน
ข้อผิดพลาดในการเลือกส่วนใหญ่มักไม่ได้อยู่ที่ตัวเครื่องหลัก แต่อยู่ที่เครื่องมือการผลิตและหน้าสัมผัสที่ต้องรองรับ ข้อผิดพลาดจากการใช้แม่พิมพ์ผิดขนาดมีต้นทุนสูงเพียงอย่างเดียว เช่น ใช้แม่พิมพ์ 10–12 AWG กับขั้วต่อ 16 AWG จะทำให้แรงดึงลดลงประมาณ 30% ตรวจสอบรายการด้านล่างก่อนเปรียบเทียบแบรนด์
- ✔1. ตระกูลหน้าสัมผัส ทวิสต์พิน/ไฮเพอร์โบลอยด์ หรือรูปแบบ Deutsch pin crimper, molex pin crimper, JST หรือ D-sub ด้วย? ตรวจสอบว่าอุปกรณ์ของเครื่องจักรรองรับหน้าสัมผัสทุกแบบที่คุณผลิต
- ✔2. ช่วง AWG เลือกช่วงขนาดตัวนำให้ตรงกัน (เช่น สายสัญญาณ 32–20 AWG เทียบกับสายไฟกำลัง 16–12 AWG) เครื่องจักรเครื่องเดียวแทบไม่สามารถรองรับทั้ง 2 ช่วงได้ดี
- ✔3. ความสามารถในการบิด หน้าสัมผัสทวิสต์พินต้องบิดสายไฟอย่างควบคุมก่อนย้ำ ตรวจสอบว่ารวมขั้นตอนนี้ไว้ในเครื่องจักรแล้ว ไม่ใช่ให้ทำล่วงหน้าด้วยมือ
- ✔4. การตรวจติดตามแรงย้ำ สำหรับงานคลาส 3 จำเป็นต้องมี CFM แบบอินไลน์พร้อมบันทึกข้อมูล
- ✔5. ความสม่ำเสมอของความสูงรอยย้ำ ขอค่าความคลาดเคลื่อนที่มีเอกสารยืนยัน โดยเป้าหมายการทำงานคือ ±0.02 mm
- ✔6. เวลาเปลี่ยนรุ่นการผลิต สำหรับโรงงานที่ผลิตสินค้าหลากหลายรุ่น ความเร็วในการเปลี่ยนอุปกรณ์ของชุดหัวกดมีผลต่อประสิทธิภาพโดยรวม
- ✔7. ความสอดคล้องกับมาตรฐาน ตรวจยืนยันว่าผลงานประเมินตาม IPC/WHMA-A-620F และเมื่อเกี่ยวข้อง ให้เป็นไปตาม M39029 / NASA-STD-8739.4 ด้วย
เงื่อนไข → ระดับเครื่องที่แนะนำ
- งานซ่อม / การรับรอง / งานภาคสนามตามข้อกำหนดทางทหาร → เครื่องมือเฟืองวงล้อพร้อมตัวกำหนดตำแหน่งที่ผ่านการรับรอง ระดับ 1
- การผลิตแบบชุด ปริมาณน้อยถึงปานกลาง หน้าสัมผัสหลากหลาย → เครื่องเข้าหัวสายแบบตั้งโต๊ะ ระดับ 2
- การผลิตทวิสต์พินปริมาณปานกลาง ต้องตรวจสอบย้อนกลับได้ → ระบบกึ่งอัตโนมัติสำหรับปอก-บิด-ย้ำ พร้อม CFM ระดับ 3
- การผลิตปริมาณสูง ภายใต้ข้อกำกับ (การบินและอวกาศ/EV/การแพทย์) → เซลล์งานอัตโนมัติพร้อม CFM 100% ระดับ 4
เมื่อเลือกระดับให้เหมาะกับปริมาณการผลิตและคลาสแล้ว ให้เปรียบเทียบเครื่องจักรแต่ละรุ่นในหน้าเครื่องย้ำขั้วต่อทวิสต์พิน หรือดูเครื่องจักรสำหรับการประกอบคอนเน็กเตอร์ทั้งหมด
📐 ข้อมูลสำหรับผู้ซื้อ
สำหรับผู้ซื้อภาคอุตสาหกรรมที่ต้องจับคู่หน้าสัมผัสกับเครื่องจักร ข้อผิดพลาดที่มีต้นทุนสูงคือการใช้แม่พิมพ์ผิดขนาดจนแรงดึงลดลง 30% เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบให้รวมขั้นตอนการบิดไว้ในเครื่องคือ ขั้นตอนบิดล่วงหน้าด้วยมือเป็นจุดที่ทำให้เกิดความไม่สม่ำเสมอ การประกอบไฮเพอร์โบลอยด์มีเอกสารอ้างอิงใน US5326289A ส่งหมายเลขชิ้นส่วนหน้าสัมผัสเพื่อรับการประเมินความเข้ากันได้โดยเฉพาะก่อนซื้อ (สิทธิบัตรหน้าสัมผัสไฮเพอร์โบลอยด์: US7775841B2)
ตำแหน่งของการย้ำขั้วต่อทวิสต์พินในงานประกอบสายเคเบิล
เครื่องย้ำขั้วต่อทวิสต์พินเป็นสถานีงานหนึ่งในสายการผลิตที่ยาวกว่า โดยทั่วไป การไหลของงานในสายการผลิตที่ต้องการความน่าเชื่อถือสูงเป็นดังนี้: ตัด → ปอก → บิด → ย้ำ → ใส่ → ทดสอบความต่อเนื่อง เครื่องย้ำของคุณรับผิดชอบขั้นตอนกลาง ได้แก่ ปอก-บิด-ย้ำ ส่วนต้นทาง เครื่องตัดจะวัดและตัดตัวนำ และปลายทาง ผู้ปฏิบัติงานจะใส่หน้าสัมผัสที่เข้าหัวแล้วลงในตัวเรือนคอนเน็กเตอร์ จากนั้นเครื่องทดสอบจะตรวจสอบทุกวงจร
ตำแหน่งดังกล่าวมีผลต่อการตัดสินใจซื้อ หากมีระบบตัดและปอกอัตโนมัติอยู่แล้ว ก็สามารถติดตั้งเซลล์งานย้ำกึ่งอัตโนมัติเข้ากับสายการผลิตได้อย่างลงตัว แต่หากยังตัดสายด้วยมือ ความสม่ำเสมอของเครื่องย้ำจะลดลงเพราะความยาวส่วนที่ปอกจากขั้นตอนต้นทางไม่คงที่ ซึ่งเป็นหนึ่งในสาเหตุหลักที่ทำให้การย้ำล้มเหลว
สามารถนำคอนเน็กเตอร์กลับมาใช้ซ้ำได้หรือไม่โดยถอดพินออก?
บางครั้งสามารถทำได้ หากดำเนินการอย่างระมัดระวัง เครื่องมือถอดพินคอนเน็กเตอร์จะปลดแถบล็อกของหน้าสัมผัส เพื่อให้ถอดหน้าสัมผัสที่เข้าหัวแล้วออกจากตัวเรือนได้สำหรับการแก้ไขงานหรือใส่พินใหม่ สามารถนำตัวเรือนและหน้าสัมผัสที่ยังอยู่ในสภาพดีมาใช้ซ้ำได้ แต่หน้าสัมผัสที่ตัดส่วนย้ำออกแล้วจะนำกลับมาใช้ไม่ได้ เมื่อถอดออกแล้ว การเข้าหัวใหม่ต้องใช้หน้าสัมผัสชิ้นใหม่และย้ำใหม่ สำหรับหน้าสัมผัสทวิสต์พินโดยเฉพาะ ให้ถือว่าการถอดเป็นงานแก้ไขที่ต้องตรวจสอบซ้ำอย่างครบถ้วน ไม่ใช่ทางลัด ผู้ปฏิบัติงานมักรายงานว่าหน้าสัมผัสที่นำกลับมาใช้ซ้ำและมีรอยย้ำที่ใกล้ไม่ผ่านเกณฑ์เป็นสาเหตุที่พบซ้ำของความขัดข้องหน้างาน
📐 ข้อมูลสำหรับผู้ซื้อ
สิ่งที่ผู้ซื้ออุปกรณ์อุตสาหกรรมในสหรัฐฯ หรือสหภาพยุโรปต้องชั่งน้ำหนักในปี 2026 คือการซื้อให้รองรับปริมาณการผลิตวันนี้ เทียบกับการตรวจประเมินในวันหน้า เมื่อระบบอัตโนมัติสำหรับการเดินสายไฟรถยนต์ไฟฟ้าเติบโต 20.2% ต่อปี เหตุผลเชิงโครงสร้างที่ ZEUEE ออกแบบระบบตรวจสอบแรงย้ำ 100% ให้เป็นส่วนหนึ่งของเครื่องตั้งแต่ต้น คือการตรวจสอบย้อนกลับในสายการผลิตกำลังกลายเป็นข้อคาดหวังมาตรฐานในการตรวจประเมิน ไม่ใช่ตัวเลือกพิเศษ ขอเอกสารข้อกำหนดโดยละเอียดสำหรับโครงการของคุณ (ข้อกำหนดฝีมือการประกอบสายเคเบิล: NASA-STD-8739.4)
สิ่งที่เปลี่ยนแปลงในระบบอัตโนมัติสำหรับการย้ำที่ต้องการความน่าเชื่อถือสูง
ปัจจัย 2 ประการกำลังเปลี่ยนโฉมอุปกรณ์ประเภทนี้ในปี 2025–2026 ได้แก่ การปรับปรุงมาตรฐานและความต้องการที่เพิ่มขึ้นอย่างรวดเร็ว ในด้านมาตรฐาน IPC/WHMA-A-620F ประกาศใช้ในปี 2025 โดยเพิ่มความเข้มงวดของแนวทางการเข้าหัวแบบย้ำและปรับให้สอดคล้องกับ IPC J-STD-001 ผู้ซื้อที่จัดทำข้อกำหนดการจัดซื้อใหม่ควรอ้างอิง Revision F ไม่ใช่ Revision E ปี 2022
ในด้านความต้องการ คาดว่าตลาดการประกอบสายเคเบิลโดยรวมจะมีมูลค่าประมาณ USD 95.9 billion ในปี 2025 และเพิ่มเป็นประมาณ USD 100.47 billion ในปี 2026 (อัตราการเติบโตเฉลี่ยต่อปีแบบทบต้น (CAGR) ~5.3%) ขณะที่คาดว่าตลาดระบบอัตโนมัติสำหรับการเดินสายไฟรถยนต์ไฟฟ้าจะเติบโตจาก USD 8.5 billion ในปี 2025 ไปสู่ USD 37.0 billion ภายในปี 2033 ด้วย CAGR 20.2% สถาปัตยกรรมรถยนต์ไฟฟ้าแรงดันสูง ระบบช่วยเหลือผู้ขับขี่ขั้นสูง (ADAS) และอุตสาหกรรมการบินและอวกาศ กำลังผลักดันให้การผลิตหันมาใช้เซลล์การผลิตขับเคลื่อนด้วยเซอร์โวพร้อมระบบตรวจสอบแรงย้ำ 100% แทนการทดสอบแรงดึงแบบสุ่มตัวอย่าง
💡 แนวทางที่ควรดำเนินการ
หากคุณกำลังกำหนดข้อกำหนดของเครื่องจักรในปีนี้ ให้ความสำคัญกับการตรวจสอบแรงย้ำในสายการผลิต (CFM) และการบันทึกข้อมูลเป็นอย่างมาก เพราะสิ่งเหล่านี้กำลังกลายเป็นข้อคาดหวังมาตรฐานในการตรวจประเมินงานประกอบสายเคเบิลที่อยู่ภายใต้ข้อกำกับ ไม่ใช่ตัวเลือกพิเศษ และระบุ IPC/WHMA-A-620F ไว้อย่างชัดเจน เพื่อให้เกณฑ์การยอมรับของคุณตรงกับฉบับที่ผู้ตรวจประเมินจะใช้
มีข้อควรระวังที่ควรกล่าวอย่างตรงไปตรงมาเกี่ยวกับแนวคิดที่ว่า “การย้ำดีกว่าการบัดกรี” ซึ่งเป็นแรงผลักดันให้มีการใช้ทวิสต์พินมากขึ้น: มาตรฐาน SAE/USCAR-21, IEC 60352-2 และ IPC/WHMA-A-620 กำหนดให้ใช้การย้ำในงานที่มีแรงสั่นสะเทือนและการเปลี่ยนแปลงอุณหภูมิเป็นรอบ ด้วยเหตุผลที่ชัดเจน คือรอยเชื่อมเย็นที่ปิดผนึกก๊าซไม่มีบริเวณที่ได้รับผลกระทบจากความร้อนซึ่งอาจแตกร้าวได้ อย่างไรก็ตาม หลักการนี้ไม่ได้ใช้ได้กับทุกกรณี รอยต่อแบบย้ำร่วมกับบัดกรียังคงพบในชุดแบตเตอรี่รถยนต์ไฟฟ้าบางประเภท เมื่อความต้านทานหรือเป้าหมายด้านการซีลที่กำหนดเป็นปัจจัยในการเลือก ให้เลือกวิธีเข้าหัวให้ตรงกับข้อกำหนดที่จัดทำเป็นเอกสาร นี่คือบทเรียนที่มาตรฐานกำหนดให้ต้องบันทึกไว้อย่างชัดเจน
📐 ข้อมูลสำหรับผู้ซื้อ
คำตอบที่ตรงไปตรงมาสำหรับผู้ซื้ออุปกรณ์อุตสาหกรรมคือ เครื่องย้ำทวิสต์พินที่เหมาะสมต้องมีเอกสารยืนยันความสามารถในการทำซ้ำของความสูงรอยย้ำและความสอดคล้องกับมาตรฐาน ซึ่งตรงกับระดับความน่าเชื่อถือที่ต้องการ ZEUEE ออกแบบเครื่องจักรไว้ 4 ระดับ ดังนั้นเหตุผลเชิงโครงสร้างในการเลือกระดับใดระดับหนึ่งจึงขึ้นอยู่กับปริมาณการผลิตและข้อกำหนดการตรวจประเมินของคุณ ไม่ใช่ราคา การยอมรับรอยย้ำในโครงการที่ต้องการความน่าเชื่อถือสูงอยู่ภายใต้มาตรฐานฝีมือการผลิต เช่น NASA-STD-8739.4 ขอประเมินข้อกำหนดที่ปรับให้เหมาะกับโครงการของคุณ เพื่อเปรียบเทียบตัวเลือกต่าง ๆ
คำถามที่พบบ่อย
ถาม: หน้าสัมผัสทวิสต์พินคืออะไร และทำไมจึงเรียกว่า “ทวิสต์พิน”?
ดูคำตอบ
ทวิสต์พินคือหน้าสัมผัสไฮเพอร์โบลอยด์ที่ประกอบด้วยแกนทองแดงเนื้อนิ่ม หุ้มด้วยลวดสปริงทองแดงผสมเบริลเลียมที่บิดเป็นเกลียวรอบแกน คำว่า “ทวิสต์” อธิบายวิธีพันลวดด้านนอกให้เป็นโครงตาข่าย ซึ่งจับพินคู่ประกบได้หลายจุดรอบเส้นรอบวง โครงสร้างนี้ระบุไว้ในสิทธิบัตรสหรัฐฯ US4358180A และทำให้หน้าสัมผัสมีความต้านทานต่ำและทนต่อแรงสั่นสะเทือนได้สูง
ถาม: เครื่องย้ำทวิสต์พินแตกต่างจากเครื่องมือย้ำแบบมือถืออย่างไร?
ดูคำตอบ
เครื่องมือย้ำพินแบบมือถือจะย้ำปลอกเพียงชิ้นเดียว และความสูงรอยย้ำขึ้นอยู่กับผู้ปฏิบัติงาน ส่วนเครื่องย้ำทวิสต์พินจะรวมการป้อนชิ้นงาน การปอกสาย การบิดสายไฟอย่างควบคุมได้ และการย้ำไว้ในรอบการทำงานเดียวที่ทำซ้ำได้ และรักษาความสูงรอยย้ำไว้ที่ประมาณ ±0.02 mm ได้ตลอดหน้าสัมผัสหลายพันชิ้น ในเครื่องจักรระดับอัตโนมัติยังมีระบบตรวจสอบแรงย้ำ เพื่อยืนยันหน้าสัมผัสทุกชิ้นแทนการสุ่มตรวจ ซึ่งเป็นข้อแตกต่างที่สำคัญเมื่อผลิตในปริมาณมาก
ถาม: มาตรฐานใดกำหนดคุณภาพการย้ำทวิสต์พิน?
ดูคำตอบ
มาตรฐานหลักสำหรับการยอมรับด้านรูปลักษณ์และกลไกคือ IPC/WHMA-A-620 ฉบับปัจจุบันคือ Revision F (2025) ส่วนหน้าสัมผัสถอดเปลี่ยนได้สำหรับงานทหารต้องเป็นไปตาม MIL-DTL-22520 สำหรับเครื่องมือย้ำ และ MIL-DTL-39029 (M39029) สำหรับตัวหน้าสัมผัส งานอุปกรณ์สำหรับการบินอวกาศต้องเป็นไปตาม NASA-STD-8739.4 มาตรฐานเหล่านี้กำหนดความสูงรอยย้ำ ค่าแรงดึงขั้นต่ำ และเกณฑ์การยอมรับ Class 1/2/3 ที่ผู้ตรวจสอบจะใช้ระหว่างการตรวจชิ้นงานแรกหรือการตรวจประเมินคุณภาพ
ถาม: เครื่องย้ำพินอัตโนมัติมีราคาเท่าไร?
ดูคำตอบ
ราคาแตกต่างกันมากตามระดับ ตั้งแต่เครื่องเข้าหัวแบบตั้งโต๊ะไปจนถึงเซลล์การผลิตอัตโนมัติเต็มรูปแบบที่มีระบบตรวจสอบในสายการผลิต เนื่องจากราคาขึ้นอยู่กับชุดหัวอัด ประเภทหน้าสัมผัส และอัตราการผลิต โปรดขอใบเสนอราคาโดยระบุหน้าสัมผัสและปริมาณการผลิตของคุณ
ถาม: เครื่องจักรเครื่องเดียวสามารถย้ำหน้าสัมผัส Deutsch, Molex และ JST ได้หรือไม่?
ดูคำตอบ
โดยมากทำได้ด้วยชุดหัวอัดหรือชุดแม่พิมพ์ที่เปลี่ยนได้ แต่ต้องอยู่ภายในช่วงแรงและช่วง AWG ที่เครื่องจักรรองรับ เครื่องย้ำแบบตั้งโต๊ะที่ใช้หัวอัดขนาดเล็กได้อาจรองรับหลายแบรนด์ โปรดตรวจสอบว่ามีชุดหัวอัดที่ผ่านเกณฑ์ที่กำหนดสำหรับหน้าสัมผัสแต่ละแบบก่อนสรุปว่าใช้งานได้ครอบคลุม เพราะการใช้แม่พิมพ์ที่อยู่นอกช่วงรองรับเป็นสาเหตุที่พบได้บ่อยของปัญหาคุณภาพรอยย้ำ
ถาม: เครื่องย้ำทวิสต์พินรองรับช่วง AWG เท่าไร?
ดูคำตอบ
เครื่องจักรส่วนใหญ่รองรับช่วงขนาดหนึ่ง ไม่ได้ครอบคลุมทุกขนาด งานทวิสต์พินสำหรับสัญญาณมักอยู่ที่ประมาณ 32–20 AWG ส่วนเครื่องมือสำหรับงานกำลังรองรับสายขนาดใหญ่กว่า กลุ่มเครื่องมือมาตรฐานทางทหารอย่าง M22520 ครอบคลุม 12–32 AWG ในรุ่นต่าง ๆ
ถาม: การย้ำดีกว่าการบัดกรีสำหรับคอนเน็กเตอร์ที่ต้องการความน่าเชื่อถือสูงหรือไม่?
ดูคำตอบ
สำหรับงานที่มีแรงสั่นสะเทือนและการเปลี่ยนแปลงอุณหภูมิเป็นรอบ โดยทั่วไปนิยมใช้การย้ำ และมาตรฐาน SAE/USCAR-21, IEC 60352-2 และ IPC/WHMA-A-620 กำหนดให้ใช้กับงานยานยนต์และอุตสาหกรรมการบินและอวกาศตลอดอายุการใช้งานที่กำหนด รอยย้ำที่ทำได้ถูกต้องเป็นรอยเชื่อมเย็นที่ปิดผนึกก๊าซและไม่มีบริเวณที่ได้รับผลกระทบจากความร้อน ขณะที่รอยบัดกรีอาจแตกร้าวบริเวณรอยต่อระหว่างส่วนแข็งกับส่วนยืดหยุ่นเมื่อได้รับแรงสั่นสะเทือน อย่างไรก็ตาม หลักการนี้ไม่ได้ใช้ได้กับทุกกรณี งานบางประเภท รวมถึงชุดแบตเตอรี่รถยนต์ไฟฟ้าบางแบบ ใช้รอยต่อแบบย้ำร่วมกับบัดกรีเพื่อให้ได้ค่าความต้านทานหรือเป้าหมายด้านการซีลที่กำหนด เลือกวิธีเข้าหัวให้ตรงกับข้อกำหนดที่จัดทำเป็นเอกสาร แทนการยึดตามกฎทั่วไป
เอกสารอ้างอิงและแหล่งข้อมูล
- NASA-STD-8739.4 — การย้ำ การเชื่อมต่อสายเคเบิล ชุดสายไฟ และการเดินสาย — NASA
- IPC/WHMA-A-620F (2025) — ข้อกำหนดและเกณฑ์การยอมรับสำหรับชุดสายเคเบิลและชุดสายไฟ — IPC / ANSI
- สิทธิบัตรสหรัฐฯ US4358180A — ทวิสต์พิน — USPTO
- สิทธิบัตรสหรัฐฯ US7775841B2 — หน้าสัมผัสไฟฟ้าไฮเพอร์โบลอยด์ — USPTO
- สิทธิบัตรสหรัฐฯ US5326289A — คอนเน็กเตอร์ไฟฟ้าตัวเมียแบบไฮเพอร์โบลอยด์ — USPTO
- MIL-DTL-22520 — เครื่องมือย้ำขั้วต่อไฟฟ้า แบบใช้มือหรือขับเคลื่อนด้วยกำลัง — กระทรวงกลาโหมสหรัฐฯ
- เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์คืออะไร? — Connector Supplier
- บทวิเคราะห์ตลาดการประกอบสายเคเบิล 2026–2030 — Technavio
เนื้อหาที่เกี่ยวข้อง
เกี่ยวกับคู่มือนี้
ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) ออกแบบและผลิตอุปกรณ์สำหรับการประกอบคอนเน็กเตอร์และการย้ำทวิสต์พิน โดยถือครองสิทธิบัตรกว่า 150 รายการ และได้รับการรับรอง ISO 9001:2015 ในฐานะวิสาหกิจเทคโนโลยีขั้นสูงระดับชาติและวิสาหกิจเฉพาะทาง (SRDI) คู่มือนี้อ้างอิงมาตรฐานจาก IPC กระทรวงกลาโหมสหรัฐฯ และ NASA รวมถึงข้อมูลคุณภาพการย้ำที่เผยแพร่จากการใช้งานจริง โดยจัดทำขึ้นเพื่อช่วยวิศวกรกำหนดข้อกำหนดของอุปกรณ์ ไม่ใช่ใช้แทนมาตรฐานการยอมรับที่โครงการของคุณกำหนด
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






