ติดต่อ Zeyu lntelligent Industrial Company
ขอบเขตงานและผลผลิตของเครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสง

เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำหน้าที่ได้หลายอย่าง เช่น ประกอบชิ้นส่วนคอนเนกเตอร์ เข้าหัวใยแก้วนำแสงภายในเฟอร์รูล หรือประสานการทำงานของสถานีผลิตหลายสถานี คู่มือนี้มุ่งเน้นขอบเขตของเครื่องจักรและผลผลิตที่ผ่านเกณฑ์ โดยพิจารณาว่าเวลาที่สถานีถูกใช้งาน ทรัพยากรที่ใช้ร่วมกัน และการจับคู่ผลิตภัณฑ์ส่งผลต่อกำลังการผลิตที่ใช้ได้จริงอย่างไร การกำหนดขอบเขตให้ชัดเจนตั้งแต่แรกช่วยป้องกันการเข้าใจผิดว่าการทำงานเชิงกลอย่างรวดเร็วเพียงขั้นตอนเดียวเท่ากับผลผลิตจากชุดสายใยแก้วนำแสงที่ประกอบและทดสอบครบถ้วนแล้ว
อัปเดต ตุลาคม 2026 · โดย Cherry
ภาพรวมกระบวนการ
- ผลิตภัณฑ์:ชิ้นส่วนคอนเนกเตอร์ ปลายที่เข้าหัวแล้ว หรือสายสำเร็จรูป
- กระบวนการ:ติดกาวและขัดเงา ต่อแบบเชิงกล หรือต่อด้วยการเชื่อมฟิวชัน
- คุณภาพ:สภาพพื้นผิว รูปทรง และสมรรถนะทางแสง
- หน่วยกำลังการผลิต:จำนวนปลายคอนเนกเตอร์ที่ผ่านเกณฑ์ต่อช่วงเวลาการผลิตที่กำหนด
เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำงานในขั้นตอนที่กำหนดของการผลิตคอนเนกเตอร์ เส้นทางการเข้าหัวเป็นตัวกำหนดสถานีที่ต้องใช้ ผลผลิตที่ใช้ได้จริงนับเฉพาะปลายคอนเนกเตอร์ที่ผ่านการทดสอบการผลิตตามที่ตกลงกัน
ประเด็นสำคัญ
- ภาพตรวจสอบหน้าปลายที่สะอาดกับการเชื่อมต่อทางแสงที่มีการสูญเสียต่ำเป็นการวัดคนละอย่างกัน
- คอนเนกเตอร์ขัดเงาสำเร็จล่วงหน้าต่อได้ทั้งแบบเชิงกลและแบบฟิวชัน
- เวลาที่ใช้กับงานแบบแบตช์อาจสำคัญกว่าเวลารอของแต่ละขั้นตอนที่นานที่สุด
- สายดูเพล็กซ์ที่มีคอนเนกเตอร์แยกกันทั้ง 2 ปลาย ต้องใช้ปลายคอนเนกเตอร์ที่ผ่านเกณฑ์ 4 ปลาย
เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำอะไรได้บ้าง?
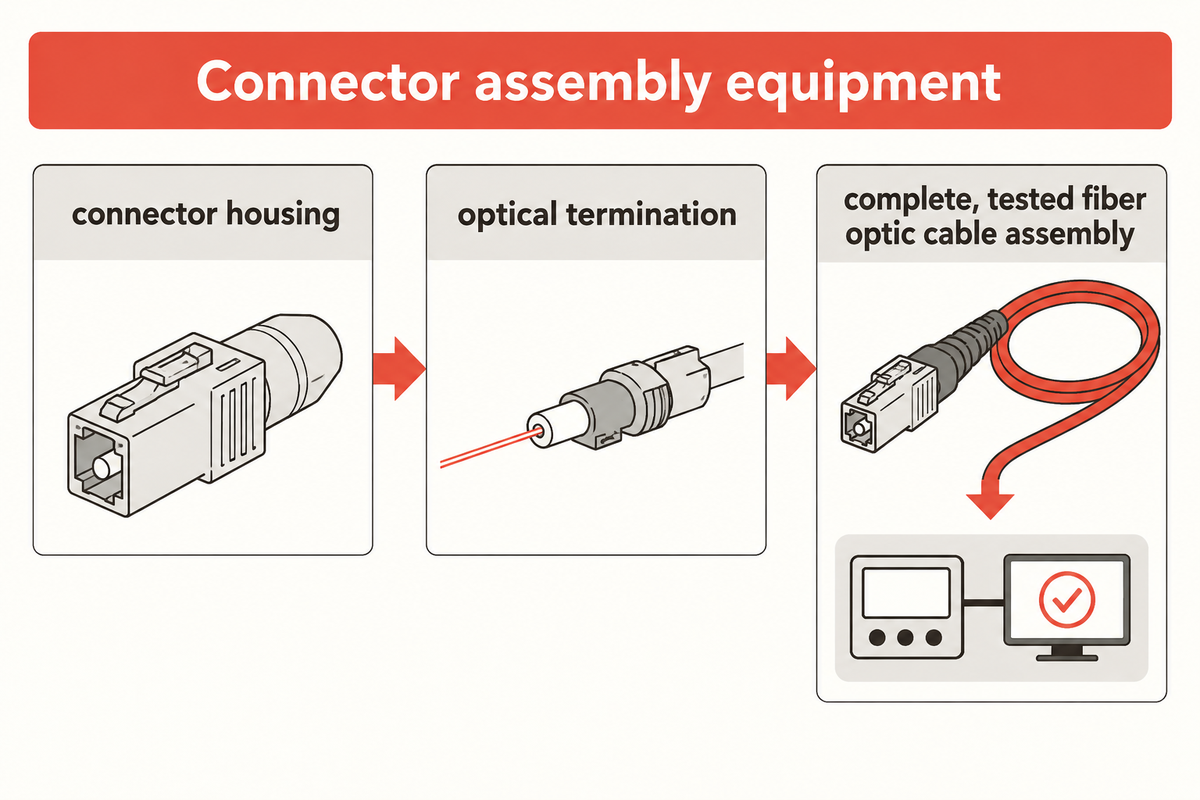
เครื่องประกอบคอนเนกเตอร์ป้อน จัดตำแหน่ง และเชื่อมต่อชิ้นส่วนตามลำดับขั้นตอนที่ควบคุมไว้ ขอบเขตงานที่ส่งมอบอาจสิ้นสุดที่ตัวเรือนคอนเนกเตอร์ ต่อเนื่องไปจนถึงการเข้าหัวใยแก้วนำแสง หรือครอบคลุมสายการผลิตที่ประสานงานกันหลายสถานี คำอธิบายผลผลิตควรระบุผลิตภัณฑ์ที่เสร็จสมบูรณ์และขั้นตอนที่ยังต้องดำเนินการในส่วนอื่นของโรงงาน
เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงทำงานอย่างไร?
เครื่องจักรใช้จิ๊กจัดตำแหน่งชิ้นงานเพื่อจัดวางชิ้นส่วน แอคชูเอเตอร์เพื่อดำเนินการเชื่อมต่อ และระบบควบคุมเพื่อตรวจสอบลำดับการทำงาน สถานีเชิงกลอาจประกอบสปริงกับตัวเรือนรอบเฟอร์รูล ส่วนการเข้าหัวใยแก้วนำแสงต้องเตรียมและต่อใยแก้วเพิ่ม หากใช้กระบวนการติดกาว ก็ต้องอบกาวและขัดเงาก่อนตรวจสอบขั้นสุดท้าย
ความแตกต่างนี้ส่งผลต่อการวางแผนการผลิต เครื่องป้อนชิ้นงานอัตโนมัติอาจประกอบเปลือกคอนเนกเตอร์ได้อย่างรวดเร็ว ขณะที่เครื่องขัดเงาปลายทางรอให้ได้แบตช์ที่เหมาะสม ส่วนจุดเชื่อมต่อทางแสงยังต้องมีการควบคุมกระบวนการของตัวเอง เอกสารอ้างอิงการเข้าหัวคอนเนกเตอร์ของ Fiber Optic Association แยกการเข้าหัวแบบติดกาว อินเทอร์เฟซที่เตรียมไว้จากโรงงาน และการต่อแบบสไปซ์ออกจากกัน
เครื่องเชื่อมฟิวชันและคอนเนกเตอร์ขัดเงาสำเร็จล่วงหน้าเกี่ยวข้องกันอย่างไร?
เครื่องเชื่อมฟิวชันใช้เชื่อมใยแก้วนำแสงเข้าด้วยกัน ส่วนคอนเนกเตอร์ขัดเงาสำเร็จล่วงหน้ามีหน้าสัมผัสสำหรับเชื่อมต่อที่ผ่านการตกแต่งเรียบร้อยแล้ว ใยแก้วที่นำเข้ามาสามารถต่อเข้ากับหน้าสัมผัสนี้ได้ด้วยการสไปซ์เชิงกล หรือเชื่อมฟิวชันเข้ากับสายพิกเทลสั้น ดังนั้น คำว่า “ขัดเงาสำเร็จล่วงหน้า” จึงหมายถึงหน้าสัมผัส ไม่ใช่วิธีการต่อ
สำหรับการติดตั้ง FTTH คอนเนกเตอร์ประกอบหน้างานจะติดตั้ง ณ จุดที่ใช้งาน คอนเนกเตอร์แบบเร็วบางรุ่นใช้ใยแก้วส่วนปลายที่ติดตั้งไว้ภายในและเจลปรับดัชนีหักเห คอนเนกเตอร์ประกอบเร็วก็ยังต้องเตรียมและจัดการใยแก้วให้เข้ากัน เอกสารคำอธิบายเรื่องคอนเนกเตอร์แบบ splice-onของ FOA กล่าวถึงทั้งแบบเชิงกลและแบบฟิวชัน
ลองพิจารณาทีมซ่อมบำรุงที่เปลี่ยนปลาย LC 2 จุดบนสายที่ติดตั้งแล้ว ทีมต้องมีชุดเครื่องมือเข้าหัวที่ตรงกับวิธีซ่อมที่เลือก เข้าถึงสายที่ชำรุดได้ และมีวิธีประเมินผลการซ่อม โรงงานที่ผลิตสินค้าตามคำสั่งซื้อซ้ำๆ เผชิญโจทย์ต่างออกไป โดยต้องควบคุมการเตรียมชิ้นงาน การระบุวัสดุ การเคลื่อนย้ายแบตช์ และการทดสอบตลอดทั้งกะ การซื้อชุดเครื่องมือภาคสนามขนาดกะทัดรัดอาจแก้ปัญหางานซ่อมได้ แต่การขยายการผลิตต้องใช้เส้นทางกระบวนการที่ทำให้งานไหลต่อเนื่องระหว่างสถานี การมองทั้ง 2 งานว่าเป็นงาน “ประกอบคอนเนกเตอร์” แบบเดียวกัน ทำให้มองข้ามเครื่องจักรและแรงงานที่ต้องใช้
หลักการกำหนดขอบเขตงาน:การซ่อมสายที่ปลายทั้ง 2 ด้านกับการผลิตตามคำสั่งซื้ออย่างต่อเนื่องใช้จุดเชื่อมต่อทางแสงเหมือนกัน แต่มีขอบเขตเครื่องจักรต่างกัน ควรระบุวัสดุขาเข้าและขาออกก่อนเปรียบเทียบเวลาไซเคิล เพราะไซเคิลประกอบตัวเรือนสิ้นสุดลงก่อนที่กระบวนการเข้าหัวใยแก้วนำแสงจะเริ่มต้นเสียอีก
จับคู่กระบวนการประกอบกับตระกูลคอนเนกเตอร์
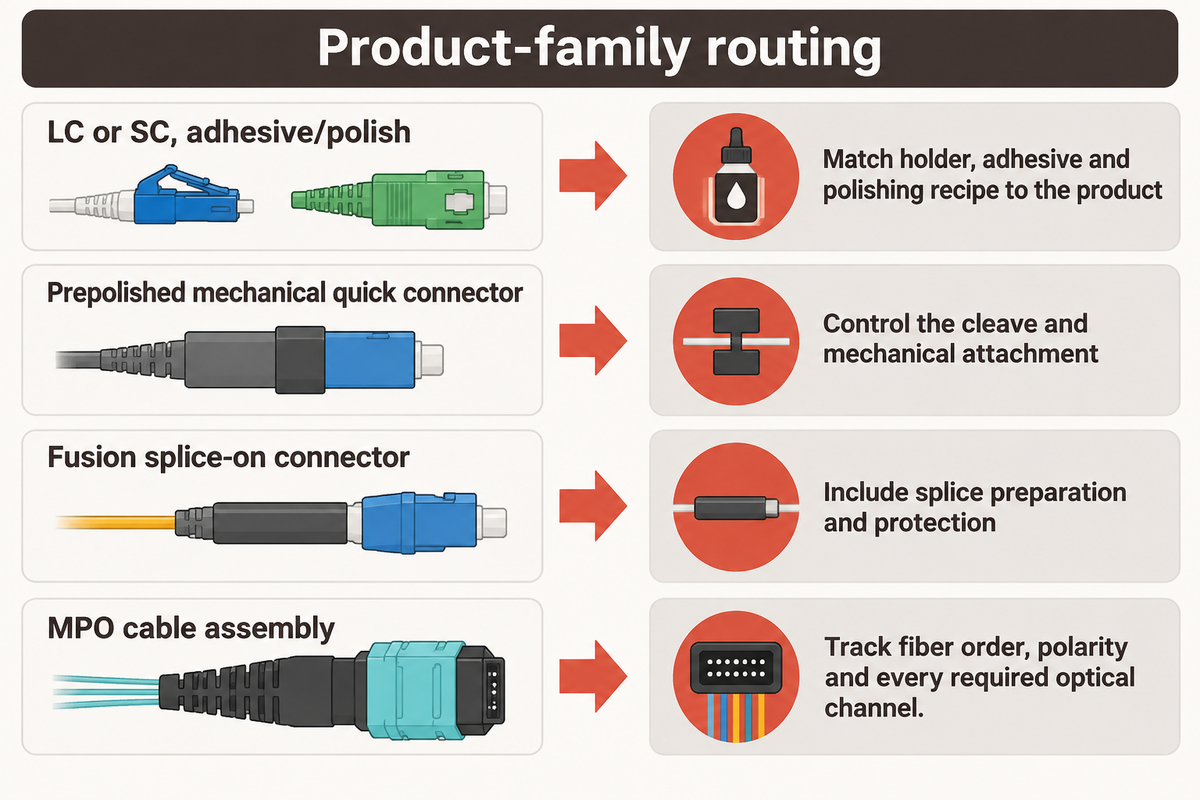
คอนเนกเตอร์ในแต่ละตระกูลมีรูปแบบที่จับ การจัดการใยแก้ว และการวัดที่แตกต่างกัน LC และ SC ใช้เฟอร์รูลทรงกระบอกแยกชิ้น ส่วน MPO จัดวางใยแก้วหลายเส้นเป็นแถวสี่เหลี่ยม การเปลี่ยนตระกูลคอนเนกเตอร์จึงอาจเปลี่ยนทั้งภาระงานเตรียมและทดสอบ รวมถึงชิ้นส่วนที่ต้องจับยึดในจิ๊กของเครื่องจักร
ตัวระบุคอนเนกเตอร์ของ FOAระบุเส้นผ่านศูนย์กลางเฟอร์รูล 1.25 mm สำหรับ LC และ 2.5 mm สำหรับ SC ขนาดเหล่านี้แสดงให้เห็นความแตกต่างของเครื่องมือ แต่ยังไม่ใช่ข้อกำหนดด้านความเข้ากันได้ทั้งหมด รูปทรงตัวเรือน โครงสร้างสาย และรูปแบบหน้าสัมผัสที่ต้องขัดเงาก็ต้องระบุไว้ในสูตรการผลิตด้วย
| ผลิตภัณฑ์ | ลักษณะกระบวนการ | ผลต่อการวางแผน |
|---|---|---|
| LC หรือ SC แบบติดกาวและขัดเงา | ยึดใยแก้วภายในเฟอร์รูลแต่ละชิ้น | เลือกที่จับ กาว และสูตรการขัดเงาให้ตรงกับผลิตภัณฑ์ |
| คอนเนกเตอร์เชิงกลแบบเร็วที่ขัดเงาสำเร็จล่วงหน้า | ใยแก้วขาเข้าต่อเข้ากับปลายใยแก้วที่เตรียมเสร็จจากโรงงาน | ควบคุมการตัดปลายใยแก้วและการต่อเชิงกล |
| คอนเนกเตอร์แบบ splice-on ฟิวชัน | ต่อใยแก้วขาเข้ากับสายพิกเทลที่เข้าหัวจากโรงงานแล้ว | รวมขั้นตอนเตรียมและป้องกันจุดสไปซ์ |
| ชุดสาย MPO | เข้าหัวใยแก้วหลายเส้นในแถวเดียว | ติดตามลำดับใยแก้ว ขั้วสัญญาณ และช่องสัญญาณทางแสงทุกช่องที่ต้องใช้ |
ประเภทใยแก้วโหมดเดี่ยวและมัลติโหมดส่งผลต่อการตั้งค่าชุดทดสอบทางแสงด้วย อินเทอร์เฟซ APC แบบโหมดเดี่ยวมีมุมที่ผ่านการตกแต่งแล้ว ส่วนอินเทอร์เฟซ PC ใช้พื้นผิวสัมผัสที่มีรูปทรงหน้าปลายต่างกัน แท่นยึดต้องจัดตำแหน่งให้ตรงกับอินเทอร์เฟซ การมีเปลือกภายนอกที่เข้าคู่กันไม่ได้แปลว่าที่จับและสูตรการผลิตเหมาะกับชิ้นงานนั้น
คำแนะนำการประกอบจากผู้ผลิตคอนเนกเตอร์ยังคงเป็นคู่มือปฏิบัติงานสำหรับคอนเนกเตอร์รุ่นนั้น เนื้อหาเรื่องการขัดเงาของ Cabling Installation & Maintenanceอธิบายว่าเหตุใดชุดเครื่องมือและวัสดุสิ้นเปลืองจึงอาจแตกต่างกัน แม้เป็นคอนเนกเตอร์แบบเดียวกัน ขั้นตอนภาคสนามปี 2005 ไม่ควรนำมาคัดลอกใช้เป็นสูตรการผลิตปัจจุบัน
หลักการนับ: สายไฟเบอร์แบบซิมเพล็กซ์ที่มีคอนเนกเตอร์อยู่คนละด้านมีปลายคอนเนกเตอร์จริงสองด้าน ส่วนสายแบบดูเพล็กซ์ที่ใช้คอนเนกเตอร์ LC แยกกันมีสี่ด้าน สายหลัก MPO อาจมีปลายจริงสองด้านและช่องสัญญาณแสงหลายช่อง เมื่อต้องจัดสรรเวลาทดสอบและวางแผนเปลี่ยนรุ่นการผลิต ให้นับจำนวนเหล่านี้แยกจากกัน
บันทึกเวลาที่สถานีถูกใช้งานก่อนกำหนดขนาดเครื่องจักร
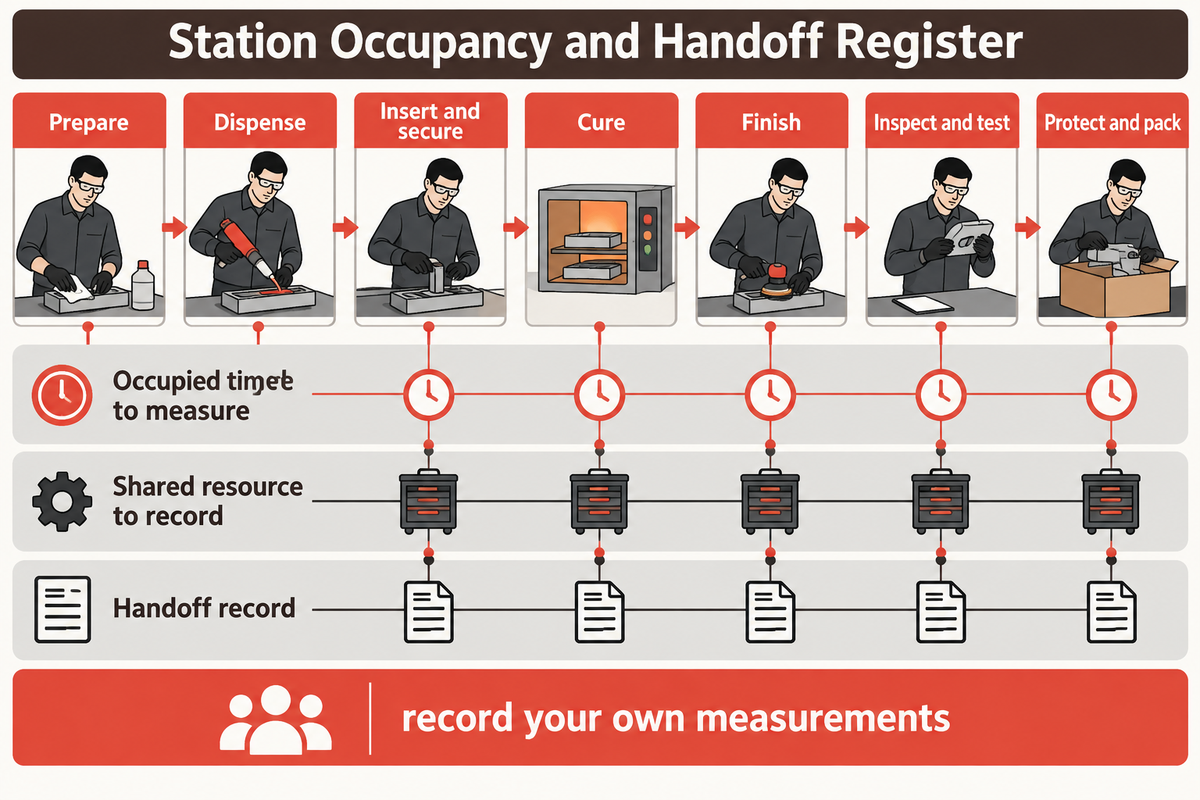
กระบวนการประกอบแบบอีพ็อกซี่และขัดเงาจะยึดใยแก้วที่เตรียมไว้ในเฟอร์รูล อบกาว และตกแต่งหน้าสัมผัสก่อนตรวจสอบผล ระบบอัตโนมัติอาจครอบคลุมบางขั้นตอนหรือเชื่อมหลายสถานีเข้าด้วยกัน งานแบ่งเป็น 7 ขั้นตอนเพื่อการวางแผน โดยคอนเนกเตอร์และคำแนะนำเกี่ยวกับกาวเป็นตัวกำหนดสูตรการผลิตโดยละเอียด
ทะเบียนเวลาประจำสถานีและการส่งต่องาน
| ขั้นตอนการทำงาน | เวลาที่สถานีถูกใช้งานซึ่งต้องวัด | ทรัพยากรร่วมที่ต้องบันทึก | ข้อมูลการส่งต่องาน |
|---|---|---|---|
| เตรียมชิ้นงาน | เวลาเตรียมและโหลดต่อปลายคอนเนกเตอร์ | เวลาทำงานของพนักงานและเครื่องมือเตรียมชิ้นงาน | ความยาวที่เตรียม รหัสผลิตภัณฑ์ และเวลาที่พร้อม |
| จ่ายกาว | รอบการจ่ายกาวและเติมกาวทั้งหมด | เครื่องจ่ายกาวและพนักงานที่ใช้ร่วมกับงานอื่น | ล็อตการผลิตของกาว ขีดจำกัดอายุการใช้งาน และเวลาที่มาถึง |
| ใส่และยึดชิ้นงาน | เวลาประกอบและโหลดต่อปลายคอนเนกเตอร์ | จิ๊กจัดตำแหน่งสำหรับใส่ชิ้นงานและเวลาทำงานของพนักงาน | รหัสชิ้นส่วนและเวลาที่เสร็จ |
| อบกาว | เวลาไซเคิลของแบตช์ที่ใช้สถานีทั้งหมด | ตำแหน่งอบกาวที่ใช้งานได้และการหมุนเวียนถาด | รหัสแบตช์ เวลาโหลด และเวลาปล่อยงาน |
| ตกแต่งผิว | รอบขัดเงาทั้งหมด การโหลด และการนำจิ๊กกลับมาใช้ | เครื่องขัดเงา จิ๊ก และเวลาทำงานของพนักงาน | รหัสสูตรการผลิต เวลาปลดจิ๊ก และเวลาที่พร้อม |
| ตรวจสอบและทดสอบ | ช่องสัญญาณ ทิศทาง และการกลับมาทดสอบซ้ำทั้งหมดที่ต้องใช้ | กล้อง อินเตอร์เฟอโรมิเตอร์ ชุดทดสอบ และพนักงานที่ใช้ร่วมกัน | ผลการทดสอบครั้งแรก เหตุผลที่ต้องทำซ้ำ และรหัสปลายคอนเนกเตอร์ที่ผ่านเกณฑ์ |
| ป้องกันและบรรจุ | เวลาป้องกัน ระบุข้อมูล และบรรจุต่อสาย | พนักงานบรรจุและวัสดุที่มีพร้อมใช้ | รหัสสายที่จับคู่แล้วและเวลาปล่อยงาน |
ทะเบียนวางแผนนี้จัดทำขึ้นเพื่อรวบรวมค่าที่วัดได้ ไม่ใช่ข้อกำหนดของเครื่องจักร ใช้เวลาที่สถานีถูกใช้งานและความต้องการทรัพยากรร่วมเพื่อตรวจสอบการคำนวณกำลังการผลิต ดูคู่มือกระบวนการประกอบคอนเนกเตอร์ทีละสถานีของเราสำหรับลำดับการใช้กาว การตกแต่งผิว และการตรวจสอบโดยเฉพาะ
การเตรียมชิ้นงานจะลอกสารเคลือบหรือบัฟเฟอร์พอลิเมอร์ชนิดที่กำหนดออก แต่ไม่ได้ลอกชั้นหุ้มแก้ว รายละเอียดนี้สำคัญ เพราะใยแก้วนำแสงที่เสียหายอาจยังผ่านการจัดการได้ แต่ไปชำรุดในขั้นตอนถัดไป อายุการใช้งานของกาวและเงื่อนไขการอบต้องอ้างอิงคำแนะนำของวัสดุที่ใช้จริง ไม่ใช่อุณหภูมิทั่วไปที่คัดลอกจากงานประกอบอื่น
คำว่า “ตัดใยแก้ว” มี 2 ความหมาย เครื่องตัดใยแก้วแบบละเอียดใช้เตรียมหน้าปลายสำหรับการสไปซ์หรืออินเทอร์เฟซเชิงกลที่ขัดเงาสำเร็จล่วงหน้า ส่วนการตัดใยแก้วส่วนเกินออกจากคอนเนกเตอร์ที่ติดกาวและอบแล้วเป็นขั้นตอนก่อนขัดเงา ซึ่งเป็นคนละงานกัน Jim Hayes อธิบายความแตกต่างนี้ในบทความเรื่องการตัดใยแก้วของ Electrical Contractor ปี 2003 โดยไม่ควรนำราคาและค่าประมาณผลได้ในอดีตมาใช้เป็นสมมติฐานการผลิต
ความมั่นคงของจิ๊กมีความสำคัญขณะขัดเงา เพราะที่จับจะจัดตำแหน่งเฟอร์รูลให้สัมผัสกับพื้นผิวตกแต่ง การเลือกฟิล์ม การรองรับ และการโหลดชิ้นงานล้วนส่งผลร่วมกัน การขัดหลายรอบขึ้นอาจทำให้เนื้อวัสดุหลุดออกมากขึ้น แต่ไม่ได้รับประกันว่าจะได้รูปทรงตามต้องการ การผูกสูตรการผลิตไว้กับแบบของคอนเนกเตอร์ทำให้ตรวจสอบย้อนกลับการเปลี่ยนแปลงกระบวนการได้เมื่อผลลัพธ์สุดท้ายเปลี่ยนไป
หลักการของกระบวนการ:โรงงานสามารถรวมขั้นตอนการทำงานได้ แต่บันทึกยังต้องเชื่อมโยงใยแก้วที่เตรียมแล้ว ล็อตกาว และสูตรการขัดเงาเข้ากับปลายคอนเนกเตอร์ที่ผ่านการทดสอบ การรวมสถานีเปลี่ยนวิธีจัดการชิ้นงาน แต่ไม่ได้ลดงานจริงหรือการตรวจสอบคุณภาพ บันทึกเวลาที่ใช้ ทรัพยากรร่วม และรหัสชิ้นงานที่ส่งต่อก่อนเปรียบเทียบอัตราการผลิตของแต่ละสถานี
เหตุใดการตรวจหน้าปลาย การวัดรูปทรง และการทดสอบการสูญเสียจึงแตกต่างกัน
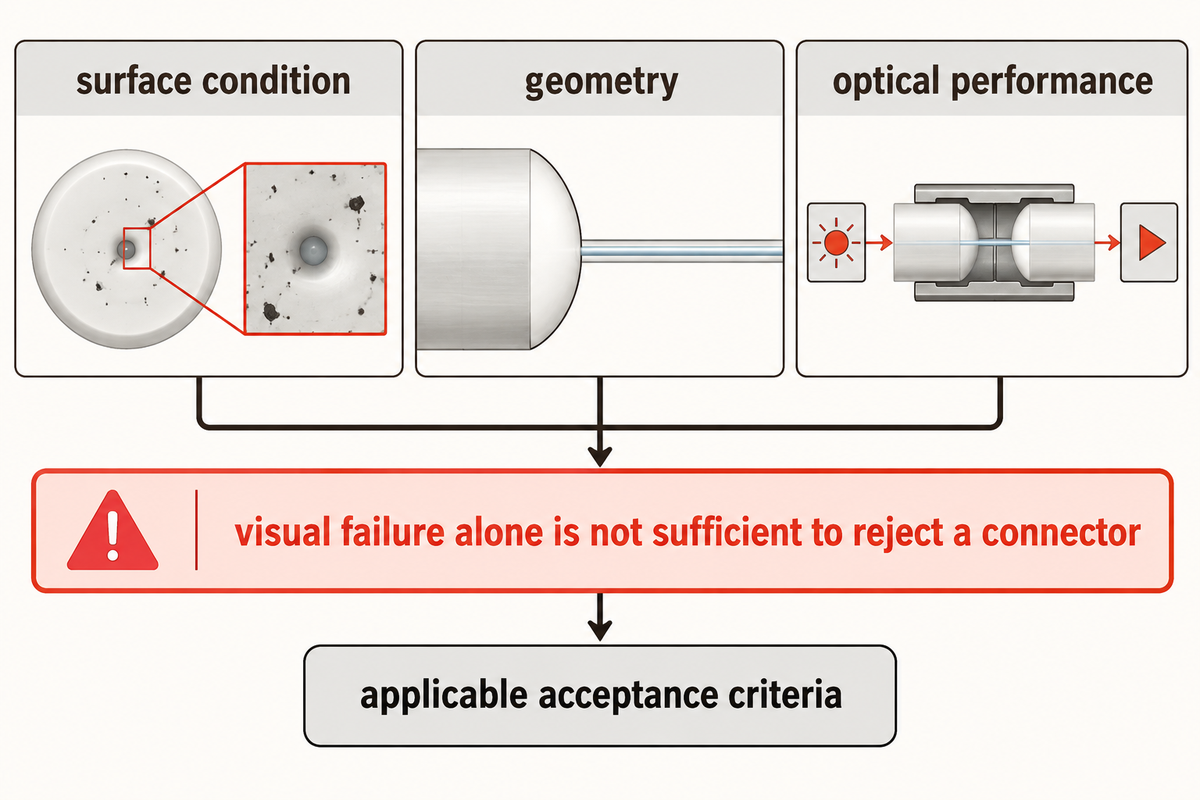
การตรวจหน้าปลายประเมินสภาพพื้นผิว ส่วนการวัดรูปทรงประเมินลักษณะของแนวสัมผัสระหว่างผิว การทดสอบทางแสงประเมินกำลังแสงที่ส่งผ่านหรือสะท้อนกลับภายใต้การจัดวางที่กำหนด การตัดสินใจในการผลิตที่เชื่อถือได้ต้องอาศัยการตรวจสอบที่เกี่ยวข้องร่วมกัน ภาพถ่ายพื้นผิวให้ข้อมูลได้ไม่เหมือนกับการวัดสมรรถนะทางแสง
“การตรวจด้วยสายตาเป็นการตรวจเพิ่มเติม และใช้แทนการวัดพารามิเตอร์สมรรถนะ เช่น การลดทอนและการสูญเสียย้อนกลับไม่ได้”
ใช้ “ผลตรวจพบด้วยสายตา” เพื่อพักชิ้นงานไว้ทำความสะอาดและตรวจซ้ำ ส่วนการตัดสินใจขั้นสุดท้ายอิงสมรรถนะทางแสงและเกณฑ์การยอมรับที่เกี่ยวข้อง สรุปข้อมูลสาธารณะของ IEC ฉบับเดียวกันระบุว่า ความผิดปกติจากการตรวจด้วยสายตาเพียงอย่างเดียวไม่เพียงพอที่จะคัดคอนเนกเตอร์ออก “การพักงานระหว่างกระบวนการ” กับ “การปฏิเสธผลิตภัณฑ์ขั้นสุดท้าย” เป็นการตัดสินใจคนละอย่างกัน
สำหรับเฟอร์รูลทรงกลม PC/APC IEC 61300-3-47 อธิบายวิธีวัดรูปทรงหน้าปลายด้วยอินเตอร์เฟอโรมิเตอร์ ส่วนรูปทรงของคอนเนกเตอร์หลายใยแก้วแบบสี่เหลี่ยมใช้วิธีแยกต่างหาก ภาพตรวจสอบทั่วไปไม่สามารถใช้แทนการวัดความโค้ง ตำแหน่งใยแก้ว หรือคุณลักษณะรูปทรงอื่นๆ ที่กำหนดไว้ได้โดยตรง
ผลการทดสอบทางแสงต้องกำหนดวิธีจับคู่ด้วย IEC 61300-3-4 ครอบคลุมวิธีวัดการลดทอน ส่วนIEC 61300-3-34 ครอบคลุมการกระจายทางสถิติและค่าเฉลี่ยของการลดทอนเมื่อจับคู่คอนเนกเตอร์แบบสุ่ม การทดสอบผ่านเมื่อใช้คอนเนกเตอร์อ้างอิงที่กำหนด ตอบคำถามต่างจากสมรรถนะเมื่อจับคู่แบบสุ่ม ให้บันทึกวิธีที่ใช้พร้อมผลการทดสอบ
ลองพิจารณาวิศวกรคุณภาพที่พบว่าผลตรวจด้วยสายตาไม่ผ่านเพิ่มขึ้นหลังเปลี่ยนจิ๊ก การทำความสะอาดและตรวจซ้ำช่วยแยกสิ่งปนเปื้อนที่หลุดออกได้ออกจากรอยที่ยังคงอยู่ แต่ยังมีรอยบางส่วนที่ไม่หายไป การวัดรูปทรงจะแสดงว่าพื้นผิวสัมผัสเปลี่ยนไปจนเกินรูปทรงที่ระบุไว้สำหรับผลิตภัณฑ์หรือไม่ ส่วนการตรวจสอบทางแสงช่วยประเมินการเชื่อมต่อตามรูปแบบอ้างอิงที่ตกลงกัน หากผลตรวจทางแสงไม่สอดคล้องกับผลการวัดรูปทรง การปรับเกณฑ์ของกล้องเพื่อแก้ความคลาดเคลื่อนก็ไม่ได้แก้ปัญหาที่ต้นเหตุ วิศวกรสามารถเปรียบเทียบล็อตที่ได้รับผลกระทบกับการผลิตก่อนหน้า ตรวจสอบจิ๊ก และเก็บค่าที่อ่านได้ครั้งแรกไว้ เนื่องจากการตรวจแต่ละแบบประเมินปัญหาคนละด้าน แนวทางสืบหาสาเหตุจึงควรแก้ไขตามความผิดปกติที่ตรวจพบ แทนที่จะมุ่งแก้สถานีแรกที่แสดงปัญหา
การทดสอบการผลิตเบื้องต้นยังแตกต่างจากการรับรองด้านสิ่งแวดล้อม IEC 61753-1 เชื่อมโยงประเภทสมรรถนะเข้ากับการทดสอบ ระดับความรุนแรง และสภาพแวดล้อมการใช้งาน การผ่านการทดสอบการผลิตไม่ได้ยืนยันสมรรถนะระยะยาวในสภาพแวดล้อมต่างๆ รายละเอียดการตรวจรับโดยมีพยานควรดูในรายการตรวจรับสายการผลิตคอนเนกเตอร์ทางแสงของเรา แทนการนำคู่มือการตรวจรับอีกฉบับมาทำซ้ำที่นี่
หลักการวัด:ปลาย LC ที่ผ่านเกณฑ์ 4 ปลายจะนำไปผลิตสายดูเพล็กซ์ได้ก็ต่อเมื่อยังเชื่อมโยงรหัสชิ้นงานและเกณฑ์การทดสอบไว้ด้วยกัน บันทึกรูปแบบการทดสอบทางแสงและผลการตรวจทุกประเภทพร้อมจำนวนปลายคอนเนกเตอร์ ภาพถ่าย ผลการวัดรูปทรง และค่าการสูญเสียต่างอธิบายคุณลักษณะของผลิตภัณฑ์คนละด้าน
นับปลายคอนเนกเตอร์ที่ดีให้ได้ก่อนแจ้งกำลังการผลิต
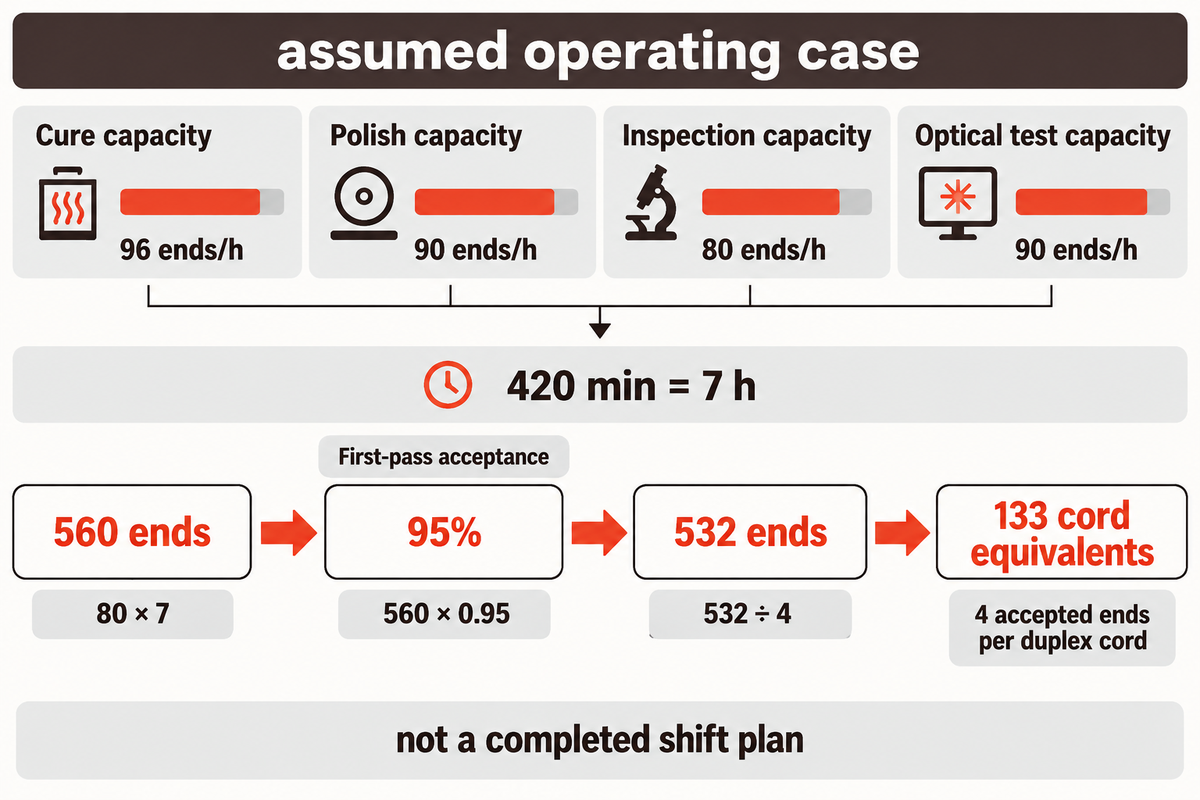
กำลังการผลิตปลายคอนเนกเตอร์ที่ดีคำนวณจากผลิตภัณฑ์ 1 หน่วยและเวลา 1 หน่วย จากนั้นจึงพิจารณาทรัพยากรที่เป็นข้อจำกัดและอัตราการยอมรับตั้งแต่ครั้งแรก จำนวนปลายคอนเนกเตอร์ สายสำเร็จรูป และช่องสัญญาณทางแสงต้องนับคนละแบบ นอกจากนี้ เพดานกำลังการผลิตในสภาวะคงตัวยังต่างจากจำนวนจริงที่สามารถผลิตและปล่อยงานได้ภายในกะที่มีเวลาจำกัด
บัญชีกำลังการผลิตปลายคอนเนกเตอร์ที่ดี
บัญชีกำลังการผลิตปลายคอนเนกเตอร์ที่ดีแปลงภาระงานของสถานีให้เป็นจำนวนปลายที่ผ่านเกณฑ์ตั้งแต่ครั้งแรก พร้อมติดตามข้อกำหนดการจับคู่และการปล่อยสายสำเร็จรูป
ตัวอย่าง:สมมติกะทำงาน 480 นาที มีเวลาหยุดตามแผน 60 นาที เหลือเวลาผลิต 420 นาที หรือ 7 ชั่วโมง แบตช์อบกาวรองรับ 24 ปลาย โดยใช้เวลาไซเคิลที่สถานี 15 นาที การขัดเงารองรับ 18 ปลายใน 12 นาที การตรวจสอบใช้เวลา 45 วินาทีต่อปลาย ส่วนชุดทดสอบทางแสงที่กำหนดใช้เวลา 40 วินาทีต่อปลาย อัตราทั้งหมดรวมเวลาโหลดและการกลับมาทำงานซ้ำที่จำเป็นสำหรับขั้นตอนนั้น แต่ไม่รวมเวลาหยุดตามแผน
| รายการในบัญชี | การคำนวณ | ผลลัพธ์ | วิธีนำไปใช้ |
|---|---|---|---|
| ช่วงเวลาตามแผน | กะที่กำหนด | 480 นาที | ใช้ช่วงเวลาเดียวกันกับทรัพยากรทุกประเภท |
| เวลาหยุดตามแผน | เวลาสำรองที่กำหนด | 60 นาที | หักออกเพียงครั้งเดียว |
| เวลาผลิตสุทธิ | 480 − 60 | 420 นาที = 7 ชั่วโมง | ฐานสำหรับคำนวณเพดานกำลังการผลิต |
| กำลังการผลิตของการอบกาว | 24 ÷ 15 × 60 | 96 ปลาย/ชั่วโมง | ใช้เวลาแบตช์ที่สถานีและจำนวนตำแหน่งที่ใช้งานได้ในการคำนวณ |
| กำลังการผลิตของการขัดเงา | 18 ÷ 12 × 60 | 90 ปลาย/ชั่วโมง | นับเวลาตลอดเส้นทางการขัดเงา |
| กำลังการผลิตของการตรวจสอบ | 3,600 ÷ 45 | 80 ปลาย/ชั่วโมง | อัตราสถานีต่ำสุดตามสมมติฐาน |
| กำลังการผลิตของการทดสอบทางแสง | 3,600 ÷ 40 | 90 ปลาย/ชั่วโมง | รวมช่องสัญญาณและทิศทางทั้งหมดที่ต้องทดสอบ |
| เพดานจำนวนชิ้นงานเริ่มต้นในสภาวะคงตัว | 80 × 7 | 560 ปลาย | ตรวจสอบข้อจำกัดด้านทรัพยากรร่วมและการจัดตารางงาน |
| อัตราการยอมรับตั้งแต่ครั้งแรก | ผลได้รวมของการผลิตและการทดสอบตามที่กำหนด | 95% | ใช้กับกลุ่มชิ้นงานขาเข้าชุดเดียวกันเพียงครั้งเดียว |
| เพดานจำนวนปลายที่ผ่านเกณฑ์ตั้งแต่ครั้งแรก | 560 × 0.95 | 532 ปลาย | นับชิ้นงานที่ผ่านก่อนนำผลจากการแก้งานมารวม |
| จำนวนสายดูเพล็กซ์เทียบเท่า | 532 ÷ 4 | 133 สายเทียบเท่า | จับคู่ปลายคอนเนกเตอร์เข้ากับสายจริงก่อนรายงานจำนวนสินค้าสำเร็จรูป |
รอบอบกาว 15 นาทีใช้เวลานานกว่าการตรวจสอบ 45 วินาที แต่กำลังการผลิตแบบแบตช์ที่ทำงานขนานกันกลับสูงกว่า แบบจำลองการจัดแบตช์แบบขนานของ Alfieri และคณะแยกระยะเวลาของแบตช์ออกจากกำลังการผลิตที่จำกัดตามขนาดแบตช์ สมมติฐานด้านการจัดตารางในแบบจำลองชี้ให้เห็นว่าควรพิจารณาเวลาโหลดและเวลาเสร็จงาน แทนการเปรียบเทียบเวลารอเพียงอย่างเดียว
เมื่อเริ่มต้นโดยที่สถานีว่างทั้งหมด ต้องใช้เวลาสักระยะก่อนปลายคอนเนกเตอร์แรกจะถึงขั้นตอนตรวจสอบ แบตช์สุดท้ายที่มีชิ้นงานไม่เต็มอาจเสร็จหลังหมดกะ ผู้ปฏิบัติงานที่ใช้ร่วมกัน จิ๊กที่ไม่เพียงพอ และงานแก้ไขอาจทำให้ผลผลิตลดลงไปอีก การคำนวณ 532 ปลายเป็นเพดานทรัพยากรสมมติสำหรับการผ่านครั้งแรกในสภาวะคงตัว ไม่ใช่แผนผลิตที่เสร็จสมบูรณ์สำหรับทั้งกะ
สายเทียบเท่า 133 สายไม่ได้หมายความว่าจะได้สายที่จับคู่และประกอบเสร็จ 133 สายเสมอไป ปลายคอนเนกเตอร์บางส่วนที่ผ่านเกณฑ์อาจเป็นคนละความยาวสายหรือคนละล็อตการผลิต หากปลายหนึ่งไม่ผ่าน ปลายอื่นบนสายเดียวกันก็อาจไม่สามารถนำไปใช้ได้ ดังนั้น ควรแยกบันทึกผลได้ตั้งแต่ครั้งแรก ผลได้สุดท้ายหลังแก้งาน และการปล่อยสายสำเร็จรูปออกจากกัน
หลักการคำนวณกำลังการผลิต:ที่อัตราตรวจสอบ 80 ปลาย/ชั่วโมงตลอด 7 ชั่วโมงสุทธิ เพดานทรัพยากรตามสมมติฐานคือ 560 ชิ้นเริ่มต้น และมีปลายที่ผ่านตั้งแต่ครั้งแรก 532 ปลายเมื่อใช้ผลได้ 95% แผนคำสั่งซื้อที่ผลิตเสร็จต้องรวมเวลาแบตช์ แรงงานที่ใช้ร่วมกัน และการจับคู่ปลายที่ผ่านเกณฑ์ 4 ปลายต่อสายดูเพล็กซ์ การหักเวลาที่เครื่องพร้อมใช้งานและผลได้ควรทำเพียงครั้งเดียว
ควรเริ่มทำงานใดให้เป็นระบบอัตโนมัติก่อน?
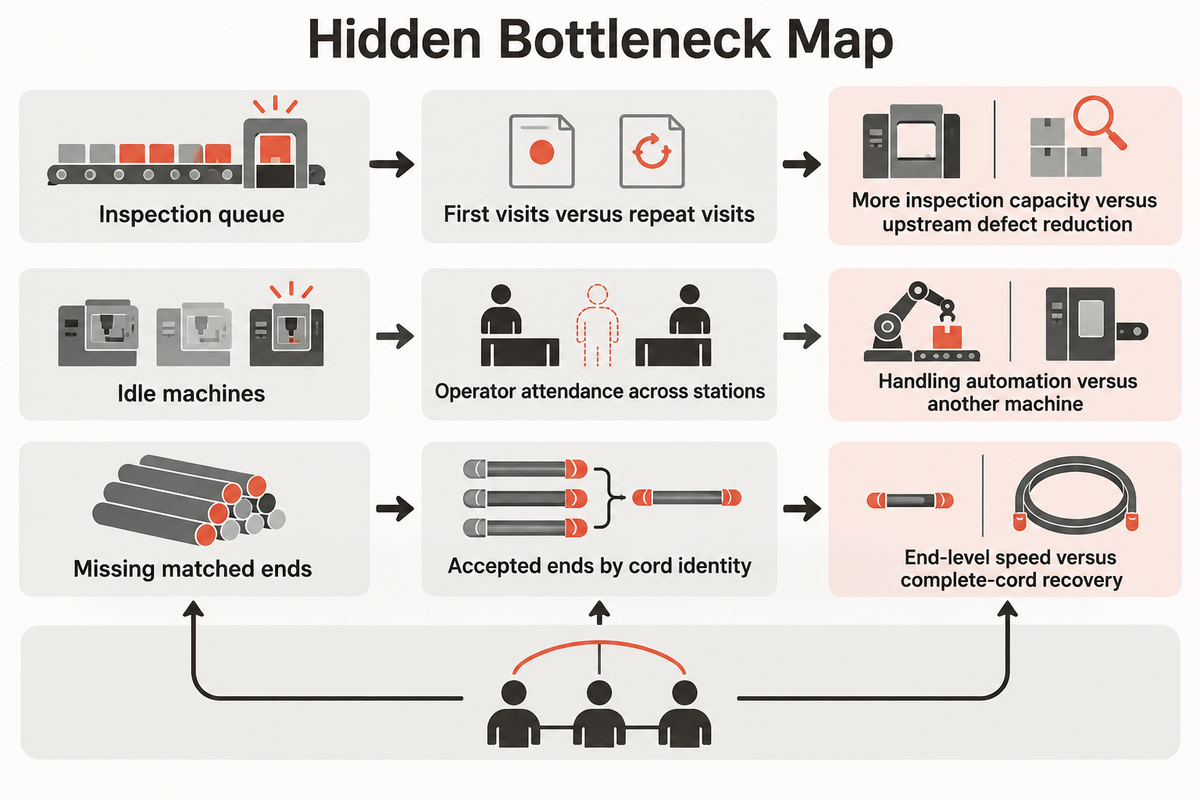
ทำระบบอัตโนมัติในขั้นตอนที่มีข้อจำกัดสำคัญที่สุดหรือมีข้อบกพร่องเกิดซ้ำ ซึ่งจำกัดผลผลิตที่ใช้ได้จริงสำหรับส่วนผสมผลิตภัณฑ์ที่ต้องการ เปรียบเทียบเวลาที่เครื่องจักรถูกใช้งานกับงานของผู้ปฏิบัติงานและภาระการทดสอบซ้ำก่อนเลือกอุปกรณ์ การเพิ่มประสิทธิภาพให้สถานีที่มีกำลังการผลิตเกินความต้องการอาจไม่เพิ่มจำนวนสายสำเร็จรูป และยังทำให้เกิดค่าใช้จ่ายกับงานติดตั้งระบบที่ไม่จำเป็น
งานวิจัยของ NIST เกี่ยวกับระบบการผลิตหลายงานวิเคราะห์อัตราผลผลิตและคอขวดตามส่วนผสมผลิตภัณฑ์ งานวิจัยนี้ศึกษาการประกอบรถยนต์ จึงให้หลักการวางแผนแทนค่ามาตรฐานสำหรับคอนเนกเตอร์ใยแก้วนำแสง ส่วนผสมของผลิตภัณฑ์ทางแสงที่แตกต่างกันควรมีแบบจำลองภาระงานจากการวัดของตนเอง
จากบัญชีสมมติ เวลาอบกาวเพียงอย่างเดียวไม่ได้เพิ่มเพดาน 80 ปลาย/ชั่วโมงของการตรวจสอบ ดังนั้น ผู้จัดการฝ่ายผลิตอาจพิจารณาทำระบบตรวจสอบให้เป็นอัตโนมัติก่อน ฝ่ายคุณภาพอาจพบว่าข้อบกพร่องในขั้นตอนจ่ายกาวเป็นสาเหตุของงานที่ไม่ผ่านซ้ำๆ จากนั้นฝ่ายการเงินต้องพิจารณาข้อเสนอ 2 แบบ คือเพิ่มกำลังการตรวจสอบ หรือลดงานส่วนเกินที่ส่งไปถึงขั้นตอนตรวจสอบ ควรวัดสัดส่วนระหว่างการตรวจครั้งแรกกับการกลับมาตรวจซ้ำ แล้วจึงวัดเวลาของผู้ปฏิบัติงานในแต่ละเส้นทาง การเปรียบเทียบนี้อาจชี้ให้เห็นว่าควรเริ่มปรับปรุงขั้นตอนก่อนหน้า แม้ปัจจุบันการตรวจสอบจะมีอัตราตามปกติต่ำที่สุด การตัดสินใจซื้อจึงควรอิงคอขวดแฝง แทนการดูเพียงรอบการทำงานของเครื่องจักรที่เห็นชัดว่านานที่สุด
แผนผังคอขวดแฝง
แผนผังคอขวดแฝงช่วยแยกสถานีที่เกิดคิวออกจากทรัพยากรหรืองานซ้ำที่ทำให้เกิดคิวนั้น
| ข้อจำกัดที่พบ | สิ่งที่ต้องวัดต่อ | การตัดสินใจที่เปลี่ยนไป |
|---|---|---|
| คิวรออบกาว | ตำแหน่งที่ใช้งานได้และเวลาที่สถานีใช้กับแบตช์ | เพิ่มตำแหน่งหรือปรับตารางโหลดชิ้นงาน |
| คิวรอขัดเงา | เวลาที่สถานีใช้ตลอดกระบวนการและการหมุนเวียนจิ๊ก | เพิ่มกำลังการขัดเงาหรือเพิ่มจิ๊กให้เพียงพอ |
| คิวรอตรวจสอบ | การเข้าตรวจครั้งแรกเทียบกับการเข้าตรวจซ้ำ | เพิ่มกำลังตรวจสอบหรือลดข้อบกพร่องจากขั้นตอนก่อนหน้า |
| คิวรอทดสอบ | ช่องสัญญาณ ทิศทาง และการเชื่อมต่อใหม่ต่อผลิตภัณฑ์ | การจัดการชิ้นงานเพื่อทดสอบหรือสมมติฐานหน่วยนับที่ไม่เหมาะสม |
| เครื่องจักรว่างงาน | เวลาที่ผู้ปฏิบัติงานต้องประจำแต่ละสถานี | ทำระบบจัดการชิ้นงานอัตโนมัติหรือเพิ่มเครื่องจักรอีกเครื่อง |
| การสูญเสียเวลาเปลี่ยนงาน | การเปลี่ยนสูตรตามลำดับคำสั่งซื้อจริง | จัดกลุ่มแบตช์หรือใช้อุปกรณ์เฉพาะงาน |
| ปลายคอนเนกเตอร์ที่จับคู่ไม่ครบ | จำนวนปลายที่ผ่านเกณฑ์แยกตามรหัสสาย | เพิ่มความเร็วต่อปลายหรือเร่งการแก้งานให้ครบทั้งสาย |
| งานแก้ไขติดขัด | ภาระงานซ้ำแยกตามรหัสสาเหตุ | แก้สาเหตุที่ต้นทางหรือเพิ่มกำลังการทดสอบซ้ำ |
| งานค้างรอบรรจุ | ผลิตภัณฑ์ที่เสร็จแล้วแต่รอการป้องกันและการระบุข้อมูล | ปรับการจัดการปลายสายการผลิตหรือเร่งงานต้นทาง |
ควรกำหนดกระบวนการให้ชัดเจนก่อนเปรียบเทียบผู้ขาย เมื่อทราบข้อจำกัดและตระกูลผลิตภัณฑ์แล้ว การคัดเลือกผู้ผลิตสายการผลิตคอนเนกเตอร์ทางแสงจึงเป็นการจัดหาที่แยกต่างหากและมีขอบเขตงานชัดเจน
ข้อสรุปสำคัญ
ในกรณีสมมติที่สถานีตรวจสอบทำงานได้ 80 ปลาย/ชั่วโมง การอบกาวที่เร็วขึ้นไม่เพิ่มผลผลิตในสภาวะคงตัว จนกว่าภาระงานหรือกำลังการตรวจสอบจะเปลี่ยนไป ควรวัดงานซ้ำและแรงงานที่ใช้ร่วมกันก่อนเลือกขั้นตอนถัดไปที่จะทำให้เป็นระบบอัตโนมัติ
สืบหาข้อบกพร่องทั่วไปกลับไปยังขั้นตอนที่เป็นสาเหตุ
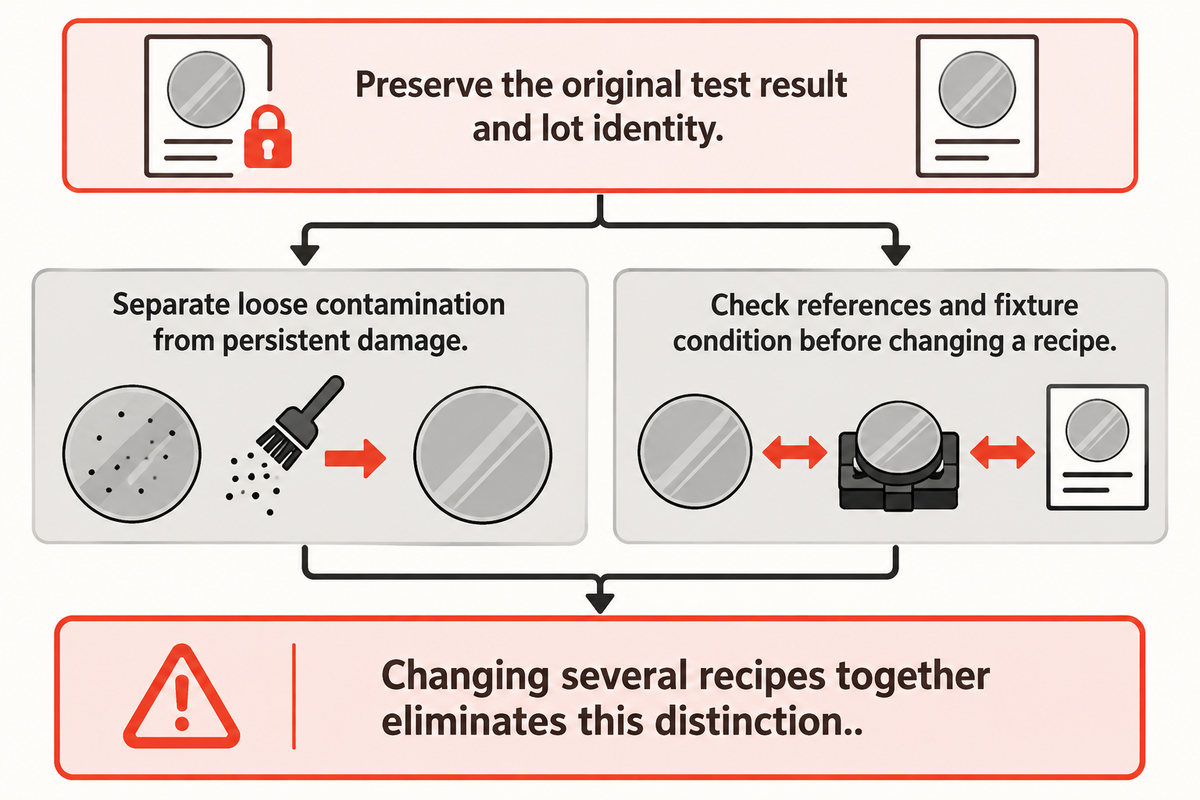
การคัดแยกข้อบกพร่องเริ่มจากแยกสภาพของชิ้นงานออกจากการตั้งค่าการวัด แล้วตรวจย้อนกลับไปยังการเตรียม การยึดติด การตกแต่งผิว และการจัดการชิ้นงาน การเปลี่ยนหลายสูตรพร้อมกันทำให้แยกความแตกต่างเหล่านี้ไม่ได้ เก็บผลเดิมไว้และเปรียบเทียบกับชิ้นงานอ้างอิงที่ทราบผลก่อนปรับขั้นตอนที่อาจส่งผลกระทบต่อชิ้นงานทั้งล็อต
เหตุใดเครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงของฉันจึงไม่ทำงาน?
ความขัดข้องทางแสงอาจเกิดได้จากหลายสาเหตุ รวมถึงการป้อนชิ้นงาน การจัดวางเข้าตำแหน่ง และสภาพของวัสดุ ตลอดจนการทดสอบและการขัดเงา ขั้นแรกให้ตรวจสอบสถานีงานและลักษณะข้อบกพร่องที่พบเมื่อหยุดเครื่อง หากเกิดปัญหาทางแสง ให้ตรวจสอบและทำความสะอาดผิวสัมผัสที่ประกบกัน จากนั้นเปรียบเทียบชุดการวัดก่อนปรับกาวหรือการตั้งค่าการขัดเงา
การศึกษาของ NIST เกี่ยวกับค่าคลาดเคลื่อนของเครื่องวัดกำลังที่เกิดจากคอนเนกเตอร์แสดงให้เห็นว่าคุณสมบัติการสะท้อนของคอนเนกเตอร์และตัวตรวจจับอาจส่งผลต่อค่าที่อ่านได้ การทดลองในปี 2006 อธิบายกลไกหนึ่งที่ควรพิจารณา แต่ค่าความแปรผันที่วัดได้ไม่ใช่ค่าความคลาดเคลื่อนที่ยอมรับได้สำหรับอุปกรณ์การผลิตในปัจจุบัน
ควรตรวจสอบการขัดเงามากเกินไปแยกต่างหาก บทความทางเทคนิคของ Mike A. Reed เกี่ยวกับคอนเนกเตอร์ที่ขัดเงามากเกินไปอธิบายว่าเนื้อแก้วอาจเว้าเข้าไปเมื่อเทียบกับเฟอร์รูลเซรามิกได้ ข้อมูลนี้สนับสนุนให้ตรวจสอบปริมาณวัสดุที่ถูกขัดออก แทนที่จะสันนิษฐานว่าการขัดเพิ่มจะทำให้ผิวปลายดีขึ้นเสมอ หากต้องทำงานซ้ำ ให้ใช้สูตรการผลิตที่ผ่านการรับรอง
ควรทำ
- เก็บผลการทดสอบเดิมและข้อมูลระบุล็อตการผลิตไว้
- แยกสิ่งปนเปื้อนที่เช็ดออกได้ออกจากความเสียหายที่ยังคงอยู่
- ตรวจสอบข้อมูลอ้างอิงและสภาพอุปกรณ์จับยึดชิ้นงานก่อนเปลี่ยนสูตรการผลิต
ไม่ควรทำ
- ขัดผิวปลายที่ไม่ผ่านการตรวจต่อไปโดยไม่ตรวจสอบรูปทรง
- นับการทดสอบซ้ำเป็นการผลิตผิวปลายใหม่
- เปลี่ยนหลายขั้นตอนของกระบวนการพร้อมกันในการตรวจสอบครั้งเดียว
ผู้ปฏิบัติงานต้องแยกแยะความเสียหายของใยแก้วนำแสงได้ ดูแลการจับชิ้นงานให้สะอาด และรู้ว่าเมื่อใดควรหยุดกระบวนการ กล้องสามารถจำแนกภาพได้ แต่ยังต้องกำหนดแนวทางตอบสนองให้ชัดเจนว่าจะทำความสะอาด ตรวจซ้ำ หรือตรวจสอบกระบวนการ บันทึกที่ดีช่วยให้ฝ่ายคุณภาพแยกปัญหาจากล็อตวัสดุออกจากปัญหาอุปกรณ์จับยึดชิ้นงานสึกหรอได้
กฎการจัดการข้อบกพร่อง: สายแพตช์คอร์ดแบบดูเพล็กซ์มีผิวปลายจริง 4 ด้าน ซึ่งสามารถแยกตรวจสอบได้ เก็บข้อมูลผิวปลายที่ไม่ผ่านแต่ละด้านให้เชื่อมโยงกับสายและผลทดสอบเดิม การแทนที่บันทึกเดิมด้วยผลผ่านจากการทดสอบซ้ำจะบดบังการสูญเสียจากการผ่านครั้งแรก และทำให้ทีมค้นหาขั้นตอนที่ทำให้เกิดงานเพิ่มไม่ได้
แนวโน้มอุตสาหกรรม: ปรับปรุงวิธีตรวจสอบรูปทรงให้ทันสมัย
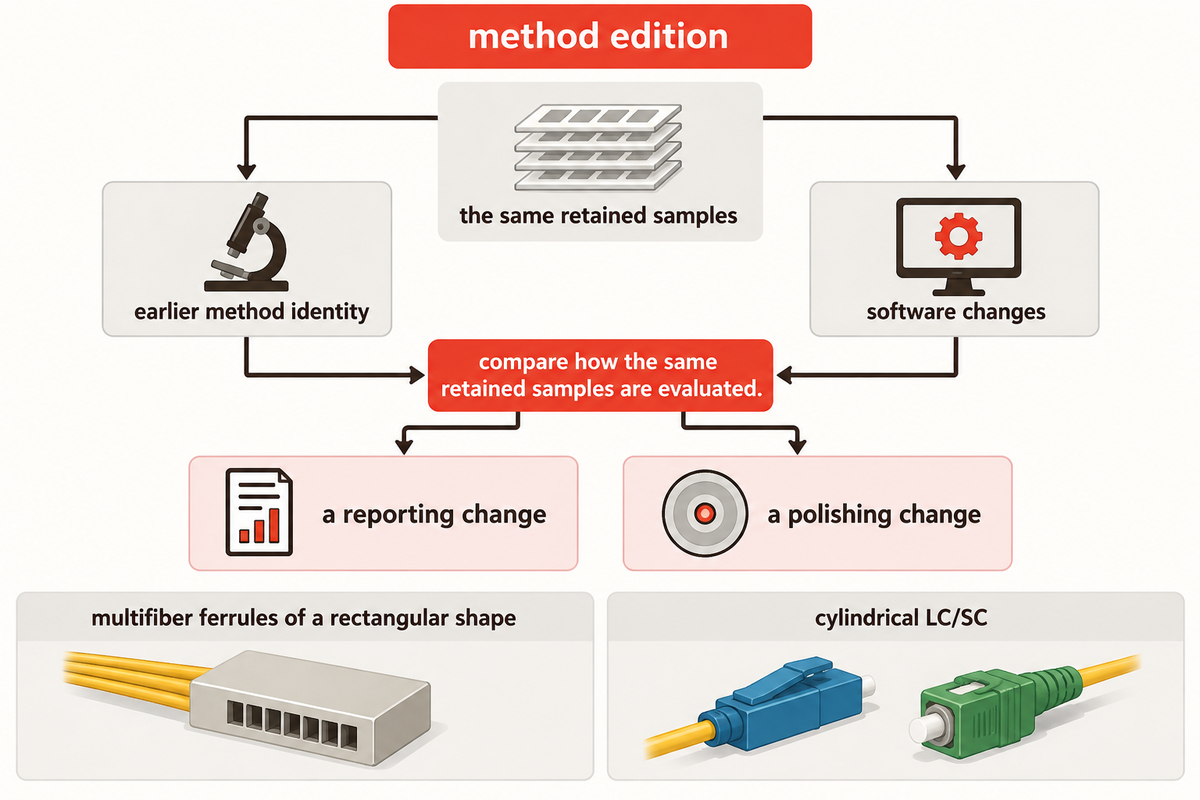
ในปี 2026 การระบุวิธีตรวจสอบให้ชัดเจนกลายเป็นประเด็นสำคัญในทางปฏิบัติสำหรับการบูรณาการระบบ โรงงานที่เพิ่มจำนวนใยแก้วนำแสงหรือเปลี่ยนซอฟต์แวร์วัดค่าจำเป็นต้องมีรายงานที่ระบุตระกูลคอนเนกเตอร์ สูตรการผลิต และฉบับของวิธีตรวจสอบ การปรับปรุงเอกสารเหล่านี้ช่วยให้ลูกค้าแยกความเปลี่ยนแปลงของข้อกำหนดวิธีตรวจสอบออกจากความเปลี่ยนแปลงของผลิตภัณฑ์ที่ผลิตได้
แค็ตตาล็อก IEC ระบุวันที่ของ IEC 61300-3-30:2026 เป็น 27 กรกฎาคม 2026 รายการการเปลี่ยนแปลงที่เผยแพร่เพิ่มบริเวณที่สนใจสำหรับ MT-16 และ MT-32 พร้อมตารางพารามิเตอร์ขีดจำกัดรูปทรงสำหรับเฟอร์รูล 16, 24 และ 32 ใยแก้วนำแสง วิธีนี้ใช้กับเฟอร์รูลมัลติไฟเบอร์รูปทรงสี่เหลี่ยมผืนผ้า ส่วนการวัดคอนเนกเตอร์ LC/SC ทรงกระบอกให้ใช้วิธีที่เหมาะสมสำหรับเฟอร์รูลทรงกระบอก
สำหรับทีมผลิต สิ่งสำคัญคือการเชื่อมโยงสูตรการวัดเข้ากับแบบผลิตภัณฑ์และแม่แบบรายงาน เมื่อเก็บข้อมูลระบุวิธีเดิมไว้แล้ว ให้เปรียบเทียบว่าซอฟต์แวร์ที่เปลี่ยนไปประเมินตัวอย่างชุดเดิมอย่างไร ฝ่ายคุณภาพจะแยกความเปลี่ยนแปลงของการรายงานออกจากความเปลี่ยนแปลงของการขัดเงาได้ ฝ่ายจัดซื้อสามารถระบุวิธีตรวจสอบที่ต้องใช้และตระกูลผลิตภัณฑ์ที่รองรับไว้ในขอบเขตการบูรณาการ โดยไม่ถือว่าวิธีที่เพิ่งเผยแพร่ทำให้สายการผลิตผ่านการรับรองโดยอัตโนมัติ
งานบูรณาการนี้ครอบคลุมระบบสาธารณูปโภคและการไหลของวัสดุด้วย ให้ระบุความต้องการใช้ไฟฟ้าและลมจริงของสถานีงาน การจัดการเศษใยแก้วนำแสง และเส้นทางจากการขัดเงาไปยังการตรวจสอบในพื้นที่สะอาดและการบรรจุแบบป้องกัน ระบุล็อตกาวและใยแก้วนำแสงที่เตรียมแล้วให้ชัดเจน ผิวสัมผัสที่ผ่านการทำความสะอาดแล้วจะเสียประโยชน์ หากวัสดุที่ยังไม่มีการป้องกันต้องผ่านพื้นที่เตรียมงานที่สกปรก
แนวทางนี้อธิบายการวางผังและการบูรณาการระบบควบคุม สถานีงานขนาดกะทัดรัดที่ต้องป้อนชิ้นงานด้วยมือบ่อยครั้งอาจใช้เวลาของผู้ปฏิบัติงานมากกว่าการจัดเป็นชุดงานขนาดใหญ่ ผังที่เหมาะกับคำสั่งผลิตซ้ำในตระกูลผลิตภัณฑ์เดียวอาจแตกต่างจากผังสำหรับคำสั่งผลิตที่มีทั้ง LC และ MPO ประเภทของผลิตภัณฑ์ที่ต้องการผลิตเป็นตัวกำหนดการจัดวางสถานีงาน
กฎการบูรณาการระบบ: การเปลี่ยนจากเฟอร์รูลทรงสี่เหลี่ยมผืนผ้า 16 ใยแก้วนำแสงเป็น 32 ใยแก้วนำแสง ทำให้ชุดเรียงตัวและจำนวนช่องสัญญาณที่จัดการเปลี่ยนไป เก็บข้อมูลระบุวิธีตรวจสอบรูปทรง บันทึกช่องสัญญาณ และเส้นทางวัสดุไว้กับสูตรการผลิต ประวัติการผลิตควรแยกความเปลี่ยนแปลงของซอฟต์แวร์ออกจากการเปลี่ยนผลิตภัณฑ์ได้
คำถามที่พบบ่อย
เครื่องประกอบคอนเนกเตอร์เหมือนกับเครื่องเชื่อมใยแก้วนำแสงหรือไม่?
เครื่องประกอบคอนเนกเตอร์และเครื่องเชื่อมใยแก้วนำแสงทำงานคนละอย่างกัน แม้กระบวนการผลิตแบบเชื่อมต่อกับคอนเนกเตอร์จะใช้ทั้งสองเครื่องได้
เครื่องเชื่อมใยแก้วนำแสงใช้เชื่อมใยแก้วที่เตรียมไว้เข้าด้วยกัน ส่วนการติดตั้งคอนเนกเตอร์ทำให้สายมีผิวสัมผัสสำหรับเชื่อมต่อและถอดออกได้ พร้อมตัวเรือนคอนเนกเตอร์ ระบบยึด และส่วนป้องกัน โรงงานอาจขัดผิวสัมผัสหลังยึดติดด้วยกาว หรือเชื่อมใยแก้วที่ป้อนเข้าเข้ากับพิกเทลที่ผลิตและขัดผิวมาแล้ว ขอบเขตของกระบวนการเป็นตัวกำหนดว่าอุปกรณ์ใดอยู่ในสายการผลิต และการตรวจสอบใดยังต้องทำในขั้นตอนถัดไป
สายการผลิตเดียวรองรับคอนเนกเตอร์ LC, SC และ MPO ได้หรือไม่?
สายการผลิตเดียวรองรับผลิตภัณฑ์ได้หลายตระกูล หากระบบเครื่องมือจับยึด การจัดการชิ้นงาน และการวัดรองรับเส้นทางการผลิตที่กำหนดไว้สำหรับแต่ละผลิตภัณฑ์
LC และ SC มีเส้นผ่านศูนย์กลางเฟอร์รูลต่างกัน ส่วน MPO ใช้ชุดใยแก้วหลายเส้นเรียงกันในเฟอร์รูลทรงสี่เหลี่ยมผืนผ้า การเปลี่ยนเฉพาะตัวยึดจับยังไม่ครอบคลุมการเปลี่ยนแปลงทั้งหมด ขั้นตอนเตรียมชิ้นงาน การขัดเงา การวัดรูปทรง และการจัดการช่องสัญญาณทางแสงก็ต้องมีการจัดเตรียมที่เหมาะสมด้วย การแยกสูตรการผลิตตามผลิตภัณฑ์และกำหนดลำดับการเปลี่ยนงานจากการวัดจริงช่วยให้เห็นภาระงานของสายการผลิตร่วมก่อนจัดตารางคำสั่งผลิต
โรงงานต้องใช้อีพ็อกซีกับคอนเนกเตอร์ทุกตัวหรือไม่?
ไม่จำเป็น เส้นทางการผลิตแบบติดกาวและขัดเงา แบบเชิงกลที่ขัดเงาไว้ล่วงหน้า และแบบเชื่อมใยแก้วเข้ากับคอนเนกเตอร์ ล้วนยึดใยแก้วด้วยวิธีต่างกัน
โครงสร้างของคอนเนกเตอร์ที่เลือกเป็นตัวกำหนดเส้นทางการผลิต ผลิตภัณฑ์ที่ขัดผิวไว้ล่วงหน้ามีผิวสัมผัสทางแสงที่ผ่านการตกแต่งจากโรงงานแล้ว การติดใยแก้วที่ป้อนเข้าจึงไม่ต้องทำขั้นตอนขัดเงานั้นซ้ำ การยึดเชิงกลและการเชื่อมใยแก้วต่างต้องมีขั้นตอนเตรียมและป้องกันของตนเอง สำหรับคอนเนกเตอร์แบบใช้กาว กาวและรอบการบ่มตามข้อกำหนดยังคงเป็นส่วนหนึ่งของกระบวนการ ไม่ใช่ขั้นตอนที่เลือกข้ามได้
การตรวจสอบด้วยสายตาทดแทนการทดสอบการสูญเสียจากการแทรกได้หรือไม่?
ไม่ได้ การตรวจสอบด้วยสายตาใช้ประเมินสภาพพื้นผิว ส่วนการทดสอบการสูญเสียจากการแทรกใช้วัดการส่งผ่านทางแสงภายใต้ชุดการทดสอบที่ระบุไว้
การทำความสะอาดและตรวจซ้ำช่วยจัดการสิ่งปนเปื้อน หากยังพบปัญหา ให้ตรวจสอบรูปทรงและคุณสมบัติทางแสงตามที่เกี่ยวข้อง จากนั้นตัดสินผลขั้นสุดท้ายตามข้อกำหนดด้านสมรรถนะและการยอมรับที่ระบุไว้
ผิวปลายคอนเนกเตอร์นับเป็นสายแพตช์คอร์ดสำเร็จรูปเหมือนกันหรือไม่?
ไม่ใช่ จำนวนผิวปลายคอนเนกเตอร์ใช้คำนวณงานเข้าหัว ส่วนจำนวนสายแพตช์คอร์ดสำเร็จรูปนับเฉพาะชุดประกอบที่ครบถ้วนและผ่านข้อกำหนดการปล่อยสินค้า
สายแพตช์คอร์ดแบบซิมเพล็กซ์มีผิวปลายที่เชื่อมต่อแล้ว 2 ด้าน ส่วนสายแพตช์คอร์ดแบบดูเพล็กซ์ที่มีคอนเนกเตอร์แยกกันทั้งสองด้านมี 4 ด้าน สาย MPO แบบทรังก์อาจมีผิวปลายจริง 2 ด้าน แม้แต่ละด้านจะมีช่องสัญญาณใยแก้วหลายช่องก็ตาม ให้หารกำลังการผลิตผิวปลายที่ผ่านการยอมรับด้วยจำนวนผิวปลายต่อสายที่เหมาะสม เพื่อคำนวณจำนวนสายเทียบเท่าเท่านั้น ผลผลิตสำเร็จจริงยังต้องจับคู่ผิวปลายที่ผ่านการยอมรับเข้ากับสายเส้นเดียวกัน ตรวจสอบช่องสัญญาณที่กำหนดให้ครบ และเก็บข้อมูลระบุผลิตภัณฑ์ให้ถูกต้อง ควรแยกผลผ่านหลังทำงานซ้ำออกจากการยอมรับในการตรวจครั้งแรก เพื่อให้ฝ่ายผลิตและฝ่ายการเงินใช้คำนิยามผลผลิตเดียวกัน
ปัจจุบันยังมีการใช้เครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสงหรือไม่?
มี การผลิตคอนเนกเตอร์ใช้ขั้นตอนเฉพาะและสถานีงานอัตโนมัติ ส่วนการเข้าหัวในพื้นที่ปฏิบัติงานก็ใช้เครื่องมือแบบพกพาเช่นกัน
เครื่องมือที่ออกแบบมาเพื่อเข้าหัวใยแก้วเส้นเดียวในพื้นที่ปฏิบัติงานอย่างง่ายและรวดเร็ว รองรับภาระงานต่างจากสายการผลิตในโรงงาน การใช้งานเป็นตัวกำหนดขอบเขตของอุปกรณ์
ควรเตรียมข้อมูลใดสำหรับการหารือเกี่ยวกับกระบวนการครั้งแรก?
เริ่มจากแบบคอนเนกเตอร์ เส้นทางการเข้าหัว ประเภทผลิตภัณฑ์ที่ผลิต นิยามผลผลิตที่ผ่านการยอมรับ และช่วงเวลาการผลิตเป้าหมาย
ระบุโครงสร้างสายเคเบิล ประเภทการขัดเงา จำนวนใยแก้ว การจัดชุดทดสอบทางแสง และบันทึกการผลิตที่ต้องการ อธิบายคิวงานปัจจุบัน และแยกงานที่ทำครั้งแรกออกจากงานแก้ไข การวัดภาระงานของผู้ปฏิบัติงานช่วยแยกเวลาที่เครื่องทำงานออกจากเวลาที่ต้องมีคนดูแล หากเป้าหมายคือสายคอร์ดสำเร็จรูป ให้ระบุจำนวนผิวปลายต่อสายและวิธีบันทึกการจับคู่กับการปล่อยสินค้า ข้อมูลเหล่านี้ช่วยให้การหารือด้านวิศวกรรมมีพื้นฐานที่ชัดเจน ได้แก่ ขั้นตอนที่จะทำให้เป็นระบบอัตโนมัติ ผลิตภัณฑ์ที่เครื่องต้องรองรับ และผลผลิตที่กระบวนการโดยรอบต้องทำได้อย่างต่อเนื่อง นอกจากนี้ยังช่วยให้ฝ่ายการเงินใช้หน่วยวัดที่สม่ำเสมอในการประเมินกำลังการผลิตที่ใช้งานได้จริง
เตรียมกระบวนการให้ชัดเจนก่อนหารือครั้งถัดไป
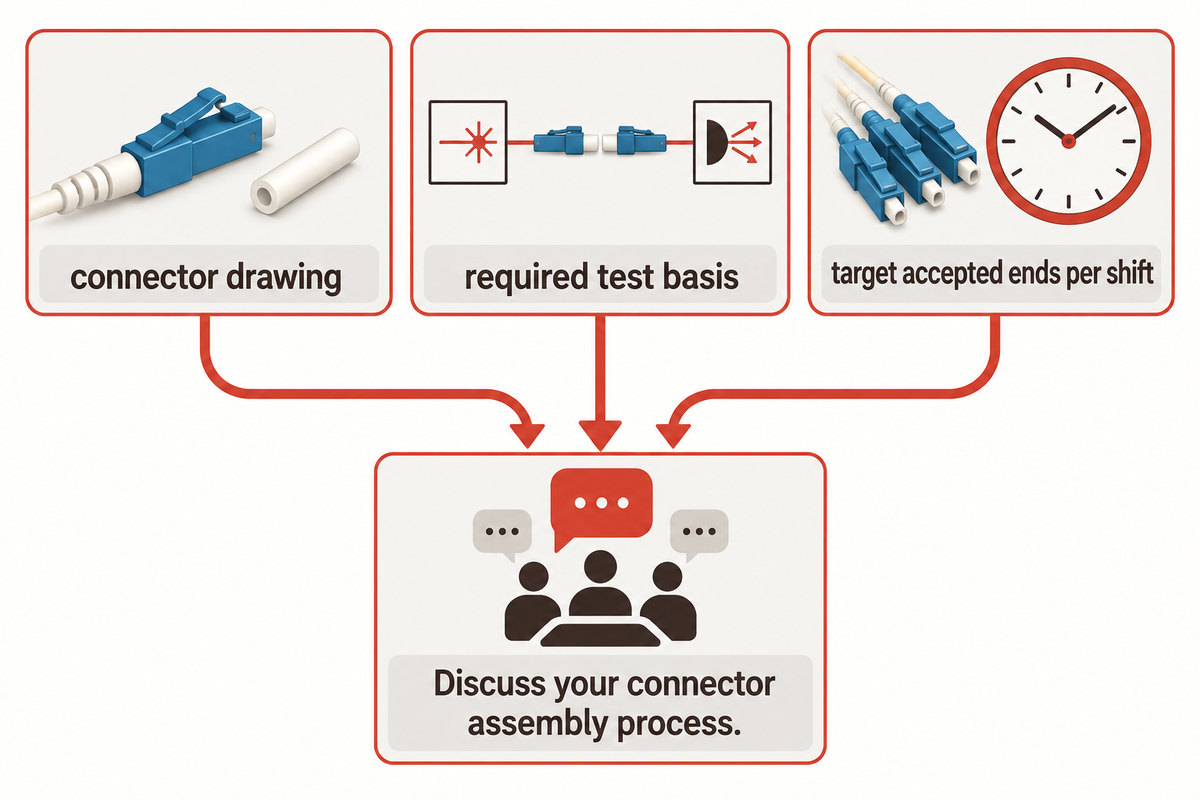
ใช้แผนผังกระบวนการกำหนดงาน จากนั้นกรอกข้อมูลนำเข้าที่วัดได้จากประเภทคำสั่งผลิตที่ต้องการลงในตารางกำลังการผลิต สำหรับโครงการจัดหาอุปกรณ์ ให้ทบทวนโซลูชันเครื่องประกอบคอนเนกเตอร์ใยแก้วนำแสง และนำแบบคอนเนกเตอร์ ข้อกำหนดการทดสอบที่จำเป็น และเป้าหมายจำนวนผิวปลายที่ผ่านการยอมรับต่อกะไปประชุม
หารือเกี่ยวกับกระบวนการประกอบคอนเนกเตอร์ของคุณ
เผยแพร่โดย ทีมวิศวกรรมและการผลิต ZEUEE คู่มือนี้รวบรวมเอกสารอ้างอิงทางเทคนิคสาธารณะกับตัวอย่างกำลังการผลิตที่ระบุไว้ชัดเจน โดยไม่มีกรณีศึกษาจากโรงงานของลูกค้า ให้ยึดคำแนะนำผลิตภัณฑ์และมาตรฐานการยอมรับที่ตกลงกันเป็นข้อกำหนดในการผลิต
เอกสารอ้างอิงและแหล่งข้อมูล
- Fiber Optic Association: เอกสารอ้างอิงการเข้าหัวคอนเนกเตอร์
- Fiber Optic Association: คอนเนกเตอร์แบบเชิงกลและแบบเชื่อมต่อใยแก้ว
- Fiber Optic Association: คู่มือระบุชนิดคอนเนกเตอร์
- Cabling Installation & Maintenance: ขัดเงาให้ได้ผิวสมบูรณ์แบบ, 2005
- Fiber Optic Association: แนวทางการเข้าหัวแบบติดกาวและขัดเงา
- Electrical Contractor: Jim Hayes กล่าวถึงการตัดแยกใยแก้ว, 2003
- International Electrotechnical Commission: IEC 61300-3-35:2022, การตรวจสอบด้วยสายตา
- International Electrotechnical Commission: IEC 61300-3-47, รูปทรงทรงกลม
- International Electrotechnical Commission: IEC 61300-3-4, การลดทอนสัญญาณ
- International Electrotechnical Commission: IEC 61300-3-34, การลดทอนสัญญาณเมื่อประกบแบบสุ่ม
- International Electrotechnical Commission: IEC 61753-1, ประเภทสมรรถนะ
- Alfieri และคณะ: แบบจำลองการจัดตารางงานแบบแบ่งชุดขนาน, เอกสารเผยแพร่ล่วงหน้า 2020
- สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ: สัดส่วนผลิตภัณฑ์และคอขวด, 2018
- สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ: ค่าคลาดเคลื่อนของมิเตอร์ที่เกิดจากคอนเนกเตอร์, 2006
- Cabling Installation & Maintenance: Mike A. Reed กล่าวถึงการขัดเงามากเกินไป, 1995
- International Electrotechnical Commission: IEC 61300-3-30:2026, รูปทรงสี่เหลี่ยมผืนผ้า
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015