ติดต่อ Zeyu lntelligent Industrial Company

สายการประกอบคอนเนกเตอร์ PCB: คู่มือวิศวกรรมฉบับสมบูรณ์ด้านการเสียบพิน Press-Fit AOI และการบรรจุ

สายการประกอบคอนเนกเตอร์ PCB ใช้สถานีทำงานแบบซิงโครไนซ์ 5 ถึง 7 สถานี เพื่อเสียบพินหรือขาสัมผัสด้วยความแม่นยำ 0.005 mm และปิดผนึกเฮดเดอร์สำเร็จรูปด้วยความเร็วสูง. สายการผลิตแบบโมดูลาร์จะประสานงานการป้อนชิ้นงานหน้าสัมผัส การตัดแถบแคเรียร์ การย้ำล็อกกันถอน การตรวจสอบด้วยแสง การทดสอบ Hi-Pot และการบรรจุม้วนเทป EIA-481.
วิศวกรจำนวนมากเข้าใจสับสนระหว่างสายการผลิตอัตโนมัติประกอบแผงวงจร PCB ระดับบอร์ด กับสายการผลิตอัตโนมัติประกอบคอนเนกเตอร์ต้นน้ำ. แม้สายการผลิตทั้งสองจะอยู่ในห่วงโซ่อุปทานการผลิตอิเล็กทรอนิกส์เหมือนกัน แต่แก้โจทย์วิศวกรรมคนละเรื่อง. สายการผลิตชิ้นส่วนอัตโนมัติสร้างเฮดเดอร์และซ็อกเก็ตที่มีความสม่ำเสมอเพื่อให้ทนทานต่อการรีโฟลว์และการประกอบแบบ press-fit ปลายน้ำ โดยไม่เกิดตัวเรือนคอนเนกเตอร์บิดงอหรือจุดเชื่อมต่ออ่อนแรง.
โรงงานอุตสาหกรรมและยานยนต์กำลังลงทุนขยายสายการผลิตคอนเนกเตอร์สำหรับแผงวงจรเพิ่มขึ้นอย่างมาก. ตามรายงานตลาดของ Bishop & Associates ยอดขายคอนเนกเตอร์ทั่วโลกเติบโต 14.7% ในปี 2025 คิดเป็นการขยายตลาดกว่า USD 12.7 billion ทั่วเอเชีย. ขณะเดียวกัน บทวิเคราะห์คอนเนกเตอร์ PCB ของ Future Market Insights คาดการณ์ว่ารายได้จากคอนเนกเตอร์สำหรับติดตั้งบนบอร์ดจะเพิ่มขึ้นจาก USD 13.8 billion ในปี 2025 เป็น USD 19.7 billion ภายในปี 2035 ด้วยอัตราเติบโตทบต้นต่อปี (CAGR) 3.6%. คู่มือนี้เจาะลึกการเลือกพอลิเมอร์ กลไก press-fit โครงสร้างการลำเลียง ด่านตรวจตามมาตรฐาน IPC-A-610 Rev J และ EIA-364 การคำนวณขนาดสายการผลิตด้วย OEE และความพร้อมสำหรับการตรวจรับ FAT.
โดย Cherry · อัปเดตพฤศจิกายน 2026
สรุปวิศวกรรมฉบับย่อ: สายการผลิตชิ้นส่วน vs. สายประกอบแผง PCBA
- สายประกอบบอร์ดจะวางชิ้นส่วนลงบนแผ่นวงจรพิมพ์เปล่า ส่วนสายการผลิตชิ้นส่วนจะเสียบขั้วต่อไฟฟ้าปั๊มขึ้นรูปลงในตัวเรือนคอนเนกเตอร์ขึ้นรูป และบรรจุลงม้วน EIA-481.
- โพลีเอสเตอร์ PBT เสริมใยแก้วเสียรูปจากความร้อนที่ 182 ถึง 204°C และไม่ผ่านการรีโฟลว์ด้วย IR ขณะที่ LCP และ PPS เสริมใยแก้วทนได้ที่ 260°C นาน 10 วินาที.
- ระหว่างสถานีเสียบพินและการทดสอบไฟฟ้า Hi-Pot ระบบ AOI อินไลน์จะคัดแยกพินที่งอออก. ชิ้นงานเสียทำให้สิ้นเปลืองเวลารอบการทดสอบโดยเปล่าประโยชน์.
- สำหรับรายละเอียดแม่พิมพ์โพรงชิ้นงานรายโมดูลและการประเมินราคาเครื่องจักร โปรดดูโซลูชันสายการประกอบคอนเนกเตอร์ PCB แบบครบวงจรของเรา.
สายการประกอบคอนเนกเตอร์ PCB อัตโนมัติแตกต่างจากสายประกอบ PCBA ระดับบอร์ดอย่างไร?
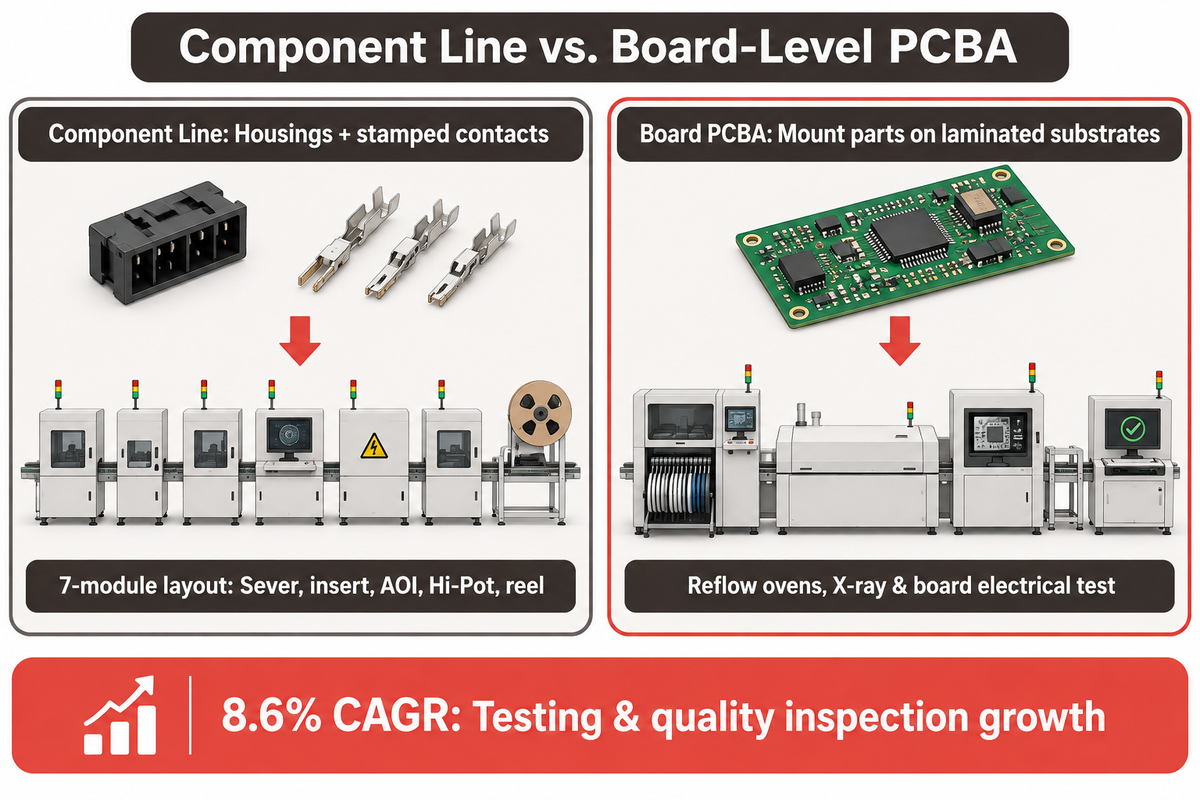
สายการประกอบคอนเนกเตอร์ PCB อัตโนมัติผลิตชิ้นส่วนเชื่อมต่อแยกชิ้นจากขั้วต่อไฟฟ้าปั๊มขึ้นรูปและตัวเรือนคอนเนกเตอร์ฉีดขึ้นรูป ในขณะที่สายประกอบแผง PCB ติดตั้งอุปกรณ์อิเล็กทรอนิกส์สำเร็จรูปลงบนแผ่นวงจรลามิเนต. จากนั้นโรงงานประกอบบอร์ดจะลำเลียงแผงวงจรที่ประกอบเสร็จผ่านเตาอบรีโฟลว์อัตโนมัติและสถานีเอ็กซเรย์อินไลน์เพื่อทดสอบทางไฟฟ้า.
บทความสอนงานออนไลน์จำนวนไม่น้อยมักนำการประกอบแผงวงจรพิมพ์ (PCBA) ไปปะปนกับระบบอัตโนมัติสำหรับชิ้นส่วนและการออกแบบ PCB. จากการวิเคราะห์คู่มือออนไลน์ชั้นนำ (PCBWay และ Jaycon Systems) พบว่าเนื้อหาเน้นที่การออกแบบ PCB การจัดเตรียมรายการวัสดุ (BOM) และบริการรับประกอบแผงวงจร. ไม่มีบทความใดอธิบายวิธีที่โรงงานชิ้นส่วนปั๊มแถบหน้าสัมผัสทองแดงฟอสเฟอร์บรอนซ์ กดเสียบพินลงในโพรงแคบ หรือตรวจวัดแรงยึดตามแนวแกนก่อนส่งมอบม้วนสินค้าสำเร็จรูปเข้าสู่สาย SMT.
สายการผลิตคอนเนกเตอร์เริ่มต้นขึ้นหลังจากเครื่องฉีดพลาสติกและเครื่องกดปั๊มขึ้นรูปผลิตชิ้นส่วนดิบเสร็จแล้ว. วัตถุดิบตั้งต้นประกอบด้วยตัวเรือนคอนเนกเตอร์พลาสติก ชิลด์โลหะ และคลิปยึดล็อก. ในกระบวนการประกอบต้นน้ำ โมดูลอัตโนมัติจะตัดพินออกจากแถบแคเรียร์ทองเหลืองและดันขาสัมผัสเข้าสู่ตัวเรือน. สถานีปลายน้ำจะตรวจวัดความเรียบระนาบด้วย AOI ทดสอบความเป็นฉนวนไฟฟ้า และวางฝาครอบสุญญากาศก่อนบรรจุม้วนเทปเพื่อส่งต่อให้สายประกอบบอร์ด.
ดังที่เห็นในผังสายการผลิต 7 โมดูลของ ZEUEE สะพานตรวจสอบคุณภาพทำงานแบบอินไลน์แทรกอยู่ระหว่างขั้นตอนเชิงกลและเชิงไฟฟ้าแทนที่จะรอตรวจปลายล็อตการผลิต. การลงทุนในตลาดสะท้อนทิศทางการตรวจสอบแบบอินไลน์นี้ชัดเจน. ตามงานวิจัยระบบอัตโนมัติในการประกอบของ Fortune Business Insights ความต้องการระบบอัตโนมัติสำหรับการประกอบทั่วโลกมีมูลค่า USD 35.63 billion ในปี 2025 เพิ่มเป็น USD 38.01 billion ในปี 2026 และคาดว่าจะแตะ USD 66.91 billion ภายในปี 2034 ที่อัตรา CAGR 7.3%. ภูมิภาคเอเชียแปซิฟิกครองส่วนแบ่ง 50.09% ในปี 2025 โดยกลุ่มการทดสอบและตรวจสอบคุณภาพเติบโตเร็วที่สุดที่ CAGR 8.6% นำหน้าระบบวิชันซิสเต็มที่ 8.1%.
สถาปัตยกรรมและวัสดุของคอนเนกเตอร์ PCB แบบใดที่เป็นตัวกำหนดโมดูลของสายการผลิต?
การออกแบบและการสร้างระบบอัตโนมัติสำหรับการประกอบถูกกำหนดโดยปัจจัยหลัก 3 ประการ ได้แก่ อุณหภูมิเสียรูปจากความร้อนของเรซินที่ใช้ทำตัวเรือนคอนเนกเตอร์ ระยะพิทช์ระหว่างแนวกึ่งกลางของพิน และความหนาผนังกั้นของโมดูล. งานประกอบครอบคลุมทั้งพินเฮดเดอร์แบบรูทะลุ (thru-hole) เฮดเดอร์แบบ SMT และ SMD ซ็อกเก็ตขอบการ์ด บล็อก RF และเฟรม DIP ในระยะพิทช์ 2.54 mm, 2.00 mm และ 1.27 mm ซึ่งเหลือผนังกั้นระหว่างโพรงที่บางมาก.
การตัดสินใจเกี่ยวกับกระบวนการบัดกรีปลายน้ำต้องกำหนดก่อนออกแบบระบบอัตโนมัติ โดยอิงตามรูปทรงเชิงกลของพินและการออกแบบขาตั้งรองบอร์ด (standoff). คอนเนกเตอร์สำหรับบัดกรีแบบคลื่นใช้เสาสี่เหลี่ยมแข็งแรงคู่กับขาตั้งที่ช่วยดึงตะกั่วให้ซึมขึ้นรูทะลุได้ดี. อุปกรณ์ SMT ต้องการความเรียบระนาบสูงตลอดแถวขาแบบปีกนกยาวเพื่อให้ตัวนำไฟฟ้าสัมผัสแผ่นบัดกรีครบทุกขา. ส่วนเฮดเดอร์แบบ press-fit ไม่ต้องบัดกรีเลย โดยใช้บ่ารับแรงกดที่หนาคู่มากับโซนสปริงยืดหยุ่นเพื่อความแข็งแรงเชิงกลสูง. ควรรักษาระยะเคลียร์ด้านล่างให้สอดคล้องกับอุปกรณ์จับยึดชิ้นงานสำหรับรีโฟลว์ในสายประกอบบอร์ด.
เหตุใดตัวเรือนคอนเนกเตอร์ LCP และ PA9T จึงตอบสนองต่อการเสียบพินอัตโนมัติแตกต่างจาก PBT?
เรซิน LCP และ PA9T เสริมใยแก้วทนทานต่อโปรไฟล์รีโฟลว์ไร้สารตะกั่วช่วง 235°C ถึง 260°C โดยไม่โก่งงอ ขณะที่ PBT เสริมใยแก้วมาตรฐานจะอ่อนตัวและบิดเบี้ยวเมื่ออุณหภูมิสูงเกิน 204°C. งานวิจัยการโก่งตัวจากการบัดกรีของ Connector Supplier ระบุว่าเตาอบไร้สารตะกั่วที่วิ่งจาก 235°C ถึง 260°C ขยายความแตกต่างของการขยายตัวทางความร้อนระหว่างพินทองแดงกับพลาสติกฉีดขึ้นรูป. เรซินทนอุณหภูมิสูงจึงช่วยยึดตำแหน่งที่แท้จริงของพินให้คงที่ระหว่างการรีโฟลว์ SMT ทำให้จุดต่ออิเล็กทรอนิกส์บนแผงซับซ้อนเชื่อถือได้.
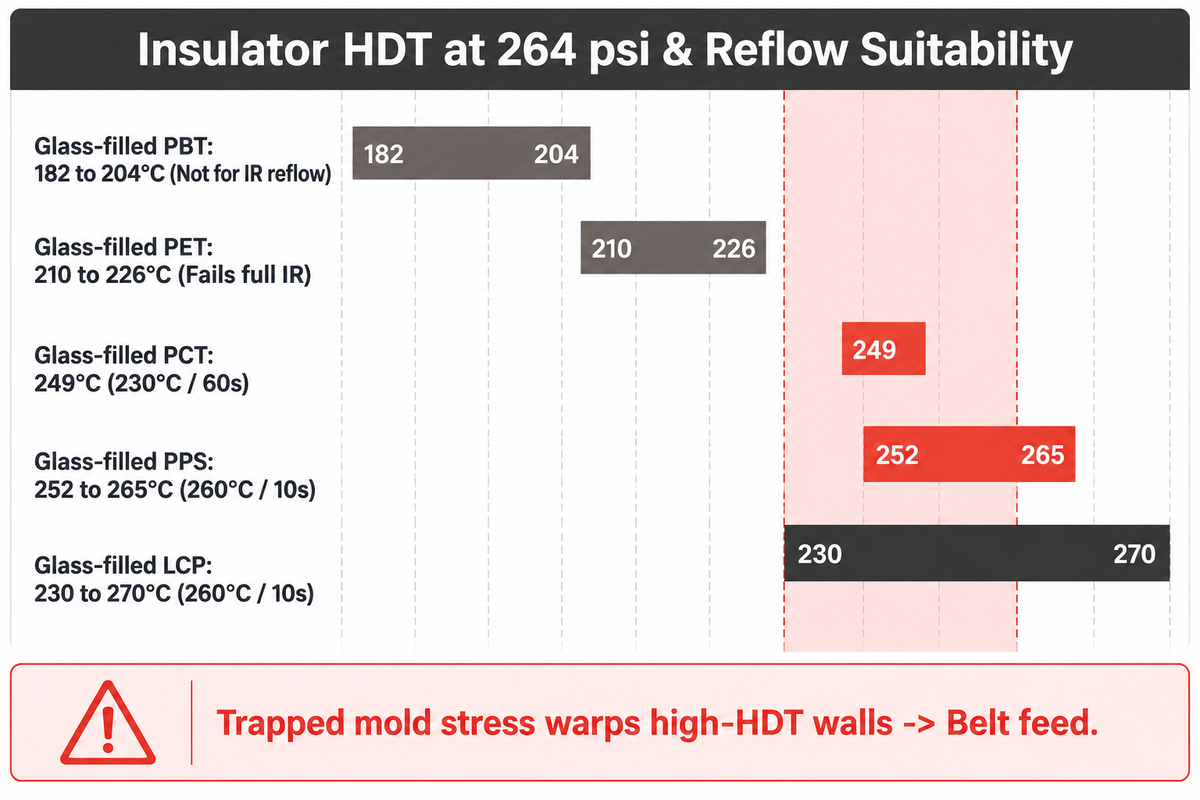
ข้อมูลทางความร้อนในคู่มือพลาสติก SMT ของ Samtec กำหนดขอบเขตเรซินชัดเจนที่โหลด 264 psi. โพลีเอสเตอร์ PBT เสริมใยแก้วมาตรฐานมีอุณหภูมิเสียรูปจากความร้อน (HDT) เพียง 182 ถึง 204°C และถูกจัดเกรดว่าไม่เหมาะกับการรีโฟลว์ด้วย IR. เช่นเดียวกัน PET เสริมใยแก้วที่ 210 ถึง 226°C ไม่ผ่านการทดสอบรีโฟลว์ IR เต็มรอบ. ในทางกลับกัน PCT เสริมใยแก้วทนได้ 249°C (230°C นาน 60 วินาที) PPS เสริมใยแก้วทนได้ 252 ถึง 265°C (260°C นาน 10 วินาที) และ LCP เสริมใยแก้วครอบคลุม 230 ถึง 270°C (260°C นาน 10 วินาที).
ฟิสิกส์ของเรซินเปลี่ยนวิธีที่ระบบป้อนชิ้นงานและพั้นช์เสียบพินกระทำต่อตัวเรือนคอนเนกเตอร์บนพื้นที่ผลิต. ตัวอย่างเช่น LCP และ PPS สามารถฉีดขึ้นรูปชิ้นงานผนังบางได้แต่จะเปราะแตกง่ายมากเมื่อถูกขอบคมกระแทกในโถป้อนแบบสั่นสะเทือน. ขณะเดียวกัน เรซินกลุ่มโพลีเอไมด์อย่าง PA9T หรือ PA66 ดูดซับความชื้นจากอากาศในโรงงานก่อนการประกอบ. เมื่อโพรงชิ้นงานเปราะหรือชื้น การกดเสียบพินแบบแห้งอาจทำให้ผนังกั้นแตกหักได้.
แม้ค่า HDT ในเอกสารสเปกอาจไม่ได้บอกความโก่งงอถาวรหลังบัดกรีเสมอไป แต่ Samtec ชี้ว่าเรซินที่มี HDT สูงกว่าอาจโก่งตัวได้มากกว่าเรซิน HDT ต่ำกว่าเนื่องจากความเค้นตกค้างจากการฉีดขึ้นรูปและตำแหน่งเกต. หน้าตัดที่ไม่สมมาตรจะคลายตัวและหดตัวไม่เท่ากันในเตาอบรีโฟลว์. สายการประกอบคอนเนกเตอร์อัตโนมัติรับมือความเสี่ยงนี้ด้วยระบบป้อนสายพานแบบนุ่มนวล การจัดศูนย์โพรงแบบมีตัวประคอง และการวัดความเรียบระนาบปลายขาเต็มทั้งล็อตการผลิตหลังเสียบพิน.
| ประเภทคอนเนกเตอร์และระดับสถาปัตยกรรม | เกรดฉนวนทั่วไป | HDT ที่ 264 psi (°C) / พิกัดรีโฟลว์ | ข้อจำกัดหลักด้านการฉีดและการป้อนชิ้นงาน | โมดูลสายการประกอบที่ต้องใช้ |
|---|---|---|---|---|
| แบบที่ 1: พินเฮดเดอร์รูทะลุสำหรับบัดกรีแบบคลื่น | โพลีเอสเตอร์ PBT เสริมใยแก้ว | 182 ถึง 204°C / บัดกรีคลื่นเท่านั้น (ไม่เหมาะ IR รีโฟลว์) | ผนังยืดหยุ่น ทนรางโถป้อนความเร็วสูงได้ | โถป้อนสั่นสะเทือน + ชุดเสียบแถบขั้วต่อขับเคลื่อนด้วยลูกเบี้ยวหมุน |
| แบบที่ 2: พินเฮดเดอร์ตัวผู้ SMT ขาปีกนก | LCP เสริมใยแก้ว | 230 ถึง 270°C / 260°C นาน 10 วินาที | โก่งงอไม่สมมาตรจากความเค้นตกค้างในแม่พิมพ์ | ตัวป้อนสายพานนำทางด้วยวิชัน + เกจ AOI 3 มิติวัดความเรียบระนาบ |
| แบบที่ 3: เฮดเดอร์มุมฉากทนอุณหภูมิสูง | โพลีเอไมด์ PA9T ค่า Tg สูง | รองรับการรีโฟลว์ไร้สารตะกั่ว | ดูดซับความชื้นบรรยากาศก่อนการกดเสียบ | ฮอปเปอร์ลมแห้ง + ชุดดัดมุม 90 องศาแบบหมุน |
| แบบที่ 4: เมซซานีนระยะพิทช์ละเอียด 1.27 mm | LCP เสริมใยแก้ว | 230 ถึง 270°C / 260°C นาน 10 วินาที | ผนังกั้นโพรงบางเฉียบแตกร้าวเมื่อกระแทกครีบโลหะ | พั้นช์ตัดความแม่นยำ 0.005 mm + แคร่เลื่อนปรับพิทช์ด้วยแสง |
| แบบที่ 5: เต้ารับบอร์ดต่อบอร์ดกำลังสูง | PPS เสริมใยแก้ว | 252 ถึง 265°C / 260°C นาน 10 วินาที | ความแกร่งสูงเพิ่มโอกาสหักเปราะที่เขี้ยวล็อก | รางเชิงเส้นเคลือบผิว + ชุดป้อนถาดจับแบบนุ่มนวล |
| แบบที่ 6: คอนเนกเตอร์ ECU ยานยนต์แบบ Press-Fit ยืดหยุ่น | PA9T หรือ PCT เสริมใยแก้ว | 249°C (PCT) / Press-fit แบบไม่บัดกรี | แรงกดเสียบรวมสูงถึง 600 lbs / 60 พิน | เครื่องกดเซอร์โว F(x) วงจรปิด + แท่นรองรับด้านล่าง |
| แบบที่ 7: ซ็อกเก็ตขอบการ์ด DIMM / PCIe | LCP หรือ PCT เสริมใยแก้ว | 230 ถึง 270°C / พิกัด 230 ถึง 260°C | ร่องยาวแคบจะบิดตัวหากไม่มีตัวหนีบยึดตรงกลาง | แท่นวางชิ้นงานอ้างอิงคู่ + หัวเสียบเซอร์โวหลายแถว |
| แบบที่ 8: บล็อก I/O โลหะมีชิลด์ป้องกัน | PPS เสริมใยแก้ว + ชิลด์ทองเหลือง | 252 ถึง 265°C / 260°C นาน 10 วินาที | เขี้ยวล็อกเยื้องแนวแกนบดบังภาวะลงเบ้าไม่สุด | ขึ้นรูปเปลือกโลหะ + เชื่อมเลเซอร์ + AOI หลายมุม |
| แบบที่ 9: เฮดเดอร์รถ EV แรงดันสูงแบบซีลกันซึม | PA9T / PBT + ซีลอีพ็อกซี่ | บัดกรีคลื่นหรือเฉพาะจุด / หยอดเรซินปิดผนึก | ระยะฉนวนตามผิวต้องไร้ฟองอากาศอย่างสมบูรณ์ | หยอดเรซินอีพ็อกซี่ + หัวโพรบ Hi-Pot แบบเทียบค่า |
| แบบที่ 10: ล็อตต้นแบบหลายรุ่นผสมสูง | รางตัวเรือนผสม PCT / PA9T | ขึ้นอยู่กับโปรไฟล์ 230 ถึง 260°C | ยอดผลิตสั้นไม่คุ้มค่าต่อการเปลี่ยนดายจานหมุนเชิงกล | เซลล์เสียบพินแบบ SCARA แกน X-Y / เซอร์โวโปรแกรมได้ |
กลไกการเสียบพิน การตัดแถบแคเรียร์ และ Press-Fit แบบยืดหยุ่น
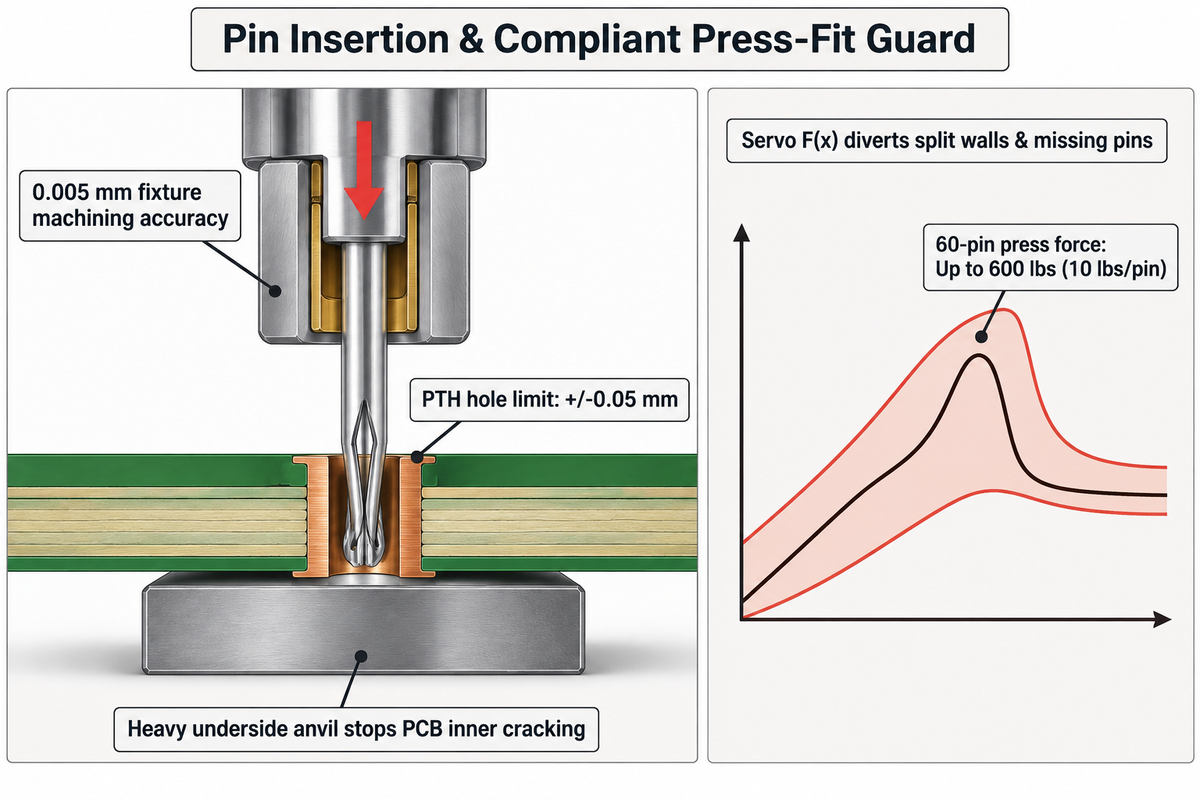
ขั้วต่อไฟฟ้าทองเหลืองหรือฟอสเฟอร์บรอนซ์ถูกยึดไว้ในตัวเรือนด้วยขาบัดกรีหรือขา press-fit ร่วมกับใบสัมผัสคู่เสียบและเขี้ยวกั้นกันถอน. สายการผลิตเฉพาะทางจะดึงแถบหน้าสัมผัสปั๊มต่อเนื่องป้อนผ่านดายย้ำและดายตัดพร้อมกับตัวเรือนคอนเนกเตอร์.
เฮดเดอร์ระยะพิทช์แคบต้องการการกัดกลึงความแม่นยำสูง. พั้นช์ทื่อจะทิ้งครีบคมขนาดเล็กไว้ที่ปลายพิน. หากพินที่มีครีบคมเข้าสู่โพรงขนาด 1.27 mm อาจขูดผนังตัวเรือนคอนเนกเตอร์จนเกิดเศษพลาสติก. เศษเหล่านี้จะไปติดใต้ขาสัมผัส ก่อให้เกิดข้อบกพร่องและทำให้พินหลุดจากตำแหน่งจริง.
ความแม่นยำของชุดเครื่องมือและจิ๊กช่วยขจัดครีบปลายพินและความคลาดเคลื่อนสะสมของระยะพิทช์บนเฮดเดอร์หลายพินขนาดยาว. ที่โรงงานผลิตของ ZEUEE ในไท่เหอ แกนคอร์แม่พิมพ์และอุปกรณ์จับยึดชิ้นงานสำหรับพินถูกเจียระไนด้วยค่าความเผื่อการตัดกลึง 0.005 mm. บูชประคองชุบแข็งช่วยป้องกันพินเรียวเล็กโก่งงอระหว่างระยะชักการเสียบ. นอกจากนี้ระบบตรวจขั้วด้วยแสงหรือกลไกยังช่วยป้องกันการใส่ขาสัมผัสผิดรุ่นลงในตัวเรือนแบบมีร่องล็อก.
เฮดเดอร์มุมฉากและโมดูลยานยนต์แบบซีลกันซึมเพิ่มขั้นตอนการดัดขึ้นรูปและการเชื่อมต่อเฉพาะบนสายการผลิต. หลังการเสียบพินตรงตามแนวแกน ชุดลูกเบี้ยวจะปาดดัดปลายหางของขาสัมผัสให้โค้งเป็นมุม 90 องศา. บล็อกแบบซีลอาจมีแถบเชื่อมสำหรับปิดผนึกด้วยการเชื่อมเลเซอร์. สำหรับรุ่นที่ใช้เรซินอีพ็อกซี่ สถานีหยอดเรซินจะปิดซีลป้องกันสภาพแวดล้อมให้สมบูรณ์.
เมื่อใดที่คอนเนกเตอร์ PCB ความหนาแน่นสูงต้องใช้พิน Press-Fit แบบยืดหยุ่นแทนขาบัดกรี?
แผงวงจรความหนาแน่นสูงต้องใช้พิน press-fit แบบยืดหยุ่นเมื่อแผ่นแบ็กเพลนหลายชั้นสำหรับยานยนต์ ความถี่สูง หรือกำลังไฟฟ้าสูง ไม่สามารถทนต่อแรงกระแทกความร้อนจากการบัดกรีคลื่นหรือการรีโฟลว์ซ้ำได้. สถาปัตยกรรมการเชื่อมต่อ press-fit ของ TE Connectivity แยกแยะระหว่างพินตันแข็งกับพินยืดหยุ่น เช่น ขั้วต่อรูเข็ม ACTION PIN. ก้านสปริงยืดหยุ่นจะบีบตัวในแนวรัศมีเข้ากับผนังรูชุบทองแดงเกิดเป็นรอยต่อกันแก๊สซึมผ่าน.
ความเห็นร่วมทางวิศวกรรมใน Electronics StackExchange เรื่องขีดจำกัด press-fit เตือนว่าความแม่นยำขนาดรูใกล้เคียง +/-0.05 mm และแท่นรองรับใต้บอร์ดเป็นสิ่งบังคับ. ตามแนวทางความเครียดแผ่นบอร์ดของ San Francisco Circuits การกดคอนเนกเตอร์ 60 พินใช้แรงกดรวมสูงถึง 600 lbs หรือ 10 lbs ต่อพิน. หากไม่มีแท่นเหล็กหนุนรับแรงใต้ตำแหน่งคอนเนกเตอร์โดยตรง แผงวงจรหลายชั้นจะโก่งตัวและทำให้แพดทองแดงชั้นในแตกร้าว.
เครื่องกดเซอร์โวแบบวงจรปิดช่วยป้องกันไม่ให้พลาสติกบอบบางแตกหักและไม่ทำให้แผ่นวงจรลามิเนตราคาแพงเสียหายระหว่างประกอบ. ระบบตรวจติดตามแรง-ระยะกระจัดของเครื่องกดเซอร์โวแบบเรียลไทม์จะบันทึกกราฟแรงตลอดทุกระยะชักเป็นมิลลิเมตร. แกนกดเซอร์โวชุบแข็งทำงานเสียบเชิงกลด้วยจุดหยุดที่ทำซ้ำได้แม่นยำและใช้เวลาปรับจูนน้อย. หากพินหาย ผนังพลาสติกแตก หรือรูชุบ PTH แคบเกินพิกัด ค่าจะทะลุกรอบแรงและระบบจะคัดชิ้นงานเสียออกโดยอัตโนมัติ.
ข้อบกพร่องแฝงหลักสองประการของ press-fit เกิดจากวิธีปฏิบัติหน้างานที่ไม่เหมาะสม. รูชุบ PTH รูปนาฬิกาทรายใน PCB หนาทำให้พื้นที่หน้าสัมผัสสปริงลดลงและเกิดวงจรเปิดเป็นช่วงเมื่อสั่นสะเทือน. ที่แย่กว่านั้น หากช่างหน้างานใช้ตะกั่วบัดกรีอุดช่องว่าง ตะกั่วจะซึมเข้าไปในช่องแยก ทำลายความยืดหยุ่นของสปริงและเปราะหักถาวร. สิทธิบัตรอย่างระบบประกอบขั้วต่ออัตโนมัติ CN121642705A ใช้กลไกตรวจซ้ำแบบเดียวกันเพื่อสกัดข้อบกพร่องเชิงกลและป้องกันความเสียหายซ่อนเร้น.
| รายการในสายโซ่ค่าความเผื่อ | สถานีควบคุมหลักในสายผลิต | กลไกทางกายภาพ | ข้อบกพร่องปลายน้ำ | เกจ / ระบบป้องกันอินไลน์ |
|---|---|---|---|---|
| ครีบปลายพินจากการตัดแคเรียร์ | ดายย้ำและดายตัดแบบต่อเนื่อง | ระยะเคลียร์ใบมีดกำหนดขอบครีบโลหะ | ขูดเศษพลาสติกติดค้างภายในร่อง | กล้องเทเลเซนทริก 2D ด้านข้าง & ตัวนับระยะชักดาย |
| แรงอัดสวมเขี้ยวยึดกันถอน | แกนคอร์แม่พิมพ์ + ก้านกดเซอร์โว | สันล็อกใหญ่เกินทำให้ LCP บางแตก | ผนังกั้นโพรงร้าวหรือพินถูกดันหลุด | กรอบแรงเสียบ F(x) แบบวงจรปิด |
| ความคลาดเคลื่อนระยะพิทช์หลายแถว | โต๊ะเสียบเซอร์โวแกน X-Y | ระยะคลอนเอนโค้ดเดอร์คลาดเคลื่อนเมื่อช่วงยาว | ปลายขาพินพลาดตำแหน่งแพดครีมบัดกรี EMS | ชุดเลเซอร์ตรวจตำแหน่งจริงด้านล่าง |
| ผิวชุบโซนหน้าสัมผัสยืดหยุ่น | การชุบขั้วต่อไฟฟ้าและชุดเครื่องมือ | การเคลือบดีบุกเชิงตกแต่งทำลายการคืนตัวของสปริง | วงจรเปิดแฝงหลังการเปลี่ยนแปลงอุณหภูมิฉับพลัน | แท่นรองรับด้านล่าง + การสุ่มดึงทดสอบ |
| คลิปล็อกเสริมชั้นที่สอง | สถานีล็อกขั้วต่อไฟฟ้า | การเยื้องแนวแกนบดบังเขี้ยวล็อกที่ลงไม่สุด | หน้าสัมผัสถอยร่นเมื่อเสียบปลั๊กเชื่อมต่อ | กล้องตรวจสอบหลายมุมมอง (DE102024136228A1) |
โครงสร้างการลำเลียง: จานหมุนลูกเบี้ยว vs. หัวเสียบเซอร์โว vs. พาเลตเชิงเส้น
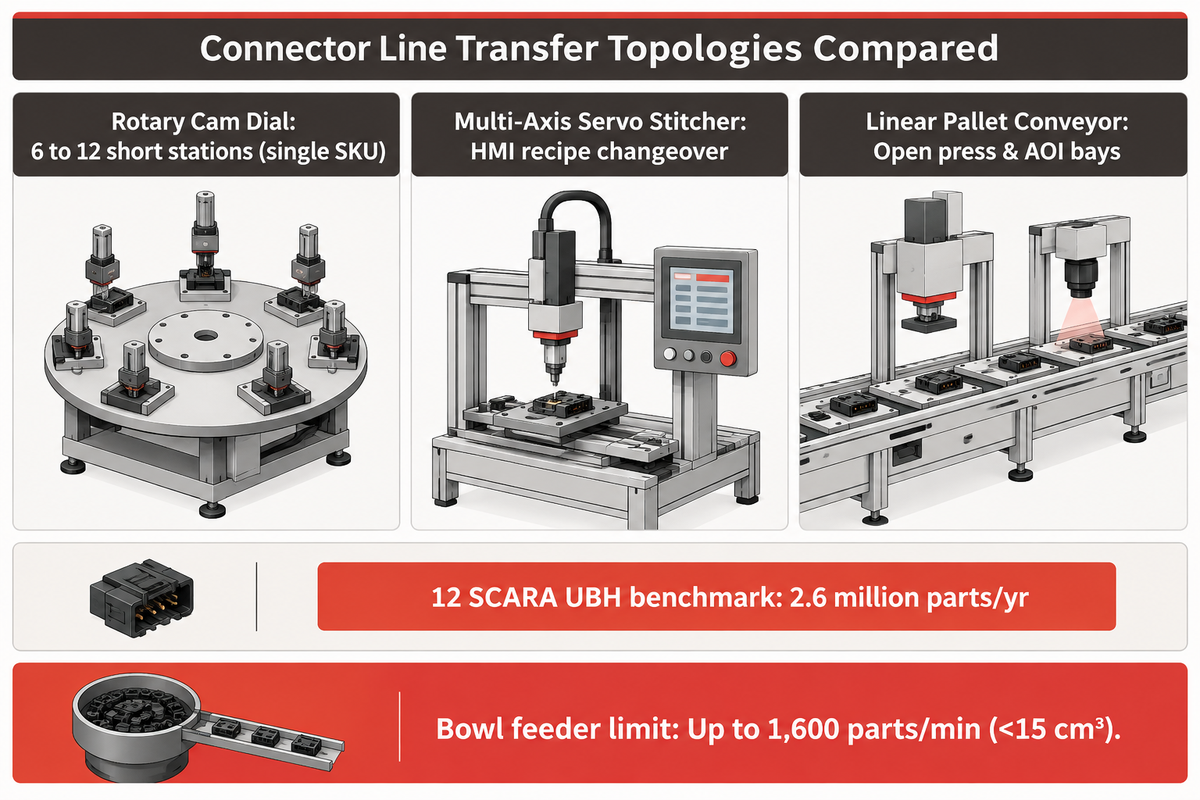
โครงสร้างการลำเลียงกำหนดอัตราผลิตของเครื่อง พื้นที่ติดตั้ง เวลาเปลี่ยนรุ่น และความสะดวกในการตรวจสอบทั้งโรงงาน. รูปแบบสายการประกอบคอนเนกเตอร์ประกอบด้วยจานหมุนแบ่งระยะด้วยลูกเบี้ยว หัวเสียบเซอร์โวแบบโปรแกรมได้ และสายพานลำเลียงพาเลตเชิงเส้น. โครงสร้างที่สอดคล้องกับความหลากหลายของ SKU จะลดคอขวดเชิงกลและเวลาเปลี่ยนรุ่น.
จานหมุนแบ่งระยะด้วยลูกเบี้ยวให้กำลังผลิตดิบสูงสุดสำหรับคอนเนกเตอร์ตระกูลเดียวที่คงที่และใช้ 6 ถึง 12 สถานีสั้น. การหมุนแบ่งจังหวะขับเคลื่อนด้วยลูกเบี้ยวที่สึกหรอต่ำและหยุดแม่นยำซ้ำได้. เฮดเดอร์ตรงแบบ 2 ถึง 10 พินติดตั้งลงจานหมุนได้ง่าย. อย่างไรก็ตาม เส้นรอบวงจานจำกัดจำนวนสถานีอุปกรณ์จับยึดชิ้นงาน และแรงกดระดับ 600 lb ทำให้เกิดแรงบิดต่อตลับลูกปืนกลาง.
สายพานลำเลียงเชิงเส้นแยกจำนวนโมดูลออกจากขนาดจานหมุน จึงเหมาะอย่างยิ่งกับงานโครงสร้างที่มีบล็อก press-fit หนักและซ็อกเก็ตมีชิลด์. ตามคู่มือการติดตั้งเครื่องกดใน Assembly Magazine สายพานลำเลียงสามารถส่งโครงตัว C เข้าใต้เครื่องกดได้อย่างราบรื่นโดยไม่ส่งแรงสั่นสะเทือนย้อนกลับต้นน้ำ. ช่องสายพานแบบเปิดยังรองรับโมดูลเชื่อมเลเซอร์ สะพานวิชัน 3 มิติ และรางเบี่ยงคัดชิ้นงานเสียออกได้อย่างลงตัว.
หัวเสียบหุ่นยนต์หลายแกนและเซอร์โว ครองตลาดงานผลิตหลากรุ่นปริมาณน้อยที่ต้องเปลี่ยนสูตรผลิตอย่างรวดเร็ว. เกณฑ์มาตรฐานยานยนต์ในกรณีศึกษาคอนเนกเตอร์ UBH ของ Assembly Magazine ใช้หุ่นยนต์ SCARA 12 ตัวข้ามสถานีโมดูลาร์เพื่อผลิตคอนเนกเตอร์ไฟฟ้า 2.6 million ชิ้นต่อปี. ในการประกอบคอนเนกเตอร์ดังกล่าว SCARA เจ็ดตัวหยิบหน้าสัมผัสโลหะจากรางป้อน ขณะที่อีกห้าตัวประกอบชุดตัวเรือน. การกำหนดระยะพิทช์ผ่านซอฟต์แวร์ยืดหยุ่นกว่าลูกเบี้ยวตายตัวในการรองรับผังโพรงต่างรูปแบบ. ผู้วางแผนผังเฉพาะทางสามารถเปรียบเทียบสถาปัตยกรรมได้ในคู่มือเครื่องประกอบคอนเนกเตอร์สั่งทำพิเศษ และคู่มือเครื่องประกอบคอนเนกเตอร์ยานยนต์ของเรา.
ความเร็วในการป้อนชิ้นงานมักเป็นตัวจำกัดความเร็วสายการผลิตโดยไม่ขึ้นกับระบบลำเลียงที่ใช้. ตามคู่มือของ IQS Directory เรื่องโถป้อนแบบสั่นสะเทือน โถป้อนสามารถป้อนชิ้นส่วนขนาดเล็กที่สะอาด (ต่ำกว่า 15 cm³) ได้เร็วสูงสุด 1,600 ชิ้นต่อนาที แม้จะไม่ได้เหมาะกับทุกงาน. โถป้อนไม่เหมาะเสมอไปเพราะขั้วต่อไฟฟ้าแบบแถบอาจพันกัน. สำหรับเครื่องเสียบพิน การใช้แถบม้วนต่อเนื่องช่วยตัดปัญหาขั้วต่อพันกัน ส่วนชิ้นงาน LCP ที่เปราะบางควรใช้ระบบป้อนนำทางด้วยวิชันเพื่อป้องกันการฉีกขาดหรือรอยขีดข่วนจากสายพาน.
| คุณลักษณะสายการผลิต | จานหมุนแบ่งระยะด้วยลูกเบี้ยว | หัวเสียบเซอร์โวหลายแกน | สายพานลำเลียงพาเลตเชิงเส้น |
|---|---|---|---|
| ความเหมาะสมด้านการผลิต | ปริมาณสูงในกลุ่ม SKU เดี่ยว | หลากรุ่นหลายแถว & ระยะพิทช์ปรับเปลี่ยน | สายครบวงจรซับซ้อนหลายโมดูล |
| ระบบขับเคลื่อนการเสียบ | พั้นช์และสไลด์เชิงกลขับด้วยลูกเบี้ยว | หัวเสียบเซอร์โวแกน X-Y โปรแกรมได้ | ป้อนเสียบจากแถบต่อเนื่อง + เครื่องกดเซอร์โว |
| ความเร็วในการเปลี่ยนรุ่น | ต้องถอดเปลี่ยนเบ้ารองชิ้นงานเชิงกล | เปลี่ยนสูตรระยะพิทช์ผ่านหน้าจอ HMI ภายในไม่กี่นาที | พาเลตตัวพาปลดล็อกเร็ว + สถานีโมดูลาร์ |
| ความสามารถรับแรงสูง | ขีดจำกัดลูกปืนจานหมุนระดับต่ำถึงปานกลาง | แรงเสียบพินระดับปานกลาง | รองรับแรงแท่นหนุนโครง C และ press-fit เต็มพิกัด |
| พื้นที่สำหรับทดสอบและวิชัน | ช่องมุมต่อสถานีจำกัดแคบ | หัวกล้องวิชันกะทัดรัดหลังการเสียบพิน | ช่องสถานีไม่จำกัดสำหรับ AOI, Hi-Pot และม้วนเทป |
วิศวกรควรระบุสเปก AOI อินไลน์ ความเรียบระนาบ แรงยึดพิน และด่าน Hi-Pot ภายใต้ IPC-A-610 และ EIA-364 อย่างไร?
การวัดตรวจอินไลน์ที่เข้มงวดต้องอ้างอิงมาตรฐาน IPC ฉบับปรับปรุงปัจจุบัน ได้แก่ IPC-A-610 Rev J (มีนาคม 2024), J-STD-001 Rev J (เมษายน 2024), J-STD-002 Rev E (พฤศจิกายน 2017) และ IPC-7530 Rev B (มกราคม 2025). เมื่อเลือกโครงสร้างจานหมุน เซอร์โว หรือสายพานแล้ว ระบบวัดอินไลน์จะตรวจสอบชิ้นงานข้ามพาเลตการผลิตได้ครบถ้วน. การอ้างอิงมาตรฐานฉบับล่าสุดช่วยป้องกันเกณฑ์ตรวจรับที่ล้าสมัยในด่านตรวจสอบอัตโนมัติ.
ความชัดเจนของขอบเขตช่วยป้องกันข้อพิพาทคุณภาพขาเข้าที่มีค่าใช้จ่ายสูงกับโรงงานรับประกอบอิเล็กทรอนิกส์ (EMS). ตารางเปรียบเทียบคลาส IPC ของ Agility Tech ชี้แจงว่า IPC-A-610 ครอบคลุมเกณฑ์ยอมรับ Class 1, 2 และ 3 ของงานประกอบแผงวงจร ขณะที่ IPC/WHMA-A-620 ใช้กับชุดสายไฟเท่านั้น. การระบุคำขอใบเสนอราคา (RFQ) เพียงว่าสอดคล้อง IPC โดยไม่ระบุคลาสงานและค่าเผื่อตามแบบวิศวกรรมย่อมนำไปสู่ข้อพิพาทการตีคืนสินค้า.
การตรวจพิสูจน์ทางไฟฟ้าอ้างอิงขั้นตอนมาตรฐานในชุดทดสอบคอนเนกเตอร์ EIA-364. แบบร่างผลิตภัณฑ์ เช่น สเปกคอนเนกเตอร์ EP-II ของ TE Connectivity และข้อกำหนด Molex PS-47346-001-001 ต่างเรียกใช้มาตรฐานไดอิเล็กทริกหลักสองรายการ. ได้แก่ EIA-364-20 ทดสอบความทนแรงดันไดอิเล็กทริก (คงแรงดัน 1 นาที) และ EIA-364-21 ทดสอบความต้านทานฉนวน (500 V DC นาน 2 นาที) รวมถึงการทดสอบ EIA-364-23 (ความต้านทานสัมผัสระดับต่ำ) และ EIA-364-37 (แรงกดหน้าสัมผัส).
สายการผลิตแบบอินไลน์มีข้อจำกัดด้านเวลาคงแรงดันที่ชัดเจนในสถานีไฟฟ้า. การหยุดสายจานหมุนหรือสายพาเลตความเร็วสูงนาน 60 วินาที หรือ 2 นาทีต่อชิ้นจะทำให้อัตราการผลิตลดฮวบ. วิศวกรระบบอัตโนมัติจึงเร่งความเร็วการตรวจไดอิเล็กทริกอินไลน์ด้วยแรงดันคัดกรองที่สูงขึ้น เฉพาะหลังจากจัดทำกราฟเทียบสัมพันธ์กับการทดสอบรับรองเต็มเวลา 60 วินาทีตาม EIA-364-20 แล้วเท่านั้น. ตรวจสอบความครอบคลุมสถานีตรวจของคุณได้ที่เครื่องมือเช็กลิสต์มาตรฐาน IPC และ EIAของเรา.
เหตุใดสเปกเครื่องจักรจึงต้องอ้างอิงเกณฑ์คัดออกกับแบบวิศวกรรมคอนเนกเตอร์แทนการใช้เกณฑ์ IPC-A-610 ทั่วไป?
เกณฑ์คัดชิ้นงานเสียของเครื่องจักรต้องถอดมาจากแบบวิศวกรรมคอนเนกเตอร์ที่อนุมัติแล้ว เนื่องจาก IPC-A-610 ประเมินจุดบัดกรีที่ติดตั้งบนบอร์ดแล้ว ไม่ได้ประเมินรูปทรงชิ้นส่วนเปล่า แรงยึดพิน หรือจุดอ้างอิงความเรียบระนาบ. คู่มือคุณภาพงานประกอบบอร์ดทั่วไปละเลยลักษณะสำคัญอย่างตำแหน่งจริง การบิดตัวของตัวเรือน และความลึกการขบของเขี้ยวยึด. ค่าเผื่อวิชันที่ยึดตามแบบวิศวกรรมช่วยดักจับข้อบกพร่องตั้งแต่ต้นทางแทนที่จะไปพบหลังการรีโฟลว์.
บทวิเคราะห์ความเรียบระนาบเฮดเดอร์ PCB ของ ZuchTech แสดงให้เห็นว่าค่าความเรียบระนาบของปลายขาถูกจำกัดด้วยระยะพิทช์หน้าสัมผัส ความยาวตัวนำไฟฟ้า และความหนาครีมบัดกรี EMS. พินขาปีกนกระยะพิทช์ละเอียดที่วางบนครีมบัดกรีบางยอมรับความต่างระดับความสูงได้น้อยกว่าพินเฮดเดอร์ 2.54 mm มาก. ขีดจำกัดการตรวจพินิจและการแจ้งเตือน AOI ทุกจุดบนสายประกอบต้องยึดโยงกับจุดอ้างอิงของแบบลูกค้าที่อนุมัติ.
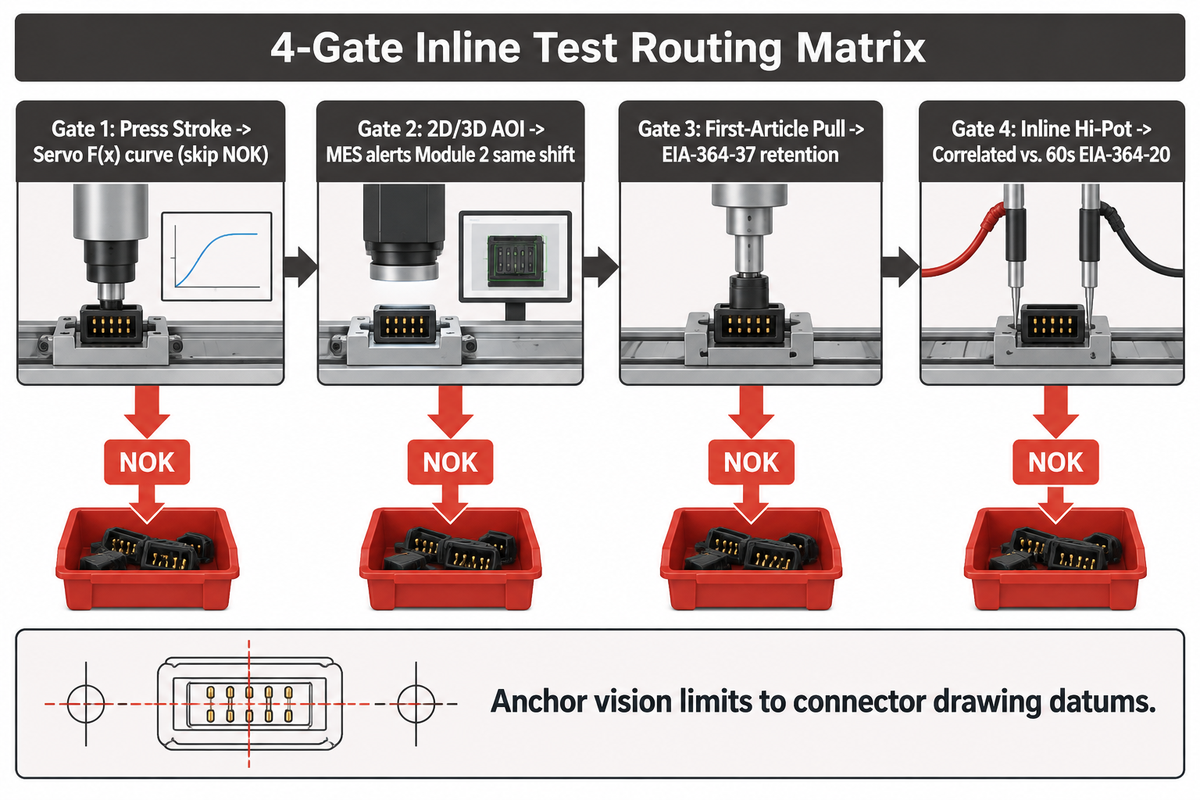
โรงงานชั้นนำติดตั้งเมทริกซ์เส้นทางทดสอบอินไลน์ 4 ด่านที่เป็นระบบต่อไปนี้ เพื่อป้องกันทั้งข้อบกพร่องหลุดรอดและการคัดเสียผิดพลาด.
| ลำดับด่านทดสอบ | เทคโนโลยีการตรวจวัด | ค่าที่ต้องการวัด | มาตรฐาน / เกณฑ์กำกับ | กติกาการเบี่ยงออก & การสอบย้อนกลับ |
|---|---|---|---|---|
| ด่าน 1: ระยะชักเครื่องกด | กราฟแรงเซอร์โว F(x) | แรงอัดสูงสุด & จุดหยุดปลายระยะ | กรอบแรงตามแบบวิศวกรรมคอนเนกเตอร์ | ติดธงพาเลต NOK; ข้ามหัวโพรบไฟฟ้า |
| ด่าน 2: AOI 2D/3D | กล้อง CCD หลายมุม + เลเซอร์วัดสูง | ความเรียบระนาบ, ตำแหน่งจริง, ตัวล็อกขบ | จุดอ้างอิงชิ้นงาน & เลนส์หลายมุมมอง | คัดชิ้นงานเสียออก; MES แจ้งโมดูล 2 ภายในกะ |
| ด่าน 3: ทดสอบดึงชิ้นงานแรก | เกจวัดแรงดิจิทัลแบบตั้งโต๊ะ | แรงยึดพินแนวแกน & แรงเสียบคู่ต่อ | EIA-364-37 / บันทึกชิ้นงานแรก | กักกันล็อตการผลิตทันทีเมื่อแรงยึดตก |
| ด่าน 4: Hi-Pot อินไลน์ | Hi-Pot แบบเทียบค่า & ความต่อเนื่อง | ลัดวงจร, พินขาดวงจร, ฉนวนทะลุ | EIA-364-20 / EIA-364-21 / EIA-364-23 | ล็อกถัง NOK ก่อนเข้าสู่ม้วนเทปปิดผนึก |
โรงงานคำนวณขนาดเซลล์กึ่งอัตโนมัติเทียบกับสายครบวงจรหลายโมดูลด้วย OEE และ FPY อย่างไร?
การคำนวณขนาดสายการผลิตที่เหมาะสมจะกำหนดความพร้อมใช้งานและผลผลิตในระดับคุณภาพเป้าหมายครบทั้ง 3 ระดับระบบอัตโนมัติ ได้แก่ แท่นประกอบแบบใช้คน จิ๊กเสียบโมดูลาร์กึ่งอัตโนมัติ และเซลล์อินไลน์อัตโนมัติเต็มรูปแบบ. การบรรลุเป้าการผลิตต้องคำนวณกำลังการผลิตต่อกะโดยเผื่ออัตราผ่านด่าน AOI และ Hi-Pot อินไลน์ไว้ด้วย. เปรียบเทียบระยะคืนทุนค่าแรงต่อกะได้ทันทีในเครื่องคำนวณขนาดสายอัตโนมัติ vs. แรงงานคนและเครื่องมือเลือกระดับสายการผลิตของเรา.
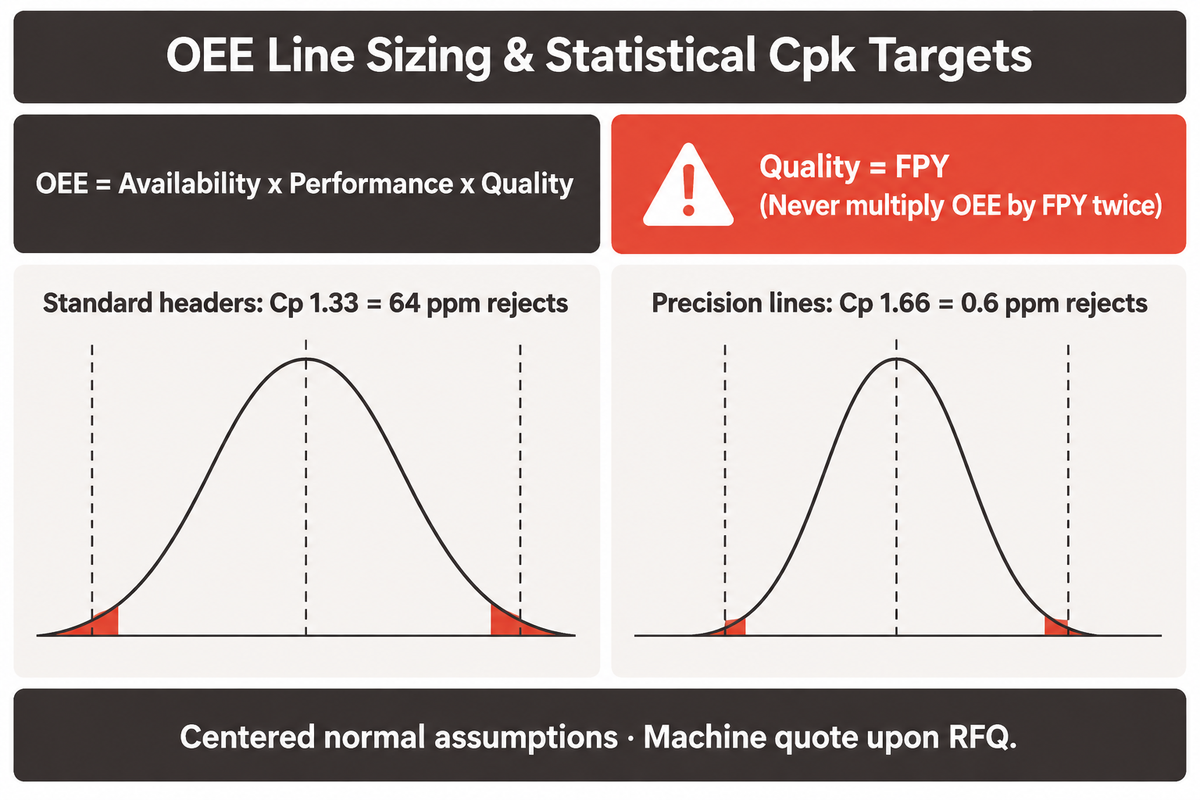
ทีมจัดซื้อต้องหลีกเลี่ยงความผิดพลาดในการคำนวณที่พบบ่อยเมื่อสร้างแบบจำลองประสิทธิภาพเครื่องจักรโดยรวม (OEE). สมการมาตรฐานกำหนดให้ OEE เท่ากับ ความพร้อมใช้งาน คูณ ประสิทธิภาพ คูณ คุณภาพ. ความเห็นร่วมทางวิศวกรรมในสูตร First Pass Yield (FPY) และ OEE ชี้ชัดว่า คุณภาพ เท่ากับ ชิ้นงานดีหารด้วยชิ้นงานทั้งหมดเมื่อไม่นับการแก้ไขซ้ำ. ดังนั้น คุณภาพ จึงเท่ากับ FPY อยู่แล้ว และไม่ควรถูกคูณด้วย FPY ซ้ำอีกครั้ง เพราะจะกลายเป็น FPY ยกกำลังสอง นับความสูญเสียซ้ำซ้อนและทำให้ต้องเผื่อจำนวนเครื่องจักรมากเกินจริง.
ความสัมพันธ์ระหว่างข้อบกพร่องของเครื่องจักรกับความสามารถของกระบวนการอธิบายได้หลายทาง และสมรรถนะเชิงสถิติเชื่อมโยงความแปรปรวนของเครื่องกับอัตราของเสียสู่ลูกค้าโดยตรงโดยกำหนดเพดานที่ยอมรับได้. คู่มือ Process Capability ของ NIST หมวด 6.1.6 นิยามสมรรถนะสองด้านไว้ว่า Cpk = ค่าต่ำสุดระหว่าง (USL – ค่าเฉลี่ย)/3s หรือ (ค่าเฉลี่ย – LSL)/3s. ภายใต้การแจกแจงปกติแบบสมมาตรศูนย์กลาง ค่า Cp 1.33 จำกัดของเสียไว้ที่ 64 parts per million (ppm) ขณะที่ Cp 1.66 ลดความเสี่ยงของเสียสองด้านลงเหลือ 0.6 ppm.
ใช้ตารางคำนวณจำนวนคอนเนกเตอร์ดีสุทธิต่อกะด้านล่างเพื่อประเมินขนาดเซลล์กึ่งอัตโนมัติเทียบกับระบบอัตโนมัติเต็มรูปแบบก่อนขอใบเสนอราคา:
| ตัวแปรสูตรคำนวณขนาดสาย | เสียบพินกึ่งอัตโนมัติ + ตรวจ QC ด้วยคน | สายอินไลน์ครบวงจร 7 โมดูล | กติกาทางวิศวกรรมที่บังคับใช้ |
|---|---|---|---|
| อัตราการป้อนชิ้นงาน / รอบสายผลิตระบุ | ถูกจำกัดด้วยคนวางตัวเรือน; โถป้อนทำได้ถึง 1,600 ชิ้น/นาที เฉพาะชิ้นส่วนเรียบง่าย | ตัดแถบขั้วต่อต่อเนื่องซิงโครไนซ์ 7 โมดูล (พิทช์ 0.5–5.08 mm) | จำลองจากจุดคอขวดเสมอ ห้ามใช้ค่าสูงสุดของตัวป้อนเปล่า |
| เวลาเดินเครื่องตามแผนต่อกะ | นาทีเดินเครื่องสุทธิตามตารางต่อกะ | นาทีเดินเครื่องสุทธิตามตารางต่อกะ | หักเวลาตั้งเครื่องต้นกะและช่วงพักออก |
| ปัจจัยความพร้อมใช้งาน | ได้รับผลจากการเติมถาดและจังหวะพนักงาน | ได้รับผลจากการต่อม้วนและการติดขัดบนรางโถป้อน | อัตราส่วนเวลาเดินจริงต่อนาทีที่วางแผนต่อกะ |
| ประสิทธิภาพการทำงาน | อ่อนไหวต่อจังหวะการวางชิ้นงานของพนักงาน | จังหวะคงที่ด้วยลูกเบี้ยวกลหรือเซอร์โวแบ่งระยะ | รอบเวลาอุดมคติคูณจำนวนผลิตหารเวลาเดินจริง |
| อัตราคุณภาพ (เท่ากับ FPY) | พินงอจากการหยิบจับถูกพบภายหลังในการสุ่ม QC ล็อต | AOI และ F(x) อินไลน์กักพินเสียไว้ได้ทันทีภายในกะ | เมื่อไม่นับงานซ่อมแก้ คุณภาพ = FPY โดยตรง |
| OEE สุทธิที่มีผลจริง | ความพร้อมใช้งาน x ประสิทธิภาพ x คุณภาพ | ความพร้อมใช้งาน x ประสิทธิภาพ x คุณภาพ | ห้ามนำ OEE ไปคูณกับ FPY ซ้ำเป็นครั้งที่สองเด็ดขาด |
| เป้าหมายสมรรถนะ FAT | สุ่มดึงตรวจสอบตามล็อตการผลิตต่อกะ | เสถียรภาพปกติแบบสมมาตรสู่ระดับ Cp 1.33 (64 ppm) หรือ Cp 1.66 (0.6 ppm) | ราคาและ UPH สุทธิประเมินรายโครงการเมื่อยื่น RFQ |
ผลลัพธ์การคำนวณขนาดสายอยู่ภายใต้เงื่อนไขทางวิศวกรรมเข้มงวด 2 ประการ. ค่าคาดการณ์เชิงทฤษฎีอย่าง 0.6 ppm ที่ Cp 1.66 ใช้ได้เฉพาะกับการแจกแจงปกติที่สมมาตรศูนย์กลางและมีเสถียรภาพเท่านั้น. ภายใต้ข้อจำกัดดังกล่าว ราคาเครื่องจักรขั้นสุดท้ายและระยะเวลาส่งมอบจะประเมินรายโครงการตามเอกสาร RFQ.
ฝาดูดสุญญากาศปลายสาย การบรรจุเทปแอนด์รีล EIA-481 และการวิเคราะห์ปัญหา
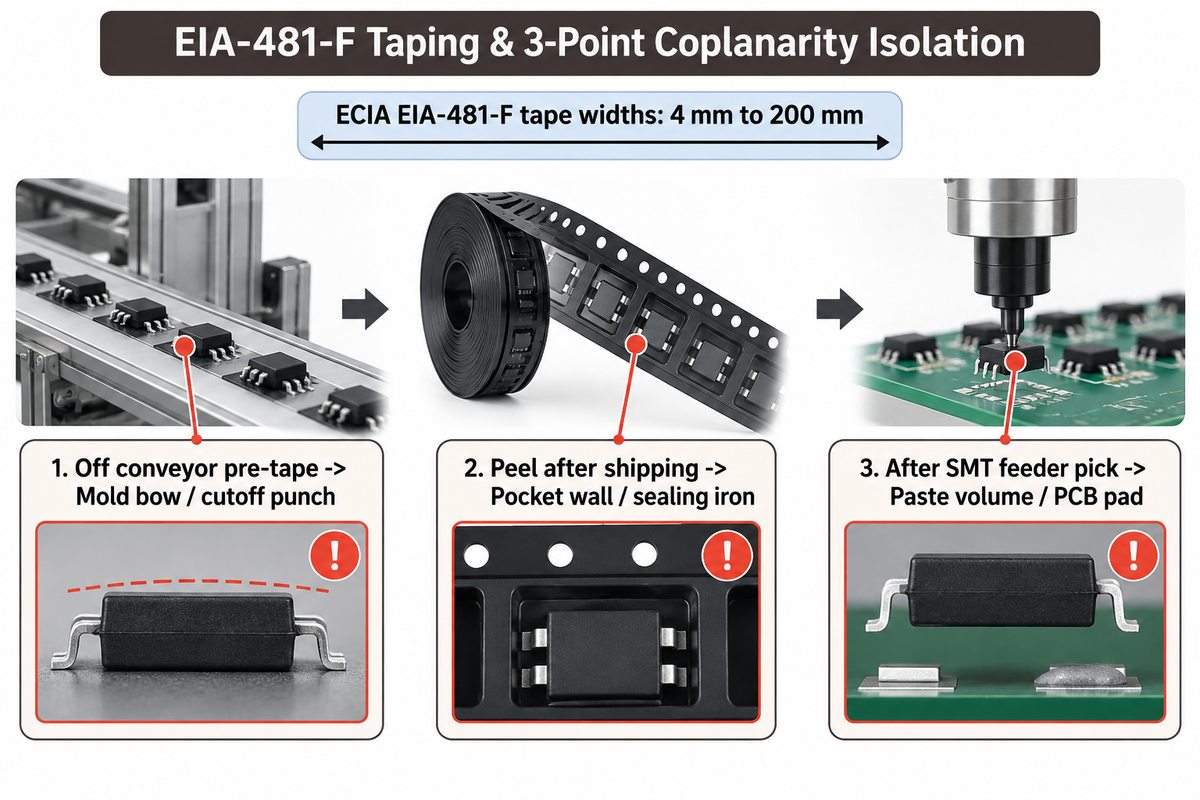
การบรรจุภัณฑ์ปลายสายช่วยรักษาความเรียบระนาบของเฮดเดอร์สำหรับเครื่องวางชิ้นส่วน SMT ปลายน้ำ รองรับความกว้างแถบ ECIA EIA-481-F (มาตรฐานฉบับใช้งานปี 2024) ตั้งแต่ 4 mm ถึง 200 mm. การปกป้องคอนเนกเตอร์ระหว่างขนส่งขึ้นอยู่กับการวางฝาครอบที่แม่นยำและการซีลเทปที่เรียบสนิท. สายการผลิตจะวางแผ่นฟิล์ม Kapton หรือฝาครอบสุญญากาศลงบนชิ้นส่วน SMT โดยอัตโนมัติก่อนซีลความร้อนปิดขอบหลุมเทป.
ในสถาปัตยกรรม 7 โมดูลของ ZEUEE ระบบ AOI อินไลน์จะตรวจทุกเฮดเดอร์ทันทีหลังเสียบขั้วต่อไฟฟ้าเสร็จและก่อนเข้าสู่หัววัดไฟฟ้า Hi-Pot. ชิ้นงานเสียจะถูกคัดชิ้นงานเสียออกทันที ขณะที่ระบบวินิจฉัย MES แจ้งเตือนช่างเทคนิคประจำโมดูล 2 ภายในกะเดียวกัน ช่วยปกป้องหัวโพรบทดสอบและม้วนเทปปลายน้ำจากความคลาดเคลื่อนสะสมของเครื่องมือ.
การติดขัดบนรางป้อนและครีบจากการตัดแคเรียร์ทำให้สายบรรจุม้วนเทปปลายน้ำหยุดชะงักได้อย่างไร?
รางป้อนติดขัดและครีบตัดแคเรียร์ขัดขวางการบรรจุม้วนเทปต่อเนื่องโดยทำให้สันตัวเรือนป้อนเบี้ยว ขูดเนื้อพลาสติกในโพรง และดัดปลายขาพินให้งอก่อนคอนเนกเตอร์เข้าสู่หลุมเทป. ขั้วต่อไฟฟ้าที่เกี่ยวพันกันจะติดตายในรางสั่นสะเทือนและหัวแบ่งระยะ ทำให้อัตราผลิตตกลงทันที. นอกจากนี้ครีบยังทำให้แนวซีลความร้อนขาดความต่อเนื่องอีกด้วย.
เมื่อโรงงาน EMS ปลายน้ำพบรอยบัดกรีปลายแถวลอยไม่ติดหลังผ่านเตารีโฟลว์ การวิเคราะห์หาสาเหตุต้นตอควรตรวจความเรียบระนาบ 3 จุดตามขั้นตอนความเชื่อถือได้ของ ZuchTech:
- ตรวจวัดเฮดเดอร์แบบชิ้นเดี่ยวที่ทางออกสายพานประกอบก่อนวางฝาดูดหรือซีลเทป EIA-481 เพื่อแยกปัญหาชิ้นงานฉีดโก่งงอ พั้นช์ตัดไม่สม่ำเสมอ หรือเบ้ารับแรงกดบิดเค้น.
- ลอกเทปนำคอนเนกเตอร์ออกจากม้วนที่ซีลแล้วหลังทดสอบจำลองการขนส่ง เพื่อตรวจสอบผนังหลุมเทปที่คับเกินไปและหัวซีลร้อนเกินพิกัด.
- ตรวจสอบเฮดเดอร์ทันทีหลังชุดป้อนเทปขยับก้าวและหัวดูด SMT ยกชิ้นงานขึ้น เพื่อให้ทีมวิเคราะห์ปริมาณครีมบัดกรีและแพดบน PCB แทนการไล่แก้ความเรียบระนาบตัวคอนเนกเตอร์.
ผู้สร้างเครื่องจักร vs. ผู้ผลิตชิ้นส่วน OEM: แพ็กเกจข้อมูล RFQ และความพร้อม Cpk สำหรับ FAT
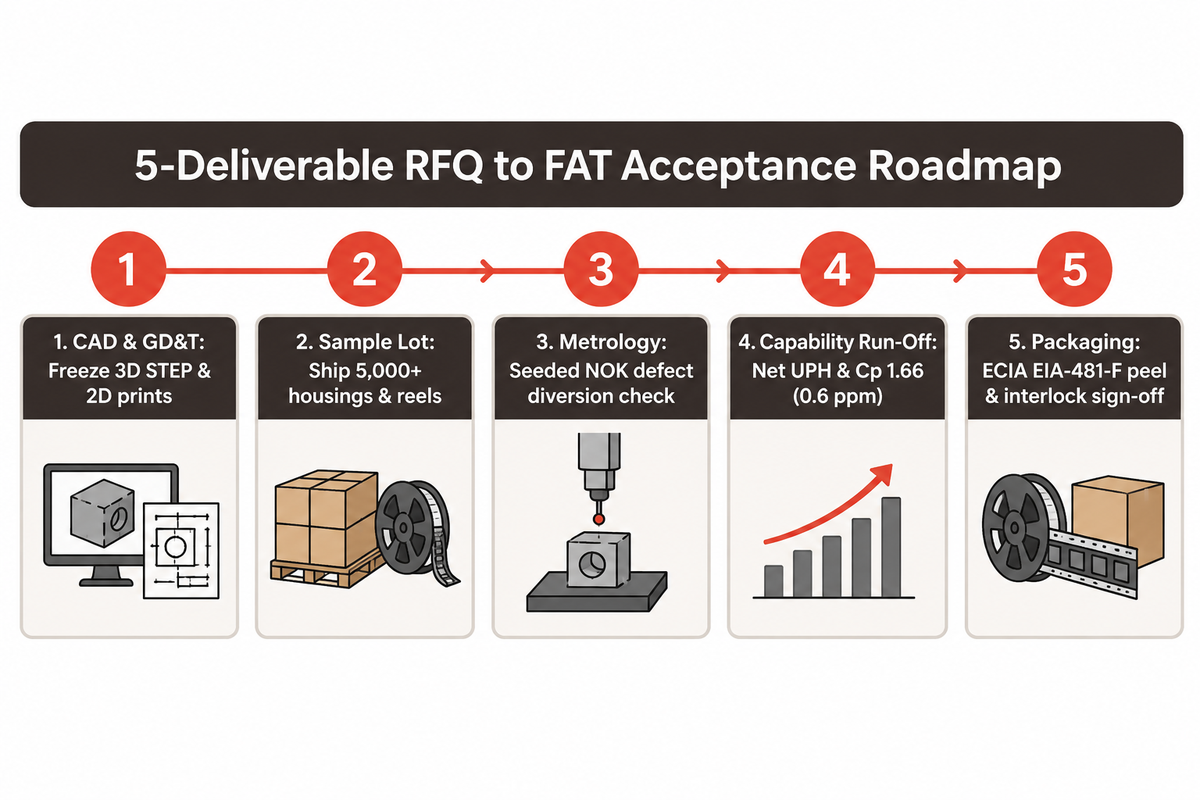
การทดสอบรับรองที่โรงงานผู้ผลิต (FAT) ที่เชื่อถือได้เกิดขึ้นจากการแลกเปลี่ยนแบบวิศวกรรมครบถ้วนและชิ้นงานตัวอย่างระหว่าง OEM ผู้ผลิตชิ้นส่วนกับผู้สร้างระบบอัตโนมัติก่อนเริ่มกัดกลึงเหล็ก. การป้องกันครีบตัดและปัญหาความเรียบระนาบเริ่มจากแบบที่สรุปนิ่งแล้วและม้วนตัวอย่างที่ตกลงร่วมกันในแพ็กเกจ RFQ. ความล่าช้ามักเกิดจากไฟล์ CAD ไม่ตรงกัน ชิ้นงานตัวอย่างทำมือที่ไม่มีครีบฉีดจริง หรือขาดเกณฑ์ทดสอบไฟฟ้า. การปิดขอบเขตความรับผิดชอบตั้งแต่ขั้นตอน RFQ ช่วยให้ส่งมอบตรงเวลาและผ่านเกณฑ์ตั้งแต่รอบแรก.
ศักยภาพการผลิตภายในโรงงานแยกผู้สร้างเครื่องจักรประกอบคอนเนกเตอร์ตัวจริงออกจากผู้รับเหมาประกอบระบบทั่วไป. ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) ก่อตั้งในปี 2005 ดำเนินโรงงานขนาด 20,000 m² ในเมืองไท่เหอ มณฑลเจียงซี พร้อมวิศวกรและช่างเทคนิคกว่า 120+ คน. ภายใต้มาตรฐาน ISO 9001:2015 เครื่องหมาย CE สิทธิบัตรกว่า 150+ ฉบับ (สิทธิบัตรประดิษฐ์ 32 ฉบับและอนุสิทธิบัตร 68 ฉบับ) พร้อมการติดตั้งใน 30+ ประเทศ โรงกลึงของเรากัดเจียระไนแกนคอร์แม่พิมพ์และอุปกรณ์จับยึดชิ้นงานสำคัญได้แม่นยำถึง 0.005 mm.
เตรียมเอกสารส่งมอบทั้ง 5 รายการนี้ตั้งแต่ต้นโครงการเพื่อเร่งการทบทวนแบบเครื่องจักรและขั้นตอน FAT ให้รวดเร็วขึ้น.
| รายการส่งมอบโครงการ | ข้อมูลจาก OEM ชิ้นส่วน | ขอบเขตงานผู้สร้างเครื่องจักร | เกณฑ์ชี้วัดการเซ็นรับ FAT |
|---|---|---|---|
| แบบ CAD และจุดอ้างอิง Datum | สรุปไฟล์ 3D STEP และแบบ 2D GD&T ให้นิ่ง | กลึงเบ้าอ้างอิงและบูชประคองพิน | ไร้ความขัดแย้งของจุดอ้างอิงระหว่างแม่พิมพ์และอุปกรณ์จับยึดชิ้นงาน |
| ล็อตการผลิตชิ้นงานตัวอย่าง | ส่งตัวเรือนฉีดจริง 5,000+ ชิ้น & ม้วนหน้าสัมผัสปั๊ม | ปรับจูนโถสั่น รางป้อน และดายตัดแคเรียร์ | ไม่ติดขัดการป้อนชิ้นงานตลอดการรันทดสอบต่อเนื่อง |
| ข้อกำหนดมาตรวิทยาและการทดสอบ | ระบุคลาส IPC ค่าแรงยึดพิน & เวลาทดสอบ Hi-Pot | ติดตั้งเลนส์ AOI เซอร์โว F(x) และ Hi-Pot | ชิ้นงานตัวอย่างบกพร่องจำลองถูกคัดลงถัง NOK ทุกรายการ |
| การรันพิสูจน์สมรรถนะ Cpk | อนุมัติแผนสุ่มตัวอย่างและกติกาเวลาทำงานต่อกะ | รันทดสอบต่อเนื่องเต็มกะ & ส่งออกบันทึก SPC | ทำได้ตาม UPH สุทธิที่เสนอราคา & Cp 1.66 (0.6 ppm) |
| การบรรจุและความปลอดภัย | ยืนยันสเปกเทป ECIA EIA-481-F & ฉลาก MES | ทวนสอบแรงลอกเทป & อินเตอร์ล็อกความปลอดภัยฮาร์ดแวร์ | ลงนามใบรับรอง FAT อนุญาตจัดส่งเครื่องจักร |
ออกแบบสายการประกอบคอนเนกเตอร์ PCB อัตโนมัติของคุณร่วมกับ ZEUEE
ส่งไฟล์แบบ STEP คอนเนกเตอร์ สเปกแถบขั้วต่อไฟฟ้า และยอดผลิตเป้าหมายต่อกะให้ทีมวิศวกรของ ZEUEE. ทีมวิศวกรของเราจะวางสถาปัตยกรรมสถานีงาน ผสานระบบตรวจ AOI และ Hi-Pot พร้อมเสนอราคาการทดสอบ FAT รายโครงการ.
ขอรับการประเมินสายการผลิตเชิงวิศวกรรม สำรวจโซลูชันสายการผลิตครบวงจร
คำถามที่พบบ่อยเกี่ยวกับสายการประกอบคอนเนกเตอร์ PCB
สายการประกอบคอนเนกเตอร์ PCB แตกต่างจากสาย SMT PCBA อย่างไร?
สายผลิตชิ้นส่วนผลิตตัวคอนเนกเตอร์เอง ขณะที่ SMT PCBA บัดกรีอุปกรณ์สำเร็จรูปลงบนแผงวงจรเปล่า.
ระบบอัตโนมัติสำหรับชิ้นส่วนป้อนหน้าสัมผัสทองเหลืองหรือฟอสเฟอร์บรอนซ์ปั๊มขึ้นรูป ตัดแถบแคเรียร์ เสียบพินลงในตัวเรือนฉีดขึ้นรูป ตรวจความเรียบระนาบปลายขาและความต่อเนื่องไฟฟ้า แล้วปิดผนึกเฮดเดอร์ลงม้วน ECIA EIA-481-F. ตรงกันข้าม สาย SMT สำหรับบอร์ดจะปาดครีมบัดกรีผ่านสเตนซิลแล้ววางชิปและคอนเนกเตอร์สำเร็จรูปลงบนแผ่น PCB ทองแดง.
พอลิเมอร์ฉนวนชนิดใดเหมาะที่สุดสำหรับคอนเนกเตอร์ PCB ที่บัดกรีรีโฟลว์ที่ 260°C?
LCP เสริมใยแก้ว (HDT 230 ถึง 270°C), PPS (252 ถึง 265°C) และ PA9T ทนต่อการรีโฟลว์ไร้สารตะกั่วที่ 260°C ได้อย่างสมบูรณ์.
ตามคู่มือความร้อนของ Samtec ที่โหลด 264 psi เรซิน LCP เสริมใยแก้ว (230 ถึง 270°C) และ PPS (252 ถึง 265°C) รักษารูปทรงพินได้คงที่ตลอดช่วงพีครีโฟลว์ไร้สารตะกั่ว 260°C นาน 10 วินาที. ส่วนโพลีเอสเตอร์ PBT มาตรฐานเสริมใยแก้วจะเสียรูปช่วง 182 ถึง 204°C และไม่เหมาะกับการรีโฟลว์ด้วย IR จึงจำกัดใช้กับเฮดเดอร์รูทะลุที่บัดกรีแบบคลื่นเป็นหลัก.
การทดสอบรับรองที่โรงงาน (FAT) ควรตั้งเป้าค่า Cpk เท่าใดสำหรับมิติสำคัญของคอนเนกเตอร์?
สายการผลิตยานยนต์และระยะพิทช์ละเอียดกำหนด Cp หรือ Cpk >= 1.66 (0.6 ppm) ส่วนเฮดเดอร์ทั่วไปยอมรับที่ 1.33 (64 ppm).
ภายใต้เสถียรภาพการแจกแจงปกติแบบสมมาตรตามคู่มือสถิติวิศวกรรม NIST หมวด 6.1.6 ค่าสมรรถนะ Cp 1.33 เทียบเท่าอัตราคัดเสียเชิงทฤษฎี 64 ชิ้นต่อล้านชิ้นในช่วงพิกัดสองด้าน. การยกระดับความแม่นยำชุดเครื่องมืออัตโนมัติสู่ Cp 1.66 จะลดความเสี่ยงข้อบกพร่องด้านระยะพิทช์ ระยะสูงนั่งเบ้า และแรงยึดพินลงเหลือ 0.6 ppm.
เหตุใดระบบ AOI อินไลน์จึงต้องวางตำแหน่งอยู่ระหว่างการเสียบพินและการทดสอบไฟฟ้า Hi-Pot?
การตรวจสอบเฮดเดอร์หลังการเสียบเชิงกลทันทีช่วยดักจับขาสัมผัสที่งอก่อนที่ชิ้นงานเสียจะไปกระแทกหัวโพรบ Hi-Pot ที่บอบบาง.
AOI ขั้นต้นจะเบี่ยงขั้วต่อที่กางออกและเศษพลาสติกทิ้งก่อนเริ่มการสัมผัสทางไฟฟ้า ช่วยถนอมเข็มสปริง Hi-Pot และแจ้งเตือนช่างประจำโมดูล 2 ภายในกะเดียวกัน.
เหตุใดโรงงานจึงไม่ควรนำ OEE ไปคูณกับ First Pass Yield เมื่อคำนวณขนาดสายการผลิต?
ตัวแปรคุณภาพในสูตร OEE มาตรฐานได้สะท้อนค่า First Pass Yield ไว้แล้วเมื่อไม่รวมงานซ่อมแก้ไขด้วยมือออฟไลน์.
OEE เท่ากับ ความพร้อมใช้งาน คูณ ประสิทธิภาพ คูณ คุณภาพ. หากไม่มีงานซ่อมแก้ออฟไลน์ คุณภาพจะเท่ากับ FPY อยู่แล้ว การคูณ FPY ซ้ำอีกครั้งจะยกกำลังสองความสูญเสียของเสียและทำให้งบเครื่องจักรสูงเกินจริง.
สายการผลิตอัตโนมัติป้องกันความเสียหายต่อคอนเนกเตอร์ Press-Fit ยืดหยุ่นและรูชุบ PCB ได้อย่างไร?
ผู้สร้างเครื่องจักรจับคู่เครื่องกดเซอร์โวแบบวงจรปิดเข้ากับกรอบติดตามแรง-ระยะกระจัดต่อเนื่องและแท่นเหล็กหนุนใต้แผง PCB ที่แข็งแรง.
เนื่องจากการกดคอนเนกเตอร์ยืดหยุ่น 60 พินอาจต้องใช้แรงกดสูงถึง 600 lbs ระบบควบคุมเครื่องกดเซอร์โวจึงตรวจจับแรงกดตลอดทุกระยะชักเป็นมิลลิเมตร. สันตัวเรือนที่แตก พินที่หายไป หรือรูเจาะที่เล็กเกินพิกัดจะกระตุ้นกรอบ F(x) แบบเรียลไทม์ทันที. แท่นรองรับด้านล่างที่กัดกลึงเฉพาะรุ่นช่วยขจัดการแอ่นตัวของ PCB ทำให้ชั้นทองแดงด้านในไม่แตกร้าวใต้แรงกด และช่างเทคนิคต้องไม่ชุบดีบุกตกแต่งหรือบัดกรีมือลงบนโซนสปริงยืดหยุ่นเด็ดขาด.
ผู้ซื้อควรเตรียมแพ็กเกจข้อมูล RFQ สำหรับสายการประกอบคอนเนกเตอร์ครบวงจรอย่างไร?
ส่งมอบแบบจำลอง 3D STEP ที่สรุปนิ่งแล้ว แบบ 2D GD&T เกณฑ์ทดสอบ EIA-364 สเปกเทป EIA-481 และชิ้นงานทดลองระดับการผลิต.
ขอบเขตทางเทคนิคที่ชัดเจนช่วยป้องกันความล่าช้าด้านวิศวกรรมก่อนการกัดกลึงบล็อกดายเหล็กและจิ๊กจับยึดชิ้นงาน. โปรดแนบจุดอ้างอิงความเรียบระนาบที่สรุปนิ่ง เป้าหมายผลผลิตสุทธิต่อชั่วโมง คลาสคุณภาพ IPC ที่ต้องการ และพารามิเตอร์เทียบสัมพันธ์ Hi-Pot อินไลน์ที่ตรวจสอบเทียบกับกติกา EIA-364-20 แล้ว. การจัดส่งตัวเรือนฉีดขึ้นรูปและม้วนหน้าสัมผัสปั๊มจริงในปริมาณเพียงพอจะช่วยให้ผู้สร้างเครื่องจักรทดสอบระยะเคลียร์ตัวป้อน เสถียรภาพการตัดต่อเนื่อง และการรันสถิติ Cpk บนวัสดุจริงของโรงงานก่อนเซ็นรับ FAT.
แหล่งข้อมูลและเอกสารอ้างอิง
- Global Electronics Association (IPC), ตารางฉบับปรับปรุงเอกสาร IPC (IPC-A-610 Rev J, J-STD-001 Rev J, J-STD-002 Rev E, IPC-7530 Rev B).
- สถาบันมาตรฐานและเทคโนโลยีแห่งชาติสหรัฐฯ (NIST), คู่มือสถิติวิศวกรรม หมวด 6.1.6: สมรรถนะกระบวนการ (Cpk & PPM).
- Electronic Components Industry Association (ECIA), ECIA EIA-481-F (2024): เทปแคเรียร์นูนขึ้นรูปสำหรับงานติดผิวหน้ากว้าง 4 mm ถึง 200 mm.
- TE Connectivity, สเปกผลิตภัณฑ์คอนเนกเตอร์ EP-II (EIA-364-20 DWV & EIA-364-21 IR) และ เทคโนโลยี Press-Fit & Compliant Pin.
- Molex, สเปกผลิตภัณฑ์ PS-47346-001-001 (พื้นฐานการทดสอบไฟฟ้าและแรงยึด EIA-364).
- Samtec Processing Engineering, คู่มือ SMT: ตารางการเสียรูปจากความร้อนและการรีโฟลว์ของพลาสติกฉนวน.
- Agility Tech, การประเมินคลาส 1, 2 และ 3 ภายใต้ IPC-A-610, IPC/WHMA-A-620 และ J-STD-001.
- San Francisco Circuits, ความเชื่อถือได้ของคอนเนกเตอร์ Press-Fit & ขีดจำกัดความเครียดแผ่น PCB.
- ZuchTech Engineering, การทดสอบความเรียบระนาบเฮดเดอร์ PCB & การรักษาความเชื่อถือได้จุดบัดกรี.
- Connector Supplier / Bishop & Associates, ตลาดคอนเนกเตอร์โลกเติบโต 14.7% ในปี 2025 และ ปัญหาการโก่งตัวจากการบัดกรี.
- Assembly Magazine, หุ่นยนต์สร้างระบบอัตโนมัติในการประกอบคอนเนกเตอร์ยานยนต์ และ การผสานเครื่องกดเข้ากับระบบประกอบ.
- Fortune Business Insights & Future Market Insights, คาดการณ์ตลาดระบบอัตโนมัติการประกอบ (2025-2034) และ แนวโน้มตลาดคอนเนกเตอร์ PCB (2025-2035).
- Kistler & IQS Directory, ระบบตรวจวัดแรง-ระยะกระจัดสำหรับเครื่องกดเซอร์โวขนาดกะทัดรัด และ แนวทางอัตราการป้อนของโถป้อนแบบสั่นสะเทือน.
- แหล่งสิทธิบัตรและผู้เชี่ยวชาญ, DE102024136228A1, CN121642705A, ความเห็นร่วม Press-Fit บน Electronics StackExchange และ ความเห็นร่วม OEE & FPY บน r/LeanManufacturing.
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015
Trending now