ติดต่อ Zeyu lntelligent Industrial Company

คู่มือ FAT และการตรวจรับรองสายการประกอบคอนเน็กเตอร์ใยแก้วนำแสง

การตรวจรับจากโรงงาน • ความสอดคล้องของการวัด • การตรวจสอบย้อนกลับ
สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงไม่ควรผ่านการทดสอบรับรองจากโรงงาน (FAT) เพียงเพราะผลิตคอนเน็กเตอร์ที่ผ่านเกณฑ์ได้ไม่กี่ชิ้นระหว่างที่มีผู้ควบคุมดูแลอย่างใกล้ชิด สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงเป็นระบบการผลิตที่เชื่อมโยงกัน ตั้งแต่เตรียม ประกอบ ตรวจสอบ ทดสอบ ระบุ และบันทึกข้อมูลคอนเน็กเตอร์ใยแก้วนำแสงแต่ละรุ่นตามชุดค่าพารามิเตอร์การผลิตที่ควบคุมไว้ หลักฐาน FAT ที่ดีควรแสดงให้เห็นว่าขอบเขต วิธีการวัด ชิ้นงานทดสอบเพื่อพิสูจน์การตรวจจับ การตอบสนองต่อเหตุผิดปกติ การเปลี่ยนรุ่นผลิต บันทึก และเงื่อนไขการอนุมัติให้ผ่านไปยังกระบวนการถัดไปเป็นไปในแนวทางเดียวกันตามที่ตกลงกัน
สรุปสั้น ๆ: กำหนดให้ชัดว่าจะผลิตอะไรและใช้เกณฑ์ใดตัดสิน ให้ระบบการวัดของผู้ซื้อและผู้จัดจำหน่ายมีผลสอดคล้องกัน ทดสอบชิ้นงานสภาวะปกติ ชิ้นงานใกล้ขอบเขต และชิ้นงานที่ทราบข้อบกพร่อง สังเกตการเปลี่ยนรุ่นผลิตและการกู้คืนเมื่อขัดข้อง เรียกดูประวัติการผลิตของคอนเน็กเตอร์หนึ่งชิ้นให้ครบถ้วน และบันทึกว่า FAT พิสูจน์อะไรได้และพิสูจน์อะไรไม่ได้ การตรวจรับ 9 ข้อในคู่มือนี้เป็นกรอบวางแผนการตรวจรับ ไม่ใช่สิ่งทดแทนข้อกำหนดการจัดซื้อ มาตรฐานที่เกี่ยวข้อง การทบทวนความปลอดภัยของเครื่องจักร การตรวจรับ ณ สถานที่ติดตั้ง หรือหลักฐานความสามารถของกระบวนการผลิต
การสาธิตที่ดูน่าประทับใจอาจซ่อนความคลุมเครือไว้มาก ทีมงานอาจเลือกคอนเน็กเตอร์ที่แปรรูปง่าย สายอ้างอิงอาจได้รับการทำความสะอาดและปรับสภาพนอกกล้อง ผู้ปฏิบัติงานอาจกดยืนยันสัญญาณเตือนโดยไม่แสดงว่าชิ้นงานใดถูกระงับไว้แล้ว รายงานอาจมีผลการทดสอบ แต่ไม่ระบุฉบับแก้ไขของแบบทางวิศวกรรม ล็อตวัตถุดิบ ชุดค่าพารามิเตอร์การผลิต การตั้งค่าการวัด หรือการตัดสินใจอนุมัติ ซึ่งเป็นข้อมูลที่ทำให้ผลเหล่านั้นมีความหมาย
คู่มือนี้จัดทำขึ้นสำหรับวิศวกรกระบวนการ วิศวกรคุณภาพ ทีมปฏิบัติการ และผู้จัดซื้อด้านเทคนิคที่ต้องเตรียมหรือเข้าร่วมสังเกตการณ์การทดสอบรับรองจากโรงงาน โดยตั้งใจไม่กล่าวซ้ำถึงขั้นตอนการประกอบคอนเน็กเตอร์ใยแก้วนำแสงที่อธิบายไว้อย่างละเอียดในบทความของ ZEUEE เรื่อง กระบวนการประกอบคอนเน็กเตอร์ใยแก้วนำแสง คู่มือนี้เน้นหลักฐานที่จำเป็นต่อการตรวจรับสายการผลิต โดยไม่เปลี่ยนการตรวจจากโรงงานเพียงครั้งเดียวให้กลายเป็นคำมั่นที่สายการผลิตยังไม่อาจรับรองได้อย่างแน่นอน
FAT ของสายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงพิสูจน์อะไรได้บ้าง?
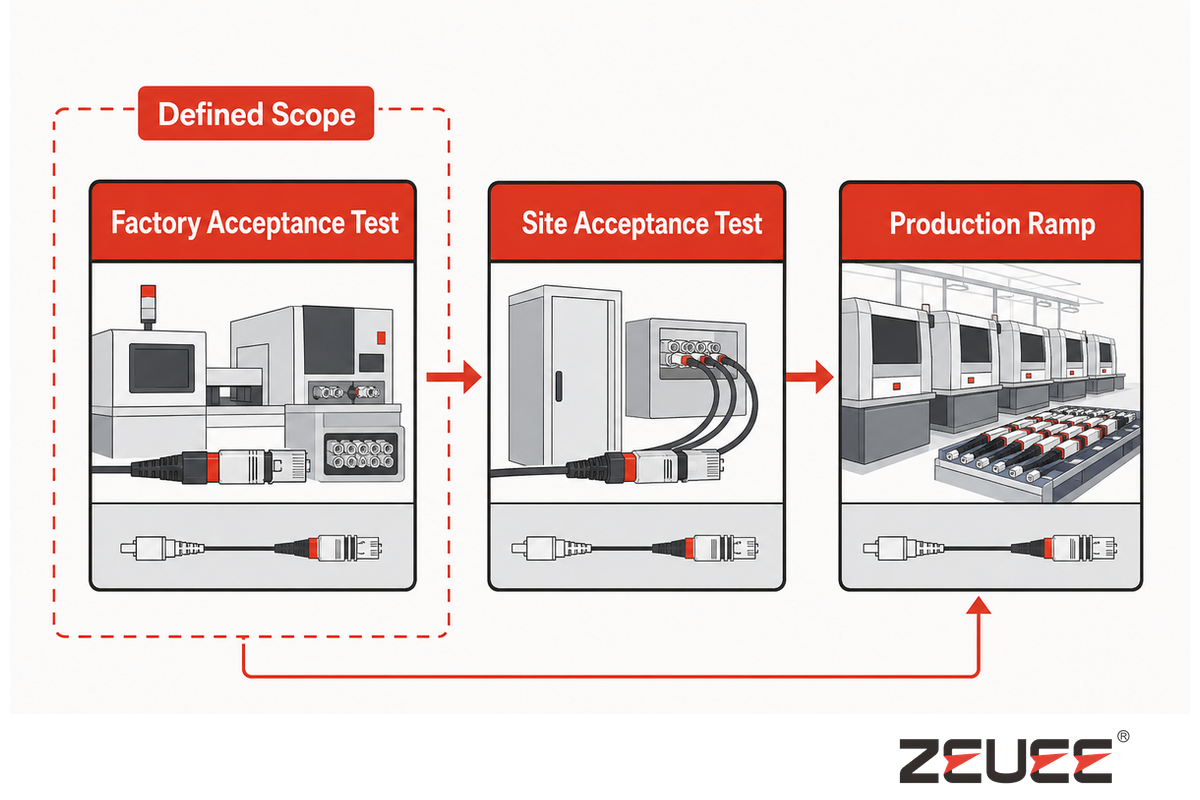
แนวทางของ NIST เรื่องกฎการตัดสินความสอดคล้องให้ข้อจำกัดที่เป็นประโยชน์ กล่าวคือ การตรวจรับขึ้นอยู่กับกฎการตัดสินที่กำหนดไว้และความไม่แน่นอนของการวัด ดังนั้นผลผ่านที่มีผู้สังเกตการณ์ยืนยันจะมีความหมายเฉพาะภายใต้วิธีการและเงื่อนไขที่ตกลงกันไว้เท่านั้น ให้ระบุขอบเขตนี้ในรายงานก่อนลงนาม
การทดสอบรับรองจากโรงงานยืนยันได้ว่าลูกค้าได้ตรวจสอบการทำงานของฟังก์ชันและระบบควบคุมตามที่ระบุ ณ โรงงานของผู้จัดจำหน่าย ภายใต้เงื่อนไขที่ตกลงกันไว้ การทดสอบนี้แสดงได้ว่ามีการโหลดการกำหนดค่าคอนเน็กเตอร์ที่กำหนดไว้ลงในสายการผลิต ใช้ชุดค่าพารามิเตอร์การผลิตและเครื่องมือที่ตกลงกัน ทำการทดสอบที่จำเป็น จัดการความเบี่ยงเบนตามลำดับขั้นตอนที่วางแผนไว้ บันทึกข้อมูล และแสดงผลลัพธ์ที่สอดคล้องกับเกณฑ์ตรวจรับที่ตกลงและกำหนดไว้แน่นอน
หลักฐานดังกล่าวมีประโยชน์ แต่ต้องคำนึงถึงขอบเขตด้วย FAT ไม่ได้หมายความโดยอัตโนมัติว่าการทำงานของสายการผลิตที่ติดตั้งแล้วจะเหมือนกับตอนอยู่ที่โรงงาน หลังการขนส่ง การเชื่อมต่อกับระบบสาธารณูปโภค การเชื่อมต่อเข้ากับเครือข่าย การใช้งานภายใต้สภาวะที่แตกต่าง หรือการเปลี่ยนบุคลากร เรื่องเหล่านี้ควรอยู่ในการทดสอบรับรอง ณ สถานที่ติดตั้ง การทดสอบบูรณาการระบบ ณ สถานที่ติดตั้ง หรือการตรวจรับรองตามความเหมาะสมของโครงการ
หลักฐาน FAT ที่เก็บในช่วงเวลาจำกัดไม่ได้รับรองความสามารถของกระบวนการผลิตในระยะยาว คู่มือการควบคุมกระบวนการของ NISTแยกความเสถียรออกจากความสามารถของกระบวนการ ความเสถียรต้องพิสูจน์ด้วยการสังเกตจำนวนเพียงพอในช่วงเวลาหนึ่ง และจะประเมินความสามารถของกระบวนการไม่ได้จนกว่าจะพิสูจน์ความเสถียรแล้ว การเดินเครื่องด้วย “ชิ้นงานตัวอย่างที่มีผู้สังเกตการณ์” และการศึกษาความสามารถของกระบวนการตอบคำถามคนละข้อ
| ขั้นของหลักฐาน | คำถามที่ตอบได้ | สิ่งที่ไม่ควรอ้างว่าพิสูจน์ได้ |
|---|---|---|
| FAT | ฟังก์ชัน การทดสอบ วิธีการ การตอบสนอง และบันทึก ณ โรงงานที่กำหนดไว้เป็นไปตามแผนตรวจรับที่ตกลงกันหรือไม่? | สมรรถนะหลังติดตั้ง ความสามารถของกระบวนการในระยะยาว หรือการจัดการรุ่นผลิตที่ยังไม่ผ่านการทดสอบได้โดยไม่มีข้อจำกัด |
| SAT / การบูรณาการระบบ ณ สถานที่ติดตั้ง | ระบบที่ติดตั้งแล้วทำงานร่วมกับระบบสาธารณูปโภค เครือข่าย อุปกรณ์ต้นทาง/ปลายทาง และขั้นตอนปฏิบัติงานในพื้นที่ได้หรือไม่? | ความเสถียรทางสถิติในระยะยาว |
| การศึกษาความสามารถของกระบวนการ | กระบวนการที่เสถียรทำงานได้สม่ำเสมอเมื่อเทียบกับข้อกำหนดที่ระบุไว้หรือไม่? | วัตถุดิบ ชุดค่าพารามิเตอร์ คอนเน็กเตอร์ หรือสภาวะการบำรุงรักษาในอนาคตทุกรูปแบบ |
| การอนุมัติเพื่อเริ่มเพิ่มกำลังการผลิต | บุคลากร วัตถุดิบ การบำรุงรักษา การตอบสนองด้านคุณภาพ และผลผลิตมีเสถียรภาพเพียงพอสำหรับขั้นการผลิตถัดไปหรือไม่? | การยกเว้นถาวรจากการควบคุมการเปลี่ยนแปลง |
ระบุขีดจำกัดไว้ในบันทึกการตรวจรับ: “ผ่าน FAT สำหรับรุ่นผลิต สภาวะชิ้นงานตัวอย่าง วิธีการ รุ่นซอฟต์แวร์/ชุดค่าพารามิเตอร์การผลิต และเงื่อนไขที่มีผู้สังเกตการณ์ตามที่ระบุไว้เหล่านี้” ข้อความนี้ชี้แจงขอบเขตได้ดีกว่าการระบุว่า “รับรองสายการผลิตแล้ว”
ต้องกำหนดข้อกำหนดใดให้แน่นอนก่อน FAT?
ตัวอย่างข้อกำหนดด้านฝีมือการผลิตของ NASAแยกหลักฐานการตรวจยืนยันก่อนประกอบ การตรวจสอบชิ้นส่วนคอนเน็กเตอร์ การตรวจสอบหลังการเข้าหัวสาย และการทดสอบในขั้นต่อมาออกจากกัน เอกสารนี้มีข้อกำหนดเฉพาะสำหรับภารกิจ ไม่ใช่มาตรฐานสากลสำหรับสายการผลิตทุกประเภท แต่การแยกหลักฐานแสดงให้เห็นว่าเหตุใดผลที่ลงนามรับรองเพียงครั้งเดียวจึงไม่อาจครอบคลุมข้อมูลนำเข้าหรือวิธีการที่เปลี่ยนไปโดยไม่มีหลักฐานรองรับ
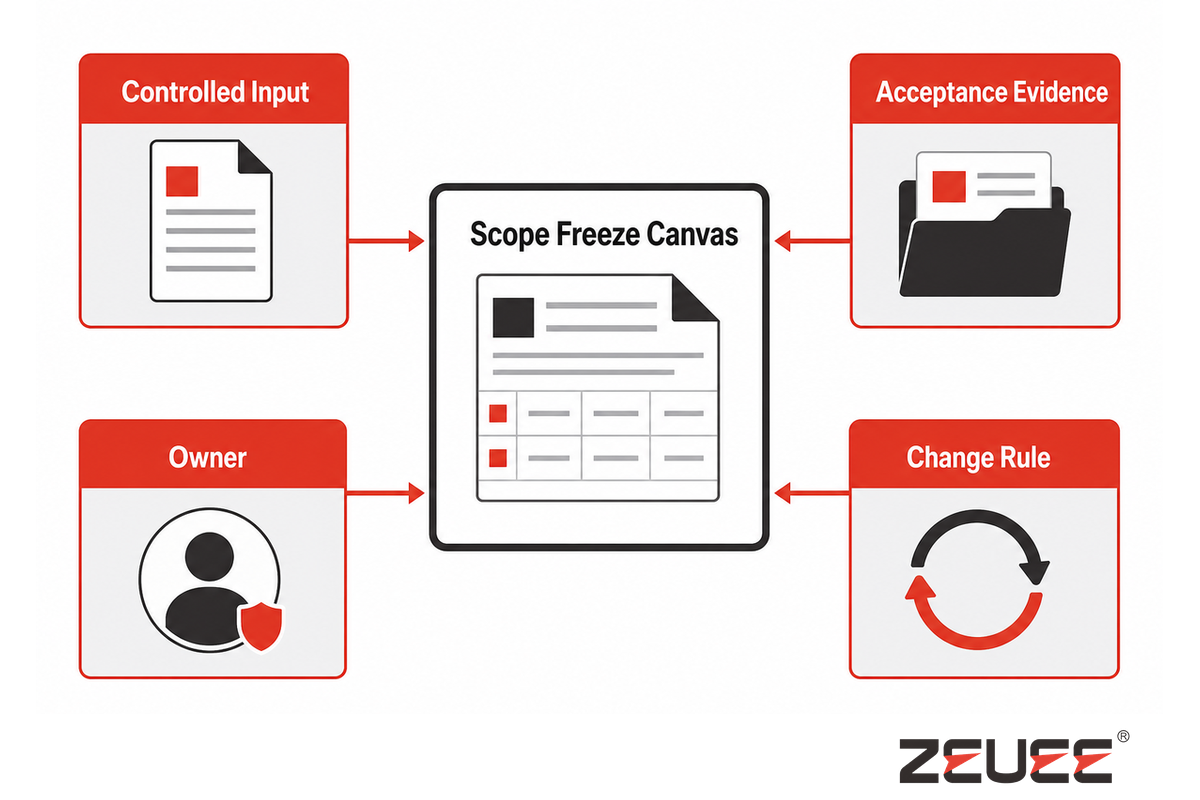
วันที่ลงนามรับรองของผู้สังเกตการณ์ไม่ควรเป็นครั้งแรกที่ผู้ซื้อและผู้บูรณาการระบบกำหนดว่าอะไรคือ “ชิ้นงานที่ผ่านเกณฑ์” ก่อนการทดสอบ ผู้ซื้อและผู้บูรณาการระบบควรจัดทำเอกสารกำหนดขอบเขตให้แน่นอน เอกสารนี้ไม่จำเป็นต้องลงรายละเอียดมาก แต่ต้องระบุข้อมูลนำเข้าที่ควบคุม หลักฐานการตรวจรับ และผู้รับผิดชอบของข้อกำหนดแต่ละข้อที่อาจส่งผลต่อผลลัพธ์
| หมวดข้อกำหนดที่ต้องกำหนดให้แน่นอน | เหตุผลที่ส่งผลต่อการตรวจรับ | หลักฐาน FAT ที่คาดว่าจะได้รับ | ผู้รับผิดชอบ |
|---|---|---|---|
| ผลิตภัณฑ์ แบบทางวิศวกรรม และฉบับแก้ไข | ผลการทดสอบไม่มีความหมายที่แน่นอน หากข้อกำหนดของชุดประกอบเปลี่ยนแปลงได้ระหว่างการทดสอบ | ตรวจสอบฉบับแก้ไขเทียบกับเอกสารติดตามชิ้นงานตัวอย่างและชุดค่าพารามิเตอร์การผลิต | ผู้รับผิดชอบด้านการออกแบบ/การกำหนดค่าของผู้ซื้อ |
| คอนเน็กเตอร์และส่วนเชื่อมต่อทางแสง | ส่วนเชื่อมต่อ LC, SC, FC, MPO และแบบอื่น ๆ ไม่ใช่ขอบเขตการตรวจรับรองที่ใช้แทนกันได้ | ตารางรุ่นผลิตที่อนุมัติและรายการชิ้นส่วนที่ต้องเปลี่ยน | วิศวกรรมผลิตภัณฑ์และกระบวนการ |
| โครงสร้างใยแก้วนำแสงและสายเคเบิล | โหมดของใยแก้วนำแสง รูปทรง ชั้นเคลือบ จุดพักชิ้นงานระหว่างสถานี ส่วนเสริมความแข็งแรง และการออกแบบสายเคเบิล ล้วนส่งผลต่อการจัดการและการวัด | การระบุวัตถุดิบเมื่อเข้าสู่สายการผลิตและการเชื่อมโยงข้อมูลในบันทึก | ผู้รับผิดชอบด้านคุณภาพของผู้ซื้อและกระบวนการของผู้จัดจำหน่าย |
| วัสดุและวิธีปฏิบัติงานในกระบวนการ | ระบบกาว อายุการเก็บรักษา การเตรียม การบ่ม ข้อกำหนดการขัดเงา และการอนุญาตให้แก้ไขงาน ล้วนกำหนดขอบเขตของกระบวนการ | ตรวจสอบวิธีปฏิบัติงาน/ฉบับแก้ไขที่อนุมัติ รวมทั้งล็อตและวันหมดอายุ | วิศวกรรมกระบวนการ |
| วิธีการตรวจสอบและทดสอบทางแสง | ค่าขีดจำกัดตัวเลขเดียวกันอาจนำไปสู่ผลตัดสินต่างกันได้ เมื่อใช้ข้อมูลอ้างอิง ความยาวคลื่น สภาวะการทำความสะอาด หรืออัลกอริทึมที่ต่างกัน | บัตรข้อตกลงการวัดที่ลงนามแล้ว | ผู้รับผิดชอบด้านคุณภาพ/มาตรวิทยา |
| ชุดชิ้นงานตัวอย่างและข้อบกพร่อง | ชิ้นส่วนสภาพปกติที่ผ่านเกณฑ์เพียงอย่างเดียวไม่ได้ทดสอบการตรวจจับหรือการตอบสนอง | ตารางชิ้นงานตัวอย่างใกล้ขอบเขต พร้อมหมายเลขประจำชิ้น | ฝ่ายคุณภาพของผู้ซื้อและผู้จัดจำหน่าย |
| การตรวจสอบย้อนกลับและการเป็นเจ้าของข้อมูล | บันทึกผลผ่านมีน้ำหนักน้อย หากไม่สามารถเชื่อมโยงกับวัตถุดิบ กระบวนการ การตรวจสอบ การแก้ไขงาน และสถานะการอนุมัติได้ | ผังข้อมูล กฎการเก็บรักษา การส่งออก และการทดสอบเรียกดูข้อมูล | ผู้รับผิดชอบด้านคุณภาพและระบบข้อมูล |
| ความปลอดภัยและส่วนเชื่อมต่อ | การติดตั้งอุปกรณ์ป้องกัน การแยกพลังงานอย่างปลอดภัย การสัมผัสแหล่งกำเนิดแสง การใช้ระบบสาธารณูปโภคและเครือข่าย รวมถึงการประสานสัญญาณกับอุปกรณ์ อาจมีหน้าที่การตรวจรับแยกต่างหาก | เอกสารความปลอดภัยที่เกี่ยวข้องและรายการทดสอบส่วนเชื่อมต่อ | ผู้รับผิดชอบด้านความปลอดภัยของเครื่องจักรและการบูรณาการระบบ |
อย่ากำหนดเพียงชื่อคอนเน็กเตอร์ การระบุว่าสายการผลิต “รองรับ LC และ SC” ยังไม่ได้กำหนดชนิดสายเคเบิลและใยแก้วนำแสง โครงสร้าง เครื่องมือการผลิต เฟอร์รูลและส่วนเชื่อมต่อ ข้อมูลอ้างอิงทางแสง บรรจุภัณฑ์ ฉลาก และหลักฐานการเปลี่ยนรุ่นผลิต แต่ละตระกูลผลิตภัณฑ์ที่อนุมัติเป็นขอบเขตการตรวจรับรองควรมีข้อกำหนดชัดเจน และไม่ควรถือเป็นหลักฐานว่าสายการผลิตจะรองรับตัวเรือน เฟอร์รูล วัสดุ หรือสายเคเบิลทุกรูปแบบที่นำมาใช้ในอนาคต
กำหนดด้วยว่าใครมีสิทธิ์เปลี่ยนข้อกำหนด และจะดำเนินการอย่างไรหลังมีการเปลี่ยนแปลง หากแก้ไขวิธีทดสอบ ชุดค่าพารามิเตอร์การผลิต ฟิกซ์เจอร์ กฎซอฟต์แวร์ หรือแบบทางวิศวกรรมหลังเริ่ม FAT ต้องบันทึกว่าจำเป็นต้องทดสอบข้อใดซ้ำ มิฉะนั้นทีมอาจได้รายงานที่ดูสมบูรณ์สำหรับการกำหนดค่าที่ไม่มีใช้งานแล้ว
ฉลากของผลิตภัณฑ์ที่จัดซื้ออาจทำให้ขอบเขตนี้กว้างขึ้น เครื่องประกอบคอนเน็กเตอร์แบบตั้งโต๊ะ อุปกรณ์ประกอบคอนเน็กเตอร์แบบโมดูลาร์ และสายการผลิตประกอบอัตโนมัติที่เชื่อมโยงกัน อาจทำงานต่างกัน ระบุส่วนประกอบใยแก้วนำแสง คอนเน็กเตอร์ และชุดสายเคเบิลตามสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์จริง ตัวอย่างเช่น คอนเน็กเตอร์ใยแก้วนำแสง LC และรุ่น SC ต้องใช้เครื่องมือการผลิต ส่วนเชื่อมต่อ และหลักฐานการเปลี่ยนรุ่นผลิตที่ควบคุมและสังเกตการณ์แยกกัน จากนั้นระบุว่าขอบเขตการจัดส่งครอบคลุมการจ่ายอีพ็อกซี การบ่มอีพ็อกซี การขัดเงา การตรวจสอบด้วยแมชชีนวิชัน ค่าออฟเซ็ตของยอดผิว การทดสอบทางแสง การติดฉลาก และการบรรจุหรือไม่ เมื่อกำหนดครบแล้วจึงเปรียบเทียบอัตราการผลิตและเกณฑ์ตรวจรับด้านการควบคุมคุณภาพได้
จะกำหนดความสอดคล้องของการวัดก่อนตรวจรับได้อย่างไร?
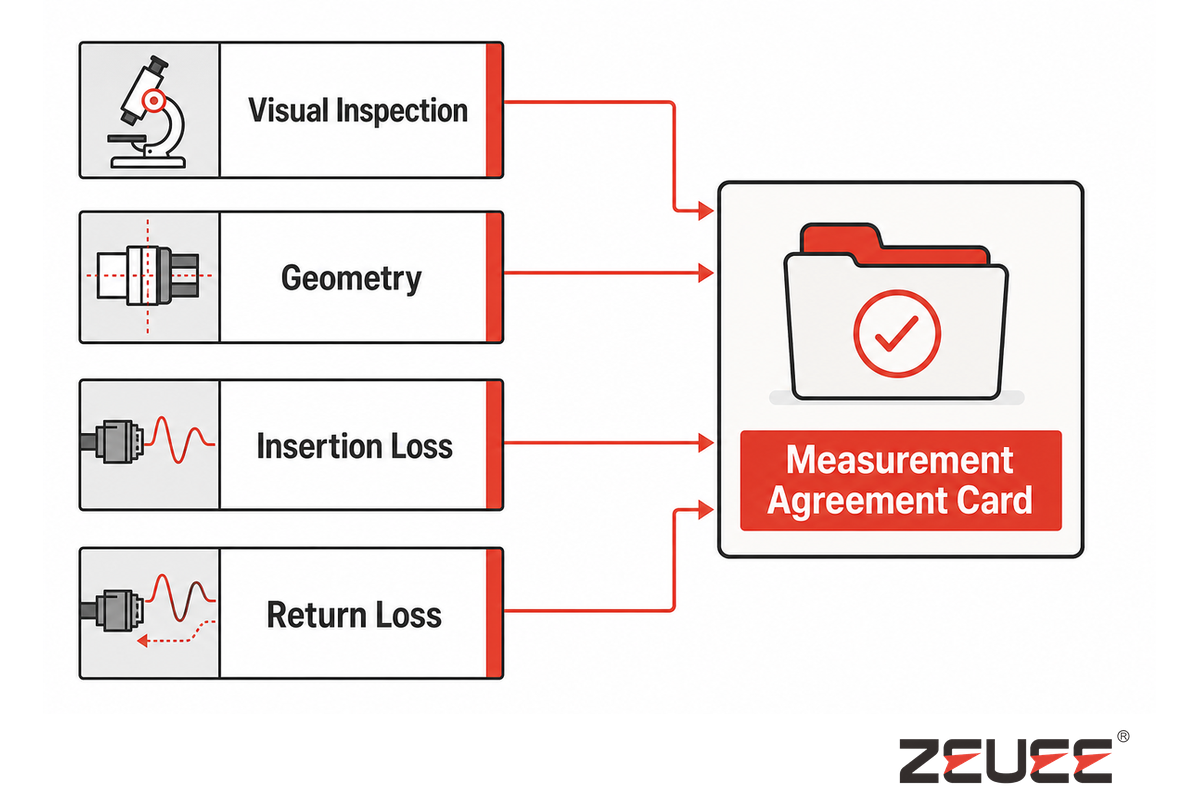
ข้อโต้แย้งเรื่องการวัดมักถูกเข้าใจผิดว่าเป็นความขัดข้องของสายการผลิต หรือถูกปัดว่าเป็น “ความแปรผันตามปกติ” ควรเปรียบเทียบระบบการวัดทั้งสองฝ่ายก่อนการเดินเครื่องที่มีผู้สังเกตการณ์ ทั้งสองปฏิกิริยานี้เกิดขึ้นก่อนเวลาอันควร ก่อนตัดสินผลของคอนเน็กเตอร์ ผู้ซื้อและผู้จัดจำหน่ายควรตกลงกันก่อนว่าจะใช้คำถามเดียวกันในการวัด
แยกหลักฐาน 4 กลุ่มออกจากกัน:
- การตรวจสอบด้วยสายตาที่หน้าปลายจัดประเภทสิ่งปนเปื้อน รอยขีดข่วน และสภาพอื่นที่พบ ตามกฎการตรวจสอบที่กำหนดไว้
- การวัดรูปทรงด้วยอินเตอร์เฟอโรเมทรีประเมินพารามิเตอร์รูปทรงที่กำหนดของเฟอร์รูล/หน้าปลาย โดยใช้คำนิยามการวิเคราะห์ที่ตกลงกัน
- การสูญเสียจากการแทรกคือการวัดกำลังแสงที่สูญเสียไปที่ปลายลิงก์ อันเนื่องมาจากการเชื่อมต่อของใยแก้วนำแสง เงื่อนไขการป้อนแสงเข้าสู่ใยแก้วนำแสง ความยาวคลื่นของแสง และเงื่อนไขอ้างอิงของการเชื่อมต่อ
- การสูญเสียย้อนกลับคือการวัดกำลังแสงที่สะท้อนกลับภายใต้เงื่อนไขที่กำหนดและสภาวะการเชื่อมต่อที่ระบุ
ขอบเขตของ IEC 61300-3-35:2022มีประโยชน์เป็นพิเศษในกรณีนี้ โดยระบุว่าการตรวจสอบด้วยสายตาเป็นวิธีเพิ่มเติม และไม่ได้ใช้แทนการวัดค่าการลดทอน การสูญเสียย้อนกลับ หรือพารามิเตอร์ที่หน้าปลาย อีกทั้งระบุว่าไม่สามารถปฏิเสธคอนเน็กเตอร์ได้จากการตรวจสอบด้วยสายตาที่ไม่ผ่านเพียงอย่างเดียว ต้องพิจารณาสมรรถนะทางแสงตามข้อกำหนดเพื่อวินิจฉัยว่าสามารถใช้คอนเน็กเตอร์นั้นได้หรือไม่ ทั้งนี้ไม่ได้ยกเลิกข้อกำหนดด้านรูปลักษณ์หรือฝีมือการผลิตของลูกค้า แต่ช่วยป้องกันไม่ให้นำกฎการตรวจด้วยสายตามาอ้างเป็นหลักฐานยืนยันคุณสมบัติทางแสงทุกด้าน
เอกสารอ้างอิงการทดสอบของ FOAอธิบายการสูญเสียจากการแทรกว่าเป็นความแตกต่างของกำลังแสงที่วัดได้ผ่านการเชื่อมต่อที่ประกบกัน และกล่าวถึงข้อมูลอ้างอิงที่ยืนยันแล้วว่าใช้ได้ ใยแก้วนำแสงและความยาวคลื่นที่เกี่ยวข้อง เงื่อนไขการป้อนแสง และคอนเน็กเตอร์อ้างอิงที่สะอาด ส่วนแนวทางการตรวจสอบแยกการตรวจสอบในกระบวนการผลิตเพื่อหาข้อบกพร่องจากการขัดเงาหรือการเข้าหัวสาย ออกจากการตรวจในภาคสนามเพื่อดูความสะอาดและความเสียหาย แม้มีฝาครอบกันฝุ่นก็ไม่ได้รับรองว่าหน้าปลายสะอาด
บัตรข้อตกลงการวัด
สำหรับการวัดแต่ละรายการ ให้ระบุเครื่องมือและรุ่นซอฟต์แวร์ วิธีการและฉบับแก้ไขที่ใช้ สิ่งอ้างอิงหรือสายอ้างอิง ใยแก้วนำแสงและความยาวคลื่น เงื่อนไขการป้อนแสง การประกบ การทำความสะอาด และสภาพแวดล้อม ความไม่แน่นอน ผลจากชิ้นงานตัวอย่างสำหรับเปรียบเทียบ หน่วยตัวเลขและหลักการปัดเศษ ขีดจำกัด แถบเผื่อหรือกฎการตัดสินกรณีใกล้ขีดจำกัด การอนุญาตให้ทดสอบซ้ำ บันทึกดิบที่เก็บรักษาไว้ และผู้มีหน้าที่แก้ไขข้อโต้แย้ง
สติกเกอร์สอบเทียบไม่ได้ให้คำตอบครบถ้วน แนวทางการสอบกลับได้ทางมาตรวิทยาของ NISTระบุว่าการสอบกลับได้เพียงอย่างเดียวไม่ได้รับรองความเหมาะสมต่อการใช้งาน และต้องคำนึงถึงความไม่แน่นอนของการวัด ผลงานของ NIST เรื่องกฎการตัดสินความสอดคล้องยังระบุเพิ่มเติมว่า ความไม่แน่นอนและกฎการตัดสินมีผลต่อการยอมรับผิดและการปฏิเสธผิด สำหรับผลที่อยู่ใกล้ขีดจำกัด การบอกว่า “หน้าจอขึ้นว่าผ่าน” ยังไม่ถือเป็นข้อตกลงที่ครบถ้วน
ทดสอบชิ้นงานตัวอย่างเพื่อเปรียบเทียบก่อนเริ่มลำดับการตัดสินผ่าน/ไม่ผ่านอย่างเป็นทางการ ใช้คอนเน็กเตอร์ที่มีหมายเลขประจำชิ้นเดียวกันกับระบบทั้งสอง ตรวจสอบว่าผ่านประวัติการทำความสะอาดและการประกบเหมือนกัน เปรียบเทียบผลลัพธ์ และตกลงแนวทางเมื่อระบบให้ผลไม่ตรงกัน การเปรียบเทียบการวัดรูปทรงหน้าปลายระหว่างห้องปฏิบัติการของ NISTรายงานความแตกต่างอย่างเป็นระบบและความแตกต่างแบบสุ่มระหว่างแนวทางการวัดที่ใช้ จุดประสงค์ไม่ใช่นำตัวเลขเก่าของงานนั้นมาใช้ แต่เพื่อแสดงข้อตกลงการวัดให้เห็นอย่างชัดเจน
FAT ควรทดสอบชิ้นงานตัวอย่างใดบ้าง?
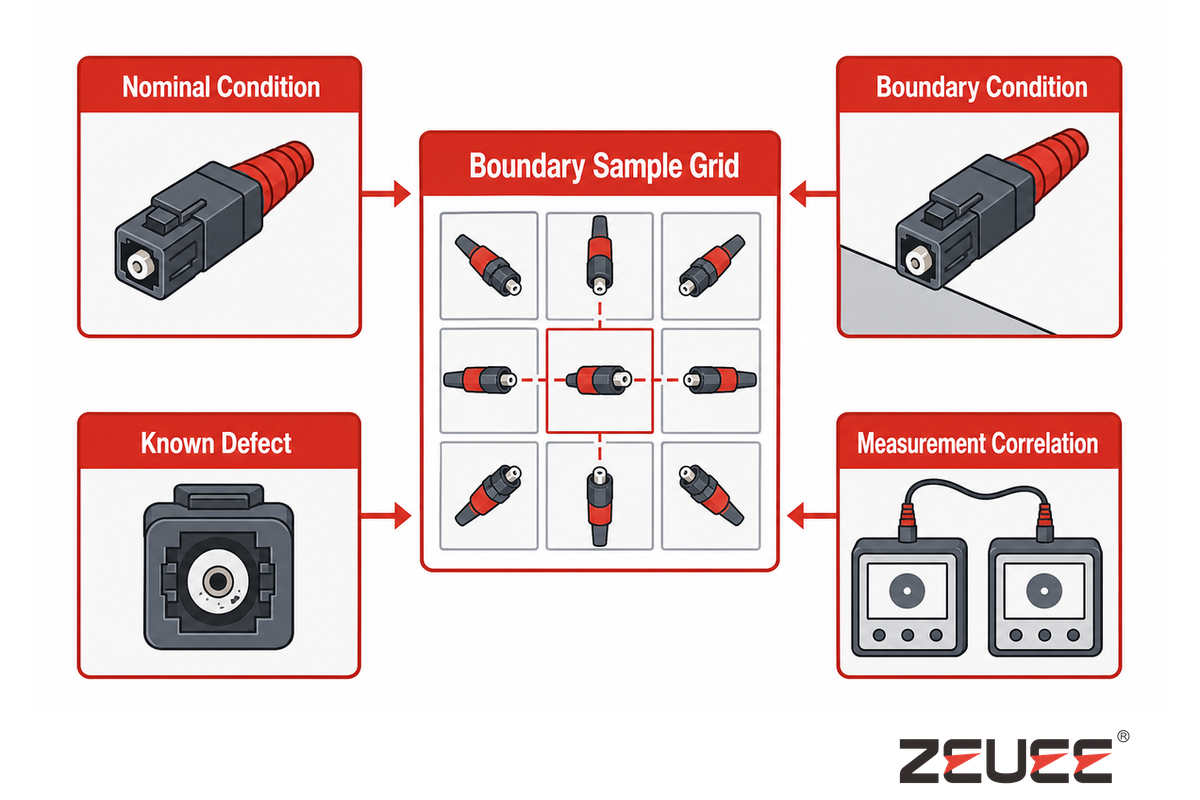
งานด้านการประเมินความสอดคล้องของ NISTยังชี้ให้เห็นว่า ผลที่ใกล้ขีดจำกัดต้องมีกฎเป็นลายลักษณ์อักษรก่อนเริ่มทดสอบ ชิ้นงานใกล้ขอบเขตแสดงให้เห็นว่ากฎนั้นทำงานอย่างไร แต่ไม่ได้ให้อำนาจทีมกำหนดขีดจำกัดขึ้นใหม่หลังเห็นข้อมูลแล้ว ให้ระบุผลลัพธ์ที่คาดหวังก่อนทดสอบ
หากชิ้นงานตัวอย่างทั้งหมดสะอาด อยู่ในสภาวะปกติ ถูกเลือกไว้ล่วงหน้า และมาจากล็อตวัตถุดิบเดียวกัน FAT ก็แทบจะตรวจสอบเพียงว่าระบบทำงานได้ในกรณีที่ง่ายที่สุด ให้จัดทำตารางชิ้นงานตัวอย่างใกล้ขอบเขตที่ครอบคลุมช่วงทางวิศวกรรม และรวมสถานการณ์การตรวจจับ/การตอบสนองที่ทีมจำเป็นต้องสังเกต
| มิติของตาราง | ตัวอย่างการทดสอบ | สิ่งที่ต้องสังเกต |
|---|---|---|
| ตระกูลคอนเน็กเตอร์/ส่วนเชื่อมต่อ | ทดสอบแต่ละตระกูลตามสัญญา ไม่ใช่รุ่นที่อ้างด้วยวาจาว่า “คล้ายกัน” | เครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต โปรไฟล์การตรวจสอบ วิธีทดสอบ และการระบุข้อมูลในบันทึกที่ถูกต้อง |
| โครงสร้างใยแก้วนำแสง/สายเคเบิล | โครงสร้างสายเคเบิลหรือชนิดใยแก้วนำแสงโหมดเดี่ยว/หลายโหมดตามสัญญา | การระบุวัตถุดิบ ขอบเขตการจัดการ และเงื่อนไขการทดสอบที่ถูกต้อง |
| สภาวะของวัตถุดิบ | ล็อตอื่นที่อนุมัติแล้ว และตัวอย่างใกล้ขอบเขตภายในที่กำหนดเมื่อปลอดภัย | ตรวจสอบล็อต/วันหมดอายุ และการตอบสนองต่อวัตถุดิบที่ไม่ทราบที่มาหรือใช้ไม่ได้ |
| สภาวะด้านมิติ | ชิ้นส่วนสภาวะปกติและชิ้นส่วนใกล้ขอบเขตที่ตกลงกัน | การป้อนชิ้นงาน ฟิกซ์เจอร์ การตรวจจับ การจัดการผล และหลักฐานที่เก็บไว้ |
| สภาพหน้าปลาย | ภาพ/ชิ้นงานตัวอย่างที่สะอาด มีสิ่งปนเปื้อน และมีข้อบกพร่องซึ่งควบคุมและบันทึกไว้ | ความสม่ำเสมอในการจัดประเภทและการตอบสนองที่ถูกต้อง |
| สถานะการแก้ไขงาน | ตัวอย่างการแก้ไขงานที่อนุญาตและห้ามทำ | การอนุมัติ เส้นทางดำเนินงาน การเก็บประวัติไว้ และกฎการทดสอบซ้ำ |
| รูปแบบฉลาก/บรรจุภัณฑ์ | กฎฉลากหรือบรรจุภัณฑ์แต่ละแบบตามสัญญา | ระบุข้อมูลให้ถูกต้องและป้องกันการอนุมัติชิ้นงานปะปนกัน |
| สภาวะของระบบการวัด | ชิ้นงานตัวอย่างสำหรับเปรียบเทียบที่มีหมายเลขประจำชิ้น ตรวจด้วยระบบของผู้ซื้อและผู้จัดจำหน่าย | เงื่อนไขอ้างอิงที่ตกลงกัน วิธีพิจารณาความไม่แน่นอน และการตอบสนองเมื่อเกิดข้อโต้แย้ง |
ควรใช้ชุดชิ้นงานที่ทราบข้อบกพร่อง ซึ่งปลอดภัย มีหมายเลขประจำชิ้น ถ่ายภาพ อนุมัติ และแยกเก็บไว้ เพื่อทดสอบการตรวจจับและการตอบสนอง ห้ามจงใจสร้างข้อบกพร่องที่ส่งผลต่อเครื่องมือการผลิต หรือทำให้ผลการทดสอบถัดไปใช้ไม่ได้
ตารางทางวิศวกรรมเพียงอย่างเดียวไม่ใช่แผนการสุ่มตัวอย่างเพื่อการตรวจรับ หากสัญญากำหนดให้ใช้การสุ่มตัวอย่างทางสถิติ ต้องระบุล็อต ความเป็นอิสระและความเป็นตัวแทนของชิ้นงานตัวอย่าง ขนาดตัวอย่าง จำนวนที่ยอมรับได้ และความเสี่ยงของผู้ผลิต/ผู้ซื้อแยกต่างหาก การเพิ่มชิ้นงานสุ่มตัวอย่างไม่อาจใช้แทนกรณีใกล้ขอบเขตที่ขาดหายไปได้ และชุดชิ้นงานใกล้ขอบเขตก็ใช้แทนหลักฐานทางสถิติที่ถูกต้องไม่ได้เมื่อมีข้อกำหนดการตรวจรับทางสถิติ แนวทางทั้งสองไม่เหมือนกัน แต่ใช้ร่วมกันได้
กฎการบันทึกที่เป็นประโยชน์:ต้องกำหนดสภาวะที่คาดหวังของชิ้นงานทดสอบทุกชิ้นก่อนนำเข้าสู่สายการผลิต หากเขียนผลที่คาดหวังหลังระบบตอบสนองแล้ว ผู้ทดสอบอาจตัดสินผลโดยไม่รู้ตัวให้สอดคล้องกับผลที่เกิดขึ้น
ต้องพิสูจน์อะไรตลอดทั้งกระบวนการโดยไม่ไล่ซ้ำรายการสถานีงาน?
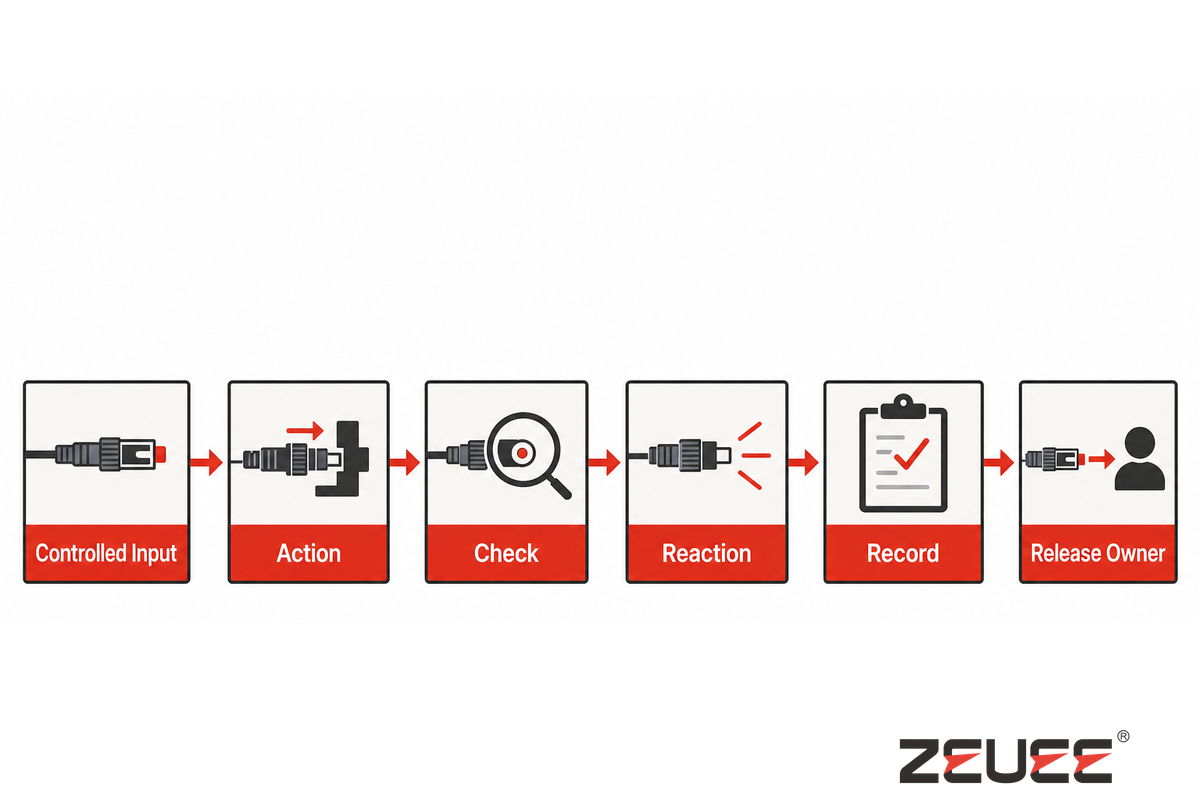
แทนที่จะทบทวนแต่ละขั้นตอนซ้ำ ให้ประเมินข้อกำหนดแต่ละกลุ่มด้วยห่วงโซ่หลักฐานเดียวกัน วิธีนี้เชื่อมโยงชิ้นงานตัวอย่างใกล้ขอบเขตจากส่วนก่อนหน้าเข้ากับการควบคุมกระบวนการ การตอบสนอง บันทึก และผู้รับผิดชอบการอนุมัติ โดยไม่ถือว่ารายการสถานีงานเป็นหลักฐานพิสูจน์
ข้อมูลนำเข้าที่ควบคุม → การดำเนินการหรือการแปรสภาพ → การตรวจ/การวัด → การตอบสนอง → บันทึก → ผู้รับผิดชอบการอนุมัติ
โครงสร้างนี้แสดงให้เห็นข้อจำกัดของรายการสถานีงาน แม้เครื่องสแกนวัตถุดิบจะตรวจสอบล็อตที่อนุมัติแล้วได้ แต่ FAT ต้องแสดงให้เห็นว่าจะเกิดอะไรขึ้นเมื่อล็อตไม่ทราบที่มา หมดอายุ หรือกำหนดให้กับผลิตภัณฑ์ผิดรุ่น สถานีตรวจสอบอาจตรวจพบสภาพที่หน้าปลายได้ แต่การทดสอบต้องระบุว่าคอนเน็กเตอร์จะถูกระงับ ส่งตรวจทบทวน ได้รับอนุญาตให้แก้ไขงาน หรือถูกคัดทิ้ง แม้ฐานข้อมูลจะจัดเก็บภาพได้ ทีมก็ต้องแสดงให้เห็นว่าภาพนั้นเชื่อมโยงกับคอนเน็กเตอร์และการตัดสินใจอนุมัติที่ถูกต้อง
เอกสารด้านฝีมือการผลิตของ NASAที่จัดทำขึ้นสำหรับภารกิจเฉพาะเป็นตัวอย่างที่ให้ข้อคิดเรื่องการแยกหลักฐาน โดยถือว่าการตรวจยืนยันก่อนประกอบที่มีเอกสารกำกับ การตรวจสอบชิ้นส่วนคอนเน็กเตอร์ การตรวจสอบหลังการเข้าหัวสาย และการทดสอบในขั้นต่อมาเป็นกิจกรรมแยกจากกัน เอกสารนี้ไม่ใช่มาตรฐานสากลสำหรับสายการผลิต และบทความนี้ก็ไม่ได้ใช้ในฐานะมาตรฐานสากล แนวคิดที่นำไปใช้ได้คือ การตรวจต้นทาง การตรวจสอบหลังผ่านกระบวนการ และการทดสอบการทำงาน ไม่อาจใช้แทนกันได้
ใช้ห่วงโซ่นี้กับข้อกำหนดกลุ่มต่อไปนี้:
- การกำหนดค่า:ฉบับแก้ไขผลิตภัณฑ์ ตระกูลคอนเน็กเตอร์ วัตถุดิบที่อนุมัติ เครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต และกฎซอฟต์แวร์
- หลักฐานกระบวนการ:ค่าพารามิเตอร์จริงเทียบกับค่าที่อนุมัติ ระยะเวลา ข้อมูลระบุฟิกซ์เจอร์ และสภาวะการบำรุงรักษาตามความเกี่ยวข้อง
- การตรวจสอบ:ข้อมูลระบุภาพ/ชิ้นงานตัวอย่าง โปรไฟล์และฉบับแก้ไข ผลการตรวจสอบ เส้นทางการทบทวน และการจัดการผล
- การทดสอบทางแสง:วิธีการ ข้อมูลอ้างอิง เงื่อนไข ผลดิบ กฎการตัดสิน และลิงก์ไปยังบันทึก
- การควบคุมกรณียกเว้น:เหตุผลที่ระงับ ขอบเขตชิ้นงานที่ได้รับผลกระทบ ผู้มีอำนาจ เส้นทางการแก้ไขงาน การทดสอบซ้ำ และสถานะสุดท้าย
- การอนุมัติ:ใครมีอำนาจอนุมัติอะไร โดยอ้างอิงบันทึกใด และจะระงับชิ้นงานที่ปะปนหรือข้อมูลไม่ครบอย่างไร
ส่วนนี้ของ FAT จะถือว่าครบถ้วนเมื่อทีมตรวจสอบย้อนกลับข้อกำหนดแต่ละข้อได้ตั้งแต่ข้อมูลนำเข้าจนถึงการจัดการผลขั้นสุดท้าย โดยไม่ต้องอาศัยการจดจำ หากผู้ปฏิบัติงานต้องพูดว่า “เรามักจะรู้ว่าชิ้นนั้นอยู่ในล็อตไหน” การควบคุมอาจทำงานได้ด้วยความคุ้นเคยระหว่างบุคคล แต่ไม่มีหลักฐานเป็นเอกสาร
ควรทดสอบการเปลี่ยนรุ่นผลิตอย่างไร?
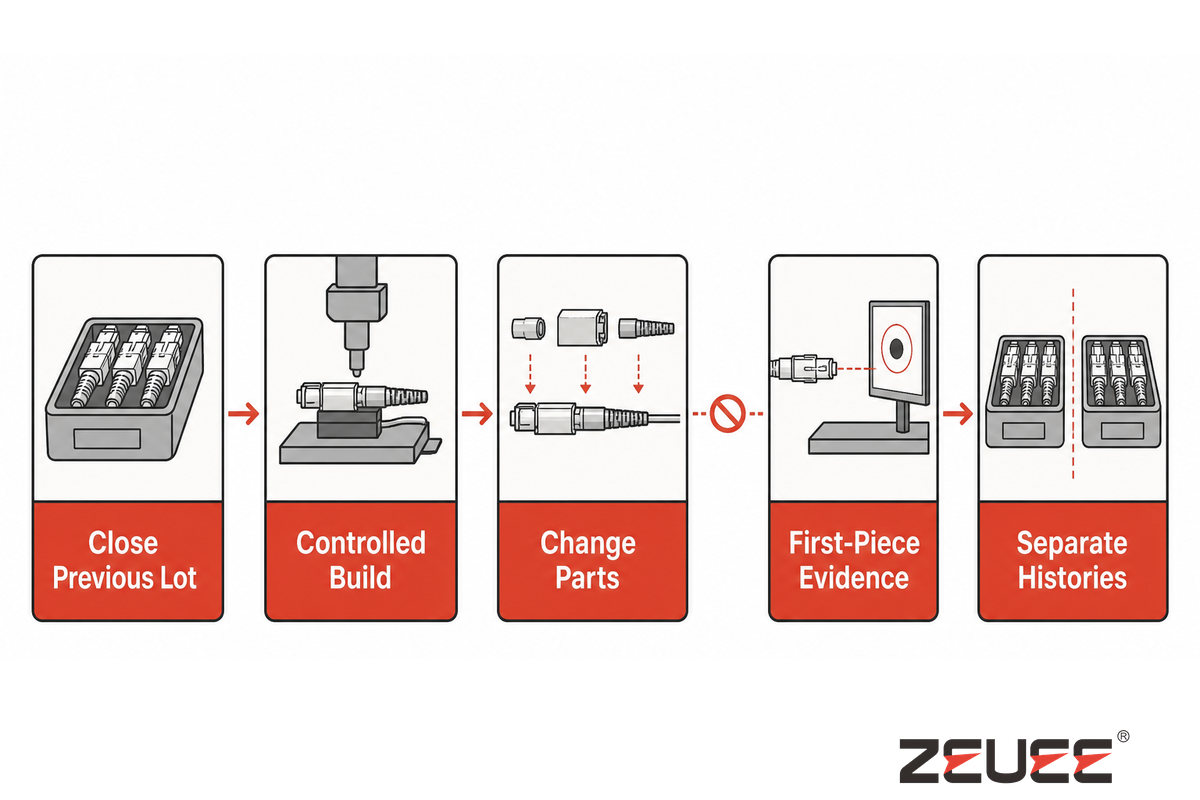
หลักการแยกหลักฐานในเอกสารด้านฝีมือการผลิตของ NASAมีประโยชน์ในกรณีนี้ การตรวจยืนยันต้นทาง การตรวจสอบหลังผ่านกระบวนการ และการทดสอบภายหลังต้องมีบันทึกแยกจากกัน ระหว่างเปลี่ยนรุ่นผลิต ชุดประกอบใหม่ต้องมีหลักฐานที่เชื่อมโยงกันของตนเอง ไม่ใช่อาศัยหลักฐานของล็อตก่อนหน้า ให้เก็บผลทั้งสองชุดไว้
การเปลี่ยนชื่อชุดค่าพารามิเตอร์บน HMI เพียงอย่างเดียวไม่ถือเป็นการทดสอบเปลี่ยนรุ่นผลิต การเปลี่ยนตระกูลคอนเน็กเตอร์อาจต้องใช้เครื่องมือการผลิต วัตถุดิบ การตรวจสอบ ข้อมูลอ้างอิงทางแสง ฉลาก ช่องข้อมูล และการอนุมัติชิ้นงานแรกชุดใหม่ ดังนั้น FAT ควรสังเกตการเปลี่ยนรุ่นผลิตให้ครบถ้วน ไม่ใช่ดูเพียงหน้าจอเลือกชุดค่าพารามิเตอร์
- ปิดงานล็อตก่อนหน้าโดยควบคุมให้เรียบร้อย นับชิ้นงานที่อยู่ระหว่างกระบวนการ จัดการวัตถุดิบที่เหลือ และบันทึกข้อมูลล็อตให้ครบถ้วน
- เลือกชุดประกอบใหม่ที่ควบคุมไว้ โหลดฉบับแก้ไขผลิตภัณฑ์/แบบทางวิศวกรรมที่อนุมัติ และสาธิตว่าระบบป้องกันการใช้ชุดค่าที่ไม่ได้รับอนุญาต
- ตรวจสอบชิ้นส่วนที่ต้องเปลี่ยนทางกายภาพ บันทึกการเปลี่ยนฟิกซ์เจอร์ ฐานรองนำชิ้นงาน ตัวนำ เครื่องมือ และข้อมูลอ้างอิง อย่าตัดสินจากรูปลักษณ์เพียงอย่างเดียว
- ตรวจสอบวัตถุดิบและวิธีการ ยืนยันใยแก้วนำแสง/สายเคเบิล วัสดุสิ้นเปลือง วิธีปฏิบัติงานในกระบวนการ โปรไฟล์การตรวจสอบ การตั้งค่าทางแสง ฉลาก และกฎการบรรจุใหม่
- ทดสอบกรณีมีข้อมูลเก่าค้างอย่างปลอดภัย ใส่ชุดค่าพารามิเตอร์เดิม ส่วนประกอบผิด หรือรหัสระบุข้อมูลเก่าค้างไว้ แล้วสังเกตว่าระบบป้องกันตามที่กำหนด
- เก็บหลักฐานชิ้นงานแรก ทำชุดการตรวจสอบ/ทดสอบตามที่ตกลง และรับการอนุมัติจากผู้รับผิดชอบที่ระบุชื่อก่อนอนุมัติผลผลิตตามปกติ
- เรียกดูประวัติทั้งสองชุด พิสูจน์ว่าชิ้นงานสุดท้ายของชุดประกอบเดิมและชิ้นงานแรกที่ผ่านเกณฑ์ของชุดประกอบใหม่ไม่อาจสับสนกัน
บันทึกเวลาเมื่อกำหนดเงื่อนไขเริ่มต้นและสิ้นสุดแล้วเท่านั้น คำว่า “เปลี่ยนรุ่นผลิตใน 5 นาที” ไม่มีความหมาย หากทีมหนึ่งเริ่มจับเวลาหลังทำความสะอาดและตั้งค่า แต่อีกทีมเริ่มจับเวลาตั้งแต่ชิ้นงานสุดท้ายที่ผ่านเกณฑ์จนถึงชิ้นงานแรกที่ได้รับอนุมัติ หากกำหนดเวลาเปลี่ยนรุ่นผลิตไว้ในสัญญา ให้กำหนดขอบเขต ทีมปฏิบัติงาน ความพร้อมของวัตถุดิบ และขั้นตอนอนุมัติให้แน่นอน
ที่สำคัญ อย่าสรุปว่าระบบยืดหยุ่นได้ไม่จำกัดจากการเปลี่ยนรุ่นผลิตที่มีผู้สังเกตการณ์เพียงครั้งเดียว FAT รองรับเฉพาะรุ่นผลิตและการเปลี่ยนรุ่นที่ระบุไว้ในขอบเขตเท่านั้น การเปลี่ยนเฟอร์รูล ตัวเรือน โครงสร้างสายเคเบิล กาว อัลกอริทึมการตรวจสอบ หรือวิธีการทางแสงในภายหลัง อาจต้องประเมินการเปลี่ยนแปลงและตรวจรับรองซ้ำบางส่วน
จะทดสอบการตอบสนองต่อข้อขัดข้อง การควบคุมชิ้นงานที่ได้รับผลกระทบ และการกู้คืนอย่างไร?
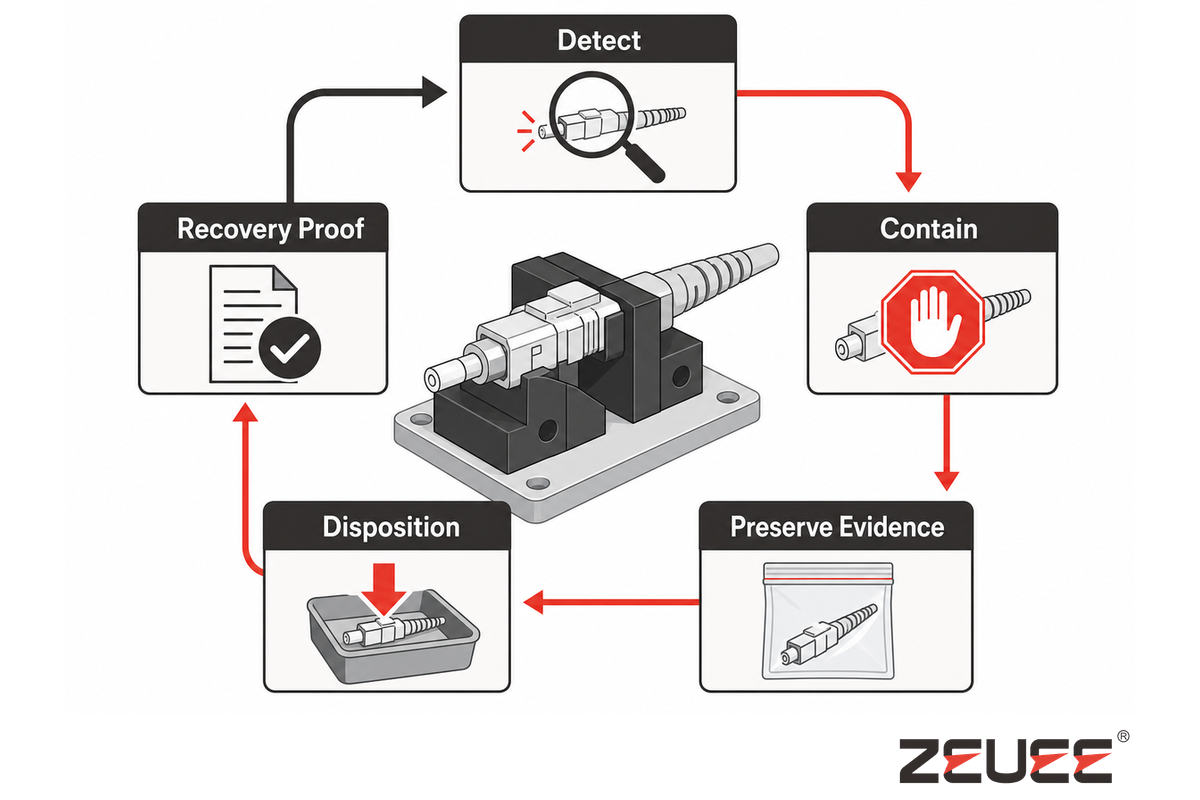
ตัวอย่างด้านคุณภาพงานฝีมือของ NASA ที่อ้างถึง แยกการตรวจ การตรวจสอบหลังการเข้าหัวสาย และการทดสอบภายหลังออกจากกัน โดยต้องบันทึกแต่ละรายการไว้อย่างชัดเจนในบันทึกการกู้คืน หลักการจัดเก็บหลักฐานแบบเดียวกันนี้ใช้กับกรณีเกิดความผิดปกติด้วย กล่าวคือ การตรวจพบสภาวะผิดปกติไม่สามารถใช้แทนการพิจารณาจัดการ การคืนสภาพกระบวนการ และหลักฐานการทดสอบซ้ำได้
สัญญาณเตือนยืนยันได้เพียงว่าตรวจพบสิ่งผิดปกติ การทดสอบ FAT ต้องทดสอบห่วงโซ่การตอบสนองที่ควบคุมไว้อย่างครบถ้วน แต่ไม่ได้ยืนยันว่ามีการกักกันชิ้นงานที่ได้รับผลกระทบ รักษาสถานะของชิ้นงานไว้ ทบทวนสาเหตุ ควบคุมการกู้คืน หรือปฏิบัติตามอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป
ใช้การซ้อมหยุดและควบคุมชิ้นงานสำหรับความผิดปกติที่รู้จัก โดยพิจารณาตัวอย่างต่อไปนี้: วัตถุดิบไม่สามารถระบุได้ การจับคู่ชุดค่าพารามิเตอร์การผลิตกับเครื่องมือการผลิตไม่ถูกต้อง ภาพหายหรือผลการตรวจสอบไม่ผ่าน ผลตรวจทางแสงผิดปกติ การเชื่อมต่อข้อมูลขาดหาย กระบวนการถูกขัดจังหวะ หรือกรณีคล้ายกันที่ไม่แน่ใจสถานะของชิ้นงาน ห้ามทำให้เกิดสภาวะที่ไม่ปลอดภัย และให้ใช้เฉพาะวิธีจำลองที่ได้รับอนุมัติแล้วเท่านั้น
- ทำให้เกิดหรือจำลองความผิดปกติที่รู้จัก แล้วบันทึกข้อมูลระบุความผิดปกตินั้น
- สังเกตและยืนยันการหยุด การกั้น หรือการเบี่ยงเส้นทาง ณ จุดแบ่งเขตที่ถูกต้อง
- ระบุชิ้นงานทุกชิ้นที่อาจได้รับผลกระทบ รวมถึงชิ้นงานระหว่างกระบวนการ
- เก็บรักษาข้อมูลชุดค่าพารามิเตอร์การผลิต ผลการวัด และสถานะเหตุการณ์ที่จำเป็นต่อการสอบสวน
- ดำเนินการตามขั้นตอนการทบทวนและการพิจารณาจัดการที่ระบุไว้ ได้แก่ การแก้ไขงาน การคัดทิ้ง การส่งคืน การยอมรับเป็นกรณีพิเศษ หรือการตัดสินใจอื่นที่ได้รับอนุญาต
- ทดสอบซ้ำตามกฎที่ได้รับอนุมัติเท่านั้น โดยคงบันทึกความล้มเหลวเดิมไว้
- คืนสภาพเครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต จุดอ้างอิง ความสะอาด และการเชื่อมต่อข้อมูล
- ดำเนินการทดสอบยืนยันการกู้คืน และขออนุมัติให้ผ่านไปยังกระบวนการถัดไปจากผู้มีอำนาจที่ระบุไว้
การทำความสะอาดซ้ำอย่างต่อเนื่องหรือการทดสอบคอนเน็กเตอร์ซ้ำอย่างต่อเนื่องไม่ถือเป็นการตอบสนองต่อความผิดปกติที่ถูกต้อง เพราะอาจบดบังพื้นผิวที่เสียหาย ความไม่เสถียรของการวัด จุดอ้างอิงที่ปนเปื้อน หรือการเปลี่ยนแปลงของกระบวนการ ต้องจัดเก็บบันทึกให้ครบถ้วน โดยควรระบุผลเดิม การดำเนินการแต่ละครั้งที่ได้รับอนุญาต การพิจารณาจัดการขั้นสุดท้าย และเหตุผลที่ชิ้นงานนั้นสามารถหรือไม่สามารถอนุมัติให้ผ่านไปยังกระบวนการถัดไปได้
แยกเกณฑ์การยอมรับด้านความปลอดภัยของเครื่องจักรออกจากการทดสอบอื่น ต้องทดสอบอุปกรณ์ป้องกัน อินเตอร์ล็อก การแยกพลังงานแบบควบคุม การเข้าถึงเพื่อบำรุงรักษา ฟังก์ชันฉุกเฉิน และการสัมผัสแหล่งกำเนิดแสง ให้สอดคล้องกับการประเมินความเสี่ยงของโครงการและขอบเขตมาตรฐานที่เกี่ยวข้อง การสาธิตการกู้คืนหลังสัญญาณเตือนทั่วไปไม่สามารถใช้แทนฟังก์ชันเหล่านี้ได้ คู่มือนี้ไม่ได้กำหนดเกณฑ์เฉพาะสำหรับฟังก์ชันดังกล่าว
ทีมสามารถสืบค้นประวัติย้อนกลับของคอนเน็กเตอร์ได้หรือไม่?
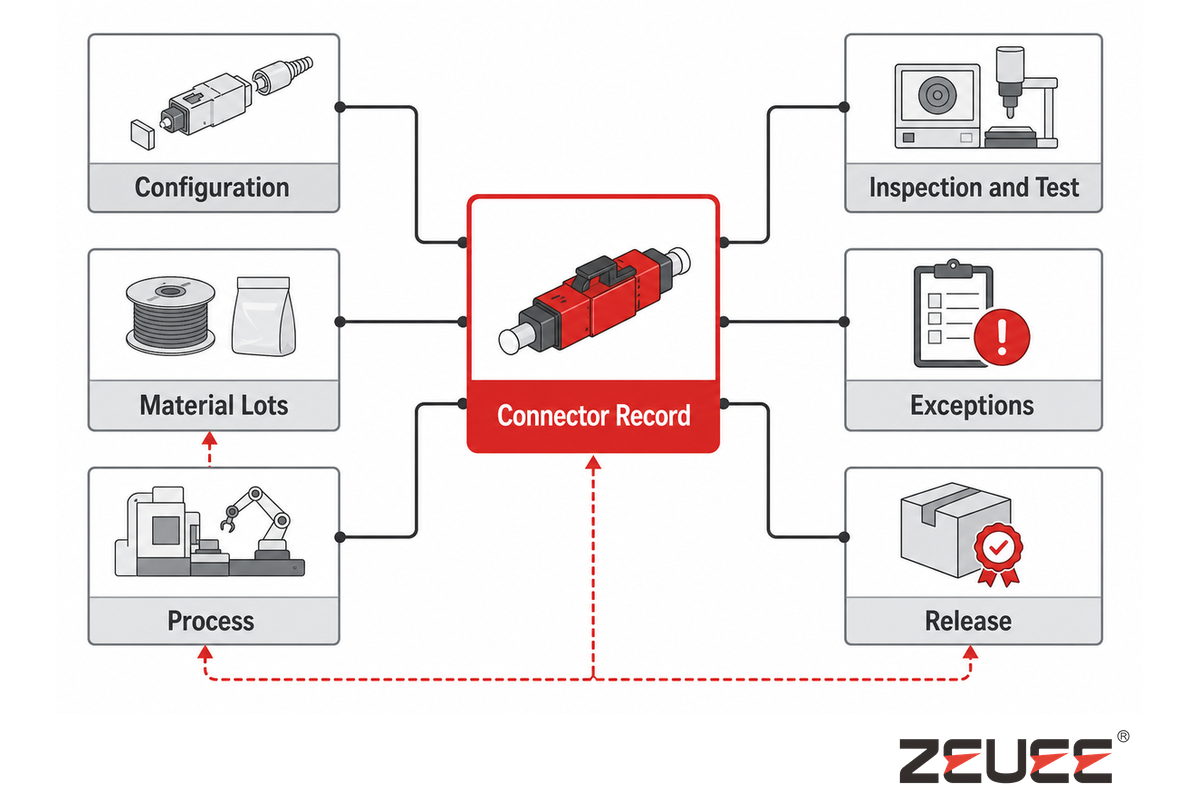
บันทึกการทวนสอบ การตรวจสอบ และการทดสอบที่แยกจากกันในเอกสารคุณภาพงานฝีมือของ NASAฉบับนี้ แสดงให้เห็นการเชื่อมโยงข้อมูลที่ระบบประวัติย้อนกลับต้องรักษาไว้ ตัวอย่างนี้จัดทำขึ้นสำหรับภารกิจเฉพาะ จึงใช้สนับสนุนหลักการเชื่อมโยงบันทึก ไม่ใช่รูปแบบบันทึกสากล ต้องเชื่อมโยงข้อมูลได้ทั้งสองทิศทางและส่งออกได้
การตรวจสอบย้อนกลับมีประโยชน์เมื่อช่วยตอบคำถามเกี่ยวกับการควบคุมชิ้นงานที่อาจได้รับผลกระทบ หมายเลขซีเรียลในฐานข้อมูลเป็นเพียงจุดเริ่มต้น ผู้ใช้ควรเลือกคอนเน็กเตอร์หนึ่งชิ้นแล้วเรียกดูข้อมูลการตรวจสอบย้อนกลับทั้งหมดที่เกี่ยวข้อง เพื่อพิจารณาว่าคอนเน็กเตอร์นั้นอยู่ในกลุ่มที่ต้องสงสัยหรือไม่ และได้รับอนุมัติให้ผ่านไปยังกระบวนการถัดไปอย่างถูกต้องหรือไม่
การทดสอบสืบค้นประวัติย้อนกลับภายใน 30 นาที
เลือกคอนเน็กเตอร์ที่ผ่านการยอมรับ คอนเน็กเตอร์ที่ผ่านการแก้ไขงาน และคอนเน็กเตอร์ที่ถูกพักไว้หรือปฏิเสธ โดยไม่แจ้งผู้ปฏิบัติงานล่วงหน้าว่าจะขอดูบันทึกใด ให้ทีมมีเวลา 30 นาทีในการจัดทำชุดหลักฐานที่เชื่อมโยงกัน รูปแบบนี้เป็นการทดสอบการออกแบบของ ZEUEE ไม่ใช่มาตรฐานอุตสาหกรรมหรือคำรับรองสมรรถนะของสายการผลิต
ชุดเอกสารควรเชื่อมโยงข้อมูลต่อไปนี้ตามความเกี่ยวข้อง:
- ผลิตภัณฑ์ แบบทางวิศวกรรม และการแก้ไขเส้นทางกระบวนการ;
- ล็อตคอนเน็กเตอร์ ใยแก้วนำแสง/สายเคเบิล กาว/วัสดุสิ้นเปลือง และล็อตวัตถุดิบอื่นที่อยู่ภายใต้การควบคุม;
- เครื่องมือการผลิต อุปกรณ์จับยึด ชุดค่าพารามิเตอร์การผลิต โปรไฟล์การตรวจสอบ ซอฟต์แวร์ และวิธีการวัด;
- บันทึกกระบวนการและสถานะจริงตามที่แผนควบคุมกำหนด;
- ภาพ/การจำแนกประเภทหน้าปลาย ตามความเกี่ยวข้อง ผลการวัดรูปทรงเรขาคณิต ผลการวัดการสูญเสียจากการแทรก และผลการวัดการสูญเสียย้อนกลับ;
- สัญญาณเตือน การพักชิ้นงาน การแก้ไขงาน การทดสอบซ้ำ การเบี่ยงเบน และผลเดิม;
- ตัวตนของผู้ปฏิบัติงานหรือระบบ เวลา และผู้มีอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป;
- ข้อมูลระบุฉลาก/บรรจุภัณฑ์ขั้นสุดท้าย และสถานะการจัดส่งเมื่ออยู่ในขอบเขตที่กำหนด
จากนั้นให้สืบค้นย้อนกลับ โดยพิจารณาล็อตวัตถุดิบ ชุดค่าพารามิเตอร์การผลิต จุดอ้างอิงที่ไม่ผ่าน หรือการเปลี่ยนโปรไฟล์การตรวจสอบ แล้วระบุกลุ่มคอนเน็กเตอร์ที่ได้รับผลกระทบ หากสืบค้นประวัติไปข้างหน้าได้แต่ควบคุมผลกระทบย้อนกลับไม่ได้ ก็อาจได้ประวัติรายชิ้นที่ละเอียดและบันทึกที่เชื่อมโยงกันดี แต่ทีมคุณภาพจะยังไม่ทราบความเสี่ยงที่กำหนดไว้
ยืนยันระยะเวลาการเก็บรักษา สิทธิ์การเข้าถึง รูปแบบการส่งออก การซิงโครไนซ์นาฬิกา การสำรองข้อมูลและการสำรองข้อมูลสำรอง รวมถึงผู้รับผิดชอบ ทดสอบด้วยว่าระบบทำงานอย่างไรเมื่อเครือข่ายหรือฐานข้อมูลไม่พร้อมใช้งาน สายการผลิตจะหยุดจนติดขัดและตรวจสอบย้อนกลับไม่ได้หรือไม่ ไม่ว่าจะเลือกการออกแบบแบบใด การทดสอบ FAT ควรยืนยันกฎที่ตกลงกันและแนวทางการกู้คืน
รายการตรวจรับ FAT 9 ข้อมีอะไรบ้าง?
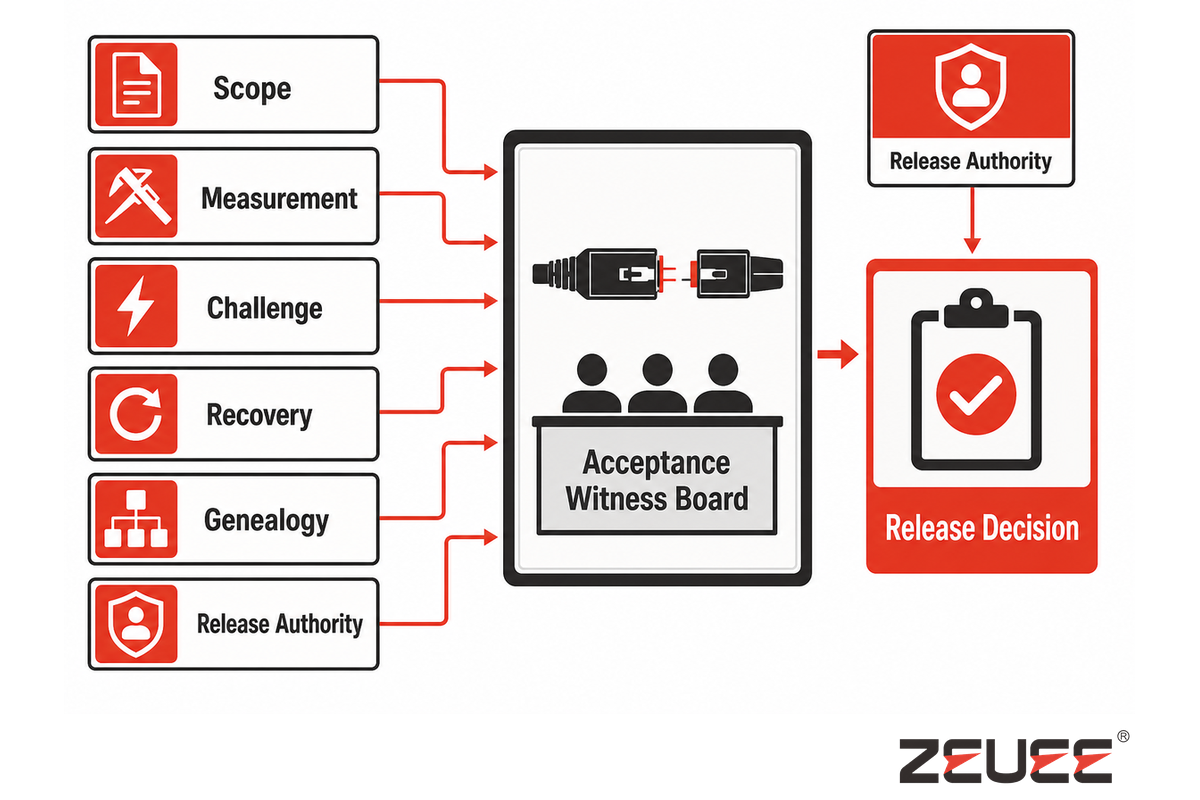
คณะทำงานยังเก็บกฎการตัดสินผลการวัดไว้ด้วย เนื่องจากแนวทางของ NIST ด้านการประเมินความสอดคล้องแสดงให้เห็นว่าความไม่แน่นอนและกฎที่เลือกมีผลต่อความเสี่ยงในการยอมรับผลผิดพลาดและการปฏิเสธผลที่ถูกต้อง การทำเครื่องหมายว่าผ่านโดยไม่มีบริบทดังกล่าวยังไม่ถือเป็นหลักฐานการตรวจรับที่ครบถ้วน ดังนั้นแต่ละแถวต้องมีลิงก์หลักฐานและผู้รับผิดชอบ
ตารางพยานการตรวจรับด้านล่างรวบรวมงานต่าง ๆ ไว้บนหน้าจอสำหรับการตัดสินใจเดียวกัน ตารางนี้เป็นเครื่องมือวางแผน ไม่ใช่มาตรฐานที่ประกาศใช้ การตรวจแต่ละข้อในทุกแถวต้องระบุขอบเขต ผู้สังเกตการณ์ ผล ลิงก์หลักฐาน ประเด็นค้าง และผู้มีอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป
1. ตรึงขอบเขต
อนุมัติผลิตภัณฑ์ การแก้ไข ขอบเขตคอนเน็กเตอร์/ใยแก้วนำแสง/สายเคเบิล วัสดุ วิธีการ รุ่นย่อย จุดเชื่อมต่อ ขอบเขตความปลอดภัย และความรับผิดชอบ ก่อนเริ่มทดสอบ
2. ข้อตกลงด้านการวัด
ปรับเทียบวิธีตรวจสอบ การวัดรูปทรงเรขาคณิต การวัดการสูญเสียจากการแทรก และการวัดการสูญเสียย้อนกลับให้สอดคล้องกัน พร้อมบันทึกความไม่แน่นอน การปัดเศษ การตัดสินผลกรณีใกล้ขีดจำกัด กฎการทดสอบซ้ำ และแนวทางจัดการข้อโต้แย้ง
3. การผลิตตามรูปแบบมาตรฐาน
สายการผลิตจัดทำรูปแบบการกำหนดค่ามาตรฐานที่ตกลงกัน โดยใช้วัสดุ เครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต และบันทึกภายใต้การควบคุม การทดสอบนี้ยืนยันเฉพาะการสาธิตที่กำหนดไว้ ไม่ใช่ทุกสภาวะที่จะเกิดขึ้นในอนาคต
4. การทดสอบขอบเขต/ข้อบกพร่อง
ใช้ชิ้นงานตัวอย่างที่ระบุหมายเลขซีเรียลไว้ ซึ่งครอบคลุมกรณีขอบเขตและข้อบกพร่องที่ทราบ เพื่อทดสอบการตรวจจับและการตอบสนอง โดยต้องบันทึกผลที่คาดหวังไว้ก่อนที่สายการผลิตจะตอบสนอง
5. ห่วงโซ่หลักฐานการควบคุม
สำหรับกลุ่มที่กำหนดแต่ละกลุ่ม ทีมต้องติดตามได้ตั้งแต่วัตถุดิบภายใต้การควบคุม ผ่านการดำเนินการ การตรวจ การตอบสนอง และบันทึก ไปจนถึงผู้รับผิดชอบการอนุมัติให้ผ่านไปยังกระบวนการถัดไป
6. การทดสอบการเปลี่ยนรุ่นการผลิต
การเปลี่ยนรุ่นย่อยตามสัญญาครอบคลุมการปิดล็อต การเปลี่ยนชุดค่าพารามิเตอร์การผลิต/เครื่องมือการผลิต/วัสดุ/โปรไฟล์ การอนุมัติชิ้นงานแรก การป้องกันการใช้ค่าหรือวัสดุจากรุ่นก่อนผิดพลาด และการแยกประวัติ
7. ความผิดปกติและการกู้คืน
ความผิดปกติที่ตกลงกันต้องทำให้เกิดการหยุด/เบี่ยงเส้นทางที่ถูกต้อง การควบคุมชิ้นงานที่ได้รับผลกระทบภายในขอบเขต การเก็บรักษาหลักฐาน การพิจารณาจัดการโดยผู้มีอำนาจ การคืนสภาพแบบควบคุม และหลักฐานยืนยันการกู้คืน
8. การสืบค้นประวัติย้อนกลับ
ชิ้นงานที่ผ่านการยอมรับ ชิ้นงานที่แก้ไขแล้ว และชิ้นงานที่พักไว้/ปฏิเสธ ต้องมีชุดหลักฐานที่เชื่อมโยงกัน พร้อมทั้งต้องสืบค้นย้อนกลับเพื่อระบุกลุ่มชิ้นงานที่ได้รับผลกระทบได้
9. ขอบเขตการตรวจรับ
รายงานระบุสิ่งที่สังเกตการณ์ สิ่งที่ผ่าน ประเด็นค้าง การยอมรับเป็นกรณีพิเศษ เงื่อนไขที่ต้องทดสอบซ้ำ และรายการที่ยังต้องดำเนินการสำหรับการทดสอบ ณ สถานที่ติดตั้ง การประเมินความสามารถของกระบวนการ หรือการอนุมัติเริ่มเพิ่มกำลังการผลิต
ผลตรวจที่ไม่ผ่าน 1 รายการไม่ได้ทำให้เกิดผลทางการค้ารูปแบบเดียวกันเสมอไป ให้อธิบายปัญหา อาจต้องส่งเอกสารที่ขาดพร้อมหลักฐานประกอบ การตรวจรับอาจถูกระงับเมื่อฟังก์ชันความปลอดภัยไม่ผ่านหรือควบคุมชิ้นงานที่ได้รับผลกระทบไม่ครบถ้วน เงื่อนไขที่อยู่นอกขอบเขตที่ตรึงไว้แล้วอาจกลายเป็นรายการเปลี่ยนแปลงที่ยังค้าง แทนที่จะเป็นข้อกำหนดที่ไม่ผ่าน ควรบันทึกแนวทางเหล่านี้ไว้ในสัญญาก่อนการทดสอบ FAT และไม่ควรรอจัดการในช่วงท้ายของการเจรจาสัญญา
ตารางที่แสดงว่าผ่านทุกข้อไม่ได้ยืนยันข้อสรุปเพิ่มเติม รายงานควรระบุตัวอย่างที่ใช้ รุ่นย่อยที่เปลี่ยน ความผิดปกติ จุดอ้างอิง สภาวะแวดล้อม/ระบบสาธารณูปโภค เวอร์ชัน และผู้สังเกตการณ์ แสดงให้เห็นว่ามีหลักฐานหรือหลักฐานอ้างอิง โดยเก็บข้อมูลดิบหรือลิงก์ที่เชื่อถือได้ไว้ แทนการใช้เพียงสรุปจากสไลด์นำเสนอ
ZEUEE ระบุว่าเริ่มดำเนินธุรกิจในปี 2005 และให้บริการด้านวิศวกรรมระบบอัตโนมัติสำหรับอุตสาหกรรม ผู้อ่านสามารถตรวจสอบประวัติด้านวิศวกรรมของบริษัทได้ ข้อมูลนี้มาจากบริษัทเอง ไม่ใช่หลักฐานอิสระว่าสายการผลิตใดสายการผลิตหนึ่งจะเป็นไปตามข้อกำหนดของลูกค้า หลักฐานสำหรับแต่ละโครงการควรอยู่ในผลการทดสอบและบันทึกที่ตกลงกันไว้
ข้อกำหนดสำหรับบรีฟสายการผลิตคอนเน็กเตอร์ใยแก้วนำแสงในปี 2026 ควรมีอะไรบ้าง?
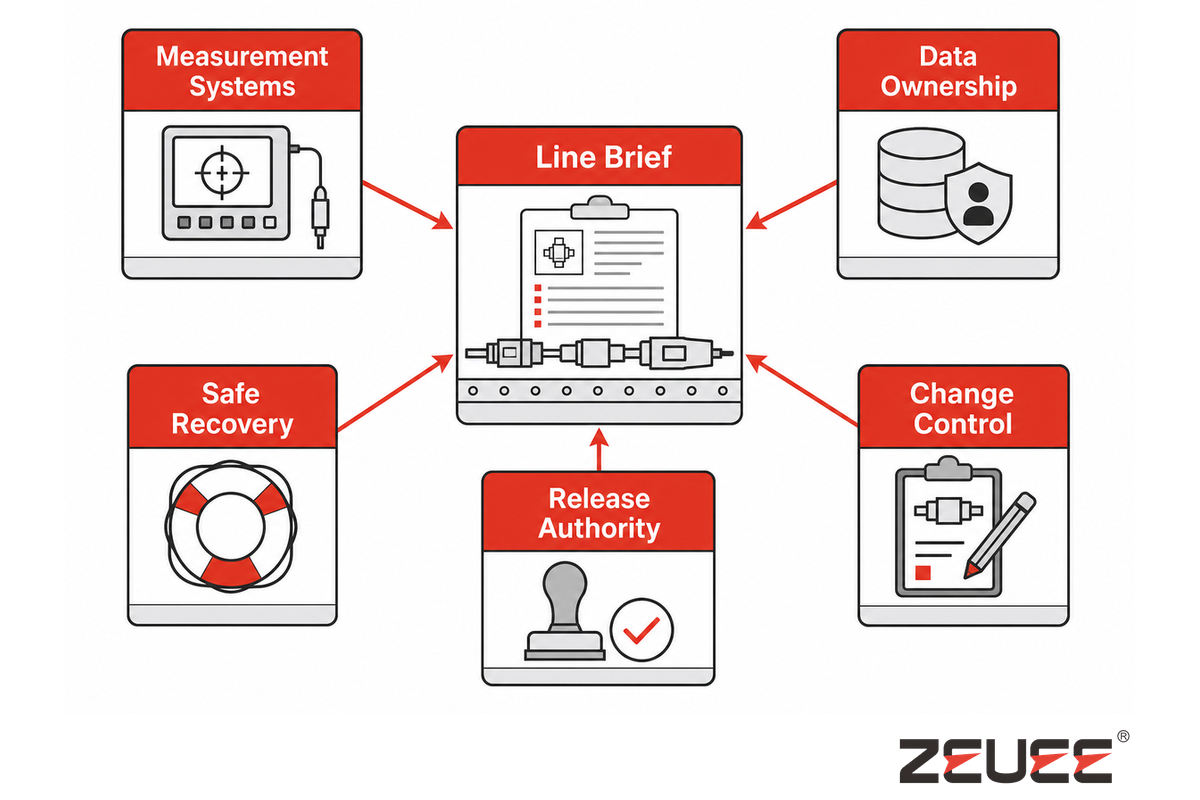
ฉบับมาตรฐาน IEC 61300-3-35 ที่ใช้อยู่ในปัจจุบันเป็นตัวอย่างที่ดีในการกำหนดขอบเขตอย่างชัดเจน เพราะแยกการตรวจสอบด้วยสายตาออกจากการวัดการลดทอน การสูญเสียย้อนกลับ และพารามิเตอร์หน้าปลายอย่างชัดเจน บรีฟสายการผลิตสมัยใหม่ควรระบุขอบเขตของแต่ละวิธีให้เห็นชัด ก่อนเลือกใช้ระบบอัตโนมัติหรือสถาปัตยกรรมข้อมูล
บรีฟที่เป็นปัจจุบันควรระบุรายละเอียดมากกว่า “ทำให้การประกอบ LC/SC เป็นระบบอัตโนมัติตามอัตราผลผลิตที่กำหนด” หลักฐานที่ทบทวนยังไม่สนับสนุนสัญญาณตลาดเกิดใหม่ที่ชัดเจนและมีหลักฐานรองรับเพียงพอสำหรับช่วยตัดสินใจซื้อ ดังนั้นคู่มือนี้จึงไม่เพิ่มหัวข้อการเติบโตของตลาด หลักฐานที่มีวันที่และเกี่ยวข้องมากที่สุดคือขอบเขตของมาตรฐานฉบับปัจจุบัน และข้อกำหนดให้เชื่อมโยงข้อมูลกระบวนการ การตรวจสอบ การทดสอบ และการตรวจสอบย้อนกลับ คู่มือระบบอัตโนมัติในสายการผลิตของ ZEUEE ให้บริบทเพิ่มเติมเกี่ยวกับการบูรณาการระบบ
อย่างน้อย บรีฟความยาว 1 หน้าควรระบุ:
- ขอบเขตของผลิตภัณฑ์ คอนเน็กเตอร์ เฟอร์รูล/อินเทอร์เฟซ ใยแก้วนำแสง/สายเคเบิล วัสดุ และการแก้ไข;
- คำแนะนำกระบวนการที่ได้รับอนุมัติและสิทธิ์ในการแก้ไขงาน;
- แบบทางวิศวกรรม กฎของลูกค้า และฉบับมาตรฐานที่แน่นอน รวมถึงขอบเขตที่จำกัดของการตรวจสอบด้วยสายตาตาม IEC 61300-3-35:2022 เมื่อเกี่ยวข้อง;
- วิธีการตรวจสอบ การวัดรูปทรงเรขาคณิต การวัด IL และ RL จุดอ้างอิง ความไม่แน่นอน กฎการตัดสินผล การเก็บรักษาข้อมูล และการปรับเทียบให้สอดคล้องกัน;
- ตารางตัวอย่างขอบเขต พร้อมแผนการสุ่มตัวอย่างเพื่อการยอมรับเชิงสถิติแยกต่างหาก หากมี;
- การเปลี่ยนรุ่นการผลิตตามสัญญาและการอนุมัติชิ้นงานแรก;
- แนวทางจัดการความผิดปกติ การพักชิ้นงาน การควบคุมชิ้นงานที่ได้รับผลกระทบ การแก้ไขงาน การทดสอบซ้ำ การกู้คืน และการอนุมัติให้ผ่านไปยังกระบวนการถัดไป;
- ประวัติย้อนกลับ การควบคุมผลกระทบย้อนกลับ สิทธิ์การเข้าถึง การส่งออก การเก็บรักษา และการตอบสนองเมื่อเกิดความผิดปกติ;
- ความปลอดภัยของเครื่องจักร ระบบสาธารณูปโภค อินเทอร์เฟซเครือข่าย/ข้อมูล การควบคุมสิทธิ์การเข้าถึง การสำรองข้อมูล และการควบคุมการเปลี่ยนแปลง;
- ผู้รับผิดชอบการทดสอบ FAT การบูรณาการระบบในโรงงาน การทดสอบ SAT/การบูรณาการระบบ ณ สถานที่ติดตั้ง การประเมินความสามารถของกระบวนการ และการอนุมัติเพิ่มกำลังการผลิต;
- สมมติฐานที่ยังไม่ได้ข้อยุติ ข้อยกเว้น การยอมรับเป็นกรณีพิเศษ และเงื่อนไขที่ต้องทดสอบซ้ำ
คำขอรับสิทธิบัตรปี 2025 สำหรับชุดแขนขัดใยแก้วนำแสงเป็นตัวอย่างที่แสดงให้เห็นว่า รูปทรงของอุปกรณ์จับยึด ระบบล็อก และความทนทานยังเป็นประเด็นที่มีการคิดค้นอย่างต่อเนื่อง แต่ไม่ได้ระบุถึงการนำไปใช้หรือสมรรถนะในการผลิตจริง ในคำขอรับสิทธิบัตรนี้ ต้องระบุข้อมูลอุปกรณ์จับยึด พร้อมสถานะการบำรุงรักษาที่ทราบและพารามิเตอร์ที่ผู้ใช้ควบคุมได้ เพื่อใช้ประกอบการพิจารณายอมรับ
หลังจากกำหนดขอบเขตแล้ว ให้พิจารณาโซลูชันสายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงของ ZEUEE ในด้านการกำหนดค่าและประเด็นทางการค้า โซลูชันดังกล่าวครอบคลุมการจัดวางสถานีงาน ผลิตภัณฑ์ที่รองรับ คำรับรองด้านสมรรถนะ ราคา และข้อเสนอ ส่วนคู่มือนี้มีไว้ให้ข้อมูลเกี่ยวกับการตรวจรับเท่านั้น
เปลี่ยนข้อกำหนดของคุณให้เป็นแผน FAT ที่สังเกตการณ์ได้
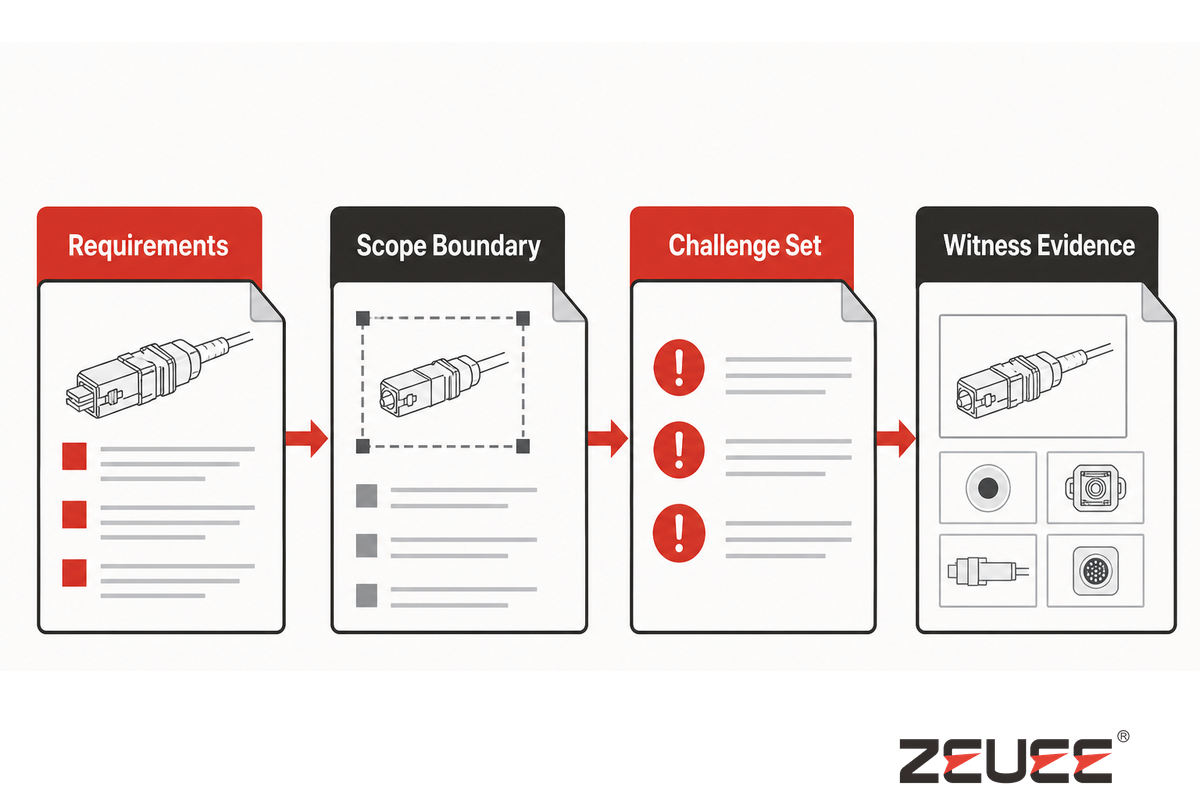
เริ่มจากวิธีการและกฎการตัดสินผล ไม่ใช่ป้ายระบุว่าผ่านแบบกว้าง ๆ แนวทางการประเมินความสอดคล้องของ NISTอธิบายเหตุผลไว้ว่า ความไม่แน่นอนของการวัดและกฎที่เลือกมีผลต่อความเสี่ยงของการตัดสินใจขั้นสุดท้าย
เตรียมแบบทางวิศวกรรมของรุ่นคอนเน็กเตอร์และเอกสารประกอบ วัสดุ วิธีการทดสอบ ข้อกำหนดของอินเทอร์เฟซที่คาดว่าจะใช้ และเกณฑ์การยอมรับของคุณ คำขอเสนอราคา (RFQ) แบบกว้าง ๆ ทำให้เกิดความเสี่ยงในการตรวจรับ หากผู้ซื้อและผู้จำหน่ายเดินทางมาถึงโรงงานโดยใช้คำจำกัดความของคอนเน็กเตอร์ที่ผ่านเกณฑ์ไม่ตรงกัน ZEUEE จะใช้ข้อมูลนี้พัฒนาแนวคิดสายการผลิตและหลักฐานประกอบสำหรับโครงการของคุณ
ปรึกษาโครงการคอนเน็กเตอร์ใยแก้วนำแสงของคุณคำถามที่พบบ่อย: FAT สำหรับสายการประกอบคอนเน็กเตอร์ใยแก้วนำแสง
เหตุใดการทำให้การประกอบคอนเน็กเตอร์ใยแก้วนำแสงเป็นระบบอัตโนมัติจึงทำได้ยาก?
กระบวนการนี้ประกอบด้วยชิ้นส่วนที่ทำจากวัสดุเปราะบาง ชุดประกอบที่มีความสัมพันธ์ทางกลและทางแสงที่ต้องควบคุมอย่างแม่นยำ พื้นผิวที่ไวต่อการปนเปื้อน การควบคุมวัสดุและเวลา การวัดหลายประเภท และความแปรผันของผลิตภัณฑ์ การทำระบบอัตโนมัติต้องซับซ้อนกว่าการประกอบเพียงอย่างเดียว ต้องรักษาข้อมูลระบุใยแก้วนำแสงและคอนเน็กเตอร์ ใช้เส้นทางผลิตภัณฑ์ที่ควบคุมไว้ แยกแยะการปนเปื้อนออกจากความเสียหายของพื้นผิว ใช้วิธีตรวจสอบและเทคนิคทางแสงตามที่กำหนด ตอบสนองต่อข้อยกเว้นอย่างเหมาะสม และรักษาหลักฐานที่เกี่ยวข้องกับผลิตภัณฑ์ซึ่งได้รับอนุมัติแล้ว การเปลี่ยนแปลงเพียงเล็กน้อยของปัจจัยนำเข้าอาจส่งผลมากต่อการจัดการชิ้นงาน เครื่องมือการผลิต วัสดุ กรอบวิธีการวัด และการแก้ไขงานที่ยอมรับได้ เมื่อขอบเขตผลิตภัณฑ์หรือเกณฑ์การยอมรับไม่ชัดเจน ความยากก็เพิ่มขึ้นตามไปด้วย ในกรณีนี้ ไม่มีเครื่องจักรใดทำให้การตัดสินใจที่ทีมโครงการยังไม่ได้ข้อสรุปเป็นระบบอัตโนมัติได้ ขั้นตอนแรกไม่ใช่การเลือกหุ่นยนต์ที่เร็วกว่า แต่คือการตรึงรุ่นย่อยของผลิตภัณฑ์ คำแนะนำกระบวนการ เกณฑ์การยอมรับ เส้นทางจัดการข้อยกเว้น ช่องข้อมูล และผู้มีอำนาจอนุมัติให้ผ่านไปยังกระบวนการถัดไป เพื่อให้งานของระบบอัตโนมัติมีขอบเขตชัดเจนและมีวิธีพิสูจน์สมรรถนะ
สายการประกอบคอนเน็กเตอร์ใยแก้วนำแสงควบคุมคุณภาพหน้าปลายได้ระดับใด?
ไม่สามารถให้คำตอบสากลที่เชื่อถือได้ หากยังไม่ได้กำหนดคอนเน็กเตอร์ ผิวสำเร็จ วิธีตรวจสอบ ข้อกำหนดด้านรูปทรงเรขาคณิต ข้อกำหนดทางแสง กฎการสุ่มตัวอย่างหรือการทดสอบ ขอบเขตการทำงาน และมาตรฐานที่เกี่ยวข้อง ให้ตรึงเกณฑ์ในแบบทางวิศวกรรม/ข้อกำหนดของลูกค้าและฉบับมาตรฐานที่แน่นอน จากนั้นยืนยันข้อตกลงด้านการวัดและทดสอบตัวอย่างตามที่กำหนด IEC 61300-3-35:2022 กล่าวถึงการตรวจสอบด้วยสายตา แต่คำชี้แจงสาธารณะระบุว่าการตรวจดังกล่าวไม่ควรใช้แทนการวัดการลดทอน การสูญเสียย้อนกลับ หรือพารามิเตอร์หน้าปลาย ขอให้ผู้จำหน่ายจัดส่งหลักฐานที่เกี่ยวข้องกับผลิตภัณฑ์และขั้นตอนของคุณ แทนข้อความ “เป็นไปตาม IEC” ที่ไม่เกี่ยวข้องหรือภาพตัวอย่างกรณีที่ดีที่สุด
สายการผลิตหนึ่งสายรองรับการกำหนดค่าคอนเน็กเตอร์ที่แตกต่างกันได้หรือไม่?
สายการผลิตหนึ่งสายอาจรองรับรุ่นย่อยหลายรุ่นตามสัญญา แต่แต่ละรุ่นต้องมีขอบเขตการทวนสอบของตนเอง ให้กำหนดคอนเน็กเตอร์/อินเทอร์เฟซ เฟอร์รูล โครงสร้างใยแก้วนำแสงและสายเคเบิล วัสดุ เครื่องมือการผลิต ชุดค่าพารามิเตอร์การผลิต โปรไฟล์การตรวจสอบ จุดอ้างอิงทางแสง ข้อกำหนดฉลาก/บรรจุภัณฑ์ และช่องข้อมูล การทดสอบ FAT ควรทวนสอบการเปลี่ยนรุ่นการผลิตที่ตกลงกันและทดสอบการป้องกันการใช้ค่าหรือวัสดุจากรุ่นก่อนผิดพลาด พร้อมรักษาการอนุมัติชิ้นงานแรกและประวัติรุ่นย่อยไว้ด้วย
การเปลี่ยนจาก LC เป็น SC ที่ผ่านการทดสอบไม่ได้รับประกันว่าจะใช้ข้อกำหนดของตัวเรือน สายเคเบิล กาว และการขัดเงาแบบอื่นได้สำเร็จ การเพิ่มรุ่นภายหลังควรผ่านการประเมินการเปลี่ยนแปลงที่มีเอกสารกำกับ ผลลัพธ์อาจเป็นการทบทวนเอกสาร การทดลองทางวิศวกรรม การทดสอบ FAT เฉพาะจุด หรือการทวนสอบคุณสมบัติใหม่ในวงกว้าง ทั้งนี้ขึ้นอยู่กับสิ่งที่เปลี่ยนและหลักฐานการยอมรับที่ได้รับผลกระทบ
FAT และ SAT สำหรับสายการประกอบต่างกันอย่างไร?
ดำเนินการ FAT ที่โรงงานของผู้จำหน่าย เพื่อทวนสอบฟังก์ชัน ตัวอย่าง การวัด การตอบสนอง และบันทึกที่ตกลงกันก่อนจัดส่ง ดำเนินการ SAT หลังติดตั้ง เพื่อทวนสอบระบบในสภาพแวดล้อมจริง ซึ่งรวมถึงระบบสาธารณูปโภค เครือข่าย อินเทอร์เฟซในพื้นที่ อุปกรณ์ต้นทาง/ปลายทาง และกิจกรรมกับขั้นตอนของสถานที่ติดตั้ง โครงการอาจกำหนดการทดสอบการบูรณาการระบบในโรงงานหรือ ณ สถานที่ติดตั้งเพิ่มเติม ทั้งสองการทดสอบไม่ได้ยืนยันความสามารถระยะยาวโดยอัตโนมัติ ซึ่งต้องอาศัยหลักฐานความเสถียรและการผลิตที่รวบรวมตามระยะเวลา
อะไรทำให้ชุดทดสอบทางแสง 2 ชุดให้ผลไม่ตรงกัน?
สาเหตุที่อาจเกิดขึ้น ได้แก่ สาย/คอนเน็กเตอร์อ้างอิง ประวัติการเชื่อมต่อ ความสะอาด ชนิดใยแก้วนำแสง ความยาวคลื่น สภาวะการป้อนแสง อะแดปเตอร์ การตั้งค่าเครื่องมือ อัลกอริทึมของซอฟต์แวร์ การสอบเทียบ/การตรวจสอบย้อนกลับ สภาวะแวดล้อม การปัดเศษ และวิธีพิจารณาความไม่แน่นอนเมื่อผลอยู่ใกล้ขีดจำกัด ให้เปรียบเทียบตัวอย่างที่ระบุหมายเลขซีเรียลเดียวกัน โดยรักษาสภาพตัวอย่างให้เหมือนกัน จากนั้นตกลงเรื่องวิธีการ ความไม่แน่นอน กฎการตัดสินผล สิทธิ์ในการทดสอบซ้ำ และผู้รับผิดชอบกรณีโต้แย้ง ก่อนเก็บข้อมูลตรวจรับอย่างเป็นทางการ
คอนเน็กเตอร์ใยแก้วนำแสงทุกชิ้นต้องทดสอบการสูญเสียจากการแทรกและการสูญเสียย้อนกลับหรือไม่?
ไม่มีข้อกำหนดเดียวที่ครอบคลุมทุกกรณี ภาพรวมของข้อกำหนดผลิตภัณฑ์ ข้อตกลงกับลูกค้า มาตรฐานที่เกี่ยวข้อง การประเมินความเสี่ยง และแผนควบคุม ควรเป็นแนวทางกำหนดขอบเขตสำคัญของการตรวจสอบและการทดสอบ บางโครงการอาจต้องทดสอบทางแสงทุกชิ้น ขณะที่บางกรณีอาจมีเหตุผลรองรับการทดสอบแบบสุ่มตัวอย่างหรือการทดสอบเพื่อรับรองคุณสมบัติ คู่มือนี้ไม่สามารถกำหนดข้อกำหนดดังกล่าวได้หากไม่มีบริบทของผลิตภัณฑ์และสัญญา อย่างไรก็ตาม คู่มือนี้กำหนดให้ระบุอย่างชัดเจนได้ว่า ตรวจสอบและทดสอบคุณลักษณะใด ตรวจหรือทดสอบชิ้นงานใด ใช้วิธีใดในการตรวจสอบ ใช้จุดอ้างอิงใด และใช้กฎการตัดสินผลใด ห้ามใช้การระบุว่าได้ตรวจสอบด้วยสายตามาแสดงว่าผ่านข้อกำหนดสมรรถนะทางแสง
เอกสารอ้างอิงและแหล่งข้อมูล
- ขอบเขตผลิตภัณฑ์และหน้าข้อมูลวงจรชีวิตอย่างเป็นทางการของ IEC 61300-3-35:2022.
- The Fiber Optic Association: การทดสอบใยแก้วนำแสง.
- The Fiber Optic Association: การตรวจสอบคอนเน็กเตอร์ด้วยกล้องจุลทรรศน์.
- NIST: คอนเน็กเตอร์ใยแก้วนำแสง: การเปรียบเทียบระหว่างห้องปฏิบัติการของการวัดรูปทรงเรขาคณิตหน้าปลาย.
- NIST: การตรวจสอบย้อนกลับทางมาตรวิทยา.
- NIST: การประเมินความสอดคล้อง กฎการตัดสินผล และการวิเคราะห์ความเสี่ยง.
- คู่มืออิเล็กทรอนิกส์ NIST/SEMATECH: ความสามารถของกระบวนการ.
- ข้อกำหนดคุณภาพงานฝีมือของ NASA สำหรับฮาร์ดแวร์อิเล็กทรอนิกส์เฉพาะภารกิจ ส่วนการประกอบใยแก้วนำแสง.
- มาตรฐานการติดตั้ง FOA 2025 V1. มาตรฐานการติดตั้ง FOA 2025 V1 ใช้ประกอบบริบทด้านเอกสารและความรับผิดชอบ โดยมีขอบเขตครอบคลุมระบบสายเคเบิลที่ติดตั้งแล้ว ไม่ใช่การรับรองสายการผลิต
- Cisco: ขั้นตอนการตรวจสอบและทำความสะอาดจุดเชื่อมต่อใยแก้วนำแสง. Cisco: ใช้เป็นข้อมูลพื้นฐานสำหรับการปฏิบัติงาน ไม่ใช่มาตรฐานการผลิต
- ASSEMBLY Magazine: การประกอบใยแก้วนำแสง. ข้อมูลพื้นฐานจากวารสารอุตสาหกรรม
- US20250100106A1: ชุดแขนขัดใยแก้วนำแสง อ้างอิงในฐานะบันทึกการประดิษฐ์เท่านั้น
ทีมเทคนิคของ ZEUEE อาจทบทวนคู่มือนี้สำหรับโครงการเฉพาะ ข้อกำหนดทางเทคนิค ภาระหน้าที่ด้านความปลอดภัย แผนการสุ่มตัวอย่าง และเกณฑ์การยอมรับ ต้องพิจารณาให้สอดคล้องกับคอนเน็กเตอร์ สถานที่ติดตั้ง สัญญา และเขตอำนาจศาล
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015










